Sostituzione parziale del pannello (pannello saldato)
Se si verifica un danno in un pannello saldato, è possibile sostituirlo interamente con un pannello di ricambio oppure eseguire una sostituzione parziale tagliando e sostituendo la porzione danneggiata con un pannello di ricambio.
Procedura di sostituzione del pannello saldato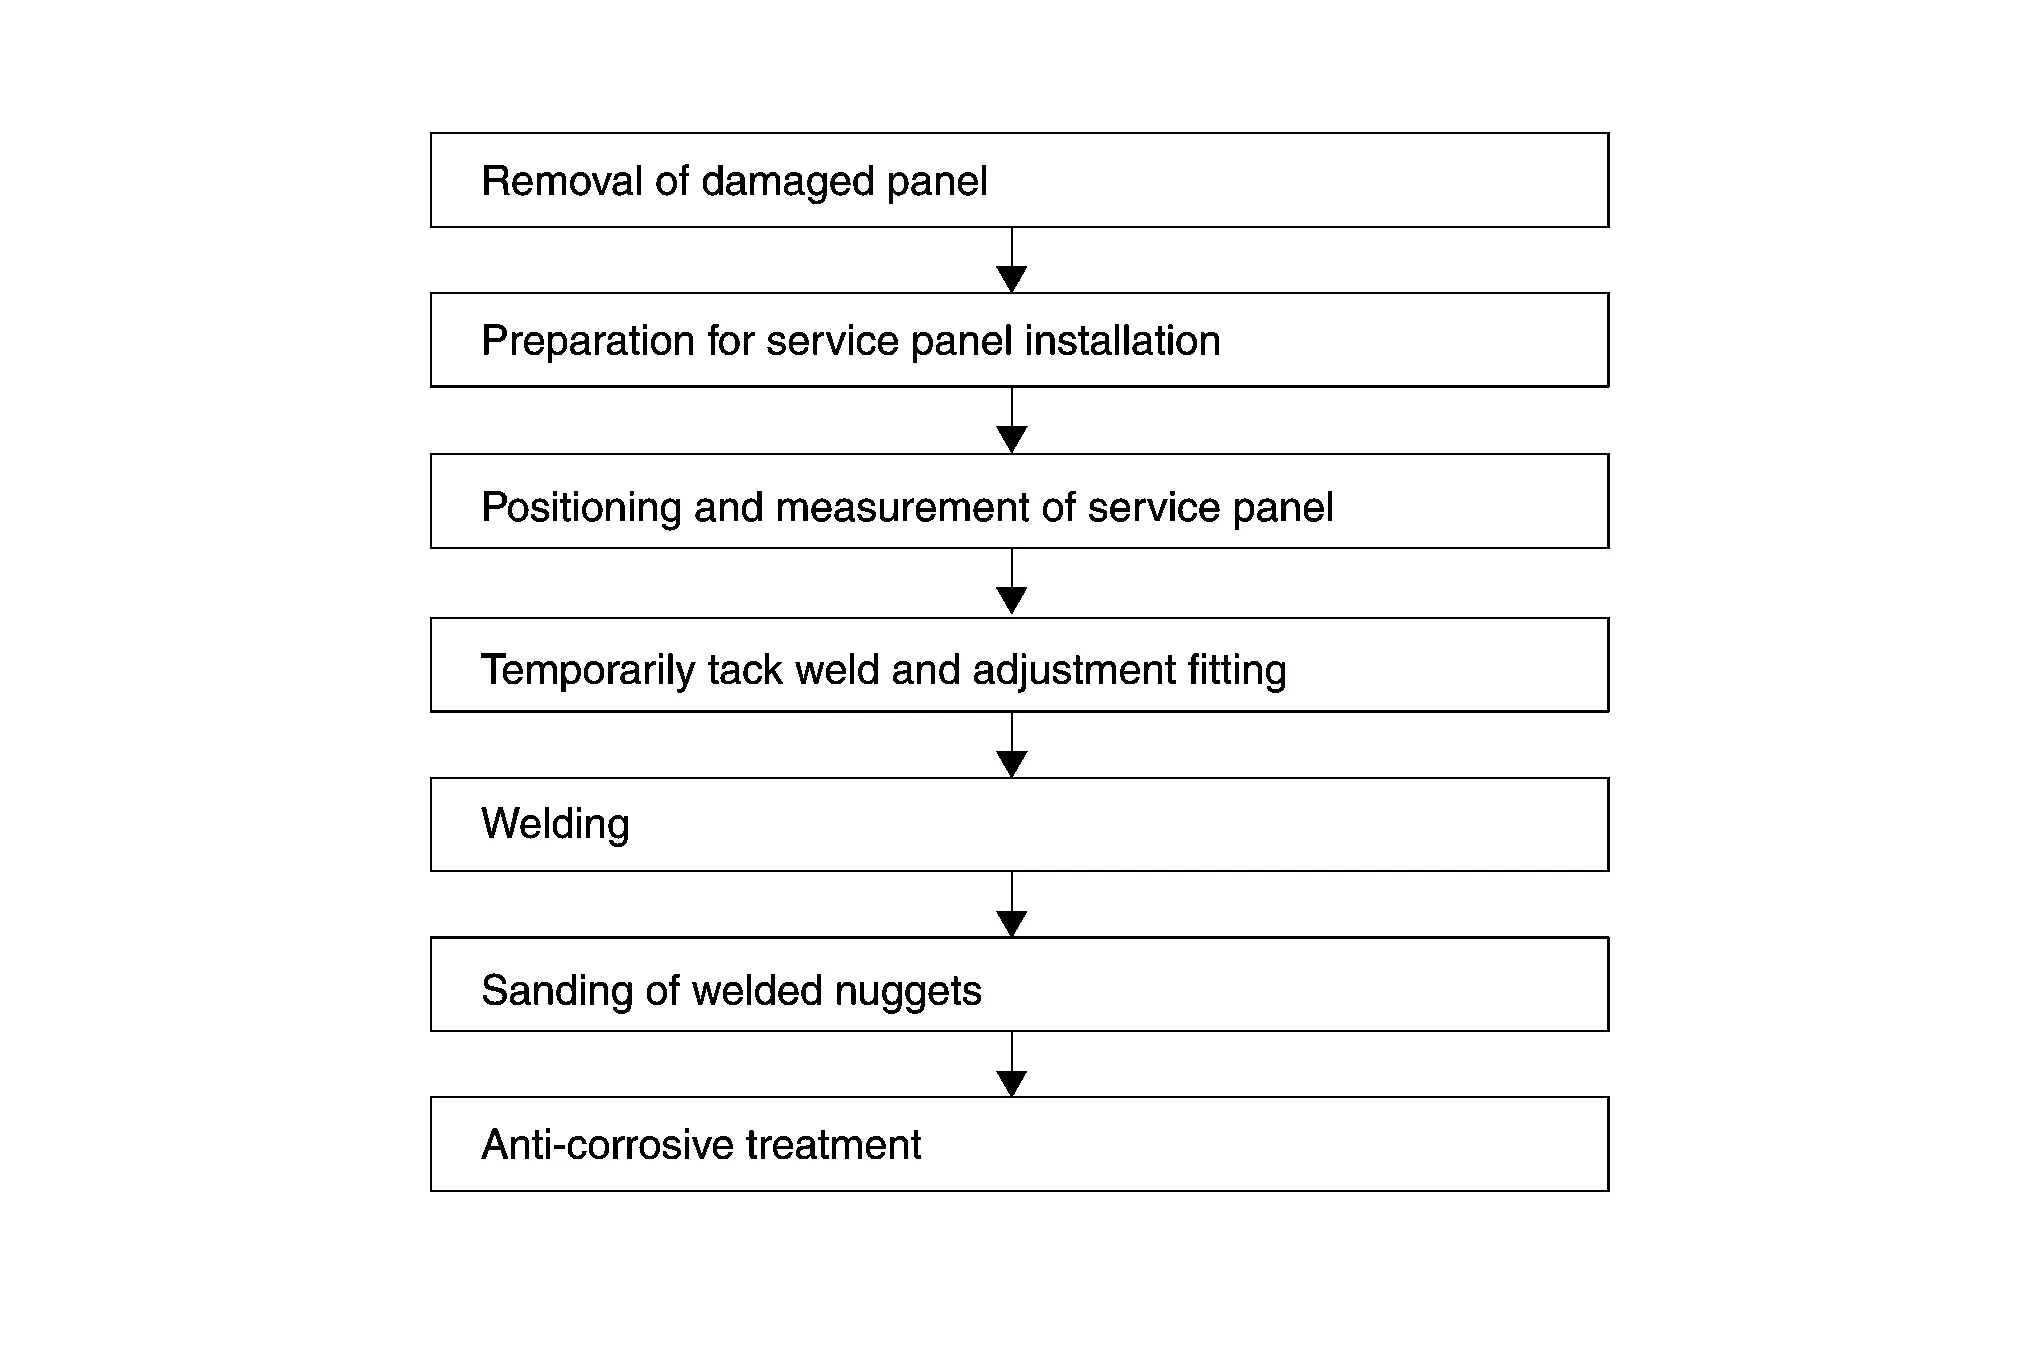
Sostituzione del pannello completo o sostituzione parziale del pannello
La sostituzione del pannello completo consiste nella sostituzione di un intero pannello tagliando tutte le saldature.
La sostituzione parziale del pannello è un metodo in cui viene sostituita solo la porzione danneggiata di un pannello. La sostituzione parziale può essere utilizzata quando la sostituzione del pannello completo risulta troppo costosa e lunga, e quando il danno è localizzato.
Posizioni di taglio per la sostituzione parziale
L'illustrazione è solo un esempio; consultare il Manuale di riparazione della carrozzeria per i dettagli.
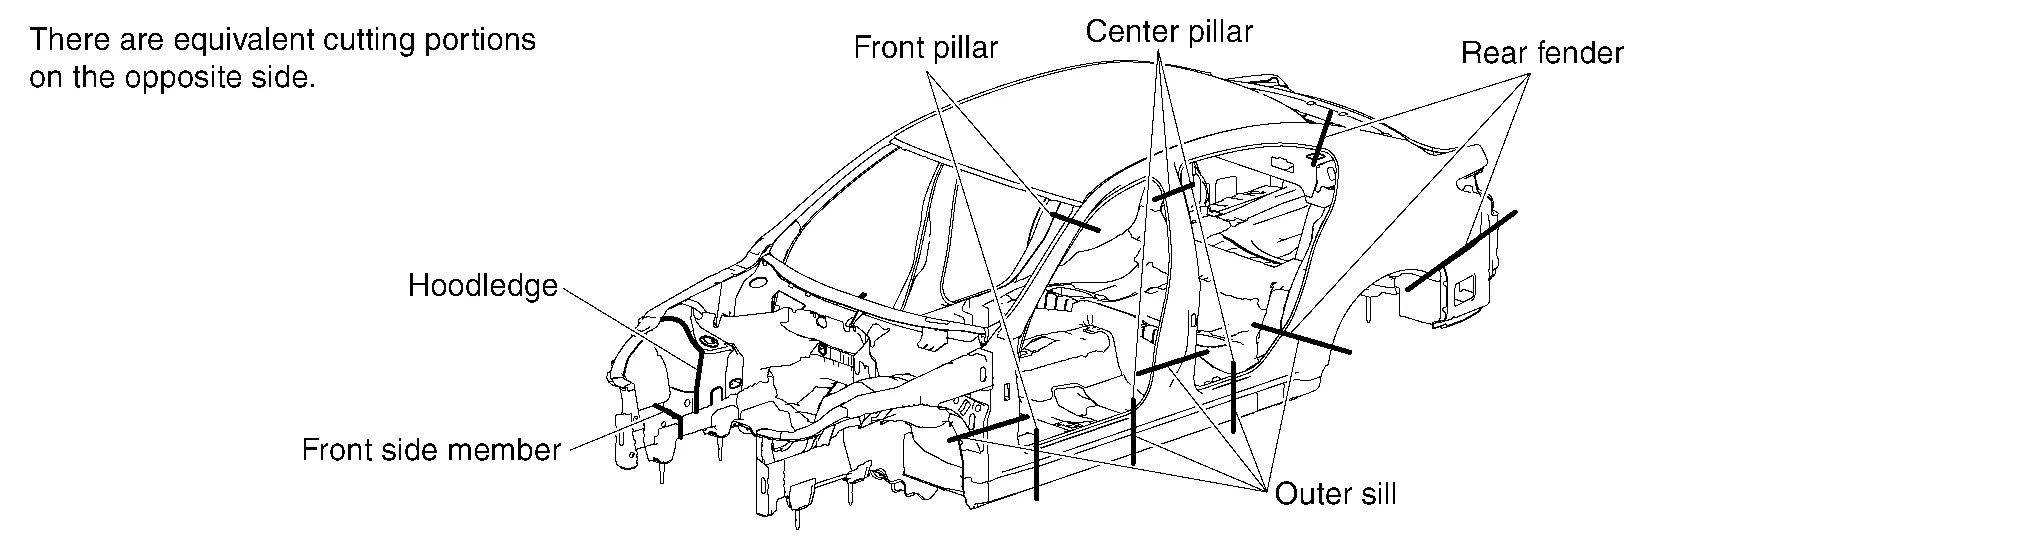
Il taglio dei pannelli per la sostituzione parziale non è consentito in alcune zone. Se i pannelli vengono tagliati in posizioni non idonee, la resistenza della carrozzeria non può essere mantenuta. Le posizioni ammesse variano in base alla struttura della carrozzeria, alla resistenza o alla forma del pannello e differiscono da modello a modello. Sono indicate nel Manuale di riparazione della carrozzeria di ciascun modello. In linea di principio, possono essere tagliate le seguenti zone:
Zone senza rinforzi o canalizzazioni
Zone in cui non si verifica concentrazione di sollecitazioni
Zone con superficie di finitura ridotta, dove la finitura può essere eseguita facilmente (dove le parti collegate possono essere coperte da finiture o modanature)
Zone in cui l'area di lavoro o lo smontaggio di parti è ridotto al minimo
La maggior parte dei pannelli della carrozzeria è unita mediante saldatura a punti. È difficile tagliarli in corrispondenza della saldatura.
Per ridurre i tempi di lavoro, raddrizzare grossolanamente la parte danneggiata, quindi tagliare in anticipo vicino alla giunzione del pannello, in modo da poter utilizzare correttamente gli utensili per tagliare il punto di saldatura. È comunemente usato su pannelli con strutture complesse.
Il taglio della carrozzeria e dei pannelli di ricambio lasciando una tolleranza di sovrapposizione è detto anche taglio grossolano.
Utilizzare correttamente gli utensili da taglio in base alla zona da tagliare, allo spessore del pannello e alla struttura del pannello.
Gli utensili comunemente usati per questo scopo e le loro caratteristiche sono descritti di seguito:
(1) TAGLIO GROSSOLANO CON SEGA PNEUMATICA
(a) Applicazione principale
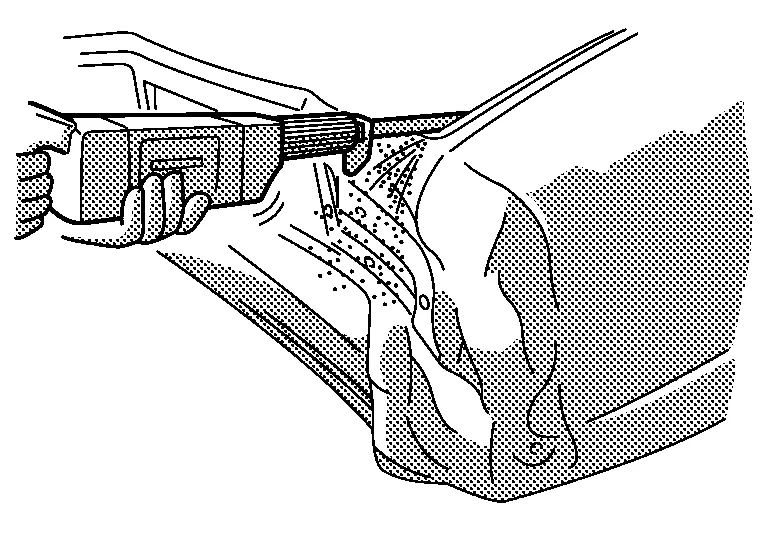
Longheroni e montanti, inclusi longherone laterale, traversa, montante posteriore, ecc.
(b) Caratteristiche
Linea di taglio netta. Adatta al taglio di lamiere sottili e relativamente spesse.
(2) TAGLIO GROSSOLANO CON SCALPELLO PNEUMATICO
(a) Applicazione principale
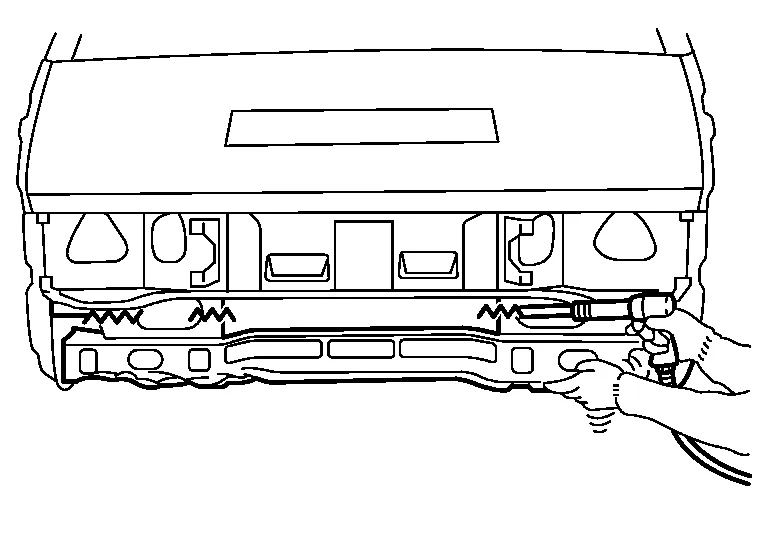
Lamiere sottili, inclusi parafango posteriore e pavimento posteriore
(b) Caratteristiche
Velocità di taglio più elevata
Elevato livello di rumore
Non adatto a lamiere spesse
Linea di taglio irregolare
Scintille eccessive
(3) TAGLIO GROSSOLANO CON CANNELLO OSSIACETILENICO
(a) Applicazione principale
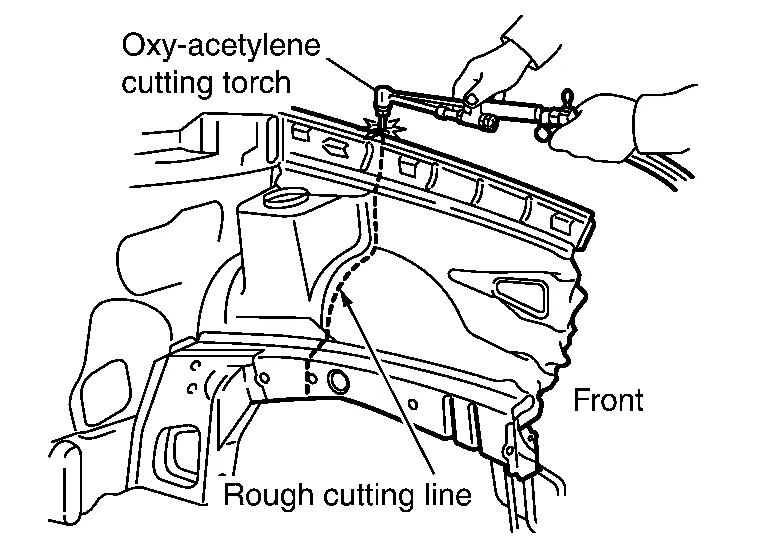
Lamiere spesse, inclusi longherone laterale, traversa, bordo cofano, ecc.
(b) Caratteristiche
Velocità di taglio più elevata
Taglio delle zone saldateLa carrozzeria di un veicolo è costruita utilizzando tre diversi metodi di saldatura [saldatura a punti, MAG e brasatura]. Il taglio delle zone saldate con questi metodi è descritto di seguito.
La saldatura a punti viene generalmente utilizzata su due o più pannelli sovrapposti. Il metodo di utilizzo dell'utensile o di taglio deve essere modificato in base al fatto che il pannello da rimuovere sia quello superiore, intermedio o inferiore.
(1) VERIFICA DELLA POSIZIONE DEI PUNTI DI SALDATURA
Rimuovere vernice, sottoscocca e sigillante dal pannello per individuare la posizione dei punti di saldatura.
(a) Utilizzo di levigatrice pneumatica, spazzola rotante a filo o nastro di limatura:

Con questo metodo, non asportare troppo materiale dal pannello. Levigare o spazzolare il pannello verificando contemporaneamente il punto di saldatura.
(b) Utilizzo di uno scalpello:
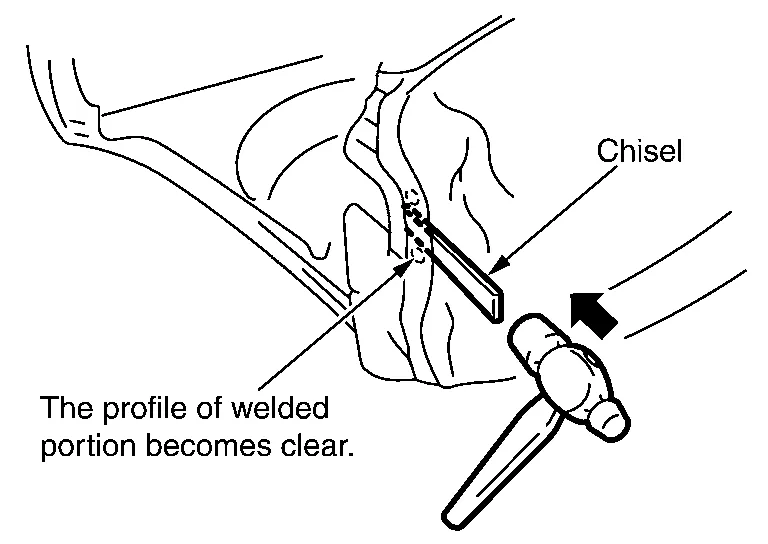
Se il punto di saldatura non è individuabile neppure dopo la rimozione della vernice, inserire la lama dello scalpello tra i pannelli e battere leggermente con un martello per la verifica.
(2) TAGLIO DEL PUNTO DI SALDATURA
(a) Utilizzo di un punzone per punti di saldatura:
Esistono due tipi di punzoni per punti di saldatura (a punta da trapano e a corona forata). Quando si utilizza il punzone, fare attenzione a non tagliare il pannello inferiore.
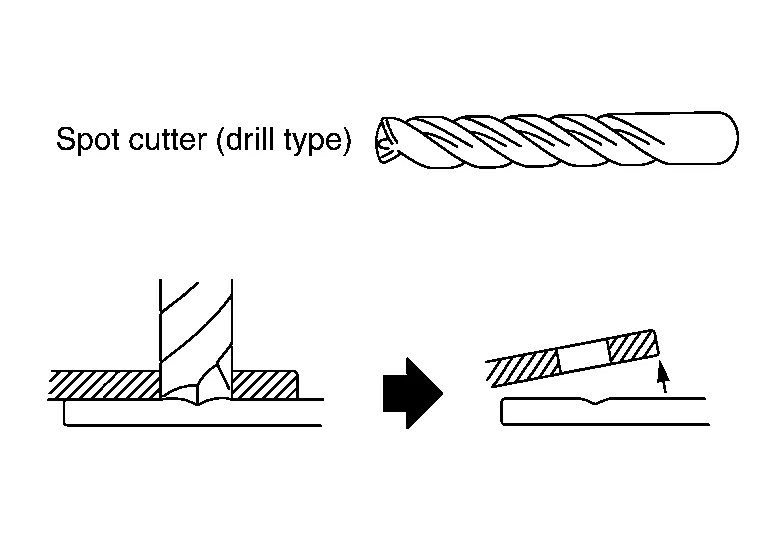 |
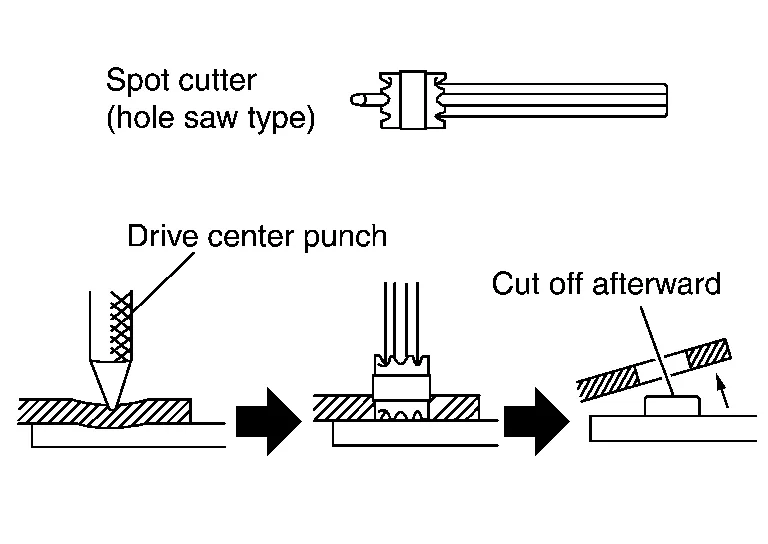 |
Se è difficile saldare dal retro del pannello inferiore, è possibile utilizzare il punzone per tagliare i punti di saldatura senza forare il pannello inferiore.
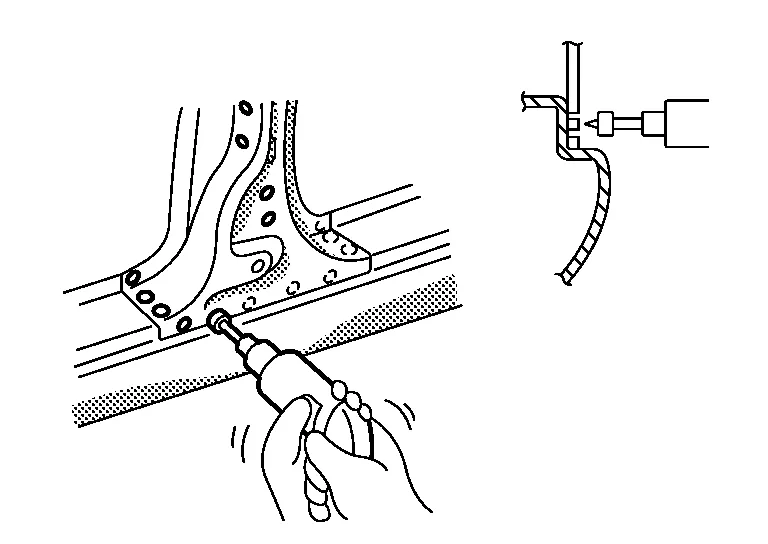
Il punzone a corona forata richiede la molatura del punto di saldatura dopo il taglio. Ciò comporta tempi di lavoro aggiuntivi.
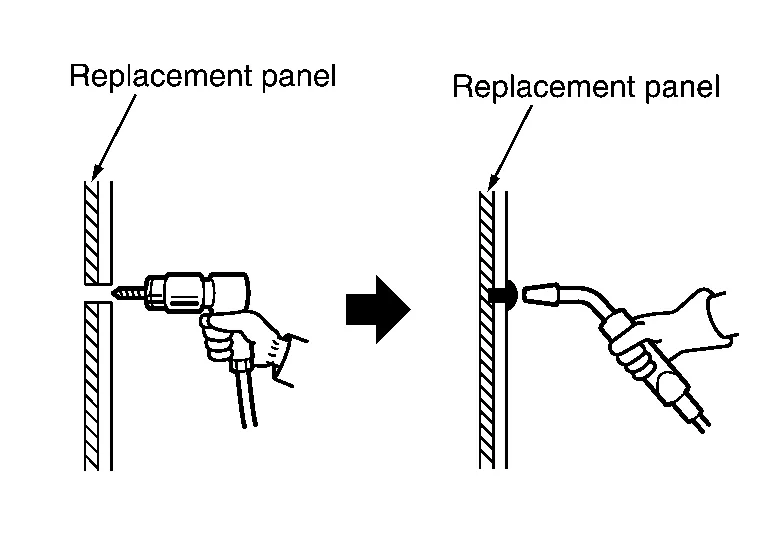
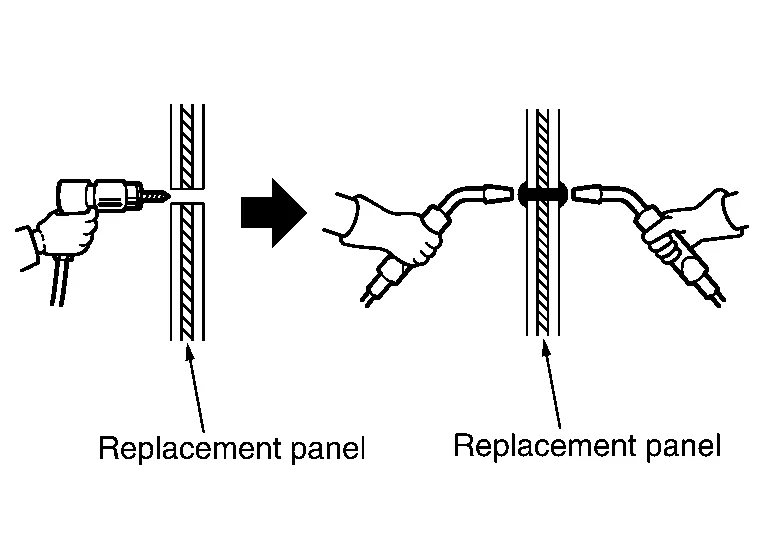
(b) Utilizzo di un trapano:
Il trapano può essere utilizzato per tagliare le saldature in qualsiasi zona saldata a tappo, forando la zona saldata a tappo.
 |
 |
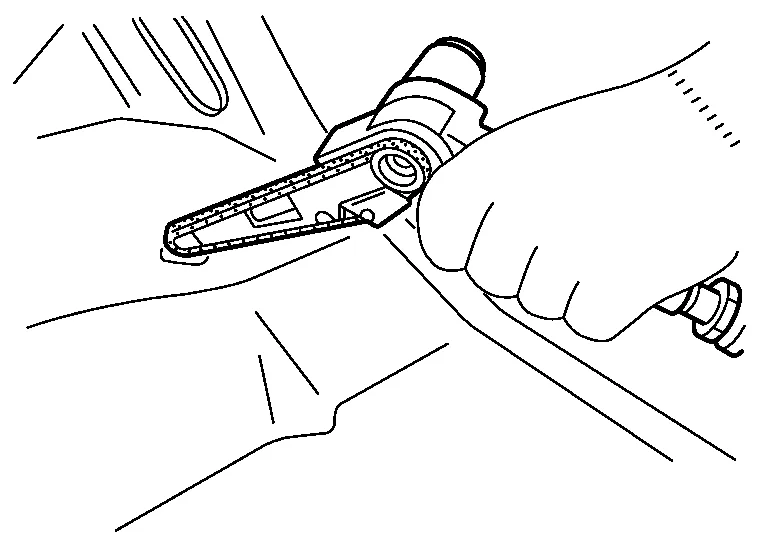
(3) TAGLIO DEI PUNTI DI SALDATURA CON LEVIGATRICE PNEUMATICA
Se non è possibile utilizzare il punzone, utilizzare la levigatrice pneumatica (o a nastro) per tagliare il punto di saldatura. Utilizzare il nastro per limatrice 3M n. 33573 e il nastro Cubitron II grado 60+ n. 33445 o equivalenti.
(4) RIMOZIONE DEL PANNELLO CON SCALPELLO
Dopo aver tagliato i punti di saldatura, separare il pannello con lo scalpello.
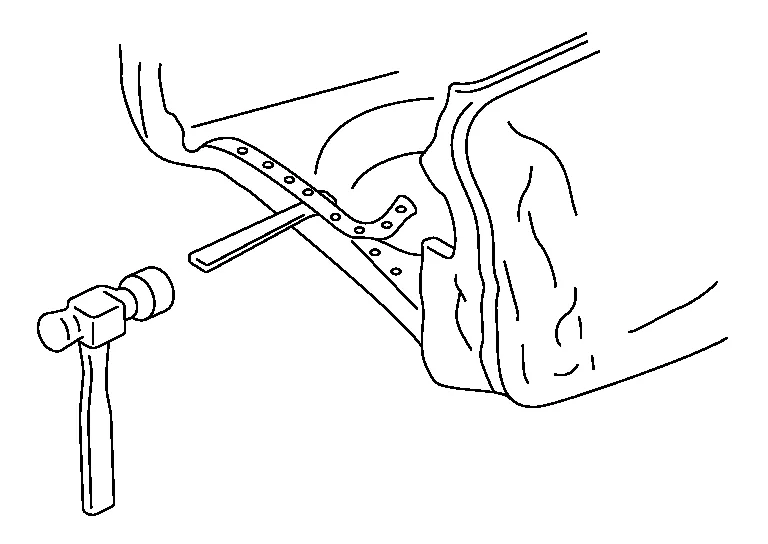
In questo modo, i punti di saldatura si separano dalle superfici di contatto. Il lavoro può quindi procedere verificando la separazione dei punti di saldatura.
(5) TAGLIO DELLE ZONE SALDATE MAG
Il metodo di saldatura MAG si divide in due tipi (saldatura a tappo e saldatura a cordone). La zona saldata a tappo può essere tagliata con un punzone per punti o simili. Per tagliare la zona saldata a cordone, rettificare il cordone di saldatura con una smerigliatrice pneumatica. Fare attenzione a rettificare dal pannello di ricambio. Non rettificare eccessivamente il pannello riutilizzato.
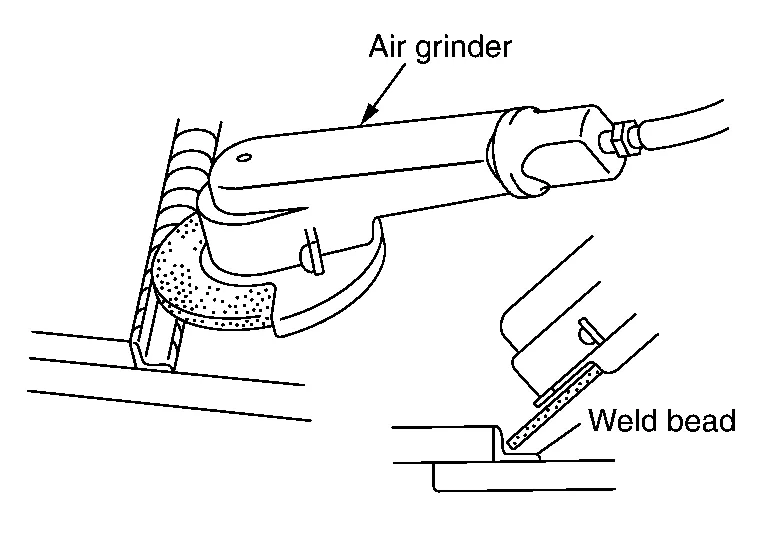
(6) TAGLIO DELLA ZONA BRASATA DEL PANNELLO
La brasatura viene utilizzata per migliorare l'aspetto esterno della zona di giunzione (tetto e parafango) del pannello esterno della carrozzeria, nonché per migliorare la tenuta. Le parti brasate possono generalmente essere separate sciogliendo la brasatura con una torcia ossiacetilenica.
Se è stata utilizzata la brasatura ad arco, rimuovere la parte saldata con una smerigliatrice pneumatica o simile. La temperatura di fusione del metallo di brasatura ad arco è superiore a quella della brasatura ordinaria, e il pannello potrebbe essere danneggiato da questa temperatura elevata. La brasatura ordinaria e la brasatura ad arco possono essere distinte osservando il colore del metallo di brasatura. La brasatura ordinaria ha un aspetto simile all'ottone, mentre la brasatura ad arco ha un colore rame.
(a) Taglio con sega pneumatica e levigatura con nastro abrasivo.
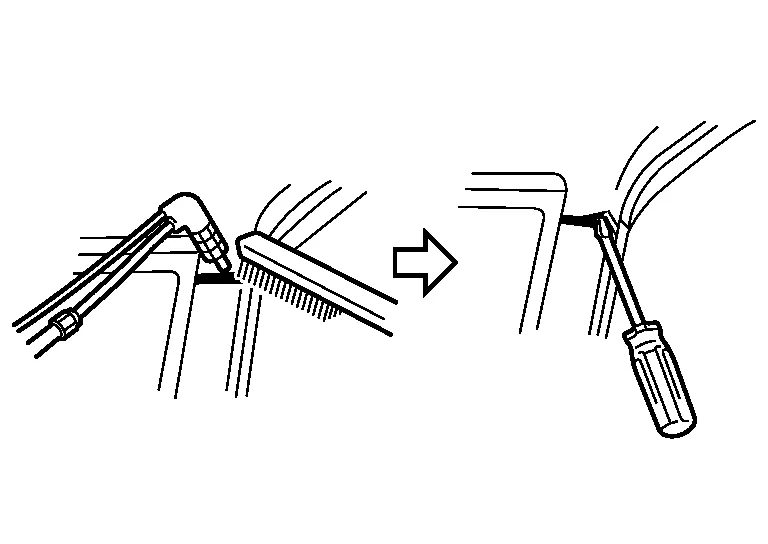
Rimuovere il metallo con una spazzola metallica e separare il pannello. Mentre il metallo d'apporto è ancora caldo, inserire la punta di un cacciavite o simile tra i pannelli per impedire la riadesione.
(b) Taglio con smerigliatrice pneumatica utilizzando un disco per la rifinitura di saldature 3M 01991 (o equivalente).

Tagliare la parte brasata con la smerigliatrice pneumatica. Non smerigliare eccessivamente il pannello che deve essere riutilizzato.
Precauzioni per acciai ad alta resistenza (HSS) e acciai ad altissima resistenza (UHSS)Per acciaio ad alta resistenza (HSS) si intendono gli acciai da 440 MPa a 979 MPa.
Per acciaio ad altissima resistenza (UHSS) si intendono gli acciai superiori a 980 MPa.
(a) La riparazione di rinforzi (come i longheroni laterali) mediante riscaldamento non è consigliata, poiché potrebbe indebolire il componente. Quando il riscaldamento è inevitabile, non riscaldare le parti in HSS oltre 550 °C. Verificare la temperatura di riscaldamento con un termometro. (Sono adatti termometri a matita o di tipo simile.)
Quando si riscaldano le parti in HSS o UHSS oltre 550 °C, devono essere sostituite con parti nuove.
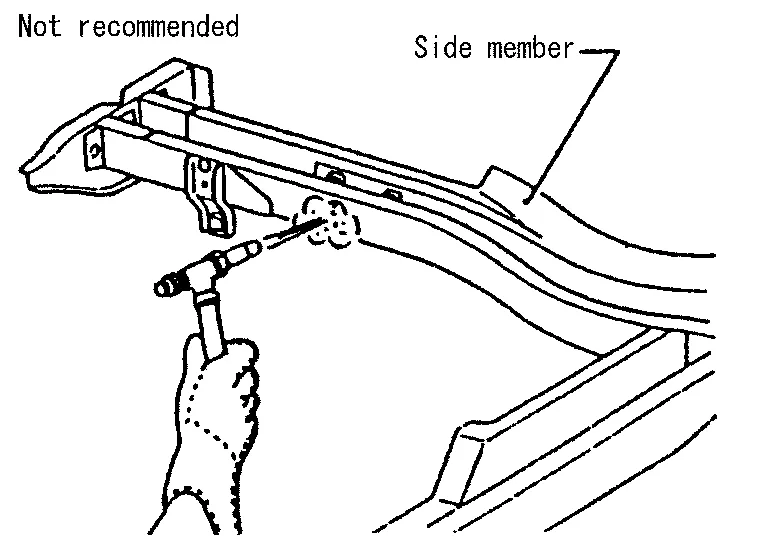
(b) Quando si raddrizzano i pannelli della carrozzeria, prestare attenzione nel tirare qualsiasi pannello in HSS. Poiché l'HSS è molto resistente, la trazione può causare deformazioni nelle zone adiacenti della carrozzeria. In questo caso, aumentare il numero di punti di misurazione e tirare con cautela il pannello in HSS.
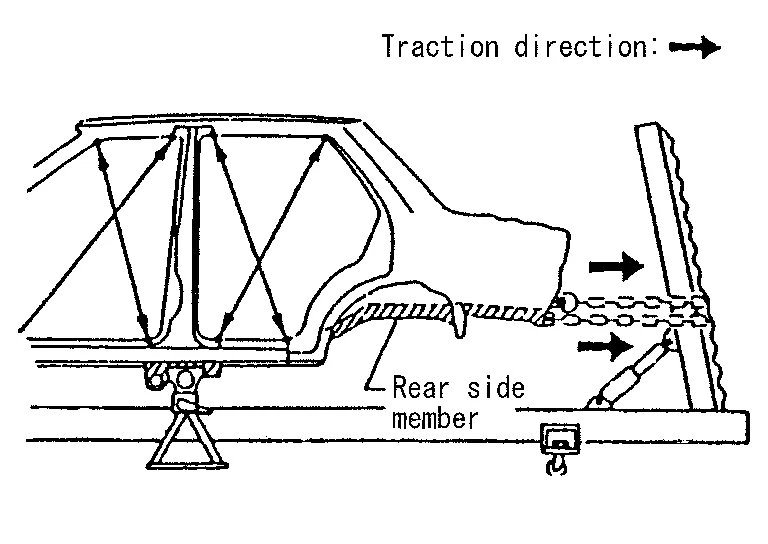
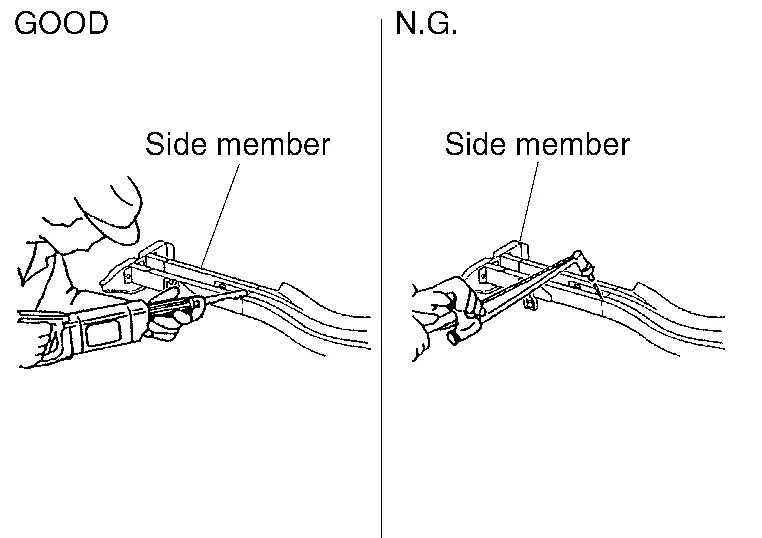
(c) Quando si tagliano pannelli in HSS, evitare se possibile il taglio a gas (torcia). Utilizzare invece una sega per evitare di indebolire le zone circostanti a causa del calore. Se il taglio a gas (torcia) è inevitabile, lasciare un margine minimo di 50 mm (1,97 in).
(d) Quando si saldano pannelli in HSS, utilizzare la saldatura a punti ogniqualvolta possibile, per ridurre al minimo l'indebolimento delle zone circostanti a causa del calore.
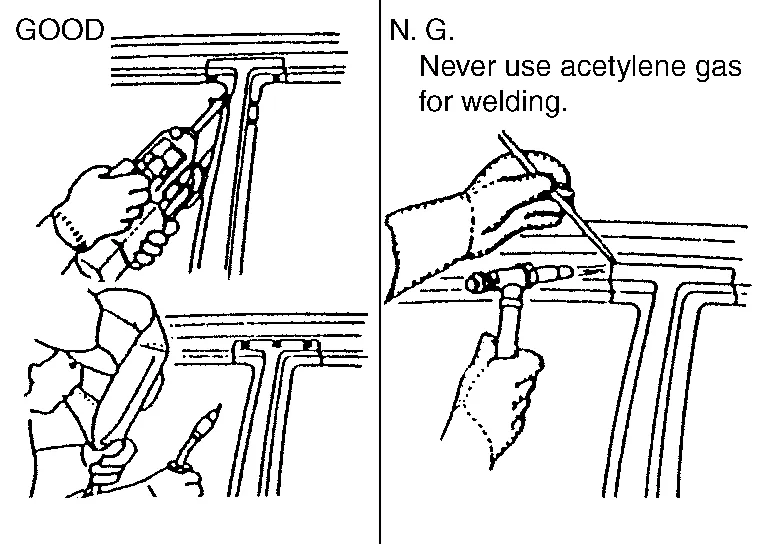
Se la saldatura a punti non è possibile, utilizzare la saldatura MAG. Non utilizzare la saldatura a gas (torcia), perché la sua resistenza è inferiore.
(e) Il punto di saldatura su pannelli in HSS è più duro di quello di un normale pannello in acciaio.
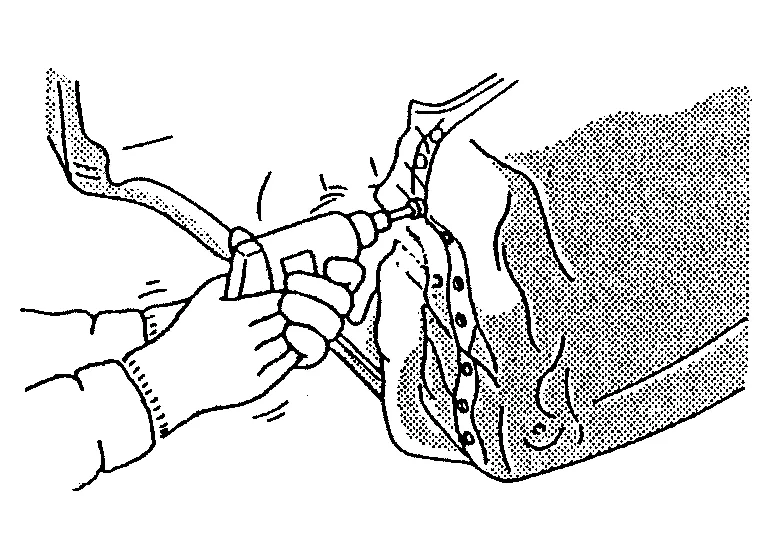
Pertanto, quando si tagliano i punti di saldatura su un pannello in HSS, utilizzare un trapano a bassa velocità e alta coppia (da 1.000 giri/min a 1.200 giri/min) per aumentare la durata della punta e facilitare l'operazione.
Divieto per acciai ad altissima resistenza (UHSS)Per acciaio ad altissima resistenza (UHSS) si intendono gli acciai da 980 MPa o superiori.
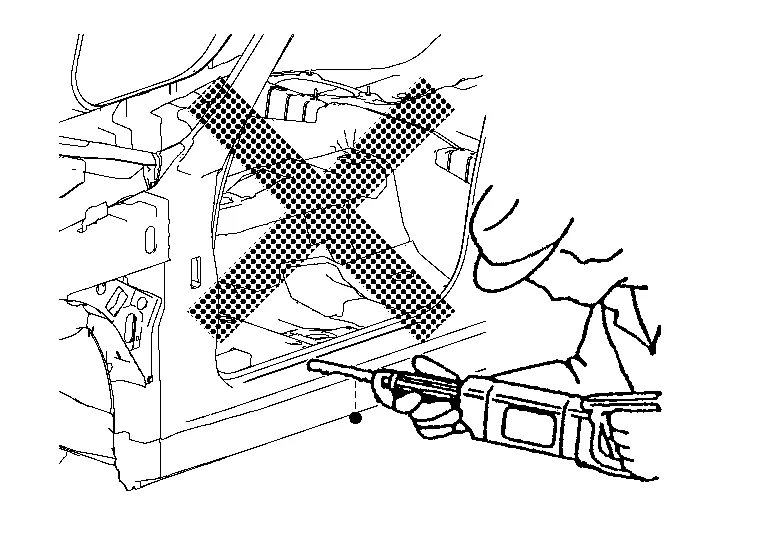
Non tagliare e giuntare mai il pannello, la lamiera e il rinforzo in acciaio ad altissima resistenza (UHSS).
Se tale parte è danneggiata, sostituire la parte.
Procedura di piegatura (hemming) del parafango posterioreQuando il parafango posteriore e il passaruota esterno sono stati incollati con adesivo, si utilizza il metodo di sostituzione del pannello descritto di seguito.
Un passaruota deve essere installato e piegato sul passaruota esterno sinistro e destro.
Per piegare il passaruota, è necessario riparare eventuali parti danneggiate o deteriorate attorno al passaruota esterno.
Procedura della piegatura (hemming)
(a) Rimuovere tutti i rivestimenti, l'adesivo e la corrosione dall'area di incollaggio. Utilizzare un abrasivo che non assottigli il metallo.
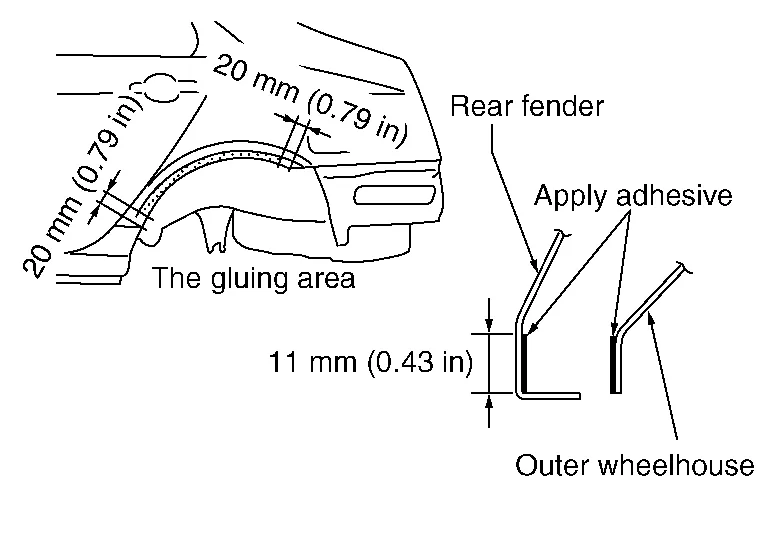
(b) Rimuovere tutti i rivestimenti, l'adesivo e la corrosione dall'area di incollaggio. Utilizzare abrasivi che non assottiglino il metallo (il pezzo di ricambio).
(c) Applicare nuovo adesivo su entrambe le aree specificate del passaruota esterno e del parafango posteriore.
| <Adesivo> | Adesivo per incollaggio pannelli 3M™ 08115 o equivalente |
(d) Fissare il parafango posteriore alla carrozzeria dell'auto e saldare la parte richiesta, eccetto la parte da piegare.

(e) Piegare la parte saldata partendo dal centro del passaruota gradualmente con un martello e una spalla di supporto (dolly). (Piegare anche l'estremità della flangia.)
(f) La piegatura con martello viene eseguita fino a un angolo di circa 80°.
(g) Partendo dal centro, piegare gradualmente il passaruota, con un leggero movimento avanti e indietro, utilizzando un attrezzo per la piegatura [SST: KV991-10000].
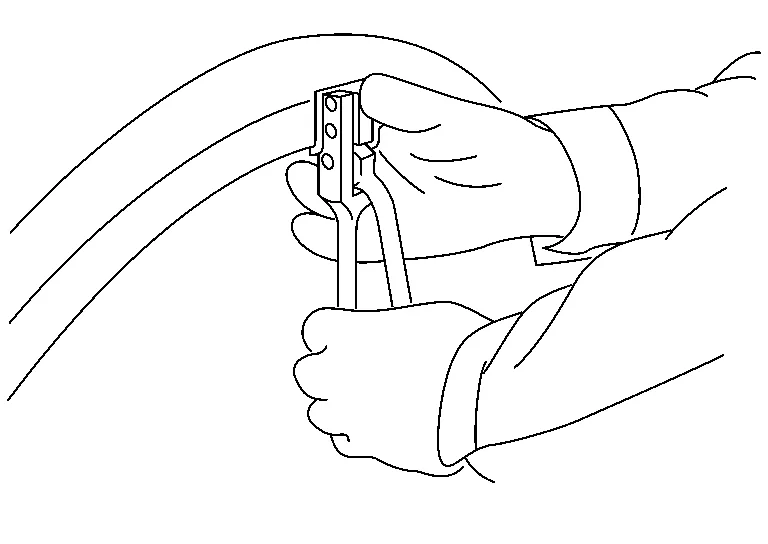
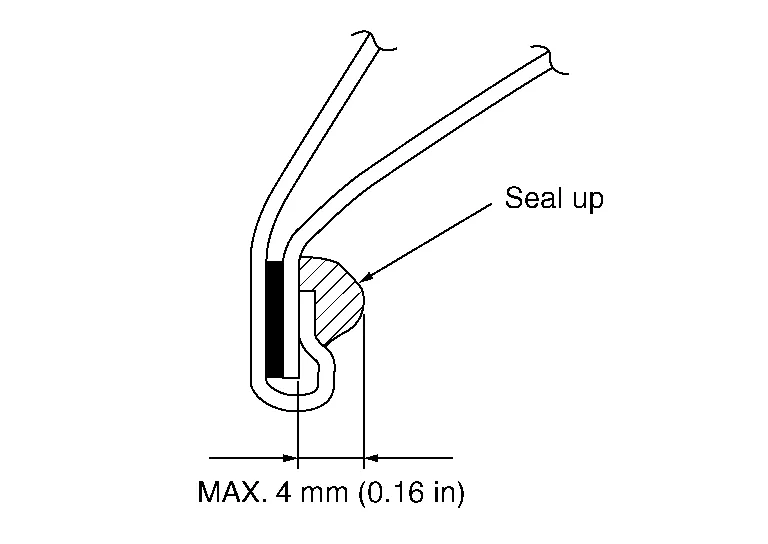
(h) Sigillare l'area attorno all'estremità piegata della flangia.
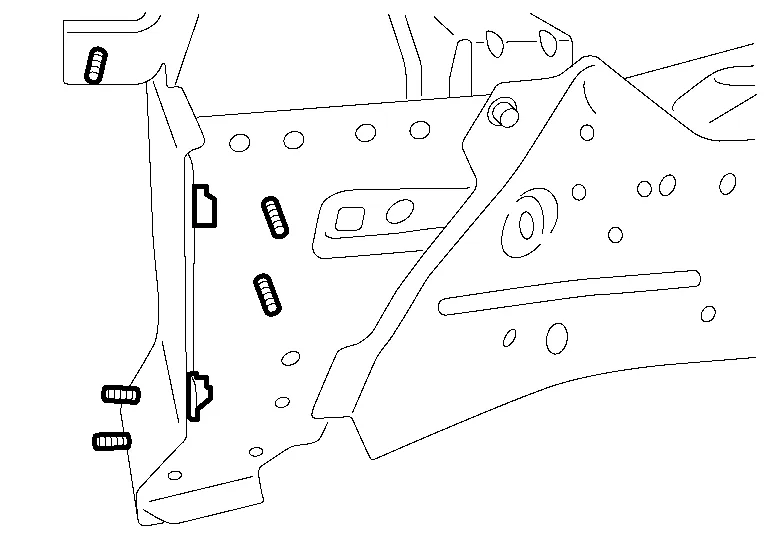
Quando i prigionieri e i dadi a saldare non sono saldati sul pezzo ricevuto per la riparazione e sono forniti come parti separate, utilizzare il seguente metodo per eseguire la saldatura.
(1) BULLONE CON FLANGIA
Rimuovere vernice, ruggine od olio dalla superficie del pannello.
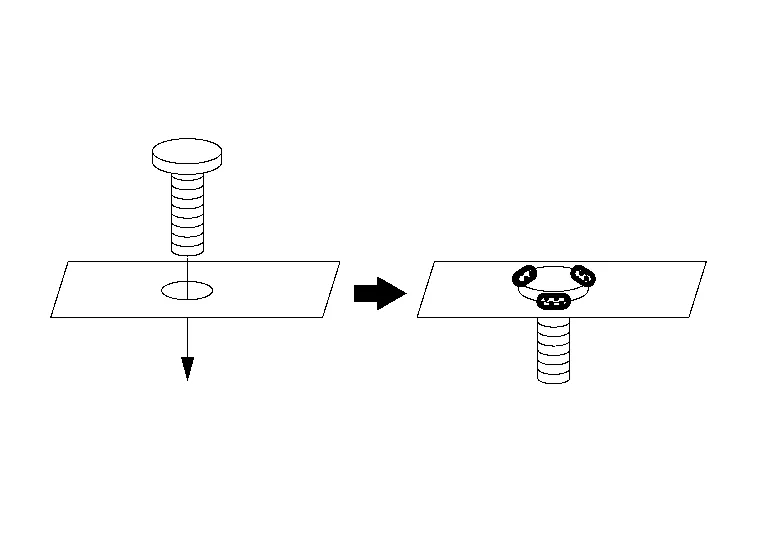
Inserire il bullone, serrare temporaneamente il dado abbinato al bullone ed eseguire la centratura.
Applicare il primer zincante per saldatura sulle superfici da saldare.
Saldare uniformemente in 3 punti con saldatura MAG. [circa 3 mm (0,12 in)]
Applicare un trattamento anticorrosivo adeguato nelle rispettive posizioni.
(2) DADO A SALDARE
Rimuovere vernice, ruggine od olio dalla superficie del pannello.
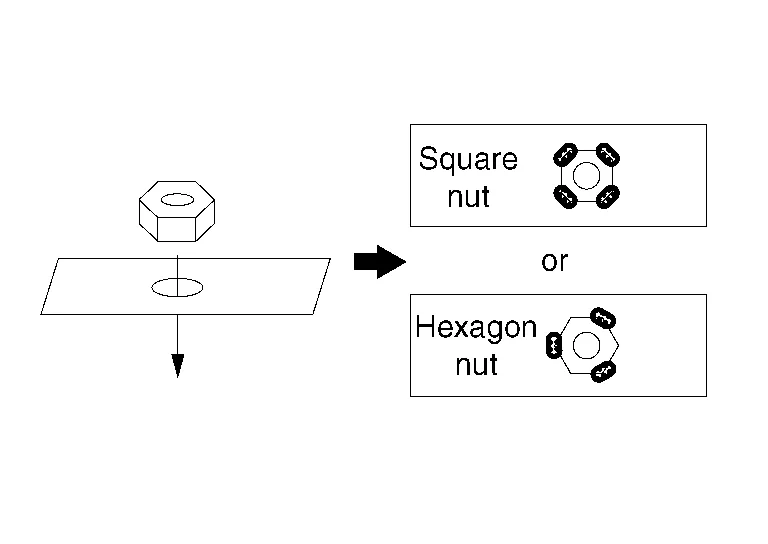
Posizionare il dado al centro del foro del pannello, serrare temporaneamente il bullone abbinato al dado ed eseguire la centratura.
Saldare uniformemente in 3 o 4 punti con saldatura MAG. [circa 3 mm (0,12 in)]
Applicare un trattamento anticorrosivo adeguato nelle rispettive posizioni.
Dopo aver rimosso il pannello danneggiato, sono necessarie due operazioni: la preparazione per l'installazione del pannello di ricambio e la finitura della zona di montaggio del pannello sulla carrozzeria.
(1) FINITURA DELLA CARROZZERIA
(a) Pulire con la smerigliatrice l'area attorno al punto in cui è stato rimosso il pannello saldato a punti. Rimuovere accuratamente ruggine e altri contaminanti dalla superficie di contatto.
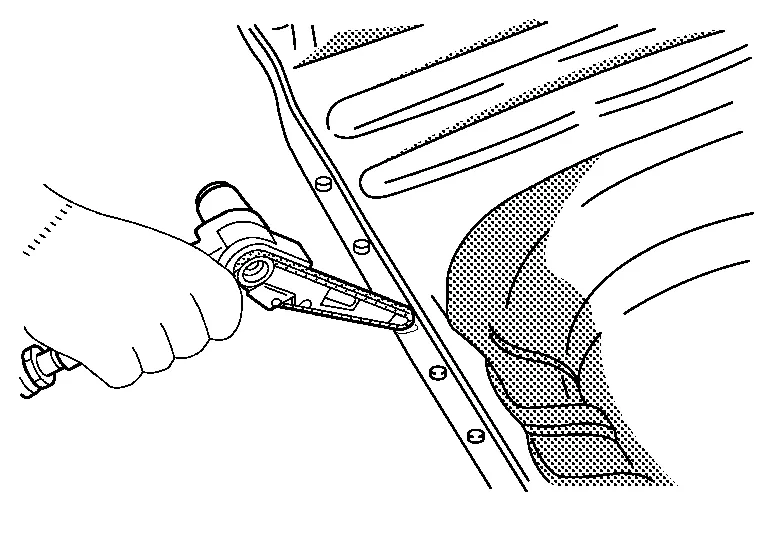
Rimuovere inoltre la vernice dalla parte da saldare.
Qualsiasi metallo di brasatura deve essere rimosso accuratamente, altrimenti la saldatura risulterà compromessa.
(b) Le irregolarità sulla superficie di contatto del pannello impediscono una corretta saldatura del pannello. Utilizzando martello e spalla di supporto (dolly), correggere la forma della superficie di contatto.
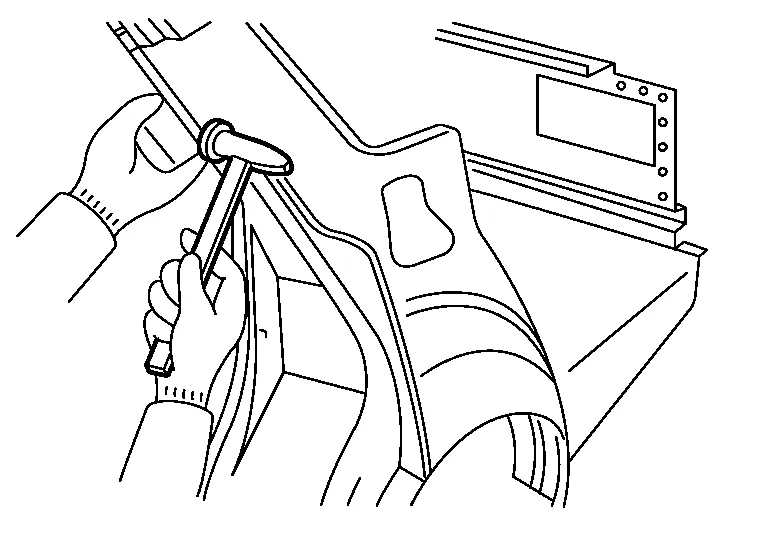
(c) Applicare il primer per saldatura passante sulle flange o sulle aree da saldare. Applicare 3M 5917 Weld- Thru II (o equivalente) e seguire le istruzioni del prodotto per la saldatura MAG nei punti che non possono essere verniciati nella successiva fase di verniciatura.
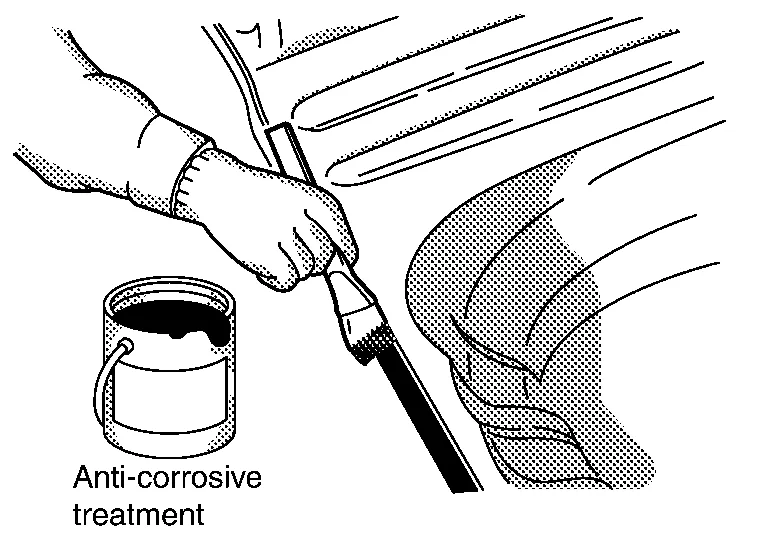
(d) Se non è possibile applicare il sigillante dopo la saldatura del pannello di servizio, applicare il sigillante prima della saldatura.
(2) PREPARAZIONE PER L'INSTALLAZIONE DEL PANNELLO DI SERVIZIO
(a) Il pannello di servizio è rivestito con primer. Rimuovere il primer e applicare il sigillante a punti nelle parti da saldare. Non far fuoriuscire il sigillante a punti dalla superficie di accoppiamento del pannello.

(b) Forare il pannello di servizio per la saldatura a tappo, se necessario.
Consultare il Manuale di riparazione della carrozzeria del modello applicabile per il numero di fori da praticare per la saldatura a tappo. Il numero dei fori deve essere uguale al numero dei punti di saldatura a punti originali. I fori devono essere distanziati in modo uniforme. Il diametro dei fori deve essere modificato in base allo spessore del pannello per mantenere la resistenza della saldatura.
| Spessore del pannello | Diam. foro a tappo |
|---|---|
| Inferiore a 1,0 mm (0,039 in) | Inferiore a 5 mm (0,20 in) |
1,0 mm - 2,4 mm (0,039 in - 0,094 in) |
6,5 mm - 10 mm (0,256 in - 0,394 in) |
| Superiore a 2,4 mm (0,094 in) | Superiore a 10 mm (0,39 in) |

(3) CONOSCERE I RICAMBI
Questo è importante per valutare quando il pannello deve essere sostituito o per determinare le condizioni di un funzionamento efficiente.
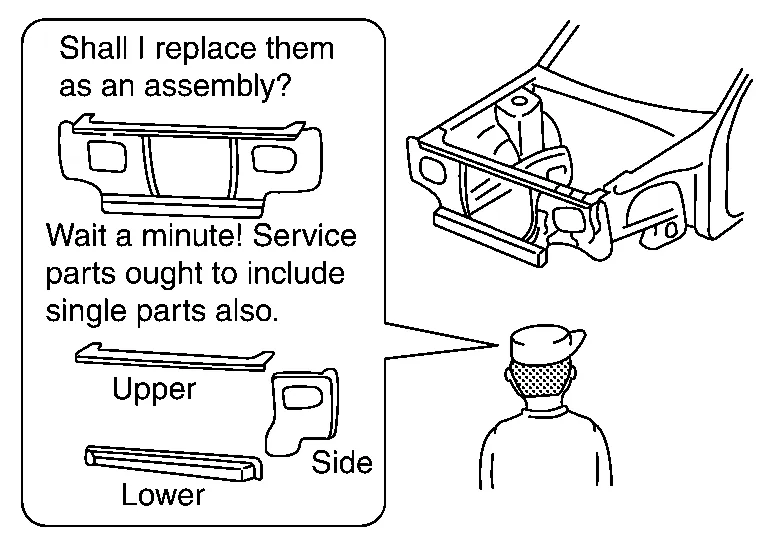
I ricambi devono essere preparati facendo riferimento al Catalogo ricambi di ciascun modello.
Il pannello laterale della carrozzeria integrale esterna è composto da due tipi di pannelli di servizio. Questi pannelli di servizio devono essere tagliati per l'uso, in base alla posizione e al grado del danno.
| Pannello laterale esterno della carrozzeria separato | Pannello laterale esterno della carrozzeria integrale |
|---|---|
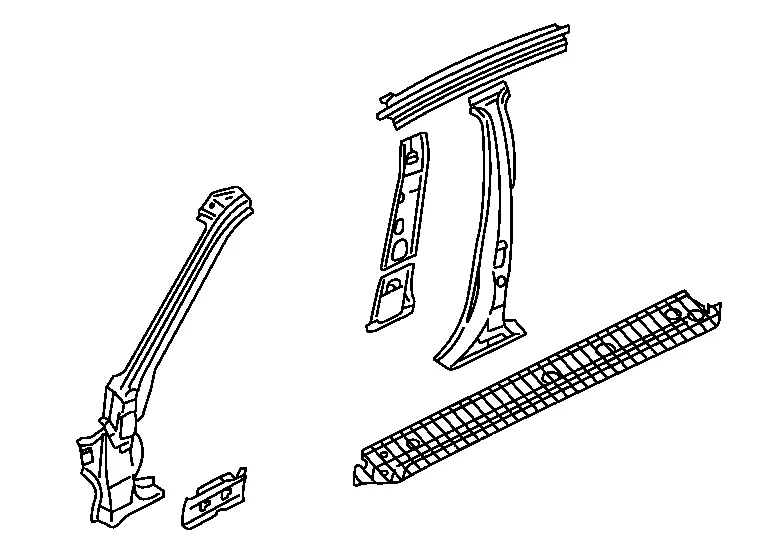 |
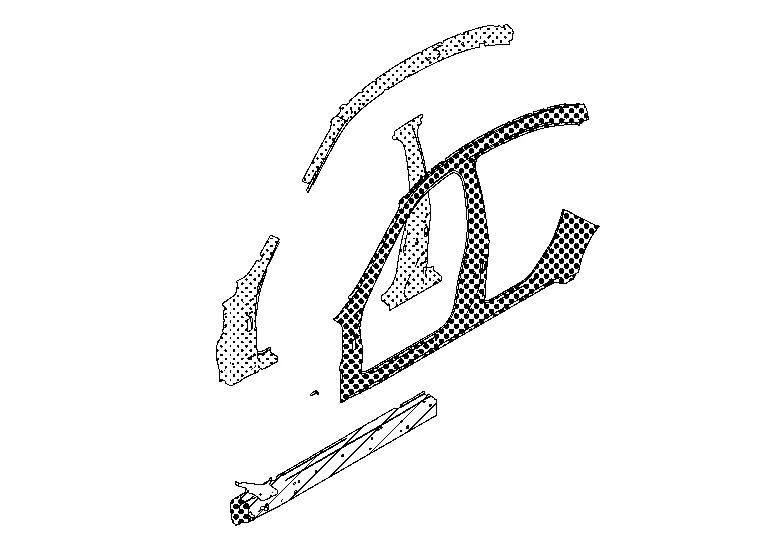 |
Il trattamento anticorrosivo può essere eseguito in tre diverse occasioni (prima della saldatura, prima della verniciatura e dopo la verniciatura). Questa sezione descrive il trattamento anticorrosivo per le ultime due occasioni.
(1) TRATTAMENTO ANTICORROSIVO PRIMA DELLA VERNICIATURA
Applicazione del sigillante per carrozzeria
Il sigillante per carrozzeria impedisce a acqua o fango di penetrare attraverso la superficie di accoppiamento del pannello. Inoltre impedisce la formazione di corrosione. Il foro dell'ugello del sigillante deve essere piccolo. Usare un dito o un pennello per modellare il sigillante applicato. Consultare il Manuale di riparazione della carrozzeria per i punti di applicazione del sigillante.
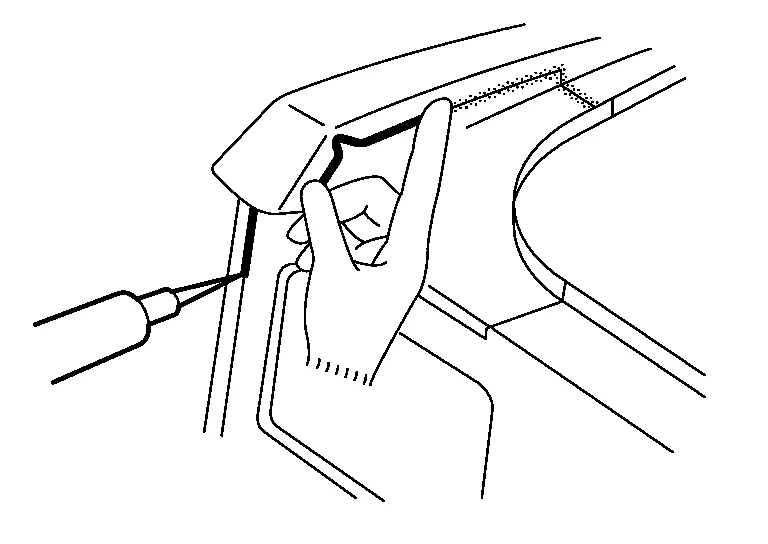
Applicazione del sottoscocca:
Applicare il sottoscocca al fondo del veicolo e all'interno del passaruota. Non applicarlo sul tubo di scarico, sulle sospensioni o sulle parti di trasmissione. Utilizzare i prodotti approvati 3M Cavity Wax Plus 08852 Anti-Corrosion Spray, bomboletta aerosol da 18 oz 4 08851 Kit applicatore con tubi da 8", 24" e 34".
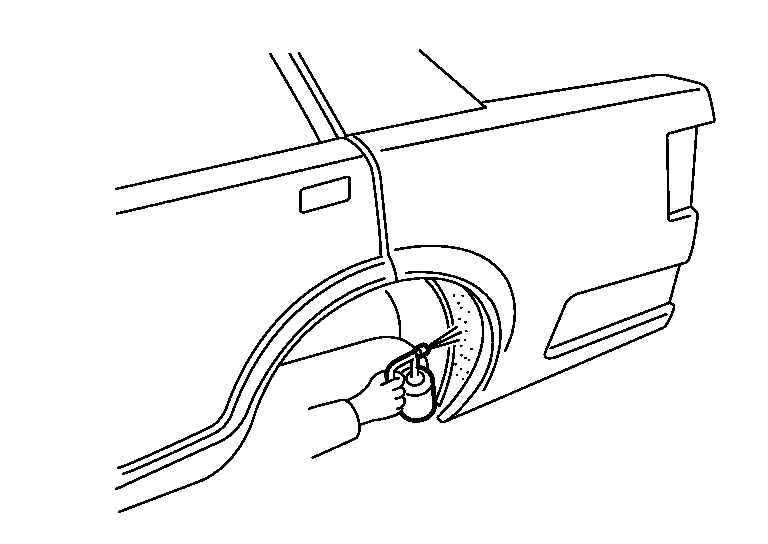
(2) CERA ANTICORROSIVA DOPO LA VERNICIATURA
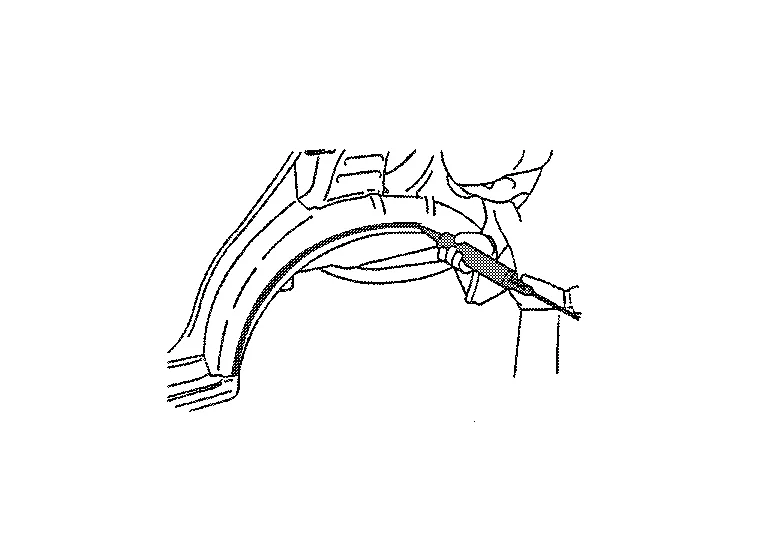
Applicare la cera anticorrosiva sul retro del pannello dove la verniciatura è difficile. Inserire l'ugello della cera anticorrosiva nei fori del pannello interno. Applicare fino a quando la cera anticorrosiva fuoriesce dalla superficie di accoppiamento del pannello.
