Усадка листового металла
Пластическая деформация может привести к уменьшению толщины панели, и панель может растянуться. Даже при ремонте молотком и поддержкой панель склонна к выпучиванию, теряя первоначальную форму.
В таких случаях её необходимо усадить до первоначальной формы. Это называется усадкой листового металла.
Способы усадки(1) ЭЛЕКТРИЧЕСКАЯ СВАРОЧНАЯ МАШИНА
Кузовная панель подключается к отрицательной клемме источника питания, а наконечник — к положительной клемме. Затем подаётся электрический ток для нагрева панели. Принцип усадки такой же, как при газовой сварке. Этот метод не требует отбивки и удобнее газовой сварки, подходит для ремонта локальных деформаций панели.
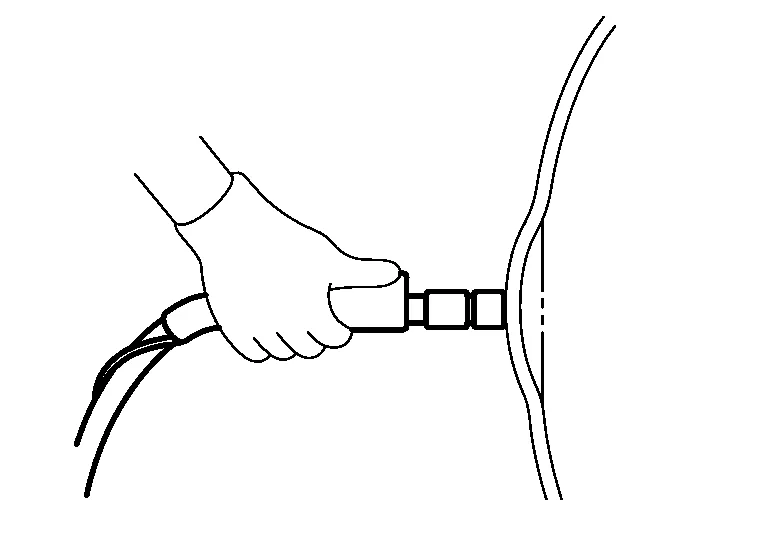
(2) УГОЛЬНЫЙ ЭЛЕКТРОД
Панель подключается к отрицательной клемме источника питания, а угольный электрод — к положительной клемме. Панель нагревается так, чтобы тепло передавалось от внешних участков к центру вмятины. Затем для быстрого охлаждения на панель накладывают влажную ветошь, что вызывает усадку панели.
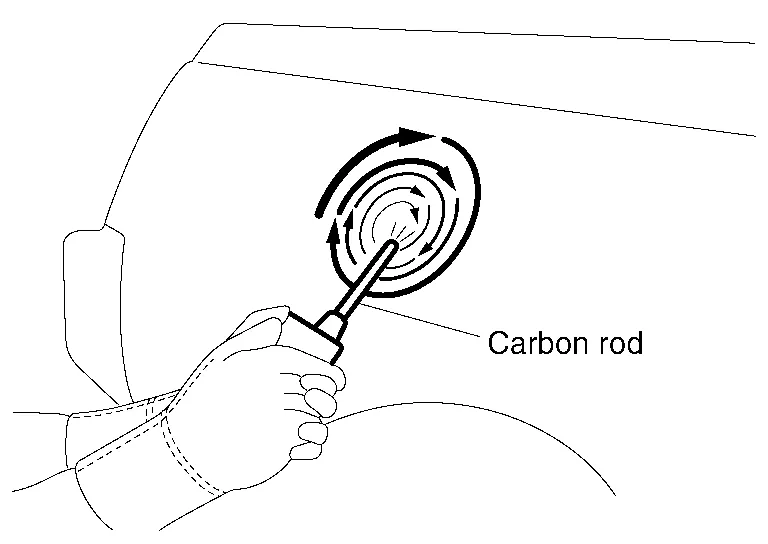
Этот метод подходит для ремонта широких неглубоких деформаций панели.
(3) ГАЗОВАЯ СВАРКА (КИСЛОРОДНО-АЦЕТИЛЕНОВАЯ ГОРЕЛКА)
(a) Нагрев и расширение
При нагреве листового металла газосварочной горелкой он растягивается.
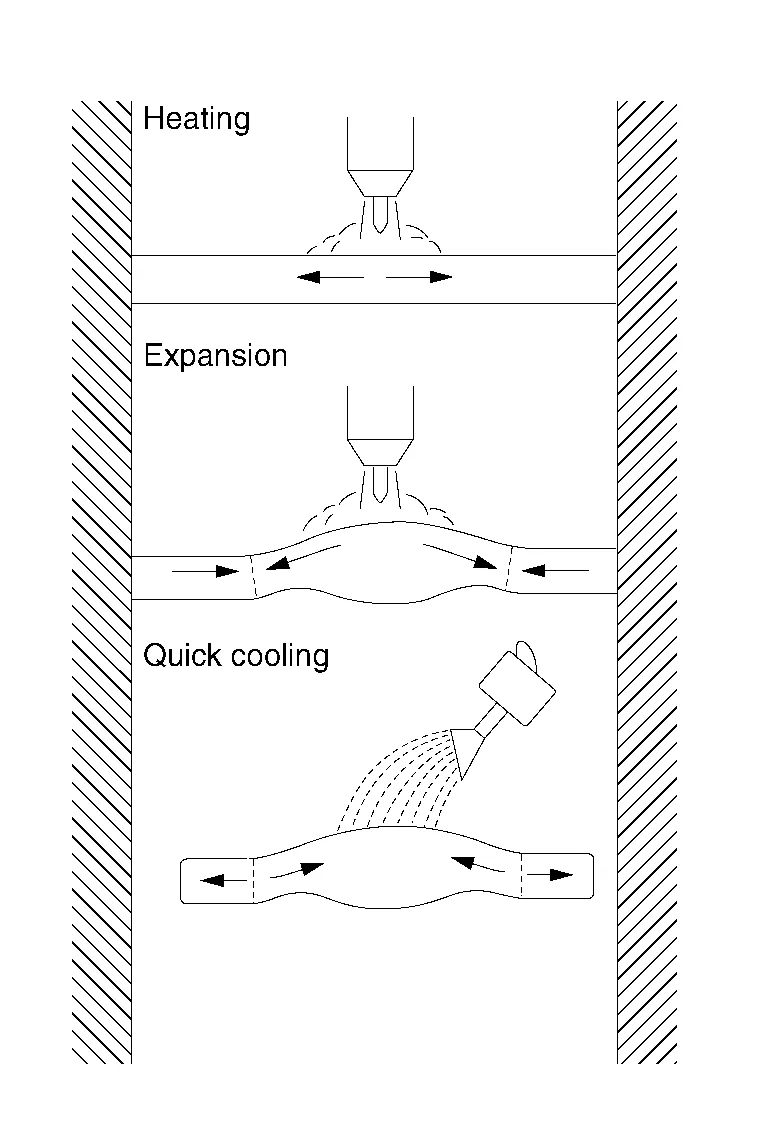
Однако растяжению препятствует ненагретый окружающий участок. В результате нагретый участок выпучивается.
(b) Резкое охлаждение
При резком охлаждении выпуклости металл усаживается.
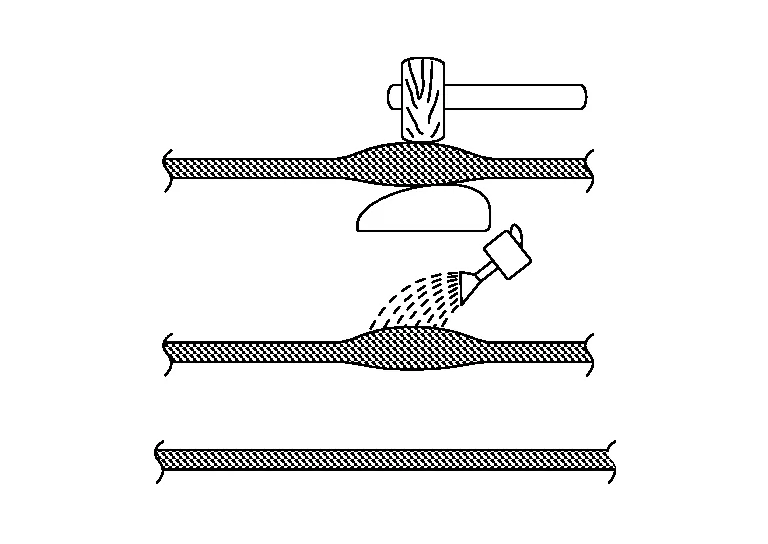
Эта усадка ускоряется постукиванием деревянным молотком.
(4) МОЛОТОК И ПОДДЕРЖКА
Для усадки методом «молоток по поддержке» используются усадочный молоток и усадочная поддержка. На поверхности панели образуется множество мелких вмятин. Этот метод подходит для усадки сравнительно небольших участков деформации панели.
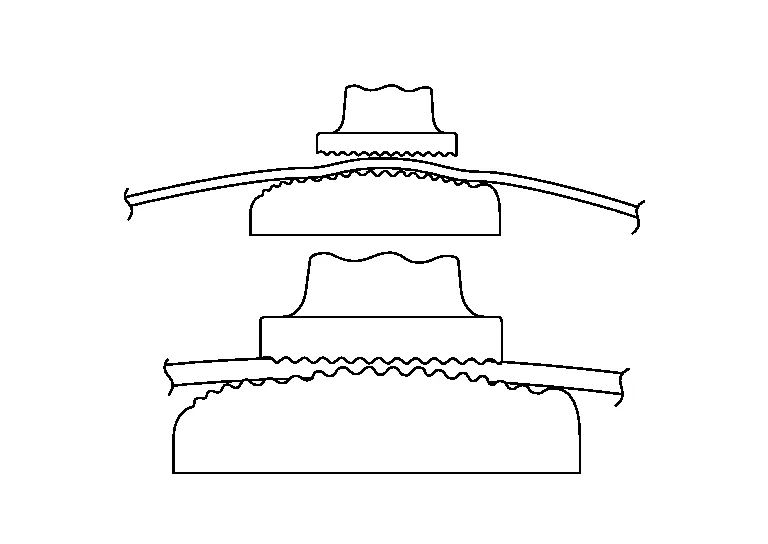
При усадке листового металла газосварочной горелкой используйте науглероживающее пламя.
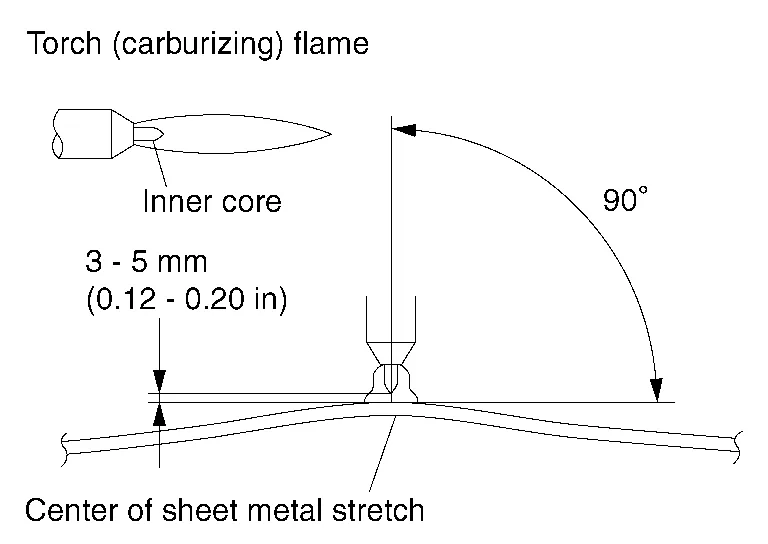
Держите горелку под прямым углом к центру листового металла.
Поддерживайте расстояние 3–5 мм (0,12–0,20 дюйма) между внутренним ядром и листовым металлом.
Нагрейте листовой металл примерно до 800 °C (пока нагретый участок не станет красным). Повышайте температуру, если растяжение листового металла недостаточно.
Найдите растянутый участок панели.
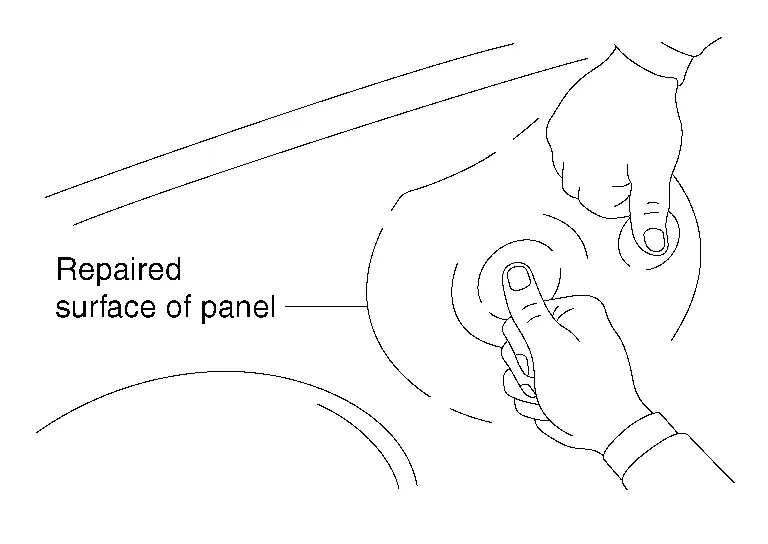
Нажмите на ремонтируемую поверхность в нескольких местах.
Точка, где образуется наибольшая упругая вмятина, является центром, где растяжение максимально. Наиболее выступающий участок ремонтируемой панели также можно считать наиболее растянутым.
Диаметр зоны, нагреваемой сварочной горелкой, должен составлять примерно 3–5 мм (0,12–0,20 дюйма), если форма панели сложная, и примерно 6–15 мм (0,24–0,59 дюйма), если панель плоская.

Небольшое растяжение
Приложите поддержку к обратной стороне нагретой панели. Постукивайте по панели деревянным молотком методом «молоток по поддержке» в последовательности, показанной на рисунке.
(A) и (B) → 1–8 (C) → 9 Сильное растяжение
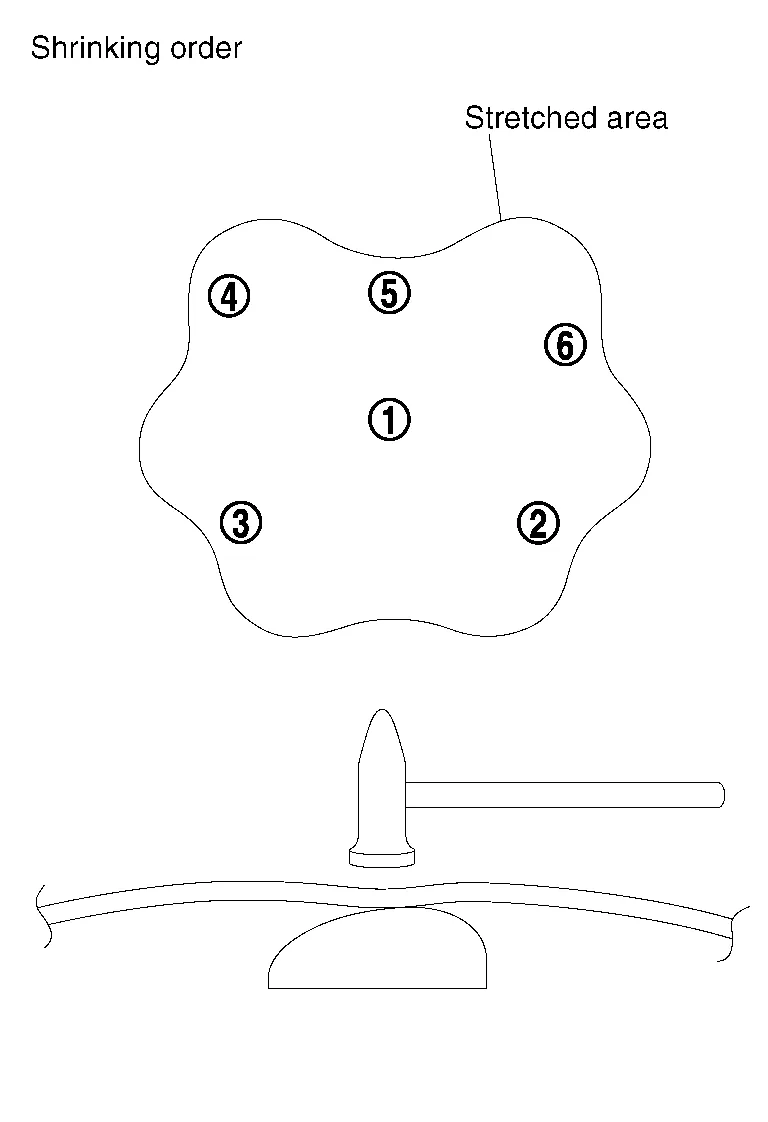
Усаживайте панель, начиная с наиболее растянутого участка, и двигайтесь к краю вмятины так, чтобы поверхность вмятины оказалась ниже первоначальной поверхности.
Использование газосварочной горелки приводит к вогнутости панели.
Чтобы исправить это, постукивайте по вогнутому участку методом «молоток по поддержке», постепенно растягивая панель, пока не будет восстановлена первоначальная поверхность.
Наложите влажную ветошь на усаженный участок панели для быстрого охлаждения.