Rétrécissement de la tôle
La déformation plastique peut entraîner une réduction de l'épaisseur du panneau et un allongement de celui-ci. Même lorsqu'il est réparé au marteau et tas, le panneau a tendance à se bomber et perd sa forme d'origine.
Dans ce cas, il doit être rétreint pour retrouver sa forme d'origine. C'est ce qu'on appelle la rétreinte de la tôle.
Méthodes de rétreinte(1) POSTE DE SOUDAGE ÉLECTRIQUE
Le panneau de carrosserie est relié à la borne négative de l'alimentation et la pointe à la borne positive. Un courant électrique est ensuite envoyé pour chauffer le panneau. Le principe de rétreinte est le même que pour le soudage au gaz. Cette méthode ne nécessite pas de frappe et offre une plus grande facilité de travail que le soudage au gaz ; elle convient à la réparation de déformations locales de panneaux.
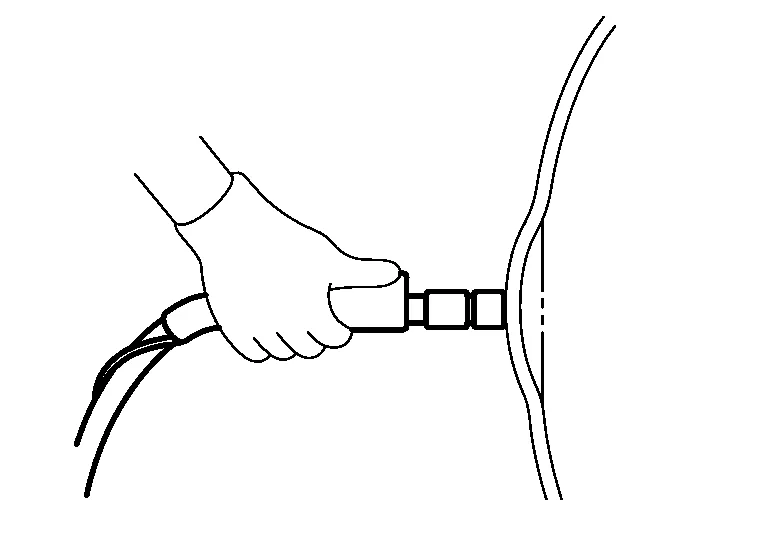
(2) BARREAU DE CARBONE
Le panneau est relié à la borne négative de l'alimentation et un barreau de carbone à la borne positive. Le panneau est chauffé de sorte que la chaleur se propage de l'extérieur vers le centre de la bosse. Des chiffons humides sont ensuite appliqués pour le refroidir rapidement, rétreignant ainsi le panneau.
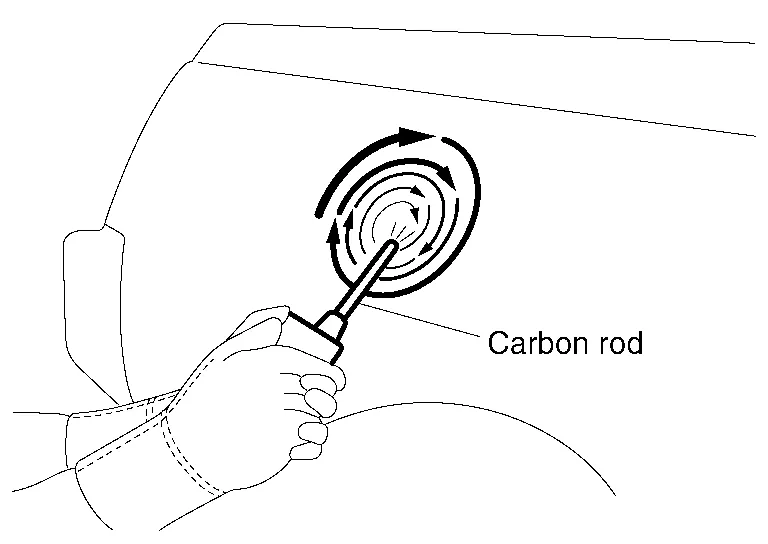
Cette méthode convient à la réparation de déformations de panneaux larges et peu profondes.
(3) SOUDAGE AU GAZ (CHALUMEAU OXY-ACÉTYLÉNIQUE)
(a) Chauffage et dilatation
Lorsque la tôle est chauffée au chalumeau, elle s'allonge.
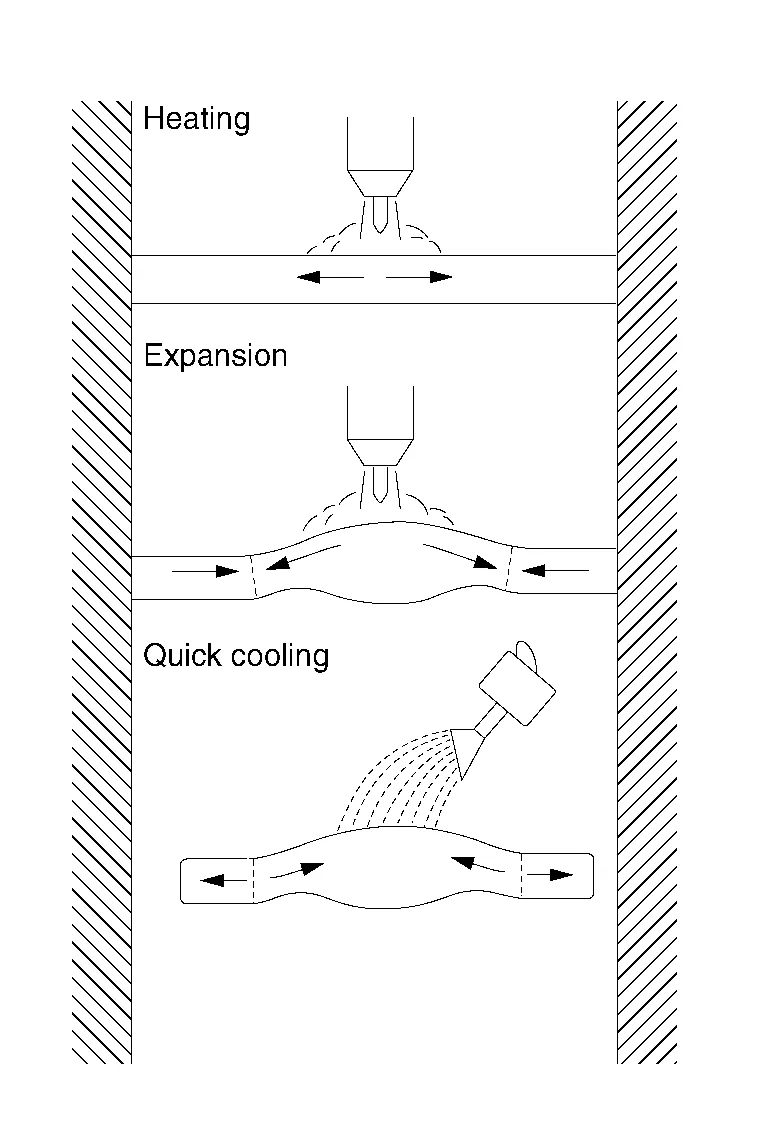
Cependant, l'allongement est limité dans la partie environnante non chauffée. Par conséquent, la partie chauffée se bombe.
(b) Refroidissement brusque
Lorsque le bombement est refroidi brusquement, il se rétreint.
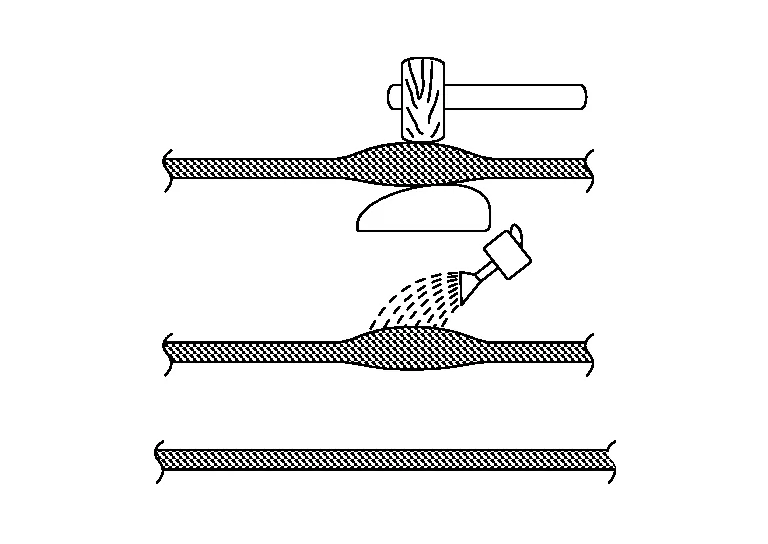
Cette rétreinte est accélérée par des tapotements au marteau en bois.
(4) MARTEAU ET TAS
Un marteau de rétreinte et un tas de rétreinte sont utilisés selon la méthode marteau sur tas. De nombreux petits creux se forment à la surface du panneau. Cette méthode convient à la rétreinte de zones de déformation relativement petites.
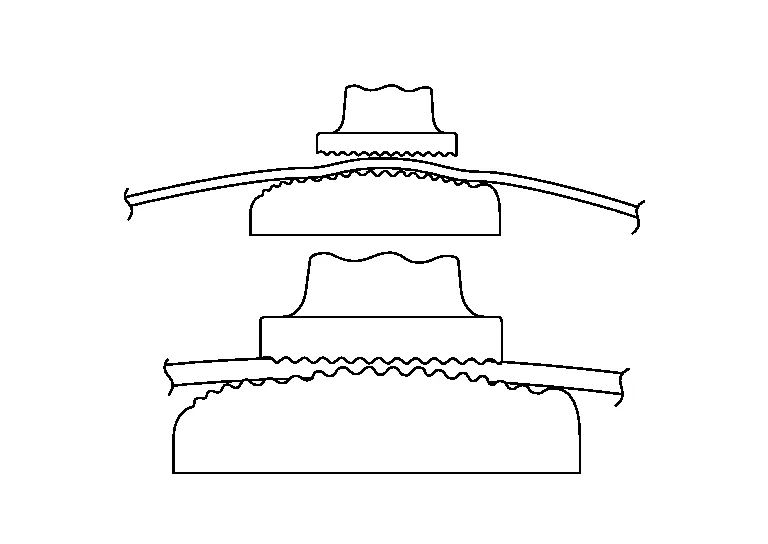
Utilisez une flamme carburante lors de la rétreinte de la tôle au chalumeau.
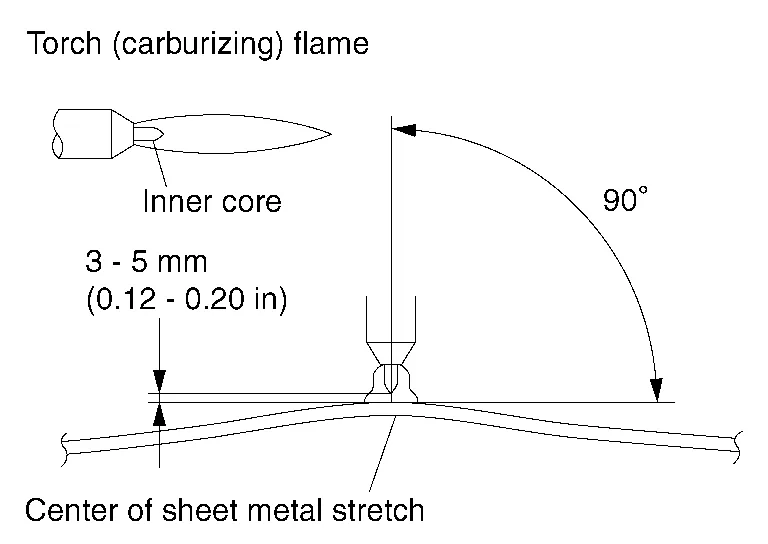
Tenez le chalumeau perpendiculairement au centre de la tôle.
Maintenez une distance de 3 mm à 5 mm (0,12 in à 0,20 in) entre le dard de la flamme et la tôle.
Chauffez la tôle à environ 800 °C (jusqu'à ce que la partie chauffée devienne rouge). Augmentez la température si l'allongement de la tôle est insuffisant.
Repérez la partie allongée du panneau.
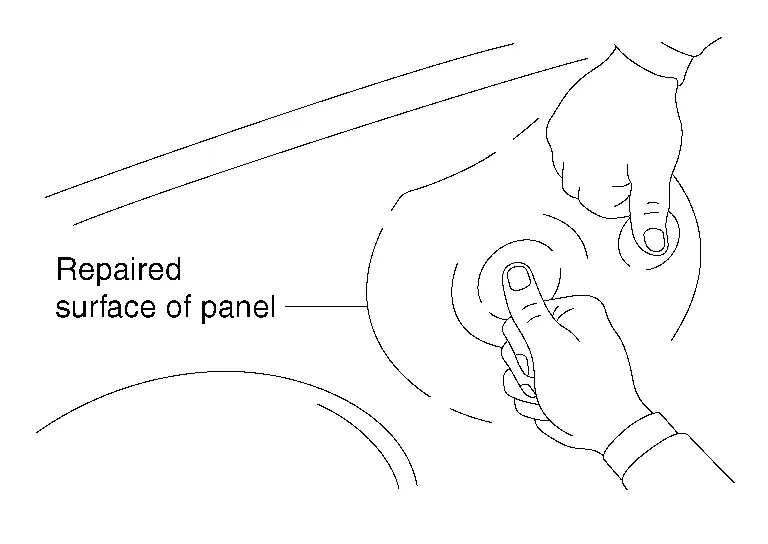
Appuyez sur la surface à réparer en plusieurs endroits.
Le point où la bosse élastique est la plus importante se situe au centre, où l'étirement est maximal. La partie la plus haute du panneau à réparer peut également être considérée comme la partie la plus étirée.
La zone chauffée au chalumeau doit avoir un diamètre d'environ 3 mm à 5 mm (0,12 in à 0,20 in) si la forme du panneau est complexe, et d'environ 6 mm à 15 mm (0,24 in à 0,59 in) si celui-ci est plat.

Léger allongement
Appliquez un tas au dos de la tôle chauffée. Frappez la tôle avec un marteau en bois selon la méthode marteau sur tas, dans l'ordre indiqué sur la figure.
(A) et (B) → 1 à 8 (C) → 9 Allongement excessif
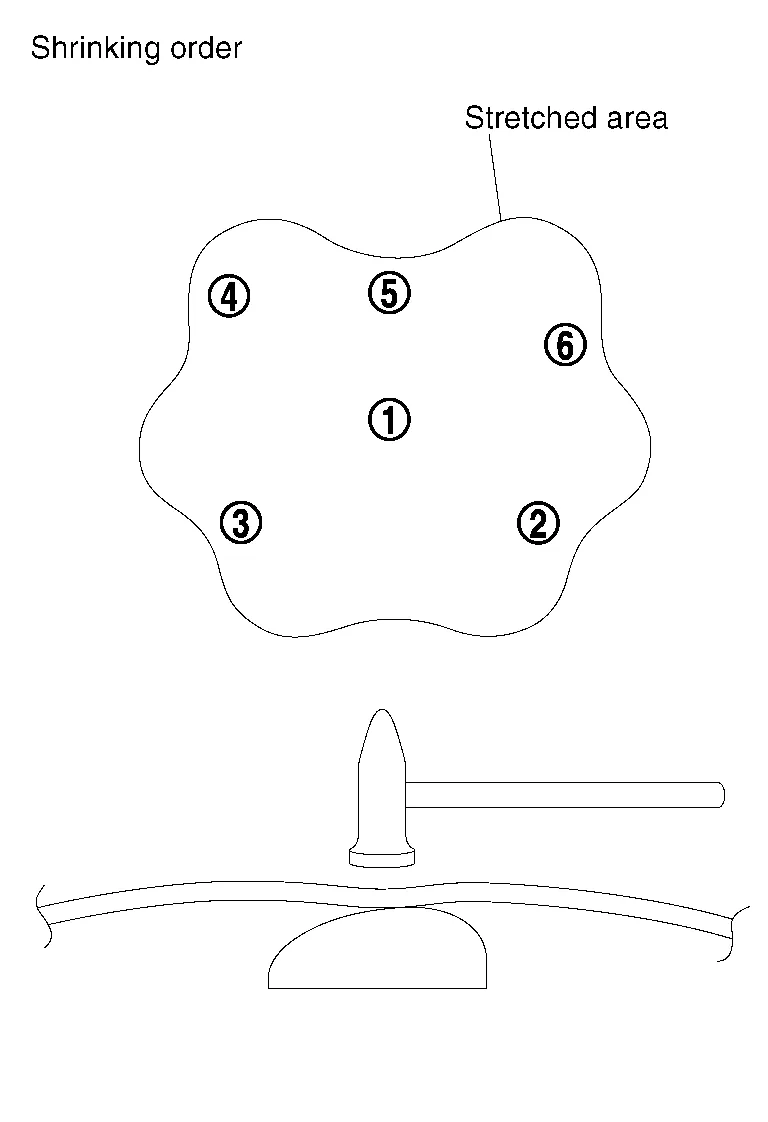
Rétreignez le panneau en commençant par la partie la plus allongée, et progressez vers le bord de la bosse de manière que la surface de la bosse soit plus basse que la surface d'origine.
L'utilisation d'un chalumeau au gaz rend le panneau concave.
Pour corriger cela, frappez la partie concave selon la méthode marteau sur tas afin d'étirer la tôle petit à petit jusqu'à restaurer la surface d'origine.
Appliquez des chiffons humides sur la partie rétreinte du panneau pour la refroidir rapidement.