Беспокрасочное удаление вмятин
Безокрасочный ремонт вмятин – один из видов техники ремонта панелей. Эта техника применяется для устранения неровностей на окрашенных наружных панелях без повреждения лакокрасочного покрытия.
Проверка панелиПри безокрасочном ремонте вмятин невозможно устранить все выпуклости и вогнутости.
Для каждого места ремонта необходимо проверить, нужно ли снимать/устанавливать детали, а также можно ли вставить инструменты.
При проверке выпуклости/вогнутости определите, возможен ли безокрасочный ремонт вмятины. Также важно определить наиболее подходящий метод ремонта.
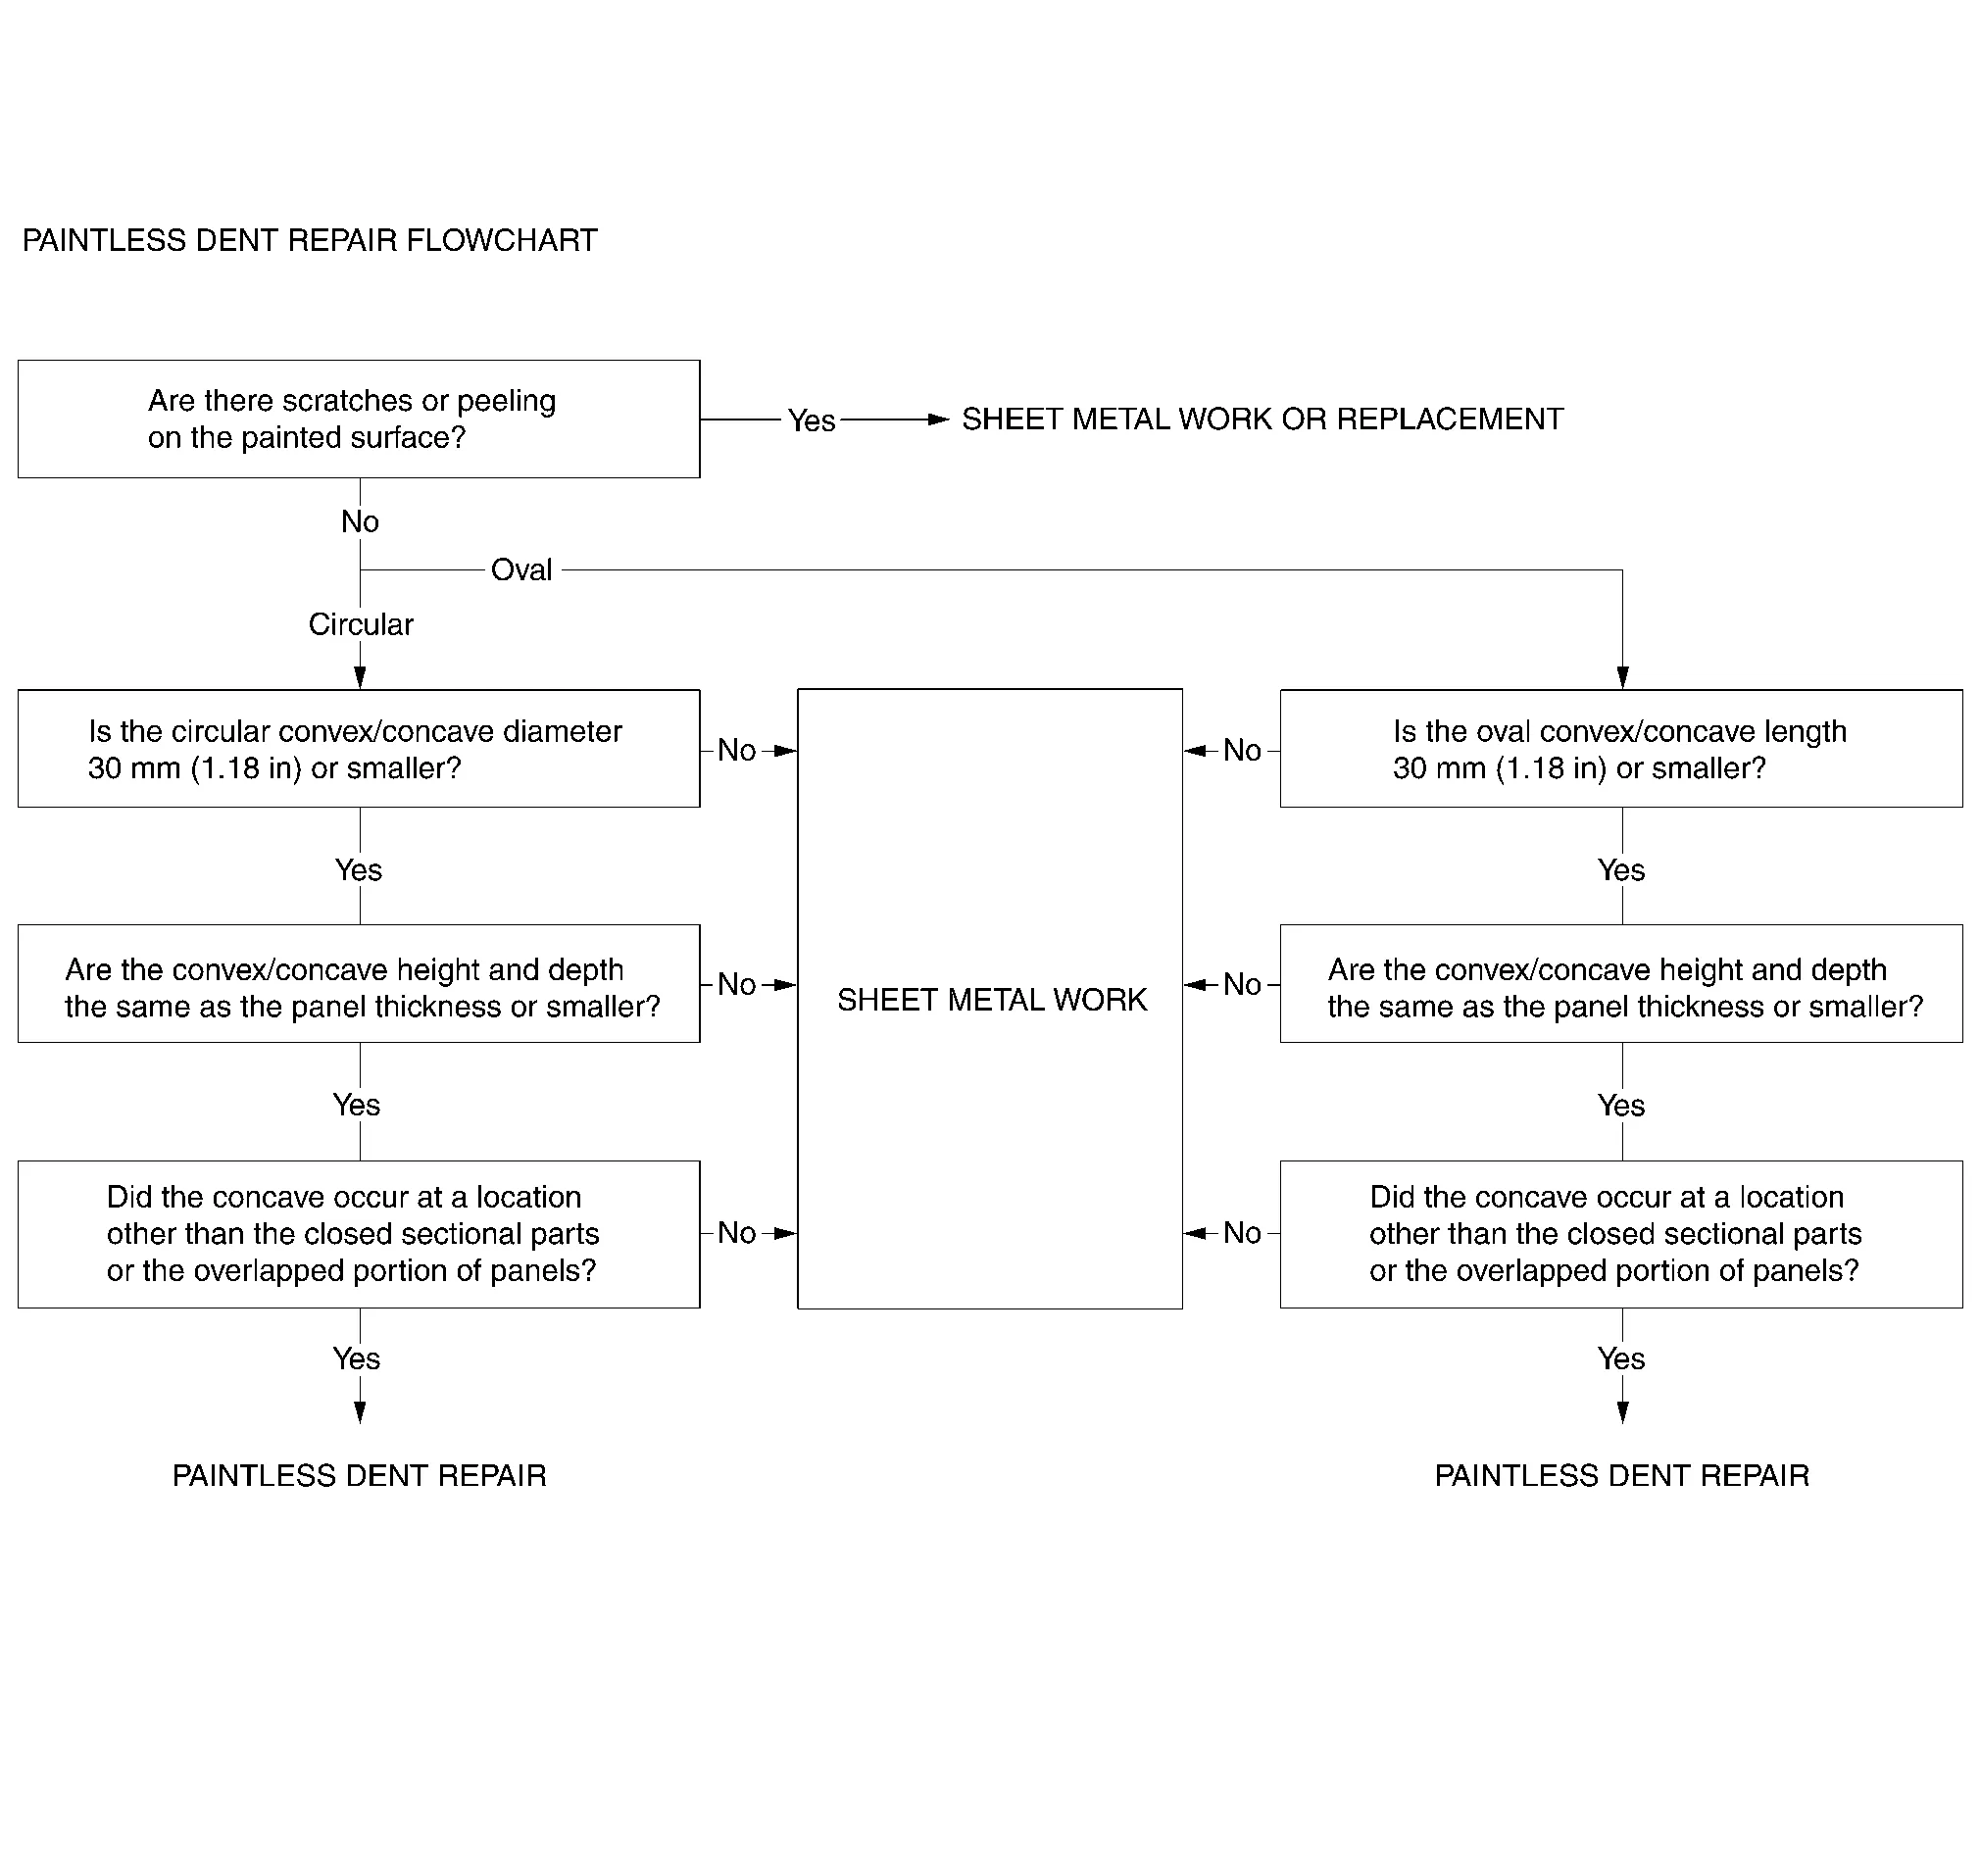
| Пример круглой выпуклости/вогнутости | Пример овальной выпуклости/вогнутости |
|---|---|
 |
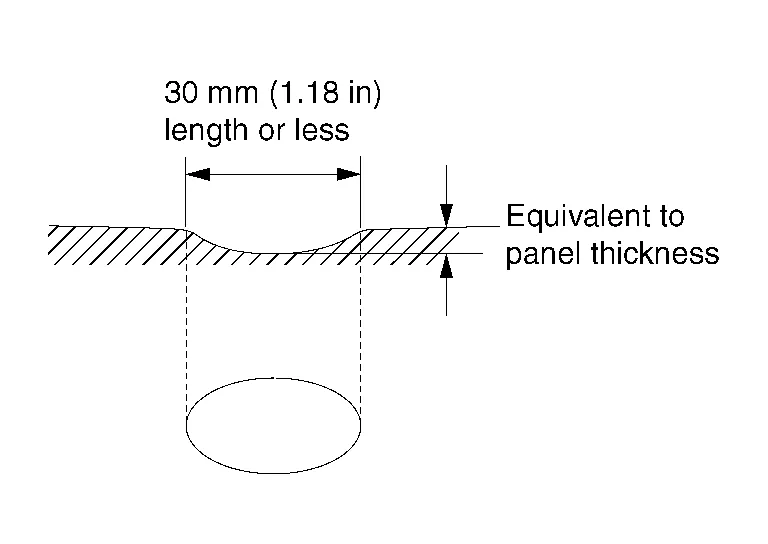 |
С годами световая система эволюционировала от одной неоновой лампы к многолинейным, а затем к рефлекторным источникам света.
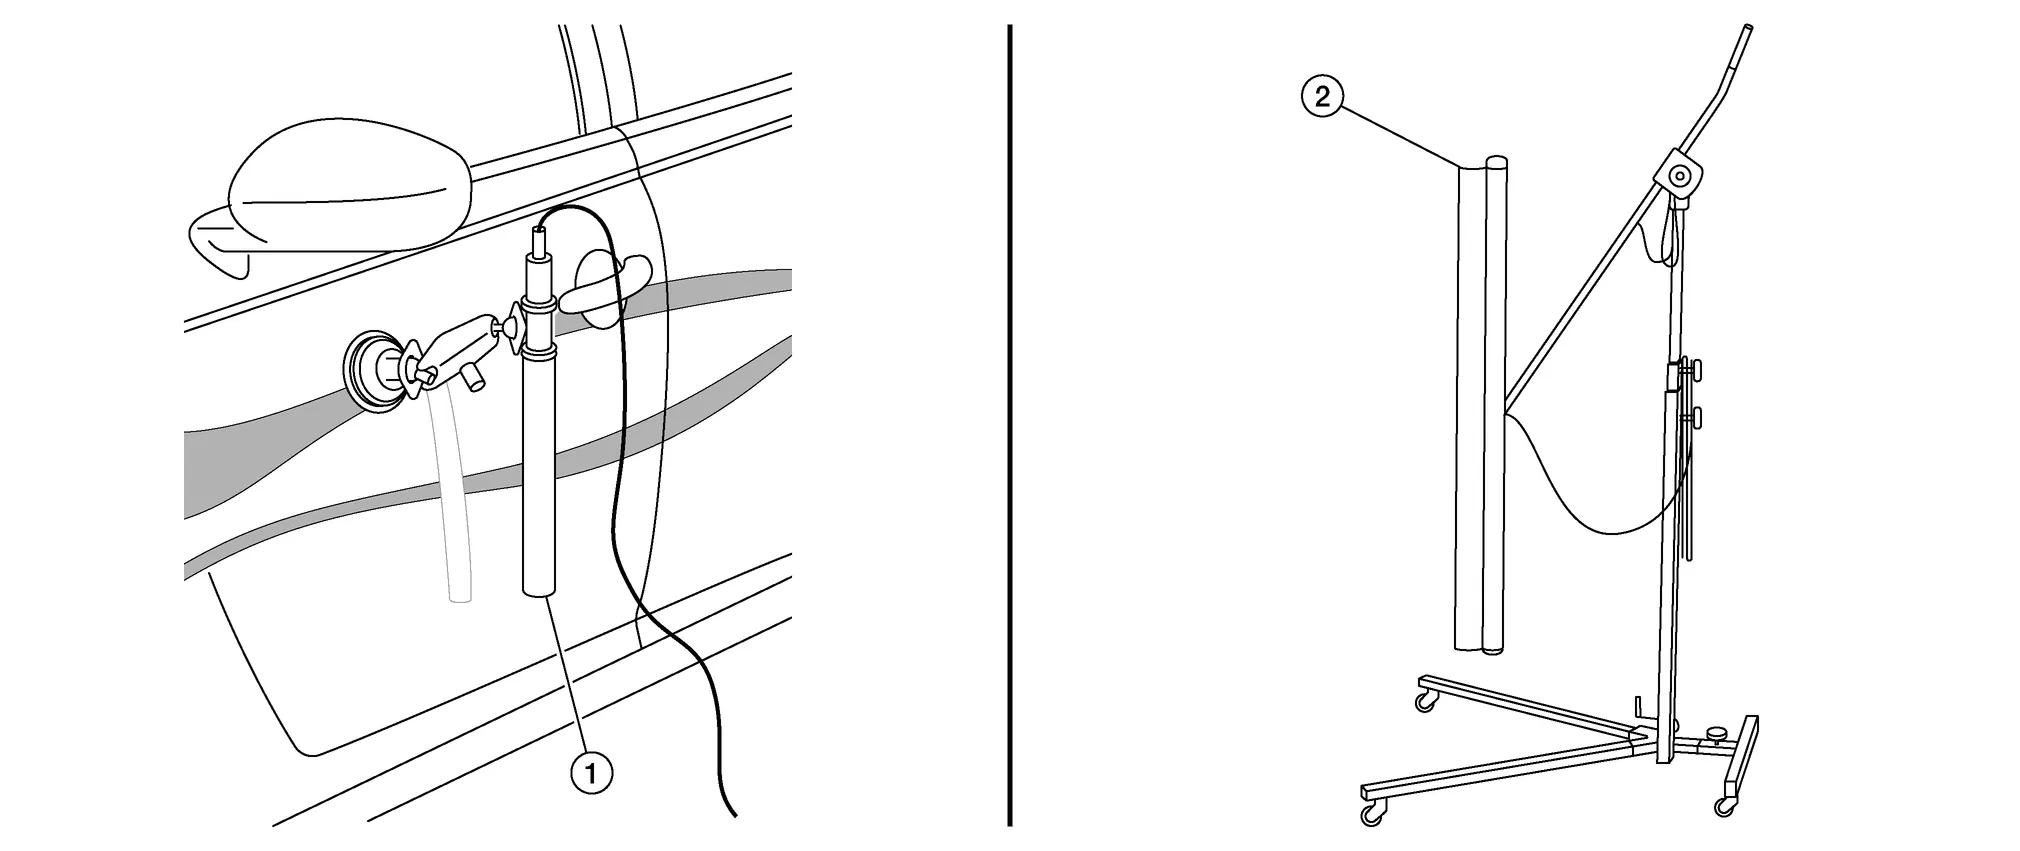
| Малый источник света (1) | Большой источник света (2) | ||
| Преимущество | Недостаток | Преимущество | Недостаток |
|
|
|
|
Большинство специалистов используют большой источник света из-за его многочисленных преимуществ.
Положение света: 3 точки
При настройке света необходимо учитывать несколько аспектов. Это основная проблемная область для начинающих. Кажется, что это просто, но это не так. Мы рассмотрим три аспекта настройки, которые имеют решающее значение для качественного ремонта.
Расстояние (угол)
Начинающие часто располагают свет слишком близко.
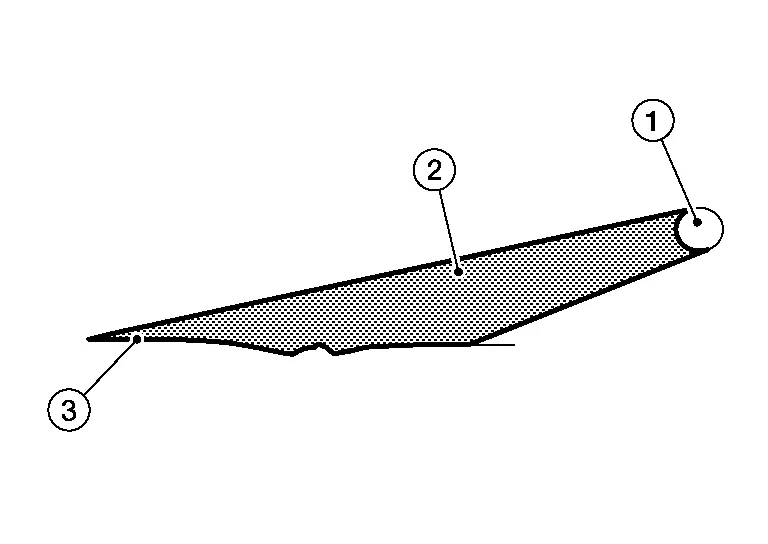
Точного расстояния для расположения не существует. При ремонте свет всегда следует располагать на двух расстояниях. Сначала близко, чтобы немного лучше видеть инструмент и иметь возможность видеть внутреннюю часть вмятины. Однако если вмятина слишком глубокая или большая, центр повреждения не виден в отражении света.
Обычное расстояние: первое положение
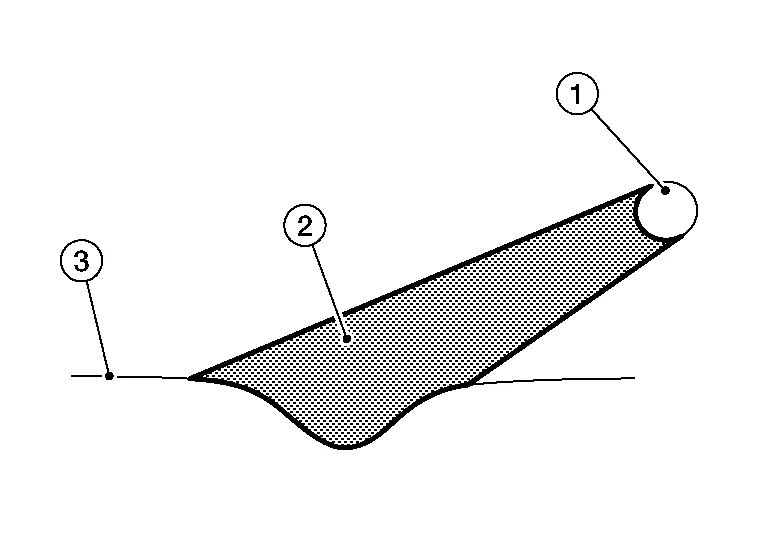
- :Источник света
- :Свет
- :Поверхность
Расстояние для финишной обработки: второе положение для финиша
На финишных этапах ремонта свет следует переместить на большее расстояние, так как это гораздо лучше показывает мелкие дефекты и общий участок.
- :Источник света
- :Свет
- :Поверхность
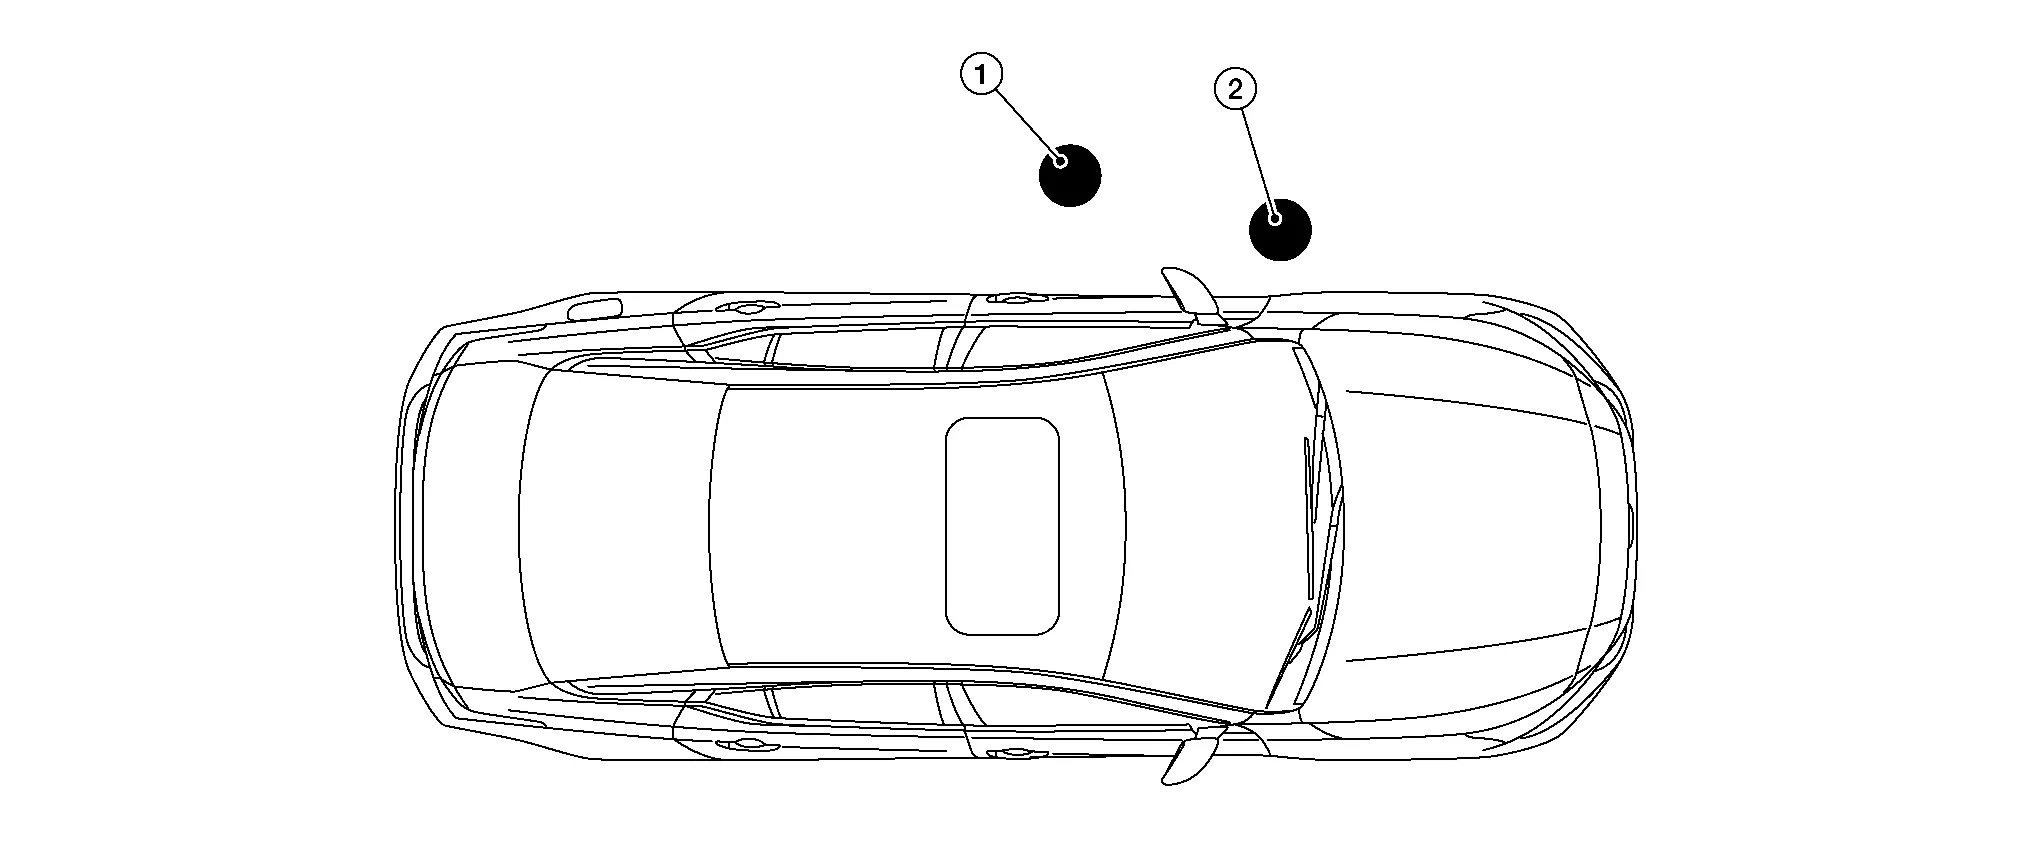
- :Обычное или начальное положение
- :Финишное положение
Параллельное положение света
Всегда следите за тем, чтобы свет (1) был параллелен поверхности (2), которую вы ремонтируете.
Верхняя или плоская поверхность
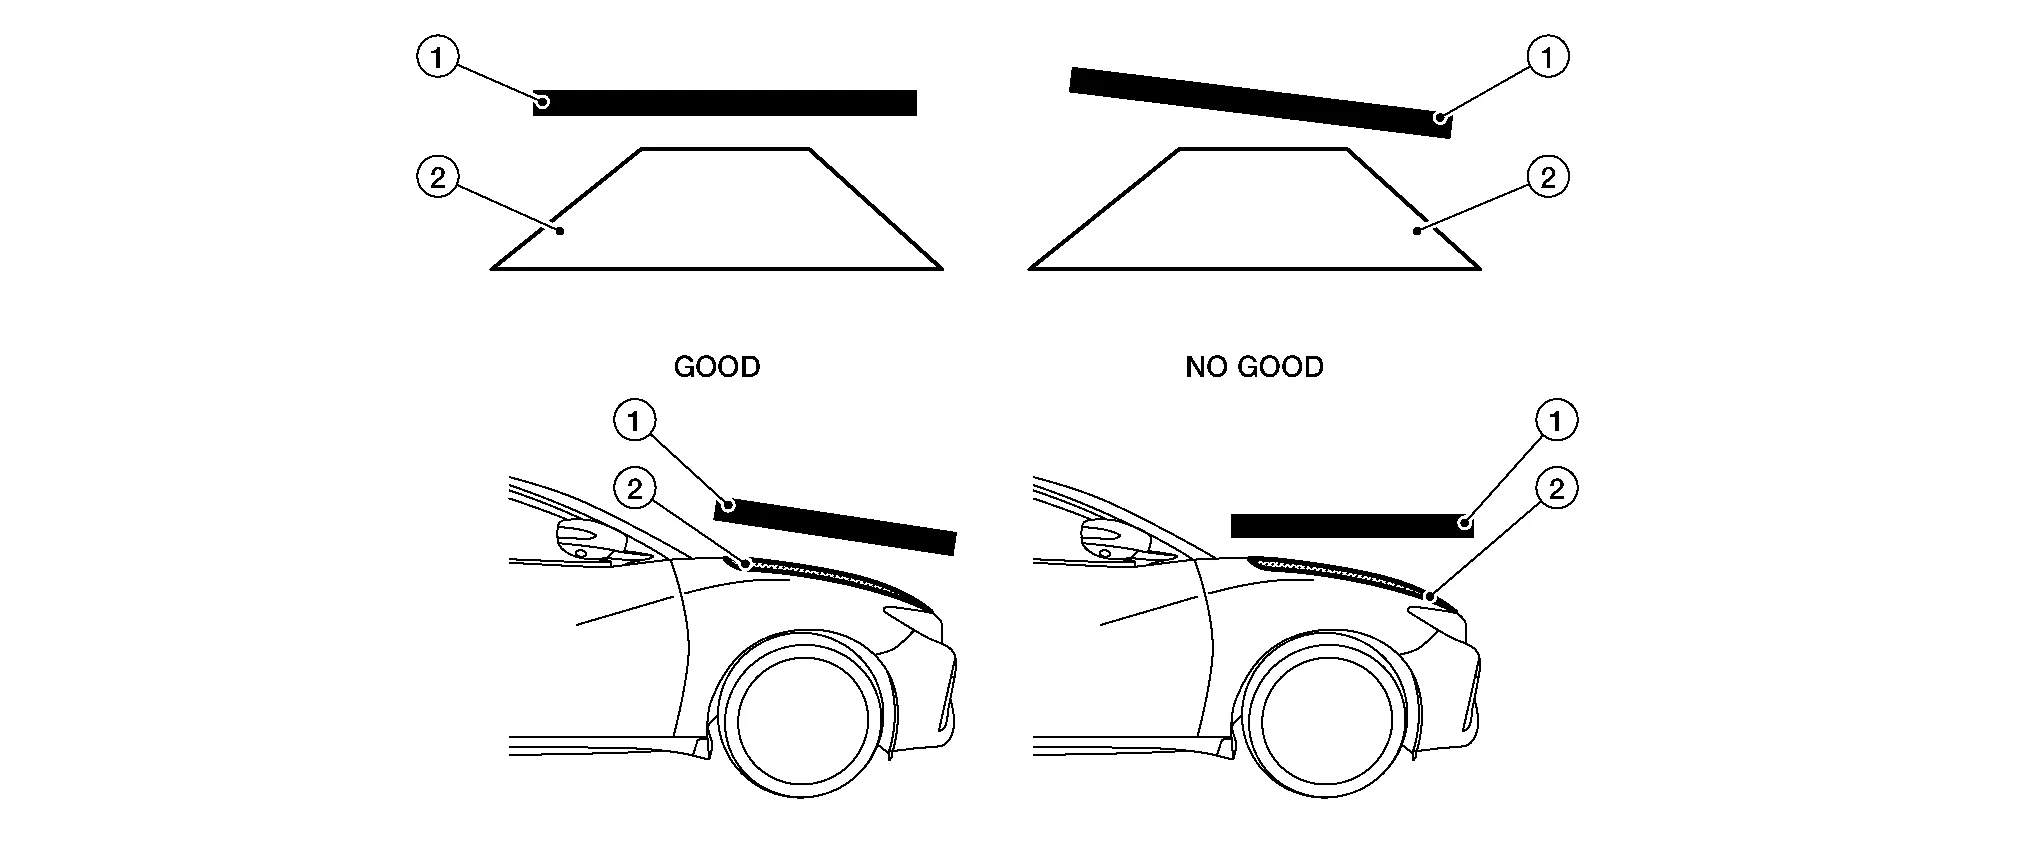
Боковая или криволинейная поверхность
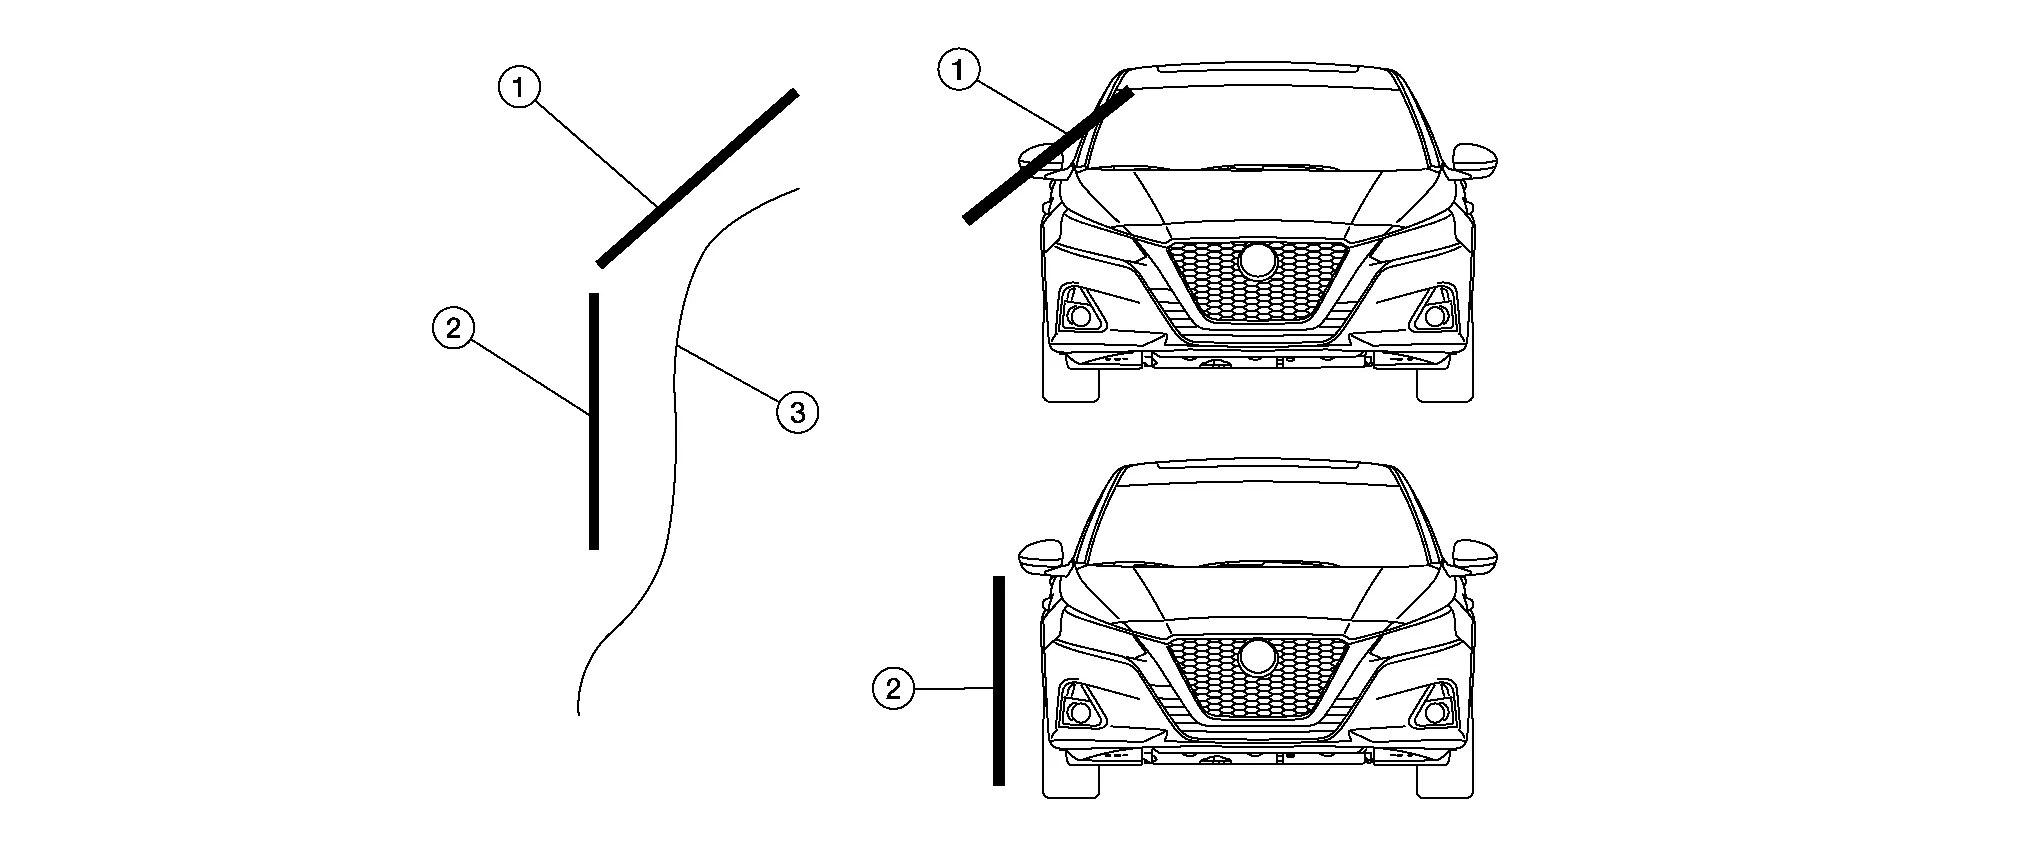
- :Источник света на криволинейной поверхности
- :Источник света на боковой поверхности
- :Поверхность
Идеально, если используемую световую систему легко регулировать, чтобы она соответствовала контуру кузова автомобиля.
Определите, в каком направлении изогнут металл.
Если панель или участок плоский, не имеет значения, с какой стороны ремонтировать вмятину.
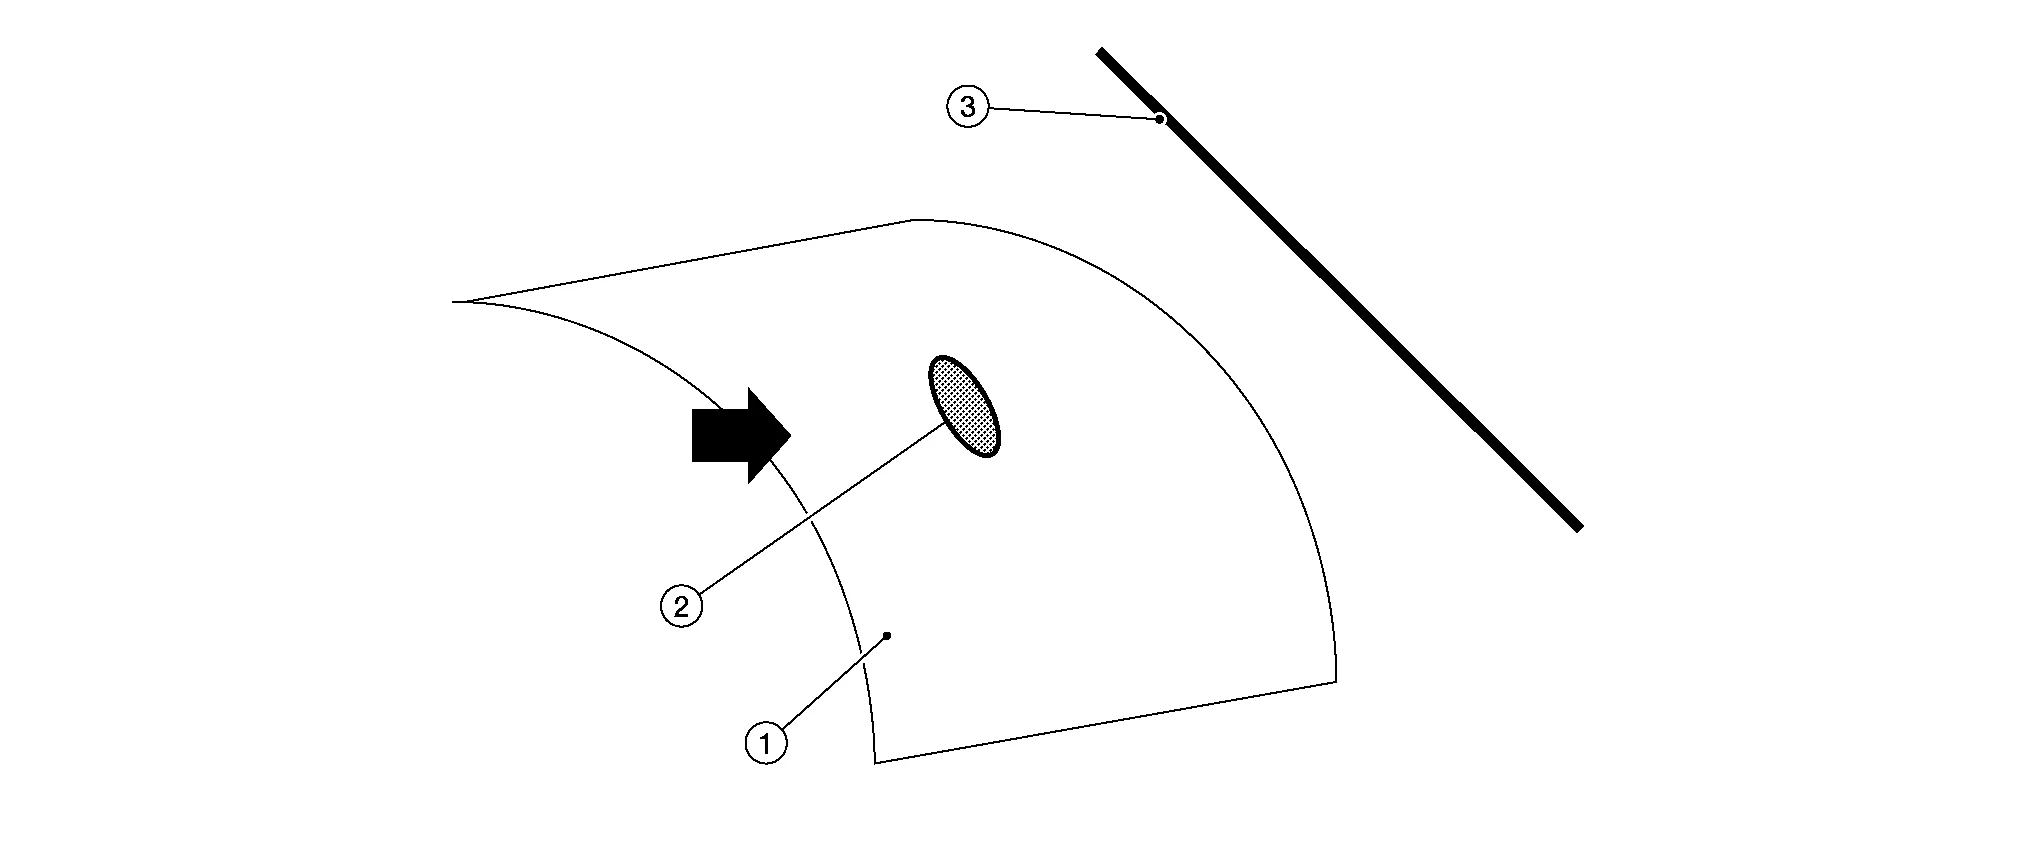
Но если панель (1) или участок изогнут, важно работать перпендикулярно изгибу. Причина в том, что спереди вмятину (2) не видно хорошо в полном размере.
- :Источник света
Перекрёстное положение света
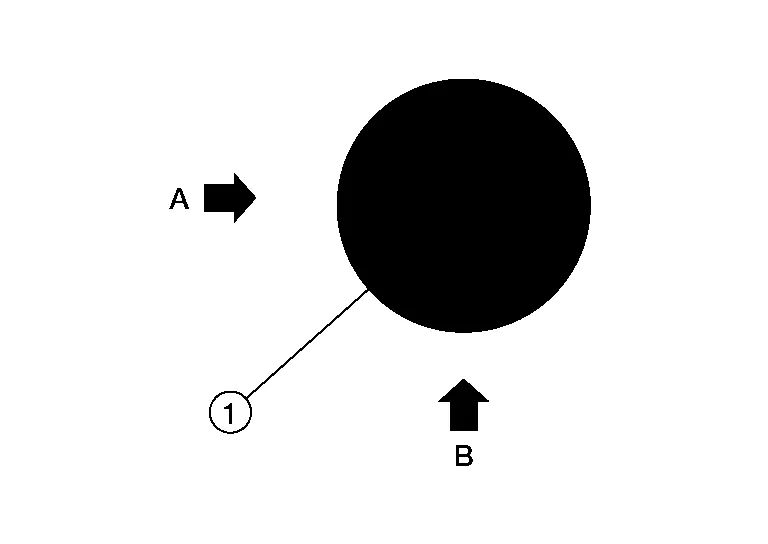
Всегда важно обрабатывать вмятину (1) с двух сторон (A и B). Это в основном относится к верхним панелям, таким как капот, крыша и крышка багажника. Причина в том, что вмятину нельзя полностью увидеть с одной стороны. Поэтому сначала работайте с одной стороны. Обычно это делается при обычном угле света (A), и вмятину выправляют примерно до 80%. Затем переходите к углу (B), в идеале 90°, и доводите вмятину с другой стороны, сохраняя свет на расстоянии.
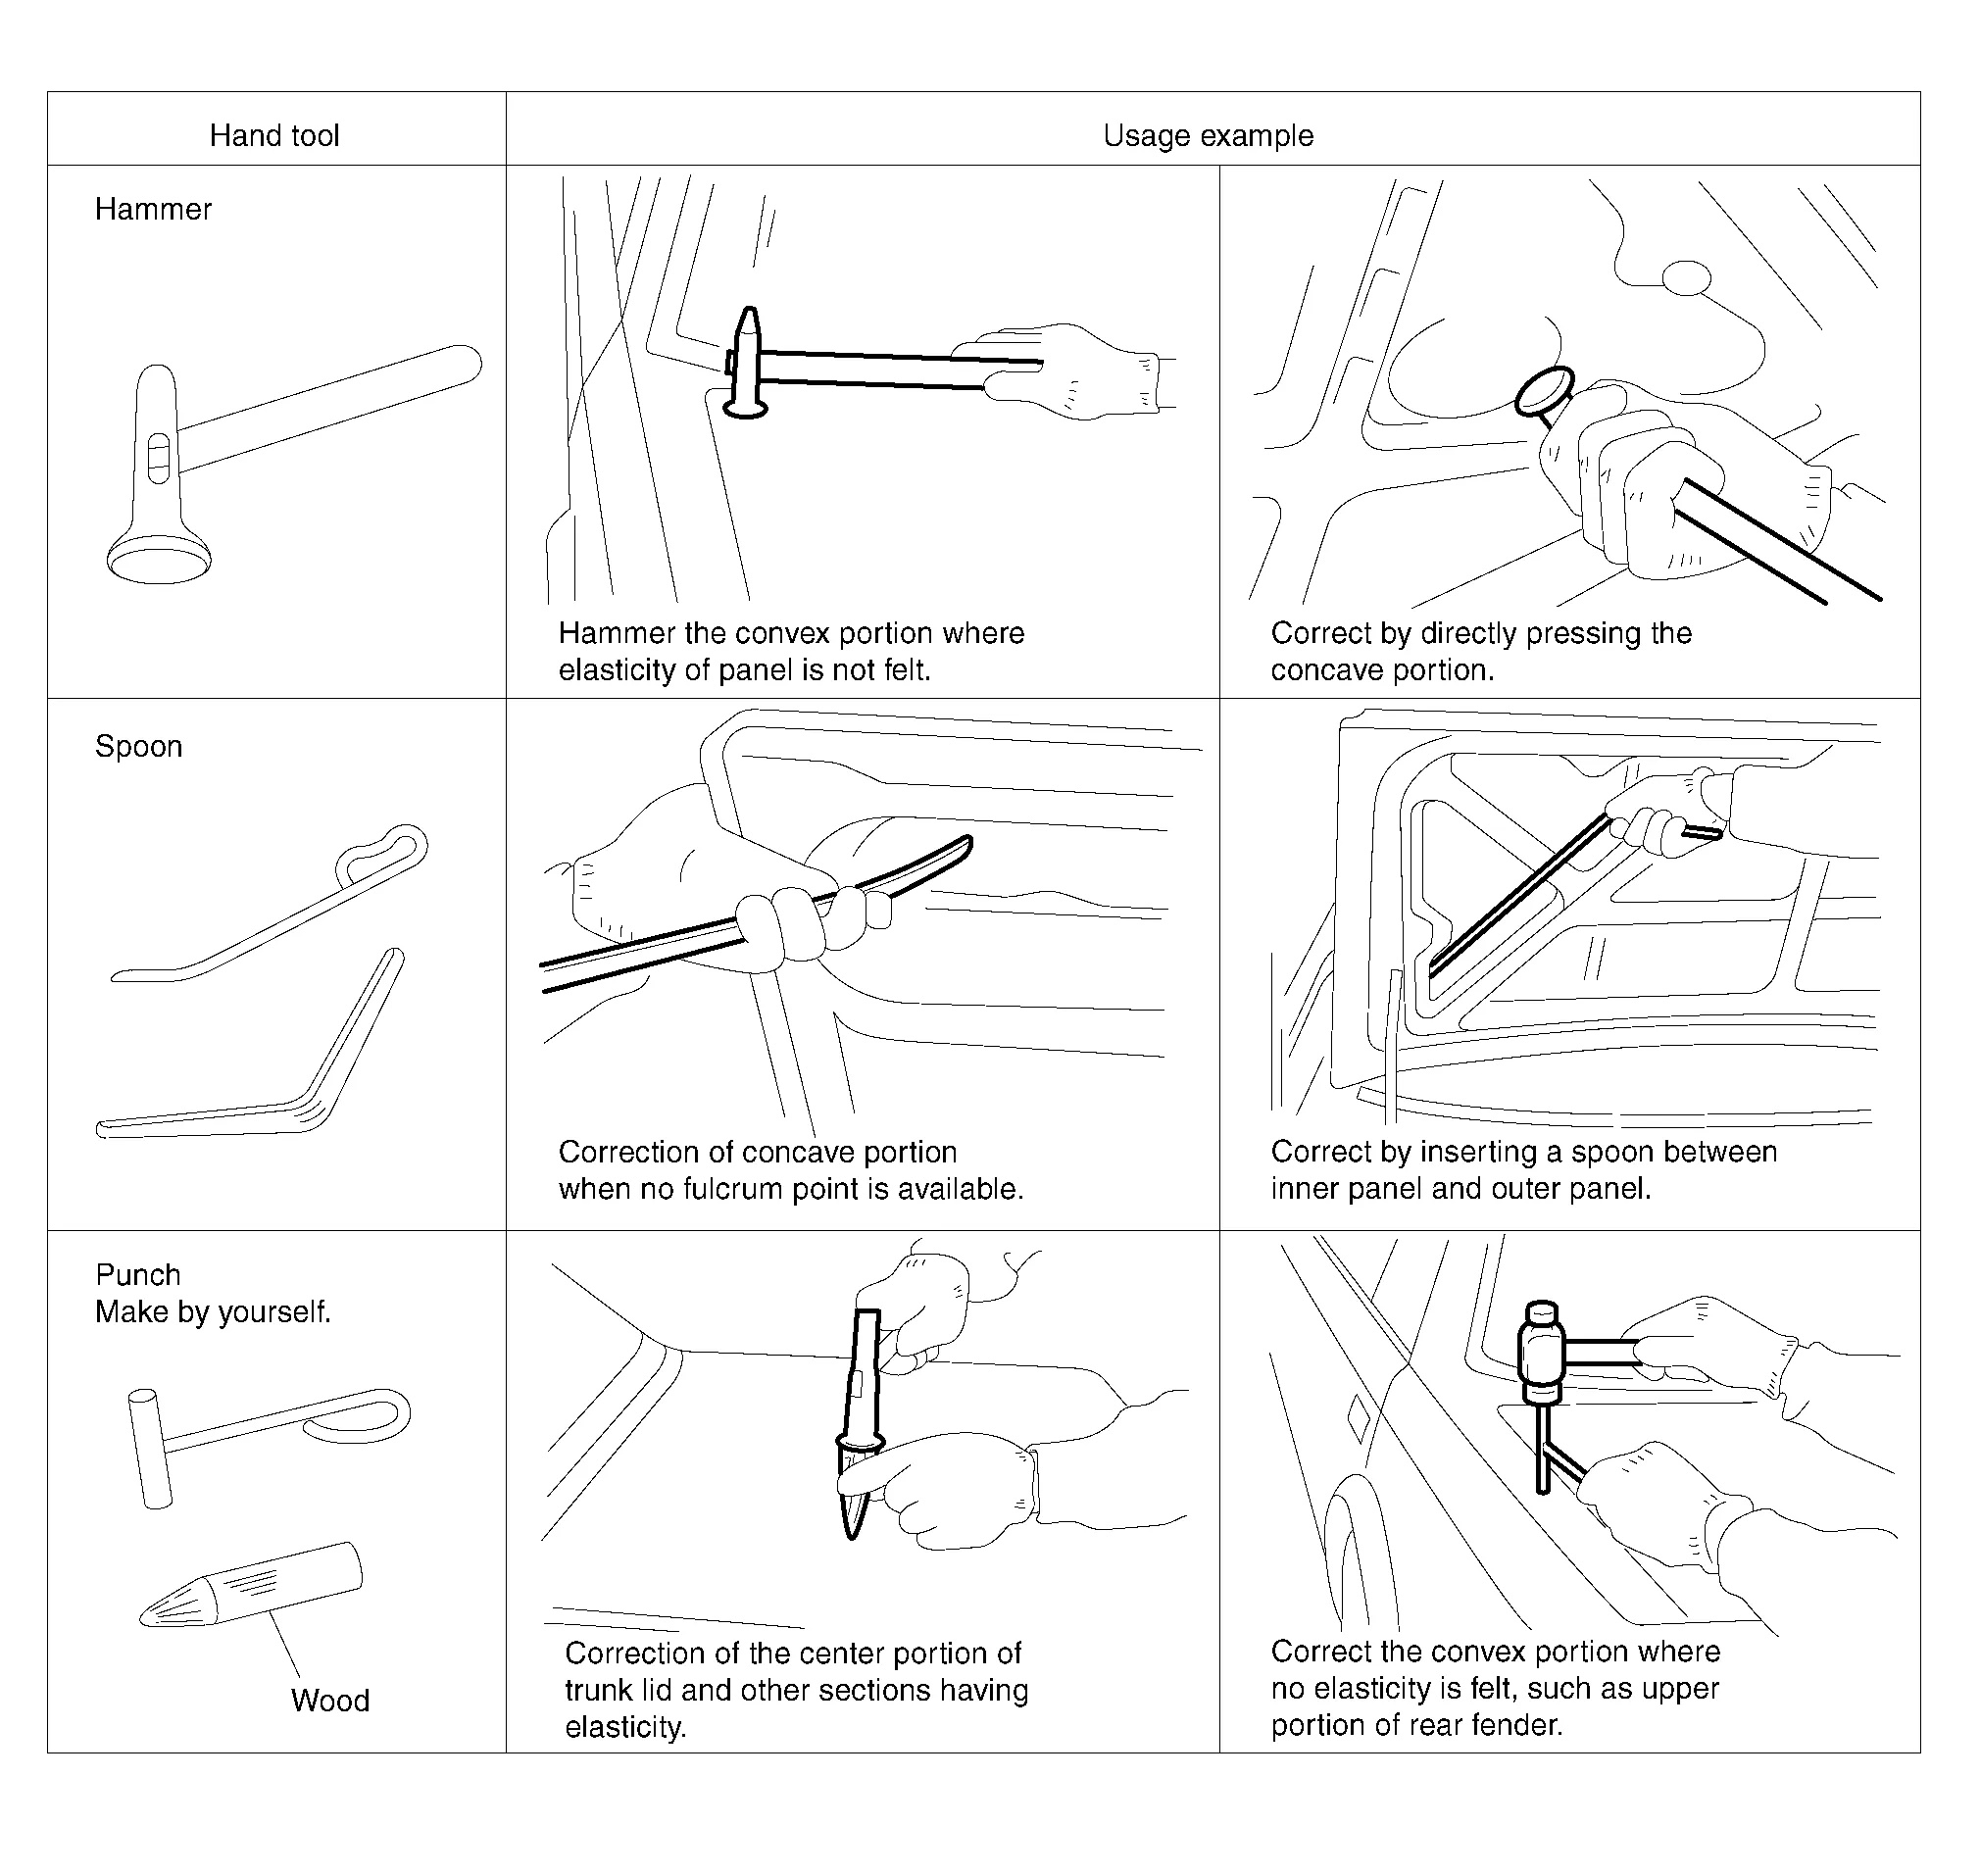
Инструменты для безокрасочного ремонта вмятин – молотки, ложки, наковальни и пуансоны. Ниже описаны некоторые популярные ручные инструменты для безокрасочного ремонта вмятин и примеры их применения.
Выберите подходящие инструменты для ремонта панели.
Используются три основных инструмента: рычаги, клеевая система и Hotbox. Выбор инструмента зависит от доступа к повреждению и уровня подготовки специалиста.
| Рычаги (безокрасочный ремонт вмятин) | Клеевая система | Hotbox | |
| Доступ | 95% (рейлинг крыши) | 30% | 10% |
| Опыт | 6 месяцев | 2 дня | ½ дня |
| Обучение/практика | 2 дня (6 месяцев практики) | ½ дня | ½ дня |
Сложные для ремонта участки вмятин
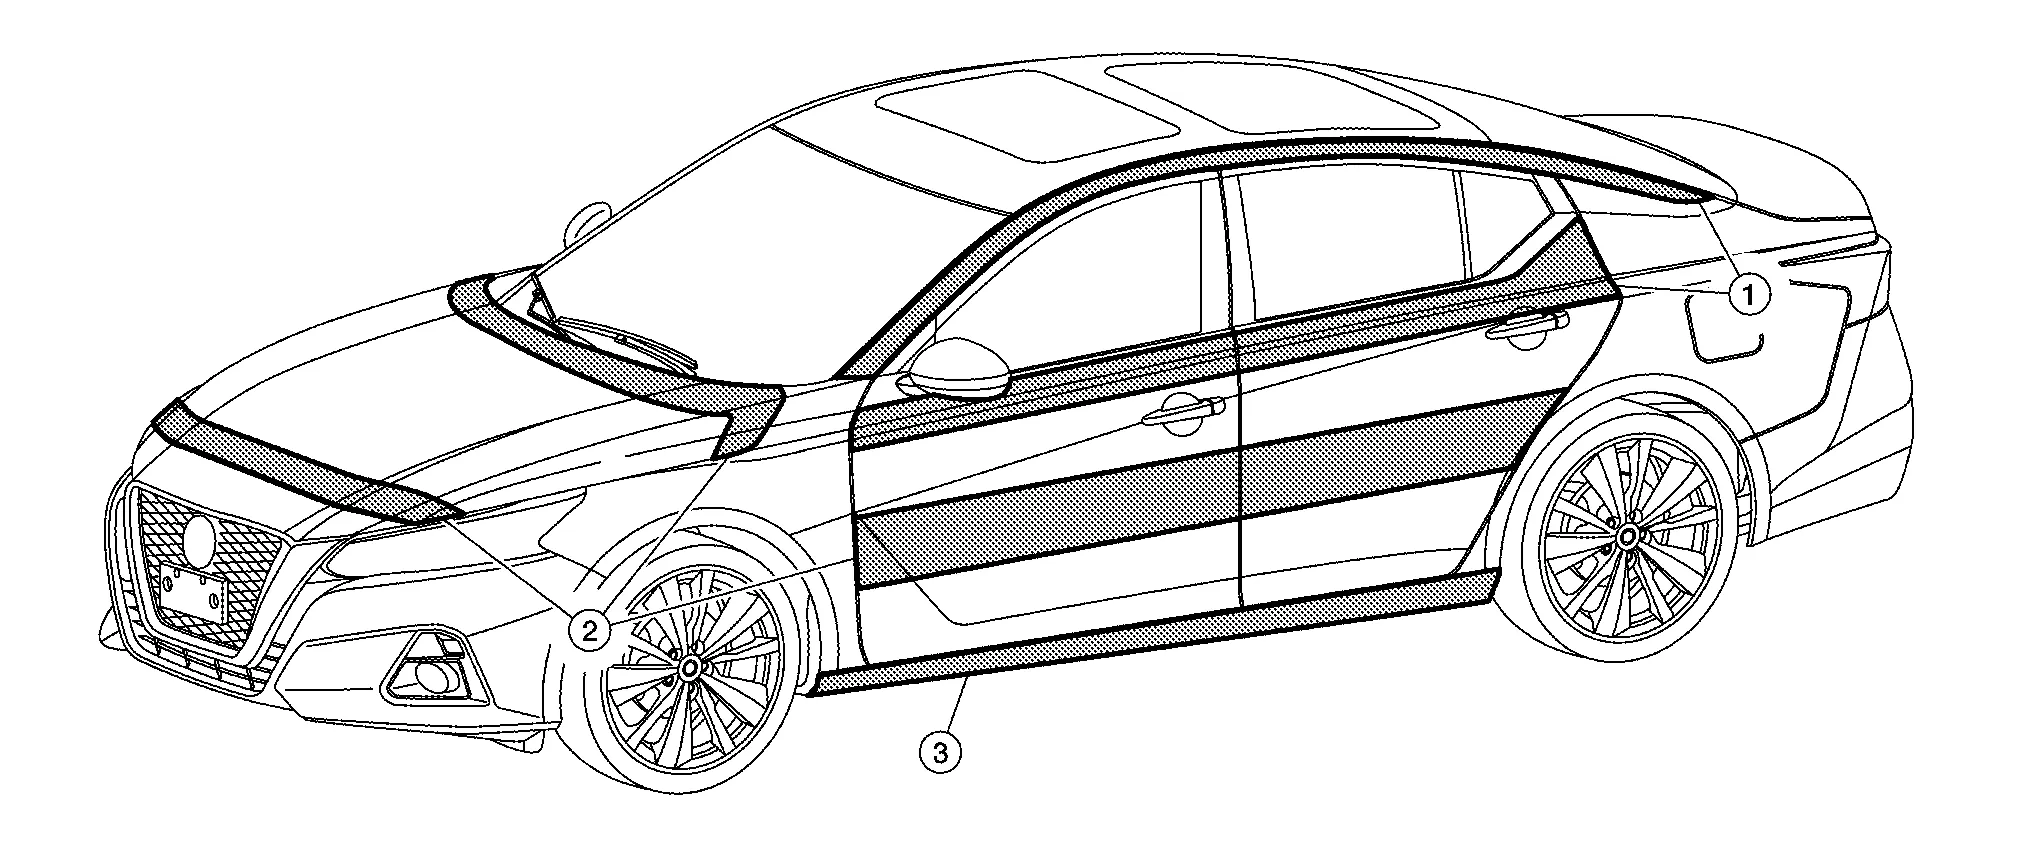
| Индекс | Пояснение |
| 1 | Этот участок трудно ремонтировать из-за доступа. Часто приходится использовать клей или Hotbox, а при острых вмятинах возможности ограничены. |
| 2 | Этот участок сложен из-за усилителей. Можно выполнить безокрасочный ремонт, но часто усилитель мешает. |
| 3 | Этот участок также трудно ремонтировать из-за двойного усилителя в рейлинге. В большинстве случаев такой участок ремонтируют клеевой системой. |
Рычаги
Рычаги (1) применяются на открытых участках, например на капотах, крышах, а также на боковых панелях без ребер жесткости.
Стандартные рычаги
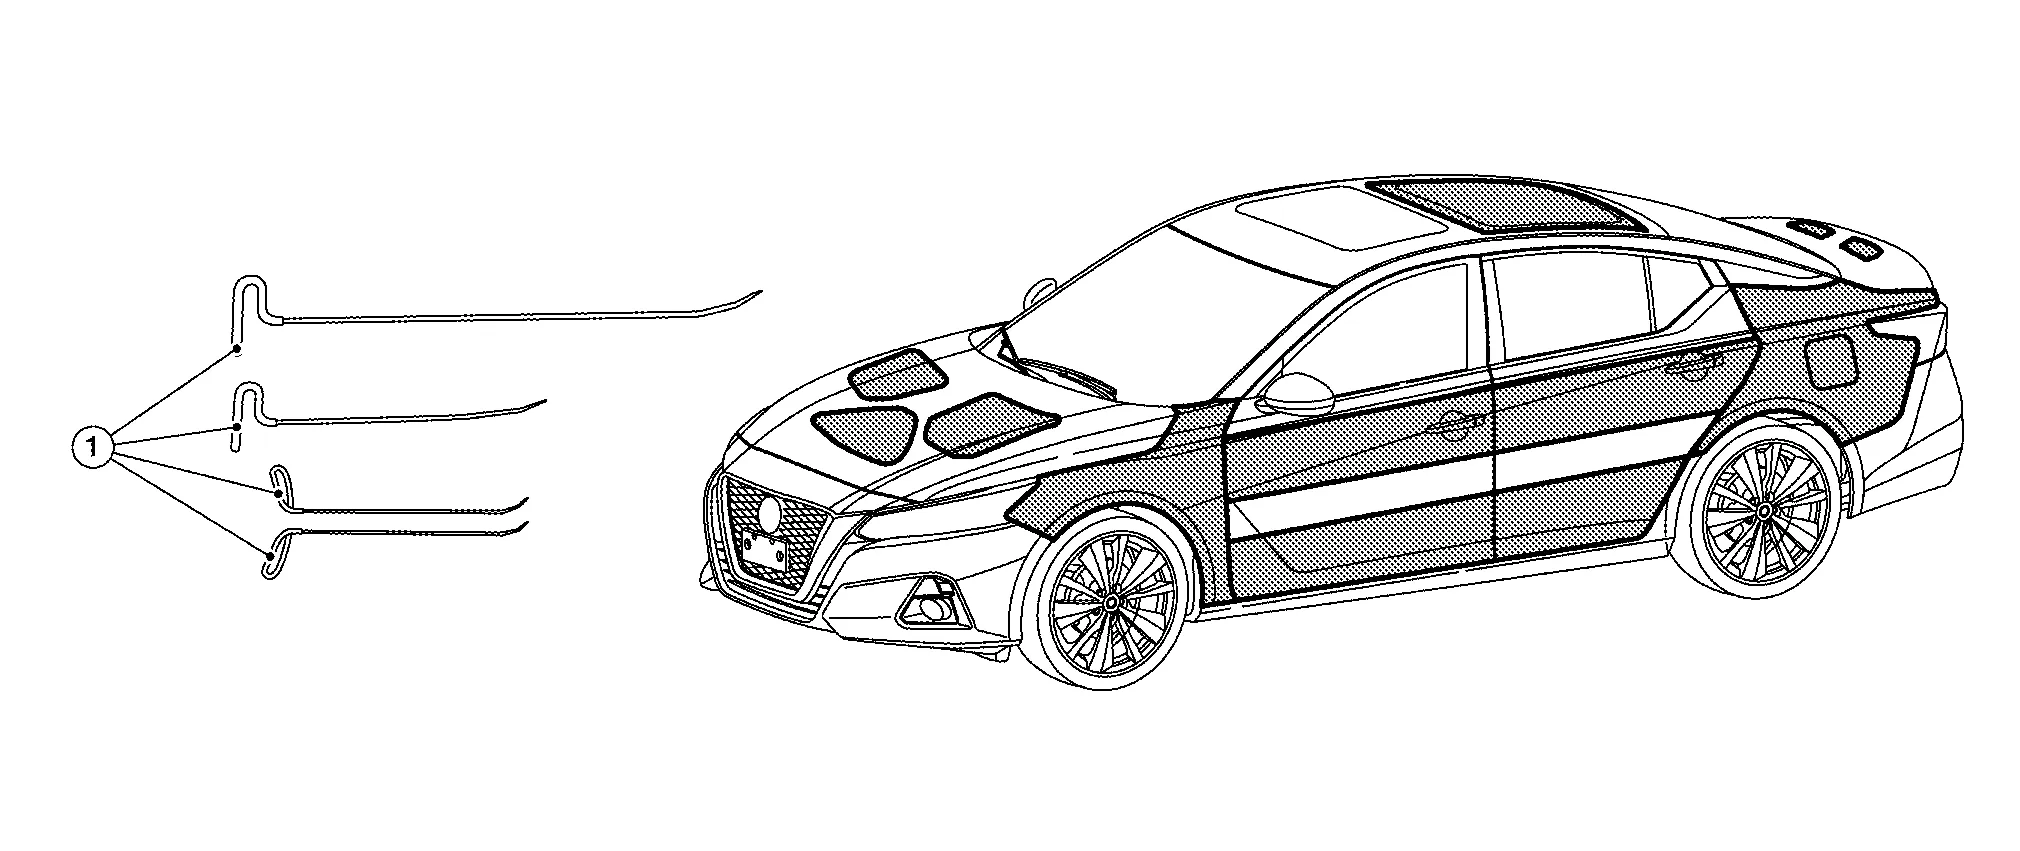
Кроме того, есть инструменты смешанного типа, например крючковые инструменты.
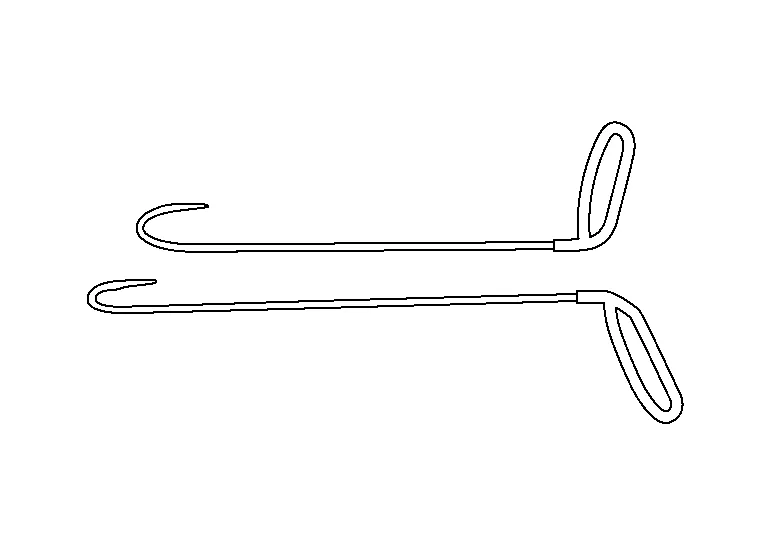
Также существуют специальные рычажные инструменты с различными наконечниками.

Проволочные инструменты
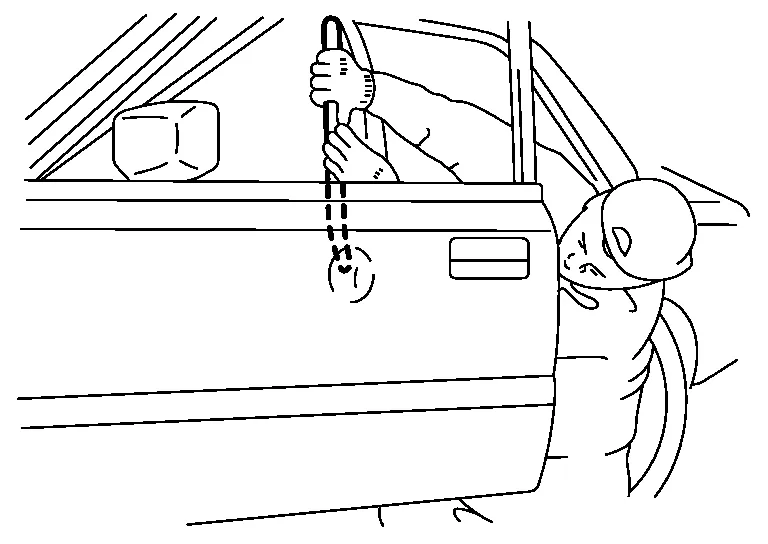
Проволочные инструменты (1) применяются в местах, до которых нельзя дотянуться рычажными инструментами. Чаще всего это участки за ребрами жесткости или труднодоступные места.
Стандартные проволочные инструменты
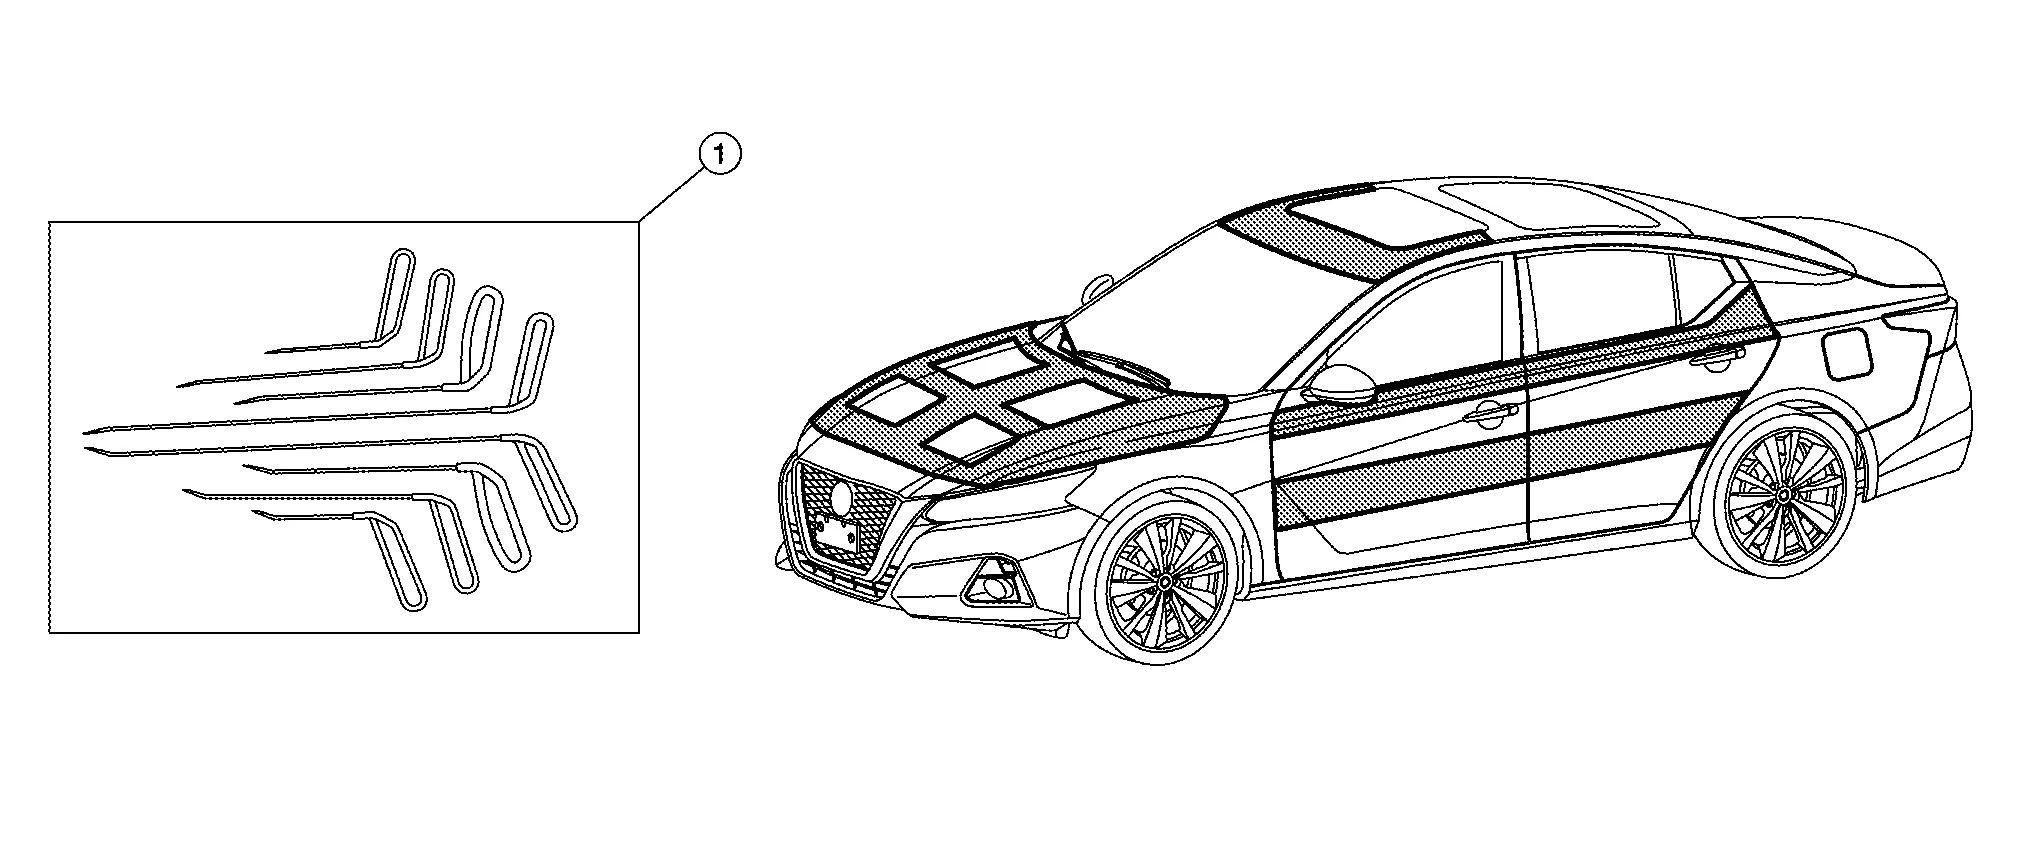
Длинные проволочные инструменты
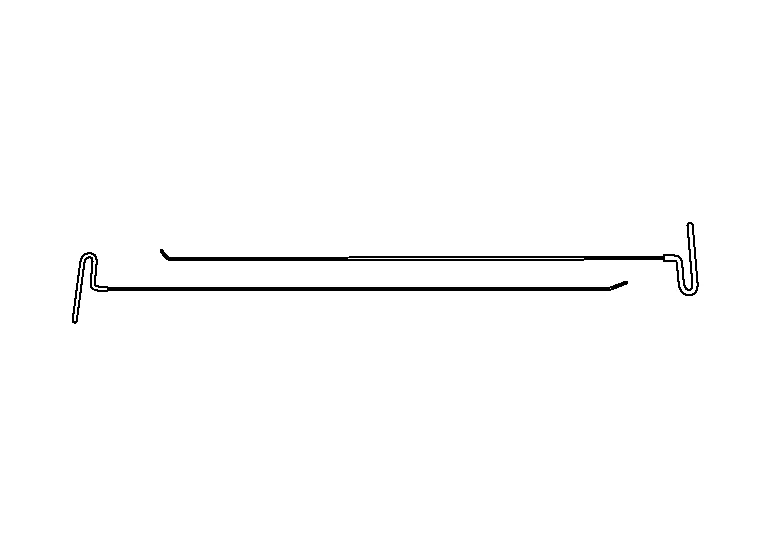
Наконечники проволочных инструментов
Большинство наконечников проволочных инструментов очень похожи по конструкции. Площадь контакта составляет около 1 мм. Для смягчения контакта часто используется изолента.
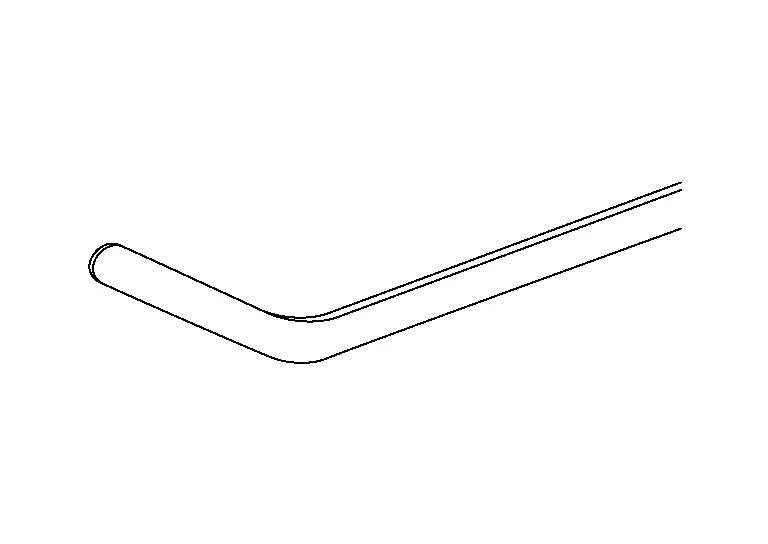
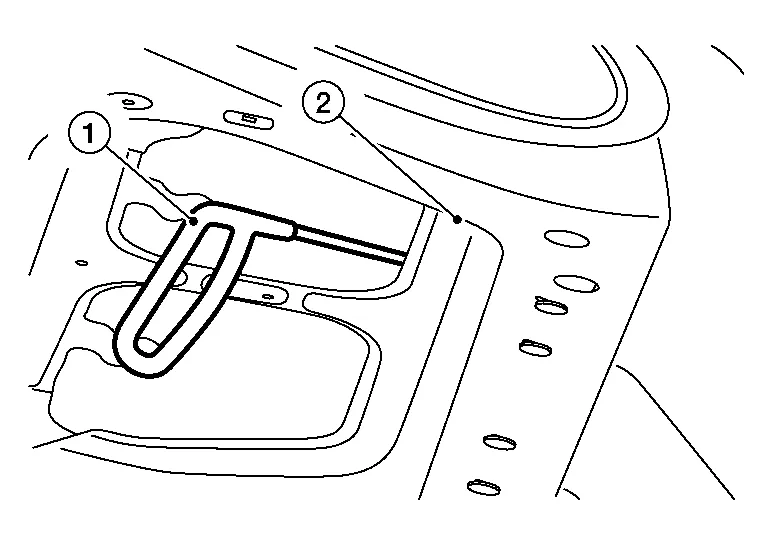
Еще один важный момент — скругление вдоль стержня инструмента (1). Оно значительно облегчает доступ за ребра жесткости (2).
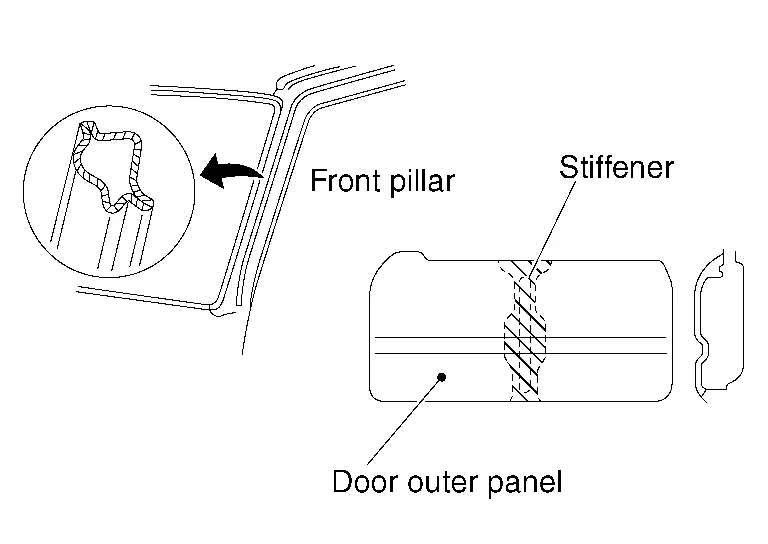
(1) ПРАВКА ВОГНУТОЙ ПАНЕЛИ ЛОЖКАМИ
Выпуклые панели можно ремонтировать молотком и выколоткой. Вогнутые панели можно ремонтировать ложкой при соблюдении следующих условий:
Ложку必须 можно ввести за вогнутую панель. Закрытые конструктивные участки или сопрягаемые панели отремонтировать нельзя.
Допускается использование рычажного воздействия.

Если окружающий участок панели может служить опорой для ложки в качестве рычага, вогнутую зону можно отремонтировать. В противном случае корректирующее усилие не передастся на нужный участок.
Вогнутый участок должен быть виден снаружи.
Работа выполняется визуально, вмятины в скрытых местах отремонтировать нельзя.
(2) КЛЮЧЕВЫЕ МОМЕНТЫ БЕСКРАСОЧНОГО РЕМОНТА ВМЯТИН
Ремонт крупных повреждений:
Особенно при больших вмятинах или вмятинах на металле изогнутой формы повреждение образует гребень.
Это означает, что металл был смещен в сторону и деформирован. Сначала вытяните центральную часть примерно на 50%. Найдите гребень и выправьте его. Затем снова вытяните повреждение. В зависимости от характера повреждения это нужно повторять несколько раз, чередуя вытяжку и выправку.
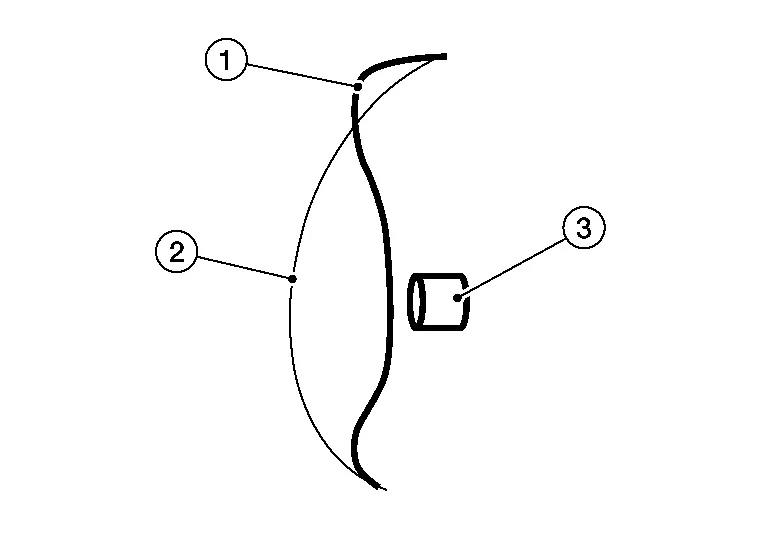
- :Исходное повреждение
- :Конечное расстояние вытяжки
- :Инструмент
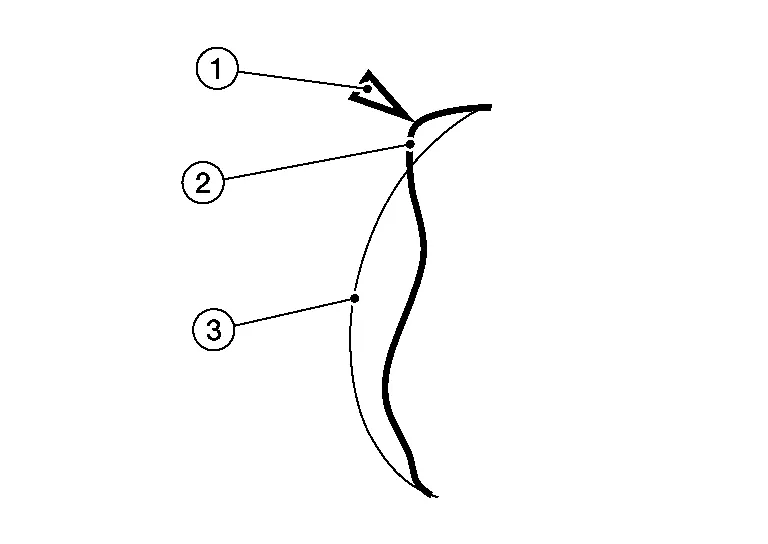
- :Выправить гребень
- :Исходное повреждение
- :Конечное расстояние вытяжки
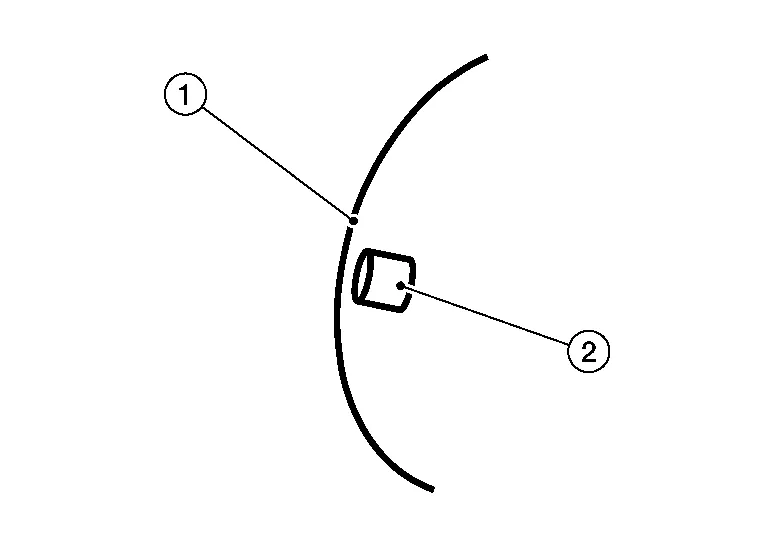
- :Конечное расстояние вытяжки
- :Инструмент
Ремонт вмятин над ребрами:
Исходное положение (A).
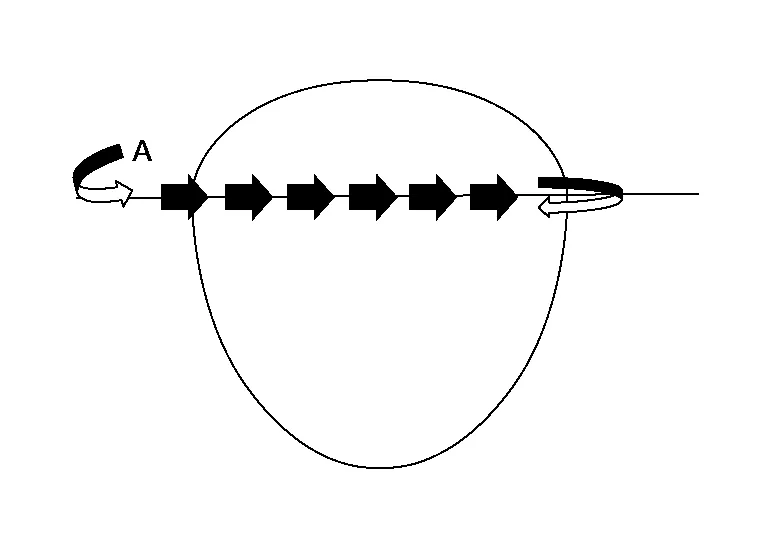
Встаньте снаружи, на открытом месте
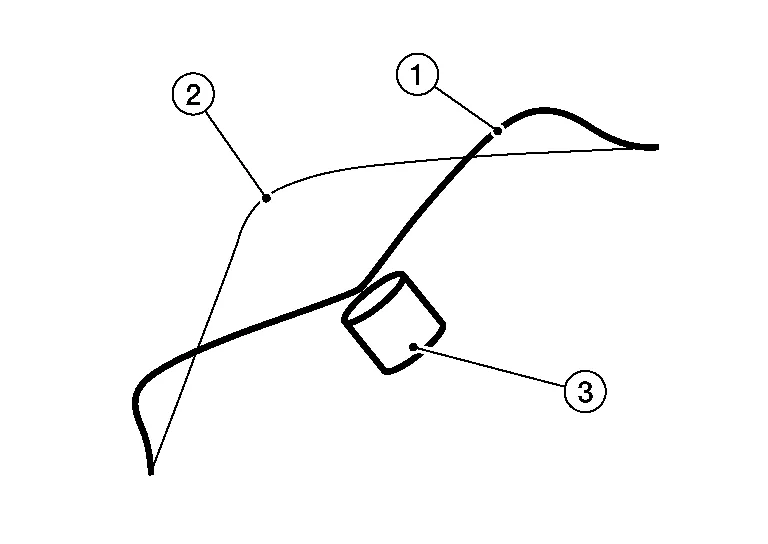
- :Исходное повреждение
- :Конечное расстояние вытяжки
- :Инструмент
Перейдите к ребру
Медленно двигайтесь вдоль ребра вперед и назад.
Ребро должно сначала выправиться.
Выправьте гребни (1)

- :Исходное повреждение
- :Конечное расстояние вытяжки
Выправьте оставшуюся часть
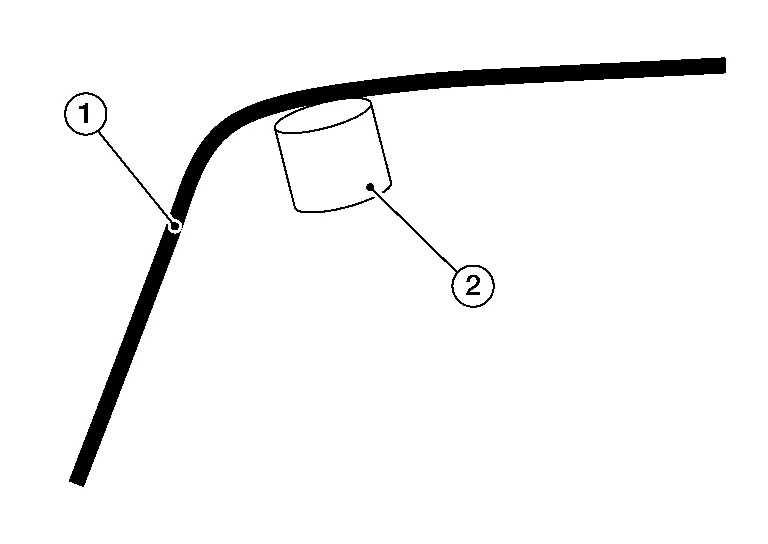
- :Конечное расстояние вытяжки
- :Инструмент
Ремонт вмятин полукруглой формы или вдали от ребер:
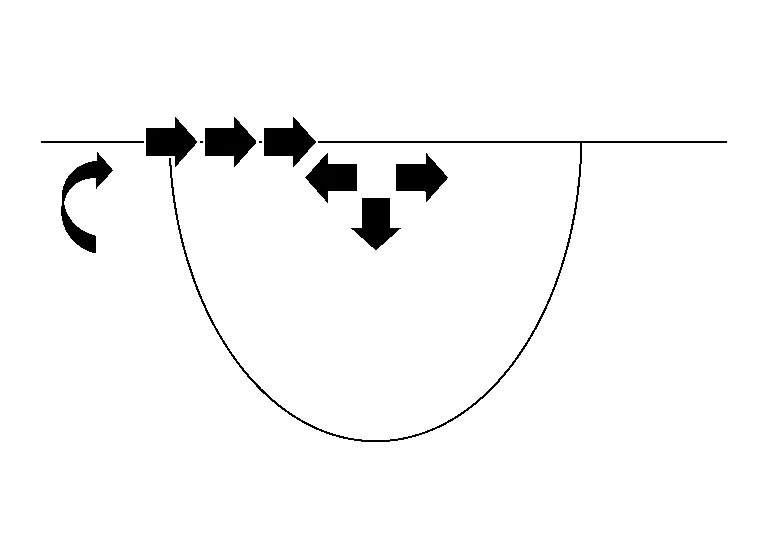
Встаньте снаружи
Перейдите к ребру
Перейдите к центру
Вытягивайте от ребра и центра к внешней стороне
Ремонт плавно закругленного вогнутого участка:

Постепенно выправляйте вогнутый участок, начиная с внешнего края.
Ремонт вогнутого участка, резко изогнутого в центре:
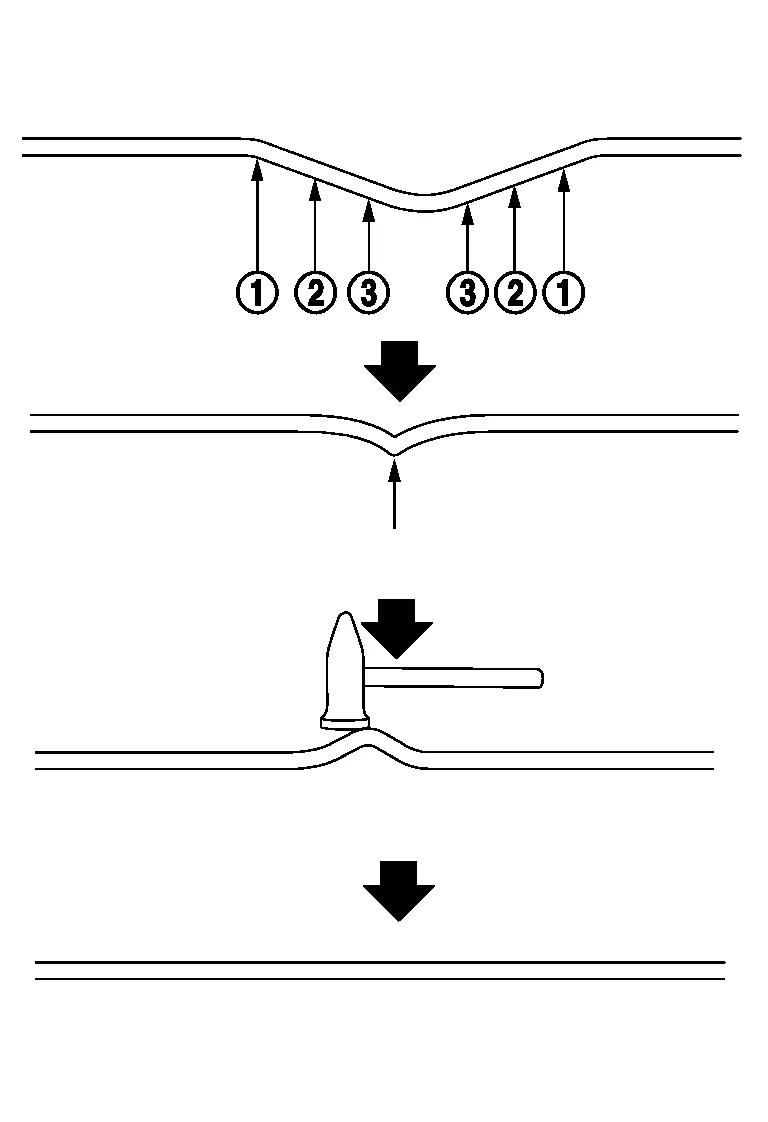
Сначала выправьте вогнутый участок на 60–70%, начиная с внешнего края. Затем слегка приподнимите резко изогнутый участок выше поверхности окружающей панели.
Затем выровняйте высшую точку, постукивая молотком.
Не пытайтесь выправить деформацию панели за один раз.
Используйте поэтапный метод ремонта: черновая правка → выравнивание → чистовая правка.
После ремонта визуально осмотрите отремонтированный участок со всех сторон.
(1) ФИНИШНАЯ ПОЛИРОВКА ОТРЕМОНТИРОВАННОЙ ПОВЕРХНОСТИ
Если окрашенная поверхность поцарапана в процессе ремонта, отполируйте ее полировочной пастой для удаления царапин.
(2) АНТИКОРРОЗИЙНАЯ ОБРАБОТКА ОБРАТНОЙ СТОРОНЫ ПАНЕЛИ
Ложки могут оставлять царапины. Нанесите антикоррозийный воск на обратную сторону панели.

Используйте воск 3M 8852 Cavity Wax + набор аппликаторов 3M 8851 Applicator Wand Kit или аналог.
Осмотр панелиНеровности панели необходимо тщательно осмотреть, чтобы определить, можно ли их отремонтировать, и выбрать наиболее подходящий метод ремонта.
См. раздел «Осмотр повреждений панели».
Направление работы на автомобиле

- Участок, к которому в основном осуществляется доступ сзади, спереди
- Участок, к которому в основном осуществляется доступ спереди, сзади
- Участок, к которому в основном осуществляется доступ снизу
Для каждой панели и каждого общего участка панели важно учитывать положение источника света, направление его падения и направление работы.
Клеевая системаКлеевая система позволяет вытягивать вмятины там, где участок труднодоступен, например водосточный желоб крыши или места за ребрами жесткости. Это также одна из самых простых систем для освоения. Однако она в основном применяется для мягких вмятин.
На вытягивание клеем влияют следующие факторы:
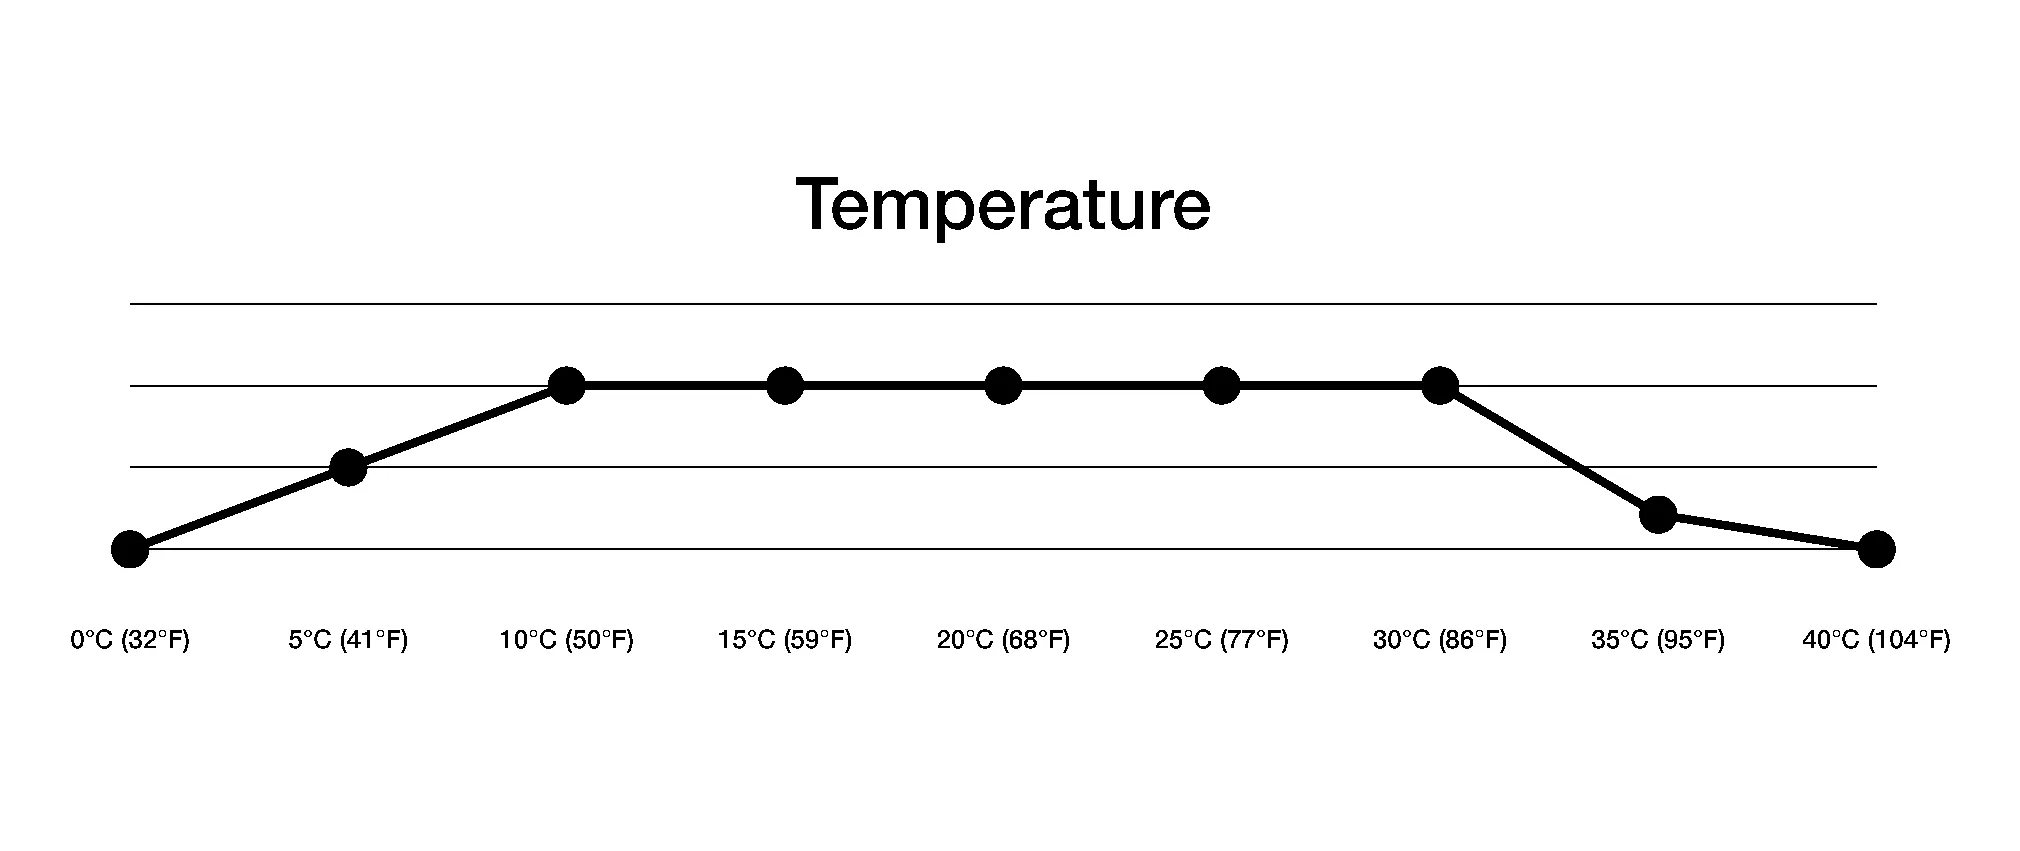
Термостойкость
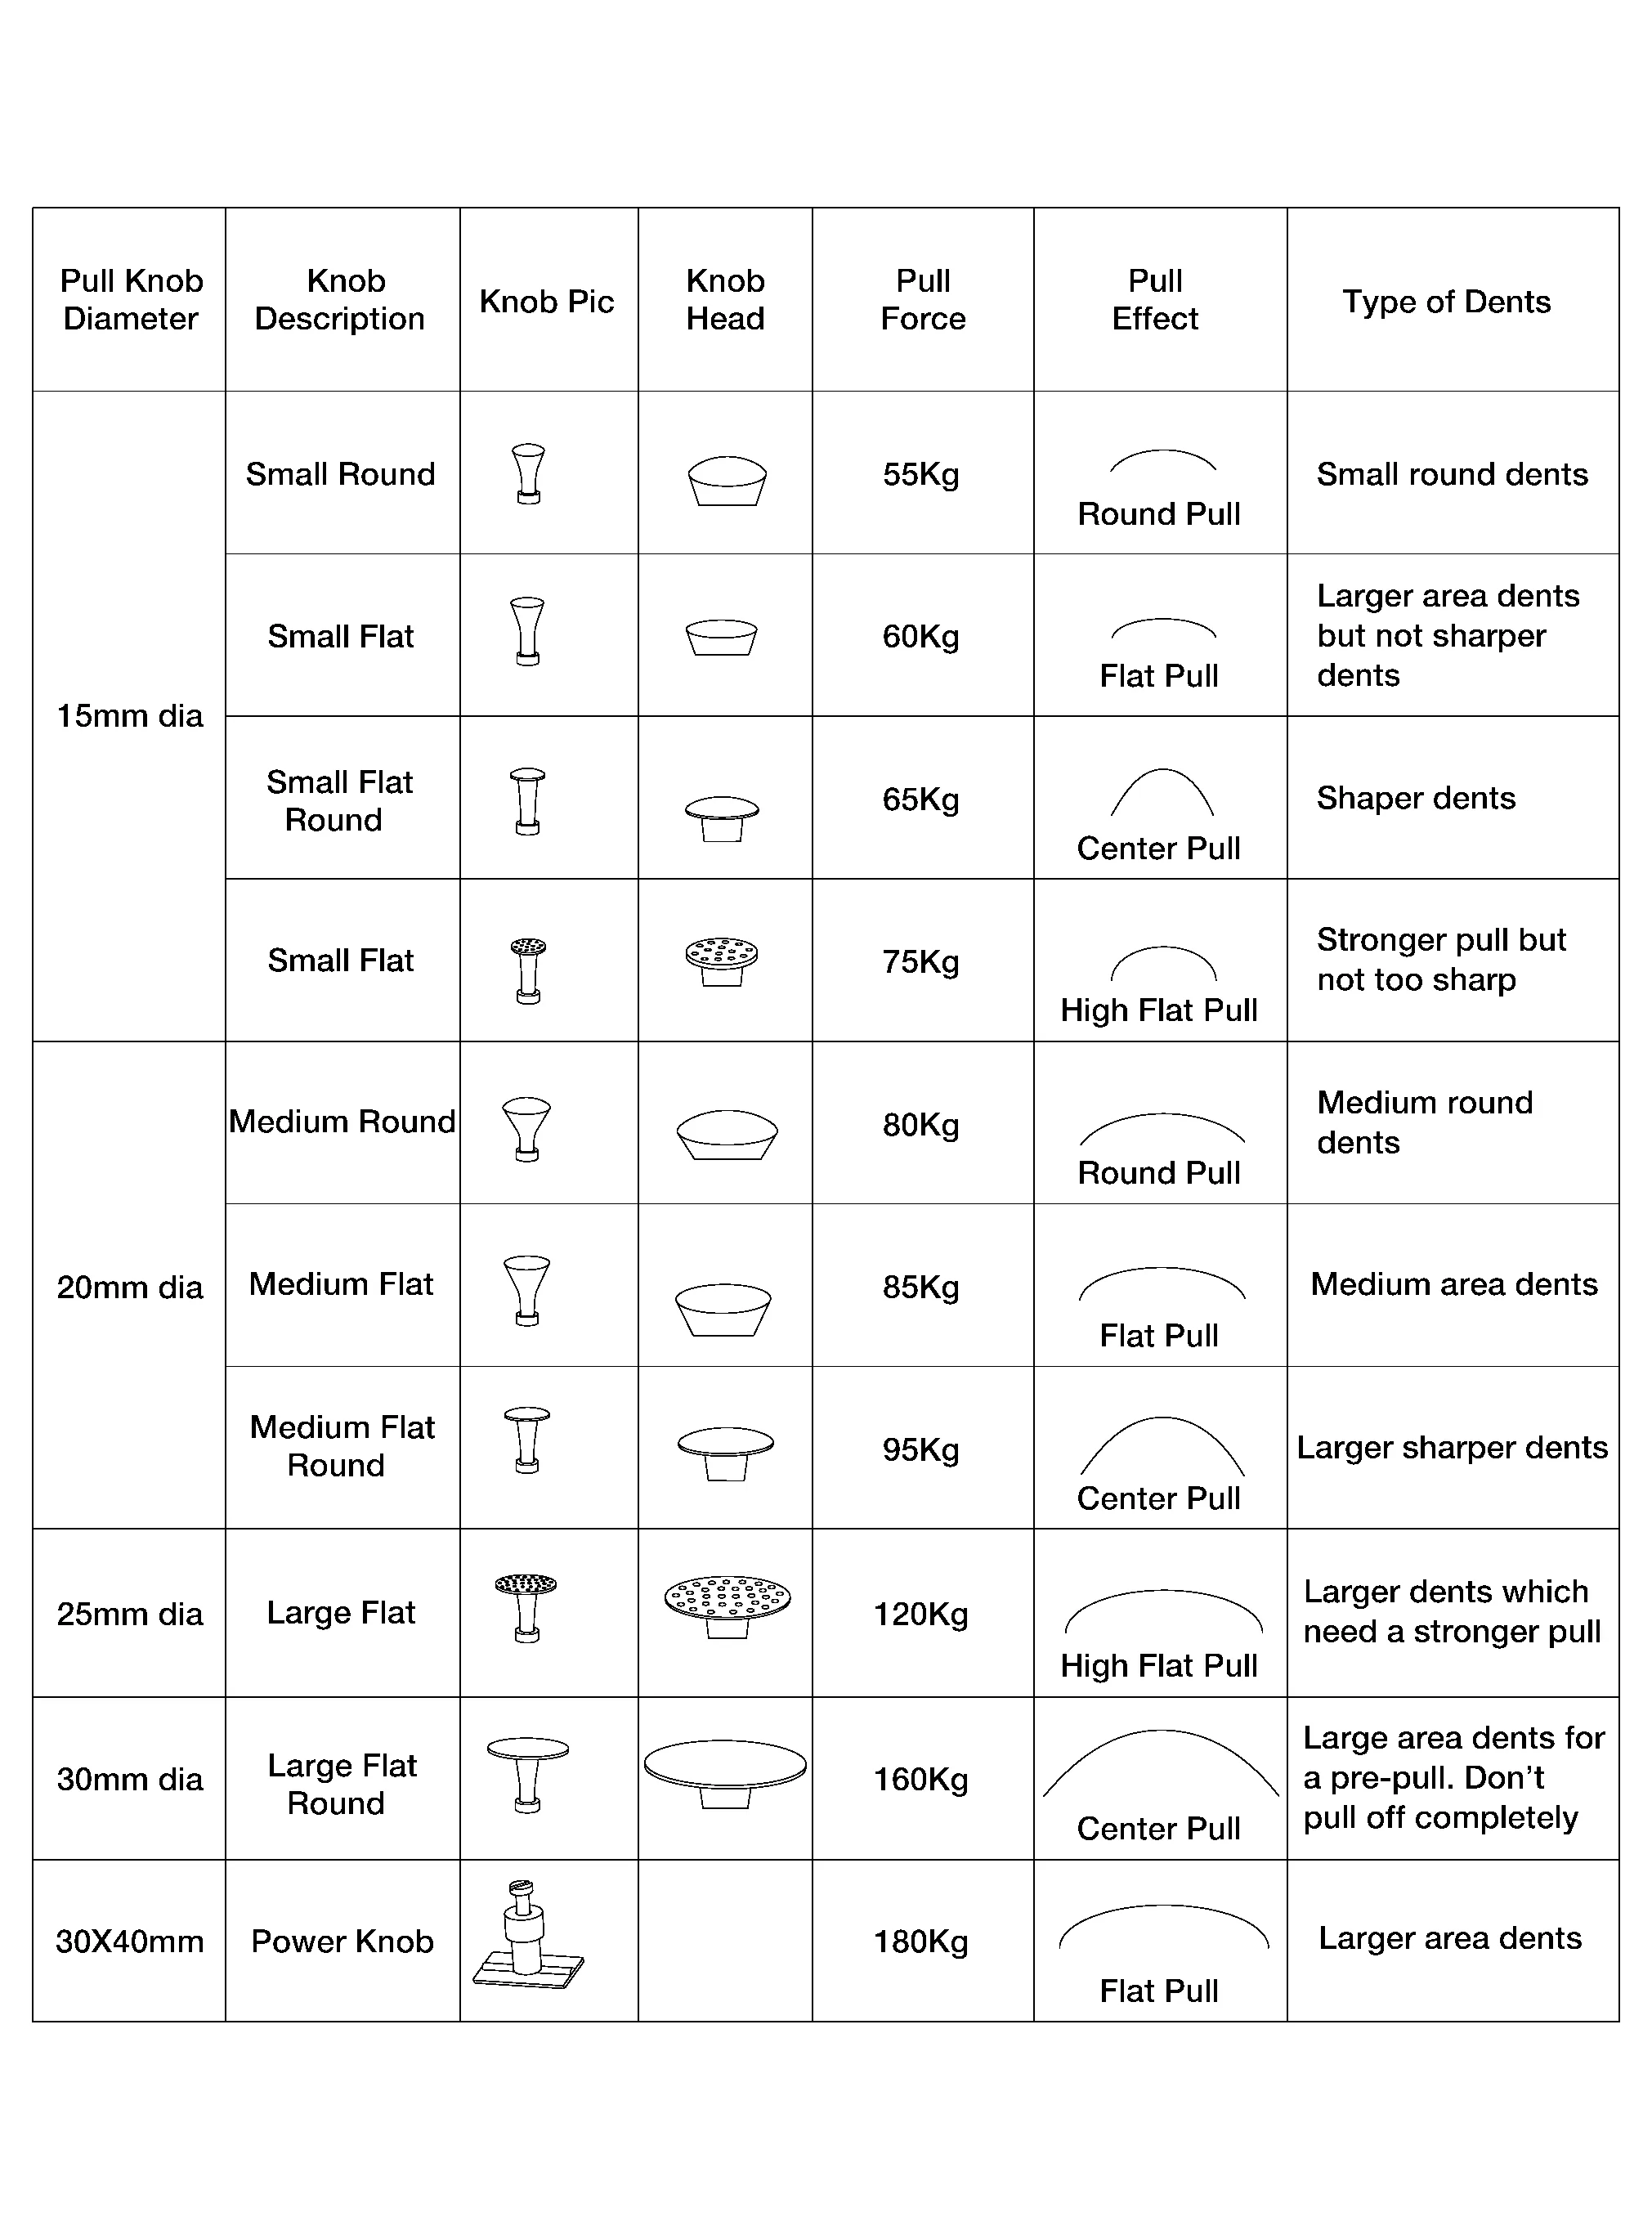
Диаметр и размер тянущей насадки (кнопки)
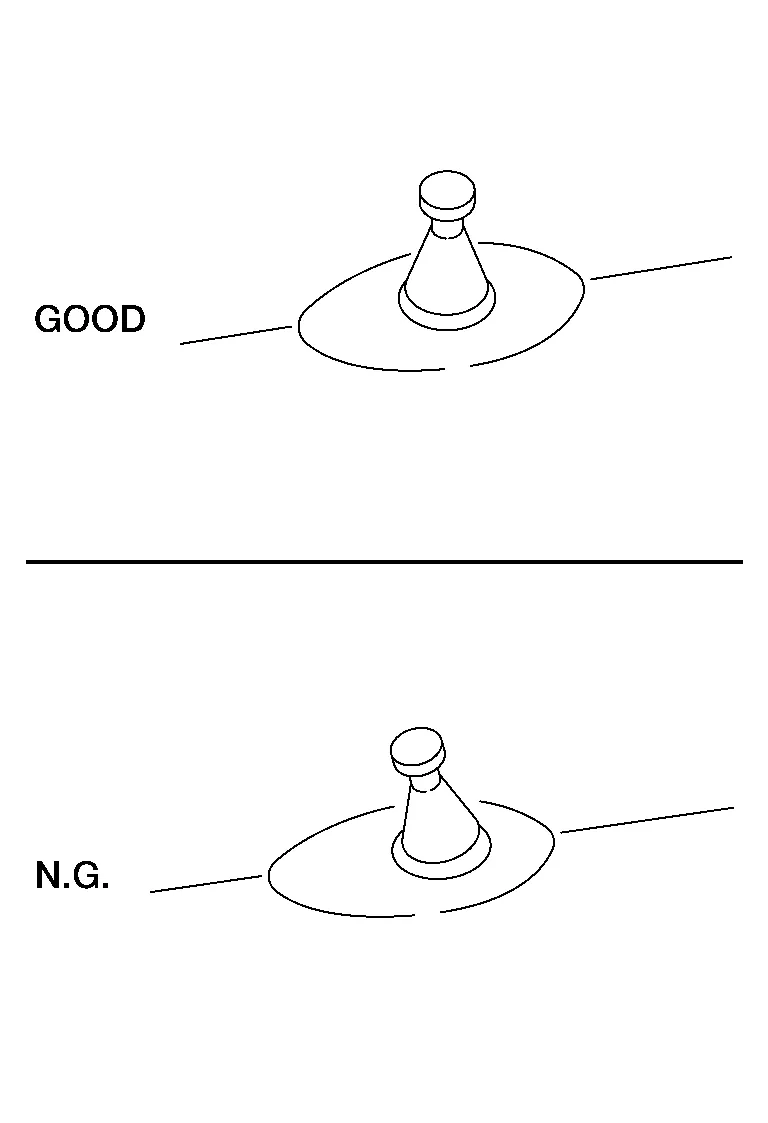
Применение
Правильно установите насадку.
Время остывания
Время остывания зависит от температуры поверхности, а также от типа используемого клея. Клей выходит из клеевого пистолета при температуре от 120 до 140 °C в зависимости от пистолета. Затем клею требуется некоторое время, чтобы остыть. Момент вытягивания также зависит от типа клея и выбирается по нескольким способам.
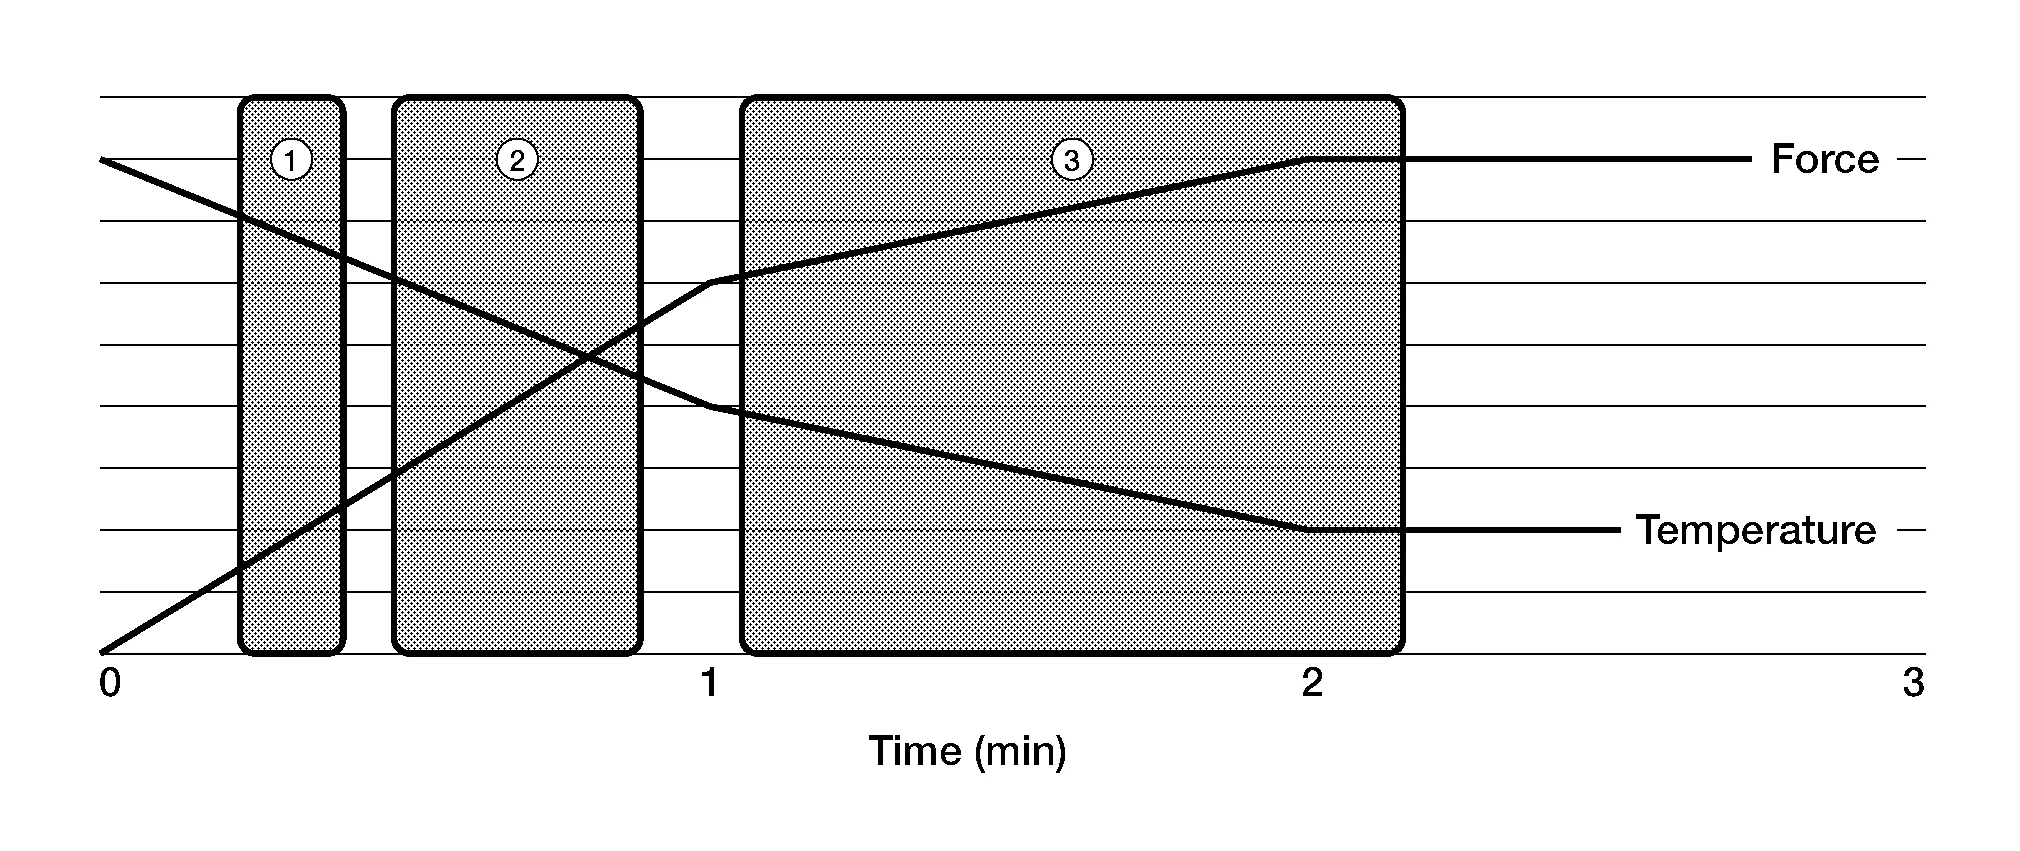
Индекс Пояснение 1 Через 15 секунд: в этом диапазоне вытягивание можно выполнять, если не требуется большое тянущее усилие, например при небольших вмятинах. 2 Через 25 секунд: в этом диапазоне тепло клея может еще сохраняться в металле, что облегчает вытягивание. Это применимо только к вмятинам с острыми краями. Для некоторых клеев это может быть оптимальное время остывания. 3 Через 60 секунд: это стандартный диапазон для получения стабильных результатов. Тип вытягивания
Существует два основных способа вытягивания: ручным экстрактором и слайд-молотком.
Как правило, ручной экстрактор (1) проще для начинающих, а также подходит для более глубоких повреждений. Слайд-молоток (2) работает немного быстрее. Выбор зависит от того, к чему вы привыкли.

Область применения
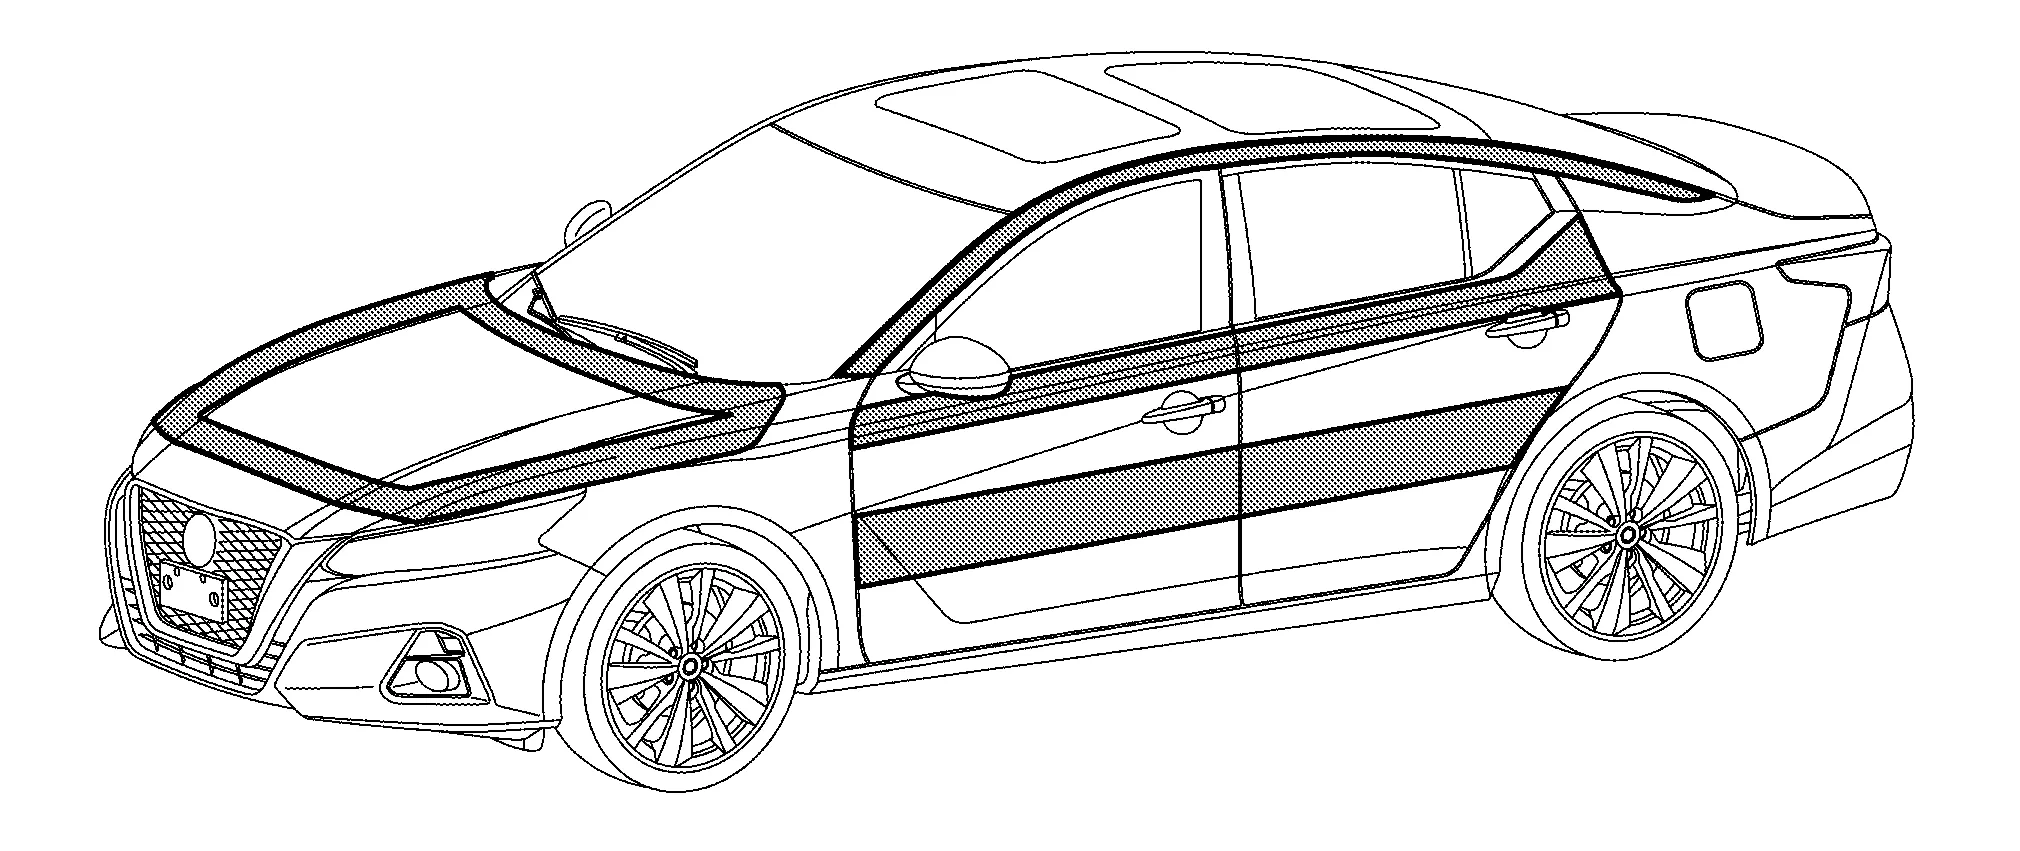
Клеевая система может применяться на всех участках. Она идеально подходит для мягких и средних вмятин. Однако на участках, где доступ PDR-инструментами затруднен, ее часто используют.
Сварка пластика может применяться как метод ремонта только для термопластов.
Подготовка к работе
Ремонт всегда должен выполняться от внутренней стороны детали к наружной, поэтому в большинстве случаев необходимо демонтировать поврежденный элемент кузова.
Перед любым ремонтом зона ремонта должна быть тщательно очищена.
Чтобы обеспечить хорошее сцепление между пластиком и присадочным материалом, кромки разлома необходимо зачистить на внутренней и наружной сторонах до формы «клина» или «V». Кроме того, с зоны повреждения необходимо удалить краску. Для этого можно использовать шлифовальный инструмент с низкой скоростью и абразивом P120, так как иначе пластик может перегреться и размазаться.
Обзор процедуры
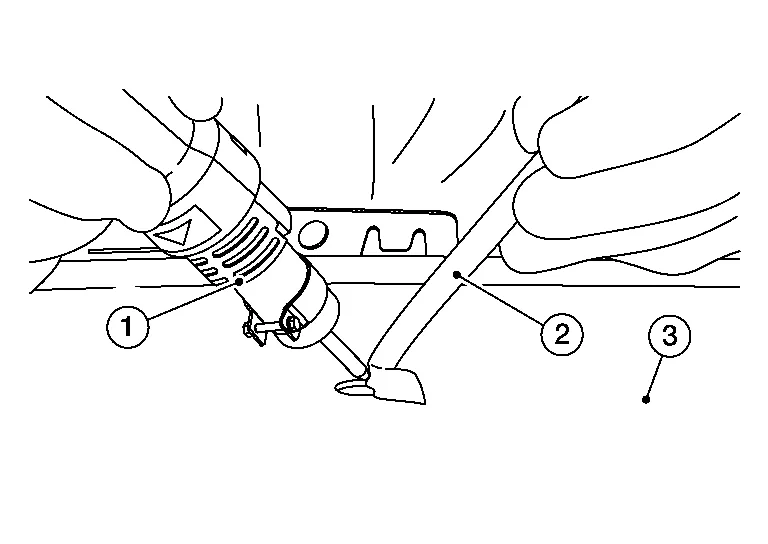
- :Пластиковый сварочный аппарат
- :Присадочный пруток
- :Поврежденная поверхность
Ремонт только с одной стороны не сможет полностью герметизировать повреждение и приведет к повторному появлению дефекта вскоре после ремонта. Поэтому необходимо всегда заваривать пластиковую деталь с обеих сторон.
Ремонт всегда начинается с внутренней стороны детали. Пластиковая деталь и присадочный материал расплавляются и соединяются струей горячего воздуха. В процессе можно наложить несколько слоев присадочного материала и сварить их между собой. Как правило, на наружной стороне достаточно одного сварного шва.
Выступающий присадочный материал на наружной стороне пластиковой детали зашлифовывается. Затем деталь готовится к окраске.
Защитите окружающую зону:
Защитите зону рядом с повреждением маскировочной и/или армированной лентой.
Подготовка зоны:
Снимите краску с окружающей зоны с обеих сторон. Важно не допускать сильного нагрева зоны, так как это может вызвать выход пластиковых масляных остатков. Лучше всего на финальном этапе зачистить поверхность вручную, чтобы удалить грязь и остатки. Можно использовать как скребок, так и наждачную бумагу (зернистость 80/120).
Этапы ремонта методом плавления пластика
Для надежного сплавления оба материала должны находиться в расплавленном состоянии, то есть присадочный пруток и свариваемый материал. Каждый пластик имеет свою температуру плавления и собственный показатель текучести расплава (MFI). Это означает, что в процессе производства температура и давление плавления придают материалу его свойства. При сварке пластика методом плавления используется высокая температура сварки и небольшой расход воздуха. Это позволяет получить контролируемую сварочную ванну без деформации окружающей зоны. При процессе сплавления необходимо учитывать три момента.
Сварочная ванна
Угол наклона присадочного прутка
Давление на пруток
При сплавлении пластика используется одна заданная температура 480 градусов для всех видов пластика, независимо от их температуры плавления. Разные виды пластика начинают плавиться при разных температурах, что видно по сварочной ванне. Сварочная ванна видна перед прутком в виде небольшого скатанного валика пластика.
Во время сварки угол присадочного прутка относительно ремонтируемой детали должен быть менее 90° (острый угол). Также важно слегка прижимать пруток вниз, так как это создает правильное давление в сварочной ванне. Без правильного угла и давления сварочная ванна не образуется должным образом.
Присадочный пруток и шов
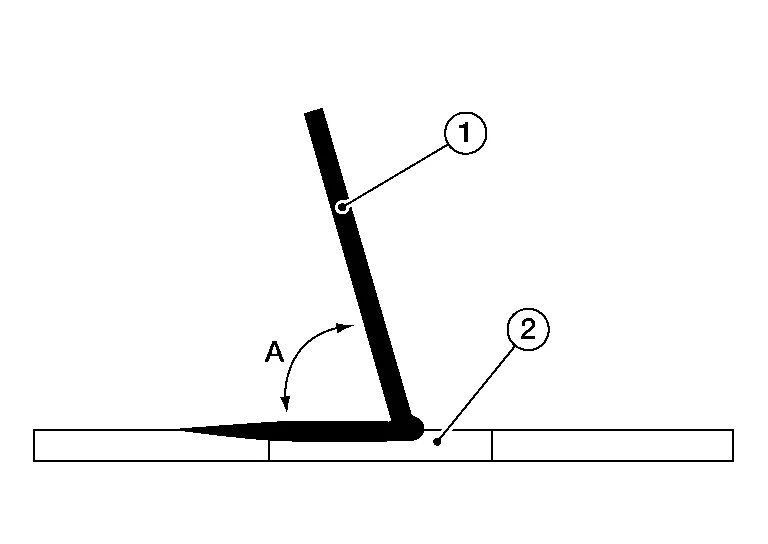
1 :Присадочный пруток 2 :Сварочная ванна A :Угол наклона присадочного прутка менее 90°
Необходимо правильно выбрать пластик. Мы используем стандартный стержень, который подходит для следующих материалов. Это основные пластики, используемые в наружных панелях автомобиля Nissan Murano. Существуют исключения, а также адгезия к пластикам из-за незначительных добавок в материалы.
PP+E/P
PP
PP/EPDM
P/E
TPO
TSOP
PC
Для следующих материалов требуются другие прутки:
ABS
HDPE
PA
Xenoy/PC /PTB
LDPE
PVC
Xenoy/PC /PTB
Ремонт трещины или пореза
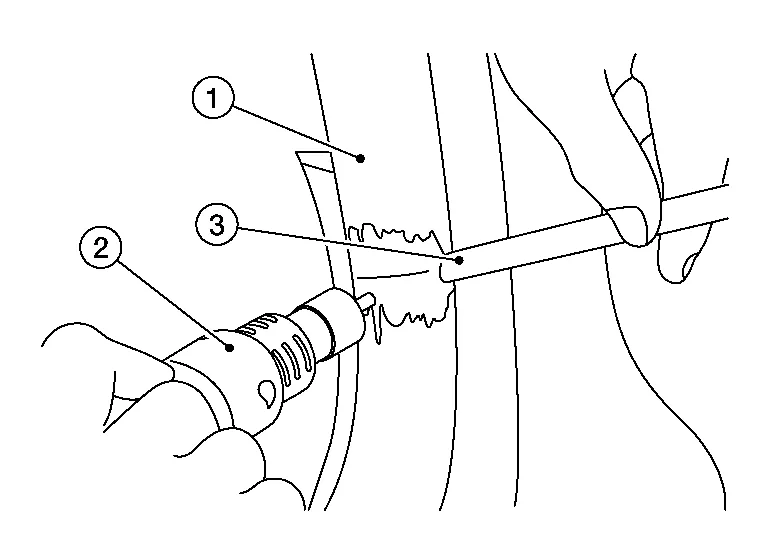
Медленно снимите краску с обеих сторон шлифовальной машиной. Убедитесь, что зона очищена от грязи и других материалов. Сделайте небольшую канавку в зоне повреждения.
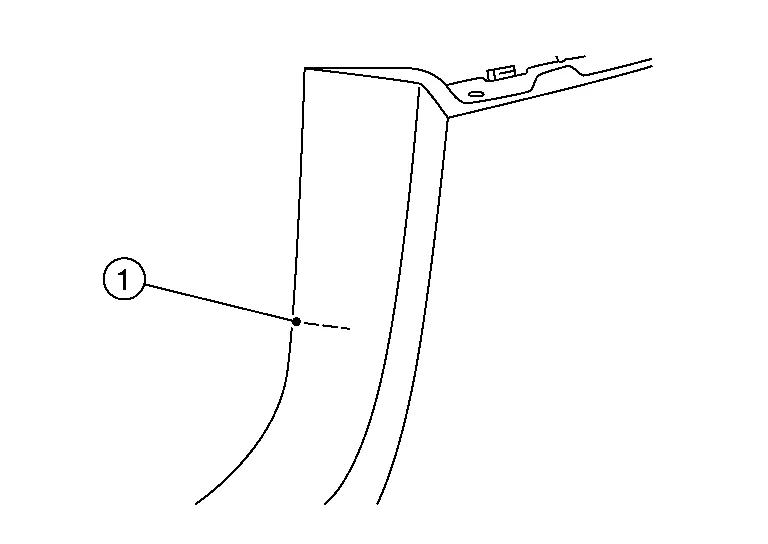
- :Трещина или порез
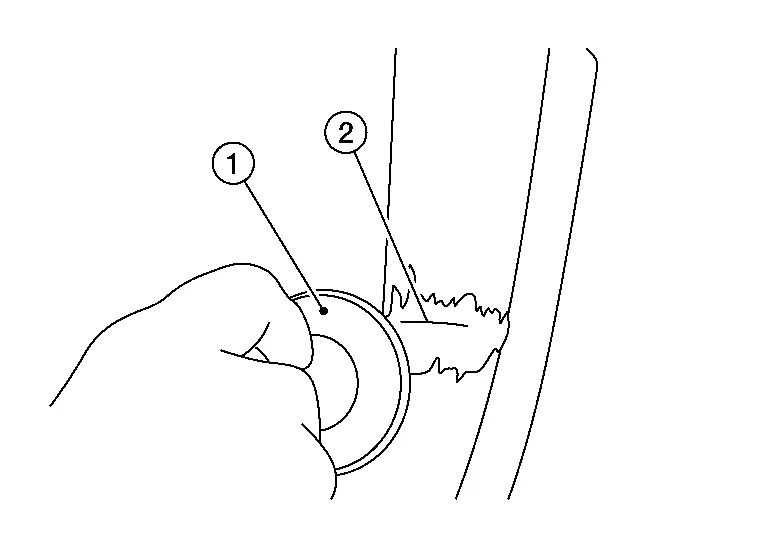
- :Шлифовальная машина
- :Трещина или порез
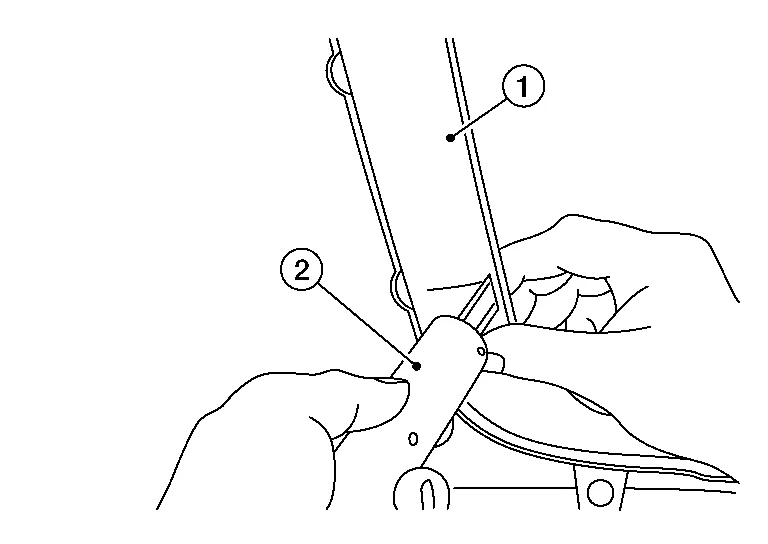
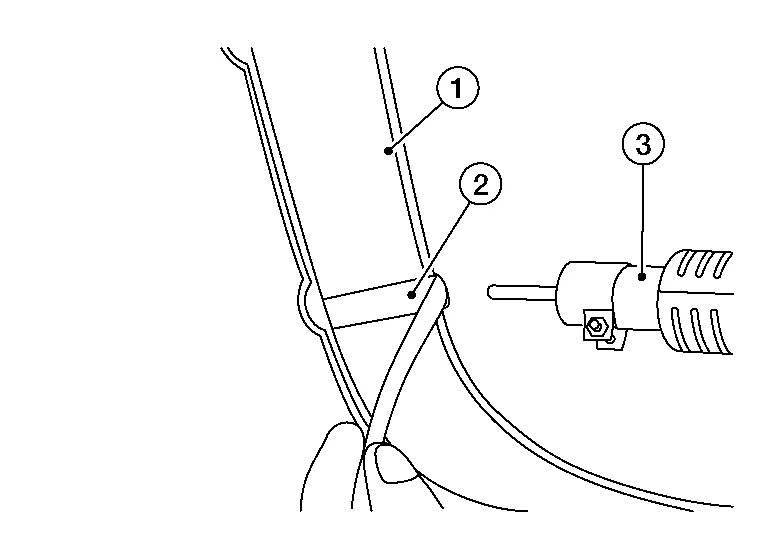
Прихватите (2) конец поврежденной зоны (1) сзади, так как это не даст зоне деформироваться в процессе сплавления. Прихватывайте как можно ближе к краю.
Начните процесс сплавления сначала сзади. Всегда начинайте на расстоянии 1 см за фактическим повреждением.
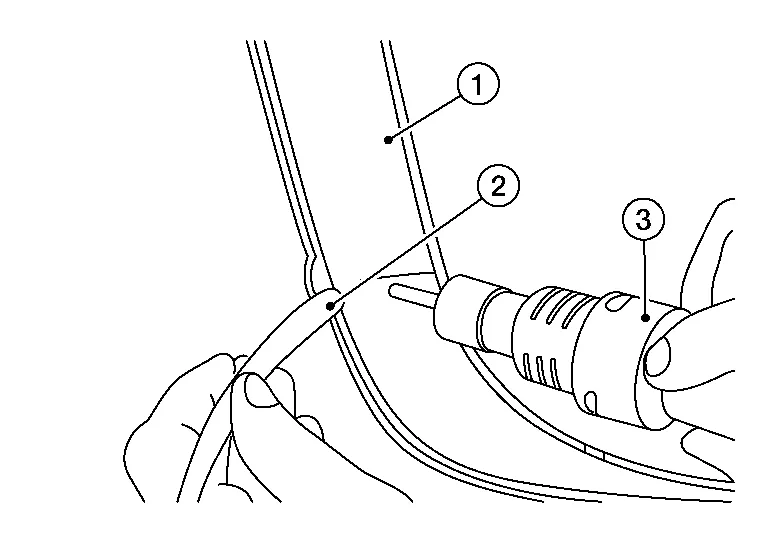
- :Трещина или порез
- :Присадочный пруток
- :Пластиковый сварочный аппарат
- :Трещина или порез
- :Присадочный пруток
- :Пластиковый сварочный аппарат
Повторите процесс спереди.
- :Трещина или порез
- :Пластиковый сварочный аппарат
- :Присадочный пруток
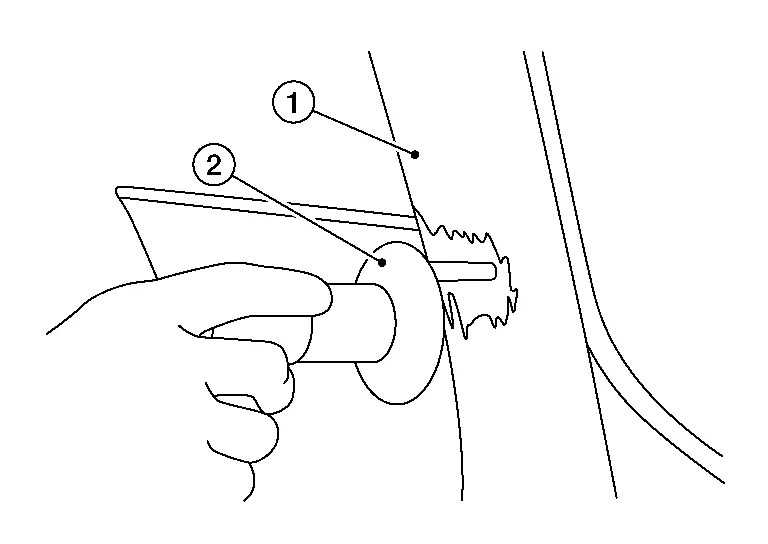
- :Трещина или порез
- :Шлифовальная машина
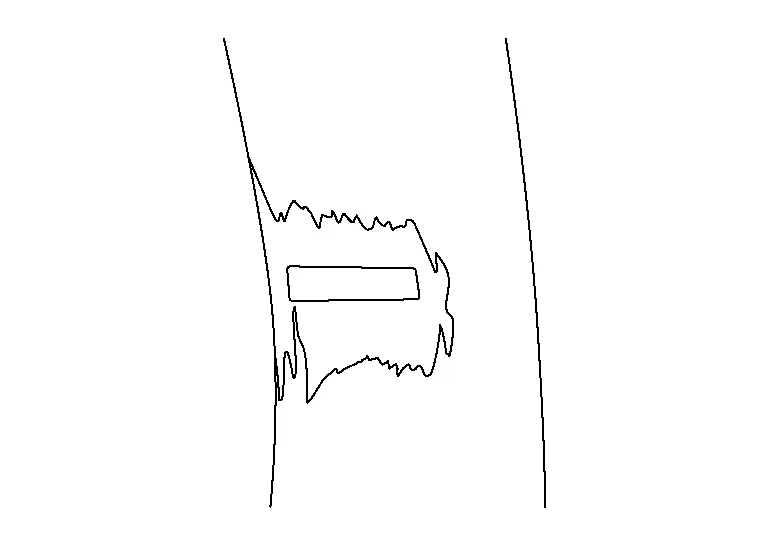
Ремонт сломанной лапки
Снимите краску с обеих сторон. Сделайте небольшую канавку на сломанных кромках.
Начните сплавление с одной стороны. Убедитесь, что с этой стороны материал хорошо сцепился. Когда одна сторона соединилась, дайте материалу остыть и сформируйте перемычку. Затем быстро прогрейте заднюю часть сварочной полоски, чтобы ее можно было согнуть. После этого сварите другую сторону, обеспечив хорошее сцепление.
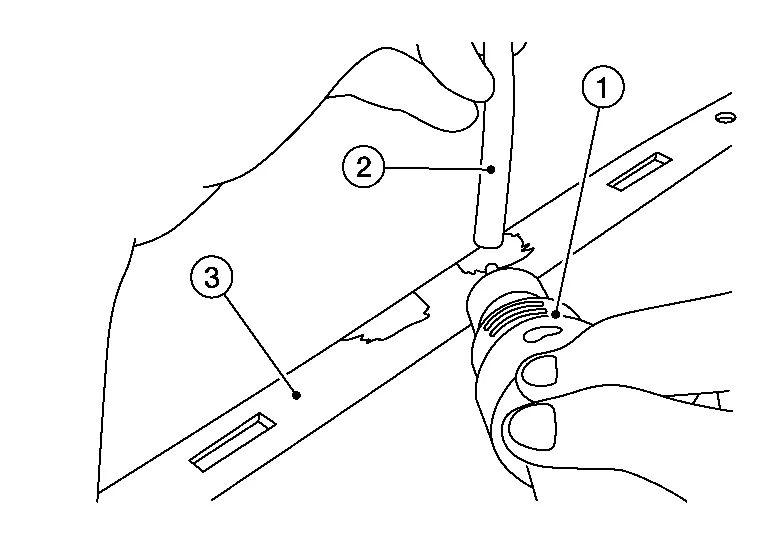
- :Пластиковый сварочный аппарат
- :Присадочный пруток
- :Сломанная лапка
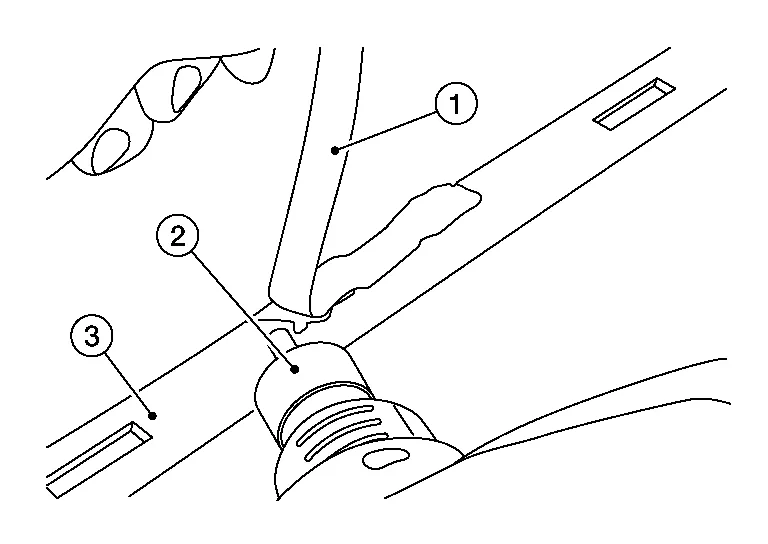
- :Присадочный пруток
- :Пластиковый сварочный аппарат
- :Сломанная лапка
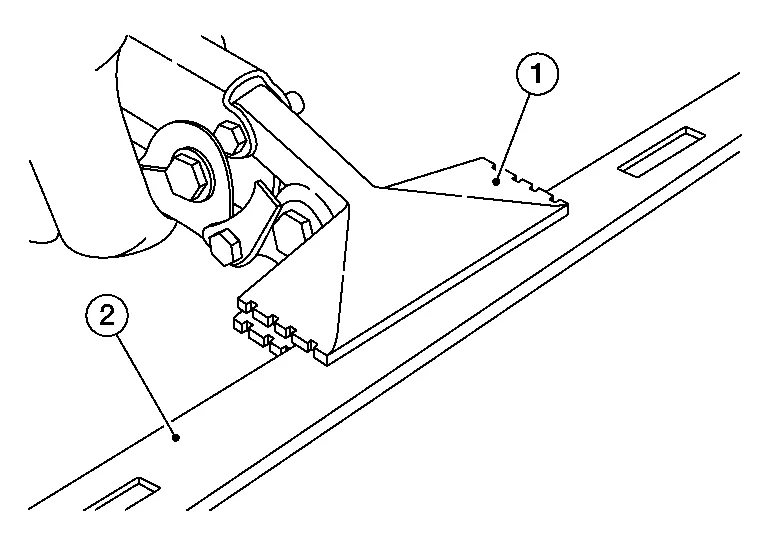 :Сломанная лапка
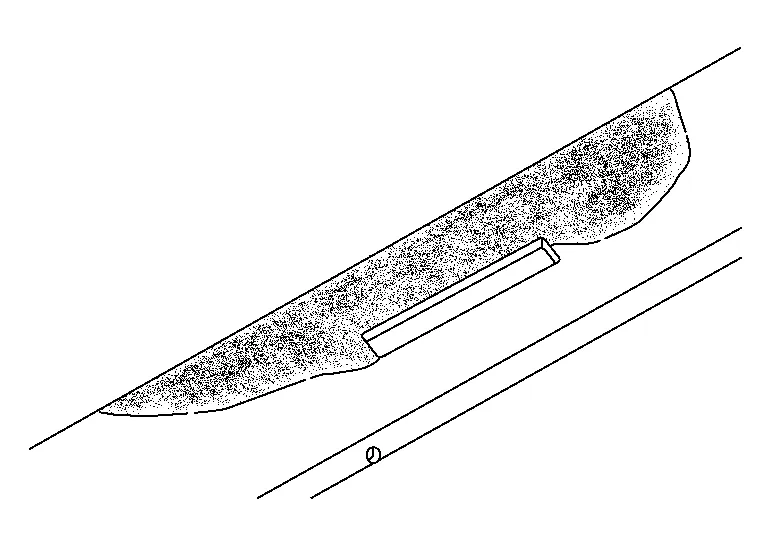
Медленно сошлифуйте лишний материал, чтобы не расплавить его.
Ремонт или заполнение пластикового зазора
Наждачной бумагой P120 зачистите кромки разлома до формы «V» или клина.
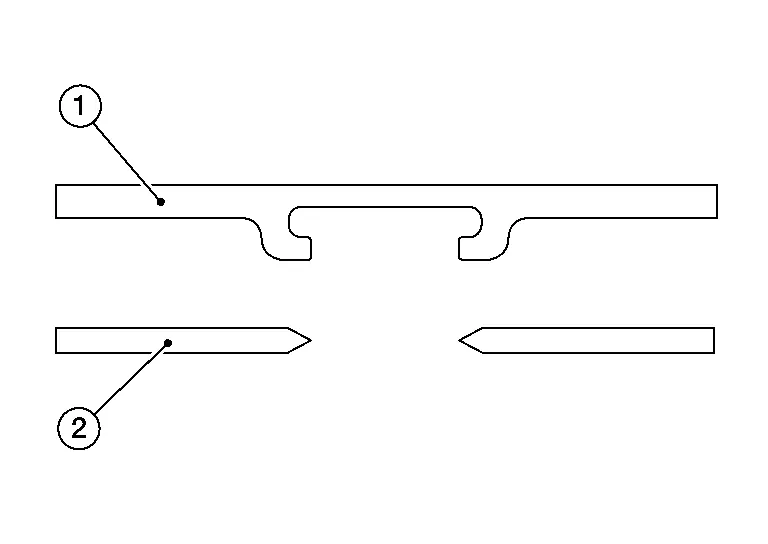
- :Исходная поврежденная пластиковая деталь
- :Поврежденный пластик, подготовленный к ремонту
Приварите полоску с одного конца.
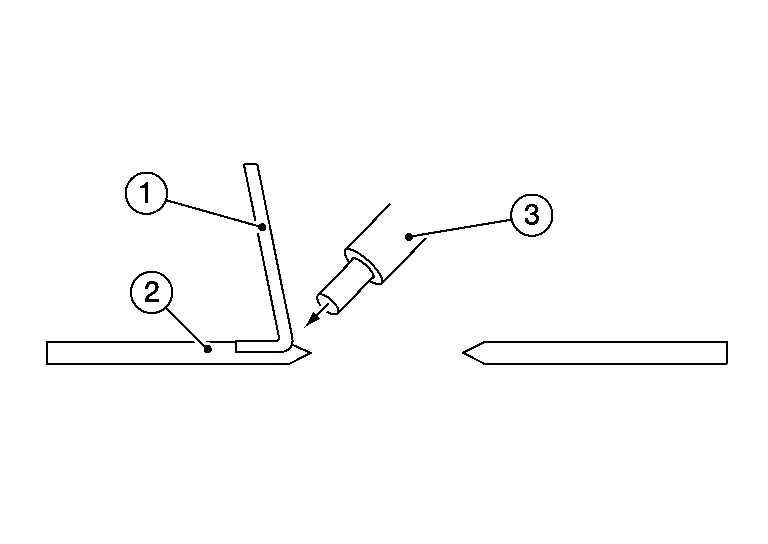
- :Присадочный материал
- :Исходная поврежденная пластиковая деталь
- :Пластиковый сварочный аппарат
Уложите полоску поверх зазора и продолжите сварку с другой стороны.
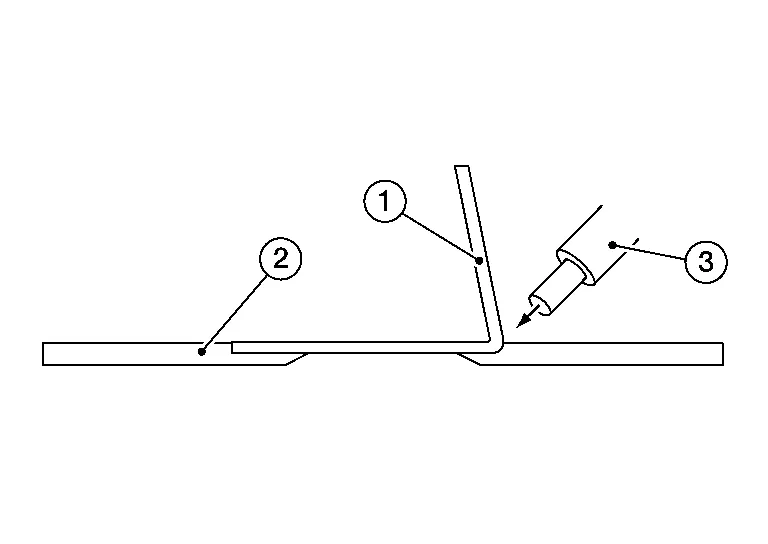
- :Присадочный материал
- :Исходная поврежденная пластиковая деталь
- :Пластиковый сварочный аппарат
Приварите новую полоску с нижней стороны.
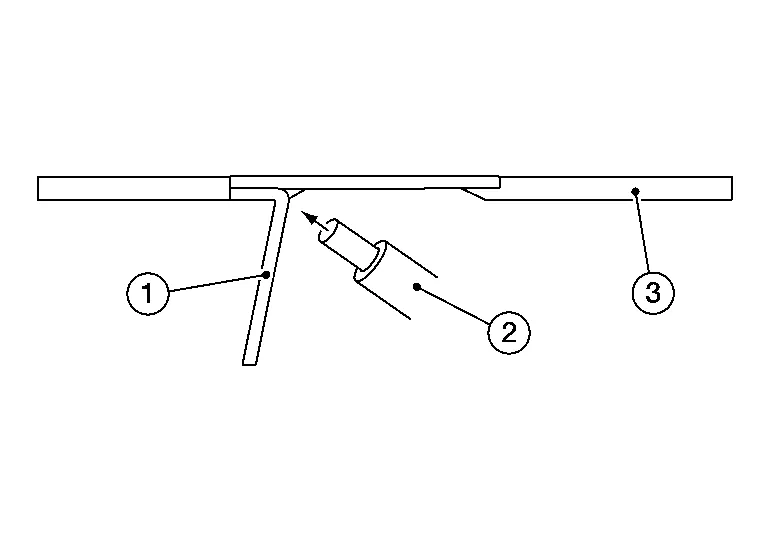
- :Присадочный материал
- :Пластиковый сварочный аппарат
- :Исходная поврежденная пластиковая деталь
Измените угол пластикового сварочного аппарата (2) и сварите оба присадочных материала вместе.
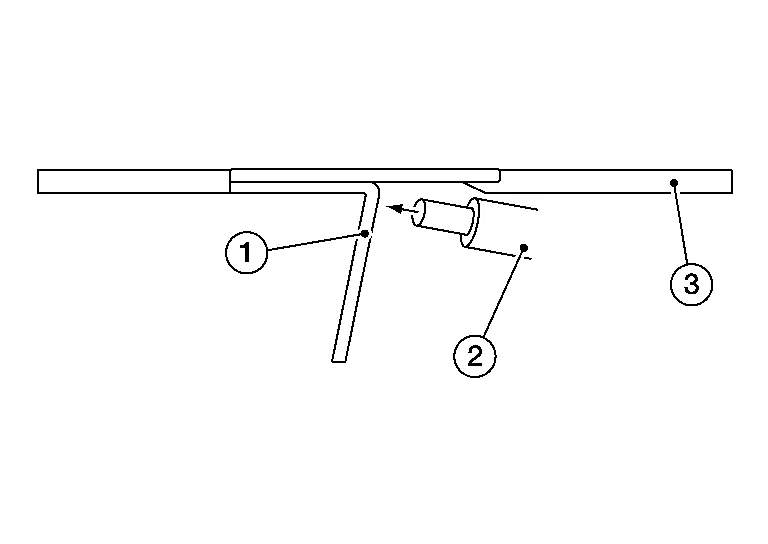
- :Присадочный материал
- :Исходная поврежденная пластиковая деталь
Измените угол пластикового сварочного аппарата (2) и завершите сварку с другой стороны.
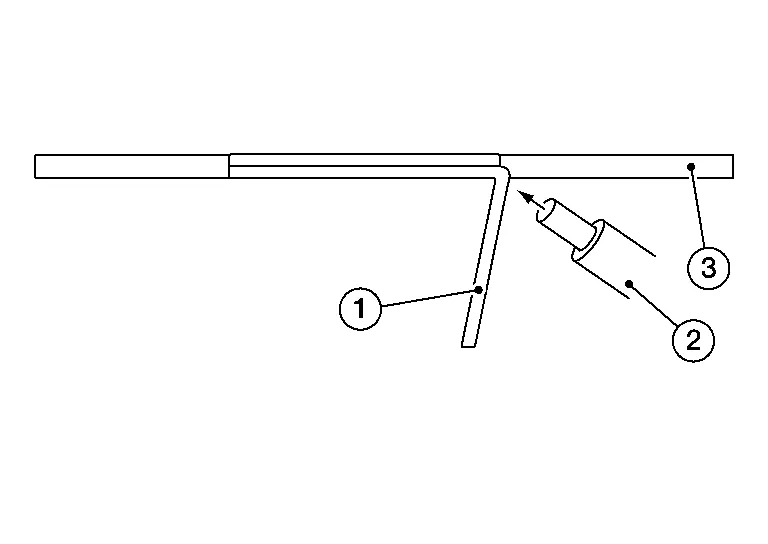
- :Присадочный материал
- :Исходная поврежденная пластиковая деталь