Contracción de la chapa
La deformación plástica puede reducir el espesor del panel y provocar que se estire. Incluso cuando se repara con martillo y tas, el panel tiende a abombarse, perdiendo su forma original.
En tales casos, debe contraerse hasta recuperar su forma original. Esto se denomina contracción de la chapa.
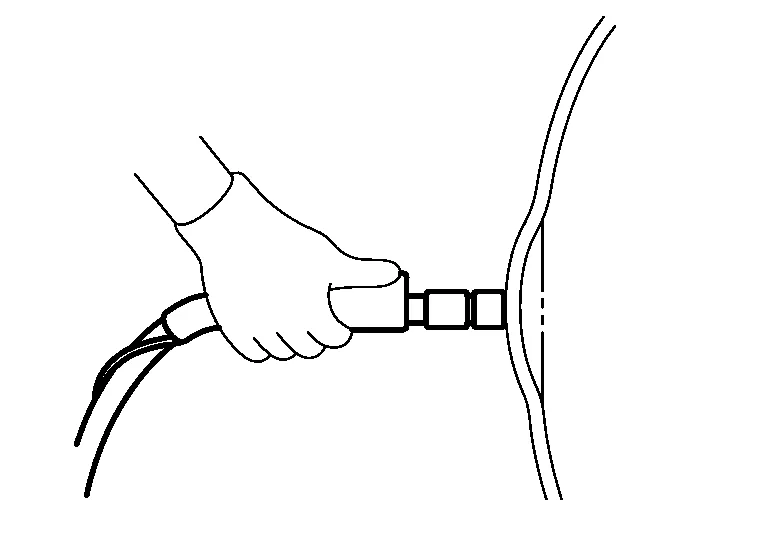
Métodos de contracción(1) MÁQUINA DE SOLDADURA ELÉCTRICA
El panel de carrocería se conecta al terminal negativo de la fuente de alimentación y la punta al terminal positivo. A continuación, se suministra corriente eléctrica para calentar el panel. El principio de contracción es el mismo que en la soldadura a gas. Este método no requiere martilleo y ofrece mayor facilidad de trabajo que la soldadura a gas, siendo adecuado para reparar deformaciones locales del panel.
(2) VARILLA DE CARBONO
El panel se conecta al terminal negativo de la fuente de alimentación y una varilla de carbono al terminal positivo. Se calienta el panel de modo que el calor se conduzca desde el exterior hacia el centro de la abolladura. Después se aplican trapos húmedos para enfriarlo rápidamente, contrayendo así el panel.
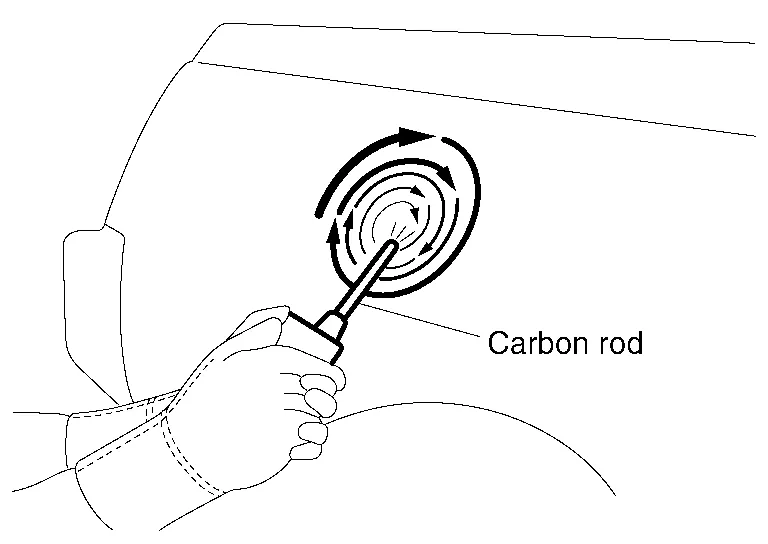
Este método es adecuado para reparar deformaciones anchas y poco profundas del panel.
(3) SOLDADURA A GAS (SOPLETE OXIACETILÉNICO)
(a) Calentamiento y expansión
Al calentar la chapa con un soplete de soldadura a gas, la chapa se estira.
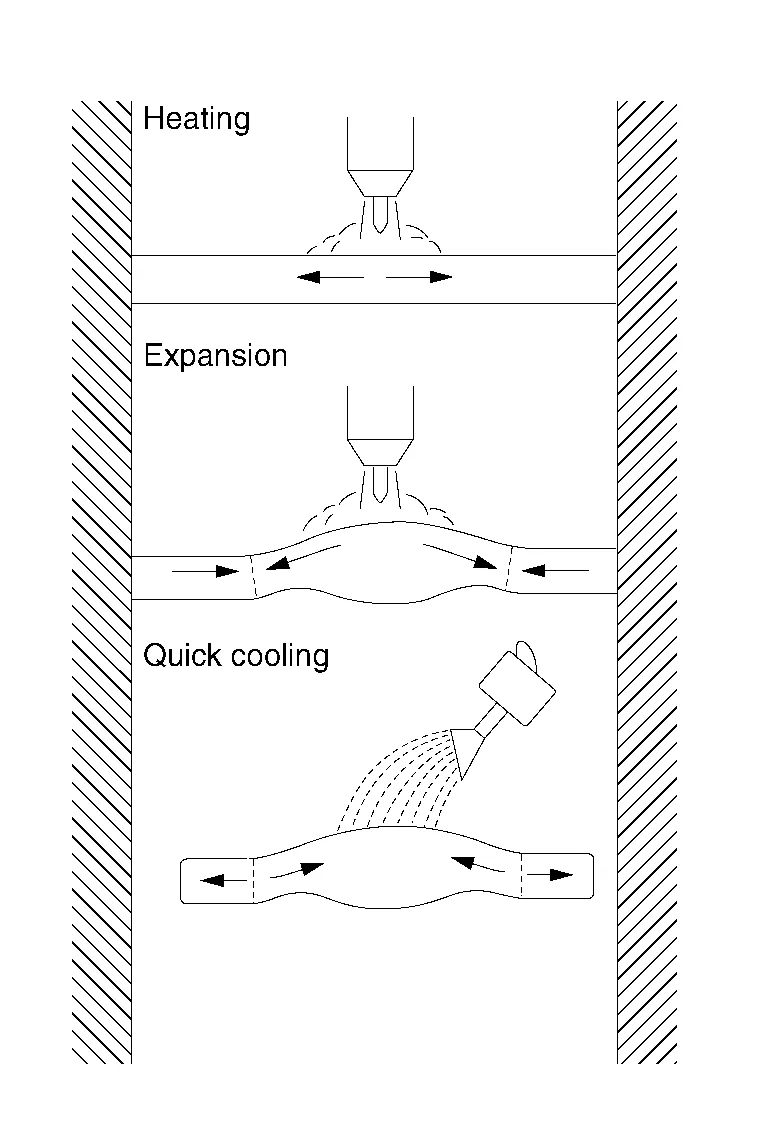
Sin embargo, el estiramiento se restringe en la zona circundante no calentada. Como resultado, la zona calentada se abomba.
(b) Enfriamiento brusco
Cuando el abombamiento se enfría bruscamente, se contrae.
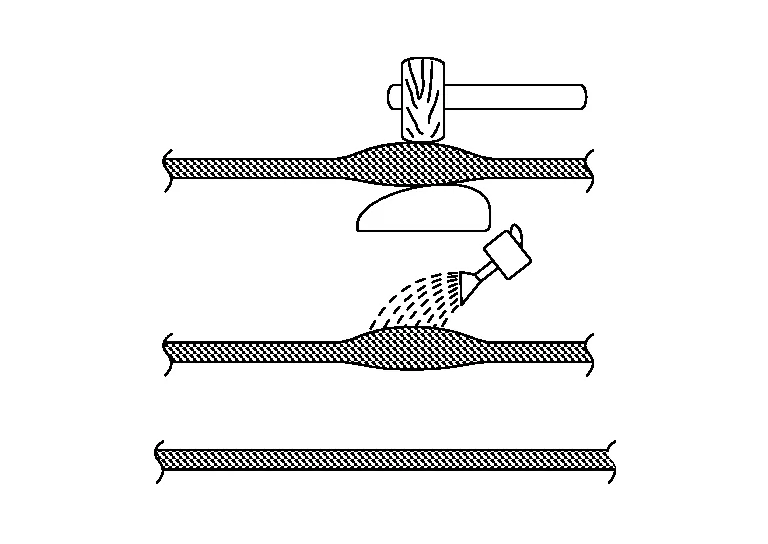
Esta contracción se acelera golpeando con un martillo de madera.
(4) MARTILLO Y TAS
Se utilizan un martillo de contracción y un tas de contracción en el método de martillo sobre tas. Se forman muchas pequeñas marcas en la superficie del panel. Este método es adecuado para contraer zonas de deformación relativamente pequeñas.
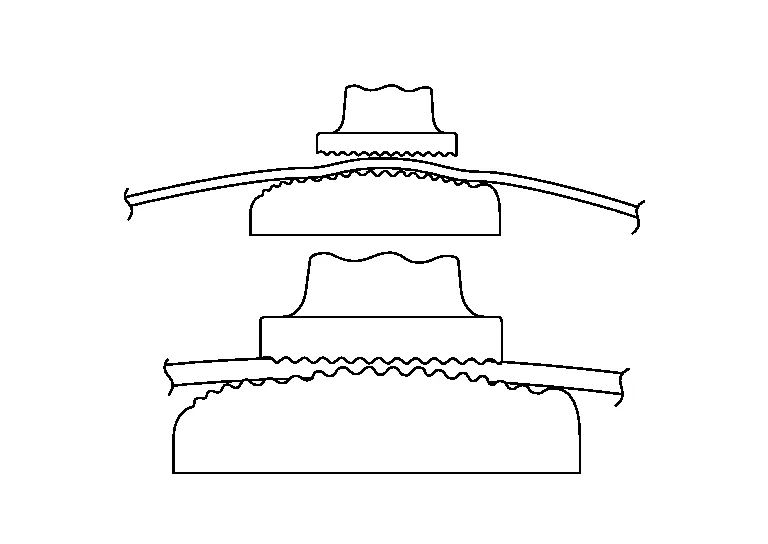
Utilice una llama carburante al contraer la chapa con un soplete de soldadura a gas.
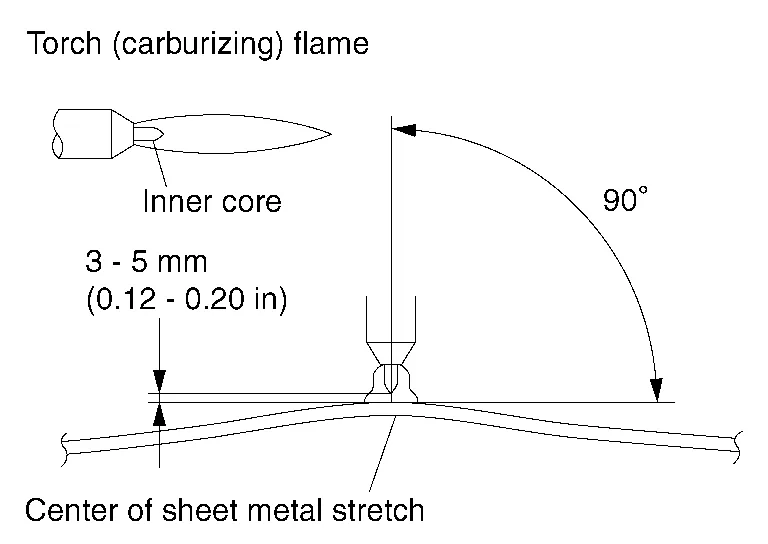
Sostenga el soplete en ángulo recto con respecto al centro de la chapa.
Mantenga una distancia de 3 mm - 5 mm (0,12 in - 0,20 in) entre el núcleo interior y la chapa.
Caliente la chapa hasta aproximadamente 800 °C (hasta que la zona calentada adquiera color rojo). Aumente la temperatura si el estiramiento de la chapa es insuficiente.
Localice la zona estirada del panel.
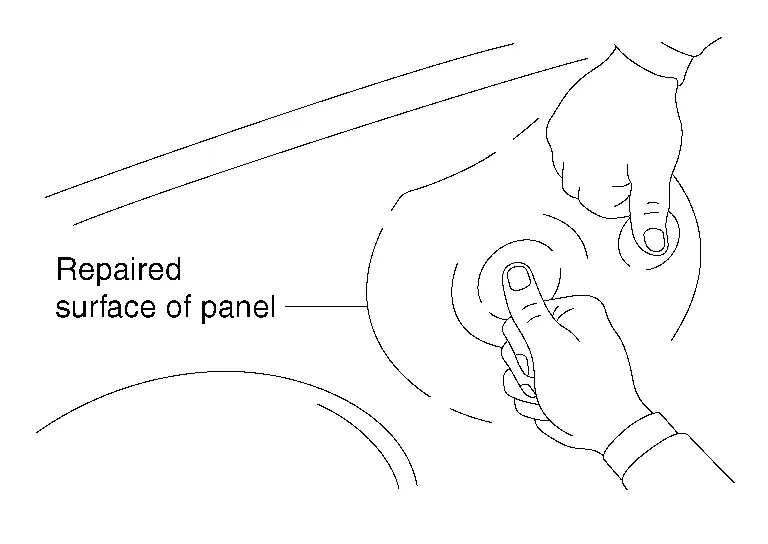
Presione la superficie que se va a reparar en varios puntos.
El punto donde se forma la mayor abolladura elástica es el centro, donde el estiramiento es máximo. La zona más elevada del panel que se repara también puede considerarse la parte más estirada.
La zona calentada con el soplete debe tener aproximadamente 3 mm - 5 mm (0,12 in - 0,20 in) de diámetro si la forma del panel es compleja, y aproximadamente 6 mm - 15 mm (0,24 in - 0,59 in) de diámetro si es plana.

Estiramiento leve
Aplique un tas en la parte posterior del panel calentado. Golpee el panel con un martillo de madera mediante el método de martillo sobre tas, siguiendo la secuencia mostrada en la figura.
(A) y (B) → 1 - 8 (C) → 9 Estiramiento excesivo
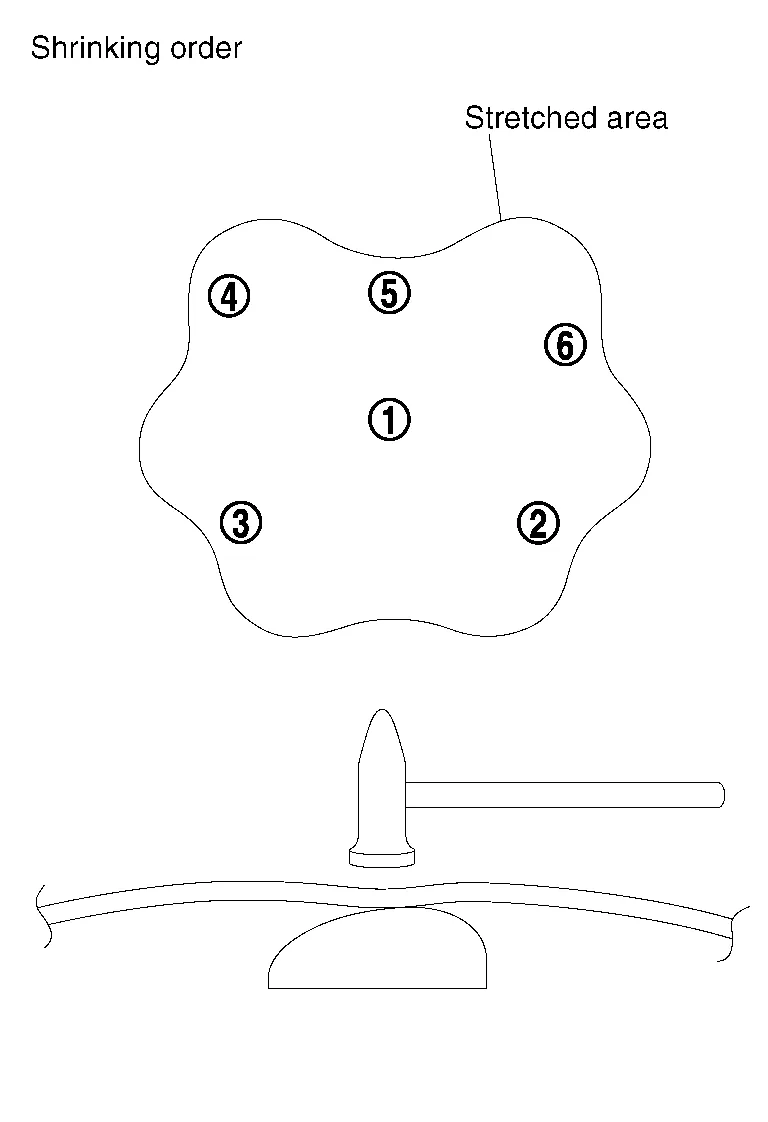
Contraiga el panel empezando por la zona más estirada y avance hacia el borde de la abolladura, de forma que la superficie quede más baja que la superficie original.
Utilizar un soplete de soldadura a gas hace que el panel quede cóncavo.
Para corregirlo, golpee la zona cóncava con el método de martillo sobre tas para estirar el panel poco a poco hasta recuperar la superficie original.
Aplique paños húmedos en la zona contraída del panel para enfriarla rápidamente.