Сервисная информация – Процедуры ремонта и меры предосторожности ++
Основы ремонта кузова
Основы ремонта кузова
Существует много видов повреждений, возникающих при столкновениях. Поэтому следует выбирать подходящий метод ремонта для каждого повреждения. В этом разделе описаны методы ремонта основных повреждений и порядок использования основных инструментов.
БЛОК-СХЕМА РЕМОНТА КУЗОВА
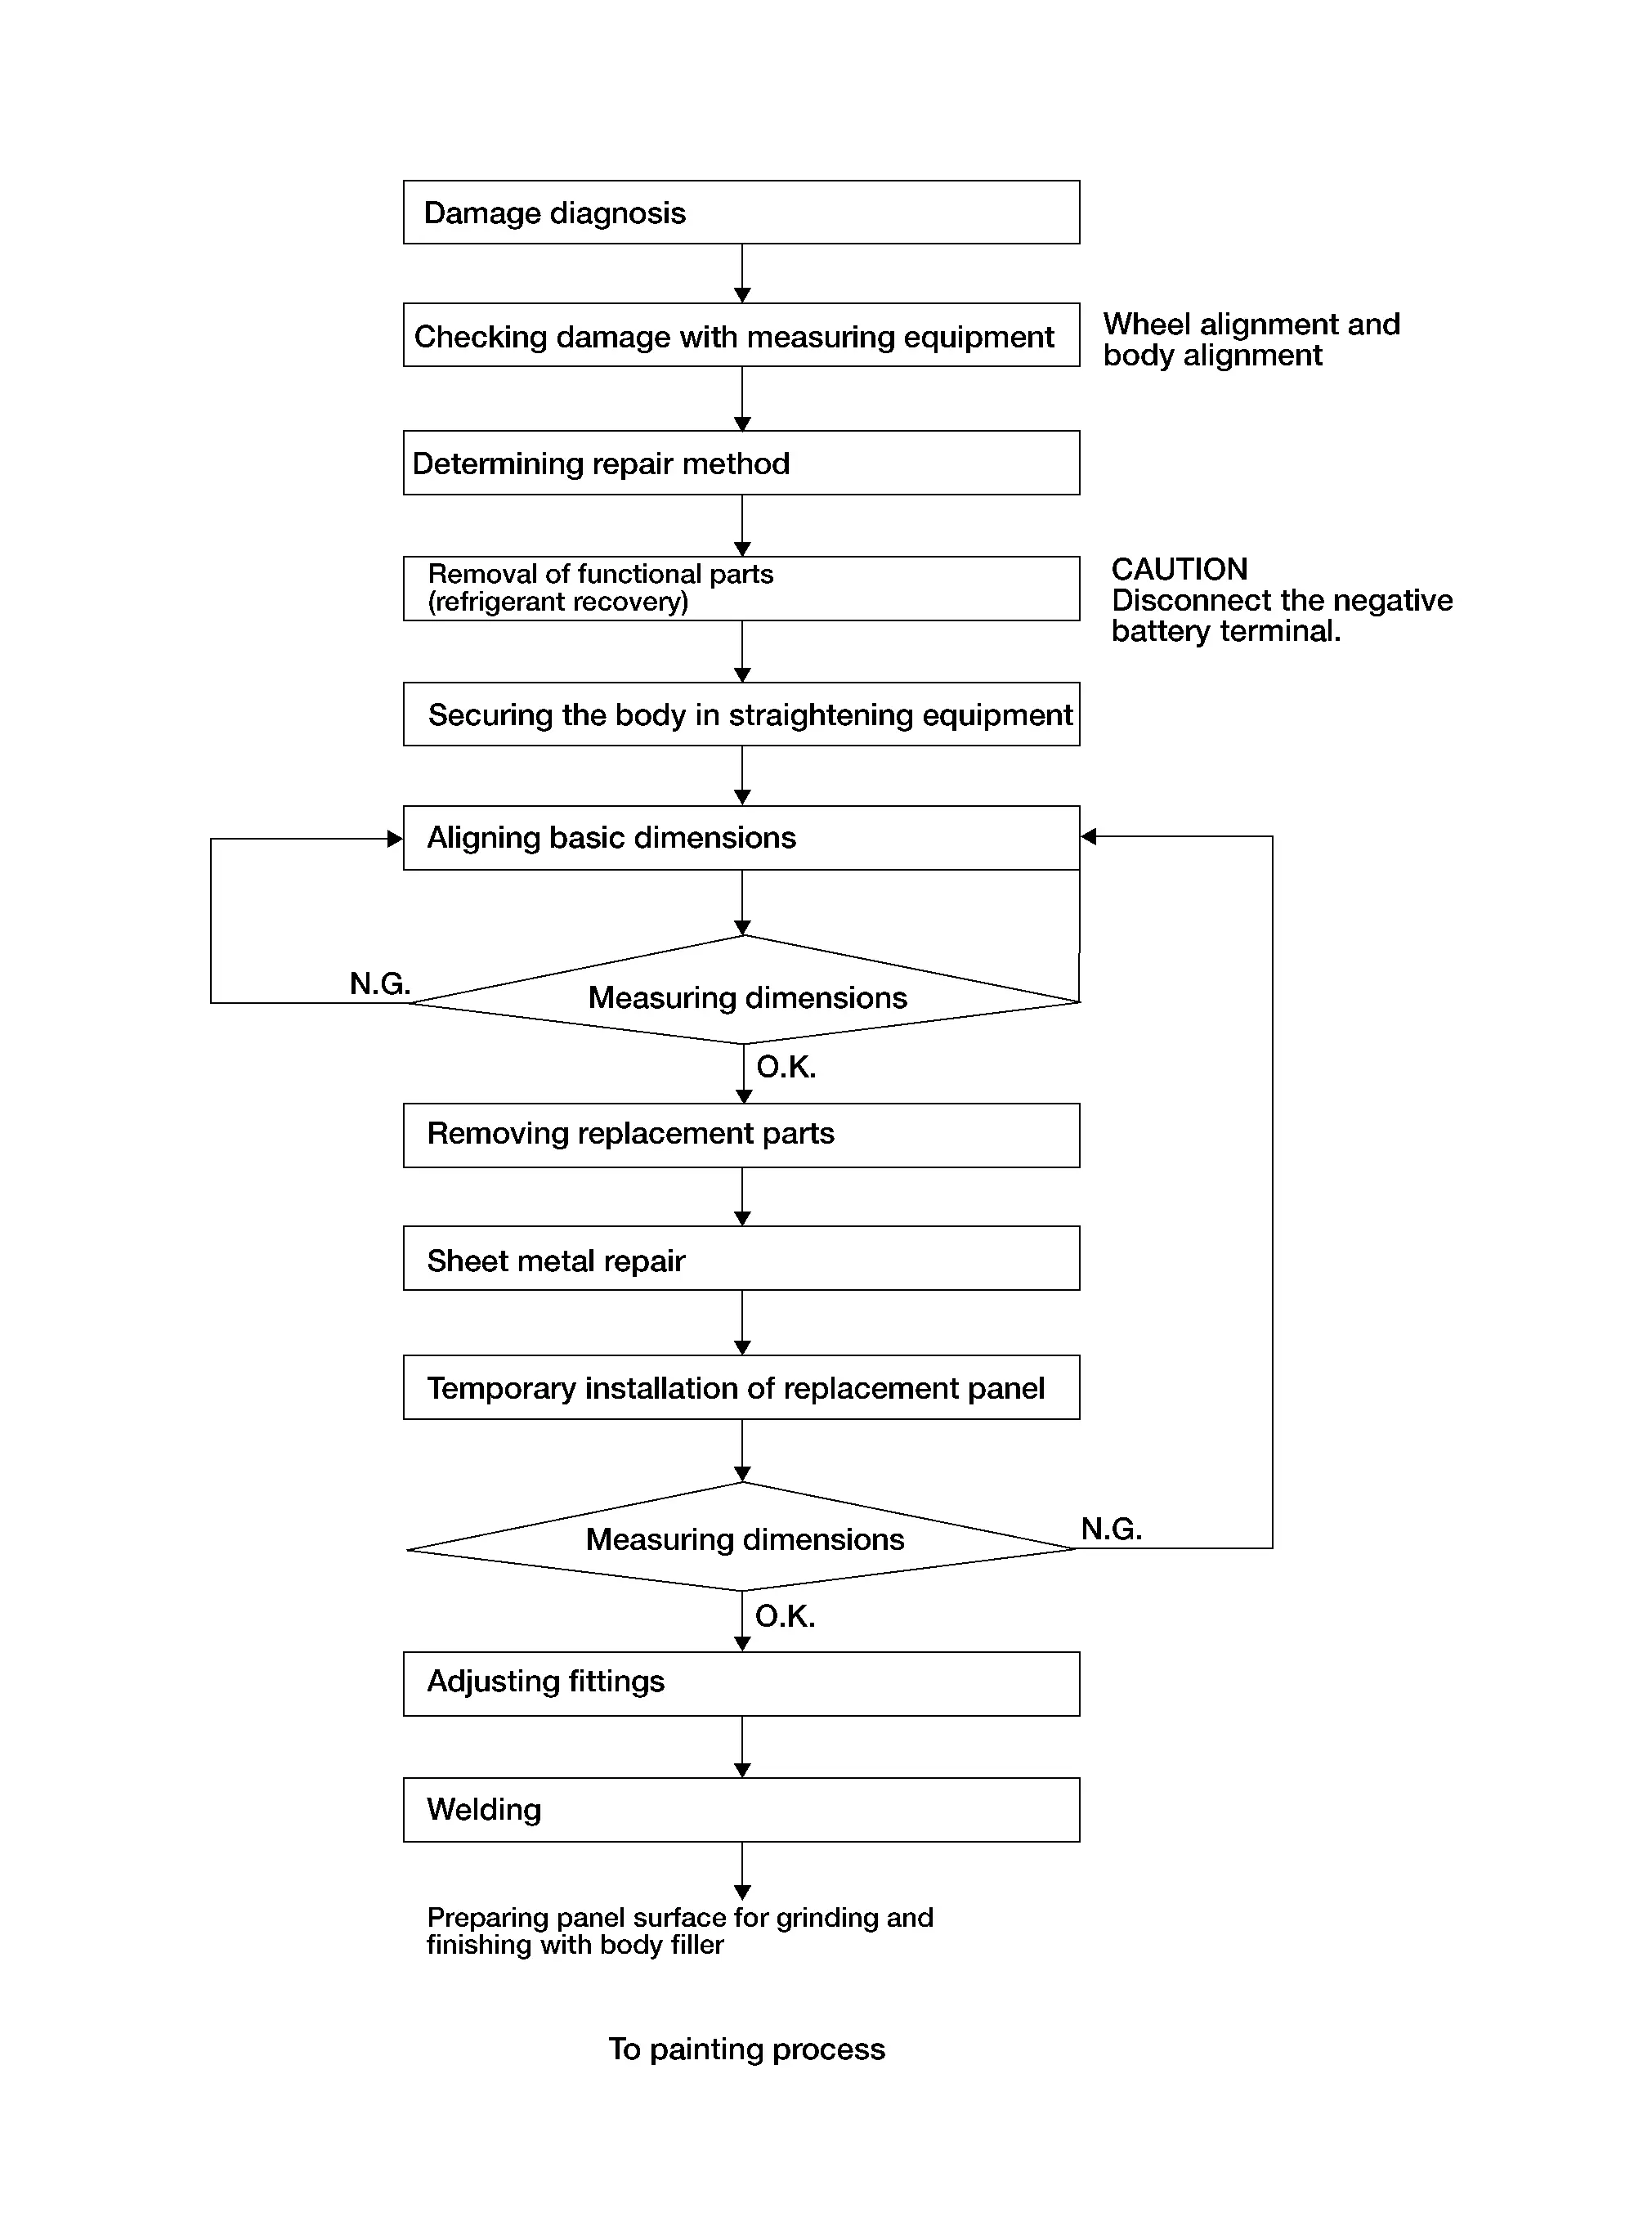
Диагностика повреждений
Диагностика повреждений: основы
Что такое сила
Сила изменяет форму предметов и характер их движения.
Формула, выражающая силу [F]
F= m + a
[m: масса в кг, a: ускорение в м/с²]
Уравнение описывает факторы, влияющие на силу удара при столкновении. Ударная сила зависит от массы и скорости ускорения или замедления автомобиля Nissan Pathfinder.
При столкновении повреждение автомобиля вызывается силой, действующей на него. Сила изменяет форму кузова Nissan Pathfinder, поскольку меняет характер его движения. При оценке учитывайте следующие факторы.
Пять элементов силы
Основных элементов силы три: величина, направление и точка приложения. При диагностике повреждений важно понимать также два дополнительных аспекта: «количество ударов» и «последовательность ударов».
Подробное объяснение приведено ниже:
| Три основных элемента | 1. Величина силы |
| 2. Направление силы | |
| 3. Точка приложения силы |
| Дополнительные аспекты | 1. Величина показывается длиной |
2. Направление показывается стрелкой |
|
| 3. Точка приложения показывается наконечником | |
| 4. Количество ударов | |
| 5. Последовательность ударов |
Что такое энергия
Формула, выражающая кинетическую энергию [EK]
EK = 1/2 ● m ● v2
[m: масса в кг, v: скорость в м/с]
Уравнение показывает, что кинетическая энергия пропорциональна массе и квадрату скорости. При аварии не вся эта кинетическая энергия поглощается как повреждение автомобиля Nissan Pathfinder или другого объекта.
Энергия объекта преобразуется в другие виды энергии, а также в тепло, звук, трение и изменение положения автомобилей Nissan Pathfinder при вращении.
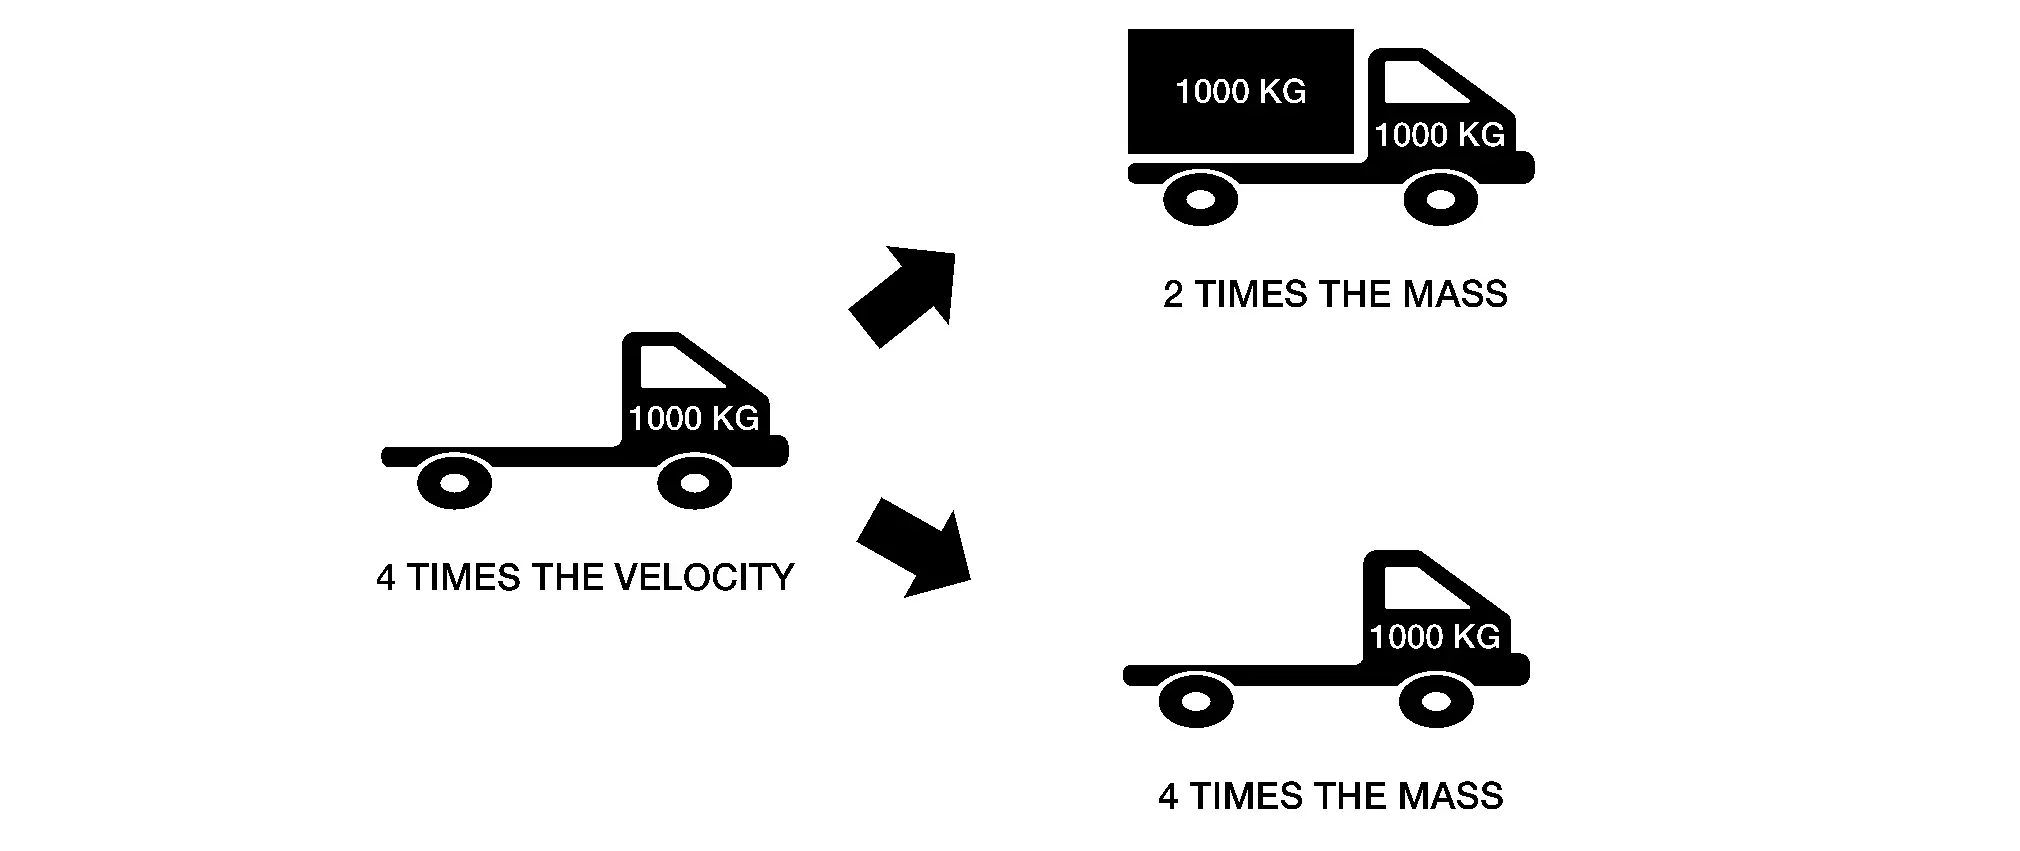
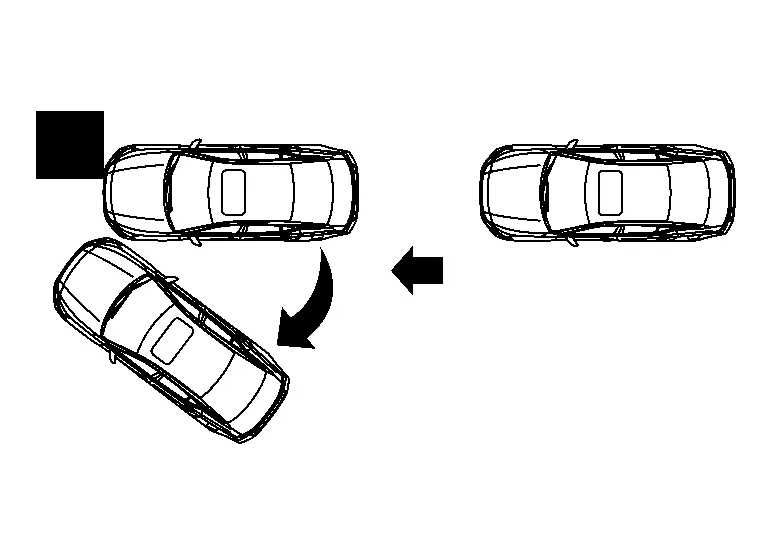
В зависимости от величины силы, действующей на объект, глубина поглощения энергии в кузове автомобиля Nissan Pathfinder определяется его конструкцией.
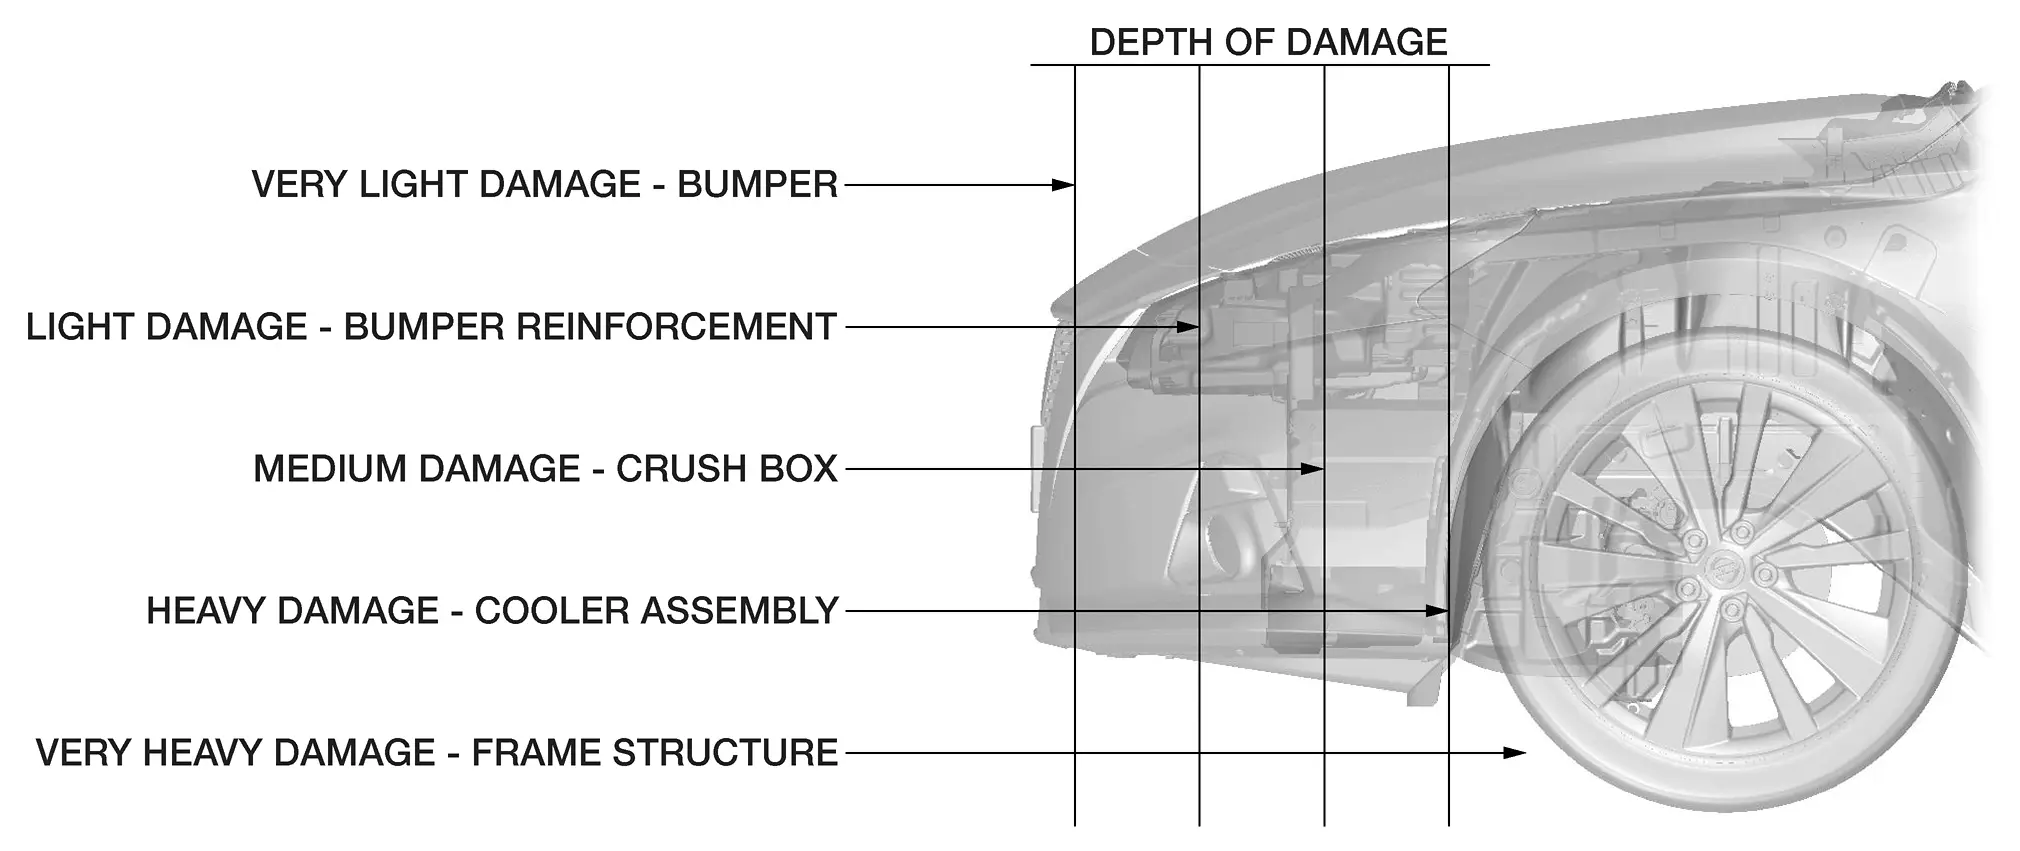
Далее рассматриваются сила и различные виды деформаций, которые могут возникать у предмета, детали или конструкции.
Деформации панелей
Упругая деформация
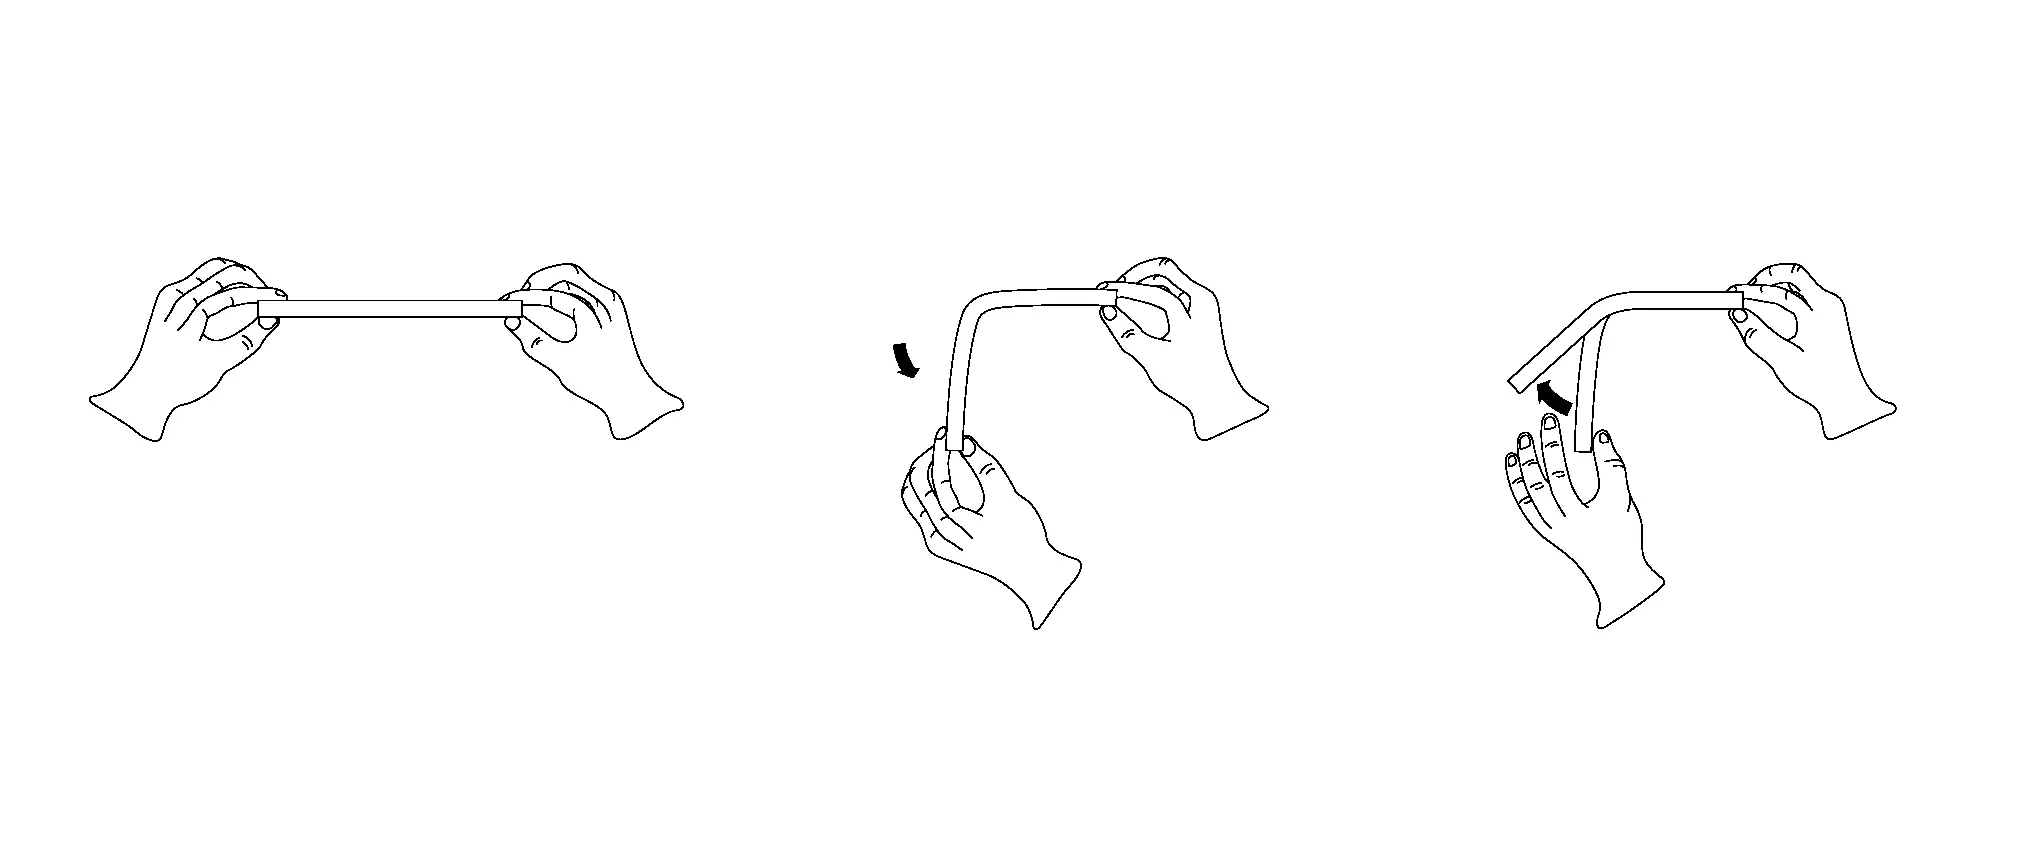
Если к панели приложить небольшое усилие, она слегка деформируется и после снятия нагрузки возвращается к исходной форме, это называется упругой деформацией. Если панель деформирована упруго, она всегда возвращается к исходной форме. Это означает, что произошло растяжение. Материал не перешёл предел текучести.

Пластическая деформация
Если к панели приложить силу, она деформируется, и после снятия нагрузки не возвращается к исходной форме, значит, деталь получила пластическую деформацию. Это называется пластической деформацией. Изгиб материала означает, что он перешёл предел текучести. При большинстве резких повреждений в центре зоны удара происходит пластическая деформация.
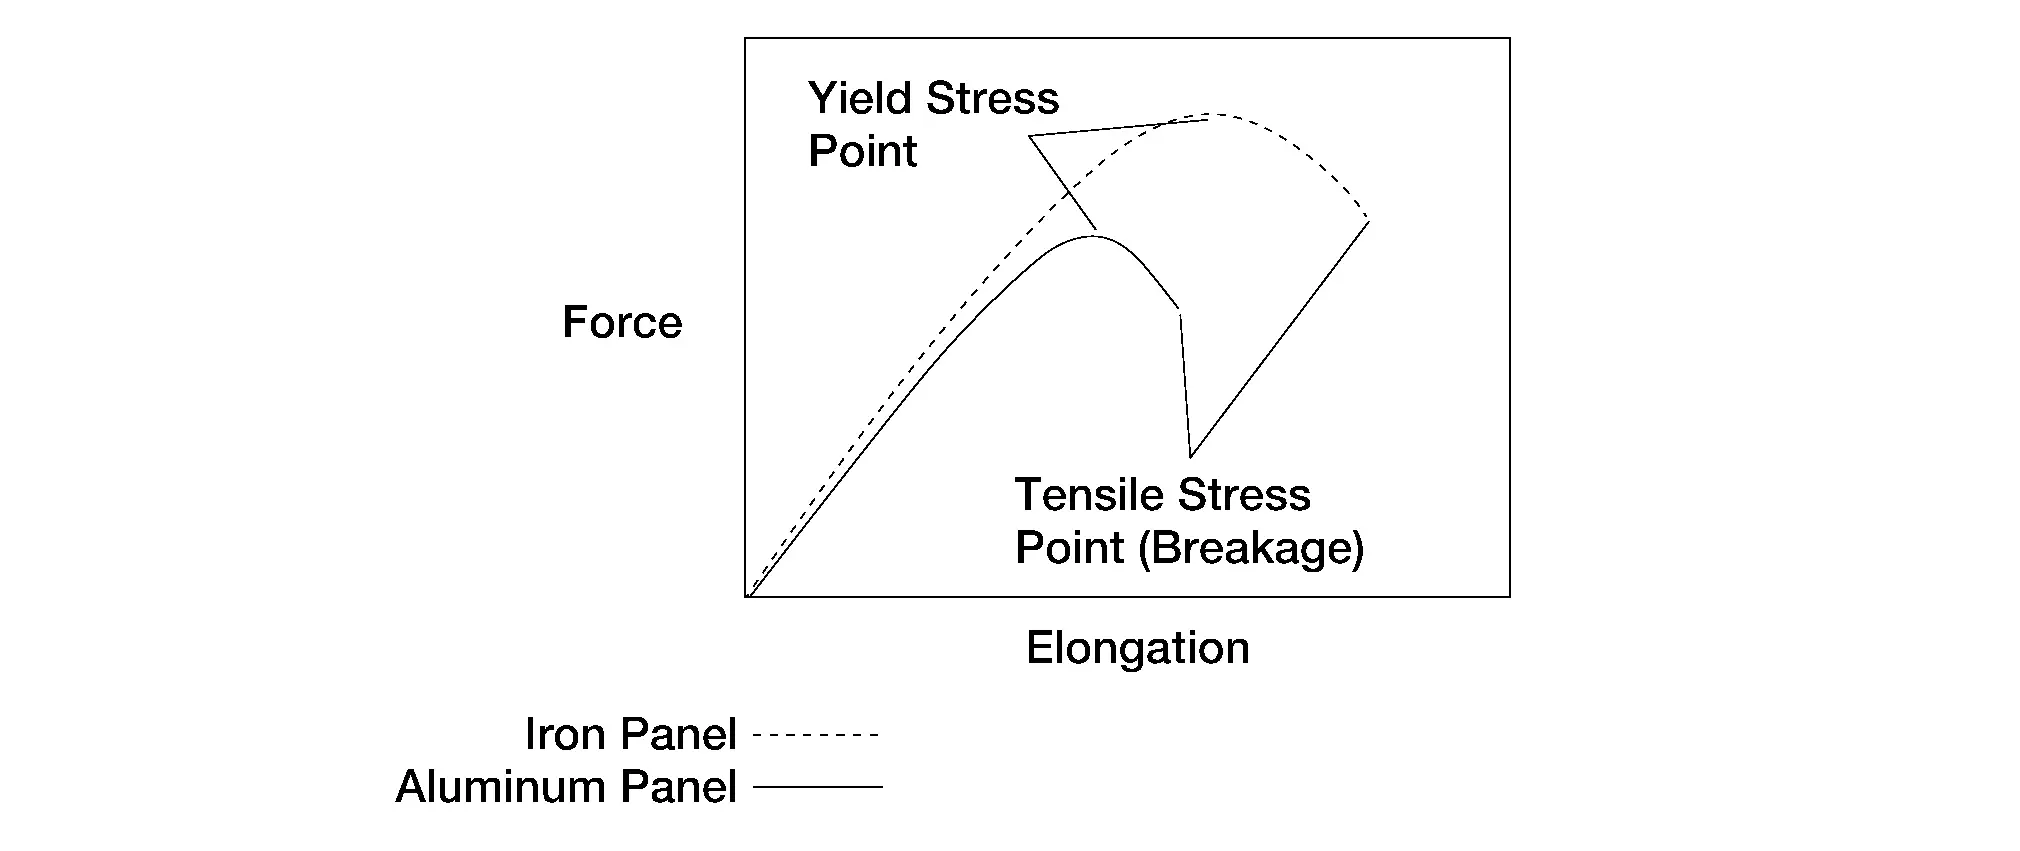
На этом графике показана прочность материала в зависимости от его удлинения.
Точка три показывает предел прочности на растяжение. В этой точке материал начинает пластически деформироваться.
Деформация возникает, когда на объект действует сила и возникающее напряжение превышает предел, в пределах которого объект сохраняет свою форму.
Здесь объясняется, как сила, действующая на объекты, вызывает их деформацию.
Деформация объектов различной формы
Примеры ниже показывают виды деформаций формы или объекта.
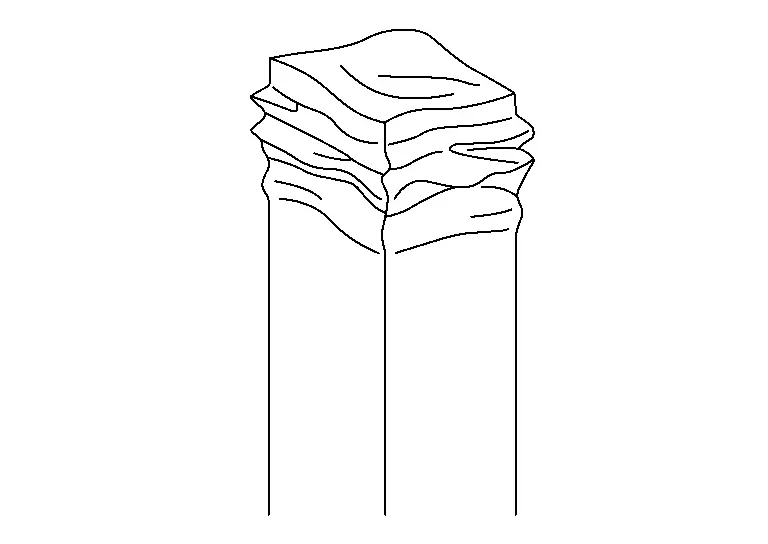
Смятие
Смятие происходит, когда сила действует на объект прямо, а форма и прочность объекта одинаковы.
Изгиб
Изгиб — это деформация, которая может быть односторонней, как вытягивание или продавливание под углом. В основном она возникает при косвенных повреждениях. Поскольку изгиб не всегда хорошо виден, его может быть трудно обнаружить. Если убрать детали, принимающие прямой удар, деталь может вернуться к исходной форме за счёт упругой деформации. Это также зависит от силы и материала.

Складывание
Складка возникает, если на объект или деталь действует большая сила, превышающая предел текучести. Она также образуется, если сила направлена под углом или сбоку.
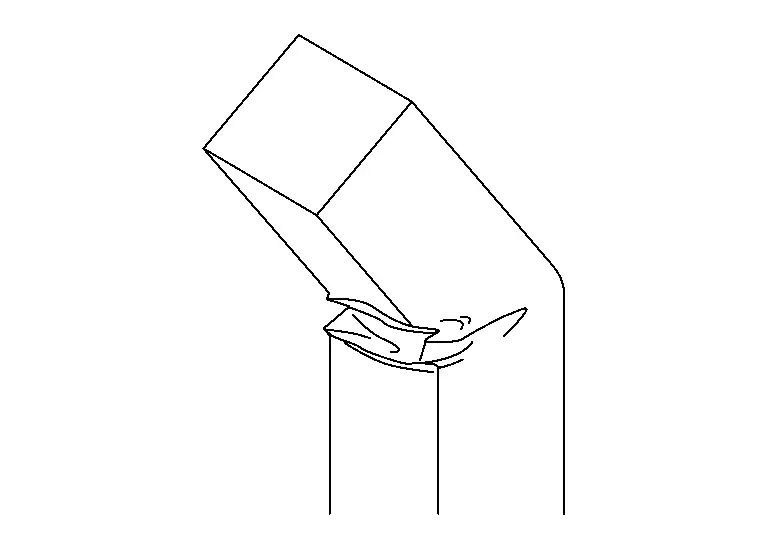
Диапазон или степень повреждения
Определите степень повреждения всего автомобиля и каждой детали, чтобы понять общий объём повреждений с двух точек зрения: «степень повреждения наружных панелей и внешних деталей» и «степень повреждения внутренних панелей и рамы».
Степень повреждения наружных панелей и внешних деталей.
Проверьте, из какой зоны или детали и в какую зону или деталь распространились прямые или косвенные повреждения, включая прилегающие участки.
Степень повреждения внутренних панелей и рамы
Проверьте более глубоко внутренние детали, которые были повреждены прямым или косвенным ударом по внутренним панелям и элементам рамы.
Уровень повреждения
После определения степени повреждения всего автомобиля проверьте уровень повреждения отдельных деталей или зон: наличие изгибов, вмятин, трещин, деформаций, волнистости или перекосов.
Искажения конструкций
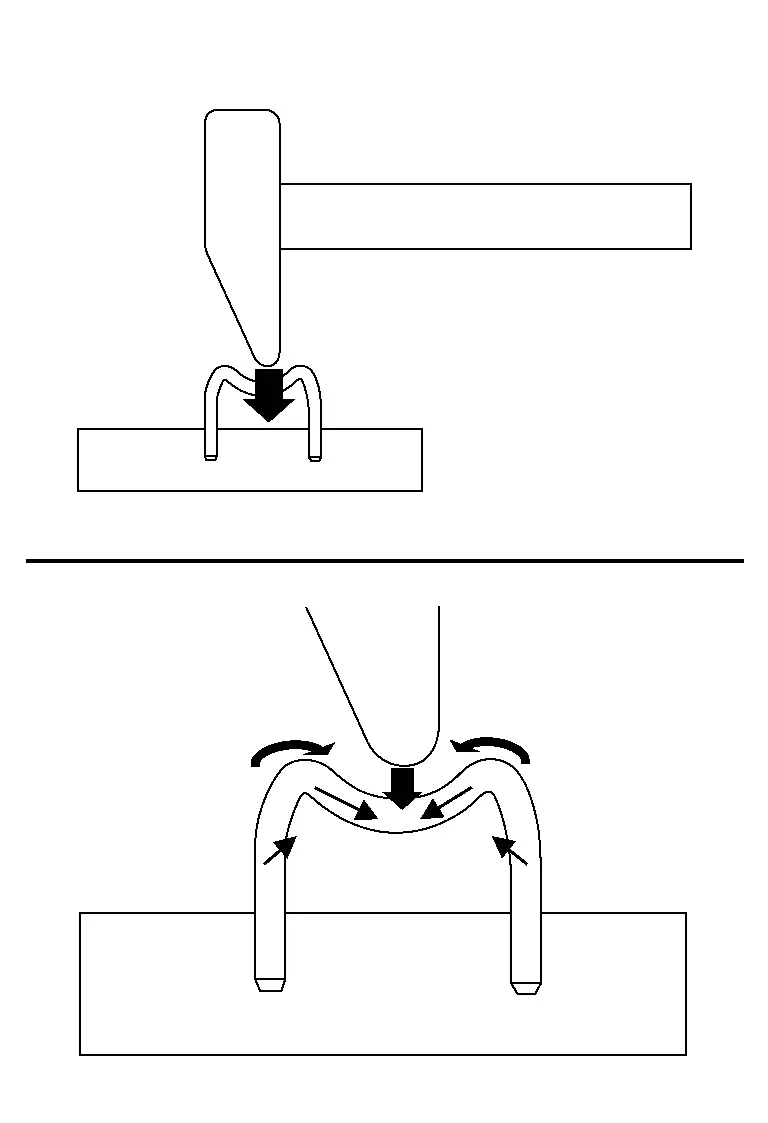
Рассмотрим различные силы, действующие на деформацию деталей в зависимости от направления приложения силы с учётом трёх элементов силы. Основы покажем на примере молотка и гвоздя.
Прямая сила
Сила приложена непосредственно перпендикулярно панели или детали.
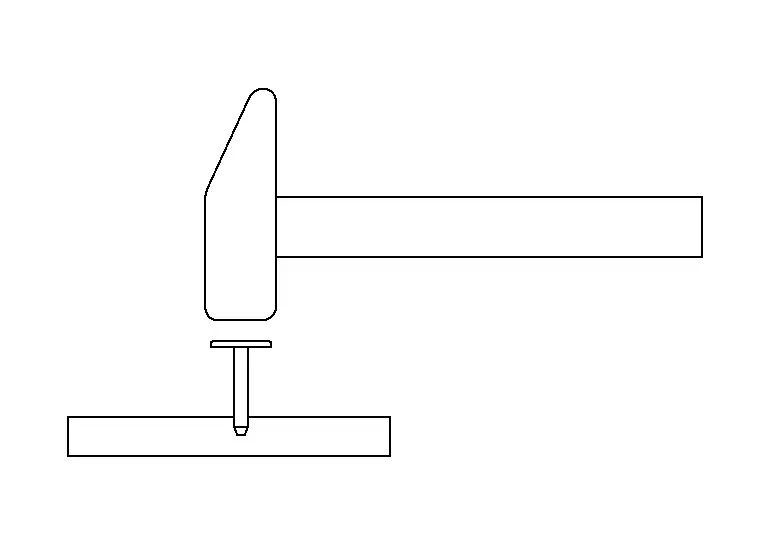
Сила вгоняет гвоздь прямо в доску. Если сила больше, гвоздь заходит глубже.
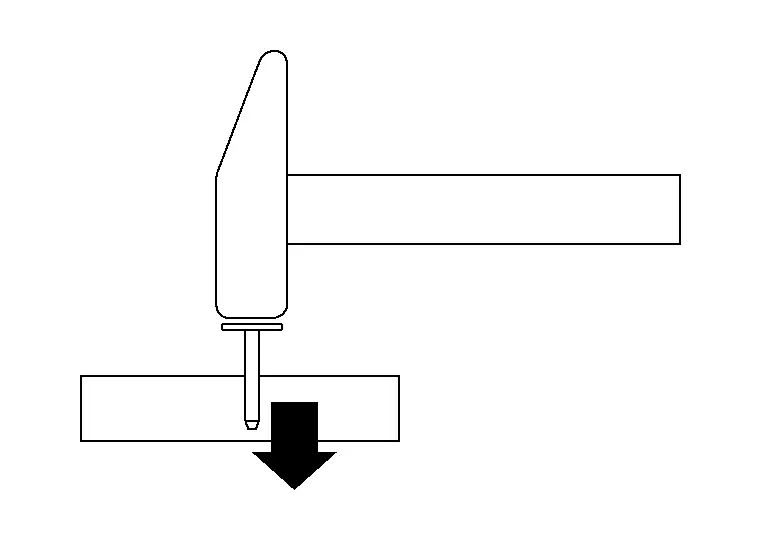
Далее рассмотрим U-образные гвозди, так как их форма похожа на форму рамы автомобиля. Если приложить силу к одной стороне U-образного гвоздя, эта сторона будет вдавливаться в доску. Однако, поскольку другая сторона соединена с ней, на противоположной стороне зоны удара возникнет сила растяжения.
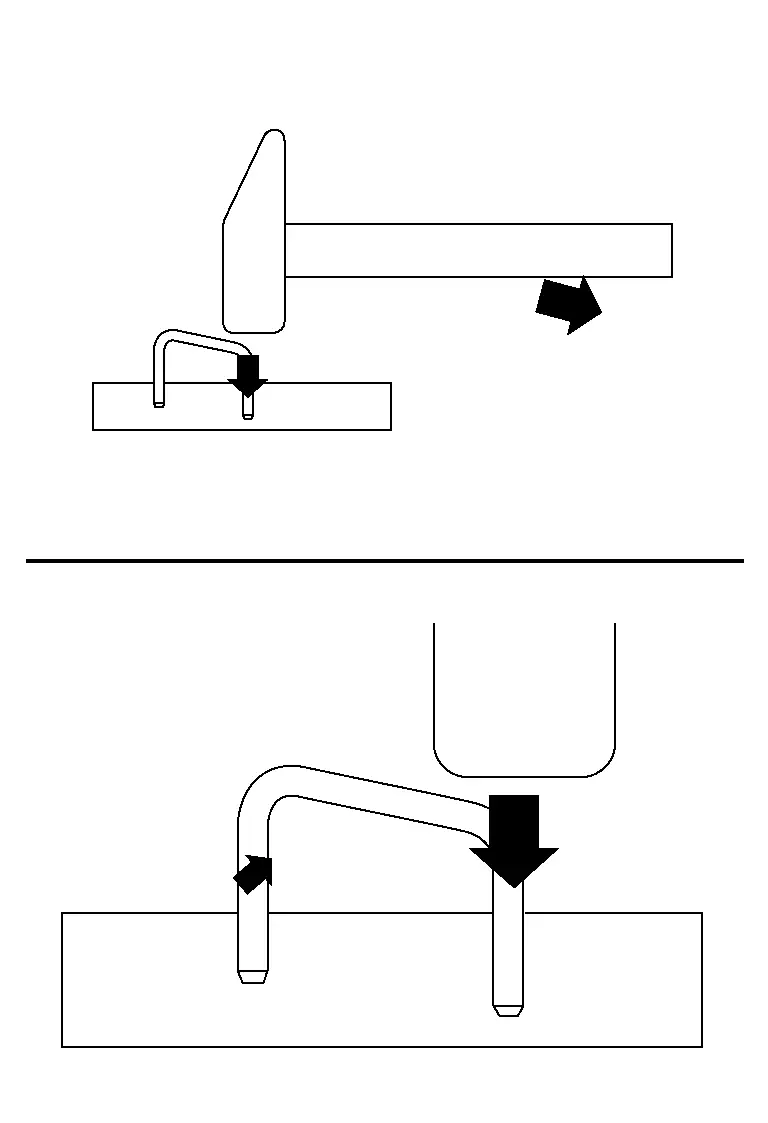
Если точка приложения силы находится в центре U-образного гвоздя, сила давления направлена вниз. Это также вызывает боковую силу растяжения на боковых сторонах U-образного гвоздя. В то же время действует дополнительная сила, которая стремится вдавить левую и правую стороны в доску, из-за чего гвоздь входит в доску.
Систематический подход
Систематическая диагностика повреждений автомобиля очень важна для получения точной оценки.
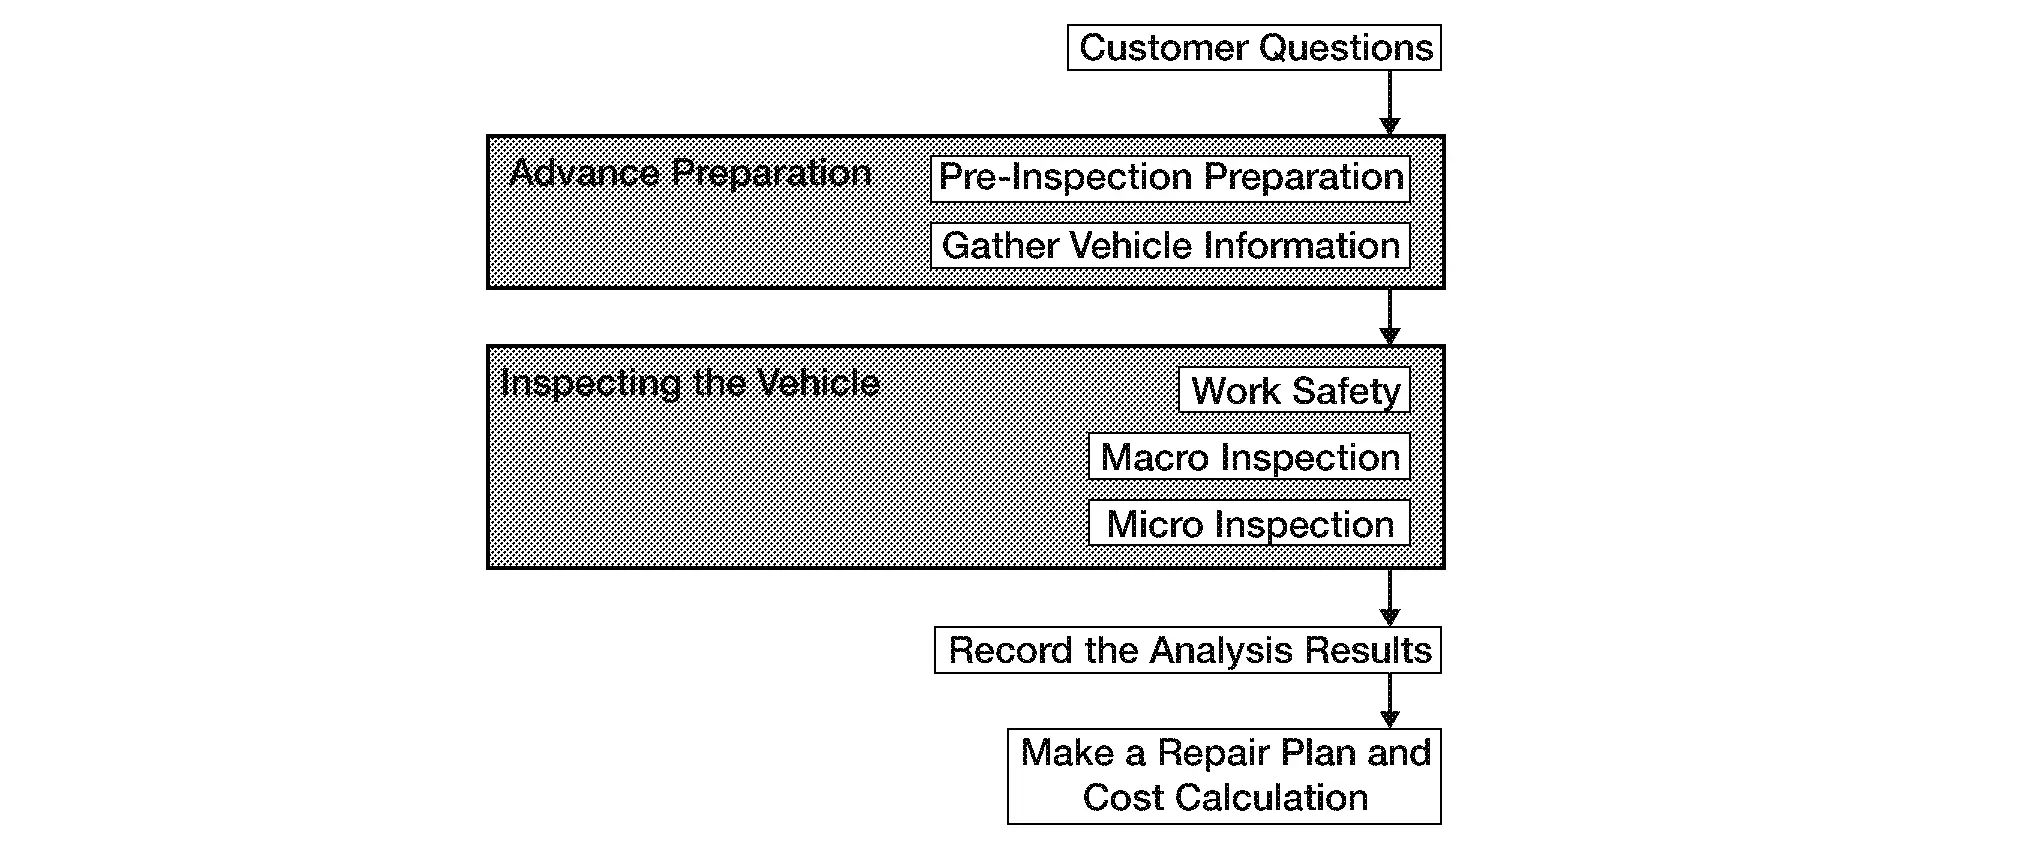
Порядок анализа повреждений
Порядок диагностики повреждений
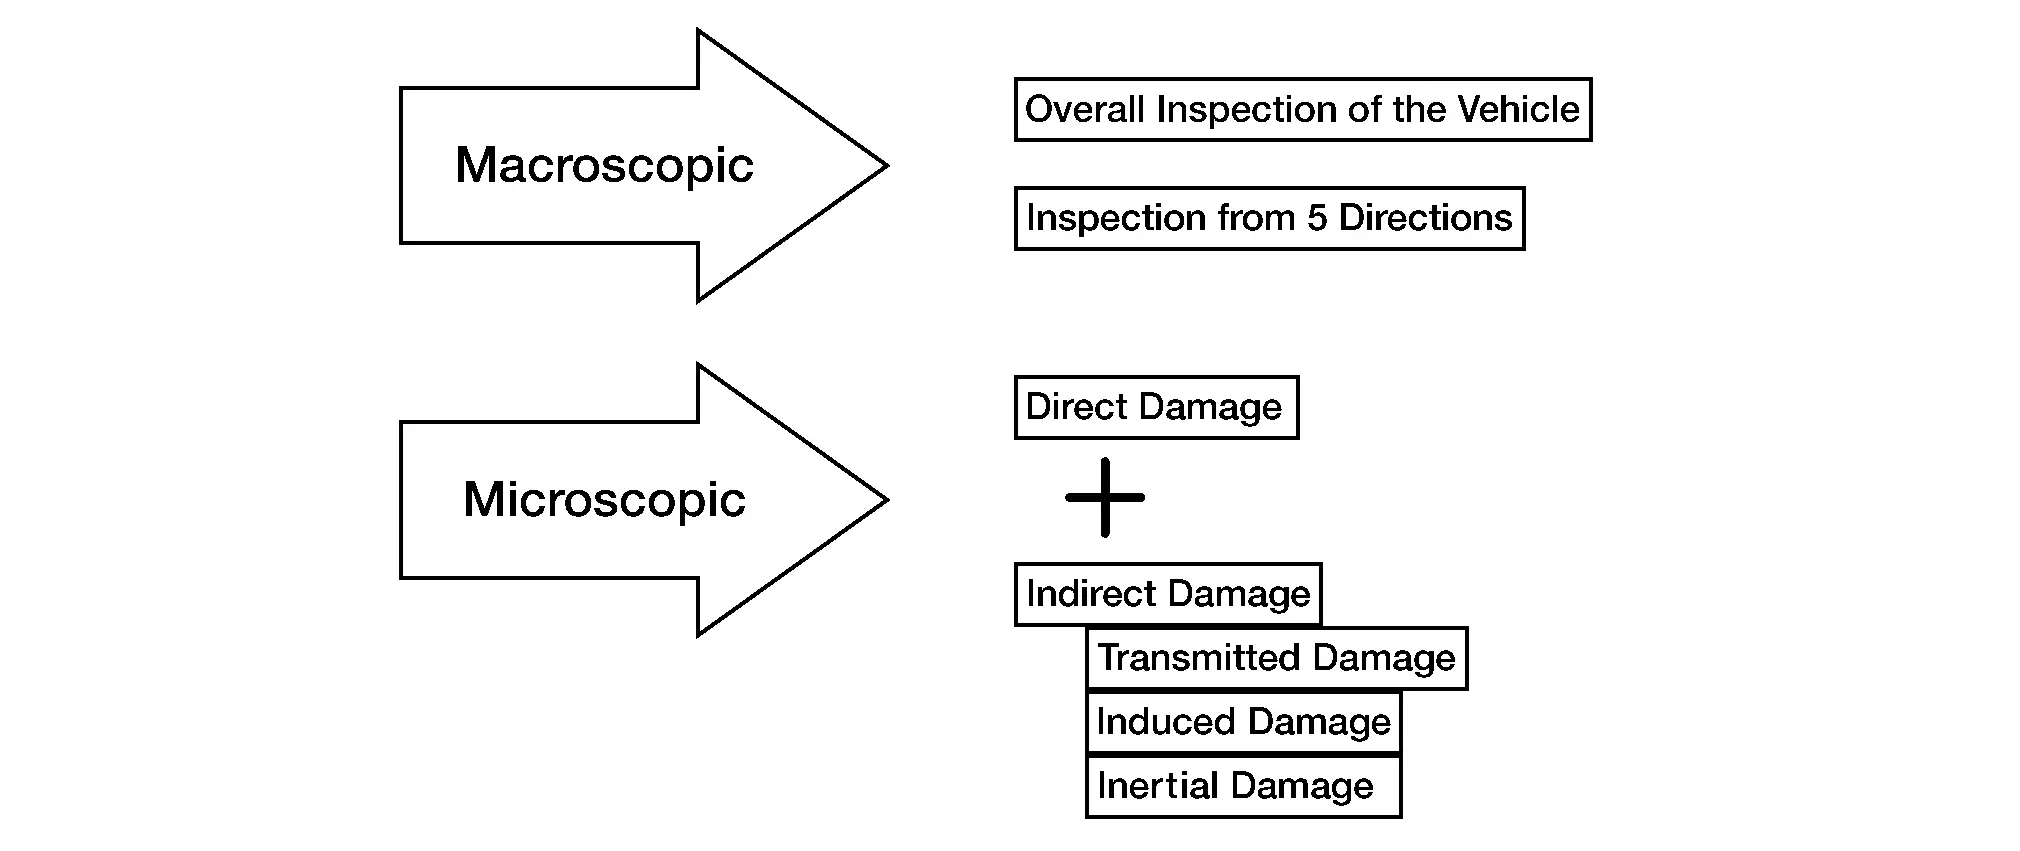
Точный анализ повреждений включает макроскопические и микроскопические наблюдения и выполняется в следующей последовательности, чтобы понять «общую картину повреждения».
Диагностика повреждений
Повреждения необходимо диагностировать по следующим критериям.
Расположение повреждения
Размер зоны повреждения
Степень повреждения
Эти три показателя напрямую влияют на качество, эффективность и стоимость ремонта, поэтому их необходимо определять правильно.
Определение условий столкновения
Размер, форма, расположение, жесткость и т. д. другого транспортного средства, участвовавшего в столкновении
Скорость обоих автомобилей Nissan Pathfinder в момент столкновения
Угол и направление столкновения
Количество пассажиров и их положение в момент столкновения
Размер, форма, жесткость и т. д. груза в автомобиле Nissan Pathfinder
История повреждённого участка, дата возникновения и размер зоны повреждения
Буксировал ли автомобиль Nissan Pathfinder какой-либо прицеп
Внешний осмотр
При ремонте кузова не допускайте пропуска косвенных повреждений. Для этого необходим механический и конструктивный анализ кузова автомобиля Nissan Pathfinder.
(1) ОСМОТР АВТОМОБИЛЯ В ЦЕЛОМ
Степень ударного повреждения
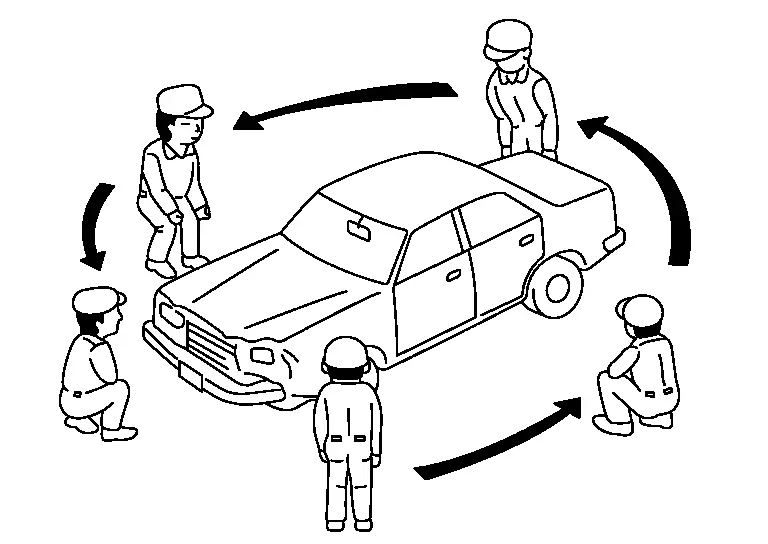
Скручивание, изгиб и перекос всего кузова автомобиля Nissan Pathfinder
Количество и расположение повреждений: проверьте, осмотрев весь автомобиль
Примеры
Трещины или напряжённость лакокрасочного покрытия
Трещины или разбитое стекло
Разрушенные точечные сварные соединения под нагрузкой
Расхождение панелей, деформация
Трещины или разрывы герметика шва
(2) ДЕТАЛЬНЫЙ ОСМОТР АВТОМОБИЛЯ
Проверьте наличие зазоров или смещения в сварных швах панелей, а также трещин в лакокрасочной плёнке, антикоррозионном покрытии или герметизирующем материале.
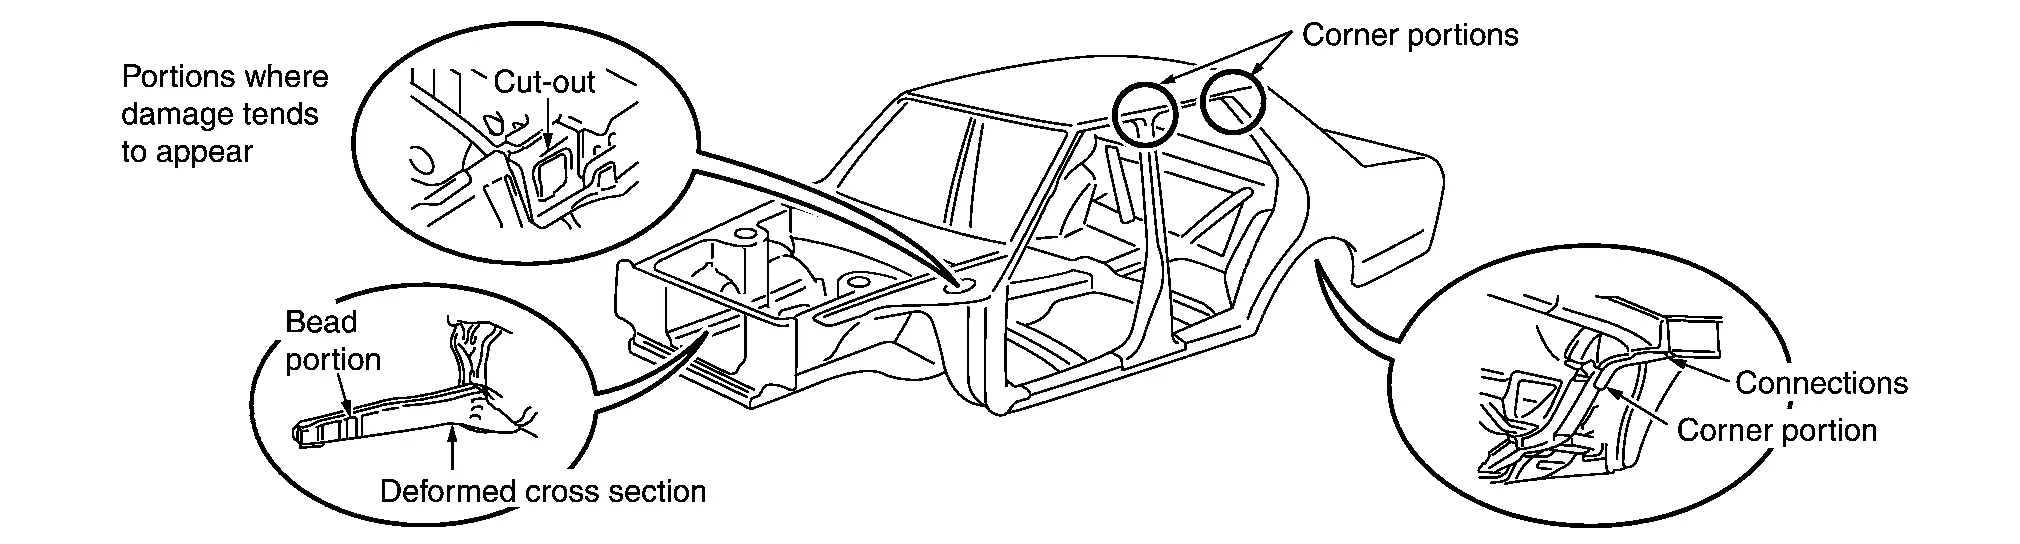
(3) ПРОВЕРКА ПОДГОНКИ
Проверьте подгонку различных участков, не поднимая их.
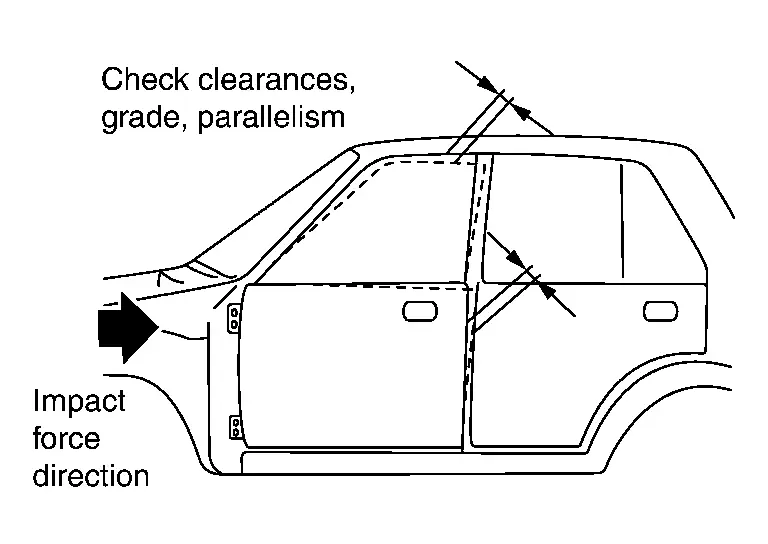
Оцените повреждение стоек и петель.
Центровка дверей
Центровка капота и крышки багажника
Открывание и закрывание дверей, капота и крышки багажника
Плавность хода стёкол
(4) ПРОВЕРКА НА НАЛИЧИЕ МЕХАНИЧЕСКИХ ПОВРЕЖДЕНИЙ
Анализ повреждений также включает проверку механических, рулевых и подвесок. При осмотре механических деталей обращайте внимание на признаки повреждений, такие как:
Погнутые или повреждённые детали
Утечки жидкостей
Заедание или шум при повороте рулевого колеса
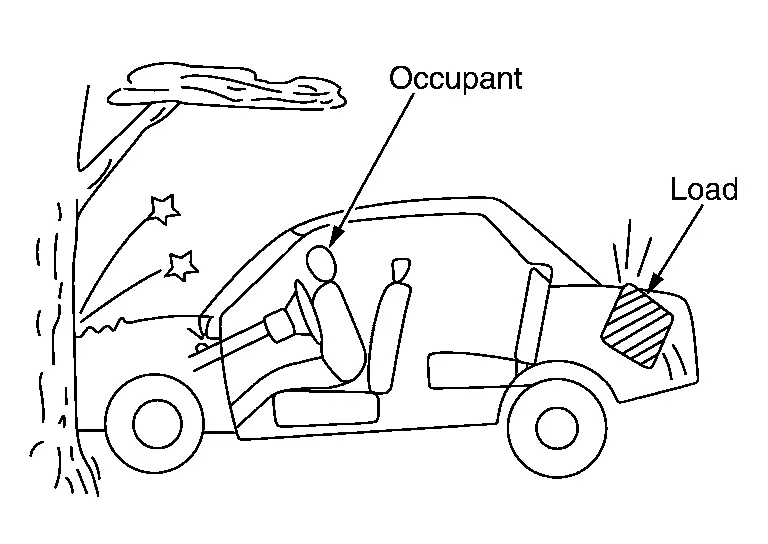
(5) ПОВРЕЖДЕНИЯ ОТ ИНЕРЦИИ
Проверьте косвенные повреждения, например провал крыши при фронтальных столкновениях, повреждения груза и повреждения двигателя, установленного на резиновых опорах.
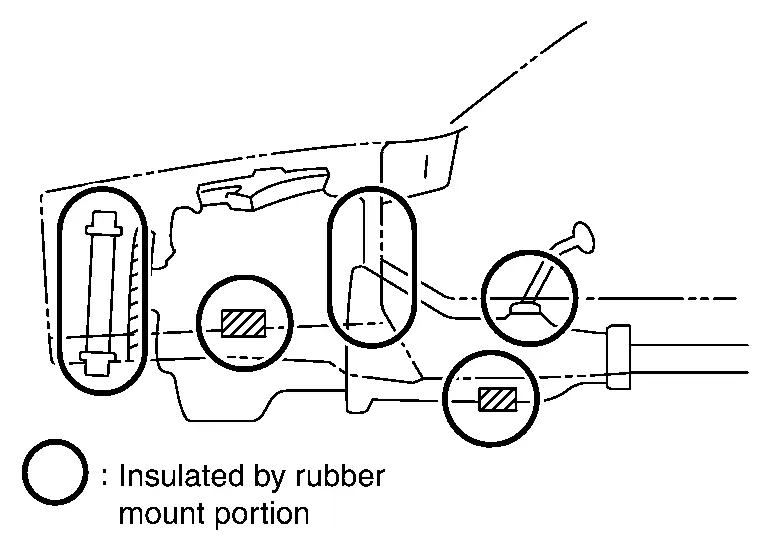
Повреждённые или смещённые точки крепления.
Ключевые моменты при выборе способа ремонта
Не снижайте прочность при ремонте панелей. Избегайте чрезмерной рихтовки молотком, которая может привести к вытягиванию панели.
Также избегайте длительного нагрева.
Не увеличивайте без необходимости прочность поглощающих удар элементов. Не ремонтируйте эти детали.
Выберите способ правильной центровки кузова.
Например, при замене переднего лонжерона рамного автомобиля Nissan Pathfinder рекомендуется не трогать элемент крепления передней подвески.
Внимательно изучите, как был отремонтирован предыдущий ущерб от столкновения. Это необходимо для правильного определения зоны ремонта.
Проверьте материал (UHSS, алюминий и т. д.) для выбора подходящего способа ремонта.
Детали, подлежащие замене
Детали из высокопрочной стали: их прочность снизится при ремонте с нагревом.
Детали, связанные с центровкой кузова и углами установки колёс: замена таких деталей не обеспечит правильной центровки.
Когда стоимость ремонта превышает стоимость замены.
Наличие запасных частей.
По требованию клиента.
Ремонт балки боковой защиты двери и усилителя бампера запрещён: балки и усилители должны сохранять первоначальную форму, чтобы выполнять свою функцию. При повреждении всегда заменяйте балки боковой защиты дверей и усилители бампера.
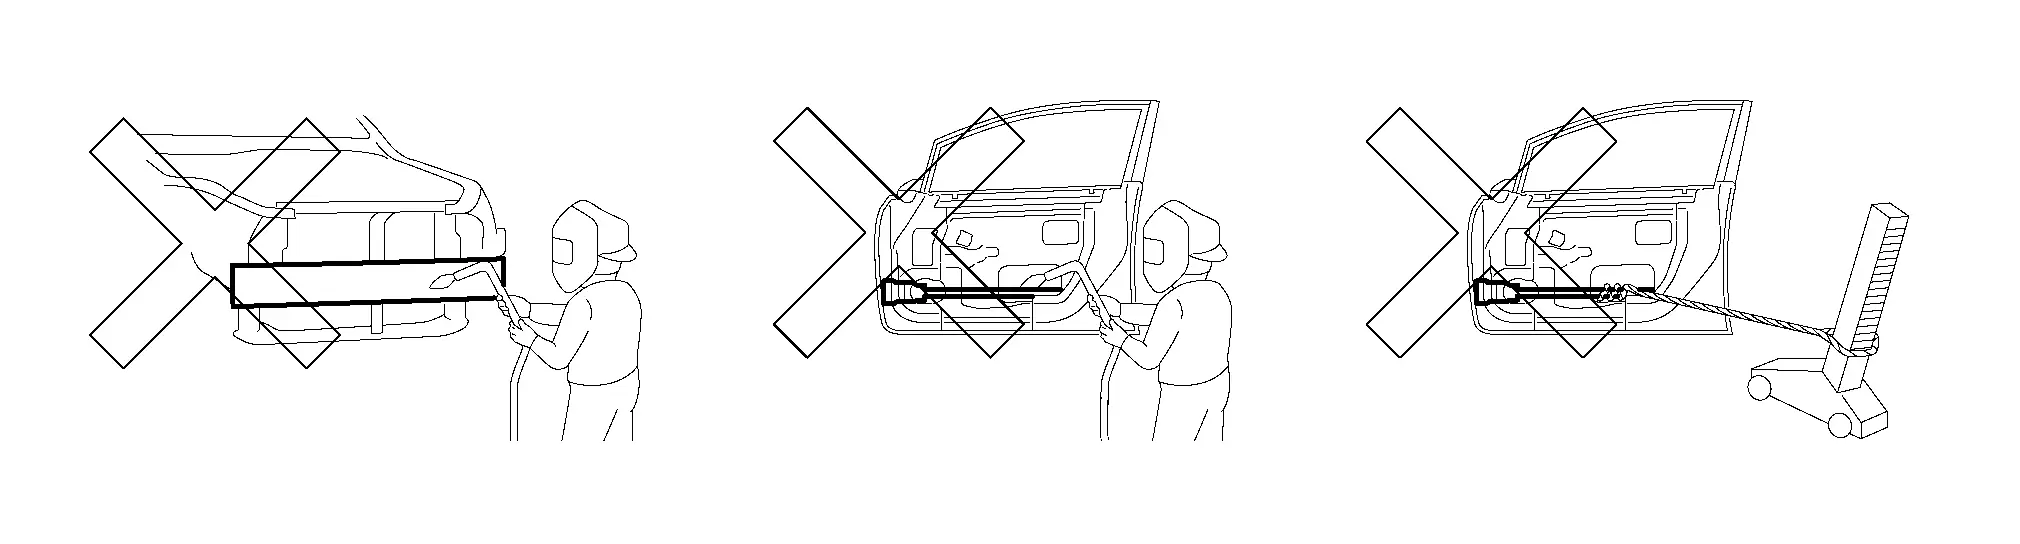
При выполнении ремонтных работ необходимо учитывать качество, эффективность и стоимость, а также безопасность и здоровье. Также важно завоевать доверие клиента.
Проверка повреждений
Проверка повреждений
При выполнении кузовного и рамного ремонта размеры передней части кузова и нижней части кузова должны быть правильными, так как эти размеры напрямую влияют на углы установки колёс и углы поворота рулевого управления.
Степень повреждения следует определять с помощью стальной рулетки, трамеля и центрирующего шаблона или другого измерительного инструмента. Точки измерения для каждой модели показаны в Руководстве по кузовному ремонту. Углы установки колёс для каждой модели приведены в Руководстве по обслуживанию.
Трамель и стальная рулетка
Измеряйте расстояние между двумя точками. Перед использованием трамеля проверьте точки измерения стальной рулеткой.
(1) ТРАМЕЛЬ
Правильно установите трамель на точку измерения.
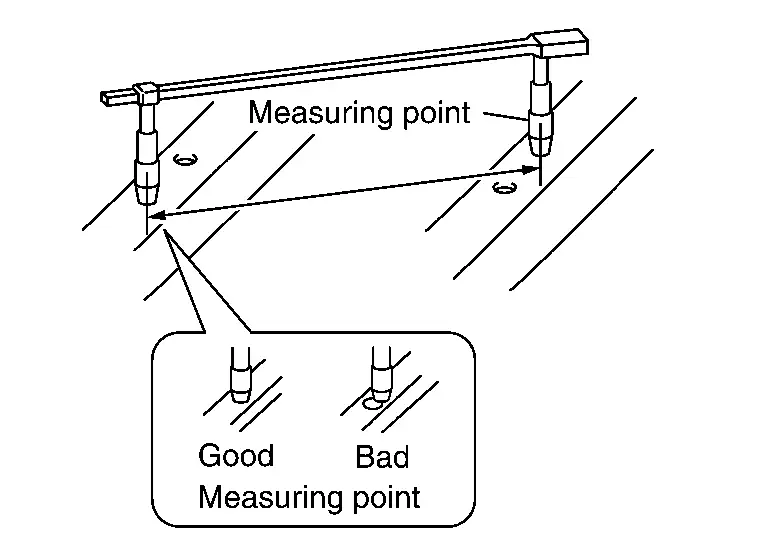
Размер указан между центрами отверстий.
Если измерение невозможно, используйте способ, показанный ниже.
(2) СТАЛЬНАЯ РУЛЕТКА
Придайте концу рулетки форму для удобства измерения.
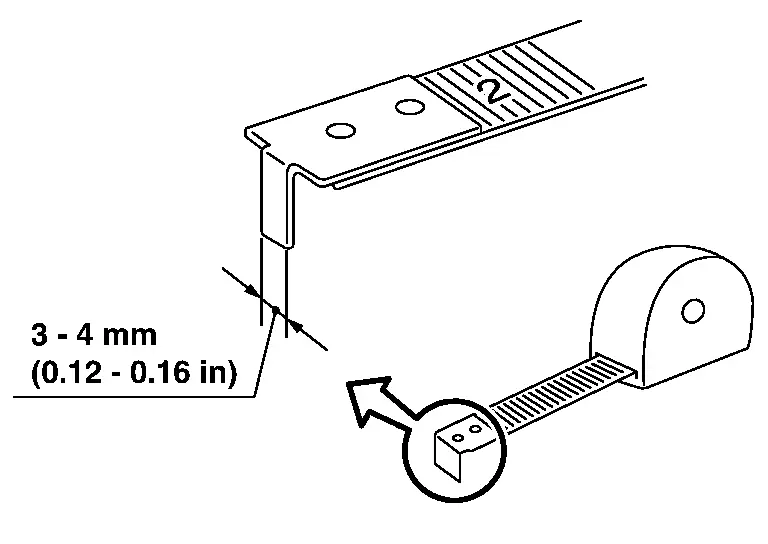
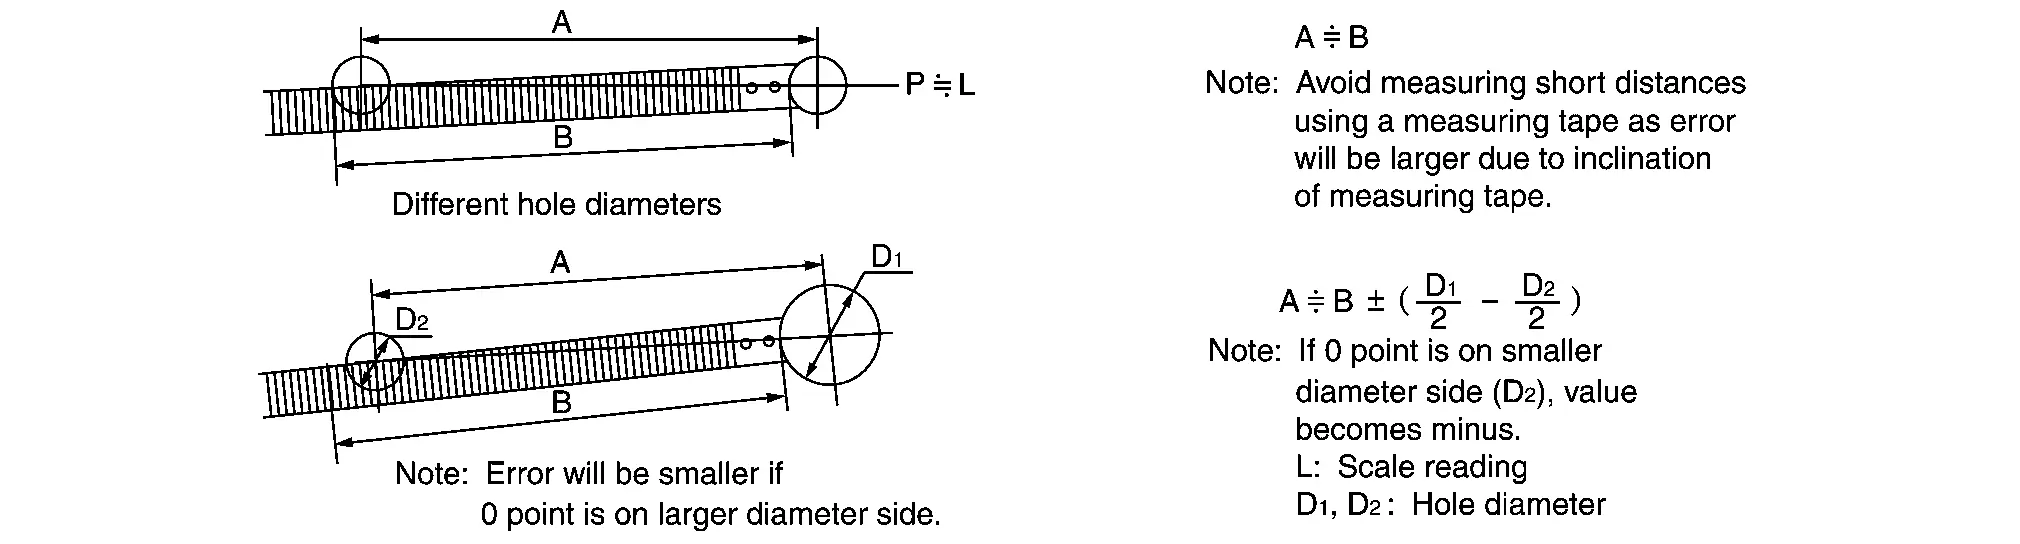
Если диаметр отверстия измерительной точки отличается, используйте следующий способ измерения.
Трёхмерное измерительное оборудование
Оборудование позволяет измерять и отображать точки измерения автомобиля в трёх измерениях: по высоте, ширине и длине.
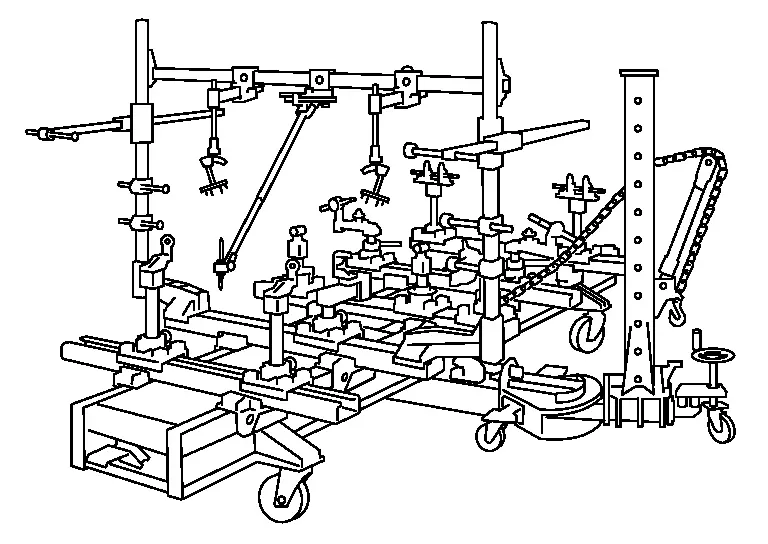
(1) УНИВЕРСАЛЬНЫЙ ШАБЛОННЫЙ ТИП
Это одна из функций универсального стапеля для правки кузова. Стапель собирается в соответствии с инструкционной картой для каждой модели автомобиля Nissan Pathfinder. Стапель, который может перемещаться вперед/назад, влево/вправо и вверх/вниз, закрепляется в каждой точке днища. Трехмерные координаты закрепленной точки считываются по шкале на подвижном основании и положении головки стапеля.
(2) УНИВЕРСАЛЬНЫЙ ИЗМЕРИТЕЛЬНЫЙ ТИП
Щуп, который может перемещаться вперёд/назад, влево/вправо и вверх/вниз, устанавливается на раму. Трёхмерные координаты контрольной точки и расстояние между измерительными отверстиями можно измерить, подводя щуп к установочному отверстию на кузове.
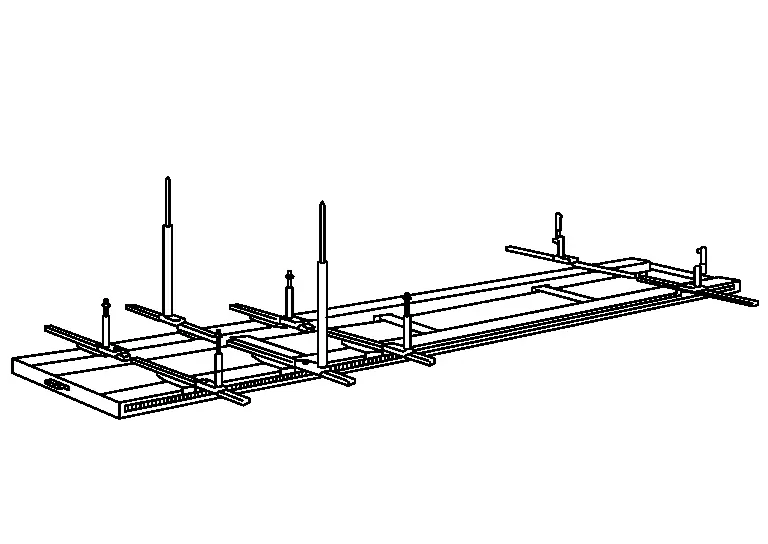
Устанавливается на стапель для правки перед использованием.
(3) ЛАЗЕРНЫЙ ТИП
Трёхмерные координаты считываются с использованием схождения и прямолинейной стабильности лазерного луча.
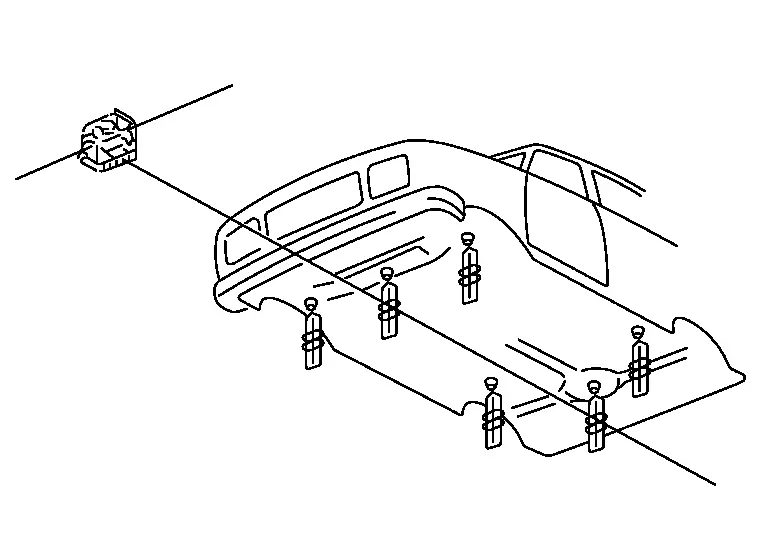
Для измерения используется лазерный луч. После установки ремонтные работы можно выполнять во время измерения.
(4) КОМПЬЮТЕРНЫЙ ИЗМЕРИТЕЛЬНЫЙ ТИП
Устанавливается на правочном стенде. Щуп, закрепленный на гибкой стреле, устанавливается в каждой точке кузова Nissan Pathfinder для измерения.
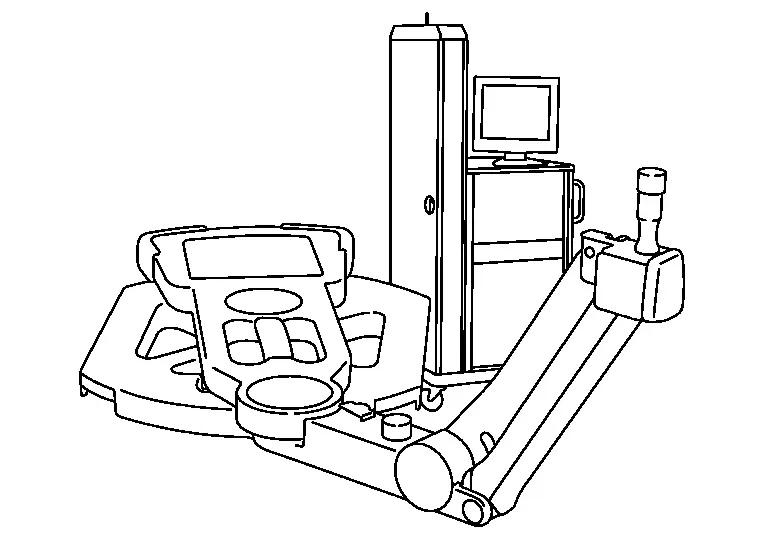
Компьютер сравнивает данные модели автомобиля с фактическими результатами измерений, чтобы определить зону повреждения и оценить допустимость отклонений.
(5) УЛЬТРАЗВУКОВОЙ ТИП
Ультразвук передаётся от щупа, установленного в контрольной точке на кузове, к балке, расположенной под кузовом, для измерения трёхмерных координат каждой контрольной точки.

Оборудование для правки кузова
Сравнение методов вытяжки
(1) ГИДРАВЛИЧЕСКИЙ ШТОК
При этом методе усилие нажима гидравлического штока преобразуется в тянущее усилие с помощью цепи.
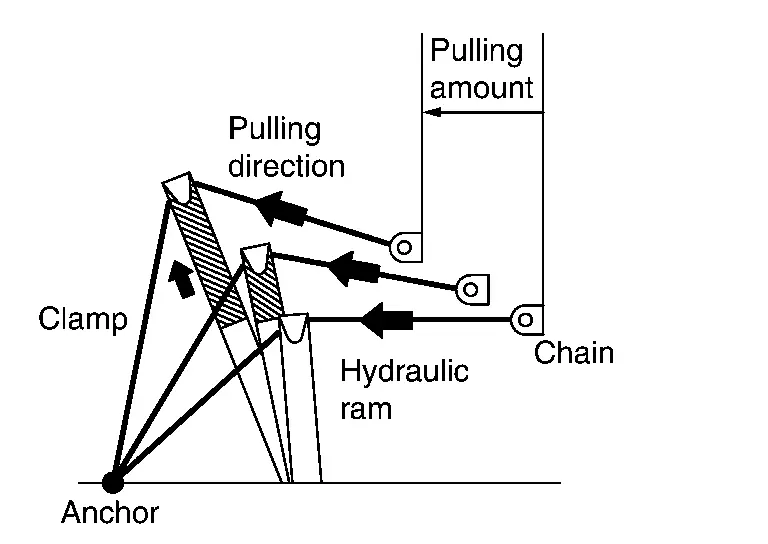
Точки вытяжки на кузове легко добавлять, и есть больше возможностей для выбора направления вытяжки.
Направление вытяжки меняется в процессе вытягивания.
Трудно одновременно вытягивать несколько точек по вертикальной линии.
(2) БАШЕННЫЙ ТИП I
В этом типе усилие создаётся гидравлическим штоком, который давит на стойку.
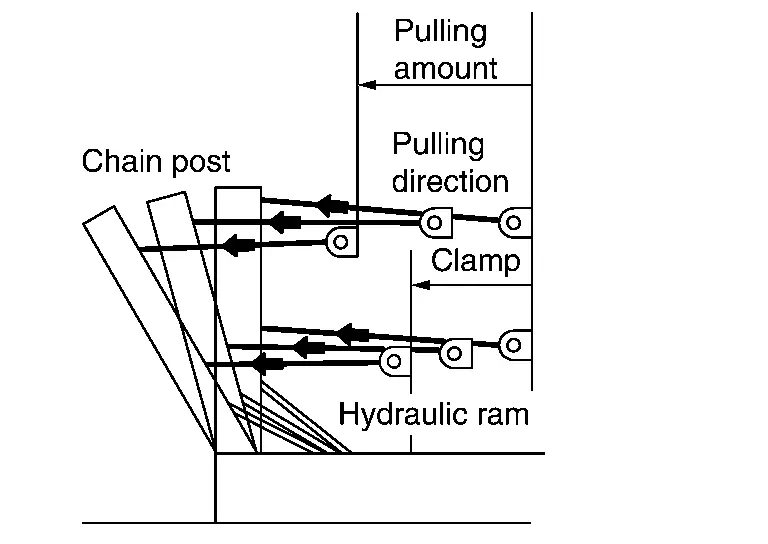
Большое усилие достигается благодаря большому штоку, создающему значительный рычаг.
Цепь можно зацеплять за стойку многими способами.
Рычаг можно увеличивать или уменьшать, меняя положение крюка.
Направление вытяжки не ограничивается формой стапеля или напольным анкером.
Направление вытяжки меняется в процессе вытягивания.
Трудно увеличить число точек вытяжки на кузове, так как сам тяговый инструмент громоздкий.
(3) БАШЕННЫЙ ТИП II
Цепь наматывается через башню электрическим или гидравлическим приводом.
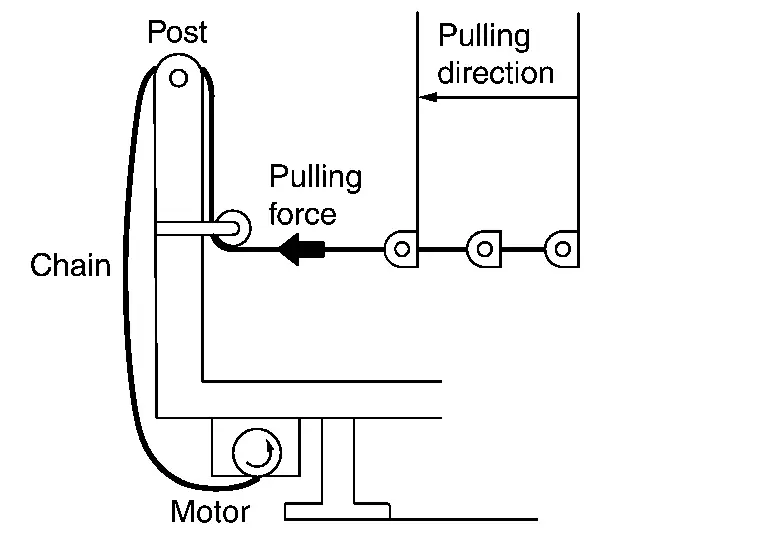
Направление усилия при вытяжке не меняется.
Цепь легко установить на стойку, так как направление вытяжки постоянно.
Обеспечивает большую гибкость в выборе направления вытяжки.
Точки вытяжки на кузове ограничены количеством стоек.
Тянущее усилие относительно большое.
Зажимы
Как правило, при правке кузова тянущее устройство и кузов необходимо соединить друг с другом, а сам кузов должен оставаться неподвижным. Для этого используются различные зажимы.
Ниже перечислены распространённые типы зажимов и их характеристики:
НАПРАВЛЕННЫЕ ХАРАКТЕРИСТИКИ

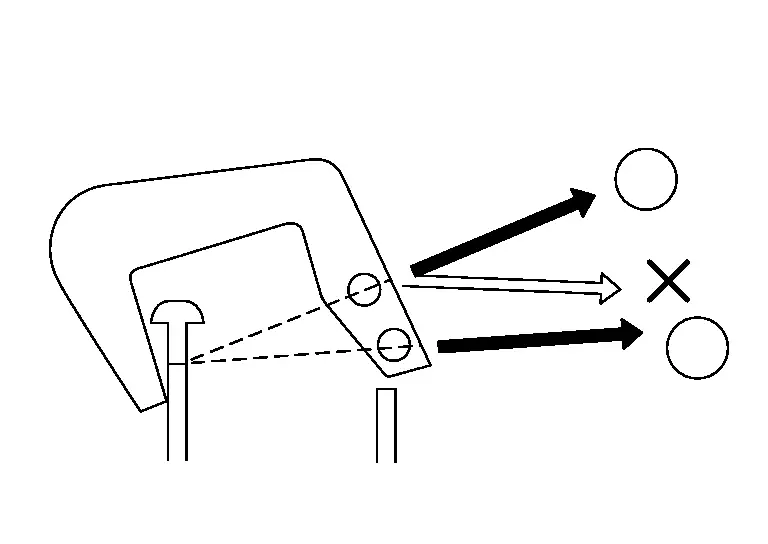
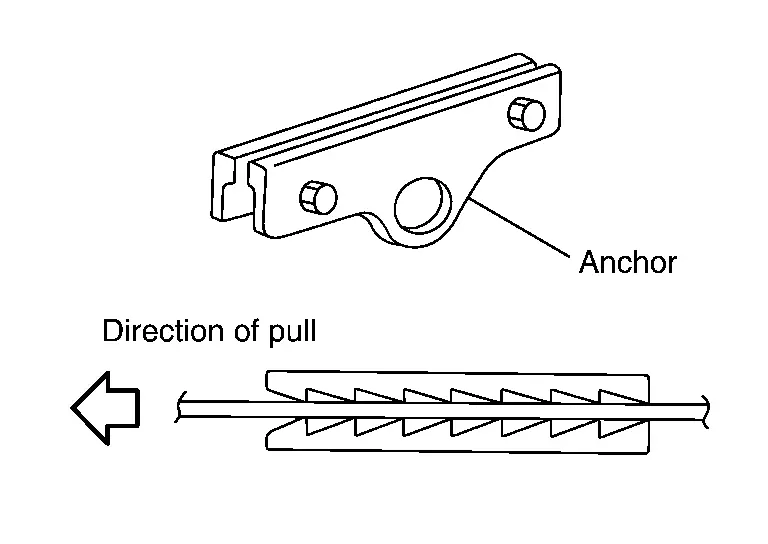
При вытяжке линия тянущего усилия должна проходить через центр зубьев зажима. В противном случае зажим может соскочить или повредить панель кузова при повороте.
На рисунке показано, что направление тянущего усилия цепи направлено вниз под углом от центра зубьев. Это создаёт вращающий момент всего зажима в направлении стрелки. Этот момент усиливается за счёт рычага, но зацеплены лишь некоторые зубья. Поэтому зажим склонен к проскальзыванию, что приводит к деформации панели кузова.

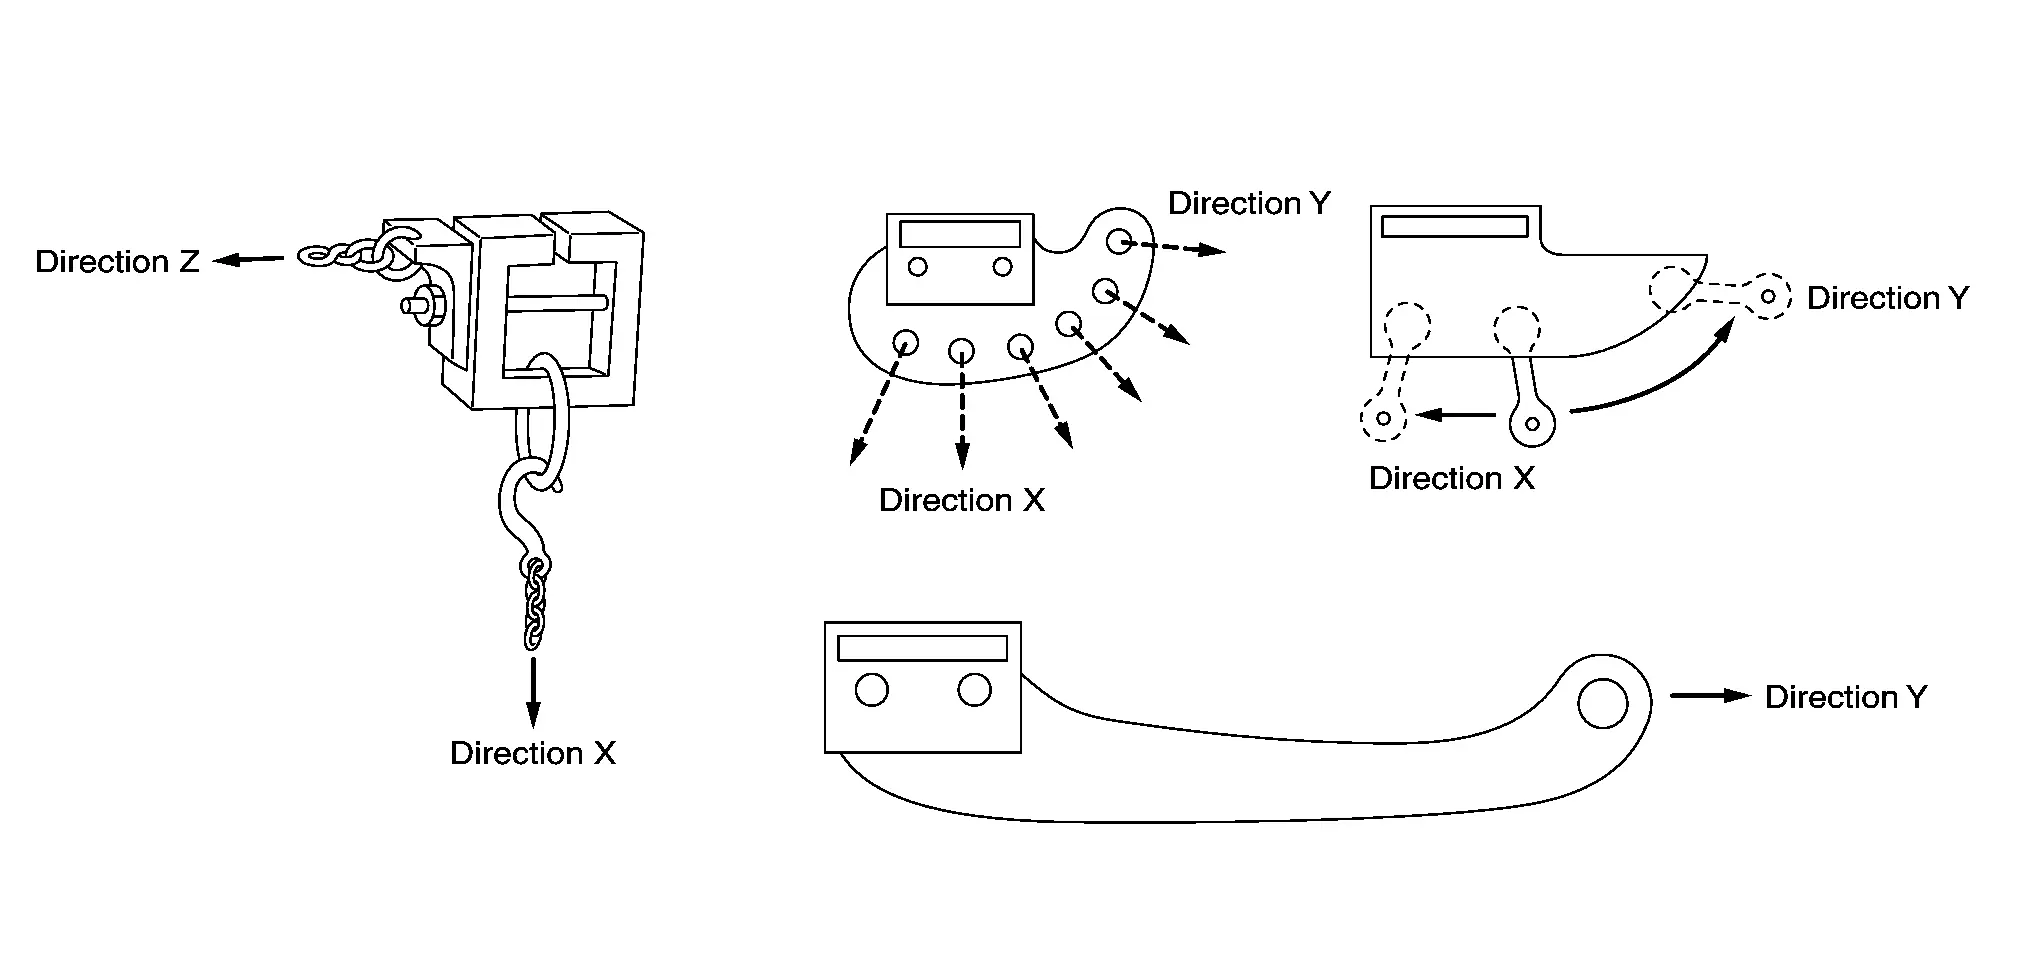
Направление зажима важно для создания тянущего усилия. В основном рассматриваются три направления: «X», «Y» и «Z».

Направленные («X», «Y» и «Z») характеристики показаны ниже для нескольких типов зажимов.
Крюки и другие инструменты
(1) КРЮКИ
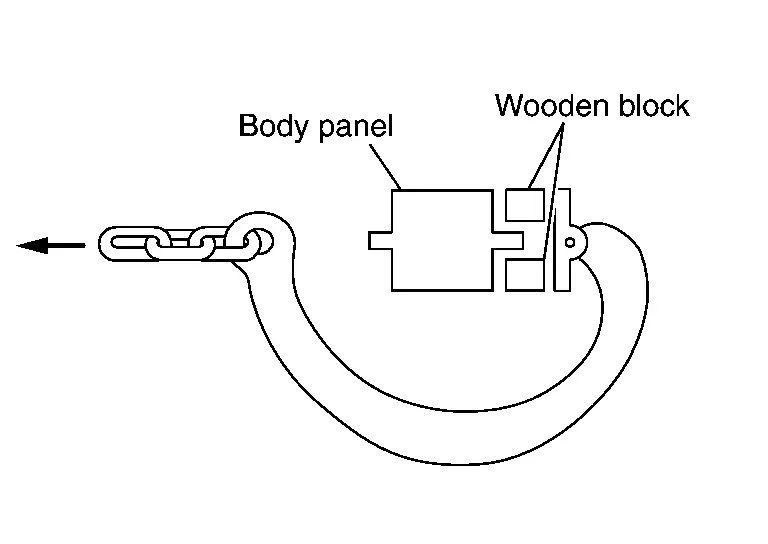
В отличие от зажимов, которые захватывают объект, крюки представляют собой изогнутые инструменты, которые тянут за кузов. При использовании крюка его необходимо установить так, чтобы точка вытяжки кузова и положение цепи крюка находились на одной прямой.
При использовании крюка между крюком и кузовом следует вставить деревянную прокладку или аналогичный материал, чтобы предотвратить повреждение кузова.
(2) СПЕЦИАЛИЗИРОВАННЫЙ ТЯГОВЫЙ ИНСТРУМЕНТ
Специализированные тяговые инструменты — это специальные приспособления, которые используются для ремонта определённой части автомобиля.

Пример специализированного тягового инструмента — стойкосъёмник, показан на рисунке.
Конструкция кабины повышенной прочности
В последние годы конструкция кузовов автомобилей меняется в целях защиты пассажиров при столкновении.
Для обеспечения пространства выживания пассажиров широко применяются высокопрочные стальные усилители и листовая сталь разной толщины. Деформация при повреждении кузова Nissan Pathfinder контролируется за счет изменения конструкции кузова.
При ремонте кузовов с конструкцией кабины повышенной прочности необходимо помнить о следующих моментах.
Для кузовных работ по правке не требуются особые навыки.
Специалисты по кузовным работам должны хорошо понимать конструкцию кузова Nissan Pathfinder, который они ремонтируют.
Необходимо определить точную зону повреждения (выполнить точные измерения).
Для правки требуется большее усилие из-за increased использования усилений из высокопрочной стали.
Для рамного стапеля, на котором невозможно многоточечное крепление, необходимо выполнить дополнительное закрепление, чтобы предотвратить вторичные повреждения.
Тянущее усилие должно прилагаться равномерно, чтобы не допустить разрыва сварных точек (одновременная вытяжка в нескольких направлениях и т. п.).
Анкерный стапель, специфичный для каждой модели Nissan Pathfinder, используется для автомобилей, которые нельзя закрепить за нижний фланец порога.
(1) КОНСТРУКЦИЯ КАБИНЫ ПОВЫШЕННОЙ ПРОЧНОСТИ

При фронтальном или заднем столкновении зона деформации в передней и задней частях автомобиля Nissan Pathfinder эффективно поглощает энергию удара и смягчает воздействие на пассажиров. Кроме того, зона безопасности надежно сохраняет пространство выживания.
В качестве передних лонжеронов используются энергопоглощающие штампованные рёбра жёсткости и усиления из высокопрочной листовой стали.
Конструкция типа «аутриггер». (Распределяет энергию удара от передних лонжеронов.)
(2) КОНСТРУКЦИЯ САЛОНА ПОВЫШЕННОЙ ПРОЧНОСТИ (БОКОВОЙ УДАР)
Для повышения боковой прочности салона переработаны поперечные балки, элемент рулевого управления и усиления крыши, центральных стоек и порогов кузова.
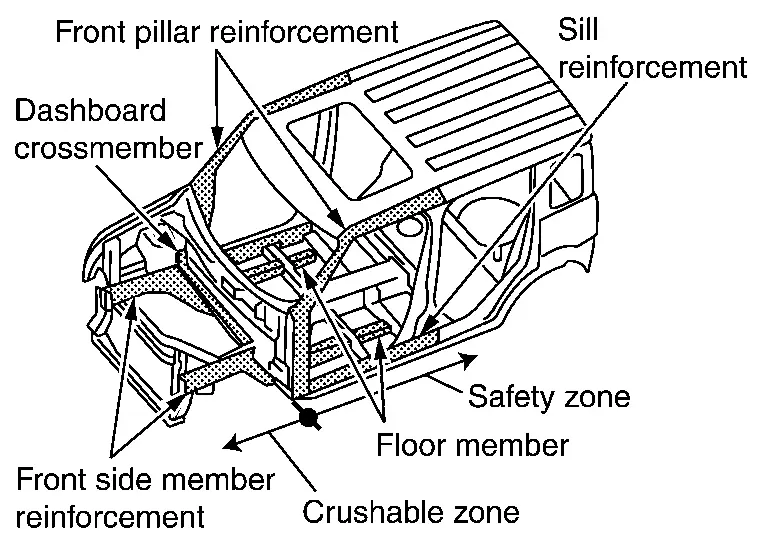
При боковом столкновении боковые балки дверей и двери минимизируют деформацию кузова, поглощая энергию удара, направленного сбоку, и распределяя её по усиленной боковине кузова.
Методы ремонта с использованием оборудования для правки кузова
Этапы и процесс
Каждый этап и процесс должны быть описаны подробно. См. этапы ниже:
| Подробности | ||
| Подготовка к ремонту | Подтверждение метода ремонта | Проверьте содержание карты ремонта и последовательность работ. |
| Подготовка инструментов и оборудования | Подготовьте необходимые инструменты и оборудование. | |
| Сопутствующие и вспомогательные работы | Снимите наружные панели, внешние детали, внутренние детали и функциональные элементы, которые мешают работе. | |
| Базовые ремонтные работы | Крепление | Закрепите кузов на рамном стапеле. |
| Предварительные измерения | Оцените степень повреждения перед началом ремонта. | |
| Восстановление геометрии | Восстановите внутренние панели и элементы рамы до правильных размеров. | |
| Восстановление формы панелей | Восстановление формы панелей | После завершения базовых ремонтных работ устраните оставшиеся деформации. |
| Работы по замене деталей | Снятие заменяемых деталей | Снимите детали со стороны кузова, в месте которых будет выполняться замена. |
| Подготовка стороны кузова | Выполните зачистку контактной поверхности кузова, чтобы новую деталь можно было приварить. | |
| Подготовка стороны новых деталей | Выполните подготовку к сварке, например, обработку контактных поверхностей новых деталей. | |
| Установка новых деталей | Приварите новые детали к кузову. | |
| Нанесите герметик кузова и антикоррозийное покрытие. | ||
| Базовые ремонтные работы | Снятие с стапеля | Опустите кузов со стапеля. |
| Окрасочные работы 1 | Окраска зоны ремонта 1 | Окрасьте внутренние панели и элементы рамы, а также внутреннюю сторону наружных панелей. |
| Работы после ремонта 1 | Сопутствующие и вспомогательные работы | Установите снятые наружные панели, функциональные детали и детали салона. |
| Окрасочные работы 2 | Окраска зон ремонта 2 | Окрасьте наружные панели. |
| Работы после ремонта 2 | Сопутствующие и вспомогательные работы | Установите снятые внешние детали. |
| Завершающая проверка работ | Проверьте качество окончательной отделки и работоспособность. | |
| Уборка инструментов и оборудования | Уберите инструменты и оборудование. | |
Фиксация автомобиля
Чтобы предотвратить перемещение автомобиля, используйте подходящий способ крепления, который выдерживает тяговое усилие, необходимое для ремонта.
(1) ТОЧКА КРЕПЛЕНИЯ
Для легкового автомобиля Nissan Pathfinder 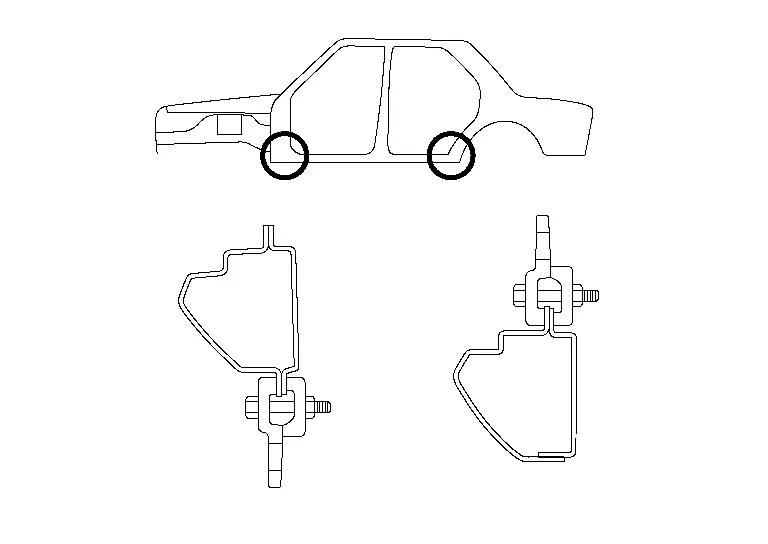 |
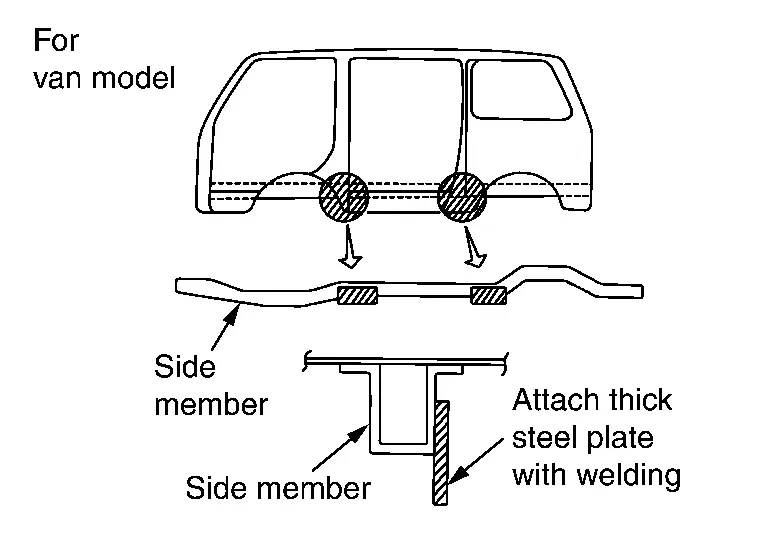 |
 |
 |
(2) ПОДСОЕДИНЕНИЕ ЦЕПЕЙ
Тяга к передней части автомобиля
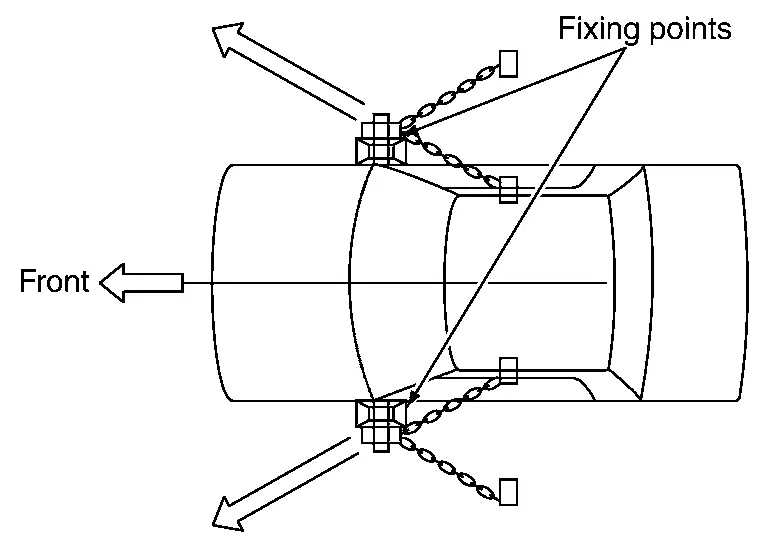
Автомобиль Nissan Pathfinder будет надежно закреплен, если его тянуть в зоне, указанной стрелками на рисунке. Задняя сторона — наоборот.
Тяга к левой или правой стороне

Тяните автомобиль Nissan Pathfinder в зоне, указанной стрелками.
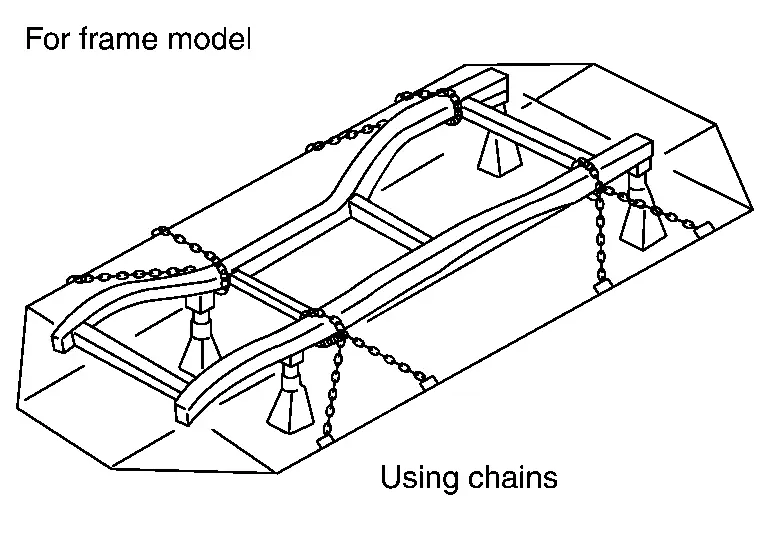
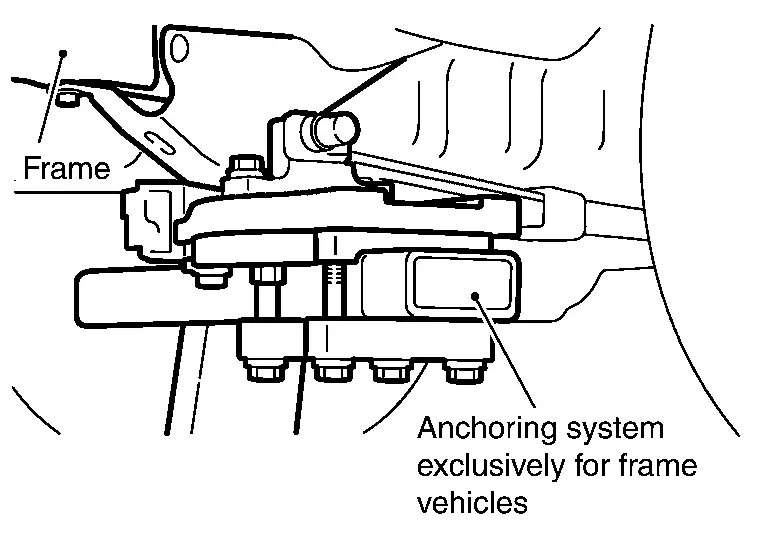
(3) ТОЧКА КРЕПЛЕНИЯ ДЛЯ МОДЕЛИ С РАМОЙ ПРИ ИСПОЛЬЗОВАНИИ ЗАЖИМА РАМЫ
Если раму невозможно закрепить на стапельном оборудовании базовым способом, её можно закрепить напрямую с помощью системы зажима рамы. На рисунке показан пример, в котором серьга рессоры закреплена без снятия рессоры.
Фиксация и вытягивание
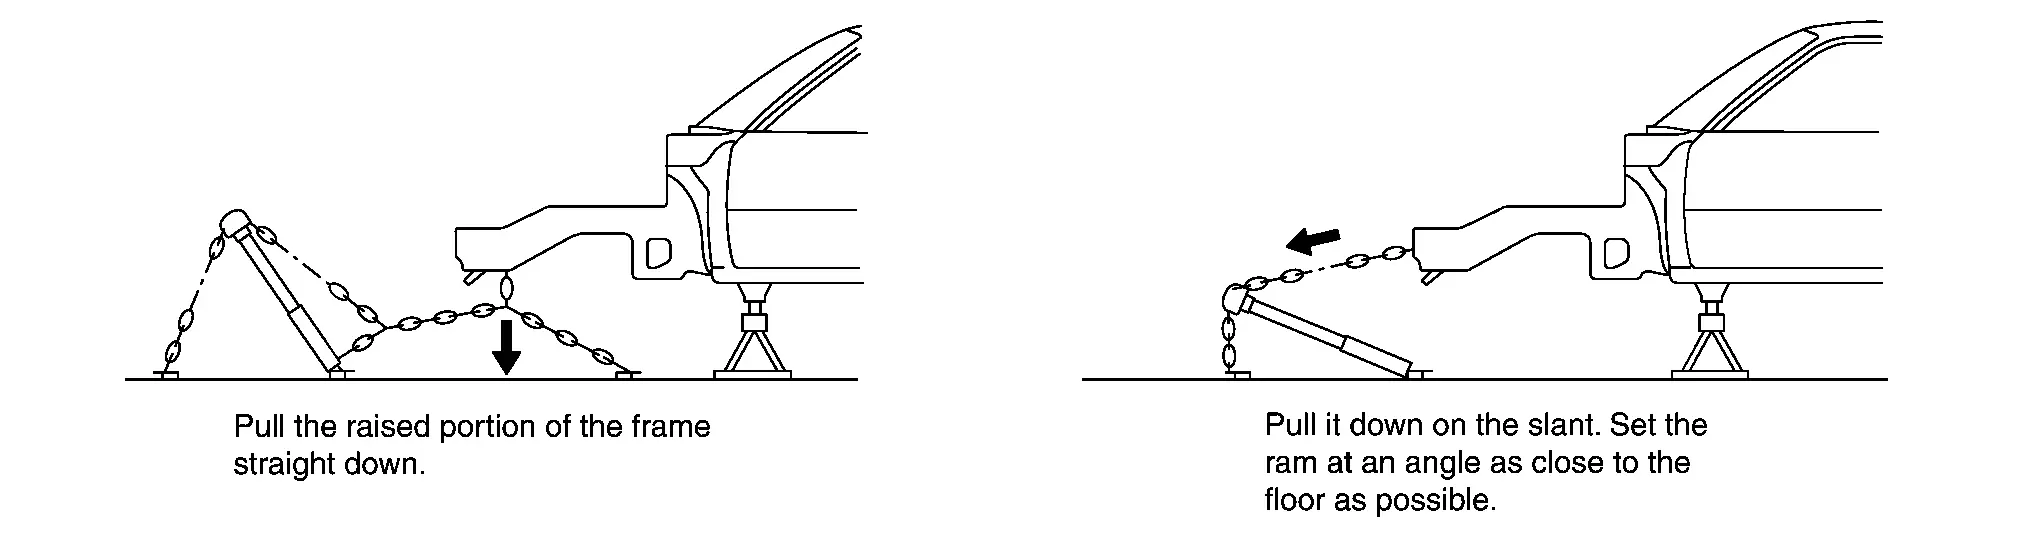
Как правило, тяговое усилие должно прикладываться строго в направлении, противоположном направлению ударного воздействия. Способ крепления должен соответствовать этому направлению тяги.
(1) ТЯГА ВНИЗ
Закрепляйте как можно ближе к поврежденному участку. Если между точкой тяги и поврежденным участком есть разрыв, неповрежденная часть также будет вытянута.
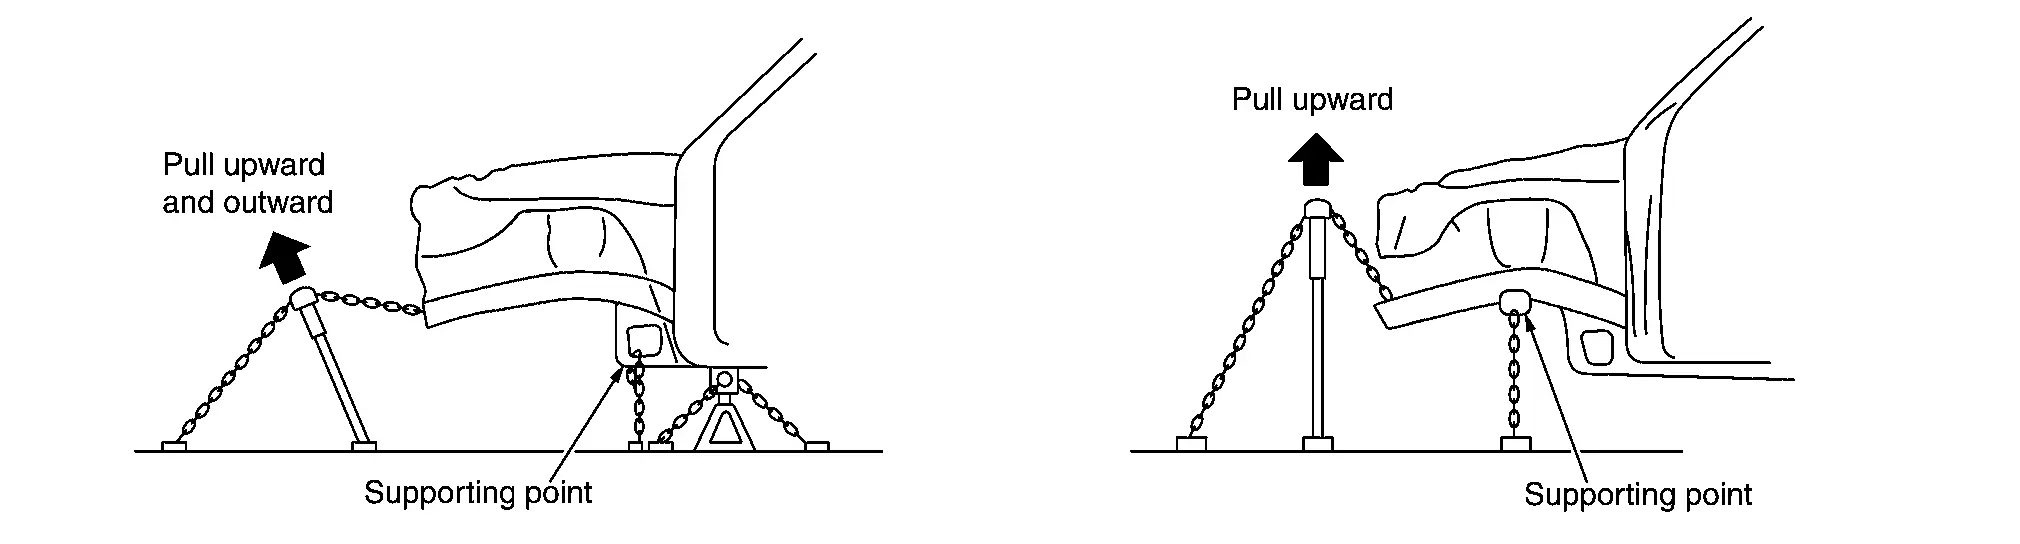
(2) ТЯГА ВВЕРХ
Установите упоры так, чтобы неповрежденные части не испытывали воздействия при вытягивании.
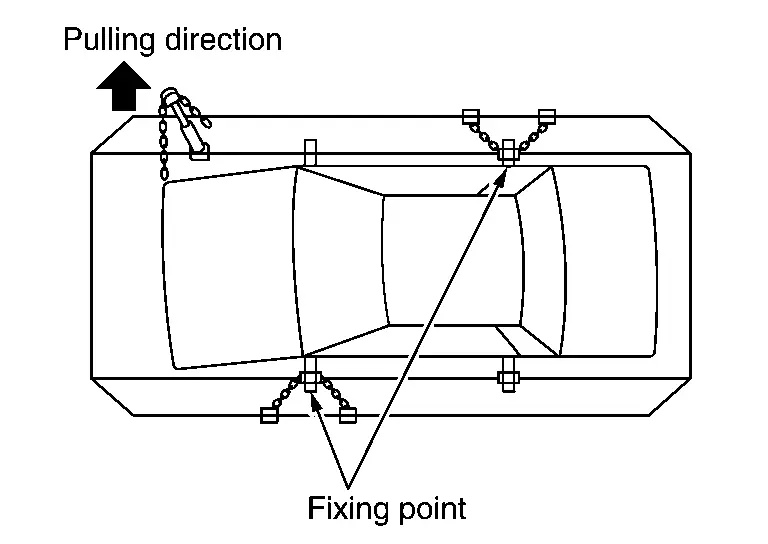
(3) СПОСОБ ФИКСАЦИИ И ВЫТЯГИВАНИЯ ПРИ БОКОВОМ ИЗГИБЕ
Чтобы вытянуть переднюю часть автомобиля, зафиксируйте кузов так, чтобы он не смещался под действием момента вращения, возникающего при тяге.
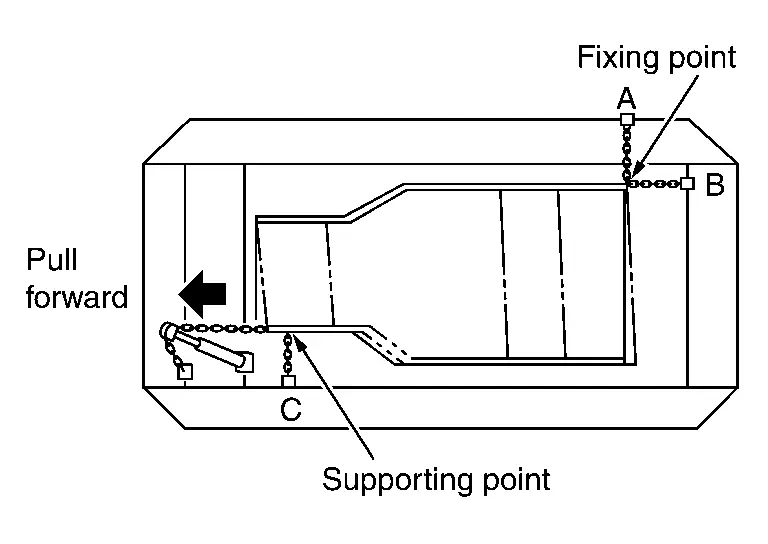
(4) СПОСОБ ФИКСАЦИИ И ВЫТЯГИВАНИЯ ПРИ ПЕРЕКОСЕ (РОМБОВИДНОСТИ)
Если закреплены только точки (A) и (B), может возникнуть момент вращения. Создайте дополнительную опорную точку в зоне (C).
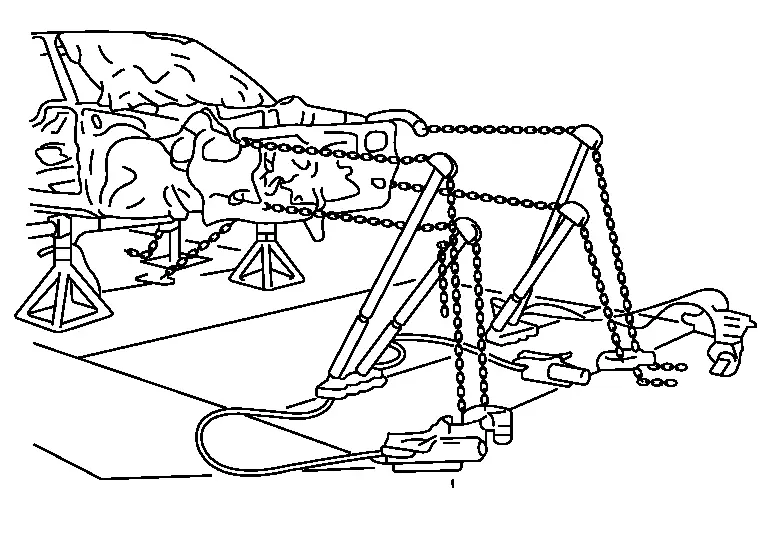
(5) ОДНОВРЕМЕННАЯ ТЯГА В НЕСКОЛЬКИХ НАПРАВЛЕНИЯХ
Этот способ позволяет сократить время ремонта, а также предотвратить вторичные повреждения.
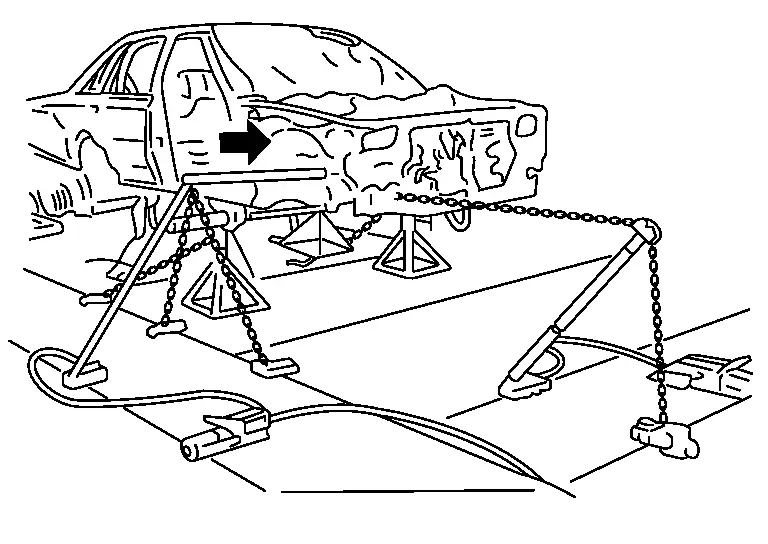
(6) СПОСОБ ОДНОВРЕМЕННОЙ ТЯГИ И ТОЛКАНИЯ
Этот способ может применяться, когда напряжения концентрируются в переднем лонжероне. Передняя часть лонжерона выгибается внутрь, а задняя — наружу.
(7) ПОВРЕЖДЕНИЕ КРЫШИ
Присоедините удлинительную трубу к штоку домкрата.

Если установить домкрат близко к кузову, длина вытяжки увеличится.
Процедура ремонта вытягиванием
Последовательность ремонта
Как правило, при столкновении не возникает одного изгиба или скручивания. Деформация кузова является результатом сочетания изгиба, скручивания и других видов повреждений.
Ремонт следует начинать с участка, где повреждение распространилось наиболее глубоко.
Если концентрироваться только на видимом повреждении и не учитывать распространение удара на весь кузов, правильно восстановить геометрию кузова невозможно.
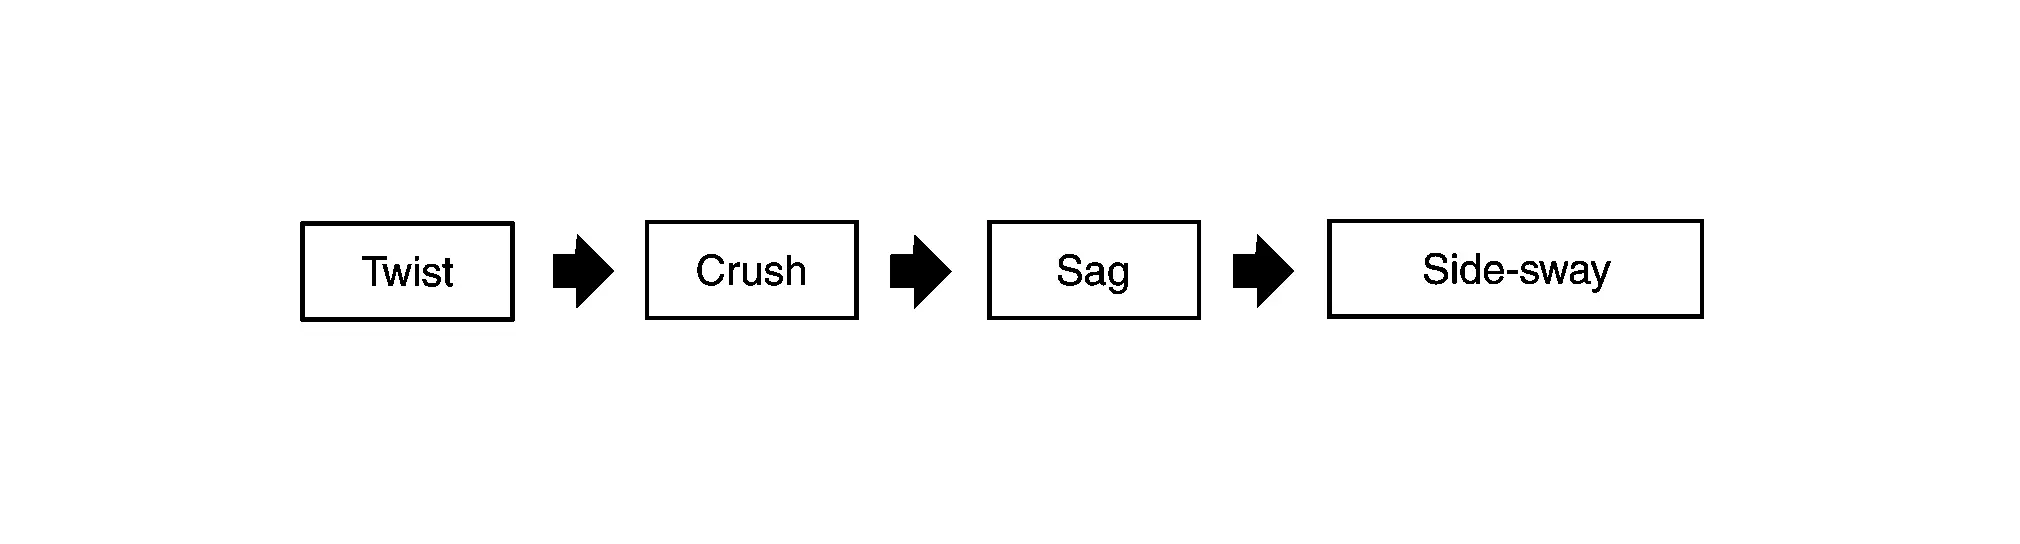
Ремонтные работы, как правило, выполняются в такой последовательности повреждений.
Ключевые моменты при выполнении ремонта
(1) РАСТЯЖЕНИЕ УКОРОЧЕННЫХ УЧАСТКОВ
Ремонт изогнутого элемента замкнутого сечения, такого как лонжерон, выполняется путем зажима поверхности со стороны вмятины и вытяжки. Направление вытяжки должно быть таким, чтобы усилие прикладывалось вдоль воображаемой прямой линии, проходящей через исходное положение детали.
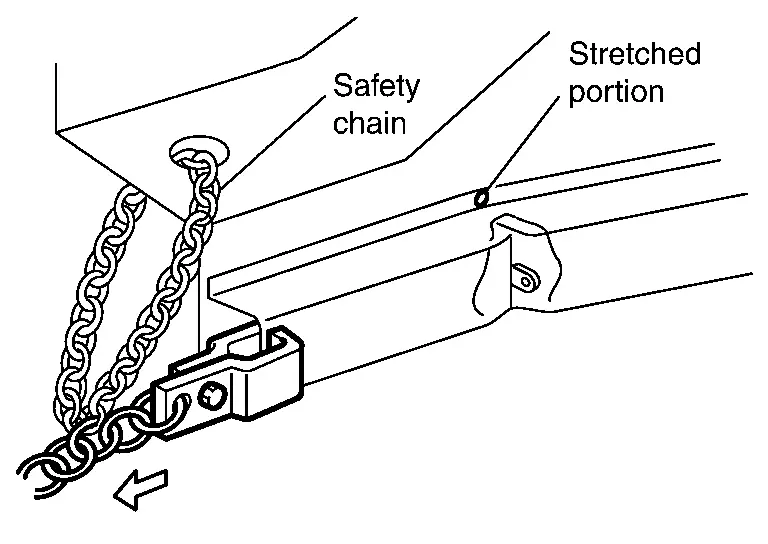
Во время ремонта иногда создается нагрузка около 5 000 кг (11 025 lb). Поэтому зажим должен быть надежно затянут. Обязательно используйте страховочную цепь.
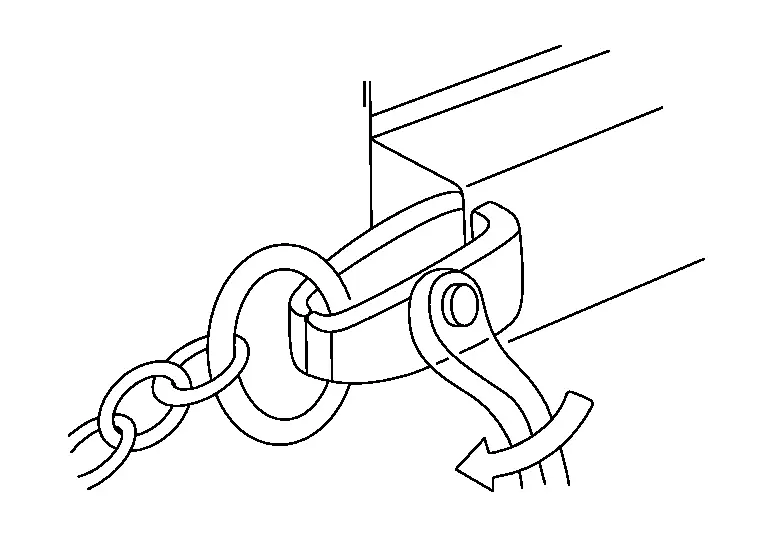
(2) ПОСТЕПЕННАЯ ВЫТЯЖКА
Вытягивайте постепенно, шаг за шагом.
Поврежденный участок может быть наклепан.
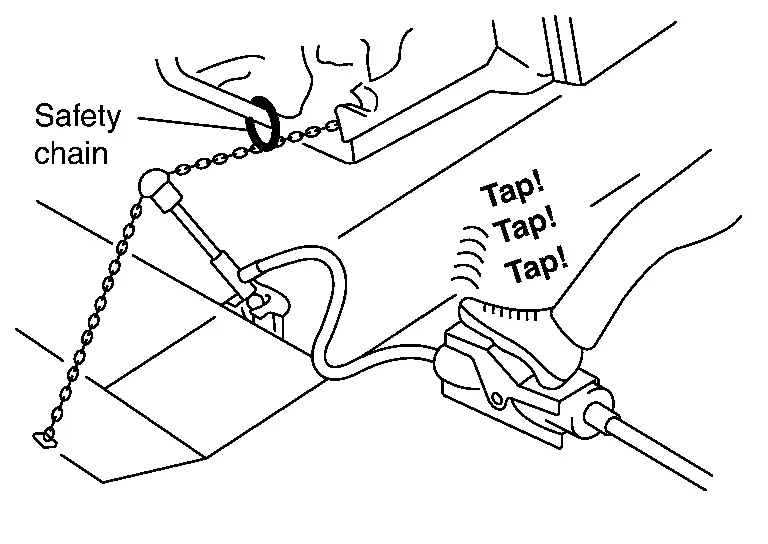
Вытягивание сразу на полное усилие может привести к трещинам.
Снизьте твердость наклепанного участка.
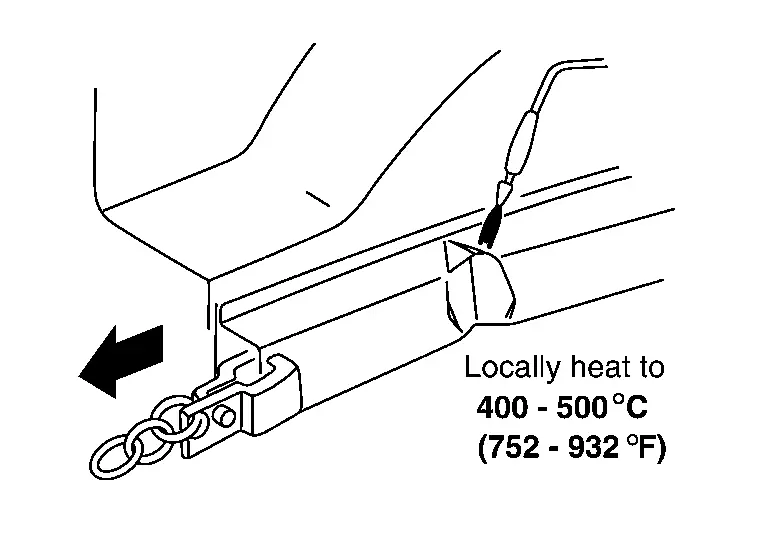
Локально нагрейте панель до 400 °C – 500 °C, но так, чтобы на панели не появился цвет побежалости. Не нагревайте выше 700 °C, иначе прочность снизится. Для деталей из HSS не допускайте нагрева выше 550 °C.
(3) УЧЕТ ПРУЖИНЕНИЯ
При приложении усилия вытяжки к панели из-за остаточных напряжений возникает пружинение.
Надлежащая величина вытяжки
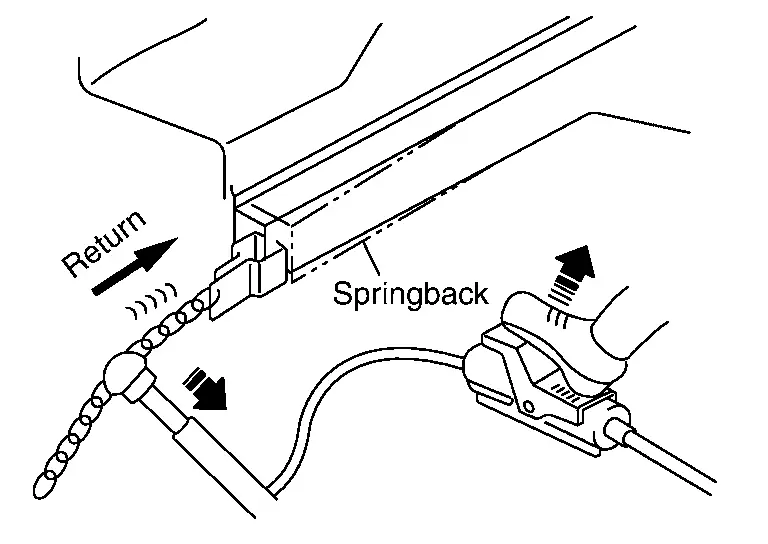
Вытягивайте на 2 мм – 3 мм (0,08 дюйма – 0,12 дюйма) больше требуемого размера. Корректируйте величину вытяжки с учетом пружинения.
Применение молотка
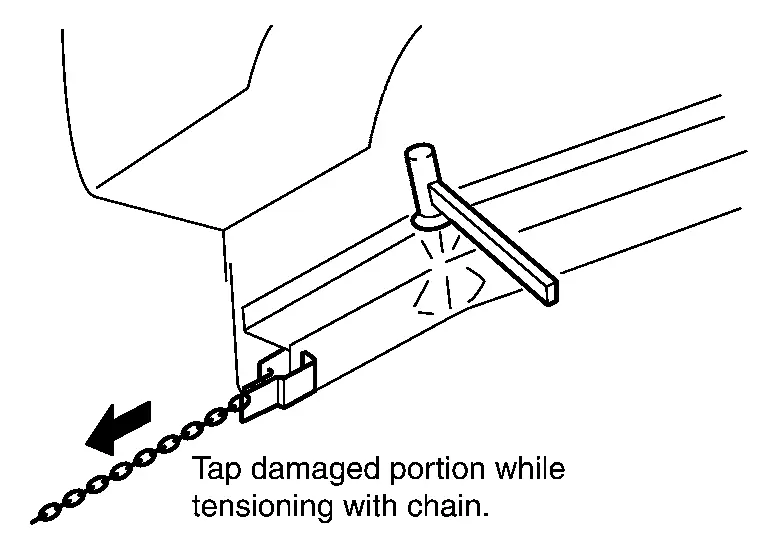
Остаточные напряжения, вызванные кинетической энергией столкновения, можно устранить правкой молотком.
(4) ОПРЕДЕЛЕНИЕ НАДЛЕЖАЩЕЙ ВЕЛИЧИНЫ ВЫТЯЖКИ ПО ПРИЛЕГАНИЮ ДВЕРИ
Надлежащую величину вытяжки можно определить по зазору у двери или крышки багажника.

(5) ВЫТЯЖКА ВЕРХНИХ ЧАСТЕЙ ОТ ЗАЖИМА НА НИЖНЕЙ ЧАСТИ КУЗОВА
Обратите внимание: если между точкой вытяжки и зажимом на нижней части кузова есть расстояние, как показано на рисунке (A), возникает момент вращения.
Это может привести к вторичным повреждениям зажатого участка.

Установите опору под лонжероном, чтобы предотвратить возникновение этого момента вращения.
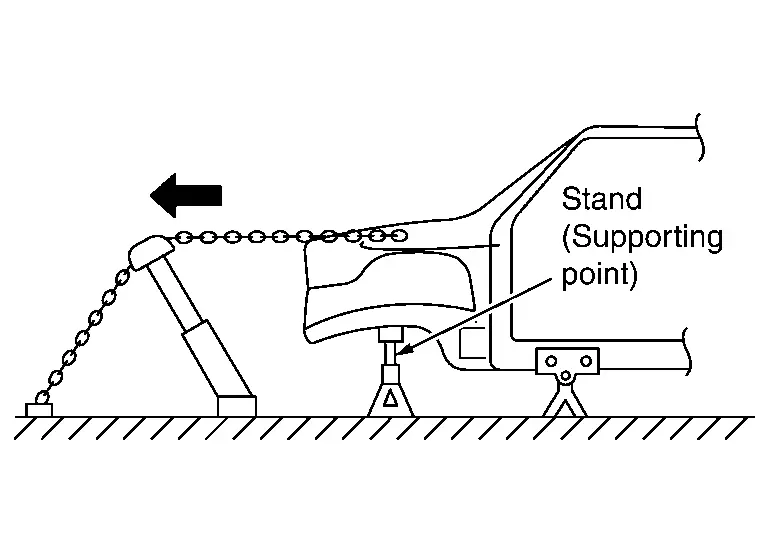
(6) ДОПОЛНИТЕЛЬНОЕ ЗАКРЕПЛЕНИЕ
Вытяжку необходимо выполнять осторожно, не допуская повреждения точек крепления или неповрежденных участков кузова. Если участок, не подлежащий ремонту, подвергается воздействию избыточного усилия или неверного направления вытяжки, необходимо установить дополнительные точки закрепления для защиты неповрежденных участков. Порог достаточно прочен к продольным нагрузкам, однако его легко повредить усилием, направленным вниз или в сторону. По этой причине дополнительное закрепление следует выполнять, поддерживая лонжероны гидравлическим домкратом Port-a-Power или устанавливая зажим и цепь.
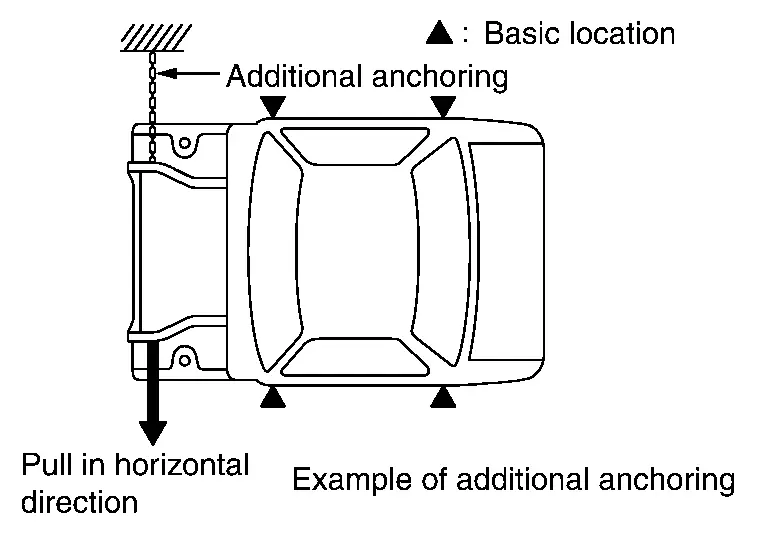
(7) ЦЕЛЬ ВОССТАНОВЛЕНИЯ ГЕОМЕТРИИ КУЗОВА
Эта операция необходима для получения правильной геометрии деталей, которые будут использоваться повторно. Поэтому повреждения, вызванные распространением удара, устраняются вытяжкой от первоначальной точки приложения нагрузки.
Замена панели
Замена панели
Замена панелей включает замену передних крыльев и капота, которые установлены на болтах, а также замену задних крыльев и крыши, которые приварены. В этом разделе описана процедура замены панелей после восстановления геометрии кузова.
Отбортовка двери
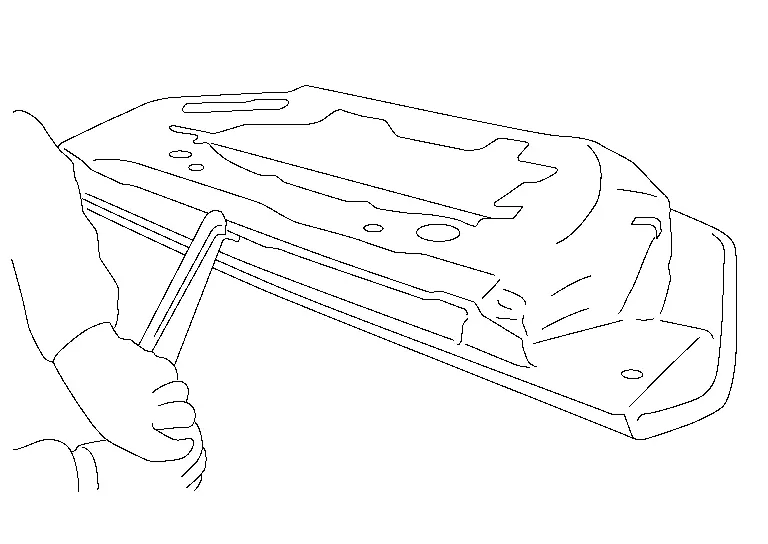
(a) Зачистите кромку наружной панели двери диском 3M Cubitron II Abrasive Fibre Disc #33415 (зернистость 60+) или его эквивалентом.
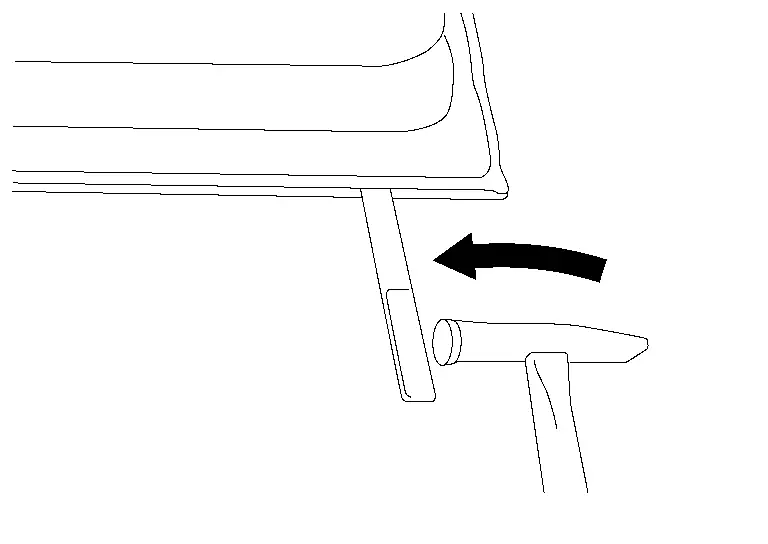
(b) Вставьте кончик инструмента с острой кромкой, например зубила, в зазор у наружной панели двери. Простучите молотком инструмент, вставленный в зазор сбоку, чтобы разделить внутреннюю и наружную панели двери.
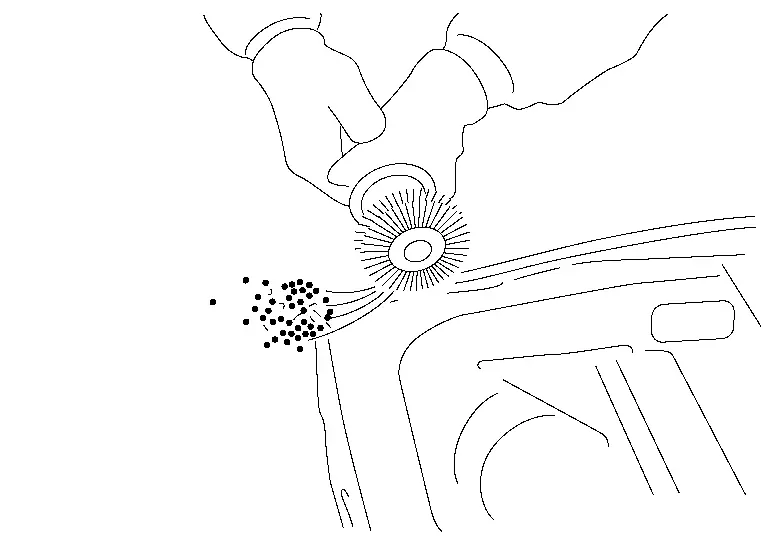
(c) Удалите клей с поверхности фланца внутренней панели двери.
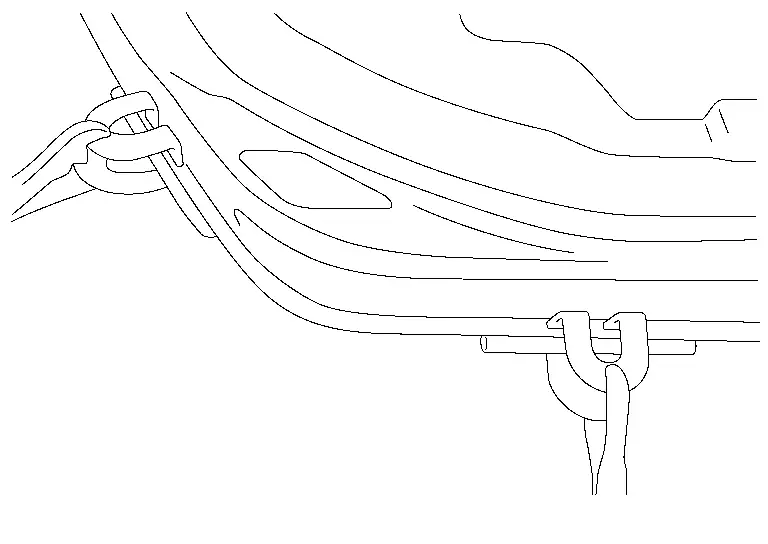
(d) Отрегулируйте положение, в котором новая наружная панель двери и внутренняя панель двери перекрываются. Когда они правильно расположены, закрепите их зажимами, чтобы предотвратить смещение.
Нанесите новый клей на наружную и внутреннюю панели двери.
(e) Установите правку на углы фланца наружной панели двери. Постучите по правке молотком, постепенно загибая фланец наружной панели двери.
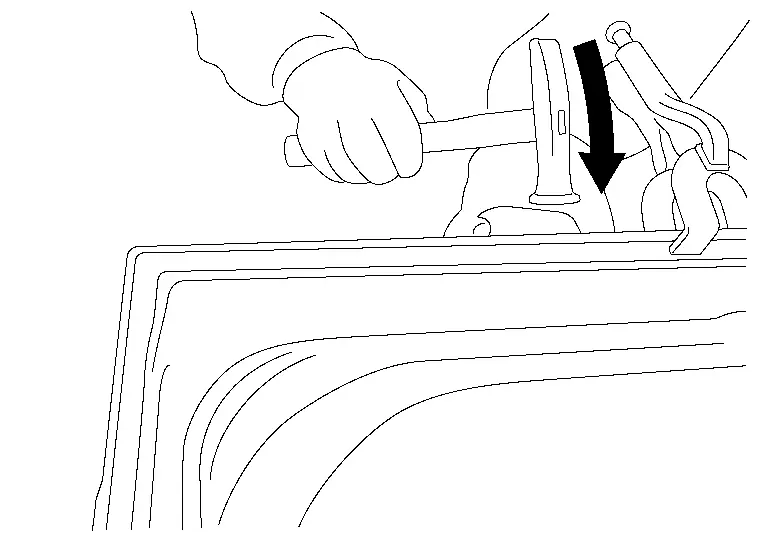
(f) Загибайте молотком, пока угол по всему периметру фланца наружной панели двери не станет примерно 45°.
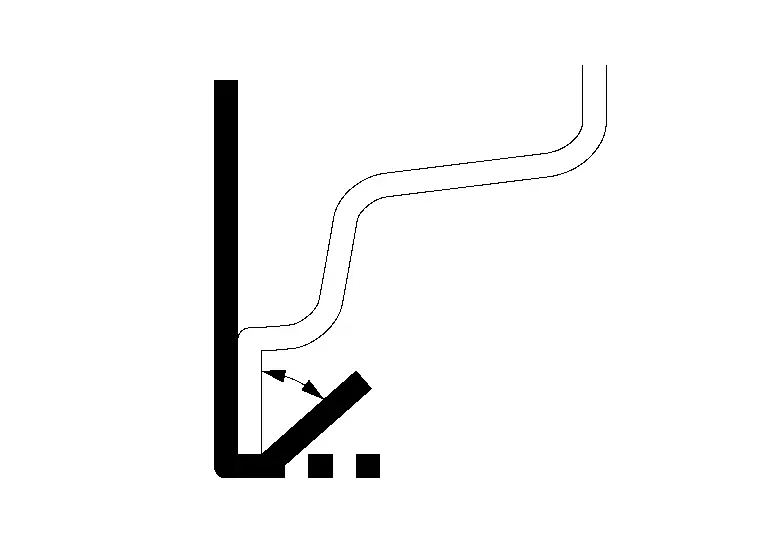
(g) Проверяя, что положение наружной и внутренней панелей двери не смещается, простукивайте молотком и загибайте фланец наружной панели двери, пока угол по всему периметру не станет примерно 15°.
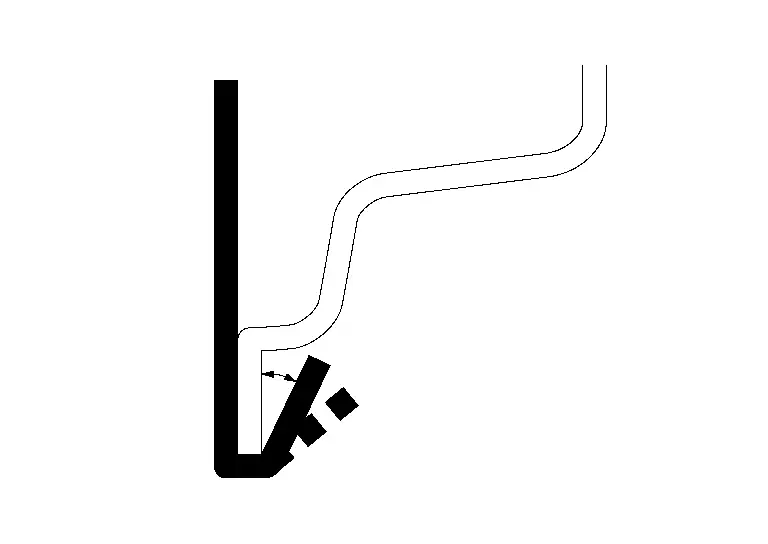
(h) Проверяя, что положение наружной и внутренней панелей двери не смещается, простукивайте молотком и загибайте фланец наружной панели двери, пока угол по всему периметру не станет примерно 0°.

(i) Используйте инструмент для отбортовки [SST: KV991-10000], чтобы выровнять форму фланца наружной панели двери по всему периметру.
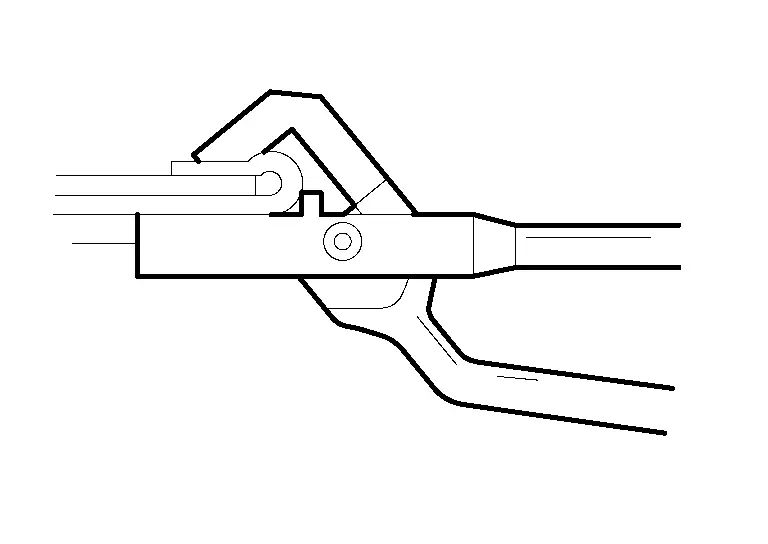
(j) Загерметизируйте участок вокруг отбортованной кромки фланца.
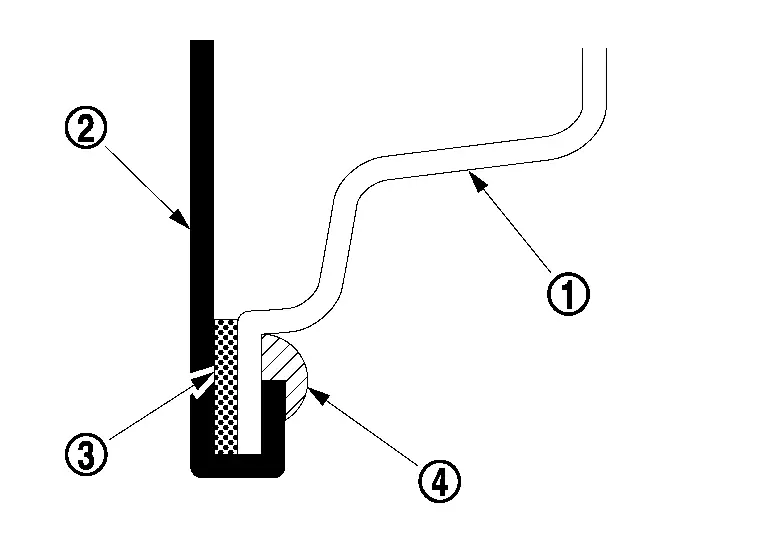
 |
Внутренняя панель двери |
 |
Наружная панель двери |
 |
Клей |
 |
Герметик |
Регулировка прилегания переднего крыла
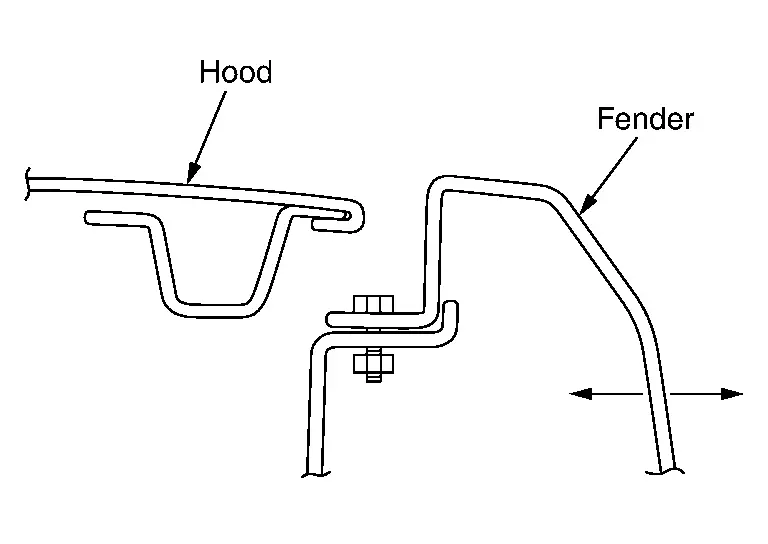
Регулировка прилегания означает регулировку зазора или уступа капота, двери, переднего крыла и т. д. относительно смежной детали, а также регулировку уступа по линии штамповки.
В качестве примера описана регулировка переднего крыла.
Отрегулируйте прилегание в месте крепления переднего крыла. Слегка затяните болты крепления переднего крыла и регулируйте прилегание, перемещая крыло в поперечном направлении или вверх-вниз, контролируя зазор с капотом и дверью.
Отрегулируйте угол загиба переднего крыла.
Если правильное прилегание не получается выполнением шага (1), измените угол загиба переднего крыла.
Пояснение Состояние Способ корректировки Если зазор между передним крылом и капотом слишком мал: приложите плоскую деревянную пластину к верхнему углу переднего крыла и выправьте ударами молотка. Перед правкой надёжно затяните болты крепления переднего крыла. 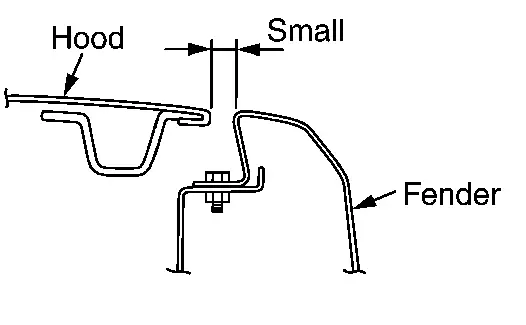
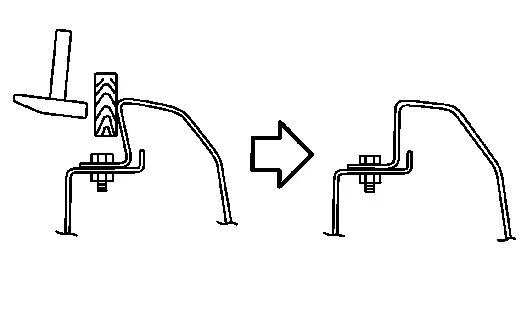
Если зазор между передним крылом и капотом слишком велик: приложите разметочное зубило к изгибу в основании переднего крыла. Ударьте по зубилу молотком, чтобы отрегулировать зазор. Перед ударами надёжно затяните болты крепления переднего крыла. Установите разметочное зубило по линии штамповки. 

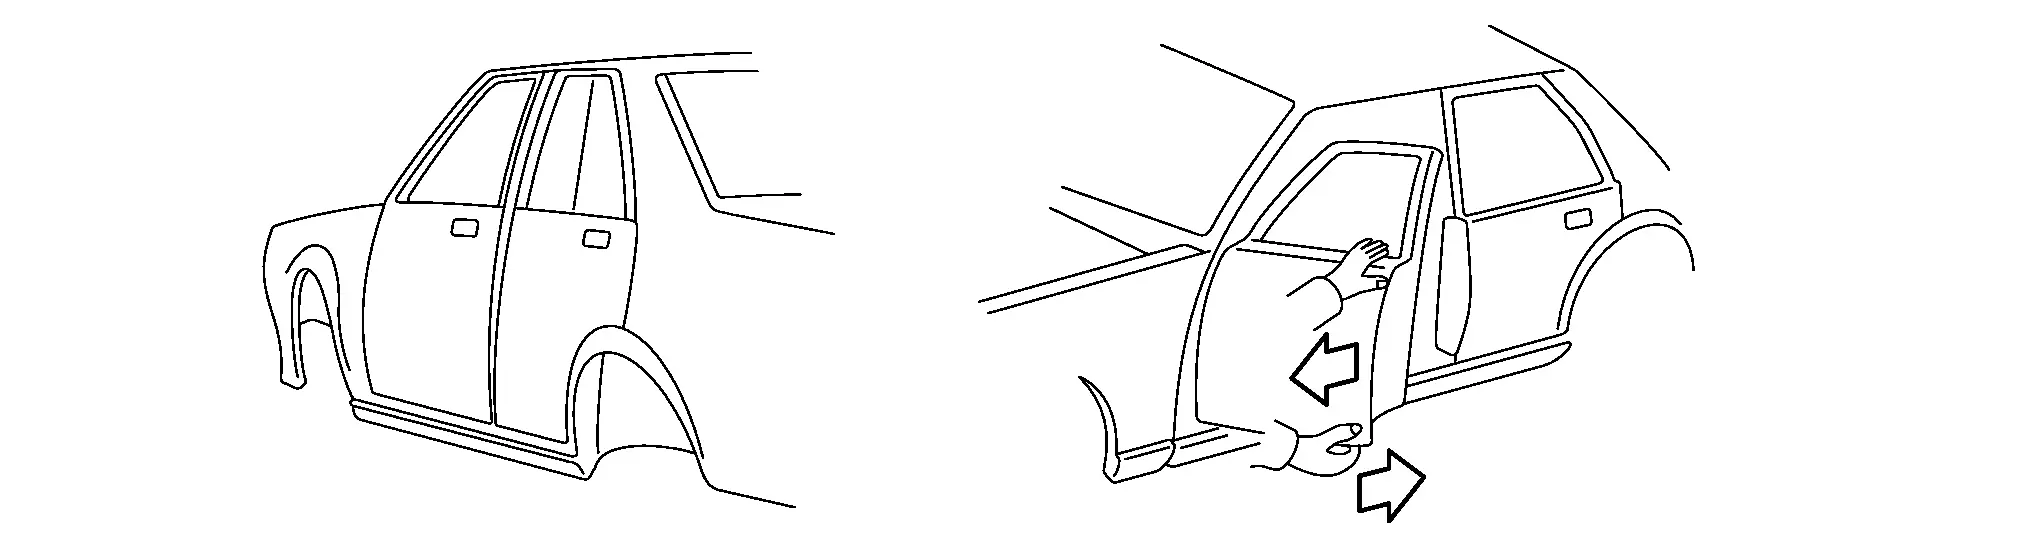
Регулировка установки узла двери
Если зазор в верхней части двери слишком велик:
Установите деревянный брусок между наружным порогом и нижней боковой частью двери и надавите на верхнюю часть двери.
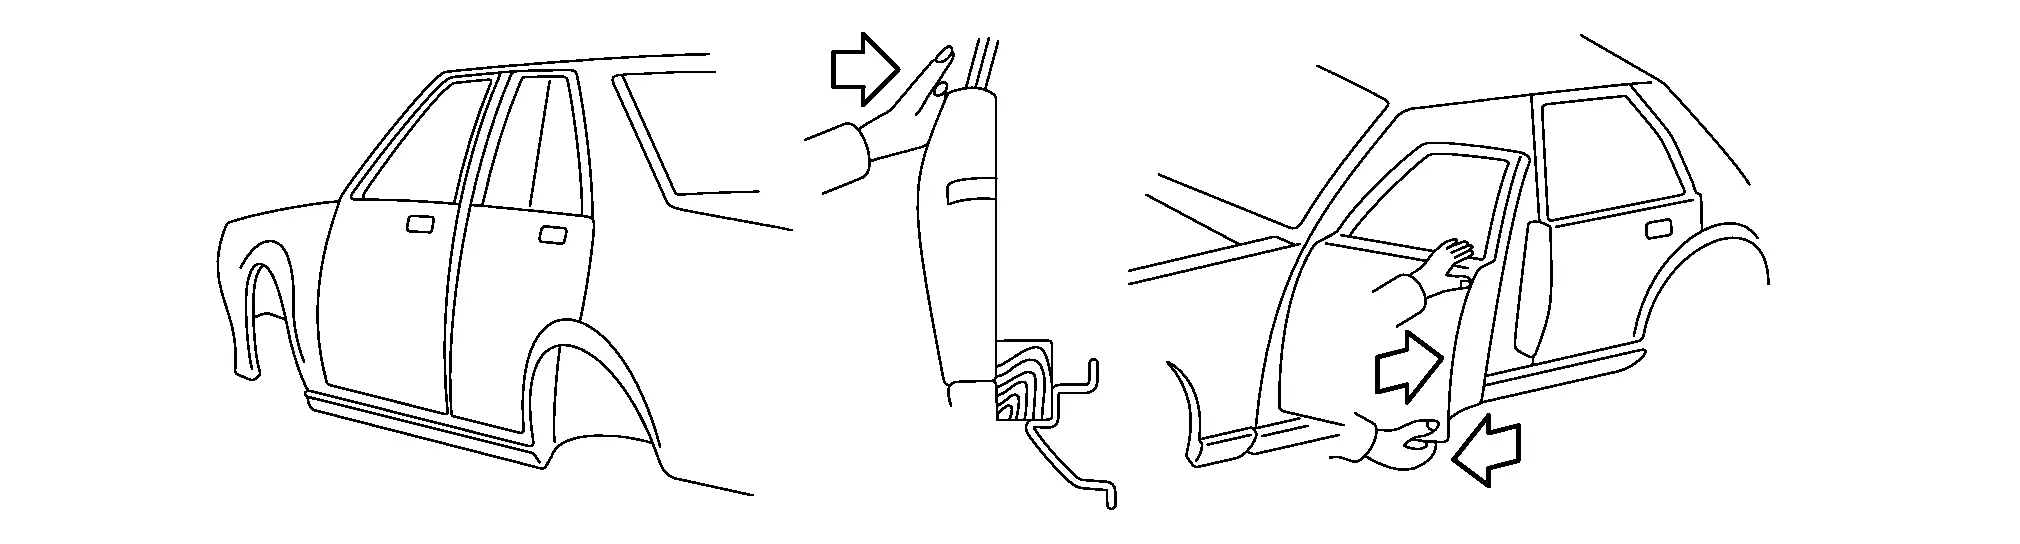
Если зазор в нижней части двери слишком велик.
Частичная замена панели (сварная панель)
Частичная замена панели (сварной панели)
При повреждении сварной панели её можно полностью заменить сервисной панелью либо выполнить частичную замену, вырезав повреждённый участок и установив на его место сервисную панель.
Порядок замены сварной панели
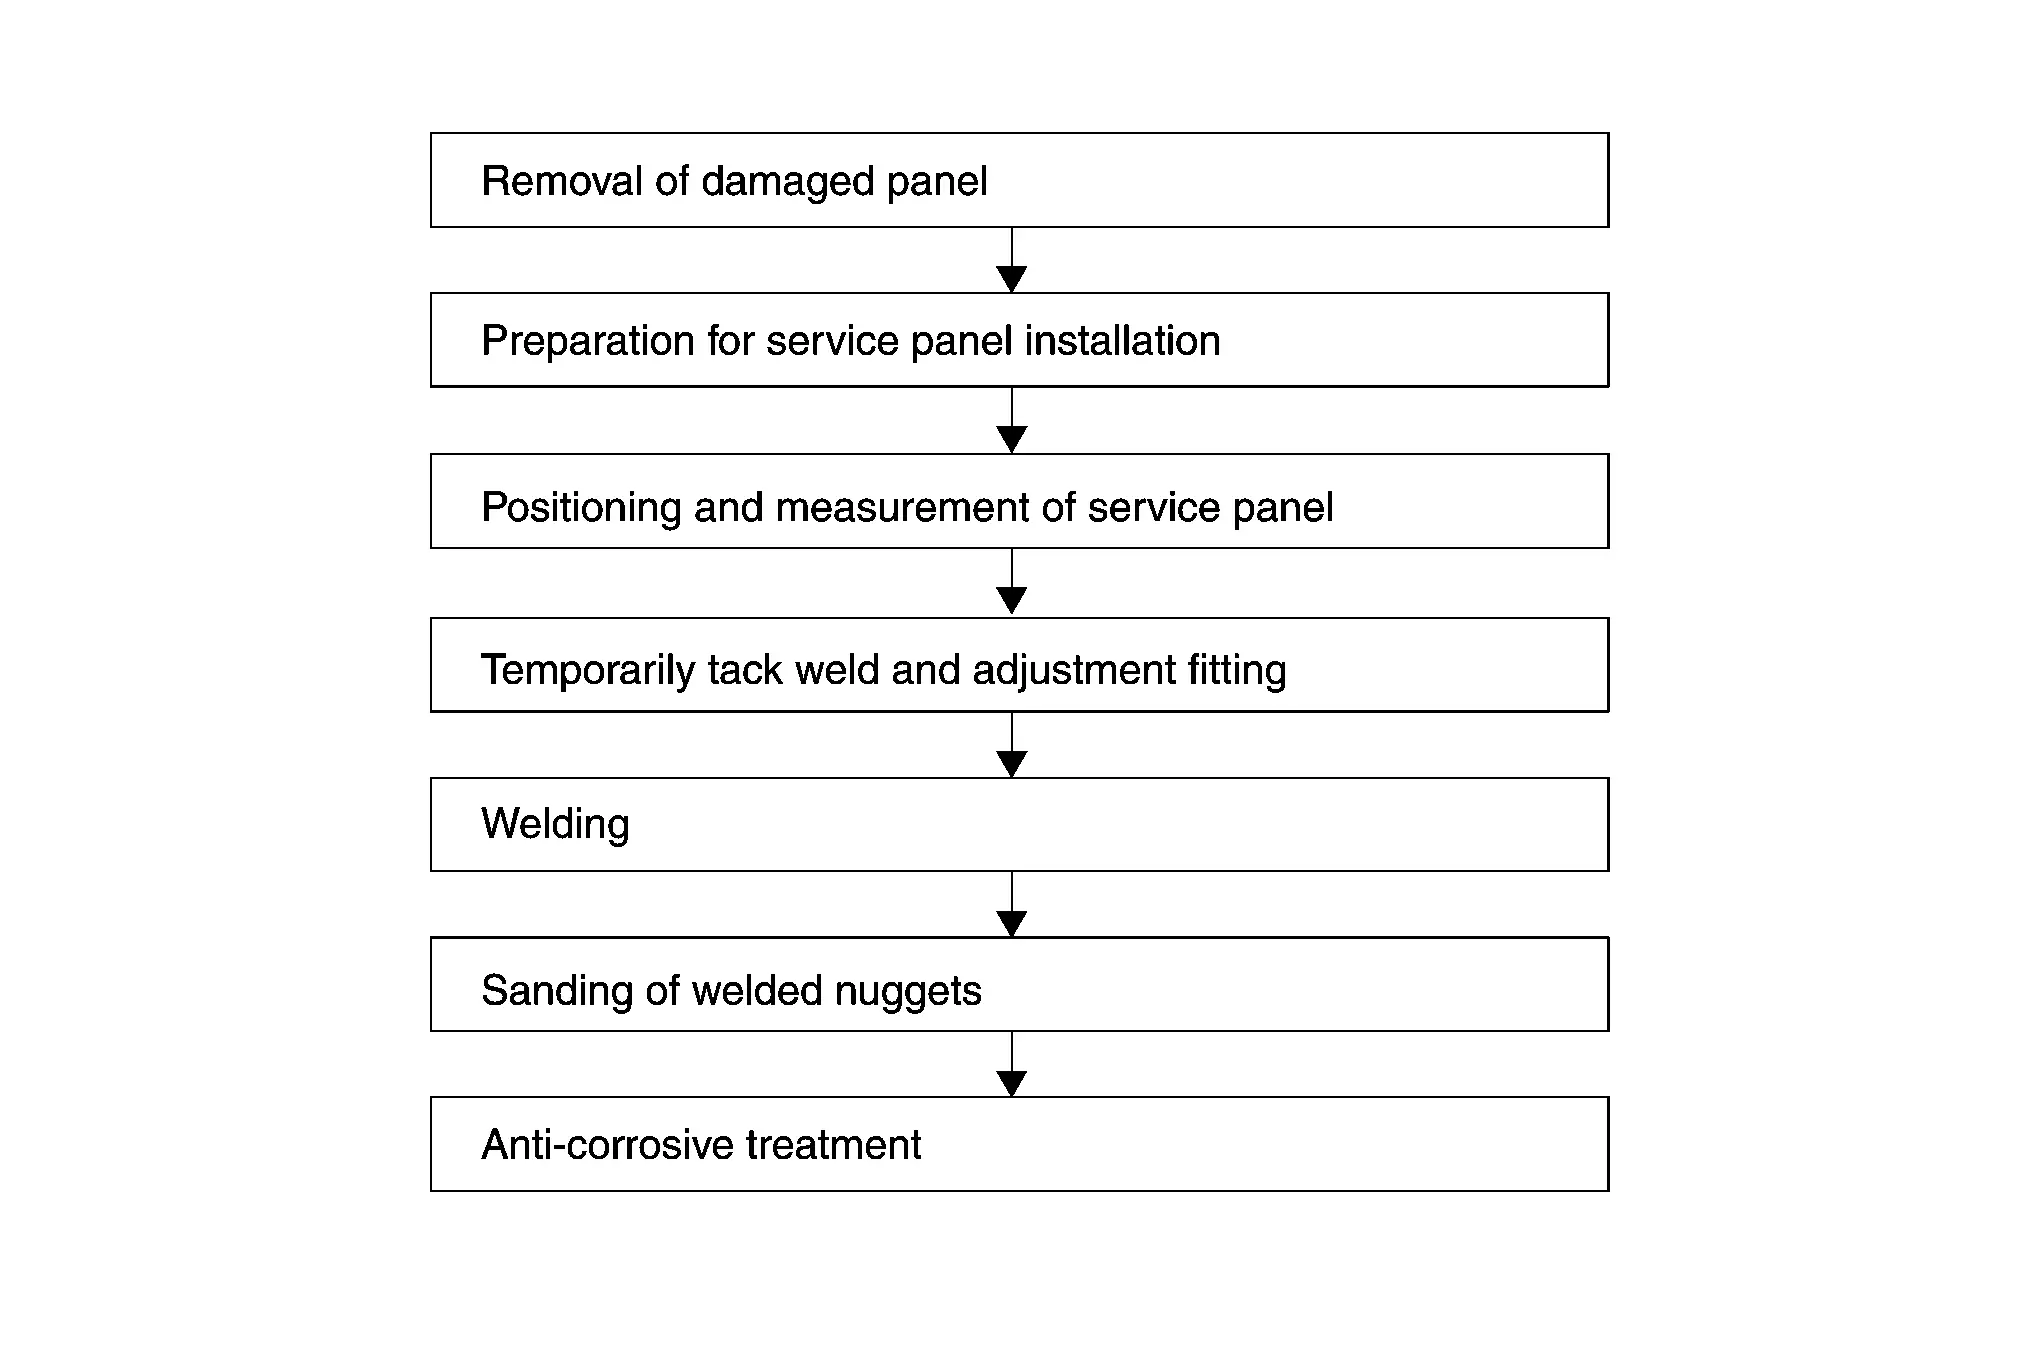
Замена узловой панели или частичная замена панели
Замена узловой панели означает замену всей панели путём разрезания всех сварных соединений.
Частичная замена панели — это способ, при котором заменяется только повреждённый участок панели. Частичную замену можно применять, когда замена узловой панели слишком дорогостоящая и трудоёмкая, а повреждение локализовано.
Места резки при частичной замене
Иллюстрация приведена только в качестве примера, подробности см. в Руководстве по ремонту кузова для каждой модели.
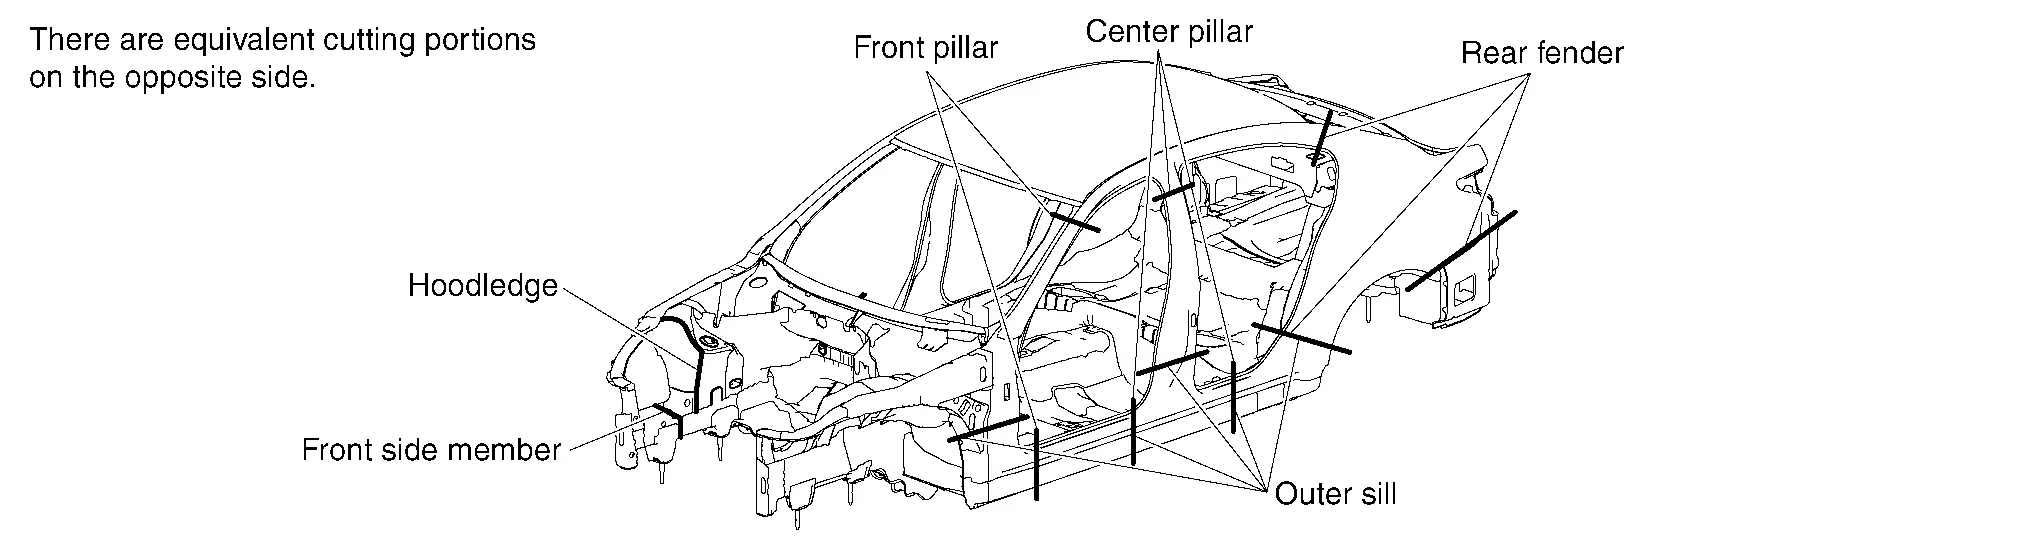
На некоторых участках резка панелей при частичной замене не допускается. Если панели резать в неподходящих местах, прочность кузова не может быть сохранена. Допустимые места зависят от конструкции кузова, прочности или формы панели и различаются для разных моделей. Они указаны в Руководстве по ремонту кузова каждой модели. Как правило, можно резать следующие участки:
Участки без усиления или воздуховодов
Участки, где не возникает концентрация напряжений
Участки с небольшой отделываемой поверхностью, где отделка легко выполняется (где места соединения могут быть закрыты декоративной накладкой или молдингом)
Участки, где объём работ и разборки деталей минимален
Грубая резка панели
Большинство панелей кузова соединены точечной сваркой. Резать их по сварному соединению трудно.
Чтобы сократить время работы, предварительно грубо выправьте повреждённый участок, затем сделайте надрез возле стыка панели, чтобы инструменты можно было правильно использовать для резки точечного сварного соединения. Этот способ обычно применяется для панелей со сложной конструкцией.
Резка кузовной панели и сервисной панели с оставлением припуска на перекрытие также называется грубой резкой.
Используйте режущие инструменты правильно, в зависимости от места резки, толщины панели и её конструкции.
Часто используемые для этого инструменты и их особенности описаны ниже:
(1) ГРУБАЯ РЕЗКА ПНЕВМАТИЧЕСКОЙ ПИЛОЙ
(a) Основное применение
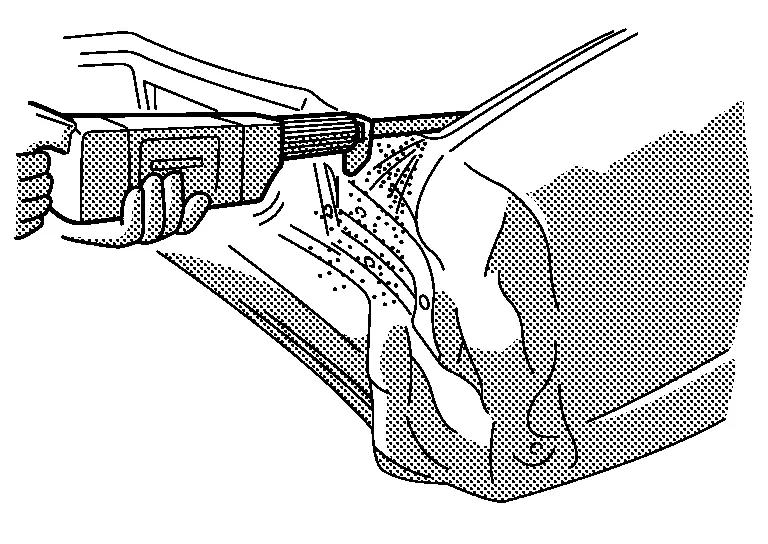
Элементы и стойки, включая лонжерон, поперечину, заднюю стойку и т. д.
(b) Особенности
Чёткая линия реза. Подходит для резки как тонкого, так и относительно толстого листового металла.
(2) ГРУБАЯ РЕЗКА ПНЕВМАТИЧЕСКИМ ЗУБИЛОМ
(a) Основное применение
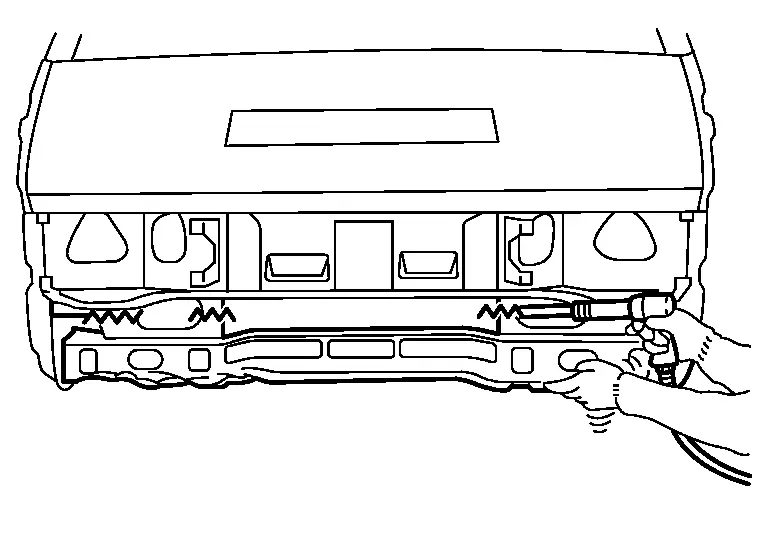
Тонкий листовой металл, включая заднее крыло и заднее днище
(b) Особенности
Более высокая скорость резки
Высокий уровень шума
Не подходит для толстого листового металла
Неровная линия реза
Сильное искрообразование
(3) ГРУБАЯ РЕЗКА КИСЛОРОДНО-АЦЕТИЛЕНОВОЙ РЕЗАКОЙ
(a) Основное применение
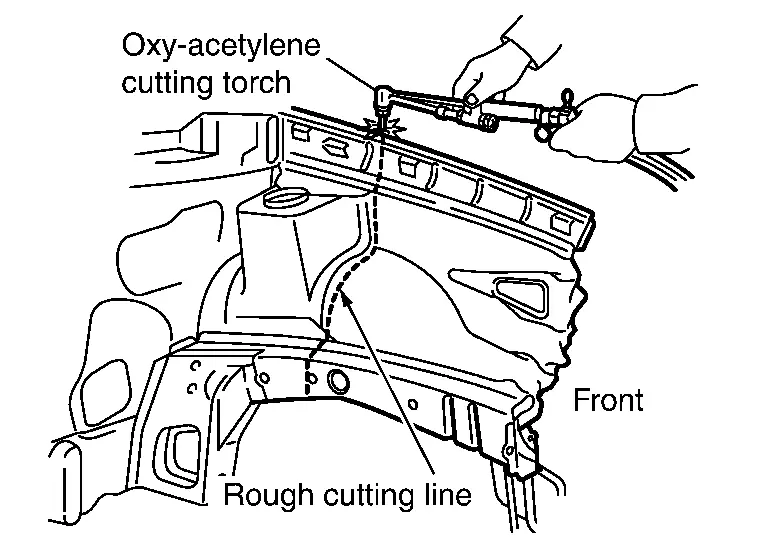
Толстый листовой металл, включая лонжерон, поперечину, порог капота и т. д.
(b) Особенности
Более высокая скорость резки
Удаление сварных соединений
Кузов автомобиля собирается с применением трёх различных способов сварки [точечная сварка, MAG и пайка]. Резка сварных соединений этими способами описана ниже.
Точечная сварка, как правило, применяется для двух или более перекрывающихся панелей. Инструмент или способ резки необходимо менять в зависимости от того, находится ли удаляемая панель сверху, в середине или снизу.
(1) ОПРЕДЕЛЕНИЕ МЕСТ ТОЧЕЧНОЙ СВАРКИ
Удалите краску, грунтовку под покрытие и герметик с панели, чтобы определить места точечной сварки.
(a) С помощью пневматической шлифовальной машины, роторной проволочной щётки или шлифовальной ленты:
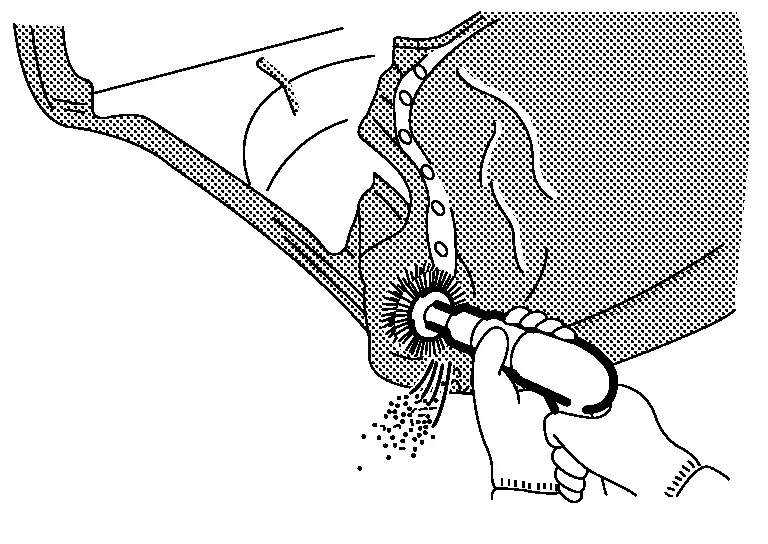
При этом способе не сошлифовывайте слишком много металла панели. Шлифуйте или зачищайте панель, одновременно определяя место точечной сварки.
(b) С помощью зубила:
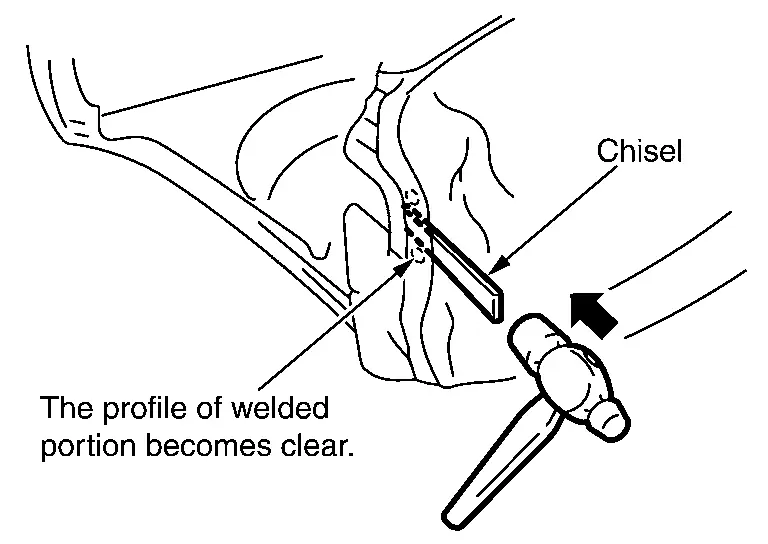
Если место точечной сварки не видно даже после удаления краски, вставьте лезвие зубила между панелями и легко ударьте молотком для проверки.
(2) РЕЗКА МЕСТА ТОЧЕЧНОЙ СВАРКИ
(a) С помощью резака для точечной сварки:
Существуют два типа резаков для точечной сварки (сверлильный и коронкового типа). При работе с резаком для точечной сварки следите, чтобы не прорезать нижнюю панель.
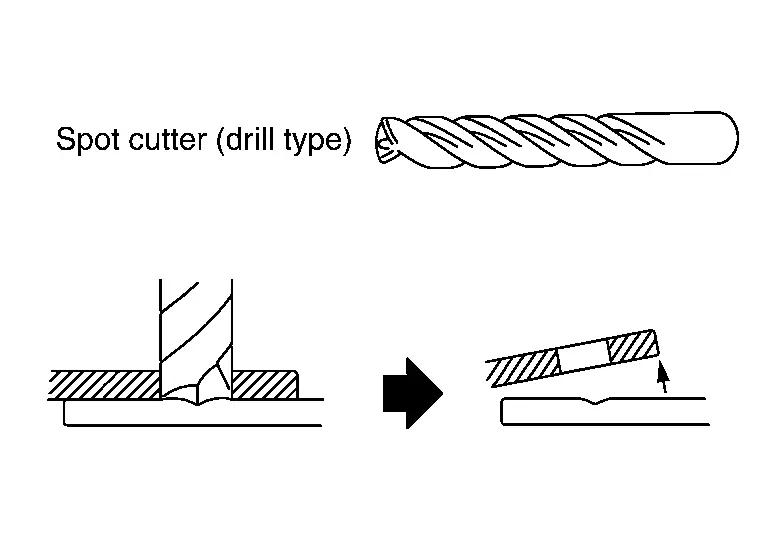 |
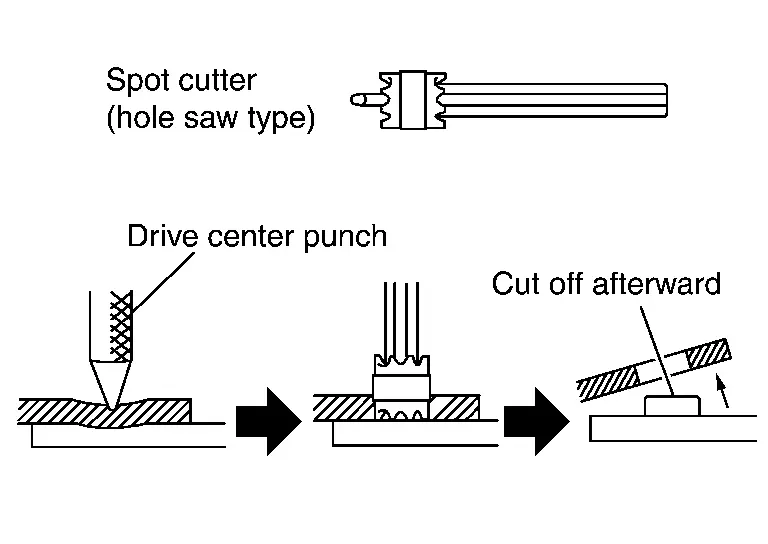 |
Если трудно выполнить сварку с обратной стороны нижней панели, для резки точечных сварных соединений без сверления нижней панели можно использовать резак для точечной сварки.
Резак для точечной сварки коронкового типа требует зачистки точечного шва после резки. Это требует дополнительного времени.
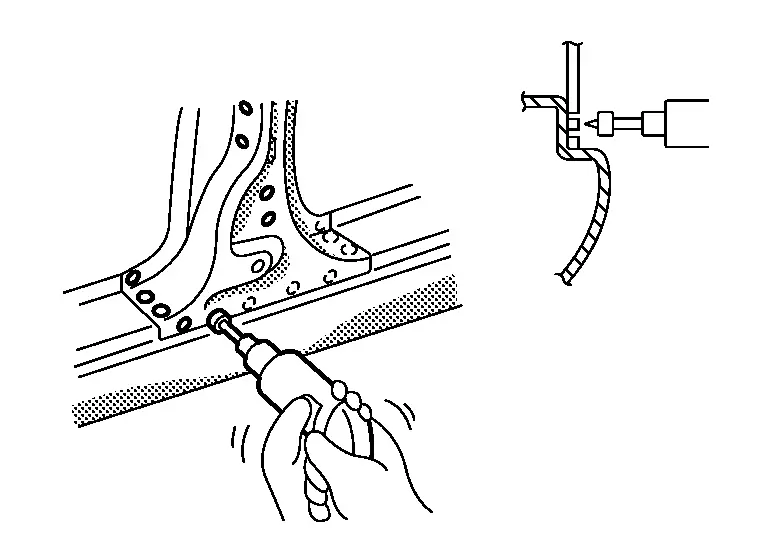
(b) С помощью дрели:
Дрель можно использовать для резки любых соединений, выполненных пробочной сваркой, путём рассверливания места пробочной сварки.
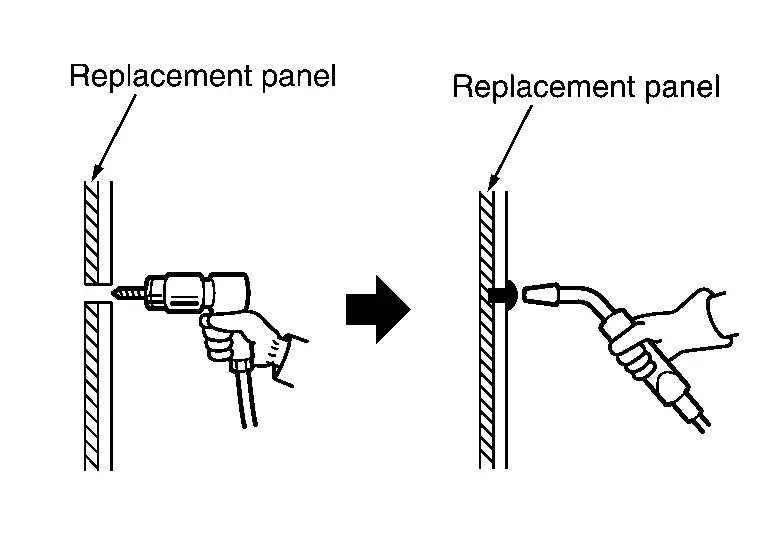 |
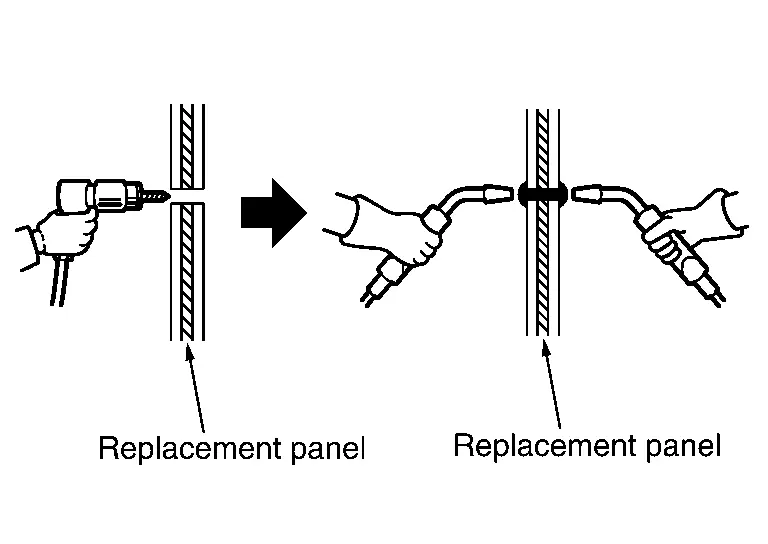 |
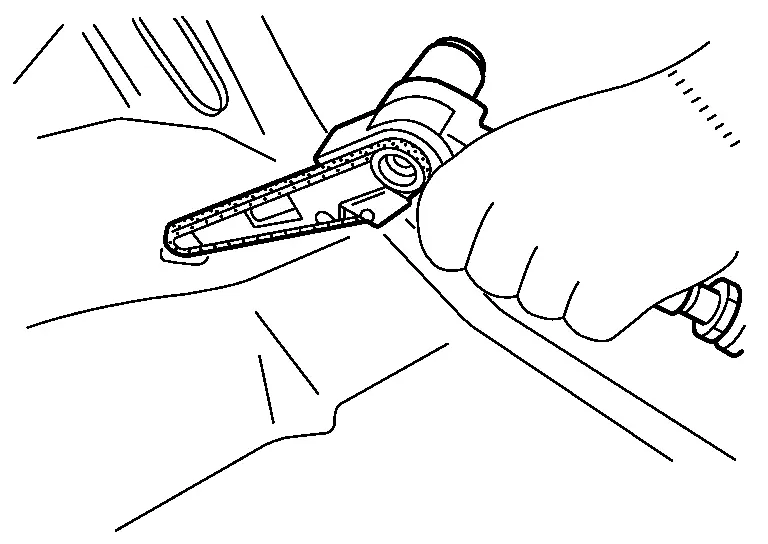
(3) РЕЗКА МЕСТ ТОЧЕЧНОЙ СВАРКИ ПНЕВМАТИЧЕСКОЙ ШЛИФОВАЛЬНОЙ МАШИНОЙ
Если резак для точечной сварки использовать нельзя, для удаления места точечной сварки используйте пневматическую шлифовальную машину (или ленточную шлифовальную машину). Используйте шлифовальную ленту 3M File Belt Sander #33573 и Cubitron II File Belt Grade 60+ #33445 или эквивалент.
(4) СНЯТИЕ ПАНЕЛИ ЗУБИЛОМ
После резки мест точечной сварки отделите панель с помощью зубила.
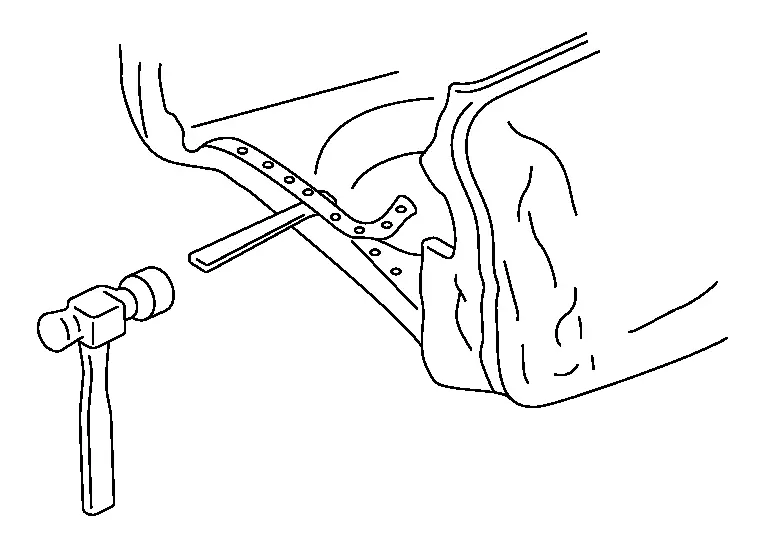
Таким образом, места точечной сварки отделятся от сопрягаемых поверхностей. Работу можно продолжать, одновременно убеждаясь в отделении мест точечной сварки.
(5) РЕЗКА MAG-СВАРНЫХ СОЕДИНЕНИЙ
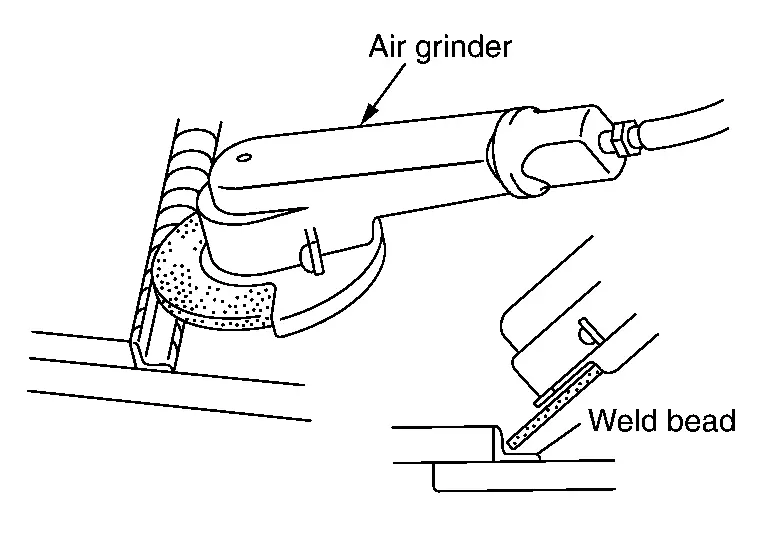
Способ MAG-сварки делится на два типа: пробочную и шовную сварку. Пробочный сварной шов можно удалить резаком для точечной сварки или аналогичным инструментом. Для удаления шовного сварного соединения зачистите шовный валик пневматической шлифовальной машиной. Следите, чтобы шлифовка велась со стороны заменяемой панели. Не шлифуйте сильно повторно используемую панель.
(6) УДАЛЕНИЕ ПАЯНОГО СОЕДИНЕНИЯ ПАНЕЛИ
Пайка применяется для улучшения внешнего вида соединяемых участков (крыши и крыла) наружной панели кузова, а также для улучшения герметичности. Паяные соединения, как правило, можно разъединить, расплавив припой кислородно-ацетиленовой горелкой.
Если использовалась дуговая пайка, срежьте сварной участок пневматической шлифовальной машиной или аналогичным инструментом. Температура плавления металла дуговой пайки выше, чем при обычной пайке, и панель может быть повреждена этим высоким нагревом. Обычную пайку и дуговую пайку можно различить по цвету припоя: обычная пайка выглядит как латунь, а дуговая пайка имеет медный цвет.
(a) Резка пневматической пилой и зачистка напильником и ленточной шлифовальной машиной.
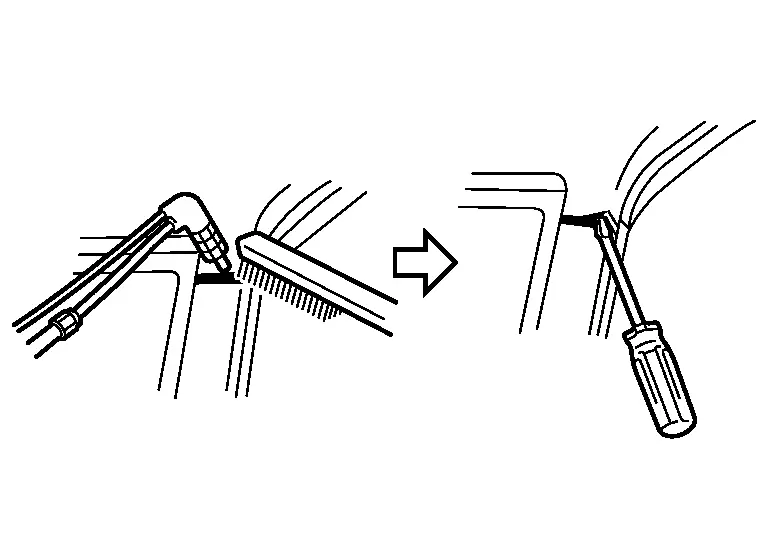
Удалите металл проволочной щёткой и разделите панели. Пока присадочный металл ещё горячий, вставьте кончик отвертки или аналогичного инструмента между панелями, чтобы предотвратить повторное склеивание.
(b) Резка пневматической шлифовальной машиной с использованием шлифовального круга для сварных швов 3M 01991 (или аналог).
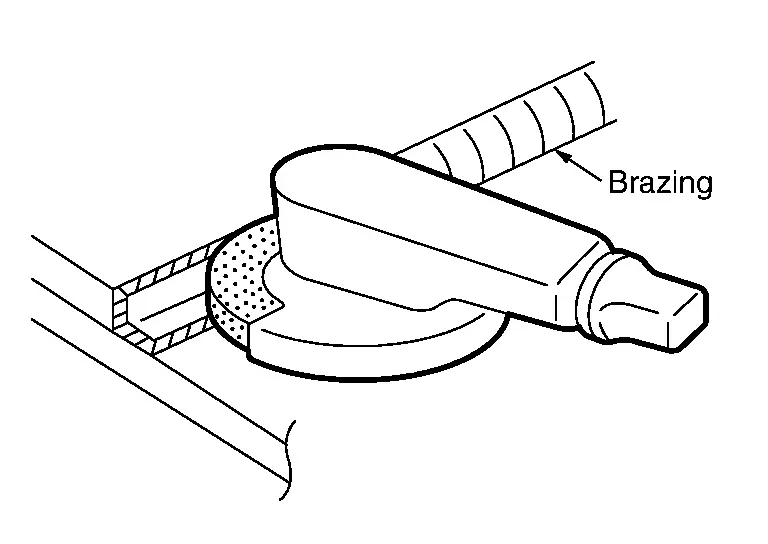
Срежьте паяный участок пневматической шлифовальной машиной. Не шлифуйте панель, которая будет использоваться повторно, чрезмерно.
Меры предосторожности при работе с высокопрочной сталью (HSS) и сверхвысокопрочной сталью (UHSS)
Высокопрочная сталь (HSS) — сталь с пределом прочности от 440 МПа до 979 МПа.
Сверхвысокопрочная сталь (UHSS) — сталь с пределом прочности свыше 980 МПа.
(a) Ремонт усилителей (например, лонжеронов) с помощью нагрева не рекомендуется, так как это может ослабить деталь. Если нагрев неизбежен, не нагревайте детали из HSS выше 550 °C. Контролируйте температуру нагрева термометром. (Подходят термокарандаши и аналогичные термоиндикаторы.)
Если детали из HSS или UHSS были нагреты выше 550 °C, их необходимо заменить новыми.
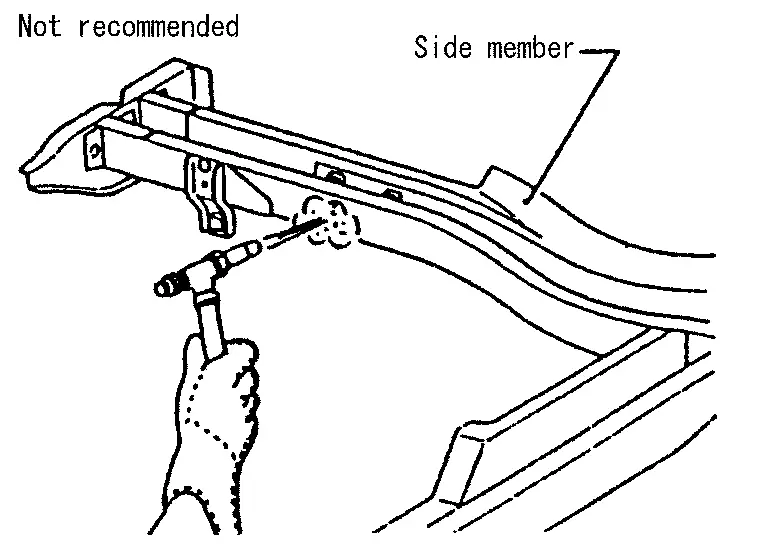
(b) При правке кузовных панелей соблюдайте осторожность при вытяжке любой панели из HSS. Поскольку HSS очень прочна, вытягивание может вызвать деформацию соседних участков кузова. В этом случае увеличьте количество точек измерения и аккуратно вытягивайте панель из HSS.
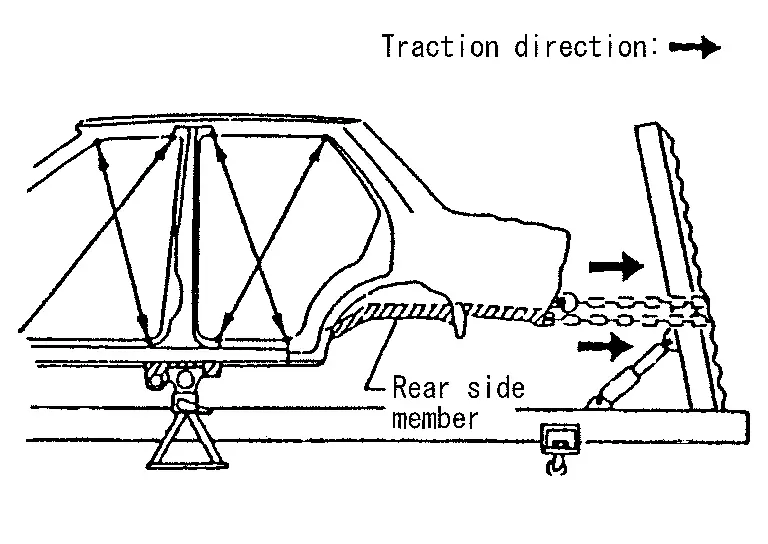
(c) При резке панелей из HSS по возможности не используйте газовую (горелочную) резку. Вместо этого используйте пилу, чтобы не ослабить соседние участки из-за нагрева. Если газовая (горелочная) резка неизбежна, оставьте запас не менее 50 мм (1,97 дюйма).
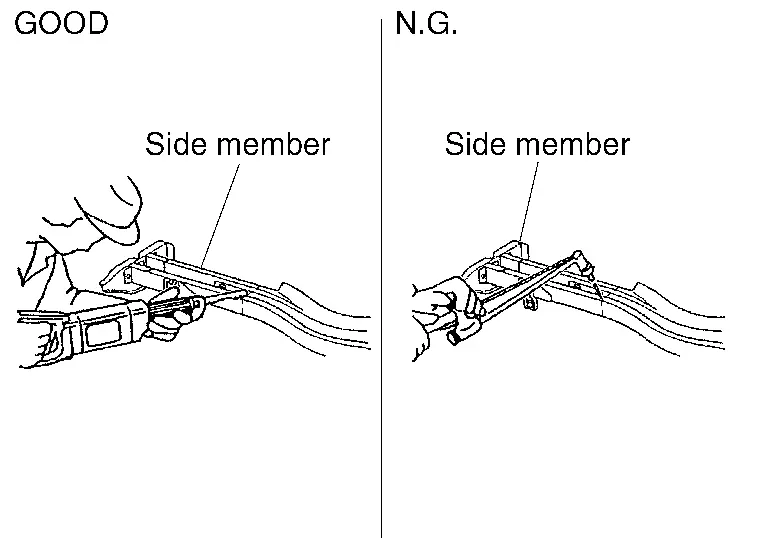
(d) При сварке панелей из HSS по возможности применяйте точечную сварку, чтобы минимизировать ослабление соседних участков из-за нагрева.
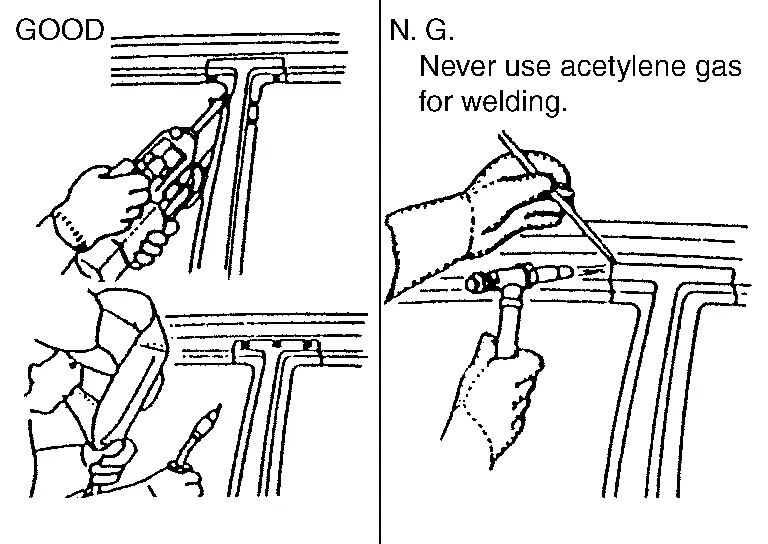
Если точечная сварка невозможна, используйте сварку MAG. Не применяйте газовую (горелочную) сварку, так как её прочность сварного соединения ниже.
(e) Точечный сварной шов на панелях из HSS тверже, чем на обычной стальной панели.
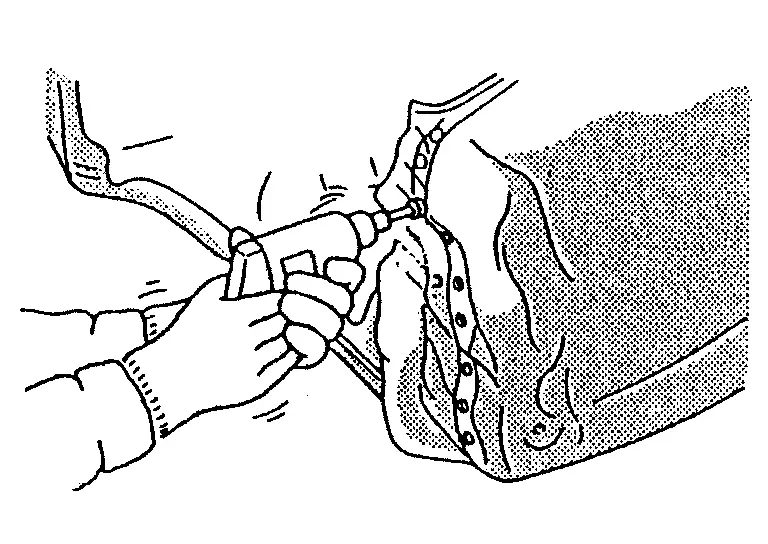
Поэтому при срезании точечных сварных швов на панели из HSS используйте низкооборотную дрель с высоким крутящим моментом (1 000–1 200 об/мин), чтобы повысить стойкость сверла и облегчить работу.
Запрет на работы со сверхвысокопрочной сталью (UHSS)
Сверхвысокопрочная сталь (UHSS) — сталь с пределом прочности 980 МПа и выше.
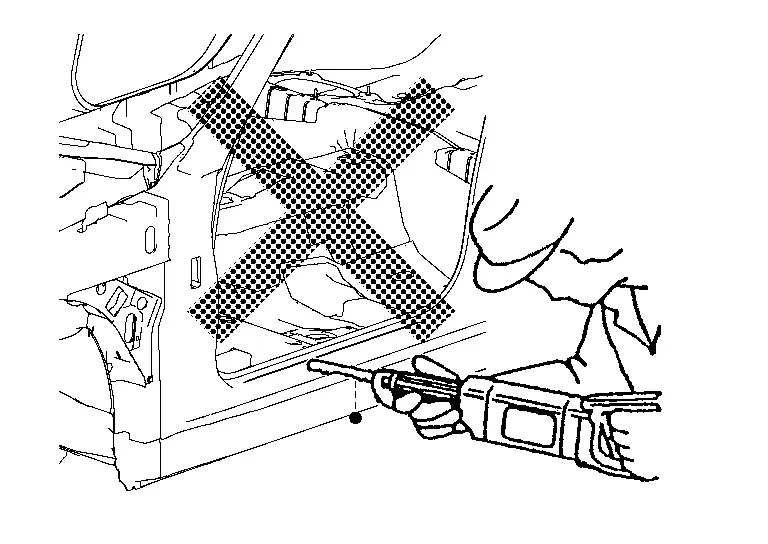
Никогда не разрезайте и не соединяйте панели, пластины и усилители из сверхвысокопрочной стали (UHSS).
Если такая деталь повреждена, замените её.
Процесс отбортовки заднего крыла
Когда заднее крыло и наружная арка колеса соединены клеем, применяется описанный ниже метод замены панели.
Арку колеса необходимо установить и отбортовать по наружной арке колеса с левой и правой сторон.
Для отбортовки арки колеса необходимо отремонтировать повреждённые или деформированные участки вокруг наружной арки колеса.
Порядок выполнения отбортовки
(a) Удалите все покрытия, клей и коррозию с зоны склеивания. Используйте абразив, который не истончит металл.
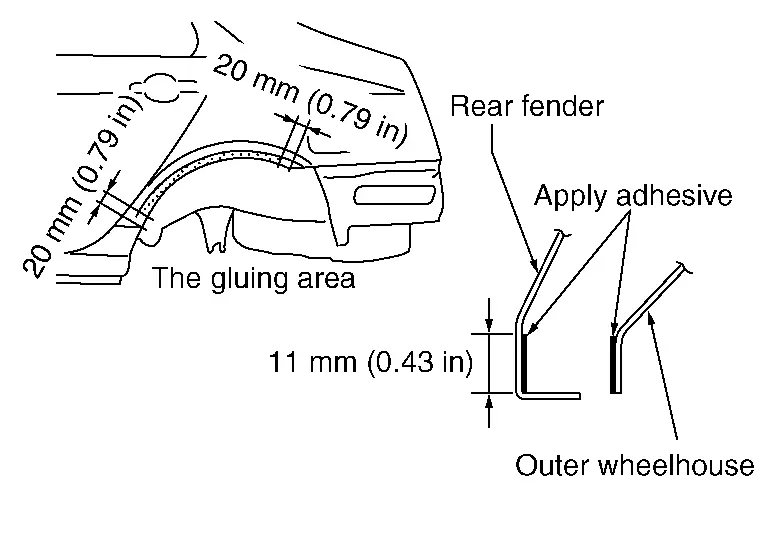
(b) Удалите все покрытия, клей и коррозию с зоны склеивания. Используйте абразив, который не истончит металл (заменяемой детали).
(c) Нанесите новый клей на оба указанных участка наружной арки колеса и заднего крыла.
| <Клей> | 3M™ 08115 Клей для панелей или эквивалент |
(d) Установите заднее крыло на кузов автомобиля и сварите требуемые участки, кроме участка отбортовки.
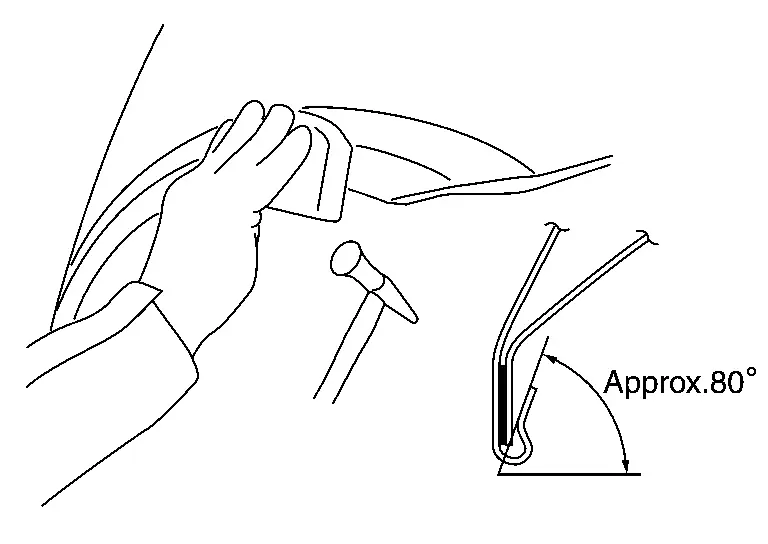
(e) Постепенно загибайте сварной участок, начиная от центра арки колеса, молотком и поддержкой (также отбортуйте конец фланца).
(f) Отбортовка молотком выполняется до угла примерно 80°.
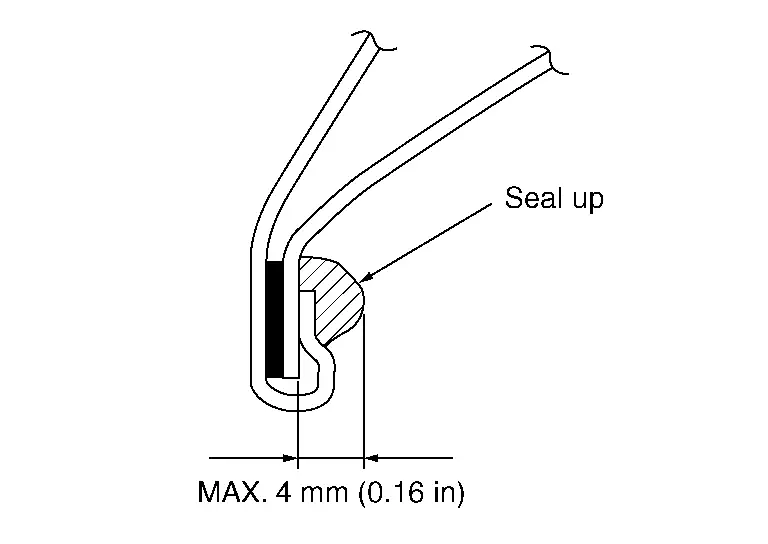
(g) Начиная от центра, постепенно отбортовывайте арку колеса, слегка перемещая отбортовочный инструмент [SST: KV991-10000] вперёд и назад.

(h) Загерметизируйте участок вокруг отбортованного конца фланца.
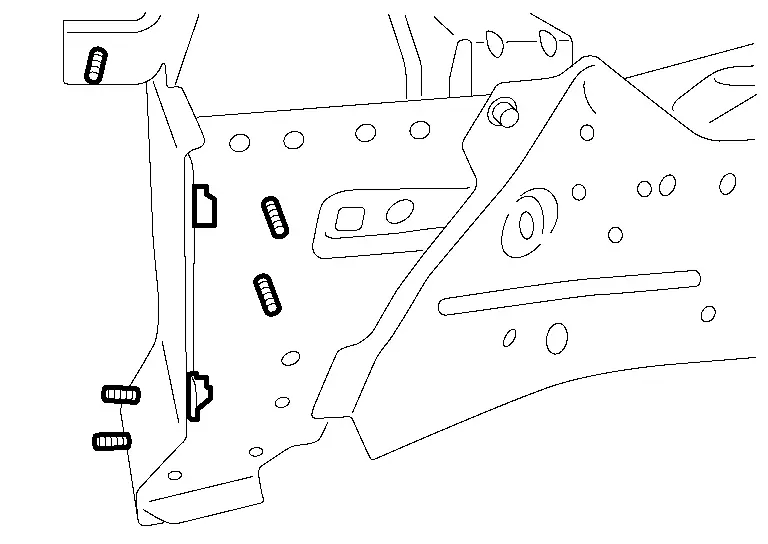
Способ приварки шпилек и приварных гаек
Если шпильки и приварные гайки не приварены к детали, полученной для ремонта, а поставляются отдельно, для приварки используйте следующий способ.
(1) ФЛАНЦЕВЫЙ БОЛТ
Удалите краску, ржавчину или масло с поверхности панели.
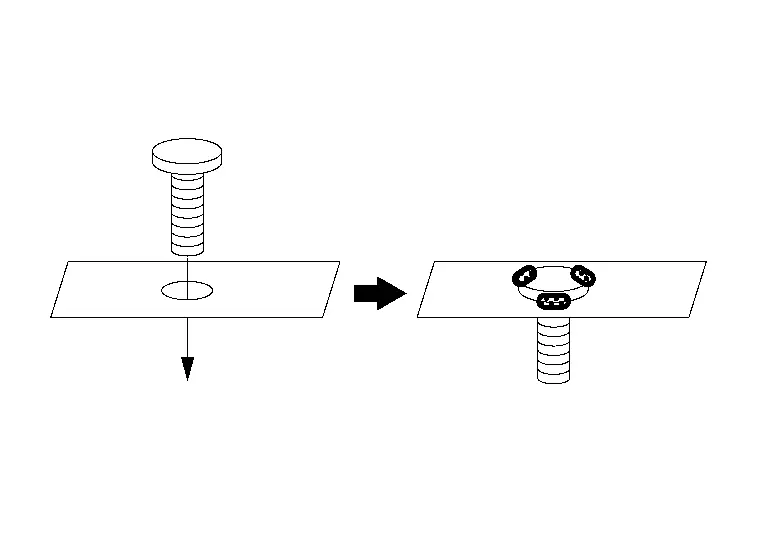
Вставьте болт, временно затяните на нём соответствующую гайку и выполните центровку.
Нанесите цинковый грунт для сварки на свариваемые поверхности.
Равномерно приварите в 3 точках сваркой MAG. [примерно 3 мм (0,12 дюйма)]
Нанесите соответствующее антикоррозионное покрытие на соответствующие участки.
(2) ПРИВАРНАЯ ГАЙКА
Удалите краску, ржавчину или масло с поверхности панели.
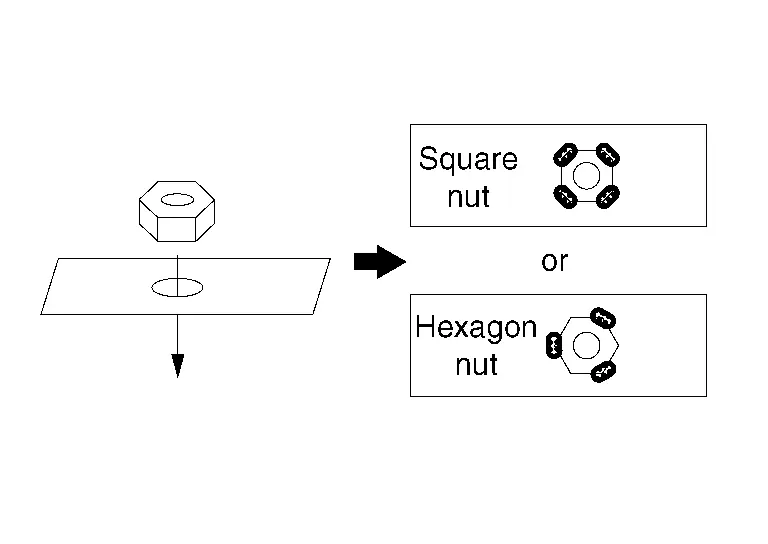
Установите гайку по центру отверстия панели, временно затяните на ней соответствующий болт и выполните центровку.
Равномерно приварите в 3 или 4 точках сваркой MAG. [примерно 3 мм (0,12 дюйма)]
Нанесите соответствующее антикоррозионное покрытие на соответствующие участки.
Подготовка к установке ремонтной панели
После снятия повреждённой панели необходимо выполнить две операции: подготовку к установке ремонтной панели и зачистку участка крепления панели на кузове.
(1) ЗАЧИСТКА КУЗОВА
(a) Зачистите область, где была снята панель с точечной сваркой. Тщательно удалите ржавчину и другие загрязнения с сопрягаемой поверхности.
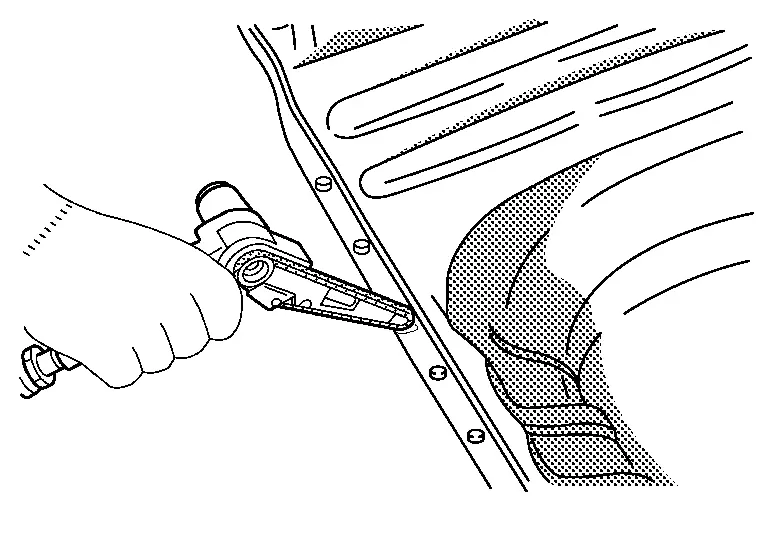
Также удалите краску с участка, подлежащего сварке.
Весь присадочный металл пайки должен быть тщательно удалён, иначе сварка будет некачественной.
(b) Неровности на сопрягаемой поверхности панели не позволяют правильно приварить панель. Молотком и поддержкой выправьте форму сопрягаемой поверхности.

(c) Нанесите сварочный грунт (weld through primer) на фланцы или участки, где будет выполняться сварка. Используйте 3M 5917 Weld- Thru II (или аналог) и следуйте указаниям производителя по MAG-сварке в местах, которые не будут окрашиваться на последующем этапе покраски.
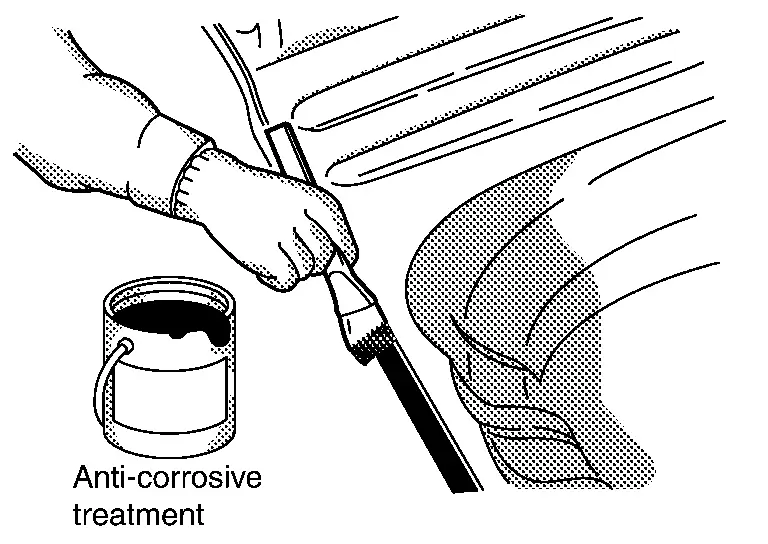
(d) Если нанести герметик после сварки сервисной панели невозможно, нанесите герметик до сварки.
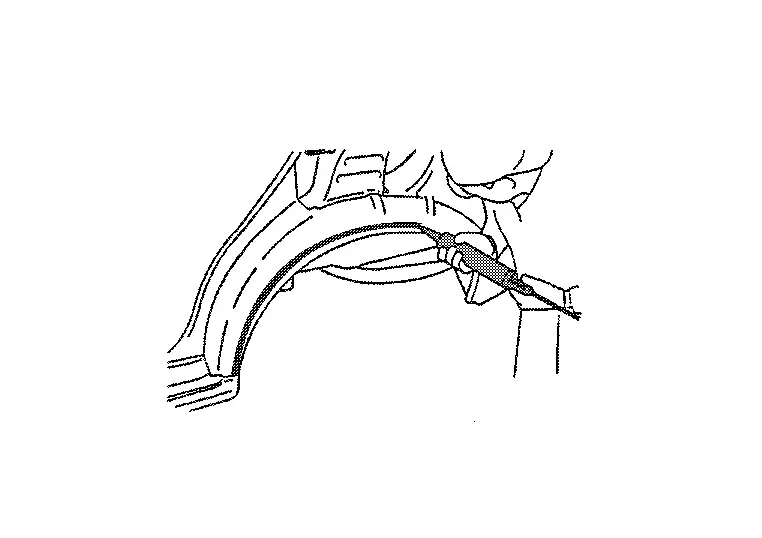
(2) ПОДГОТОВКА К УСТАНОВКЕ СЕРВИСНОЙ ПАНЕЛИ
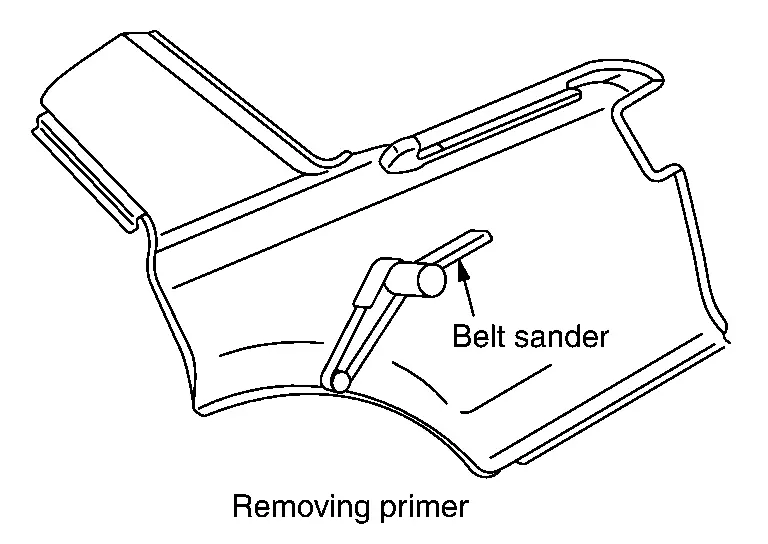
(a) Сервисная панель покрыта грунтовкой. Удалите грунтовку и нанесите точечный герметик на участки, подлежащие сварке. Не допускайте выдавливания точечного герметика из стыковочной поверхности панели.
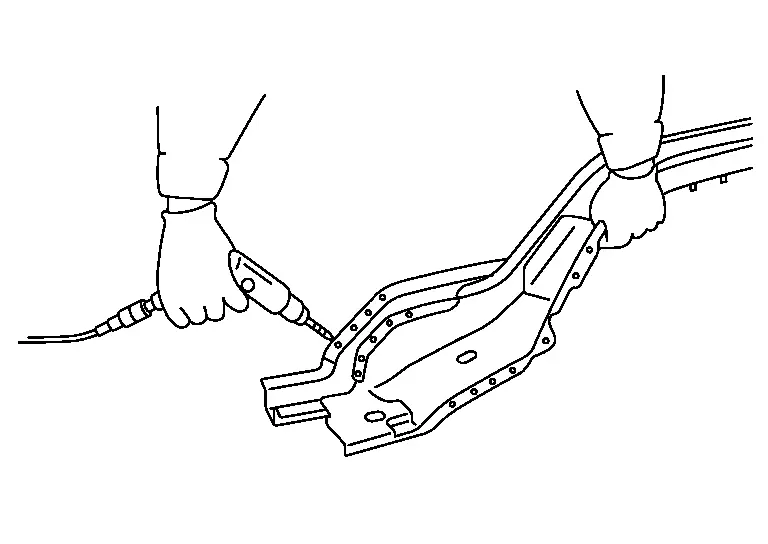
(b) При необходимости просверлите отверстия в сервисной панели для пробочной сварки.
Количество отверстий для пробочной сварки см. в руководстве по ремонту кузова для соответствующей модели. Количество отверстий должно соответствовать количеству заводских точечных сварных швов. Отверстия необходимо располагать на равном расстоянии друг от друга. Диаметр отверстий должен соответствовать толщине панели для сохранения прочности сварного соединения.
| Толщина панели | Диаметр отверстия под пробку |
|---|---|
| Менее 1.0 мм (0.039 дюйма) | Менее 5 мм (0.20 дюйма) |
1.0 мм - 2.4 мм (0.039 дюйма - 0.094 дюйма) |
6.5 мм - 10 мм (0.256 дюйма - 0.394 дюйма) |
| Более 2.4 мм (0.094 дюйма) | Более 10 мм (0.39 дюйма) |
(3) ПОНИМАНИЕ СЕРВИСНЫХ ДЕТАЛЕЙ
Это важно для определения необходимости замены панели или для обеспечения эффективной работы.
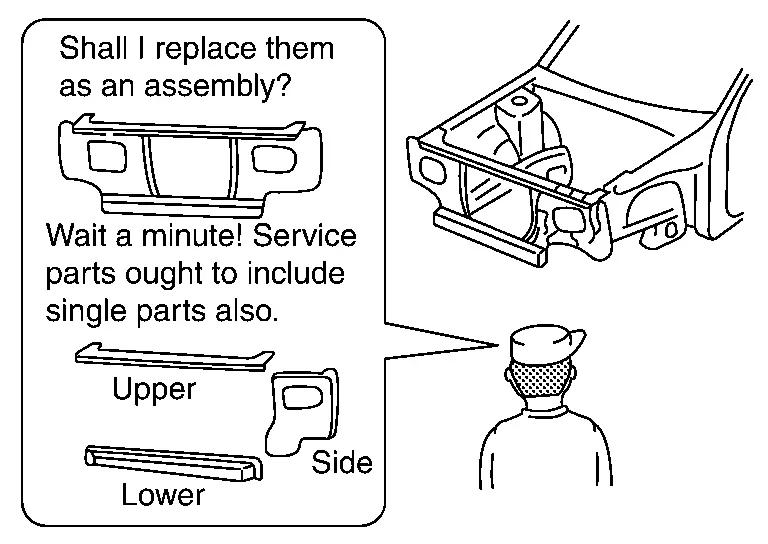
Сервисные детали следует подбирать по каталогу запчастей для каждой модели.
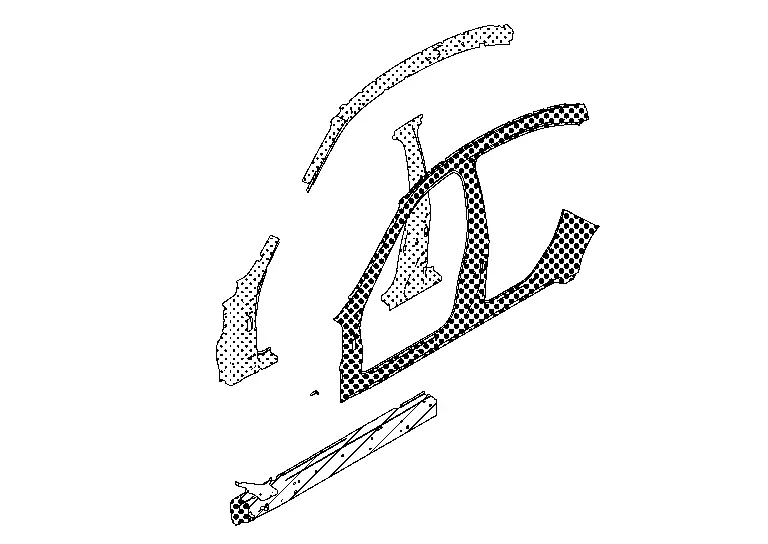
Цельная наружная боковая панель кузова состоит из двух типов сервисных панелей. Эти сервисные панели необходимо резать для использования в зависимости от места и степени повреждения.
| Разъемная наружная боковая панель кузова | Цельная наружная боковая панель кузова |
|---|---|
 |
 |
Антикоррозийная обработка
Антикоррозийная обработка может выполняться в три этапа: до сварки, до окраски и после окраски. В этом разделе описана антикоррозийная обработка на последних двух этапах.
(1) АНТИКОРРОЗИЙНАЯ ОБРАБОТКА ДО ОКРАСКИ
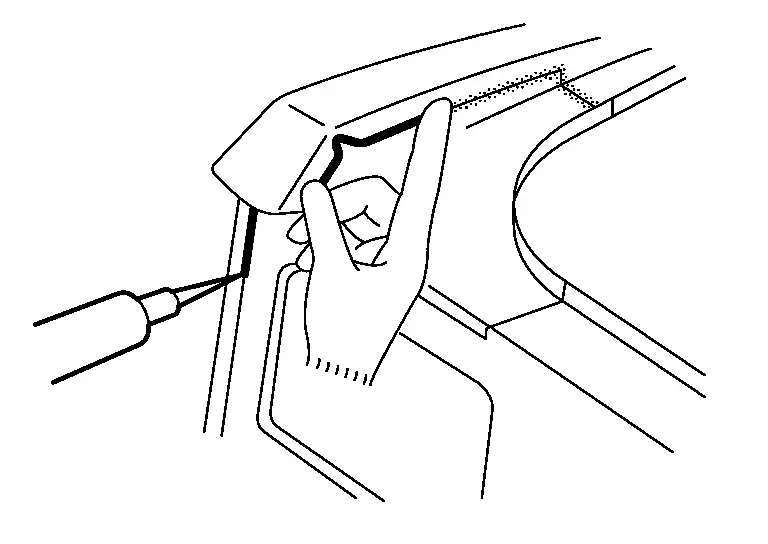
Нанесение герметика кузова
Герметик кузова предотвращает попадание воды или грязи через стыковочную поверхность панели. Он также предотвращает образование коррозии. Отверстие сопла герметика должно быть малым. Придайте нанесенному герметику форму пальцем или кистью. Точки нанесения герметика кузова см. в руководстве по ремонту кузова.
Нанесение защитного покрытия днища:
Нанесите защитное покрытие на днище кузова и внутреннюю часть колесной арки. Не наносите его на выхлопную трубу, элементы подвески или приводные узлы. Используйте одобренные препараты: 3M Cavity Wax Plus 08852 Anti-Corrosion Spray 18oz aerosol 4 08851 Applicator Wand Kit 8", 24" и 34" трубки.

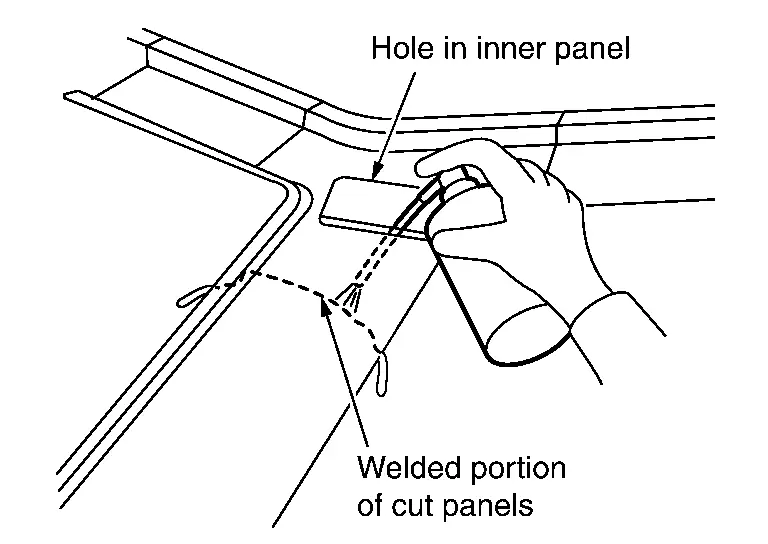
(2) АНТИКОРРОЗИЙНЫЙ ВОСК ПОСЛЕ ОКРАСКИ
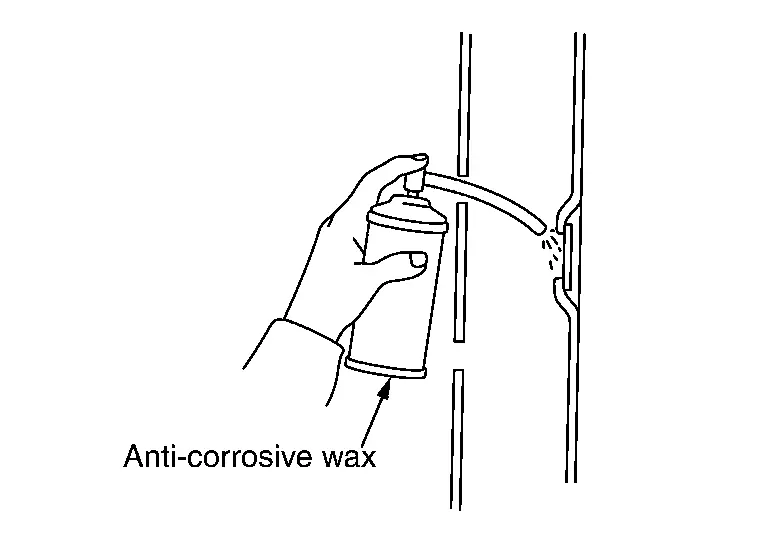
Нанесите антикоррозийный воск на заднюю сторону панели в местах, где окраска затруднена. Введите сопло с антикоррозийным воском в отверстия внутренней панели. Наносите до тех пор, пока антикоррозийный воск не начнет выступать из стыковочной поверхности панели.
Применение кузовной шпатлевки и шлифовка
Использование шпатлевки для кузова и шлифовка
Неровности панели можно исправить молотком и наковальней. Однако точное восстановление исходной формы этими инструментами занимает много времени. Для восстановления исходного профиля панели можно использовать шпатлевку для кузова. Для этого поверхность панели выполняется немного ниже исходной поверхности.
Шпатлевка используется для выравнивания формы, а также для сокращения времени ремонта.
В кузовных мастерских чаще всего используются кузовная шпатлевка, полиэфирная шпатлевка и мелкодисперсная шпатлевка.
В этом разделе в основном описывается кузовная шпатлевка.
Полиэфирная шпатлевка описана в руководстве по окраске.
Типы шпатлевок
| Тип (стандартные пределы толщины) | Характеристики | |
|---|---|---|
Кузовная шпатлевка (Для ремонта больших вмятин или царапин) [10 мм (0.39 дюйма)] |
Тип для обработки рашпилем |
|
| Облегчённый тип |
|
|
| Тип со стекловолокном или алюминиевым порошком |
|
|
Промежуточная шпатлевка [10 мм (0.39 дюйма)] (Для ремонта больших вмятин или царапин) |
|
|
Полиэфирная шпатлевка (Для заполнения пор и шлифовочных царапин в кузовной шпатлевке) |
Тип для нанесения шпателем [3 мм (0.12 дюйма)] |
|
Тип для распыления [1 мм (0.04 дюйма)] |
|
|
Нитроцеллюлозная шпатлевка [0.1 мм (0.004 дюйма)] (Мелкодисперсная шпатлевка) |
|
|
| Ультрафиолетовая отверждаемая шпатлёвка |
|
|
Порядок нанесения кузовной шпатлёвки
(1) УДАЛЕНИЕ ЛАКОКРАСОЧНОГО ПОКРЫТИЯ
Пневматической шлифмашиной удалите старую краску и зачистите («матируйте») поверхность панели для лучшей адгезии шпатлёвки. Сформируйте плавный переход («feather edge») на поверхности панели шириной примерно 20 мм (0,79 дюйма) за пределами зоны ремонта, чтобы устранить следы нанесения шпатлёвки.
(2) ХИМИЧЕСКОЕ ФОСФАТИРОВАНИЕ (ХИМИЧЕСКАЯ КОНВЕРСИОННАЯ ОБРАБОТКА)
Наружные панели кузова автомобилей NISSAN изготовлены из антикоррозионной стали. Перед нанесением обычной кузовной шпатлёвки эти панели следует покрыть самотравящим грунтом.
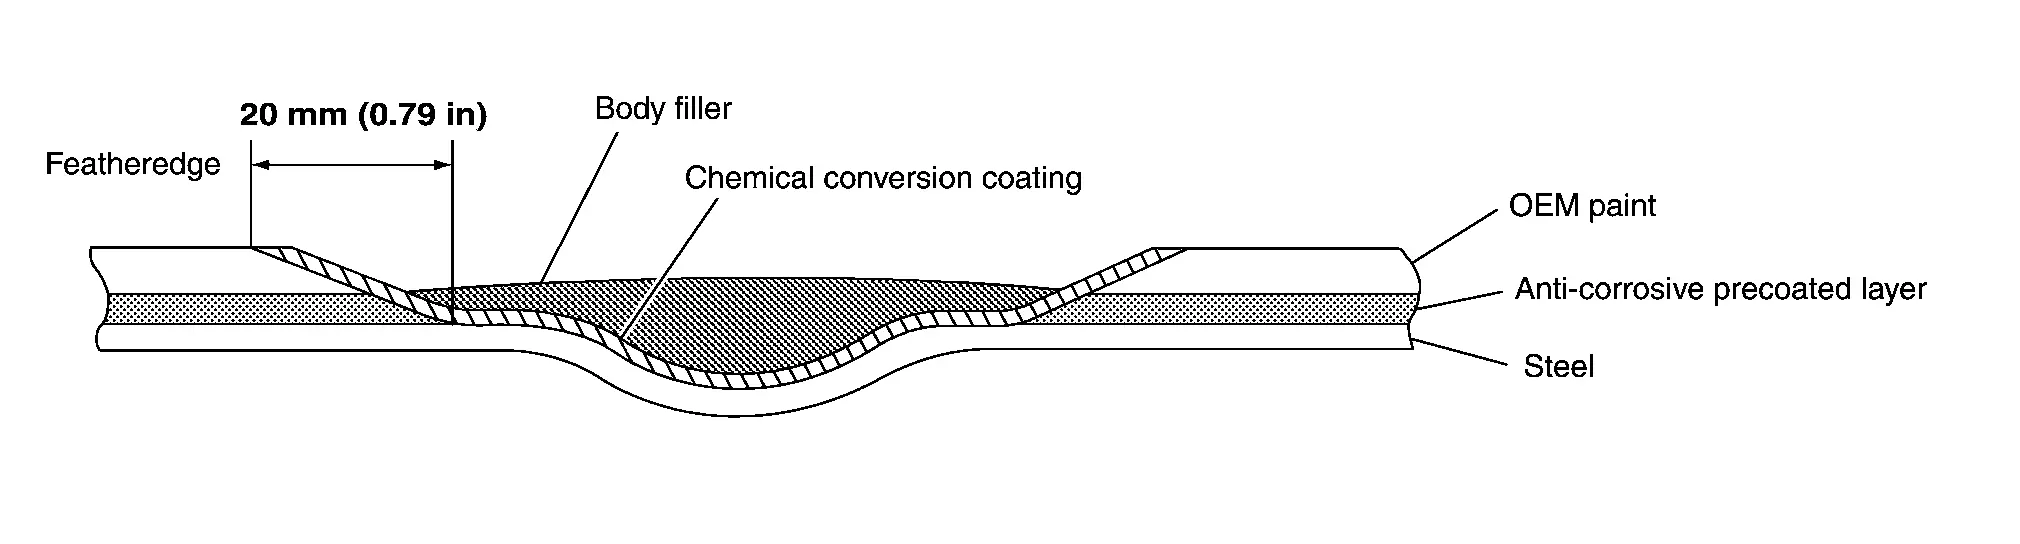
Если шпатлёвка разработана для антикоррозионной стали, химическая конверсионная обработка не требуется. (Подтвердите это у поставщика шпатлёвки.)
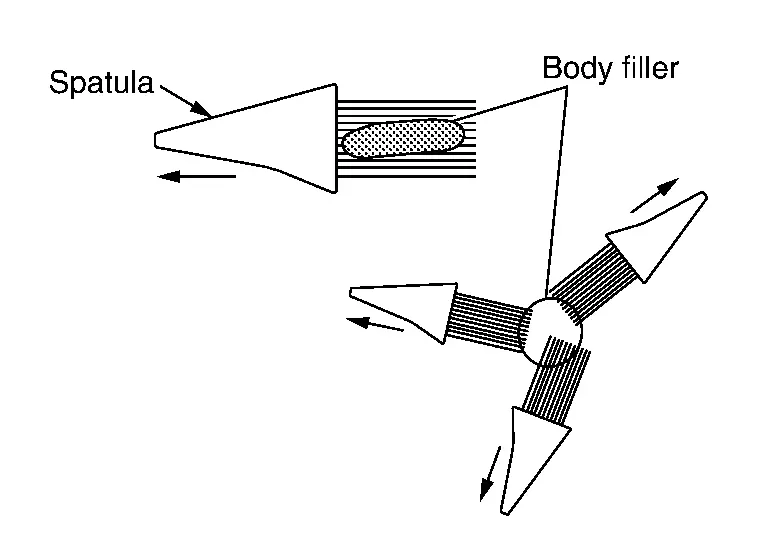
(3) ДВИЖЕНИЕ ШПАТЕЛЯ
При нанесении на овальный участок перемещайте шпатель вдоль его длины. При нанесении на круглый участок перемещайте шпатель в разных направлениях, как показано на рисунке.
(4) ТЕХНИКА НАНЕСЕНИЯ
Наносите кузовную шпатлёвку несколькими тонкими слоями.
(a) Удерживайте шпатель сбалансированно и слегка приподнято, затем втирайте шпатлёвку в царапины.
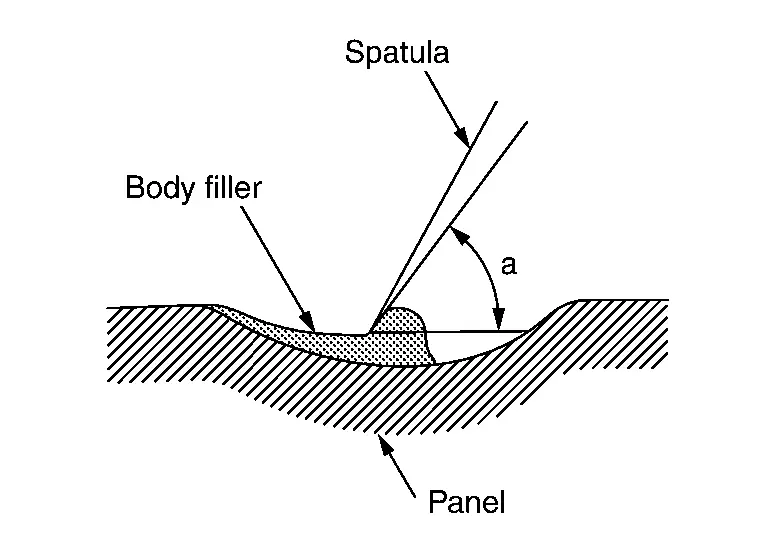
| a | : 60°– 90° |
(b) Набирайте на шпатель большое количество шпатлёвки.
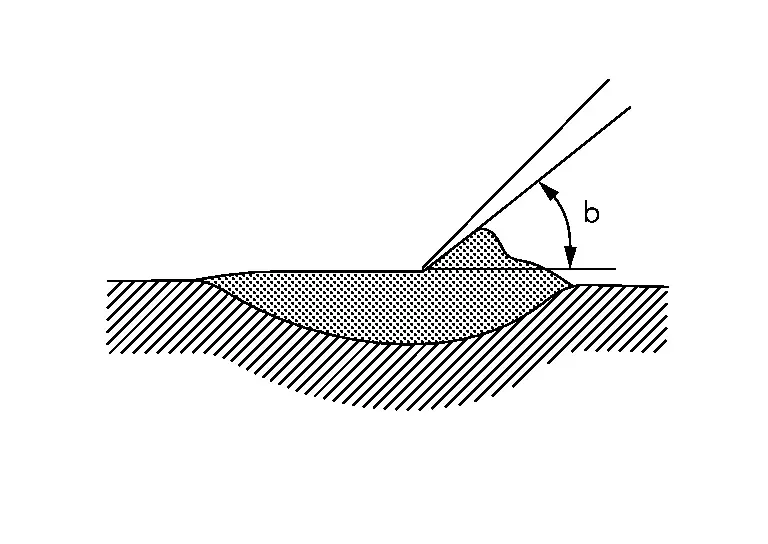
Держите шпатель слегка наклонно и наносите шпатлёвку несколькими проходами (не наносите слишком много за один раз), пока не покроете выше базовой линии.
| b | : 30°– 45° |
(c) Выровняйте нанесённую шпатлёвку шпателем.
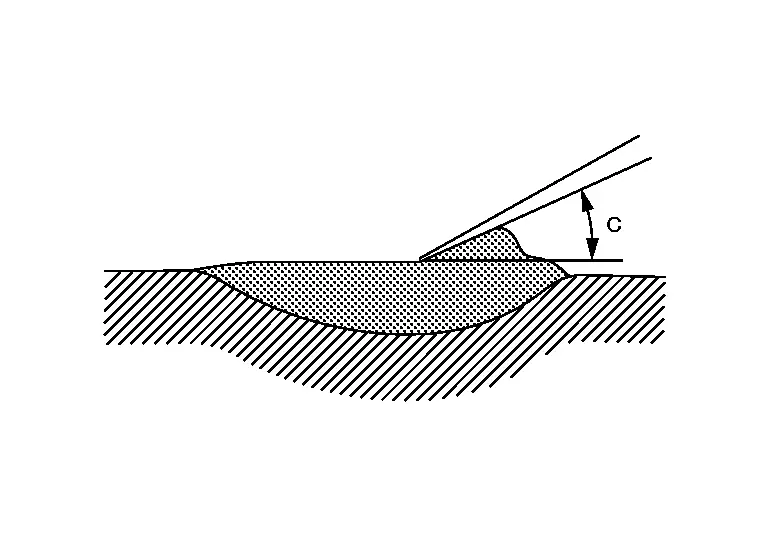
Выполните финишную обработку для выравнивания поверхности. Поверхность шпатлёвки должна быть немного выше поверхности панели.
| c | : Менее 30° |
(5) МЕРЫ ПРЕДОСТОРОЖНОСТИ ПРИ НАНЕСЕНИИ
Не допускайте попадания кузовной шпатлёвки на край базового слоя краски. Это размягчит базовый слой и приведёт к проявлению контуров ремонта и видимому кольцу вокруг зоны ремонта. Край шпатлёвки должен заканчиваться на голом металле или на слое катафорезного грунта (e-coat), чтобы избежать этого.
(6) НАНЕСЕНИЕ ШПАТЛЁВКИ НА ПЛОСКУЮ ПОВЕРХНОСТЬ
(a) Наносите шпатлёвку так, чтобы отремонтированная поверхность была вровень с окружающей поверхностью панели.
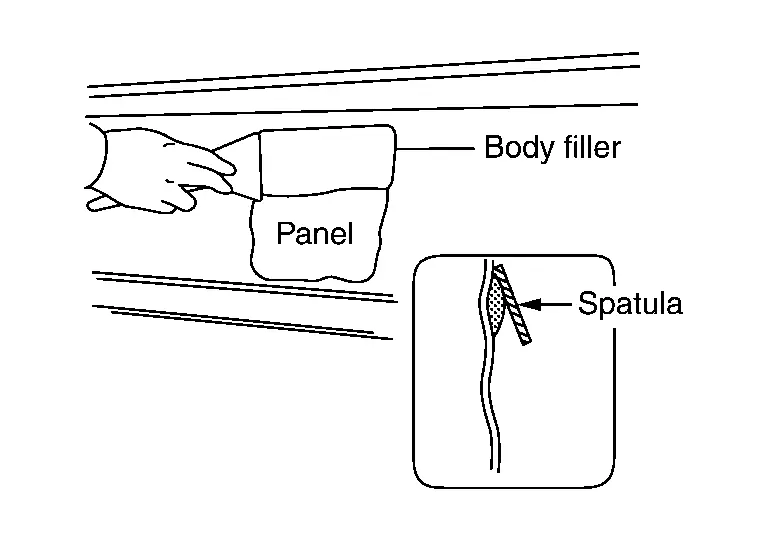
(b) Нанесите следующий слой шпатлёвки с перекрытием 1/3 – 2/3 предыдущего, чтобы устранить ступеньку.
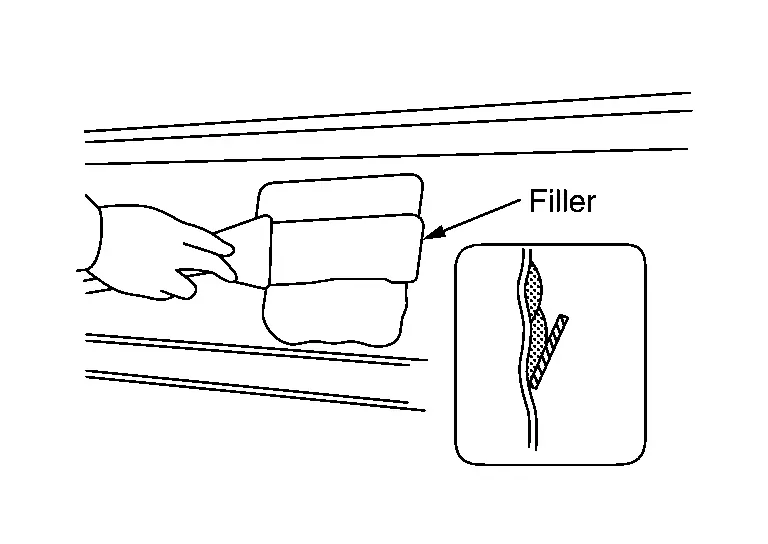
(c) Повторяйте (b), пока шпатлёвка не будет правильно нанесена на нужный участок.
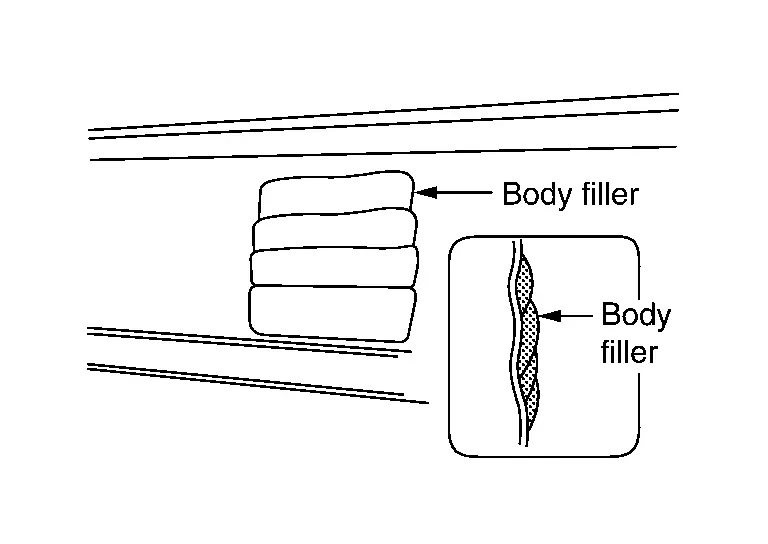
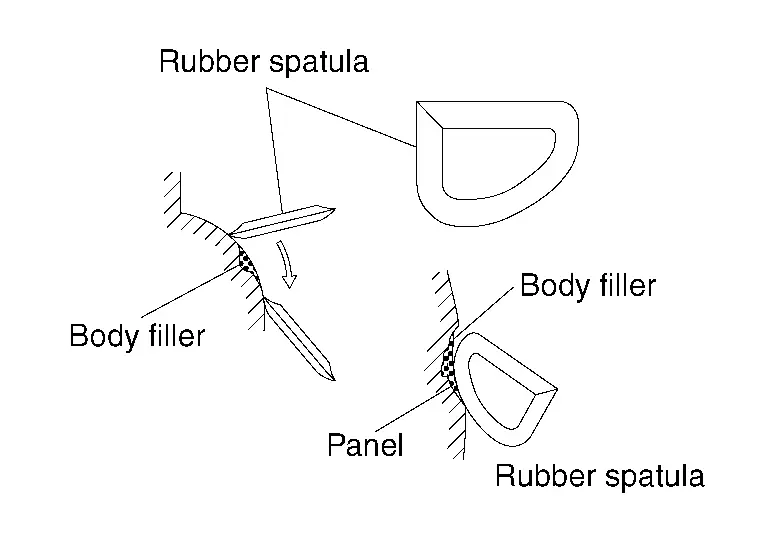
(7) НАНЕСЕНИЕ ШПАТЛЁВКИ НА ИЗОГНУТУЮ ПОВЕРХНОСТЬ
Для нанесения на изогнутые поверхности рекомендуется использовать гибкий резиновый шпатель.
(8) НАНЕСЕНИЕ ШПАТЛЁВКИ НА ЛИНИЮ ШТАМПОВКИ (РЕБРО ЖЁСТКОСТИ)
(A) Наклейте ленту вдоль линии штамповки. Затем нанесите шпатлёвку только с одной стороны линии штамповки.
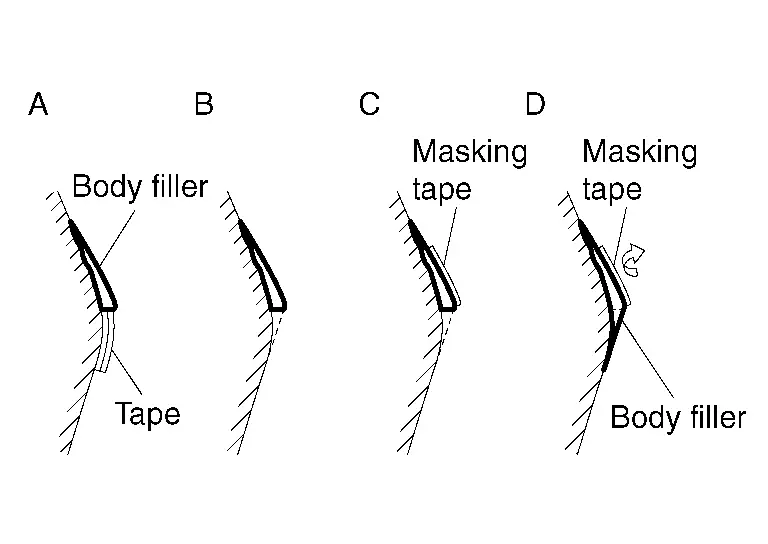
(B) Снимите ленту с полузатвердевшей шпатлёвки.
(C) Наклейте ленту вдоль нанесённой и полузатвердевшей линии шпатлёвки.
(D) Нанесите шпатлёвку с другой стороны линии штамповки.
Высыхание кузовной шпатлёвки
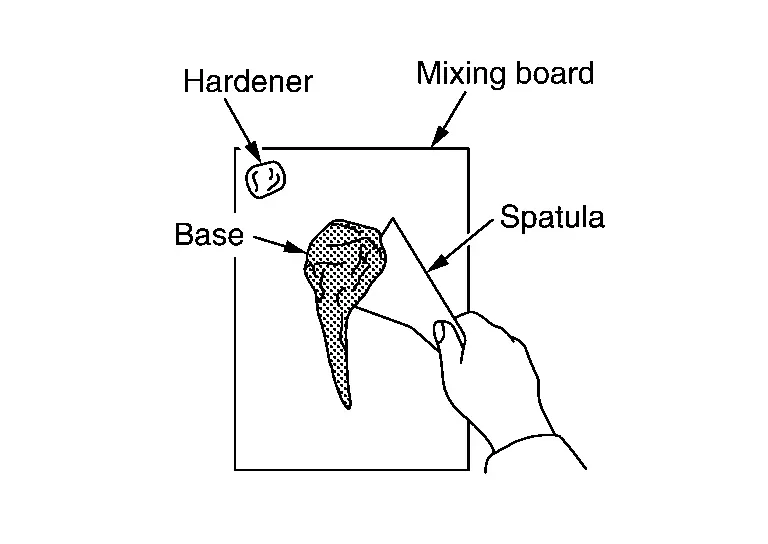
Когда отвердитель смешивается с базой, шпатлёвка начинает твердеть. Также выделяется тепло, которое ускоряет отверждение. По этой причине скорость высыхания шпатлёвки зависит от максимально допустимой толщины слоя.
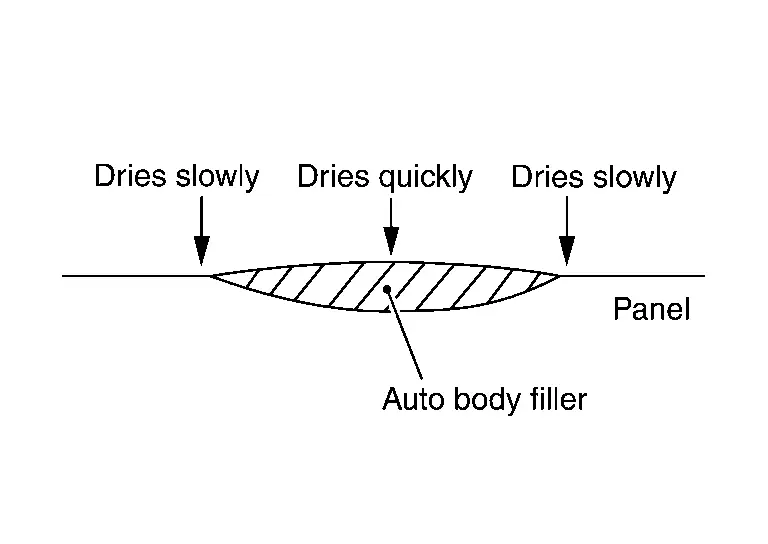
Если наносится толстый слой шпатлёвки, выделяемое тепло остаётся внутри, поэтому она твердеет быстро.
Там, где слой шпатлёвки не толстый, она твердеет довольно медленно, так как тепло рассеивается наружу.
Примерно через 10–20 минут (при 20 °C или 68°F) после нанесения шпатлёвка становится достаточно твёрдой для шлифовки шерошником. Если температура окружающей среды низкая, используйте нагреватель панели или скорректируйте время высыхания. Чтобы проверить, высохла ли шпатлёвка, надавите пальцем на тонкий участок. Если она сухая, её можно шлифовать.
Шлифовка зоны шпатлёвки
Шлифуйте шпатлёвку, когда она полузатвердела. Полузатвердевшая шпатлёвка — это состояние, при котором поверхность при легком шлифовании шерошником дает непрерывную линейную стружку. После полного затвердевания шлифовать шерошником будет трудно.
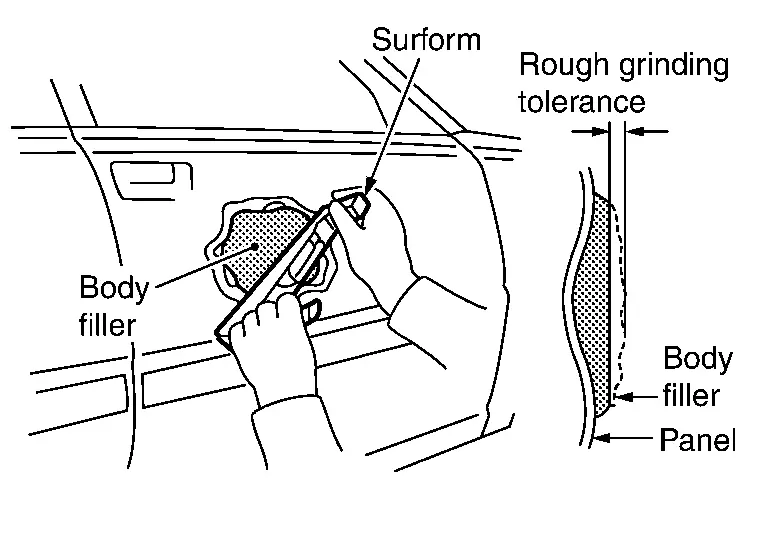
(1) ГРУБАЯ ШЛИФОВКА ШЕРОШНИКОМ
Выровняйте поверхность шпатлёвки шлифовкой шерошником или аналогичным инструментом. Шлифуйте в разных направлениях. Лучших результатов можно добиться, наклонив шерошник на 30° – 40° относительно направления движения. Следите, чтобы не повредить окружающую поверхность панели.
(2) ГРУБАЯ ШЛИФОВКА ПНЕВМАТИЧЕСКОЙ ШЛИФМАШИНОЙ
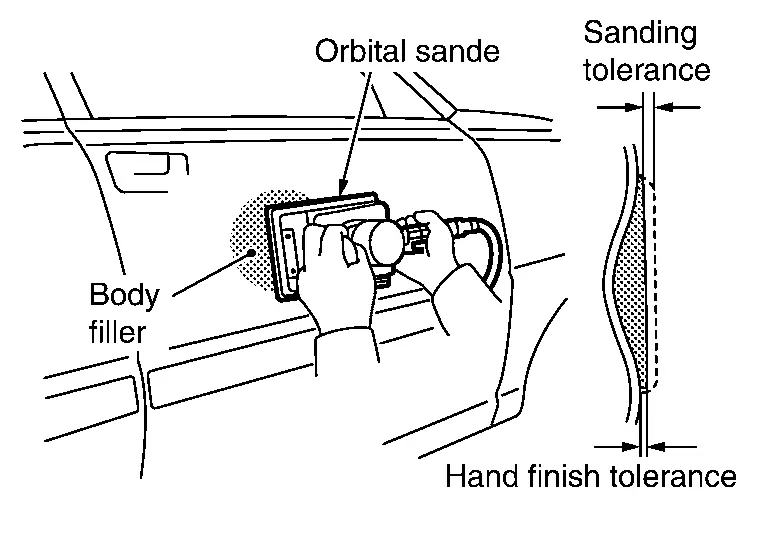
Выровняйте поверхность шпатлёвки шлифовкой эксцентриковой шлифмашиной (dual action) или орбитальной шлифмашиной. Шлифуйте в разных направлениях.

Этот метод шлифовки быстрее, чем шлифовка шерошником. Однако если работник не привык к такому типу шлифовки, из-за чрезмерного снятия материала поверхность может получиться неровной. Используется наждачная бумага P80 – P120.
(3) ФОРМОВКА ВСЕЙ ПАНЕЛИ
Используя орбитальную или эксцентриковую шлифмашину, придайте форму отремонтированной панели. Оставьте припуск, необходимый для финишной отделки. Используется наждачная бумага P120 – P180.
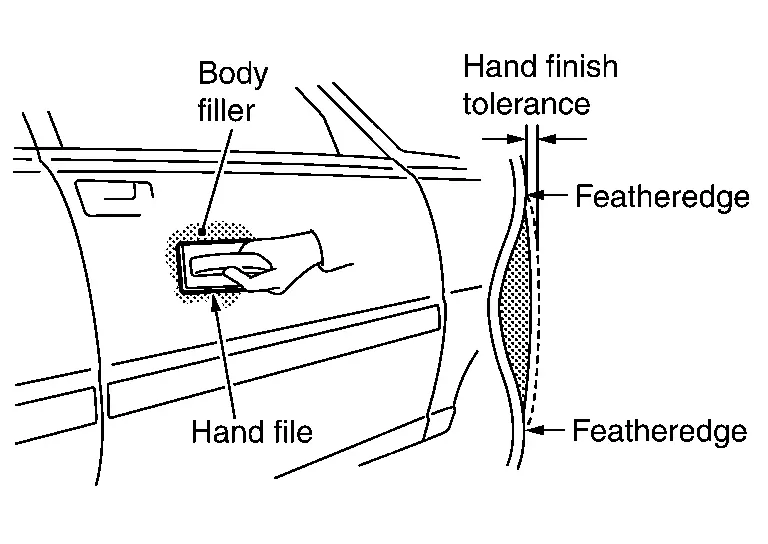
(4) ФИНИШНАЯ ОБРАБОТКА ВРУЧНУЮ НАПИЛЬНИКОМ
Используя ручной напильник, орбитальную или эксцентриковую шлифмашину, выровняйте поверхность шпатлёвки и сформируйте плавный переход («feather edge») до уровня окружающей панели. Используется наждачная бумага P240 – P320.
Зернистость наждачной бумаги

Выбирайте наждачную бумагу зернистости, подходящей для используемой шпатлёвки. Риски от шлифовки устраняются дальнейшей шлифовкой.
ПЕРЕХОД НА НАЖДАЧНУЮ БУМАГУ ДРУГОЙ ЗЕРНИСТОСТИ
Риски, оставшиеся от шлифовки, зачищайте наждачной бумагой следующей, более мелкой зернистости. При этом не шлифуйте наждачной бумагой, зернистость которой мельче предыдущей более чем на две градации.
| Неисправно | : #80 ⇒ #180 ⇒ #320 ⇒ #400 |
*: Учтите, что при шлифовке наждачной бумагой, зернистость которой мельче последней использованной более чем на две градации, удаление глубоких рисок, оставшихся от более грубой бумаги, а также любых остаточных глубоких рисок может занять больше времени.
| ОК | : #120 ⇒ #180 ⇒ #240 ⇒ #320 ⇒ #400 |
Шлифующая способность пневматической шлифмашины
Диаметр (показан на рисунке) окружности, описываемой частью эксцентриковой и орбитальной шлифмашины, называется диаметром орбиты. Чем больше площадь, показанная диагональной штриховкой, тем выше шлифующая способность.
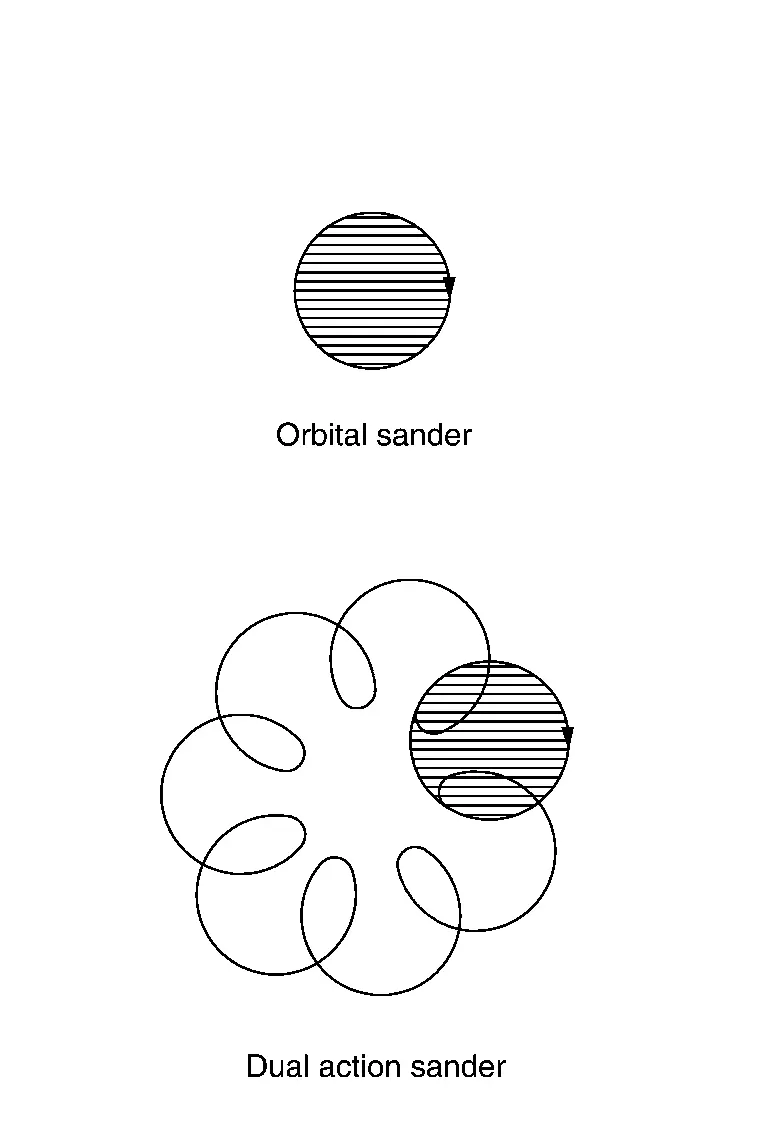
Когда требуется точность поверхности, следует выбирать шлифмашину с меньшим диаметром орбиты. Когда требуется высокая шлифующая способность, следует выбирать шлифмашину с большим диаметром орбиты.
| Вид работы | Диаметр орбиты |
| Шлифовка кузовной шпатлевки | 7 мм - 10 мм (0,28 дюйма - 0,39 дюйма) |
| Шлифовка грунт-наполнителя | 4 мм - 5 мм (0,16 дюйма - 0,20 дюйма) |
| Зачистка поверхности перед нанесением верхнего покрытия | 3 мм - 4,5 мм (0,118 дюйма - 0,177 дюйма) |
Ремонт ржавчины и коррозии
Ремонт ржавчины и коррозии
Ржавчина на листовом металле возникает в результате химической реакции стали с кислородом воздуха, которая называется окислением. Если ржавчину не устранить, она будет распространяться и в конечном итоге вызовет коррозию и повреждение листового металла. Если автомобиль Nissan Pathfinder long время эксплуатируется в тяжелых условиях окружающей среды, на поверхностях кузова может образоваться ржавчина или коррозия. При ремонте ржавчины и коррозии необходимо не допустить распространения ржавчины с отремонтированного участка.
Удаление ржавчины в пределах поверхности облицовочной панели
Зачистите поврежденный ржавчиной участок пневматической шлифмашиной или аналогичным инструментом.
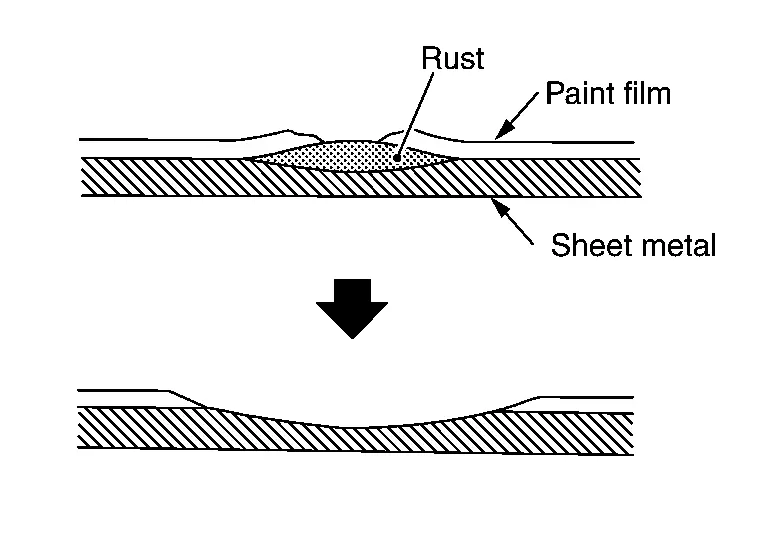
Ржавчина может распространяться дальше, чем видно снаружи. Поэтому необходимо зачистить участок вокруг пораженной ржавчиной зоны. Заполните зачищенный участок с помощью кузовной шпатлевки.
Ремонт прокорродировавшей панели
(1) ЗАПОЛНЕНИЕ СТЕКЛОТКАНЬЮ
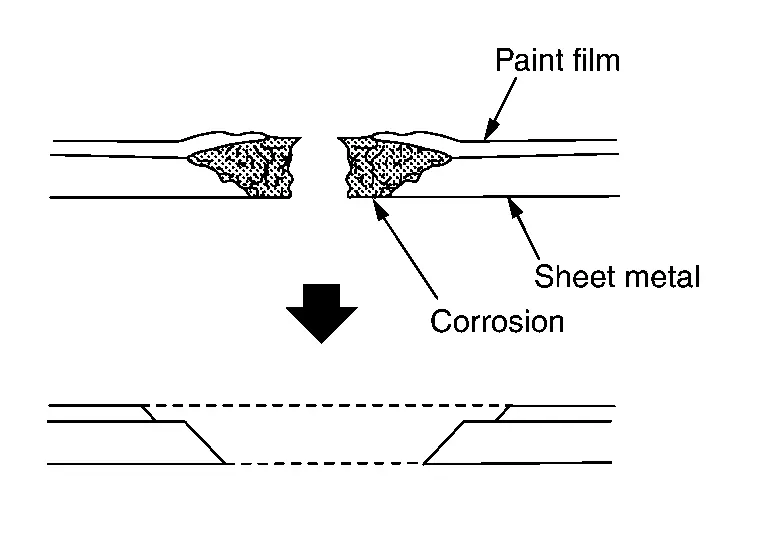
(a) Пневматической шлифмашиной удалите прокорродировавший участок панели. При сильной коррозии вырежьте поврежденный участок зубилом или ножницами по металлу. Удалите краску с прилегающих участков.
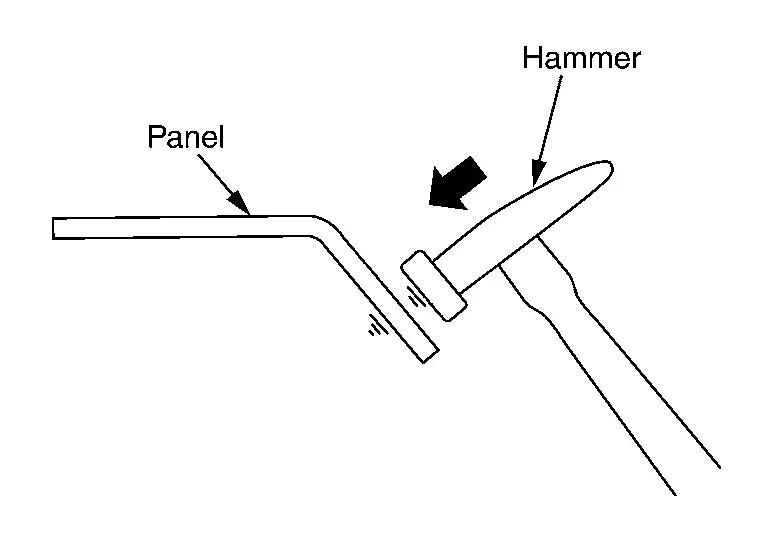
(b) Придайте углубление участку вокруг ремонтного отверстия, простукивая его молотком и изгибая панель.
(c) Вырежьте кусок стеклоткани. Ткань должна быть достаточно большой, чтобы перекрывать ремонтное отверстие.

Нанесите стекловолокнистую шпатлевку на ткань шпателем до полного заполнения ячеек сетки. Приготовьте стекловолокнистую шпатлевку, смешав 100 частей основы с 2-3 частями отвердителя.
(d) Нанесите тонкий слой стекловолокнистой шпатлевки на панель в месте крепления куска стеклоткани.
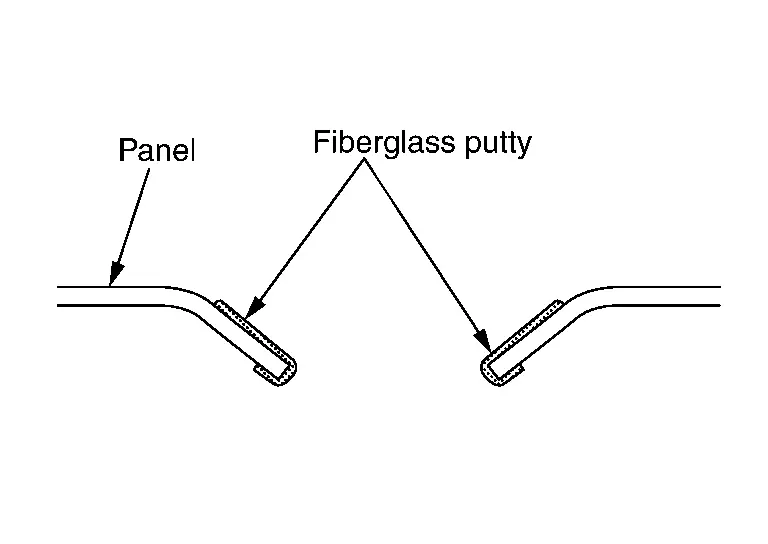
Нанесите шпатлевку также на кромку и внутреннюю сторону ремонтного отверстия.
(e) Приложите кусок стеклоткани к прилегающему участку и к внутренней стороне ремонтного отверстия.
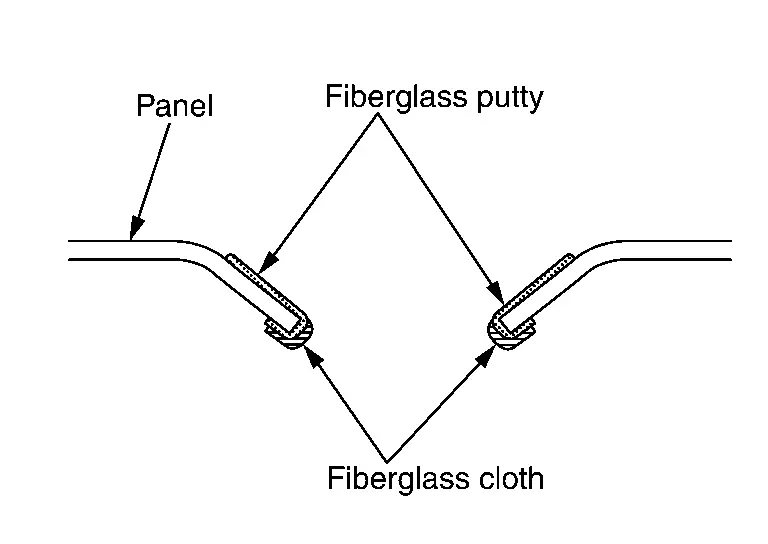
Это необходимо для предотвращения ржавчины.
(f) Приложите подготовленный на этапе (c) кусок стеклоткани к ремонтному отверстию. Прижмите края ткани к панели для лучшего сцепления. Если ремонтное отверстие большое и ткань провисает в центре, поддержите ее лентой, наклеенной с обратной стороны панели.
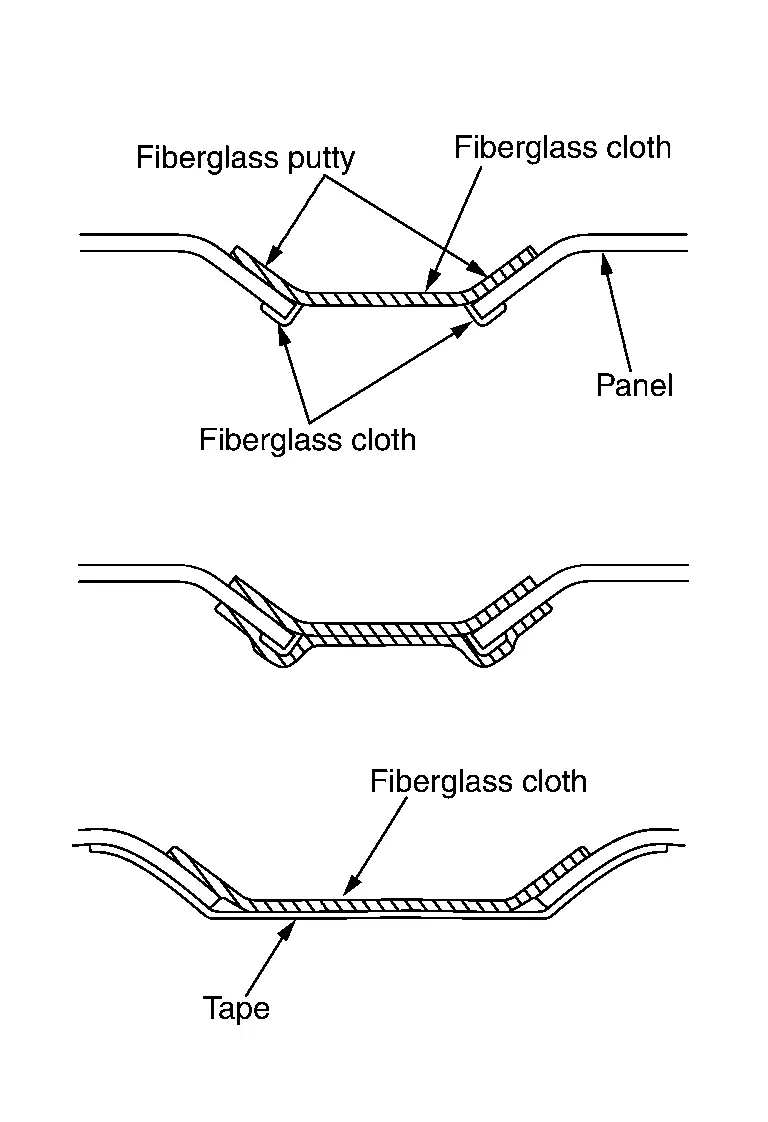
(g) Нанесите стекловолокнистую шпатлевку на кусок стеклоткани. Поверхность шпатлевки должна находиться ниже уровня окружающей поверхности панели. Если ремонтируемый участок глубокий, используйте два или более куска стеклоткани. В этом случае не наносите толстый слой стекловолокнистой шпатлевки. Толстый слой растрескается после высыхания.
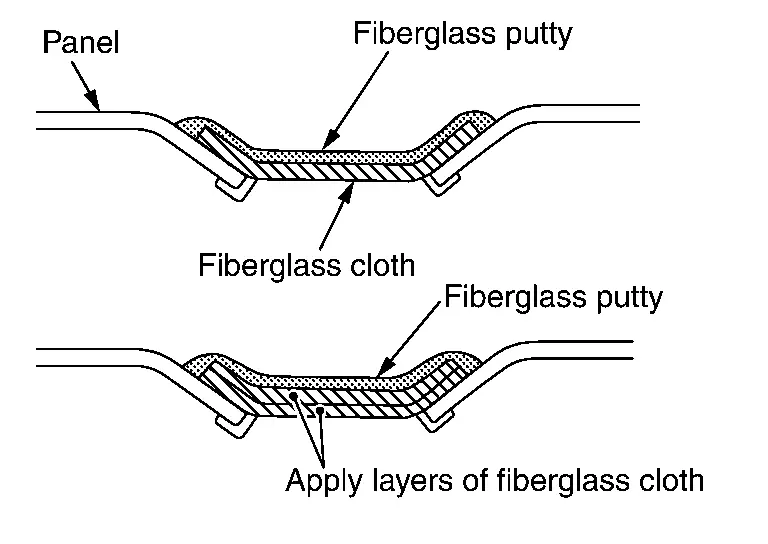
(h) Высушите стекловолокнистую шпатлевку и зачистите поверхность пневматической шлифмашиной. Затем выровняйте всю панель кузовной шпатлевкой.
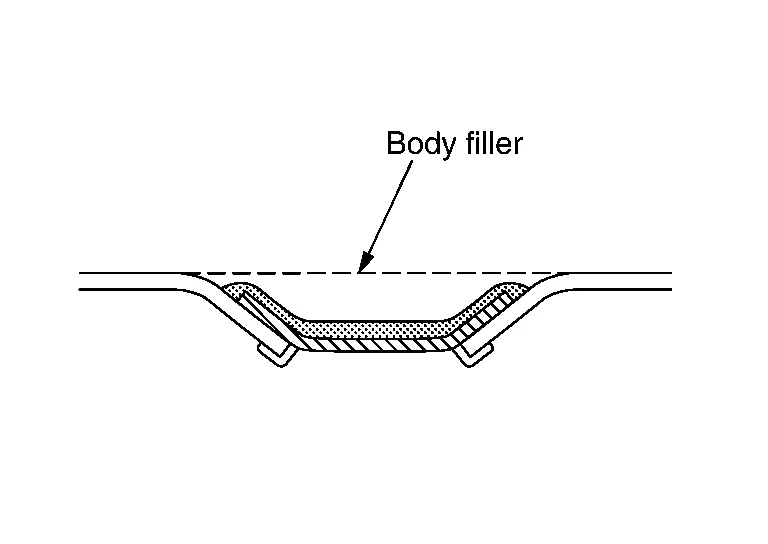
При принудительной сушке стекловолокнистой шпатлевки выдержите ее примерно 20 минут. Затем нагрейте до температуры не выше 60 °C. Быстрого нагрева, при котором шпатлевка меняет цвет, следует избегать, так как это приведет к растрескиванию шпатлевки. Стекловолокнистая шпатлевка легко образует раковины. Для финишной обработки поверхности стекловолокнистой шпатлевки необходимо использовать кузовную шпатлевку.
(2) ЗАПЛАТА
(a) Удалите прокорродировавший участок панели.
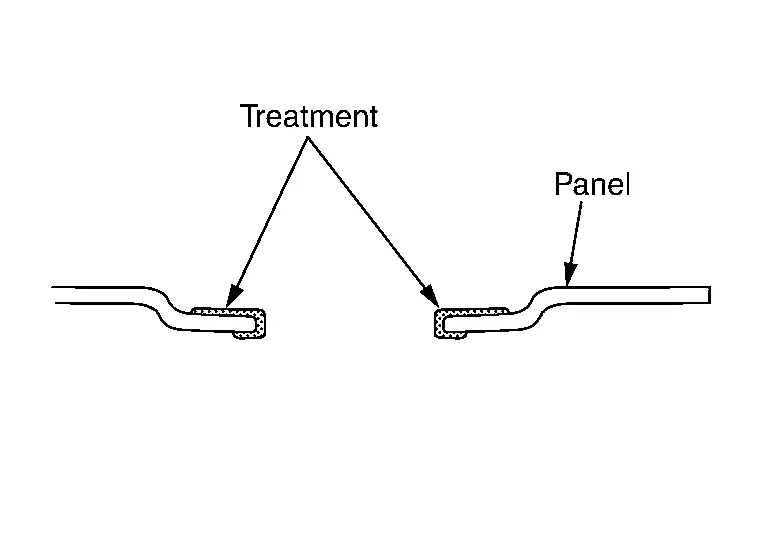
Удалите краску с панели вокруг ремонтного отверстия.
Сформируйте фланец, загнув прилегающий участок панели плоскогубцами и молотком, затем нанесите антикоррозийное покрытие (металлосодержащий раствор).
(b) Ножницами по металлу вырежьте заплату, достаточно большую, чтобы перекрыть ремонтное отверстие. Нанесите антикоррозийное покрытие на участок, подлежащий сварке. Для предотвращения ржавчины рекомендуется использовать нержавеющую сталь. Если ремонтное отверстие большое, используйте панель той же толщины, что и оригинальная, чтобы сохранить исходную прочность.

(c) Приварите заплату к ремонтному отверстию. При использовании нержавеющей стали применяйте сварку MAG или точечную сварку.
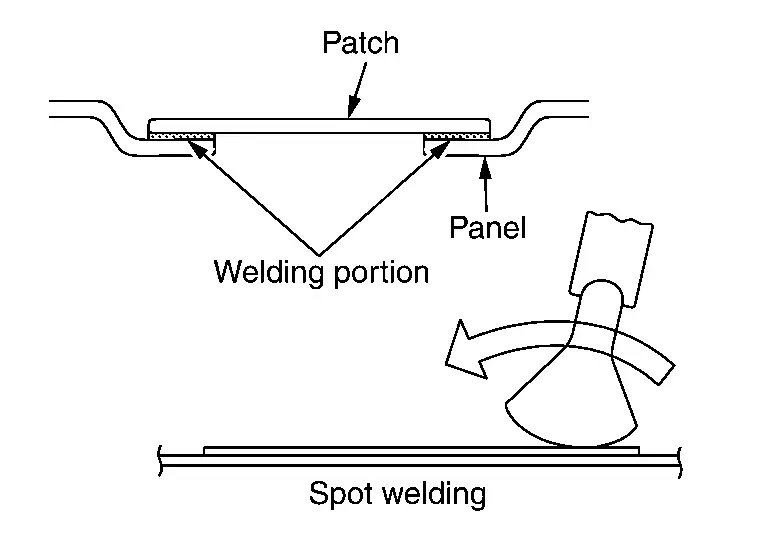
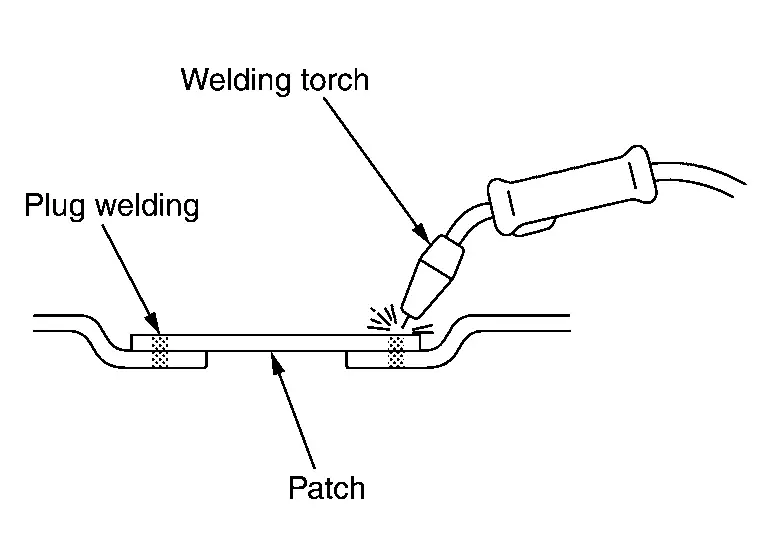
(d) Нанесите кузовную шпатлевку на отремонтированный участок панели.
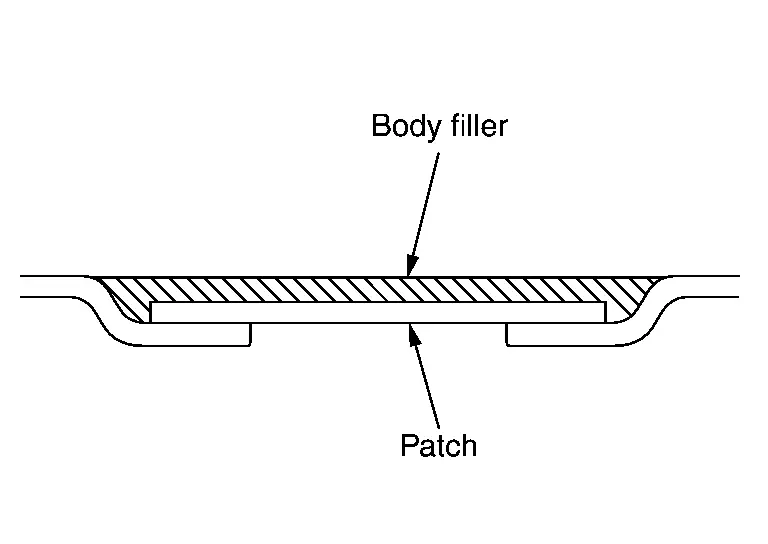
(e) Нанесите антикоррозийное покрытие на внутреннюю сторону панели. Если к внутренней стороне есть доступ, нанесите герметик на место соединения панели с заплатой.
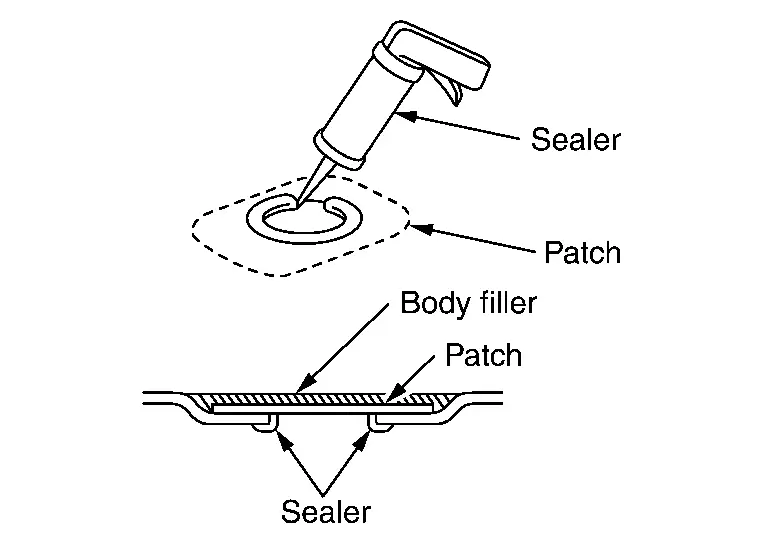
(f) Если к внутренней стороне доступа нет, нанесите антикоррозийный воск через технологическое отверстие во внутренней панели или аналогичное отверстие. Также важно нанести антикоррозийное покрытие на другие участки, помимо отремонтированного.