Informations de service - Procédures de réparation et précautions ++
Principes de la réparation de carrosserie
Principes de la réparation de carrosserie
Les collisions peuvent provoquer de nombreux types de dommages. Il convient donc de choisir la méthode de réparation appropriée à chaque dommage. Cette section présente les méthodes de réparation des dommages majeurs et explique comment utiliser les principaux outils.
ORGANIGRAMME DE LA RÉPARATION DE CARROSSERIE
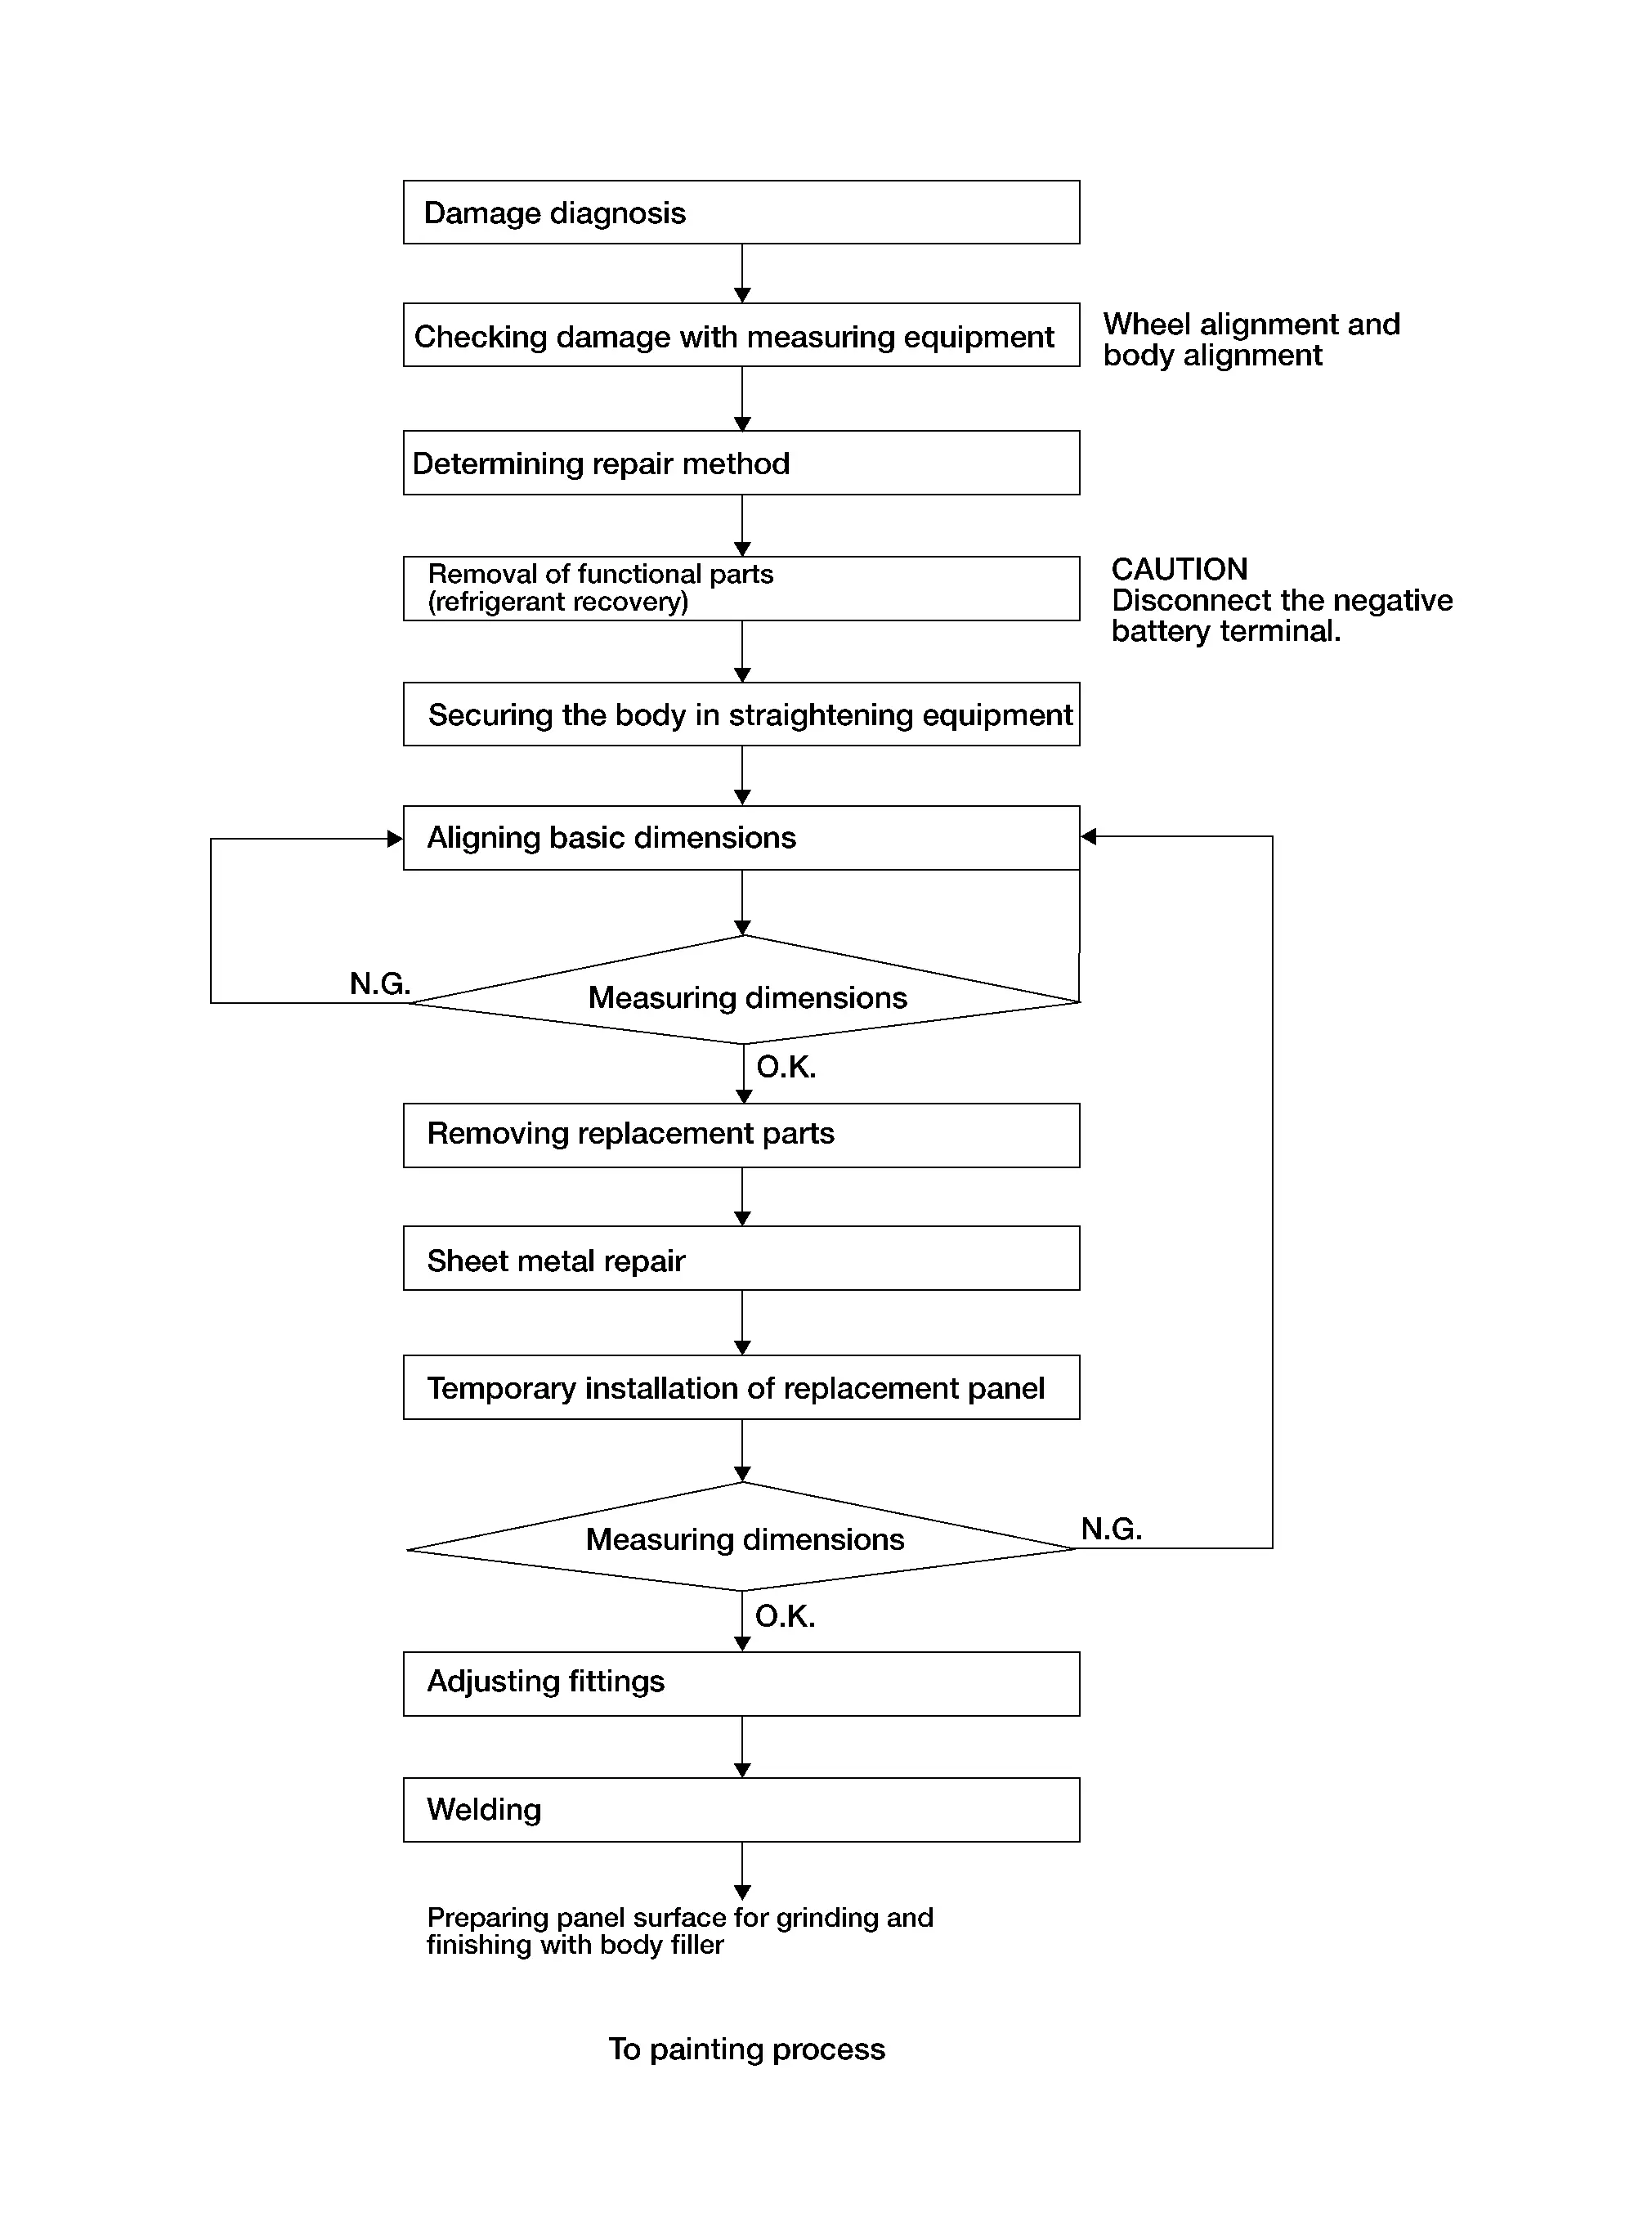
Diagnostic des dommages
Diagnostic des dommages : notions fondamentales
Qu'est-ce que la force ?
La force modifie la forme des objets et leur état de mouvement.
Équation exprimant la force [F]
F= m + a
[m : masse en kg, a : accélération en m/s²]
L'équation explique les facteurs qui influencent l'intensité de la force lors d'une collision. La force d'impact dépend de la masse et du taux d'accélération ou de décélération d'un véhicule Nissan Pathfinder.
Lors d'une collision, les dommages subis par un véhicule résultent de la force appliquée sur ce dernier. Cette force modifie la forme du véhicule Nissan Pathfinder car elle change son état de mouvement. Cinq éléments de force sont à prendre en compte.
Les cinq éléments de la force
La force comporte trois éléments principaux : l'intensité, la direction et le point d'application. Pour le diagnostic des dommages, il est également important de prendre en compte deux autres aspects : le « nombre d'impacts » et la « séquence des impacts ».
Explications détaillées ci-dessous :
| Les trois éléments principaux | 1. Intensité de la force |
| 2. Direction de la force | |
| 3. Point d'application de la force |
| Autres aspects | 1. L'intensité est représentée par la longueur. |
2. La direction est représentée par une flèche. |
|
| 3. Le point d'application est représenté par la pointe. | |
| 4. Nombre d'impacts | |
| 5. Séquence des impacts |
Qu'est-ce que l'énergie ?
Équation exprimant l'énergie cinétique [EK]
EK = 1/2 ● m ● v²
[m : masse en kg, v : vitesse en m/s]
L'équation montre que l'énergie cinétique est proportionnelle à la masse et au carré de la vitesse. Lors d'un accident, toute cette énergie cinétique n'est pas absorbée sous forme de dommages au véhicule Nissan Pathfinder ou à l'autre objet.
L'énergie de l'objet se transforme en d'autres formes d'énergie, comme la chaleur, le son, la friction et le changement de position du véhicule Nissan Pathfinder par rotation.
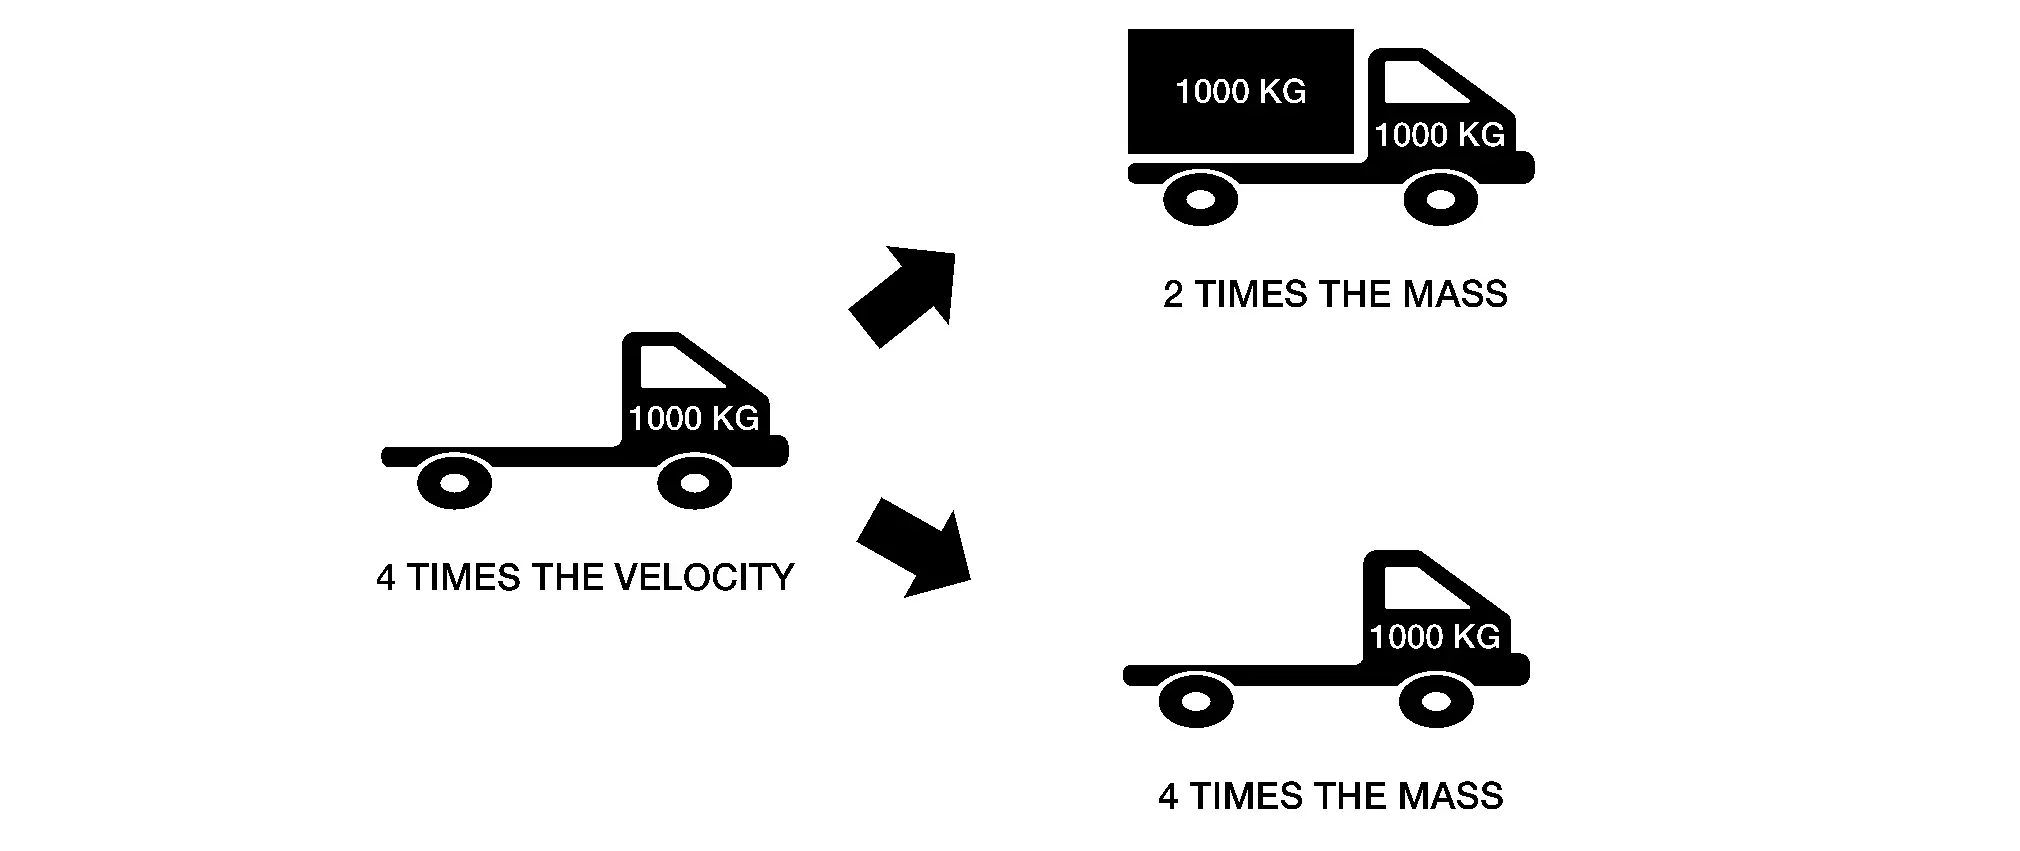
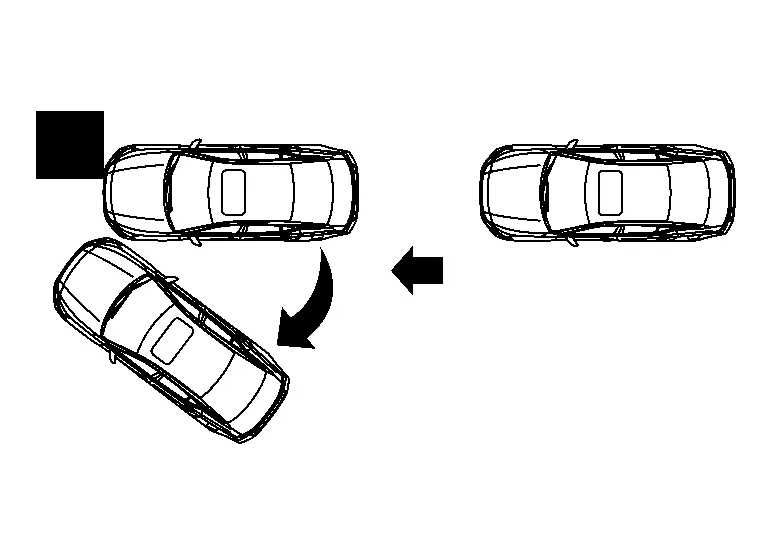
Selon l'intensité de la force agissant sur un objet, la construction du véhicule déterminera la profondeur de l'absorption dans la structure de caisse du véhicule Nissan Pathfinder.
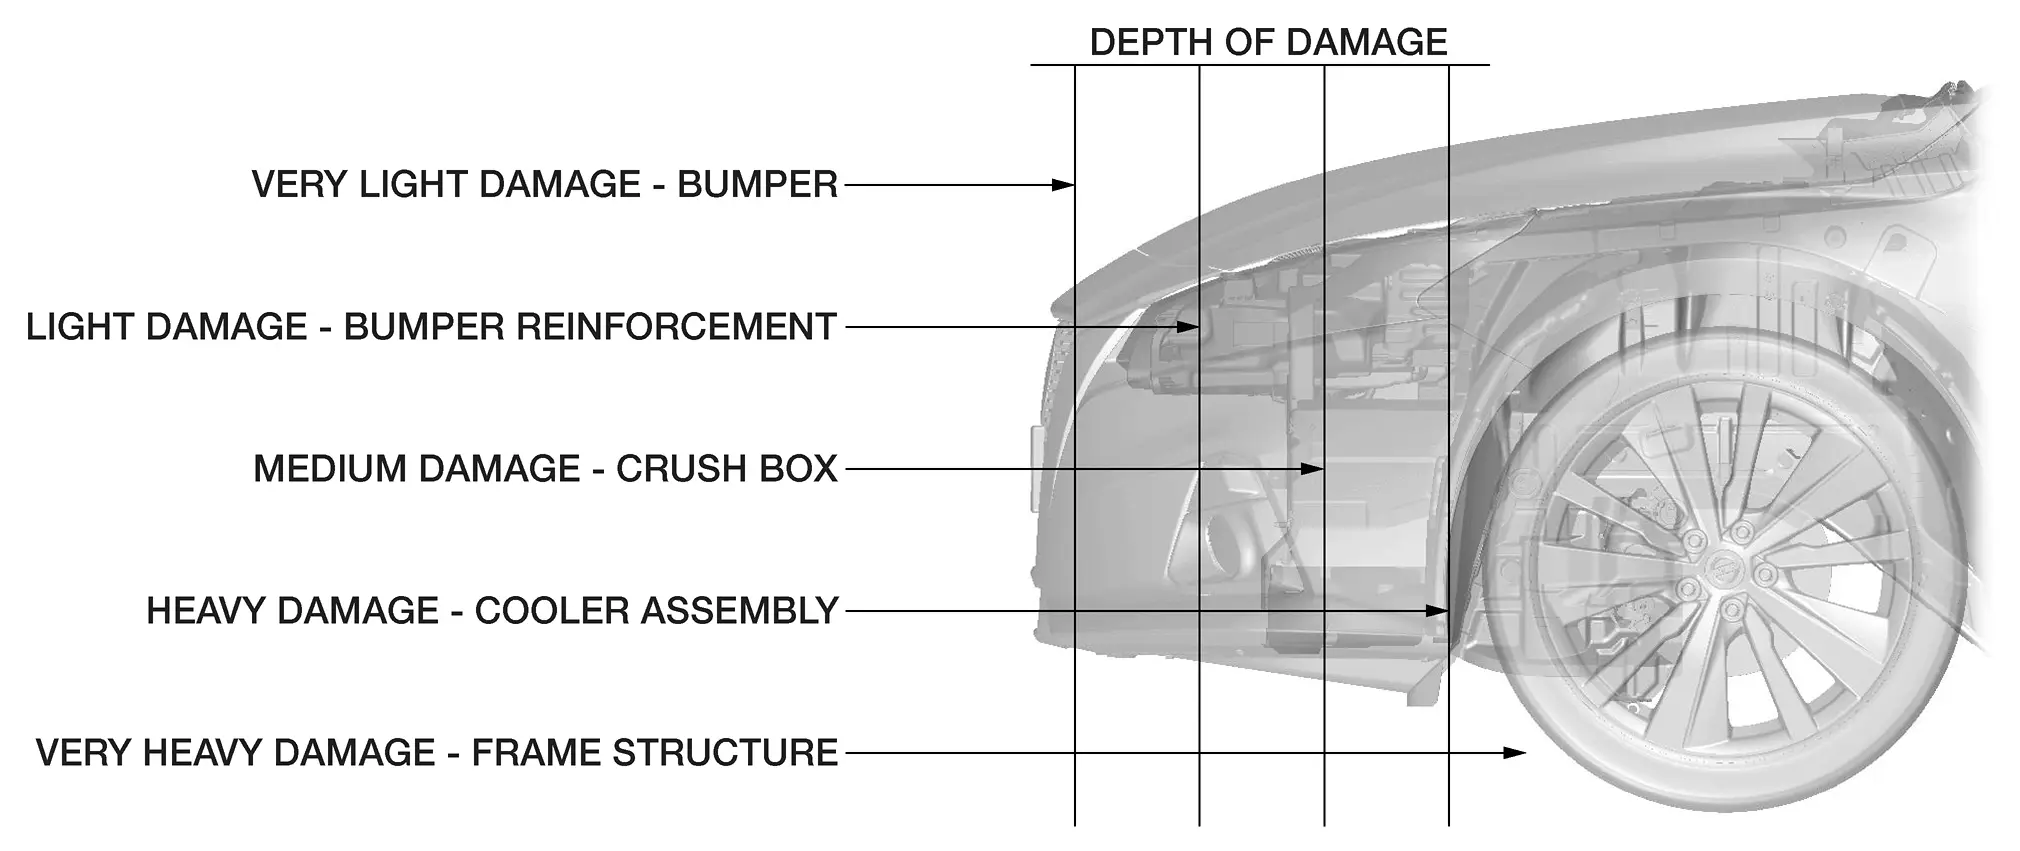
Nous allons étudier la force et les différents types de déformations pouvant affecter un objet, une pièce ou une structure.
Déformations des panneaux
Déformation élastique
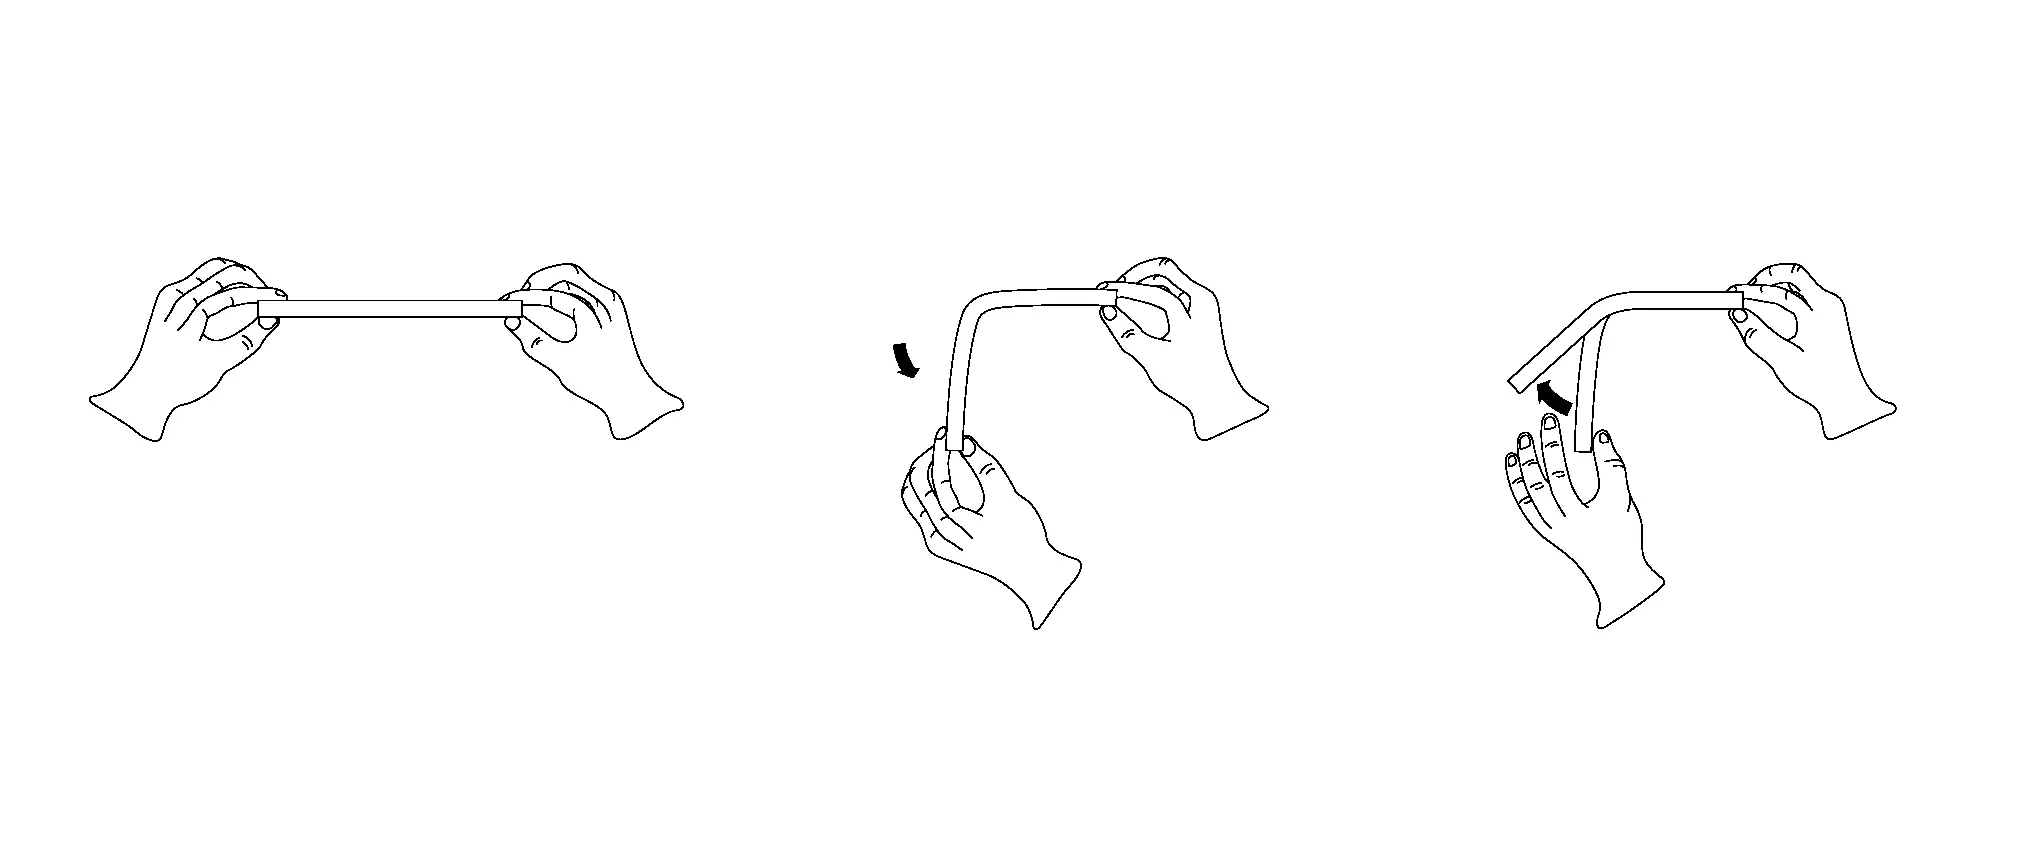
Si une force légère est appliquée à un panneau qui se déforme légèrement, puis reprend sa forme initiale une fois la force relâchée, il s'agit d'une déformation élastique. Lorsqu'un panneau subit une déformation élastique, il reprend toujours sa forme initiale. Cela signifie que l'étirement est survenu sans que le matériau ait dépassé sa limite d'élasticité.

Déformation plastique
Si une force est appliquée à un panneau qui se déforme puis ne reprend pas sa forme initiale une fois la force relâchée, la pièce a subi une déformation plastique. Le pliage du matériau signifie qu'il a dépassé sa limite d'élasticité. Dans la plupart des chocs marqués, le centre de la zone d'impact présente une déformation plastique.
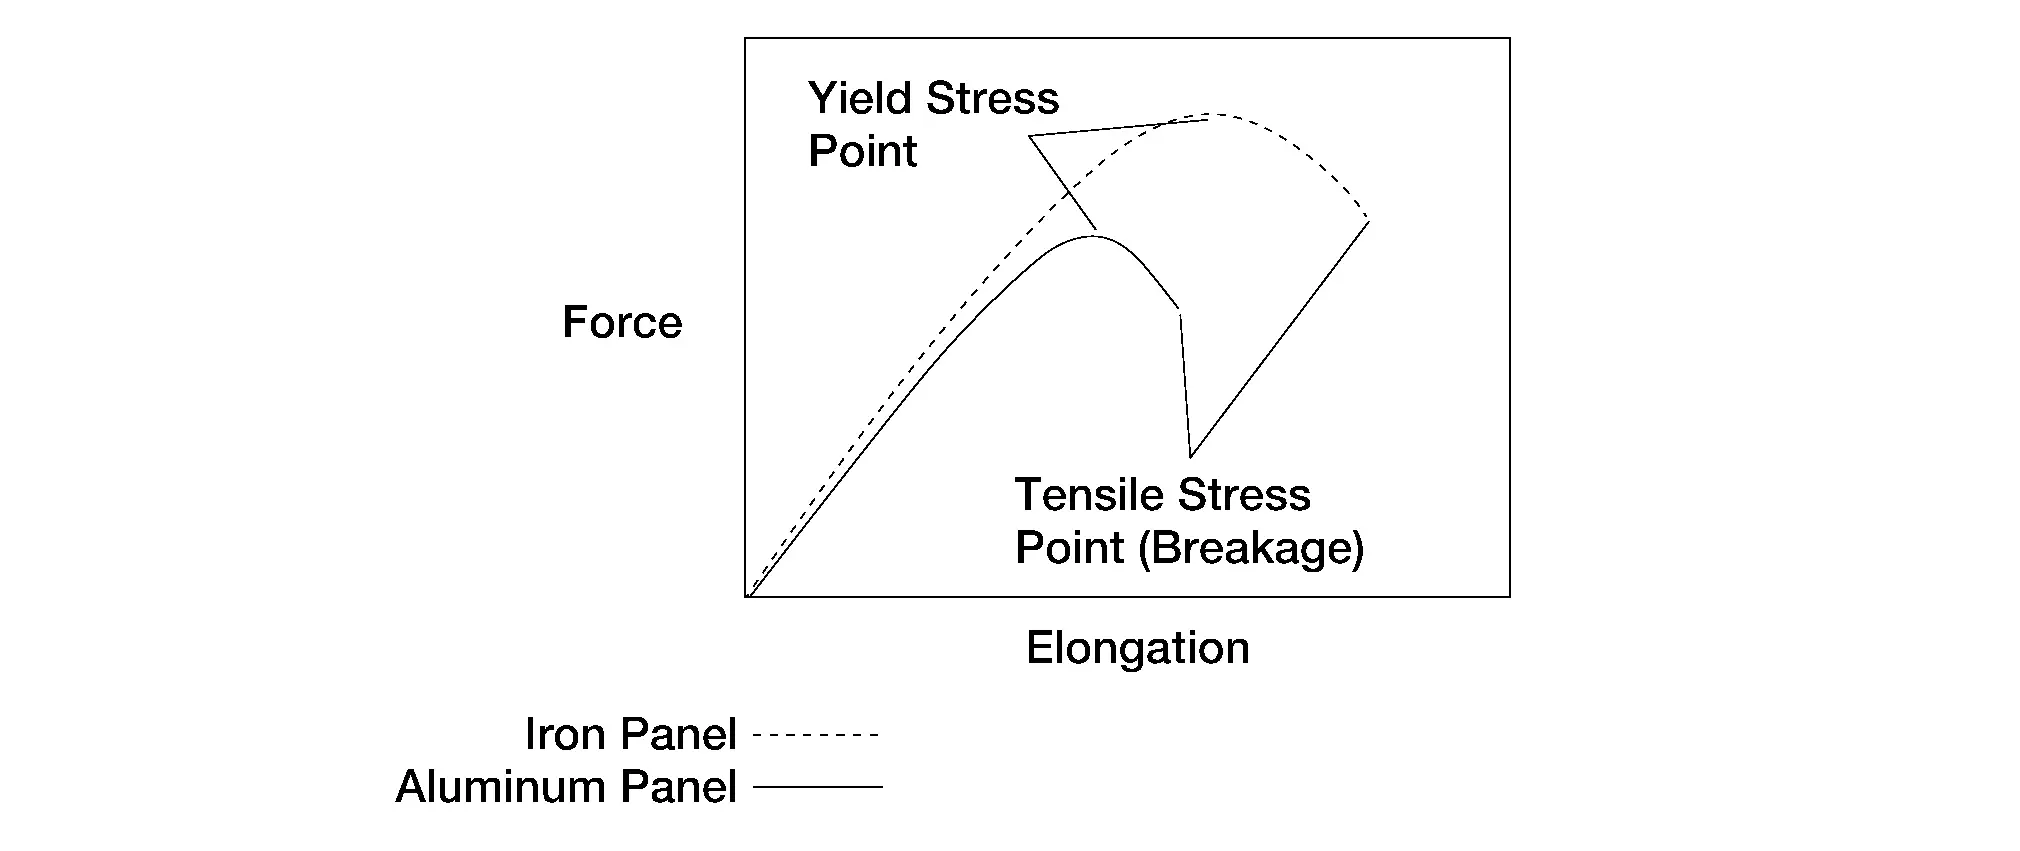
Ce graphique montre la résistance du matériau en fonction de son allongement.
Le point 3 correspond au point de résistance à la traction. À ce stade, le matériau commence à se déformer plastiquement.
Une déformation se produit lorsqu'une force est appliquée à un objet et que la contrainte générée dépasse la limite au-delà de laquelle l'objet peut conserver sa forme.
Nous allons expliquer ici la force appliquée aux objets et les déformations qui en résultent.
Déformation des formes d'objets
Les exemples ci-dessous présentent les types de déformation d'une forme ou d'un objet.
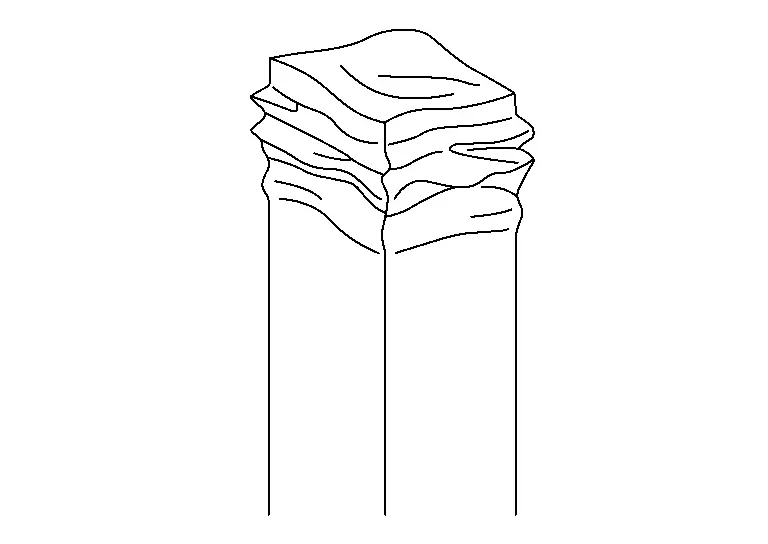
Écrasement
L'écrasement se produit lorsqu'une force agit frontalement sur un objet dont la forme et la résistance sont uniformes.
Pliage
Le pliage est une déformation qui peut être unilatérale, due à une traction ou une poussée angulaire. Il survient principalement lors de dommages induits. Comme le pli n'est pas toujours très visible, il peut être difficile à détecter. Une fois les pièces directement touchées retirées, la pièce peut retrouver sa forme initiale par déformation élastique. Cela dépend également de la force et du matériau.

Rabattement
Le pliage en accordéon, ou pli, se produit lorsqu'une force plus importante est appliquée à un objet ou à une pièce qui a dépassé sa limite d'élasticité. Il est également provoqué par une force venant d'un angle ou d'un côté.
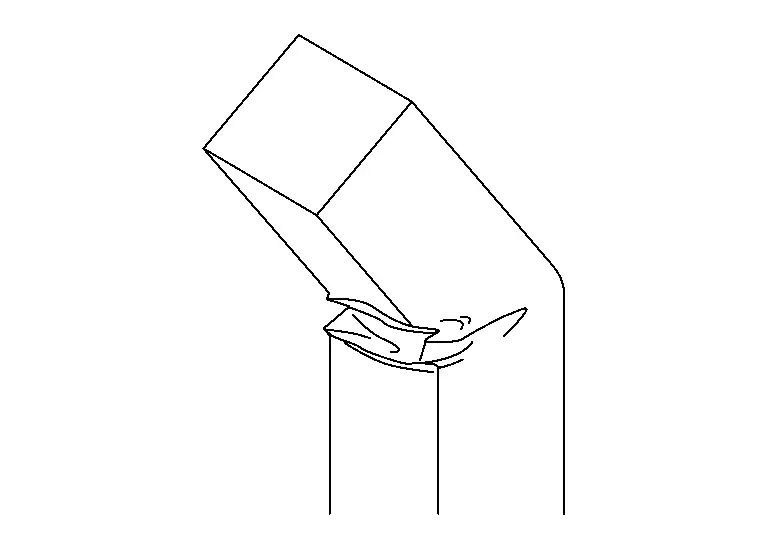
Étendue ou ampleur des dommages
Déterminez l'étendue des dommages sur l'ensemble du véhicule et sur chaque pièce afin de comprendre leur ampleur globale selon deux points de vue : « l'étendue des dommages sur les panneaux extérieurs et les éléments de carrosserie » et « l'étendue des dommages sur les panneaux intérieurs et le châssis ».
Étendue des dommages sur les panneaux extérieurs et les éléments de carrosserie.
Contrôlez depuis quelle zone ou pièce et jusqu'à quelle zone ou pièce les dommages directs ou indirects se sont produits, y compris dans leur environnement immédiat.
Étendue des dommages sur les panneaux intérieurs et le châssis
Contrôlez plus en profondeur les pièces intérieures touchées par les dommages directs et indirects sur les panneaux intérieurs et le châssis.
Niveau de dommage
Après avoir déterminé l'étendue des dommages sur l'ensemble du véhicule, contrôlez le niveau de dommage en recherchant les pliures, bosselures, fissures, déformations, ondulations ou torsions sur chaque pièce ou zone.
Déformations des structures
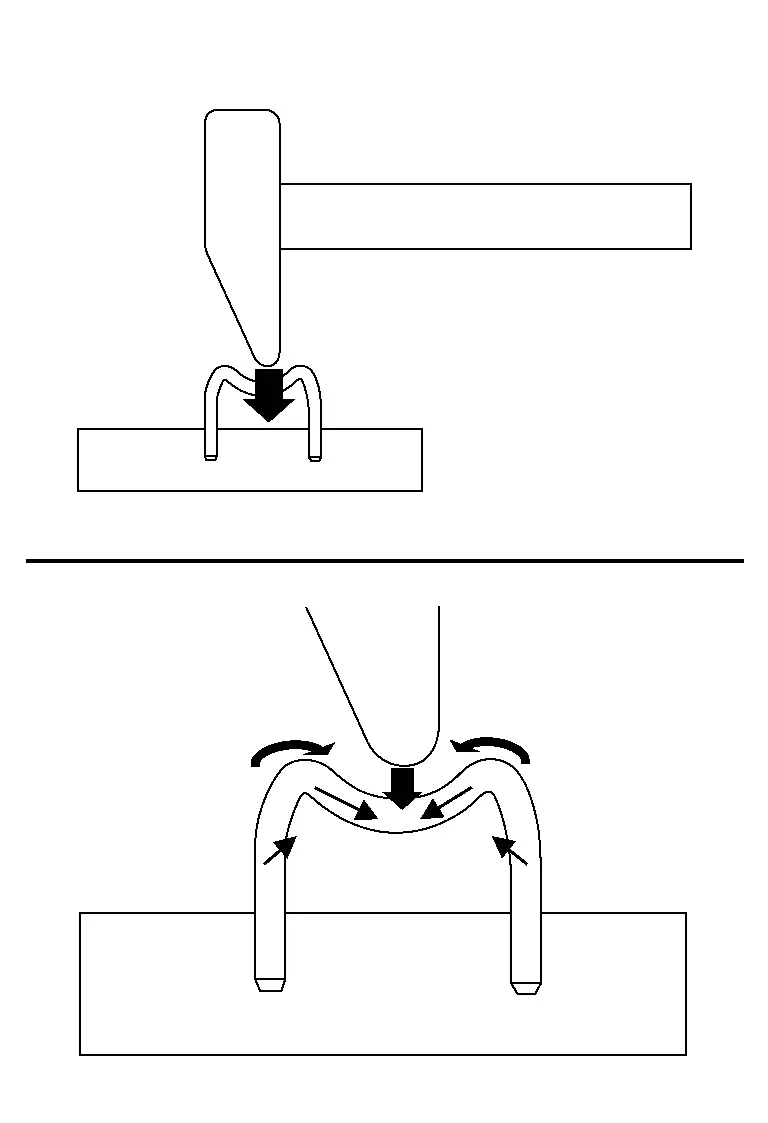
Nous allons examiner les différentes forces qui agissent sur les déformations des pièces selon leur direction d'application, en tenant compte des trois éléments de la force. Nous commencerons par les bases, à l'aide d'un marteau et d'un clou.
Force directe
La force est appliquée directement perpendiculairement au panneau ou à la pièce.
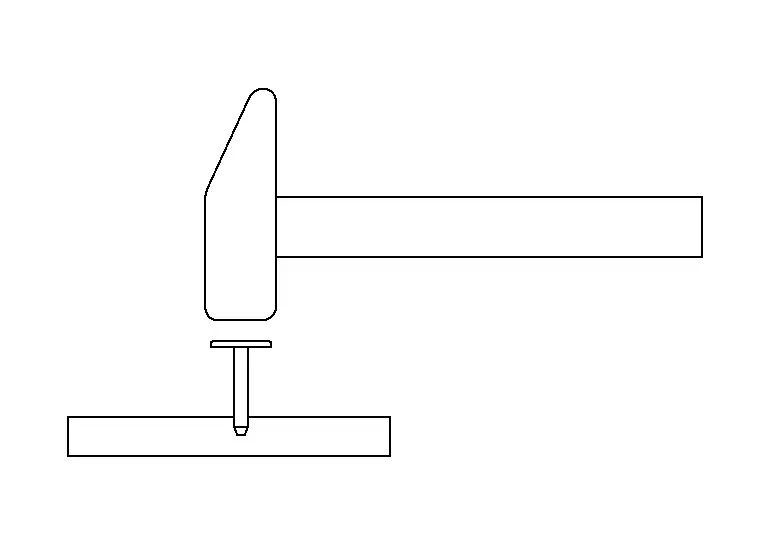
La force enfonce le clou directement dans la planche. Si la force est plus importante, le clou s'enfonce plus profondément.
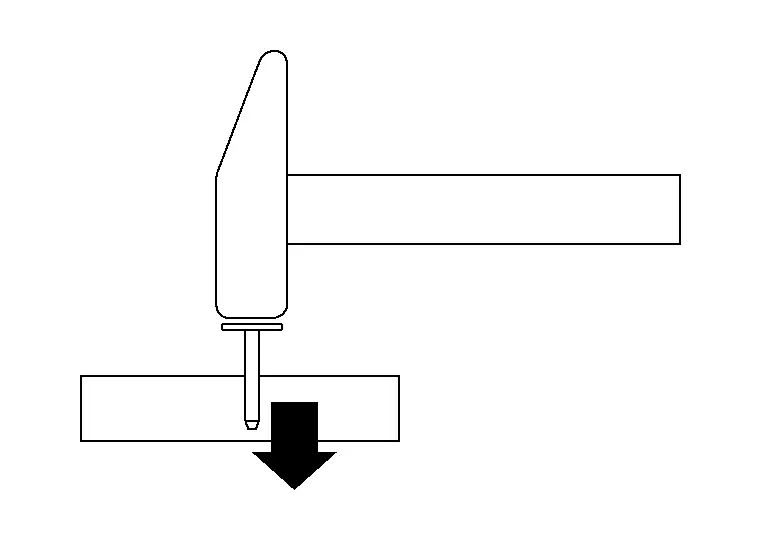
Nous allons maintenant examiner les clous en « U », car leur forme ressemble à celle du châssis d'un véhicule. Si la force est appliquée sur un côté du clou en « U », celui-ci enfonce ce côté dans la planche. Cependant, comme l'autre côté est relié, une force de traction s'exerce également sur l'autre côté de la zone d'impact.
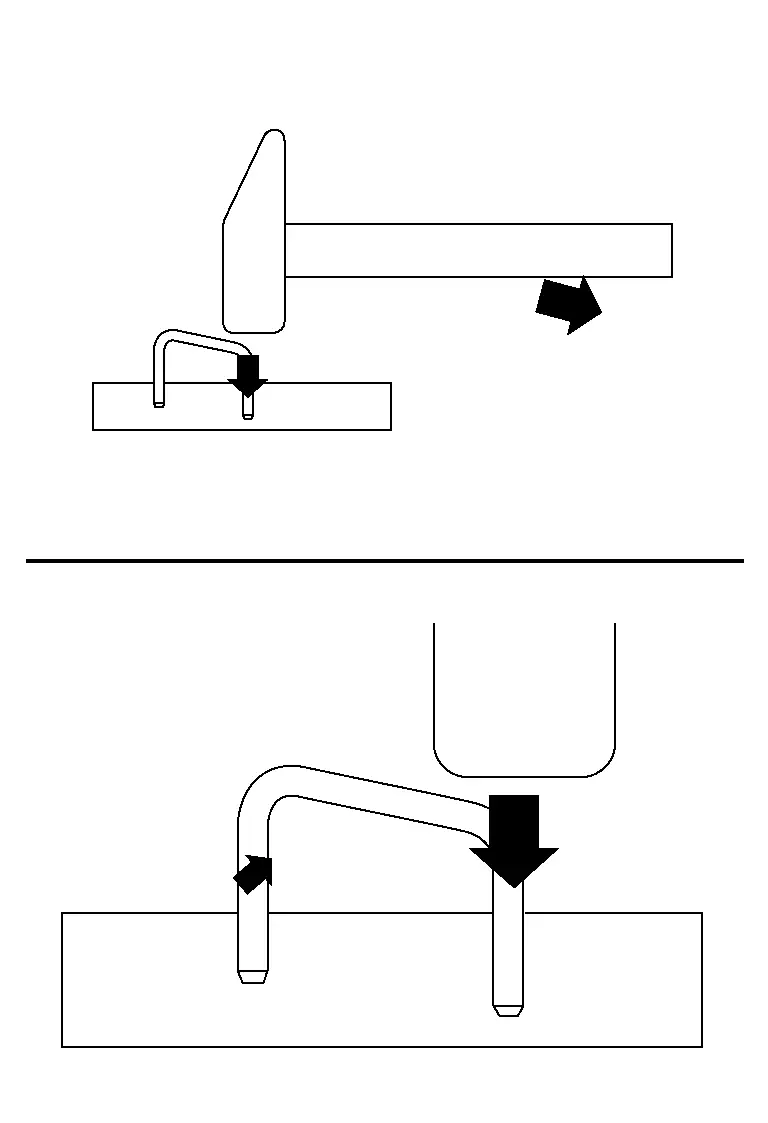
Si le point d'application de la force se situe au centre du clou en « U », la force de poussée est dirigée vers le bas. Cela provoque aussi une force de traction latérale sur les côtés du clou en « U ». Dans le même temps, une autre force agit et tend à enfoncer les côtés gauche et droit dans la planche, ce qui fait pénétrer le clou dans la planche.
Approche systématique
Un diagnostic systématique des dommages sur un véhicule est très important pour obtenir une estimation exacte.
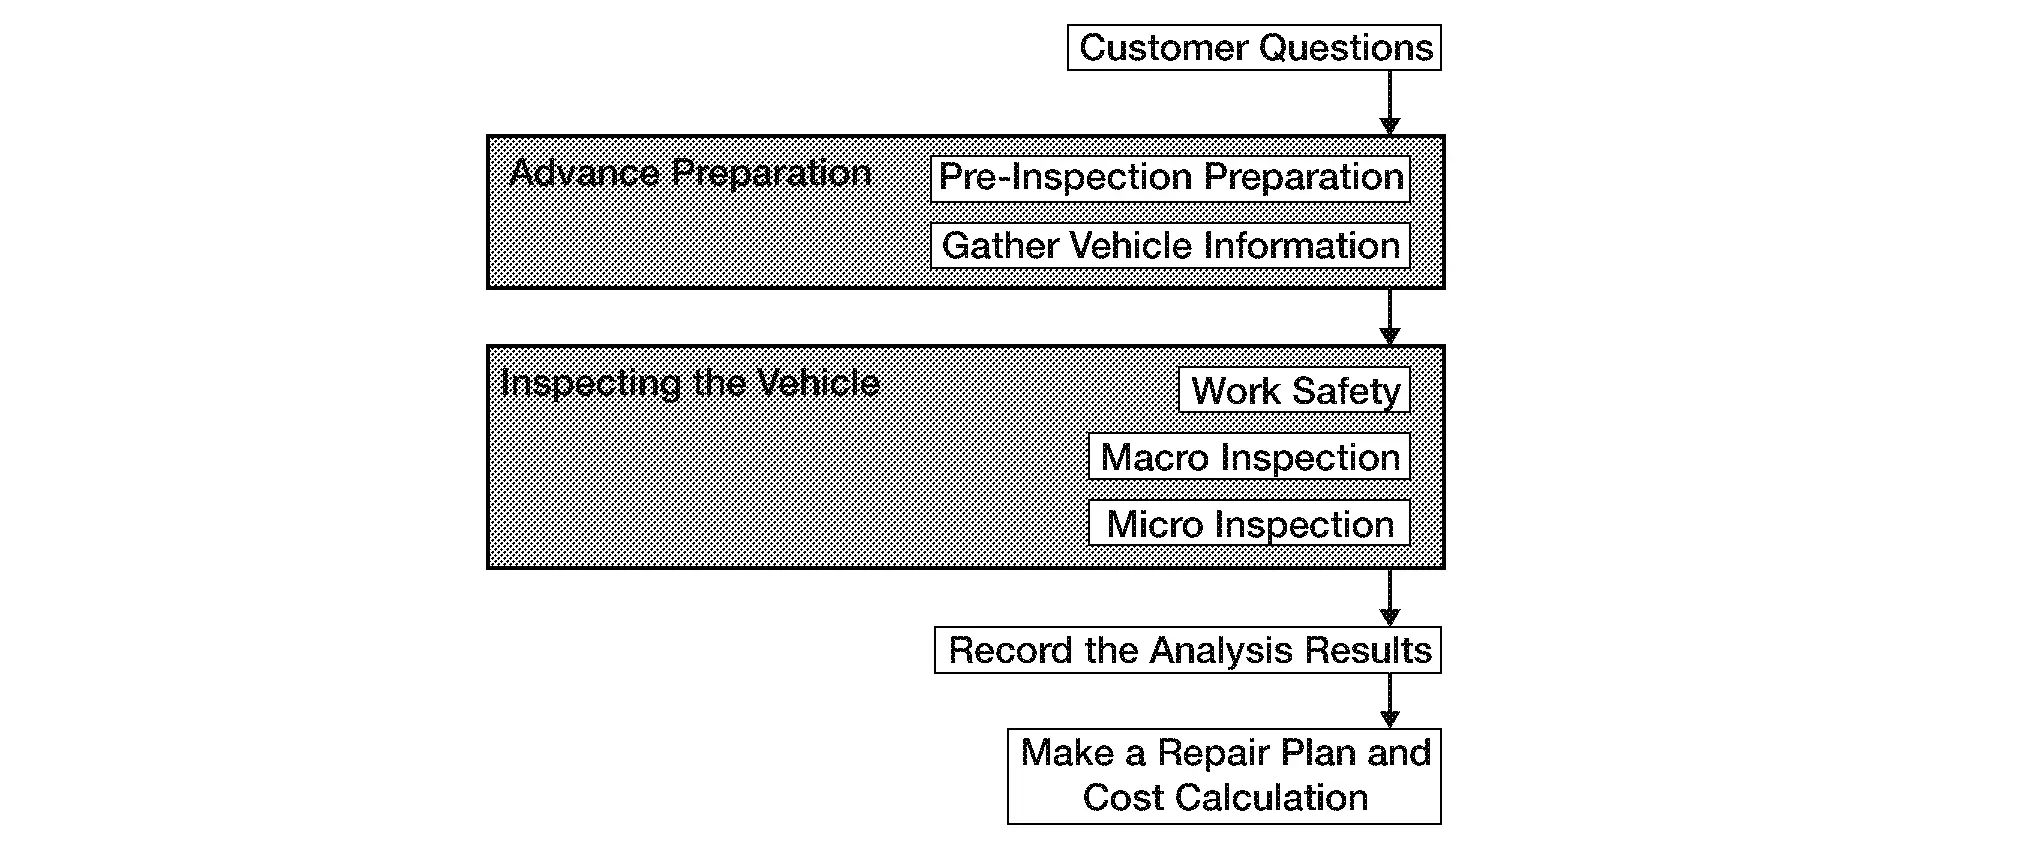
Procédure d'analyse des dommages
Logigramme du diagnostic des dommages
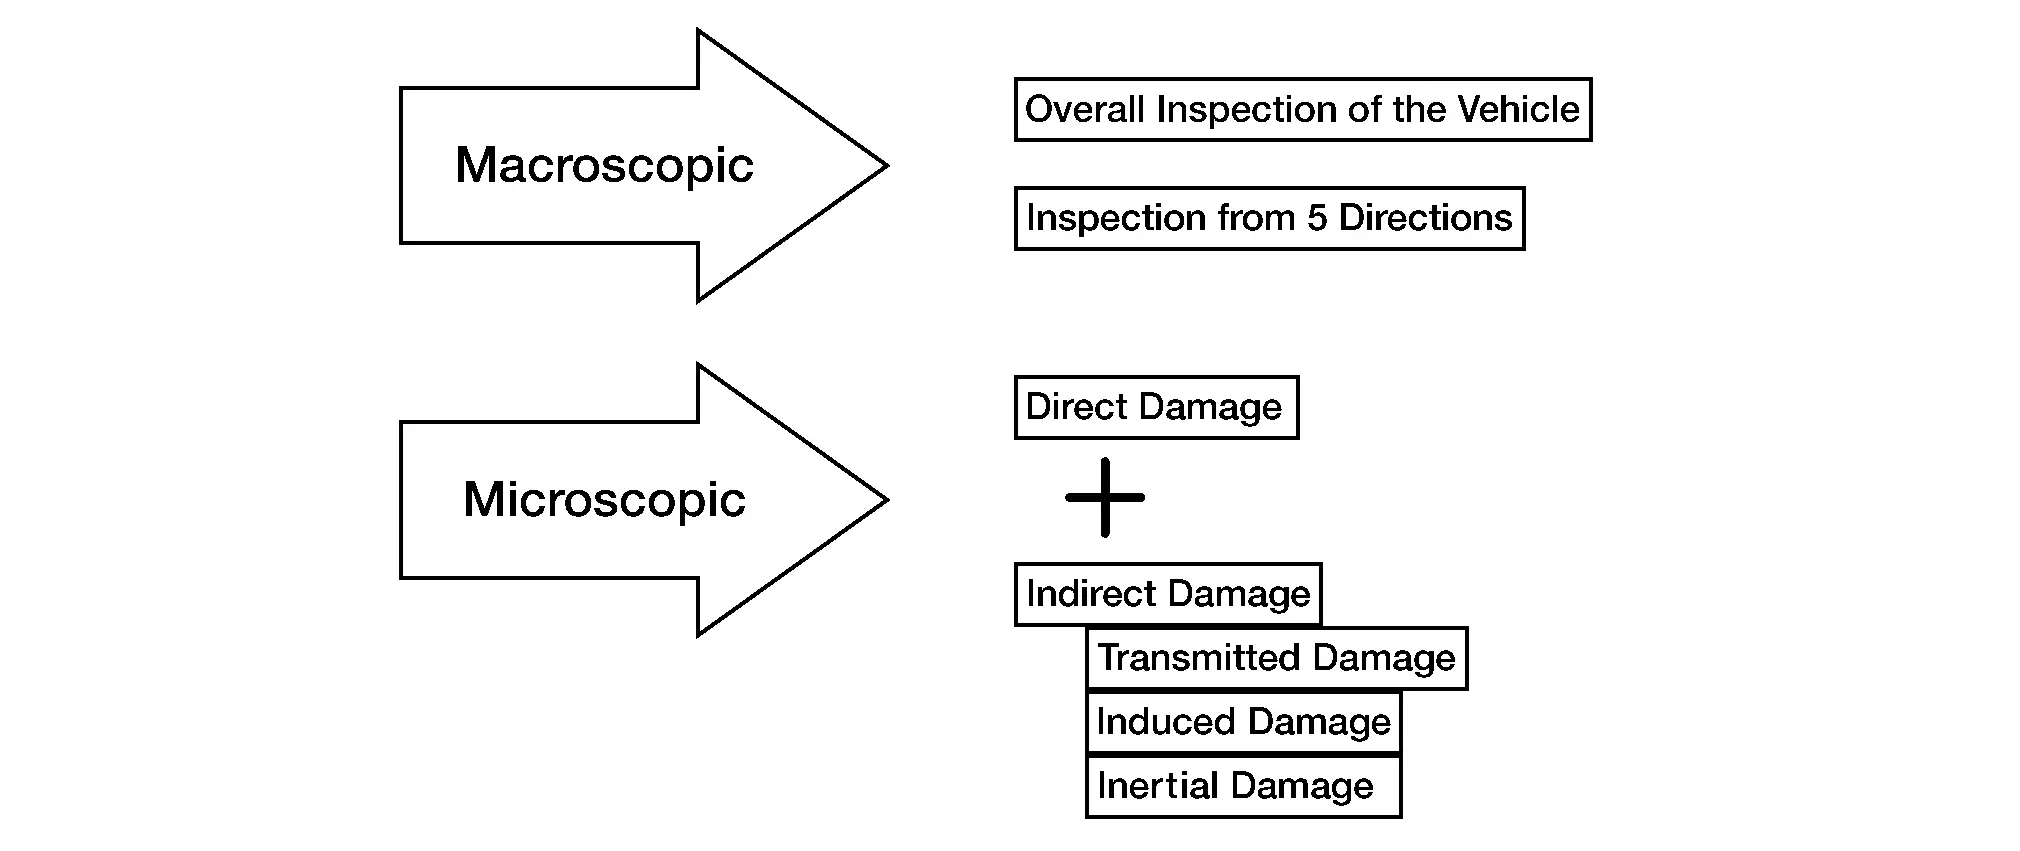
La méthode permettant d'analyser précisément les dommages comprend des observations macroscopiques et microscopiques et suit la procédure suivante pour appréhender la « vue d'ensemble des dommages ».
Diagnostic des dommages
Les dommages doivent être diagnostiqués selon les critères suivants.
Emplacement des dommages
Étendue de la zone touchée
Degré de dommage
Ces trois points sont directement liés à la qualité, à l'efficacité et au coût de la réparation, et doivent être déterminés correctement.
Détermination des différentes conditions de la collision
Taille, forme, position, rigidité, etc. de l'autre véhicule impliqué dans la collision
Vitesse des deux véhicules Nissan Pathfinder au moment de la collision
Angle et direction de la collision
Nombre d'occupants et leurs positions au moment de la collision
Taille, forme, dureté, etc. de la charge du véhicule Nissan Pathfinder
Historique de la partie endommagée, date de survenue et étendue de la zone touchée
Le véhicule Nissan Pathfinder remorquait-il quelque chose ?
Aspect extérieur
Lors de la réparation de carrosserie, veillez à ne pas négliger les dommages indirects. Pour les éviter, une analyse mécanique et structurelle de la caisse du véhicule Nissan Pathfinder est indispensable.
(1) OBSERVATION DU VÉHICULE DANS SON ENSEMBLE
L'étendue des dommages dus à l'impact
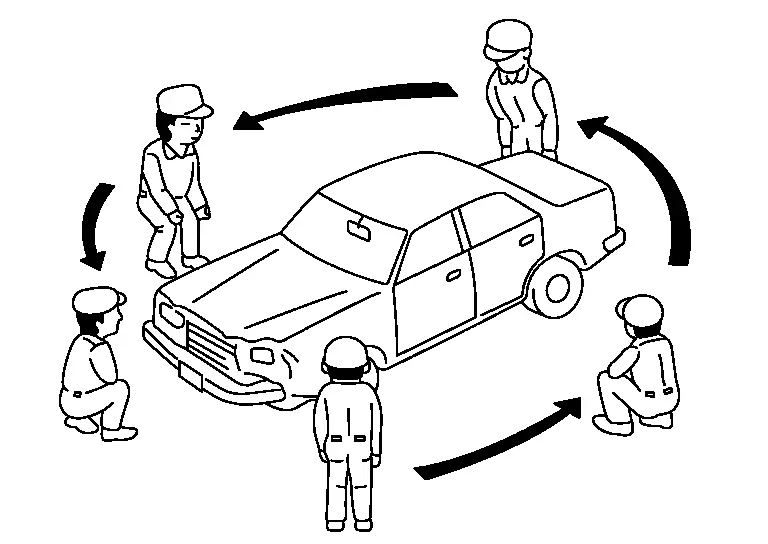
Torsion, flexion et inclinaison de l'ensemble du véhicule Nissan Pathfinder
Importance et emplacement des dommages : contrôler en examinant l'ensemble du véhicule
Exemples
Peinture fissurée ou marquée par des contraintes
Vitrage fissuré ou brisé
Points de soudure rompus sous contrainte
Désolidarisation des panneaux, déformation
Mastic d'étanchéité de joint fissuré ou fendu
(2) OBSERVATION DÉTAILLÉE DU VÉHICULE
Vérifier l'absence de jeu ou de décalage au niveau des joints soudés des panneaux, ainsi que de fissures dans le film de peinture, le revêtement de protection du dessous de caisse ou le matériau d'étanchéité.
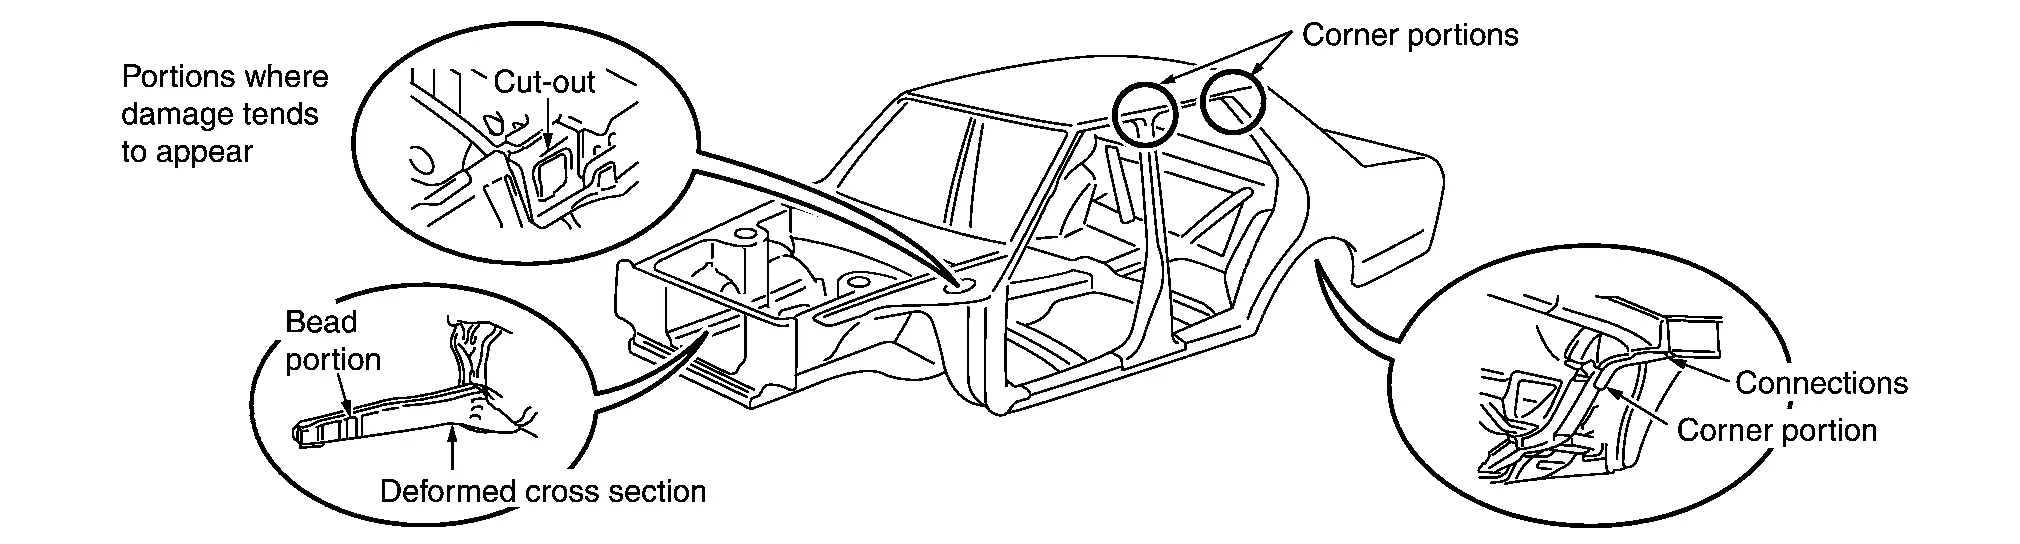
(3) OBSERVATION DES AJUSTEMENTS
Examiner l'ajustement des différentes parties sans les soulever.
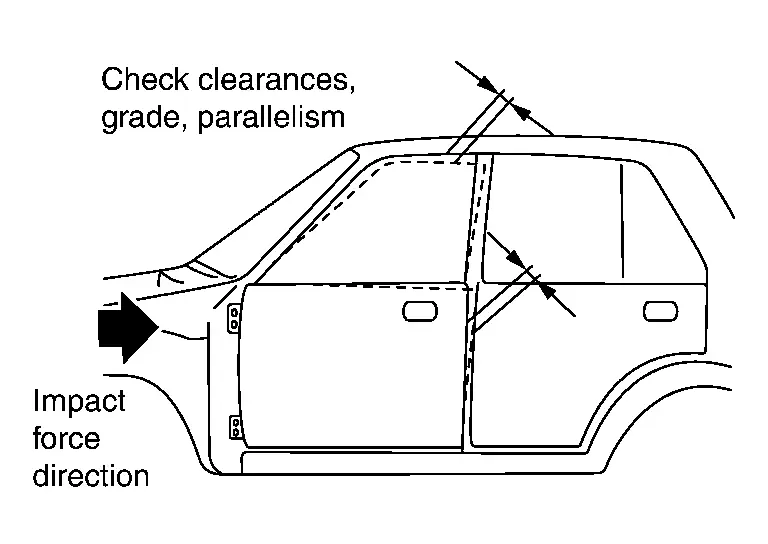
Estimer les dommages au niveau des montants et des charnières.
Alignement des portes
Alignement du capot et du couvercle de coffre
Ouverture et fermeture des portes, du capot et du couvercle de coffre
Fonctionnement souple des vitres
(4) CONTRÔLE DES DOMMAGES MÉCANIQUES
L'analyse des dommages porte également sur le contrôle des organes mécaniques, de direction et de suspension. Lors du contrôle des pièces mécaniques, rechercher les signes de dommage suivants
Pièces pliées ou endommagées
Fuites de liquide
Grippage ou bruit lors de la rotation du volant de direction
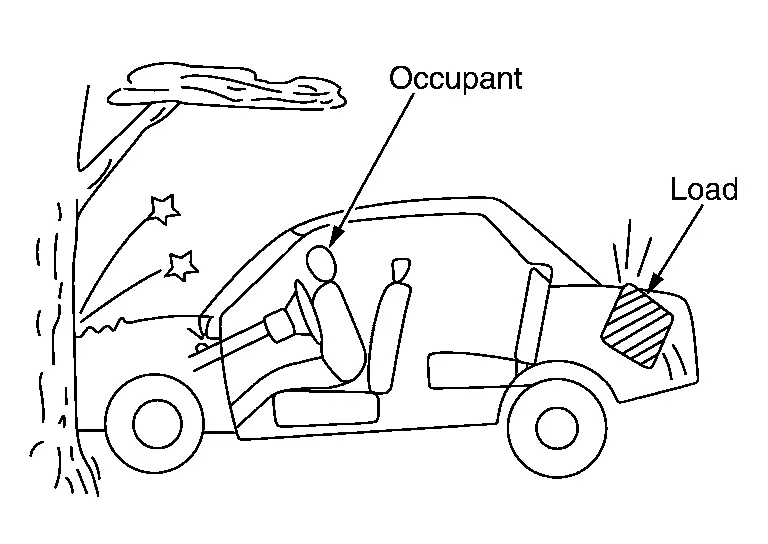
(5) DOMMAGES PAR INERTIE
Contrôler les dommages indirects tels qu'un toit affaissé lors de collisions frontales, les dommages de chargement et les dommages au moteur, isolé par des supports en caoutchouc.
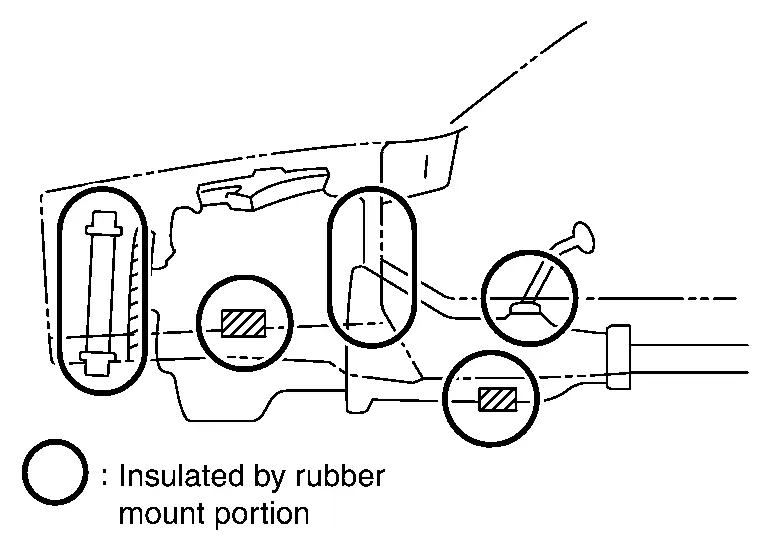
Points de fixation endommagés ou désalignés.
Points clés pour le choix des méthodes de réparation
Ne pas réduire la résistance lors de la réparation des panneaux. Éviter le martelage excessif qui risque d'allonger la tôle.
Éviter également les chauffages prolongés.
Ne pas augmenter inutilement la résistance des parties absorbant les chocs. Ne pas réparer ces pièces.
Choisir une méthode permettant d'aligner correctement la caisse.
Par exemple, lors du remplacement du longeron avant d'un véhicule Nissan Pathfinder à châssis séparé, il est recommandé de ne pas toucher à l'élément de fixation de la suspension avant.
Examiner attentivement la manière dont les dommages de collisions antérieures ont été réparés. Cela est nécessaire pour bien décider de l'étendue de la réparation.
Vérifier le matériau (UHSS, aluminium, etc.) afin de déterminer la méthode de réparation appropriée.
Pièces à remplacer
Pièces en acier à haute résistance : leur résistance est réduite si elles sont réparées par chauffage.
Pièces liées à l'alignement de la caisse et des roues : leur remplacement ne permettrait pas d'obtenir un alignement correct.
Lorsque le coût de réparation dépasse le coût de remplacement.
Disponibilité des pièces de rechange.
Sur demande du client.
Réparation de la poutre de renfort de porte latérale et du renfort de pare-chocs interdite : les poutres et renforts doivent conserver leur forme d'origine pour remplir leur fonction. Toujours remplacer les poutres de porte latérale et les renforts de pare-chocs endommagés.
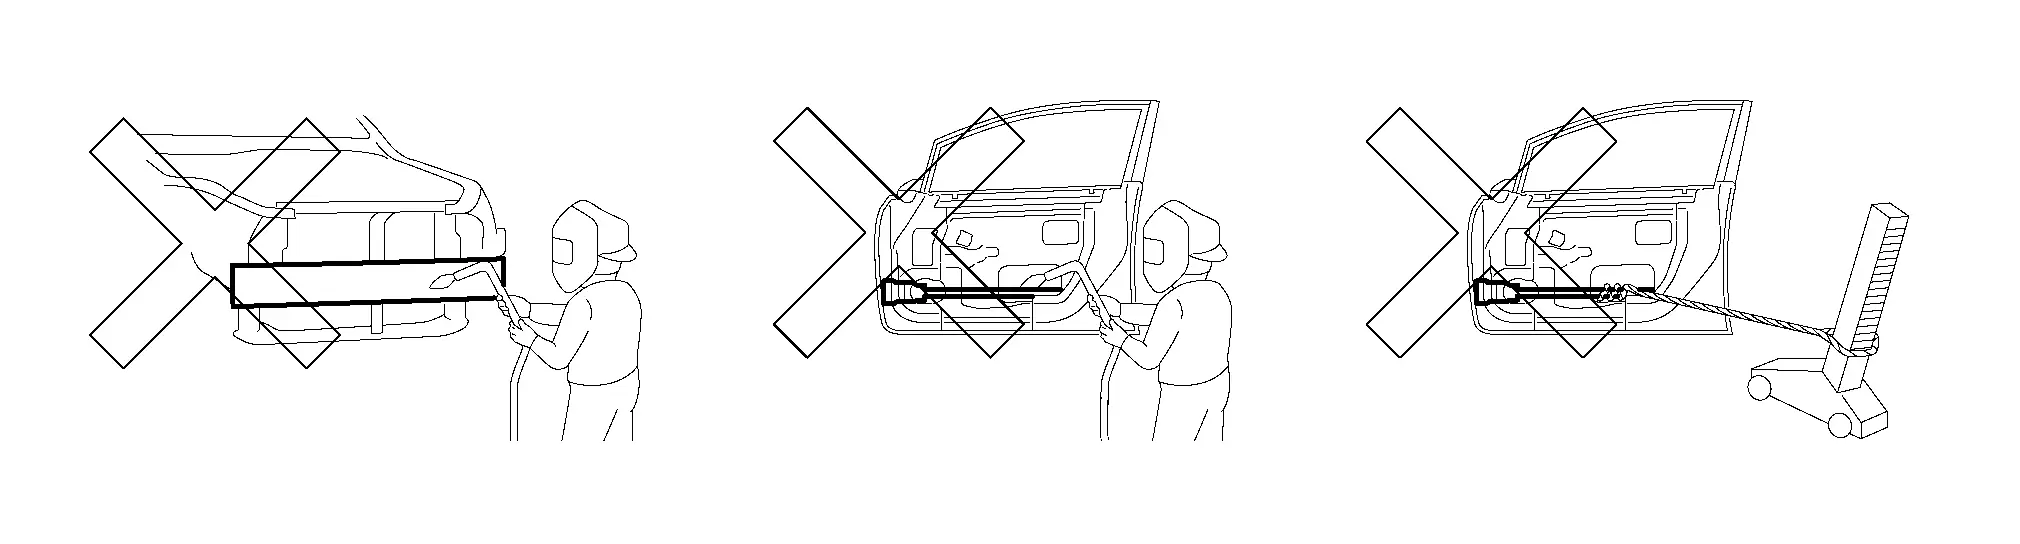
Lors des travaux de réparation, il est nécessaire de tenir compte de la qualité, de l'efficacité et du coût, ainsi que de la sécurité et de la santé. Il est également important de gagner la confiance du client.
Contrôle des dommages
Contrôle des dommages
Lors des réparations de carrosserie et de châssis, les cotes de la carrosserie avant et du dessous de caisse doivent être correctes, car elles influencent directement le parallélisme des roues et les angles de direction.
Le degré de dommage doit être déterminé à l'aide d'un mètre ruban en acier, d'une jauge de voie et d'un gabarit de centrage ou d'un autre instrument de mesure. Les points de mesure sont indiqués dans le manuel de réparation de carrosserie de chaque modèle. Les valeurs de parallélisme sont indiquées dans le manuel d'entretien de chaque modèle.
Jauge de voie et mètre ruban en acier
Mesurer la distance entre deux points. Avant d'utiliser la jauge de voie, vérifier les points de mesure avec le mètre ruban en acier.
(1) JAUGE DE VOIE
Placer correctement la jauge de voie sur le point de mesure.
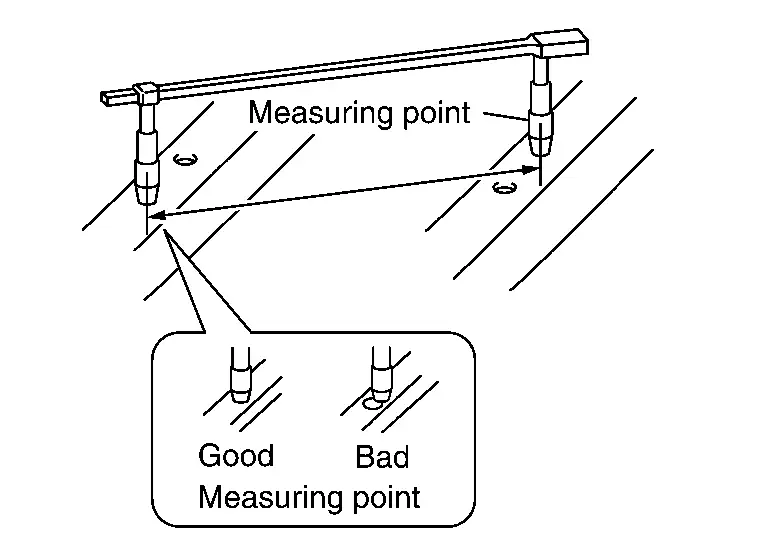
La cote est indiquée entre les centres des trous.
Si la mesure n'est pas possible, utiliser la méthode indiquée ci-dessous.
(2) MÈTRE RUBAN EN ACIER
Façonner l'extrémité de la règle pour faciliter la mesure.
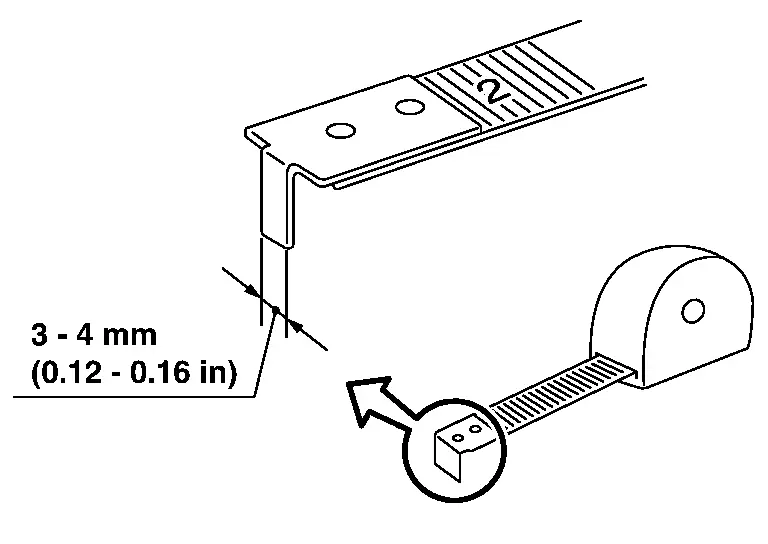
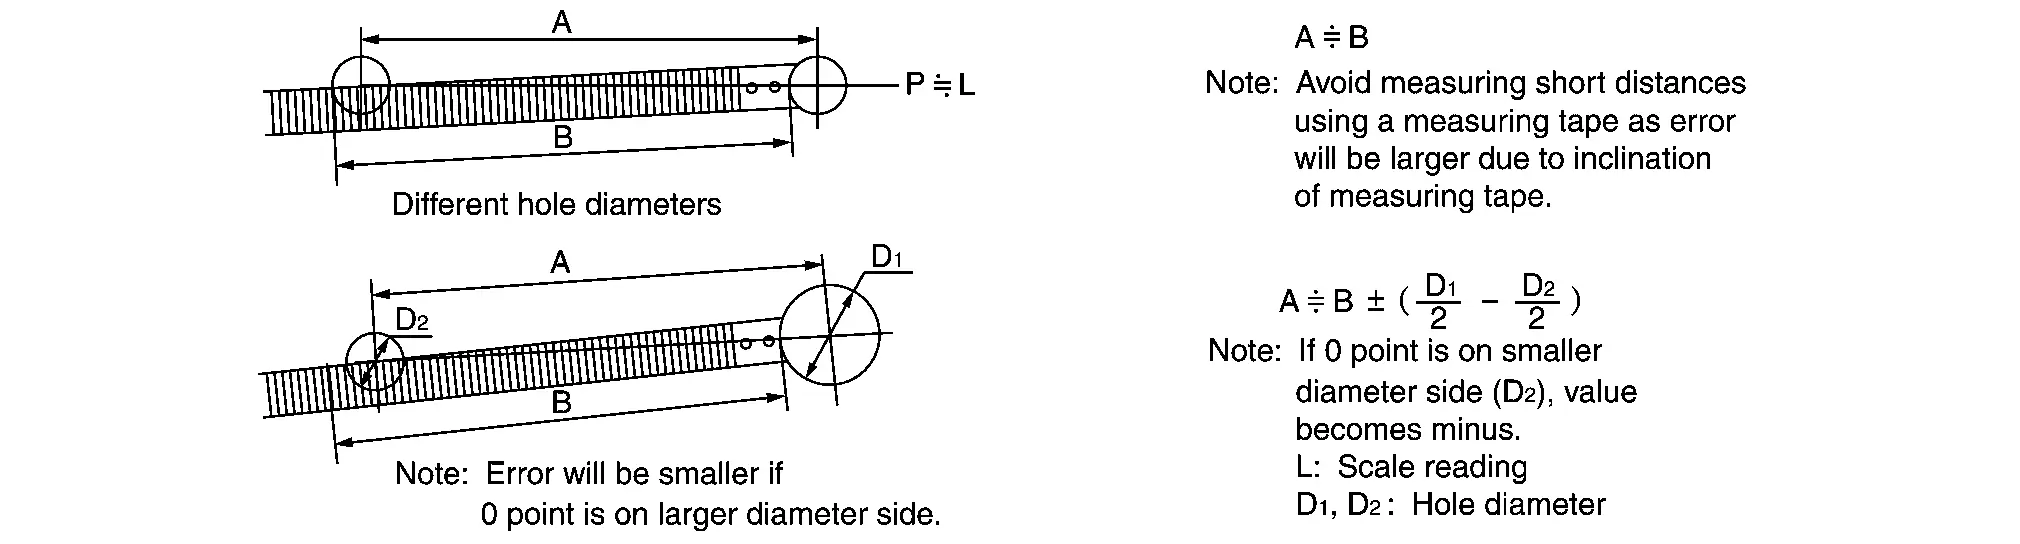
Si le diamètre du trou du point de mesure est différent, utiliser la méthode de mesure suivante.
Équipement de mesure tridimensionnel
Cet équipement permet de mesurer et d'afficher en trois dimensions les points de mesure du véhicule : hauteur, largeur et longueur.
(1) TYPE GABARIT UNIVERSEL
Il s'agit de l'une des fonctions d'un équipement universel de redressement de carrosserie de type gabarit. Le gabarit est assemblé selon la fiche d'instructions propre à chaque modèle Nissan Pathfinder. Le gabarit, qui peut se déplacer d'avant en arrière, de gauche à droite et de haut en bas, est ancré à chaque point du soubassement. Les coordonnées tridimensionnelles du point d'ancrage sont lues sur l'échelle de la base coulissante et de la tête du gabarit.
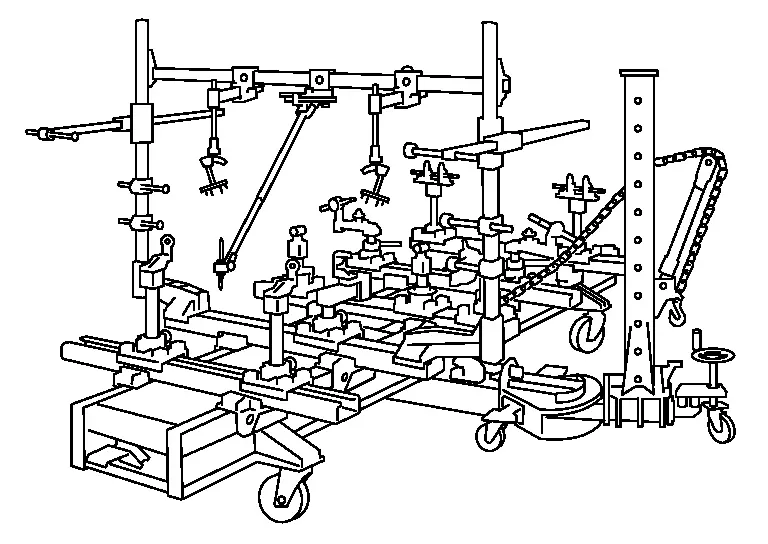
(2) TYPE UNIVERSEL DE MESURE
La sonde, qui peut se déplacer d'avant en arrière, de gauche à droite et de haut en bas, est positionnée sur le châssis. Les coordonnées tridimensionnelles du point de mesure ainsi que la distance entre les trous de mesure peuvent être relevées en mettant la sonde en contact avec un trou de repérage de la carrosserie.
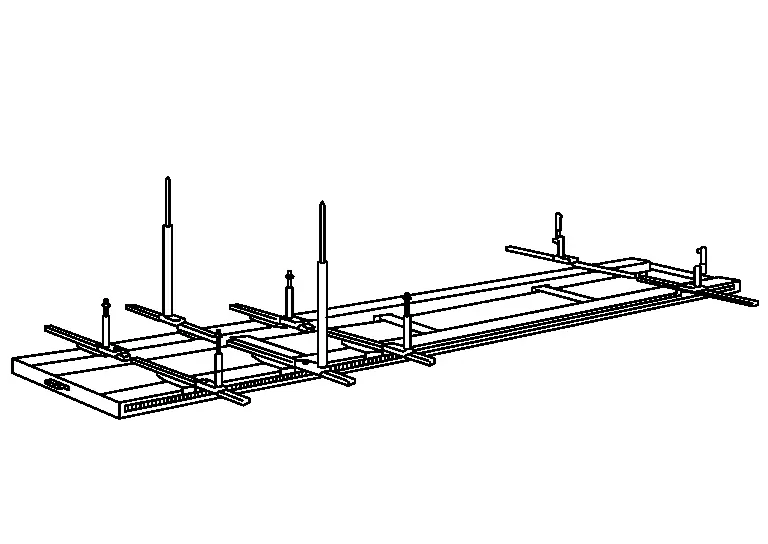
Elle se place sur l'équipement de redressement pour son utilisation.
(3) TYPE LASER
Les coordonnées tridimensionnelles sont lues à l'aide de la convergence et de la stabilité rectiligne d'un faisceau laser.
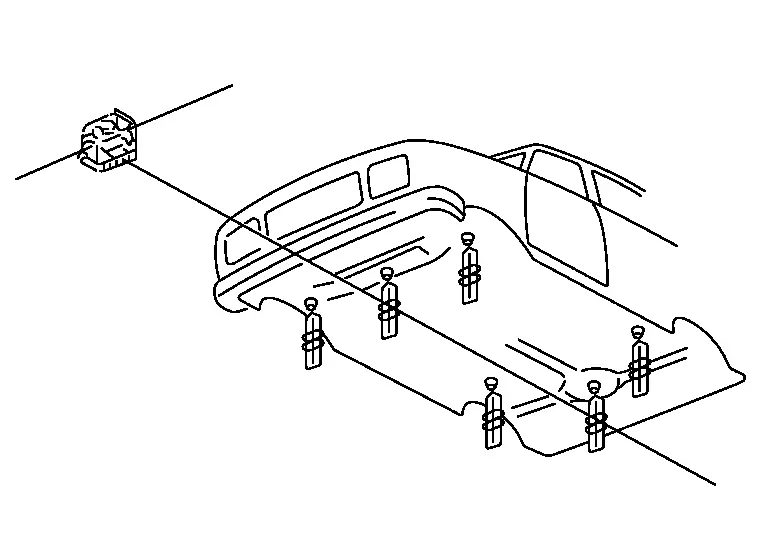
Un faisceau laser est utilisé pour la mesure. Une fois en place, les travaux de réparation peuvent être effectués pendant la mesure.
(4) TYPE DE MESURE PAR ORDINATEUR
Ce dispositif est installé sur l'équipement de redressement. La sonde, montée sur un bras flexible, est positionnée à chaque point de la carrosserie du véhicule Nissan Pathfinder pour la mesure.
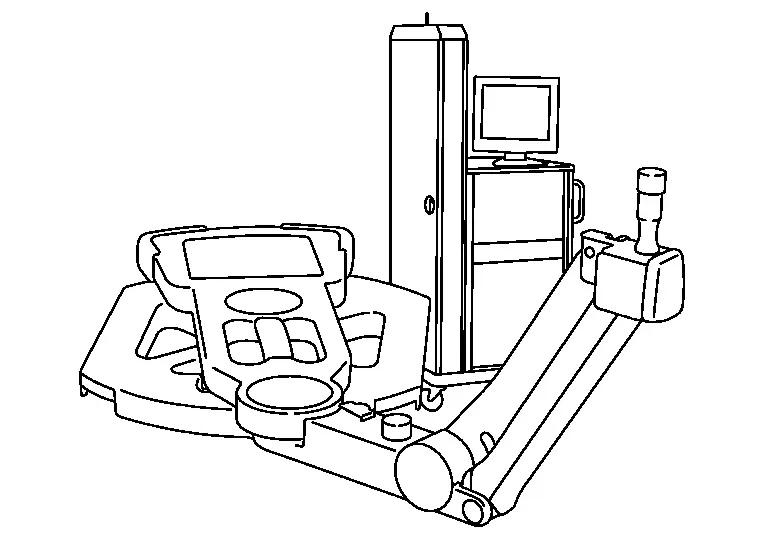
L'ordinateur compare les données du modèle de véhicule aux données de mesure réelles afin d'identifier l'étendue des dommages et de déterminer si ceux-ci sont acceptables.
(5) TYPE À ULTRASONS
Des ultrasons sont émis depuis la sonde, installée au point de mesure sur la carrosserie, vers la poutre placée sous la caisse afin de mesurer les coordonnées tridimensionnelles de chaque point de mesure.

Équipement de redressage de carrosserie
Comparaison des méthodes de traction
(1) TYPE À VÉRIN HYDRAULIQUE
Dans cette méthode, la force de poussée d'un vérin hydraulique est convertie en force de traction par une chaîne.
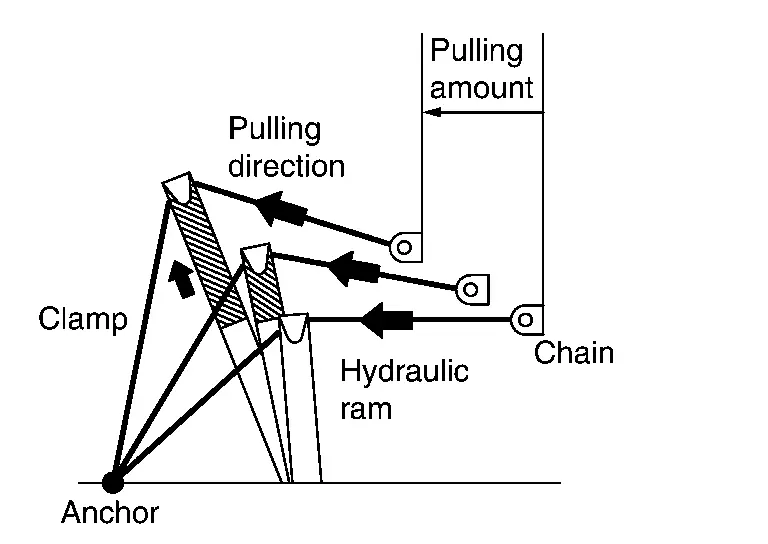
Il est facile d'ajouter des points de traction sur la carrosserie, et la direction de traction peut être choisie plus librement.
La direction de traction change pendant la traction.
Difficile de tirer simultanément sur plusieurs points situés sur une même ligne verticale.
(2) TYPE À TOUR I
Dans ce type, la force est appliquée par le vérin hydraulique qui pousse le montant.
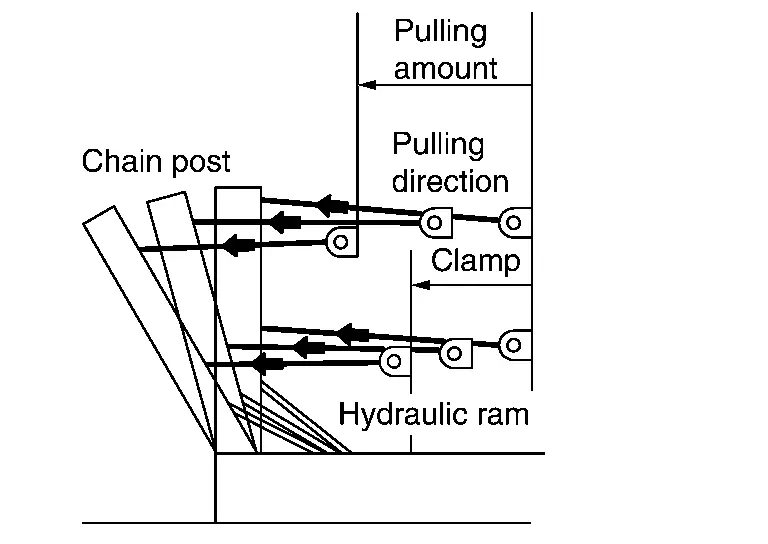
Une force importante est obtenue grâce à un vérin de grande taille, ce qui crée un fort effet de levier.
La chaîne peut être accrochée au montant de nombreuses façons.
L'effet de levier peut être augmenté ou diminué en modifiant la position du crochet.
La direction de traction n'est pas limitée par la forme du banc ou par un point d'ancrage au sol.
La direction de traction change pendant la traction.
Difficile d'augmenter le nombre de points de traction sur la carrosserie, car l'outil de traction lui-même est volumineux.
(3) TYPE À TOUR II
La chaîne est enroulée à travers la tour par un moteur électrique ou hydraulique.
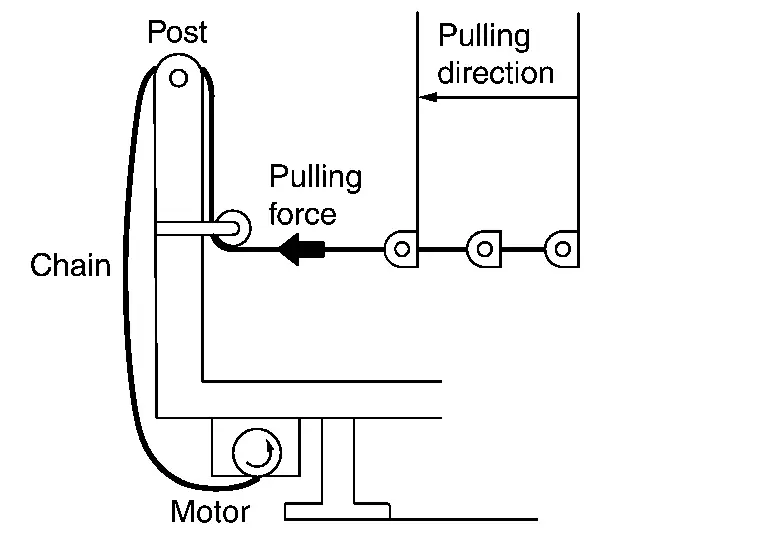
La direction de la force ne change pas pendant la traction.
La chaîne se pose facilement sur le montant, car la direction de traction est constante.
Offre une grande souplesse quant à la direction de traction.
Les points de traction sur la carrosserie sont limités par le nombre de montants.
La force de traction est relativement élevée.
Brides de serrage
D'une manière générale, lorsqu'une carrosserie doit être redressée, l'appareil de traction et la carrosserie doivent être fixés l'un à l'autre, et la carrosserie elle-même doit rester immobile. À cet effet, différentes brides de serrage sont utilisées.
Les types courants de brides de serrage et leurs caractéristiques sont énumérés ci-dessous :
CARACTÉRISTIQUES DIRECTIONNELLES

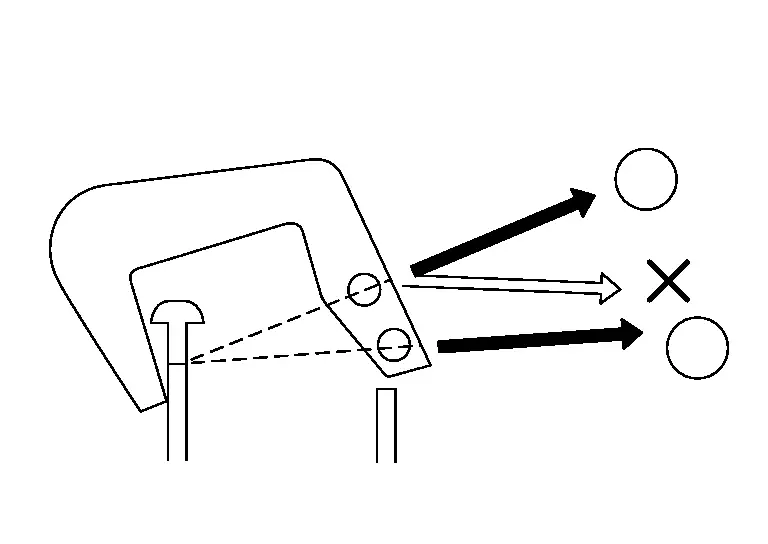
Lors de la traction de la bride, la ligne de force de traction doit passer par le centre des dents de la bride. Sinon, la bride peut se détacher ou endommager le panneau de carrosserie en tournant.
La figure montre que la direction de la force de traction de la chaîne forme un angle descendant par rapport au centre des dents. Cela génère un couple de rotation sur l'ensemble de la bride dans le sens de la flèche. Cette force est amplifiée par effet de levier, mais seules certaines dents sont engagées. La bride a donc tendance à glisser, ce qui entraîne la déformation du panneau de carrosserie.

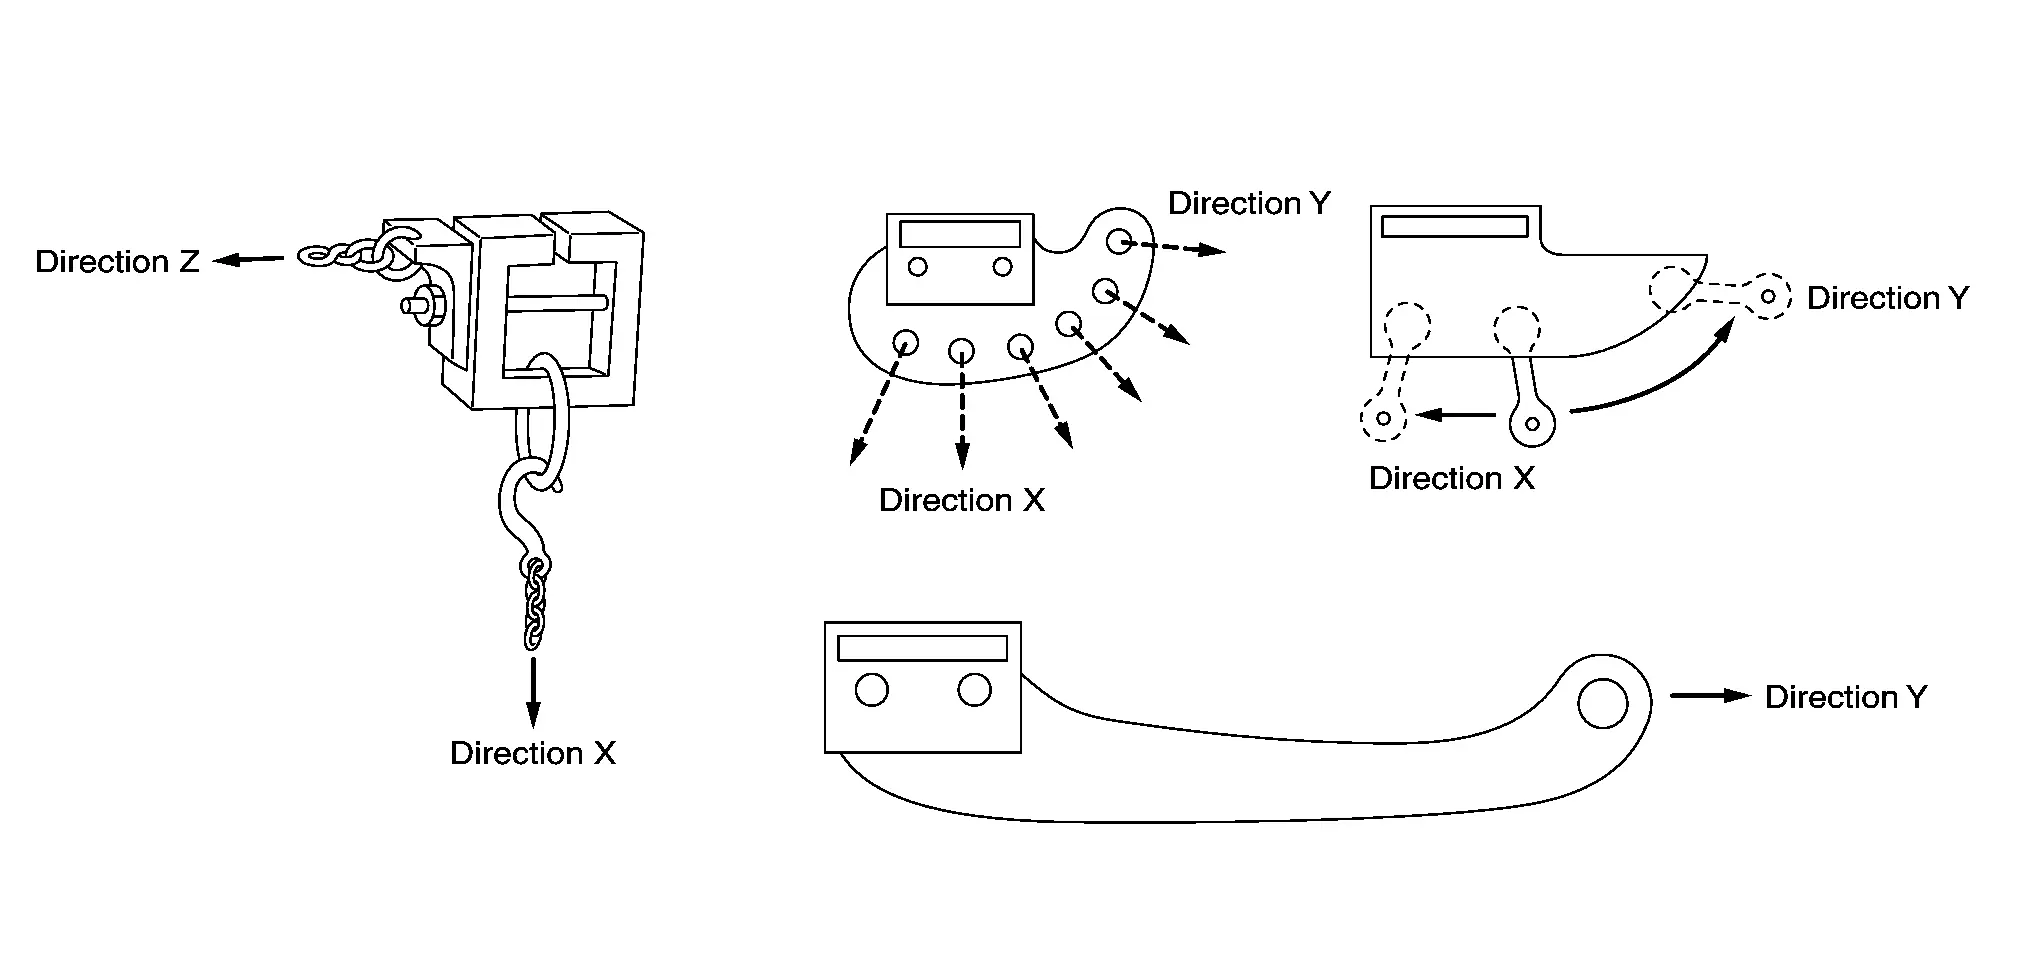
La direction de la bride est importante pour créer la force de traction. Fondamentalement, trois directions sont à considérer : ″X″, ″Y″ et ″Z″.

Les caractéristiques directionnelles (″X″, ″Y″ et ″Z″) de plusieurs types de brides sont indiquées ci-dessous.
Crochets et autres outils
(1) CROCHETS
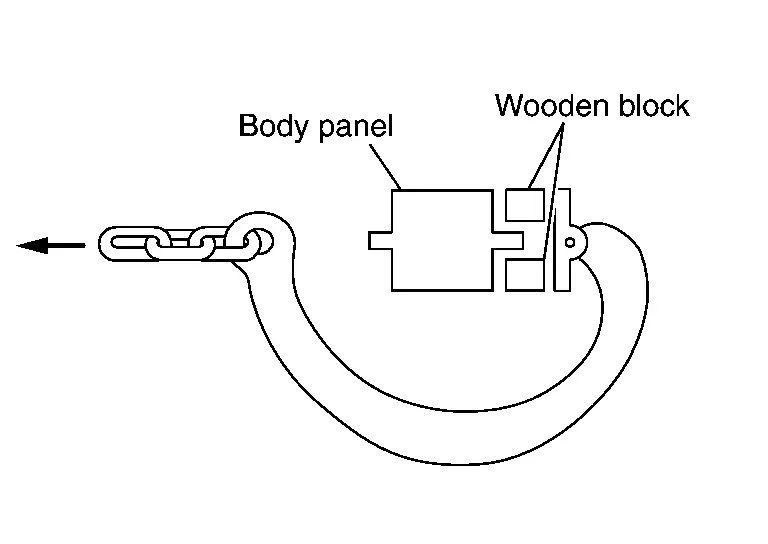
Contrairement aux brides qui saisissent un objet, les crochets sont des outils recourbés qui tirent sur la carrosserie. Lors de l'utilisation d'un crochet, celui-ci doit être positionné de sorte que le point de traction sur la carrosserie et la position de la chaîne du crochet soient alignés en ligne droite.
Lors de l'utilisation d'un crochet, une pièce de bois ou un élément similaire doit être insérée entre le crochet et la carrosserie afin d'éviter d'endommager celle-ci.
(2) OUTIL DE TRACTION SPÉCIFIQUE
Les outils de traction spécifiques sont des gabarits spéciaux utilisés pour réparer une partie précise du véhicule.

Un exemple d'outil de traction spécifique, un extracteur de jambe de force, est présenté sur la figure.
Structure d'habitacle haute résistance
Ces dernières années, la construction de la carrosserie des véhicules évolue dans le but de protéger les occupants lors d'une collision.
L'utilisation accrue de renforts en tôle d'acier à haute résistance et l'adoption de tôles d'épaisseurs différentes constituent de bons exemples de préservation de l'espace de survie des occupants. La déformation causée lorsque la caisse du véhicule Nissan Pathfinder est endommagée est contrôlée par la modification de la structure de la caisse.
Les points suivants doivent être pris en compte lorsque des carrosseries à structure d'habitacle haute résistance doivent être réparées.
Aucune compétence particulière n'est nécessaire pour les travaux de redressement de carrosserie.
Les techniciens carrosserie doivent bien comprendre la construction de la caisse du véhicule Nissan Pathfinder à réparer.
Il est nécessaire de connaître l'étendue exacte des dommages (réaliser des mesures précises).
Une force plus importante est requise pour le redressement en raison de l'utilisation accrue de renforts en tôle d'acier à haute résistance.
Il est nécessaire de réaliser un ancrage supplémentaire pour l'équipement de redressement de châssis dont le gabarit ne permet pas un ancrage multiple, afin de prévenir les dommages secondaires.
La force de traction doit être appliquée uniformément pour éviter la rupture des points de soudure. (Traction simultanée dans plusieurs directions, etc.)
Le gabarit d'ancrage propre à chaque modèle Nissan Pathfinder est utilisé pour les véhicules qui ne peuvent pas être ancrés sur la bride inférieure du longeron.
(1) STRUCTURE D'HABITACLE HAUTE RÉSISTANCE

En cas de collision avant ou arrière, la zone déformable prévue à l'avant et à l'arrière du véhicule Nissan Pathfinder absorbe efficacement l'énergie d'impact et amortit le choc pour les occupants. De plus, la zone de sécurité préserve solidement un espace de survie.
Des billes absorbant l'énergie et des renforts en tôle d'acier à haute résistance sont utilisés comme longerons avant.
Structure en porte-à-faux (outrigger). (Répartit l'énergie de choc provenant des longerons avant.)
(2) HABITACLE À HAUTE RÉSISTANCE (CHOC LATÉRAL)
Pour améliorer la résistance latérale de l'habitacle, les éléments de résistance latérale tels que les traverses, l'élément de direction et les renforts du longeron de toit, des montants centraux et des bas de caisse ont été redessinés.
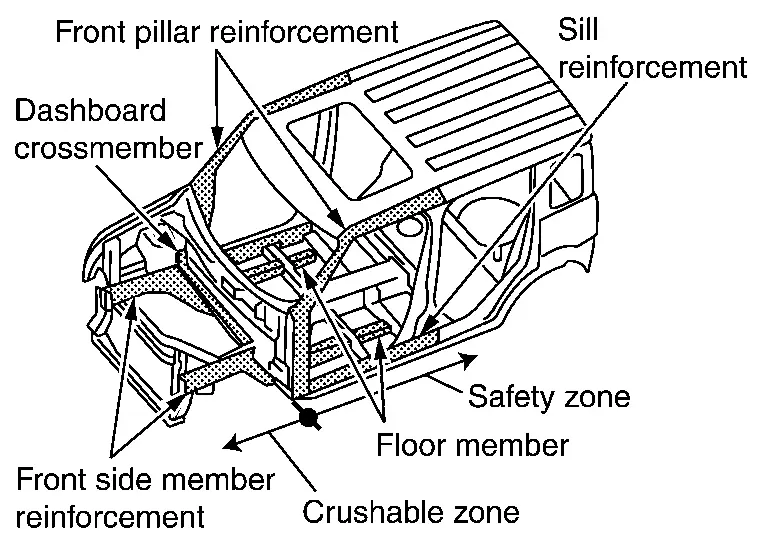
En cas de choc latéral, les poutres de porte et les portes limitent la déformation de la caisse en absorbant l'énergie d'impact provenant du sens latéral et en la répartissant sur le flanc renforcé de la caisse.
Techniques de réparation à l'aide de l'équipement de redressage de carrosserie
Étapes et procédure
Chaque étape et procédure doit être décrite en détail. Voir les étapes ci-dessous :
| Détails | ||
| Préparation de la réparation | Vérification de la méthode de réparation | Vérifier le contenu de la fiche de réparation et la procédure de travail. |
| Préparation des outils et de l'équipement | Préparer les outils et l'équipement nécessaires. | |
| Travaux associés et annexes | Déposer les panneaux extérieurs, les pièces extérieures, les pièces intérieures et les pièces fonctionnelles qui gênent le travail. | |
| Travaux de réparation de base | Fixation | Fixer la caisse au dispositif de redressage du cadre. |
| Mesure préalable | Évaluer le niveau de dommage avant de commencer la réparation. | |
| Restauration des cotes | Remettre les pièces de panneau intérieur et les pièces de châssis aux cotes correctes. | |
| Travaux de restauration de la forme des panneaux | Restauration de la forme des panneaux | Après avoir terminé les travaux de réparation de base, redresser toute déformation restante. |
| Travaux de remplacement de pièces | Dépose des pièces de remplacement | Déposer les pièces du côté de la caisse où le remplacement doit être effectué. |
| Préparation du côté caisse | Effectuer la finition de la surface de contact côté caisse afin de pouvoir souder la nouvelle pièce. | |
| Préparation du côté des pièces neuves | Effectuer les préparatifs de soudage, notamment le traitement des surfaces de contact des pièces neuves. | |
| Mise en place des pièces neuves | Souder les pièces neuves sur la caisse. | |
| Appliquer le mastic d'étanchéité de caisse et le revêtement de protection de soubassement. | ||
| Travaux de réparation de base | Démontage | Descendre la caisse du dispositif de redressage. |
| Travaux de peinture 1 | Peinture de la zone de réparation 1 | Peindre les pièces de panneau intérieur et les pièces de châssis, ainsi que les faces arrière des panneaux extérieurs. |
| Travaux après réparation 1 | Travaux associés et annexes | Reposer les panneaux extérieurs déposés, les pièces fonctionnelles et les pièces intérieures. |
| Travaux de peinture 2 | Peinture des zones de réparation 2 | Peindre le panneau extérieur. |
| Travaux après réparation 2 | Travaux associés et annexes | Reposer les pièces extérieures déposées. |
| Contrôle final du travail | Effectuer le contrôle du fini et du fonctionnement final. | |
| Rangement des outils et de l'équipement | Ranger les outils et l'équipement. | |
Immobilisation du véhicule
Pour éviter tout déplacement du véhicule, utiliser une méthode adaptée capable de résister à l'effort de traction nécessaire à la réparation.
(1) POINT D'ANCRAGE
Pour véhicule Nissan Pathfinder de tourisme 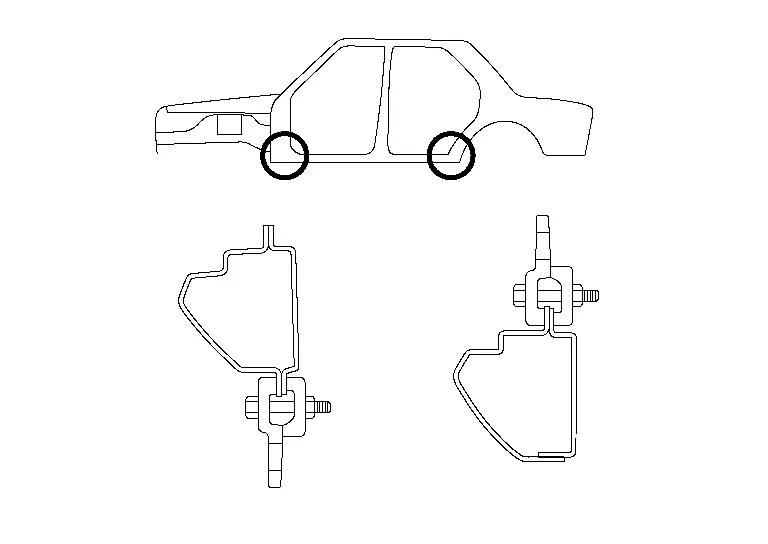 |
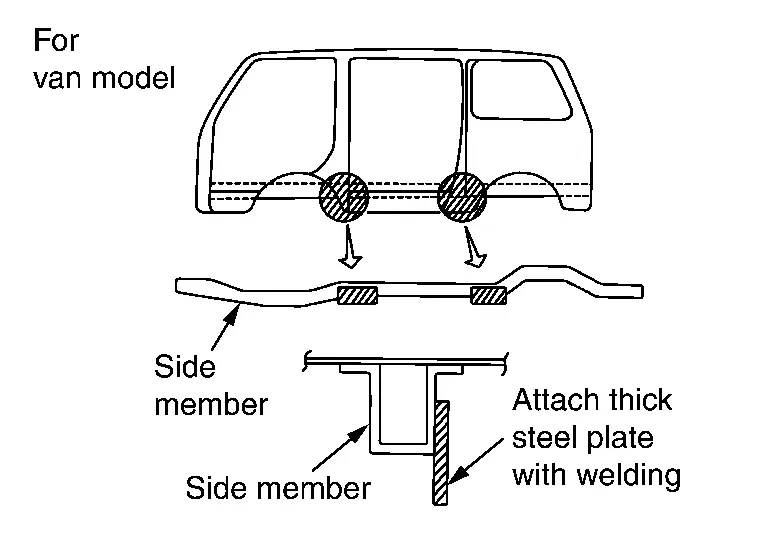 |
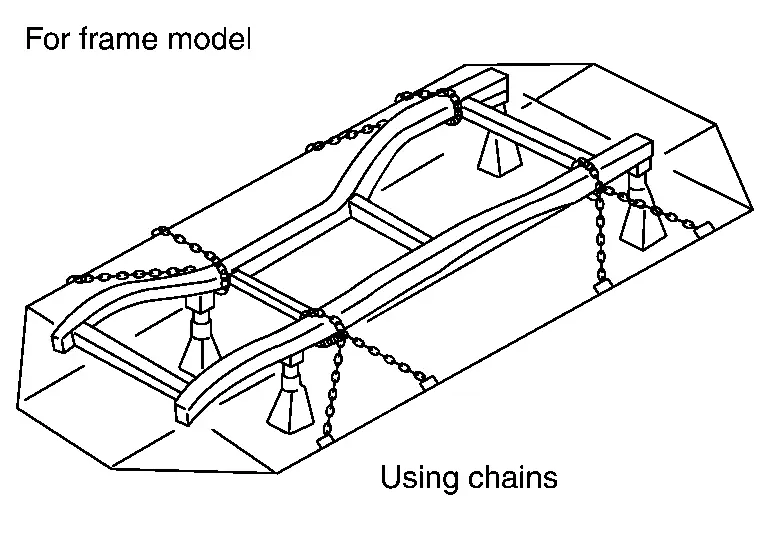 |
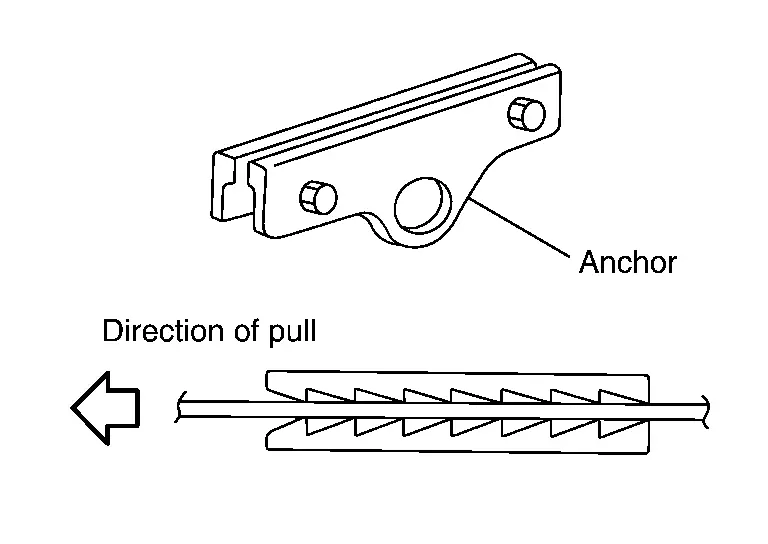 |
(2) FIXATION DES CHAÎNES
Traction vers l'avant du véhicule
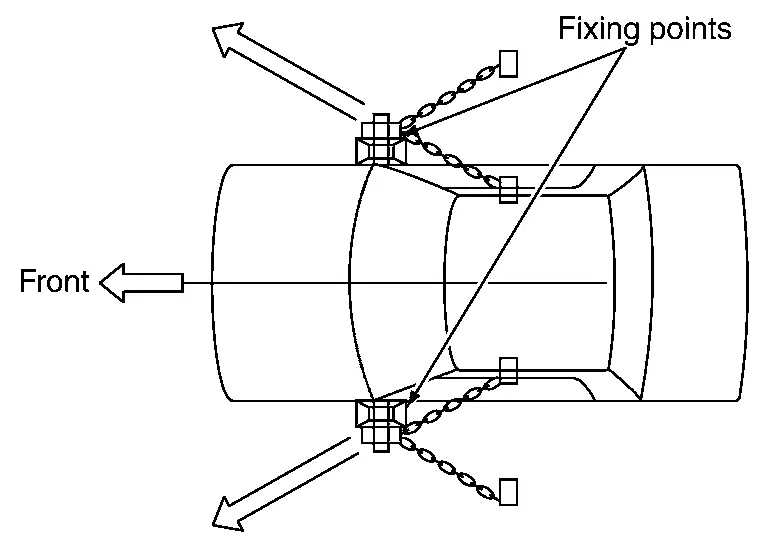
Le véhicule Nissan Pathfinder sera sécurisé s'il est tiré dans la plage indiquée par les flèches sur la figure. Le côté arrière est l'inverse.
Traction vers le côté gauche ou droit

Tirer le véhicule Nissan Pathfinder dans la plage indiquée par les flèches.
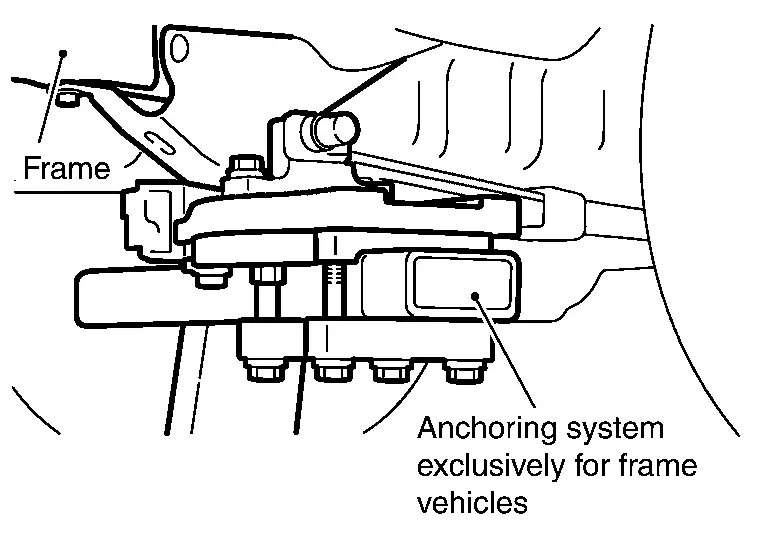
(3) POINT D'ANCRAGE POUR VÉHICULE À CHÂSSIS AVEC SERRAGE DU CADRE
Si le châssis ne peut pas être ancré au dispositif de redressage par la méthode d'ancrage de base, le châssis peut être ancré directement à l'aide du système de serrage de cadre. La figure montre un exemple dans lequel la manille de ressort est ancrée sans dépose du ressort.
Immobilisation et traction
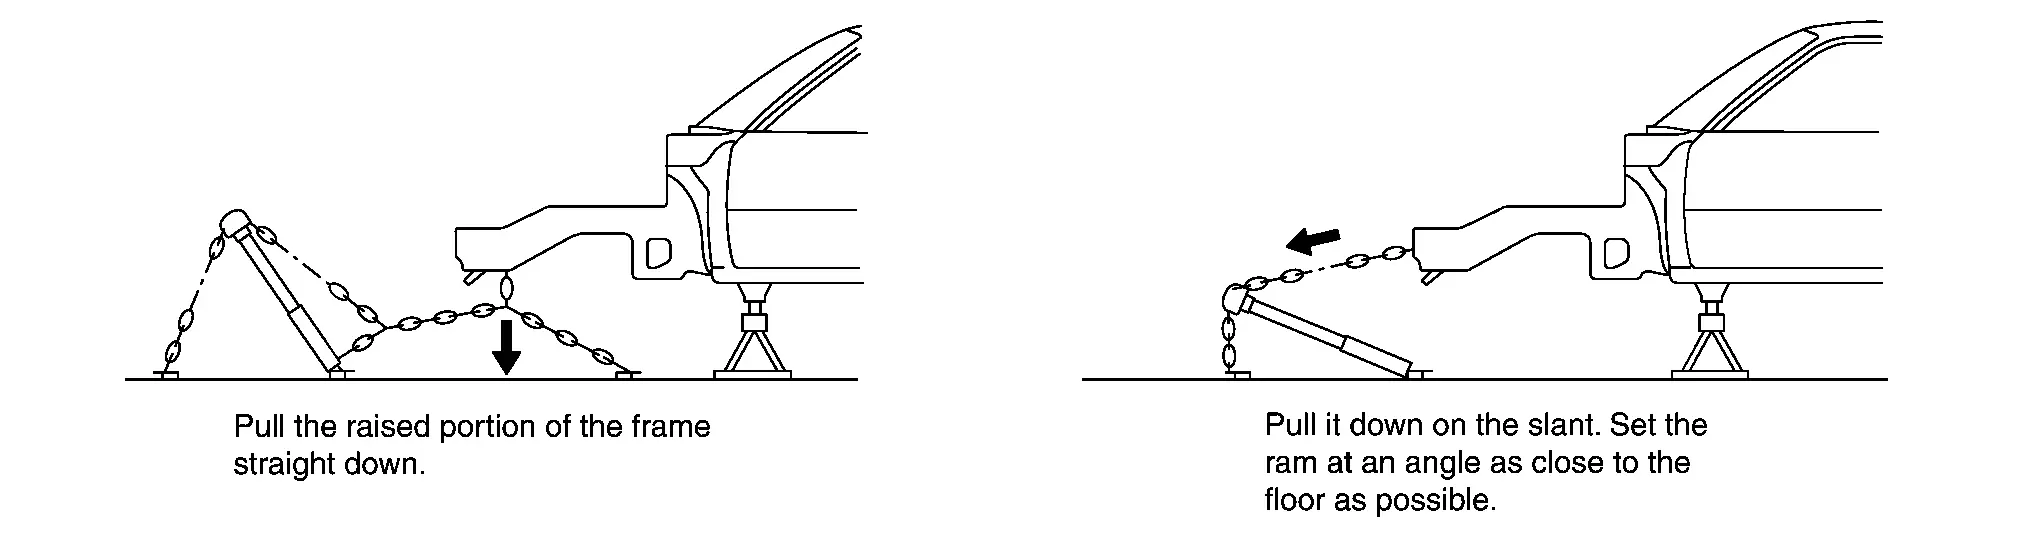
En principe, l'effort de traction doit être appliqué dans la direction exactement opposée à celle de l'impact (entrée). La méthode d'immobilisation doit correspondre à cette direction de traction.
(1) TRACTION VERS LE BAS
Immobiliser le plus près possible de la zone endommagée. S'il existe un écart entre le point de traction et la zone endommagée, la partie non endommagée sera également tirée.
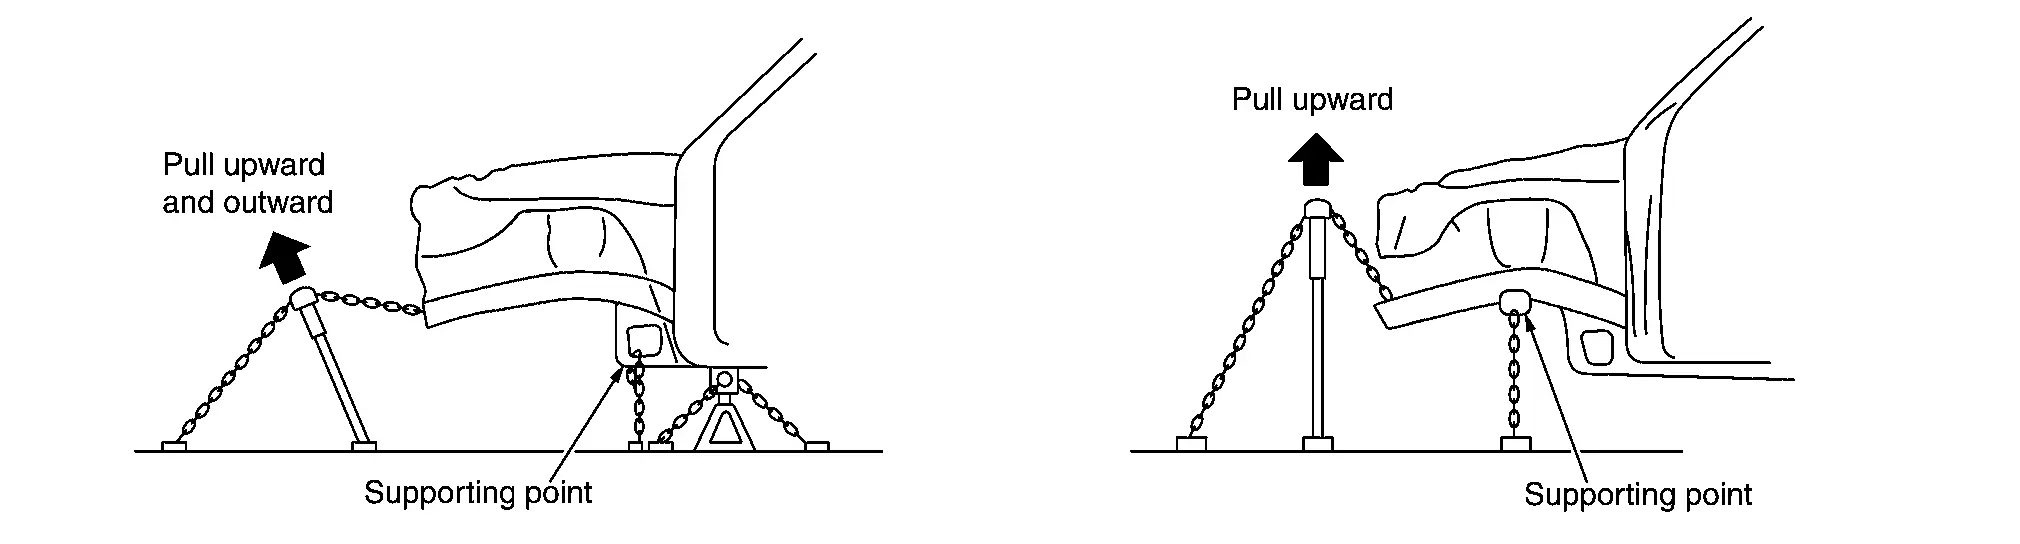
(2) TRACTION VERS LE HAUT
Positionner les appuis de sorte que les parties non endommagées ne soient pas affectées par la traction.
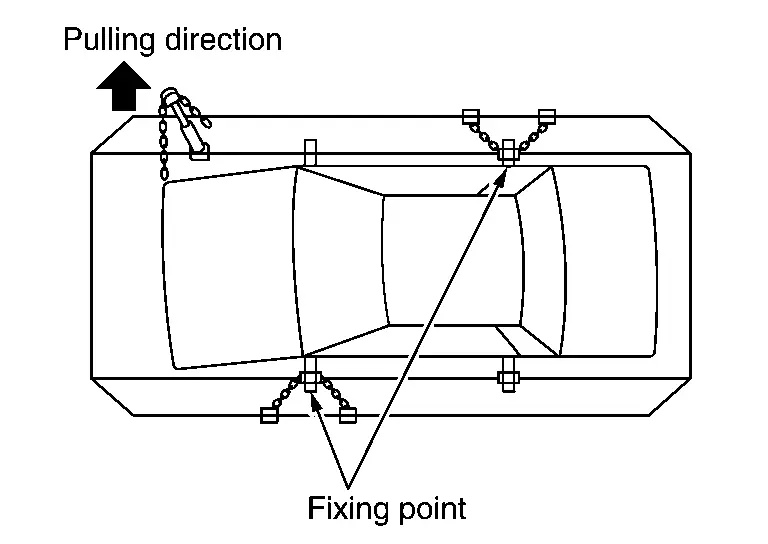
(3) MÉTHODE D'IMMOBILISATION ET DE TRACTION POUR FLEXION LATÉRALE
Pour tirer la partie avant du véhicule, immobiliser la caisse afin d'éviter tout déplacement dû au moment de rotation provoqué par la traction.
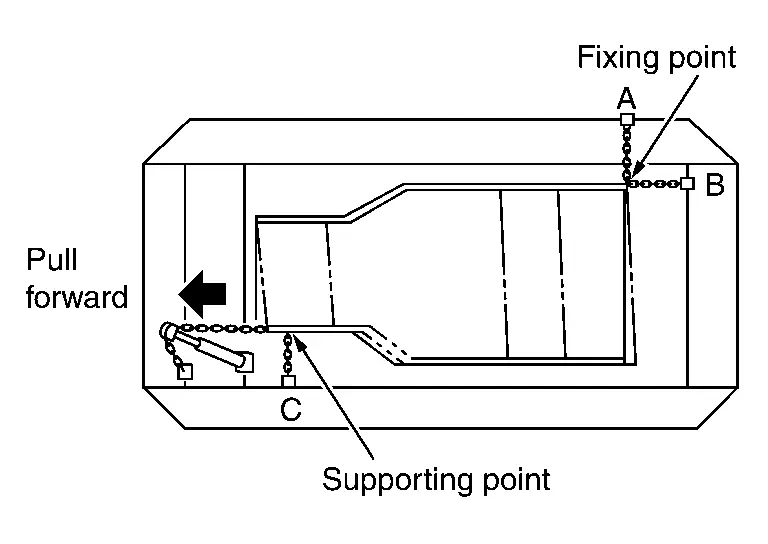
(4) MÉTHODE D'IMMOBILISATION ET DE TRACTION POUR LOSANGE
Si seuls les points (A) et (B) sont immobilisés, un moment de rotation peut apparaître. Établir un autre point d'appui au niveau de la zone (C).
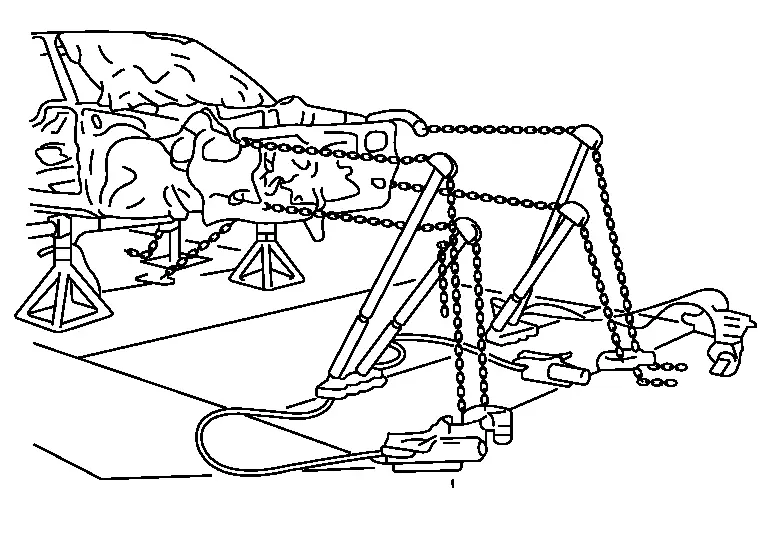
(5) TRACTION SIMULTANÉE DANS PLUSIEURS DIRECTIONS
Cette méthode permet de réduire le temps de réparation et d'éviter les dommages secondaires.
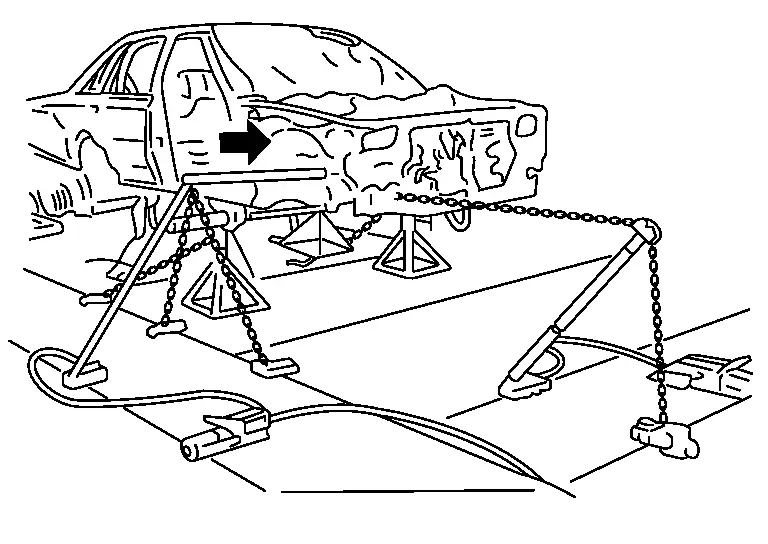
(6) MÉTHODE DE POUSSÉE-TRACTION SIMULTANÉE
Cette méthode peut être utilisée lorsque les contraintes se concentrent sur le longeron avant. L'avant du longeron avant est plié vers l'intérieur tandis que l'arrière est plié vers l'extérieur.
(7) DOMMAGES DU TOIT
Raccorder un tube de rallonge au vérin.

Placer le vérin près de la caisse augmente la longueur de traction.
Procédure de réparation par tirage
Ordre de réparation
En général, une collision ne produit pas un seul pli ou une seule torsion. La déformation de la caisse résulte d'une combinaison de flexion, de torsion et d'autres types de dommages.
La réparation doit commencer là où le dommage est le plus profondément propagé.
Si l'on se concentre uniquement sur les dommages apparents en négligeant la propagation du choc à l'ensemble de la caisse, il est impossible d'obtenir un bon alignement de la caisse.
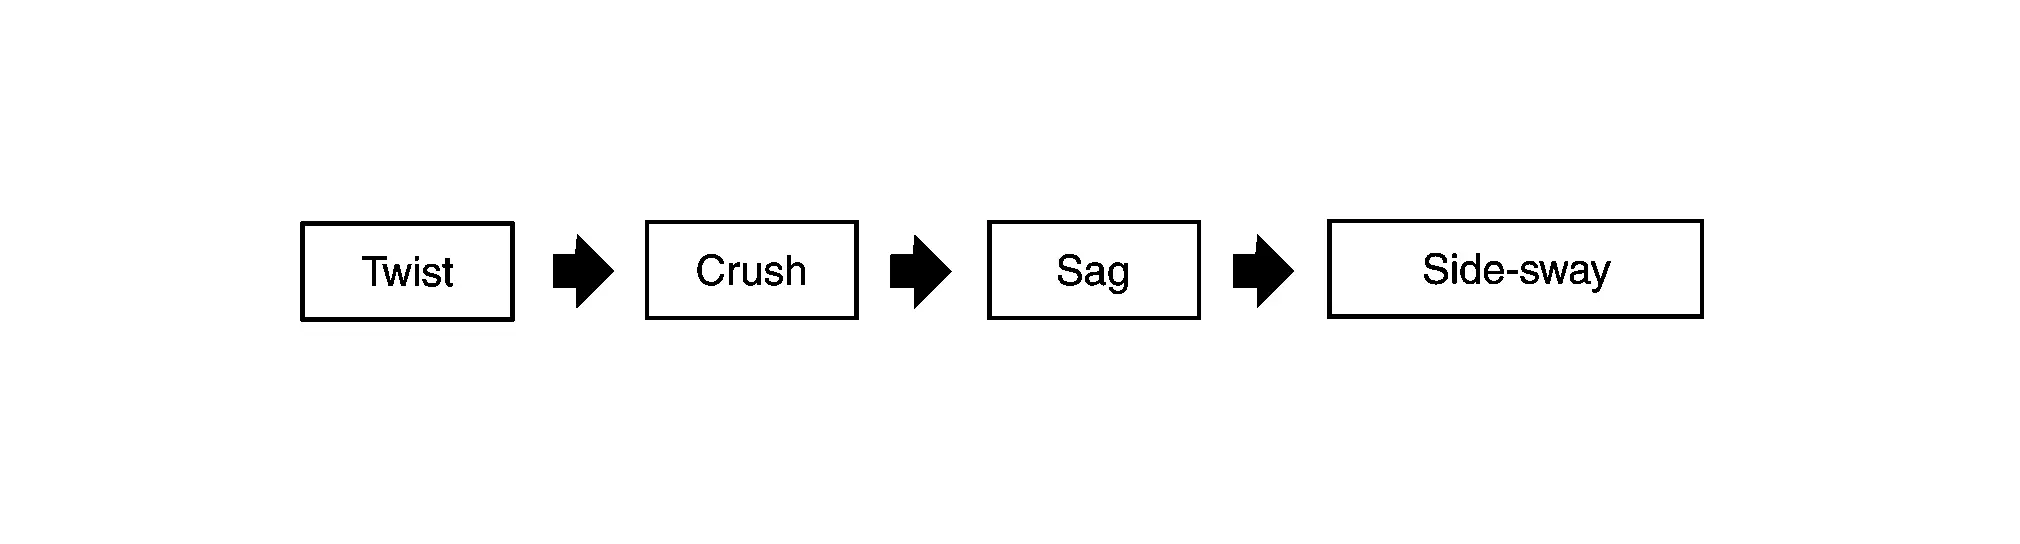
Les travaux de réparation doivent en principe être effectués dans cet ordre de dommages.
Points clés lors de la réparation réelle
(1) ÉTIRAGE DES PARTIES RÉTRÉCIES
La réparation d'une structure fermée à section transversale fermée, telle qu'un longeron, s'effectue en serrant la surface du côté enfoncé puis en tirant. La direction de traction doit être telle que la force soit appliquée dans la direction d'une ligne droite imaginaire passant par la position d'origine de la pièce.
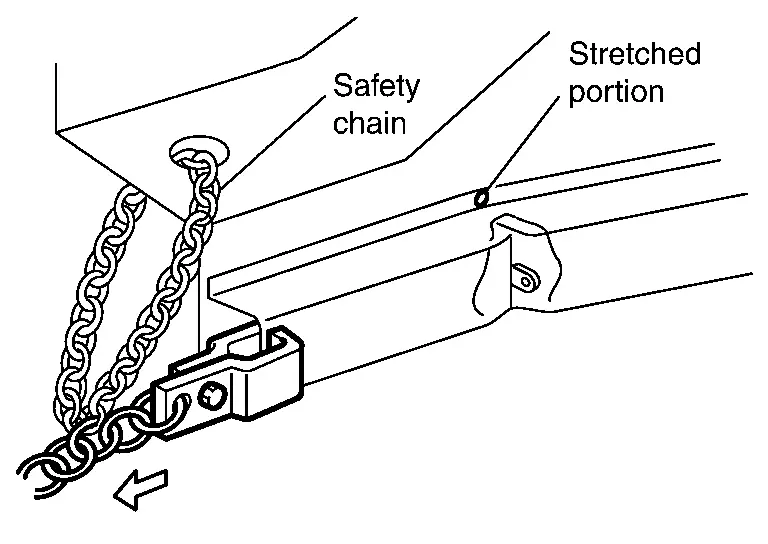
Une charge d'environ 5 000 kg (11 025 lb) est parfois appliquée pendant la réparation. Le serrage de la griffe doit donc être bien effectué. Veiller à utiliser une chaîne de sécurité.
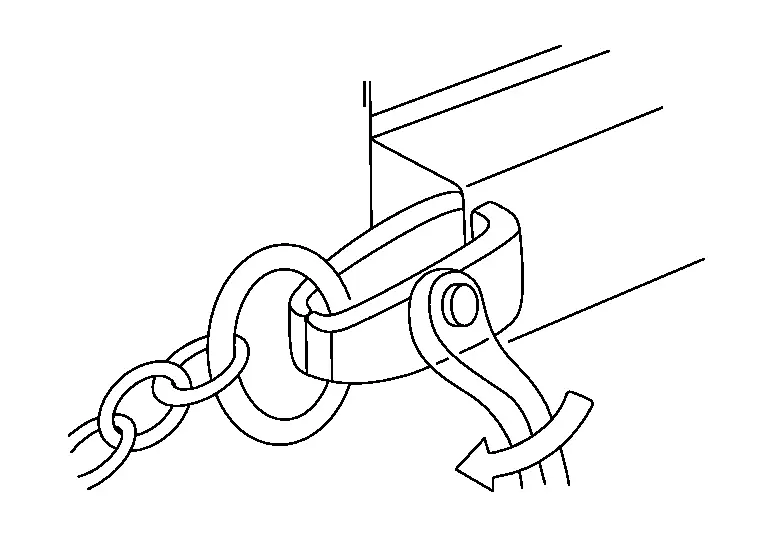
(2) TRACTION PROGRESSIVE
Tirer par étapes.
La partie endommagée peut être écrouie.
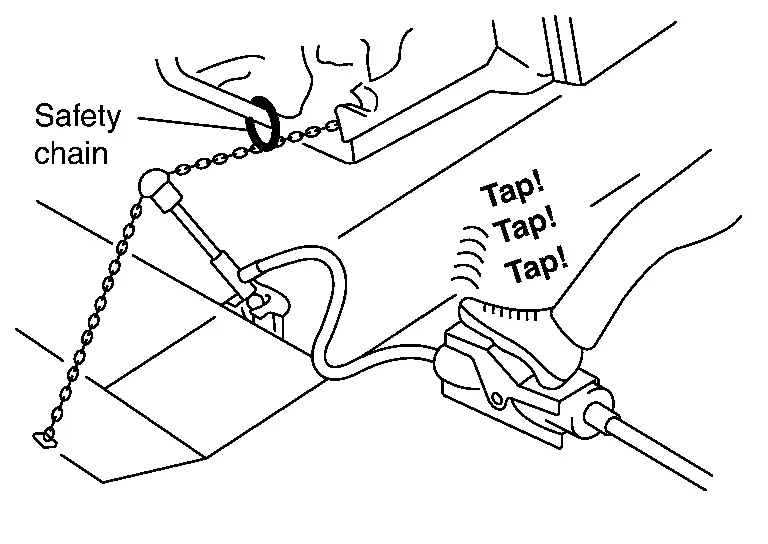
Tirer d'un seul coup peut provoquer une fissure.
Réduire la dureté de la partie écrouie.
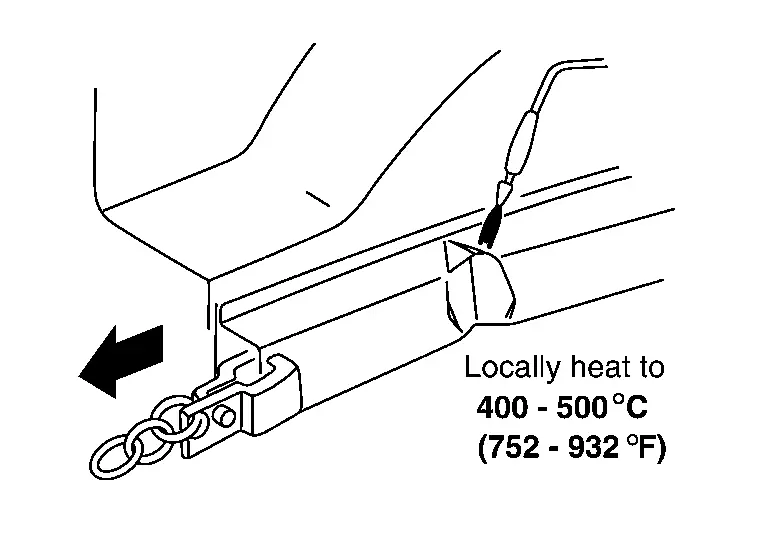
Chauffer localement la tôle à 400 °C - 500 °C, sans décoloration de la tôle. Ne pas chauffer au-delà de 700 °C, sinon la résistance sera réduite. Ne pas dépasser 550 °C pour les pièces en HSS.
(3) PRENDRE EN COMPTE LE RETOUR ÉLASTIQUE
Lorsqu'une force de traction est appliquée à une tôle, un retour élastique se produit en raison de la contrainte résiduelle.
Amplitude de traction appropriée
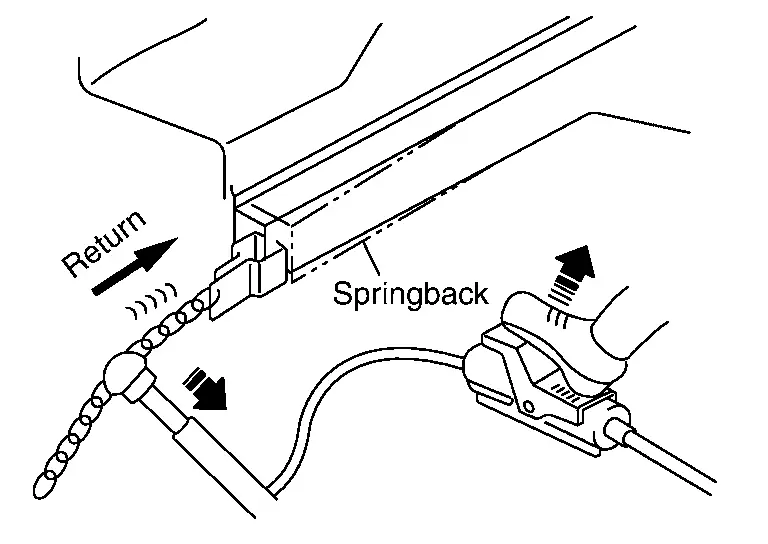
Tirer de 2 mm à 3 mm (0,08 in à 0,12 in) au-delà de la cote requise. Ajuster l'amplitude de traction en fonction du retour élastique.
Utilisation du marteau
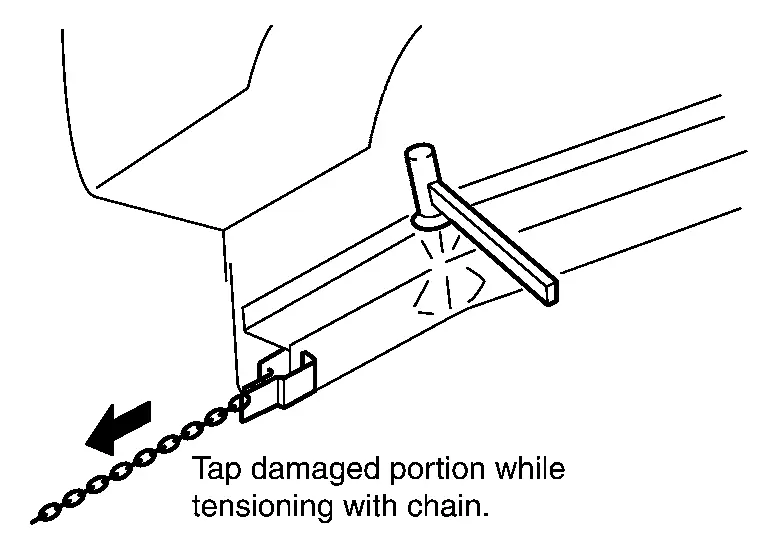
La contrainte résiduelle causée par l'énergie cinétique de la collision peut être éliminée par martelage.
(4) DÉTERMINER L'AMPLITUDE DE TRACTION APPROPRIÉE EN OBSERVANT L'AJUSTEMENT DES PORTES
L'amplitude de traction appropriée peut être déterminée en observant le jeu au niveau de la porte ou du hayon.

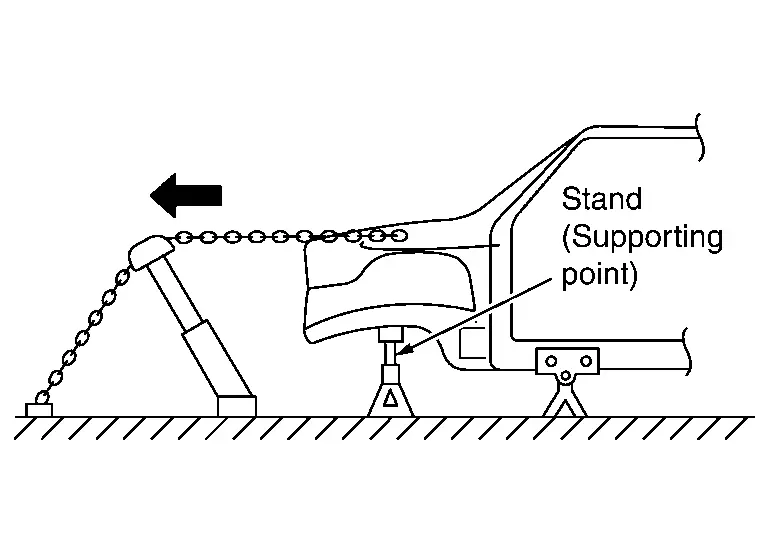
(5) TIRER LES PARTIES SUPÉRIEURES DEPUIS LA GRIFFE DU SOUBASSEMENT
Noter que si une distance existe entre le point de traction et la griffe du soubassement, comme indiqué par (A) sur la figure, un moment de rotation est généré.
Cela peut provoquer des dommages secondaires sur la partie serrée.

Prévoir un point d'appui sous le longeron pour empêcher la génération de ce moment de rotation.
(6) ANCRAGE SUPPLÉMENTAIRE
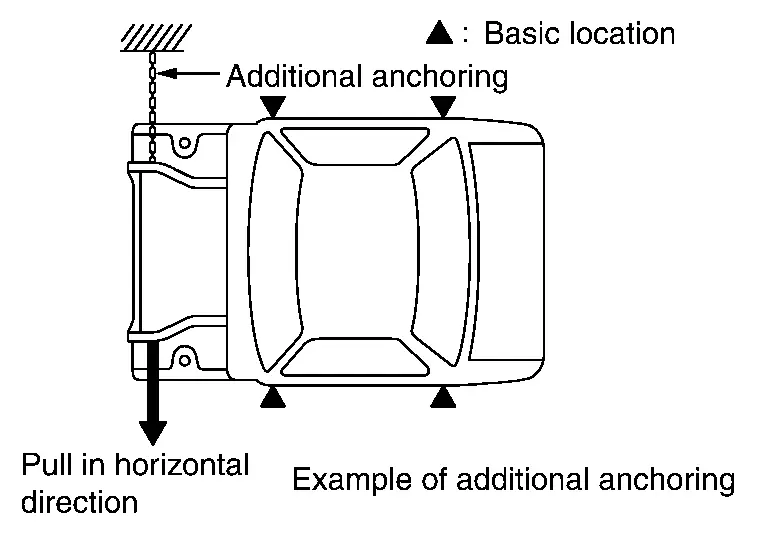
Le travail de traction doit être effectué avec soin afin de ne pas endommager les points d'ancrage ni les zones non endommagées de la caisse. Si une zone non concernée par la réparation est affectée par une force de traction excessive ou par la direction de traction, il faut prévoir des points d'ancrage supplémentaires pour protéger les zones non endommagées. Les bas de caisse sont suffisamment résistants aux efforts longitudinaux, mais ils sont facilement endommagés par des efforts verticaux vers le bas ou latéraux. Il convient donc de prévoir un ancrage supplémentaire en soutenant les longerons à l'aide d'un vérin Port-a-Power, ou en fixant une griffe et une chaîne.
(7) OBJECTIF DE L'ALIGNEMENT DE LA CAISSE
Cette opération est nécessaire pour obtenir un bon alignement des pièces qui seront réutilisées. Les dommages causés par la propagation du choc sont donc réparés en tirant depuis le premier point d'impact.
Remplacement de panneau
Remplacement de panneau
Le remplacement des éléments de carrosserie comprend le remplacement des ailes avant et du capot, fixés par boulons, ainsi que des ailes arrière et du toit, soudés. Cette section explique les procédures de remplacement des éléments après réglage de l'alignement de la caisse.
Sertissage de porte
(a) Meuler le bord du panneau de porte avec un disque en fibre abrasive 3M Cubitron II #33415 (grain 60+) ou équivalent.
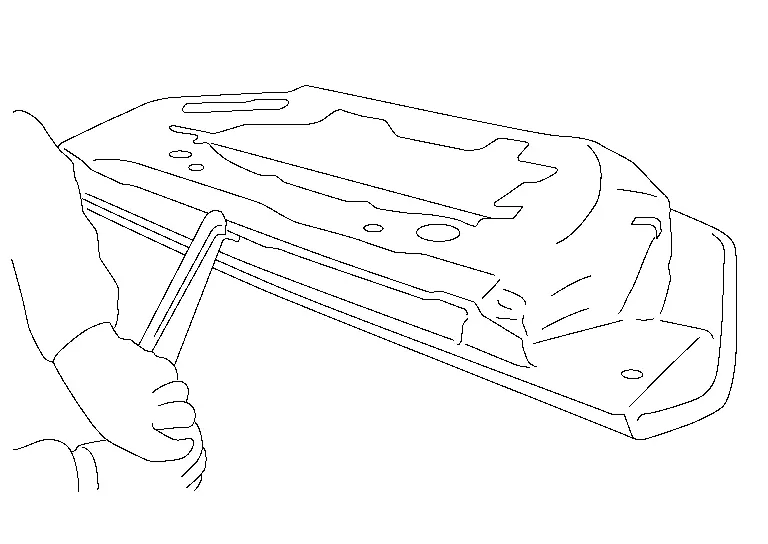
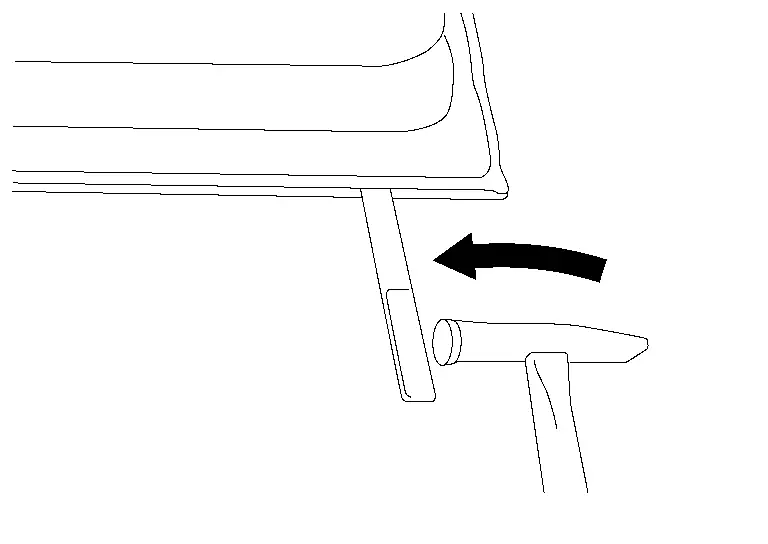
(b) Insérer la pointe d'un outil à bord tranchant, tel qu'un burin, dans le jeu du panneau extérieur de porte. Frapper l'outil inséré dans le jeu par le côté avec un marteau pour séparer le panneau intérieur et le panneau extérieur de porte.
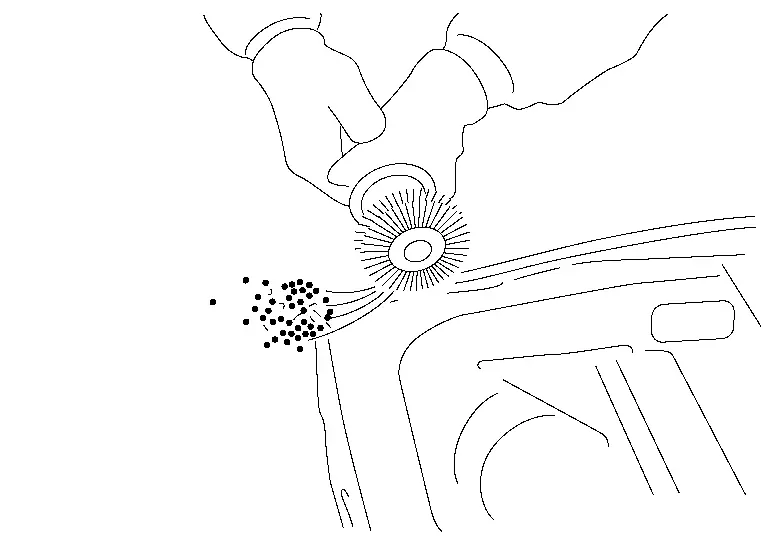
(c) Retirer la colle adhérant à la surface de la zone de bride du panneau intérieur de porte.
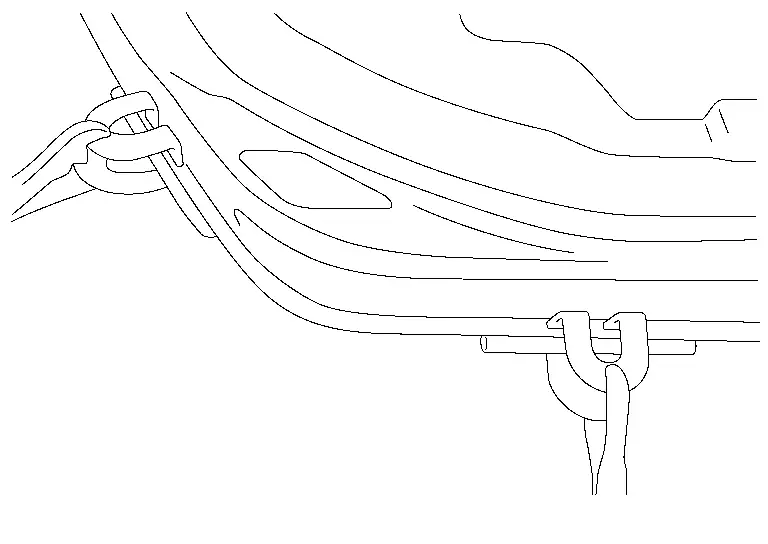
(d) Ajuster la position de chevauchement du nouveau panneau extérieur et du panneau intérieur de porte. Une fois correctement positionnés, les fixer avec des serre-joints pour éviter tout déplacement.
Appliquer une nouvelle colle sur le panneau extérieur et sur le panneau intérieur de porte.
(e) Placer le tas sur les angles de la bride du panneau extérieur de porte. Frapper le tas avec un marteau pour replier progressivement la zone de bride du panneau extérieur de porte.
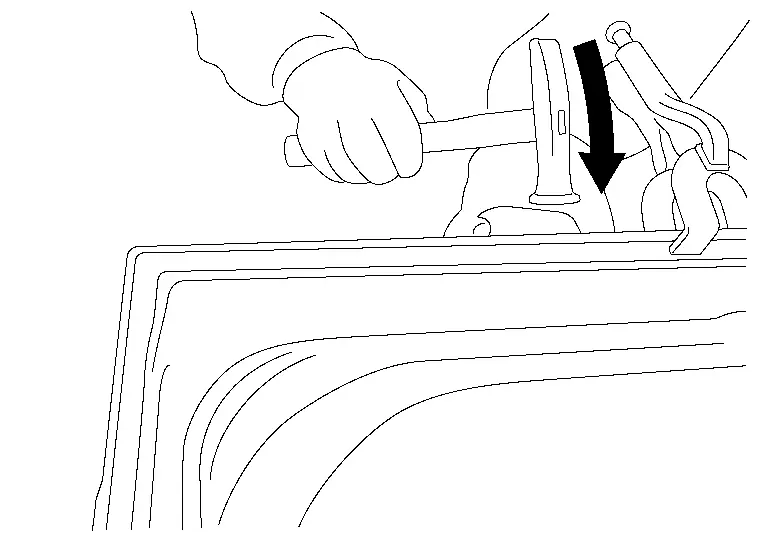
(f) Replier au marteau jusqu'à ce que l'angle sur toute la circonférence de la bride du panneau extérieur de porte atteigne environ 45°.
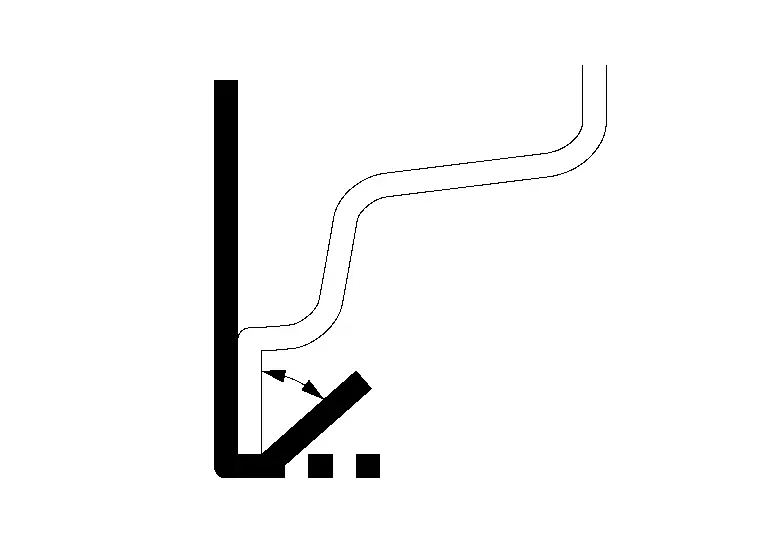
(g) Vérifier que la position du panneau extérieur et du panneau intérieur de porte ne se déplace pas tout en frappant au marteau pour replier jusqu'à ce que l'angle sur toute la circonférence de la bride du panneau extérieur de porte atteigne environ 15°.
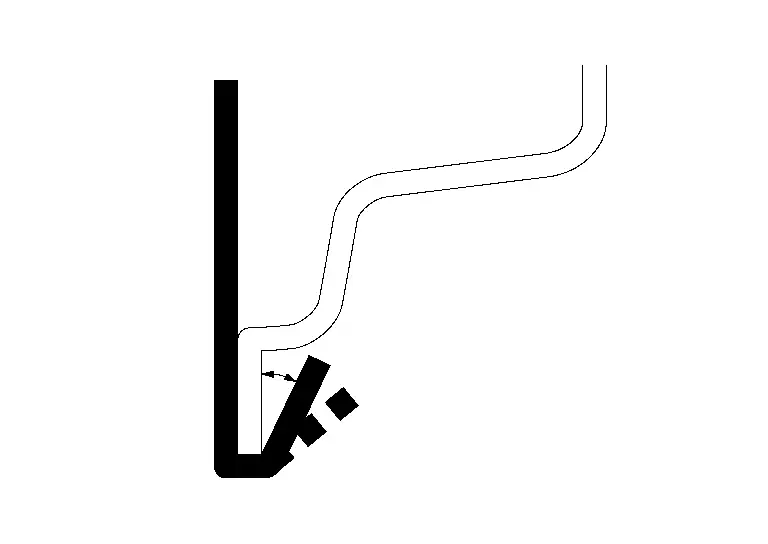
(h) Vérifier que la position du panneau extérieur et du panneau intérieur de porte ne se déplace pas tout en frappant au marteau pour replier jusqu'à ce que l'angle sur toute la circonférence de la bride du panneau extérieur de porte atteigne environ 0°.

(i) Utiliser l'outil de sertissage [SST : KV991-10000] pour ajuster la forme de toute la circonférence de la bride du panneau extérieur de porte.
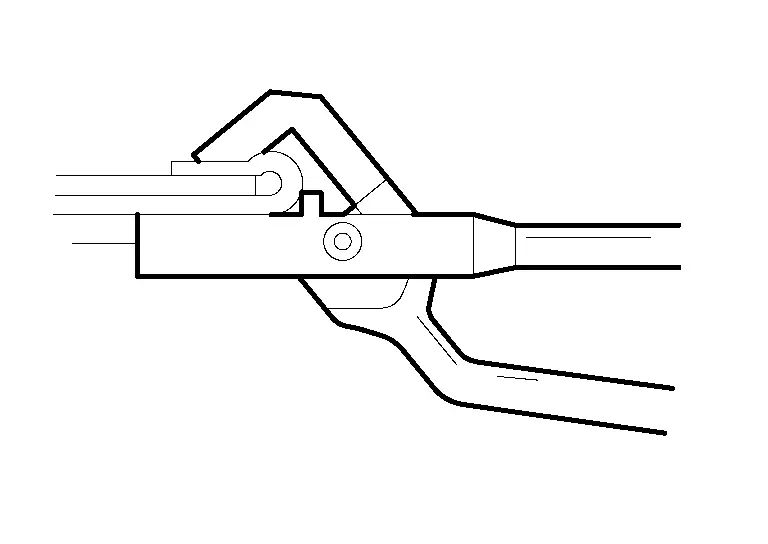
(j) Étanchéifier la zone autour de l'extrémité sertie de la bride.
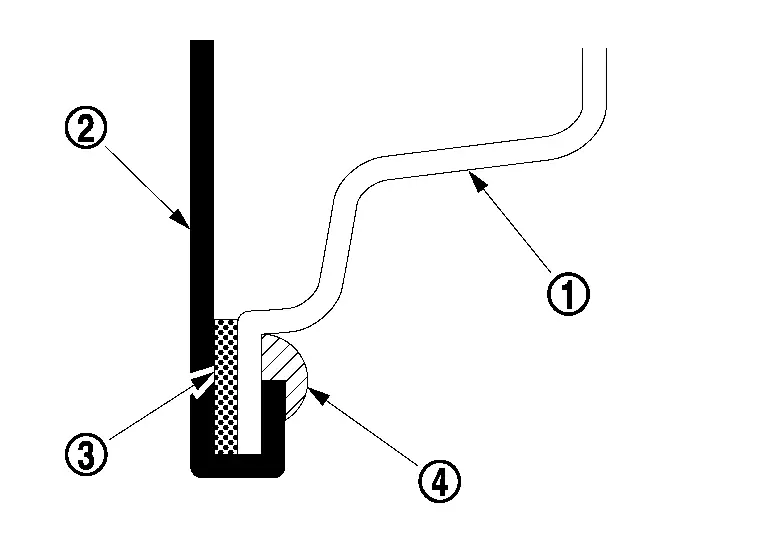
 |
Panneau intérieur de porte |
 |
Panneau extérieur de porte |
 |
Adhésif |
 |
Mastic d'étanchéité |
Ajustement de l'aile avant
L'ajustement consiste à régler le jeu ou le niveau du capot, de la porte, de l'aile avant, etc. par rapport à la pièce adjacente, ainsi qu'à régler le niveau au niveau de la ligne de pression.
L'ajustement de l'aile avant est décrit à titre d'exemple.
Ajuster l'ajustement au niveau de la position de fixation de l'aile avant. Serrer légèrement les boulons de fixation de l'aile avant, puis ajuster l'ajustement en déplaçant l'aile avant latéralement ou verticalement tout en observant le jeu avec le capot et la porte.
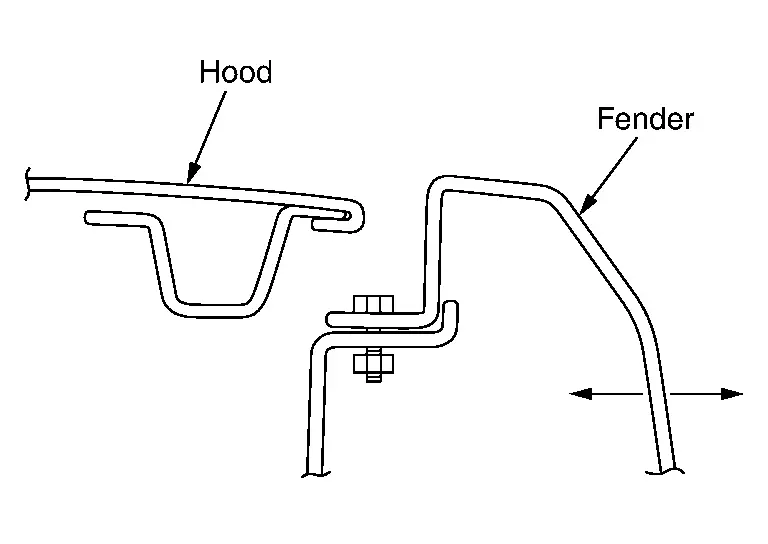
Ajuster l'angle de pliage de l'aile avant.
Si un ajustement correct ne peut pas être obtenu à l'étape (1) ci-dessus, modifier l'angle de pliage de l'aile avant.
Explication Condition Méthode de correction Lorsque le jeu entre l'aile avant et le capot est trop petit : appliquez une plaque de bois plate sur le coin supérieur de l'aile avant, puis corrigez en frappant au marteau. Avant de frapper, serrez correctement les boulons de fixation de l'aile avant. 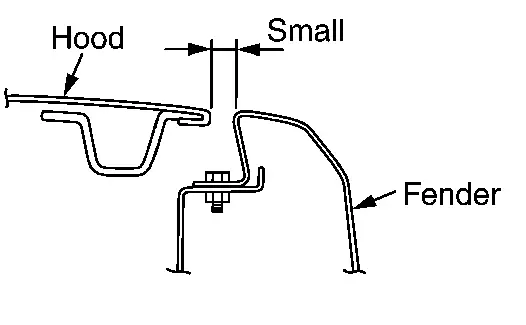
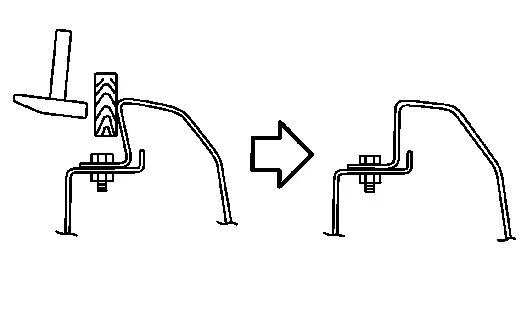
Lorsque le jeu entre l'aile avant et le capot est trop grand : appliquez un ciseau à graver sur le pli à la base de l'aile avant. Frappez au marteau pour ajuster le jeu. Serrez correctement les boulons de fixation de l'aile avant avant de frapper. Appliquez le ciseau à graver le long de la ligne de pliage. 

Réglage de l'ajustement de l'ensemble porte
Lorsque le jeu est excessif sur la partie supérieure de la porte :
Placez une cale en bois entre le bas de caisse extérieur et le côté inférieur de la porte, puis poussez sur la partie supérieure de la porte.
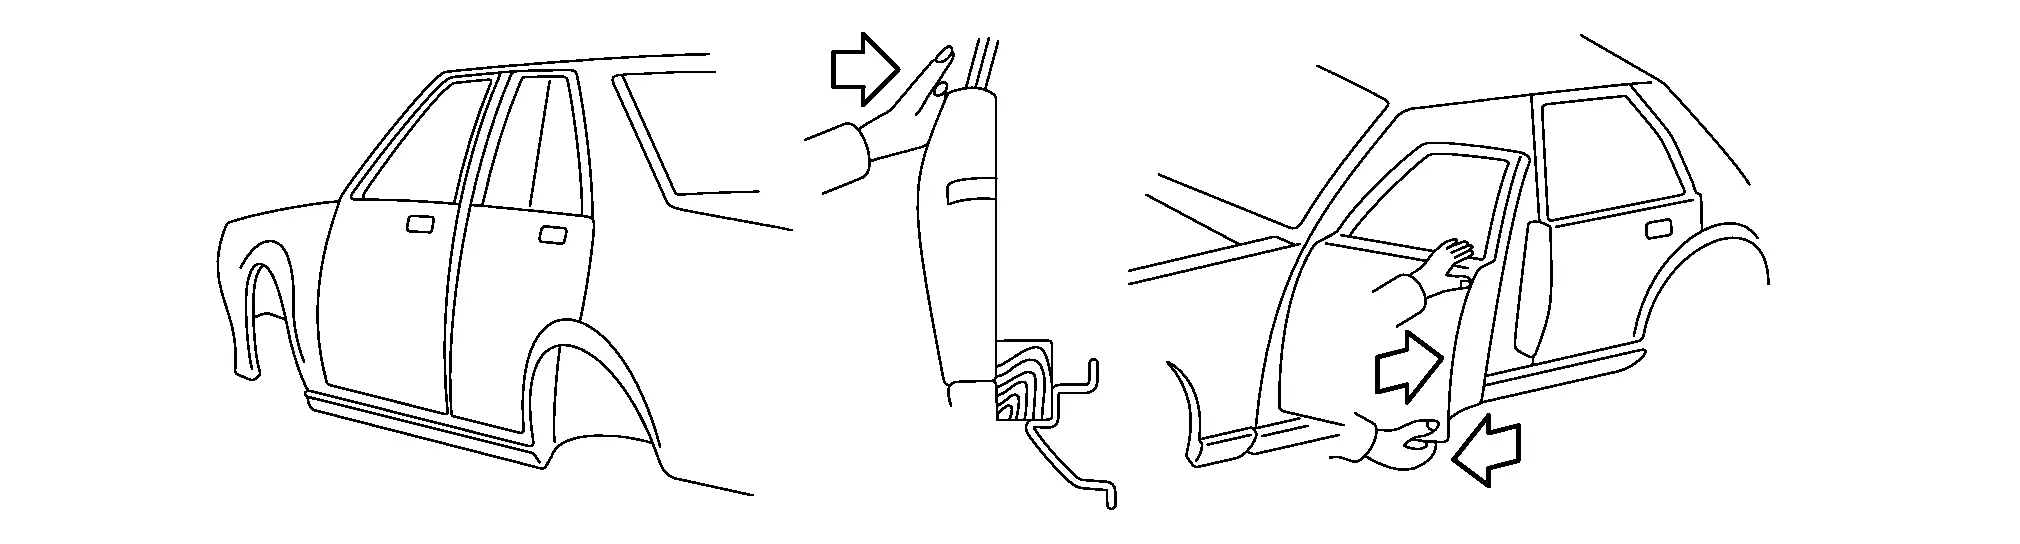
Lorsque le jeu est excessif sur la partie inférieure de la porte.
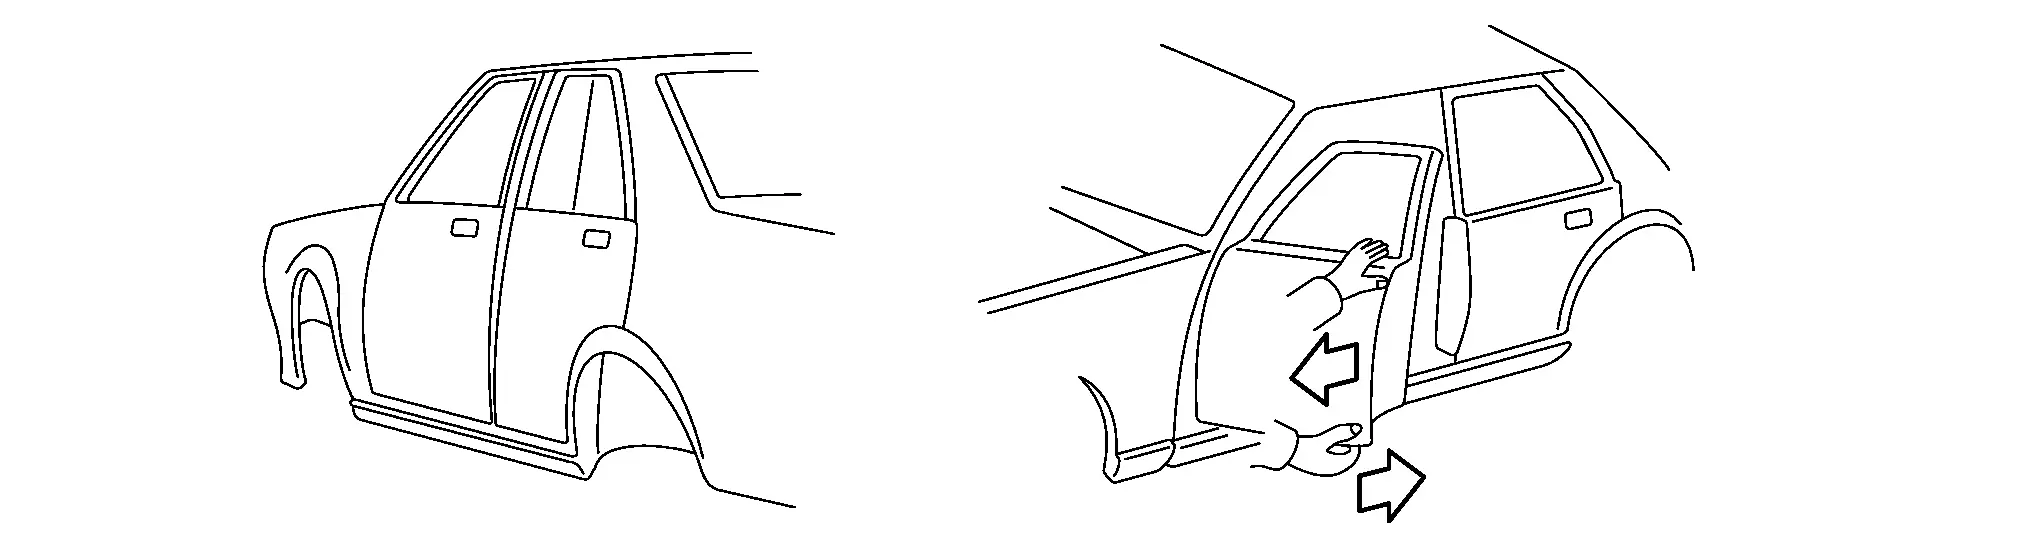
Remplacement partiel de panneau (panneau soudé)
Remplacement partiel de panneau (panneau soudé)
Si un panneau soudé est endommagé, il peut être entièrement remplacé par un panneau de rechange, ou un remplacement partiel peut être effectué en découpant la partie endommagée et en la remplaçant par un panneau de rechange.
Procédure de remplacement d'un panneau soudé
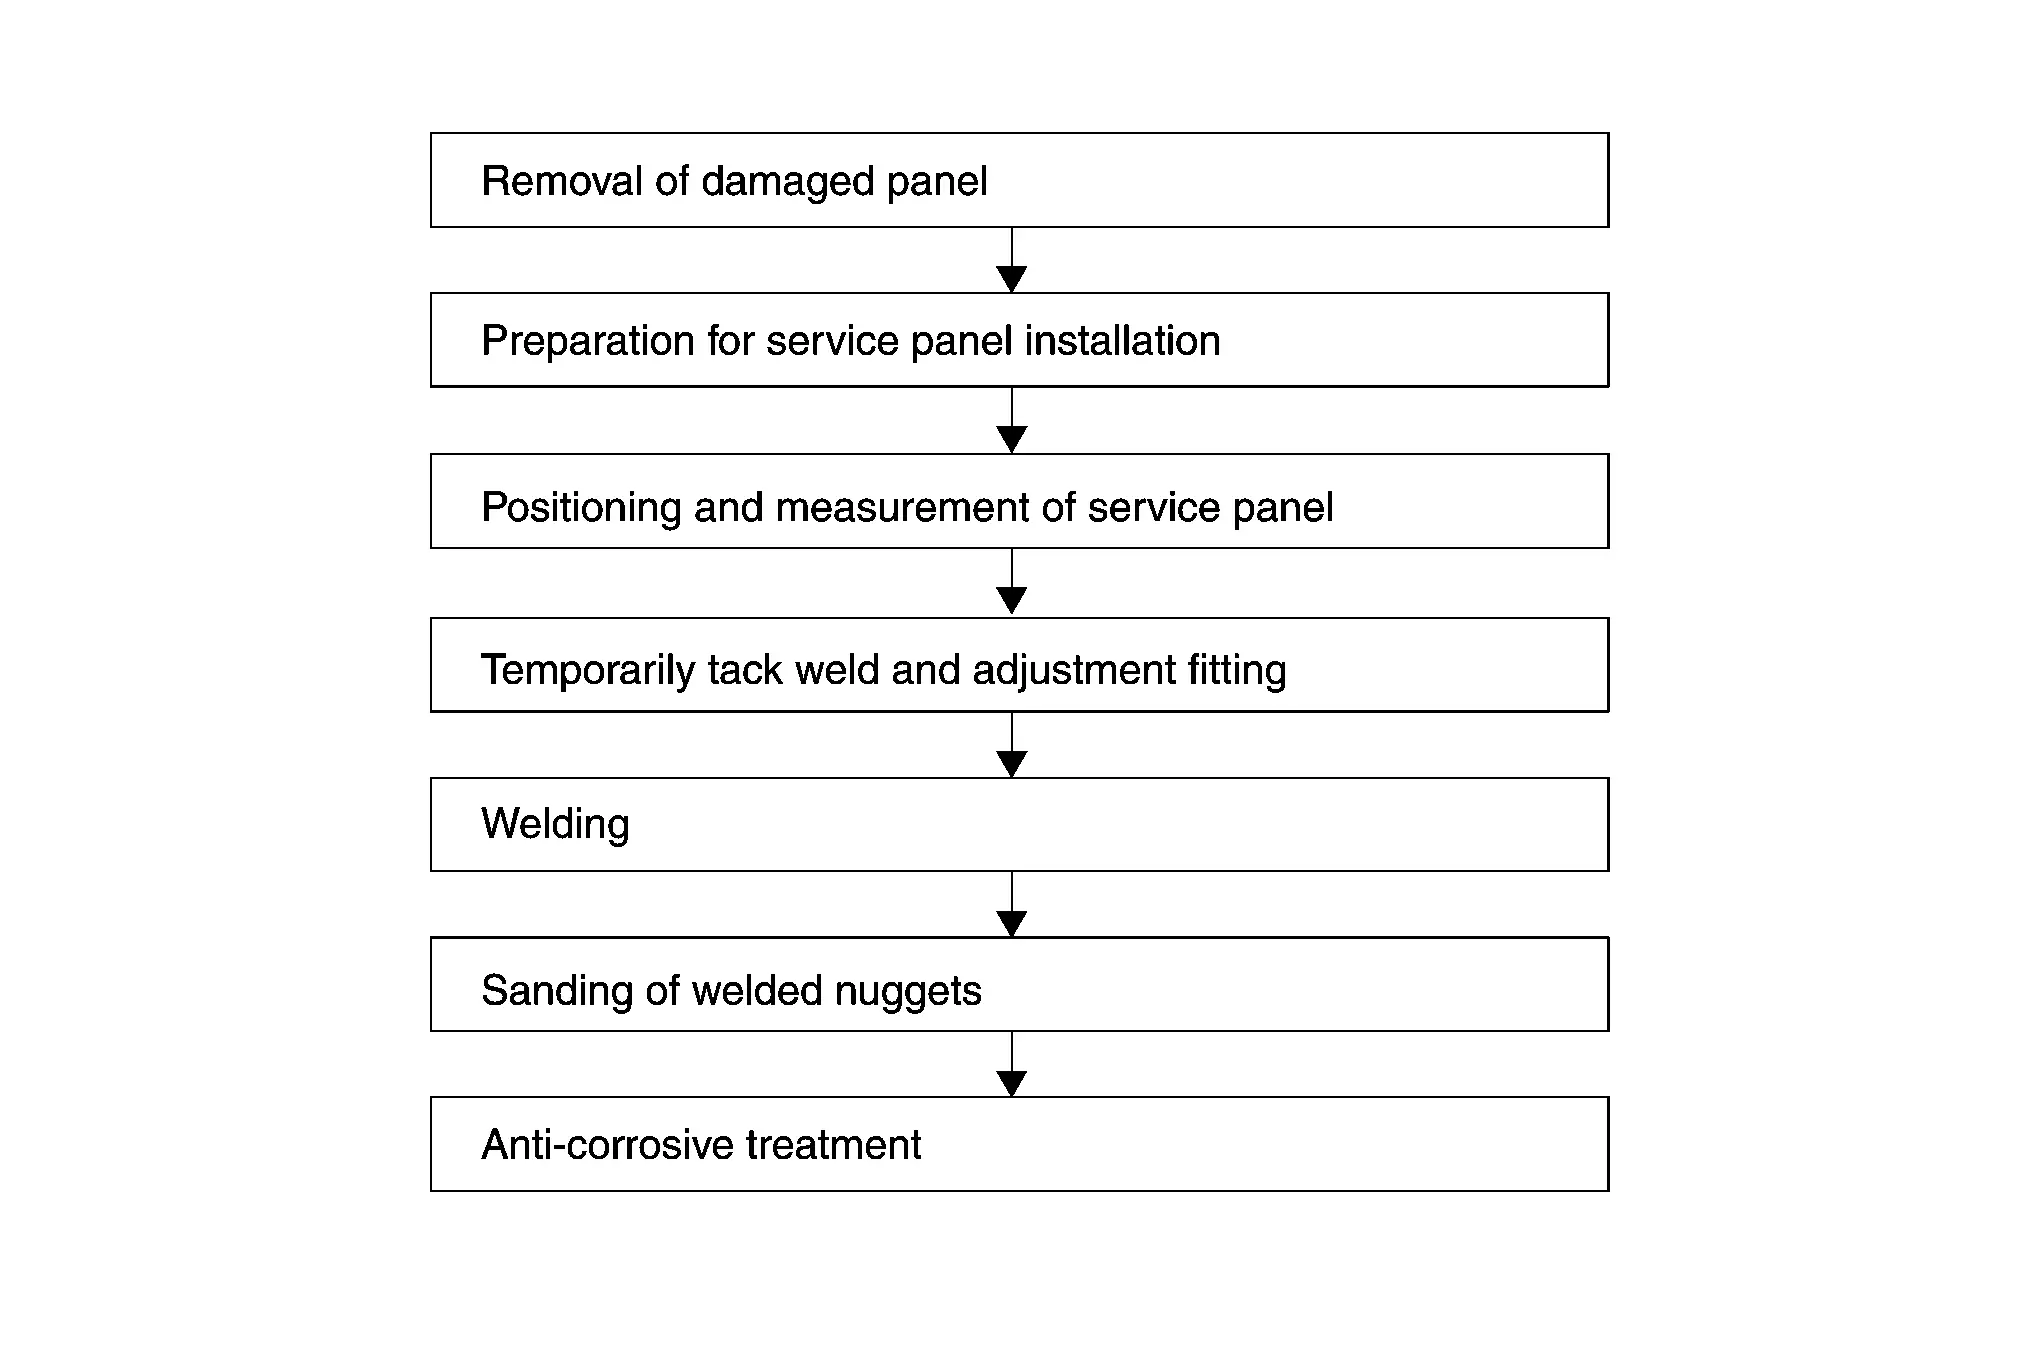
Remplacement de panneau complet ou remplacement partiel de panneau
Le remplacement de panneau complet consiste à remplacer un panneau entier en découpant toutes les soudures.
Le remplacement partiel de panneau est une méthode qui consiste à remplacer uniquement la partie endommagée d'un panneau. Le remplacement partiel peut être utilisé lorsque le remplacement complet est trop coûteux et long, et lorsque les dommages sont localisés.
Positions de découpe pour le remplacement partiel
L'illustration n'est qu'un exemple ; reportez-vous au Manuel de réparation de carrosserie de chaque modèle pour les détails.
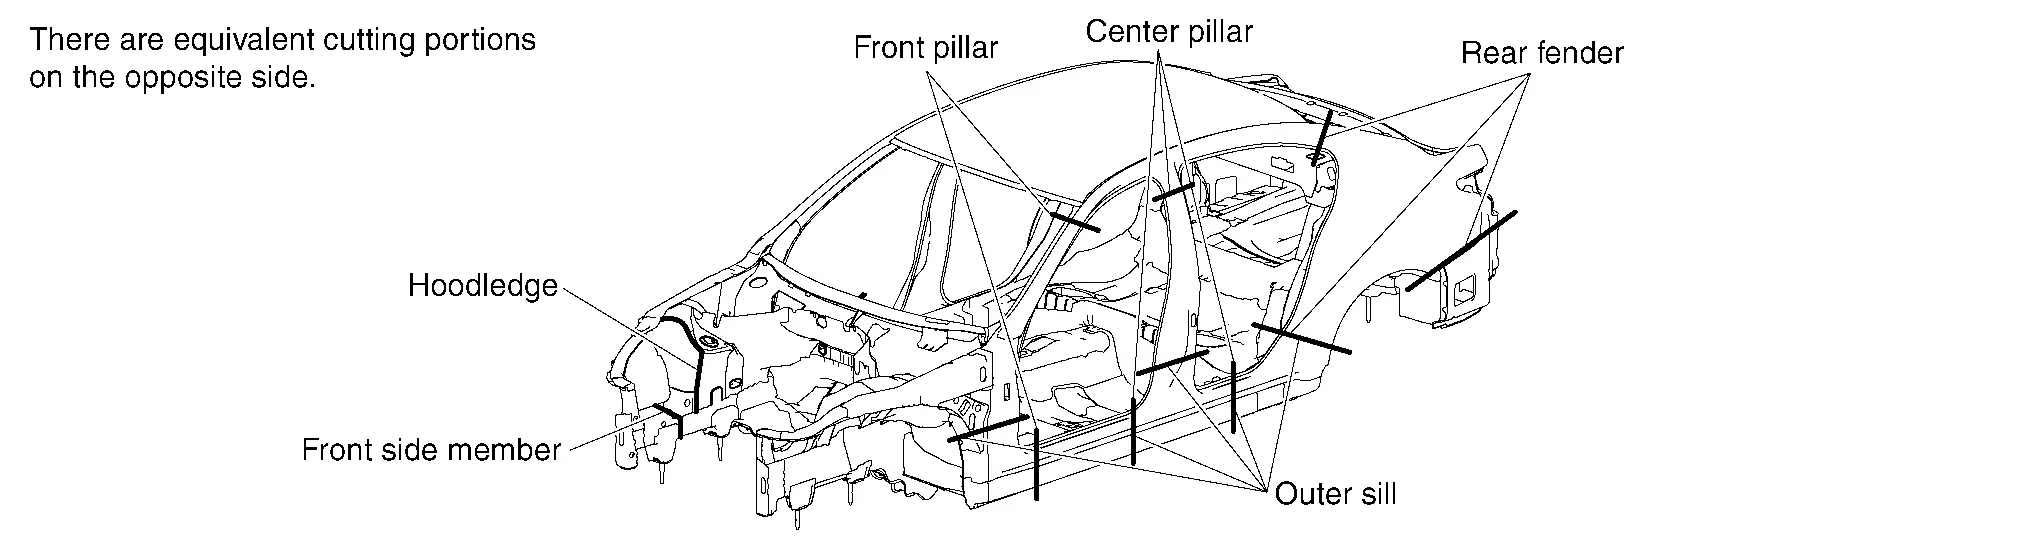
La découpe de panneaux pour le remplacement partiel n'est pas autorisée sur certaines parties. Si les panneaux sont découpés à des endroits inappropriés, la résistance de la carrosserie ne peut pas être maintenue. Les positions admissibles varient selon la structure de la carrosserie, la résistance ou la forme du panneau, et diffèrent d'un modèle à l'autre. Elles sont indiquées dans le Manuel de réparation de carrosserie de chaque modèle. En principe, les parties suivantes peuvent être découpées :
Parties sans renfort ni conduit
Parties où aucune concentration de contraintes ne se produit
Parties à faible surface de finition, où la finition peut être réalisée facilement (là où les parties raccordées peuvent être recouvertes par un enjoliveur ou une moulure)
Parties où la zone de travail ou le démontage des pièces est minimisé
Découpe approximative du panneau
La plupart des panneaux de carrosserie sont assemblés par soudage par points. Il est difficile de les découper au niveau de la soudure.
Pour réduire le temps de travail, redressez grossièrement la partie endommagée, puis découpez au préalable près de l'assemblage du panneau afin de pouvoir utiliser correctement les outils pour découper la zone soudée par points. Cette méthode est couramment utilisée sur les panneaux à structure complexe.
La découpe d'un panneau de carrosserie et des panneaux de rechange en laissant une tolérance de recouvrement est également appelée découpe approximative.
Utilisez les outils de coupe de manière appropriée selon la partie à découper, l'épaisseur du panneau et sa structure.
Les outils couramment utilisés à cet effet et leurs caractéristiques sont décrits ci-dessous :
(1) DÉCOUPE APPROXIMATIVE À L'AIDE D'UNE SCIE PNEUMATIQUE
(a) Application principale
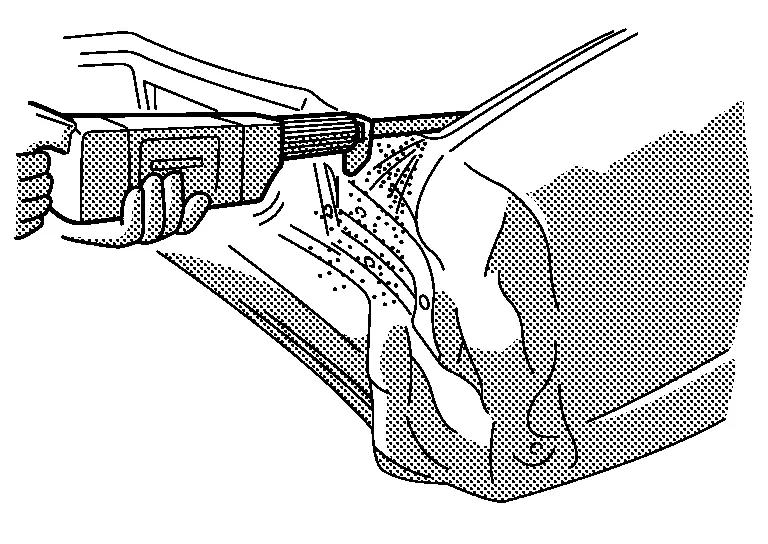
Longerons et piliers, y compris longeron latéral, traverse, pilier arrière, etc.
(b) Caractéristiques
Ligne de coupe nette. Convient à la découpe de tôles minces comme relativement épaisses.
(2) DÉCOUPE APPROXIMATIVE À L'AIDE D'UN BURIN PNEUMATIQUE
(a) Application principale
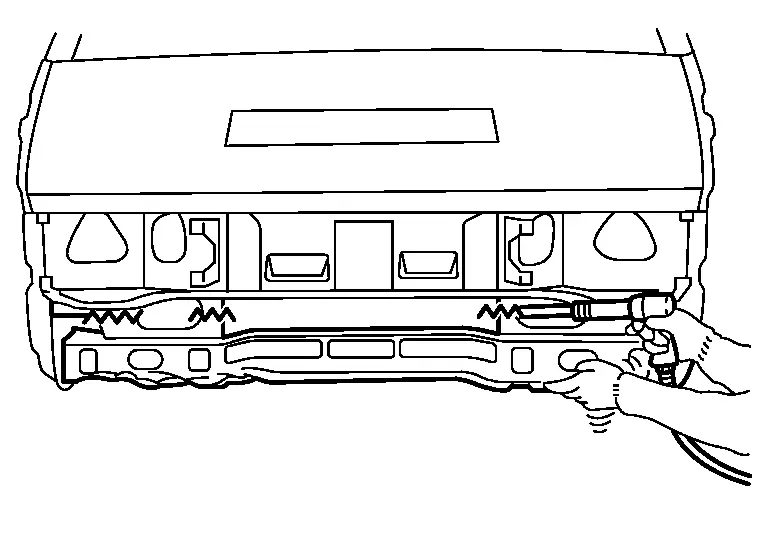
Tôles minces, y compris l'aile arrière et le plancher arrière
(b) Caractéristiques
Vitesse de coupe plus élevée
Niveau sonore élevé
Non adapté aux tôles épaisses
Ligne de coupe irrégulière
Projections d'étincelles excessives
(3) DÉCOUPE APPROXIMATIVE AU CHALUMEAU OXY-ACÉTYLÉNIQUE
(a) Application principale
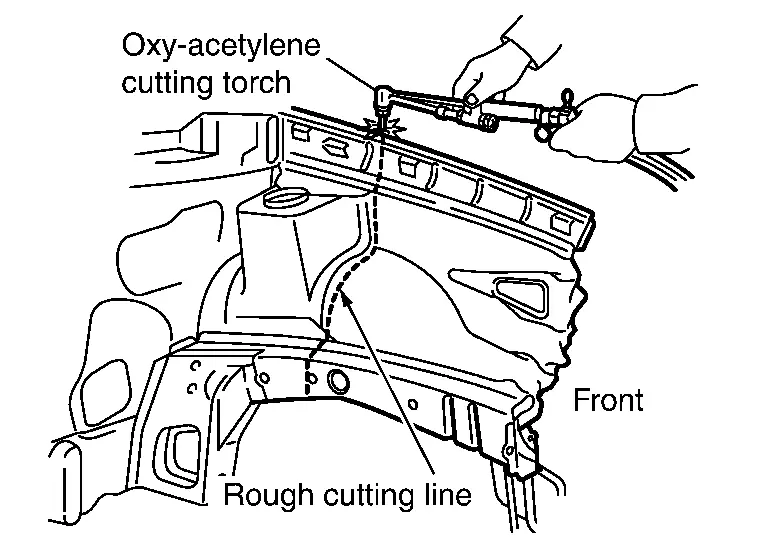
Tôles épaisses, y compris longeron latéral, traverse, rebord de capot, etc.
(b) Caractéristiques
Vitesse de coupe plus élevée
Découpe des parties soudées
La caisse d'un véhicule est construite selon trois méthodes de soudage différentes [soudage par points, MAG et brasage]. La découpe des parties soudées selon ces méthodes est décrite ci-dessous.
Le soudage par points est généralement utilisé sur deux panneaux ou plus qui se chevauchent. L'outil ou la méthode de découpe doit être adapté selon que le panneau à retirer se trouve sur le dessus, au milieu ou en dessous.
(1) REPÉRAGE DES POINTS DE SOUDURE
Retirez la peinture, le apprêt et le mastic du panneau pour repérer les points de soudure.
(a) À l'aide d'une ponceuse pneumatique, d'une brosse métallique rotative ou d'une bande de ponçage à lime :
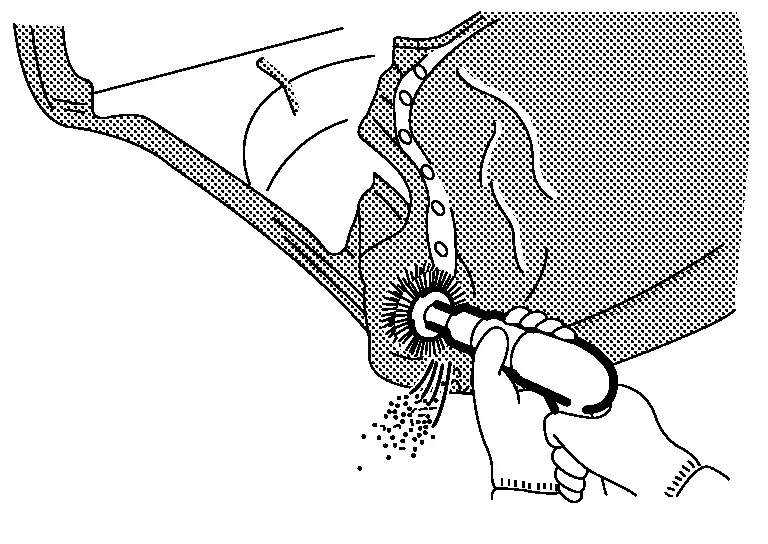
Avec cette méthode, ne meulez pas trop le panneau. Poncez ou brossez le panneau en repérant les points de soudure.
(b) À l'aide d'un ciseau :
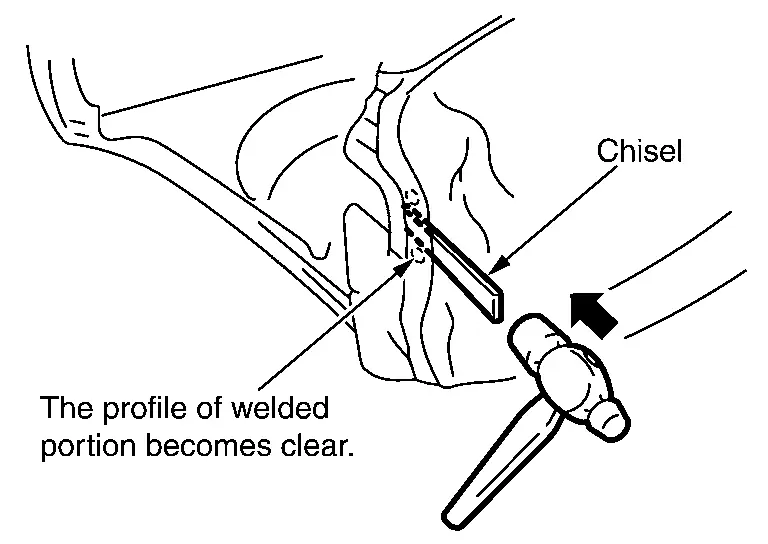
Si les points de soudure restent indiscernables après le retrait de la peinture, insérez la lame du ciseau entre les panneaux et frappez légèrement au marteau pour vérifier.
(2) DÉCOUPE DES POINTS DE SOUDURE
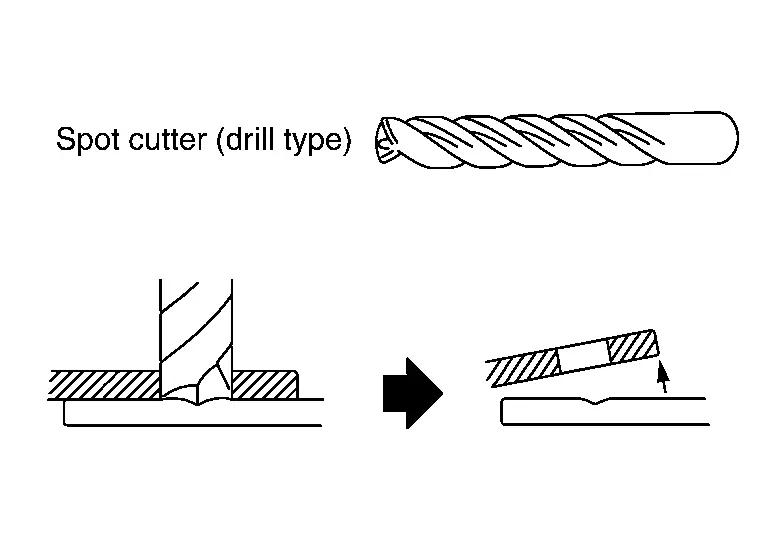
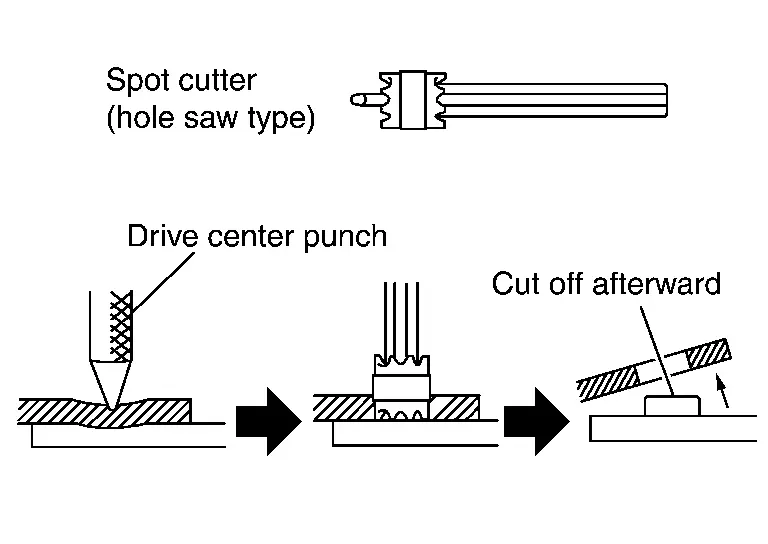
(a) À l'aide d'une fraise à points :
Il existe deux types de fraises à points (de type foret et de type scie cloche). Lors de l'utilisation de la fraise à points, veillez à ne pas découper le panneau inférieur.
 |
 |
S'il est difficile de souder depuis l'arrière du panneau inférieur, la fraise à points peut être utilisée pour découper les points de soudure sans percer le panneau inférieur.
La fraise à points de type scie cloche nécessite un meulage du point de soudure après la découpe. Cela demande du temps de travail supplémentaire.
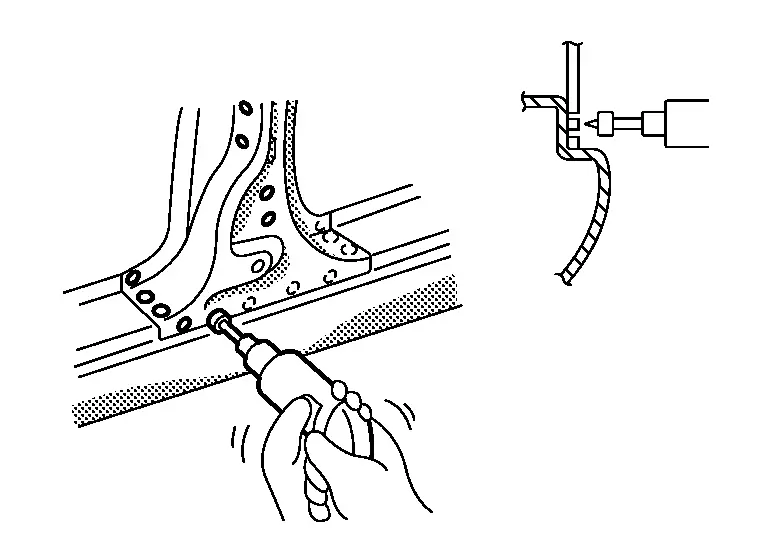
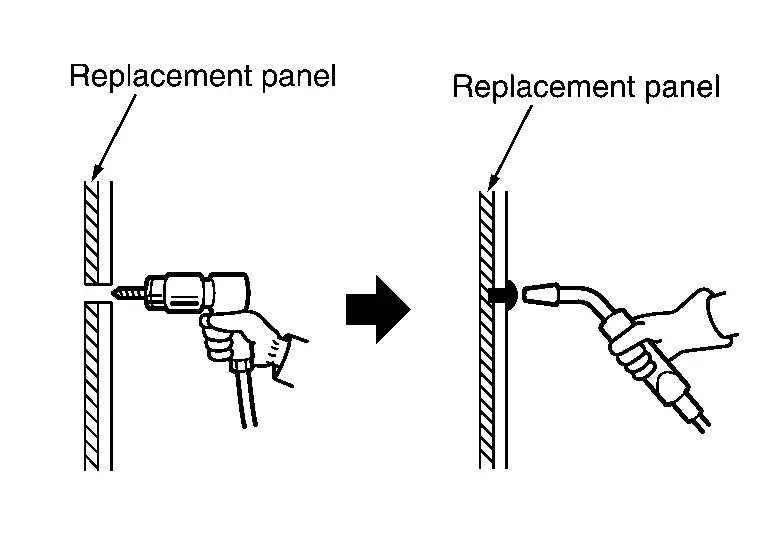
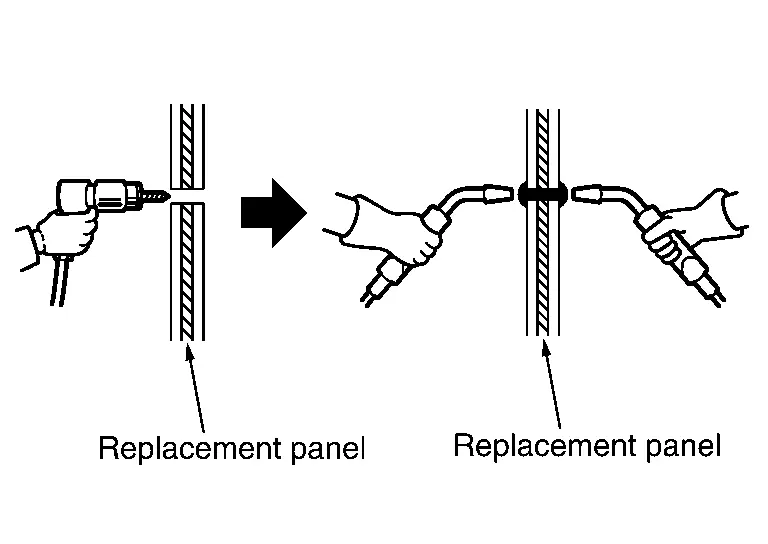
(b) À l'aide d'une perceuse :
La perceuse peut être utilisée pour découper les soudures sur toute partie soudée par soudage bouchon, en perçant la zone soudée par bouchon.
 |
 |
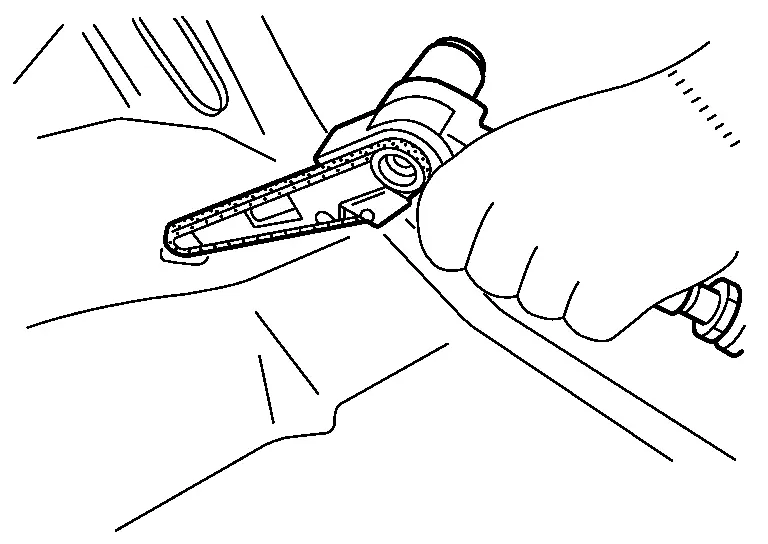
(3) DÉCOUPE DES POINTS DE SOUDURE À L'AIDE D'UNE PONCEUSE PNEUMATIQUE
Si la fraise à points ne peut pas être utilisée, utilisez la ponceuse pneumatique (ou ponceuse à bande) pour découper le point de soudure. Utilisez la bande de ponçage 3M File Belt Sander #33573 et la bande Cubitron II File Belt Grade 60+ #33445 ou équivalent.
(4) RETRAIT DU PANNEAU AU CISEAU
Après avoir découpé les points de soudure, séparez le panneau à l'aide du ciseau.
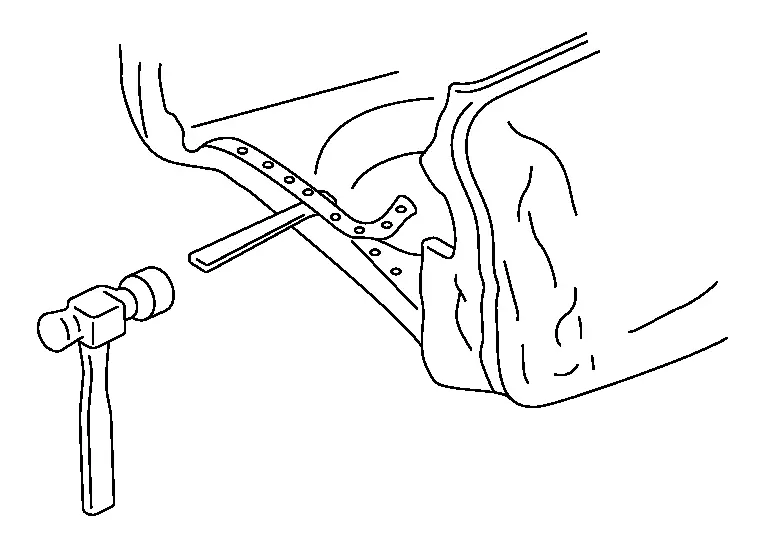
De cette façon, les points de soudure se détachent de leurs surfaces d'appui. Ainsi, le travail peut se poursuivre en vérifiant la séparation des points de soudure.
(5) DÉCOUPE DES SOUDURES MAG
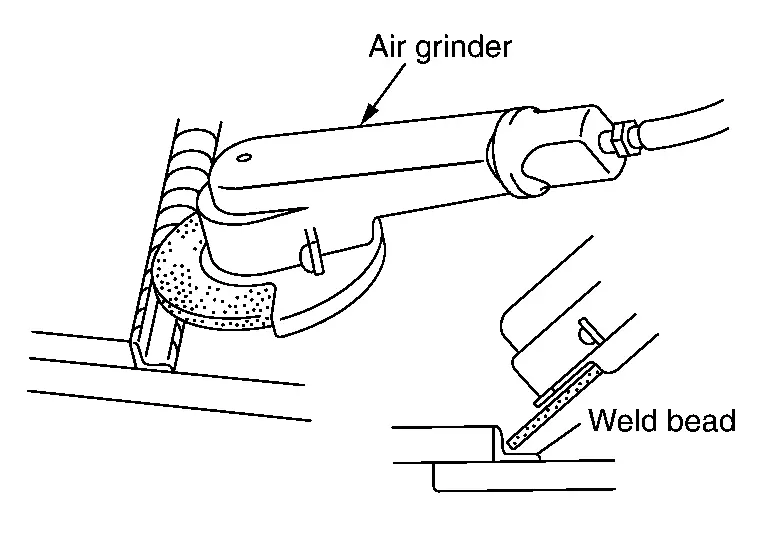
Le soudage MAG se divise en deux types (soudage bouchon et soudage à la molette). La soudure bouchon peut être découpée à la fraise à points ou à un outil similaire. Pour découper la soudure à la molette, meulez le cordon de soudure à l'aide d'une meuleuse pneumatique. Veillez à meuler depuis le panneau de remplacement. Ne meulez pas excessivement le panneau réutilisé.
(6) DÉCOUPE DE LA PARTIE BRASÉE DU PANNEAU
Le brasage est utilisé pour améliorer l'aspect extérieur de la zone assemblée (toit et aile) de la tôle extérieure de caisse, ainsi que pour améliorer l'étanchéité. Les zones brasées peuvent généralement être séparées en dissolvant la brasure à la torche oxyacétylénique.
Si un brasage à l'arc a été utilisé, découper la partie soudée à l'aide d'une ponceuse pneumatique ou d'un outil similaire. La température de fusion du métal brasé à l'arc est supérieure à celle du brasage ordinaire, et la tôle peut être endommagée par cette température élevée. Le brasage ordinaire et le brasage à l'arc peuvent être distingués par la couleur du métal brasé. Le brasage ordinaire ressemble à du laiton, alors que le brasage à l'arc a une couleur cuivrée.
(a) Découpe à la scie pneumatique et ponçage à la bande.
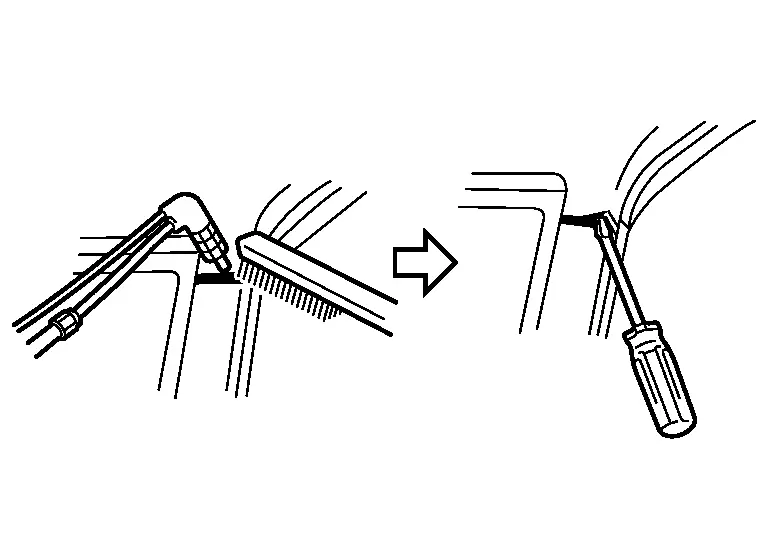
Retirer le métal à la brosse métallique et séparer la tôle. Tant que le métal d'apport est encore chaud, insérer la pointe d'un tournevis ou d'un outil similaire entre les tôles pour éviter qu'elles ne se recollent.
(b) Découpe à la meuleuse pneumatique, utiliser un disque de meulage pour soudure 3M 01991 (ou équivalent).
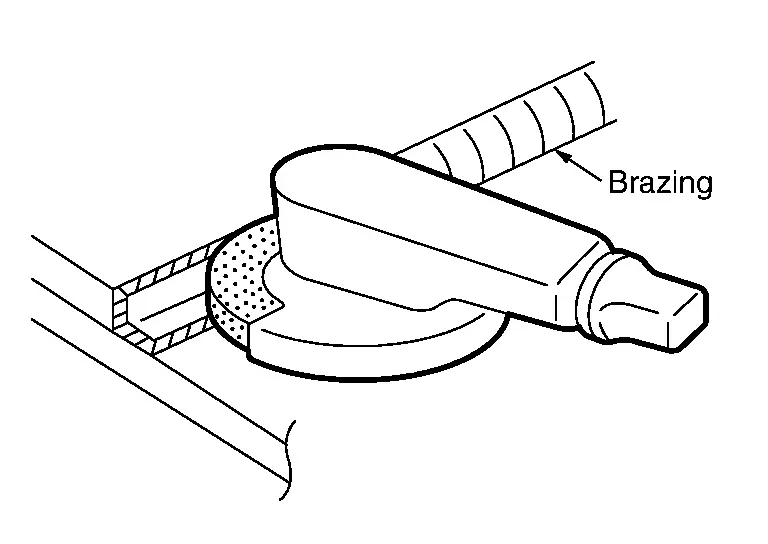
Découper la zone brasée à la meuleuse pneumatique. Ne pas meuler excessivement la tôle à réutiliser.
Précautions pour les aciers à haute résistance (HSS) et les aciers à très haute résistance (UHSS)
Acier à haute résistance (HSS) désigne l'acier de 440 MPa à 979 MPa.
Acier à très haute résistance (UHSS) désigne l'acier supérieur à 980 MPa.
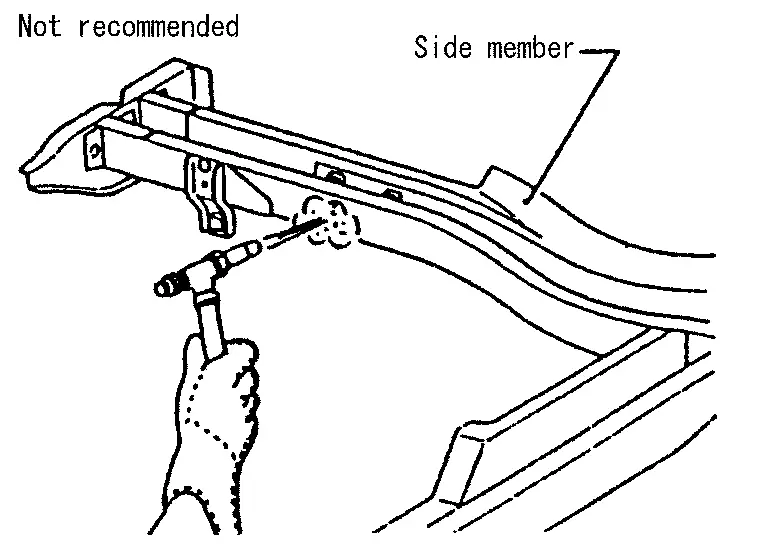
(a) La réparation des renforts (tels que les longerons) par chauffage n'est pas recommandée, car cela peut affaiblir la pièce. Lorsque le chauffage est inévitable, ne pas chauffer les pièces en HSS au-delà de 550 °C. Vérifier la température de chauffage à l'aide d'un thermomètre. (Les thermomètres de type crayon ou similaires conviennent.)
Lorsque les pièces en HSS ou UHSS sont chauffées au-delà de 550 °C, elles doivent être remplacées par des pièces neuves.
(b) Lors du redressage des panneaux de carrosserie, faire preuve de prudence lors du tirage de tout panneau en HSS. Comme l'HSS est très résistant, le tirage peut provoquer une déformation des zones adjacentes de la caisse. Dans ce cas, augmenter le nombre de points de mesure et tirer le panneau HSS avec précaution.
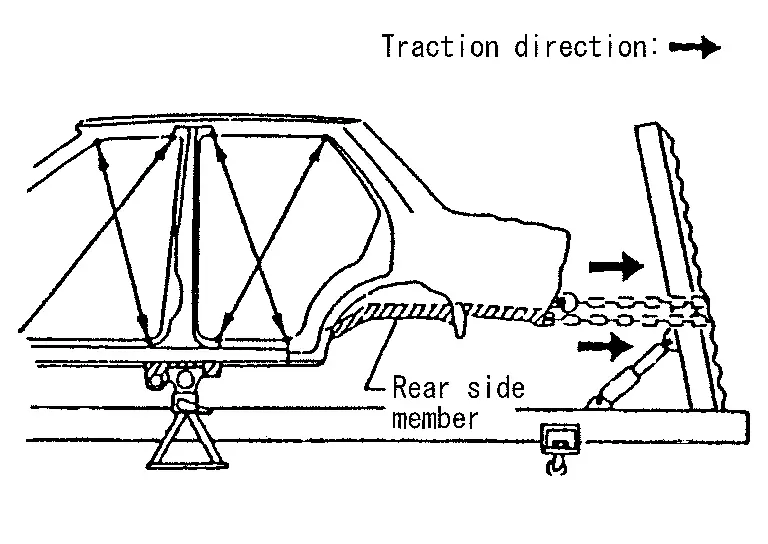
(c) Lors de la découpe de panneaux HSS, éviter si possible la découpe au gaz (chalumeau). Utiliser plutôt une scie afin d'éviter d'affaiblir les zones environnantes par la chaleur. Si la découpe au gaz (chalumeau) est inévitable, laisser une marge minimale de 50 mm (1,97 in).
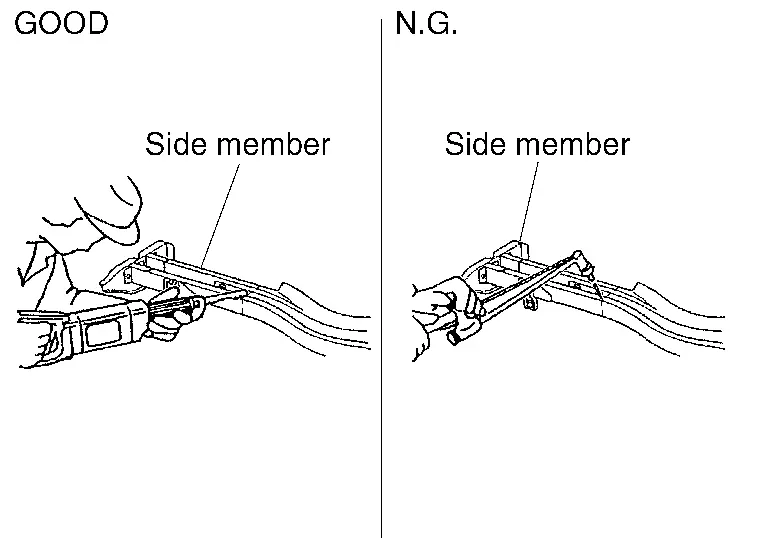
(d) Lors du soudage de panneaux HSS, utiliser le soudage par points dans la mesure du possible afin de réduire au minimum l'affaiblissement des zones environnantes par la chaleur.
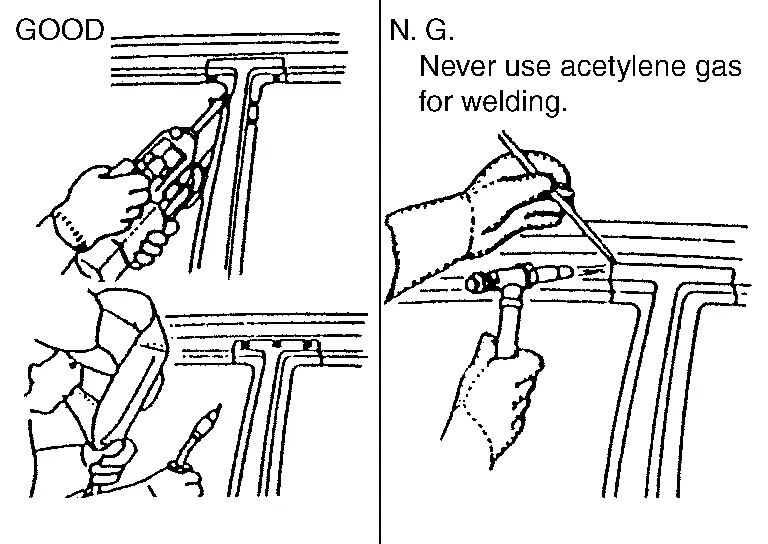
Si le soudage par points est impossible, utiliser le soudage MAG. Ne pas utiliser le soudage au gaz (chalumeau), car sa résistance de soudure est inférieure.
(e) Le point de soudure sur les panneaux HSS est plus dur que celui d'une tôle en acier ordinaire.
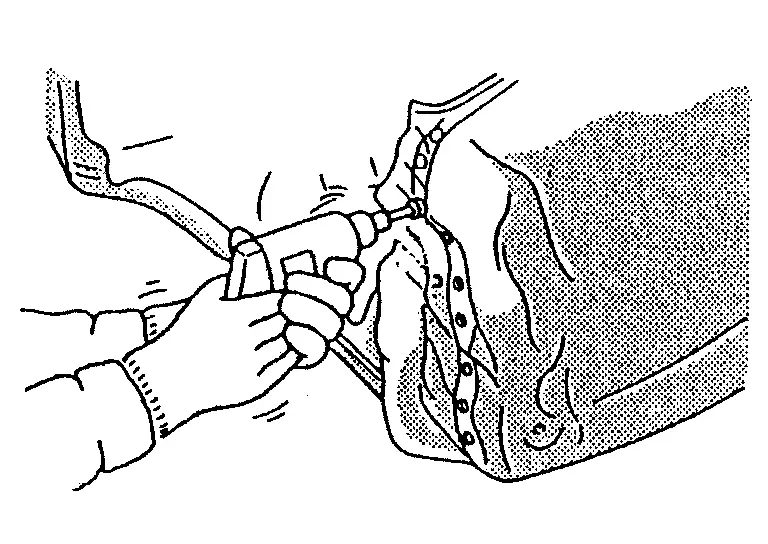
Par conséquent, lors de la découpe des points de soudure sur un panneau HSS, utiliser une perceuse à basse vitesse et couple élevé (1 000 tr/min à 1 200 tr/min) afin d'augmenter la durée de vie du foret et de faciliter l'opération.
Interdiction pour les aciers à très haute résistance (UHSS)
Acier à très haute résistance (UHSS) désigne l'acier à partir de 980 MPa ou plus.
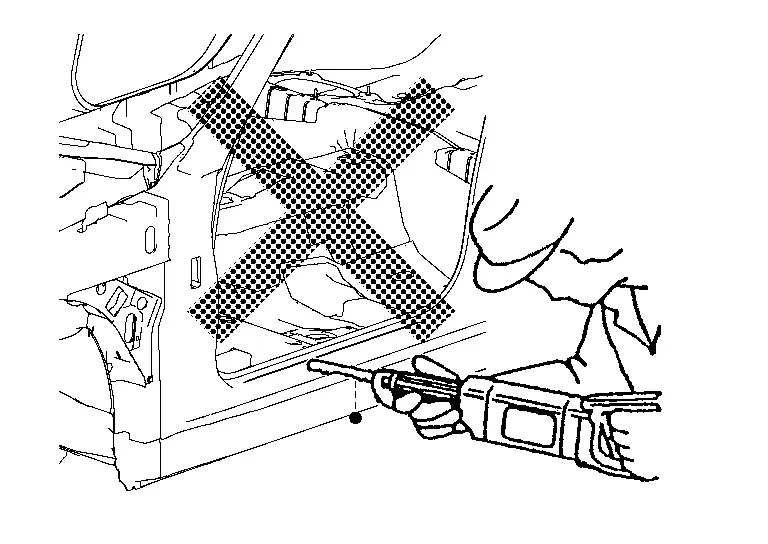
Ne jamais découper ni assembler la tôle, la plaque et le renfort en acier à très haute résistance (UHSS).
Si une telle pièce est endommagée, la remplacer.
Procédure de repliage du bord de l'aile arrière
Lorsque l'aile arrière et le passage de roue extérieur ont été assemblés par collage, la méthode de remplacement de panneau décrite ci-dessous est utilisée.
Un passage de roue doit être installé et replié sur le passage de roue extérieur gauche et droit.
Afin de replier le passage de roue, il est nécessaire de réparer toute partie endommagée ou détériorée autour du passage de roue extérieur.
Procédure du repliage
(a) Retirer tous les revêtements, adhésifs et traces de corrosion de la zone de collage. Utiliser un abrasif qui n'amincira pas le métal.
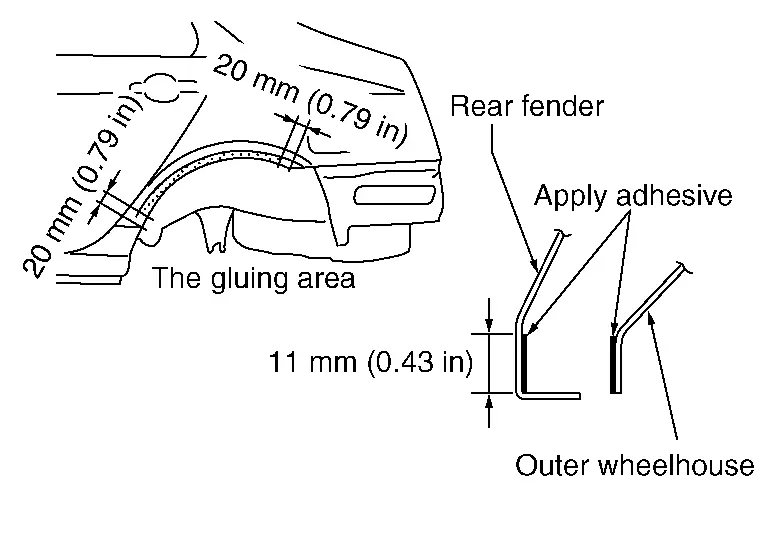
(b) Retirer tous les revêtements, adhésifs et traces de corrosion de la zone de collage. Utiliser des abrasifs qui n'amincissent pas le métal (la pièce de rechange).
(c) Appliquer un nouvel adhésif sur les deux zones spécifiées du passage de roue extérieur et de l'aile arrière.
| <Adhésif> | Adhésif de collage de panneaux 3M™ 08115 ou équivalent |
(d) Fixer l'aile arrière à la caisse du véhicule et souder la partie requise, à l'exception de la partie à replier.
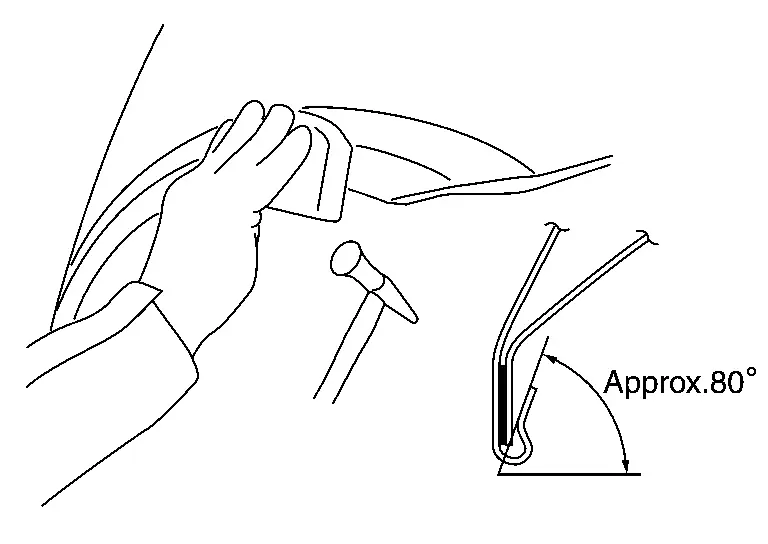
(e) Plier la partie soudée en partant du centre du passage de roue, progressivement, à l'aide d'un marteau et d'un tas. (Replier également l'extrémité de la bride.)
(f) Le repliage au marteau est réalisé jusqu'à un angle d'environ 80°.
(g) En partant du centre, replier progressivement le passage de roue à l'aide d'un léger mouvement de va-et-vient avec un outil de repliage [SST : KV991-10000].

(h) Appliquer un produit d'étanchéité sur la zone autour de l'extrémité repliée de la bride.
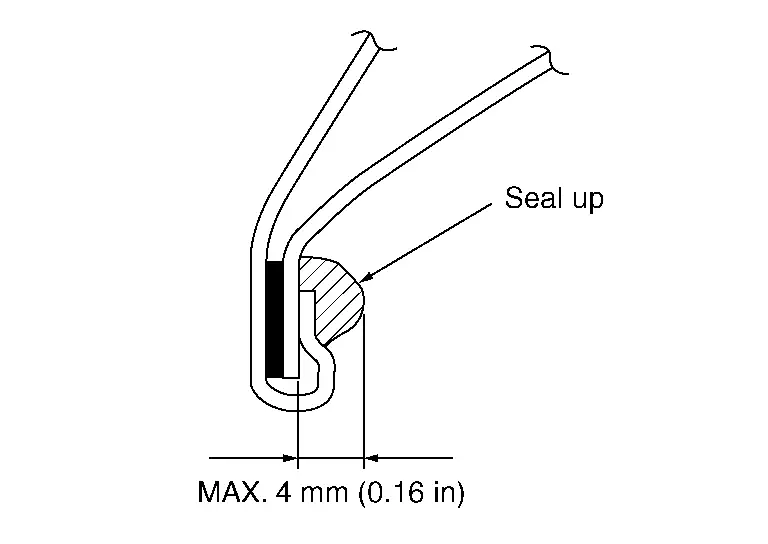
Méthode de soudage des goujons et des écrous
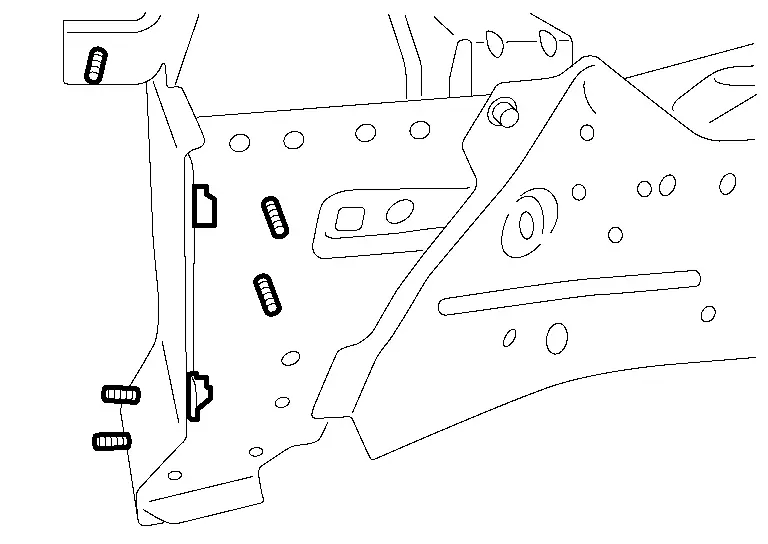
Lorsque les goujons et les écrous à souder ne sont pas soudés sur la pièce obtenue pour la réparation et sont fournis comme pièces séparées, utiliser la méthode suivante pour effectuer le soudage.
(1) BOULON À COLLERETTE
Retirer la peinture, la rouille ou l'huile de la surface de la tôle.
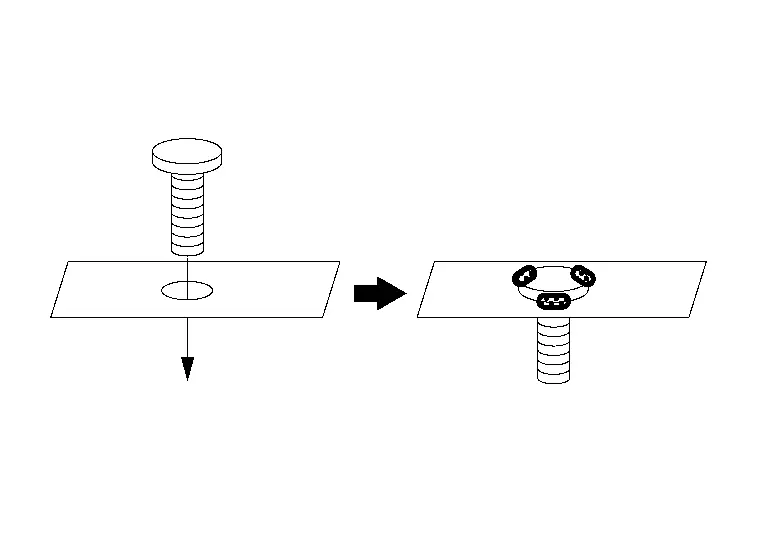
Insérer le boulon, serrer provisoirement l'écrou correspondant du boulon et effectuer le centrage.
Appliquer un primaire de soudage au zinc sur les surfaces à souder.
Souder uniformément en 3 points par soudage MAG. [environ 3 mm (0,12 in)]
Appliquer un traitement anticorrosion approprié aux endroits concernés.
(2) ÉCROU À SOUDER
Retirer la peinture, la rouille ou l'huile de la surface de la tôle.
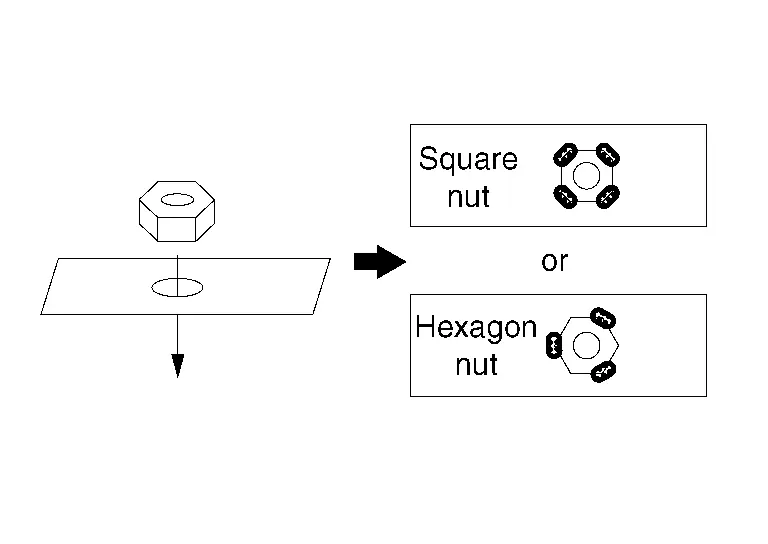
Placer l'écrou au centre du trou de la tôle, serrer provisoirement le boulon correspondant de l'écrou et effectuer le centrage.
Souder uniformément en 3 ou 4 points par soudage MAG. [environ 3 mm (0,12 in)]
Appliquer un traitement anticorrosion approprié aux endroits concernés.
Préparation à la pose d'un panneau de rechange
Après le retrait du panneau endommagé, deux opérations sont nécessaires : la préparation à la pose du panneau de rechange et la finition de la zone de fixation du panneau sur la caisse.
(1) FINITION DE LA CAISSE
(a) Meuler et nettoyer la zone autour de l'endroit où le panneau soudé par points a été retiré. Éliminer soigneusement la rouille et les autres contaminants de la surface de contact.
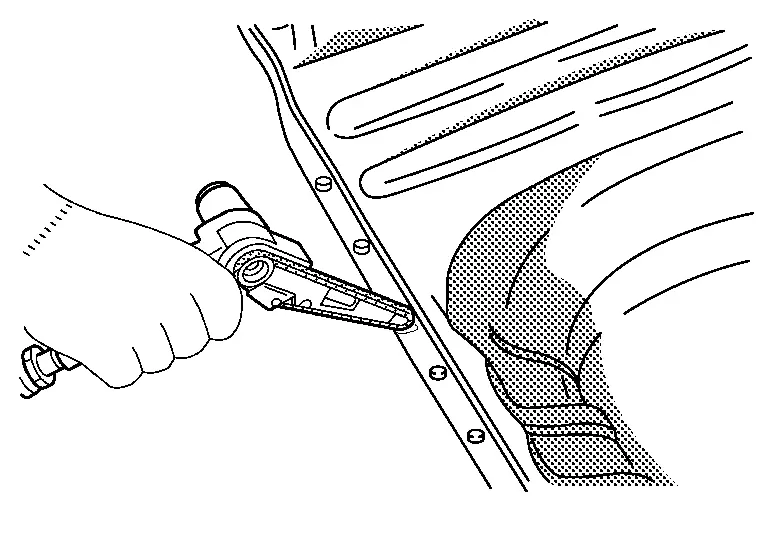
Retirer également la peinture de la partie à souder.
Tout métal de brasage doit être soigneusement retiré, faute de quoi le soudage sera compromis.
(b) Les irrégularités de la surface de contact du panneau empêchent un soudage correct du panneau. À l'aide d'un marteau et d'un tas, corriger la forme de la surface de contact.

(c) Appliquer le primaire de soudure traversant sur les brides ou les zones où le soudage sera effectué. Appliquer le 3M 5917 Weld-Thru II (ou équivalent) et suivre les instructions du produit pour le soudage MAG aux endroits qui ne pourront pas être peints lors de l'étape de peinture suivante.
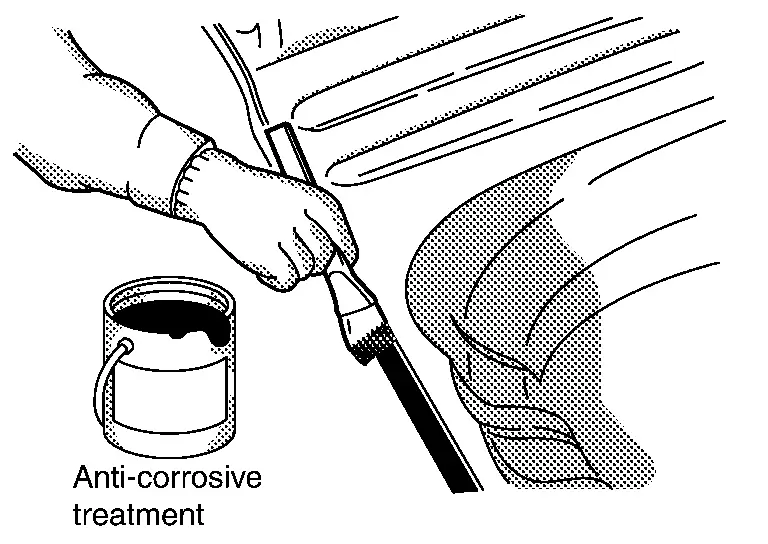
(d) S'il est impossible d'appliquer le produit d'étanchéité après le soudage du panneau de service, appliquer le produit d'étanchéité avant le soudage.
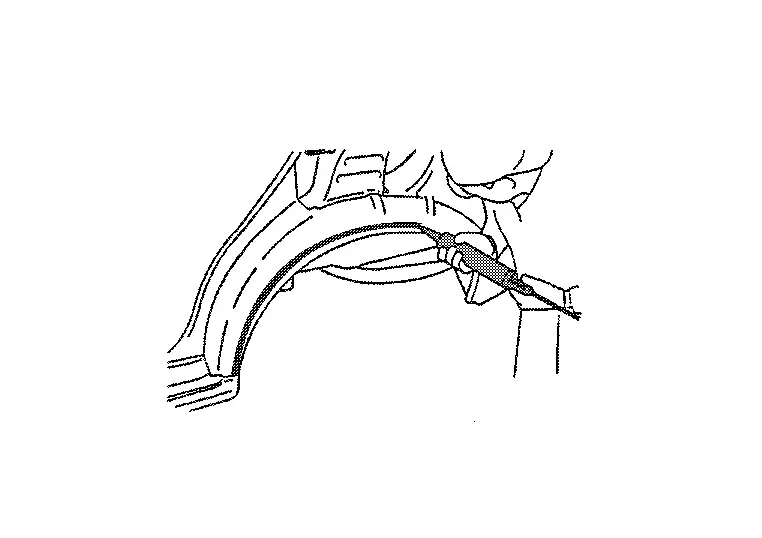
(2) PRÉPARATION POUR L'INSTALLATION DU PANNEAU DE SERVICE
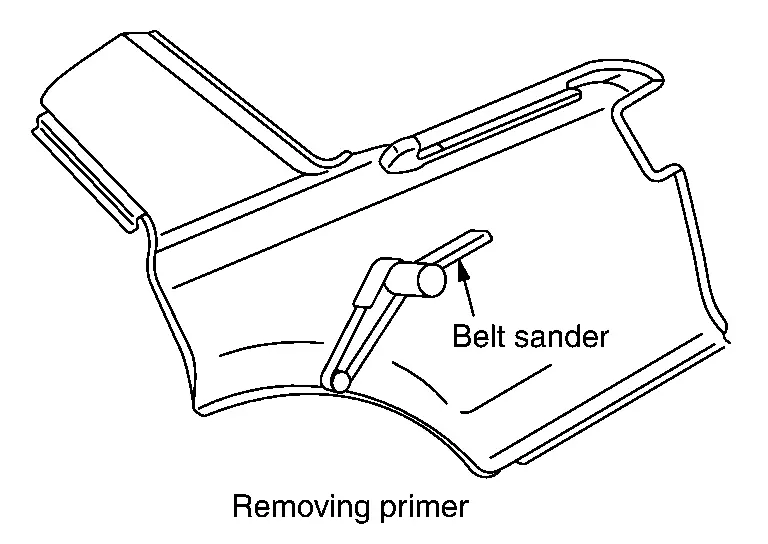
(a) Le panneau de service est recouvert d'apprêt. Retirer l'apprêt et appliquer le produit d'étanchéité par points aux zones à souder. Ne pas laisser le produit d'étanchéité par points s'écouler hors de la surface de contact du panneau.
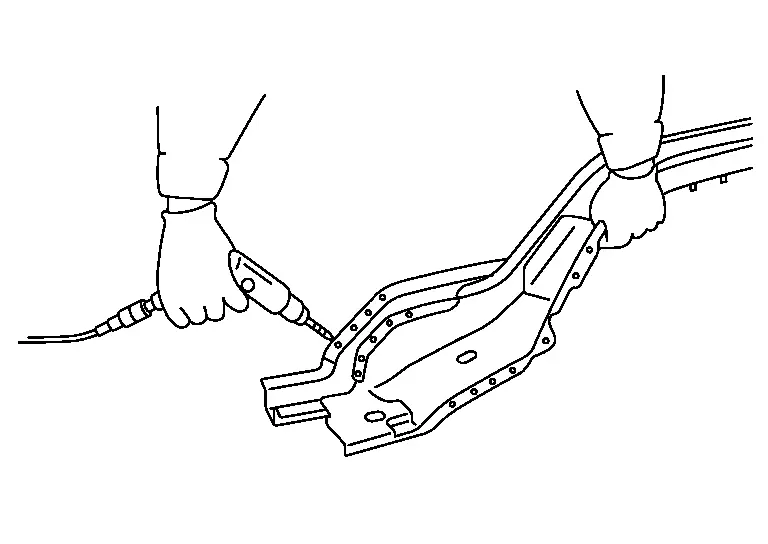
(b) Percer le panneau de service pour le soudage par bouchons, si nécessaire.
Se reporter au manuel de réparation de carrosserie du modèle concerné pour le nombre de trous à percer pour le soudage par bouchons. Le nombre de trous doit être identique au nombre de soudures par points d'origine. Les trous percés doivent être espacés régulièrement. Le diamètre des trous doit être adapté à l'épaisseur du panneau afin de conserver la résistance de la soudure.
| Épaisseur du panneau | Diamètre du trou de bouchon |
|---|---|
| Inférieure à 1,0 mm (0,039 po) | Inférieur à 5 mm (0,20 po) |
1,0 mm - 2,4 mm (0,039 po - 0,094 po) |
6,5 mm - 10 mm (0,256 po - 0,394 po) |
| Supérieure à 2,4 mm (0,094 po) | Supérieur à 10 mm (0,39 po) |
(3) COMPRENDRE LES PIÈCES DE RECHANGE
Ce point est important pour déterminer quand le panneau doit être remplacé, ou pour définir les conditions d'un fonctionnement efficace.
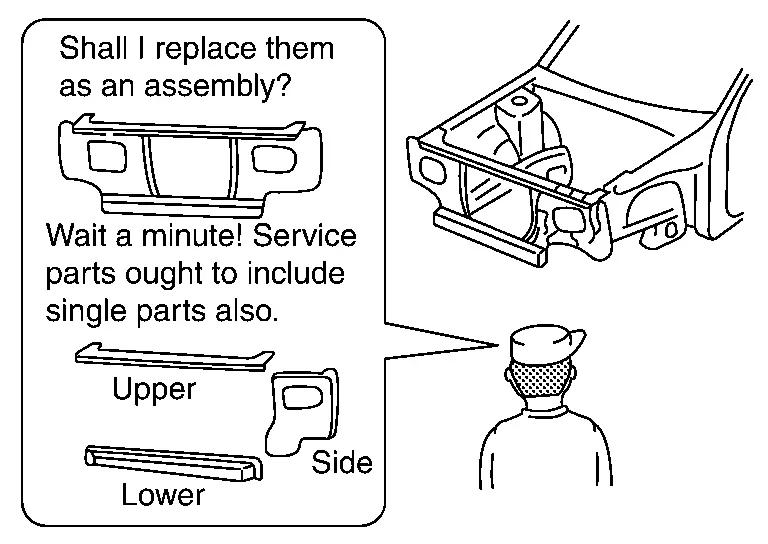
Les pièces de rechange doivent être préparées en se référant au catalogue des pièces de chaque modèle.
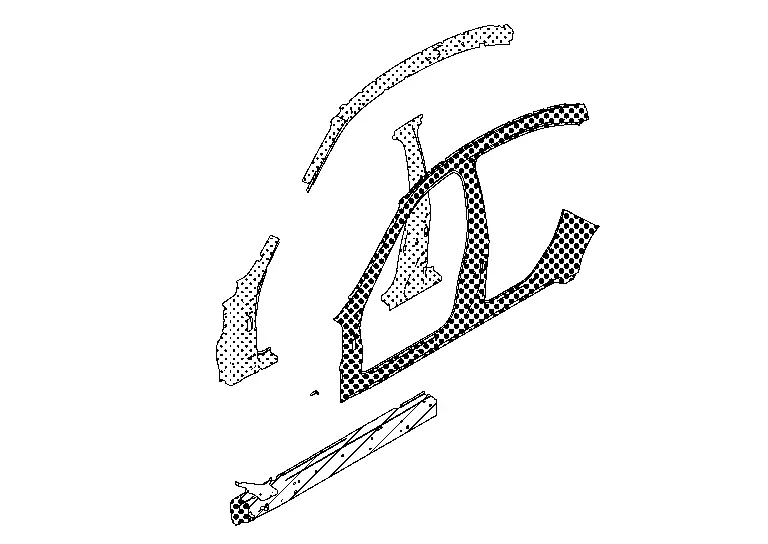
Le panneau latéral de caisse extérieur de type intégral se compose de deux types de panneaux de service. Ces panneaux de service doivent être découpés pour l'utilisation selon l'emplacement et l'étendue des dommages.
| Panneau latéral de caisse extérieur de type séparé | Panneau latéral de caisse extérieur de type intégral |
|---|---|
 |
 |
Traitement anticorrosion
Le traitement anticorrosion peut être effectué à trois moments différents (avant le soudage, avant la peinture et après la peinture). Cette section explique le traitement anticorrosion pour les deux dernières étapes.
(1) TRAITEMENT ANTICORROSION AVANT PEINTURE
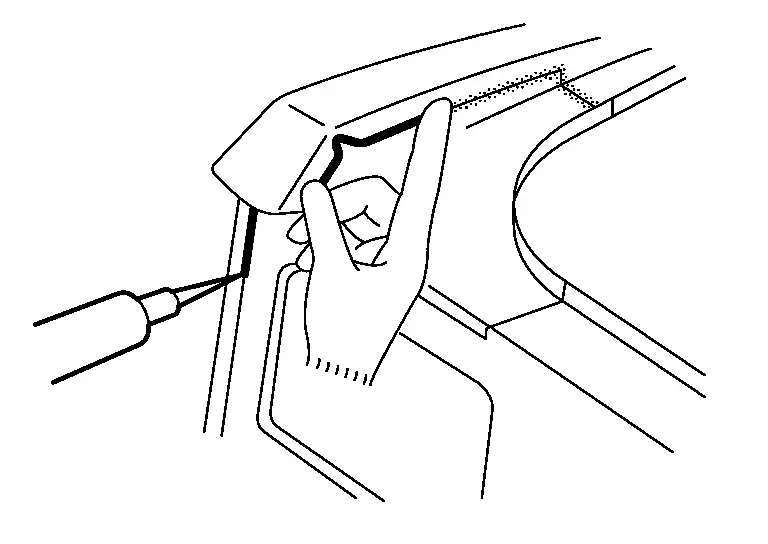
Application du produit d'étanchéité de carrosserie
Le produit d'étanchéité de carrosserie empêche l'eau ou la boue de pénétrer par la surface de contact du panneau. Il empêche également la formation de corrosion. L'orifice de la buse du produit d'étanchéité doit être petit. Utiliser un doigt ou un pinceau pour façonner le produit appliqué. Se reporter au manuel de réparation de carrosserie pour les points d'application du produit d'étanchéité.
Application du revêtement de protection du soubassement :
Appliquer le revêtement de protection sur le soubassement et à l'intérieur du passage de roue. Ne pas l'appliquer sur le tuyau d'échappement, la suspension ou les éléments de transmission. Utiliser les produits homologués suivants : 3M Cavity Wax Plus 08852 Anti-Corrosion Spray, aérosol de 18 oz 4 08851 Applicator Wand Kit, tubes de 8 po, 24 po et 34 po.

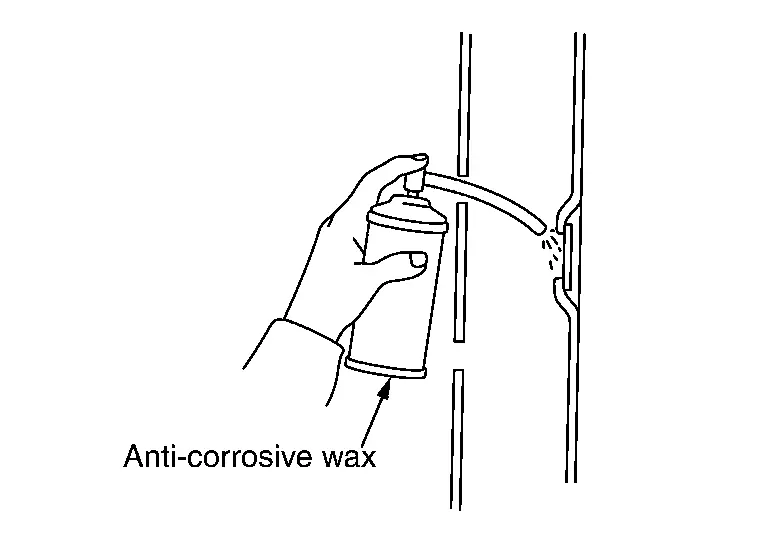
(2) CIRE ANTICORROSION APRÈS PEINTURE
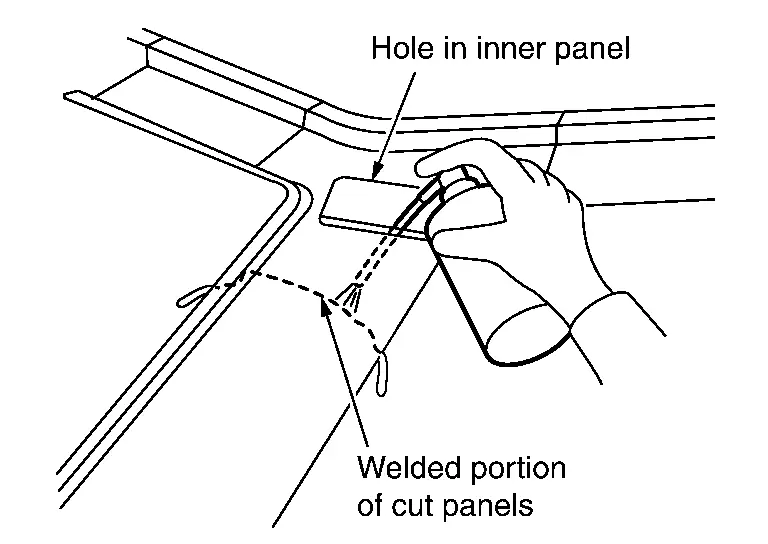
Appliquer la cire anticorrosion à l'arrière du panneau, là où la peinture est difficile. Insérer la buse de la cire anticorrosion dans les trous du panneau intérieur. Appliquer jusqu'à ce que la cire anticorrosion suinte de la surface de contact du panneau.
Utilisation de mastic de carrosserie (putty) et ponçage
Utilisation de mastic de carrosserie et meulage
Les irrégularités du panneau peuvent être corrigées au marteau et au tas. Cependant, la restauration exacte de la forme d'origine avec ces outils prend beaucoup de temps. Le mastic de carrosserie peut être utilisé pour restaurer le profil d'origine du panneau. À cet effet, la surface du panneau est finie légèrement en dessous de la surface d'origine.
Le mastic est appliqué pour finir la forme et aussi pour réduire le temps nécessaire à la réparation.
Dans les ateliers de carrosserie, les matériaux les plus couramment utilisés sont le mastic de carrosserie, le mastic polyester et le mastic de détail.
Cette section décrit principalement le mastic de carrosserie.
Le mastic polyester est décrit dans le manuel de peinture.
Types de mastic et d'enduit
| Type (limites d'épaisseur standard) | Caractéristiques | |
|---|---|---|
Mastic de carrosserie (Pour la réparation de bosses ou de rayures importantes) [10 mm (0,39 po)] |
Type Surform |
|
| Type léger |
|
|
| Type fibre de verre ou poudre d'aluminium |
|
|
Mastic intermédiaire [10 mm (0,39 po)] (Pour la réparation de bosses ou de rayures importantes) |
|
|
Mastic polyester (Pour boucher les pores et poncer les rayures du mastic de carrosserie) |
Type à spatule [3 mm (0,12 po)] |
|
Type pulvérisé [1 mm (0,04 po)] |
|
|
Mastic à base de laque [0,1 mm (0,004 po)] (Mastic de détail) |
|
|
| Mastic à durcissement par rayons ultraviolets |
|
|
Procédure d'application de l'enduit de carrosserie
(1) DÉPOSE DE LA PEINTURE
À l'aide d'une ponceuse pneumatique, retirer l'ancienne peinture et dépolir la surface de la tôle pour améliorer l'adhérence de l'enduit. Réaliser un biseau sur la surface de la tôle, environ 20 mm (0,79 po) plus large que la zone à corriger, afin d'éliminer les traces de l'application de l'enduit.
(2) TRAITEMENT DE CONVERSION CHIMIQUE
Les panneaux de carrosserie des véhicules NISSAN sont en acier anticorrosion. Ces panneaux doivent être revêtus d'une couche d'apprêt auto-décapant avant l'application d'un enduit de carrosserie courant.
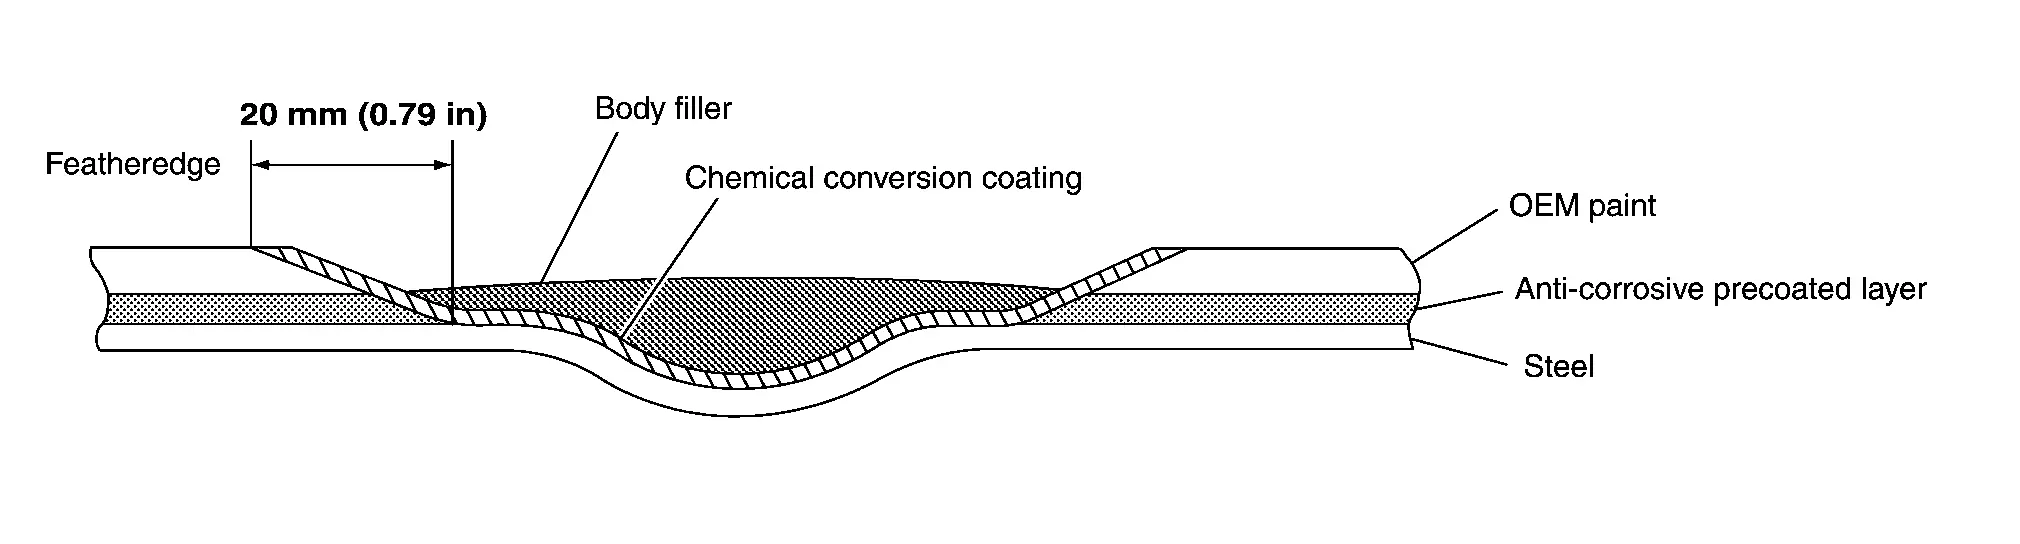
Si l'enduit de carrosserie a été conçu pour l'acier anticorrosion, le traitement de conversion chimique n'est pas nécessaire. (Veuillez le confirmer auprès du fournisseur de l'enduit de carrosserie.)
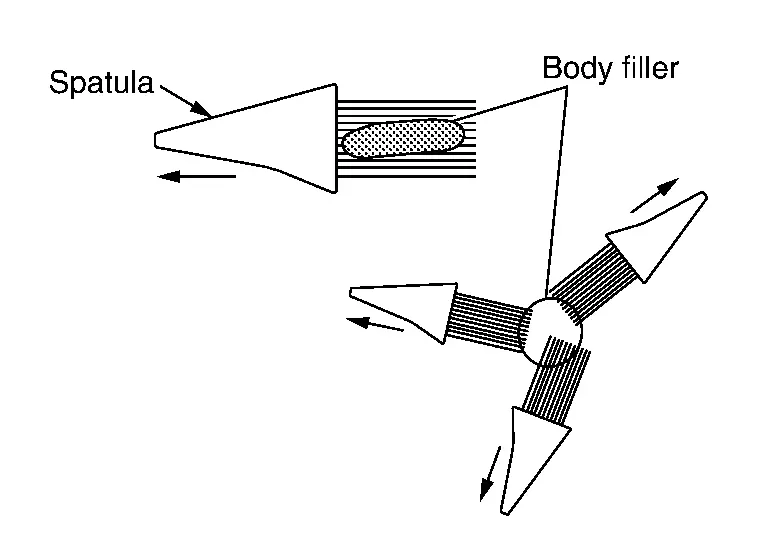
(3) MOUVEMENT DE LA SPATULE
Déplacer la spatule dans le sens de la longueur lors de l'application sur une zone ovale. Pour une zone ronde, déplacer la spatule dans plusieurs directions, comme indiqué sur la figure.
(4) TECHNIQUE D'APPLICATION
Appliquer l'enduit de carrosserie en plusieurs couches minces.
(a) Tenir la spatule en équilibre, légèrement dressée, puis presser l'enduit dans les rayures.
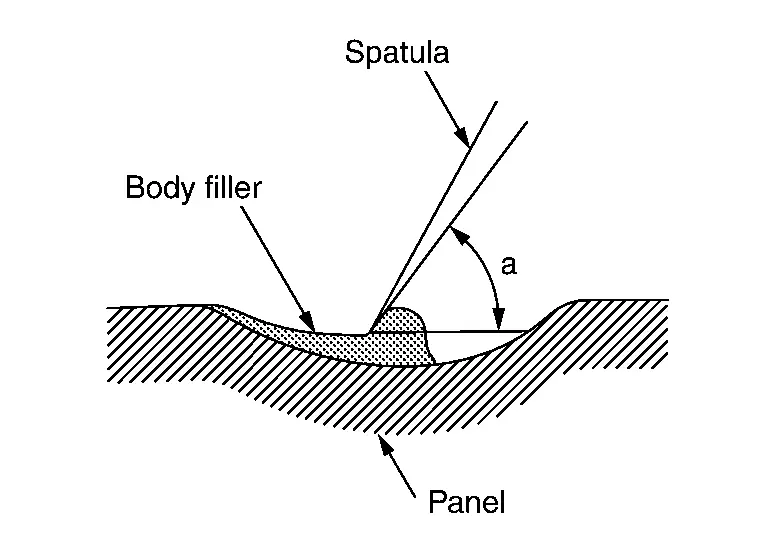
| a | : 60°– 90° |
(b) Déposer une quantité importante d'enduit sur la spatule.
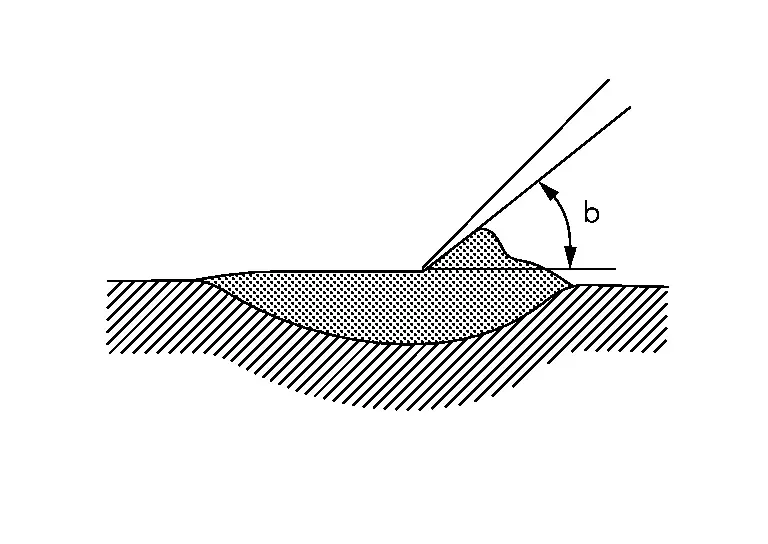
Tenir la spatule légèrement inclinée, puis appliquer plusieurs fois (ne pas en mettre beaucoup à la fois) jusqu'à recouvrir au-dessus du niveau de référence.
| b | : 30°– 45° |
(c) Utiliser la spatule pour lisser l'enduit appliqué.
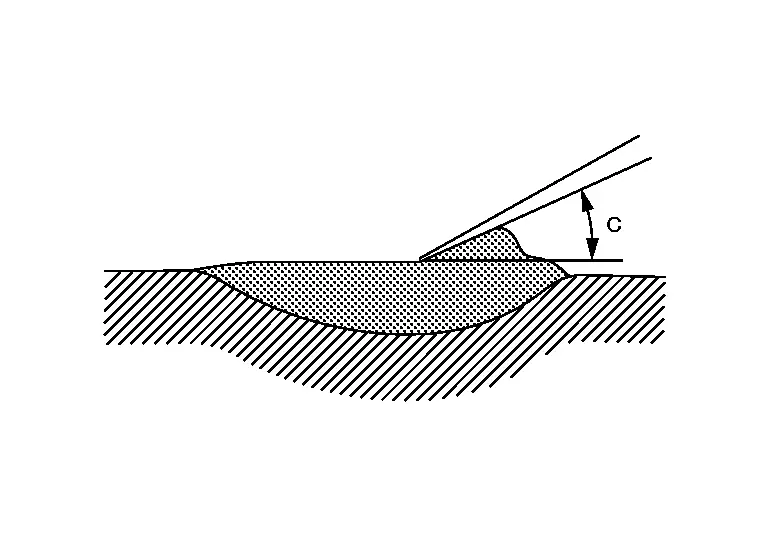
Effectuer le finissage pour lisser la surface. La surface de l'enduit doit être légèrement au-dessus de la surface de la tôle.
| c | : Inférieur à 30° |
(5) PRÉCAUTIONS D'APPLICATION
Veiller à ne pas déposer l'enduit de carrosserie au-delà du bord de la couche de base. Cela ramollirait la couche de base et provoquerait une cartographie de la réparation ainsi qu'un anneau visible autour de la zone réparée. Le bord de l'enduit doit se terminer sur le métal nu ou sur la couche de cataphorèse pour éviter ce défaut.
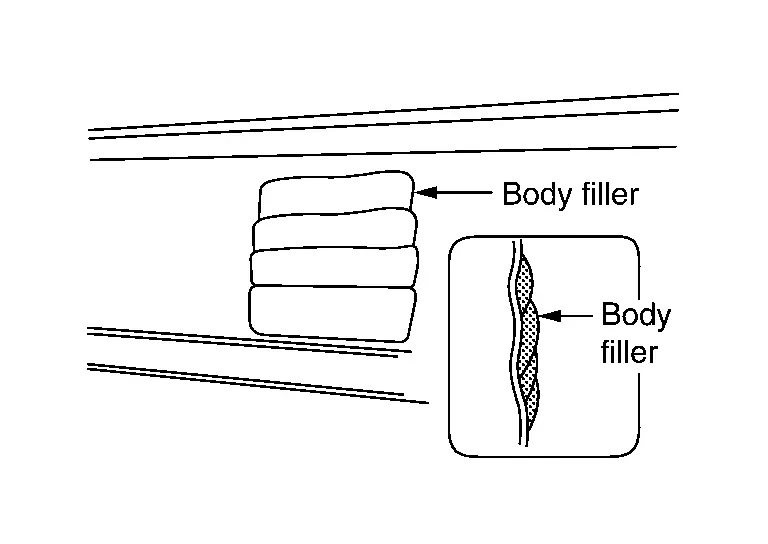
(6) APPLICATION DE L'ENDUIT DE CARROSSERIE SUR SURFACE PLANE
(a) Appliquer l'enduit de sorte que la surface corrigée affleure la surface de tôle environnante.
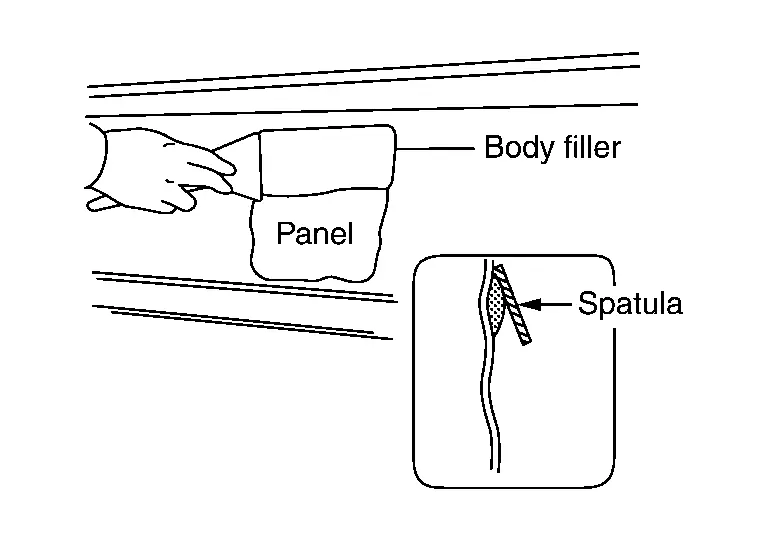
(b) Appliquer une autre couche d'enduit en recouvrant 1/3 à 2/3 de la couche précédente afin d'éliminer la marche.
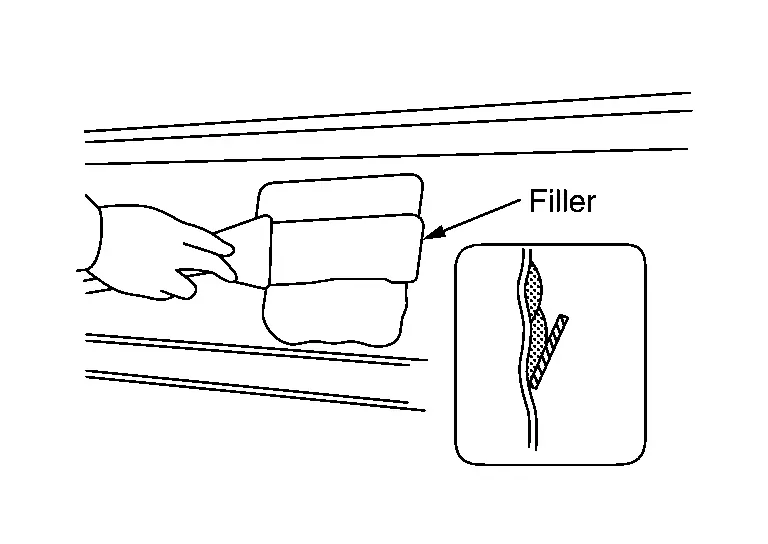
(c) Répéter (b) jusqu'à ce que l'enduit soit correctement appliqué sur la partie souhaitée.
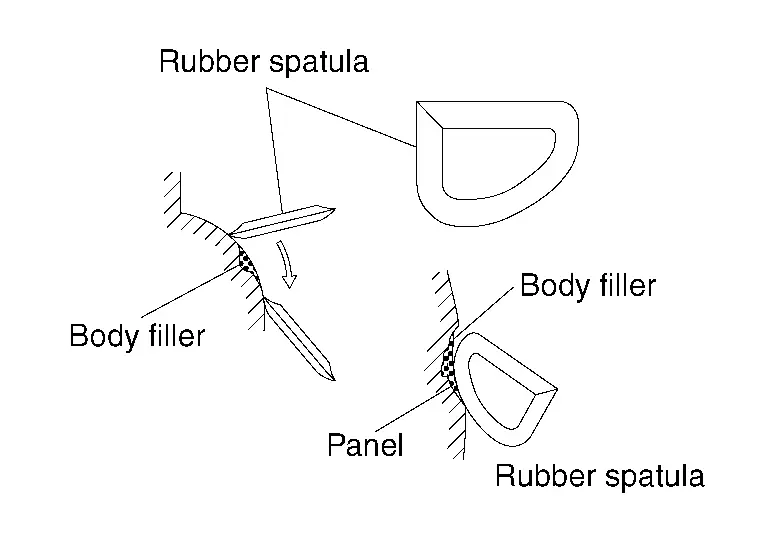
(7) APPLICATION DE L'ENDUIT DE CARROSSERIE SUR SURFACE BOMBÉE
L'utilisation d'une spatule souple en caoutchouc est recommandée pour l'application sur des surfaces bombées.
(8) APPLICATION DE L'ENDUIT DE CARROSSERIE SUR UNE LIGNE DE PRESSAGE
(A) Appliquer du ruban le long de la ligne de pressage. Puis appliquer l'enduit d'un seul côté de la ligne de pressage.
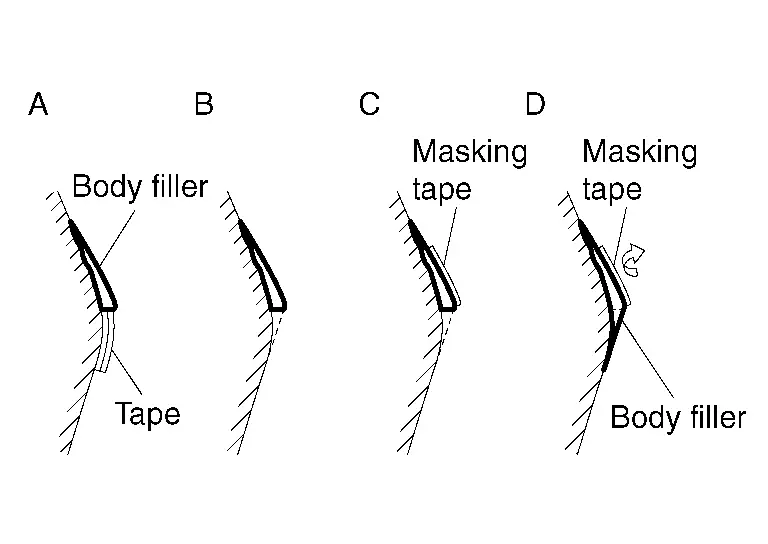
(B) Retirer le ruban de l'enduit à moitié sec.
(C) Appliquer du ruban le long de la ligne d'enduit à moitié sec.
(D) Appliquer l'enduit de l'autre côté de la ligne de pressage.
Séchage de l'enduit de carrosserie
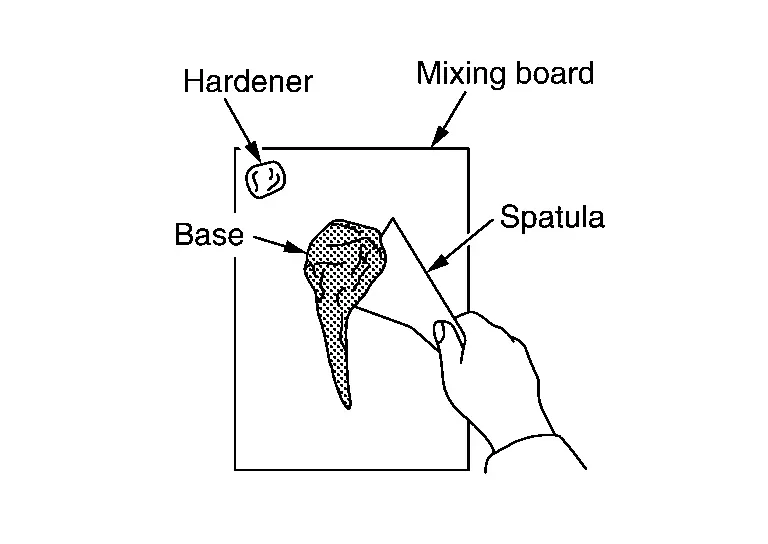
Lorsque le durcisseur est mélangé à la base, l'enduit commence à durcir. La chaleur générée accélère également le durcissement. C'est pourquoi la vitesse de séchage de l'enduit varie selon l'épaisseur maximale autorisée.
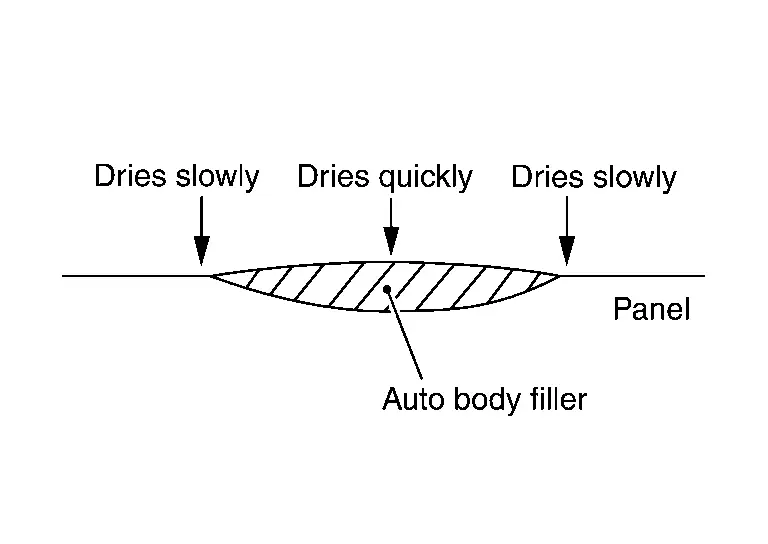
Si une épaisse couche d'enduit est appliquée, la chaleur générée reste à l'intérieur, et l'enduit durcit donc rapidement.
Lorsque l'enduit n'est pas très épais, il durcit plutôt lentement, car la chaleur se dissipe vers l'extérieur.
Environ 10 à 20 minutes (à 20 °C ou 20 °C) après l'application, l'enduit est suffisamment dur pour permettre le meulage avec une râpe. Lorsque la température ambiante est basse, utiliser un chauffage de panneau ou ajuster le temps de séchage. Pour vérifier si l'enduit est sec, appuyer du doigt sur une partie fine. S'il est sec, il est prêt pour le meulage.
Meulage de la zone enduite
Meuler l'enduit lorsqu'il est à moitié sec. Un enduit à moitié sec désigne un état où la surface, légèrement meulée avec une râpe, produit des copeaux linéaires continus. Le meulage avec la râpe devient difficile une fois l'enduit complètement durci.
(1) DÉGROSSISSAGE À LA RÂPE
Lisser la surface de l'enduit par meulage avec la râpe ou un outil similaire. Meuler dans plusieurs directions différentes. De meilleurs résultats peuvent être obtenus si la râpe est inclinée de 30° à 40° par rapport au sens de déplacement. Veiller à ne pas endommager la surface de tôle environnante.
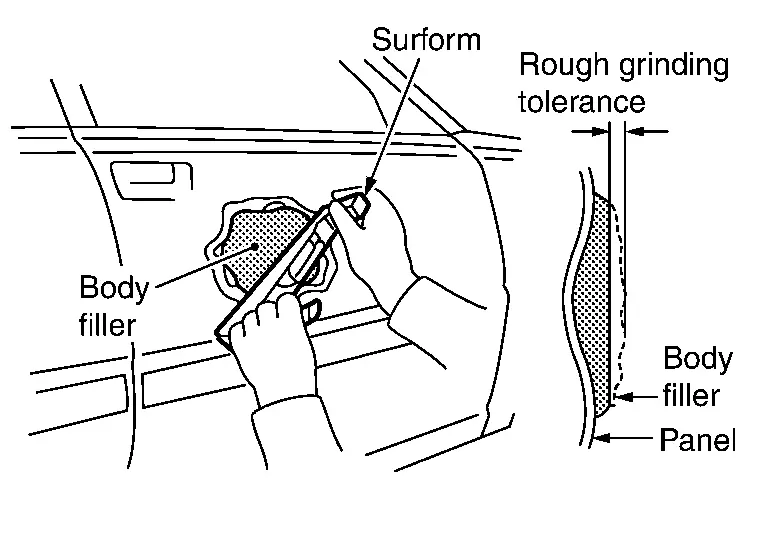
(2) DÉGROSSISSAGE À LA PONCEUSE PNEUMATIQUE
Lisser la surface de l'enduit par meulage avec la ponceuse à double action ou la ponceuse orbitale. Meuler dans plusieurs directions différentes.

Cette méthode de meulage est plus rapide que celle utilisant la râpe. Toutefois, si l'opérateur n'a pas l'habitude de ce type de meulage, un meulage excessif peut laisser une surface irrégulière. Utiliser du papier abrasif grain 80 à 120.
(3) MISE EN FORME DE L'ENSEMBLE DU PANNEAU
À l'aide d'une ponceuse orbitale ou d'une ponceuse à double action, mettre en forme le panneau enduit. Laisser la quantité nécessaire pour le finissage. Utiliser du papier abrasif grain 120 à 180.
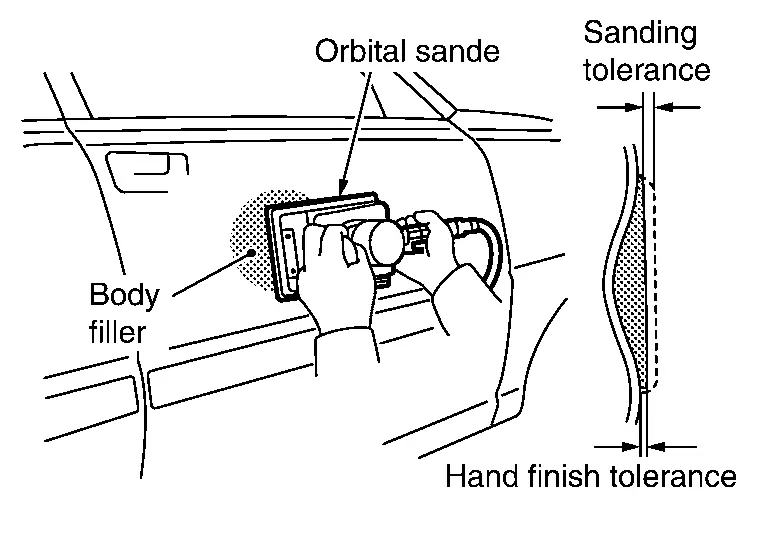
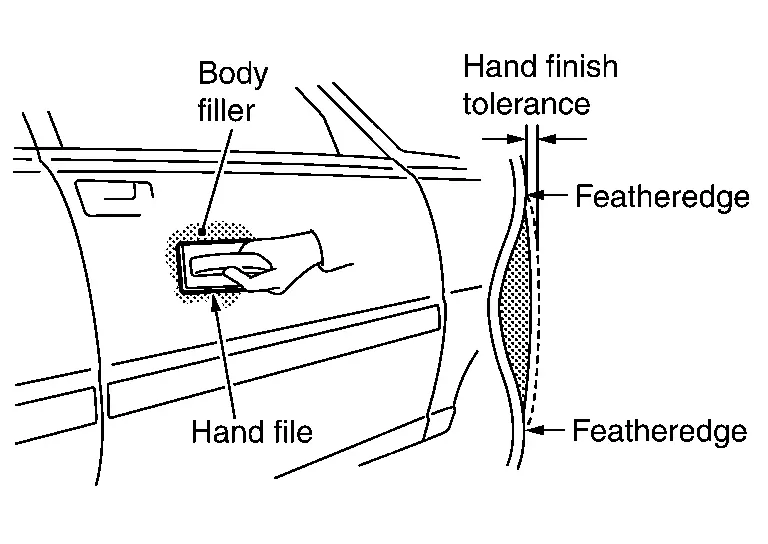
(4) FINITION MANUELLE À LA LIME
À l'aide d'une lime à main, d'une ponceuse orbitale ou d'une ponceuse à double action, lisser et réaliser un biseau sur la surface de l'enduit jusqu'à ce qu'elle affleure la tôle environnante. Utiliser du papier abrasif grain 240 à 320.
Grains du papier abrasif

Choisir un papier abrasif dont le grain convient au mastic utilisé. Les traces de ponçage sont éliminées par un ponçage supplémentaire.
PASSAGE À UN PAPIER ABRASIF DE GRAIN DIFFÉRENT
Les traces de ponçage survenant pendant le ponçage sont poncées avec un papier abrasif d'un grain immédiatement plus fin. Ce faisant, ne pas poncer avec un papier abrasif d'un grain plus fin de deux crans ou plus que le papier précédemment utilisé.
| NG | : #80 ⇒ #180 ⇒ #320 ⇒ #400 |
*: Remarque : si l'on pONCE avec un papier abrasif d'un grain plus fin de deux crans ou plus que le dernier utilisé, l'élimination des traces de ponçage profondes, produites lors du ponçage avec un papier plus grossier, ainsi que de toutes les traces profondes restantes, peut prendre plus de temps.
| OK | : #120 ⇒ #180 ⇒ #240 ⇒ #320 ⇒ #400 |
Puissance de meulage de la ponceuse pneumatique
Le diamètre (indiqué sur la figure) du cercle décrit par une partie de la ponceuse à double action et de la ponceuse orbitale est appelé diamètre d'orbite. Plus la zone hachurée est grande, plus la puissance de meulage est élevée.
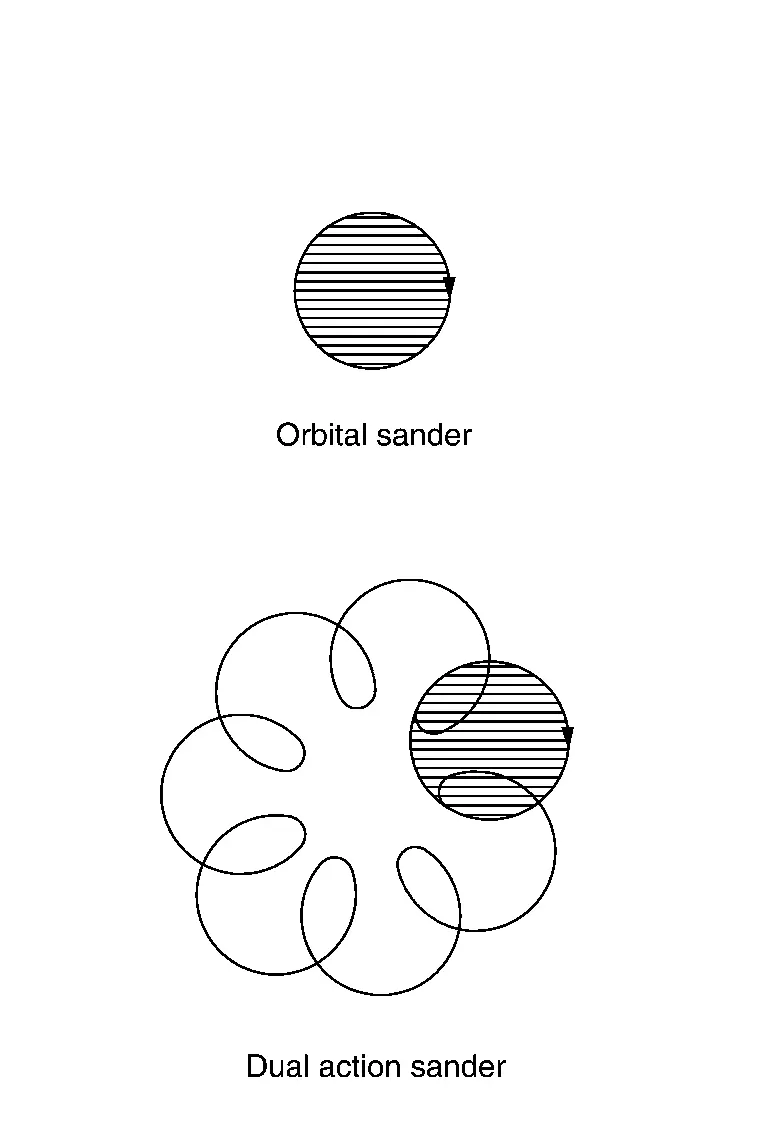
Lorsqu'une précision de surface est requise, il faut choisir une ponceuse à diamètre d'orbite plus petit. Lorsqu'une puissance de meulage est requise, il faut choisir une ponceuse à diamètre d'orbite plus grand.
| Contenu du travail | Diamètre d'orbite |
| Ponçage d'un mastic de carrosserie | 7 mm - 10 mm (0.28 po - 0.39 po) |
| Ponçage d'un apprêt surfaçant | 4 mm - 5 mm (0.16 po - 0.20 po) |
| Dépolissage de la surface avant application de la couche de finition | 3 mm - 4.5 mm (0.118 po - 0.177 po) |
Réparation de la rouille et de la corrosion
Réparation de la rouille et de la corrosion
La rouille sur la tôle résulte de la réaction chimique de l'acier avec l'oxygène de l'air, appelée oxydation. Si elle n'est pas traitée, cette rouille s'étend, finit par corroder et endommager la tôle. Si le véhicule Nissan Pathfinder est utilisé pendant longtemps dans des conditions environnementales sévères, de la rouille ou de la corrosion peut apparaître sur les surfaces de caisse. Lors de la réparation de la rouille et de la corrosion, il est nécessaire d'empêcher la rouille de se propager à partir de la zone réparée.
Élimination de la rouille limitée à la surface du panneau de tôle
Meuler la zone rouillée avec une ponceuse pneumatique ou équivalent.
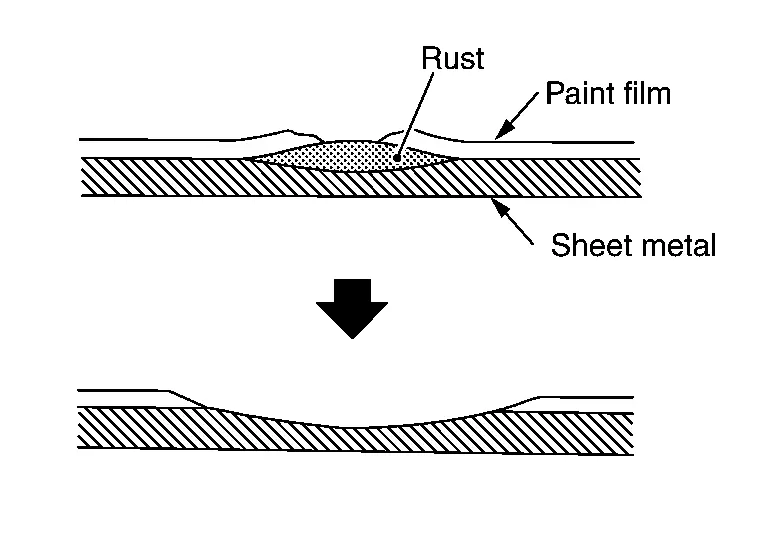
La rouille peut être plus étendue qu'elle ne le paraît de l'extérieur. Il est donc nécessaire de meuler la zone autour de la partie rouillée. Réparer la partie meulée à l'aide de mastic de carrosserie.
Réparation d'un panneau corrodé
(1) BOUCHAGE AVEC MASTIC FIBRE DE VERRE
(a) Meuler la partie corrodée du panneau avec une ponceuse pneumatique. Si la corrosion est importante, découper la zone atteinte au burin ou avec des cisailles à tôle. Retirer la peinture des zones environnantes.
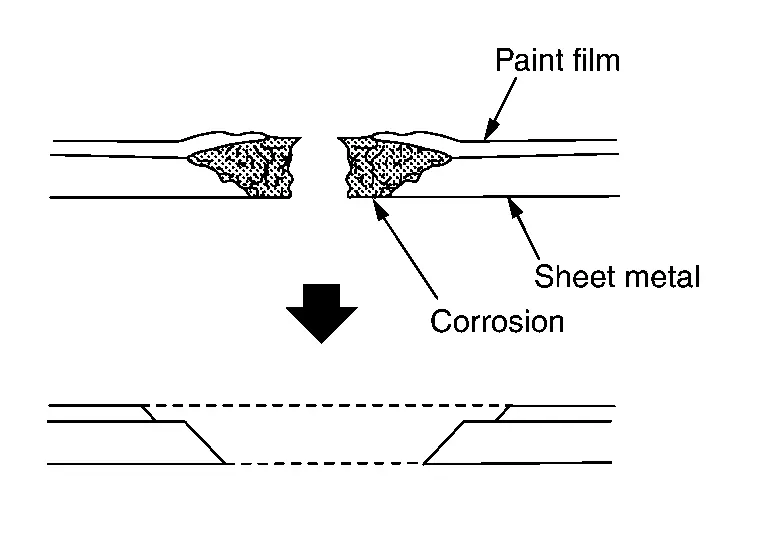
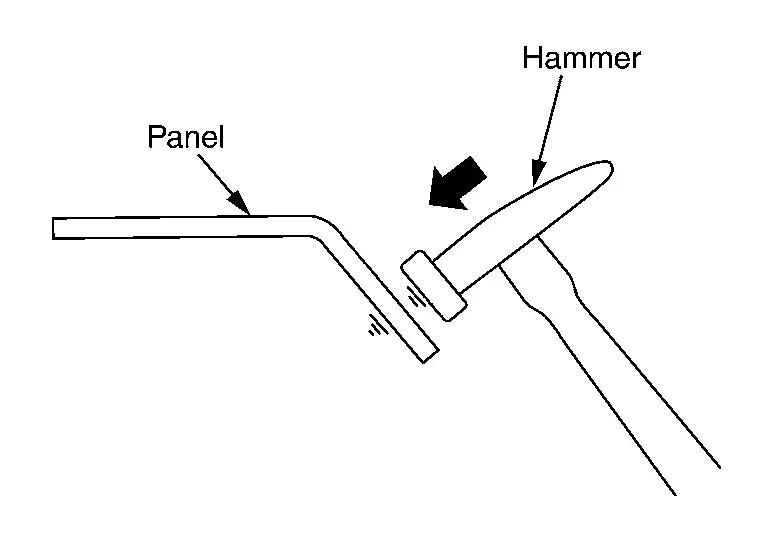
(b) Former un creux dans la zone entourant le trou de réparation en tapotant avec un marteau et en cintrant le panneau.
(c) Découper un morceau de tissu de fibre de verre. Le tissu doit être suffisamment grand pour dépasser largement le trou de réparation.

Appliquer le mastic fibre de verre sur le tissu à l'aide d'une spatule jusqu'à ce que la trame soit remplie. Préparer le mastic fibre de verre en mélangeant 100 parties de base avec 2 à 3 parties de durcisseur.
(d) Appliquer une fine couche de mastic fibre de verre sur le panneau à l'emplacement du morceau de tissu de fibre de verre.
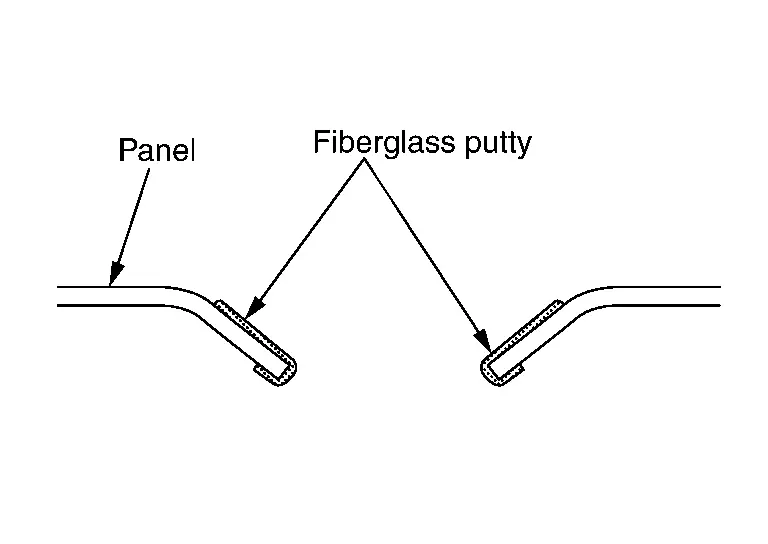
Appliquer également du mastic sur le bord et à l'arrière du trou de réparation.
(e) Appliquer le morceau de tissu de fibre de verre sur la zone environnante et à l'arrière du trou de réparation.
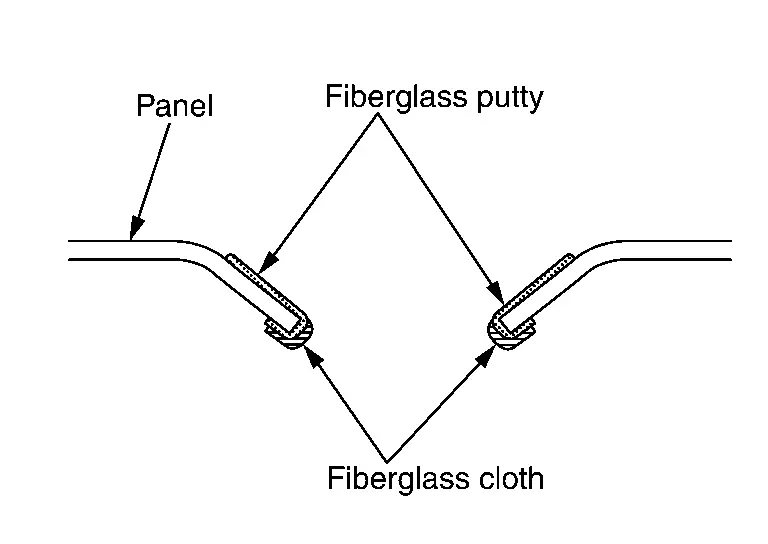
Cette opération est nécessaire pour prévenir la rouille.
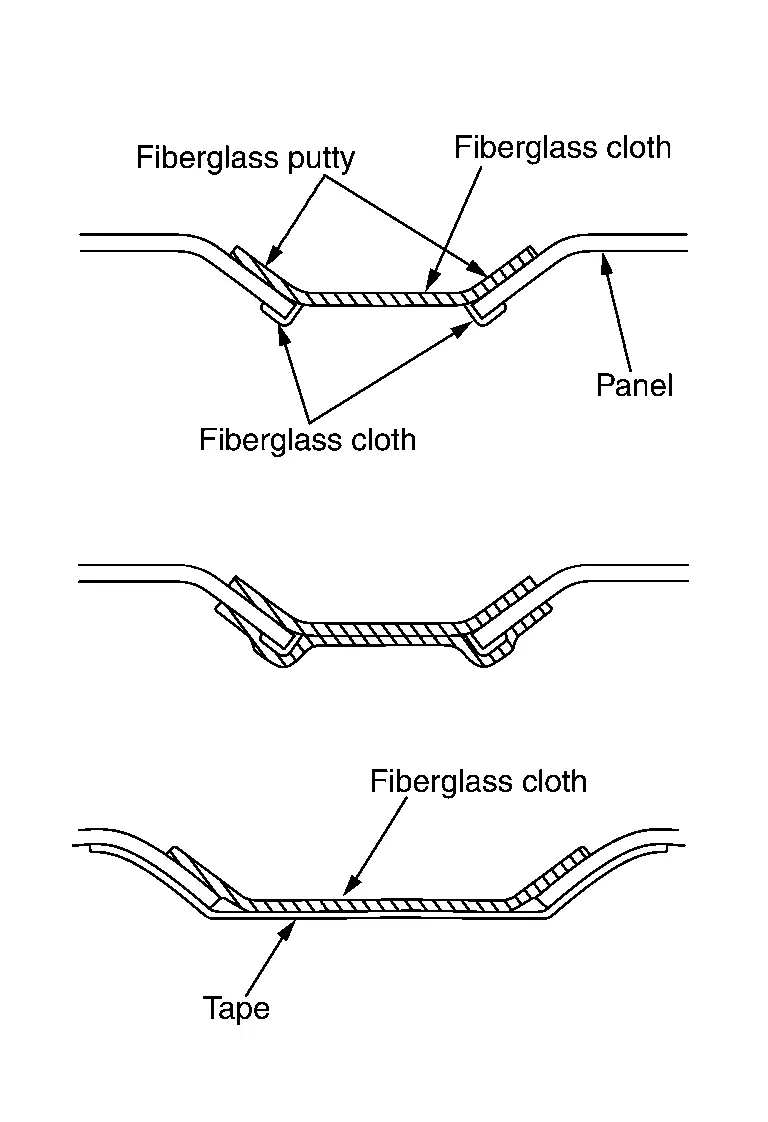
(f) Poser le morceau de tissu de fibre de verre préparé à l'étape (c) ci-dessus sur le trou de réparation. Appuyer sur le pourtour du tissu contre le panneau pour une meilleure adhérence. Si le trou de réparation est grand et que le tissu s'affaisse au centre, soutenir le tissu avec du ruban adhésif appliqué à l'arrière du panneau.
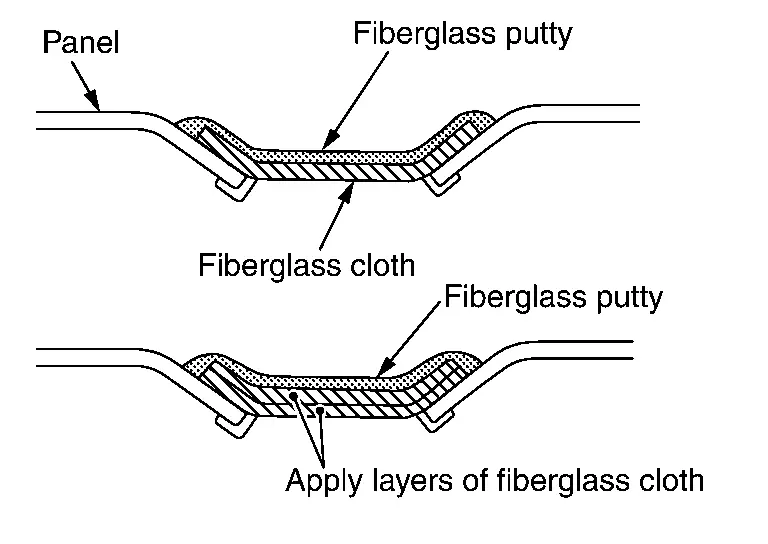
(g) Appliquer le mastic fibre de verre sur le morceau de tissu de fibre de verre. La surface du mastic fibre de verre doit être en retrait par rapport à la surface environnante du panneau. Si la zone à réparer est profonde, utiliser deux morceaux de tissu de fibre de verre ou plus. Dans ce cas, éviter d'appliquer le mastic fibre de verre en couche épaisse, car il se fissurera en séchant.
(h) Laisser sécher le mastic fibre de verre, puis poncer la surface à l'aide d'une ponceuse pneumatique. Recouvrir ensuite l'ensemble du panneau avec du mastic de carrosserie.
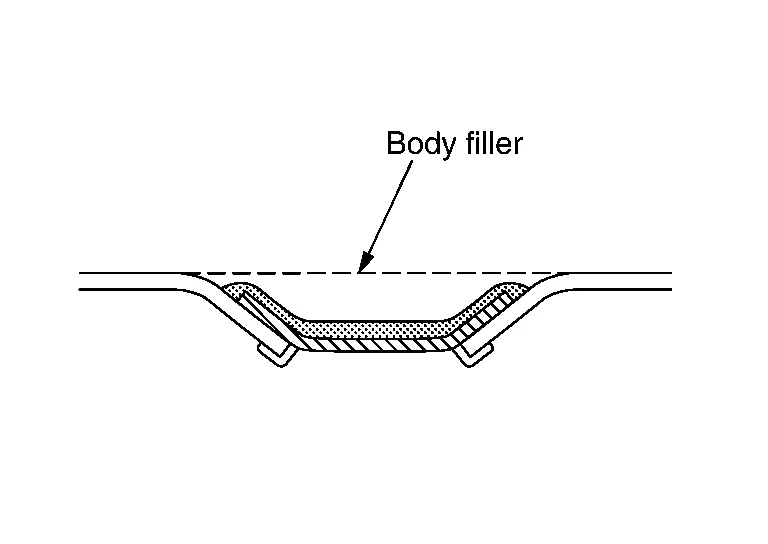
Lors d'un séchage forcé du mastic fibre de verre, laisser reposer le mastic environ 20 minutes. Puis chauffer à une température inférieure à 60 °C. Un chauffage rapide provoquant un changement de couleur du mastic doit être évité, car il entraînerait la fissuration du mastic. Le mastic fibre de verre forme facilement des soufflures. Un mastic de carrosserie doit être utilisé pour finir la surface du mastic fibre de verre.
(2) RAPIÇAGE
(a) Retirer la partie corrodée du panneau.
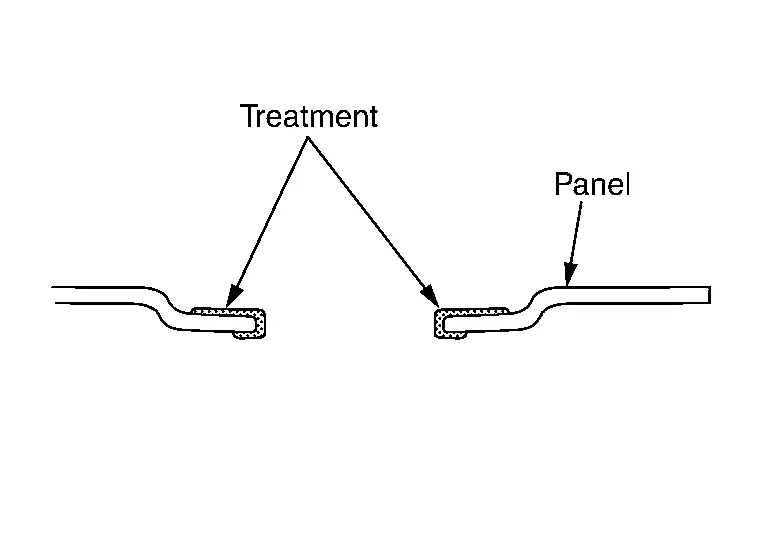
Retirer la peinture du panneau autour du trou de réparation.
Réaliser un rebord en cintrant la tôle environnante à la pince et au marteau, puis appliquer un traitement anticorrosion (solution métallique).
(b) À l'aide de cisailles à tôle, découper une pièce de rapport suffisamment grande pour dépasser largement le trou de réparation. Appliquer le traitement anticorrosion sur la partie à souder. L'utilisation d'acier inoxydable est recommandée pour éviter la rouille. Si le trou de réparation est grand, utiliser un panneau de même épaisseur que le panneau d'origine afin de conserver la résistance d'origine.

(c) Souder la pièce de rapport sur le trou de réparation. Si de l'acier inoxydable est utilisé, employer le soudage MAG ou le soudage par points.
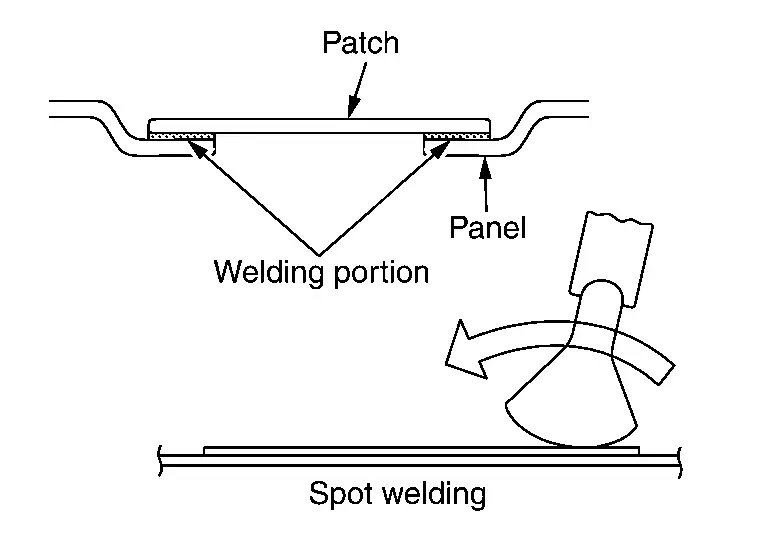
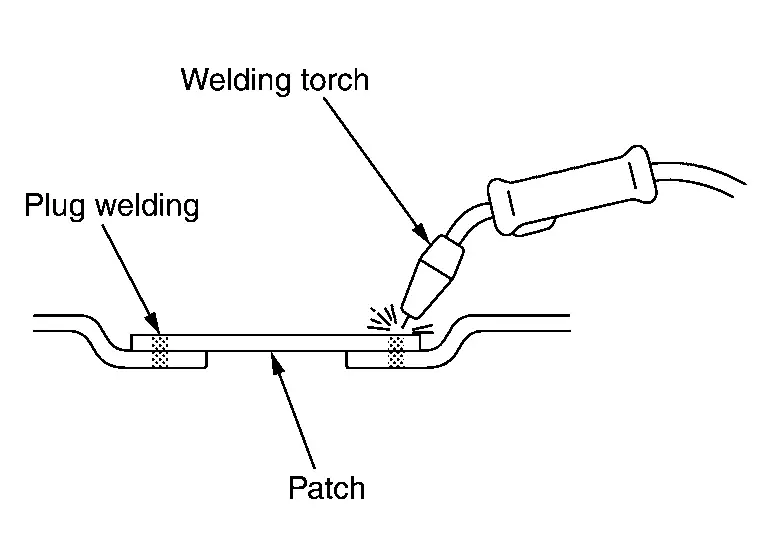
(d) Appliquer le mastic de carrosserie sur la partie réparée du panneau.
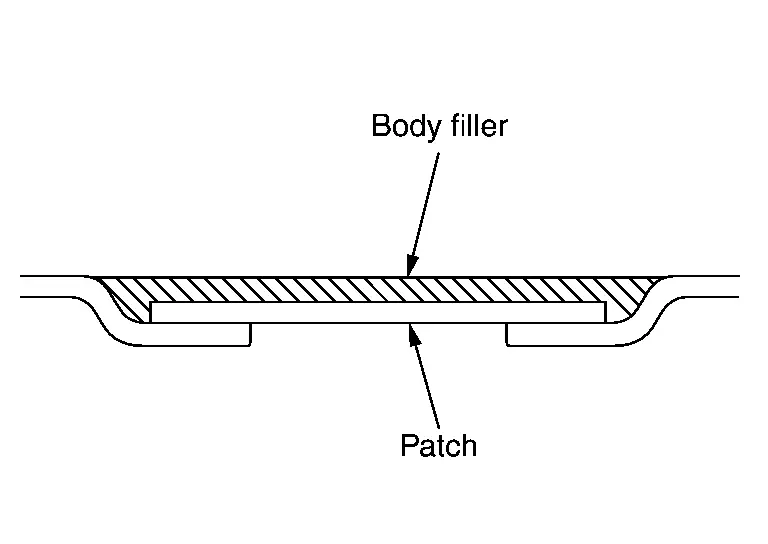
(e) Appliquer le traitement anticorrosion à l'arrière du panneau. Si l'arrière est accessible, appliquer un produit d'étanchéité sur la jonction entre le panneau et la pièce de rapport.
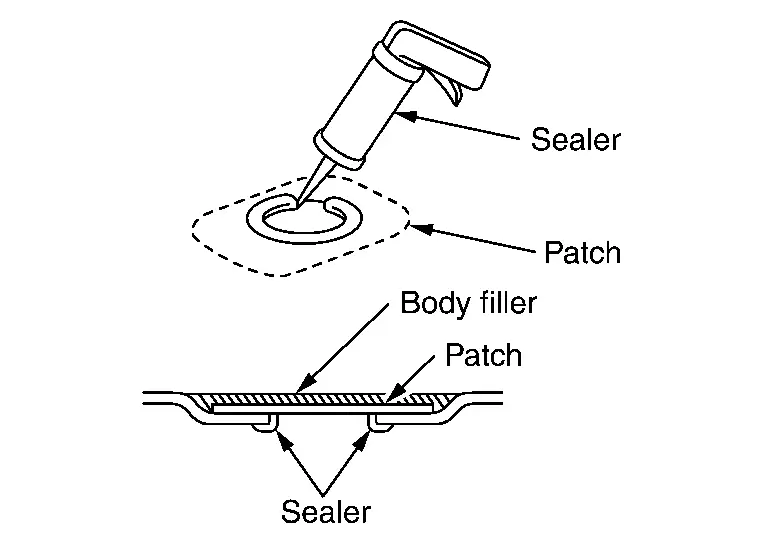
(f) Si l'arrière n'est pas accessible, appliquer une cire anticorrosion par une ouverture de panneau intérieur ou équivalent. Il est également important d'appliquer le traitement anticorrosion sur d'autres zones en plus de la partie réparée.