ПРОВЕРКА
ПОРЯДОК РАБОТЫ
1. ПРОВЕРКА БЛОКА ЦИЛИНДРОВ НА КОРОБЛЕНИЕ 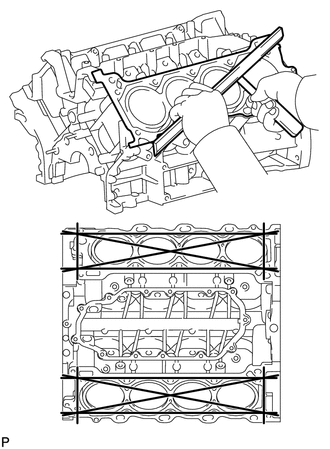
(a) Используя точную поверочную линейку и щуп, измерьте коробление рабочих поверхностей под прокладку головки блока цилиндров.
Максимальное коробление:
0.07 mm (0.00276 in.)
Если коробление больше максимального, замените блок цилиндров.
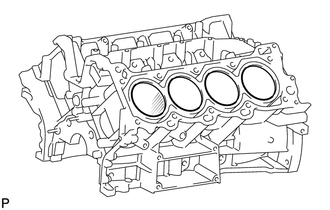
(b) Визуально проверьте цилиндры на наличие продольных задиров. При наличии глубоких задиров расточите все 8 цилиндров. При необходимости замените блок цилиндров. |
 |
2. ПРОВЕРКА ЦИЛИНДРА 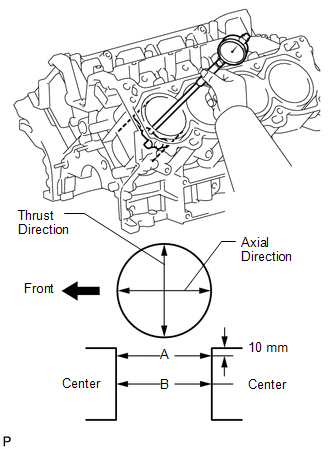
(a) Используя нутромер, измерьте диаметр цилиндра в положениях A и B в поперечном и продольном направлениях.
Справочное значение (новые детали):
от 94,000 до 94,012 мм (от 3,700 до 3,701 дюйм)
Максимальный диаметр:
94,200 мм (3,709 дюйм)
Если диаметр больше максимального, замените блок цилиндров.
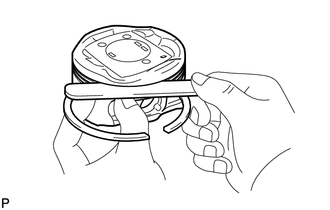
3. ПРОВЕРКА ЗАЗОРА В КАНАВКЕ ПОД КОЛЬЦО
(a) Используя щуп, измерьте зазор между новым поршневым кольцом и стенкой канавки поршня.
Стандартный зазор в канавке кольца:
Пункт | Заданное условие |
No. 1 |
от 0,020 до 0,070 мм (от 0,000787 до 0,00276 дюйм) |
No. 2 |
от 0,020 до 0,060 мм (от 0,000787 до 0,00236 дюйм) |
Масло |
от 0,070 до 0,145 мм (от 0,00276 до 0,00571 дюйм) |
Если зазор не соответствует норме, замените поршень. |
 |
4. ПРОВЕРКА ЗАМКОВОГО ЗАЗОРА ПОРШНЕВОГО КОЛЬЦА
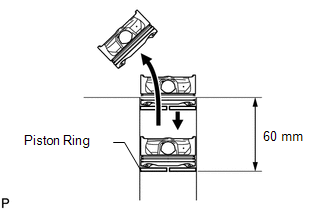
(a) Установите поршневое кольцо в цилиндр.
(b) Используя поршень, продвиньте поршневое кольцо немного ниже нижней границы хода, на 60 мм (2,36 дюйм) от верхней плоскости блока цилиндров. |
 |
(c) Щупом измерьте зазор в замке. 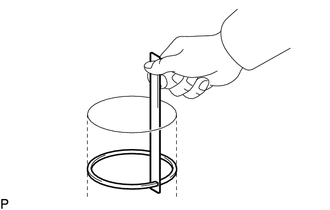
Стандартный замковый зазор (для типа A):
Пункт | Заданное условие |
Компрессионное кольцо № 1 |
от 0,23 до 0,33 мм (от 0,00906 до 0,0130 дюйм) |
Компрессионное кольцо № 2 |
от 0,40 до 0,50 мм (от 0,0157 до 0,0197 дюйм) |
Маслосъемное кольцо |
от 0,10 до 0,35 мм (от 0,00394 до 0,0138 дюйм) |
Стандартный замковый зазор (для типа B):
Пункт | Заданное условие |
Компрессионное кольцо № 1 |
от 0,22 до 0,32 мм (от 0,00866 до 0,0126 дюйм) |
Компрессионное кольцо № 2 |
от 0,35 до 0,45 мм (от 0,0138 до 0,0177 дюйм) |
Маслосъемное кольцо |
от 0,10 до 0,35 мм (от 0,00394 до 0,0138 дюйм) |
Максимальный зазор в замке:
Пункт | Заданное условие |
Компрессионное кольцо № 1 |
0,42 мм (0,0165 дюйм) |
Компрессионное кольцо № 2 |
0,55 мм (0,0217 дюйм) |
Маслосъемное кольцо |
0,45 мм (0,0177 дюйм) |
ПОДСКАЗКА:
Тип A и тип B можно отличить по цвету меток краски или по форме сечения компрессионного кольца №2. 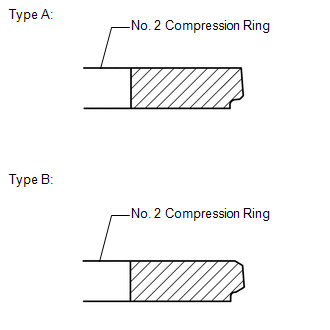
Пункт | Метка краской |
Тип A |
Компрессионное кольцо № 1 |
Голубой |
Компрессионное кольцо № 2 |
Оранжевый |
Тип B |
Компрессионное кольцо № 1 |
Желтый |
Компрессионное кольцо № 2 |
Зелёный |
Если замковый зазор больше максимального, замените поршневое кольцо. Если замковый зазор больше максимального даже при новом поршневом кольце, замените блок цилиндров.
5. ПРОВЕРКА ПОРШНЯ В СБОРЕ С ПАЛЬЦЕМ
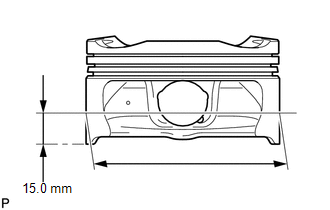
(a) Используя микрометр, измерьте диаметр поршня в точке, расположенной на расстоянии 15,0 мм (0,591 дюйм) от нижнего торца поршня (см. рисунок).
Справочное значение (новые детали):
от 93,980 до 93,990 мм (от 3,7000 до 3,7004 дюйм)
Минимальный диаметр:
93,815 мм (3,6935 дюйм)
Если диаметр меньше минимального, замените поршень. |
 |
6. ПРОВЕРКА МАСЛЯНОГО ЗАЗОРА ПОРШНЯ
(a) Измерьте диаметр цилиндра в поперечном направлении.
(b) Из результата измерения диаметра цилиндра вычтите результат измерения диаметра поршня.
Справочное значение (новые детали):
от 0,010 до 0,032 мм (от 0,000394 до 0,001260 дюйм)
Максимальный масляный зазор:
0,385 мм (0,0152 дюйм)
Если масляный зазор больше максимального, замените все поршни. При необходимости замените блок цилиндров.
7. ПРОВЕРЬТЕ ЗАЗОР ПОРШНЕВОГО ПАЛЬЦА
ПОДСКАЗКА:
Для поршня в сборе с пальцем доступен только 1 тип запасной детали.
(a) Проверьте метки на каждом поршне, поршневом пальце и шатуне. |
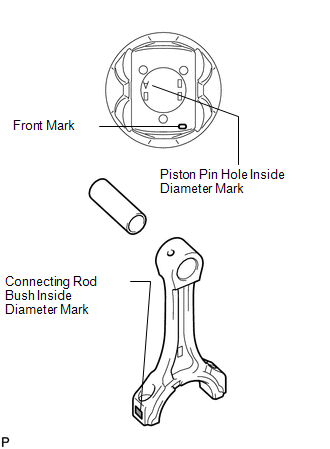 |
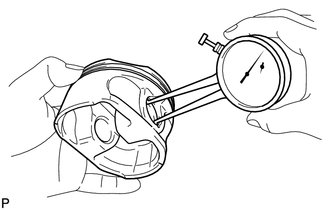
(b) Нутромером измерьте внутренний диаметр отверстия под поршневой палец.
Стандартный внутренний диаметр отверстия под поршневой палец:
Метка | Заданное условие |
A |
от 21,998 до 22,001 мм (от 0,86606 до 0,86618 дюйм) |
B |
от 22,001 до 22,004 мм (от 0,86618 до 0,86630 дюйм) |
C |
от 22,004 до 22,007 мм (от 0,86630 до 0,86642 дюйм) |
|
 |
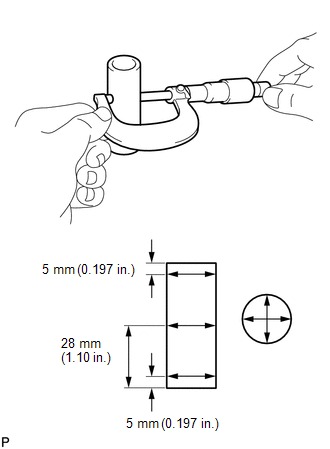
(c) При помощи микрометра измерьте диаметр поршневого пальца.
Стандартный диаметр поршневого пальца:
Метка | Заданное условие |
A |
от 21,998 до 22,001 мм (от 0,86606 до 0,86618 дюйм) |
B |
от 22,001 до 22,004 мм (от 0,86618 до 0,86630 дюйм) |
C |
от 22,004 до 22,007 мм (от 0,86630 до 0,86642 дюйм) |
|
 |
(d) Из результата измерения диаметра отверстия под палец в поршне вычтите результат измерения диаметра поршневого пальца.
Стандартный масляный зазор:
от -0,002 до 0,004 мм (от -0,0000787 до 0,000157 дюйм)
Максимальный масляный зазор:
0.015 мм (0.000591 дюйма)
Если масляный зазор больше максимального, замените поршень и поршневой палец в сборе.
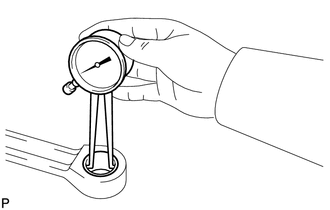
(e) Используя нутромер, измерьте внутренний диаметр втулки верхней головки шатуна.
Стандартный внутренний диаметр втулки:
Метка | Заданное условие |
A |
от 22,005 до 22,008 мм (от 0,86634 до 0,86645 дюйм) |
B |
от 22,008 до 22,011 мм (от 0,86645 до 0,86657 дюйм) |
C |
от 22.011 до 22.014 мм (от 0.86657 до 0.86669 дюйм.) |
|
 |
(f) Вычтите измеренный диаметр поршневого пальца из измеренного внутреннего диаметра втулки.
Стандартный масляный зазор:
от 0,005 до 0,011 мм (от 0,000197 до 0,000433 дюйм.)
Максимальный масляный зазор:
0.03 мм (0.00118 дюйма)
Если зазор масла больше максимального, замените шатун, а также поршень и палец в комплекте.
8. ПРОВЕРКА УЗЛА ШАТУНА 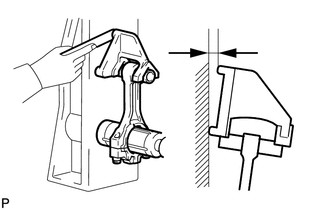
(a) С помощью центратора шатунов и щупа проверьте центровку шатуна.
(1) Проверьте на изгиб.
Максимальный изгиб:
0.05 мм (0.00197 дюйма) на 100 мм (3.94 дюйма)
Если изгиб больше максимального, замените шатун.
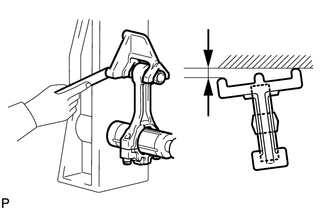
(2) Проверьте скручивание шатуна.
Максимальное скручивание:
0.15 мм (0.00591 дюйма) на 100 мм (3.94 дюйма)
Если скручивание больше максимального, замените шатун. |
 |
9. ПРОВЕРЬТЕ КОЛЕНЧАТЫЙ ВАЛ 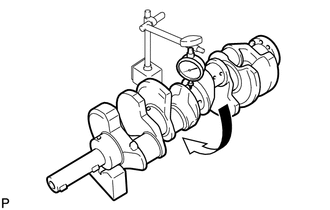
(a) Проверьте радиальное биение.
(1) Установите коленчатый вал на призмы (V-образные опоры).
(2) С помощью индикатора часового типа измерьте радиальное биение средней коренной шейки.
Максимальное радиальное биение:
0,06 мм (0,00236 дюйм.)
Если радиальное биение больше максимального, замените коленчатый вал.
(b) Проверьте коренные шейки.
(1) С помощью микрометра измерьте диаметр каждой коренной шейки.
Стандартный диаметр коренной шейки:
от 66.988 до 67.000 мм (от 2.6373 до 2.6378 дюйм.)
Если диаметр не соответствует указанному, проверьте зазор масла. При необходимости замените коленчатый вал.
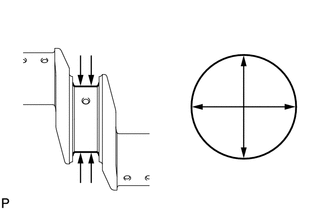
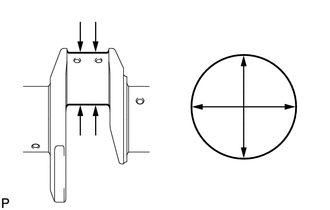
(2) Проверьте каждую коренную шейку на конусность и овальность, как показано на иллюстрации.
Максимальная конусность и овальность:
0.02 мм (0.000787 дюйм.)
Если конусность и овальность больше максимальных, замените коленчатый вал. |
 |
(c) Проверьте шатунные шейки.
(1) С помощью микрометра измерьте диаметр каждой шатунной шейки.
Стандартный диаметр шатунной шейки:
от 52.982 до 53.000 мм (от 2.0859 до 2.0866 дюйм.)
Если диаметр не соответствует указанному, проверьте зазор масла. При необходимости замените коленчатый вал.
(2) Проверьте каждую шатунную шейку на конусность и овальность, как показано на рисунке.
Максимальная конусность и овальность:
0.02 мм (0.000787 дюйм.)
Если конусность и овальность больше максимальных, замените коленчатый вал. |
 |
10. ПРОВЕРЬТЕ МАСЛЯНЫЙ ЗАЗОР КОЛЕНЧАТОГО ВАЛА
(a) Очистите каждую коренную шейку и вкладыш.
(b) Проверьте каждую коренную шейку и вкладыш на наличие раковин и царапин.
Если шейка или вкладыш повреждены, замените вкладыш.
(c) Установите коленчатый вал на блок цилиндров.
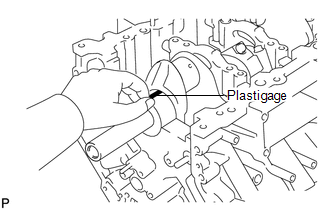
(d) Уложите полоску Plastigage поперек каждой шейки. |
 |
(e) Установите крышки коренных подшипников (См. стр. ).
(f) Снимите крышки коренных подшипников (См. стр. ). 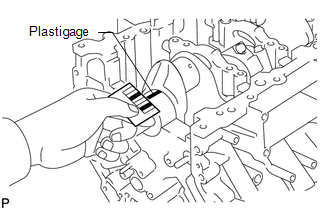
(g) Измерьте ширину полоски Plastigage в самом широком месте.
Стандартный зазор в масле:
Цифровая метка | Заданное условие |
Коренные шейки № 1 и № 5 |
от 0.017 до 0.030 мм (от 0.000669 до 0.00118 дюйм.) |
Остальные шейки |
от 0.024 до 0.037 мм (от 0.000945 до 0.00146 дюйм.) |
Максимальный зазор масляного клина:
Цифровая метка | Заданное условие |
Коренные шейки № 1 и № 5 |
0.050 мм (0.00197 дюйм.) |
Остальные шейки |
0.060 мм (0.00236 дюйм.) |
Если масляный зазор больше максимального, замените вкладыши. При необходимости замените коленчатый вал.
ПОДСКАЗКА:
При замене вкладыша установите вкладыш с тем же номером. Если номер вкладыша определить невозможно, подберите правильный вкладыш, сложив номера, выбитые на блоке цилиндров и коленчатом валу. Соответствующий номер вкладыша см. в таблице ниже. Существует 6 размеров стандартных вкладышей. Для вкладышей в положениях № 1 и № 5 используйте вкладыши с метками 4, 5, 6, 7, 8 и 9. Для остальных вкладышей используйте вкладыши с метками 3, 4, 5, 6, 7 и 8. 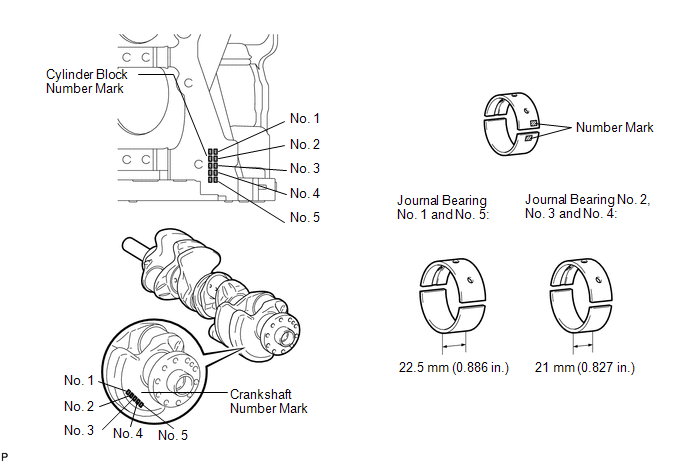
A = Номер метки блока цилиндров
B = Номер метки коленчатого вала
ПОДСКАЗКА:
(Диаметр отверстия под коренную шейку в блоке цилиндров - диаметр коренной шейки коленчатого вала - 5) х 1000 = A + B
Таблица стандартных вкладышей:
Шейки №1 и №5
Пункт | Номер метки (A) + (B) |
от 00 до 02 | от 03 до 05 | от 06 до 08 | от 09 до 11 | от 12 до 14 | от 15 до 17 | от 18 до 20 | от 21 до 23 | от 24 до 26 | от 27 до 28 |
Используемый вкладыш |
Верхняя |
4 |
5 |
5 |
6 |
6 |
7 |
7 |
8 |
8 |
9 |
Опустить |
5 |
5 |
6 |
6 |
7 |
7 |
8 |
8 |
9 |
9 |
Прочие шейки:
Пункт | Номер метки (A) + (B) |
от 00 до 02 | от 03 до 05 | от 06 до 08 | от 09 до 11 | от 12 до 14 | от 15 до 17 | от 18 до 20 | от 21 до 23 | от 24 до 26 | от 27 до 28 |
Используемый вкладыш |
Верхняя |
3 |
4 |
4 |
5 |
5 |
6 |
6 |
7 |
7 |
8 |
Опустить |
4 |
4 |
5 |
5 |
6 |
6 |
7 |
7 |
8 |
8 |
- ПРИМЕР:
Коренные шейки № 1 и № 5
Блок цилиндров «7» + коленчатый вал «6» = сумма 13 (используйте верхний вкладыш «6» и нижний вкладыш «7»)
Остальные шейки
Блок цилиндров «7» + коленчатый вал «6» = сумма 13 (используйте верхний вкладыш «5» и нижний вкладыш «6»)
Таблица стандартных вкладышей:
Стандартный диаметр отверстия под коренную шейку в блоке цилиндров (A)
Цифровая метка | Заданное условие |
Метка 00 |
72.000 мм (2.83464 дюйм.) |
Метка 01 |
72.001 мм (2.83469 дюйм.) |
Метка 02 |
72.002 мм (2.83472 дюйм.) |
Метка 03 |
72.003 мм (2.83476 дюйм.) |
Метка 04 |
72.004 мм (2.83480 дюйм.) |
Метка 05 |
72.005 мм (2.83484 дюйм.) |
Метка 06 |
72.006 мм (2.83488 дюйм.) |
Метка 07 |
72.007 мм (2.83492 дюйм.) |
Метка 08 |
72.008 мм (2.83496 дюйм.) |
Метка 09 |
72.009 мм (2.83500 дюйм.) |
Метка 10 |
72.010 мм (2.83503 дюйм.) |
Метка 11 |
72.011 мм (2.83508 дюйм.) |
Метка 12 |
72.012 мм (2.83512 дюйм.) |
Метка 13 |
72,013 мм (2,83516 дюйм.) |
Метка 14 |
72,014 мм (2,83520 дюйм.) |
Метка 15 |
72,015 мм (2,83524 дюйм.) |
Метка 16 |
72,016 мм (2,83528 дюйм.) |
Стандартный диаметр шейки коленчатого вала (B):
Цифровая метка | Заданное условие |
Метка 00 |
67,000 мм (2,63780 дюйм.) |
Метка 01 |
66,999 мм (2,63775 дюйм.) |
Метка 02 |
66,998 мм (2,63771 дюйм.) |
Метка 03 |
66,997 мм (2,63768 дюйм.) |
Метка 04 |
66,996 мм (2,63763 дюйм.) |
Метка 05 |
66,995 мм (2,63760 дюйм.) |
Метка 06 |
66,994 мм (2,63756 дюйм.) |
Метка 07 |
66,993 мм (2,63751 дюйм.) |
Метка 08 |
66,992 мм (2,63748 дюйм.) |
Метка 09 |
66,991 мм (2,63744 дюйм.) |
Метка 10 |
66,990 мм (2,63740 дюйм.) |
Метка 11 |
66,989 мм (2,63736 дюйм.) |
Метка 12 |
66,988 мм (2,63732 дюйм.) |
Стандартная толщина стенки вкладыша коренного подшипника: Шейки №1 и №5
Верхний вкладыш | Нижний вкладыш |
Цифровая метка | Заданное условие | Цифровая метка | Заданное условие |
4 |
от 2,501 до 2,504 (от 0,0985 до 0,0986 дюйм.) |
5 |
от 2,488 до 2,491 (от 0,0980 до 0,0981 дюйм.) |
5 |
от 2,504 до 2,507 (от 0,0986 до 0,0987 дюйм.) |
6 |
от 2,491 до 2,494 (от 0,0981 до 0,0982 дюйм.) |
6 |
от 2,507 до 2,510 (от 0,0987 до 0,0988 дюйм.) |
7 |
от 2,494 до 2,497 (от 0,0982 до 0,0983 дюйм.) |
7 |
от 2,510 до 2,513 (от 0,0988 до 0,0989 дюйм.) |
8 |
от 2,497 до 2,500 (от 0,0983 до 0,0984 дюйм.) |
8 |
от 2,513 до 2,516 (от 0,0989 до 0,0991 дюйм.) |
9 |
от 2,500 до 2,503 (от 0,0984 до 0,0985 дюйм.) |
9 |
от 2,516 до 2,519 (от 0,0991 до 0,0992 дюйм.) |
- |
- |
Прочие шейки:
Верхний вкладыш | Нижний вкладыш |
Цифровая метка | Заданное условие | Цифровая метка | Заданное условие |
3 |
от 2,482 до 2,485 (от 0,0977 до 0,0978 дюйм.) |
4 |
от 2,501 до 2,504 (от 0,0985 до 0,0986 дюйм.) |
4 |
от 2,485 до 2,488 (от 0,0978 до 0,0980 дюйм.) |
5 |
от 2,504 до 2,507 (от 0,0986 до 0,0987 дюйм.) |
5 |
от 2,488 до 2,491 (от 0,0980 до 0,0981 дюйм.) |
6 |
от 2,507 до 2,510 (от 0,0987 до 0,0988 дюйм.) |
6 |
от 2,491 до 2,494 (от 0,0981 до 0,0982 дюйм.) |
7 |
от 2,510 до 2,513 (от 0,0988 до 0,0989 дюйм.) |
7 |
от 2,494 до 2,497 (от 0,0982 до 0,0983 дюйм.) |
8 |
от 2,513 до 2,516 (от 0,0989 до 0,0991 дюйм.) |
8 |
от 2,497 до 2,500 (от 0,0983 до 0,0984 дюйм.) |
- |
- |
(h) Полностью удалите Plastigage.
11. ПРОВЕРКА БОЛТА ШАТУНА
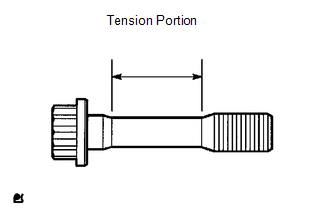
(a) Штангенциркулем измерьте диаметр стержня болта (участка растяжения).
Номинальный диаметр:
от 8,5 до 8,6 мм (от 0,335 до 0,339 дюйм.)
Минимальный диаметр:
8,3 мм (0,327 дюйм.)
Если диаметр меньше минимального, замените болт. |
 |
12. ПРОВЕРКА БОЛТА КРЫШКИ КОРЕННОГО ПОДШИПНИКА КОЛЕНЧАТОГО ВАЛА
(a) Штангенциркулем измерьте длину болта крышки коренного подшипника коленчатого вала от опорной поверхности до конца.
Стандартная длина болта:
Пункт | Заданное условие |
Болт A |
от 90,3 до 91,7 мм (от 3,56 до 3,61 дюйм.) |
Болт B |
от 78,8 до 80,2 мм (от 3,10 до 3,16 дюйм.) |
Максимальная длина болта:
Пункт | Заданное условие |
Болт A |
92,7 мм (3,65 дюйм.) |
Болт B |
81,2 мм (3,20 дюйм.) |
Если длина превышает максимальную, замените болт крышки коренного подшипника коленчатого вала. |
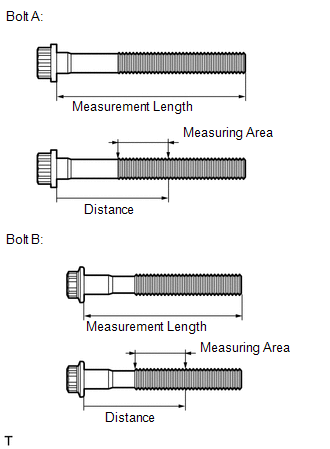 |
(b) Штангенциркулем измерьте диаметр удлинённой резьбы в зоне измерения.
Расстояние:
57,5 мм (2,26 дюйм.)
Стандартный диаметр:
Пункт | Заданное условие |
Болт A |
от 10,5 до 11,0 мм (от 0,413 до 0,433 дюйм.) |
Болт B |
от 9,5 до 10,0 мм (от 0,374 до 0,394 дюйм.) |
Минимальный диаметр:
Пункт | Заданное условие |
Болт A |
10,4 мм (0,409 дюйм.) |
Болт B |
9,4 мм (0,370 дюйм.) |
Если диаметр меньше минимального, замените болт крышки коренного подшипника коленчатого вала.
13. ПРОВЕРКА СБОРКИ ФОРСУНКИ МАСЛЯНОЙ No. 1
(a) Нажмите штифтом на обратный клапан, чтобы проверить, не заклинил ли он. Если заклинил, замените масляную форсунку. |
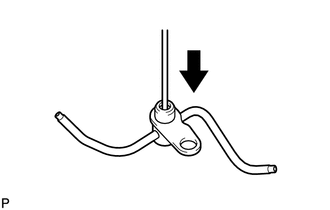 |
(b) Нажмите штифтом на обратный клапан, чтобы проверить, плавно ли он перемещается.
Если клапан перемещается не плавно, очистите или замените масляную форсунку.
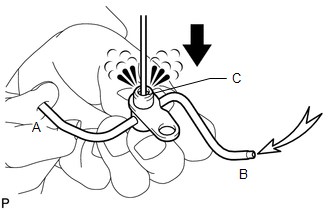
(c) Закрыв A, подайте воздух в B. Проверьте, не проходит ли воздух через C. Повторите проверку, закрыв B и подавая воздух в A.
Если воздух проходит, очистите или замените масляную форсунку. |
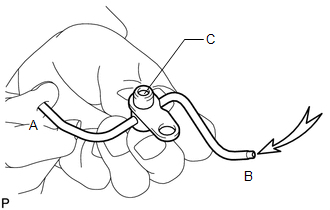 |
(d) Нажмите на обратный клапан, закрыв A, и подайте воздух в B. Проверьте, проходит ли воздух через C. Повторите проверку, закрыв B, нажав на обратный клапан и подавая воздух в A.
Если воздух не проходит через C, очистите или замените масляную форсунку. |
 |
|