INSPECCIÓN
PROCEDIMIENTO
1. INSPECCIONAR LA DEFORMACIÓN DEL BLOQUE DE CILINDROS 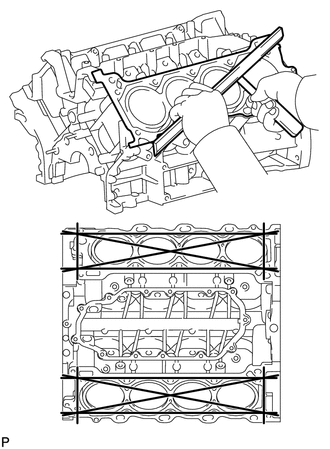
(a) Usando una regla de precisión y un calibre de espesores, mida el alabeo de las superficies de contacto de las juntas de culata.
Alabeo máximo:
0,07 mm (0,00276 in.)
Si el alabeo es mayor que el máximo, reemplace el bloque de cilindros.
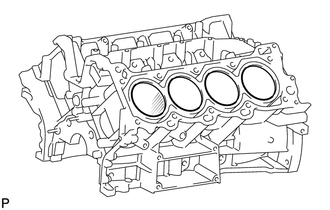
(b) Revise visualmente el cilindro en busca de rayaduras verticales. Si hay rayaduras profundas, rectifique los 8 cilindros. Si es necesario, reemplace el bloque de cilindros. |
 |
2. INSPECCIONAR EL CILINDRO 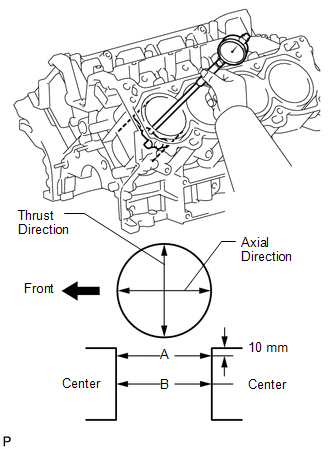
(a) Usando un medidor de cilindros, mida el diámetro del cilindro en las posiciones A y B, en sentido transversal y axial.
Valor de referencia (piezas nuevas):
94,000 a 94,012 mm (3,700 a 3,701 in.)
Diámetro máximo:
94,200 mm (3,709 in.)
Si el diámetro es mayor que el máximo, reemplace el bloque de cilindros.
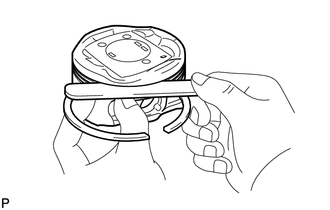
3. INSPECCIONAR HOLGURA DE LA RANURA DEL ARO
(a) Usando un calibre de espesores, mida la holgura entre un aro de pistón nuevo y la pared de la ranura del aro.
Holgura estándar de la ranura del segmento:
Elemento | Condición especificada |
N.º 1 |
0,020 a 0,070 mm (0,000787 a 0,00276 in.) |
N.º 2 |
0,020 a 0,060 mm (0,000787 a 0,00236 in.) |
Aceite |
0,070 a 0,145 mm (0,00276 a 0,00571 in.) |
Si la holgura no está dentro de la especificación, reemplace el pistón. |
 |
4. INSPECCIONAR SEPARACIÓN DE LOS EXTREMOS DEL ARO DEL PISTÓN
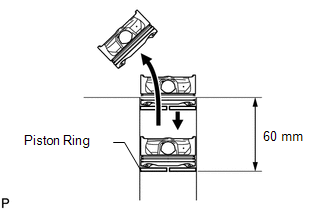
(a) Introduzca el anillo del pistón en el cilindro.
(b) Usando un pistón, empuje el aro del pistón un poco más allá del fondo de su recorrido, a 60 mm (2,36 in.) desde la parte superior del bloque de cilindros. |
 |
(c) Usando un calibrador de espesores, mida la holgura de la punta. 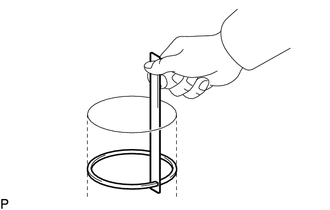
Separación estándar de los extremos (para tipo A):
Elemento | Condición especificada |
Segmento de compresión n.º 1 |
0,23 a 0,33 mm (0,00906 a 0,0130 in.) |
Segmento de compresión n.º 2 |
0,40 a 0,50 mm (0,0157 a 0,0197 in.) |
Segmento de aceite |
0,10 a 0,35 mm (0,00394 a 0,0138 in.) |
Separación estándar de los extremos (para tipo B):
Elemento | Condición especificada |
Segmento de compresión n.º 1 |
0,22 a 0,32 mm (0,00866 a 0,0126 in.) |
Segmento de compresión n.º 2 |
0,35 a 0,45 mm (0,0138 a 0,0177 in.) |
Segmento de aceite |
0,10 a 0,35 mm (0,00394 a 0,0138 in.) |
Holgura máxima de la punta:
Elemento | Condición especificada |
Segmento de compresión n.º 1 |
0,42 mm (0,0165 in.) |
Segmento de compresión n.º 2 |
0,55 mm (0,0217 in.) |
Segmento de aceite |
0,45 mm (0,0177 in.) |
NOTA:
Los tipos A y B se distinguen por el color de las marcas de pintura o por la forma de la sección transversal del segundo aro de compresión. 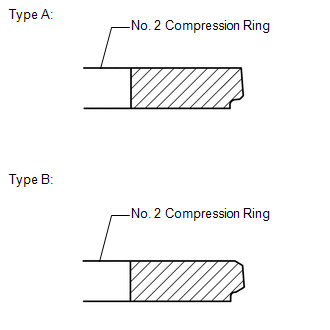
Elemento | Marca de pintura |
Tipo A |
Segmento de compresión n.º 1 |
Azul celeste |
Segmento de compresión n.º 2 |
Naranja |
Tipo B |
Segmento de compresión n.º 1 |
Amarillo |
Segmento de compresión n.º 2 |
Verde |
Si la separación de los extremos es mayor que el máximo, reemplace el aro del pistón. Si la separación de los extremos sigue siendo mayor que el máximo con un aro de pistón nuevo, reemplace el bloque de cilindros.
5. INSPECCIONAR CONJUNTO DE PISTÓN CON PASADOR
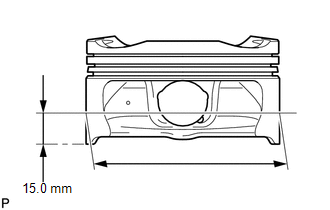
(a) Usando un micrómetro, mida el diámetro del pistón en una posición a 15,0 mm (0,591 in.) desde la parte inferior del pistón (consulte la ilustración).
Valor de referencia (piezas nuevas):
93,980 a 93,990 mm (3,7000 a 3,7004 in.)
Diámetro mínimo:
93,815 mm (3,6935 in.)
Si el diámetro es menor que el mínimo, reemplace el pistón. |
 |
6. INSPECCIONAR HOLGURA DE ACEITE DEL PISTÓN
(a) Mida el diámetro del cilindro en sentido transversal.
(b) Reste la medición del diámetro del pistón de la medición del diámetro del cilindro.
Valor de referencia (piezas nuevas):
0,010 a 0,032 mm (0,000394 a 0,001260 in.)
Holgura de aceite máxima:
0,385 mm (0,0152 in.)
Si la holgura de aceite es mayor que el máximo, reemplace todos los pistones. Si es necesario, reemplace el bloque de cilindros.
7. INSPECCIONE LA HOLGURA DEL PASADOR DEL PISTÓN
NOTA:
Solo hay 1 tipo de pieza de repuesto para el conjunto de pistón con pasador.
(a) Verifique cada marca del pistón, del pasador del pistón y de la biela. |
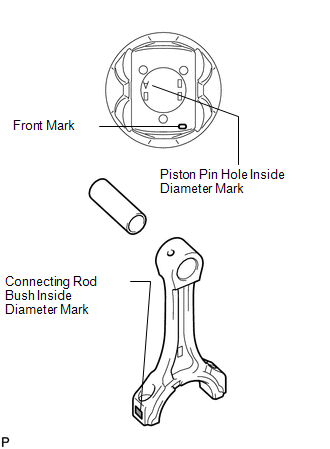 |
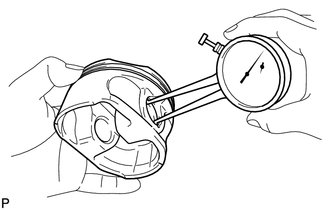
(b) Usando un calibrador de interiores, mida el diámetro interior del orificio del pasador del pistón.
Diámetro interior estándar del orificio del pasador del pistón:
Marca | Condición especificada |
A |
21,998 a 22,001 mm (0,86606 a 0,86618 in.) |
B |
22,001 a 22,004 mm (0,86618 a 0,86630 in.) |
C |
22,004 a 22,007 mm (0,86630 a 0,86642 in.) |
|
 |
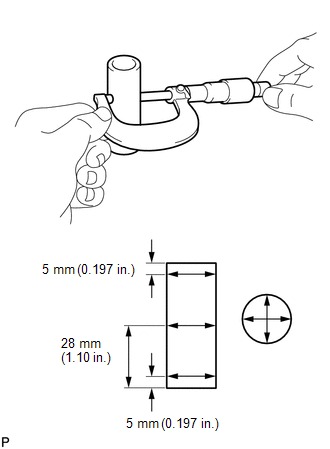
(c) Usando un micrómetro, mida el diámetro del pasador del pistón.
Diámetro estándar del pasador del pistón:
Marca | Condición especificada |
A |
21,998 a 22,001 mm (0,86606 a 0,86618 in.) |
B |
22,001 a 22,004 mm (0,86618 a 0,86630 in.) |
C |
22,004 a 22,007 mm (0,86630 a 0,86642 in.) |
|
 |
(d) Reste la medición del diámetro del pasador del pistón de la medición del diámetro del alojamiento del pasador del pistón.
Holgura de aceite estándar:
-0,002 a 0,004 mm (-0,0000787 a 0,000157 in.)
Holgura de aceite máxima:
0,015 mm (0,000591 pulg.)
Si la holgura de aceite es mayor que el máximo, reemplace el pistón y el pasador de pistón como un juego.
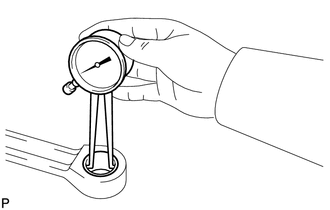
(e) Usando un medidor de diámetro interior, mida el diámetro interior del buje de la biela.
Diámetro interior estándar del buje:
Marca | Condición especificada |
A |
22,005 a 22,008 mm (0,86634 a 0,86645 in.) |
B |
22,008 a 22,011 mm (0,86645 a 0,86657 in.) |
C |
22,011 a 22,014 mm (0,86657 a 0,86669 pulg.) |
|
 |
(f) Reste la medición del diámetro del pasador del pistón de la medición del diámetro interior del buje.
Holgura de aceite estándar:
0,005 a 0,011 mm (0,000197 a 0,000433 in.)
Holgura de aceite máxima:
0,03 mm (0,00118 pulg.)
Si la holgura de aceite es superior al máximo, reemplace la biela y reemplace el pistón y el pasador como un conjunto.
8. INSPECCIONAR EL SUBCONJUNTO DE LA BIELA 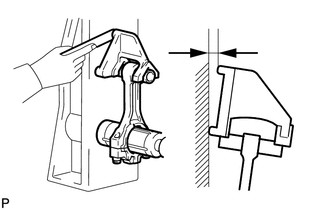
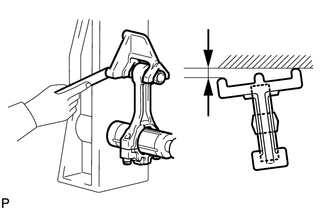
(a) Usando un alineador de bielas y un calibrador de espesores, verifique la alineación de la biela.
(1) Verifique si hay doblado.
Doblado máximo:
0,05 mm (0,00197 pulg.) por cada 100 mm (3,94 pulg.)
Si el doblado es superior al máximo, reemplace la biela.
(2) Verifique si hay torsión.
Torsión máxima:
0,15 mm (0,00591 pulg.) por cada 100 mm (3,94 pulg.)
Si la torsión es mayor que el máximo, reemplace la biela. |
 |
9. INSPECCIONE EL CIGÜEÑAL 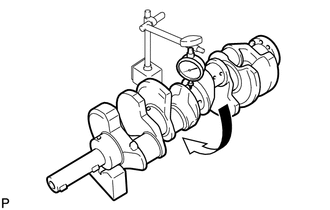
(a) Inspeccione el descentramiento circular.
(1) Coloque el cigüeñal sobre bloques en V.
(2) Usando un comparador de carátula, mida el descentramiento circular en el muñón de bancada central.
Descentramiento circular máximo:
0.06 mm (0.00236 pulg.)
Si el descentramiento circular es superior al máximo, reemplace el cigüeñal.
(b) Inspeccione los muñones principales.
(1) Con un micrómetro, mida el diámetro de cada muñón principal.
Diámetro estándar del muñón de bancada:
66,988 a 67,000 mm (2,6373 a 2,6378 pulg.)
Si el diámetro no está dentro de las especificaciones, verifique la holgura de aceite. Si es necesario, reemplace el cigüeñal.
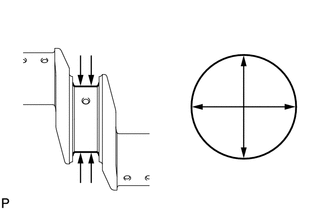
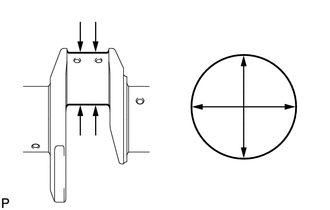
(2) Verifique cada muñón de bancada principal por conicidad y ovalamiento como se muestra en la ilustración.
Conicidad y ovalización máximas:
0,02 mm (0,000787 pulg.)
Si la conicidad y la ovalización son superiores al máximo, reemplace el cigüeñal. |
 |
(c) Inspeccione las muñequillas.
(1) Con un micrómetro, mida el diámetro de cada muñequilla.
Diámetro estándar de la muñequilla:
52,982 a 53,000 mm (2,0859 a 2,0866 pulg.)
Si el diámetro no está dentro de las especificaciones, verifique la holgura de aceite. Si es necesario, reemplace el cigüeñal.
(2) Verifique la conicidad y la ovalización de cada muñequilla, como se muestra en la ilustración.
Conicidad y ovalización máximas:
0,02 mm (0,000787 pulg.)
Si la conicidad y la ovalización son superiores al máximo, reemplace el cigüeñal. |
 |
10. INSPECCIONE LA HOLGURA DE ACEITE DEL CIGÜEÑAL
(a) Limpie cada muñón de bancada y cojinete.
(b) Verifique cada muñón de bancada y cojinete por picaduras y rayaduras.
Si el muñón o el cojinete están dañados, reemplace el cojinete.
(c) Coloque el cigüeñal sobre el bloque de cilindros.
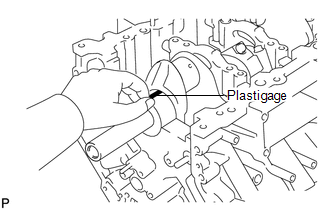
(d) Coloque una tira de Plastigage sobre cada muñón. |
 |
(e) Instale las tapas de cojinetes del cigüeñal (Consulte la página ).
(f) Retire las tapas de cojinetes del cigüeñal (Consulte la página ). 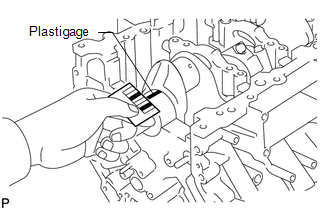
(g) Mida el Plastigage en su punto más ancho.
Holgura de aceite estándar:
Marca numérica | Condición especificada |
Muñones n.º 1 y n.º 5 |
0,017 a 0,030 mm (0,000669 a 0,00118 pulg.) |
Otros muñones |
0,024 a 0,037 mm (0,000945 a 0,00146 pulg.) |
Holgura de aceite máxima:
Marca numérica | Condición especificada |
Muñones n.º 1 y n.º 5 |
0,050 mm (0,00197 pulg.) |
Otros muñones |
0,060 mm (0,00236 pulg.) |
Si la holgura de aceite es superior al máximo, reemplace los cojinetes. Si es necesario, reemplace el cigüeñal.
NOTA:
Si va a reemplazar un cojinete, reemplácelo por uno que tenga el mismo número. Si no se puede determinar el número del cojinete, seleccione el cojinete correcto sumando los números impresos en el bloque de cilindros y en el cigüeñal. Consulte la tabla siguiente para el número de cojinete correspondiente. Hay 6 tamaños de cojinetes estándar. Para los cojinetes de las posiciones n.º 1 y n.º 5, use cojinetes marcados con 4, 5, 6, 7, 8 y 9. Para los demás cojinetes, use cojinetes marcados con 3, 4, 5, 6, 7 y 8. 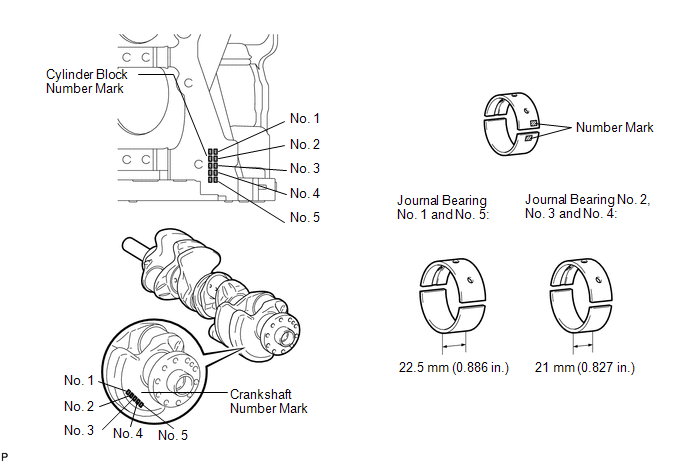
A = Marca de número del bloque de cilindros
B = Marca de número del cigüeñal
NOTA:
(Diámetro del apoyo del bloque de cilindros - diámetro del muñón del cigüeñal - 5) X 1000 = A + B
Tabla de cojinetes estándar:
Muñones n.º 1 y n.º 5
Elemento | Marca de número (A) + (B) |
00 a 02 | 03 a 05 | 06 a 08 | 09 a 11 | 12 a 14 | 15 a 17 | 18 a 20 | 21 a 23 | 24 a 26 | 27 a 28 |
Use el cojinete |
Superior |
4 |
5 |
5 |
6 |
6 |
7 |
7 |
8 |
8 |
9 |
Bajar |
5 |
5 |
6 |
6 |
7 |
7 |
8 |
8 |
9 |
9 |
Otros muñones:
Elemento | Marca de número (A) + (B) |
00 a 02 | 03 a 05 | 06 a 08 | 09 a 11 | 12 a 14 | 15 a 17 | 18 a 20 | 21 a 23 | 24 a 26 | 27 a 28 |
Use el cojinete |
Superior |
3 |
4 |
4 |
5 |
5 |
6 |
6 |
7 |
7 |
8 |
Bajar |
4 |
4 |
5 |
5 |
6 |
6 |
7 |
7 |
8 |
8 |
- EJEMPLO:
Muñones n.º 1 y n.º 5
Bloque de cilindros "7" + Cigüeñal "6" = Número total 13 (Use el cojinete superior "5" y el cojinete inferior "6")
Otros muñones
Bloque de cilindros "7" + Cigüeñal "6" = Número total 13 (Use el cojinete superior "5" y el cojinete inferior "6")
Tabla de cojinetes estándar:
Diámetro estándar del alojamiento del muñón de bancada del bloque de cilindros (A)
Marca numérica | Condición especificada |
Marca 00 |
72,000 mm (2,83464 pulg.) |
Marca 01 |
72,001 mm (2,83469 pulg.) |
Marca 02 |
72,002 mm (2,83472 pulg.) |
Marca 03 |
72,003 mm (2,83476 pulg.) |
Marca 04 |
72,004 mm (2,83480 pulg.) |
Marca 05 |
72,005 mm (2,83484 pulg.) |
Marca 06 |
72,006 mm (2,83488 pulg.) |
Marca 07 |
72,007 mm (2,83492 pulg.) |
Marca 08 |
72,008 mm (2,83496 pulg.) |
Marca 09 |
72,009 mm (2,83500 pulg.) |
Marca 10 |
72,010 mm (2,83503 pulg.) |
Marca 11 |
72,011 mm (2,83508 pulg.) |
Marca 12 |
72,012 mm (2,83512 pulg.) |
Marca 13 |
72.013 mm (2.83516 pulg.) |
Marca 14 |
72.014 mm (2.83520 pulg.) |
Marca 15 |
72.015 mm (2.83524 pulg.) |
Marca 16 |
72.016 mm (2.83528 pulg.) |
Diámetro estándar del muñón del cigüeñal (B):
Marca numérica | Condición especificada |
Marca 00 |
67.000 mm (2.63780 pulg.) |
Marca 01 |
66.999 mm (2.63775 pulg.) |
Marca 02 |
66.998 mm (2.63771 pulg.) |
Marca 03 |
66.997 mm (2.63768 pulg.) |
Marca 04 |
66.996 mm (2.63763 pulg.) |
Marca 05 |
66.995 mm (2.63760 pulg.) |
Marca 06 |
66.994 mm (2.63756 pulg.) |
Marca 07 |
66.993 mm (2.63751 pulg.) |
Marca 08 |
66.992 mm (2.63748 pulg.) |
Marca 09 |
66.991 mm (2.63744 pulg.) |
Marca 10 |
66.990 mm (2.63740 pulg.) |
Marca 11 |
66.989 mm (2.63736 pulg.) |
Marca 12 |
66.988 mm (2.63732 pulg.) |
Espesor estándar de la pared central del cojinete: Muñones n.º 1 y n.º 5
Cojinete superior | Cojinete inferior |
Marca numérica | Condición especificada | Marca numérica | Condición especificada |
4 |
2.501 a 2.504 (0.0985 a 0.0986 pulg.) |
5 |
2.488 a 2.491 (0.0980 a 0.0981 pulg.) |
5 |
2.504 a 2.507 (0.0986 a 0.0987 pulg.) |
6 |
2.491 a 2.494 (0.0981 a 0.0982 pulg.) |
6 |
2.507 a 2.510 (0.0987 a 0.0988 pulg.) |
7 |
2.494 a 2.497 (0.0982 a 0.0983 pulg.) |
7 |
2.510 a 2.513 (0.0988 a 0.0989 pulg.) |
8 |
2.497 a 2.500 (0.0983 a 0.0984 pulg.) |
8 |
2.513 a 2.516 (0.0989 a 0.0991 pulg.) |
9 |
2.500 a 2.503 (0.0984 a 0.0985 pulg.) |
9 |
2.516 a 2.519 (0.0991 a 0.0992 pulg.) |
- |
- |
Otros muñones:
Cojinete superior | Cojinete inferior |
Marca numérica | Condición especificada | Marca numérica | Condición especificada |
3 |
2.482 a 2.485 (0.0977 a 0.0978 pulg.) |
4 |
2.501 a 2.504 (0.0985 a 0.0986 pulg.) |
4 |
2.485 a 2.488 (0.0978 a 0.0980 pulg.) |
5 |
2.504 a 2.507 (0.0986 a 0.0987 pulg.) |
5 |
2.488 a 2.491 (0.0980 a 0.0981 pulg.) |
6 |
2.507 a 2.510 (0.0987 a 0.0988 pulg.) |
6 |
2.491 a 2.494 (0.0981 a 0.0982 pulg.) |
7 |
2.510 a 2.513 (0.0988 a 0.0989 pulg.) |
7 |
2.494 a 2.497 (0.0982 a 0.0983 pulg.) |
8 |
2.513 a 2.516 (0.0989 a 0.0991 pulg.) |
8 |
2.497 a 2.500 (0.0983 a 0.0984 pulg.) |
- |
- |
(h) Retire completamente el Plastigage.
11. INSPECCIONAR EL PERNO DE LA BIELA
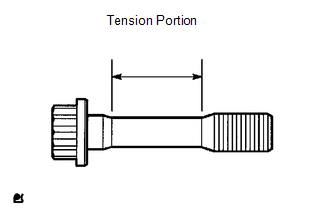
(a) Utilizando un calibrador vernier, mida el diámetro de la parte de tensión del perno.
Diámetro estándar:
8.5 a 8.6 mm (0.335 a 0.339 pulg.)
Diámetro mínimo:
8.3 mm (0.327 pulg.)
Si el diámetro es menor que el mínimo, reemplace el perno. |
 |
12. INSPECCIONAR EL PERNO DEL CONJUNTO DE TAPA DE COJINETE DEL CIGÜEÑAL
(a) Utilizando un calibrador vernier, mida la longitud del perno de la tapa de cojinete del cigüeñal desde el asiento hasta el extremo.
Longitud estándar del perno:
Elemento | Condición especificada |
Perno A |
90.3 a 91.7 mm (3.56 a 3.61 pulg.) |
Perno B |
78.8 a 80.2 mm (3.10 a 3.16 pulg.) |
Longitud máxima del perno:
Elemento | Condición especificada |
Perno A |
92.7 mm (3.65 pulg.) |
Perno B |
81.2 mm (3.20 pulg.) |
Si la longitud es mayor que el máximo, reemplace el perno de la tapa de cojinete del cigüeñal. |
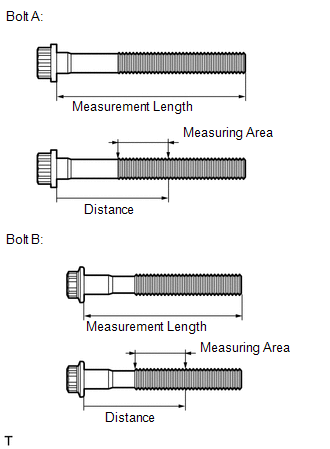 |
(b) Utilizando un calibrador vernier, mida el diámetro de la rosca alargada en la zona de medición.
Distancia:
57.5 mm (2.26 pulg.)
Diámetro estándar:
Elemento | Condición especificada |
Perno A |
10.5 a 11.0 mm (0.413 a 0.433 pulg.) |
Perno B |
9.5 a 10.0 mm (0.374 a 0.394 pulg.) |
Diámetro mínimo:
Elemento | Condición especificada |
Perno A |
10.4 mm (0.409 pulg.) |
Perno B |
9.4 mm (0.370 pulg.) |
Si el diámetro es menor que el mínimo, reemplace el perno de la tapa de cojinete del cigüeñal.
13. INSPECCIONE EL SUBCONJUNTO DE TOBERA DE ACEITE N.º 1
(a) Empuje la válvula de retención con un pasador para comprobar si está atascada. Si está atascada, reemplace la tobera de aceite. |
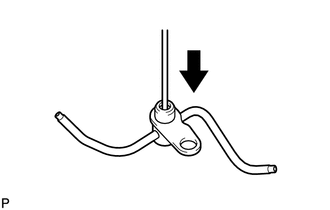 |
(b) Empuje la válvula de retención con un pasador para comprobar si se mueve suavemente.
Si no se mueve suavemente, limpie o reemplace la tobera de aceite.
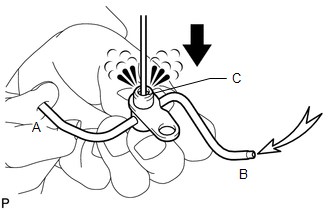
(c) Tapando A, aplique aire en B. Compruebe que el aire no se fuga por C. Repita la comprobación tapando B y aplicando aire en A.
Si hay fuga de aire, limpie o reemplace la tobera de aceite. |
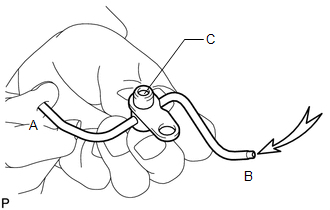 |
(d) Empuje la válvula de retención tapando A y aplique aire en B. Compruebe que el aire pasa por C. Repita la comprobación tapando B, empujando la válvula de retención y aplicando aire en A.
Si el aire no pasa por C, limpie o reemplace la tobera de aceite. |
 |
|