ISPEZIONE
PROCEDURA
1. ISPEZIONARE LA PLANARITÀ DEL BLOCCO CILINDRI 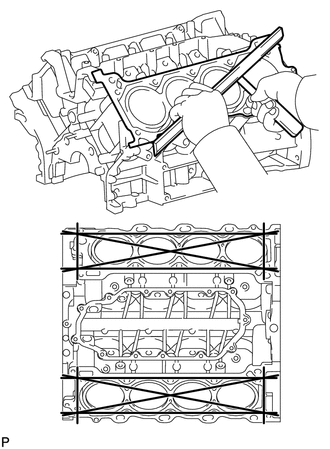
(a) Usando un regolo di precisione e uno spessimetro, misurare la deformazione delle superfici di contatto delle guarnizioni della testata.
Deformazione massima:
0,07 mm (0,00276 in.)
Se la deformazione è superiore al massimo, sostituire il blocco cilindri.
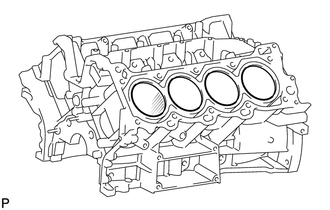
(b) Controllare visivamente il cilindro per individuare graffi verticali. Se sono presenti graffi profondi, alesare tutti gli 8 cilindri. Se necessario, sostituire il blocco cilindri. |
 |
2. ISPEZIONARE L'ALESAGGIO DEL CILINDRO 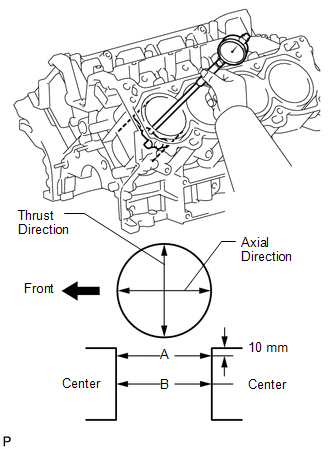
(a) Usando un comparatore per cilindri, misurare il diametro del cilindro nelle posizioni A e B, in direzione di spinta e assiale.
Valore di riferimento (ricambi nuovi):
da 94,000 a 94,012 mm (da 3,700 a 3,701 in.)
Diametro massimo:
94,200 mm (3,709 in.)
Se il diametro è superiore al massimo, sostituire il blocco cilindri.
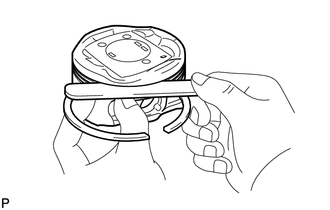
3. CONTROLLARE IL GIOCO DELLA SEDE DEL SEGMENTO
(a) Usando uno spessimetro, misurare il gioco tra un segmento nuovo e la parete della sede del segmento.
Gioco standard della sede della fascia elastica:
Voce | Condizione specificata |
N. 1 |
da 0,020 a 0,070 mm (da 0,000787 a 0,00276 in.) |
N. 2 |
da 0,020 a 0,060 mm (da 0,000787 a 0,00236 in.) |
Olio |
da 0,070 a 0,145 mm (da 0,00276 a 0,00571 in.) |
Se il gioco non è conforme alle specifiche, sostituire il pistone. |
 |
4. CONTROLLARE IL GIOCO DI APERTURA DEL SEGMENTO
(a) Inserire l'anello elastico nel cilindro.
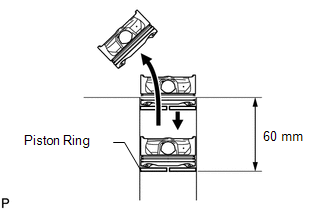
(b) Usando un pistone, spingere il segmento un po' oltre il fondo della corsa del segmento, a 60 mm (2,36 in.) dalla parte superiore del blocco cilindri. |
 |
(c) Usando uno spessimetro, misurare lo spazio di apertura. 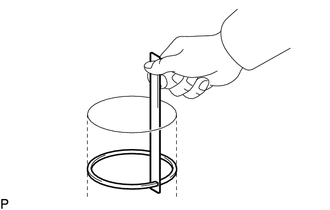
Gioco di apertura standard (per tipo A):
Voce | Condizione specificata |
Prima fascia di compressione |
da 0,23 a 0,33 mm (da 0,00906 a 0,0130 in.) |
Seconda fascia di compressione |
da 0,40 a 0,50 mm (da 0,0157 a 0,0197 in.) |
Fascia raschiaolio |
da 0,10 a 0,35 mm (da 0,00394 a 0,0138 in.) |
Gioco di apertura standard (per tipo B):
Voce | Condizione specificata |
Prima fascia di compressione |
da 0,22 a 0,32 mm (da 0,00866 a 0,0126 in.) |
Seconda fascia di compressione |
da 0,35 a 0,45 mm (da 0,0138 a 0,0177 in.) |
Fascia raschiaolio |
da 0,10 a 0,35 mm (da 0,00394 a 0,0138 in.) |
Spazio di apertura massimo:
Voce | Condizione specificata |
Prima fascia di compressione |
0,42 mm (0,0165 in.) |
Seconda fascia di compressione |
0,55 mm (0,0217 in.) |
Fascia raschiaolio |
0,45 mm (0,0177 in.) |
SUGGERIMENTO:
Il tipo A e il tipo B si distinguono dal colore dei segni di vernice o dalla forma della sezione del secondo segmento di compressione. 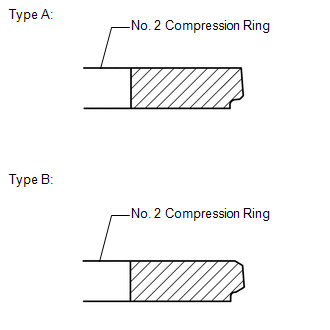
Voce | Segno di vernice |
Tipo A |
Prima fascia di compressione |
Azzurro cielo |
Seconda fascia di compressione |
Arancione |
Tipo B |
Prima fascia di compressione |
Giallo |
Seconda fascia di compressione |
Verde |
Se il gioco di apertura è superiore al massimo, sostituire il segmento. Se il gioco di apertura è superiore al massimo anche con un segmento nuovo, sostituire il blocco cilindri.
5. CONTROLLARE IL GRUPPO PISTONE CON SPINOTTO
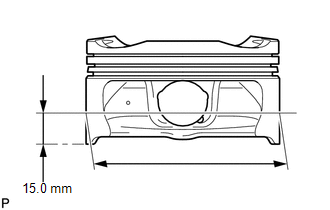
(a) Usando un micrometro, misurare il diametro del pistone in un punto a 15,0 mm (0,591 in.) dal fondo del pistone (vedere l'illustrazione).
Valore di riferimento (ricambi nuovi):
da 93,980 a 93,990 mm (da 3,7000 a 3,7004 in.)
Diametro minimo:
93,815 mm (3,6935 in.)
Se il diametro è inferiore al minimo, sostituire il pistone. |
 |
6. CONTROLLARE IL GIOCO OLIO DEL PISTONE
(a) Misurare il diametro del cilindro in direzione di spinta.
(b) Sottrarre la misura del diametro del pistone dalla misura del diametro del cilindro.
Valore di riferimento (ricambi nuovi):
da 0,010 a 0,032 mm (da 0,000394 a 0,001260 in.)
Gioco olio massimo:
0,385 mm (0,0152 in.)
Se il gioco olio è superiore al massimo, sostituire tutti i pistoni. Se necessario, sostituire il blocco cilindri.
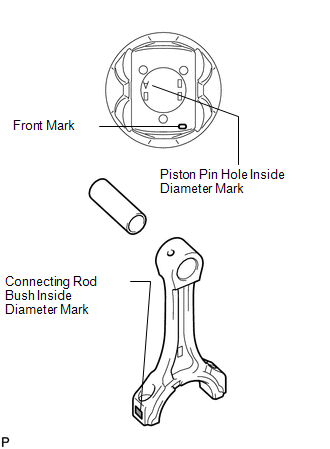
7. CONTROLLARE IL GIOCO OLIO DELLO SPINOTTO
SUGGERIMENTO:
Esiste un solo tipo di ricambio per il gruppo pistone con spinotto.
(a) Controllare ciascun contrassegno su pistone, spinotto e biella. |
 |
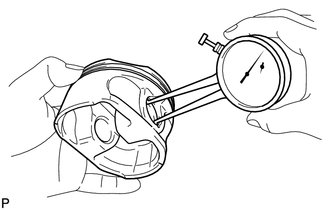
(b) Usando un calibro a corsoio o alesametro, misurare il diametro interno del foro dello spinotto.
Diametro interno standard del foro dello spinotto:
Contrassegno | Condizione specificata |
A |
da 21,998 a 22,001 mm (da 0,86606 a 0,86618 in.) |
B |
da 22,001 a 22,004 mm (da 0,86618 a 0,86630 in.) |
C |
da 22,004 a 22,007 mm (da 0,86630 a 0,86642 in.) |
|
 |
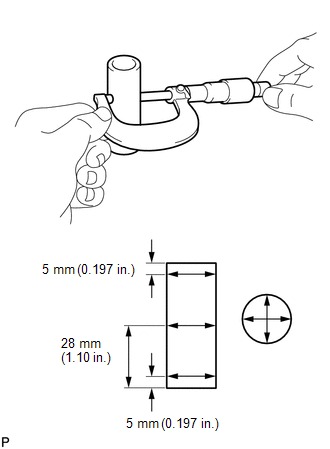
(c) Utilizzando un micrometro, misurare il diametro dello spinotto.
Diametro standard dello spinotto:
Contrassegno | Condizione specificata |
A |
da 21,998 a 22,001 mm (da 0,86606 a 0,86618 in.) |
B |
da 22,001 a 22,004 mm (da 0,86618 a 0,86630 in.) |
C |
da 22,004 a 22,007 mm (da 0,86630 a 0,86642 in.) |
|
 |
(d) Sottrarre la misura del diametro dello spinotto dalla misura del diametro del foro dello spinotto del pistone.
Gioco olio standard:
da -0,002 a 0,004 mm (da -0,0000787 a 0,000157 in.)
Gioco olio massimo:
0,015 mm (0,000591 in.)
Se il gioco olio è superiore al massimo, sostituire il pistone e lo spinotto come gruppo.
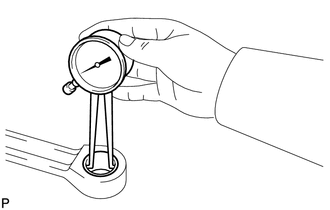
(e) Usando un calibro a bocca, misurare il diametro interno della boccola di biella.
Diametro interno standard della boccola:
Contrassegno | Condizione specificata |
A |
da 22,005 a 22,008 mm (da 0,86634 a 0,86645 in.) |
B |
da 22,008 a 22,011 mm (da 0,86645 a 0,86657 in.) |
C |
da 22,011 a 22,014 mm (da 0,86657 a 0,86669 in.) |
|
 |
(f) Sottrarre la misura del diametro dello spinotto dalla misura del diametro interno della bronzina.
Gioco olio standard:
Da 0,005 a 0,011 mm (da 0,000197 a 0,000433 in.)
Gioco olio massimo:
0,03 mm (0,00118 in.)
Se il gioco d'olio è superiore al massimo, sostituire la biella e sostituire il pistone e lo spinotto come gruppo.
8. CONTROLLARE IL GRUPPO BIELLA 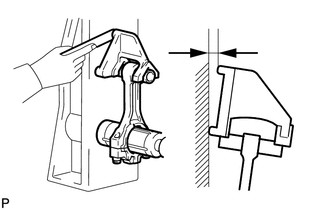
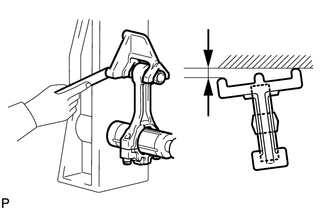
(a) Utilizzando un allineatore per bielle e uno spessimetro, controllare l'allineamento della biella.
(1) Controllare la piegatura.
Piegatura massima:
0,05 mm (0,00197 in.) ogni 100 mm (3,94 in.)
Se la piegatura è superiore al massimo, sostituire la biella.
(2) Controllare la torsione.
Torsione massima:
0,15 mm (0,00591 in.) ogni 100 mm (3,94 in.)
Se la torsione è superiore al massimo, sostituire la biella. |
 |
9. CONTROLLARE L'ALBERO MOTORE 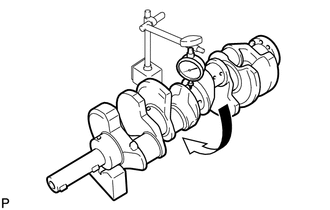
(a) Controllare il battimento radiale.
(1) Appoggiare l'albero motore su supporti a V.
(2) Utilizzando un comparatore, misurare il battimento radiale nel perno di banco centrale.
Battimento radiale massimo:
0,06 mm (0,00236 in.)
Se il battimento radiale è superiore al massimo, sostituire l'albero motore.
(b) Controllare i perni di banco.
(1) Utilizzando un micrometro, misurare il diametro di ciascun perno di banco.
Diametro standard del perno di banco:
da 66,988 a 67,000 mm (da 2,6373 a 2,6378 in.)
Se il diametro non è conforme alle specifiche, controllare il gioco d'olio. Se necessario, sostituire l'albero motore.
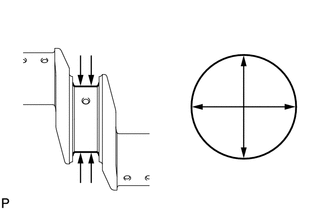
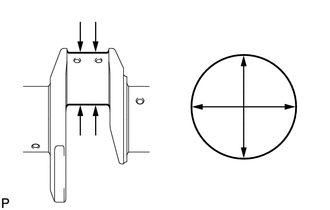
(2) Controllare ogni perno di banco per conicità e ovalizzazione come mostrato nella figura.
Conicità e ovalizzazione massime:
0,02 mm (0,000787 in.)
Se la conicità e l'ovalizzazione sono superiori al massimo, sostituire l'albero motore. |
 |
(c) Controllare i perni di biella.
(1) Utilizzando un micrometro, misurare il diametro di ciascun perno di biella.
Diametro standard del perno di biella:
da 52,982 a 53,000 mm (da 2,0859 a 2,0866 in.)
Se il diametro non è conforme alle specifiche, controllare il gioco d'olio. Se necessario, sostituire l'albero motore.
(2) Controllare la conicità e l'ovalizzazione di ciascun perno di biella come mostrato nell'illustrazione.
Conicità e ovalizzazione massime:
0,02 mm (0,000787 in.)
Se la conicità e l'ovalizzazione sono superiori al massimo, sostituire l'albero motore. |
 |
10. CONTROLLARE IL GIOCO OLIO DELL'ALBERO MOTORE
(a) Pulire ciascun perno di banco e ciascuna bronzina.
(b) Controllare ciascun perno di banco e ciascuna bronzina per vaiolature e graffi.
Se il perno o la bronzina sono danneggiati, sostituire la bronzina.
(c) Appoggiare l'albero motore sul blocco cilindri.
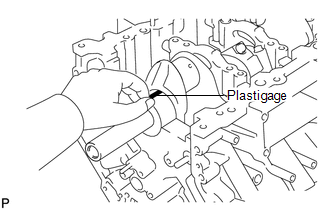
(d) Applicare una striscia di Plastigage su ciascun perno di banco. |
 |
(e) Installare i cappelli di banco dell'albero motore (vedere pagina ).
(f) Rimuovere i cappelli di banco dell'albero motore (vedere pagina ). 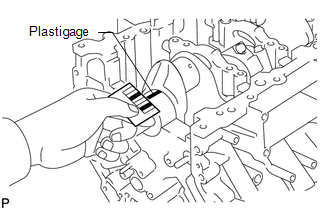
(g) Misurare il Plastigage nel suo punto più largo.
Gioco olio standard:
Numero di contrassegno | Condizione specificata |
Perni di banco n. 1 e n. 5 |
da 0,017 a 0,030 mm (da 0,000669 a 0,00118 in.) |
Altri fusti |
da 0,024 a 0,037 mm (da 0,000945 a 0,00146 in.) |
Gioco olio massimo:
Numero di contrassegno | Condizione specificata |
Perni di banco n. 1 e n. 5 |
0,050 mm (0,00197 in.) |
Altri fusti |
0,060 mm (0,00236 in.) |
Se il gioco olio è superiore al massimo, sostituire i cuscinetti. Se necessario, sostituire l'albero motore.
SUGGERIMENTO:
Se si sostituisce una bronzina, sostituirla con una dello stesso codice. Se non è possibile individuare il codice della bronzina, selezionare la bronzina corretta sommando i numeri impressi sul blocco cilindri e sull'albero motore. Fare riferimento alla tabella sottostante per il codice della bronzina appropriato. Esistono 6 misure di bronzine standard. Per le bronzine delle posizioni n. 1 e n. 5, utilizzare bronzine contrassegnate con 4, 5, 6, 7, 8 e 9. Per le altre bronzine, utilizzare bronzine contrassegnate con 3, 4, 5, 6, 7 e 8. 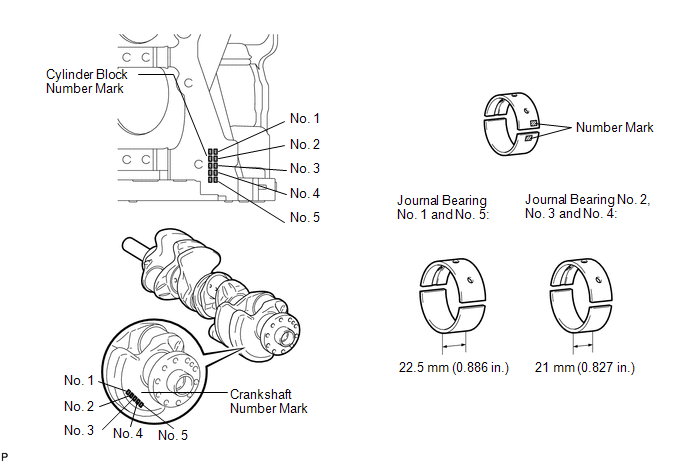
A = Numero di codice del blocco cilindri
B = Numero di codice dell'albero motore
SUGGERIMENTO:
(Diametro del perno nel blocco cilindri - diametro del perno dell'albero motore - 5) × 1000 = A + B
Tabella dei cuscinetti standard:
Fusi di banco n. 1 e n. 5
Voce | Codice (A) + (B) |
da 00 a 02 | da 03 a 05 | da 06 a 08 | da 09 a 11 | da 12 a 14 | da 15 a 17 | da 18 a 20 | da 21 a 23 | da 24 a 26 | da 27 a 28 |
Cuscinetto da utilizzare |
Superiore |
4 |
5 |
5 |
6 |
6 |
7 |
7 |
8 |
8 |
9 |
Abbassare |
5 |
5 |
6 |
6 |
7 |
7 |
8 |
8 |
9 |
9 |
Altri perni:
Voce | Codice (A) + (B) |
da 00 a 02 | da 03 a 05 | da 06 a 08 | da 09 a 11 | da 12 a 14 | da 15 a 17 | da 18 a 20 | da 21 a 23 | da 24 a 26 | da 27 a 28 |
Cuscinetto da utilizzare |
Superiore |
3 |
4 |
4 |
5 |
5 |
6 |
6 |
7 |
7 |
8 |
Abbassare |
4 |
4 |
5 |
5 |
6 |
6 |
7 |
7 |
8 |
8 |
- ESEMPIO:
Perni di banco n. 1 e n. 5
Blocco cilindri "7" + albero motore "6" = numero totale 13 (utilizzare bronzina superiore "6" e bronzina inferiore "7")
Altri fusti
Blocco cilindri "7" + albero motore "6" = numero totale 13 (utilizzare bronzina superiore "5" e bronzina inferiore "6")
Tabella dei cuscinetti standard:
Diametro standard della sede di banco nel blocco cilindri (A)
Numero di contrassegno | Condizione specificata |
Codice 00 |
72,000 mm (2,83464 in.) |
Codice 01 |
72,001 mm (2,83469 in.) |
Codice 02 |
72,002 mm (2,83472 in.) |
Codice 03 |
72,003 mm (2,83476 in.) |
Codice 04 |
72,004 mm (2,83480 in.) |
Codice 05 |
72,005 mm (2,83484 in.) |
Codice 06 |
72,006 mm (2,83488 in.) |
Codice 07 |
72,007 mm (2,83492 in.) |
Codice 08 |
72,008 mm (2,83496 in.) |
Codice 09 |
72,009 mm (2,83500 in.) |
Codice 10 |
72,010 mm (2,83503 in.) |
Codice 11 |
72,011 mm (2,83508 in.) |
Codice 12 |
72,012 mm (2,83512 in.) |
Codice 13 |
72,013 mm (2,83516 in.) |
Segno 14 |
72,014 mm (2,83520 in.) |
Segno 15 |
72,015 mm (2,83524 in.) |
Segno 16 |
72,016 mm (2,83528 in.) |
Diametro standard del perno di banco dell'albero motore (B):
Numero di contrassegno | Condizione specificata |
Codice 00 |
67,000 mm (2,63780 in.) |
Codice 01 |
66,999 mm (2,63775 in.) |
Codice 02 |
66,998 mm (2,63771 in.) |
Codice 03 |
66,997 mm (2,63768 in.) |
Codice 04 |
66,996 mm (2,63763 in.) |
Codice 05 |
66,995 mm (2,63760 in.) |
Codice 06 |
66,994 mm (2,63756 in.) |
Codice 07 |
66,993 mm (2,63751 in.) |
Codice 08 |
66,992 mm (2,63748 in.) |
Codice 09 |
66,991 mm (2,63744 in.) |
Codice 10 |
66,990 mm (2,63740 in.) |
Codice 11 |
66,989 mm (2,63736 in.) |
Codice 12 |
66,988 mm (2,63732 in.) |
Spessore standard della parete centrale del cuscinetto: Fusi di banco n. 1 e n. 5
Cuscinetto superiore | Cuscinetto inferiore |
Numero di contrassegno | Condizione specificata | Numero di contrassegno | Condizione specificata |
4 |
da 2,501 a 2,504 (da 0,0985 a 0,0986 in.) |
5 |
da 2,488 a 2,491 (da 0,0980 a 0,0981 in.) |
5 |
da 2,504 a 2,507 (da 0,0986 a 0,0987 in.) |
6 |
da 2,491 a 2,494 (da 0,0981 a 0,0982 in.) |
6 |
da 2,507 a 2,510 (da 0,0987 a 0,0988 in.) |
7 |
da 2,494 a 2,497 (da 0,0982 a 0,0983 in.) |
7 |
da 2,510 a 2,513 (da 0,0988 a 0,0989 in.) |
8 |
da 2,497 a 2,500 (da 0,0983 a 0,0984 in.) |
8 |
da 2,513 a 2,516 (da 0,0989 a 0,0991 in.) |
9 |
da 2,500 a 2,503 (da 0,0984 a 0,0985 in.) |
9 |
da 2,516 a 2,519 (da 0,0991 a 0,0992 in.) |
- |
- |
Altri perni:
Cuscinetto superiore | Cuscinetto inferiore |
Numero di contrassegno | Condizione specificata | Numero di contrassegno | Condizione specificata |
3 |
da 2,482 a 2,485 (da 0,0977 a 0,0978 in.) |
4 |
da 2,501 a 2,504 (da 0,0985 a 0,0986 in.) |
4 |
da 2,485 a 2,488 (da 0,0978 a 0,0980 in.) |
5 |
da 2,504 a 2,507 (da 0,0986 a 0,0987 in.) |
5 |
da 2,488 a 2,491 (da 0,0980 a 0,0981 in.) |
6 |
da 2,507 a 2,510 (da 0,0987 a 0,0988 in.) |
6 |
da 2,491 a 2,494 (da 0,0981 a 0,0982 in.) |
7 |
da 2,510 a 2,513 (da 0,0988 a 0,0989 in.) |
7 |
da 2,494 a 2,497 (da 0,0982 a 0,0983 in.) |
8 |
da 2,513 a 2,516 (da 0,0989 a 0,0991 in.) |
8 |
da 2,497 a 2,500 (da 0,0983 a 0,0984 in.) |
- |
- |
(h) Rimuovere completamente il Plastigage.
11. ISPEZIONE DELLA VITE DI BIELLA
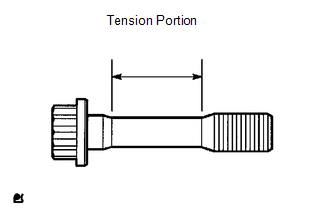
(a) Con un calibro a corsoio, misurare il diametro della porzione di tensione della vite.
Diametro standard:
da 8,5 a 8,6 mm (da 0,335 a 0,339 in.)
Diametro minimo:
8,3 mm (0,327 in.)
Se il diametro è inferiore al minimo, sostituire la vite. |
 |
12. ISPEZIONE DELLE VITI DEL CAPPELLO DI SUPPORTO DELL'ALBERO MOTORE
(a) Con un calibro a corsoio, misurare la lunghezza della vite del cappello di supporto dell'albero motore dalla sede all'estremità.
Lunghezza standard della vite:
Voce | Condizione specificata |
Vite A |
da 90,3 a 91,7 mm (da 3,56 a 3,61 in.) |
Vite B |
da 78,8 a 80,2 mm (da 3,10 a 3,16 in.) |
Lunghezza massima della vite:
Voce | Condizione specificata |
Vite A |
92,7 mm (3,65 in.) |
Vite B |
81,2 mm (3,20 in.) |
Se la lunghezza è superiore al massimo, sostituire la vite del cappello di supporto dell'albero motore. |
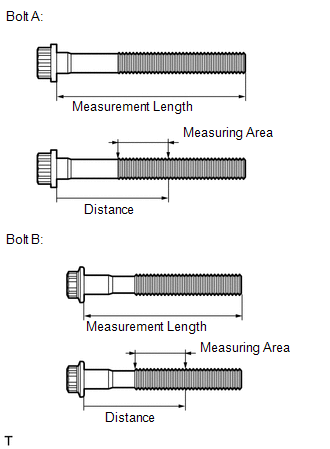 |
(b) Con un calibro a corsoio, misurare il diametro del filetto allungato nell'area di misurazione.
Distanza:
57,5 mm (2,26 in.)
Diametro standard:
Voce | Condizione specificata |
Vite A |
da 10,5 a 11,0 mm (da 0,413 a 0,433 in.) |
Vite B |
da 9,5 a 10,0 mm (da 0,374 a 0,394 in.) |
Diametro minimo:
Voce | Condizione specificata |
Vite A |
10,4 mm (0,409 in.) |
Vite B |
9,4 mm (0,370 in.) |
Se il diametro è inferiore al minimo, sostituire la vite del cappello di supporto dell'albero motore.
13. ISPEZIONE GRUPPO UGELLO LUBRIFICAZIONE N. 1
(a) Spingere la valvola di ritegno con un perno per verificare se è bloccata. Se bloccata, sostituire l'ugello dell'olio. |
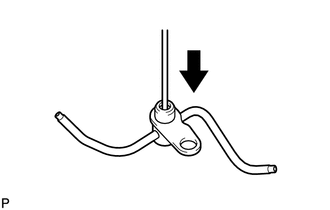 |
(b) Spingere la valvola di ritegno con un perno per verificare che si muova liberamente.
Se non si muove liberamente, pulire o sostituire l'ugello dell'olio.
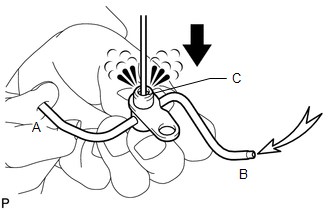
(c) Coprendo A, soffiare aria in B. Verificare che l'aria non fuoriesca da C. Ripetere la verifica coprendo B e soffiando aria in A.
Se l'aria fuoriesce, pulire o sostituire l'ugello dell'olio. |
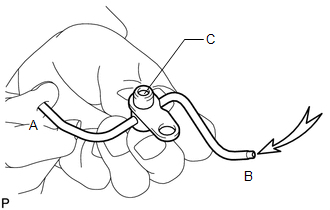 |
(d) Spingere la valvola di ritegno coprendo A e soffiare aria in B. Verificare che l'aria passi attraverso C. Ripetere la verifica coprendo B, spingendo la valvola di ritegno e soffiando aria in A.
Se l'aria non passa attraverso C, pulire o sostituire l'ugello dell'olio. |
 |
|