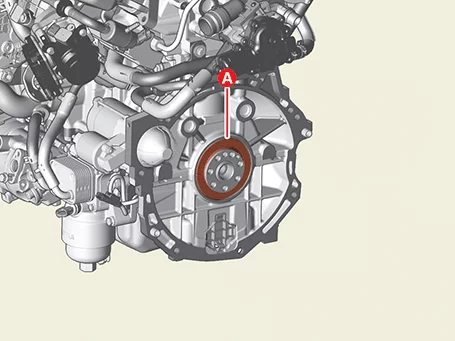
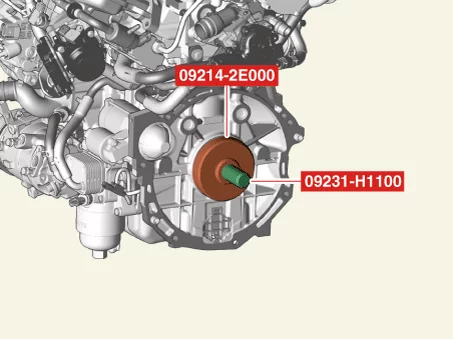
Motoröl auf die Kante des neuen Wellendichtrings auftragen.
Den Wellendichtring mit dem Spezialwerkzeug (09231 - H1100, 09231 - 2E000) und einem Hammer einschlagen, bis die Fläche des Spezialwerkzeugs bündig mit der hinteren Fläche der Zylinderblock-Baugruppe abschließt.
Vor dem Einbau des Wellendichtrings die ausgehärtete Dichtmasse oder gefährliche Ablagerungen im Grenzbereich zwischen Zylinderblock und Leiterrahmen entfernen.
Den Wellendichtring in der richtigen Richtung einpressen und darauf achten, ihn nicht zu beschädigen.
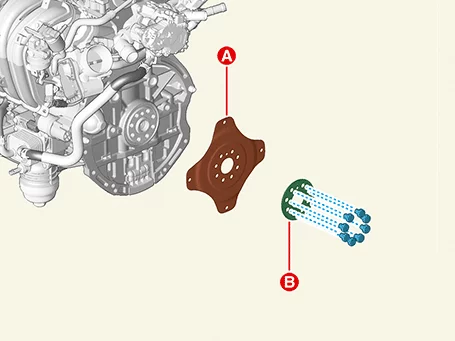
Einbau in umgekehrter Reihenfolge des Ausbaus.
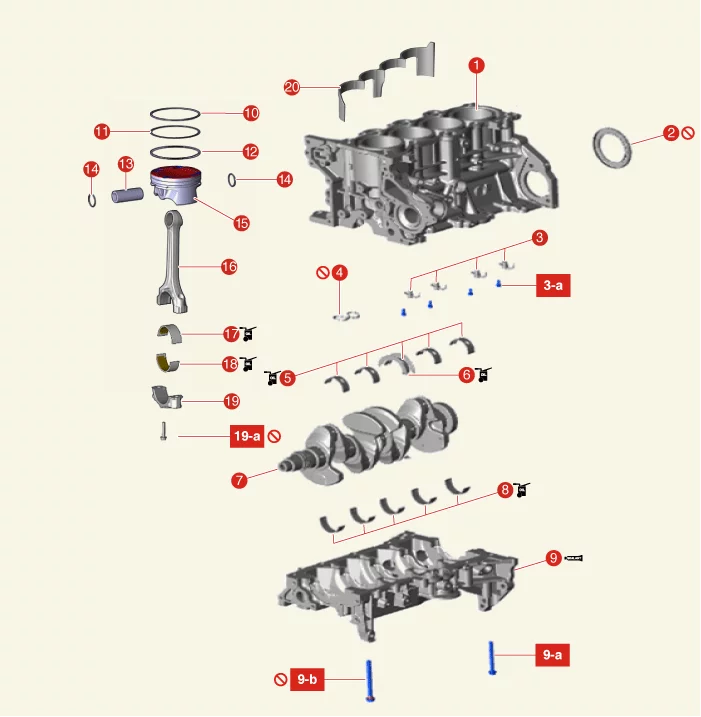
Demontage von Kolben und Pleuelstange
Demontage
Verwenden Sie einen Kotflügelschutz, um die lackierte Oberfläche zu schützen.
Vor der Demontage warten, bis der Motor auf Raumtemperatur abgekühlt ist, um Schäden am Zylinderkopf zu vermeiden.
Beim Umgang mit einer Metalldichtung darauf achten, dass die Dichtung nicht geknickt und die Dichtfläche nicht beschädigt wird.
Achten Sie beim Trennen darauf, den Steckverbinder nicht zu beschädigen.
Alle Leitungen und Schläuche kennzeichnen, um falsche Verbindungen zu vermeiden.
Kurbelwelle drehen, bis der Kolben von Zylinder 1 im oberen Totpunkt der Verdichtung steht.
Motor-Getriebe-Baugruppe aus dem Fahrzeug ausbauen. (Siehe Motor-Getriebe-Baugruppe – „Motor-Getriebe-Baugruppe“)
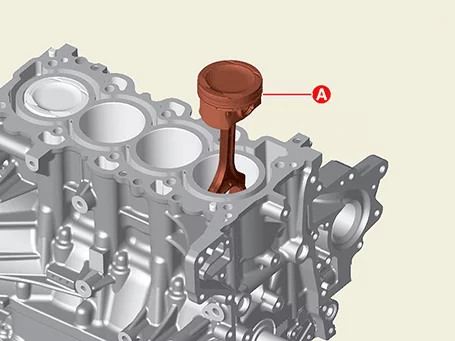
Kolben-Pleuel-Baugruppe aus dem Zylinderblock ausbauen.
Kohlenstoffablagerungen auf der Kolbenoberseite entfernen.
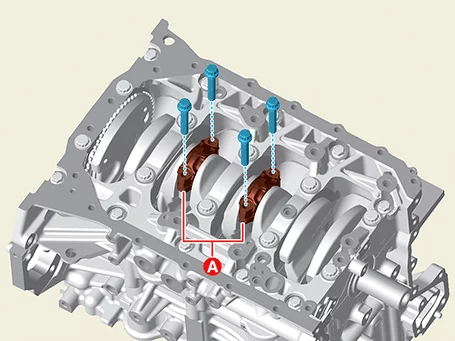
Pleuellagerdeckel (A) nach dem Lösen der Schrauben abnehmen. Anzugsdrehmoment: 1. Stufe: 17,7 - 22 N·m 2. Stufe: 88 - 92°
Pleuelstange und Deckel markieren, damit sie in der ursprünglichen Position und Ausrichtung wieder montiert werden können.
Kolben-Pleuel-Baugruppe (A) mit oberem Lager über die Oberseite des Zylinderblocks herausdrücken.
Pleuelstange und Deckel mit ihren eingebauten Lagern zusammenhalten.
Die Kolben-Pleuel-Baugruppen in der richtigen Reihenfolge anordnen.
Kolben-Pleuel-Baugruppen markieren, damit sie in der ursprünglichen Position wieder montiert werden können.
Das Spiel zwischen Kolben und Kolbenbolzen messen. Den Kolben auf dem Kolbenbolzen vor und zurück bewegen. Wenn Spiel spürbar ist, Kolben und Kolbenbolzen nur als Satz ersetzen.
Kolbenringe ausbauen.
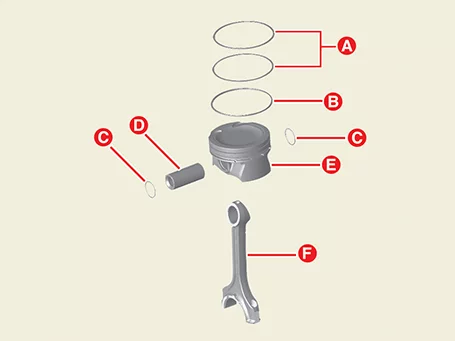
Die 2 Kolbenringe (A) ausbauen.
Ölabstreifring (B) ausbauen.
Kolbenringe in der richtigen Reihenfolge anordnen.
Pleuelstange vom Kolben demontieren.
Sicherungsring (C) ausbauen.
Kolbenbolzen (D) aus dem Kolben ausbauen.
Kolben (E) und Pleuelstange (F) voneinander trennen.
Montage von Kolben und Pleuelstange
Zusammenbau
Alle zu montierenden Teile gründlich reinigen.
Vor dem Einbau der Teile alle gleitenden und drehenden Flächen mit frischem Motoröl benetzen.
Kolben und Pleuel montieren.
Pleuelstange (F) und Kolben (E) zusammenbauen.
Kolbenbolzen (D) am Kolben montieren.
Sicherungsring (C) montieren.
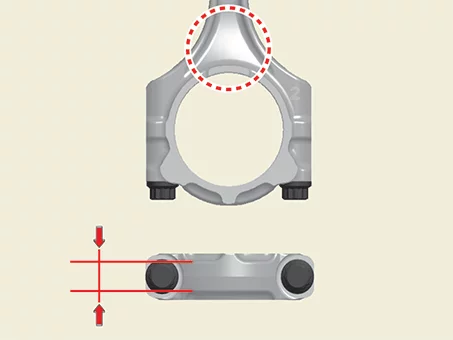
Es gibt zwei Typen von Pleuelstangen.
In allen Zylindern denselben Pleuelstangentyp montieren.
Beim Austausch von Typ A kann eine Pleuelstangenbaugruppe vom Typ B verwendet werden.
Beim Austausch von Typ B nicht durch Typ A ersetzen. [Typ A][Typ B]
Vor der Montage des Kolbenbolzens eine ausreichende Menge Motoröl auf die Außenfläche des Kolbens, die Innenfläche der Kolbenbohrung und die Bohrung des Pleuel-Kleinendes auftragen.
Beim Einsetzen darauf achten, dass Pleuel-Kleinendbohrung, Kolbenbolzen und Kolbenbolzenbohrung nicht beschädigt oder zerkratzt werden.
Den Sicherungsring so einsetzen, dass er vollständig und sicher in der gesamten Nut der Kolbenbolzenbohrung anliegt.
Kolbenringe montieren.
Ölabstreifring-Expander und die beiden Schienen von Hand montieren.
Mit einer Kolbenringzange die beiden Verdichtungsringe einbauen, wobei die Herstellermarkierung nach oben zeigt.
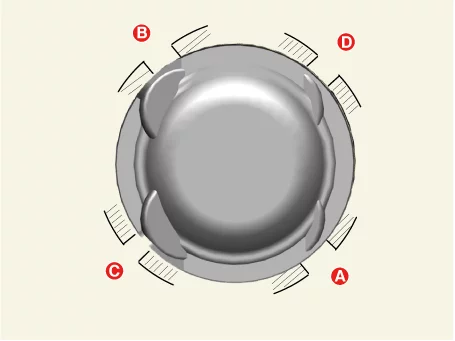
Sicherstellen, dass die Enden der einzelnen Kolbenringe wie unten dargestellt positioniert sind.A : Unterer Ring B : Oberer Ring C : Ring Nr. 2 D : Ring Nr. 1
Prüfen, ob der Ölabstreifring sich leichtgängig drehen lässt.
Pleuellagerschalen einbauen.
Sicherstellen, dass die Nuten von Pleuelstange und Lagerdeckel mit dem Nocken des Lagers fluchten.
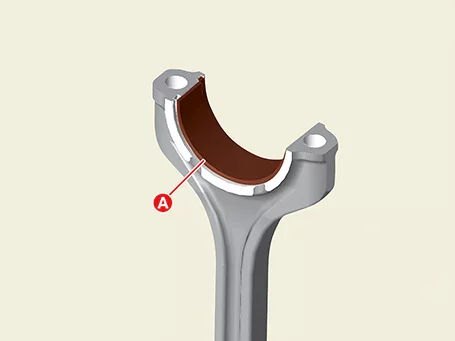
Lager (A) an der Pleuelstange und am Pleuellagerdeckel montieren.
Beim Montieren darauf achten, Pleuelstange und Deckel nicht zu vertauschen.
Kolben-Pleuel-Baugruppe montieren.
Vor dem Einbau des Kolbens die Ringnuten und Zylinderbohrungen mit Motoröl benetzen.
Die Kolben-Pleuel-Baugruppe mit den Vorderseitenmarkierungen zur Motorvorderseite zeigend einbauen.
Den Kolbenringspanner anbringen, prüfen, ob die Ringe sicher sitzen, anschließend den Kolben in die Zylinderbohrung einsetzen und mit dem Holzgriff eines Hammers einschlagen.
Den Kolben einsetzen, während der Kolbenringspanner niedergedrückt wird, damit sich die Kolbenringe vor dem Einführen in den Zylinder nicht ausdehnen.
Sobald Teile des Kolbenrings in den Zylinder eintreten, das Einsetzen anhalten und die Ausrichtung von Kurbelwellenlager und Pleuelstange erneut prüfen.
Gewindegänge der Schrauben mit Motoröl benetzen. Pleuellagerdeckel (A) mit Lagern montieren und die Schrauben festziehen. Anzugsmoment [Typ A]Schritt 1 : 17,7 - 22 N·m Schritt 2 : 88 - 92° [Typ B]Schritt 1 : 17,7 - 22 N·m Schritt 2 : 98 - 102°
Pleuellagerdeckel-Schrauben nicht wiederverwenden.
In allen Zylindern denselben Pleuelstangentyp montieren.
Beim Austausch von Typ A kann eine Pleuelstangenbaugruppe vom Typ B verwendet werden.
Beim Austausch von Typ B nicht durch Typ A ersetzen.
Das Axialspiel des Pleuels prüfen.
Die übrigen Teile in umgekehrter Reihenfolge der Demontage montieren.
Vor dem Einbau der Teile alle gleitenden und drehenden Flächen mit frischem Motoröl benetzen.
Hauptlager montieren.
Die oberen Lager der Lagerzapfen Nr. 1, 3 und 5 besitzen eine Ölbohrung, die oberen Lager der Lagerzapfen Nr. 2 und 4 eine Ölnut. Die unteren Lager besitzen dagegen keine.
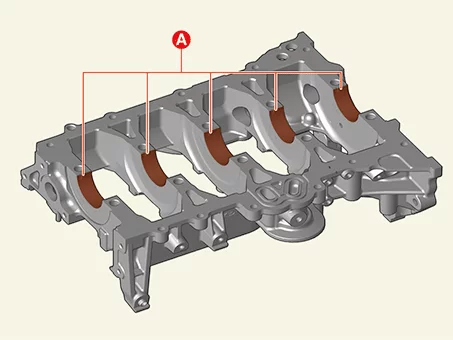
5 obere Lager (A) montieren, dabei die Nut im Zylinderblock und den Nocken des Lagers ausrichten.
5 untere Lager montieren, dabei die Nut des Hauptlagerdeckels mit dem Nocken des Lagers ausrichten.
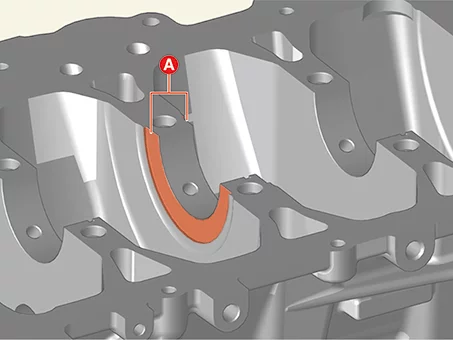
Axiallager montieren. Die beiden Axiallager (A) unter dem Lagerzapfen Nr. 4 des Zylinderblocks mit der Ölnut nach außen einsetzen.
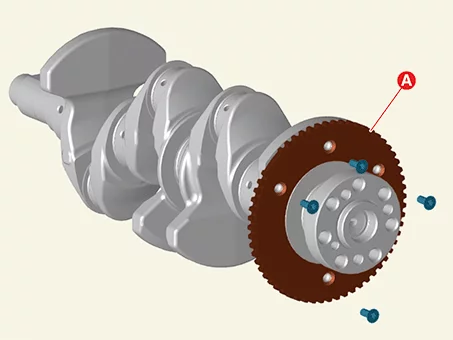
Kurbelwellen-Positionsgeberrad (A) montieren.
Anzugsmoment : 12.7 - 13.7 N·m
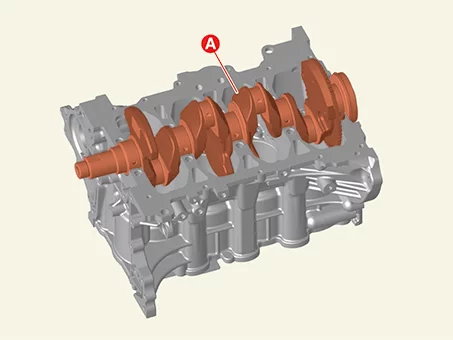
Kurbelwelle (A) in den Zylinderblock einsetzen.
Neuen O-Ring (A) an der unteren Kurbelgehäuse-Hälfte montieren.
Flüssigdichtung auf die Montagefläche der unteren Kurbelgehäuse-Hälfte auftragen und innerhalb von 5 Minuten montieren.
Unbedingt das ausgehärtete Dichtmittel, Fremdkörper, Öl, Staub und Feuchtigkeit von der Dichtfläche der Flüssigdichtung an unterer Kurbelgehäuse-Hälfte und Zylinderblock entfernen.
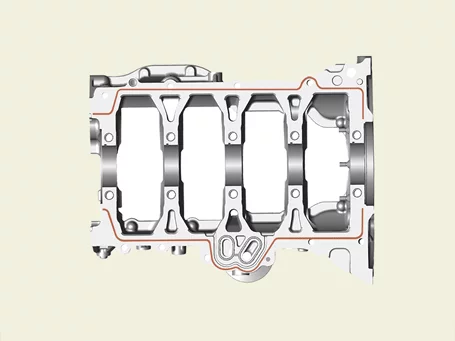
Eine durchgehende Raupe Flüssigdichtung auf die Unterseite der unteren Kurbelgehäuse-Hälfte auftragen, wie in der Abbildung dargestellt. Raupenbreite : 3,5 - 4,5 mm (0,1378 - 0,1772 Zoll) Dichtmittel : Threebond 1217H oder gleichwertig
Die untere Kurbelgehäuse-Hälfte innerhalb von 5 Minuten nach dem Auftragen des Dichtmittels montieren.
Innerhalb von 30 Minuten nach der Montage der unteren Kurbelgehäuse-Hälfte keine Motorlauf- oder Druckprüfung durchführen.
Überschüssiges Dichtmittel an den Auftragsflächen ist vor dem Aushärten gemäß den folgenden Arbeitsschritten zu entfernen.
Wird Dichtmittel auf die Oberseite der unteren Kurbelgehäuse-Hälfte aufgetragen, muss es an der gleichen Position wie am Zylinderblock liegen.
Um Ölaustritt zu verhindern, Dichtmittel auf die Innengewinde der Schraubenbohrungen auftragen.
Untere Kurbelgehäuse-Hälfte am Zylinderblock montieren.
Untere Kurbelgehäuse-Hälfte (A) montieren.
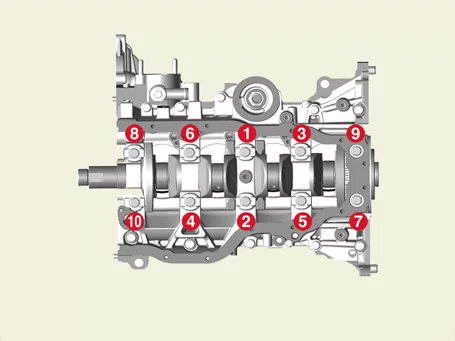
Hauptlagerdeckel-Schrauben (A) montieren.Die 10 Schrauben in 2 Schritten in der unten abgebildeten Reihenfolge gleichmäßig festziehen. Anzugsmoment 1. Schritt : 27,5 - 31 N·m 2. Schritt : 120 - 125°
Hauptlagerdeckel-Schrauben nicht wiederverwenden.
Befestigungsschrauben der unteren Kurbelgehäuse-Hälfte (A) montieren.Die Befestigungsschrauben der unteren Kurbelgehäuse-Hälfte mehrmals in der unten angegebenen Reihenfolge festziehen.
Anzugsmoment : 18.6 - 24 N·m
Prüfen, ob sich die Kurbelwelle leichtgängig dreht.
Das Axialspiel der Kurbelwelle prüfen.
Die übrigen Teile in umgekehrter Reihenfolge der Demontage montieren.
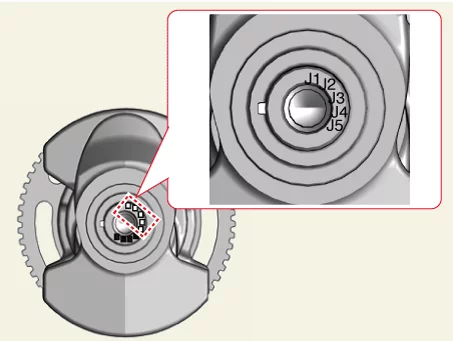
Beim Austausch der Kurbelwelle das passende Pleuellager gemäß der Kennzeichnung des Hubzapfens an der Kurbelwelle auswählen und montieren.
Auswahl der Pleuellager. (Siehe Zylinderblock – „Kolben und Pleuelstange“)
Prüfung der Kurbelwelle
Prüfung
Das Öl-Spiel der Kurbelwellenlager prüfen.
Lager und Deckel abnehmen, um das Öl-Lagerspiel des Hauptlagerzapfens zu messen.
Jeden Hauptlagerzapfen und jedes Lager mit einem Tuch o. Ä. reinigen.
Je einen Streifen Plastigage über jeden Hauptlagerzapfen legen.
Die Hauptlagerdeckel-Schrauben in der unten angegebenen Reihenfolge mehrmals festziehen. Anzugsmoment : 1. Schritt : 27,5 - 31 N·m 2. Schritt : 120 - 125°
Hauptlagerdeckel-Schrauben nicht wiederverwenden.
Die Befestigungsschrauben der unteren Kurbelgehäuse-Hälfte mehrmals in der unten angegebenen Reihenfolge festziehen.
Untere Kurbelgehäuse-Hälfte und untere Lager abnehmen und die Breite des Plastigage an der breitesten Stelle messen.
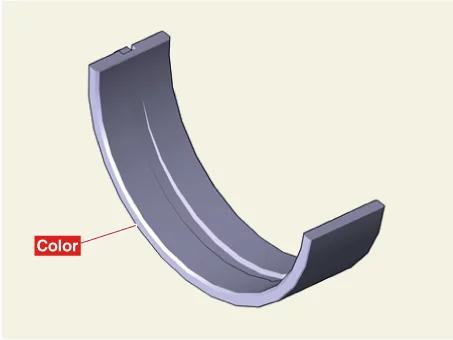
Wenn die Plastigage-Breite zu groß oder zu klein ist, das obere und untere Lager ausbauen und neue Lager mit derselben Farbmarkierung einbauen. Das Öl-Spiel erneut prüfen.
Das Spiel nicht durch Nachbearbeitung von Lager oder Deckel einstellen.
Liegt der erneut gemessene Wert weiterhin außerhalb des Sollwerts, das nächstgrößere oder nächstkleinere Lager montieren und das Öl-Lagerspiel erneut messen. (Siehe Tabelle zur Auswahl der Kurbelwellenlager)
Lässt sich mit den passenden größeren oder kleineren Lagern kein korrektes Spiel erreichen, die Kurbelwelle ersetzen und die Prüfung wiederholen.
Lässt sich mit den passenden größeren oder kleineren Lagern kein korrektes Spiel erreichen, die Kurbelwelle ersetzen und die Prüfung wiederholen.
Sind die Markierungen durch Schmutz- und Staubablagerungen unleserlich, dürfen sie nicht mit einer Drahtbürste oder einem Schaber bearbeitet werden. Nur mit Lösungsmittel oder Reinigungsmittel reinigen.
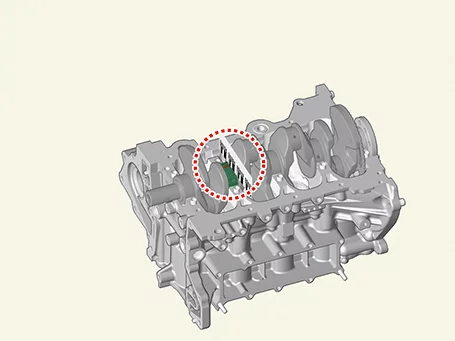
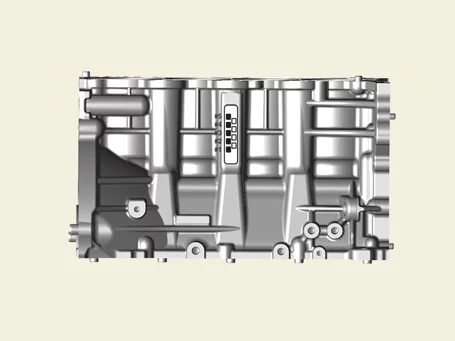
Lage der Klassifizierungsmarkierung für den Innendurchmesser der Kurbelwellen-Hauptlagerbohrung. Die Größenmarkierung jeder der 5 Hauptlagerbohrungen ist seitlich am Zylinderblock eingraviert. Für die korrekte Lagerauswahl die am Zylinderblock eingravierten Markierungen der Hauptlagerbohrungen und die Markierungen an der Kurbelwelle verwenden.Klassifizierungstabelle Hauptlagerbohrung Zylinderblock
Klasse
Kennzeichnung
a
A
59.000 - 59.006 mm (2.32283 - 2.32307 Zoll)
b
B
59.006 - 59.012 mm (2.32307 - 2.32330 Zoll)
c
C
59.012 - 59.018 mm (2.32330 - 2.32354 Zoll)
Lage der Klassifizierungsmarkierung für den Außendurchmesser des Kurbelwellen-HubzapfensKlassifizierungstabelle Kurbelwellen-Hauptlagerzapfen
Klasse
Kennzeichnung
I
1
54.954 - 54.960 mm (2.16354 - 2.16378 Zoll)
II
2
54.948 - 54.954 mm (2.16330 - 2.16354 Zoll)
III
3
54.942 - 54.948 mm (2.16307 - 2.16330 Zoll)
Lage der Klassifizierungsmarkierung am KurbelwellenlagerTechnische Daten Kurbelwellenlager
Klasse
Kennzeichnung
Lagerschalendicke Pleuellager
A
Hellblau
2.021 ~ 2.024 mm (0.07957 - 0.07968 Zoll)
B
Schwarz
2.018 ~ 2.021 mm (0.07945 - 0.07957 Zoll)
C
Weiß
2.015 ~ 2.018 mm (0.07933 - 0.07945 Zoll)
D
Hellgrün
2.012 ~ 2.015 mm (0.07921 - 0.07933 Zoll)
E
Rosa
2.009 ~ 2.012 mm (0.07909 - 0.07921 Zoll)
Das passende Kurbelwellen-Hauptlager anhand der untenstehenden Lagerauswahltabelle auswählen. Auswahltabelle Kurbelwellen-Hauptlager
Kennzeichnung der Lagerbohrung der Kurbelwelle
a
b
c
Kurbelwellen-Kennzeichnung
I (1)
E (Rosa)
D (Hellgrün)
C (Weiß)
II (2)
D (Hellgrün)
C (Weiß)
B (Schwarz)
III (3)
C (Weiß)
B (Schwarz)
A (Hellblau)
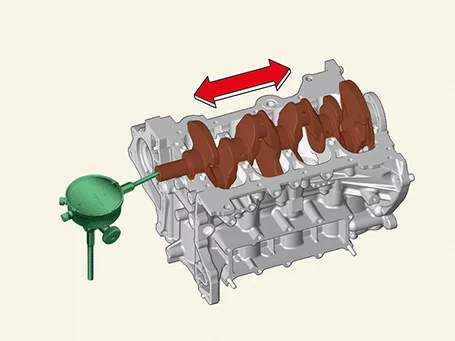
Kurbelwellen-Axialspiel messen. Das Axialspiel prüfen, indem die Kurbelwelle mit einer Messuhr vor- und zurückbewegt wird. Überschreitet das Axialspiel den Grenzwert, das Axiallager ersetzen.
Sollwert: 0.07 - 0.25 mm (0.0028 - 0.0098 Zoll)
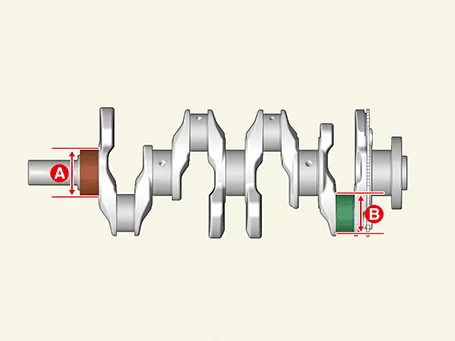
Hauptlagerzapfen und Hubzapfen prüfen. Den Durchmesser jedes Hauptlagerzapfens (A) und Hubzapfens (B) mit einem Messschraubenmikrometer messen. Durchmesser Hauptlagerzapfen: 54.942 - 54.960 mm (2.16307 - 2.16378 Zoll) Durchmesser Hubzapfen: 44.954 - 44.972 mm (1.76984 - 1.77055 Zoll)
Zylinderblock zerlegen
Demontage
Verwenden Sie einen Kotflügelschutz, um die lackierte Oberfläche zu schützen.
Vor der Demontage warten, bis der Motor auf Raumtemperatur abgekühlt ist, um Schäden am Zylinderkopf zu vermeiden.
Beim Umgang mit einer Metalldichtung darauf achten, dass die Dichtung nicht geknickt und die Dichtfläche nicht beschädigt wird.
Achten Sie beim Trennen darauf, den Steckverbinder nicht zu beschädigen.
Alle Leitungen und Schläuche kennzeichnen, um falsche Verbindungen zu vermeiden.
Kurbelwelle drehen, bis der Kolben von Zylinder 1 im oberen Totpunkt der Verdichtung steht.
Motor-Getriebe-Baugruppe aus dem Fahrzeug ausbauen. (Siehe Motor-Getriebe-Baugruppe – „Motor-Getriebe-Baugruppe“)
IVT vom Motor- und Getriebeverbund abbauen. (Siehe Intelligentes variables Getriebe (IVT)-System – „Intelligentes variables Getriebe (IVT)“)
Motor auf den Montageständer setzen.
Ansaugkrümmer ausbauen. (Siehe Ansaug- und Abgasanlage – „Ansaugkrümmer“)
Abgaskrümmer ausbauen. (Siehe Ansaug- und Abgasanlage – „Abgaskrümmer“)
Baugruppe der Wassertemperaturregelung und Heizungsleitung ausbauen. (Siehe Kühlsystem – „Baugruppe der Wassertemperaturregelung“)
Generator ausbauen. (Siehe Elektrische Anlage des Motors – „Generator“)
Die Kurbelwelle ausbauen. (Siehe Zylinderblock – „Kurbelwelle“)
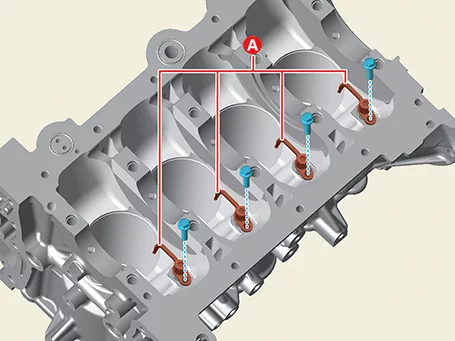
Die Kolbenkühldüse (A) nach dem Lösen der Schrauben ausbauen.
Anzugsdrehmoment: 8.8 - 10.8 N·m
Zylinderblock montieren
Zusammenbau
Alle zu montierenden Teile gründlich reinigen.
Vor dem Einbau der Teile alle gleitenden und drehenden Flächen mit frischem Motoröl benetzen.
Dichtungen, O-Ringe und Ölabstreifringe nicht wiederverwenden.
Kolbenkühldüse (A) einbauen.
Anzugsdrehmoment: 8.8 - 10.8 N·m
Die übrigen Teile in umgekehrter Reihenfolge der Demontage montieren.
Den Zylinderblock mit dem vorgeschriebenen Drehmoment anziehen.
Beim Austausch des Zylinderblocks die passenden Kurbelwellen-Hauptlager und Kolben gemäß der Markierung der Kurbelwellen-Lagerbohrung und der Zylindergrößenmarkierung am Zylinderblock auswählen und einbauen.
Auswahl der Kurbelwellen-Hauptlager. (Siehe Zylinderblock – „Kurbelwelle“)
Kolbenauswahl. (Siehe Zylinderblock – „Kolben und Pleuelstange“)
Zylinderblock prüfen
Prüfung
Dichtungsreste auf der Oberseite des Zylinderblocks mit einem Schaber entfernen.
Den Zylinderblock mit einer weichen Bürste und Lösungsmittel gründlich reinigen.
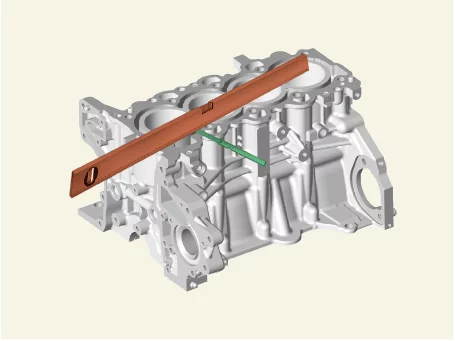
Die Ebenheit der Oberseite des Zylinderblocks messen. Die Ebenheit der Fläche, die an der Zylinderkopfdichtung anliegt, mit einem Präzisionswinkel und einer Fühlerlehre prüfen. Ebenheit der Zylinderblock-Dichtfläche Sollwert: Weniger als 0.050 mm (0.0020 Zoll) für die Gesamtfläche Weniger als 0.020 mm (0.0008 Zoll) für einen Abschnitt von 100.000 mm (3.9370 Zoll) X 100.000 mm (3.9370 Zoll)
Die Zylinderbohrung innen auf Kratzer usw. sichtprüfen. Bei deutlichen Kratzern den Zylinderblock ersetzen.
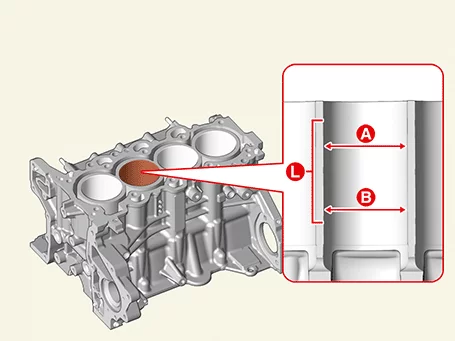
Mit einer Zylinderbohrungs-Messuhr den Innendurchmesser der Zylinderbohrung an den Messpunkten A und B in axialer und querliegender Richtung messen.
Zylinderbohrungsdurchmesser: 81.00 - 81.03 mm (3.1890 - 3.1902 Zoll)
L : Der gerade Abstand zwischen dem OT-Kolbenring Nr. 1 und dem UT-Ölabstreifring. A : 1/4-Punkt von L. B : 3/4-Punkt von L.