Zylinderblock
Explosionsdarstellung
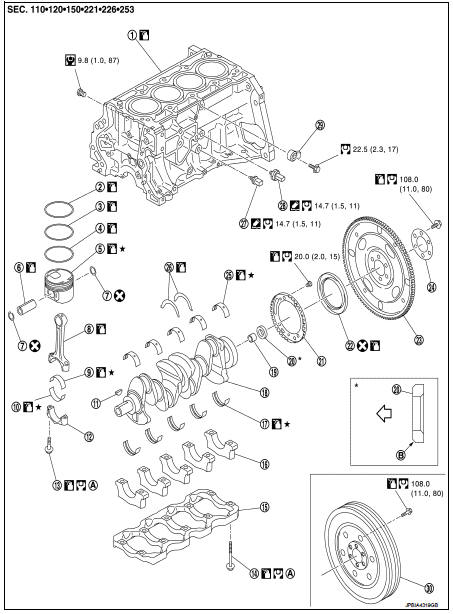
1. Zylinderblock
2. Oberer Verdichtungsring
3. Zweiter Verdichtungsring
4. Ölabstreifring
5. Kolben
6. Kolbenbolzen
7. Sicherungsring
8. Pleuelstange
9. Pleuellager (oben) 10. Pleuellager (unten) 11. Kurbelwellenpassfeder
12. Pleuellagerdeckel
13. Pleuellagerdeckelschraube 14. Hauptlagerdeckelschraube 15. Hauptlagerbrücke
16. Hauptlagerdeckel
17. Hauptlager (unten) 18. Kurbelwelle
19. Pilotbuchse
20. Drehmomentwandler (CVT-Modelle) 21. Signalscheibe
22. Hinteres Wellendichtring
23. Antriebsscheibe (CVT-Modelle) 24. Verstärkungsplatte (CVT-Modelle) 25. Hauptlager (oben) 26. Axiallager
27. Öltemperatursensor 28. Öldrucksensor 29. Klopfsensor
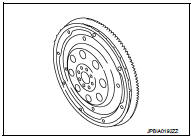
30. Schwungrad (Schaltgetriebe)
A. Das Anziehen muss gemäß dem Montageablauf erfolgen.
Siehe EM-104
B. Gefast
 : Kurbelwellenseite
 : N·m (kg-m, ft-lb)
 : N·m (kg-m, in-lb)
 : Nach jedem
Ausbau immer ersetzen.
 : Mit Öl zu schmieren.
 : Dichtstelle
 : Mit passender Dicke auswählen.
Zerlegen und Zusammenbauen
AUSBAU
1. Ölwanne (oben) abnehmen. Siehe EM-99, „Explosionsdarstellung“. 2. Thermostatgehäuse ausbauen. Siehe CO-24, „Explosionsdarstellung“.3. Klopfsensor ausbauen.
VORSICHT:Sensor vorsichtig handhaben und Stöße vermeiden.
4. Kolben- und Pleuelbaugruppe mit folgendem Verfahren ausbauen: • Vor dem Ausbau der Kolben- und Pleuelbaugruppe das Pleuel-Seitenspiel prüfen. Siehe EM-112, „Inspektion“.
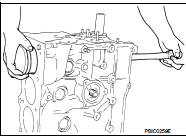
a. Kurbelzapfen des zu demontierenden Pleuels in den unteren Totpunkt stellen. b. Pleuellagerdeckel abnehmen.c. Kolben- und Pleuelbaugruppe mit einem Hammerstiel oder einem ähnlichen Werkzeug zur Zylinderkopfseite herausdrücken.
VORSICHT:• Darauf achten, dass die Passfläche nicht durch die Pleuelschraubendeckel beschädigt wird.• Darauf achten, dass Zylinderwand und Hubzapfen der Kurbelwelle nicht beschädigt werden, was durch Anstoßen des Pleuelgroßendes verursacht werden kann.
5. Pleuellager ausbauen.
VORSICHT:Beim Ausbau die Einbaulage beachten. In der richtigen Reihenfolge aufbewahren.
6. Kolbenringe vom Kolben abnehmen.
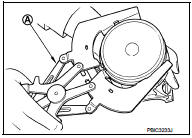
• Vor dem Ausbau der Kolbenringe das Seitenspiel der Kolbenringe prüfen. Siehe EM-112, "Inspektion".• Einen Kolbenringspreizer (handelsübliches Werkzeug) (A) verwenden.
VORSICHT:• Beim Ausbau der Kolbenringe darauf achten, den Kolben nicht zu beschädigen.• Darauf achten, die Kolbenringe durch übermäßiges Aufweiten nicht zu beschädigen.
7. Kolben vom Pleuel mit folgendem Verfahren abnehmen: a. Mit einer Sicherungsringzange (A) die Sicherungsringe entfernen.

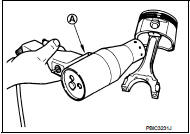
b. Kolben mit einem industriellen Heißluftgerät (A) oder gleichwertigem Gerät auf 60 bis 70 °C °C erwärmen.
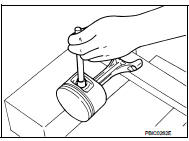
c. Kolbenbolzen mit einem Stab mit einem Außendurchmesser von ca. 18 mm (0,71 in) herausdrücken.
8. Hauptlagerdeckelschrauben ausbauen.
• Axialspiel der Kurbelwelle messen, bevor die Schrauben der Hauptlagerdeckel gelöst werden. Siehe EM-112, "Inspektion".• Hauptlagerdeckelschrauben in umgekehrter Reihenfolge wie in der Abbildung gezeigt lösen und ausbauen.
 : Motorvorderseite
• TORX-Steckschlüssel verwenden.

9. Hauptlagerdeckel ausbauen.
• Hauptlagerdeckel zum Ausbau leicht mit einem Kunststoffhammer abklopfen.
VORSICHT:Darauf achten, die Anlagefläche nicht zu beschädigen.
10. Kurbelwelle ausbauen.
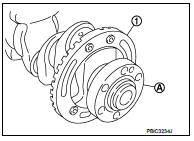
VORSICHT:• Darauf achten, dass der Signalgeber (1) am hinteren Ende der Kurbelwelle (A) nicht beschädigt oder verformt wird. • Beim Ablegen der Kurbelwelle auf einem ebenen Boden einen Holzklotz verwenden, um Kollisionen zwischen Signalgeber und Boden zu vermeiden.• Den Signalgeber nur ausbauen, wenn dies unbedingt erforderlich ist. HINWEIS:
Beim Aus- und Einbau der Signalscheibe TORX-Steckschlüssel verwenden.
11. Hinteren Simmerring vom hinteren Ende der Kurbelwelle abziehen.
12. Hauptlager und Axiallager aus Zylinderblock und Hauptlagerdeckeln ausbauen.
VORSICHT:Einbaupositionen kennzeichnen und die Teile getrennt aufbewahren, um Verwechslungen zu vermeiden.
EINBAU
1. Kühlmittel- und Motorölkanäle im Zylinderblock, in den Zylinderbohrungen und im Kurbelgehäuse vollständig mit Druckluft ausblasen, um Fremdmaterial zu entfernen.
VORSICHT:Eine Schutzbrille tragen, um die Augen zu schützen.
2. Jeden Stopfen wie in der Abbildung gezeigt in den Zylinderblock einsetzen.
2 : Scheibe: Motorvorderseite
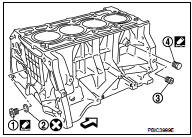
• Flüssigdichtung auf das Gewinde des Wasserablassstopfens (4) auftragen.
Original-Flüssigdichtmittel oder gleichwertiges Produkt verwenden.• Dichtmittel auf das Gewinde des Stopfens (1) auftragen.
Originales hochfestes Gewindedichtmittel oder gleichwertiges verwenden.
HINWEIS:Keine Flüssigdichtung oder hochfestes Gewindedichtmittel auf den Stopfen (3) auftragen.
• Jeden Stopfen wie nachfolgend angegeben festziehen.

3. Hauptlager und Axiallager mit folgendem Verfahren einbauen: a. Staub, Schmutz und Motoröl von den Lageranlageflächen des Zylinderblocks und des Hauptlagerdeckels entfernen.
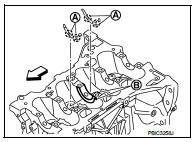
b. Axiallager beidseitig am Lagerstuhl des Hauptlagers Nr. 3 (B) im Zylinderblock einbauen.
: Motorvorderseite
• Axiallager so einbauen, dass die Ölnut (A) zur Kurbelwellenwange (außen) zeigt.
c. Hauptlager unter Beachtung der Einbaurichtung einbauen.
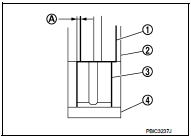
• Vor dem Einbau der Hauptlager frisches Motoröl auf die Lagerfläche (Innenseite) auftragen. Die Rückseite nicht mit Motoröl benetzen, sondern gründlich reinigen. • Beim Einbau das Hauptlager mittig zu Zylinderblock und Hauptlagerdeckel ausrichten.• Der Unterschied (A) zwischen Hauptlager (oben) (1) und Hauptlager (unten) (3) sollte beim Einbau 0,85 mm (0,0335 in) oder weniger betragen.
2 : Zylinderblock
4 : Hauptlagerdeckel
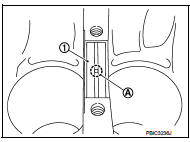
• Sicherstellen, dass die Ölbohrungen im Zylinderblock und die Ölbohrungen (A) in den Hauptlagern (1) fluchten.
4. Signalscheibe an der Kurbelwelle montieren, falls ausgebaut.
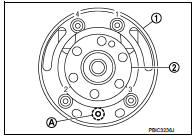
a. Signalgeber mit dem Flansch zur Gegengewichtsseite (Motorvorderseite) auf die hintere Fläche der Kurbelwelle setzen. b. Gewinde und Auflageflächen der Befestigungsschrauben mit frischem Motoröl benetzen.c. Kurbelwelle (2) und Signalscheibe (1) mithilfe eines Passstifts (Ersatzteil) positionieren und die Befestigungsschrauben in der in der Abbildung gezeigten Reihenfolge mit einem TORX-Steckschlüssel festziehen.
A : Passstiftbohrung
Passstifte für Kurbelwelle und Signalscheibe werden jeweils als Satz geliefert.
d. Befestigungsschrauben erneut in der in der Abbildung gezeigten numerischen Reihenfolge anziehen. e. Passstift entfernen. (Ersatzteile) VORSICHT:Passstift unbedingt entfernen.
5. Kurbelwelle in den Zylinderblock einbauen.
• Kurbelwelle von Hand drehen und prüfen, ob sie leichtgängig läuft.
6. Hauptlagerdeckel mit folgendem Verfahren einbauen: a. Hauptlagerdeckel unter Beachtung der Lagerstuhl-Nummernprägung (A) und der Vordermarkierung (B) wie in der Abbildung gezeigt einbauen.
: Motorvorderseite
HINWEIS
:
Hauptlagerdeckel kann nicht einzeln ersetzt werden, da er zusammen mit dem Zylinderblock bearbeitet wird.

b. Hauptlagerdeckelschrauben in der in der Abbildung gezeigten Reihenfolge mit folgendem Verfahren festziehen:
: Motorvorderseite
i. Gewinde und Auflageflächen der Befestigungsschrauben mit frischem Motoröl benetzen.
ii. Hauptlagerdeckelschrauben festziehen.
 : 34 N·m
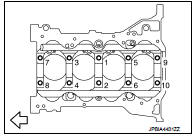
iii. Hauptlagerdeckelschrauben in der Reihenfolge von Nr. 1 bis 10 laut Abbildung um 60 Grad im Uhrzeigersinn weiterdrehen (Winkelanzug).
VORSICHT:Den Anzugswinkel mit einem Winkelschlüssel [SST: KV10112100 (BT8653-A)] (A) oder einem Winkelmesser überprüfen. Niemals nur durch Augenschein ohne Werkzeug beurteilen.

• Nach dem Einbau der Befestigungsschrauben prüfen, ob sich die Kurbelwelle von Hand leichtgängig drehen lässt.
• Kurbelwellenaxialspiel prüfen. Siehe EM-112, „Inspektion“.
7. Kolben mit folgendem Verfahren am Pleuel montieren: a. Mit einer Sicherungsringzange einen neuen Sicherungsring in die Nut auf der hinteren Seite des Kolbens einsetzen.• Zum Einbau vollständig in die Nut einsetzen.
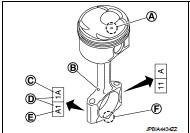
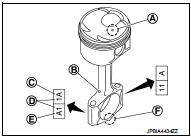
b. Kolben am Pleuel montieren. • Den Kolben mit einem Industrie-Heißluftgerät oder einem ähnlichen Werkzeug erwärmen, bis sich der Kolbenbolzen ohne übermäßige Kraft von Hand einschieben lässt [ungefähr 60 bis 70 °C]. Den Kolbenbolzen von vorne nach hinten in Kolben und Pleuel einschieben.• So montieren, dass die Vorderseitenmarkierung (A) am Kolbenboden sowie die Ölbohrung (B) und die Zylindernummer (D) am Pleuel wie in der Abbildung gezeigt liegen.
C : Motortyp
E : Gruppe des Pleuelauge-Durchmessers F : Vorderseitenmarkierung (Pleuel)
c. Neuen Sicherungsring in die Nut auf der Kolbenvorderseite einsetzen.
• Zum Einbau vollständig in die Nut einsetzen.• Nach der Montage prüfen, ob sich das Pleuel leichtgängig bewegt.
8. Kolbenringe mit einer Kolbenringzange (handelsübliches Werkstattwerkzeug) montieren.
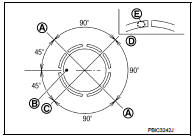
VORSICHT:• Darauf achten, den Kolben nicht zu beschädigen. • Darauf achten, die Kolbenringe durch übermäßiges Aufweiten nicht zu beschädigen.• Jeden Kolbenring mit dem Stoß wie in der Abbildung gezeigt bezogen auf die Kolbenmarkierung vorne positionieren.
A : Stoß der oberen oder unteren Schiene des Ölabstreifrings B : Vorderseitenmarkierung
C : Stoß zwischen zweitem Ring und Ölabstreifring-Distanzstück D : Stoß des oberen Rings
E : Prägemarkierung
Den Schienenstoß unter dem Ölabstreifring niemals mit der Ölablaufnut des Kolbens in Berührung bringen.
• Zweiten Ring mit der geprägten Seite nach oben einbauen.
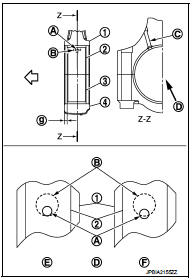
9. Pleuellagerschale oben (2) und unten (3) an Pleuel (1) und Pleuellagerdeckel (4) einsetzen.
C : Ölbohrung (Pleuel) D : Ansicht D
E : OK
F : NOK
g : 2.55 - 2.95 mm (0.1004 - 0.1161 Zoll): Motorvorderseite
• Pleuel im in der Abbildung gezeigten Maß einbauen. • Prüfen, dass die Ölbohrung des Pleuellagers (A) vollständig innerhalb des abgeschrägten Bereichs der Pleuelölbohrung (B) liegt.
• Beim Einbau der Pleuellagerschalen die Lagerfläche (Innenseite) mit neuem Motoröl benetzen. Die Rückseite nicht mit neuem Motoröl benetzen, sondern gründlich reinigen.
HINWEIS:• Es gibt keine Positionierungslasche.
• Die Pleuellagerschalen wie in der Abbildung mittig in Pleuel und Pleuellagerdeckel einsetzen. Bei Wartungsarbeiten kann die Mittellage optisch geprüft werden.
10. Kolben-Pleuel-Baugruppe an der Kurbelwelle montieren.
• Den Hubzapfen der Kurbelwelle, der zum einzubauenden Pleuel gehört, in den unteren Totpunkt bringen. • Zylinderbohrung, Kolben und Hubzapfen der Kurbelwelle reichlich mit frischem Motoröl benetzen.• Zum Einbau die Zylinderposition mit der Zylindernummer (D) am Pleuel abgleichen.
A : Vorderseitenmarkierung (Kolben) B : Ölbohrung
C : Motortyp
E : Gruppe des Pleuelauge-Durchmessers F : Vorderseitenmarkierung (Pleuel)
• So einbauen, dass die Vorderseitenmarkierung (A) am Kolbenboden zur Motorvorderseite zeigt.
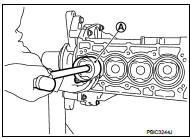
• Kolben mit einem Kolbenringspanner [SST: EM03470000 (J-8037)] (A) oder einem geeigneten Werkzeug einbauen, wobei die Vorderseitenmarkierung am Kolbenboden zur Motorvorderseite zeigt.
VORSICHT:Darauf achten, dass Zylinderwand und Hubzapfen der Kurbelwelle nicht beschädigt werden, was durch Anstoßen des Pleuelgroßendes verursacht werden kann.
11. Pleuellagerdeckel montieren.
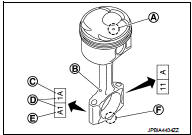
• Zum Einbau die eingeprägten Zylindernummern (D) am Pleuel mit denen am Pleuellagerdeckel abgleichen.
A : Vorderseitenmarkierung (Kolben) B : Ölbohrung
C : Motortyp
E : Gruppe des Pleuelauge-Durchmessers F : Vorderseitenmarkierung (Pleuel)
12. Pleuelschrauben mit folgendem Verfahren anziehen: VORSICHT:
• Prüfen, dass an der Anlagefläche (A) der Verbindung von Pleuel (1) und Pleuelschraubendeckel (2) kein Spalt besteht und diese Teile in der richtigen Position sind. Danach die Pleuelschrauben anziehen.• Bei Wiederverwendung der Pleuelschrauben den Außendurchmesser messen. Siehe EM-112, "Inspektion". a. Gewinde und Auflageflächen der Pleuelschrauben mit frischem Motoröl benetzen.
b. Pleuellagerdeckelschrauben anziehen.
 : 28 N·m
c. Pleuellagerdeckelschrauben vollständig lösen.
 : 0 N·m
d. Pleuellagerdeckelschrauben anziehen.

: 19,6 N·m
e. Anschließend alle Pleuellagerdeckelschrauben um 60 Grad im Uhrzeigersinn weiterdrehen (Winkelanzug).
Niemals ohne Werkzeug durch Sichtprüfung beurteilen.
• Nach dem Anziehen der Pleuelschrauben prüfen, ob sich die Kurbelwelle leichtgängig dreht.
• Pleuel-Seitenspiel prüfen. Siehe EM-112, „Inspektion“.
13. Ölwanne (oben) montieren. Siehe EM-99, „Explosionsdarstellung“.
HINWEIS:
Hinteren Kurbelwellendichtring nach dem Einbau der Ölwanne (oben) einbauen.
15. Schwungrad (Modelle mit Schaltgetriebe) bzw. Antriebsplatte (Modelle mit CVT) montieren.
Antriebsplatte (Modelle mit CVT) • Kurbelwelle mit einer Halteplatte [SST: KV11105210 (J-44716)] (A) sichern und die Befestigungsschrauben mehrmals über Kreuz anziehen.
1 : Antriebsplatte
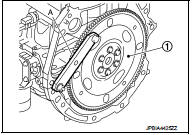
• Pilotwandler (1), Antriebsplatte (2) und Verstärkungsplatte (3) wie in der Abbildung gezeigt einbauen.
A : Kurbelwellenende hinten B : R
• Den Pilotwandler mit einem Dorn von 33 mm (1.30 Zoll) Durchmesser bis zum Anschlag in das Ende der Kurbelwelle einpressen.
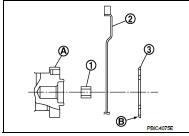
Schwungrad (Modelle mit Schaltgetriebe) • Kurbelwelle mit einer Halteplatte [SST: KV11105210 (J-44716)] sichern und die Befestigungsschrauben mehrmals über Kreuz anziehen.
HINWEIS:
Modelle mit Schaltgetriebe haben weder Pilotlager noch Verstärkungsplatte.
16. Klopfsensor montieren.
• Klopfsensor (1) mit dem Steckverbinder zur Motorrückseite zeigend einbauen.
A : Zylinderblock linke Seite : Motorvorderseite
VORSICHT:
• Befestigungsschrauben niemals anziehen, während der Kabelbaumstecker gehalten wird.• Falls der Klopfsensor durch Herunterfallen einen Stoß erhalten hat, durch einen neuen ersetzen. HINWEIS: • Prüfen, dass sich auf der Anlagefläche des Zylinderblocks und der Rückseite des Klopfsensors kein Fremdmaterial befindet.
• Prüfen, ob der Klopfsensor nicht an anderen Teilen anliegt.
17. Der Zusammenbau erfolgt in umgekehrter Reihenfolge der Demontage.

Prüfung
KURBELWELLEN-AXIALSPIEL
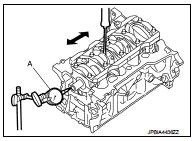
• Das Spiel zwischen Axiallagern und Kurbelwangen messen, wenn die Kurbelwelle mit einer Messuhr (A) ganz nach vorne bzw. ganz nach hinten bewegt wird.
Sollwert und Grenzwert: Siehe EM-134, „Zylinderblock“.
• Wenn der Messwert den Grenzwert überschreitet, die Axiallager ersetzen und erneut messen. Überschreitet er den Grenzwert weiterhin, auch die Kurbelwelle ersetzen.
PLEUEL-SEITENSPIEL
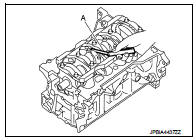
• Das Seitenspiel zwischen Pleuel und Kurbelwange mit einer Fühlerlehre (A) messen.
Sollwert und Grenzwert: Siehe EM-134, „Zylinderblock“.
• Wenn der Messwert den Grenzwert überschreitet, das Pleuel ersetzen und erneut messen. Überschreitet er den Grenzwert weiterhin, auch die Kurbelwelle ersetzen.
KOLBENBOLZEN-ÖLSPIEL ZUM KOLBEN
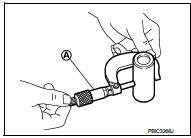
Kolbenbolzenbohrungsdurchmesser: Den Innendurchmesser der Kolbenbolzenbohrung mit einem Innenmikrometer (A) messen.
Sollwert: Siehe EM-134, „Zylinderblock“.
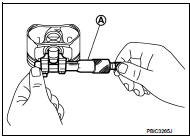
Kolbenbolzen-Außendurchmesser: Den Außendurchmesser des Kolbenbolzens mit einem Messschraubenmikrometer (A) messen.
Sollwert: Siehe EM-134, „Zylinderblock“.
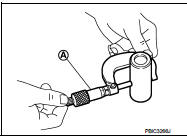
Ölspiel zwischen Kolben und Kolbenbolzen (Ölspiel Kolben zu Kolbenbolzen) = (Kolbenbolzenbohrungsdurchmesser) – (Kolbenbolzen-Außendurchmesser)
Sollwert: Siehe EM-134, „Zylinderblock“.
• Falls das Öl-Spiel außerhalb des Sollwerts liegt, Kolben- und Kolbenbolzen-Baugruppe ersetzen.• Beim Austausch der Baugruppe aus Kolben und Kolbenbolzen. Siehe EM-122, „Beschreibung“.
HINWEIS:• Kolben ist nur zusammen mit dem Kolbenbolzen als Baugruppe erhältlich.
• Die Gruppe (Kolbenbolzenbohrung) des Kolbenbolzens wird nur für werkseitig montierte Teile angegeben. Für Ersatzteile kann keine Gruppe gewählt werden (nur Gruppe „0“ ist verfügbar). KOLBENRING-SEITENSPIEL
• Das Seitenspiel zwischen Kolbenring und Kolbenringnut mit einer Fühlerlehre (A) messen.
Sollwert und Grenzwert: Siehe EM-134, „Zylinderblock“.
• Wenn der Messwert den Grenzwert überschreitet, den Kolbenring ersetzen und erneut messen. Überschreitet er den Grenzwert weiterhin, auch den Kolben ersetzen.

KOLBENRING-STOSSSPALT
• Prüfen, dass der Innendurchmesser der Zylinderbohrung innerhalb der Vorgaben liegt. Siehe „KOLBEN-ZYLINDERBOHRUNGS-SPIEL“.• Kolben (1) und Kolbenring (2) mit neuem Motoröl benetzen, dann den Kolbenring mit dem Kolben bis zur Zylindermitte (B) einführen (A) und den Stoßspalt des Kolbenrings mit einer Fühlerlehre (C) messen.
Sollwert und Grenzwert: Siehe EM-134, „Zylinderblock“
• Wenn der Messwert den Grenzwert überschreitet, den Kolbenring ersetzen und erneut messen. Überschreitet er den Grenzwert weiterhin, den Zylinder ausbohren und Übermaßkolben sowie Übermaßkolbenringe verwenden.

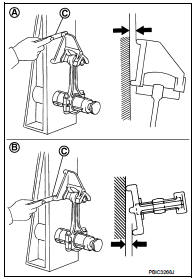
PLEUEL-BIEGUNG UND -VERWINDUNG
• Mit einem Pleuelprüfgerät prüfen.
A : Biegung
B : Verwindung
C : Fühlerlehre
Grenzwert: Siehe EM-134, „Zylinderblock“.
• Wenn der Grenzwert überschritten wird, die Pleuelbaugruppe ersetzen.
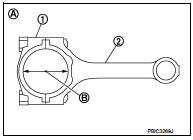
PLEUEL-GROSSENDURCHMESSER
• Pleueldeckel (1) ohne eingebaute Pleuellager montieren und die Pleuel-deckelschrauben auf das vorgeschriebene Drehmoment anziehen. Siehe EM-104, „Demontage und Montage“.
2 : Pleuel
A : Beispiel
B : Messrichtung Innendurchmesser
• Den Innendurchmesser des Pleuelgroßendes mit einem Innenmessgerät messen.
Sollwert: Siehe EM-134, „Zylinderblock“.
• Bei Abweichung vom Sollwert die Pleuelbaugruppe ersetzen.
PLEUELBUCHSE – ÖLSPIEL
Innendurchmesser der Pleuelbuchse. Den Innendurchmesser der Pleuelbuchse mit einem Innenmessgerät (A) messen.
Sollwert: Siehe EM-134, „Zylinderblock“.
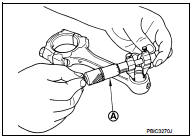
Kolbenbolzen-Außendurchmesser: Den Außendurchmesser des Kolbenbolzens mit einem Messschraubenmikrometer (A) messen.
Sollwert: Siehe EM-134, „Zylinderblock“.
Ölspiel der Pleuelbuchse (Ölspiel der Pleuelbuchse) = (Innendurchmesser der Pleuelbuchse) – (Außendurchmesser des Kolbenbolzens)
Sollwert und Grenzwert: Siehe EM-134, „Zylinderblock“.
• Falls der Messwert außerhalb des Sollwerts liegt, Pleuel-Baugruppe und/oder Kolben- und Kolbenbolzen-Baugruppe ersetzen. • Beim Ersetzen von Kolben- und Kolbenbolzen-Baugruppe siehe EM-122, "Kolben".• Bei Austausch der Pleuelbaugruppe. Siehe EM-123, „Pleuellager“.
VERZUG DER ZYLINDERBLOCK-OBERFLÄCHE
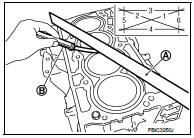
• Die Dichtung auf der Zylinderblockoberfläche mit einem Schaber entfernen und außerdem Motoröl, Kesselstein, Kohlenstoffablagerungen oder sonstige Verunreinigungen beseitigen.
VORSICHT:Darauf achten, dass keine Dichtungsreste in Motoröl- oder Motorkühlmittelkanäle gelangen.
• Den Verzug der Zylinderblock-Oberseite an mehreren verschiedenen Punkten in sechs Richtungen mit einem Haarlineal (A) und einer Fühlerlehre (B) messen.
Grenzwert: Siehe EM-134, „Zylinderblock“.
• Bei Überschreiten des Grenzwerts den Zylinderblock ersetzen.
INNENDURCHMESSER DES HAUPTLAGERSITZES
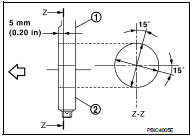
• Hauptlagerdeckel ohne eingebaute Hauptlager montieren und die Schrauben des Hauptlagerdeckels mit dem vorgeschriebenen Drehmoment anziehen. Siehe EM-104, "Demontage und Montage". • Innendurchmesser der Hauptlageraufnahme mit einer Innenmessuhr messen.• Die in der Abbildung gezeigte Position [5 mm (0.20 in)] von der Vorderseite des Hauptlagersitzes nach hinten in den 2 in der Abbildung gezeigten Richtungen messen. Der kleinere Wert ist der Messwert.
1 : Zylinderblock
2 : Hauptlagerdeckel : Motorvorderseite
Sollwert: Siehe EM-134, „Zylinderblock“.
• Bei Abweichung vom Sollwert den Zylinderblock und die Hauptlagerdeckel-Baugruppe ersetzen.
HINWEIS:
Die Hauptlagerdeckel können nicht einzeln ersetzt werden, da sie zusammen mit dem Zylinderblock bearbeitet werden.
KOLBENSPIEL IM ZYLINDERLAUFBAHN
Innendurchmesser der Zylinderbohrung • Die Zylinderbohrung mit einem Bohrungsmessgerät an sechs verschiedenen Punkten je Zylinder auf Verschleiß, Unrundheit und Konizität messen. [(A) und (B) Richtungen bei (C), (D) und (E)] [(A) liegt in Längsrichtung des Motors]
f : 10 mm (0.39 in)
g : 60 mm (2.36 in)
h : 130 mm (5.12 in)
:
Zur Bestimmung der Zylinderbohrungsklasse die Zylinderbohrung in Richtung (B) an Position (D) messen.

Sollwert:
Innendurchmesser der Zylinderbohrung: Siehe EM-134, "Zylinderblock".
Grenzwert: Unrundheit [Differenz zwischen (A) und (B)] Konizität [Differenz zwischen (C) und (D)] : Siehe EM-134, „Zylinderblock“.
• Bei Überschreiten des Messwerts oder bei Riefen und/oder Festfressspuren an der Zylinderinnenwand den Zylinderblock ersetzen.
HINWEIS:
Übermaßkolben sind nicht erhältlich.
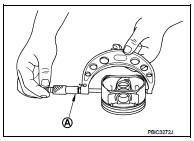
Kolbenschaftdurchmesser. Den Außendurchmesser des Kolbenschafts mit einem Messschraube (A) messen.
Sollwert: Siehe EM-134, „Zylinderblock“.
Kolbenspiel im Zylinderlaufbahn. Aus dem Kolbenschaftdurchmesser und dem Innendurchmesser der Zylinderbohrung [Richtung (B), Position (D)] berechnen.
A : Richtung A
C : Position C
E : Position E
f : 10 mm (0.39 in)
g : 60 mm (2.36 in)
h : 130 mm (5.12 in)
(Spiel) = (Innendurchmesser der Zylinderbohrung) – (Kolbenschaftdurchmesser)
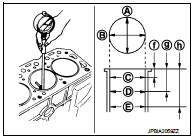
Sollwert und Grenzwert: Siehe EM-134, „Zylinderblock“.
• Bei Überschreiten des Grenzwerts Kolben und Kolbenbolzen-Baugruppe und/oder Zylinderblock ersetzen. Siehe EM-122, „Kolben“.
DURCHMESSER DES KURBELWELLEN-HAUPTLAGERZAPFENS
• Den Außendurchmesser der Kurbelwellen-Hauptlagerzapfen mit einer Messschraube (A) messen.
Sollwert: Siehe EM-134, „Zylinderblock“.
• Bei Abweichung vom Sollwert das Hauptlagerspiel messen.
Anschließend Untermaßlager verwenden. Siehe EM-138, „Hauptlager“.

DURCHMESSER DES KURBELWELLEN-HUBZAPFENS
• Den Außendurchmesser des Kurbelwellen-Hubzapfens mit einer Messschraube messen.
Sollwert: Siehe EM-134, „Zylinderblock“.
• Bei Abweichung vom Sollwert das Pleuellagerspiel messen. Anschließend Untermaßlager verwenden. Siehe EM-138, „Pleuellager“.
UNRUNDHEIT UND KONIZITÄT DER KURBELWELLE
• Die Maße an vier verschiedenen Stellen gemäß Abbildung an jedem Hauptlagerzapfen und Hubzapfen mit einem Messschraubenmikrometer messen. • Unrundheit wird durch die Maßdifferenz zwischen (X) und (Y) an (A) und (B) angezeigt.• Die Konizität wird durch die Maßdifferenz zwischen (A) und (B) an (X) und (Y) angegeben.
Grenzwert: Unrundheit [Differenz zwischen (X) und (Y)] Konizität [Differenz zwischen (A) und (B)] : Siehe EM-134, „Zylinderblock“.
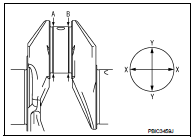
• Falls der Messwert den Grenzwert überschreitet, Kurbelwelle nacharbeiten oder ersetzen.
• Bei Nachbearbeitung das Lagerspiel des nachgearbeiteten Hauptlager- und/oder Hubzapfens messen. Anschließend Hauptlager und/oder Pleuellager auswählen. Siehe EM-123, „Pleuellager“ und/oder EM-125, „Hauptlager“.
RUNDLAUFABWEICHUNG DER KURBELWELLE
• Einen Prismenblock (V-Block) auf einen präzise ebenen Tisch stellen, um die Lagerzapfen an beiden Enden der Kurbelwelle abzustützen. • Eine Messuhr (A) senkrecht nach oben auf den Hauptlagerzapfen Nr. 3 aufsetzen.• Die Kurbelwelle drehen und dabei die Bewegung des Zeigers an der Messuhr ablesen. (Gesamtanzeige)
Sollwert und Grenzwert: Siehe EM-134, „Zylinderblock“.
• Bei Überschreiten des Grenzwerts die Kurbelwelle ersetzen.
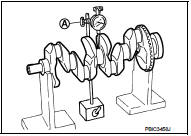
PLEUELLAGER – ÖLSPIEL
Berechnungsmethode
• Pleuellager (2) in Pleuel (3) und Pleuellagerdeckel (1) einbauen und die Pleuel-deckelschrauben auf das vorgeschriebene Drehmoment anziehen. Siehe EM-104, „Demontage und Montage“.
A : Beispiel
B : Messrichtung Innendurchmesser
• Den Innendurchmesser des Pleuellagers mit einem Innenmessgerät messen.
(Lagerspiel) = (Innendurchmesser des Pleuellagers) – (Durchmesser des Kurbelwellen-Hubzapfens)
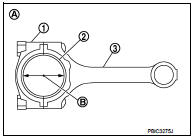
Sollwert und Grenzwert : Siehe EM-138, „Pleuellager“.
• Bei Überschreiten des Grenzwerts das passende Pleuellager anhand des Durchmessers des Pleuelgroßendes und des Durchmessers des Kurbelwellen-Hubzapfens auswählen, um das vorgeschriebene Lagerspiel zu erreichen. Siehe EM-123, „Pleuellager“.
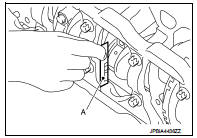
Anwendung von Plastigage • Motoröl und Schmutz an Kurbelwellenhubzapfen und an den Oberflächen aller Lager vollständig entfernen. • Ein Plastigage-Stück etwas kürzer als die Lagerbreite abschneiden und in Kurbelwellenachsrichtung auflegen, dabei die Ölbohrungen aussparen.• Pleuellager in Pleuel und Deckel einbauen und die Pleuel-deckelschrauben auf das vorgeschriebene Drehmoment anziehen. Siehe EM-104, „Demontage und Montage“.
VORSICHT:Kurbelwelle niemals drehen.
• Pleueldeckel und Lager abnehmen und mit der Skala (A) auf der Plastigage-Hülle die Breite des Plastigage-Streifens messen.
HINWEIS:
Das Vorgehen bei Überschreiten des Grenzwerts entspricht dem unter „Berechnungsmethode“ beschriebenen.
HAUPTLAGER – ÖLSPIEL
Berechnungsmethode • Hauptlager (3) in Zylinderblock (1) und Hauptlagerdeckel (2) einbauen und die Hauptlagerdeckel-Befestigungsschrauben auf das vorgeschriebene Drehmoment anziehen. Siehe EM-104, „Demontage und Montage“.
A : Beispiel
B : Messrichtung Innendurchmesser
• Den Innendurchmesser des Hauptlagers mit einem Bohrungsmessgerät messen.
(Lagerspiel) = (Innendurchmesser des Hauptlagers) – (Durchmesser des Kurbelwellen-Hauptlagerzapfens)
Sollwert und Grenzwert : Siehe EM-138, „Hauptlager“.

• Bei Überschreiten des Grenzwerts das passende Hauptlager anhand des Innendurchmessers des Hauptlagers und des Durchmessers des Kurbelwellen-Hauptlagerzapfens auswählen, um das vorgeschriebene Lagerspiel zu erreichen. Siehe EM-125, „Hauptlager“.
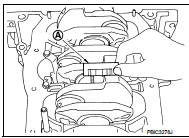
Anwendung von Plastigage • Motoröl und Schmutz an Hauptlagerzapfen der Kurbelwelle und an den Oberflächen aller Lager vollständig entfernen. • Ein Plastigage-Stück etwas kürzer als die Lagerbreite abschneiden und in Kurbelwellenachsrichtung auflegen, dabei die Ölbohrungen aussparen.• Hauptlager in Zylinderblock und Hauptlagerdeckel einbauen und die Hauptlagerdeckel-Befestigungsschrauben mit dem vorgeschriebenen Drehmoment anziehen. Siehe EM-104, „Demontage und Montage“.
VORSICHT:Kurbelwelle niemals drehen.
• Hauptlagerdeckel und Lager ausbauen und mithilfe der Skala (A) auf dem Plastigage-Beutel die Breite des Plastigage-Streifens messen.
HINWEIS:
Das Vorgehen bei Überschreiten des Grenzwerts entspricht dem unter „Berechnungsmethode“ beschriebenen.
HAUPTLAGER-QUETSCHHÖHE
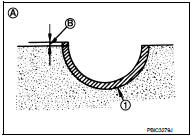
• Wenn der Hauptlagerdeckel nach dem Anziehen mit vorgeschriebenem Drehmoment bei eingebauten Hauptlagern (1) ausgebaut wird, muss das Lagerende überstehen (B). Siehe EM-104, „Demontage und Montage“.
A : Beispiel
Sollwert : Es muss eine Quetschhöhe vorhanden sein.
• Wenn der Sollwert nicht erreicht wird, Hauptlager ersetzen.
PLEUELLAGER-QUETSCHHÖHE
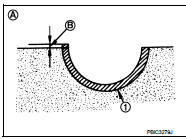
• Wenn der Pleuellagerdeckel nach dem Anziehen mit vorgeschriebenem Drehmoment bei eingebauten Pleuellagern (1) ausgebaut wird, muss das Lagerende überstehen (B). Siehe EM-104, „Demontage und Montage“.
A : Beispiel
Sollwert : Es muss eine Quetschhöhe vorhanden sein.
• Wenn der Sollwert nicht erreicht wird, Pleuellager ersetzen.
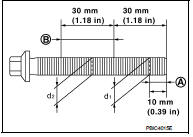
AUSSENDURCHMESSER HAUPTLAGERDECKEL-SCHRAUBE
• Außendurchmesser (d1) und (d2) an zwei Stellen gemäß Abbildung messen.
A : Messstelle (d1) B : Messstelle (d2)
• Wenn eine Verringerung an anderen Stellen als im Bereich (B) auftritt, als (d2) werten.
Grenzwert [(d1) – (d2)]: 0,15 mm (0,0059 in)
• Wenn der Grenzwert überschritten wird (große Maßabweichung), Hauptlagerdeckel-Befestigungsschraube durch eine neue ersetzen.
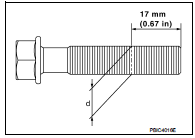
AUSSENDURCHMESSER PLEUELDECKEL-SCHRAUBE
• Den Außendurchmesser (d) an der in der Abbildung gezeigten Position messen.• Wenn eine Verringerung an einer anderen Stelle als (d) auftritt, als (d) werten.
Grenzwert: 7,75 mm (0,3051 in)
• Wenn (d) den Grenzwert überschreitet (wenn es dünner wird), Pleuelschraube durch eine neue ersetzen.
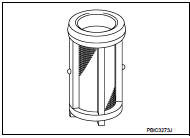
VERSTOPFTER ODER BESCHÄDIGTER ÖLFILTER (FÜR VARIABLE VENTILSTEUERUNG DER EINLASSSEITE)
• Sicherstellen, dass sich kein Fremdmaterial am Ölfilter befindet, und den Ölfilter auf Verstopfung prüfen.- Bei Bedarf reinigen.
• Ölfilter auf Beschädigungen prüfen.- Bei Bedarf ersetzen.
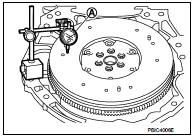
SCHWUNGRADSCHLAG (SCHALTGETRIEBE-MODELLE)
• Die Planlaufabweichung der Schwungrad-Anlagefläche mit einer Messuhr (A) messen.• Schlag am Durchmesser von 210 mm (8,27 in) messen.
Grenzwert: 0,45 mm (0,0177 in) oder weniger.
• Liegt der Messwert außerhalb des Sollwerts, das Schwungrad ersetzen.• Wenn Brandspuren oder Verfärbungen auf der Oberfläche festgestellt werden, mit Schleifpapier nacharbeiten.
VORSICHT:Beim Messen Magnetfelder (z. B. durch den Messuhrenhalter) von der Signalscheibe am hinteren Kurbelwellenende fernhalten.
AXIALSPIEL DES SCHWUNGRADS (SCHALTGETRIEBE-MODELLE)
VORSICHT:Zweimassen-Schwungrad niemals zerlegen.
Axialspiel (in Längsrichtung) messen: • Das Axialspiel (in Längsrichtung) messen, wenn an der Stelle mit 125 mm (4,92 in) Radius von der Mitte des Schwungrads eine Kraft von 100 N (10,2 kg, 22 lb) aufgebracht wird.
Sollwert: 1,8 mm (0,071 in) oder weniger
• Liegt der Messwert außerhalb des Sollwerts, das Schwungrad ersetzen.
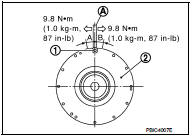
Bewegungsmaß in radialer (Dreh-)Richtung mit folgendem Verfahren prüfen:
1. Befestigungsschraube (1) des Kupplungsdeckels in die Befestigungsbohrung des Kupplungsdeckels einsetzen und einen Drehmomentschlüssel (A) auf der Verlängerung der Mittellinie des Schwungrads (2) ansetzen.• Schraube mit einem Drehmoment von 9.8 N·m anziehen, damit sie sich nicht lockert.
2. Ohne Lasteinwirkung eine Markierung auf den Umfängen der beiden Schwungradmassen anbringen (Messbezugspunkte). 3. In jeder Richtung eine Kraft von 9.8 N·m aufbringen und den Verschiebeweg an der Masse auf der Getriebeseite markieren.4. Die Bewegungsmaße „A“ und „B“ am Umfang des Schwungrads auf der Getriebeseite messen.
Grenzwert: 33,2 mm (1,307 in) oder weniger.
• Liegt der Messwert außerhalb des Sollwerts, das Schwungrad ersetzen.
ANTRIEBSPLATTE (CVT-MODELLE)
• Antriebsplatte und Signalplatte auf Verformung oder Beschädigung prüfen.
VORSICHT:• Antriebsscheibe niemals zerlegen. • Antriebsscheibe niemals mit der Signalscheibe nach unten ablegen. • Beim Umgang mit der Signalscheibe darauf achten, dass sie nicht beschädigt oder verkratzt wird. • Signalscheibe so handhaben, dass sie nicht magnetisiert wird.
d.
• Falls etwas festgestellt wird, Antriebsplatte ersetzen.