Zylinderkopf
Explosionsdarstellung
AUSBAU
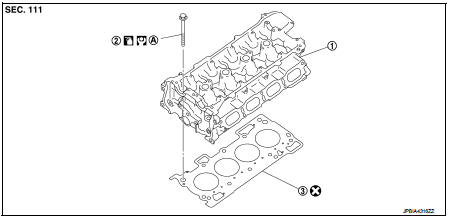
1. Zylinderkopfbaugruppe 2. Zylinderkopfschraube
3. Zylinderkopfdichtung
A. Das Anziehen muss gemäß dem Montageverfahren erfolgen.
Siehe EM-91
 : N·m (kg-m, ft-lb)
 : Nach jedem
Ausbau immer ersetzen.
 : Mit Öl zu schmieren.
AUSBAU
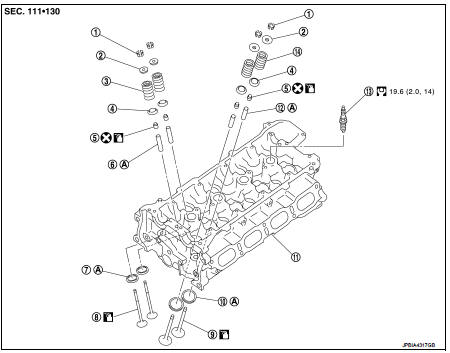
1. Ventilkeil
2. Federteller 3. Ventilfeder (AUS)
4. Federsitz
5. Ventilschaftdichtung
6. Ventilführung (AUS)
7. Ventilsitz (AUS)
8. Ventil (AUS)
9. Ventil (EIN)
10. Ventilsitz (EIN)
11. Zylinderkopf
12. Ventilführung (EIN)
13. Zündkerze
14. Ventilfeder (EIN)
A. Der Austausch muss gemäß dem Ausbau- und Einbauverfahren erfolgen.
Siehe EM-92
: N·m (kg-m, ft-lb) : Nach jedem Ausbau immer ersetzen.
: Mit Öl zu schmieren.
Ausbau und Einbau
AUSBAU
1. Folgende Bauteile und zugehörige Teile ausbauen. • Abgaskrümmer: Siehe EM-38, "Explosionsdarstellung". • Ansaugkrümmer: Siehe EM-28, "Explosionsdarstellung". • Einspritzventil und Kraftstoffverteiler: Siehe EM-47, "Explosionsdarstellung". • Kühlmittelaustritt: Siehe CO-26, "Explosionsdarstellung". • Ventildeckel: Siehe EM-23, "Explosionsdarstellung". • Steuerdeckel, Steuerkette: Siehe EM-67, "Explosionsdarstellung".• Nockenwelle: Siehe EM-78, „Explosionsdarstellung“.
2. Zylinderkopf ausbauen.
• Zylinderkopfschrauben in der umgekehrten Reihenfolge wie in der Abbildung gezeigt lösen.
 : Motorvorderseite
• Zylinderkopfschrauben mit einer TORX-Steckschlüsseleinsatz lösen.

3. Zylinderkopfdichtung ausbauen.
EINBAU
1. Zylinderkopfdichtung einbauen.2. Zylinderkopf einbauen und die Zylinderkopfschrauben in der in der Abbildung gezeigten numerischen Reihenfolge mit folgendem Verfahren anziehen.
: Motorvorderseite
VORSICHT:
Werden Zylinderkopfschrauben wiederverwendet, vor dem Einbau deren Außendurchmesser prüfen. Siehe EM-96, "Inspektion". a. Neues Motoröl auf die Gewinde und die Auflagefläche der Befestigungsschrauben auftragen.
b. Alle Zylinderkopfschrauben anziehen.

 : 40 N·m
c. Alle Zylinderkopfschrauben um 100 Grad im Uhrzeigersinn weiterdrehen (Winkelanzug).
Niemals ohne Werkzeug durch Sichtprüfung beurteilen.d. Vollständig lösen.
: 0 N·m
VORSICHT:
In diesem Schritt die Zylinderkopfschrauben in der umgekehrten Reihenfolge lösen, wie in der Abbildung angegeben.
e. Alle Zylinderkopfschrauben anziehen.
: 40 N·m
f. Alle Zylinderkopfschrauben um 95 Grad im Uhrzeigersinn weiterdrehen (Winkelanzug).
g. Alle Zylinderkopfschrauben erneut um 95 Grad im Uhrzeigersinn weiterdrehen (Winkelanzug).
3. Die übrigen Teile in umgekehrter Reihenfolge des Ausbaus montieren.
Zerlegen und Zusammenbauen
AUSBAU
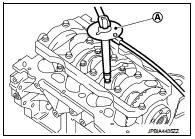
1. Zündkerze mit dem Zündkerzenschlüssel (handelsübliches Werkzeug) ausbauen. 2. Tassenstößel ausbauen. • Einbaupositionen kennzeichnen und getrennt von anderen Teilen lagern.3. Ventilkeil ausbauen.
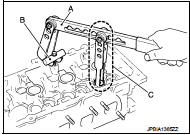
• Ventilfeder mit dem Ventilfedernspanner [SST: KV10116200 (J-26336-A)] (A), dem Aufsatz [SST: KV10115900 (J-26336-20)] (C) und dem Adapter [SST: KV10109220 ( — )] (B) zusammendrücken. Ventilkeil mit einem Magnethalter entfernen.
VORSICHT:Die Tassenstößelbohrungen nicht beschädigen.
4. Federteller und Ventilfeder (mit Federsitz) ausbauen.
VORSICHT:Den Federsitz niemals von der Ventilfeder abnehmen.
.
5. Ventilschaft zur Brennraumseite drücken und Ventil ausbauen. • Einbaupositionen kennzeichnen und getrennt von anderen Teilen lagern.6. Ventilschaftdichtung mit einem Abzieher für Ventilschaftdichtungen [SST: KV10107902 (J-38959)] (A) ausbauen.

7. Wenn der Ventilsitz ersetzt werden muss.
• Alten Ventilsitz ausbohren, bis er zusammenbricht. Das Ausbohren darf nicht über die Unterseite der Ventilsitzaufnahme im Zylinderkopf hinausgehen. Die Tiefenbegrenzung der Maschine entsprechend einstellen. Siehe EM-132, „Zylinderkopf“.
VORSICHT:Die Ventilsitzbohrung niemals übermäßig aufbohren, um Beschädigungen am Zylinderkopf zu vermeiden. 8. Wenn die Ventilführung ersetzt werden muss.
a. Zum Ausbau der Ventilführung den Zylinderkopf durch Eintauchen in erwärmtes Öl (A) auf 110 bis 130 °C erwärmen.
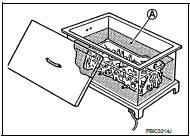
b. Ventilführung mit einem Hammer und einem Ventilführungsdorn (handelsübliches Werkstattwerkzeug) herausschlagen.
VORSICHT:Der Zylinderkopf kann heiß sein. Schutzausrüstung tragen, um Verbrennungen zu vermeiden.
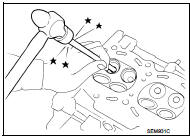
EINBAU
1. Nach dem Ausbau der Ventilführung diese einbauen.
VORSICHT:Durch eine Ventilführung im Übermaß [0,2 mm (0,008 in)] ersetzen.
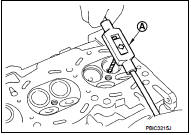
a. Ventilführungsbohrung im Zylinderkopf mit einer Ventilführungsreibahle (handelsübliches Werkstattwerkzeug) (A) aufreiben.
Für Ersatzteile: Übermaß [0,2 mm (0,008 in)] Siehe EM-132, „Zylinderkopf“.
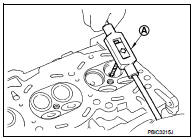
b. Zylinderkopf durch Eintauchen in erwärmtes Öl (A) auf 110 bis 130 °C erwärmen.
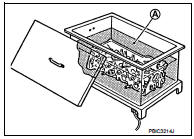
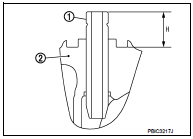
c. Ventilführung (1) von der Nockenwellenseite auf die in der Abbildung gezeigten Maße einpressen.
2: Zylinderkopf
Überstand (H): Siehe EM-132, „Zylinderkopf“.
VORSICHT:Der Zylinderkopf kann heiß sein. Schutzausrüstung tragen, um Verbrennungen zu vermeiden.
d. Ventilführung mit einer Ventilführungsreibahle (handelsübliches Werkstattwerkzeug) (A) auf Endmaß reiben.
Standard: Siehe EM-132, „Zylinderkopf“.
2. Nach dem Ausbau des Ventilsitzes diesen einbauen.
VORSICHT:Durch einen Ventilsitz im Übermaß [0,5 mm (0,020 in)] ersetzen.
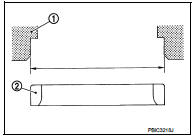
a. Durchmesser der Aufnahme (1) im Zylinderkopf für den Ersatz-Ventilsitz (2) aufreiben.
Für Ersatzteile: Übermaß [0,5 mm (0,020 in)] Siehe EM-132, „Zylinderkopf“.
• Unbedingt kreisförmig konzentrisch zur Mitte der Ventilführung reiben.
Dadurch sitzt der Ventilsitz korrekt.
b. Zylinderkopf durch Eintauchen in erwärmtes Öl (A) auf 110 bis 130 °C erwärmen.

c. Ventilsitze mit Trockeneis gut abkühlen. Ventilsitz in den Zylinderkopf einpressen.
VORSICHT:• Gekühlte Ventilsitze niemals direkt berühren.• Der Zylinderkopf kann heiß sein. Schutzausrüstung tragen, um Verbrennungen zu vermeiden.
d. Mit einem Ventilsitzfräser-Satz (handelsübliches Werkstattwerkzeug) oder einer Ventilsitzschleifmaschine den Ventilsitz auf die vorgegebenen Maße bearbeiten. Die Maße siehe EM-132, „Zylinderkopf“.
VORSICHT:Beim Verwenden des Ventilsitzfräsers den Griff des Fräsers mit beiden Händen fest greifen. Dann die Auflagefläche rundum gleichmäßig mit Druck beaufschlagen und in einem Zug fräsen. Ungleichmäßiger Druck auf den Fräser oder mehrmaliges Fräsen mit unterbrochenem Ansatz kann zu einem stufigen Ventilsitz führen.
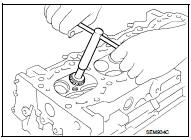
e. Mit Schleifpaste das Ventil einschleifen, um die Ventilsitzauflage einzustellen.
f. Den korrekten Tragebild erneut prüfen. Siehe EM-96, „Inspektion“.
3. Ventilschaftdichtung einbauen.• Mit einem Dorn für Ventilschaftdichtungen [SST: KV10115600 (J-38958)] (A) einbauen, um das in der Abbildung gezeigte Maß einzuhalten.
HINWEIS:
Das Maß ist die Höhe, die vor dem Einbau der Ventilfeder (mit Federsitz) gemessen wird.
Höhe (H) : 15,1 - 15,7 mm (0,594 - 0,618 in)

4. Ventil einbauen.
• Den größeren Durchmesser auf der Einlassseite einbauen.
5. Ventilfeder (mit Federsitz) einbauen.
• Die kleinere Steigung (Seite des Federsitzes) zur Seite des Zylinderkopfs (B) einbauen.
1: Federsitz (nicht von der Ventilfeder abnehmen.)
• Die Kennfarbe (A) der Ventilfeder prüfen.
Einlass: Weiß
Auslass: Orange

6. Federteller einbauen.
7. Ventilkeil einbauen.
• Ventilfeder mit dem Ventilfedernspanner [SST: KV10116200 (J-26336-A)] (A), dem Aufsatz [SST: KV10115900 (J-26336-20)] (C) und dem Adapter [SST: KV10109220 ( — )] (B) zusammendrücken. Ventilkeil mit einem Magnethalter einbauen.
• Nach der Montage das Ventilschaftende leicht mit einem Kunststoffhammer abklopfen, um den korrekten Sitz zu prüfen.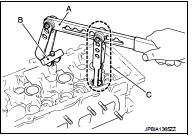
8. Tassenstößel einbauen.
• In der ursprünglichen Position einbauen.
9. Zündkerze mit einem Zündkerzenschlüssel (handelsübliches Werkstattwerkzeug) einbauen.
Inspektion
PRÜFUNG NACH DEM AUSBAU
Außendurchmesser der Zylinderkopfschrauben
• Zylinderkopfschrauben werden im Bereich der plastischen Dehnung angezogen. Wenn die Durchmesserdifferenz zwischen (d1) und (d2) den Grenzwert überschreitet, durch neue Schrauben ersetzen.
Grenzwert [(d1) – (d2)]: 0,15 mm (0,0059 in)
• Tritt eine Verringerung des Außendurchmessers an einer anderen Stelle als (d2) auf, diese Stelle als Punkt (d2) verwenden.

Verzug des Zylinderkopfs HINWEIS
:
Bei dieser Prüfung ist auch der Verzug des Zylinderblocks zu prüfen. Siehe EM-112, „Inspektion“.
1. Motoröl abwischen und Kesselstein (ablagerungsartige Rückstände), Dichtung, Dichtmittel, Verkohlungen usw. mit einem Schaber entfernen.
VORSICHT:Dichtungsrückstände niemals in Öl- oder Wasserkanäle des Motors gelangen lassen.
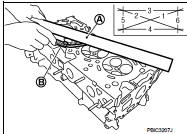
2. Den Verzug an mehreren Stellen der Unterseite des Zylinderkopfs in sechs Richtungen mit Haarlineal (A) und Fühlerlehre (B) messen.
Grenzwert: Siehe EM-132, „Zylinderkopf“.
• Bei Überschreitung des Grenzwerts Zylinderkopf ersetzen.
PRÜFUNG NACH DER DEMONTAGE
VENTILMASSE• Die Maße jedes Ventils prüfen. Die Maße siehe EM-132, „Zylinderkopf“.
• Liegen die Maße außerhalb des Sollwerts, Ventil ersetzen und den Ventilsitzkontakt prüfen. Siehe „VENTILSITZKONTAKT“.
VENTILFÜHRUNGSSPIEL
Ventilschaftdurchmesser
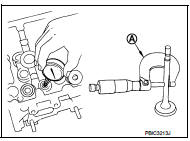
• Durchmesser des Ventilschafts mit Messschraube (A) messen.
Sollwert: Siehe EM-132, „Zylinderkopf“.
Innendurchmesser der Ventilführung • Innendurchmesser der Ventilführung mit Innenmessgerät messen.
Sollwert: Siehe EM-132, „Zylinderkopf“.
Ventilführungsspiel • (Ventilführungsspiel) = (Innendurchmesser der Ventilführung) – (Ventilschaftdurchmesser)
Sollwert und Grenzwert: Siehe EM-132, „Zylinderkopf“.
• Überschreitet der berechnete Wert den Grenzwert, Ventil und/oder Ventilführung ersetzen. Wenn die Ventilführung ersetzt werden muss, siehe EM-92, „Demontage und Montage“.
VENTILSITZTRAGEBILD• Nach Prüfung, dass die Maße von Ventilführungen und Ventilen innerhalb der Vorgaben liegen, dieses Verfahren durchführen. • Berlinerblau (oder Bleiweiß) auf die Auflagefläche des Ventilsitzes auftragen, um das Tragebild des Ventils zu prüfen.
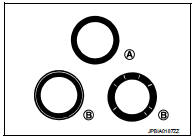
• Prüfen, ob das Tragbild am gesamten Umfang durchgehend ist.
A : OK
• Falls nicht, Ventilsitz durch Schleifen anpassen und erneut prüfen. Zeigt die Dichtfläche auch nach der erneuten Prüfung noch den Zustand „NG“ (B), Ventilsitz ersetzen. Siehe EM-92, „Demontage und Montage“.
VENTILFEDER-RECHTWINKLIGKEIT
• Einen Winkel (A) entlang der Seite der Ventilfeder anlegen und die Feder drehen. Das maximale Spiel zwischen Federoberseite und Winkel messen.
B : Kontakt
Grenzwert: Siehe EM-132, „Zylinderkopf“.
• Bei Überschreitung des Grenzwerts Ventilfeder ersetzen.

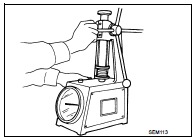
VENTILFEDERABMESSUNGEN UND VENTILFEDERDRUCKBELASTUNG
• Ventilfederdruck mit eingebautem Ventilfederteller bei der vorgeschriebenen Federhöhe prüfen.
VORSICHT:Den Federteller niemals von der Ventilfeder abnehmen.
Standard: Siehe EM-132, „Zylinderkopf“.
• Liegt die Einbaukraft oder die Kraft bei geöffnetem Ventil außerhalb des Sollwerts, Ventilfeder (mit Ventilfederteller) ersetzen.
PRÜFUNG NACH DEM EINBAU
Dichtheitsprüfung Im Folgenden werden die Verfahren zur Prüfung auf Flüssigkeitsaustritt, Schmiermittelaustritt und Abgasaustritt beschrieben.
• Vor dem Motorstart Öl- und Flüssigkeitsstände prüfen, einschließlich Motorkühlmittel und Motoröl. Liegt der Stand unter der vorgeschriebenen Menge, bis zur vorgegebenen Markierung auffüllen. Siehe MA-13, "Betriebsstoffe und Schmiermittel". • Folgendes Verfahren zur Prüfung auf Kraftstoffleckage anwenden. - Zündschalter auf „ON“ stellen (Motor aus). Bei anliegendem Kraftstoffdruck in der Kraftstoffleitung die Verbindungsstellen auf Leckage prüfen. - Motor starten. Bei erhöhter Motordrehzahl die Verbindungsstellen erneut auf Leckage prüfen. • Motor laufen lassen und auf ungewöhnliche Geräusche und Vibrationen prüfen. • Motor gründlich warmlaufen lassen und prüfen, ob Kraftstoff, Abgase oder Flüssigkeiten einschließlich Motoröl und Motorkühlmittel austreten. • Luft aus den Leitungen und Schläuchen entlüften, z. B. im Kühlsystem.• Nach dem Abkühlen des Motors Öl- und Flüssigkeitsstände erneut prüfen, einschließlich Motoröl und Motorkühlmittel. Bei Bedarf bis zum vorgegebenen Stand nachfüllen.

*: Getriebeöl/Automatikgetriebeöl/CVT-Flüssigkeit, Servolenkungsflüssigkeit, Bremsflüssigkeit usw.