Serviceinformationen – Blechbearbeitung ++
Werkzeuge für die Blechbearbeitung
Werkzeuge für die Blechbearbeitung
Dieser Abschnitt erläutert verschiedene Werkzeuge, die bei Karosseriearbeiten verwendet werden.
Hämmer
Ein Hammer wird verwendet, um Beulen, Vorsprünge oder andere Verformungen zu korrigieren. Es gibt verschiedene Formen, die je nach Verwendungszweck gestaltet sind.
(1) ARTEN UND MERKMALE VON HÄMMERN

(2) AUSWAHL UND PFLEGE VON HÄMMERN
Je nach Anwendung oder Verwendungszweck sind leichtere oder schwerere Hämmer zu wählen.
Das Gewicht des Hammers ist entsprechend der körperlichen Kraft des Anwenders zu wählen.
Die Pflege der Hämmer ist wichtig. Insbesondere die Hammerbahn muss stets sauber gehalten werden. Eine verformte oder beschädigte Hammerbahn führt zu verformten Blechteilen.
Blechhämmer dürfen daher nicht zum Schlagen auf andere Gegenstände, etwa einen Meißel, verwendet werden. Blechhämmer nicht mit gewöhnlichen Hämmern vermischen.
Das Nacharbeiten der Bahn eines Blechhammers wird im Folgenden erläutert.
(a) Den Hammer mit der Bahn nach oben in einem Schraubstock einspannen.
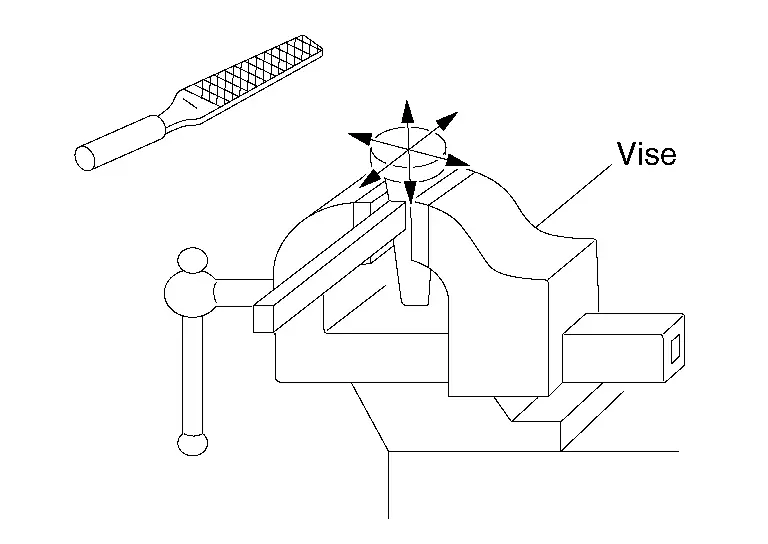
Ist die Hammerbahn verformt, mit einer Handfeile glätten.
(b) Die Bahn in alle Richtungen feilen. Nicht nur in eine Richtung feilen.
(c) Die Kante der Bahn anfasen, damit das Blech nicht eingekerbt oder verzogen wird.

(d) Nach dem Glätten der Hammerbahn mit einem Ölstein oder Schleifpapier der Körnung #400 - #800, um einen Holzklotz gewickelt, polieren. Die Bahn in alle Richtungen polieren.
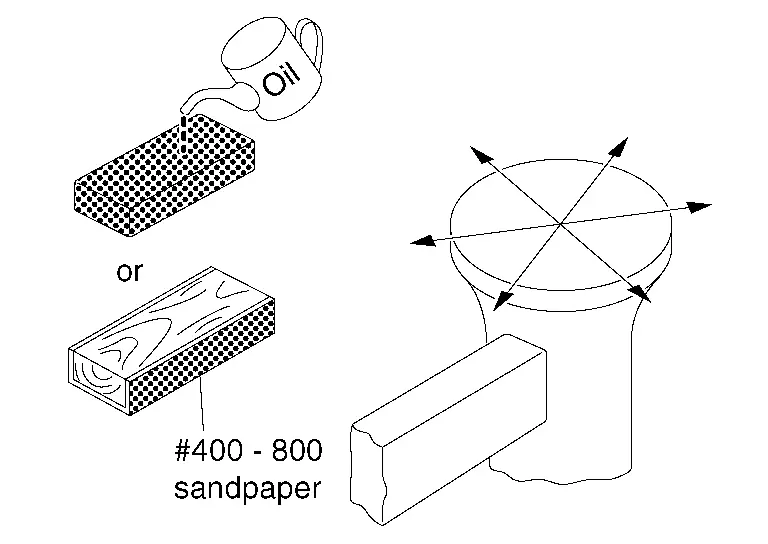
(e) Zur Prüfung der Oberfläche Markierfarbe auf die Hammerbahn auftragen. Ein Stück flaches Blech auf einer ebenen Fläche schlagen.

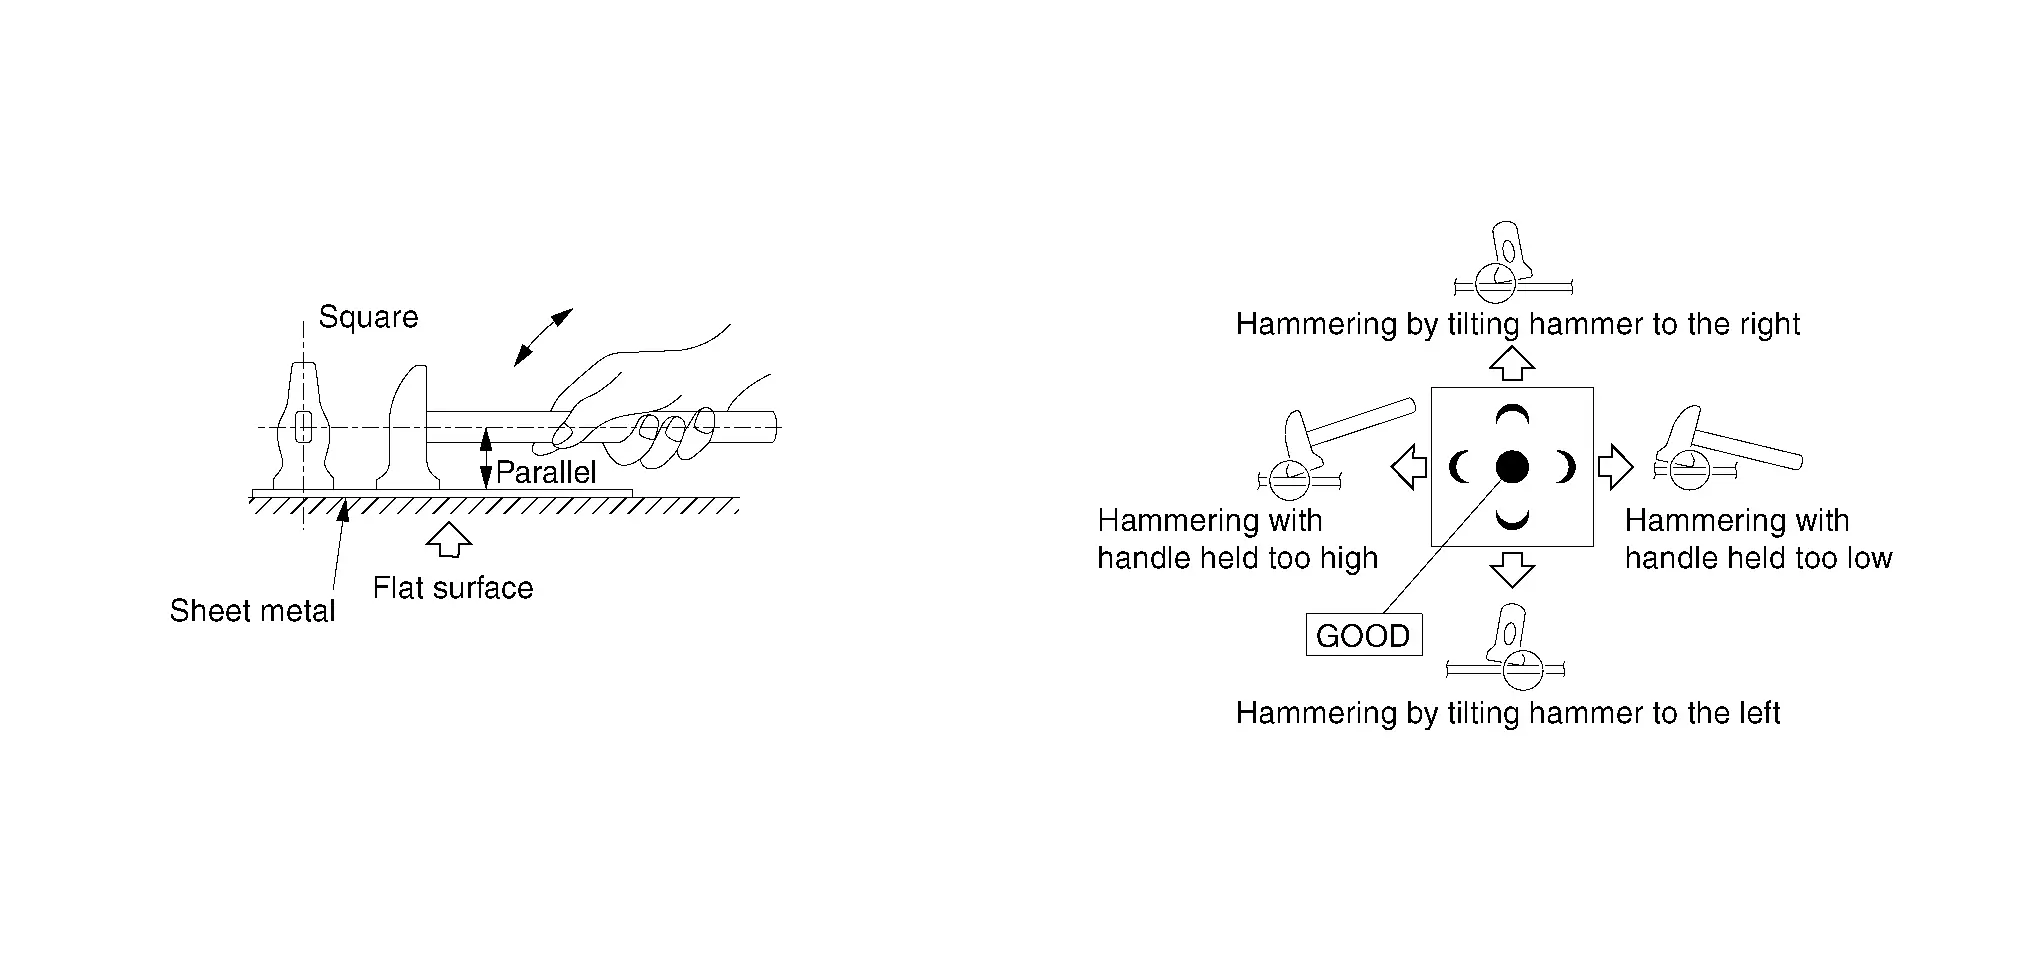
| GUT | : Die Farbe wird aus der Mitte der Bahn abgetragen. |
| NICHT GUT | : Die Farbe wird an einer anderen Stelle als der Mitte der Bahn abgetragen. Die Bahn erneut schleifen. |
(3) HALTEN UND SCHLAGEN MIT DEM HAMMER
(a) Hammer halten
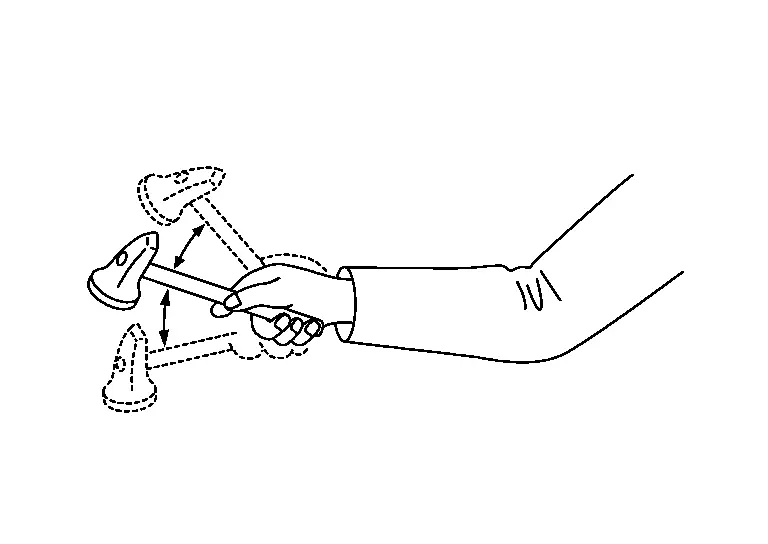
Den Hammergriff fest mit Mittel-, Ring- und kleinem Finger umfassen, damit er beim Schwingen nicht abrutscht.
Die Seiten des Hammergriffs locker mit Daumen und Zeigefinger umfassen, um seitliche Bewegungen zu verhindern.

(b) Hämmern
Bei groben Richtarbeiten kräftig zuschlagen.
Bei normalen Richtarbeiten den Hammer aus dem Handgelenk schwingen. Dabei dient der Arm als Führung für die Richtung des Hammers.
Beim Schlagen soll die Hammerbahn bündig mit der Blechoberfläche liegen. Trifft die Hammerkante die Oberfläche, entstehen Kerben im Blech.
Das Hämmern sollte etwa 100 Schläge pro Minute betragen und gleichmäßig erfolgen. Ein unregelmäßiger Schlagrhythmus führt zu ungleichmäßiger Schlagkraft. Blech dehnt sich beim Hämmern. Unregelmäßiges Hämmern erschwert außerdem das Richten des Blechs.
Dollys
Dollys werden in Kombination mit einem Hammer verwendet. Sie sind 1 kg - 2 kg (2 lb - 4 lb) schwere Stahlblöcke, schwerer als ein Hammer, mit verschiedenen Wölbungen und Ebenen.
(1) VERWENDUNG DER DOLLYS
(a) Den Dolly an der Unterseite des verformten Blechs ansetzen.
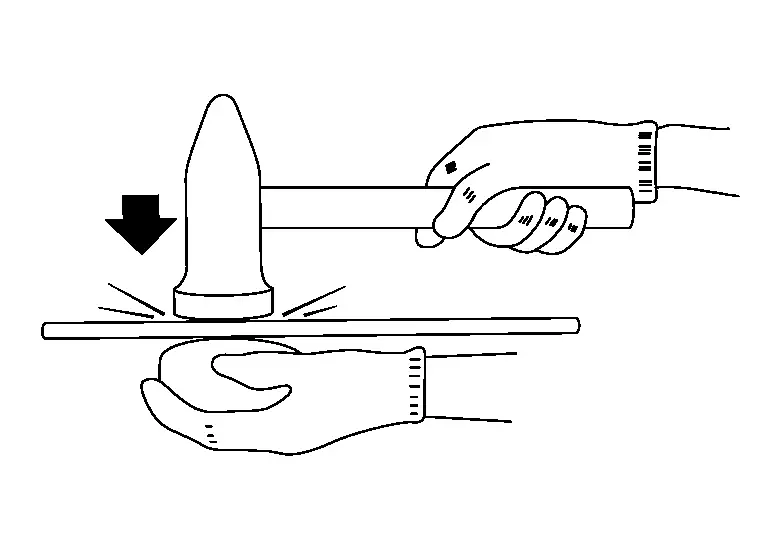
Den verformten Bereich des Blechs mit dem Hammer schlagen, um ihn zu strecken.
(b) Hammer und Dolly nach Bedarf versetzen und die Hammerschläge so lenken, dass sich das Blech biegt.
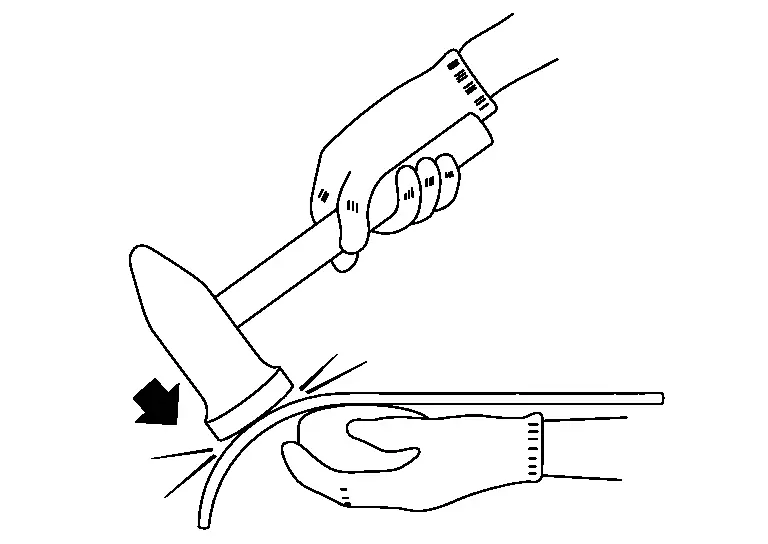
(c) Ist normales Hämmern wegen begrenzter Platzverhältnisse nicht möglich, den Dolly anstelle des Hammers verwenden und die Beule mit dem Dolly schlagen.
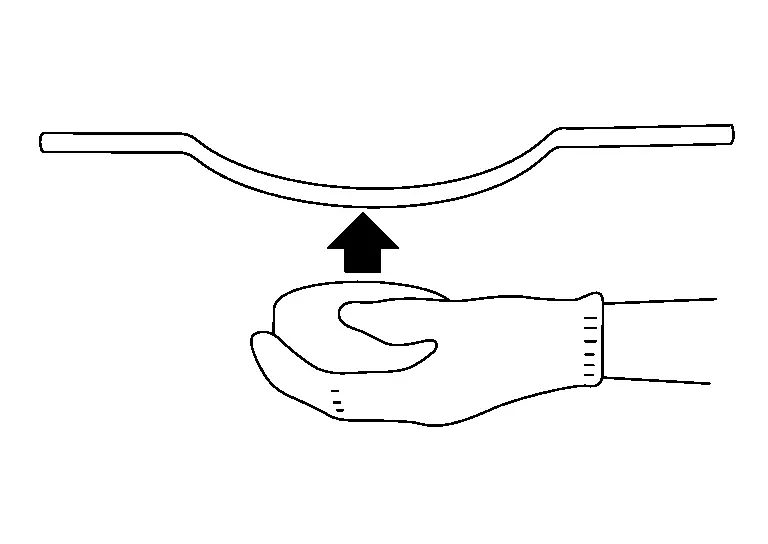
(2) ARTEN UND EIGENSCHAFTEN DER DOLLYS
 |
Universal-Dolly | Dieser wird auch Schienen-Dolly genannt. Er hat breite und schmale gewölbte Flächen. |
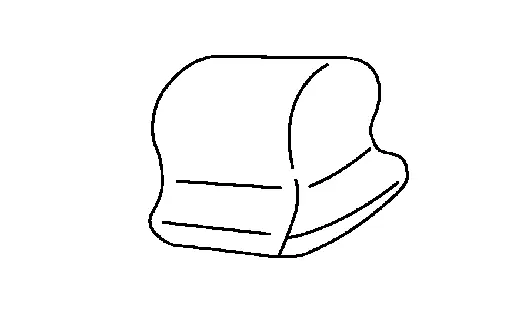 |
Vielzweck-Dolly | Dieser Typ hat verschiedene gewölbte Flächen und ist für viele Karosseriearbeiten geeignet. Er lässt sich auch in engen Bereichen leicht handhaben. |
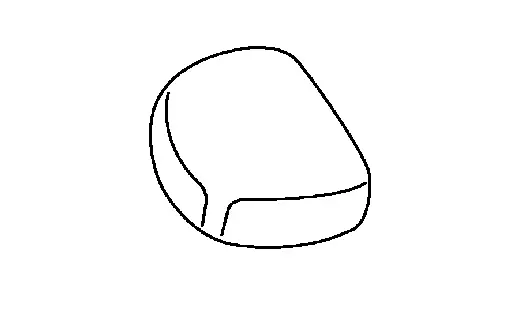 |
Fersen-Dolly | Eine Seite ist flach, die andere leicht gewölbt. Er eignet sich zum Richten flacher und leicht gewölbter Flächen. |
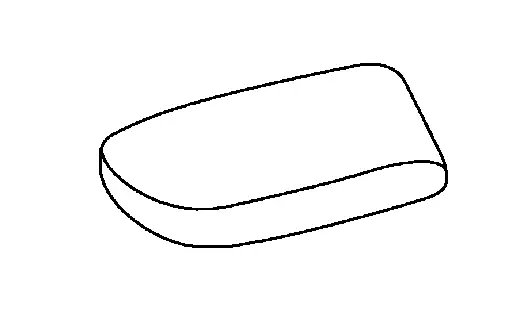 |
Spitzen-Dolly | Dieser Dolly besteht aus zwei ebenen Flächen und einer verbindenden gewölbten Fläche. Er kann in engen Bereichen eingesetzt werden. |
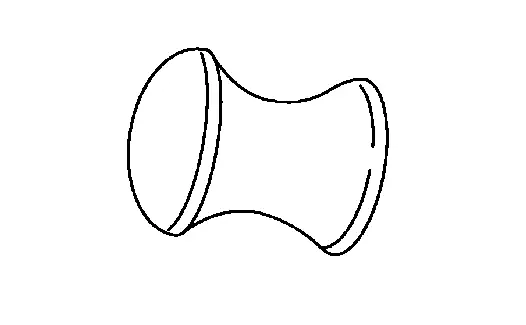 |
Runder Dolly | Beide Seiten sind gewölbt. Dieser Dolly dient zum Ausbessern kleiner Beulen. |
 |
Keil-Dolly | Dieser Dolly hat eine gewölbte Fläche, die allmählich von scharf zu sanft übergeht. Sein spitzes Ende kann in enge Bereiche eingeführt werden. |
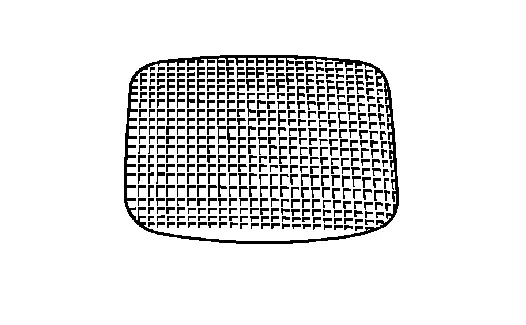 |
Stauch-Dolly | Die Oberfläche ist wie eine Feile gestaltet. Dieser Dolly wird in Kombination mit einem Stauchhammer verwendet. |
(3) AUSWAHL UND PFLEGE DER DOLLYS
Idealerweise sollte ein Dolly verwendet werden, dessen gewölbte Fläche genau der Krümmung des Blechs entspricht. Dies ist jedoch oft schwierig. In den meisten Fällen sollte ein Dolly gewählt werden, dessen Krümmung etwas kleiner ist als die des Blechs.
Im Allgemeinen reichen vier Dolly-Typen (Universal-, Vielzweck-, Fersen- und Spitzen-Dolly) für übliche Blecharbeiten aus. Für besondere Formgebungen kann jedoch ein Spezial-Dolly angefertigt werden.
Größe und Gewicht des Dollys müssen gut handhabbar sein.
Die für den Hammer beschriebenen Pflege- und Sicherheitshinweise gelten auch für den Dolly.
Die gesamte Oberfläche des Dollys muss frei von Beschädigungen sein.
(4) HALTEN DES DOLLYS
Grundlegende Handhabung des Dollys.
(a) OBERSEITE:
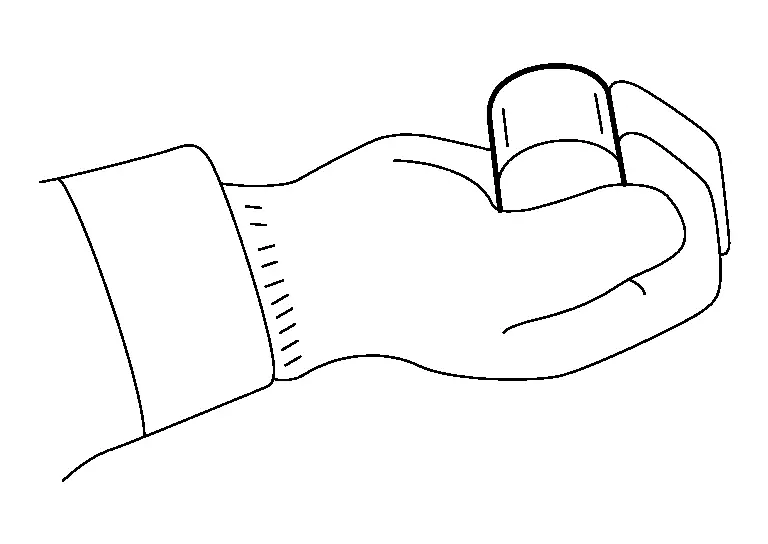
Den Dolly in die Handfläche legen.
Den Dolly leicht halten und die gewölbte Fläche an die gewölbte Fläche des Blechs anlegen.

(b) ECKE:
Den Dolly längs halten und die Ecke in den scharf gebogenen Bereich des Blechs setzen.
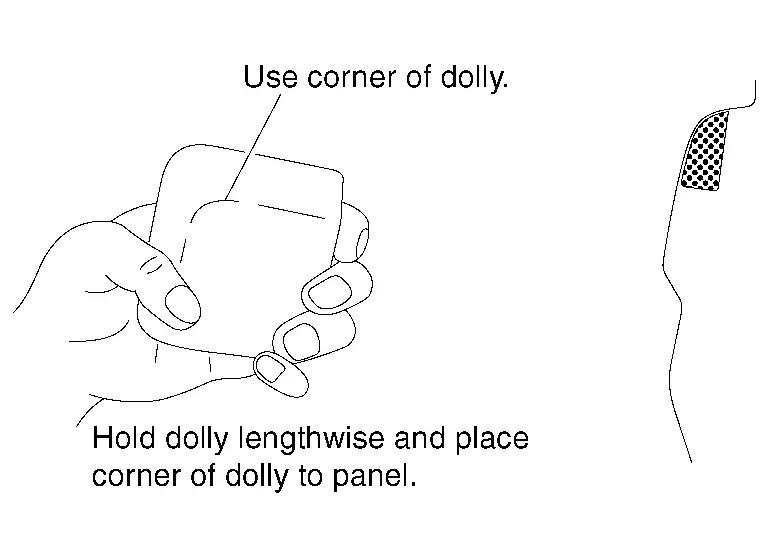
(c) KANTE:
Den Dolly so halten, dass die Kante nach oben zeigt.
Diese Kante an die Sicke des Blechs ansetzen.

(d) KORREKTUR DER SICKE:
Um eine konkave Sicke in einem engen Bereich auf der Rückseite des Blechs zu richten, den Dolly wie in der Abbildung verwenden und die Sicke damit schlagen.

Anwendung von Hammer und Dolly
(1) HAMMER-AUF-DOLLY
Dies wird auch als Ausbeulen auf dem Dolly bezeichnet. Der Dolly wird direkt unter dem mit dem Hammer geschlagenen Bereich gehalten. Durch Hämmern wird das verbeulte Metall zwischen Dolly und Hammer geglättet. Bei diesem Verfahren dehnt sich das Blech.
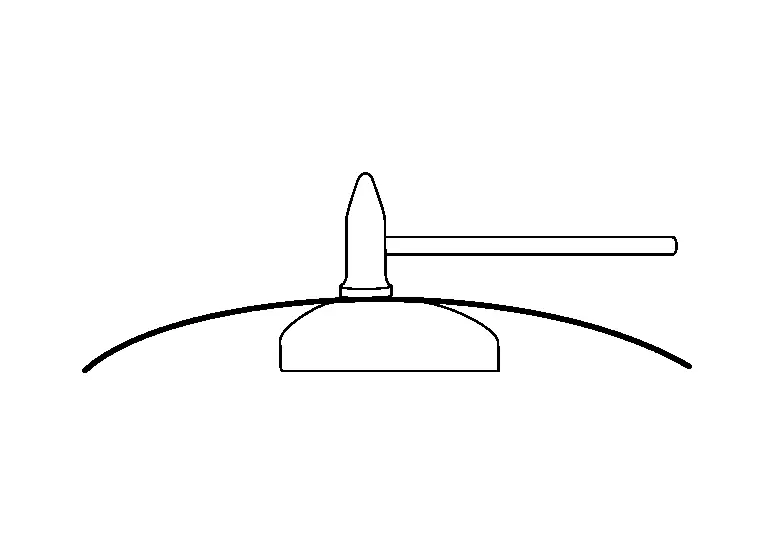
Hämmern auf dem Dolly ist am wirkungsvollsten bei der Reparatur flacher Beulen.
(a) Der Hammer schlägt auf das Blech, wodurch der Dolly gegen die Blechoberfläche springt. So wird der beschädigte Bereich von innen und außen ausgearbeitet.

(b) Das Blech dehnt sich zwischen Hammer und Dolly, und die Verformung verteilt sich um den Schlagbereich.

(c) Den Dolly laufend unter die sich verlagernde Verformung bewegen, damit er richtig getroffen werden kann.
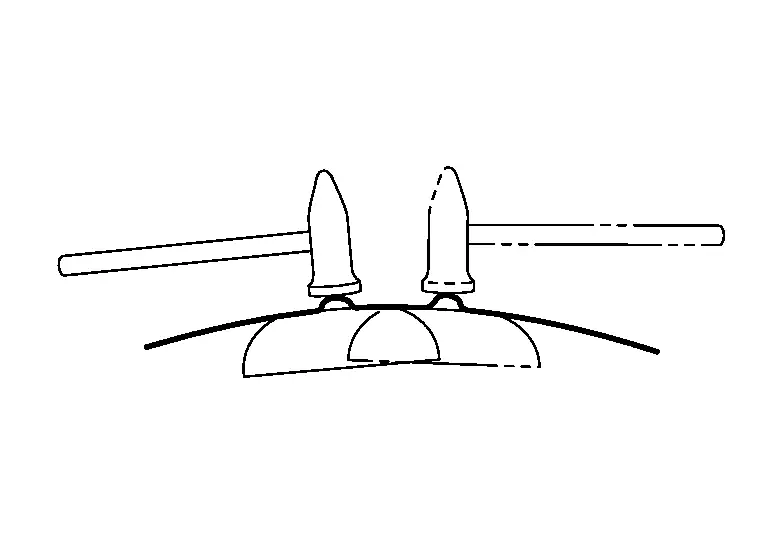
(d) Das Blech dehnt sich allmählich und nimmt seine ursprüngliche Form wieder an.
(2) HAMMER-NEBEN-DOLLY
Dies wird auch als Ausbeulen neben dem Dolly bezeichnet.
Den Dolly direkt unter eine Beule setzen und gegen den Rand der Beule schlagen. Der Hammer drückt einen Bereich nach unten, während die Gegenkraft des Dollys den angrenzenden Bereich nach oben drückt.
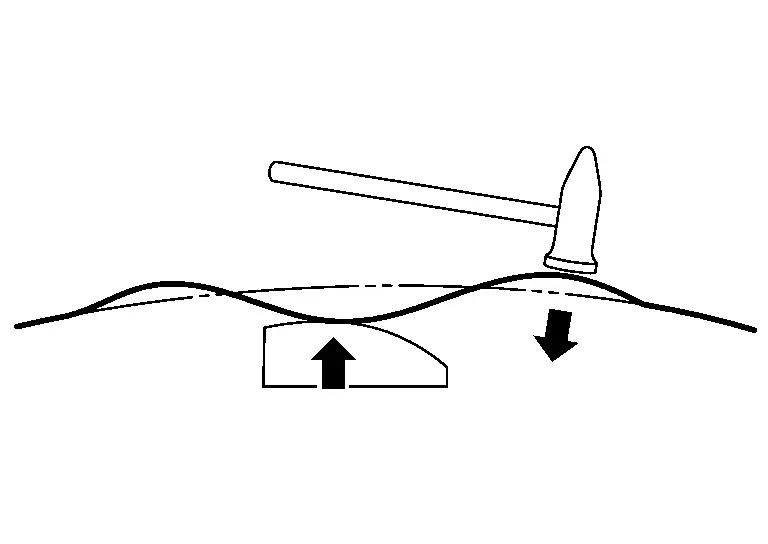
Ein Beispiel für das Hammer-neben-Dolly-Verfahren ist unten dargestellt.
(a) Den Dolly unter die tiefste Beule setzen und den höchsten Punkt der Oberseite schlagen.
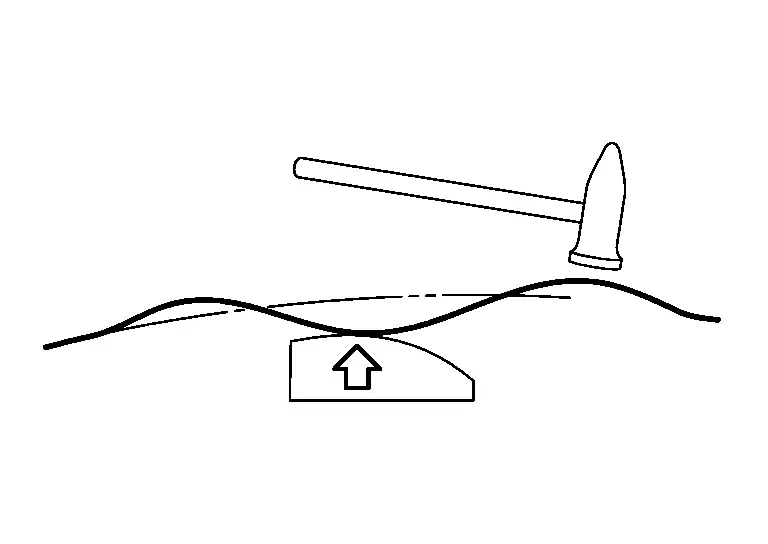
(b) Der erhöhte Bereich der Oberfläche senkt sich, wenn er mit dem Hammer geschlagen wird.
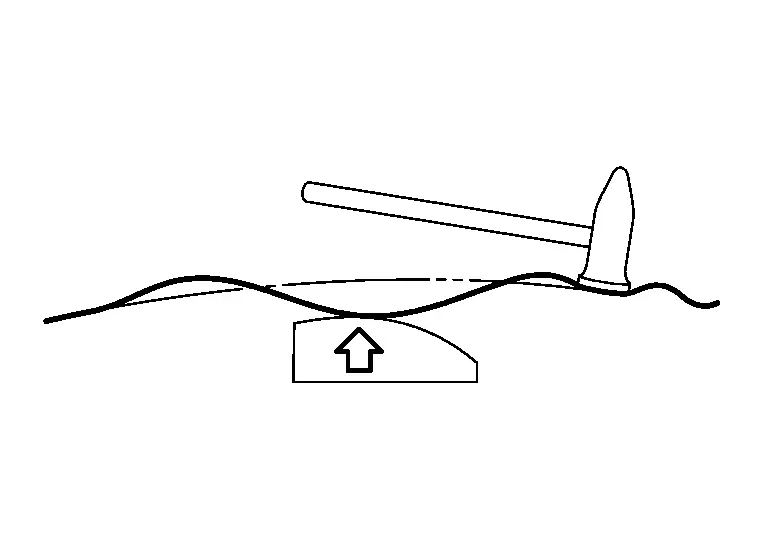
(c) Die Hammerschläge werden auf den Dolly übertragen und erzeugen eine Gegenkraft.
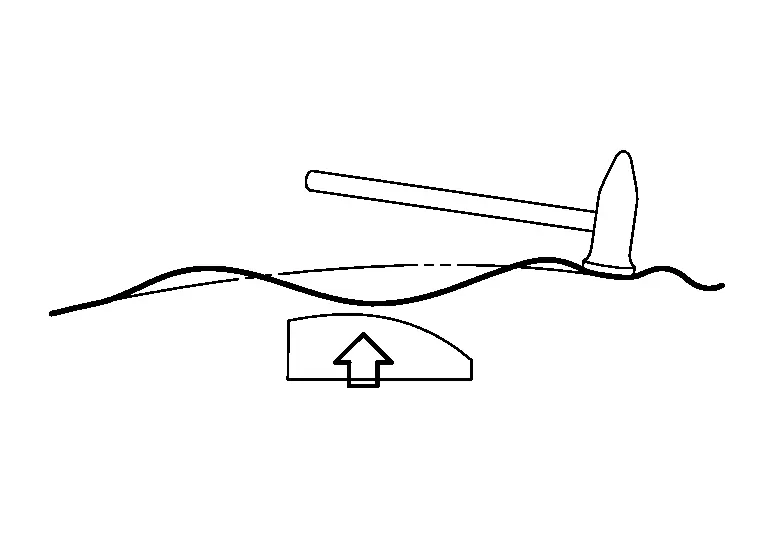
(d) Diese Gegenkraft drückt die Beule heraus.

(e) Die Schritte (a) bis (d) wiederholen, bis die Oberfläche glatt ist.

Löffel
Löffel bestehen aus Stahl, ein Ende oder beide Enden sind flach. Löffel werden in engen Bereichen als Dolly oder als Hebelwerkzeug verwendet.
(1) ARTEN UND EIGENSCHAFTEN DER LÖFFEL
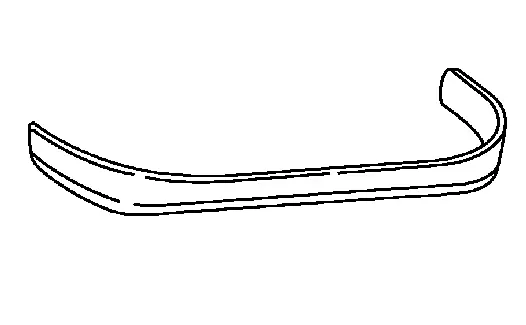 |
Universal-Löffel | Dieser Löffel hat eine sanft gewölbte Fläche und stark gekrümmte Enden. Er wird bei Karosseriearbeiten vielfach verwendet. |
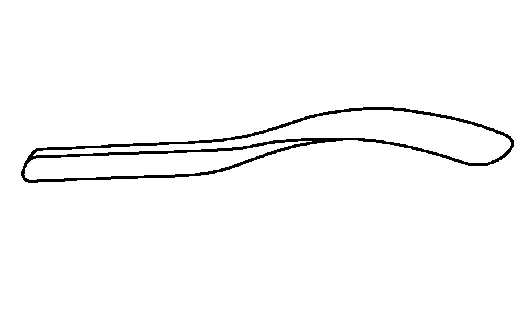 |
Langer Löffel | Dieser Löffel hat einen langen Griff und dünne, steife Flächen. Er wird hauptsächlich zum Hebeln verwendet. |
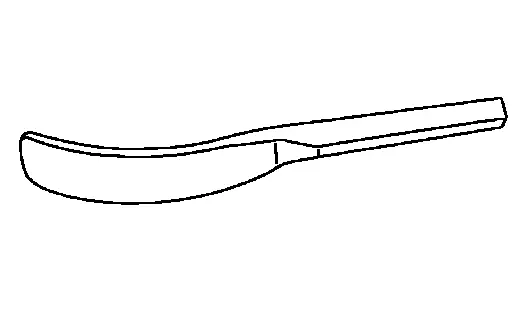 |
Gebogener Löffel | Der Griff dieses Löffels ist vergleichsweise kurz. Er hat ein breites, gebogenes Blatt. Dieser Löffel wird zum Glätten verwendet. |
 |
Flacher Löffel | Dieser Löffel hat einen kurzen Griff und ein breites, flaches Blatt. Wird der Löffel auf das Blech gesetzt und geschlagen, verteilt sich die Kraft über eine große Fläche. |
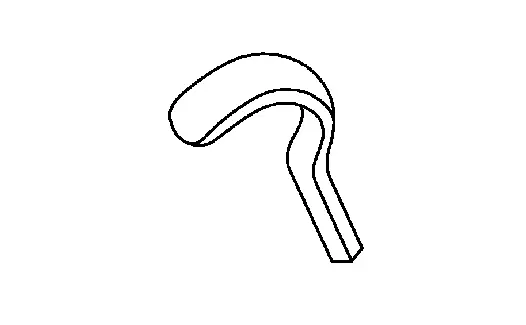 |
Hochgewölbter Löffel | Dieser Löffel hat ein breites, hakenförmiges Blatt. Er wird zur Reparatur schmaler Karosseriebereiche verwendet, z. B. im Inneren des Außenschwellers. |
 |
Sichelförmiger Löffel | Dieser Löffel hat eine breite, leicht gebogene Fläche mit dünnem Ende. Er kann in sehr schmale Spalte zwischen Blechen eingeführt werden. |
(2) AUSWAHL UND PFLEGE DER LÖFFEL
Wählen Sie Löffel, die zur jeweiligen Blechform und zur inneren Struktur passen.
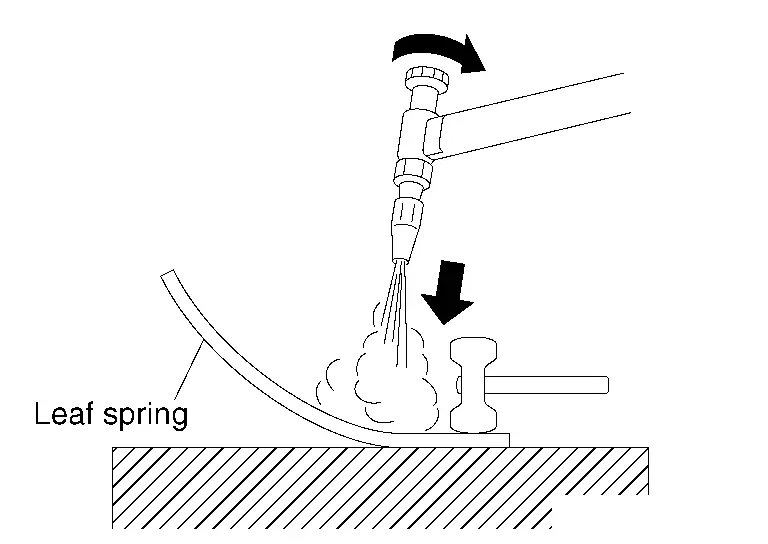
Die für Hammer und Gegenhalter beschriebenen Vorsichtsmaßnahmen gelten auch für Löffel. Beschädigen Sie während der Reparatur nicht die Oberfläche, die direkt mit dem Blech in Berührung kommt.
(3) VERWENDUNG DER LÖFFEL
(a) Führen Sie den Löffel in enge Bereiche ein, z. B. ins Innere der Tür, und verwenden Sie ihn als Gegenhalter.
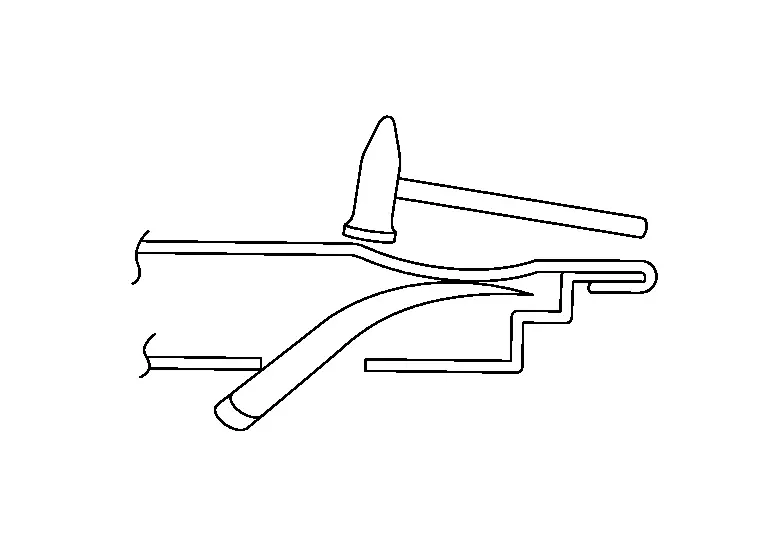
(b) Setzen Sie einen Löffel zwischen zwei Bleche und hebeln Sie den konkaven Bereich heraus.

(c) Schlagen Sie direkt auf den Löffel, um die Kraft der Hammerschläge zu verteilen.
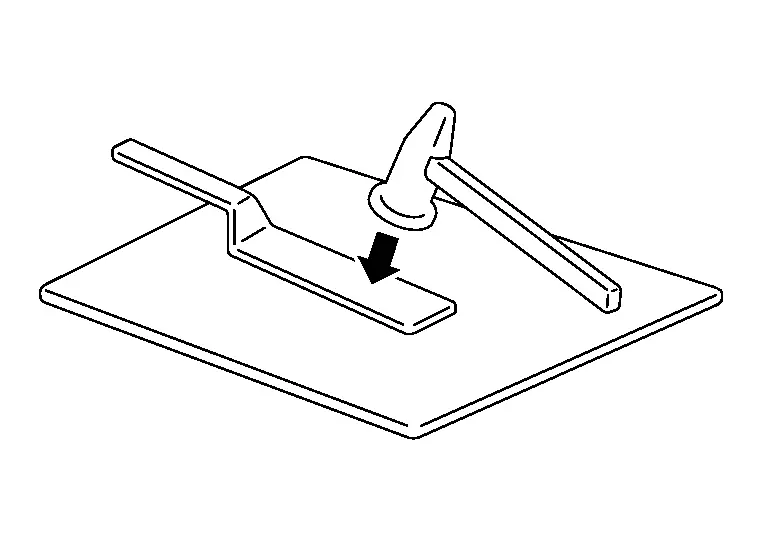
(d) Die Abbildung zeigt ein Beispiel für falsche Verwendung des Löffels. Der Löffel hat keinen Drehpunkt.
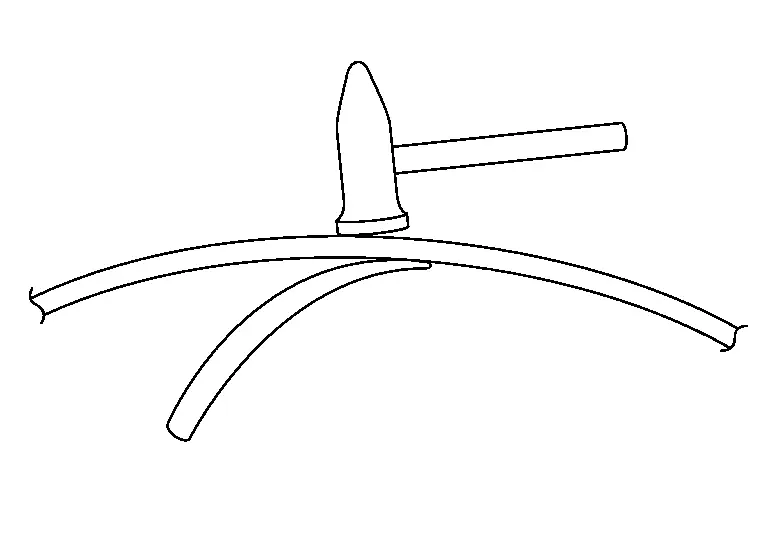
Wird der Löffel so verwendet, wirkt zu wenig Kraft auf die Anlagefläche, und der Löffel kann nicht als Gegenhalter wirken.
Anreißmeißel
Meißel werden allgemein zum Schneiden von Blech verwendet.
Sie werden auch bei Karosseriearbeiten eingesetzt. Es gibt zahlreiche Meißelarten. Dieser Abschnitt beschreibt jedoch ausschließlich Anreißmeißel, die zum Biegen von Blech oder zum Formen von Pressnähten verwendet werden.
Diese Meißelart muss eine glatt abgerundete Schneide haben, wie in der Abbildung gezeigt. Ist die Schneide scharf, wird das Karosserieblech eingekerbt.
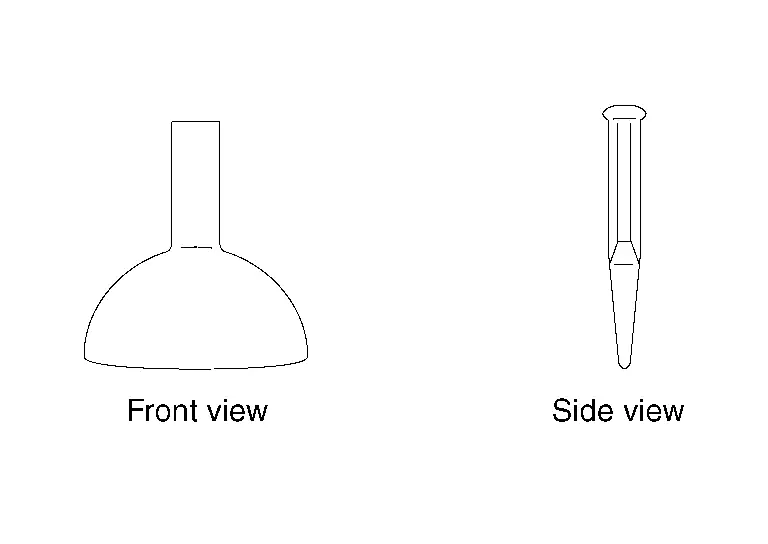
VERWENDUNG DER ANREISSMEISSEL
(a) Biegen von Blech
Reißen Sie zuerst eine Linie auf das Blech an.
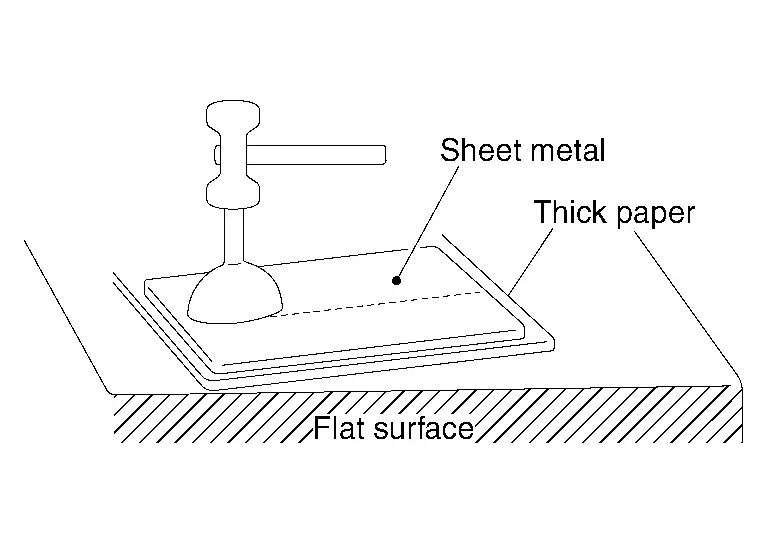
Legen Sie dickes Papier oder Pappe unter das Blech.
Setzen Sie den Anreißmeißel auf die Linie und schlagen Sie darauf.
Legen Sie das Blech mit der angerissenen Seite nach unten auf eine ebene, schräge Fläche und biegen Sie es mit einem Holzhammer.

Biegen Sie das Blech mit Hammer und Anreißmeißel sauber und rechtwinklig. Biegen Sie nicht alles auf einmal.
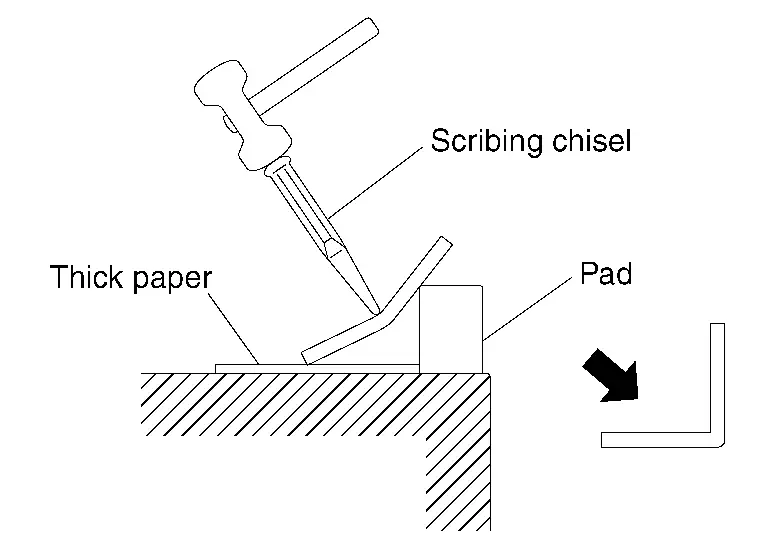
Biegen Sie das Blech schrittweise, indem Sie vorsichtig gegen den Meißelkopf schlagen.
(b) Formen der Pressnaht
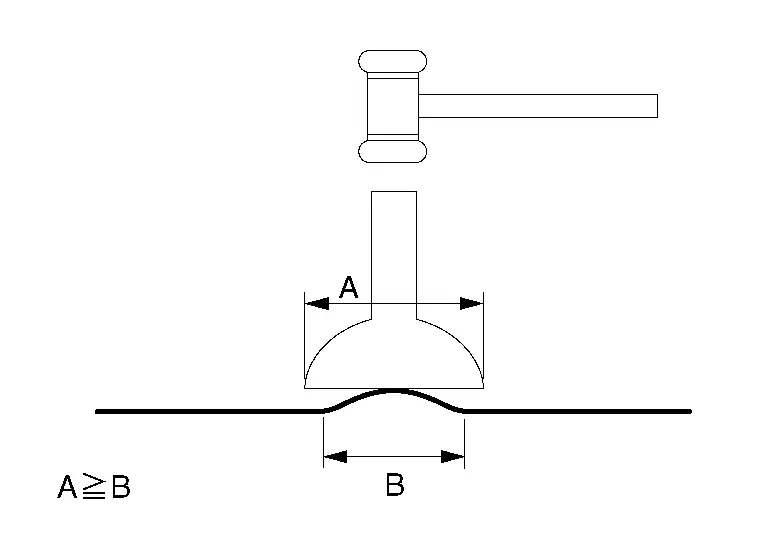
Ist die Beule in der Pressnaht schmaler als die Breite des Meißels, setzen Sie den Meißel in die Mitte der Beule. Schlagen Sie ihn flach. Schlagen Sie vorsichtig, damit sich die Beule nach und nach entfernen lässt.
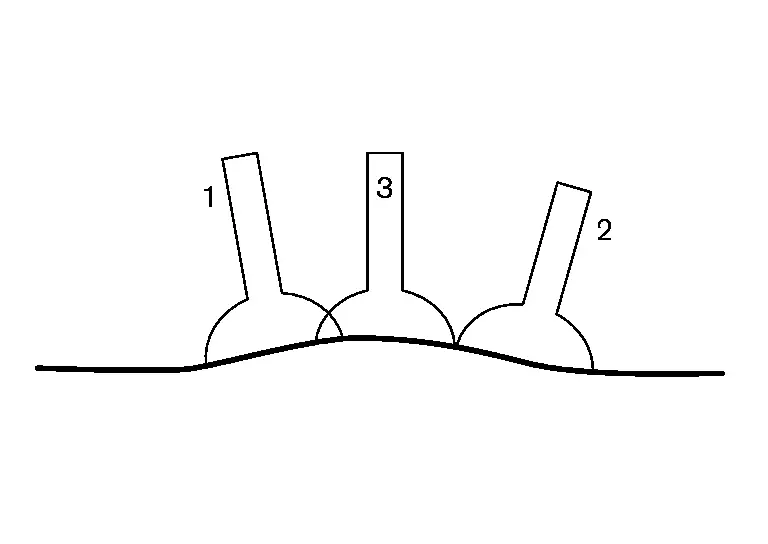
Ist die Beule breiter als die Meißelbreite, schlagen Sie nicht in die Mitte der Beule. Setzen Sie den Meißel an den Rändern der Beule an.
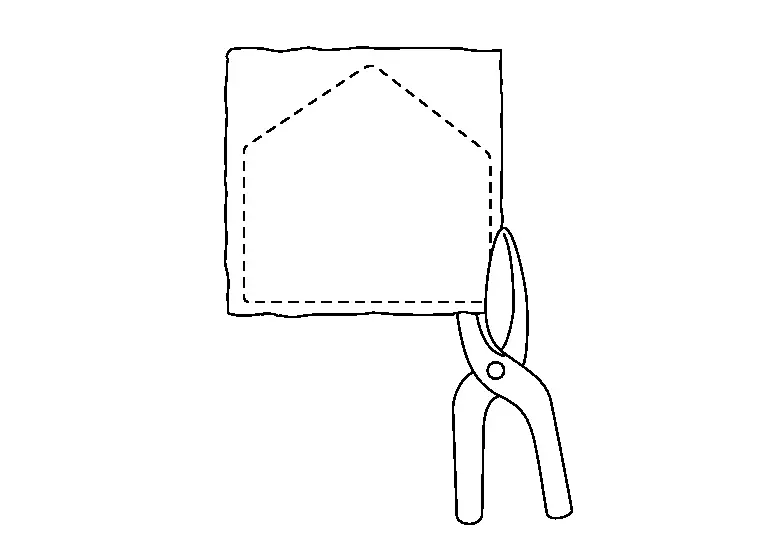
Arten und Verwendung von Blechscheren
(1) GERADE SCHNEIDEN
Zum Schneiden gerader Linien.
(2) GEBOGENE SCHNEIDEN
Die Schneiden sind gleichmäßig gebogen. Geeignet zum Schneiden gerader oder gekrümmter Linien.

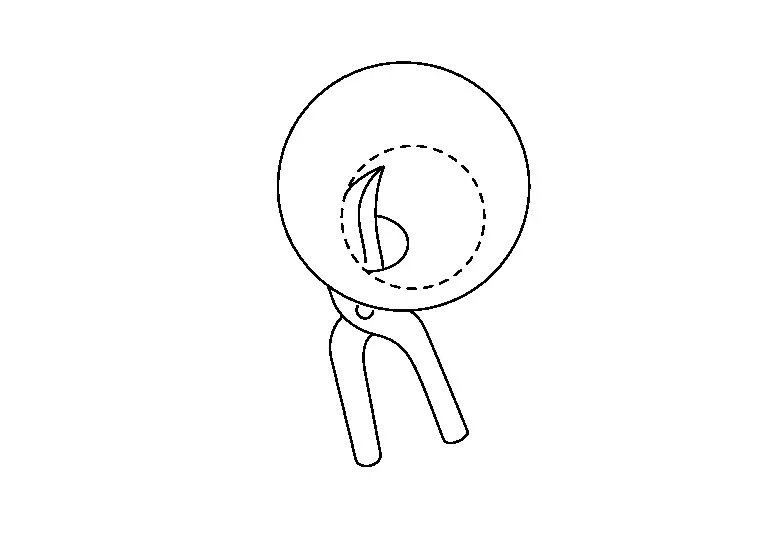
(3) MULDENSCHNEIDEN
Die gesamte Schneide ist zu einer Seite gebogen. Geeignet zum Schneiden entlang stark gekrümmter Linien.
Werkzeuge zum Ausziehen
Ist der beschädigte Bereich nicht zugänglich, können Beulen herausgezogen und repariert werden.
VERFAHREN
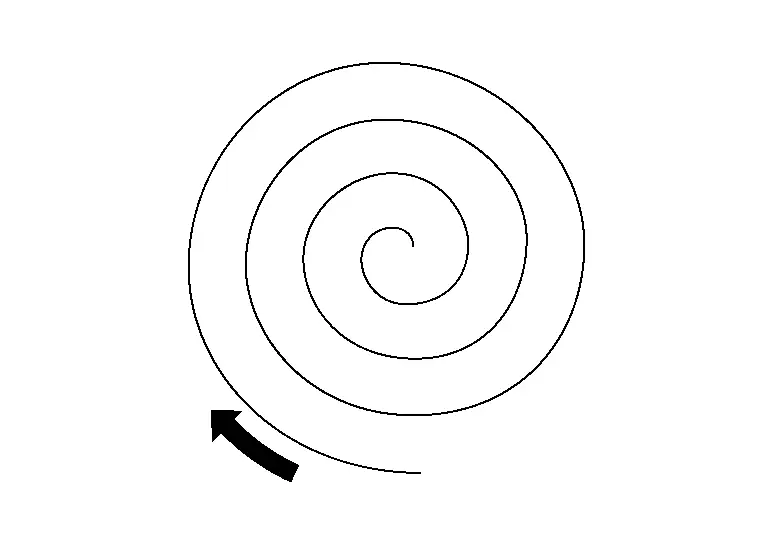
Es gibt viele Techniken zur Beulenreparatur, grundsätzlich aber zwei Verfahren. Je nach Schadensart können beide Verfahren angewendet werden. Jedes Verfahren hat eigene Vor- und Nachteile.
| Von außen nach innen | Von innen nach außen |
 |
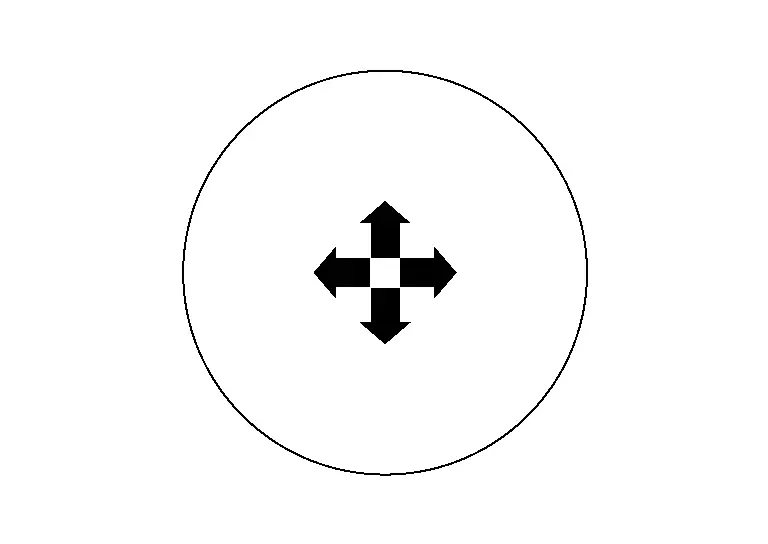 |
| Das traditionelle Verfahren geht spiralförmig von außen nach innen. Vorteil: Die einzelnen Stellen verfestigen und stabilisieren den Bereich, während man sich zur Mitte vorarbeitet. Nachteil: Die Mitte wird versteift und lässt sich nur schwer herausziehen. | Beim Verfahren von innen nach außen beginnt man in der Mitte, und während sich die Beule herausarbeiten lässt, kann der umgebende Bereich bearbeitet werden. Außerdem kann mit dem Hammer gleichzeitig das Metall ringsum spannungsarm gemacht werden. |
Wird der Schaden durch eine Kante oder Karosseriesicke beeinflusst, arbeiten Sie von der Kante weg, also vom Rand weg ausarbeiten, mit kleinen Einzelzügen.
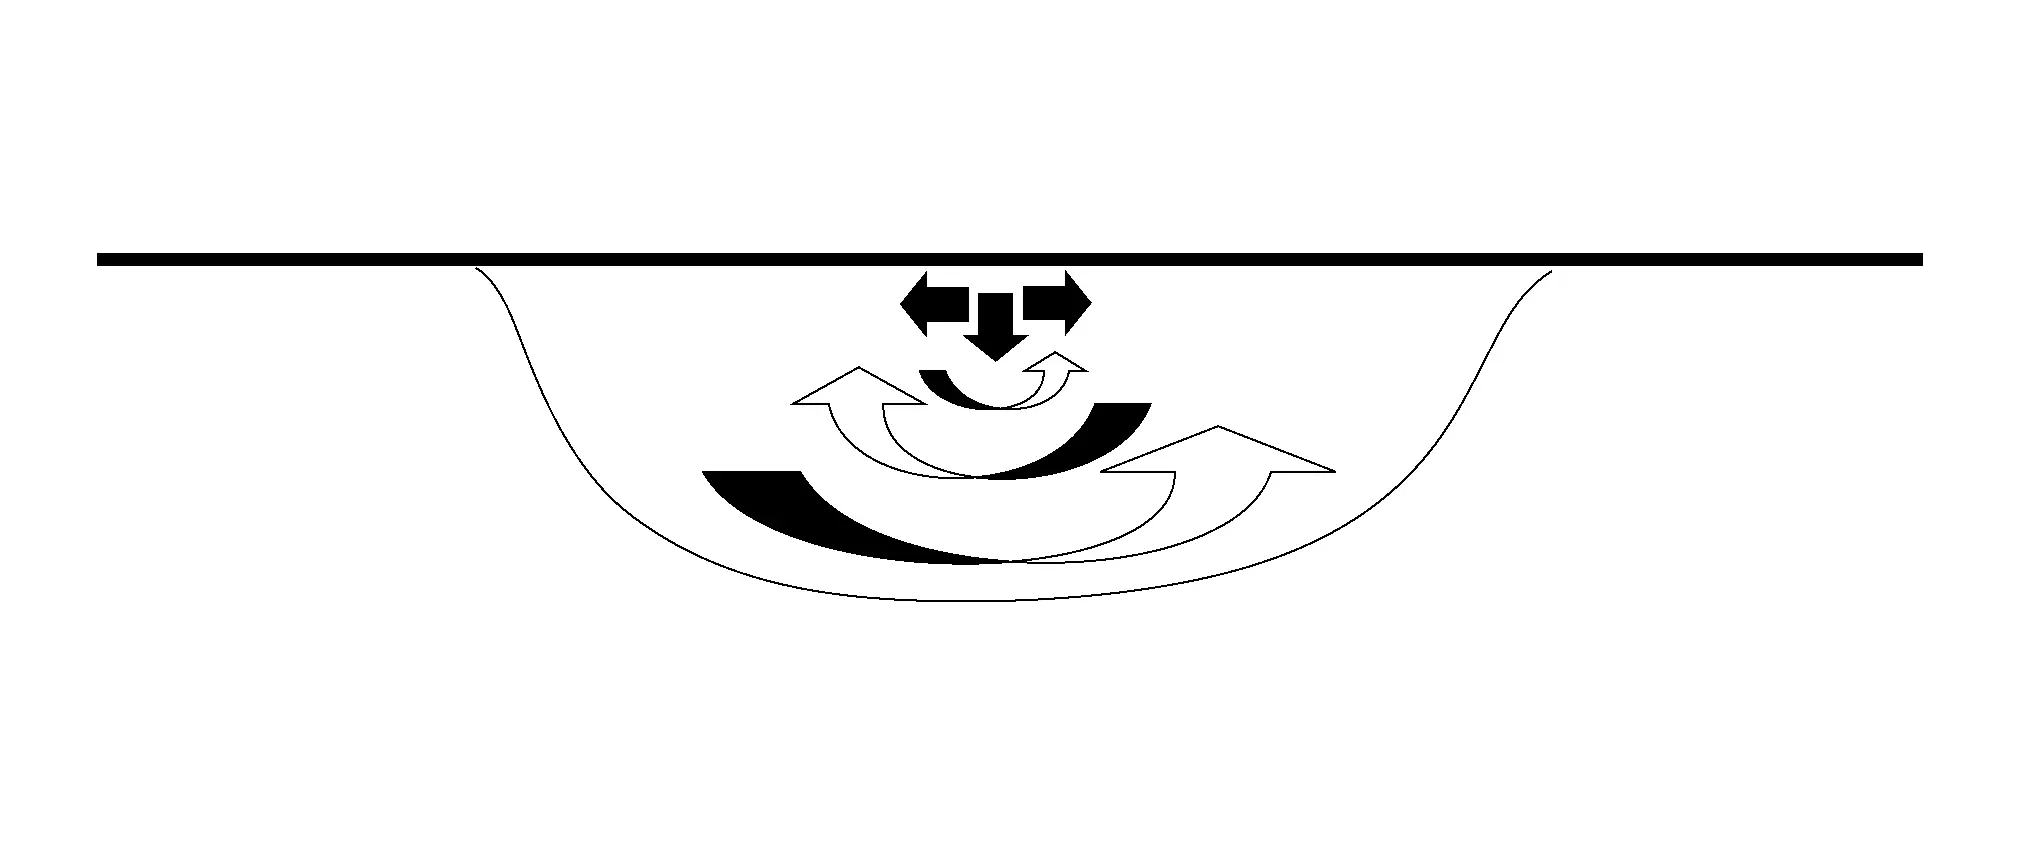
WERKZEUGE ZUM AUSBEULEN
| Schadensstufe | Empfohlenes Werkzeug | |
|---|---|---|
| Schwer | 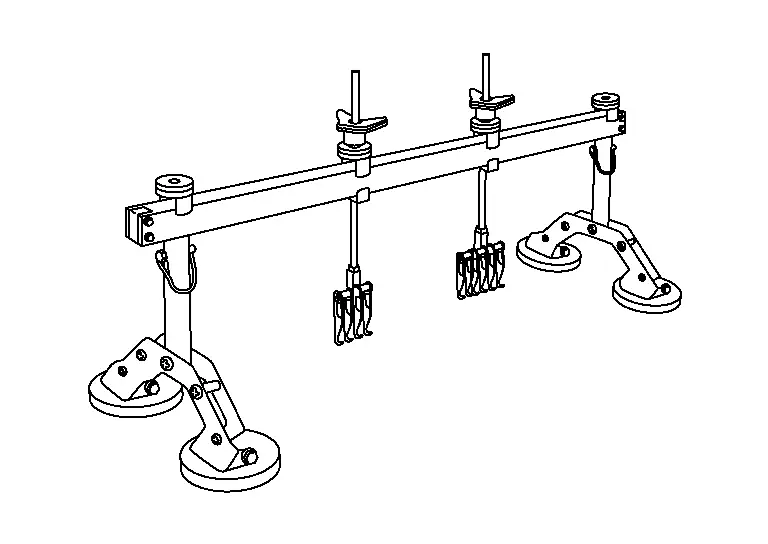 |
Ausbeulstange |
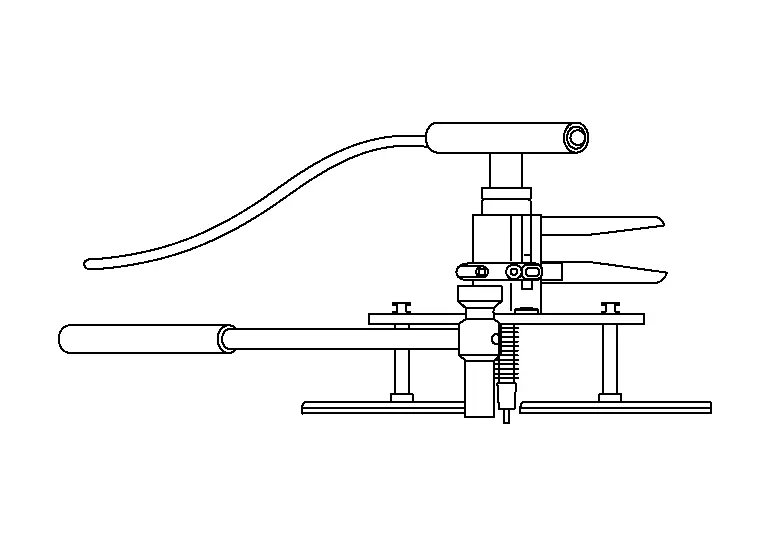 |
Ausbeulstange Langbrücke |
|
| Mittel | 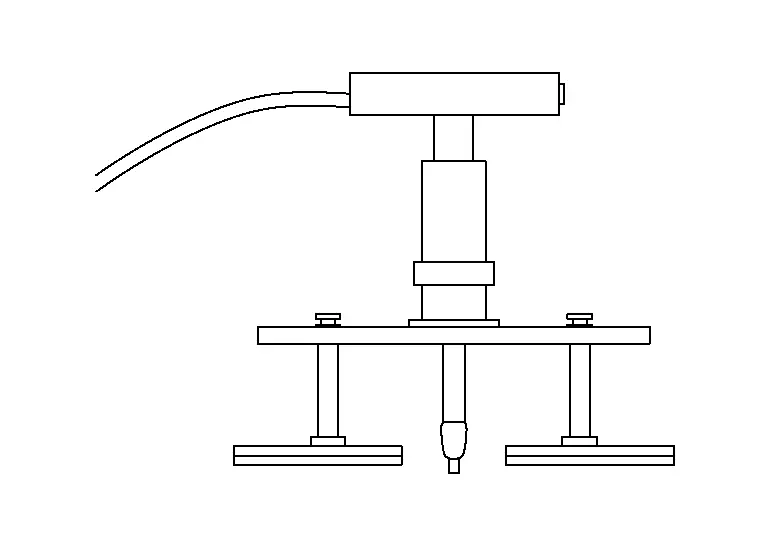 |
Ausbeulstange Kurzbrücke |
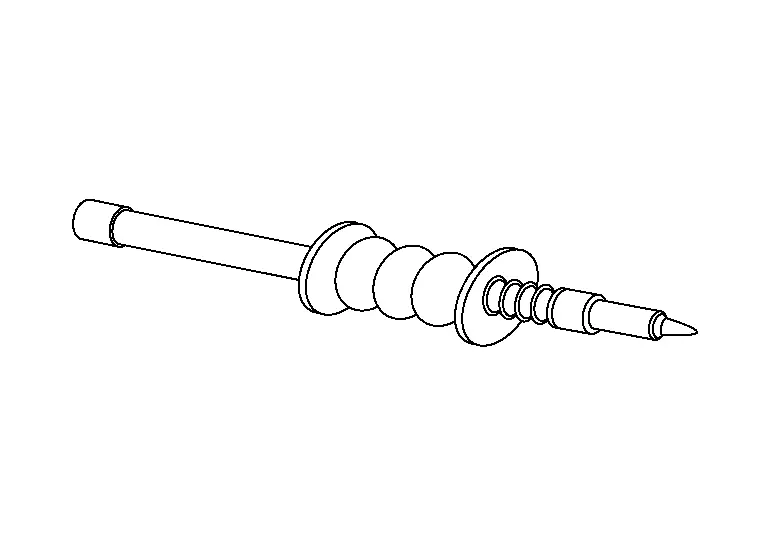 |
Gleithammer | |
| Licht |  |
Ausbeulstab und Hammer |
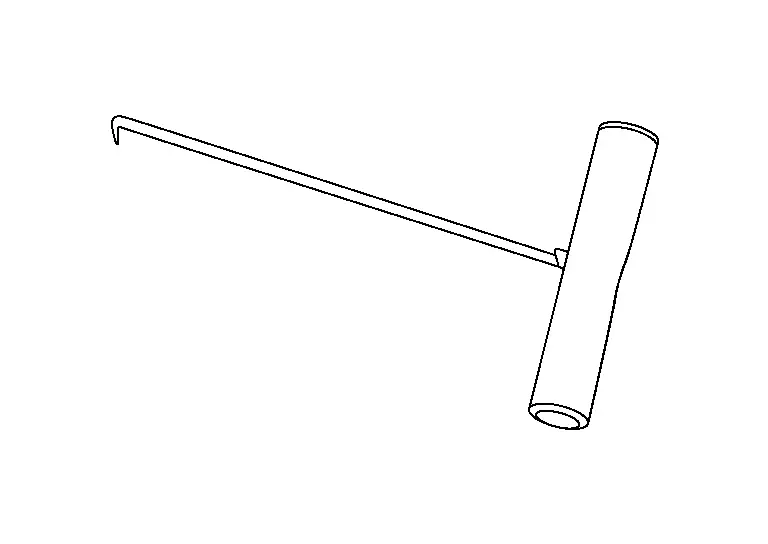 |
Ausbeulstab | |
(1) GLEITHAMMER
Der Gleithammer wird zur Reparatur großer, tiefer Beulen verwendet. Da er mehr Kraft als ein normaler Hammer aufbringt, dient er zur Reparatur von Beulen in dicken Blechen.
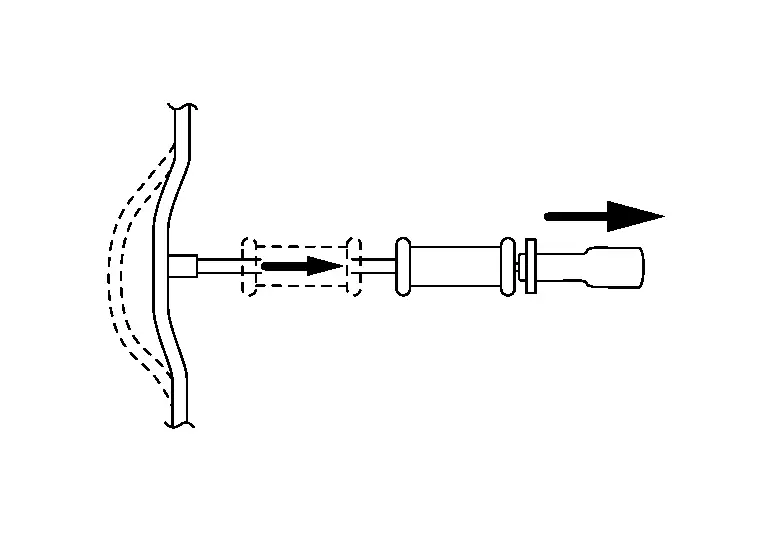
(a) Bei dünnem Blech. Anstelle eines Lochs wird ein Metallstift oder eine Scheibe auf das Blech geschweißt. Es kann eine große Kraft zum Ziehen aufgebracht werden.
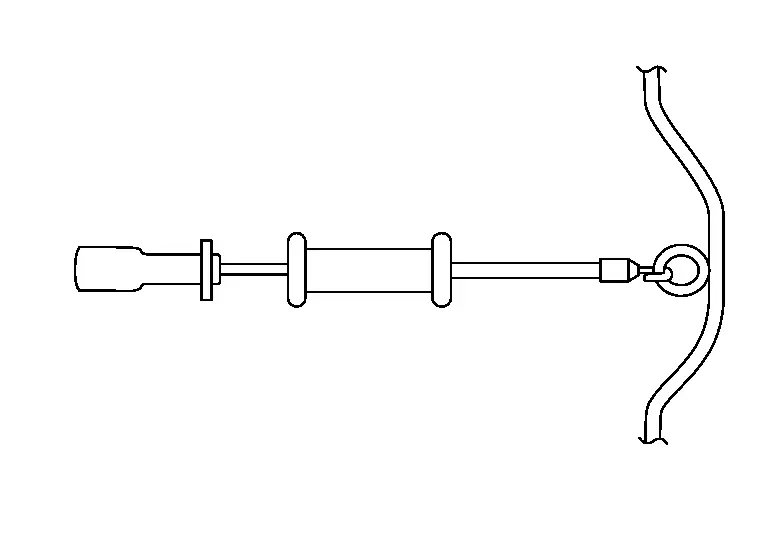
(b) Ist die Beule tief und schmal, ziehen Sie sie mit einem einzigen Schlag heraus.
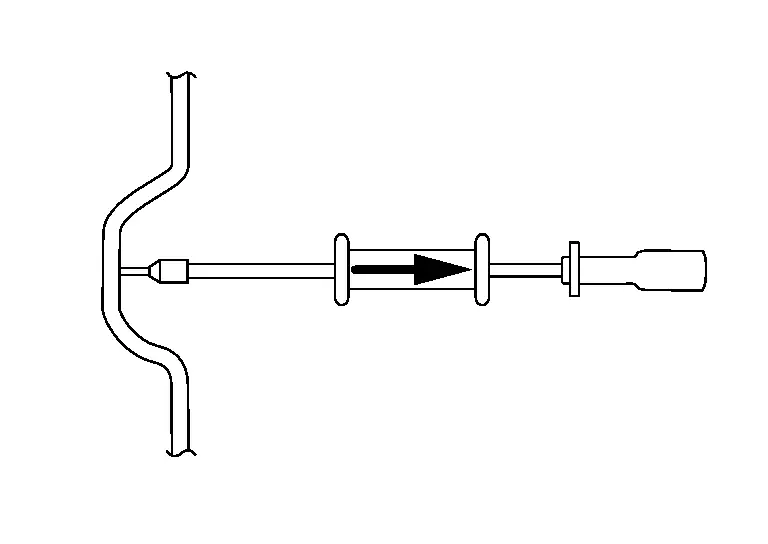
(c) Ist die Beule flach und breit, halten Sie das Ende des Gleitgriffs. Reparieren Sie die Beule, indem Sie den Rand der Beule nach und nach abklopfen.
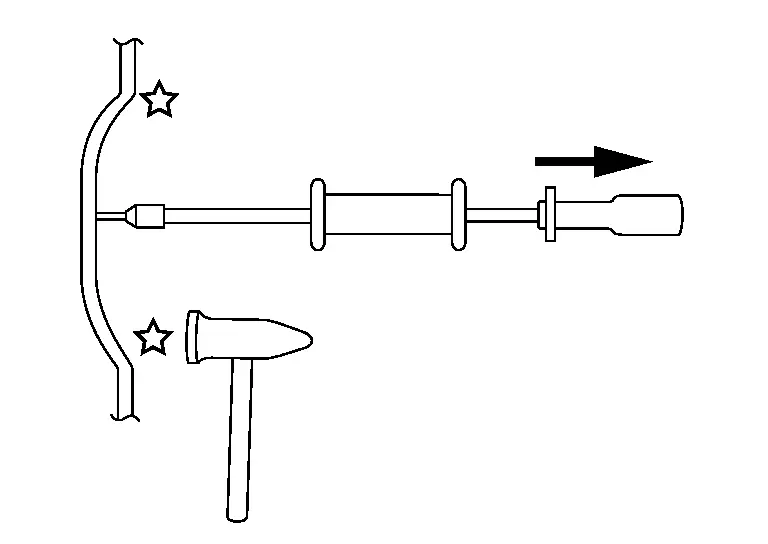
(d) Tiefere Schäden werden mit einem Handauszieher herausgezogen. Dies erlaubt mehr Kontrolle, und der Druck kann gleichzeitig mit dem Hammer aufgebracht werden.
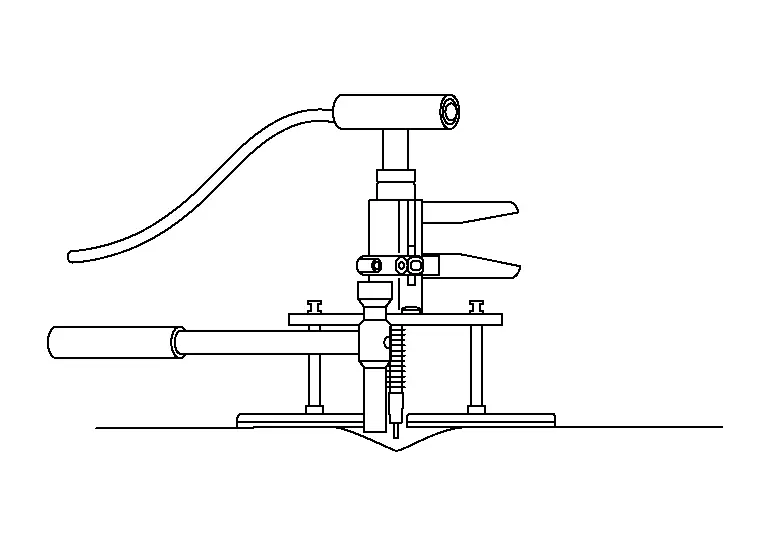

Ein Handauszieher hat Vorteile bei Linienschäden. Der Schaden lässt sich mit mehr Kontrolle herausziehen, und der Reparaturbereich wird kleiner.
Reparatur langer oder tiefer Beulen
Ist der Schaden tief, versuchen Sie nicht, ihn in einem Zug vollständig herauszuziehen. Arbeiten Sie in Schritten, bis die gewünschte Höhe erreicht ist.
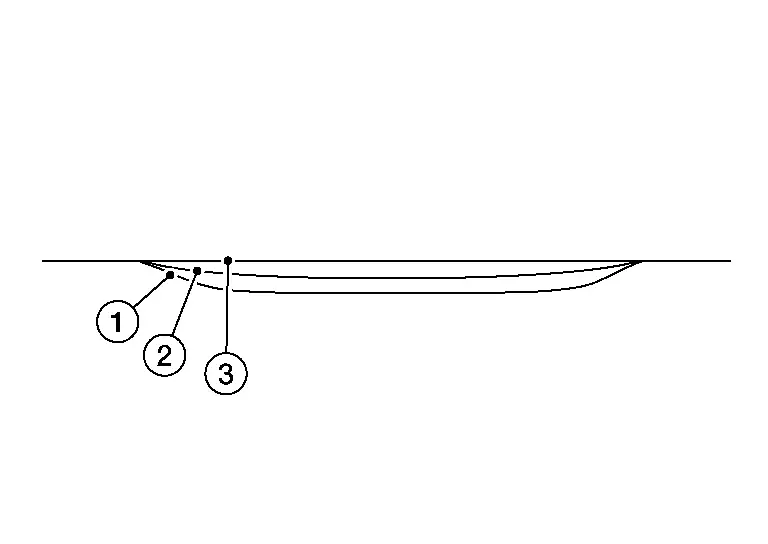
- :Blechoberfläche
- :Erster Zugweg
- :Zugweg für das Finish
Ziehen Sie zuerst in der Mitte mit einem leichten Zug. Halbieren Sie dann den Abstand zwischen den Zügen und ziehen Sie jedes Mal ein wenig. Versuchen Sie nicht, alles auf einmal herauszuziehen, da das Metall am Ende sonst zu hoch steht.
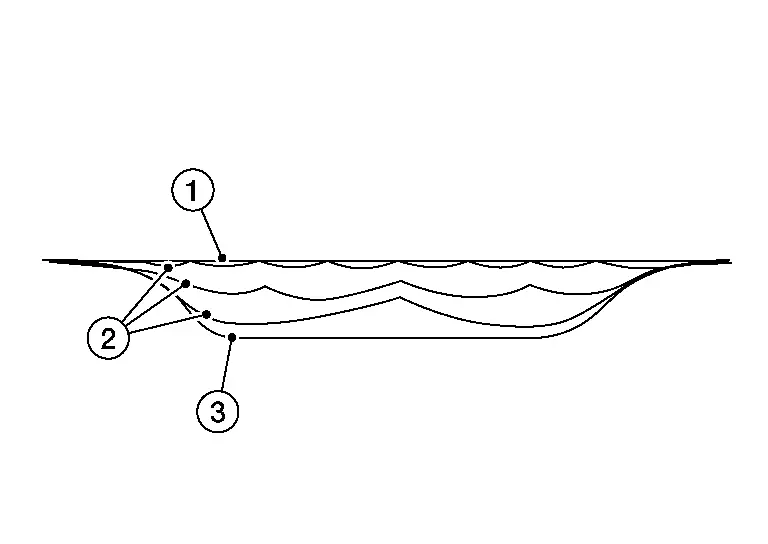
- :Zugweg für das Finish
- :Zugweg durch Halbierung
- :Blechoberfläche
Setzen Sie beim Verwenden des Handauszieherss die Füße kreuzweise zur Karosseriekante auf.
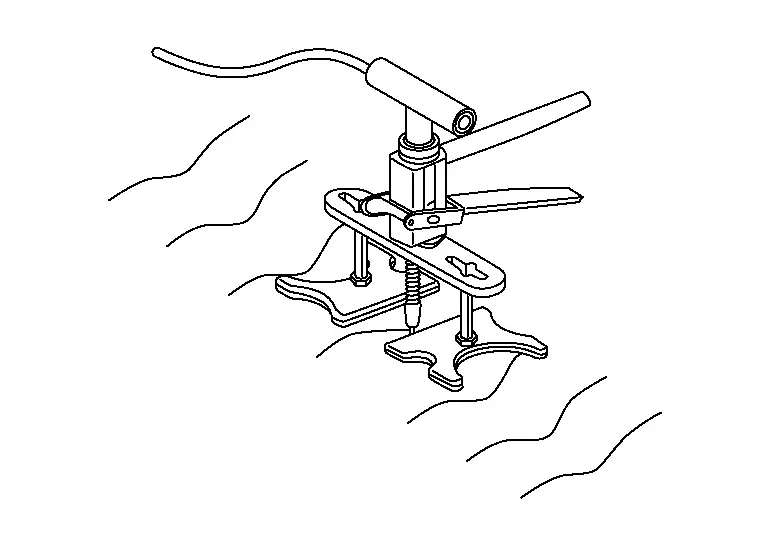
(2) BOLZENSCHWEISSGERÄT (KAROSSERIEARBEITSPLATZ)
Ein Stift oder eine Scheibe wird ohne Bohren direkt auf die Karosseriebeule geschweißt. Anschließend wird der Beulenbereich mit dem Gleithammer nach außen gezogen. Da nicht gebohrt werden muss, bleibt die Festigkeit des Blechs erhalten. Auch Korrosionsprobleme werden verringert.
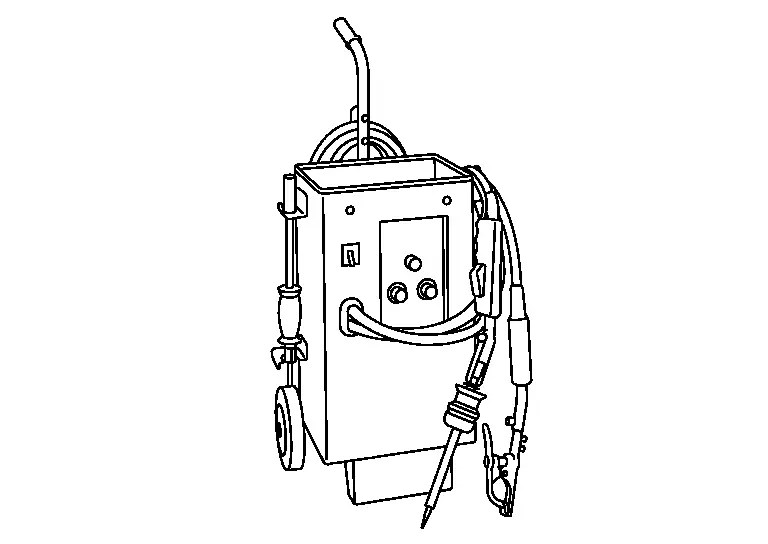
Der Einsatz der Massenklemme vergrößert in der Reparatur den Lackierbereich. Eine andere Masseverbindung, die direkt neben dem Schaden angebracht werden kann, verringert den Reparaturbereich.
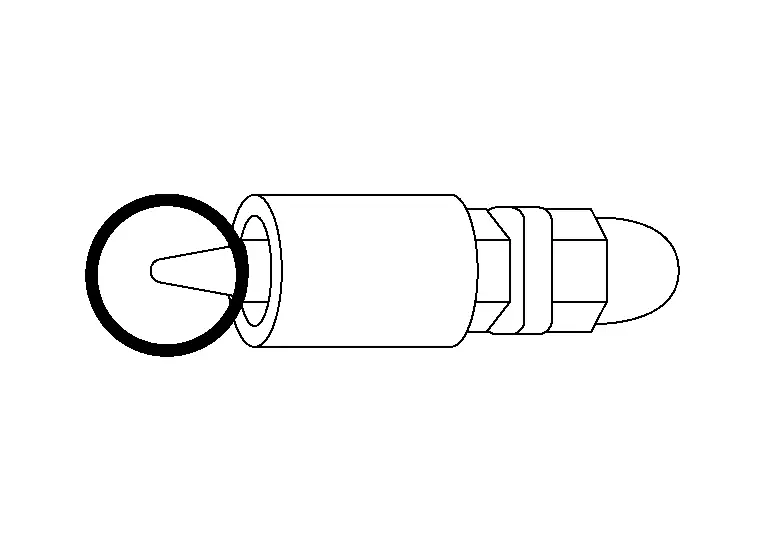
Da das Bolzenschweißgerät die Stifte direkt aufschweißt, muss der Lack im Beulenbereich und an der Stelle, an der die Karosseriemasse angeschlossen wird, entfernt werden.
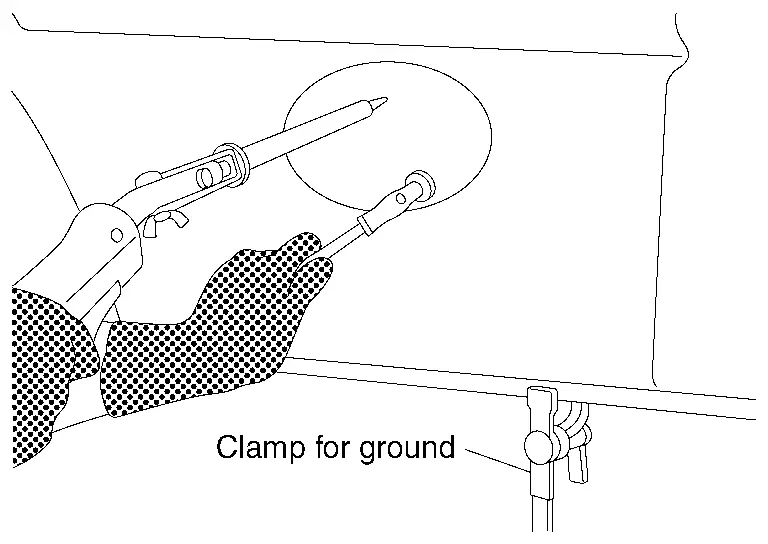
Wie in der Abbildung gezeigt, kann die Masse im Bereich des Flansches oder im Bereich um die Beule mithilfe eines Magneten hergestellt werden.
(3) GESCHWEISSTER STIFT ODER SCHEIBE
Ein Stift oder eine Scheibe wird ohne Bohren an die Beule geschweißt. Anschließend wird daran gezogen, um die Beule auszubessern.
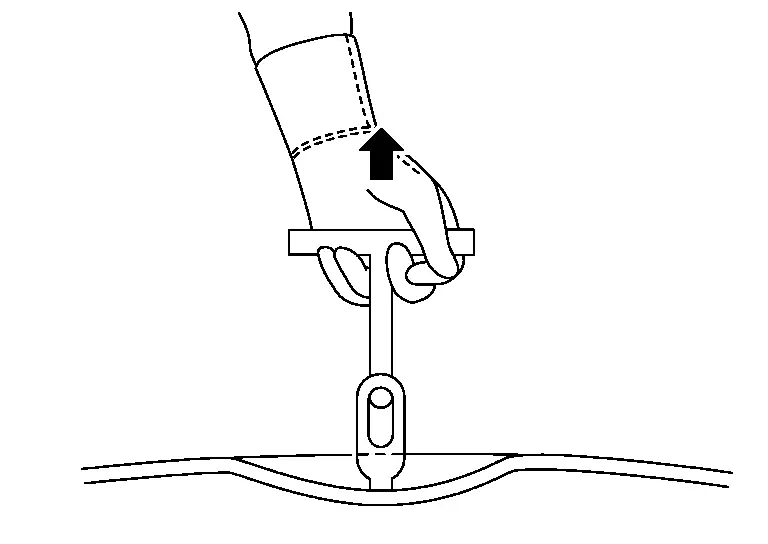
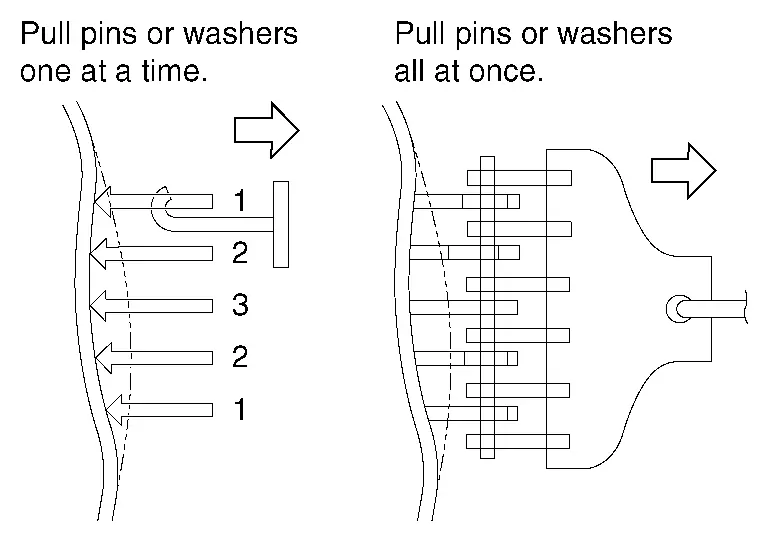
Mehrere Stifte oder Scheiben werden an die Beule geschweißt. Anschließend werden sie gemeinsam oder einzeln gezogen, um die Beule auszubessern.
Analysieren
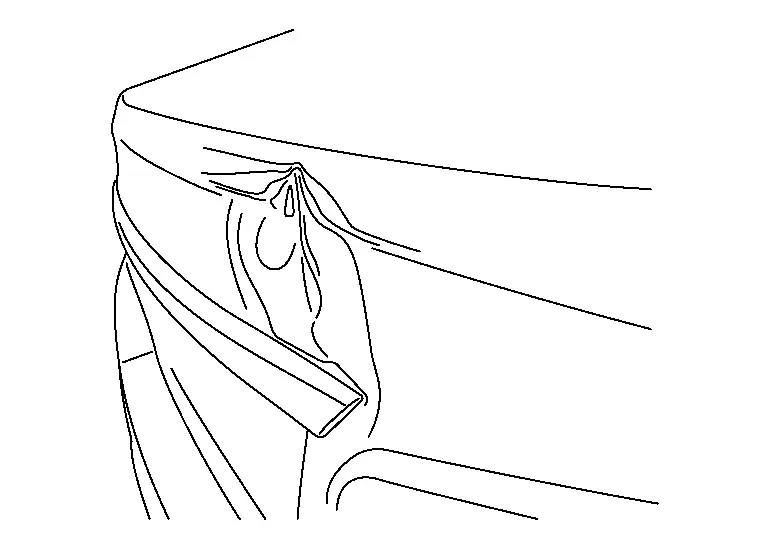
Betrachten Sie den Schaden. Prüfen Sie, aus welcher Richtung der Schlag kam, und das Ausmaß des Schadens. Achten Sie außerdem auf die verschiedenen Zonen.

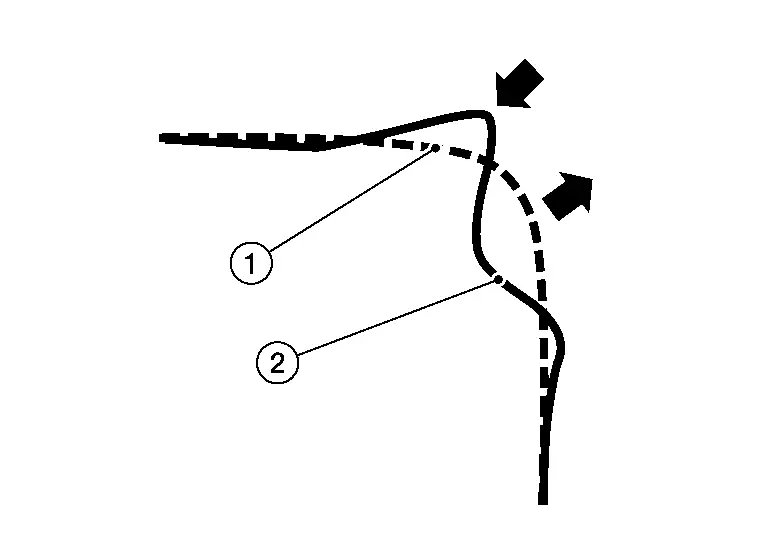
| 1 | :Wölbung (Metall nach oben gedrückt) |
| 2 | :Schaden |
| A | :Stoßrichtung |
Befindet sich eine Kante oder Sicken-/Karosserielinie im Schadensbereich, ist es wichtig, diese zuerst wie gezeigt auszurichten.
- :Zugweg für das Finish
- :Blechoberfläche
In den meisten Fällen gibt es auch eine Wölbung (1) im Schaden. Die Wölbung ist der Bereich, in dem das Metall nach außen gedrückt wurde. Je nach Form des Metalls und Richtung des Schlags liegen die Wölbungen in unterschiedlichen Bereichen.
- :Zugweg für das Finish
- :Blechoberfläche
Zum Herausziehen einer Kante oder Karosserielinie eignet sich ein Brückensystem ideal. Der Vorteil eines Brückensystems ist, dass die Kante zuerst herausgezogen und der Druck auf die Wölbung verringert werden kann.
Aufschweißen der Zieheinsätze
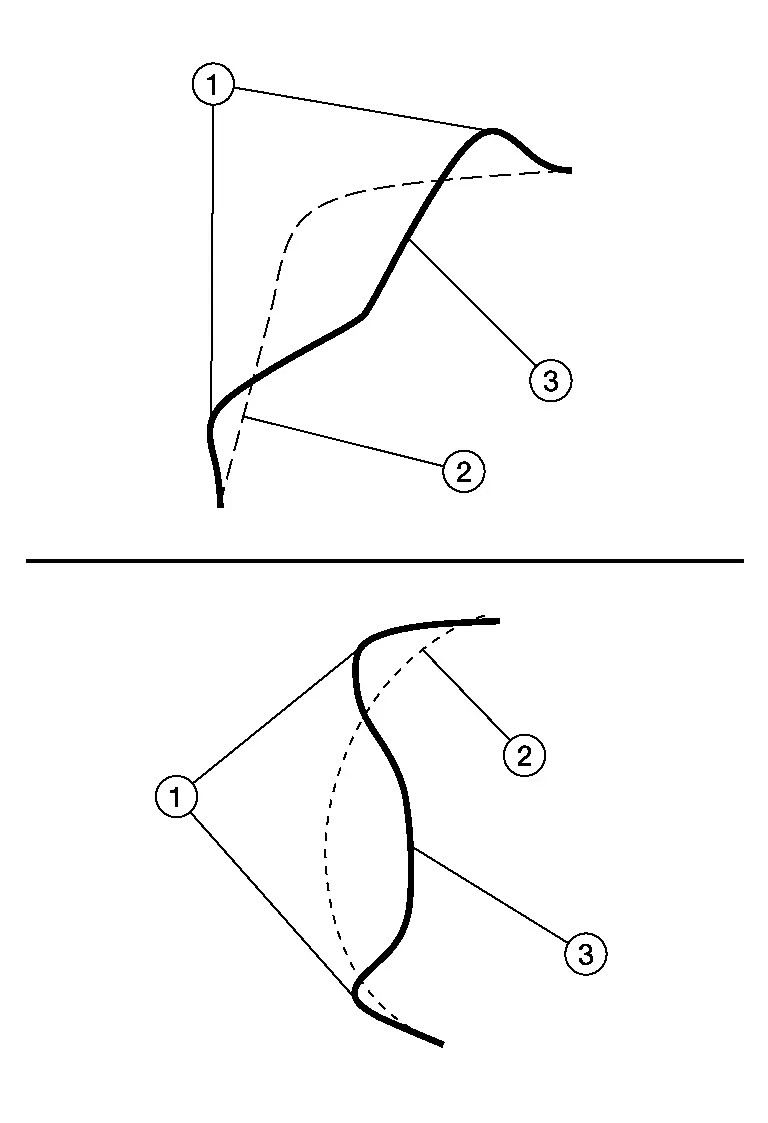
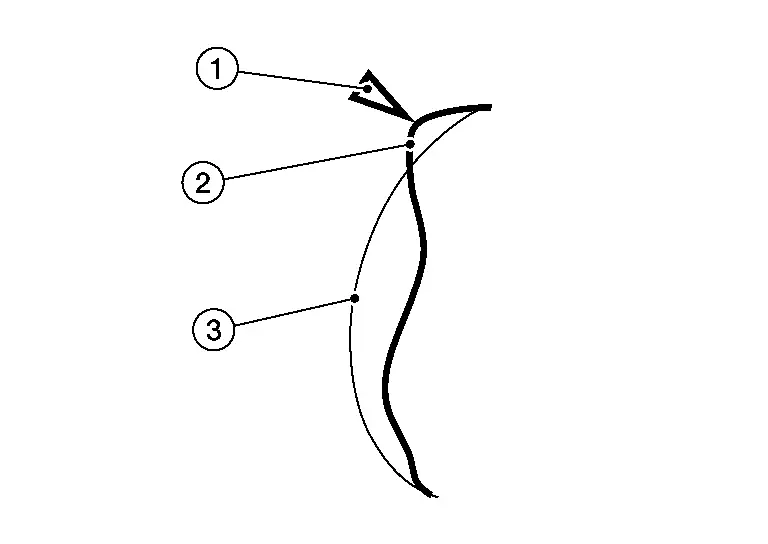
Es ist wichtig, entlang der Linie zu schweißen. Markieren Sie daher zuerst die Linie mit der Ziehstange, indem Sie einen Strich auf das blanke Metall ritzen. Alternativ können Sie den Flatliner Laser verwenden, um die Linie darzustellen. Das Aufschweißen der Zieheinsätze erfolgt meist am Tangentenpunkt (2) der Linie. Dies hängt von der Stoßrichtung ab. Vermeiden Sie das Schweißen im Radiusbereich (1) oder im gerundeten Bereich der Karosserielinie. Dies erhöht das Risiko, ein Loch in das Blech zu schweißen.

Das Aufschweißen der Zieheinsätze gelingt am einfachsten mit der Bit Gun. Sie können auch einzeln schweißen. Schalten Sie am Digispot in den manuellen Schweißmodus; so können Sie den Einsatz zuerst platzieren und anschließend schweißen. In Bereichen, in denen wenig Zugkraft benötigt wird, können Sie die Einsätze weiter auseinander setzen. In der Mitte, wo mehr Zugkraft nötig ist, schweißen Sie die Einsätze möglichst eng nebeneinander. Je mehr Einsätze Sie aufschweißen und je enger sie sitzen, desto weniger Wellen entstehen bei der Reparatur.
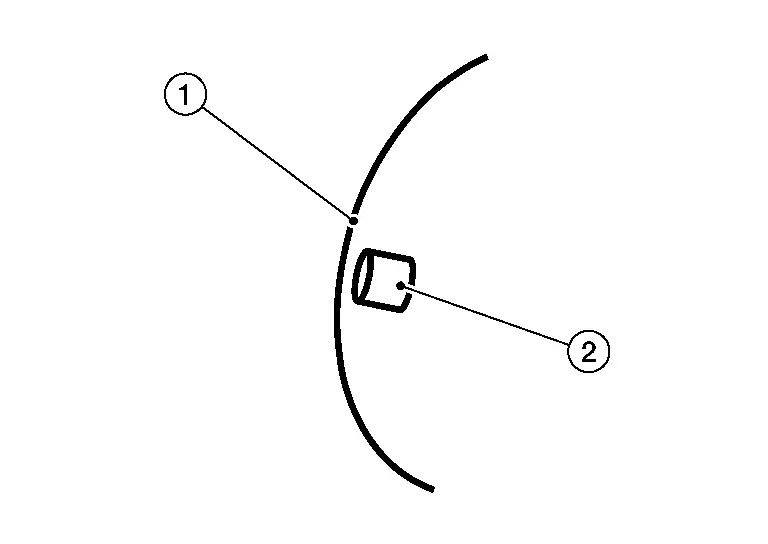
Setzen Sie die Ziehstange (1) ein. Es gibt 6 verschiedene Ziehstangen (2): drei unterschiedliche Längen, jeweils gerade oder am Ende gebogen. Die gebogenen Ziehstangen sind für vertikale Anwendungen vorgesehen.
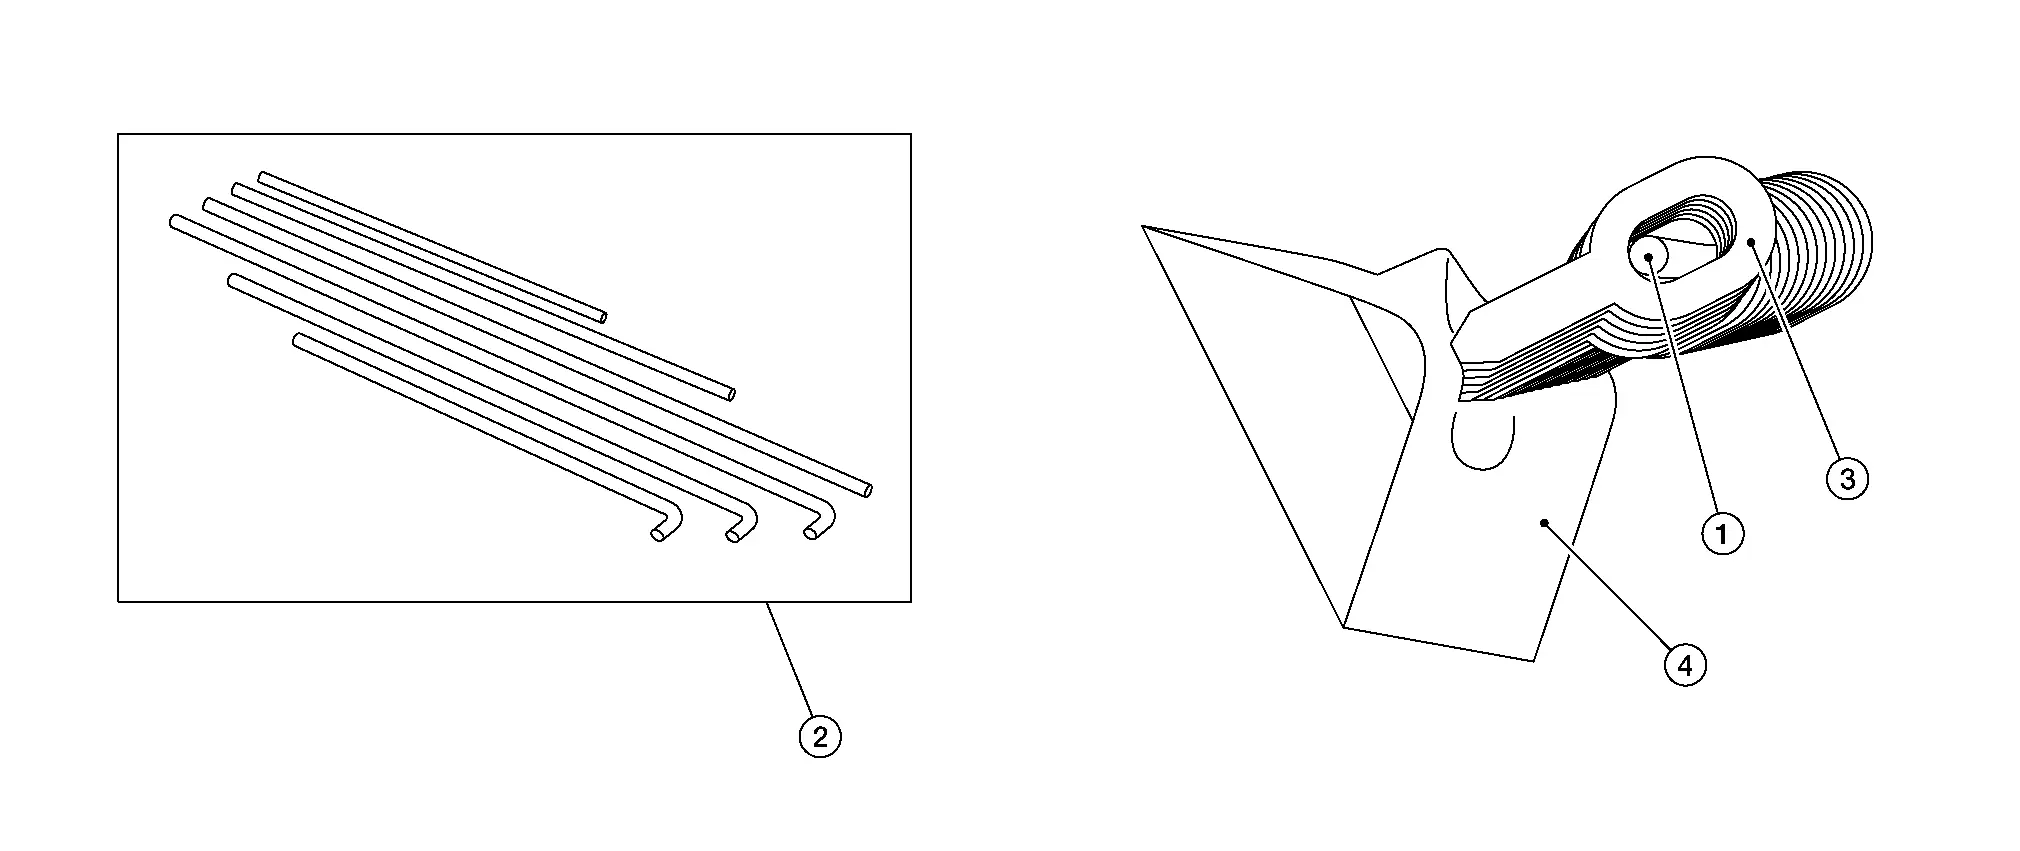
- :Blechoberfläche
Anbringen der Brücke
Bei kleinen Bereichen ist die Brücke FL80 am besten geeignet. Verwenden Sie außerdem die 2 winkligen Richtungsfüße (1). So kippt die Brücke beim Ziehen nicht nach unten.
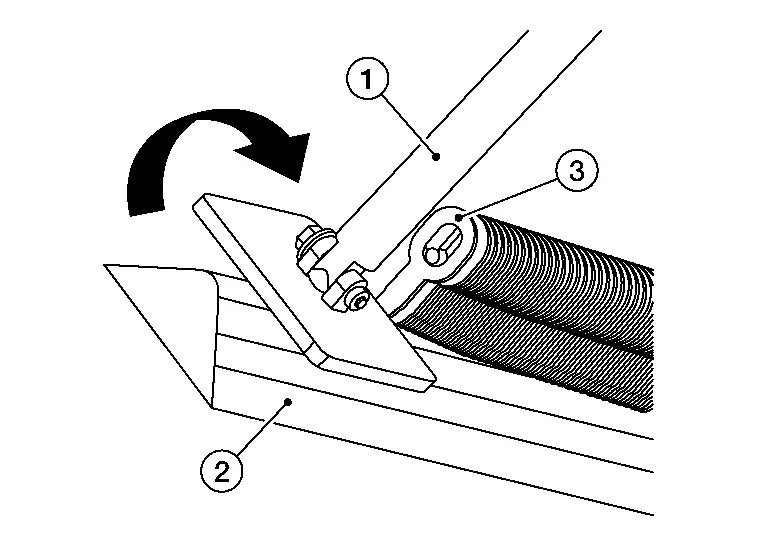
- : Blechoberfläche
- :Aufgeschweißte Ziehlaschen
Schaffen Sie in der Mitte der Blechoberfläche (2) Platz für die Ziehstange (1).
Setzen Sie die Füße außerhalb des beschädigten Bereichs auf und üben Sie durch Drehen am Zugmechanismus leichten Druck aus.

- : Brücke
- : Aufgeschweißte Ziehlaschen
Ziehen Sie die Beule nicht vollständig heraus, wenn Sie sie anheben. Sobald am Zugmechanismus eine leichte Spannung entsteht, ist es wichtig, die Spannung an der Wölbung zu lösen. Das bedeutet, dass Sie leicht ziehen und gleichzeitig in der gezeigten Richtung auf die Wölbung schlagen.

- :Blechoberfläche
- :Zugweg für das Finish
Am einfachsten verwenden Sie gleichzeitig zwei Hämmer (1). Einer dient zum Aufsetzen, der andere zum Schlagen. Wenn Sie die vertikale Schneide des Hammers verwenden und auf die Wölbung (2) setzen, sehen Sie die Wölbung seitlich deutlich besser, auch wenn sie klein ist. Ein weiterer Vorteil zweier Hämmer ist, dass die Vibration reduziert wird, die die Schweißeinsätze lösen könnte.
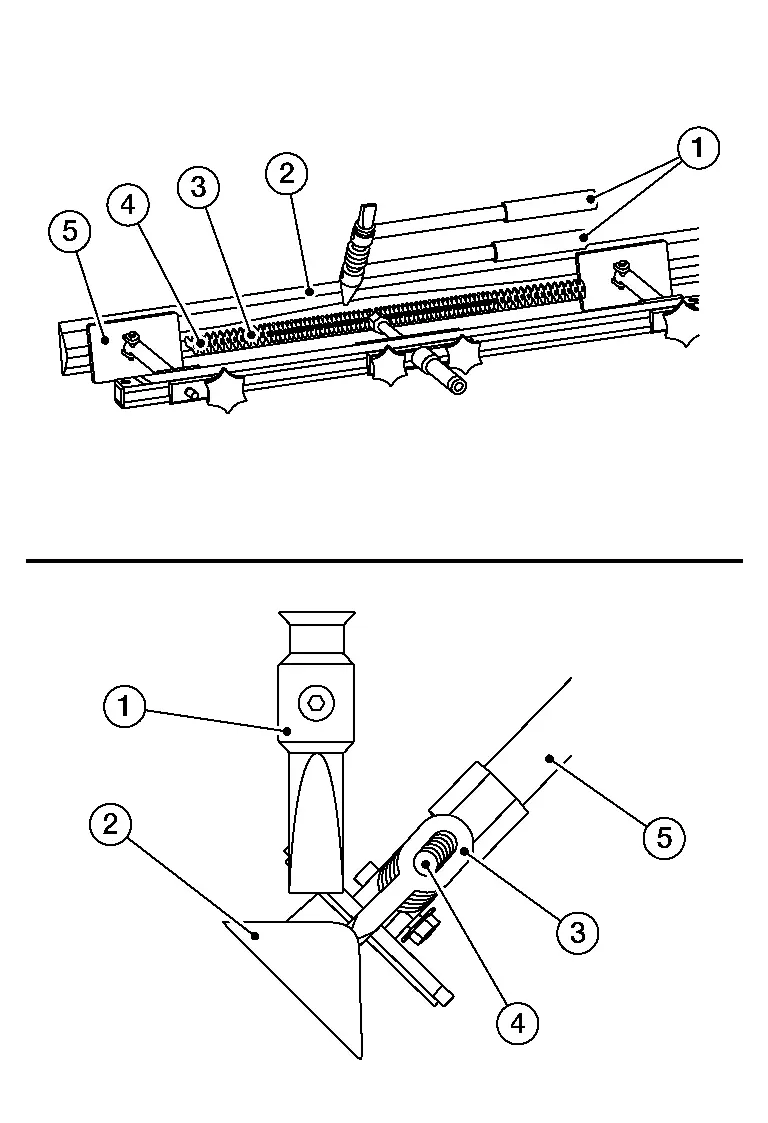
- : Aufgeschweißte Ziehlaschen
- : Ziehstange
- : Brückenfuß
Ziehen Sie den Schaden etwas heraus und schlagen Sie die Wölbung erneut ein. Sie spüren, wie der Druck am Zugmechanismus nachlässt, sobald Sie die Spannung von der Wölbung nehmen.

- : Hammer
- : Blechoberfläche
- : Ziehstange
- : Aufgeschweißte Ziehlaschen
- : Brückenfuß
Sobald der Großteil des Schadens herausgezogen und die Wölbung eingeschlagen ist, prüfen Sie, ob die Linie gerade ist. Dies können Sie mit einer Ziehstange oder mit dem Laser tun.
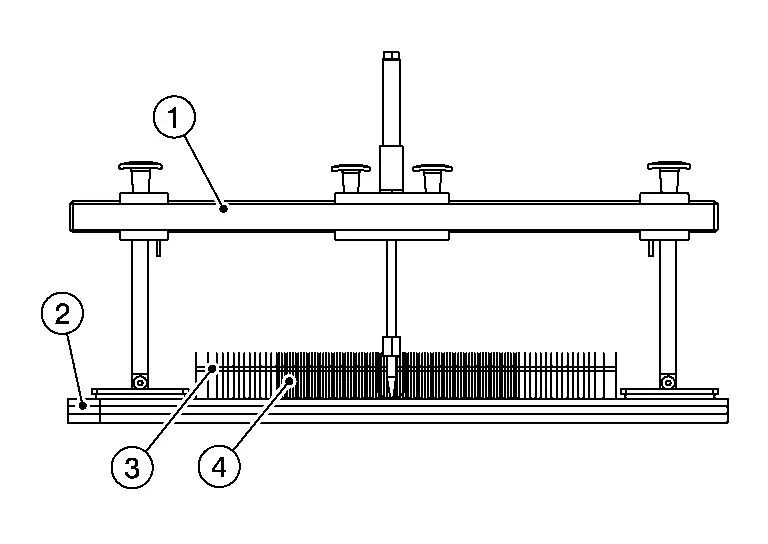
- : Brücke
- : Blechoberfläche
- : Ziehstange
- : Aufgeschweißte Ziehlaschen
Im nächsten Schritt wird der verbleibende Bereich herausgearbeitet und die Kante stabilisiert. Dies erfolgt in der Regel auf beiden Seiten des Schadens, während die Brücke noch angebracht ist. Sie hält die Linie und erleichtert die Reparatur des Bereichs.
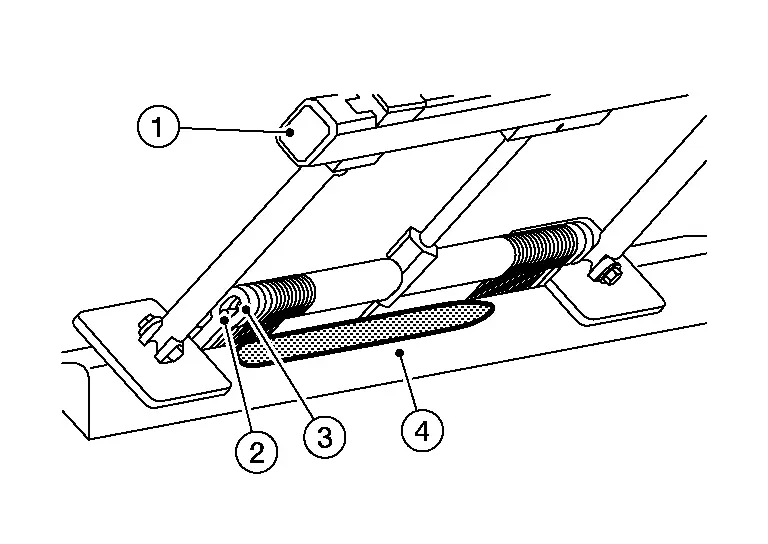
- : Brücke
- : Ziehstange
- : Aufgeschweißte Ziehlaschen
- : Blechoberfläche
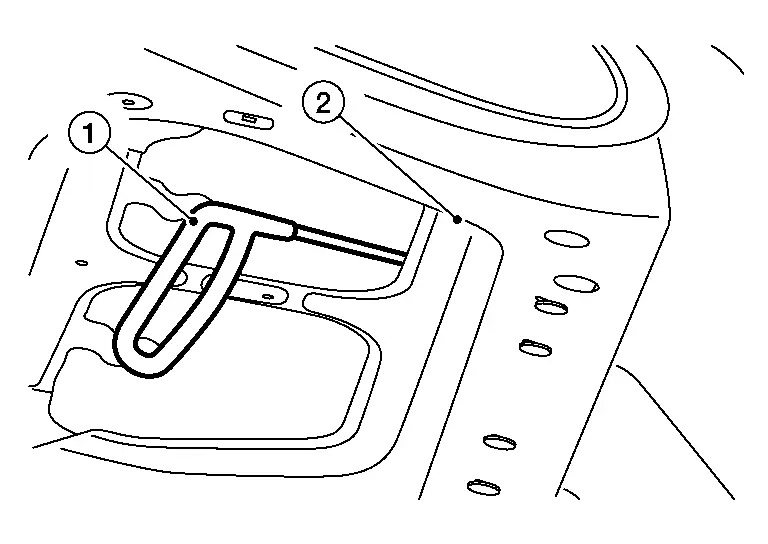
Je nach Tiefe und Festigkeit des verbleibenden beschädigten Bereichs (1) können verschiedene Werkzeuge verwendet werden. Am besten verwenden Sie den T-Griff (2) oder bei Bedarf den kleinen Gleithammer des Innopullers. Normalerweise ist nicht viel Kraft erforderlich.

- : Brücke
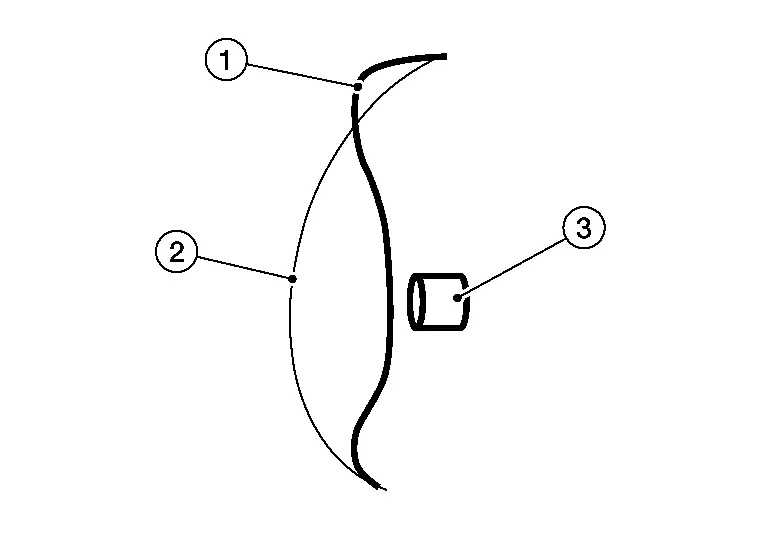
Die restliche Feinarbeit kann mit dem Innopuller oder dem Handzieher (1) erfolgen. Eine weitere Möglichkeit, falls der Schaden (2) noch tief ist, ist der Einsatz des Innopullers mit dem Hammer (3).
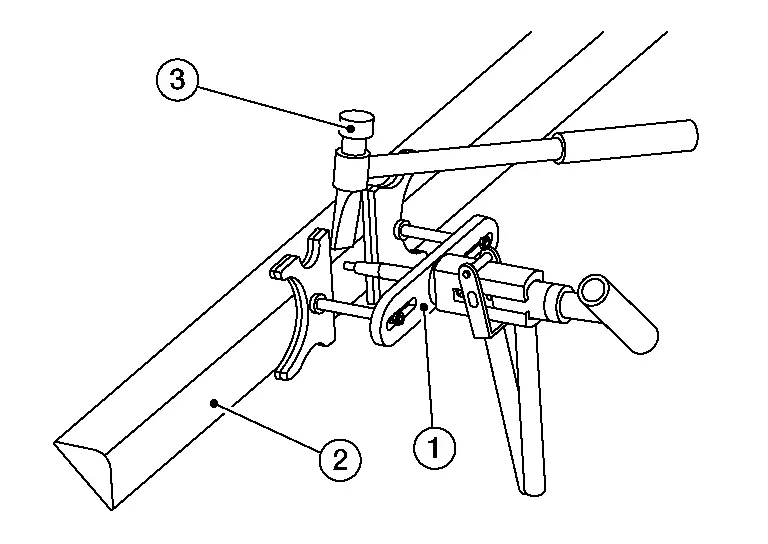
Brückenanwendung kurz
Bei Schwellern, Kanten und an kleinen Stellen wird meist die Brücke FL80 verwendet.
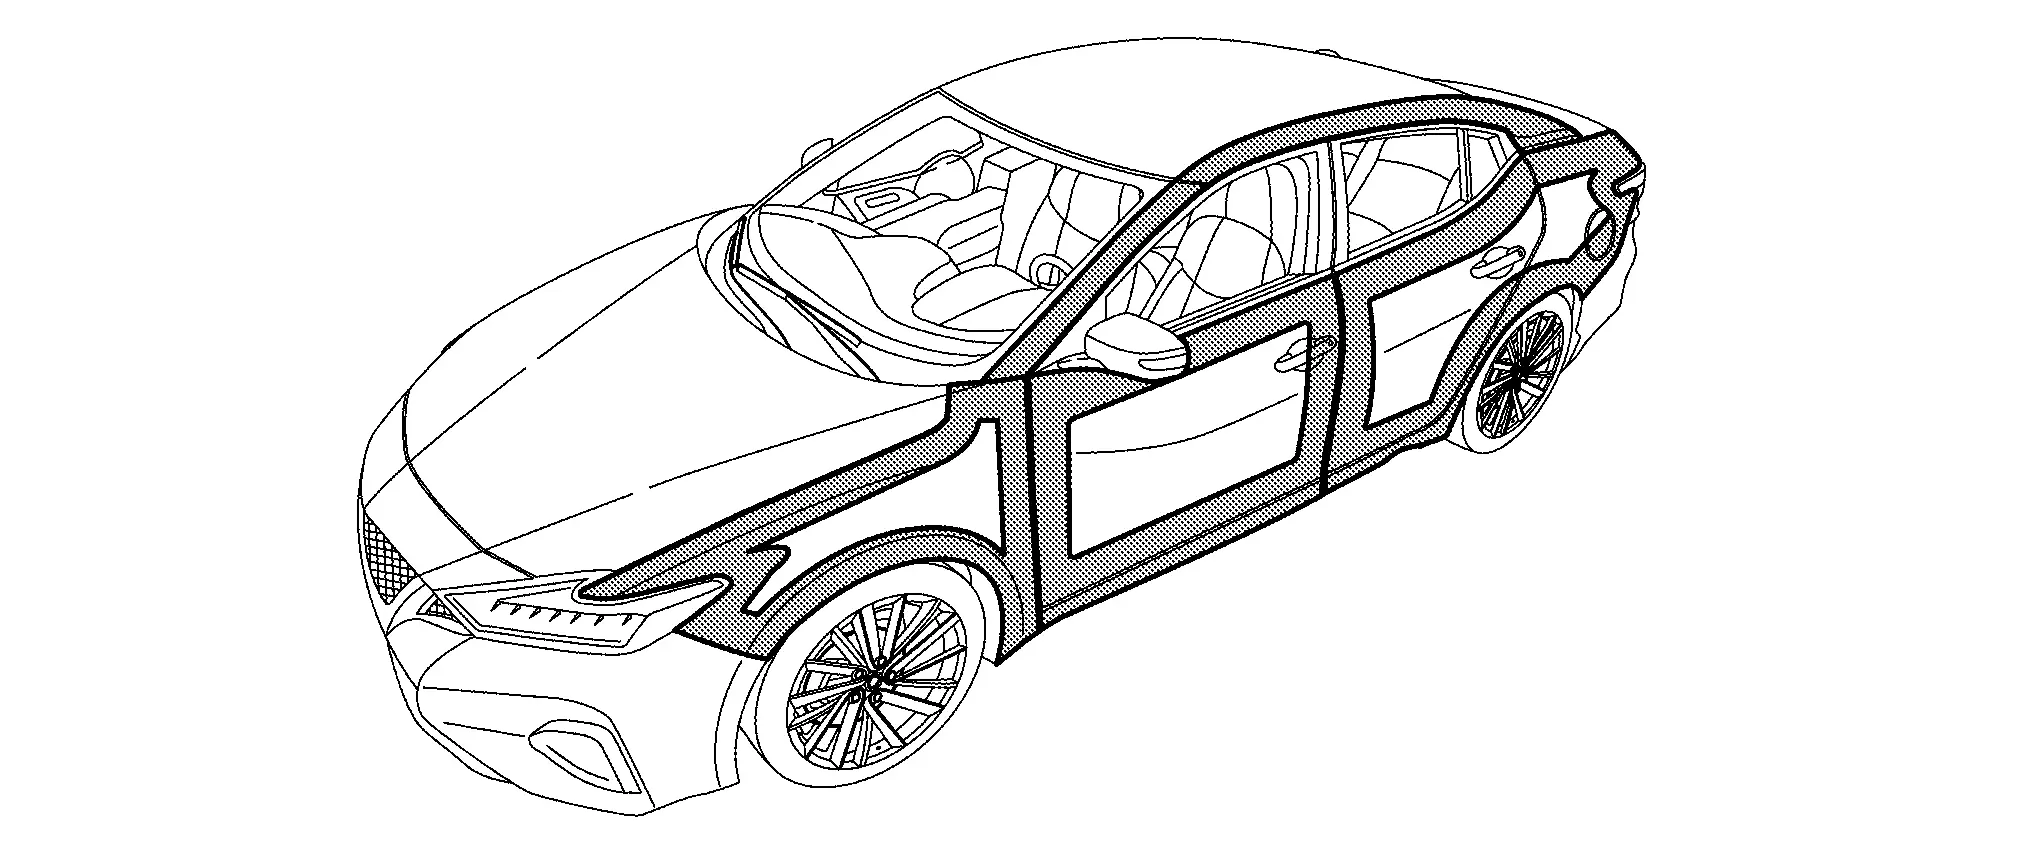
Brückenanwendung lang
Bei größeren Flächen oder wenn der Schaden in der Mitte des Blechs liegt, wird die Brücke FL120 verwendet.
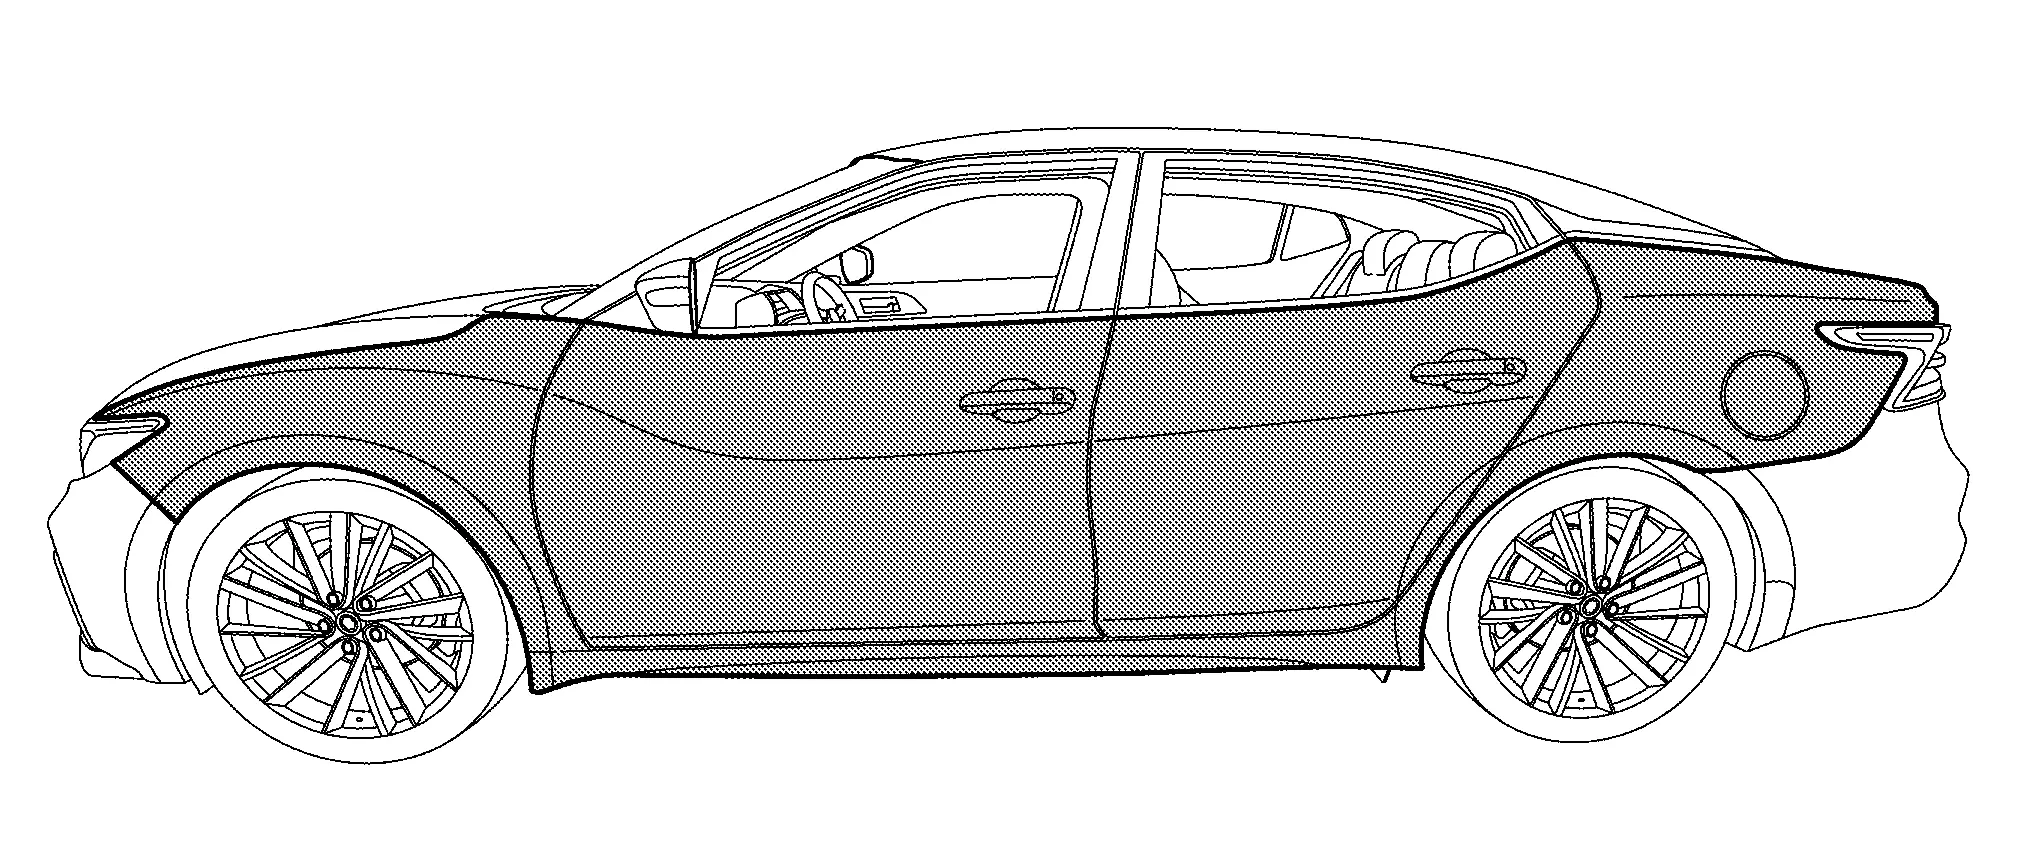
(4) PUNKTSCHWEISSEN MIT GLEITHAMMER
Die Spitzen des Gleithammers werden an die Beule geschweißt.

Sie werden anschließend einzeln gezogen, um die Beule auszubessern.
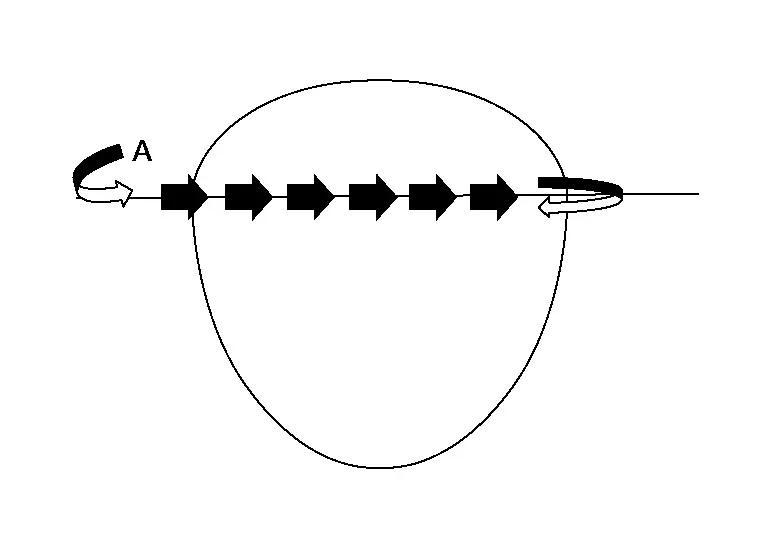
Nach dem Ziehen werden die Spitzen gedreht, um sie vom Blech zu lösen.
(5) HANDZIEHER
Der Handzieher (1) kann auch zusammen mit dem Hammer (2) verwendet werden. Durch leichten Druck am Griff und vorsichtige Schläge mit dem Hammer lässt sich die Spannung abbauen. Dies kann auch bei Beulenbildung (Oil-Canning) im Metall helfen.
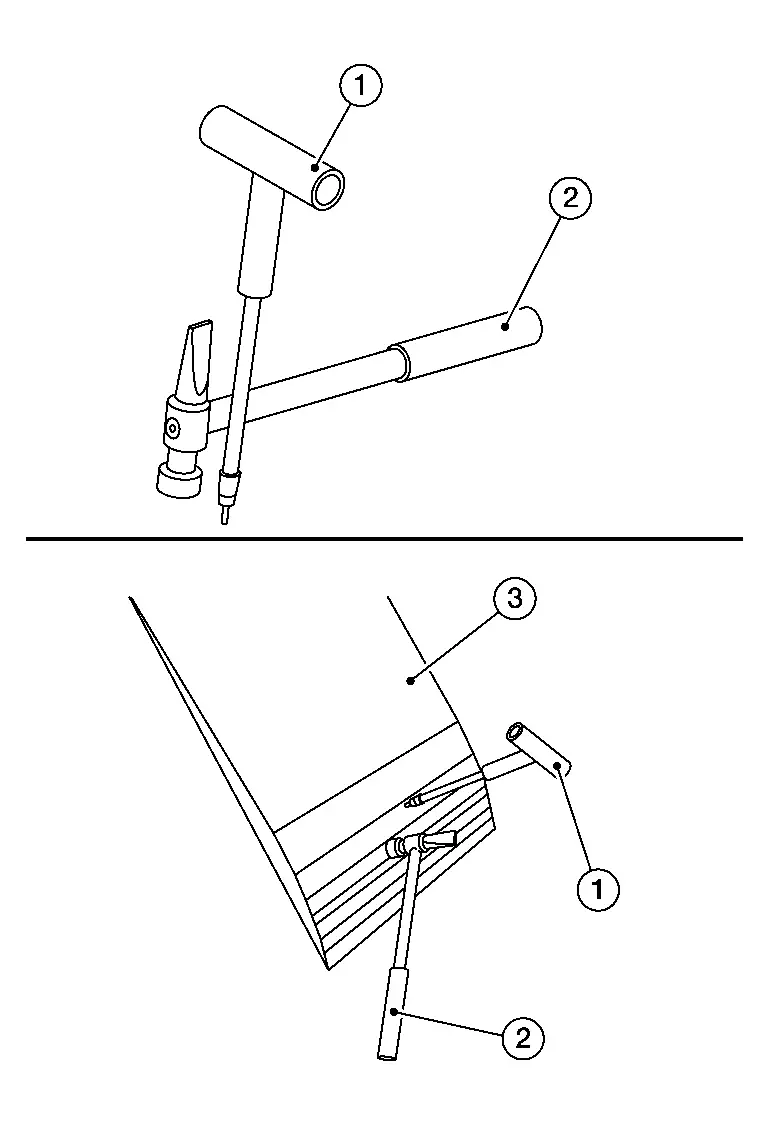
- :Blechoberfläche
Die Feinarbeit erfolgt am besten mit dem Handzieher/T-Griff und dem Hammer. Beginnen Sie außen und arbeiten Sie sich nach innen vor. Hilfreich ist außerdem, den Flatliner Laser weiter entfernt aufzustellen und das Licht über die Oberfläche laufen zu lassen.
Hotbox-Beulenentfernung
Die Beulenentfernung mit Induktionserwärmung beruht auf der Oberflächenerwärmung des Blechs (1). Durch eine bestimmte Frequenz wird die Oberfläche (2) des Blechs aktiviert, sodass die obere Blechschicht erwärmt wird und sich dadurch ausdehnt. Die zweite wichtige Funktion ist der Vibrationsimpuls im Werkzeug, der den Vorgang unterstützt.
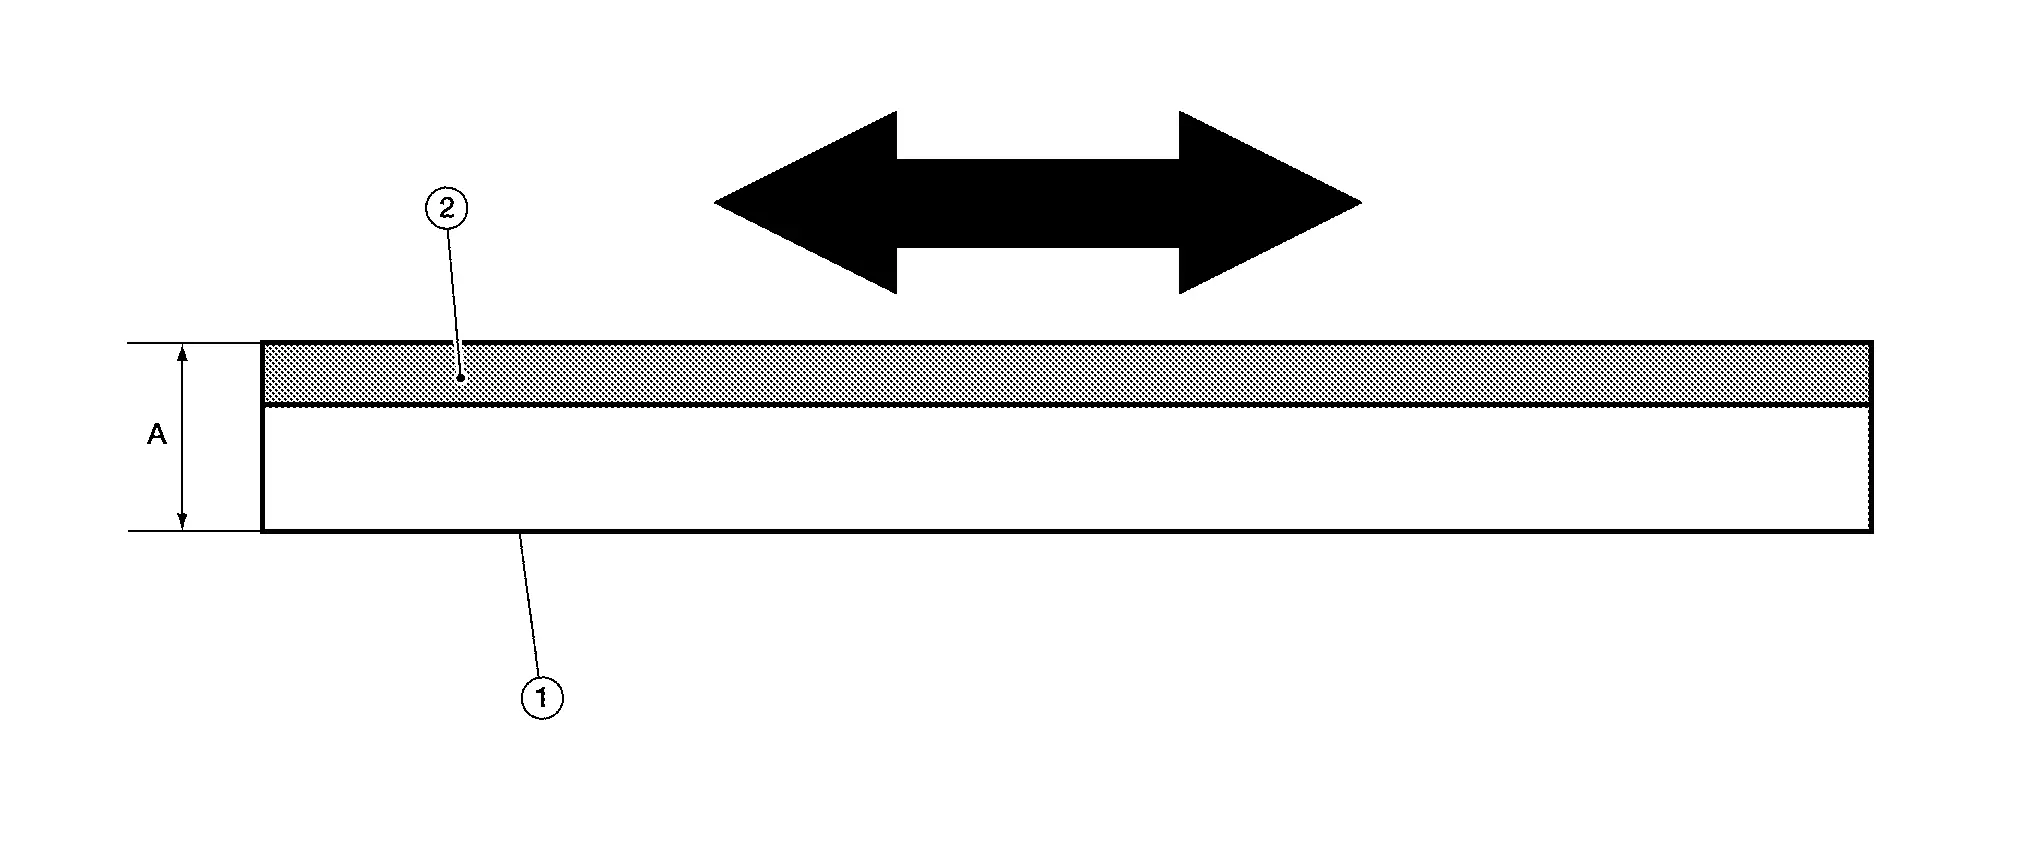
| A | 0.7mm (0.028 in) |
Dieser Effekt macht das Verfahren ideal zum Ausheben weicher Schäden.
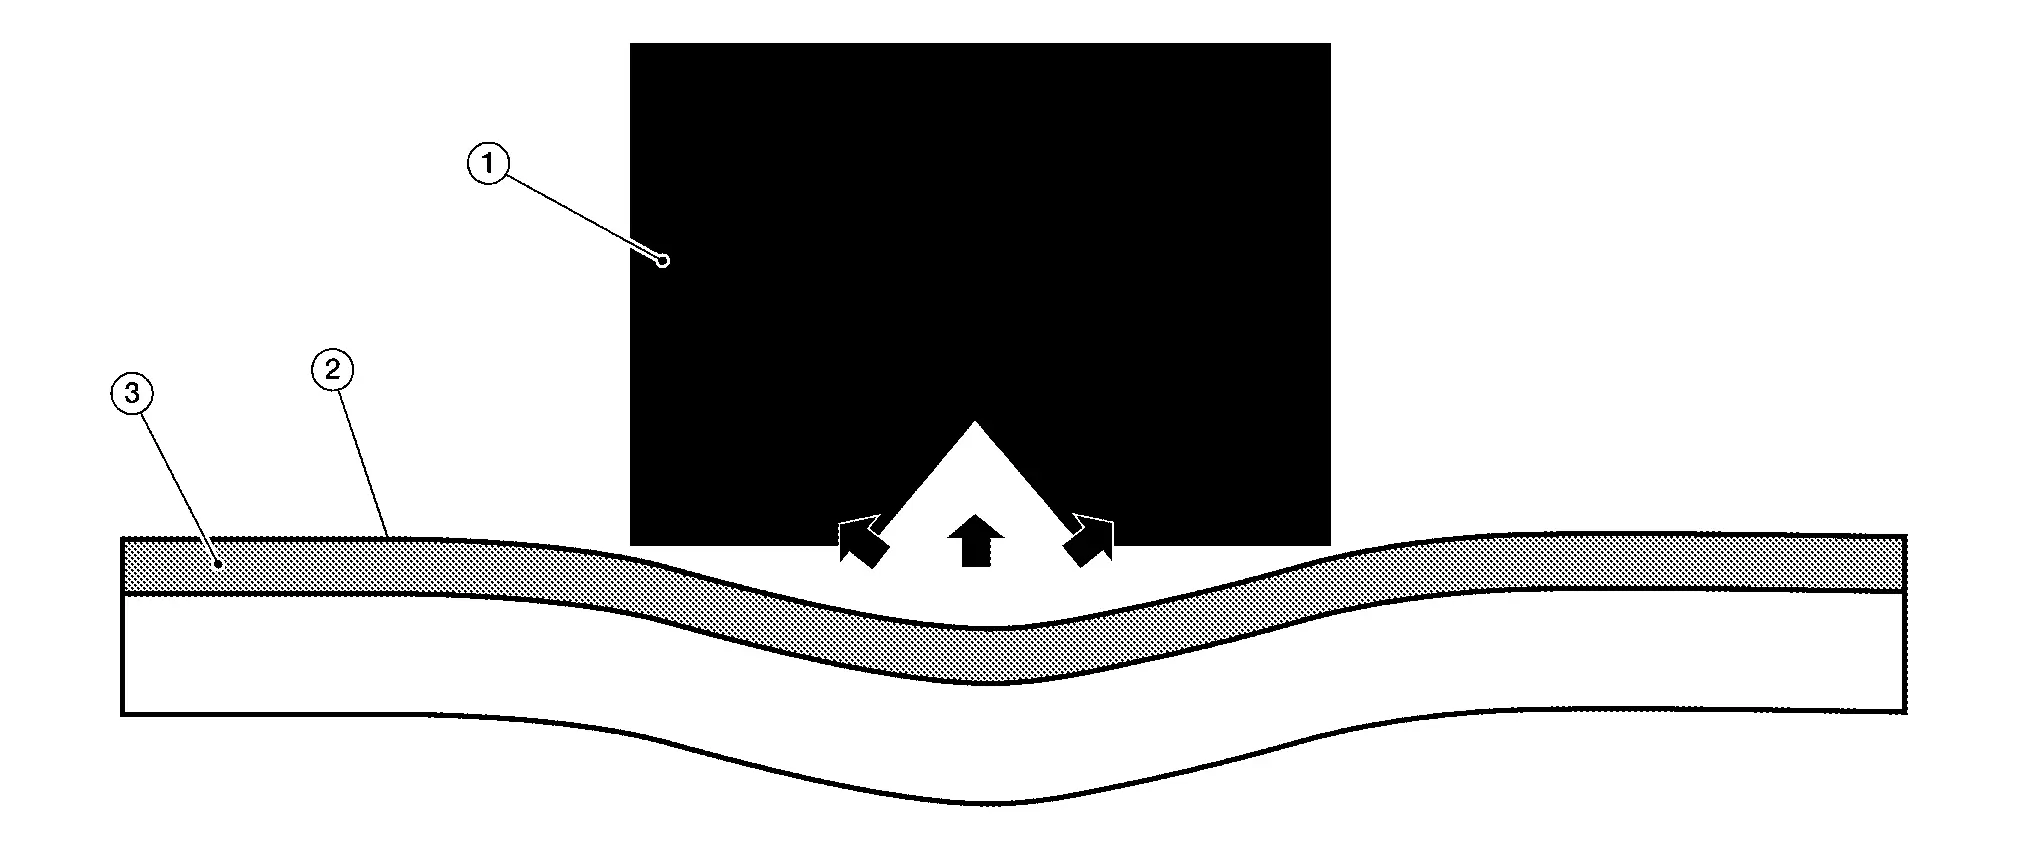
- :Hotbox
- :Blech
- :Oberfläche
Es gibt vier Anwendungen
Weiche Beulen
Ausbeulen größerer oder schärferer Beulen
Feinarbeit oder Nacharbeit an einem Bereich, der mit den Werkzeugen zur Beulenentfernung oder dem Klebesystem repariert wurde.
Schrumpfen oder Versteifen des Metalls
Einsatz der einzelnen Anwendungen
Weiche oder elastische Dellen können repariert werden, solange das Metall nicht gedehnt ist und/oder die Hauptspannung im Metall nicht größer ist als die Zugkraft des Hotbox-Effekts.
Bei Dellen mit plastischer Verformung oder bei größeren Dellen bzw. wenn die Mitte gedehnt ist, kann der Energieanteil (plastische Verformung) der Delle nicht entfernt werden, solange die Hauptspannung im Metall nicht größer ist als die Zugkraft der Hotbox.
Nachdem eine Delle mit den Dellenwerkzeugen oder dem Klebesystem repariert wurde, bleibt der allgemeine Bereich oft noch tief und kann Wellen aufweisen. Dann lässt sich dieser Bereich mit der Hotbox leicht anheben.
Wenn bei großen Dellen die Beschädigung so stark war, dass die mechanische Festigkeit des Materials geschwächt wurde, kann die Hotbox verwendet werden, um diesen Bereich zu schrumpfen. Am besten setzt man das Werkzeug in der Mitte an, erhitzt es bis zum Maximum und kühlt dann mit kalter Luft oder Wasser ab. Dies sollte möglichst mehr als 3-mal wiederholt werden, um dem Metall Steifigkeit zu verleihen.
Die Leistungseinstellung des Geräts ist bei der Hotbox immer auf 100 %. Bei der T-Hotbox ist die Leistungseinstellung immer 100 %, wenn die Zeitfunktion verwendet wird.
Die Anwendungen
Anwendung (kleine weiche Dellen)
Den Wärmestift (1) nicht auf das Metall (2) drücken. Nur von oben halten und den Werkzeugkopf nach oben ziehen, sobald das Metall nach oben kommt.

Anwendung (große weiche Dellen)
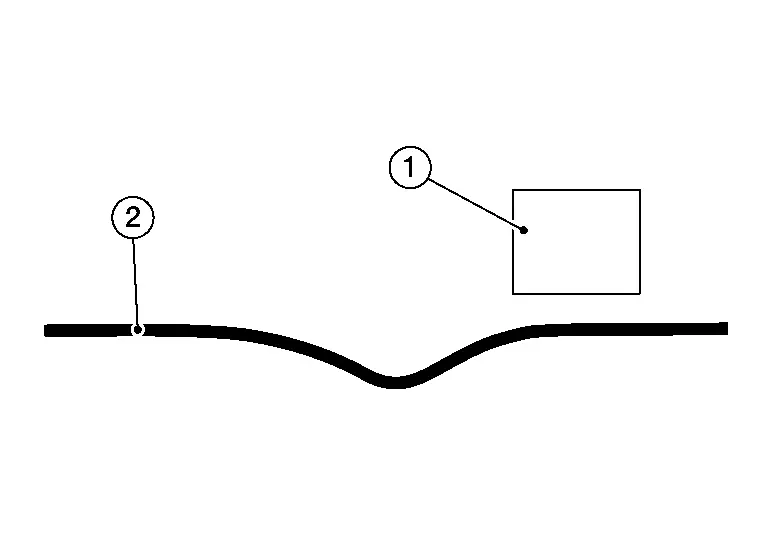
- :Hotbox
- :Blech
An der Seite mit einem kurzen Impuls beginnen. Je nach Größe des Schadens kann es notwendig sein, weit entfernt von der Mitte der Delle zu beginnen, wie abgebildet. Der Impuls sollte wie ein „piep-piep“ (2 Pieptöne) klingen. Dies entspricht etwa 0,1 s Drücken der roten Taste an der Hotbox (1). Immer das Licht verwenden und die Oberfläche betrachten, um zu sehen, was das Metall (2) macht.
Wenn das Metall nach unten geht, weiter entfernt ansetzen. Außerdem prüfen, ob sich dahinter eine Stütze befindet oder ob der Schaden möglicherweise zu groß ist.

- :Hotbox
Dann näher an die Delle herangehen und erneut einen kurzen Impuls (piep-piep) geben. Wichtig ist, den Impuls am Rand oder knapp vor der Mitte der Delle abzugeben.
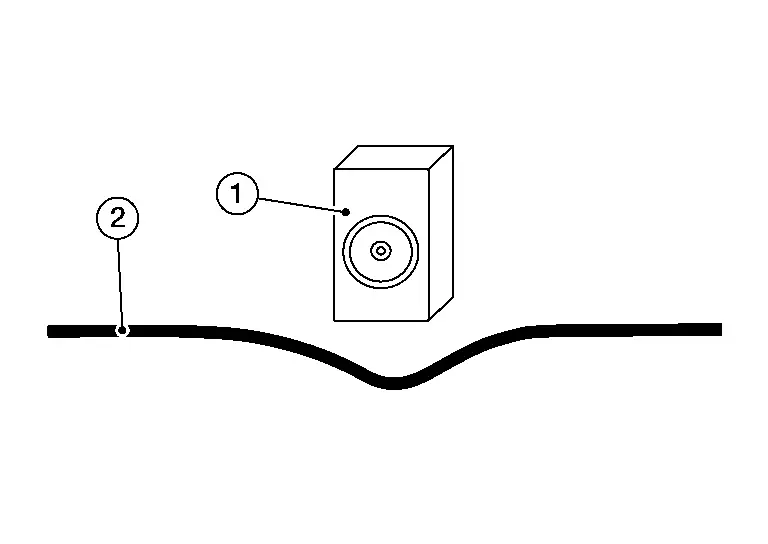
- :Hotbox
- :Blech
Sobald das Metall angehoben ist, die Mitte durch Erwärmung für mindestens 0,6 s anheben. Das Metall sollte überdehnt werden. Das Anheben des Metalls kann auch durch kurze Impulse erfolgen; das Werkzeug immer wieder anheben, um zu sehen, was das Metall macht. Dies erfordert etwas Übung.
Blech stauchen
Schrumpfen des Blechs
Plastische Verformung kann zu einer verringerten Blechdicke führen, und das Blech kann sich dehnen. Selbst wenn es mit Hammer und Dolly repariert wird, neigt das Blech zum Aufwölben und verliert seine ursprüngliche Form.
In solchen Fällen muss es auf seine ursprüngliche Form zurückgeschrumpft werden. Dies wird als Schrumpfen des Blechs bezeichnet.
Schrumpfverfahren
(1) ELEKTROSCHWEISSGERÄT
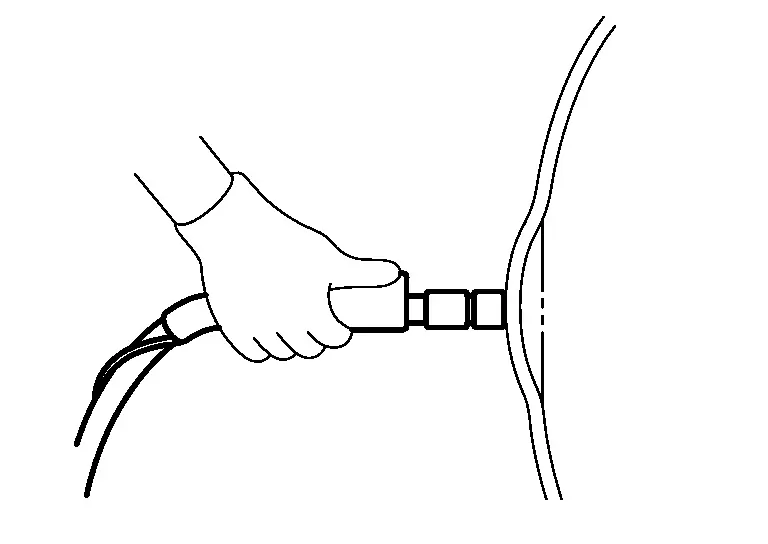
Das Karosserieblech wird an den negativen Pol der Stromversorgung angeschlossen und die Spitze an den positiven Pol. Anschließend wird elektrischer Strom zugeführt, um das Blech zu erwärmen. Das Schrumpfprinzip entspricht dem des Gasschweißens. Dieses Verfahren kommt ohne Hämmern aus und ist besser handhabbar als Gasschweißen; es eignet sich zur Reparatur lokaler Blechverformungen.
(2) KOHLESTAB
Das Blech wird an den negativen Pol der Stromversorgung angeschlossen und ein Kohlestab an den positiven Pol. Das Blech wird so erhitzt, dass die Wärme von außen zur Mitte der Delle geleitet wird. Anschließend werden nasse Tücher aufgelegt, um es schnell abzukühlen und so das Blech zu schrumpfen.
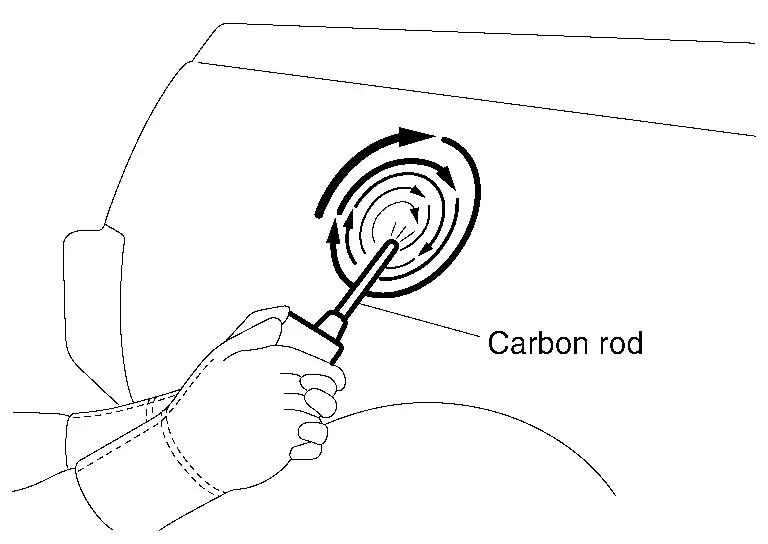
Dieses Verfahren eignet sich zur Reparatur breiter, flacher Blechverformungen.
(3) GASSCHWEISSEN (SAUERSTOFF-ACETYLEN-BRENNER)
(a) Erhitzen und Ausdehnung
Wenn das Blech mit einem Gasschweißbrenner erhitzt wird, dehnt es sich aus.

Die Dehnung wird jedoch im nicht erhitzten umgebenden Bereich behindert. Dadurch wölbt sich der erhitzte Bereich auf.
(b) Plötzliches Abkühlen
Wenn die Wölbung plötzlich abgekühlt wird, schrumpft sie.
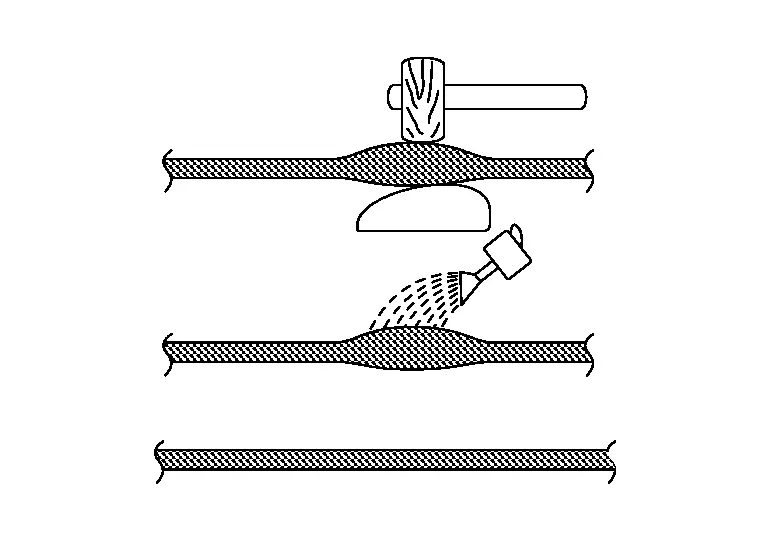
Dieses Schrumpfen wird durch Klopfen mit einem Holzhammer beschleunigt.
(4) HAMMER UND DOLLY
Beim Hammer-auf-Dolly-Verfahren werden ein Schrumpfhammer und ein Schrumpf-Dolly verwendet. Auf der Blechoberfläche entstehen viele kleine Dellen. Dieses Verfahren eignet sich zum Schrumpfen vergleichsweise kleiner Verformungsbereiche.
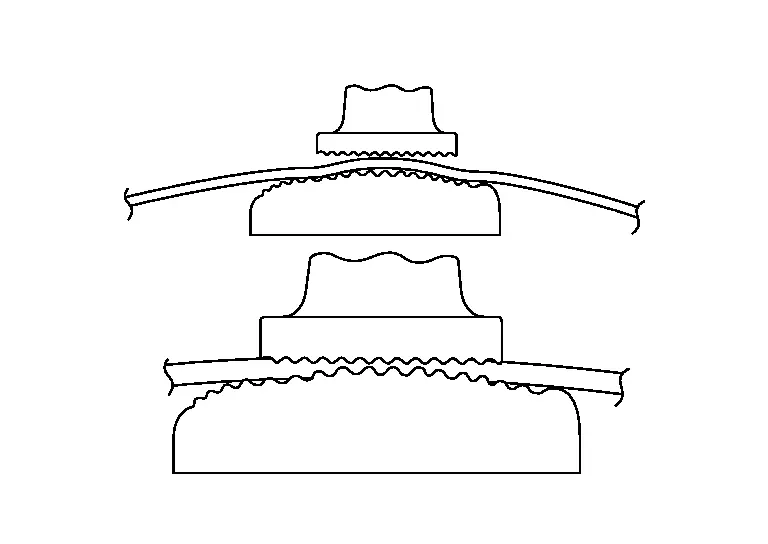
Blech erwärmen
Beim Schrumpfen von Blech mit einem Gasschweißbrenner eine aufkohlende Flamme verwenden.

Den Brenner im rechten Winkel zur Mitte des Blechs halten.
Einen Abstand von 3 mm - 5 mm (0,12 in - 0,20 in) zwischen Flammenkern und Blech einhalten.
Das Blech auf ca. 800 °C erhitzen (bis der erhitzte Bereich rot wird). Die Temperatur erhöhen, wenn die Dehnung des Blechs nicht ausreicht.
Den gedehnten Bereich des Blechs lokalisieren.
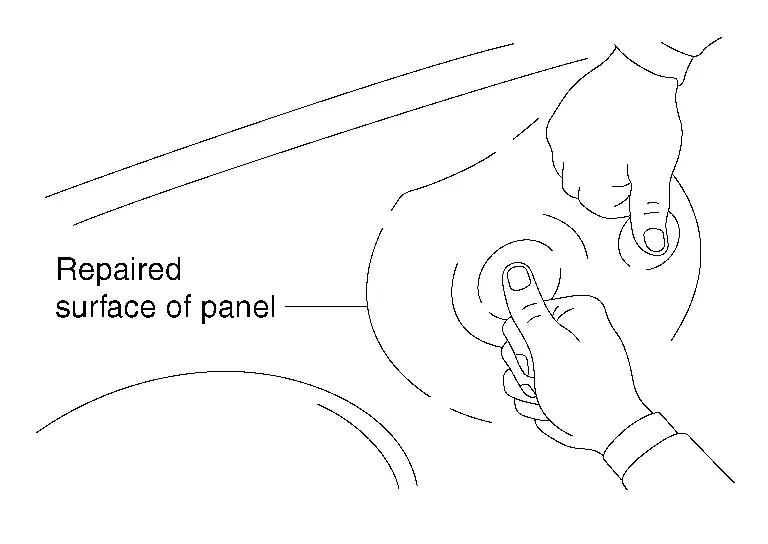
Die zu reparierende Oberfläche an mehreren Stellen drücken.
Der Punkt, an dem die größte elastische Delle entsteht, ist die Mitte, wo die Dehnung am größten ist. Der höchste Bereich des zu reparierenden Blechs kann ebenfalls als der am stärksten gedehnte Bereich betrachtet werden.
Der mit dem Schweißbrenner erhitzte Bereich muss etwa 3 mm - 5 mm (0,12 in - 0,20 in) Durchmesser haben, wenn die Blechform komplex ist, und etwa 6 mm - 15 mm (0,24 in - 0,59 in), wenn sie flach ist.

Geringe Dehnung
Einen Dolly an die Rückseite des erhitzten Blechs ansetzen. Das Blech mit einem Holzhammer im Hammer-auf-Dolly-Verfahren in der in der Abbildung gezeigten Reihenfolge abklopfen.
(A) und (B) → 1 - 8 (C) → 9 Starke Dehnung

Das Blech schrumpfen, beginnend mit dem am stärksten gedehnten Bereich, und zum Rand der Delle vorgehen, sodass die Dellenoberfläche tiefer liegt als die ursprüngliche Oberfläche.
Die Verwendung eines Gasschweißbrenners führt dazu, dass das Blech konkav wird.
Um dies zu korrigieren, den konkaven Bereich im Hammer-auf-Dolly-Verfahren bearbeiten, um das Blech Stück für Stück zu dehnen, bis die ursprüngliche Oberfläche wiederhergestellt ist.
Nasse Tücher auf den geschrumpften Blechbereich legen, um ihn schnell abzukühlen.
Richten einer verformten Karosserieaußenplatte
Feststellen des Blechschadens
Der Blechschaden muss sorgfältig untersucht werden, um das am besten geeignete Reparaturverfahren auszuwählen.
(A) in der Abbildung ist der plastisch verformte Bereich, die umgebenden Bereiche sind elastisch verformt.
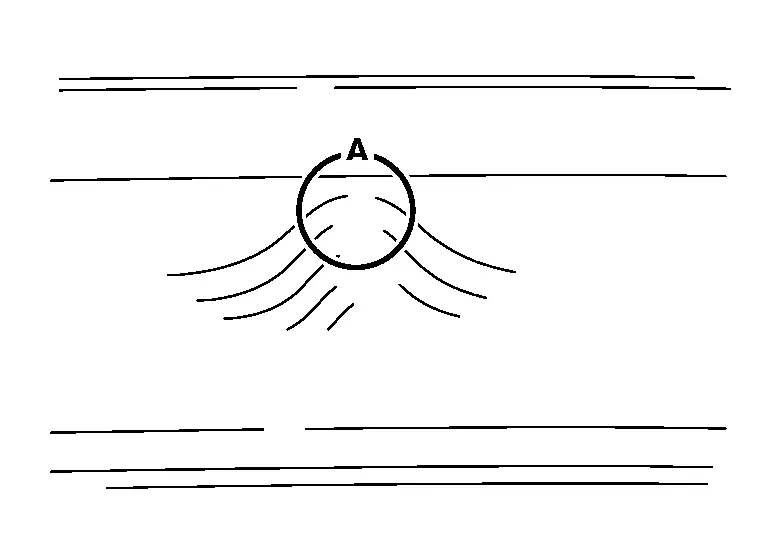
Die Korrektur von (A) entfernt automatisch die elastische Verformung.
Das Entfernen der Ursache der Delle kann die gesamte Reparatur vereinfachen. Plastische Verformung erkennt man an scharfen Knicken, Kerben oder rissiger bzw. abgeplatzter Lackierung.
ANALYSE DER BLECHVERFORMUNG
(a) Bei Einwirkung einer äußeren Kraft beginnt die Verformung des Blechs. Um den Punkt, an dem die äußere Kraft einwirkt, entsteht elastische Verformung.
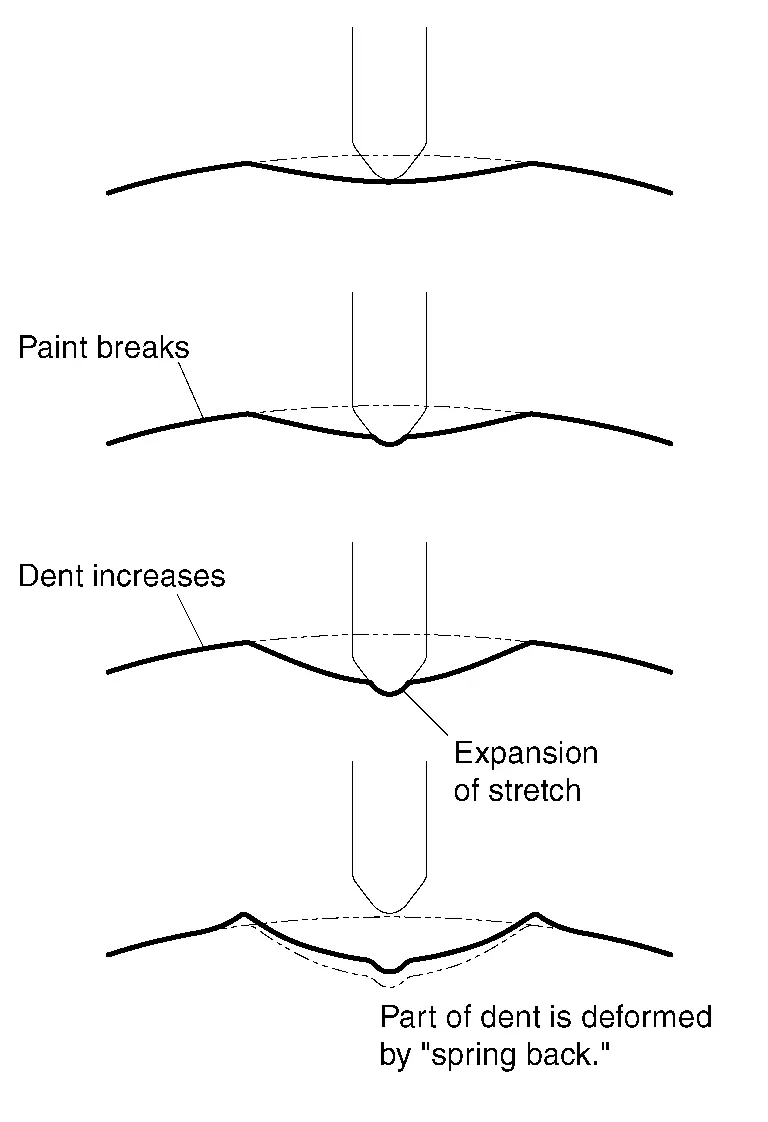
(b) Wenn die äußere Kraft zunimmt, geben die Bereiche um die Delle dem Druck nach, und es entstehen lokale Risse oder kleine Lackabplatzungen. Dies weist auf plastische Verformung hin.
(c) Wenn die äußere Kraft weiter zunimmt, vergrößern sich die Risse um die Delle, und das Blech im Zentrum der Delle wird gedehnt.
(d) Wenn die äußere Kraft entfernt wird, bewirkt das „Zurückfedern“, dass der plastisch verformte Bereich der Delle über die ursprüngliche Oberfläche hinausragt.
Grundlegende Schadensarten
Als Erstes betrachten wir die Delle. Das gilt auch bei der Reparatur einer Delle. Der Schaden sollte immer zuerst begutachtet werden. Wichtig ist die Mitte der Delle. Die Tiefe der Delle ist entscheidend. Sie gibt Aufschluss über Folgendes:
Schwierigkeitsgrad der Reparatur
Dauer der Reparatur
Art der Reparaturmethode
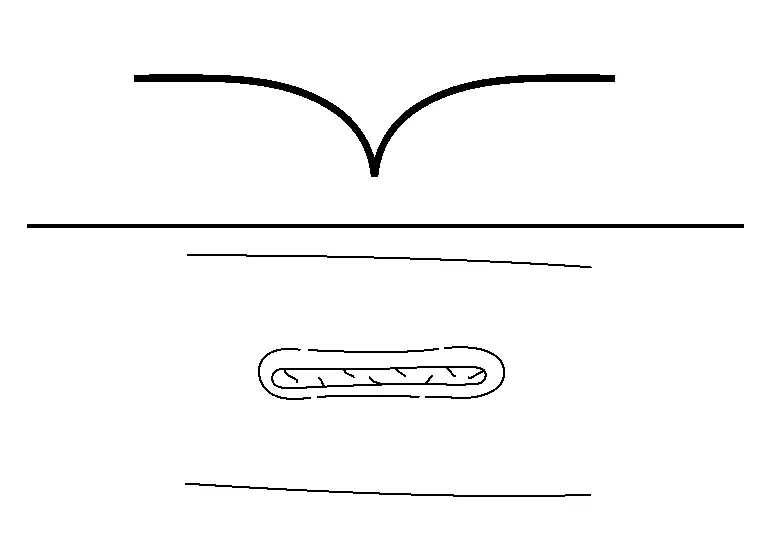
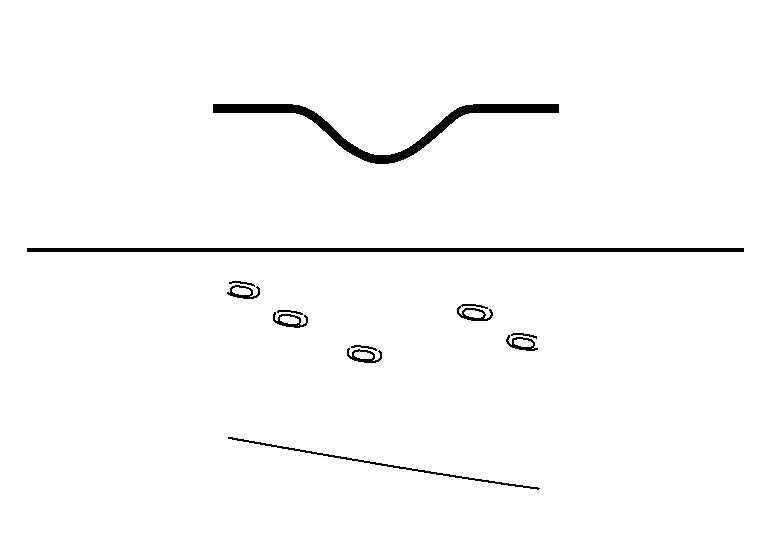
Dellen haben viele verschiedene Aspekte, entscheidend ist jedoch die Tiefe. Einerseits ist es die Tiefe, andererseits die Schärfe, doch in den meisten Fällen ist eine tiefe Delle auch eine scharfe Delle. Grundsätzlich unterscheidet man zwei Arten von Dellen.
Je nach Art der zu reparierenden Beule die folgenden Informationen beachten:| Scharfe Dellen | Weiche Dellen | |
 |
 |
|
| Reparaturdauer: | 2x (doppelt so viel Zeit wie bei weichen Dellen) | x |
| Reparaturmethode: | Hebel | PDR, Klebesystem |
| Technische Erfahrung: | Mittel bis hoch | Gering bis mittel |
| Schadensursache: | Parkschaden, mittlerer bis großer Hagel | Weicher Parkschaden, kleiner bis mittlerer Hagel |
Weiche oder flache Delle
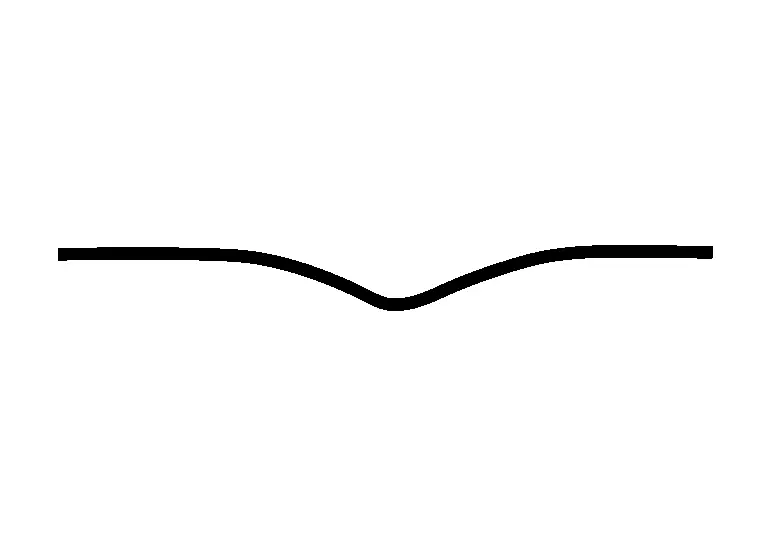
Die meisten flachen Dellen haben eine geringe Tiefe. Sie werden auch als elastische Dellen bezeichnet.
Scharfe Delle
Eine scharfe Delle besteht aus zwei Teilen: der Mitte (A), die durch den Gegenstand entsteht, der die Delle verursacht hat (gedehntes Metall), und dem zweiten Teil der Delle (B), der durch die Energie des Aufpralls entsteht.

Energie des Aufpralls
A: Primärschaden – plastische Verformung der gedehnten Mitte B: Sekundärschaden – elastische Verformung durch die Energie des Aufpralls
Der äußere Bereich (A) der Delle wird schnell entfernt. Das ist der leichtere Teil. Die Mitte (B) zu entfernen ist schwieriger und erfordert mehr Erfahrung.
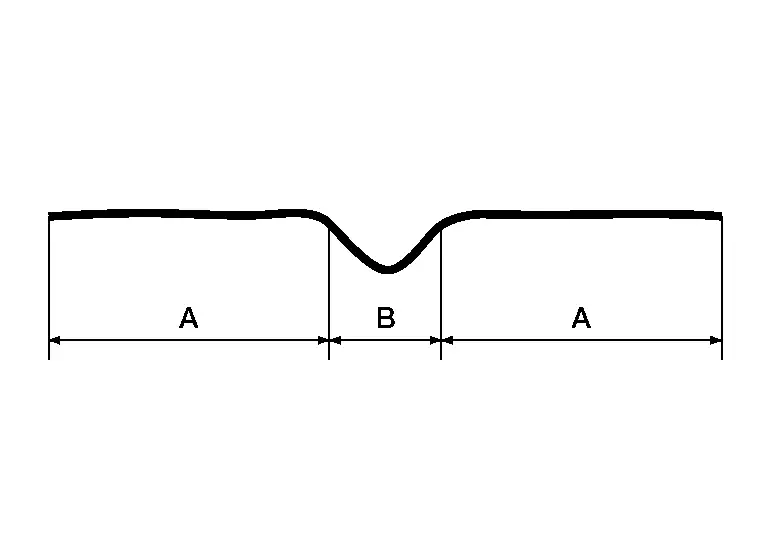
Plastische Verformung entsteht in der Mitte des Bereichs (A) der Delle. Die umgebende Fläche bleibt elastisch verformt.
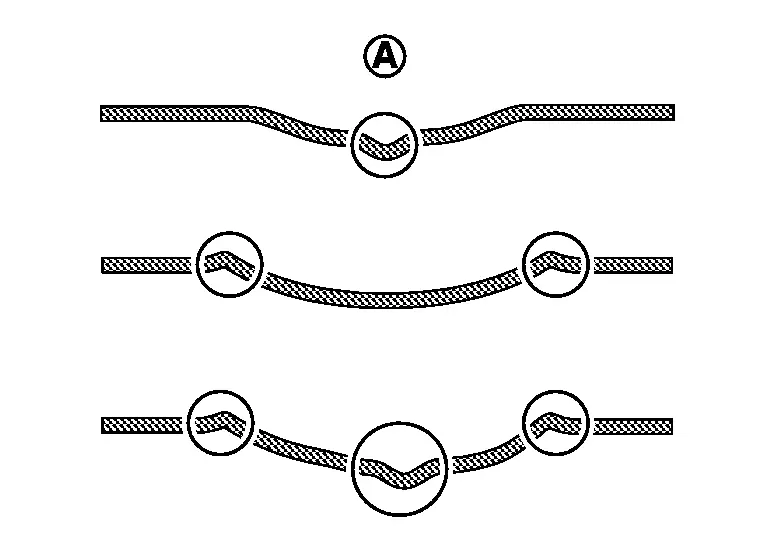
Plastische Verformung tritt an einem oder mehreren Bereichen um die Delle auf. Andere Bereiche bleiben elastisch verformt.
Sowohl plastische als auch elastische Verformung treten im gesamten beschädigten Blech auf.
Untersuchung des Blechschadens
Kleine Verformungen oder Unregelmäßigkeiten an Blechteilen sind schwer zu finden, besonders in der letzten Reparaturphase. Dieser Abschnitt erklärt, wie festgestellt wird, ob ein Nissan Pathfinder leichte Blechverformungen aufweist.
(1) SICHTPRÜFUNG
Prüfen Sie den betroffenen Blechbereich, indem Sie die Verformung im reflektierten Licht auf der Oberfläche sorgfältig betrachten.
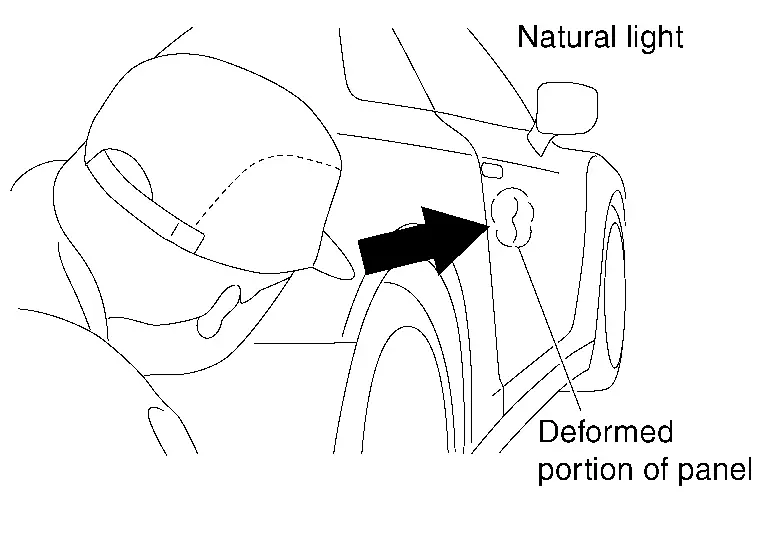
(2) Was ist Licht? (Allgemeiner Kontrast)
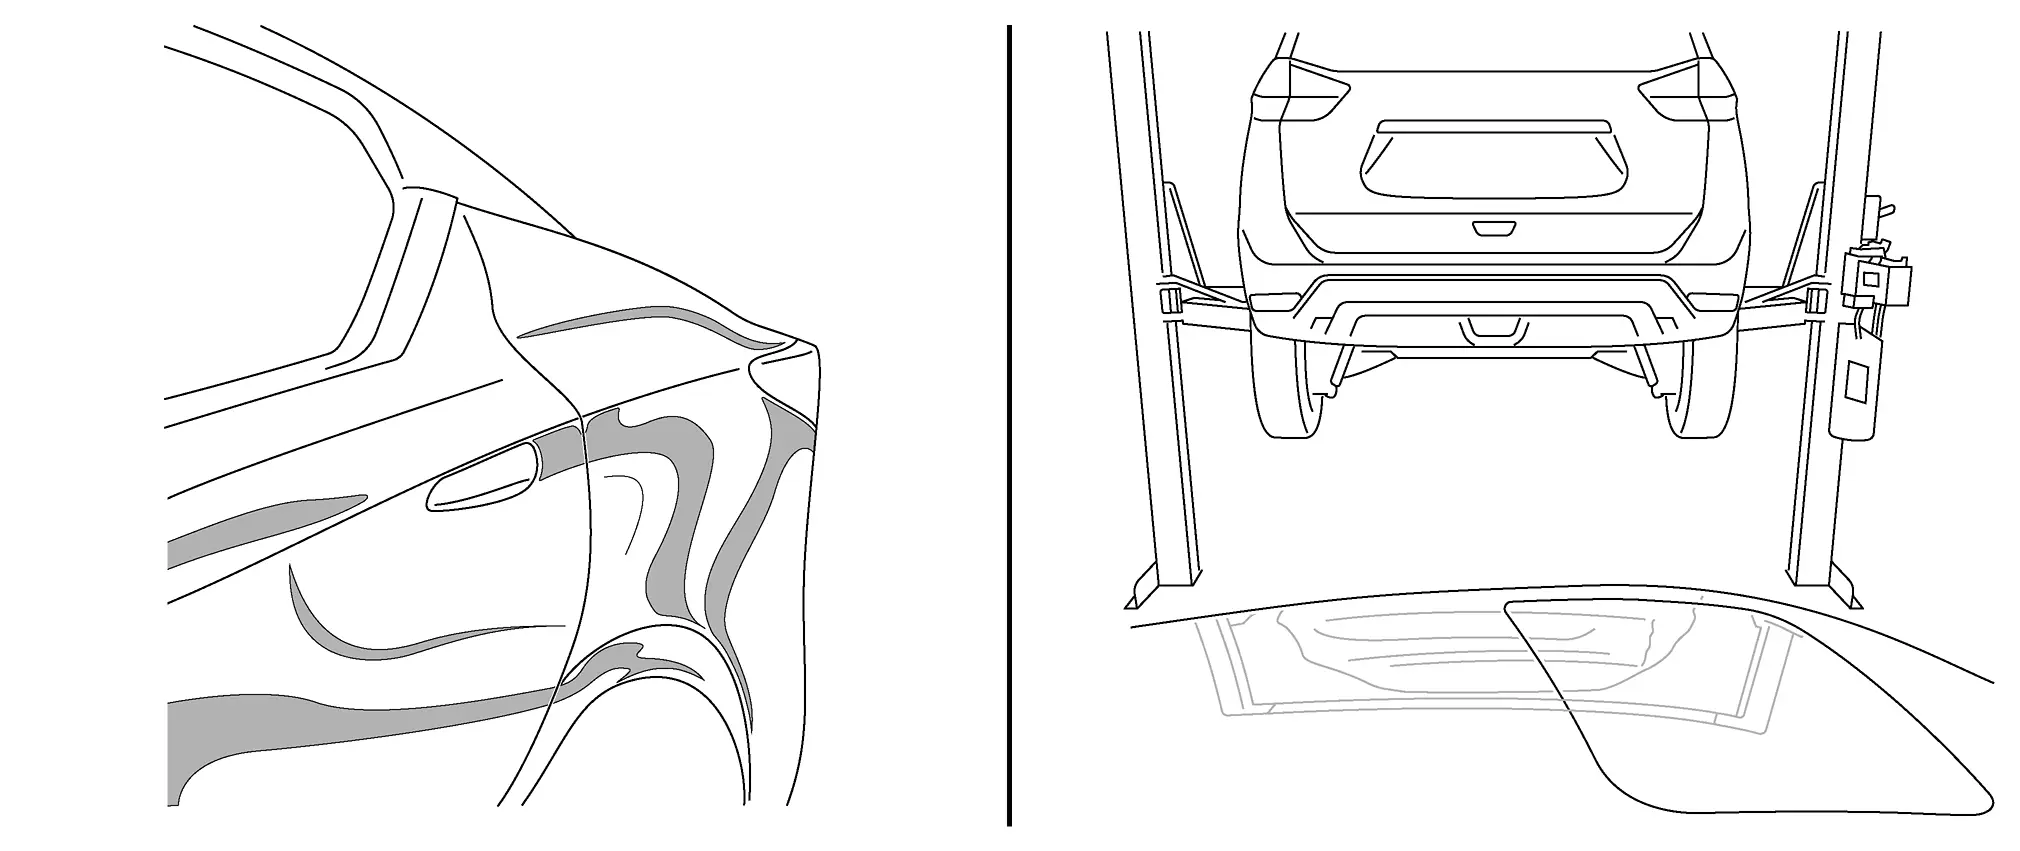
Eine der größten Schwachstellen ist, das Ausmaß des Schadens nicht zu erkennen und die Schadensanalyse sowie den Reparaturprozess nicht richtig zu beurteilen.
Dazu ist es notwendig, das Blech richtig zu betrachten.
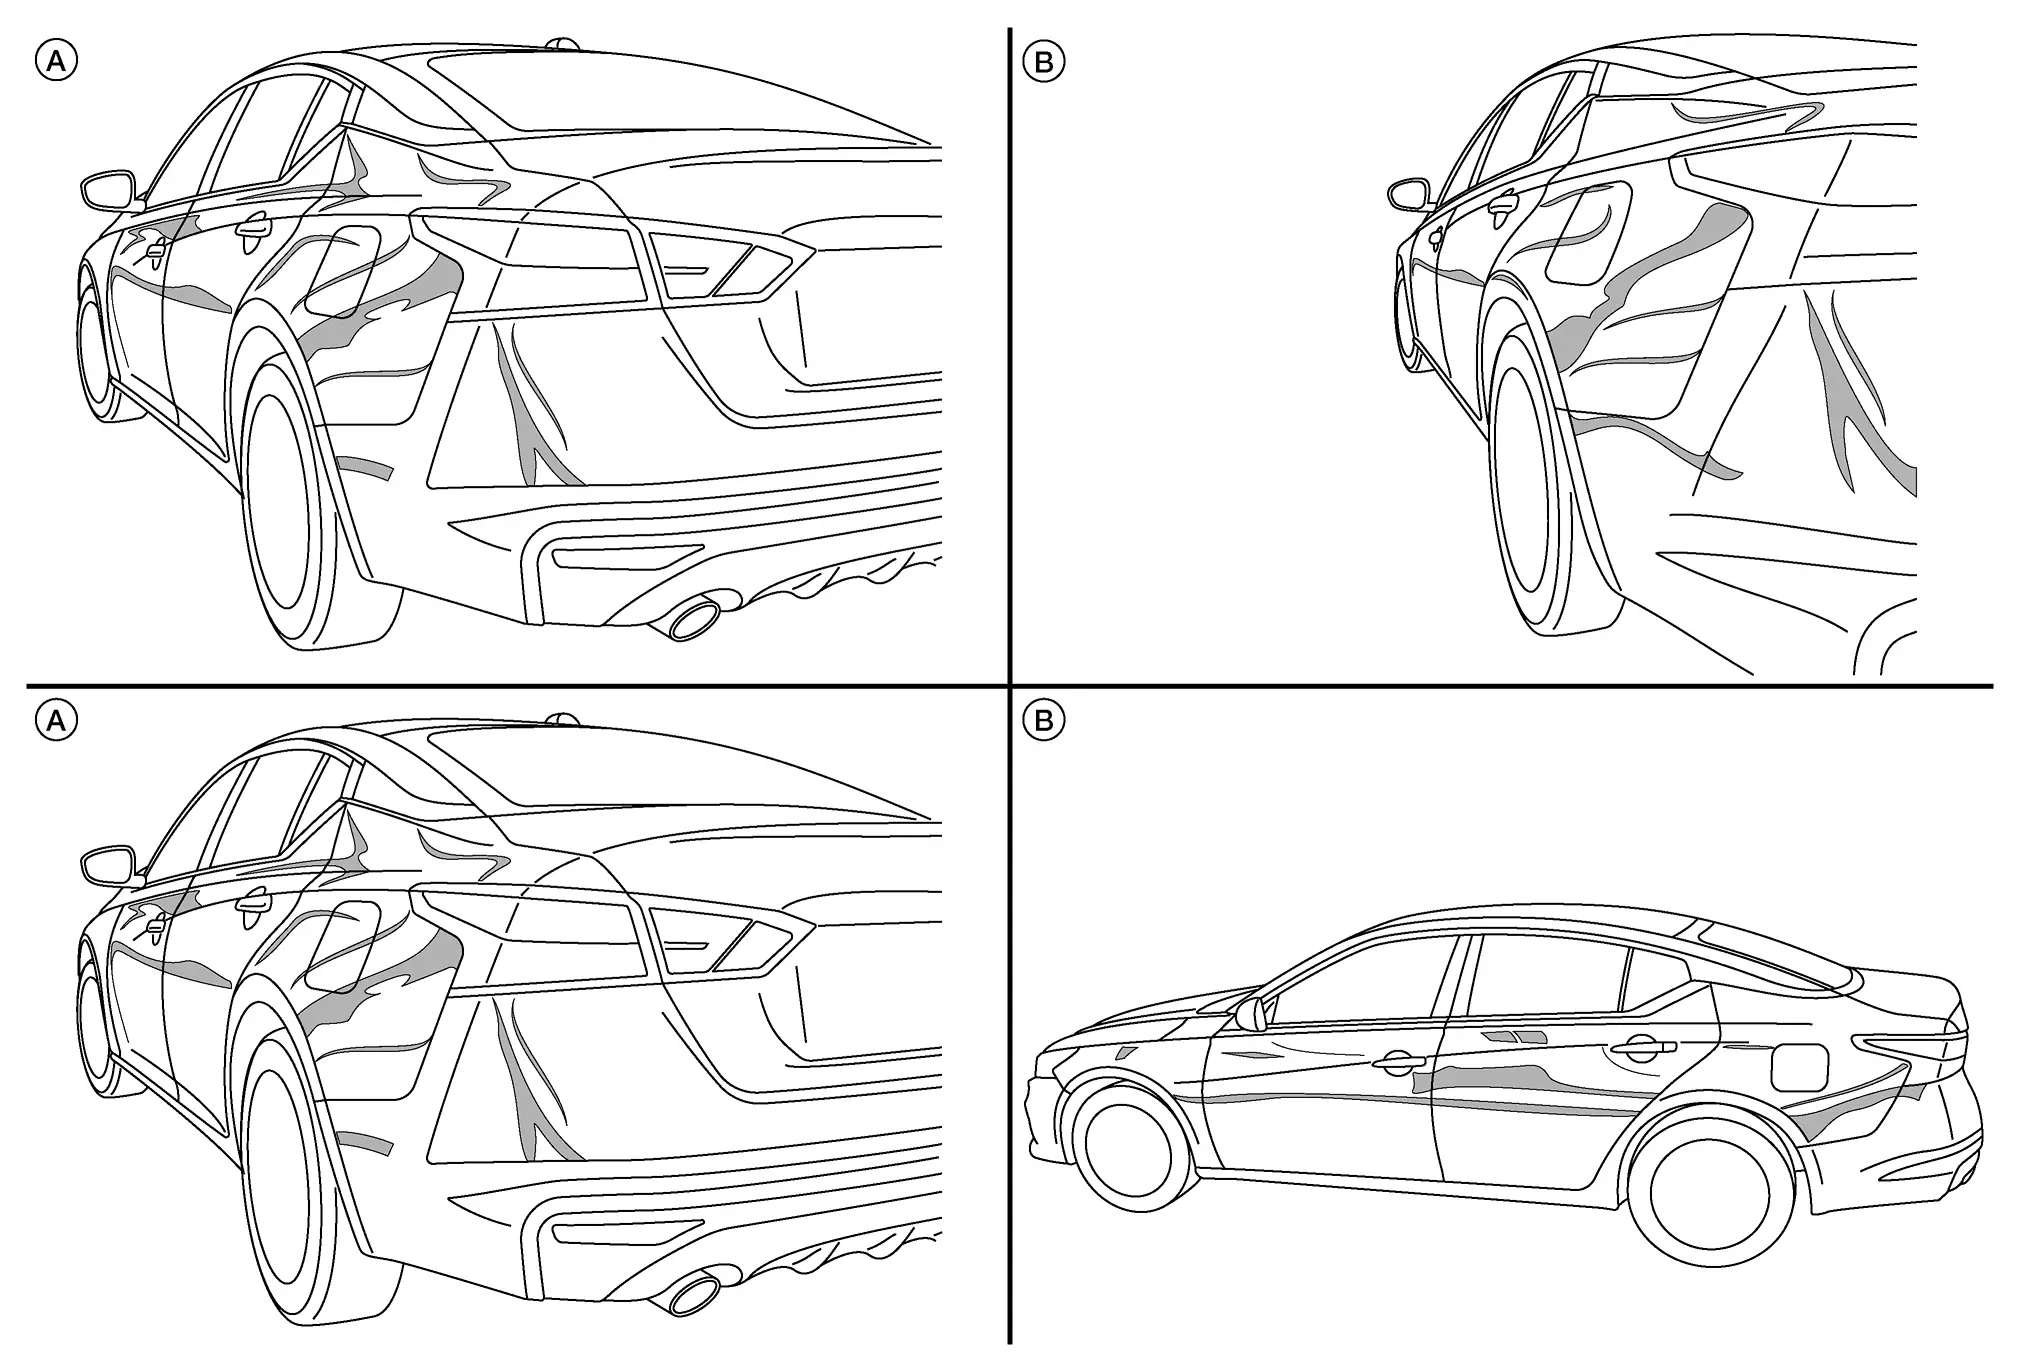
Grundlage des Lichts sind Kontrast und eine Linie. Je größer der Kontrast, desto besser ist der Schaden zu erkennen. Verwenden Sie zunächst einen weichen Kontrast aus der Entfernung, um den Schaden zu sehen. Nutzen Sie den Kontrast als Scanner, den Sie über die Oberfläche bewegen.
Sobald Sie eine gute Kontrastlinie (A) gefunden haben, können Sie diese nutzen, um den Schaden genau zu erkennen (B). Ideal wäre eine Leuchte vom Typ PDR, damit Sie das volle Ausmaß des Schadens sehen können.
Verwenden Sie zunächst einen Lichtkontrast aus der Entfernung, um den Schaden zu erkennen.
(3) TASTPRÜFUNG
Legen Sie leicht eine Hand auf die Blechoberfläche und bewegen Sie sie vor und zurück sowie nach rechts und links, um mit der Handfläche durch Tasten zu beurteilen. Streichen Sie mit der Hand von einer unbeschädigten Fläche über den beschädigten Bereich bis zur unbeschädigten Fläche auf der anderen Seite.

(4) PRÜFUNG MIT PAINTLESS DENT REPAIR (PDR)-LEUCHTE
Siehe Leuchtenständer.
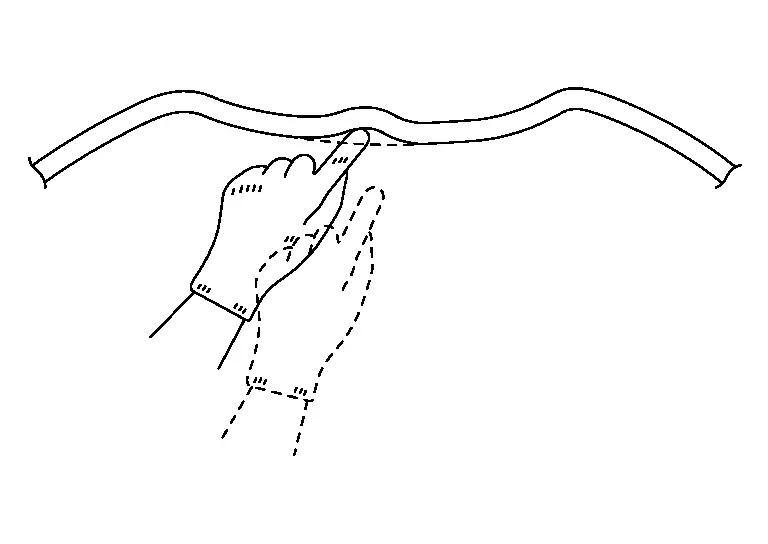
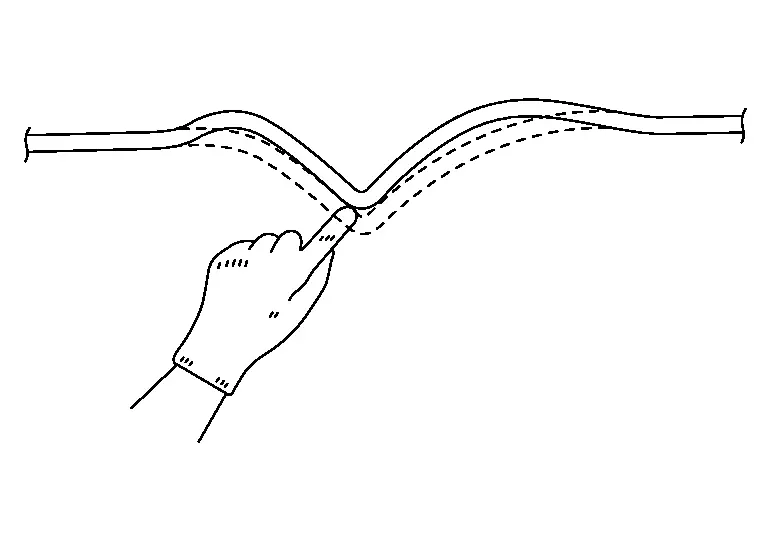
Elastische vs. plastische Verformung
Elastische Verformung: Bei Druck bewegt sich der verformte Bereich oder verformt sich weiter.
Plastische Verformung: Bei Druck bleibt der verformte Bereich unverändert, und andere Bereiche bewegen sich.
Grundlegende Reparaturschritte
(1) WENN PLASTISCHE VERFORMUNG IN DER MITTE DES BESCHÄDIGTEN BEREICHS AUFTRITT
(a) Schlagen Sie mit einem Hammer oder Dolly von hinten auf die tiefste Stelle der Delle, bis sie eben ist.

(b) Heben Sie mit der Hammer-off-Dolly-Methode gemäß Abbildung die konkaven Bereiche an und senken Sie die konvexen Bereiche ab.

Glätten Sie anschließend die Oberfläche etwas tiefer als das Original. Korrigieren Sie mit einem Holzhammer und Dolly die Unebenheiten im Blech.
(c) Eine plastische Verformung erkennt man an dem gedehnten Blech. Die ursprüngliche Oberfläche lässt sich wiederherstellen, indem Sie diesen Bereich mit einem Gasschweißbrenner aufschrumpfen.
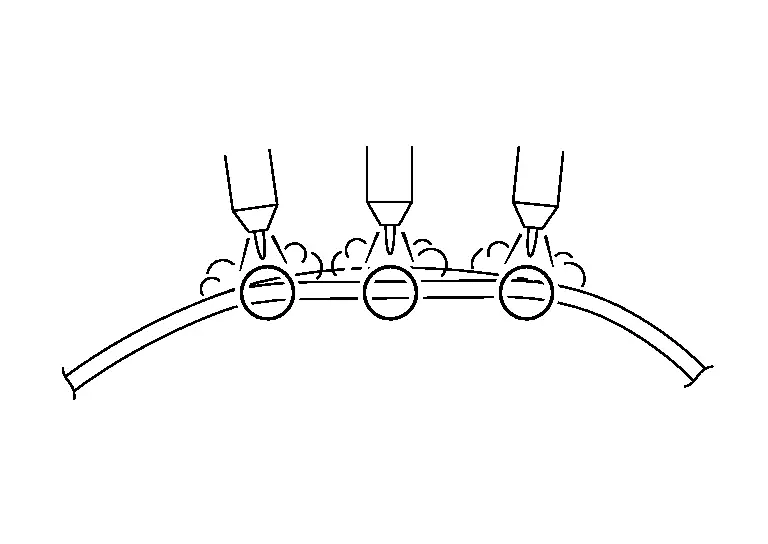
(d) Verwenden Sie Hammer und Dolly nach der Hammer-on-Dolly-Methode. Dehnen Sie das Blech, während Sie den äußeren Bereich des beschädigten Abschnitts schlagen. Die gesamte Blechfläche sollte etwas höher als die Originaloberfläche geformt werden. Beachten Sie, dass in diesem Fall der gedehnte Bereich des Blechs nicht mit dem Hammer getroffen werden darf.
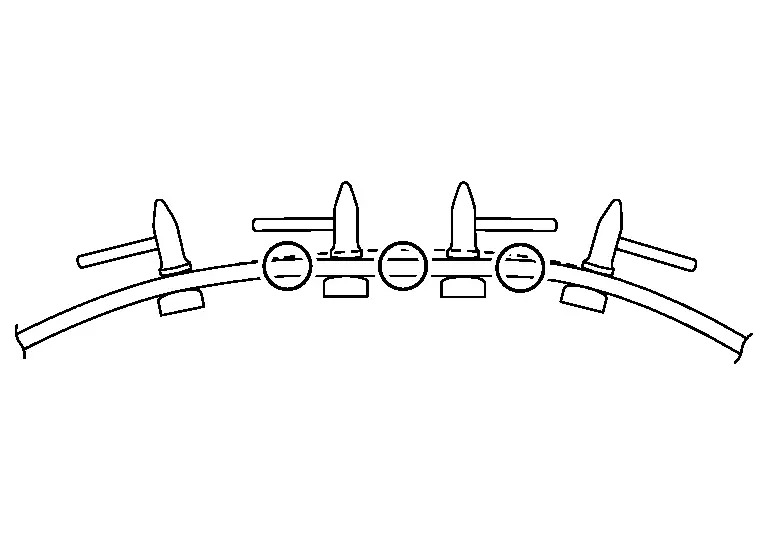
Wenn die konkave Stelle flach ist und die Arbeitsfläche des Holzhammers passt, kann die Reparatur schnell abgeschlossen werden, indem Sie den Bereich direkt mit einem Gasschweißbrenner aufschrumpfen.
(2) WENN PLASTISCHE VERFORMUNG UM DEN BESCHÄDIGTEN BEREICH HERUM VORLIEGT
(a) Setzen Sie den Dolly auf den elastisch verformten Bereich auf der Blechrückseite. Schlagen Sie mit dem Hammer auf den plastisch verformten Bereich, sodass der elastisch verformte Bereich tiefer liegt als die Originaloberfläche.

(b) Reparieren Sie den plastisch verformten Bereich mit der Hammer-off-Dolly-Methode. Wenn ein Schrumpfhammer verfügbar ist, lässt sich der gedehnte Bereich leicht aufschrumpfen.
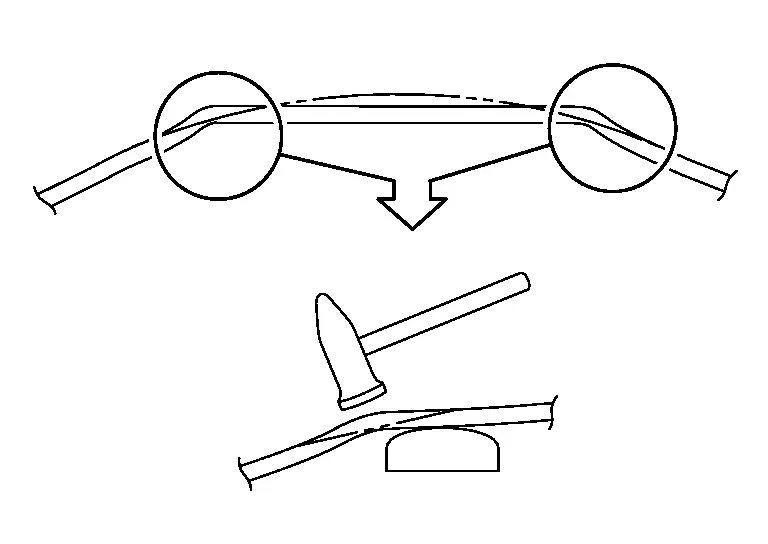
(3) WENN PLASTISCHE VERFORMUNG IN DER MITTE UND UM DEN BESCHÄDIGTEN BEREICH HERUM VORLIEGT
(a) Glätten Sie mit Hammer und Dolly die tiefste Stelle (A), an der plastische Verformung vorliegt, sodass die geglättete Fläche nicht höher liegt als die Originaloberfläche.
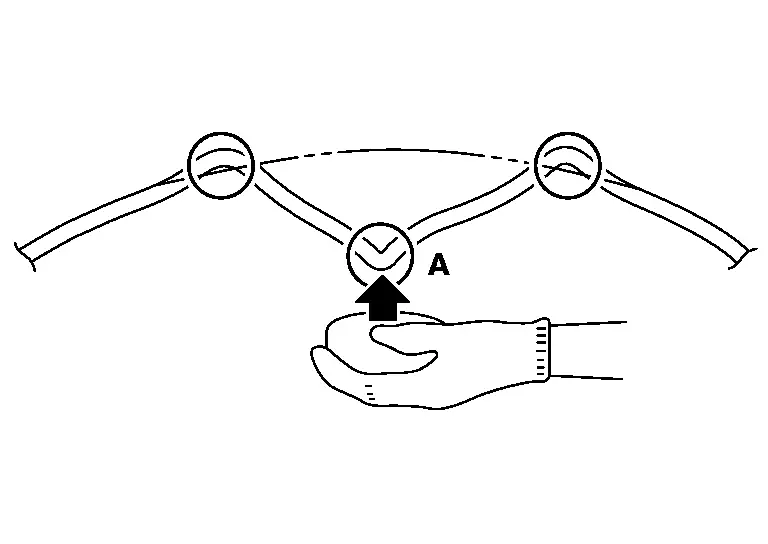
(b) Die höchsten Punkte (B), an denen plastische Verformung vorliegt, glätten.
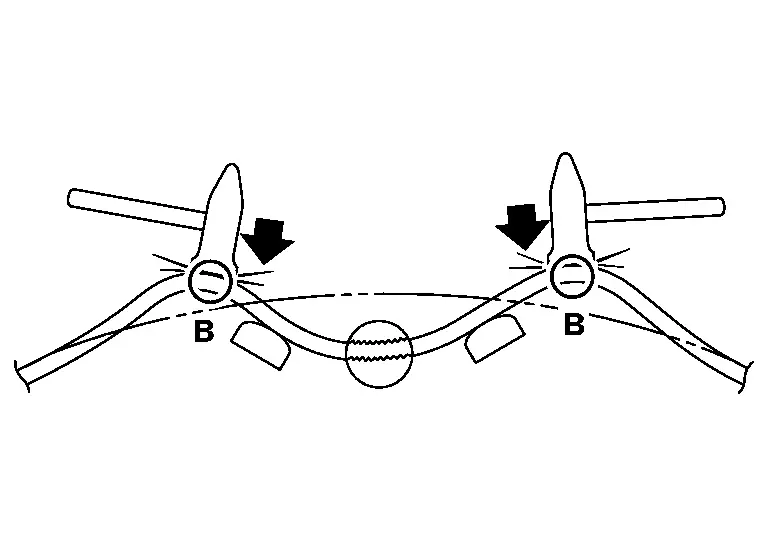
(c) Bereich (A) so glätten, dass die Blechoberfläche nicht höher liegt als die ursprüngliche Oberfläche.
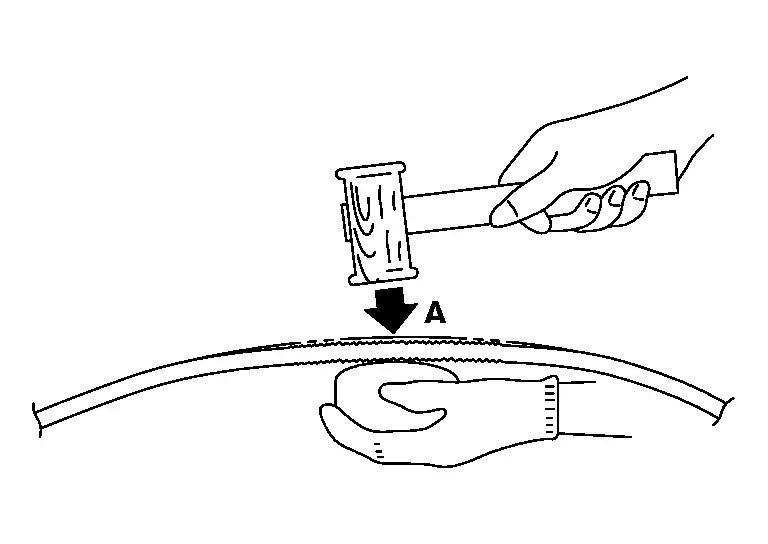
Unebenheiten mit Holzhammer und Ambossstück korrigieren. Wurde das Blech gestreckt, durch Stauchen instand setzen.
(4) KORRIGIEREN VON BLECHVERZUG
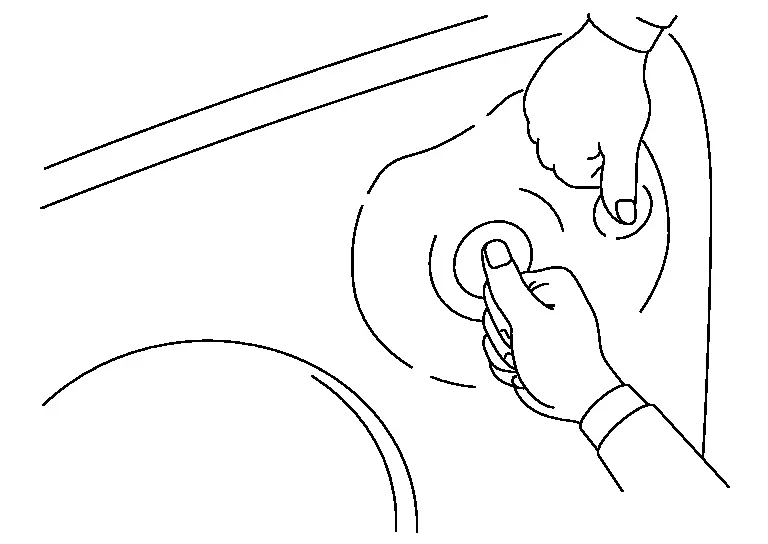
(a) Blechverzug entsteht bei der Instandsetzung von Blechschäden. Das Blech wird im Bereich der elastischen Verformung verformt. Wird mit dem Finger gedrückt, biegt sich der verformte Bereich nach innen und außen. Unebenheiten über einen großen Bereich außerhalb der instand gesetzten Stelle können ebenfalls auf Blechverzug hindeuten.
(b) Ursache des Blechverzugs
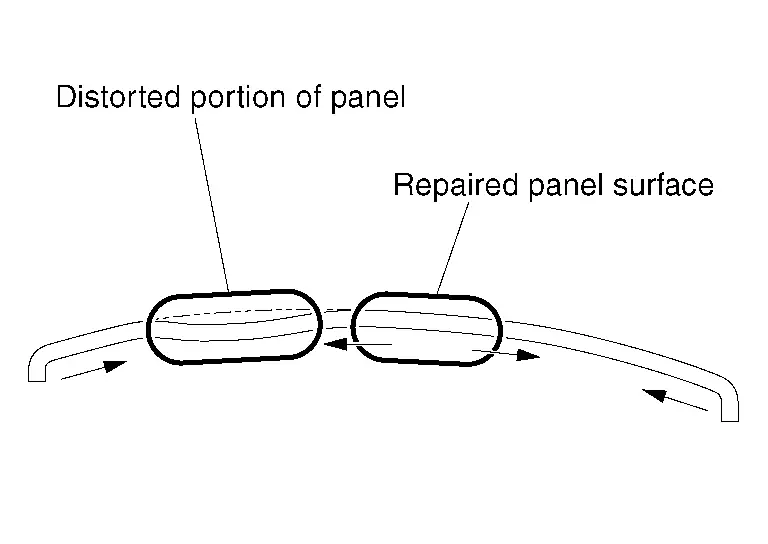
Die Dehnungsspannung durch die Schadensinstandsetzung bleibt im Blech eingeschlossen, da der äußere Bereich gebogen und kaltverfestigt ist. Dadurch kann sich das Blech nicht ausdehnen. Die Spannung löst sich in Form von Blechverzug.
(c) Korrektur des Blechverzugs
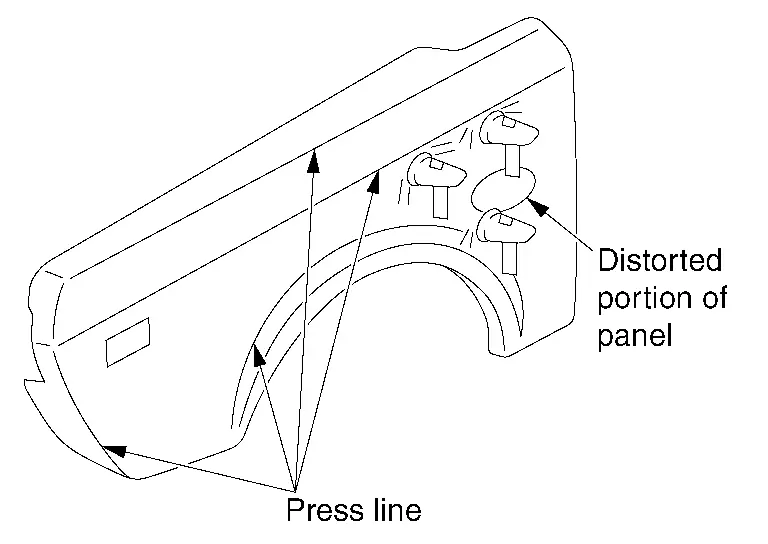
Blechverzug lässt sich beseitigen, indem der gestreckte Bereich gestaucht wird oder indem die Seite der Presskante mit der Hammer-Amboss-Methode gestreckt wird.
Die Reparatur des vorderen Kotflügels wird im Folgenden erläutert:
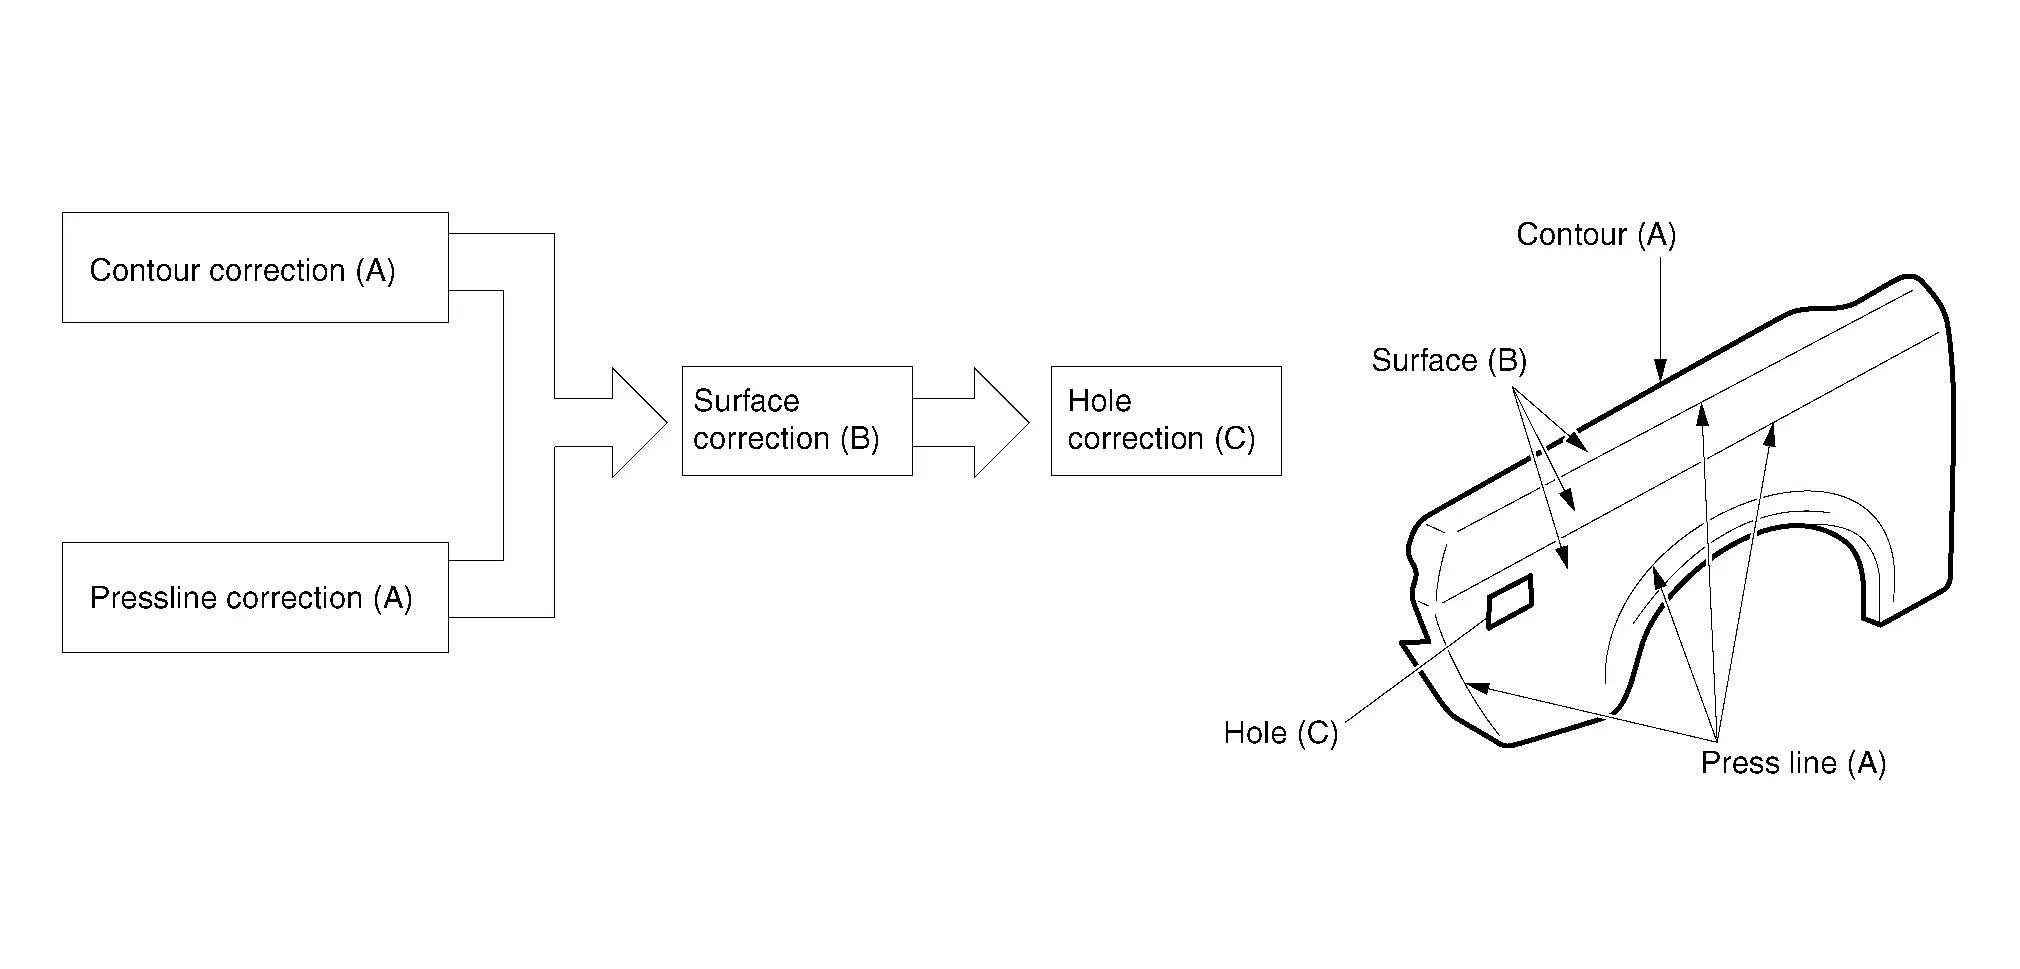
Bei der Instandsetzung von Karosserieblechen müssen Lack und Unterbodenschutzwachs im beschädigten Bereich durch Schleifen vollständig entfernt werden.
Dellenreparatur ohne Lackbeschädigung
Dellenreparatur ohne Lackbeschädigung
Die lackschonende Beulenreparatur ist eine Methode der Blechinstandsetzung. Mit dieser Technik werden Unebenheiten an lackierten Außenblechen beseitigt, ohne die Lackoberfläche zu beschädigen.
Prüfung des Blechs
Bei der lackschonenden Beulenreparatur lassen sich nicht alle konvexen/konkaven Bereiche korrigieren.
Für jede Reparaturstelle muss geprüft werden, ob Bauteile aus- bzw. eingebaut werden müssen und ob Werkzeuge eingeführt werden können.
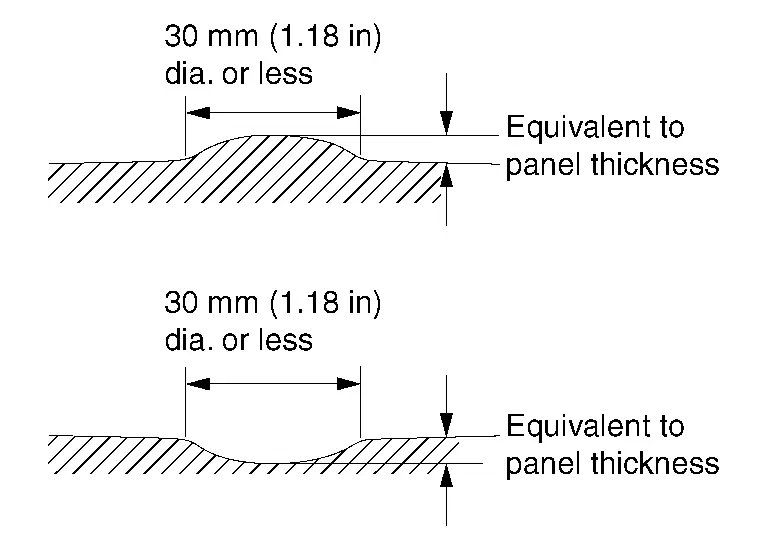
Bei der Prüfung der konvexen/konkaven Stelle ist festzustellen, ob die lackschonende Beulenreparatur möglich ist. Ebenso wichtig ist es, die am besten geeignete Reparaturmethode zu bestimmen.
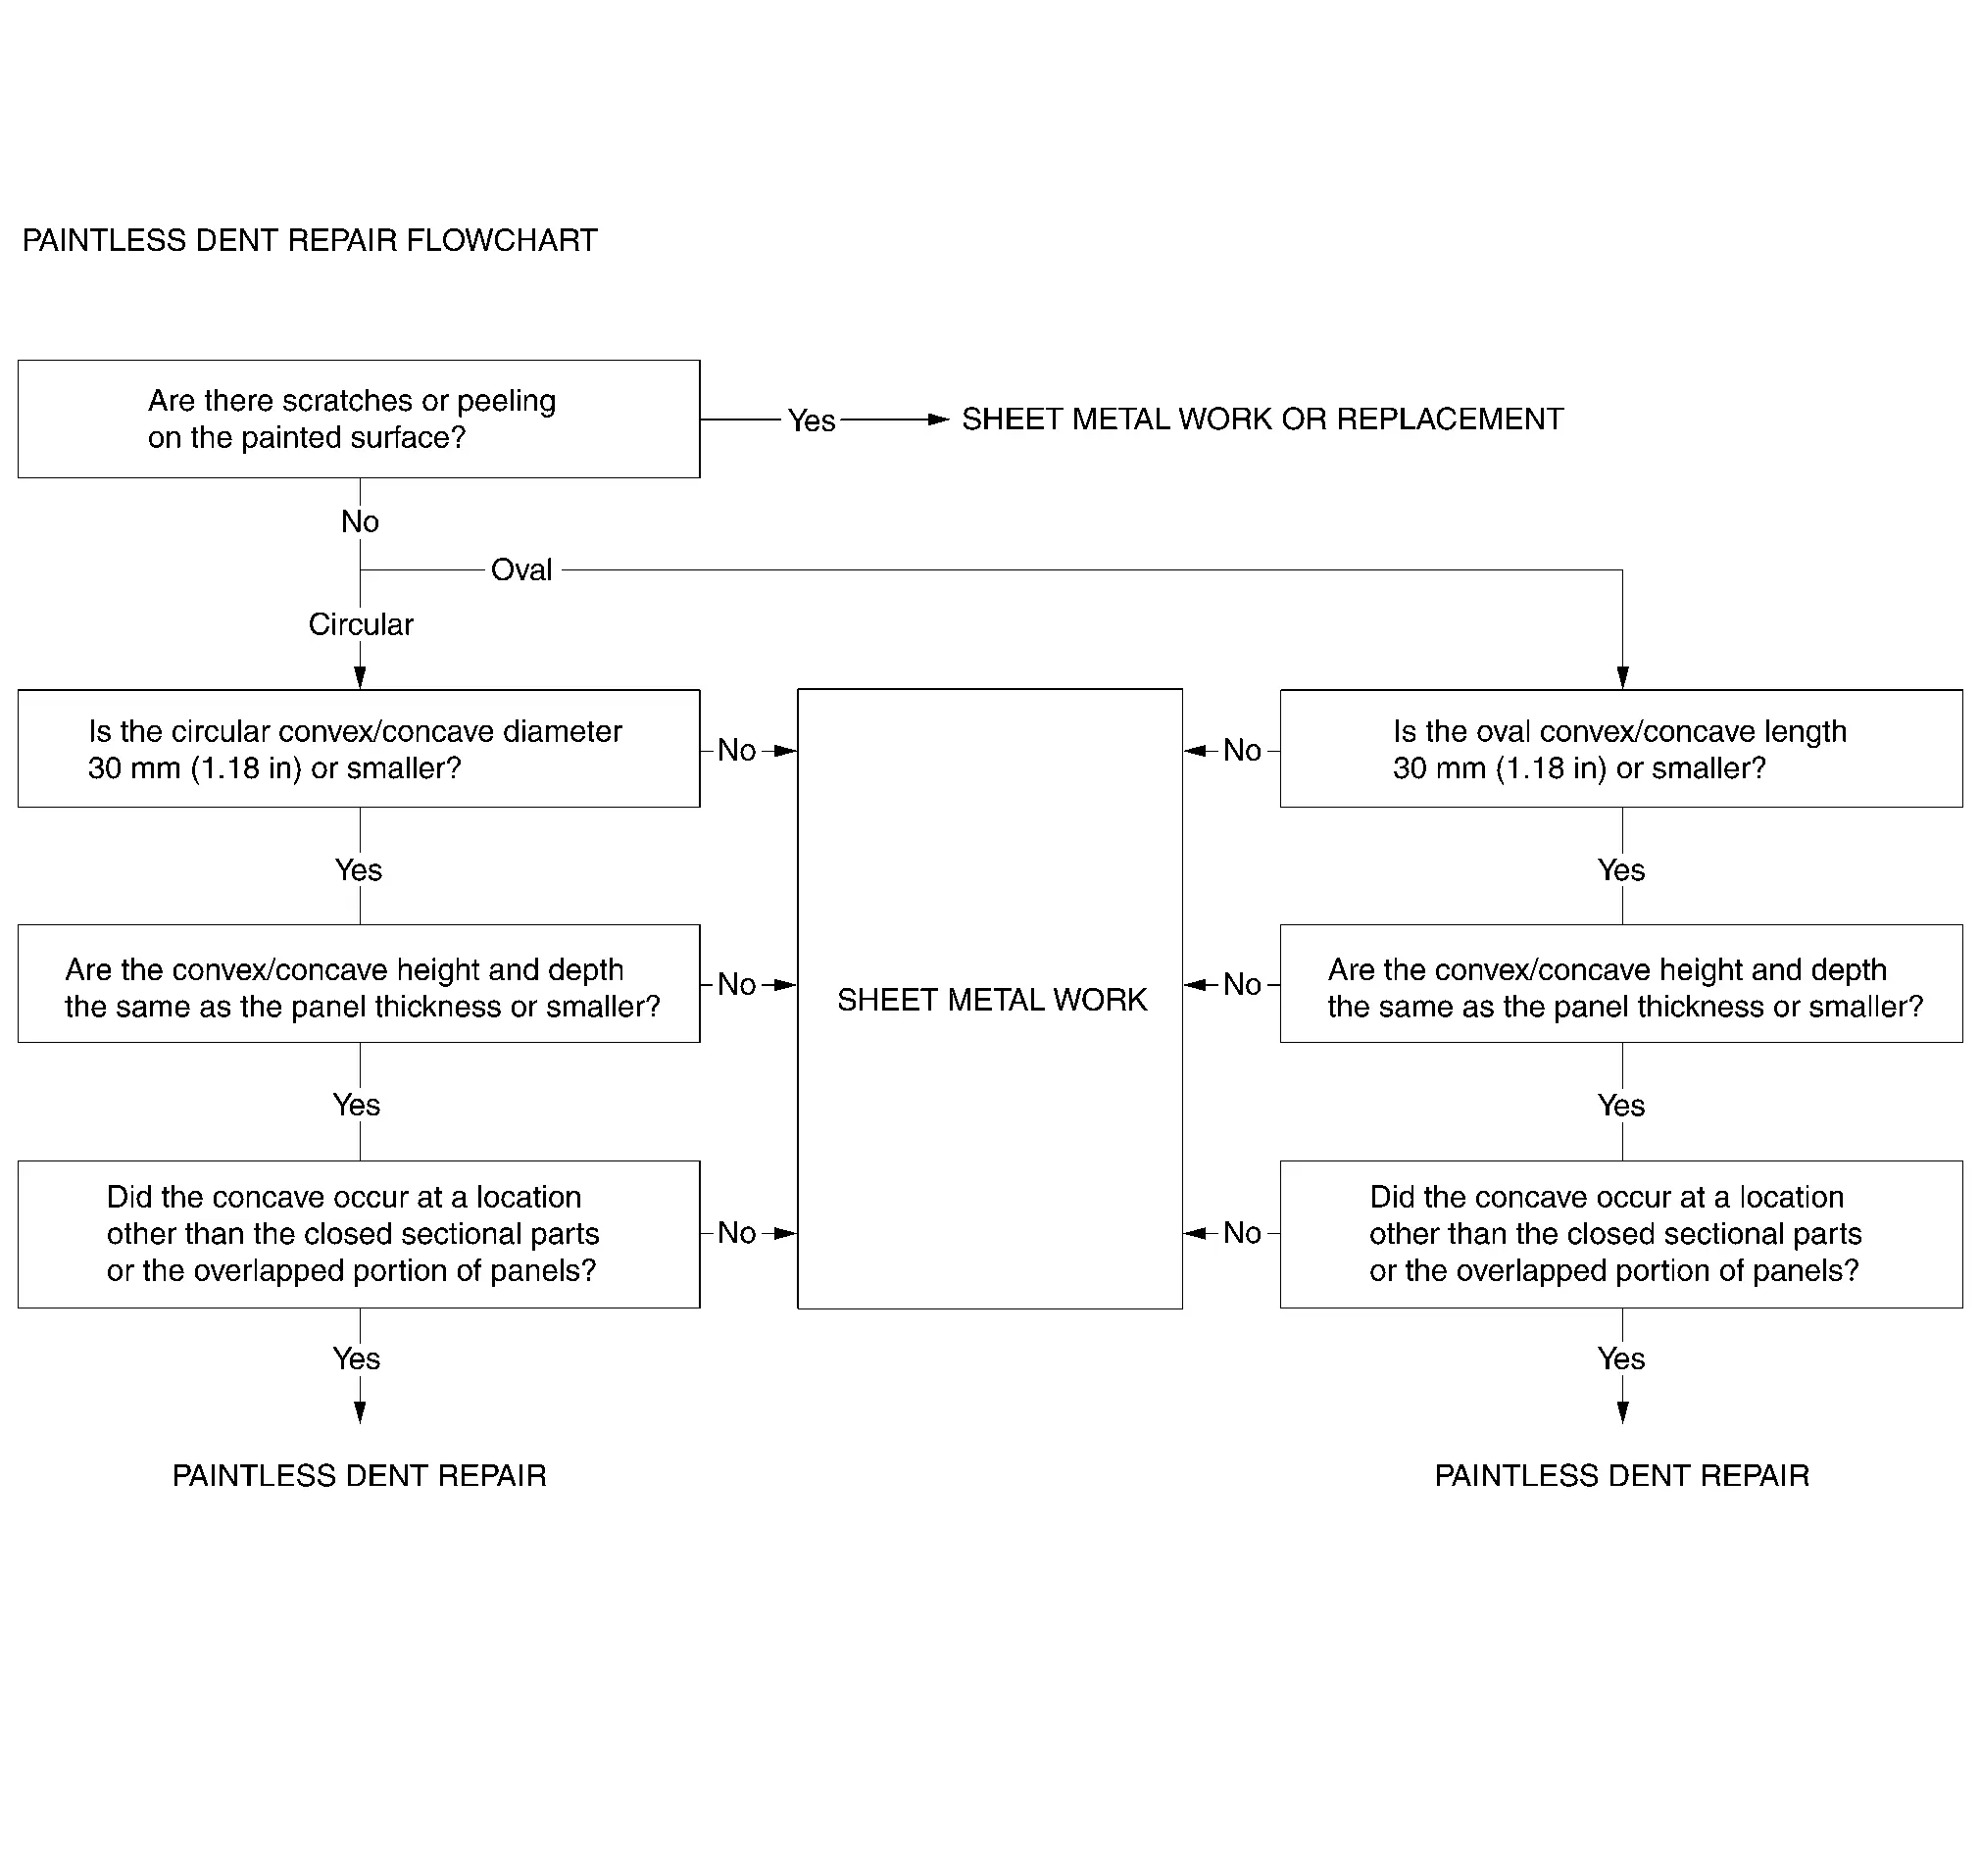
| Beispiel einer kreisförmigen konvexen/konkaven Stelle | Beispiel einer ovalen konvexen/konkaven Stelle |
|---|---|
 |
 |
Lichtstand
Im Laufe der Jahre hat sich das Lichtsystem von einer einzelnen Neonröhre über Mehrfachlinien bis hin zum Reflektorlicht weiterentwickelt.
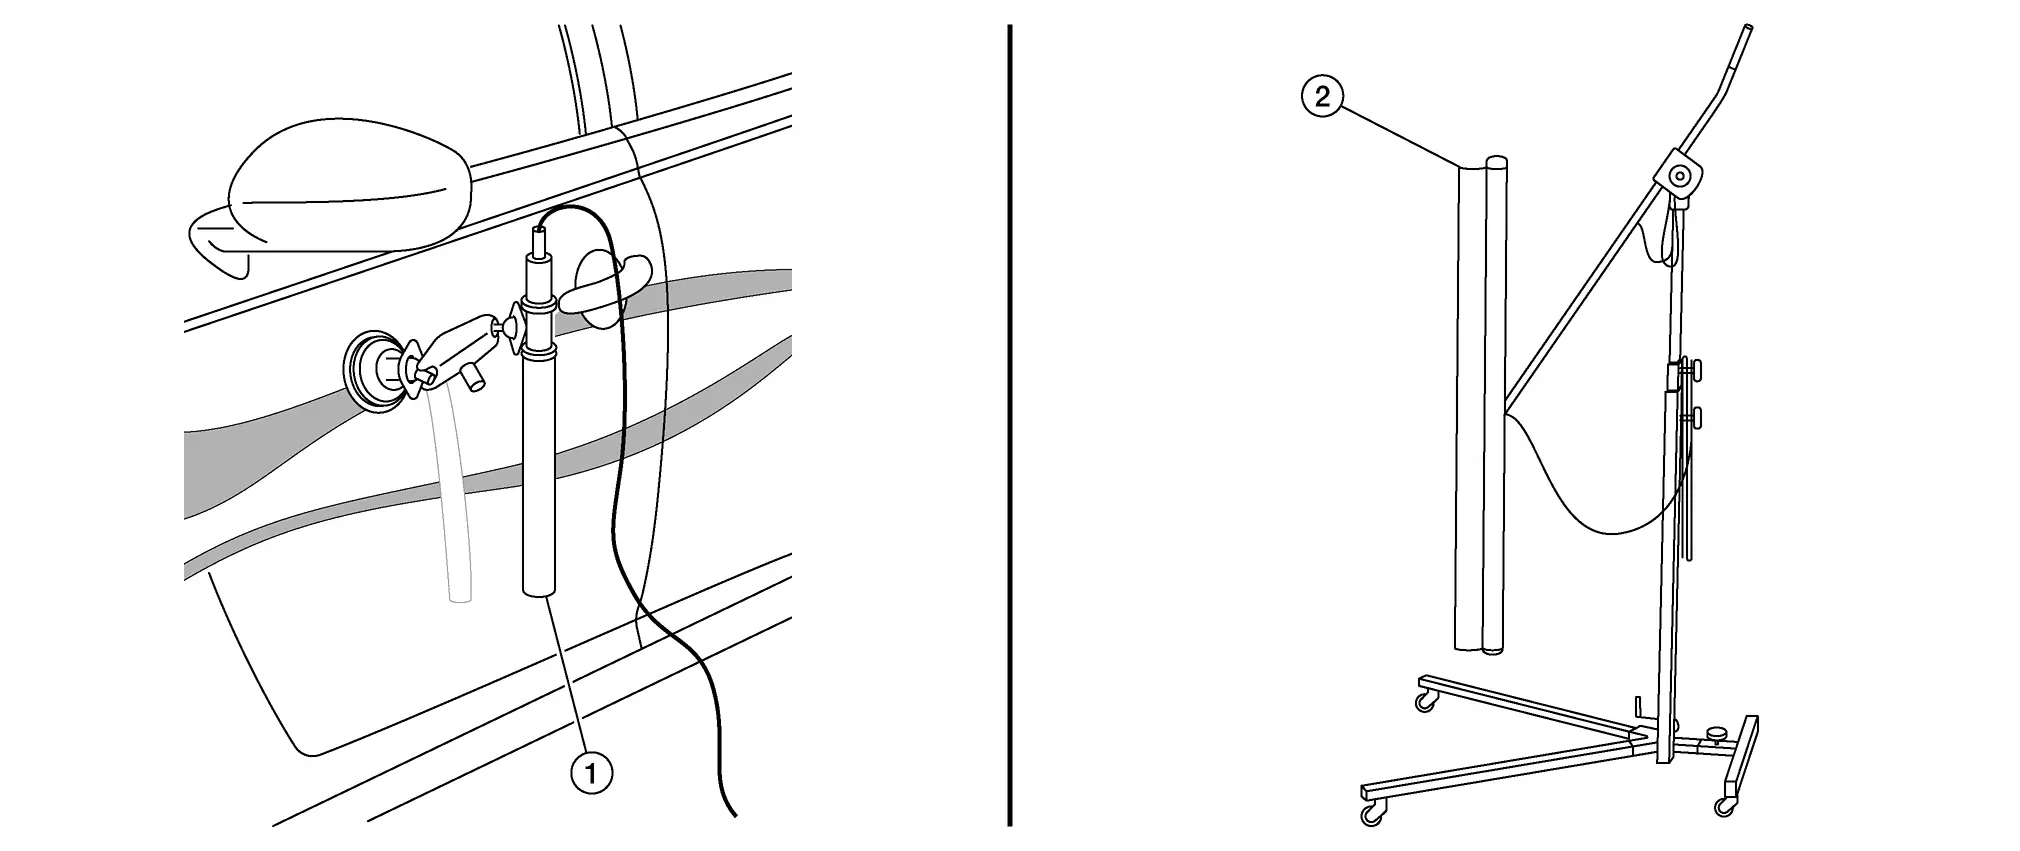
| Kleine Lichtquelle (1) | Große Lichtquelle (2) | ||
| Vorteil | Nachteil | Vorteil | Nachteil |
|
|
|
|
Die meisten Profis verwenden wegen seiner vielen Vorteile eine große Lichtquelle.
Lichtposition: 3 Punkte
Bei der Einrichtung des Lichts sind mehrere Aspekte zu beachten. Für Einsteiger ist dies der größte Problembereich. Es sieht einfach aus, ist es aber nicht. Wir betrachten drei Aspekte der Einrichtung, die für eine ordnungsgemäße Reparatur entscheidend sind.
Abstand (Winkel)
Einsteiger stellen das Licht häufig zu nah auf.
Für die Positionierung gibt es keinen genauen Abstand. Bei einer Reparatur sollte das Licht immer in zwei Abständen positioniert werden. Zuerst nah, damit das Werkzeug besser zu sehen ist und man auch in die Beule hineinsehen kann. Ist die Beule jedoch zu tief oder zu groß, ist die Mitte der Beschädigung im Lichtreflex nicht zu erkennen.
Normaler Abstand: erste Position
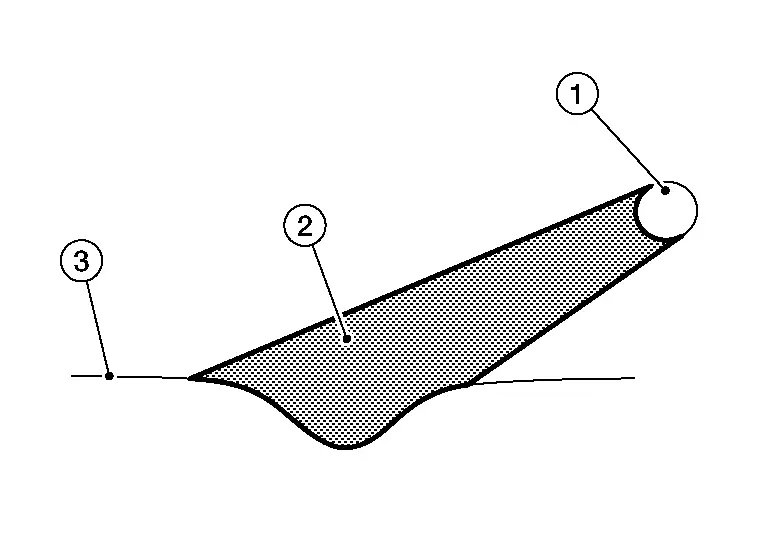
- :Lichtquelle
- :Licht
- :Oberfläche
Feinabstand: zweite Position für die Endbearbeitung
In der Endphase der Reparatur sollte das Licht auf den Feinabstand gebracht werden, da so kleinste Unebenheiten und der allgemeine Bereich deutlich besser sichtbar werden.
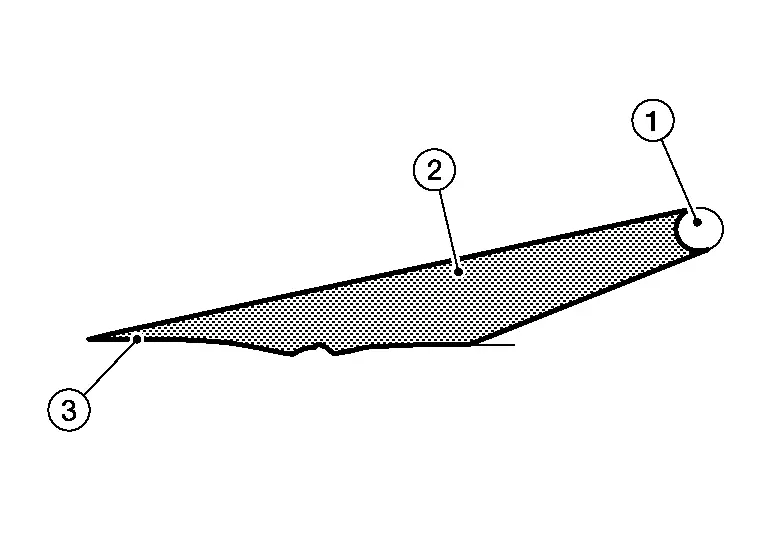
- :Lichtquelle
- :Licht
- :Oberfläche
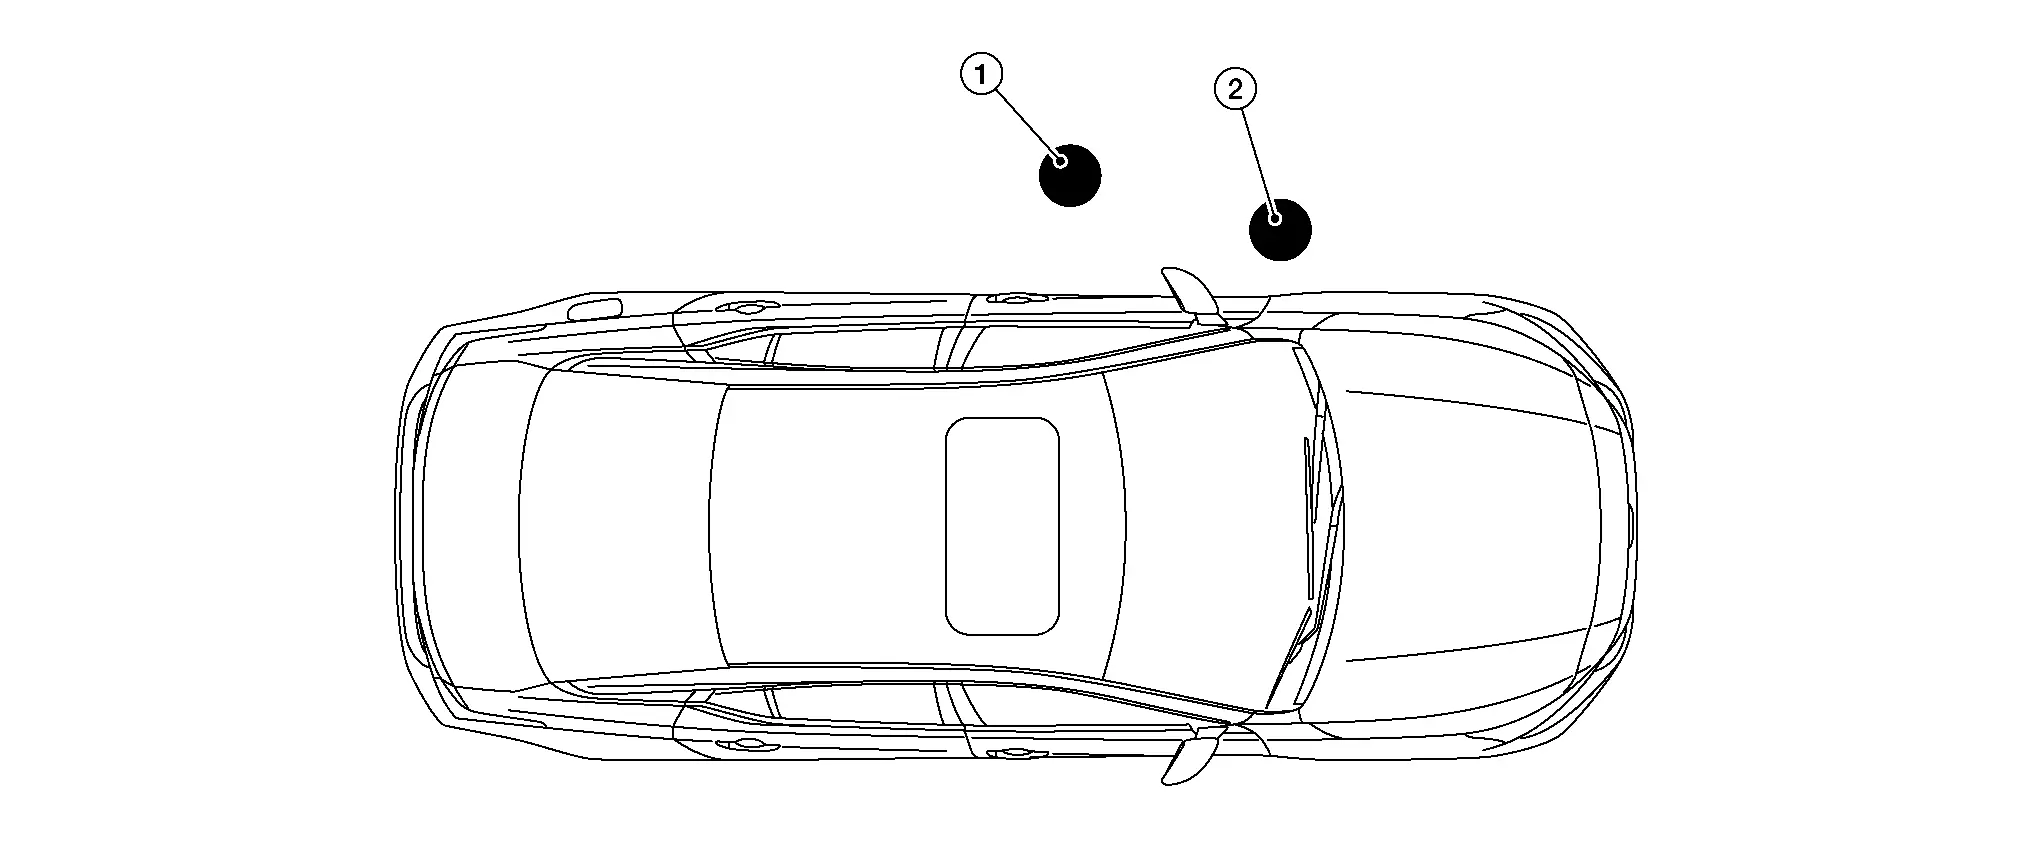
- :Normal- bzw. Ausgangsposition
- :Endposition
Lichtposition parallel
Das Licht (1) muss immer parallel zu der Fläche (2) stehen, an der repariert wird.
Obere oder ebene Fläche
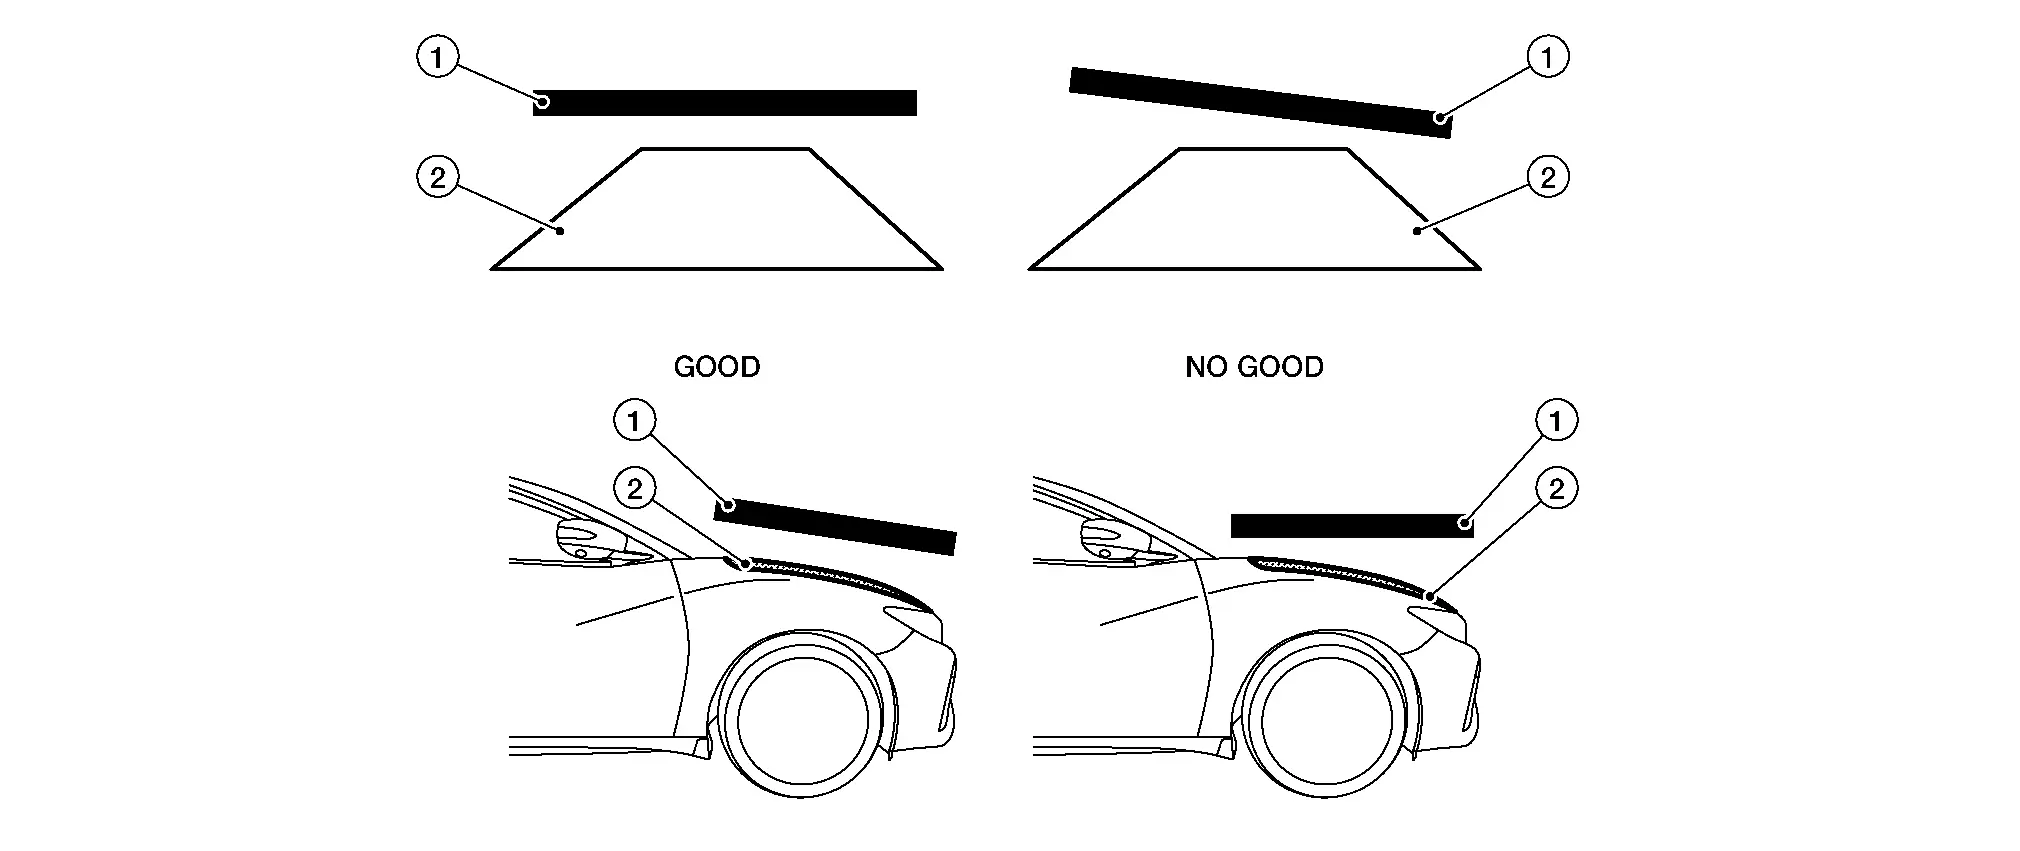
Seitliche oder gewölbte Fläche

- :Lichtquelle an einer gewölbten Fläche
- :Lichtquelle an einer Seitenfläche
- :Oberfläche
Ideal ist ein Lichtsystem, das sich leicht so einstellen lässt, dass es der Kontur der Karosserie folgt.
Beachten Sie, in welche Richtung das Metall gebogen ist.
Ist das Blech oder der Bereich eben, spielt es keine Rolle, aus welcher Richtung die Beule instand gesetzt wird.
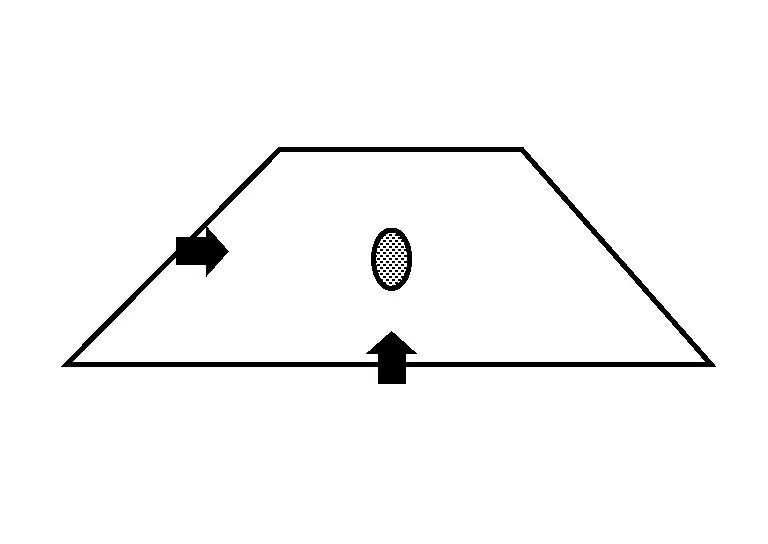
Ist das Blech (1) oder der Bereich jedoch gebogen, ist es wichtig, senkrecht zur Biegung zu arbeiten. Der Grund dafür: Von vorne ist die Beule (2) nicht in ihrer vollen Größe zu erkennen.
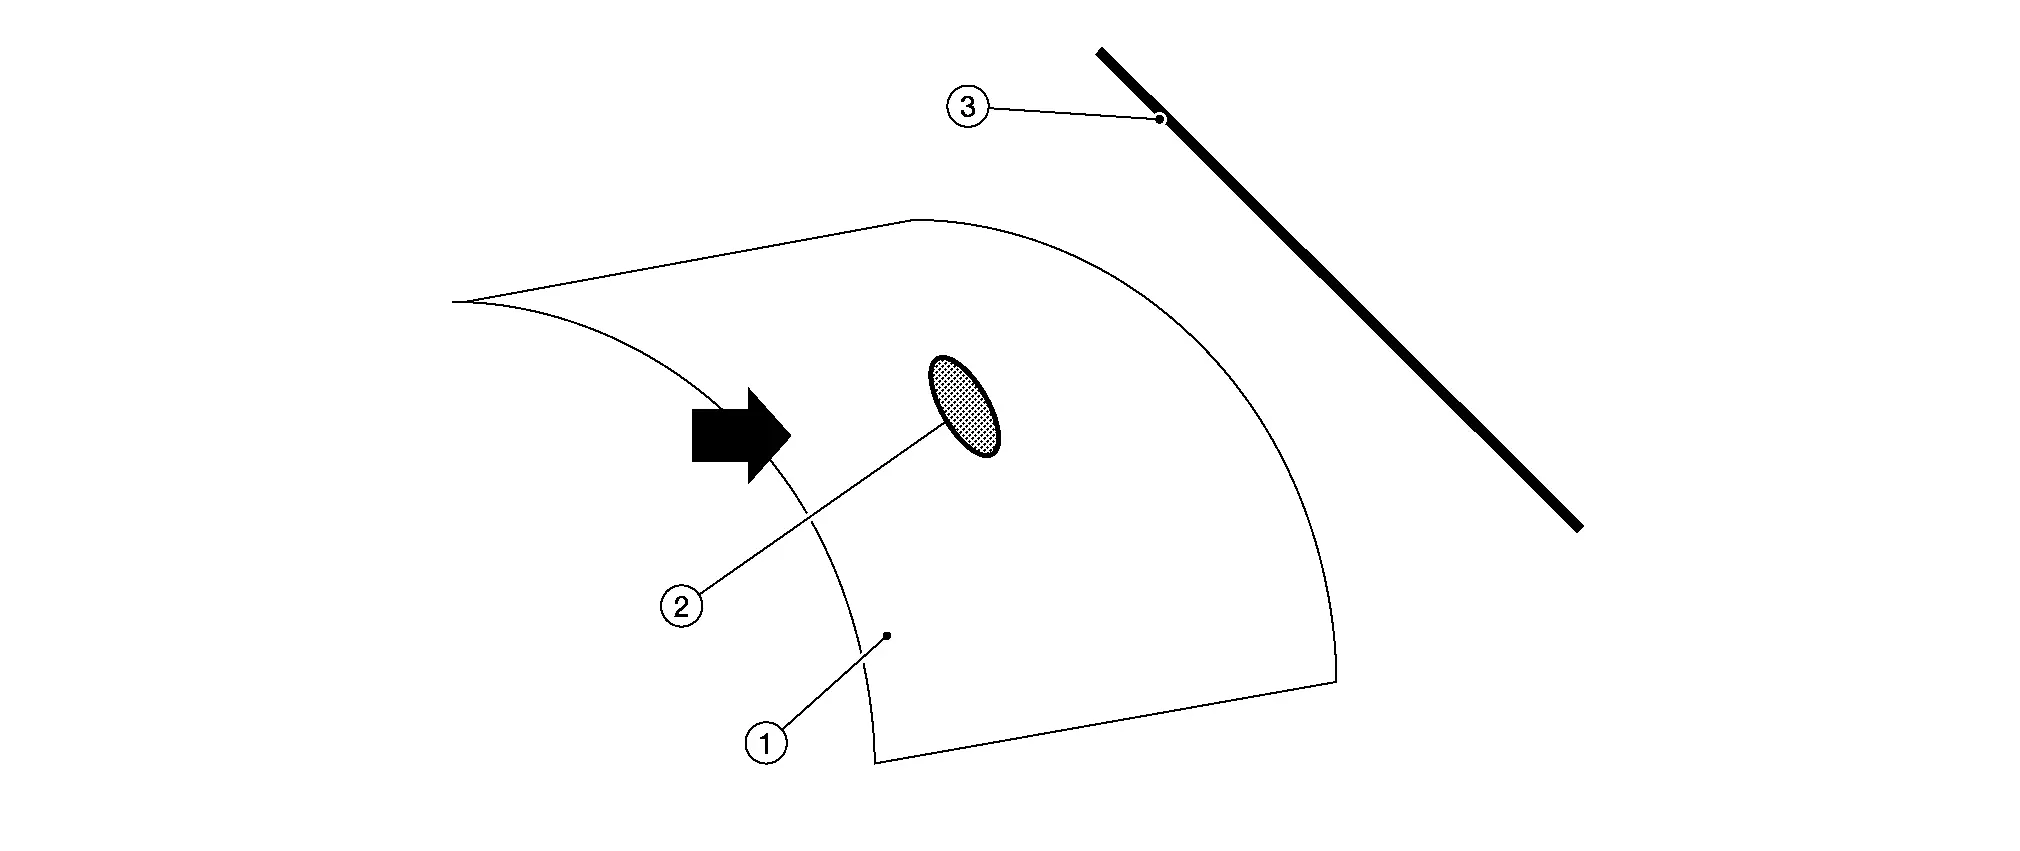
- :Lichtquelle
Lichtposition kreuzweise
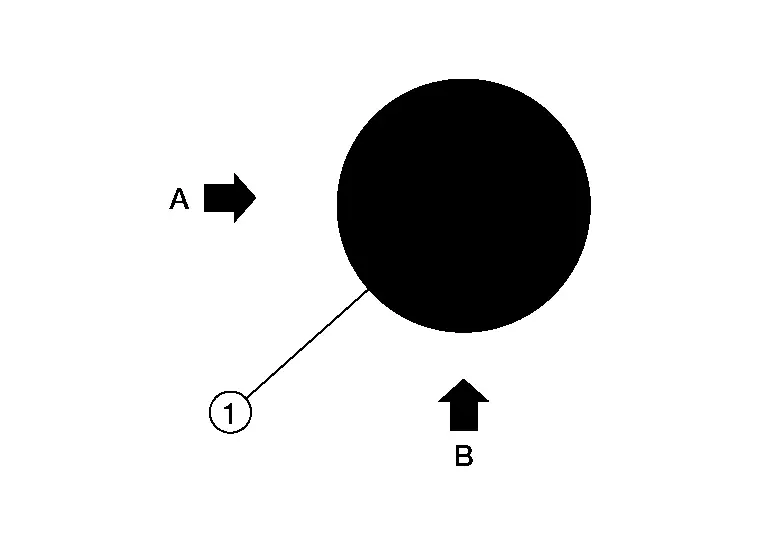
Es ist immer wichtig, die Beule (1) aus zwei Winkeln (A und B) zu bearbeiten. Das gilt vor allem für obere Bleche wie Motorhaube, Dach und Kofferraumdeckel. Der Grund: Die Beule ist von einer Seite nicht vollständig zu sehen. Daher arbeitet man zuerst von einer Seite. Dies geschieht in der Regel mit einer Lichtposition in normalem Winkel (A), wobei die Beule bis zu 80 % ausgearbeitet wird. Danach wechselt man zu Winkel (B), idealerweise 90°, und beendet die Beule von der anderen Seite, wobei das Licht im Feinabstand bleibt.
Auswahl der Reparaturwerkzeuge
Werkzeuge für die lackschonende Beulenreparatur sind Hämmer, Löffel, Ambosse und Körner. Einige gebräuchliche Handwerkzeuge für die lackschonende Beulenreparatur und Anwendungsbeispiele werden im Folgenden beschrieben.

Wählen Sie geeignete Werkzeuge für die Instandsetzung des Blechs.
Es werden drei grundlegende Werkzeuge verwendet: Hebel, Klebesystem und Hotbox. Die Wahl der Werkzeuge hängt vom Zugang zur Beschädigung und vom Erfahrungsstand des Technikers ab.
| Hebel (lackschonende Beulenreparatur) | Klebesystem | Hotbox | |
| Zugänglichkeit | 95 % (Dachrahmen) | 30% | 10% |
| Erfahrung | 6 Monate | 2 Tage | ½ Tag |
| Schulung/Übung | 2 Tage (6 Monate Übung) | ½ Tag | ½ Tag |
Schwer zu reparierende Beulenbereiche

| Index | Erläuterung |
| 1 | Dieser Bereich ist aufgrund der Zugänglichkeit schwer zu reparieren. Häufig muss Kleber oder die Hotbox verwendet werden, und bei scharfkantigen Beulen ist die Methode eingeschränkt. |
| 2 | Dieser Bereich ist aufgrund von Verstrebungen schwierig. Er kann mit lackschonender Beulenreparatur bearbeitet werden, oft steht die Verstrebung jedoch im Weg. |
| 3 | Dieser Bereich ist aufgrund der doppelten Verstrebung im Holm ebenfalls schwierig. Meistens wird dieser Bereich mit dem Klebesystem bearbeitet. |
Hebel
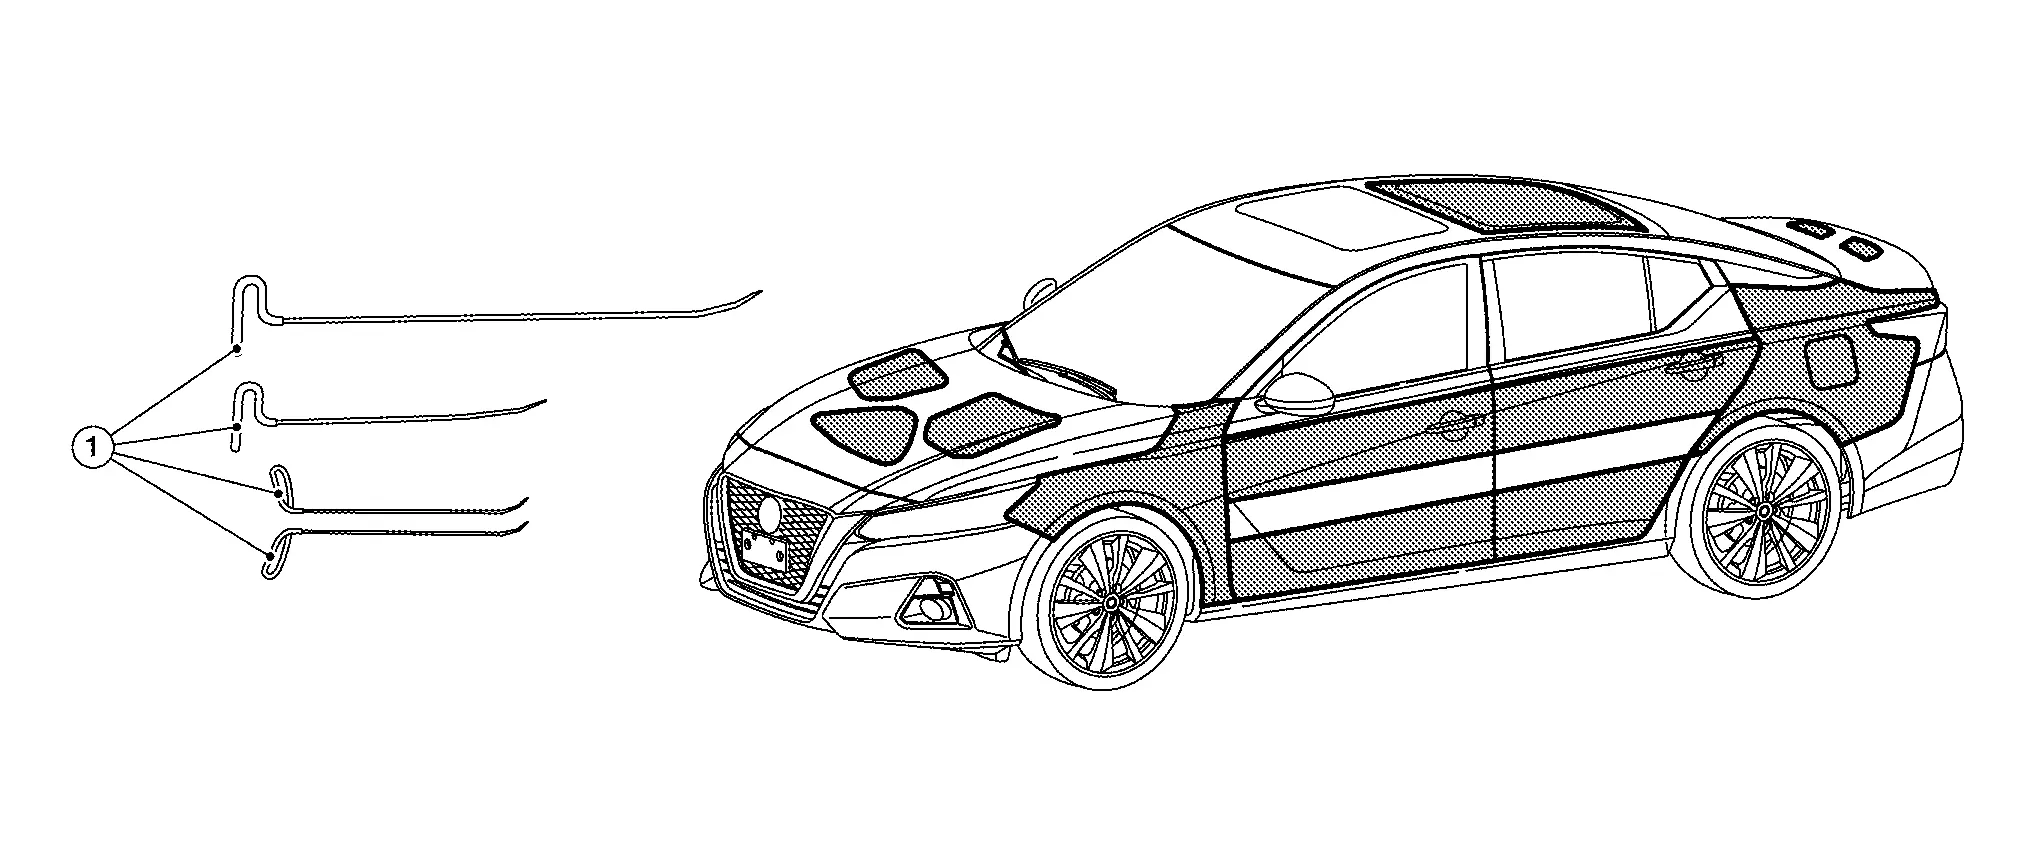
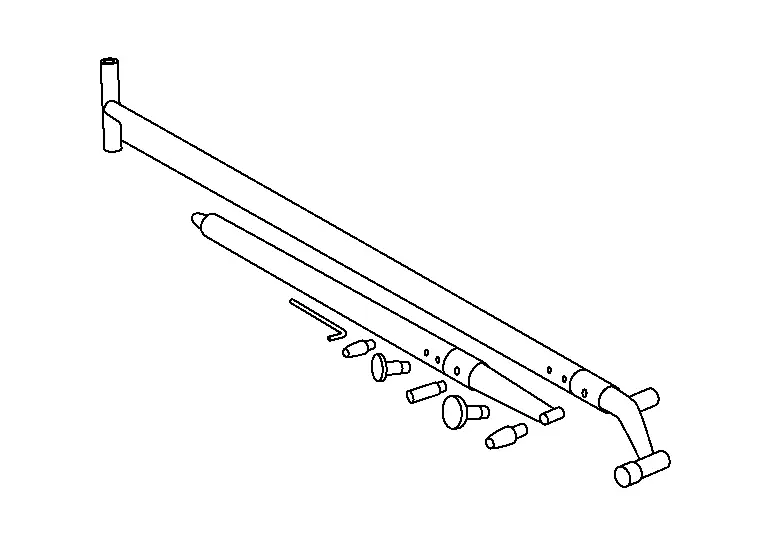
Hebel (1) werden in offenen Bereichen eingesetzt, etwa an Motorhauben, Dächern und auch an Seitenteilen ohne Verstrebungen.
Standardhebel
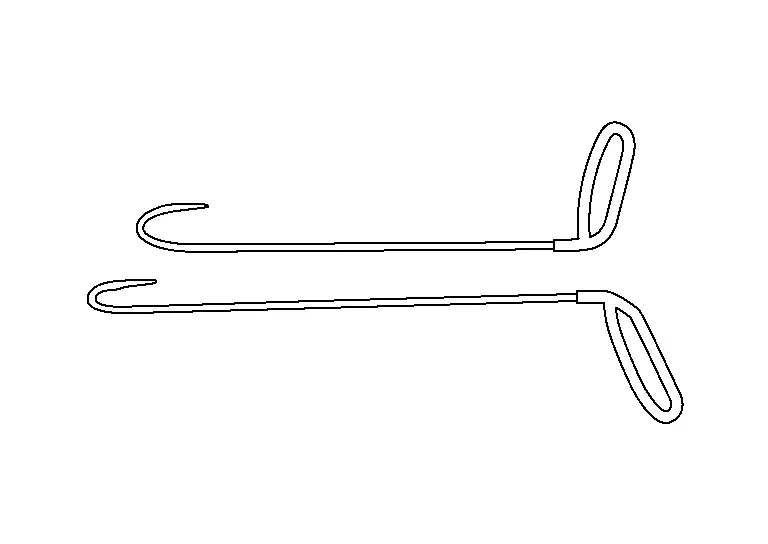
Daneben gibt es gemischte Werkzeuge wie die Hakenwerkzeuge.
Außerdem gibt es Spezialhebelwerkzeuge mit verschiedenen Spitzen.
Drahtwerkzeuge
Drahtwerkzeuge (1) werden in Bereichen eingesetzt, die mit Hebelwerkzeugen nicht erreichbar sind. Das betrifft meist Stellen hinter Verstrebungen oder enge Stellen.
Standarddrähte
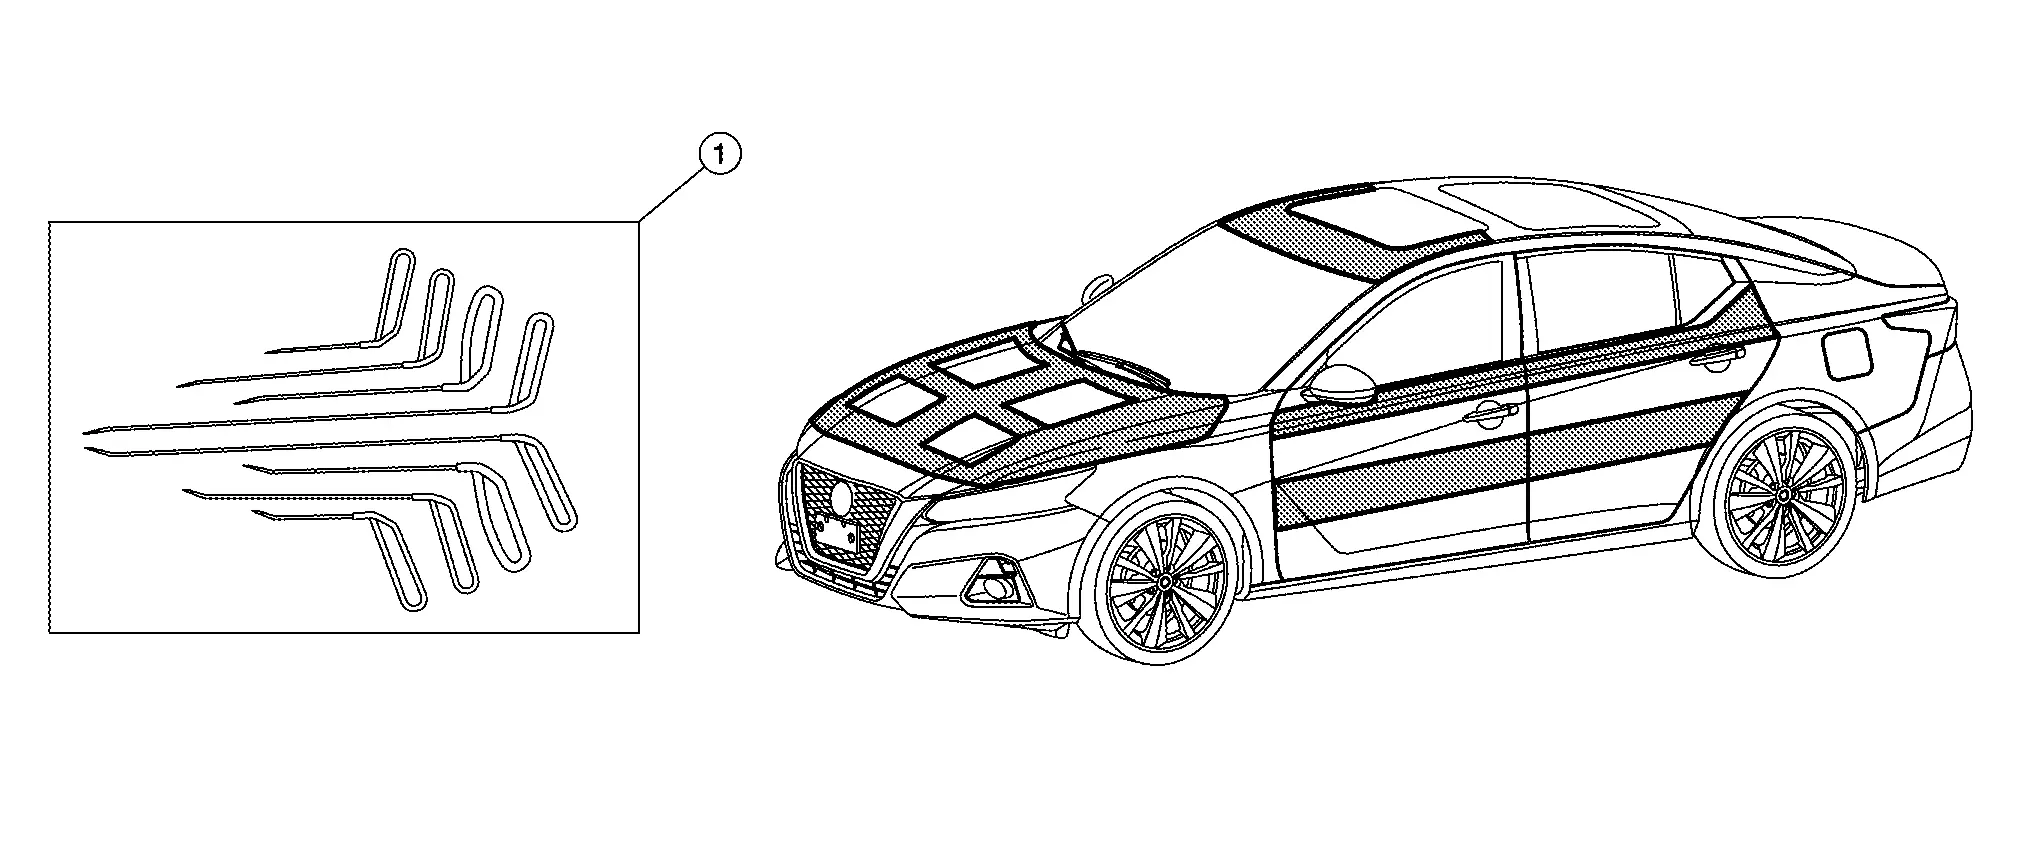
Lange Drähte
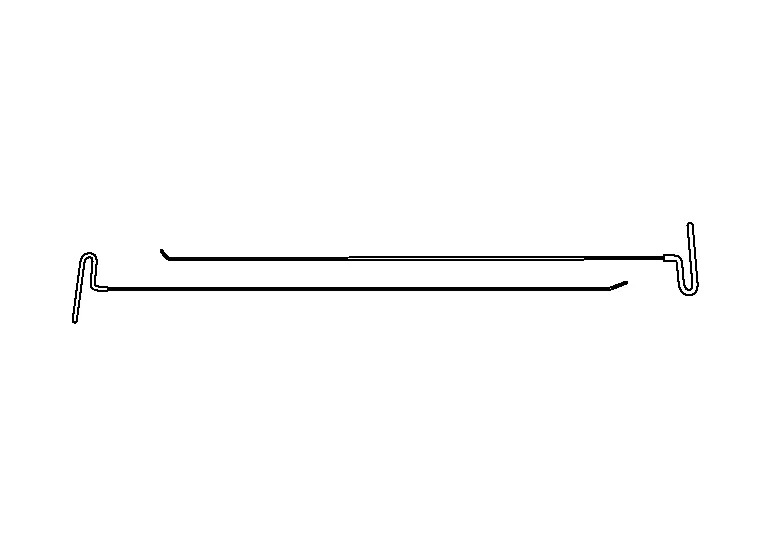
Spitzen der Drahtwerkzeuge
Die meisten Spitzen der Drahtwerkzeuge ähneln sich aufgrund der Bauart. Die Auflagefläche beträgt etwa 1 mm. Um sie weich zu machen, wird häufig Klebeband verwendet.
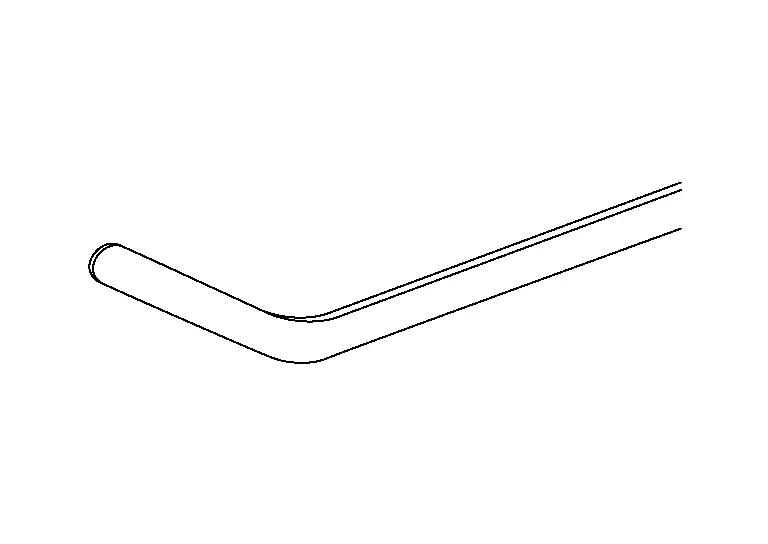
Ein weiterer wichtiger Punkt ist das Abschleifen entlang des Werkzeugschafts (1). Es erleichtert den Zugang zu den Verstrebungen (2) deutlich.
Methoden zur Blechreparatur
(1) KORREKTUR KONKAVER BLECHE MIT LÖFFELN
Konvexe Bleche können mit Hammer und Döpper repariert werden. Konkave Bleche können mit einem Löffel repariert werden, wenn die folgenden Bedingungen erfüllt sind:
Der Löffel muss hinter das konkave Blech eingeführt werden können. Ein geschlossener Konstruktionsbereich oder ein angrenzendes Blech kann nicht repariert werden.

Die Hebelwirkung muss zulässig sein.
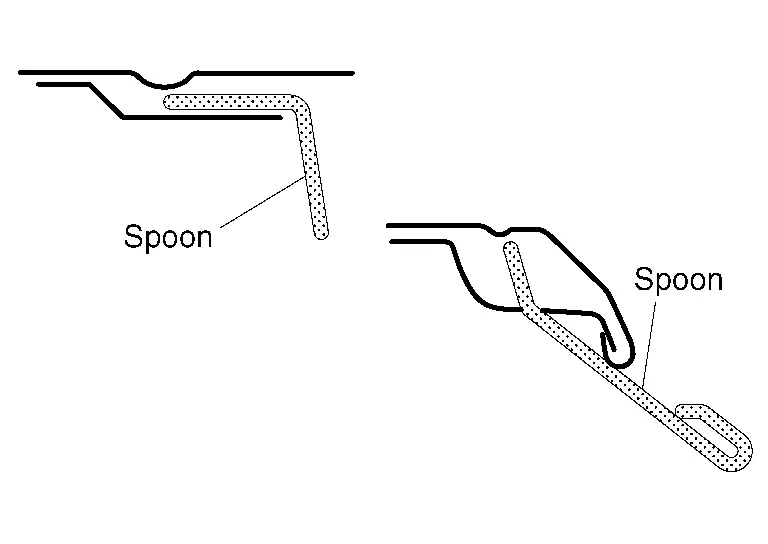
Wenn der umgebende Blechbereich als Auflage für den Löffel als Hebel genutzt werden kann, kann die konkave Stelle repariert werden. Andernfalls kann die Korrekturkraft nicht an die gewünschte Stelle übertragen werden.
Die konkave Stelle muss von außen sichtbar sein.
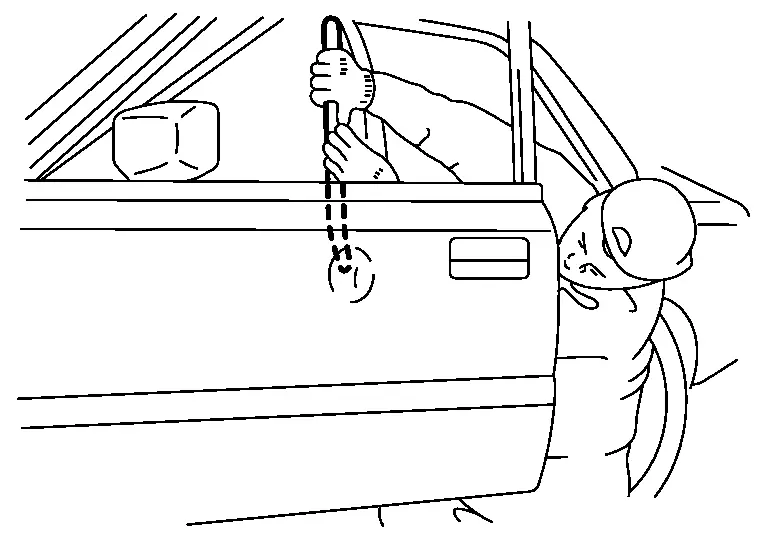
Diese Arbeit erfolgt optisch; Dellen in verdeckten Bereichen können nicht repariert werden.
(2) WICHTIGE PUNKTE BEI DER LACKSCHONENDEN DELLENREPARATUR
Reparatur größerer Schäden:
Besonders bei großen Dellen oder bei Dellen in Metall mit gebogener Form entsteht durch den Schaden eine Wölbung.
Das bedeutet, das Metall wurde zur Seite gedrückt und verformt. Zuerst etwa die Hälfte der Mitte herausziehen (50 %). Die Wölbung suchen und einschlagen. Danach den Schaden erneut herausziehen. Je nach Schaden muss dies mehrmals wiederholt werden, abwechselnd Ziehen und Einschlagen.
- :Ursprünglicher Schaden
- :Endgültiger Ziehweg
- :Werkzeug
- :Wölbung einschlagen
- :Ursprünglicher Schaden
- :Endgültiger Ziehweg
- :Endgültiger Ziehweg
- :Werkzeug
Reparatur von Dellen über Kanten:
Startposition (A).
Außen im offenen Bereich positionieren

- :Ursprünglicher Schaden
- :Endgültiger Ziehweg
- :Werkzeug
Zur Kante wechseln
Langsam entlang der Kante hin und her bewegen.
Die Kante muss zuerst hochgezogen werden.
Wölbungen einschlagen (1)
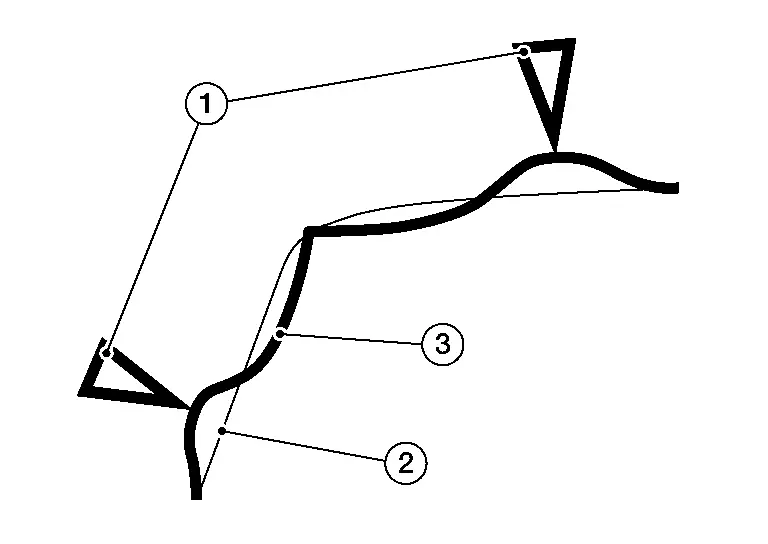
- :Ursprünglicher Schaden
- :Endgültiger Ziehweg
Rest hochdrücken

- :Endgültiger Ziehweg
- :Werkzeug
Reparatur halbmondförmiger Dellen oder Dellen abseits der Kanten:
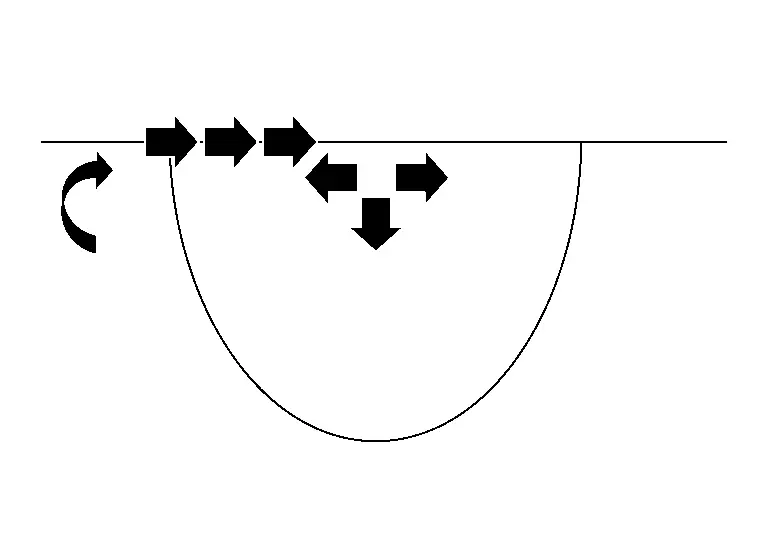
Auf der Außenseite positionieren
Zur Kante wechseln
Zur Mitte wechseln
Von der Kante und der Mitte nach außen herausziehen
Reparatur eines sanft gerundeten konkaven Bereichs:
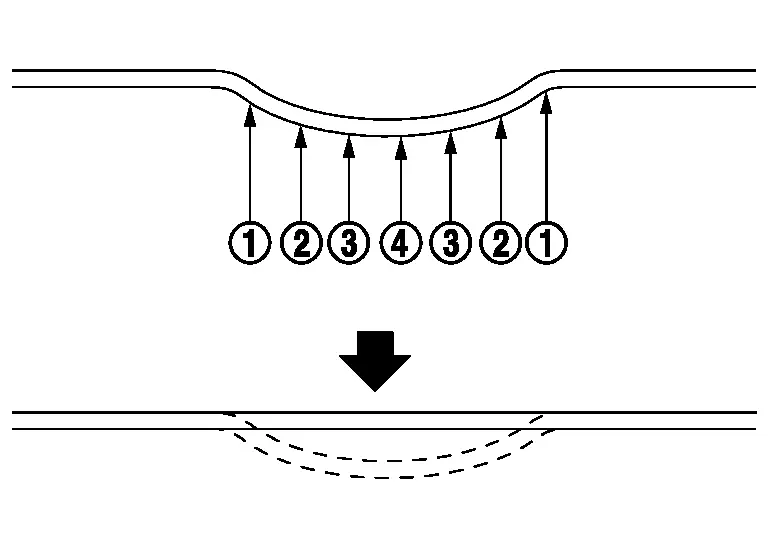
Den konkaven Bereich nach und nach anheben, beginnend außen.
Reparatur eines konkaven Bereichs mit scharfer Knickung in der Mitte:
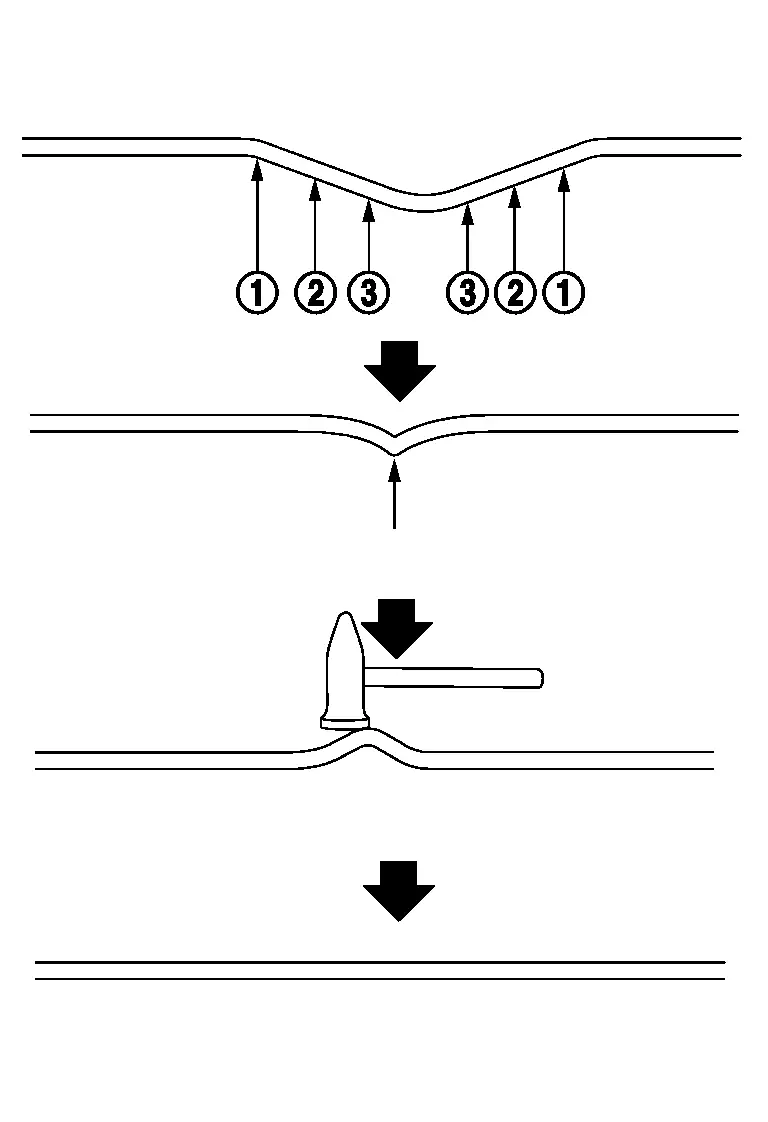
Zuerst den konkaven Bereich zu 60 % bis 70 % anheben, beginnend außen. Danach die scharf geknickte Stelle etwas höher als die umgebende Blechoberfläche anheben.
Anschließend den höchsten Punkt mit einem Hammer abflachen.
Die Blechverformung nicht auf einmal korrigieren.
Die schrittweise Reparaturmethode anwenden, z. B. Grobformung → Glätten → Feinformung.
Nach der Reparatur die reparierte Stelle aus allen Richtungen optisch prüfen.
Polieren der Blechoberfläche und Korrosionsschutz
(1) FEINPOLIEREN DER KORRIGIERTEN OBERFLÄCHE
Wurde die lackierte Oberfläche bei der Reparatur verkratzt, mit Schleifpaste polieren, um die Kratzer zu entfernen.
(2) KORROSIONSSCHUTZ DER BLECHRÜCKSEITE
Die Löffel können Kratzer verursachen. Korrosionsschutzwachs auf die Blechrückseite auftragen.
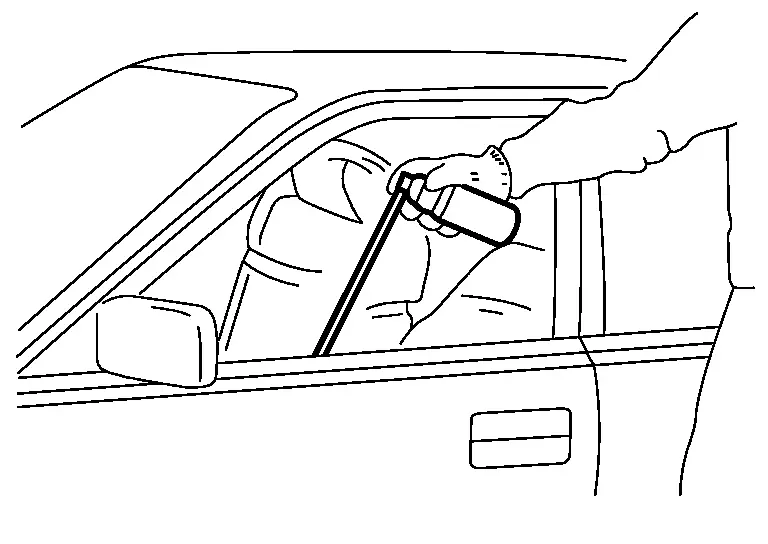
3M 8852 Hohlraumwachs + 3M 8851 Applikator-Set oder gleichwertig verwenden.
Prüfung des Blechs
Unregelmäßigkeiten im Blech müssen sorgfältig geprüft werden, um festzustellen, ob sie repariert werden können, und um die geeignetste Reparaturmethode zu bestimmen.
Siehe "Prüfung von Blechschäden".
Arbeitsrichtung am Fahrzeug
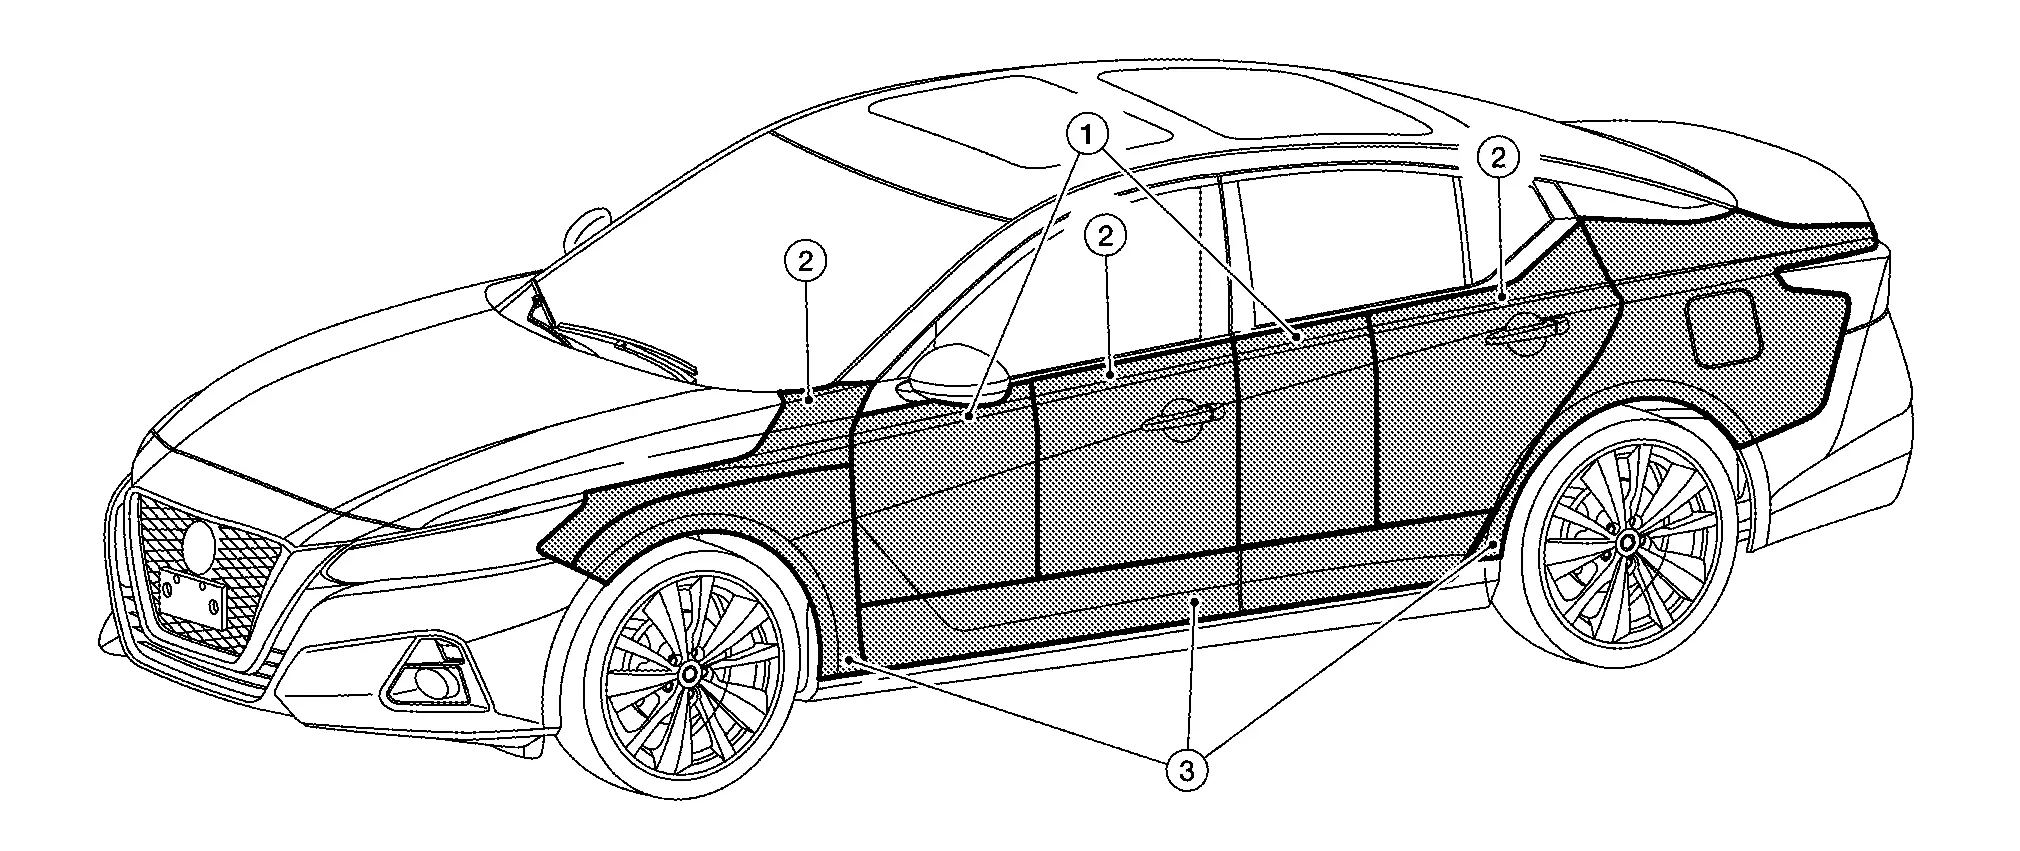
- Zugang hauptsächlich von hinten nach vorne
- Zugang hauptsächlich von vorne nach hinten
- Zugang hauptsächlich von unten
Bei jedem Blech und jedem allgemeinen Blechbereich ist es wichtig, die Lichtposition, die Richtung der Lichtposition und die Arbeitsrichtung zu berücksichtigen.
Klebesystem
Klebesysteme ermöglichen das Ziehen, wenn ein Bereich nicht leicht zugänglich ist, etwa eine Dachreling oder ein Bereich hinter Verstrebungen. Es ist auch eines der einfachsten Systeme zum Erlernen. Es ist jedoch hauptsächlich auf weiche Dellen beschränkt.
Einige Faktoren beeinflussen das Kleben und Ziehen:
Temperatur

Durchmesser und Größe des Zugknopfs
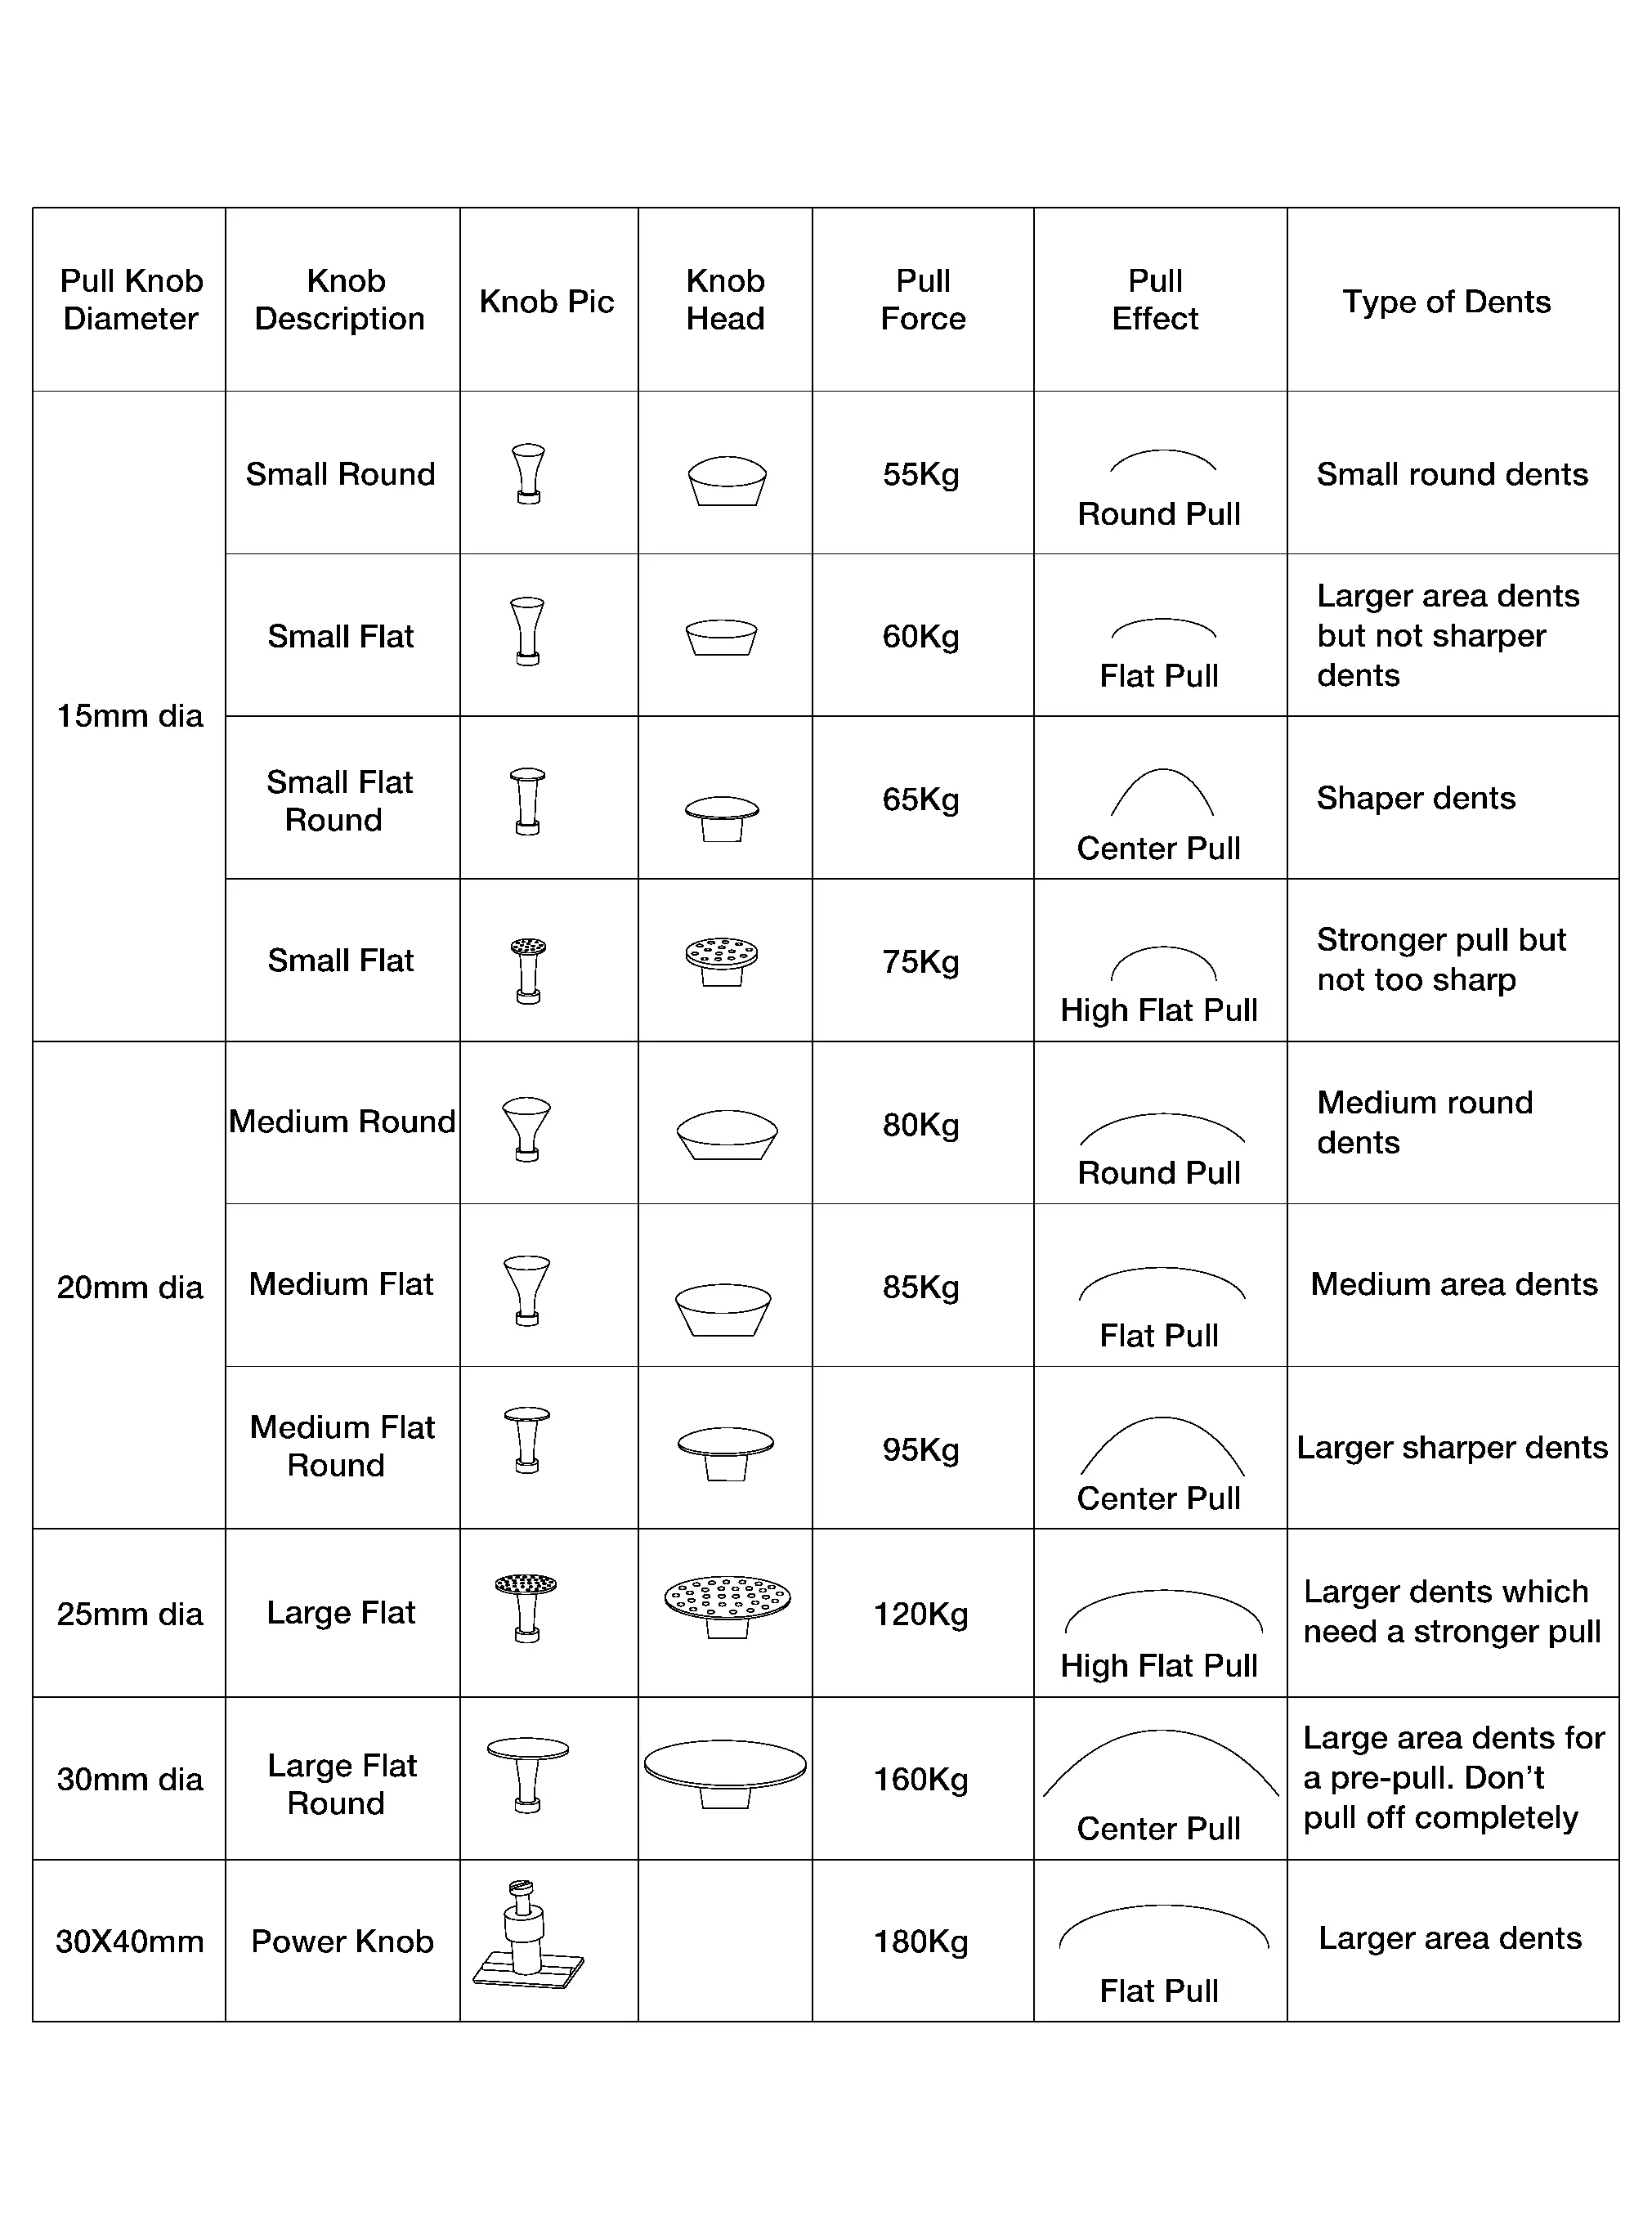
Anwendung
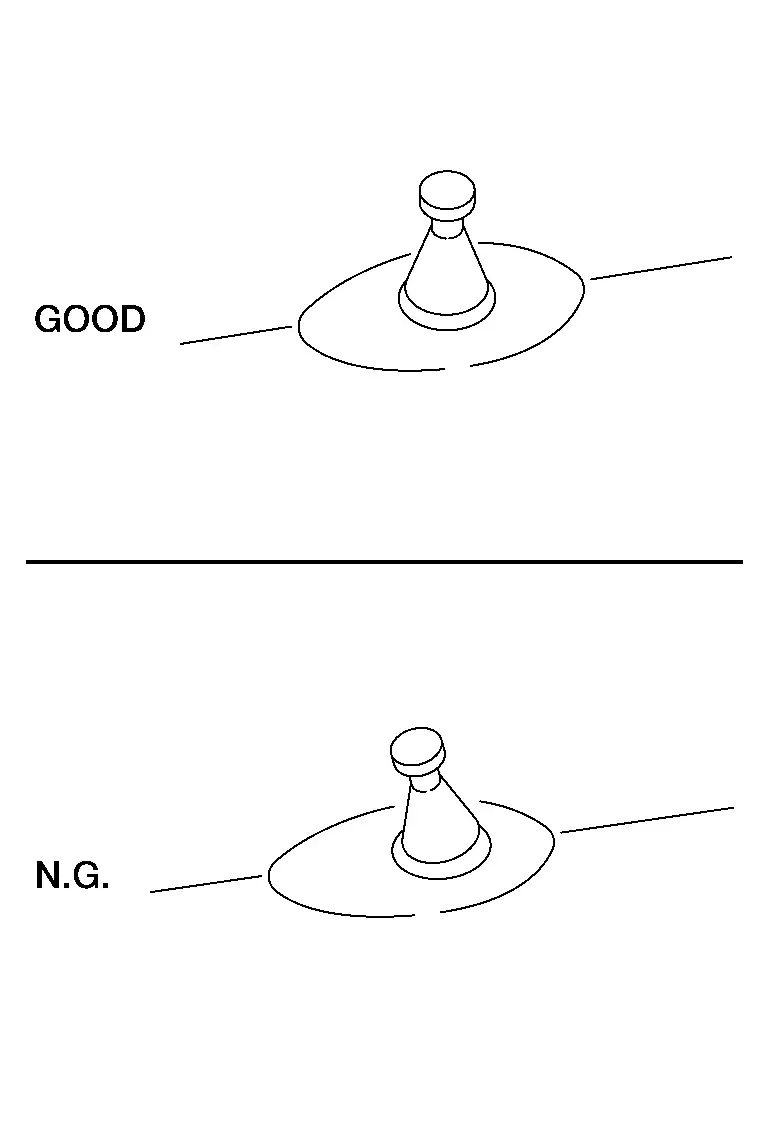
Den Knopf korrekt platzieren.
Abkühlzeit
Die Abkühlzeit hängt von der Oberflächentemperatur sowie von der verwendeten Klebstoffart ab. Der Klebstoff tritt je nach Klebepistole mit 120 °C bis 140 °C aus. Danach benötigt der Klebstoff etwas Zeit zum Abkühlen. Abhängig von der Klebstoffart gibt es mehrere Methoden, wann gezogen werden kann.
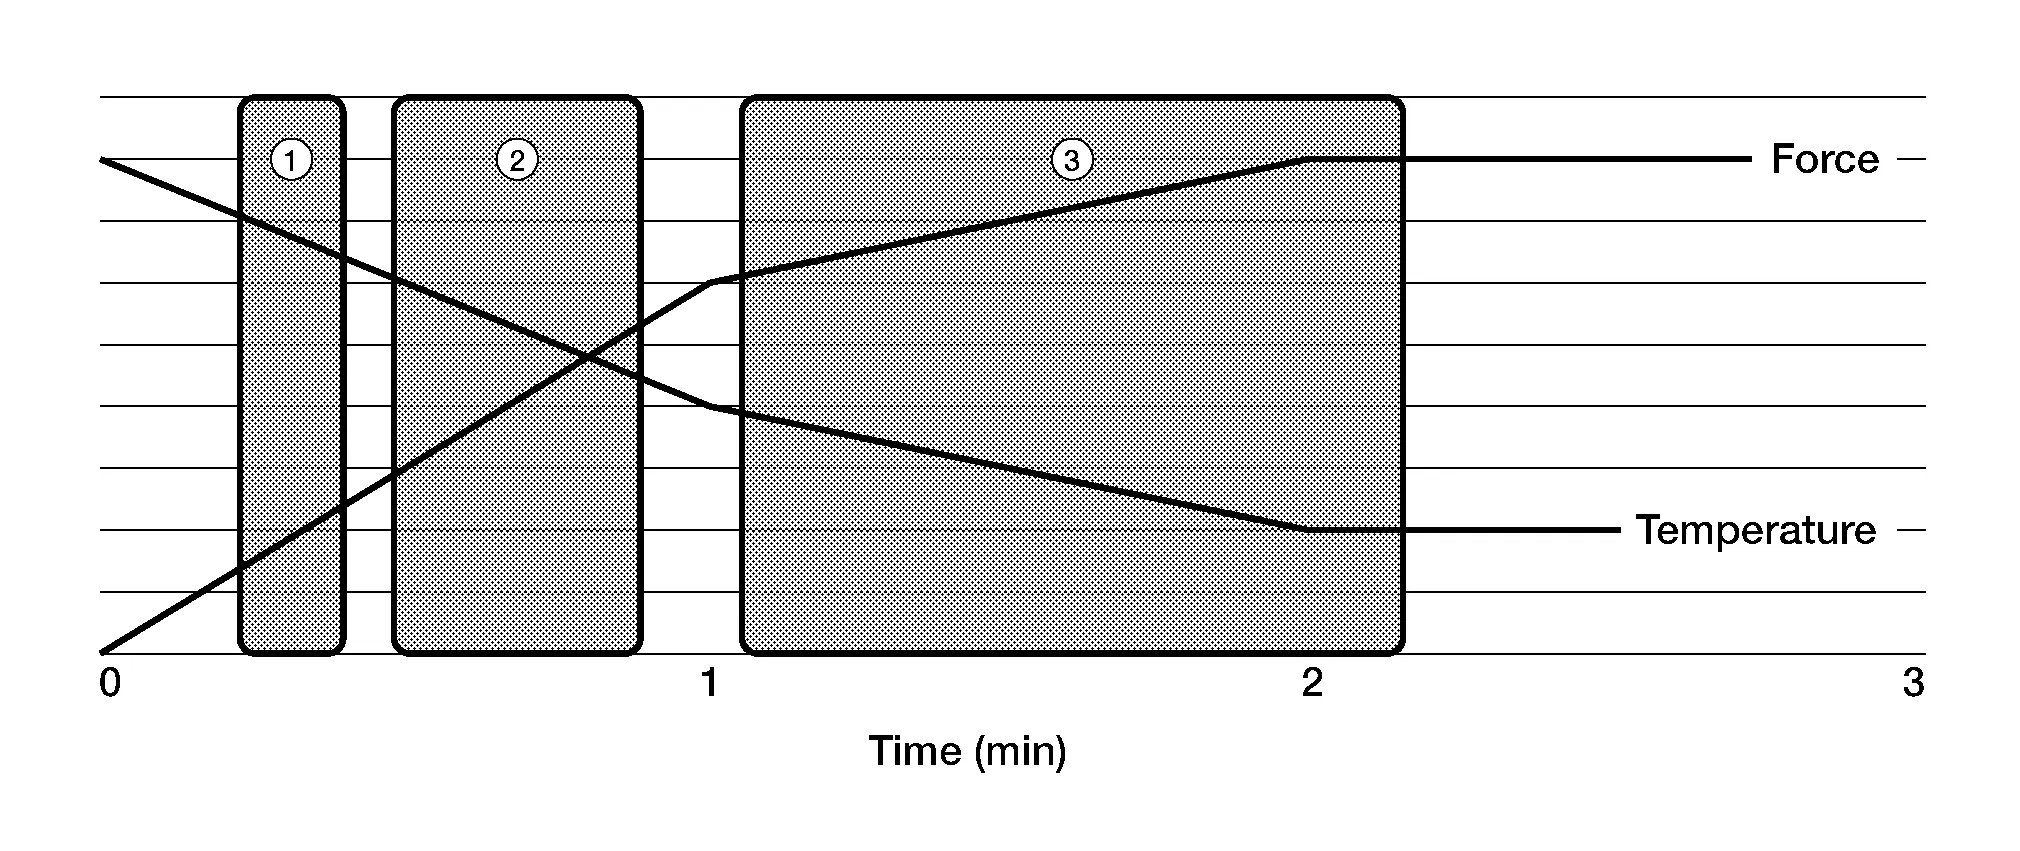
Index Erläuterung 1 Nach 15 Sekunden: In diesem Bereich kann gezogen werden, wenn keine hohe Zugkraft benötigt wird, beispielsweise bei kleinen Dellen. 2 Nach 25 Sekunden: In diesem Bereich kann die Wärme des Klebstoffs noch im Metall sein und so das Ziehen erleichtern. Dies ist nur bei schärferen Dellen möglich. Bei manchen Klebstoffen kann dies die ideale Abkühlzeit sein. 3 Nach 60 Sekunden: Dies ist der Standardbereich, wenn gleichmäßige Ergebnisse erzielt werden sollen. Zugart
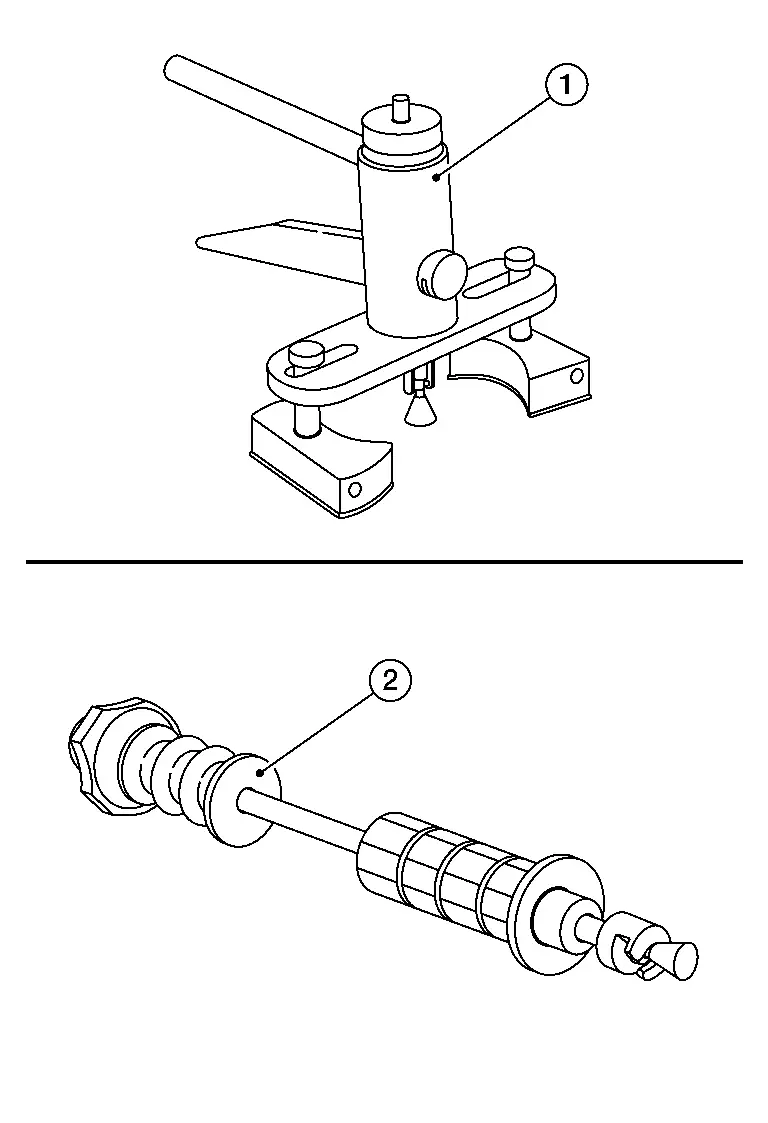
Es gibt zwei grundlegende Zugmethoden. Die eine erfolgt mit einem Handzieher, die andere mit dem Gleithammer.
Allgemein ist der Handzieher (1) für Einsteiger und auch für tiefere Schäden einfacher zu handhaben. Der Gleithammer (2) ist bei der Anwendung etwas schneller. Es kommt mehr darauf an, woran man gewöhnt ist.
Anwendungsbereich
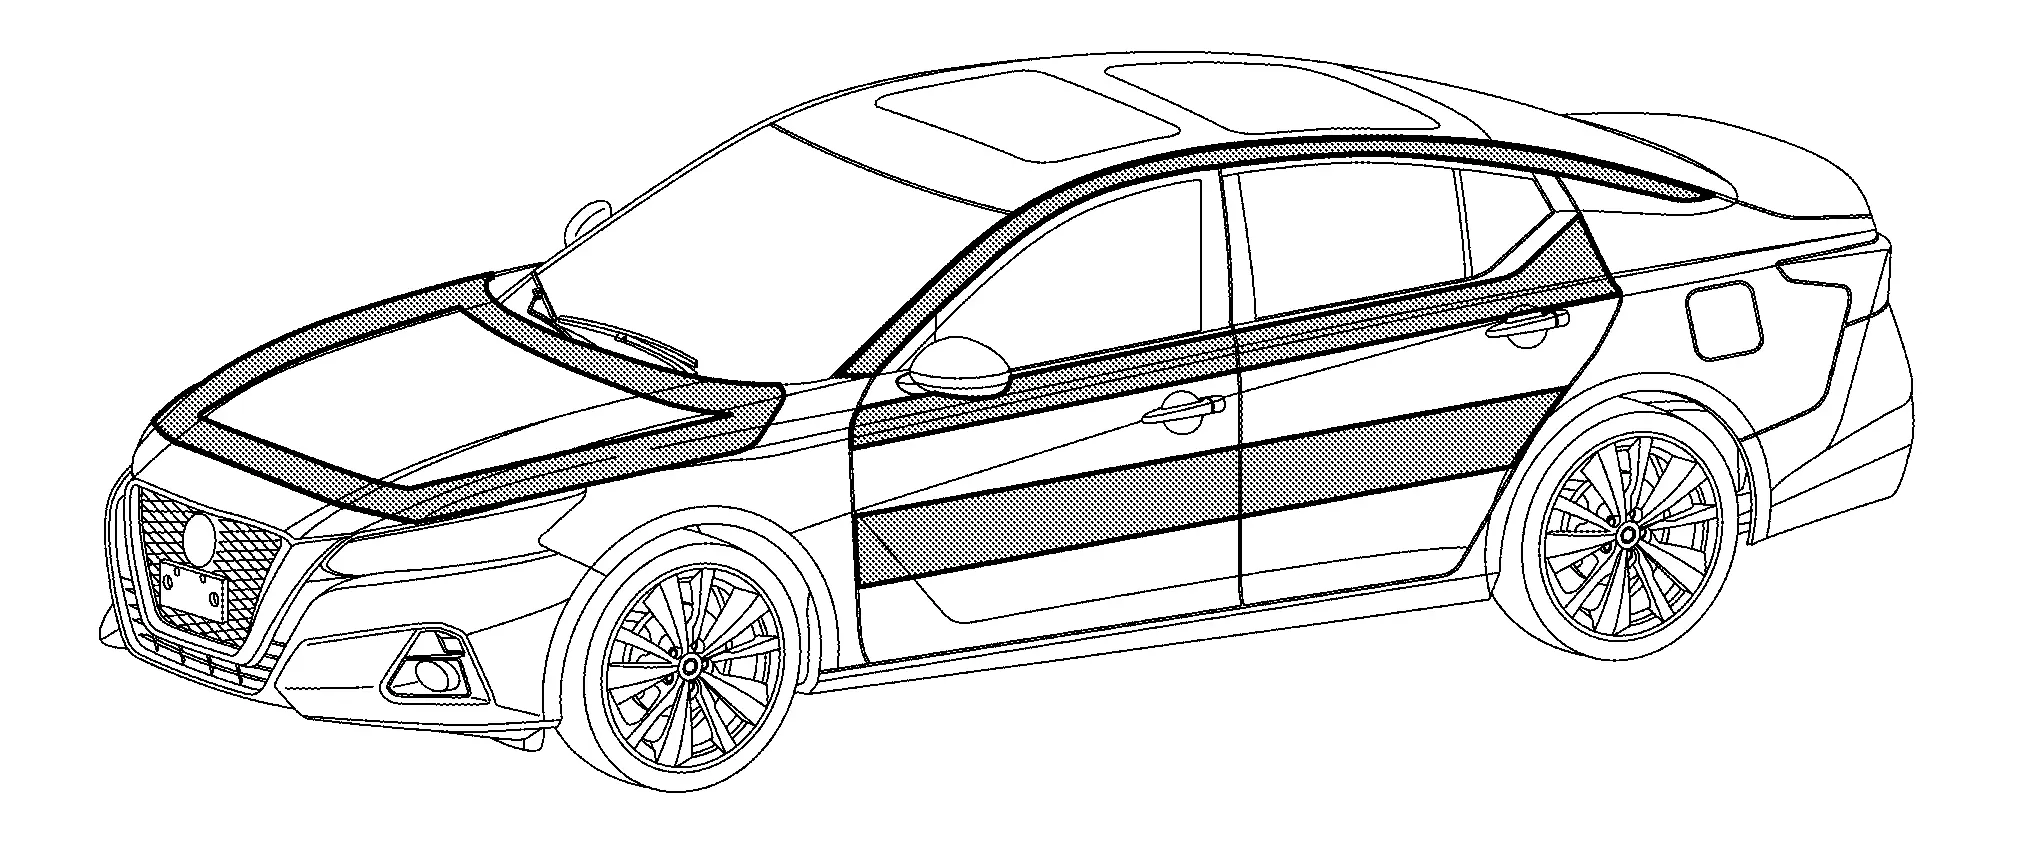
Das Klebesystem kann an allen Bereichen eingesetzt werden. Es ist ideal bei weichen und mittleren Dellen. Es wird jedoch in Bereichen, in denen der Zugang mit den PDR-Werkzeugen schwierig ist, häufig verwendet.
Kunststoffreparatur
Kunststoffschweißen kann als Reparaturmethode nur bei Thermoplasten angewendet werden.
Arbeitsvorbereitung
Reparaturen müssen immer von der Innen- zur Außenseite des Bauteils ausgeführt werden. Das bedeutet, dass das beschädigte Karosserieteil in den meisten Fällen ausgebaut werden muss.
Der Reparaturbereich muss vor jeder Reparatur immer gründlich gereinigt werden.
Damit eine gute Verbindung zwischen dem Kunststoff und dem Füllmaterial entsteht, müssen die Ränder des Bruchs auf der Innen- und Außenseite keilförmig bzw. "V"-förmig angeschliffen werden. Außerdem muss die Lackierung im Schadensbereich entfernt werden. Hierfür kann ein Schleifwerkzeug mit niedriger Drehzahl und Schleifmittel P120 verwendet werden, da sich der Kunststoff sonst überhitzen und verschmieren könnte.
Verfahrensübersicht
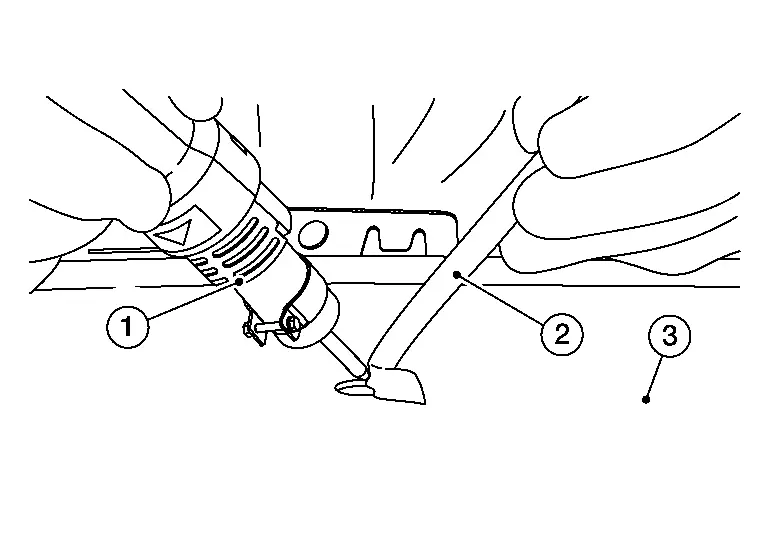
- :Kunststoffschweißgerät
- :Schweißstab
- :Beschädigte Oberfläche
Eine einseitige Reparatur kann den Schaden nicht vollständig abdichten und führt kurz nach der Reparatur zu einem erneuten Schaden. Daher müssen immer beide Seiten des Kunststoffteils verschweißt werden.
Die Reparatur beginnt immer auf der Innenseite des Bauteils. Das Kunststoffteil und das Füllmaterial werden mit einem Heißluftstrahl angeschmolzen und miteinander verschweißt. Dabei können mehrere Lagen des Füllmaterials übereinandergelegt und miteinander verschweißt werden. Auf der Außenseite genügt in der Regel eine einzige Schweißnaht.
Überstehendes Füllmaterial auf der Außenseite des Kunststoffteils wird abgeschliffen. Das Teil wird anschließend für die Lackierung vorbereitet.
Umgebung schützen:
Den Bereich um die Beschädigung mit Abdeckband und/oder Klebeband schützen.
Bereich vorbereiten:
Den Lack im umliegenden Bereich auf beiden Seiten abschleifen. Es ist wichtig, die Temperatur im Bereich nicht zu stark ansteigen zu lassen, da sonst Ölrückstände aus dem Kunststoff austreten können. Am besten zum Schluss von Hand schleifen, um Schmutzrückstände von der Oberfläche zu entfernen. Verwenden Sie dazu entweder einen Schaber oder Schleifpapier (80/120er Körnung).
Reparaturschritte für das Kunststoffschweißen
Für eine ordnungsgemäße Verschmelzung müssen beide Werkstoffe in den schmelzflüssigen Zustand gebracht werden. Das bedeutet, dass der Schweißstab und das zu schweißende Material gleichzeitig schmelzen müssen. Jeder Kunststoff hat eine andere Schmelztemperatur sowie einen eigenen MFI-Wert (Schmelze-Fließindex). Das bedeutet, dass Schmelztemperatur und Druck im Herstellungsprozess die Eigenschaften des Werkstoffs bestimmen. Beim Kunststoffschweißen wird eine hohe Schweißtemperatur und eine geringe Luftmenge verwendet. Dies hat den Vorteil, dass ein kontrolliertes Schweißbad entsteht, ohne dass der umliegende Bereich verformt wird. Beim Schweißvorgang sind drei Punkte zu beachten.
Schweißbad
Winkel des Schweißstabs
Druck auf den Schweißstab
Beim Kunststoffschweißen wird unabhängig vom jeweiligen Schmelzpunkt des Kunststoffs eine einheitliche Temperatur von 480 Grad verwendet. Die verschiedenen Kunststoffarten beginnen bei unterschiedlichen Temperaturen zu schmelzen, was im Schweißbad zu erkennen ist. Das Schweißbad lässt sich an einer kleinen aufgerollten Kunststoffwulst vor dem Schweißstab erkennen.
Beim Schweißen sollte der Winkel des Schweißstabs zum Reparaturteil kleiner als 90° (spitzer Winkel) sein. Ein leichter Druck nach unten auf den Schweißstab ist ebenfalls wichtig, da dadurch der richtige Druck im Schweißbad entsteht. Ohne den richtigen Stabwinkel und Druck kann das Schweißbad nicht erfolgreich entstehen.
Schweißstab und Schweißnaht
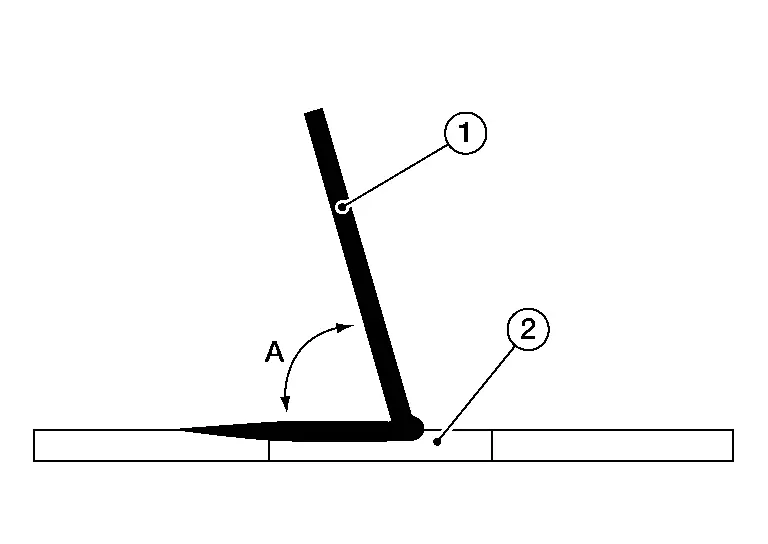
1 :Schweißstab 2 :Schweißbad A :Stabwinkel kleiner als 90°
Die richtige Kunststoffauswahl ist erforderlich. Wir verwenden einen Standardstab, der für die folgenden Werkstoffe ideal ist. Dies sind die wichtigsten Kunststoffe in den heutigen Außenhäuten eines Nissan Pathfinder. Es gibt immer Ausnahmen sowie Haftungsunterschiede bei Kunststoffen aufgrund geringer Zusatzstoffe in den Werkstoffen.
PP+E/P
PP
PP/EPDM
P/E
TPO
TSOP
PC
Für die folgenden Werkstoffe werden andere Stäbe benötigt:
ABS
HDPE
PA
Xenoy/PC /PTB
LDPE
PVC
Xenoy/PC /PTB
Reparatur eines Risses oder Schnitts
Den Lack auf beiden Seiten langsam abschleifen. Sicherstellen, dass der Bereich frei von Schmutz und anderen Materialien ist. Im beschädigten Bereich eine leichte Nut anbringen.

- :Riss oder Schnitt
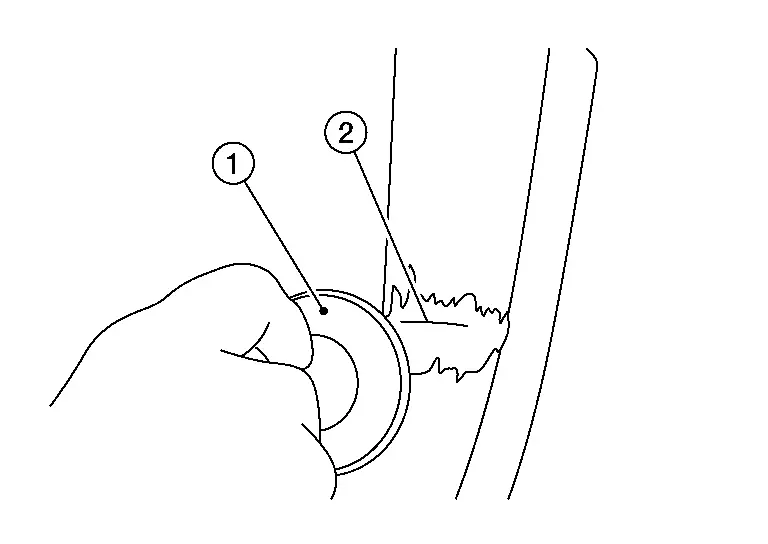
- :Schleifgerät
- :Riss oder Schnitt
Das hintere Ende des beschädigten Bereichs (1) mit Heftpunkten (2) fixieren, da dies verhindert, dass sich der beschädigte Bereich während des Schweißvorgangs verformt. Heftpunkte möglichst nah am Rand setzen.
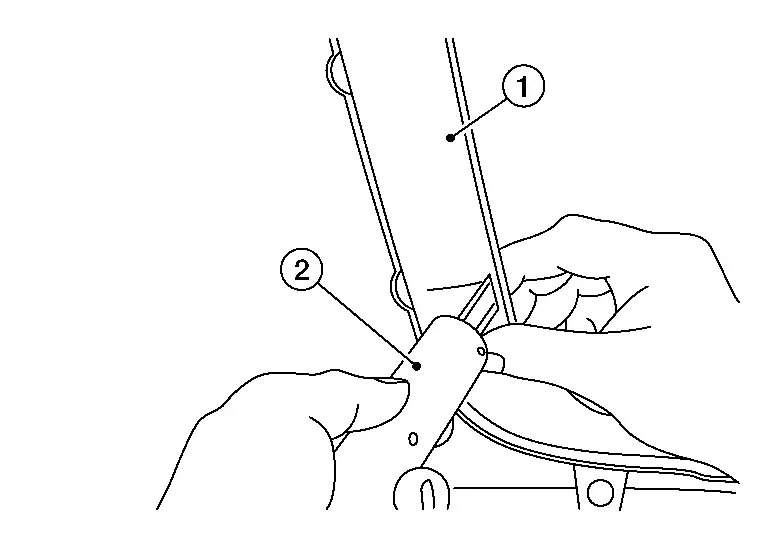
Den Schweißvorgang zuerst hinten beginnen. Immer 1 cm hinter der eigentlichen Beschädigung starten.

- :Riss oder Schnitt
- :Schweißstab
- :Kunststoffschweißgerät
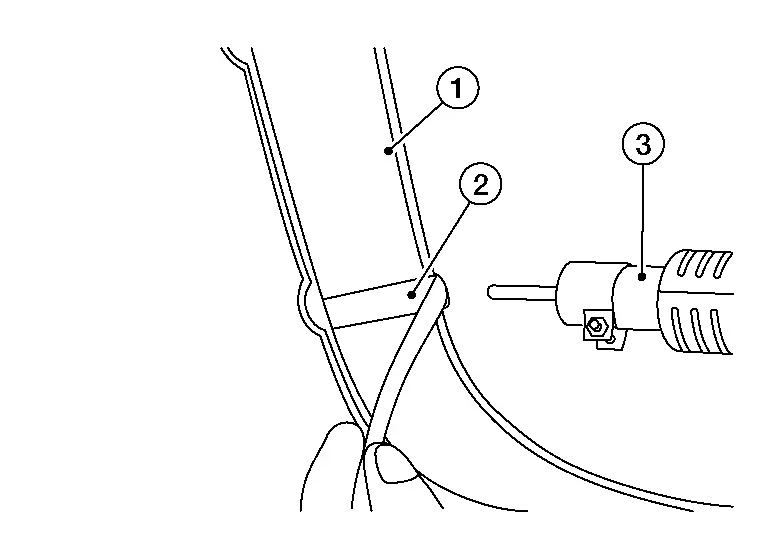
- :Riss oder Schnitt
- :Schweißstab
- :Kunststoffschweißgerät
Den Vorgang vorne wiederholen.
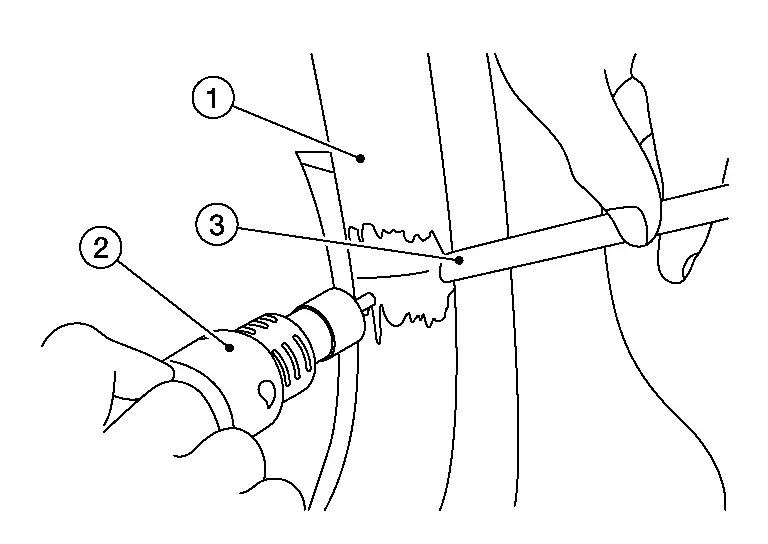
- :Riss oder Schnitt
- :Kunststoffschweißgerät
- :Schweißstab
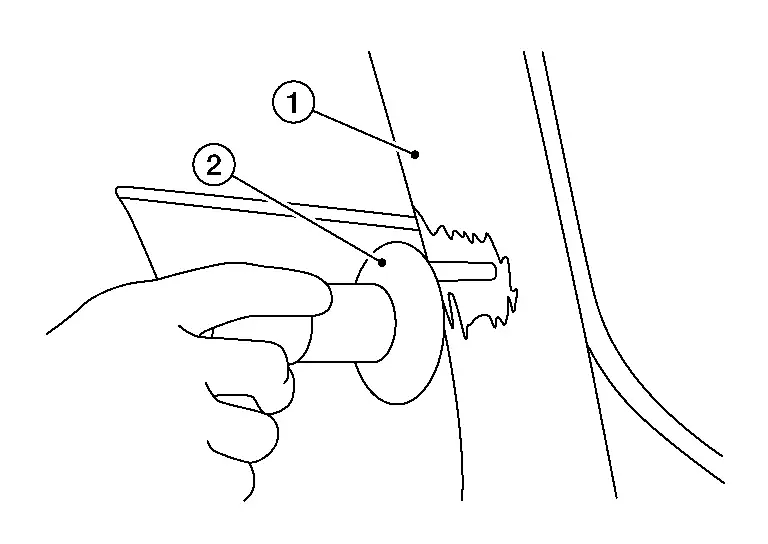
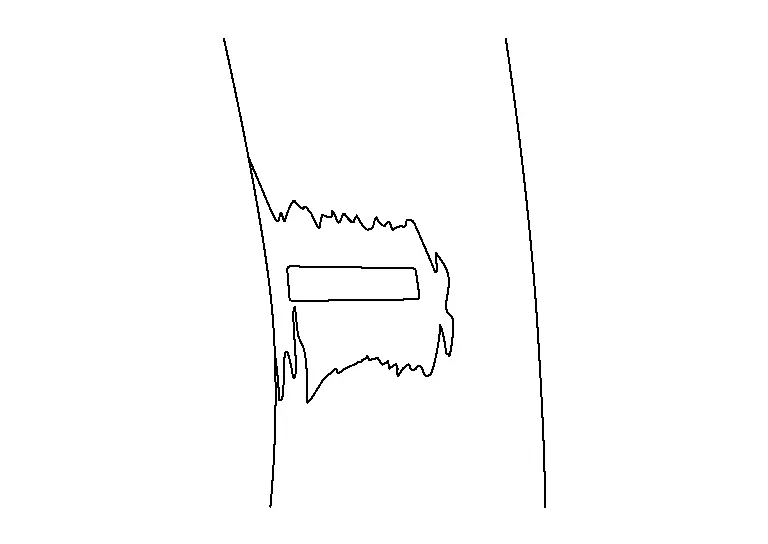
- :Riss oder Schnitt
- :Schleifgerät
Reparatur einer abgebrochenen Lasche
Den Lack auf beiden Seiten abschleifen. An den gebrochenen Kanten eine leichte Nut anbringen.
Den Schweißvorgang auf einer Seite beginnen. Sicherstellen, dass das Material auf dieser Seite gut verbunden ist. Sobald eine Seite verbunden ist, das Material abkühlen lassen und eine Brücke bilden. Anschließend die Rückseite des Schweißstreifens kurz erhitzen, damit er sich biegen lässt. Dann die andere Seite verschweißen und auf eine gute Verbindung achten.
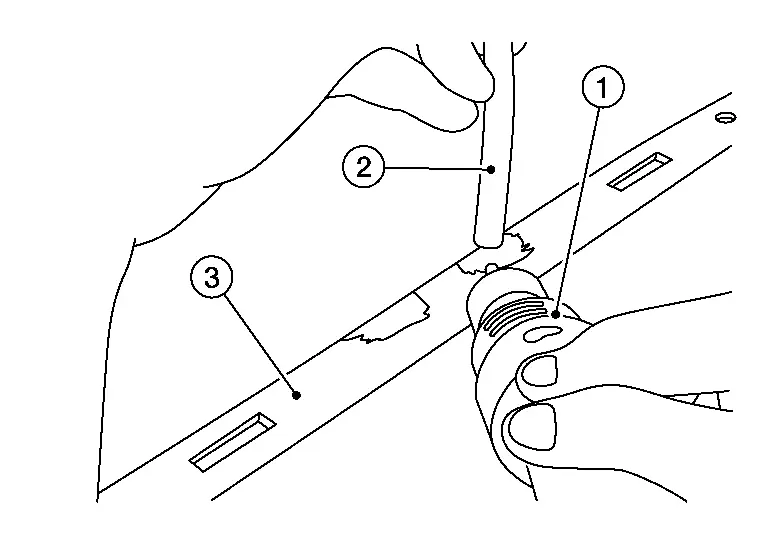
- :Kunststoffschweißgerät
- :Schweißstab
- :Abgebrochene Lasche
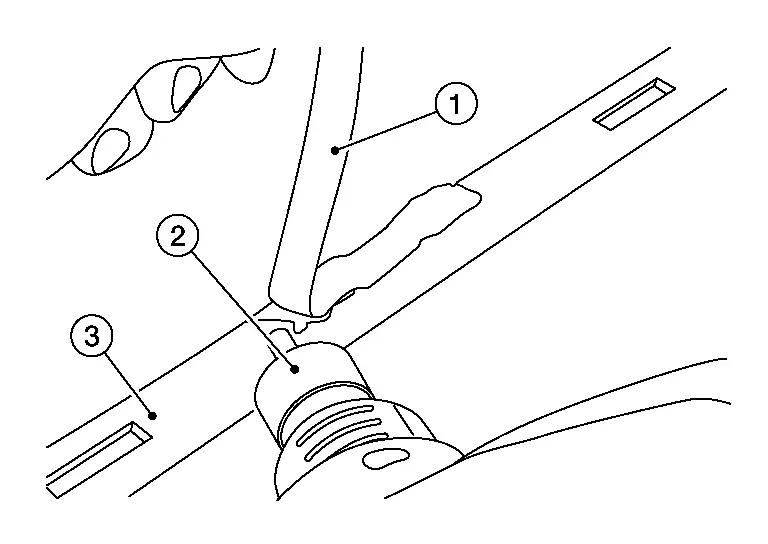
- :Schweißstab
- :Kunststoffschweißgerät
- :Abgebrochene Lasche
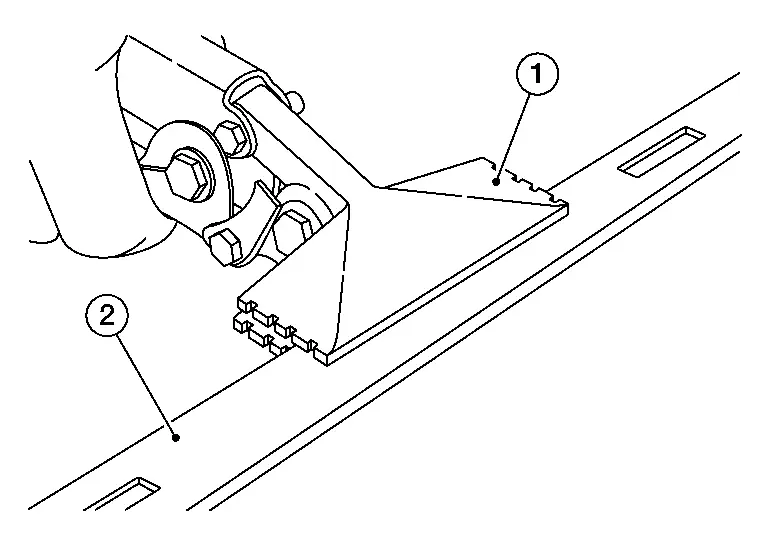 :Abgebrochene Lasche
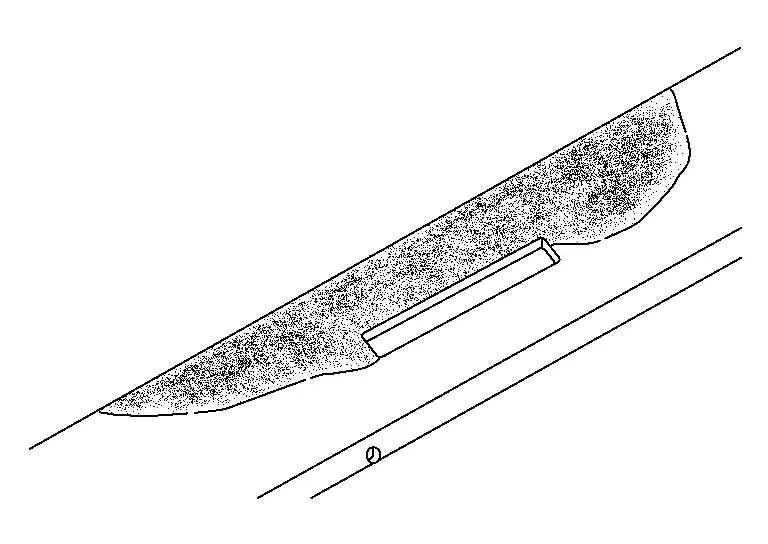
Nicht benötigtes Material langsam abschleifen, damit es nicht schmilzt.
Reparatur oder Auffüllen eines Kunststoffspalts
Die Ränder des Bruchs mit Schleifpapier P120 keilförmig bzw. "V"-förmig anschleifen.
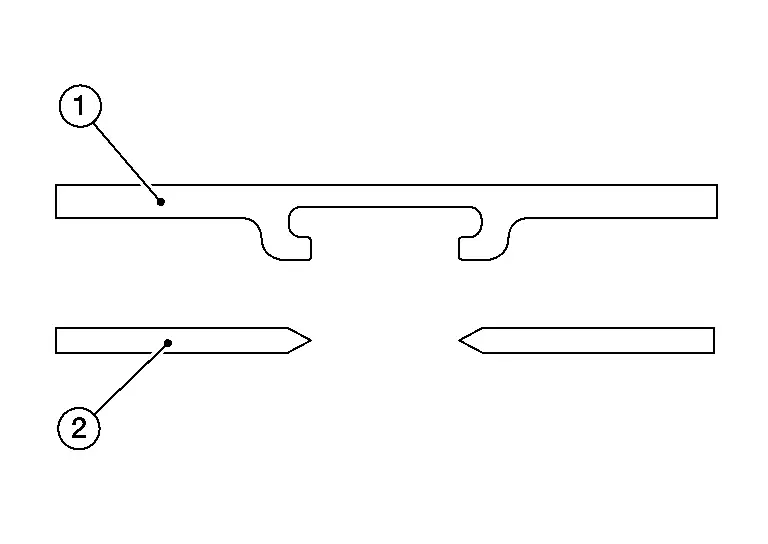
- :Ursprünglich beschädigtes Kunststoffteil
- :Beschädigtes Kunststoffteil für die Reparatur vorbereitet
Schweißstreifen an einem Ende anschweißen.
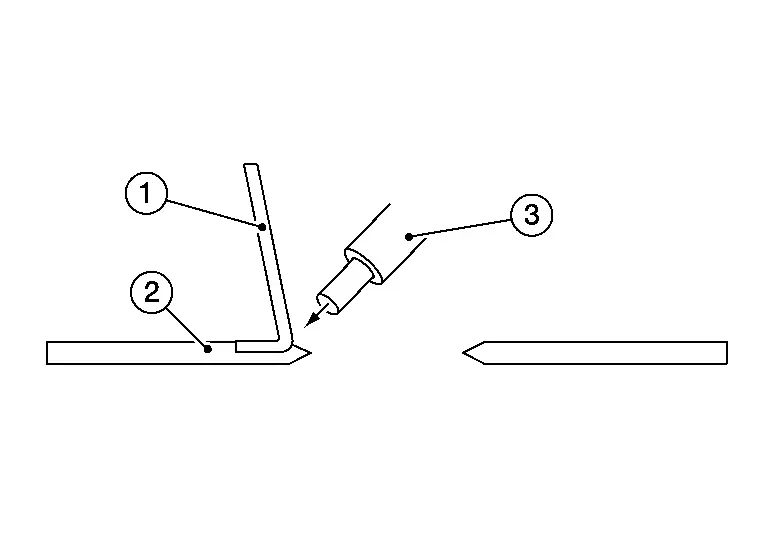
- :Füllmaterial
- :Ursprünglich beschädigtes Kunststoffteil
- :Kunststoffschweißgerät
Streifen über den Spalt legen und auf der anderen Seite weiterschweißen.
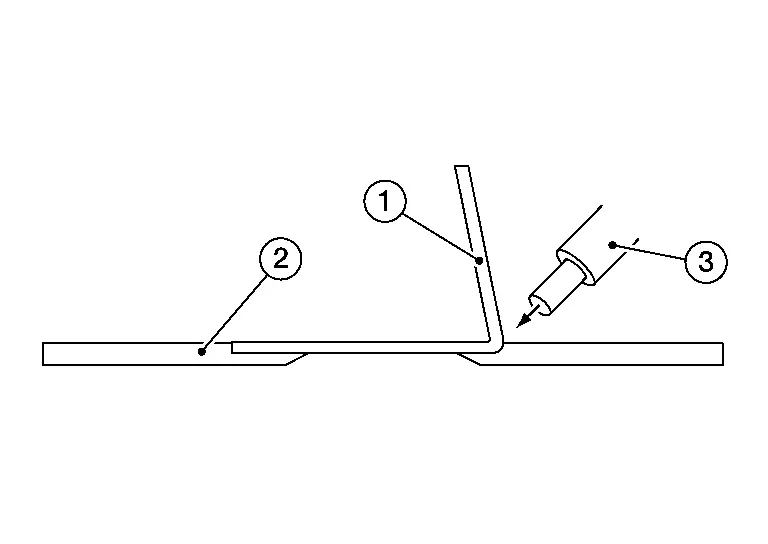
- :Füllmaterial
- :Ursprünglich beschädigtes Kunststoffteil
- :Kunststoffschweißgerät
Neuen Streifen auf der Unterseite anschweißen.
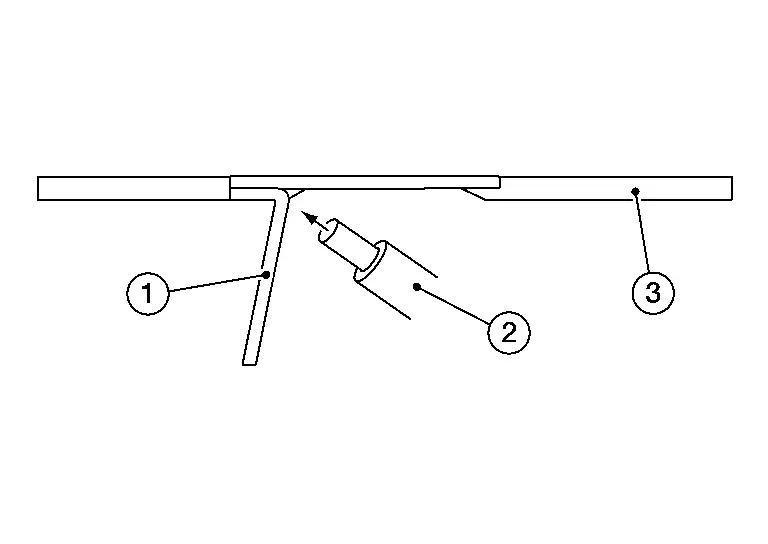
- :Füllmaterial
- :Kunststoffschweißgerät
- :Ursprünglich beschädigtes Kunststoffteil
Winkel des Kunststoffschweißgeräts (2) ändern und beide Füllmaterialien miteinander verschweißen.
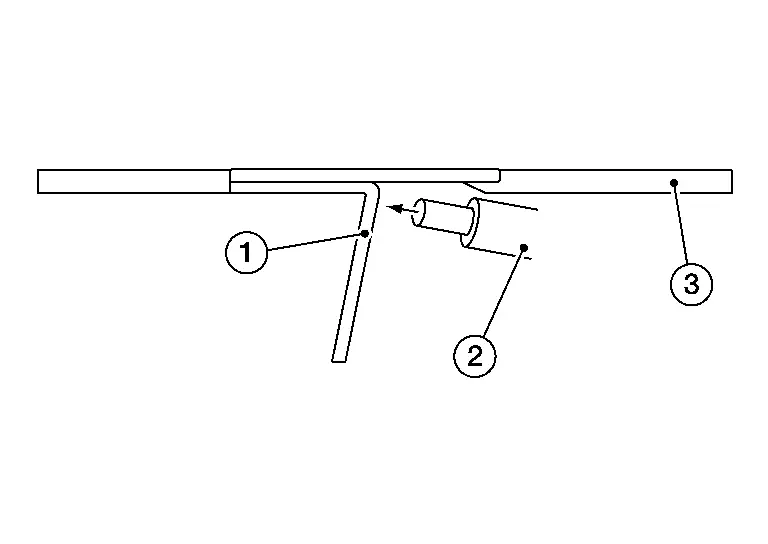
- :Füllmaterial
- :Ursprünglich beschädigtes Kunststoffteil
Winkel des Kunststoffschweißgeräts (2) ändern und das Schweißen auf der anderen Seite abschließen.
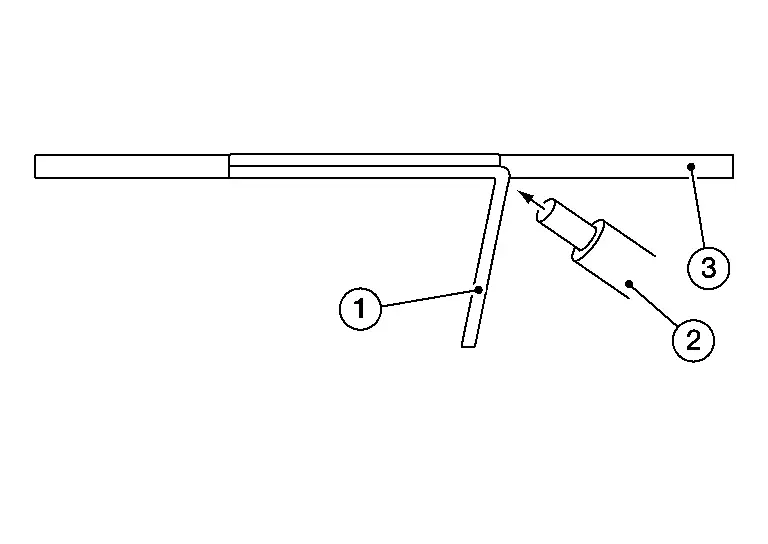
- :Füllmaterial
- :Ursprünglich beschädigtes Kunststoffteil