Karosserieinstandsetzung – Hinweise
- Sicherheitshinweise
- Hinweise zur Handhabung von Kunststoffen
- Reparatur von hochfestem Stahl
Vorsichtsmaßnahmen Nissan Pathfinder R53
Hinweise zur Karosseriereparatur
Vorsichtsmaßnahmen für das Rückhaltesystem (SRS) „AIRBAG“ und „GURTSTRAFFER“
Das Rückhaltesystem (SRS) wie „AIRBAG“ und „GURTSTRAFFER“ dient zusammen mit dem vorderen Sicherheitsgurt dazu, bei bestimmten Unfallarten das Verletzungsrisiko bzw. die Schwere der Verletzungen für Fahrer und Beifahrer zu verringern.
Informationen, die für die sichere Wartung des Systems erforderlich sind, finden Sie in den Abschnitten „SRS AIRBAG“ und „SICHERHEITSGURT“ dieses Werkstatthandbuchs.
Um eine Funktionsunfähigkeit des SRS zu vermeiden, die bei einer Kollision mit Airbag-Auslösung das Verletzungs- oder Todesrisiko erhöhen könnte, wird empfohlen, sämtliche Wartungs- und Reparaturarbeiten von einem autorisierten NISSAN/INFINITI-Händler durchführen zu lassen. Unsachgemäße Reparaturen, einschließlich falschem Aus- und Einbau des SRS, können zu Verletzungen durch unbeabsichtigtes Auslösen des Systems führen. Informationen zum Ausbau von Wickelfeder und Airbagmodul finden Sie unter „SRS AIRBAG“. Verwenden Sie niemals elektrische Prüfgeräte an Stromkreisen, die mit dem SRS verbunden sind, sofern dies nicht in diesem Werkstatthandbuch ausdrücklich angewiesen wird. SRS-Kabelbäume sind an gelben und/oder orangefarbenen Kabelbäumen oder Steckverbindern zu erkennen.HINWEISE ZUR VERWENDUNG VON ELEKTRO- UND DRUCKLUFTWERKZEUGEN SOWIE HÄMMERN
Wenn Sie bei eingeschalteter Zündung/Power-Schalter oder laufendem Motor in der Nähe des Airbag-Diagnosesensors oder anderer Airbag-Sensoren arbeiten, verwenden Sie niemals Druckluft- oder Elektrowerkzeuge und schlagen Sie nicht mit einem Hammer in der Nähe der Sensoren. Starke Vibrationen könnten die Sensoren auslösen und Airbags zünden, was zu schweren Verletzungen führen kann. Bei Verwendung von Druckluft- oder Elektrowerkzeugen bzw. Hämmern schalten Sie stets die Zündung/den Power-Schalter AUS, trennen die 12-V-Batterie bzw. -Batterien und warten Sie mindestens 3 Minuten, bevor Sie Arbeiten durchführen.Handhabungshinweise für Kunststoffe Nissan Pathfinder 5. Generation
Hinweise für Kunststoffe
| Abkürzung | Materialbezeichnung | Wärmebeständigkeitstemperatur °C (°F) | Beständigkeit gegen Benzin und Lösungsmittel | Sonstige Hinweise |
|---|---|---|---|---|
| PE | Polyethylen | 60 (140) | Benzin und die meisten Lösungsmittel sind bei sehr kurzer Einwirkung unbedenklich (sofort abwischen). | Entzündlich |
| EPM | Ethylen-Propylen-Copolymer | 80 (176) | ↑ | Entzündlich |
| EPDM | Ethylen-Propylen-Dien-Copolymer | 80 (176) | ↑ | Entzündlich |
| PVC | Polyvinylchlorid | 80 (176) | ↑ | Beim Verbrennen entstehen giftige Gase. |
| TPE | Thermoplastisches Elastomer | 80 (176) | ↑ | Entzündlich |
| TPO | Thermoplastisches Olefin | 80 (176) | ↑ | Entzündlich |
| TPR | Thermoplastischer Kautschuk | 80 (176) | ↑ | Entzündlich |
| PP | Polypropylen | 90 (194) | ↑ | Entzündlich, Batteriesäure vermeiden. |
| PS | Polystyrol | 80 (176) | Lösungsmittel vermeiden. | Entzündlich |
| ABS | Acrylnitril-Butadien-Styrol | 80 (176) | Benzin und Lösungsmittel vermeiden. | — |
| AES | Acrylnitril-Ethylen-Styrol | 80 (176) | ↑ | — |
| AAS | Acrylnitril-Acryl-Styrol | 85 (185) | ↑ | — |
| PMMA | Polymethylmethacrylat | 85 (185) | ↑ | — |
| EVAC | Ethylenvinylacetat | 90 (194) | ↑ | — |
| PUR | Polyurethan | 90 (194) | ↑ | — |
| AUF | Ungesättigter Polyester | 90 (194) | ↑ | Entzündlich |
| ASA | Acrylnitril-Styrol-Acrylat | 100 (212) | ↑ | Entzündlich |
| PPE | Polyphenylenether | 110 (230) | ↑ | — |
| TPU | Thermoplastisches Polyurethan | 110 (230) | ↑ | — |
| PBT + PC | Polybutylenterephthalat + Polycarbonat | 120 (248) | ↑ | Entzündlich |
| PC | Polycarbonat | 120 (248) | ↑ | — |
| POM | Polyoxymethylen | 120 (248) | ↑ | Batteriesäure vermeiden. |
| PA | Polyamid | 140 (284) | ↑ | Nicht in Wasser tauchen. |
| PBT | Polybutylenterephthalat | 140 (284) | ↑ | — |
| PAR | Polyarylat | 180 (356) | ↑ | — |
| PET | Polyethylenterephthalat | 180 (356) | ↑ | — |
| PEI | Polyetherimid | 200 (392) | ↑ | — |
EINBAUORT DER KUNSTSTOFFTEILE
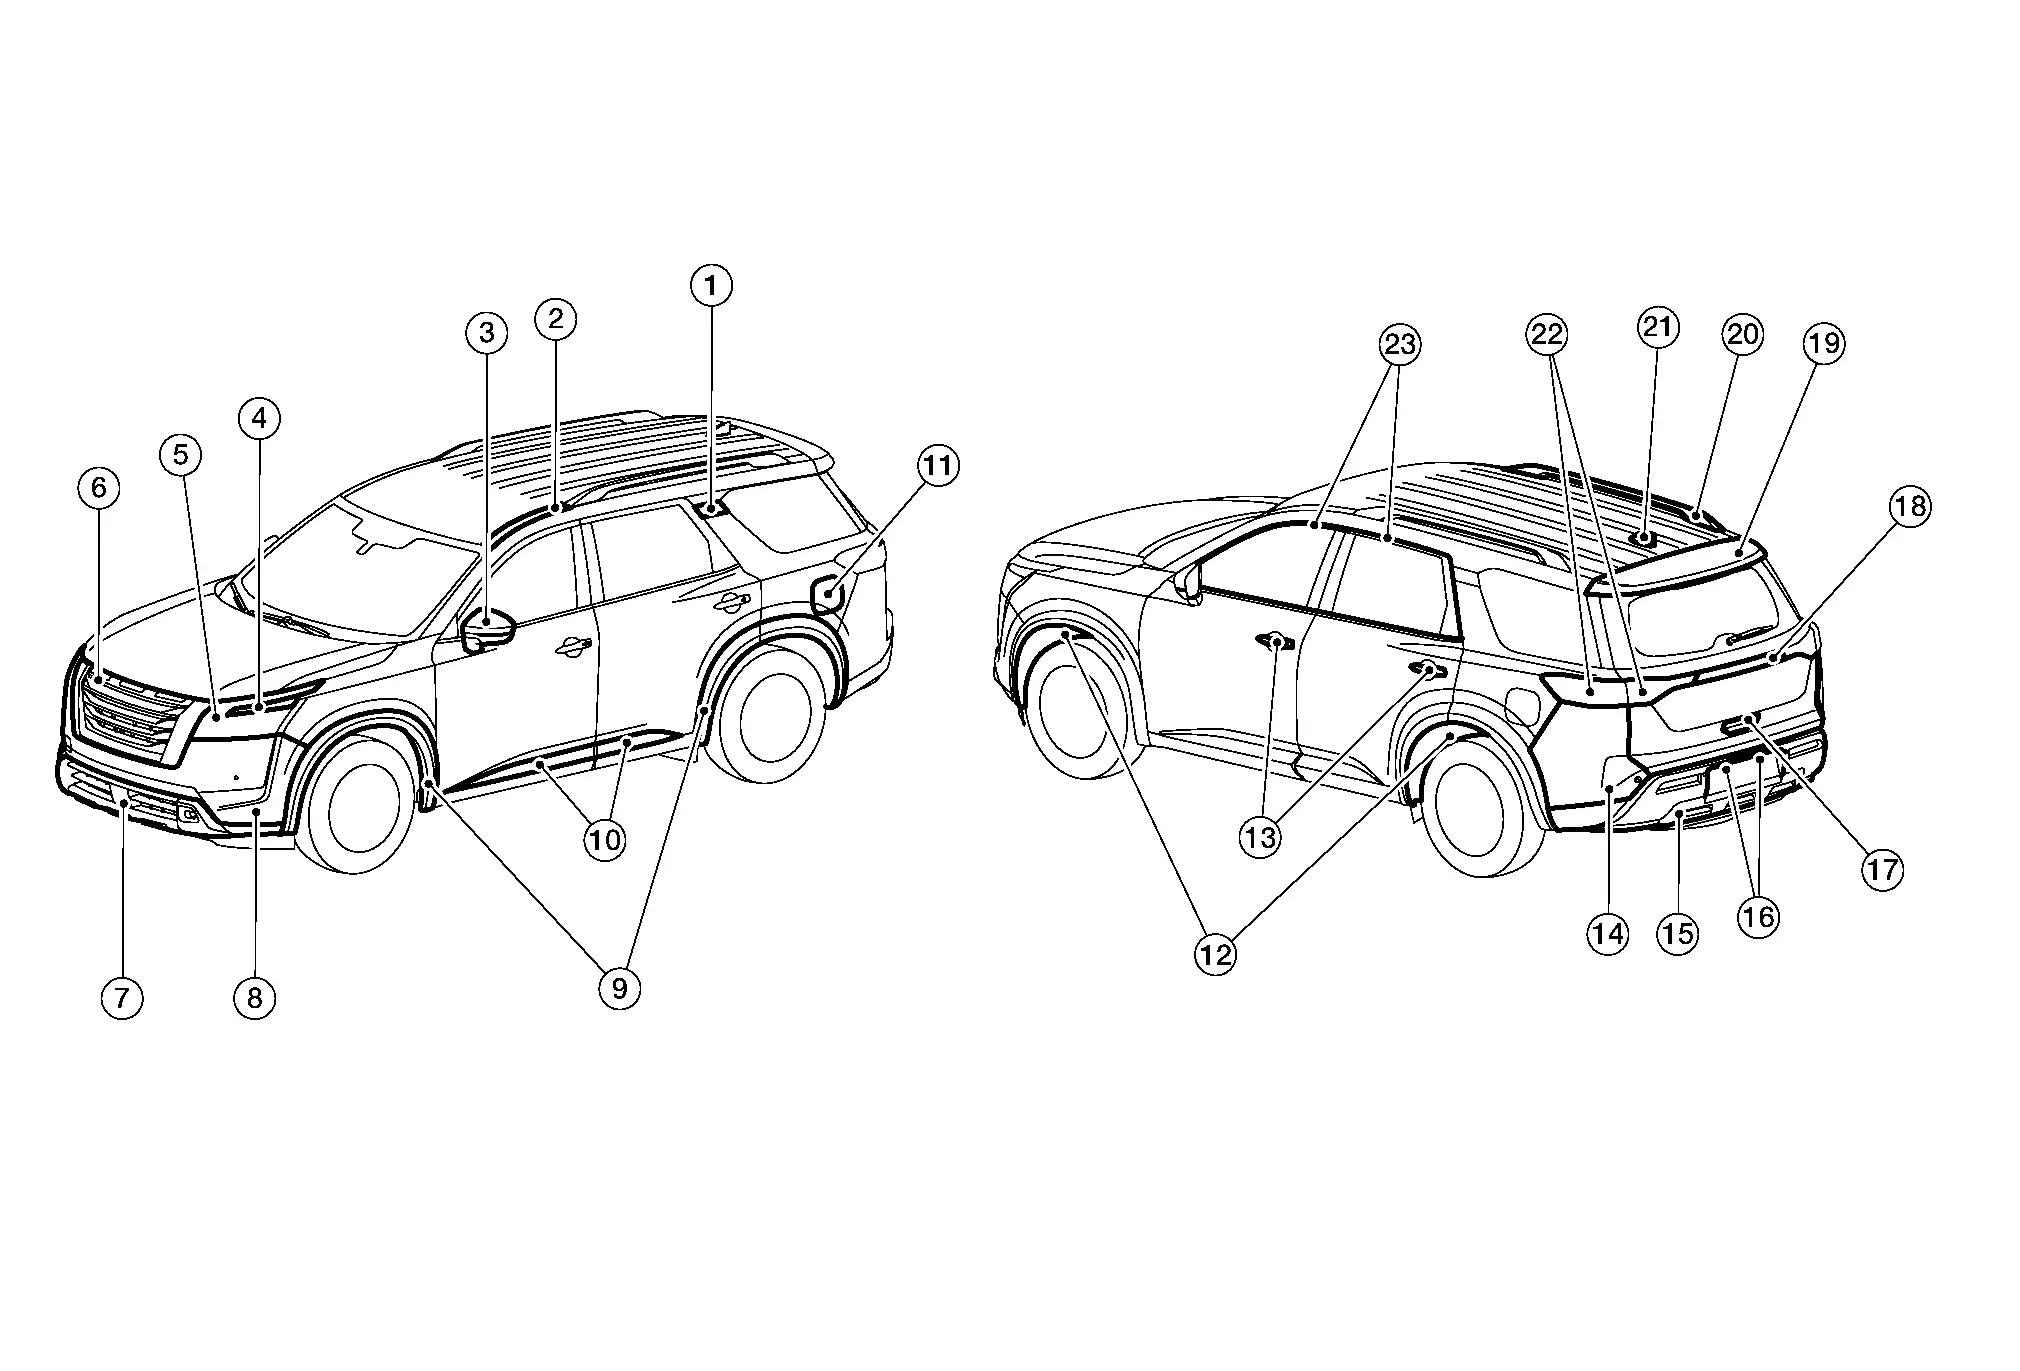
| Punkt | Bauteil | Abkürzung | Material | |
|---|---|---|---|---|
| 1. | Heckholmverkleidung (außen) | PMMA | Polymethylmethacrylat | |
| 2. | Dachseitenleiste | PVC | Polyvinylchlorid | |
| 3. | Außenspiegel | Heckverkleidung | ABS | Acrylnitril-Butadien-Styrol |
| Gehäuse | ASA | Acrylnitril-Styrol-Acrylat | ||
| Zierblende | ASA | Acrylnitril-Styrol-Acrylat | ||
| 4. | Kühlergrillzierleiste | ABS | Acrylnitril-Butadien-Styrol | |
| 5. | Frontleuchte | Lichtscheibe | PC | Polycarbonat |
| Gehäuse | PP | Polypropylen | ||
| 6. | Kühlergrill | Innen | ABS | Acrylnitril-Butadien-Styrol |
| Außen | ABS | Acrylnitril-Butadien-Styrol | ||
| 7. | Frontspoiler (oben) | PP + EPDM | Polypropylen + Ethylen-Propylen-Dien-Copolymer | |
| 8. | Frontstoßfänger Verkleidung | PP + EPM | Polypropylen + Ethylen-Propylen-Copolymer | |
| 9. | Kotflügelverbreiterung | TPO | Thermoplastisches Olefin | |
| 10. | Untere Türaußenzierleiste | Karosserie | TPO | Thermoplastisches Olefin |
| Einsatz (falls vorhanden) | ABS | Acrylnitril-Butadien-Styrol | ||
| 11. | Tankklappe | PA + PPE | Polyamid + Polyphenylenether | |
| 12. | Kotflügelschutz | PP | Polypropylen | |
| 13. | Türaußengriff | Karosserie | PC + PET | Polycarbonat + Polyethylenterephthalat |
| Zierblende | PC + PET | Polycarbonat + Polyethylenterephthalat | ||
| Bezug | PC + AES | Polycarbonat + Acrylnitril-Ethylen-Styrol | ||
| 14. | Heckstoßfänger-Verkleidung | PP | Polypropylen | |
| 15. | Stoßfängerverkleidung hinten (unten) | PP | Polypropylen | |
| 16. | Kennzeichenleuchte | Lichtscheibe | PMMA | Polymethylmethacrylat |
| Gehäuse | PC + ABS | Polycarbonat + Acrylnitril-Butadien-Styrol | ||
| 17. | Heckklappen-Außengriff | PC + PET | Polycarbonat + Polyethylenterephthalat | |
| 18. | Heckklappen-Außenverkleidung | PC + ABS | Polycarbonat + Acrylnitril-Butadien-Styrol | |
| 19. | Heckspoiler | Oben | PC + ABS | Polycarbonat + Acrylnitril-Butadien-Styrol |
| Absenken | ASA | Acrylnitril-Styrol-Acrylat | ||
| 20. | Dachgepäckträger | Bezug | ABS | Acrylnitril-Butadien-Styrol |
| Leiste | Aluminium | – | ||
| 21. | Antennenfuß | PC + ABS | Polycarbonat + Acrylnitril-Butadien-Styrol | |
| 22. | Heckleuchte | Lichtscheibe | PMMA | Polymethylmethacrylat |
| Gehäuse | ASA | Acrylnitril-Styrol-Acrylat | ||
| 23. | Türaußenzierleiste | PVC | Polyvinylchlorid | |
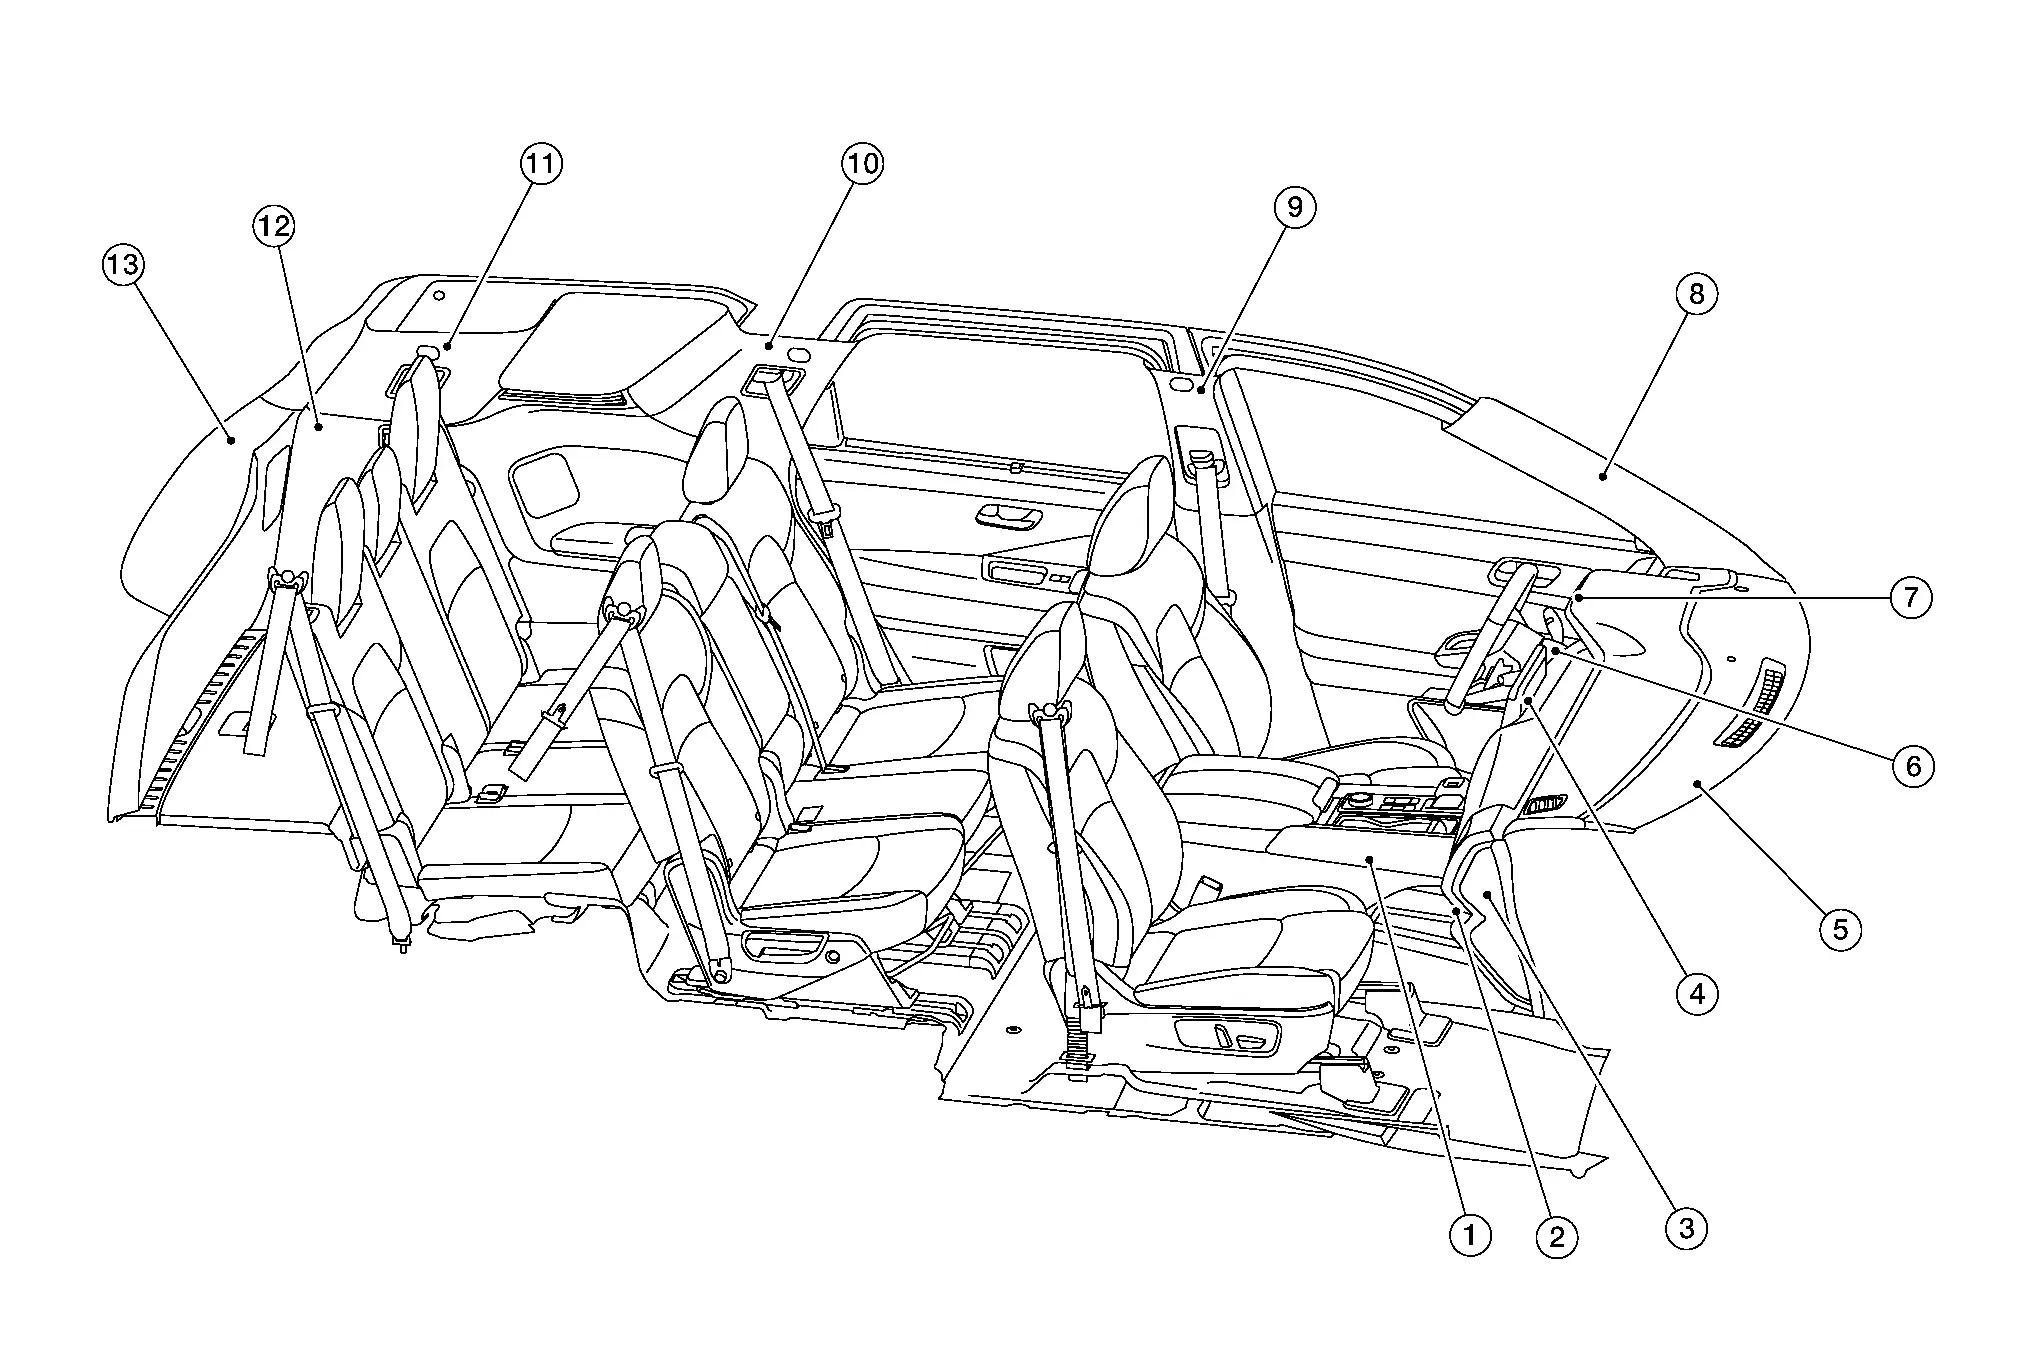
| Punkt | Bauteil | Abkürzung | Material | |
|---|---|---|---|---|
| 1. | Baugruppe Mittelkonsole | Innen | PPC | Polypropylen-Verbundwerkstoff |
| Außen | ABS + PC | Acrylnitril-Butadien-Styrol + Polycarbonat | ||
| Ablage | PPC | Polypropylen-Verbundwerkstoff | ||
| Gehäuse | PP | Polypropylen | ||
| Klappeneinsatz | ABS | Acrylnitril-Butadien-Styrol | ||
| Deckelpolster | PUR | Polyurethan | ||
| Klappenblech | PPC | Polypropylen-Verbundwerkstoff | ||
| Klappe innen | PPC | Polypropylen-Verbundwerkstoff | ||
| 2. | Handschuhfachdeckel | Außen | PPC | Polypropylen-Verbundwerkstoff |
| Innen | PPC | Polypropylen-Verbundwerkstoff | ||
| 3. | Verkleidung Instrumententafel-Seite | PPC | Polypropylen-Verbundwerkstoff | |
| 4. | Kombiinstrumentenabdeckung C | ABS + PC | Acrylnitril-Butadien-Styrol + Polycarbonat | |
| Instrumentenabdeckung D | ABS + PC | Acrylnitril-Butadien-Styrol + Polycarbonat | ||
| Instrumententafel-Abdeckung E | PPC | Polypropylen-Verbundwerkstoff | ||
| 5. | Armaturenbrett | Gehäuse | PPC | Polypropylen-Verbundwerkstoff |
| Bezug | TPO | Thermoplastisches Olefin | ||
| Instrumentenblende A | PPC | Polypropylen-Verbundwerkstoff | ||
| Instrumentenblende B | PPC | Polypropylen-Verbundwerkstoff | ||
| Instrumententafel unten links | PPC | Polypropylen-Verbundwerkstoff | ||
| 6. | Lenksäulenverkleidungen | PPC | Polypropylen-Verbundwerkstoff | |
| 7. | Instrumentenabdeckung A | Gehäuse | PPC | Polypropylen-Verbundwerkstoff |
| Ring | ABS + PC | Acrylnitril-Butadien-Styrol + Polycarbonat | ||
| 8. | A-Säulenverkleidung | PPC | Polypropylen-Verbundwerkstoff | |
| 9. | Mittelsäulenverkleidung | Oben | PP | Polypropylen |
| Absenken | PP | Polypropylen | ||
| 10. | Verkleidung hintere Säule | PP | Polypropylen | |
| 11. | Hintersäulenverkleidung | PP | Polypropylen | |
| 12. | Seitenverkleidung Gepäckraum unten | PP | Polypropylen | |
| 13. | Heckklappenverkleidung | Oben | PP | Polypropylen |
| Absenken | PP | Polypropylen | ||
| Seiten | PP | Polypropylen | ||
Reparatur von hochfestem Stahl Nissan Pathfinder
Hochfester Stahl (HSS)
Hochfester Stahl wird für Karosserieteile verwendet, um das Fahrzeuggewicht zu reduzieren.
Daher sind bei der Reparatur von Karosserien aus hochfestem Stahl die folgenden Vorsichtsmaßnahmen zu beachten:
| Zugfestigkeit | Wichtige betroffene Teile |
|---|---|
| 440 – 780 MPa |
|
| 980 - 1350 MPa |
|
Bei der Reparatur von HSS die folgenden Hinweise beachten:
Weitere zu beachtende Punkte:
Die Reparatur von Verstärkungen (wie Längsträgern) durch Erwärmen wird nicht empfohlen, da das Bauteil dadurch geschwächt werden kann. Wenn Erwärmen unvermeidbar ist, HSS-Teile nicht über 550 °C erwärmen.

Heiztemperatur mit einem Thermometer prüfen.
(Temperaturmessstifte und ähnliche Thermoindikatoren sind geeignet.)
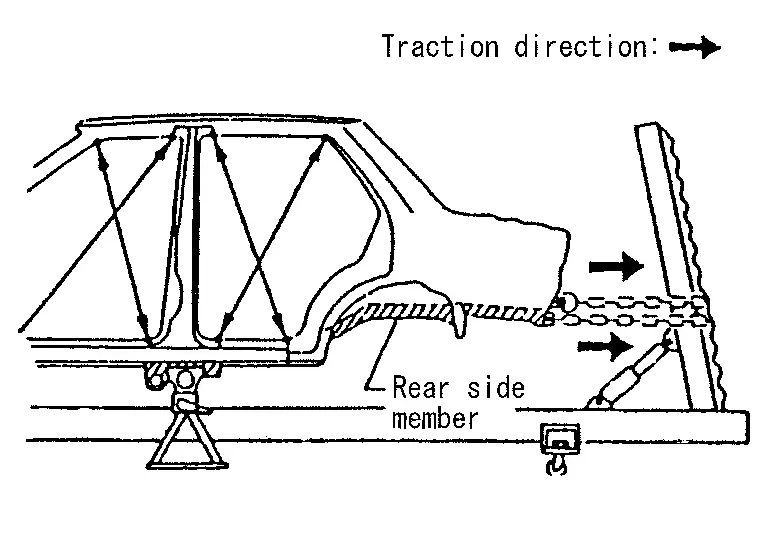
Beim Richten von Karosserieblechen beim Ziehen von HSS-Blechen vorsichtig vorgehen. Da HSS sehr fest ist, kann das Ziehen zu Verformungen an angrenzenden Karosseriebereichen führen. In diesem Fall die Anzahl der Messpunkte erhöhen und das HSS-Blech vorsichtig ziehen.
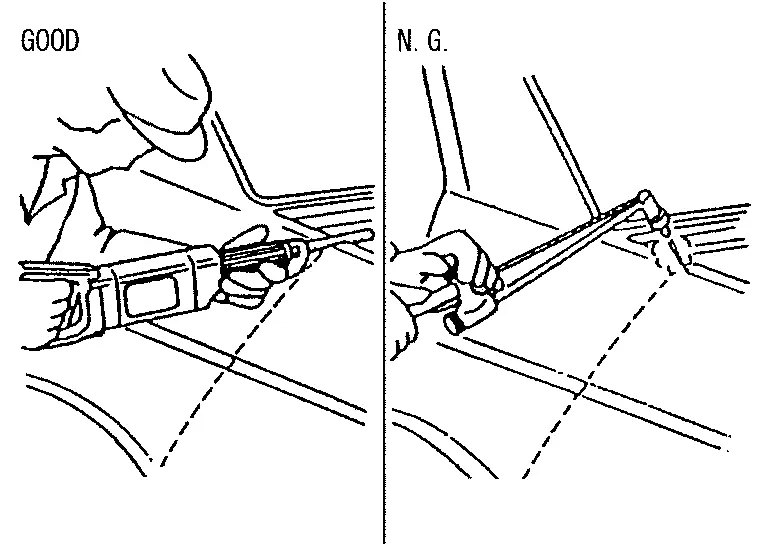
Beim Trennen von HSS-Blechen nach Möglichkeit kein Gas- (Brenner-) Schneiden verwenden. Stattdessen eine Säge benutzen, damit die umliegenden Bereiche durch Hitze nicht geschwächt werden. Ist Gas- (Brenner-) Schneiden unvermeidbar, ist ein Mindestabstand von 50 mm (1,97 in) einzuhalten.
Beim Schweißen von HSS-Blechen möglichst Widerstandspunktschweißen verwenden, um die Schwächung der umgebenden Bereiche durch Wärme zu minimieren.

Ist Punktschweißen nicht möglich, MAG-Schweißen verwenden. Kein Gasschweißen (Autogen) verwenden, da die Schweißfestigkeit geringer ist.
Die Punktschweißverbindung an HSS-Blechen ist härter als die eines normalen Stahlblechs.
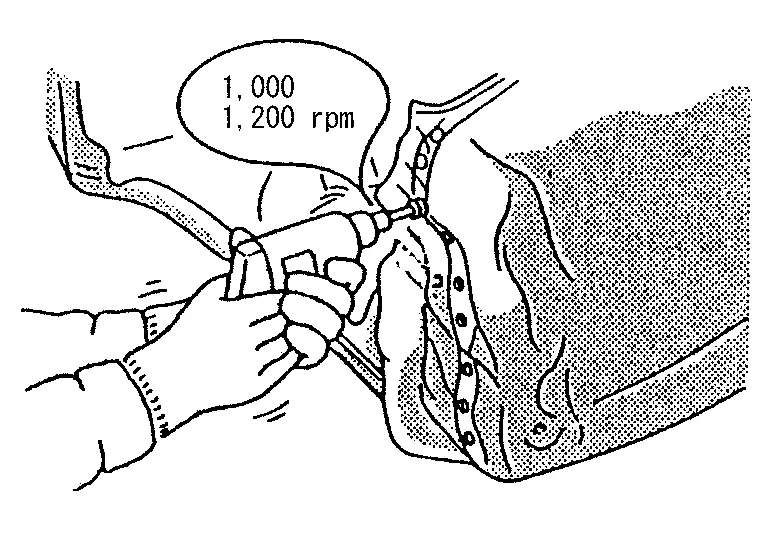
Daher beim Trennen von Punktschweißverbindungen an HSS-Blechen einen Bohrer mit niedriger Drehzahl und hohem Drehmoment (1.000 bis 1.200 U/min) verwenden, um die Standzeit des Bohrers zu erhöhen und die Arbeit zu erleichtern.
Hinweise zum Punktschweißen von HSS
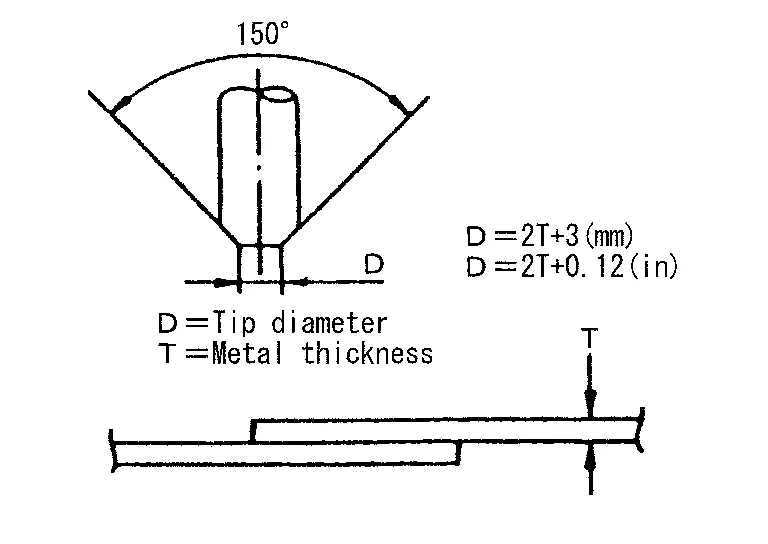
Diese Arbeit ist unter standardmäßigen Arbeitsbedingungen durchzuführen. Beim Punktschweißen von HSS stets Folgendes beachten:
Der Durchmesser der Elektrodenspitze muss entsprechend der Blechdicke richtig gewählt werden.
Die Blechflächen müssen bündig aufeinanderliegen, ohne Spalte.

Die Vorgaben für den richtigen Schweißpunktabstand einhalten.
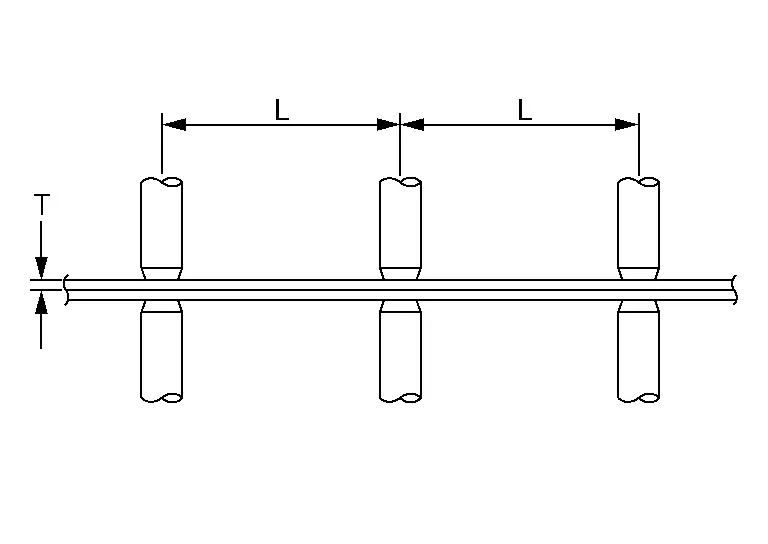
Einheit: mm (in)
Dicke (T) Mindestabstand (L) 0.6 (0.024)
0.8 (0.031)
1.0 (0.039)
1.2 (0.047)
1.6 (0.063)
1.8 (0.071)10 (0,39) oder mehr
12 (0,47) oder mehr
18 (0,71) oder mehr
20 (0,79) oder mehr
27 (1,06) oder mehr
31 (1,22) oder mehr
Handhabung von Blechteilen aus ultrahochfestem Stahl
VERBOT VON TRENNEN UND VERBINDEN
Die untere Verstärkung der Mittelsäule (Mittelsäulenverstärkung innerhalb der Rahmenteile) nicht trennen und verbinden, da das Material ein hochfestes Stahlblech (ultrahochfestes Stahlblech) ist.
Die Mittelsäulenverstärkung muss ersetzt werden, wenn dieses Teil beschädigt ist.
Schweißen von höchstfestem Stahl
PUNKTSCHWEISSEN
Punktschweißen ist nur für ultrahochfesten Stahl mit einer Zugfestigkeit von 980 MPa gemäß den unten aufgeführten Schweißbedingungen zulässig.
Ultrahochfesten Stahl mit einer Zugfestigkeit von mehr als 980 MPa niemals punktschweißen. Für diese Art von ultrahochfestem Stahl Lochschweißen durchführen. Die folgenden Schweißbedingungen gelten nur für dieses Nissan Pathfinder Fahrzeug. Diese Bedingungen niemals auf andere Fahrzeuge übertragen.| Elektrodenspitzen-Durchmesser | 6 mm | |
| Elektrodenkraft (Zangenkraft) | 3425 N | |
| Schweißstrom | 8600 A | |
| Schweißzeit* | .24 s (12 Zyklen: 50 Hz) .23 s (14 Zyklen: 60 Hz) |
|
| Blechkombination | Kombination aus einem Blech mit einer Zugfestigkeit von 980 MPa und einem Blech mit einer Zugfestigkeit unter 980 MPa. (Bis zu 3 Bleche) | |
| * Die Schweißzeit anhand der in Ihrer Region verwendeten Netzfrequenz (Hz) auswählen. | ||
LOCHSCHWEISSEN
Zum Schweißen von höchstfestem Stahl mit einer Zugfestigkeit von 980 MPa oder mehr Lochschweißen durchführen. Dabei den in diesem Handbuch angegebenen Schweißlochdurchmesser einhalten.
Niemals Kohlendioxid (CO2 100 %) als Schutzgas des Schweißgeräts verwenden. Die Verwendung von CO2 100 % führt zu unzureichender Schweißfestigkeit. Wenn der erforderliche Lochdurchmesser für die Schweißung nicht eingehalten werden kann, mehrere Löcher (kleineren Durchmessers) herstellen, sodass die Summe der Lochflächen der Fläche des ursprünglichen Schweißlochs entspricht.