Informations de service - Travaux de tôlerie ++
Outils de tôlerie
Outils de tôlerie
Cette section présente les différents outils utilisés pour les travaux de carrosserie.
Marteaux
Un marteau sert à corriger les bosses, les saillies ou autres déformations. Différentes formes ont été conçues selon leur usage.
(1) TYPES ET CARACTÉRISTIQUES DES MARTEAUX

(2) CHOIX ET ENTRETIEN DES MARTEAUX
Il est nécessaire de choisir des marteaux plus légers ou plus lourds selon l'application ou l'usage.
Le poids du marteau doit être choisi en fonction de la force physique de l'utilisateur.
L'entretien du marteau est important. En particulier, la face du marteau doit toujours être propre. Une face de marteau déformée ou endommagée entraînera des panneaux déformés.
Par conséquent, les marteaux de tôlerie ne doivent pas être utilisés pour frapper d'autres objets, tels qu'un burin. Ne pas mélanger les marteaux de tôlerie avec les marteaux ordinaires.
La réparation de la face d'un marteau de tôlerie est expliquée ci-dessous.
(a) Serrer le marteau dans un étau, face de frappe vers le haut.
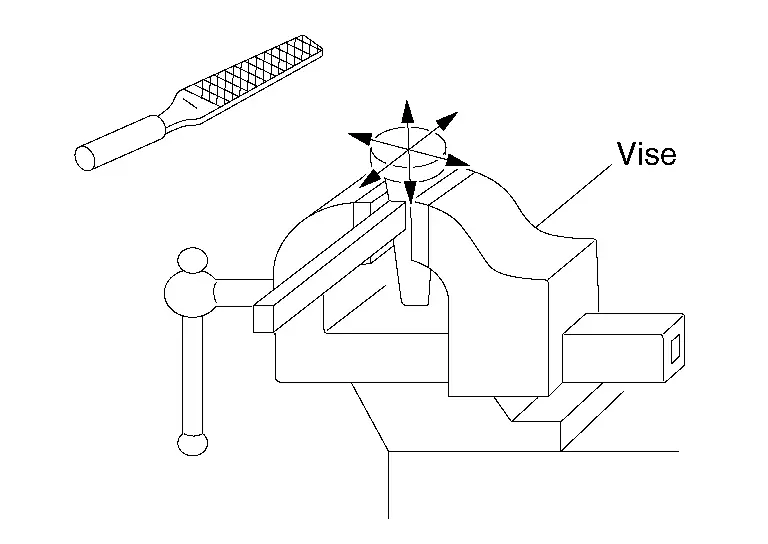
Si la face du marteau est déformée, utiliser une lime à main pour la lisser.
(b) Limez la face dans toutes les directions. Ne limez pas dans une seule direction.
(c) Chanfreinez le bord de la face pour éviter d'entailler ou de déformer la tôle.

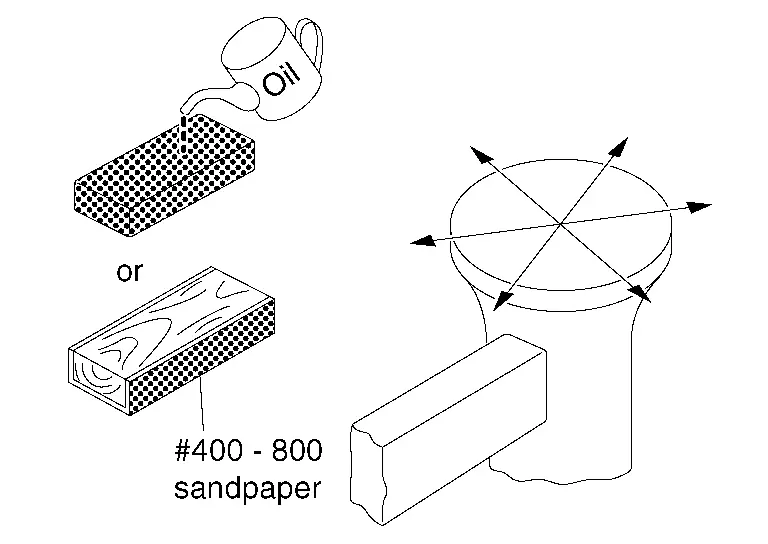
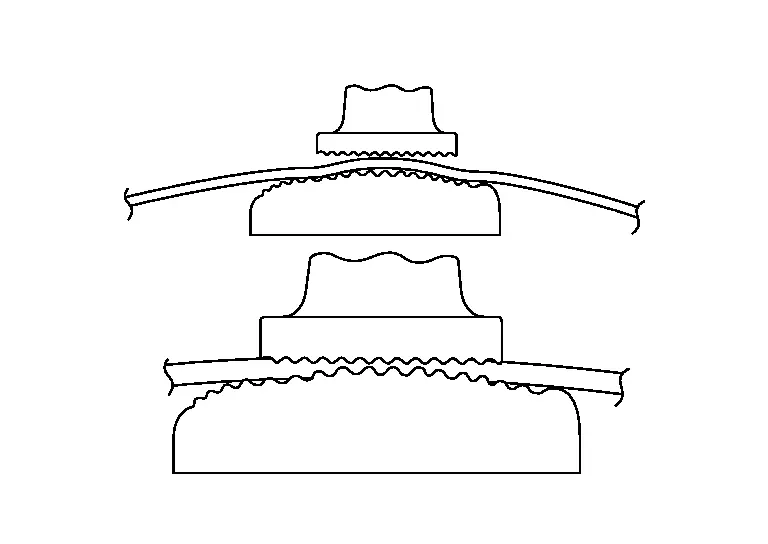
(d) Après avoir lissé la face du marteau, polissez-la avec une pierre à huile ou un papier abrasif n° 400 à n° 800 enroulé autour d'un bloc de bois. Polissez la face dans toutes les directions.
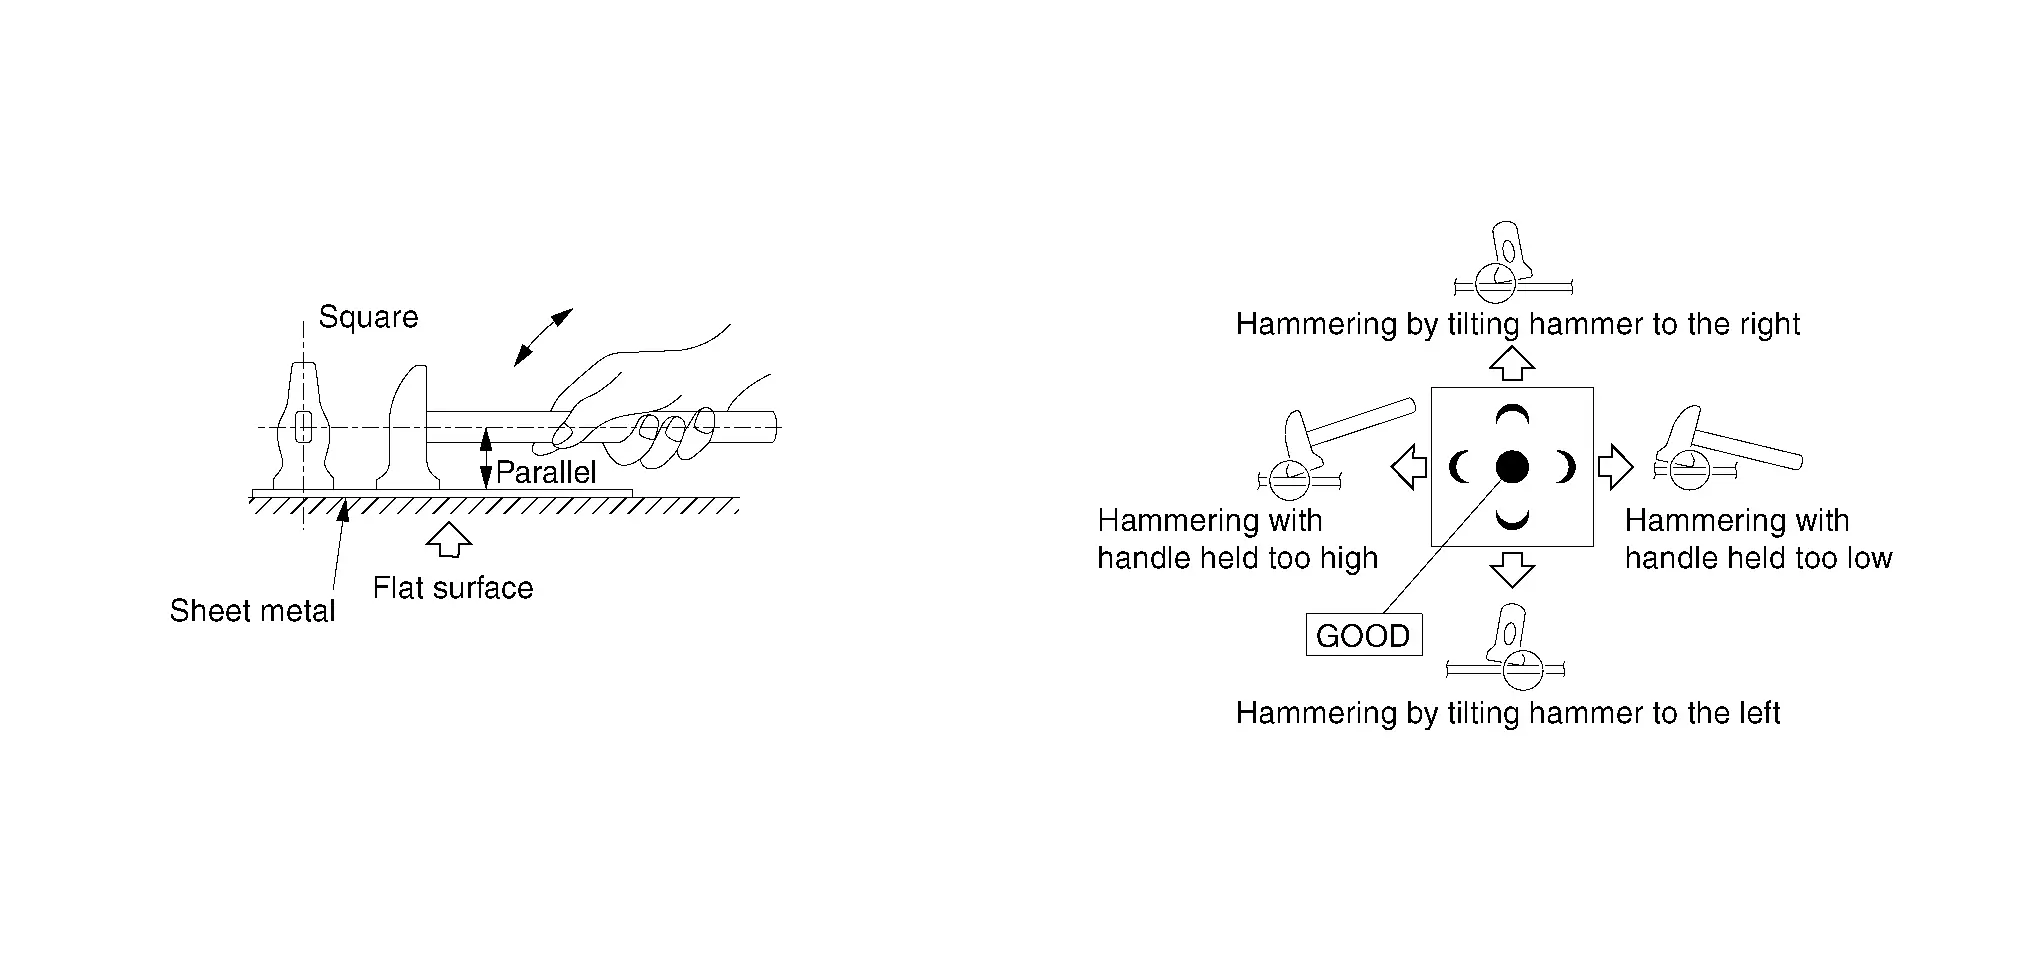
(e) Pour contrôler le fini, appliquez de la peinture de marquage sur la face du marteau. Frappez un morceau de tôle plate posé sur une surface plane.

| BON | : La peinture part au centre de la face. |
| MAUVAIS | : La peinture part sur une zone autre que le centre de la face. Rectifiez de nouveau la surface. |
(3) TENUE ET FRAPPE AVEC LE MARTEAU
(a) Tenue du marteau
Tenez fermement le manche du marteau avec le majeur, l'annulaire et l'auriculaire afin qu'il ne glisse pas pendant le mouvement.
Tenez légèrement les côtés du manche du marteau avec le pouce et l'index pour éviter les mouvements latéraux.

(b) Frappe au marteau
Pour le dressage grossier, frappez fort.
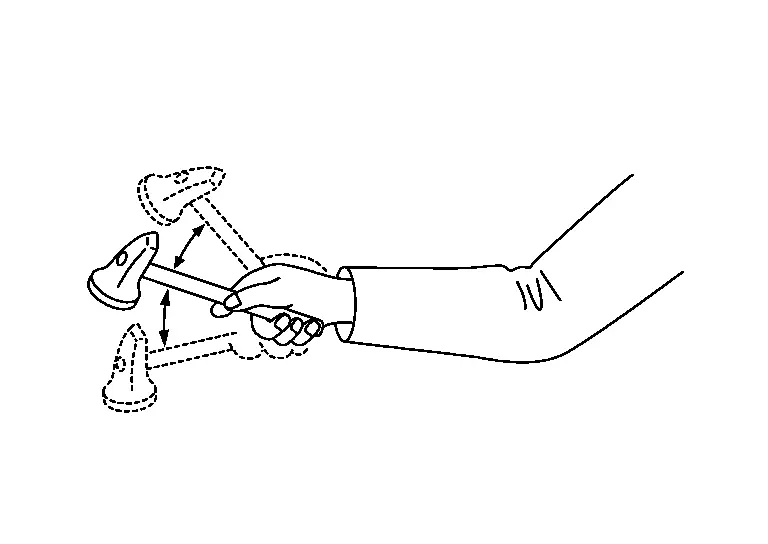
Pour les travaux de correction courants, faites pivoter le marteau à partir du poignet. Dans ce cas, le bras sert de guide pour déterminer la direction du marteau.
La face du marteau doit être parallèle à la surface de la tôle au moment de la frappe. Si le bord du marteau touche la surface, il entaillera la tôle.
La cadence de frappe doit être d'environ 100 coups par minute et rester constante. Une cadence irrégulière entraîne une force de frappe inégale. La tôle s'étire lorsqu'elle est frappée. Une frappe irrégulière rend en outre la correction de la tôle plus difficile.
Tas
Les tas sont utilisés avec un marteau. Ce sont des blocs d'acier de 1 kg à 2 kg (2 lb à 4 lb), plus lourds qu'un marteau, présentant diverses courbes et plans.
(1) UTILISATION DES TAS
(a) Placez le tas sous la tôle déformée.
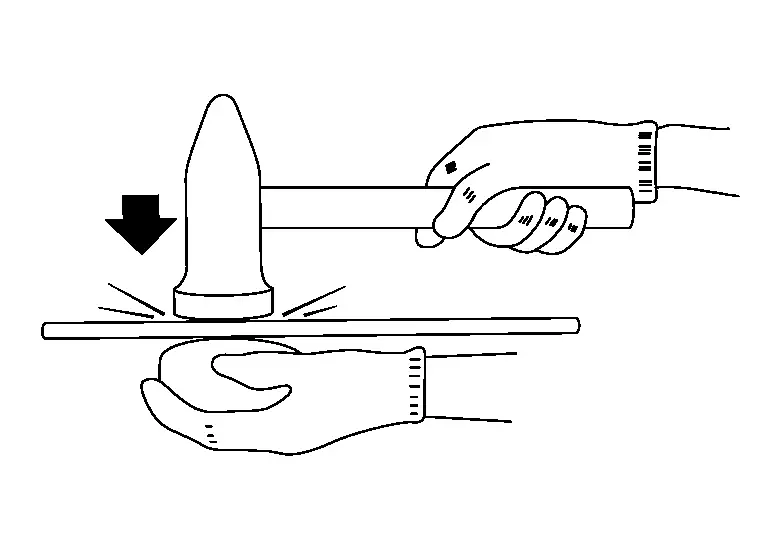
Frappez la zone déformée de la tôle avec le marteau pour l'étirer.
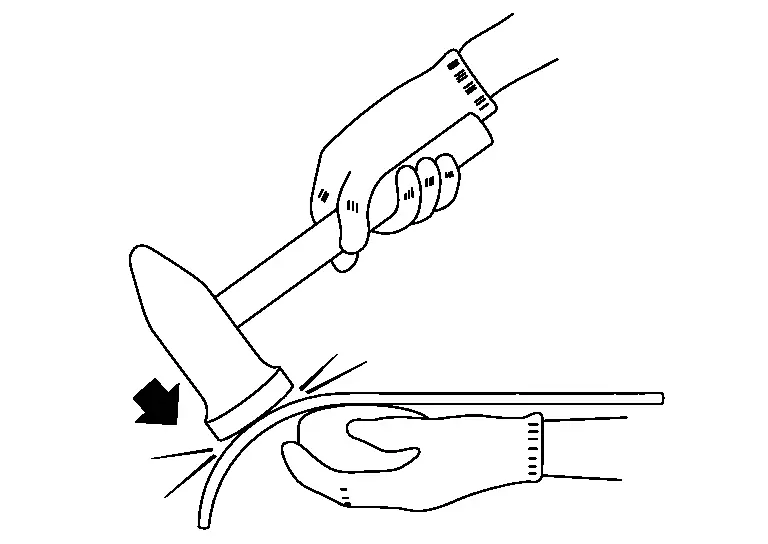
(b) Déplacez le marteau et le tas si nécessaire, et orientez les coups de marteau de manière à cintrer la tôle.
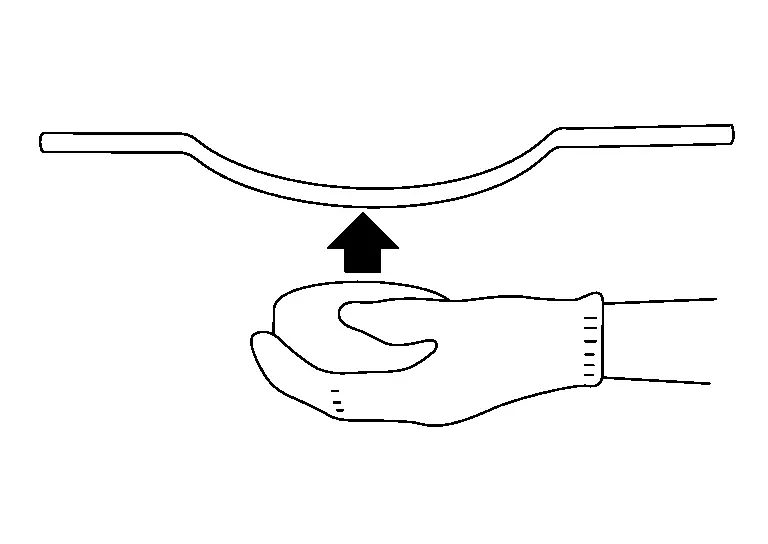
(c) Si la frappe normale au marteau est impossible en raison d'un espace restreint, remplacez le marteau par un tas et frappez la partie bosselée avec le tas.
(2) TYPES ET CARACTÉRISTIQUES DES TAS
 |
Tas polyvalent | Il est également appelé tas à rail. Il possède des faces courbes larges et étroites. |
 |
Tas utilitaire | Ce type de tas comporte diverses surfaces courbes et convient à de nombreux travaux de carrosserie. Il se manipule facilement dans les espaces étroits. |
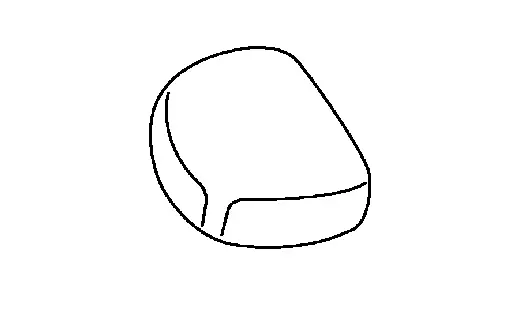 |
Tas à talon | Une face est plate et l'autre est légèrement courbe. Il convient au dressage des surfaces plates et légèrement courbes. |
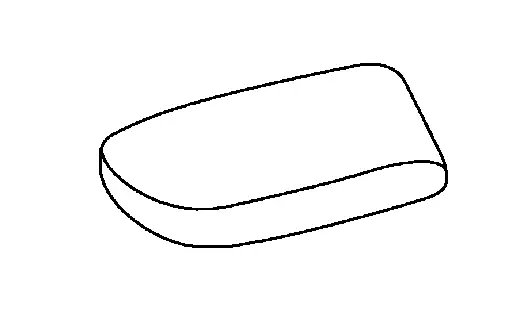 |
Tas à pointe | Ce tas est formé de deux surfaces planes et d'une surface courbe de raccordement. Il peut être utilisé dans les endroits étroits. |
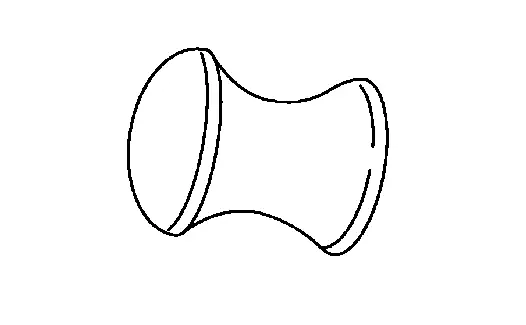 |
Tas rond | Les deux côtés sont courbes. Ce tas sert à réparer les petites bosses. |
 |
Tas en coin | Ce tas présente une surface courbe qui passe progressivement de la pointe à une courbure douce. Son extrémité pointue peut être insérée dans les zones étroites. |
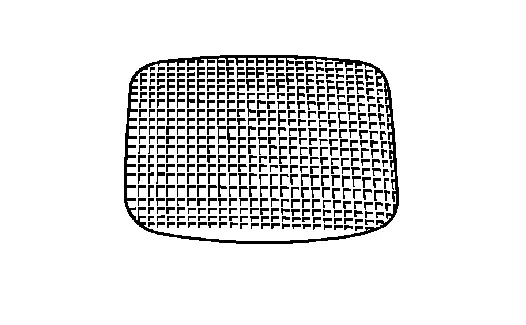 |
Tas de retreint | La surface ressemble à une lime. Ce tas s'utilise avec un marteau de retreint. |
(3) CHOIX ET ENTRETIEN DES TAS
Idéalement, il faudrait utiliser un tas dont la surface courbe épouse exactement la courbure de la tôle. Cependant, ce n'est souvent pas possible. Dans la plupart des cas, il faut choisir un tas dont la courbure est légèrement inférieure à celle de la tôle.
En règle générale, quatre types de tas (polyvalent, utilitaire, à talon et à pointe) suffisent pour les travaux de tôlerie courants. Cependant, un tas spécial peut être conçu pour un profilage particulier.
La taille et le poids du tas doivent permettre une manipulation aisée.
Les procédures d'entretien et les précautions décrites pour le marteau s'appliquent également au tas.
La surface entière du tas doit être exempte de tout dommage.
(4) COMMENT TENIR LE TAS
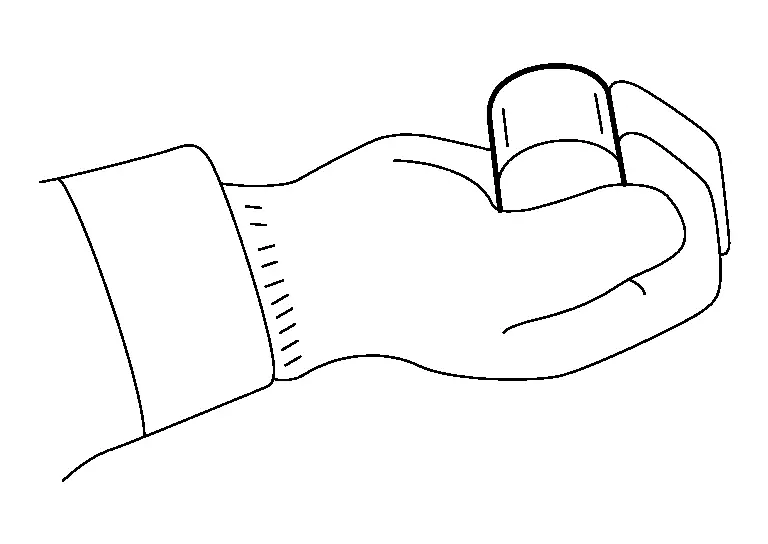
Prise en main de base du tas.
(a) DESSUS :
Placez le tas dans la paume de votre main.
En le tenant légèrement, placez la surface courbe contre la surface courbe de la tôle.

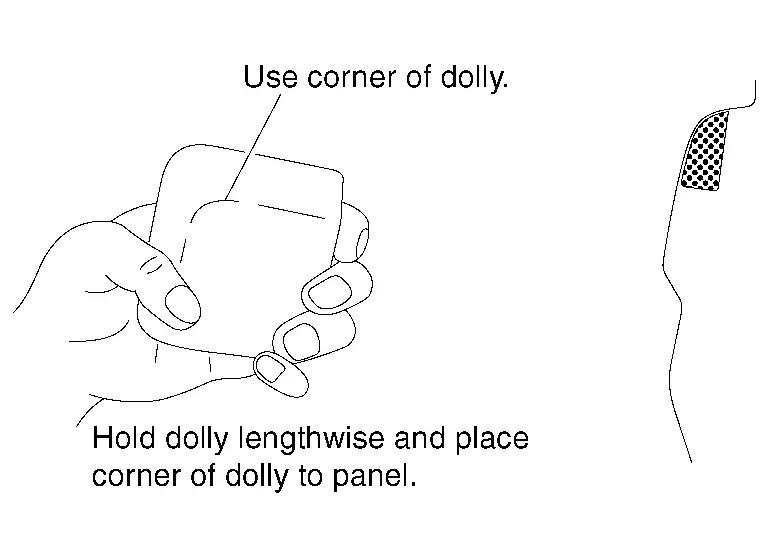
(b) ANGLE :
Tenez le tas dans le sens de la longueur et placez l'angle dans la partie fortement pliée de la tôle.
(c) BORD :
Tenez le tas de manière que le bord soit orienté vers le haut.
Placez ce bord sur la ligne de emboutissage de la tôle.

(d) CORRECTION DE LA LIGNE DE EMBOUTISSAGE :
Pour corriger une ligne d'emboutissage concave dans un espace étroit à l'arrière de la tôle, utilisez un tas comme indiqué sur la figure et frappez la ligne d'emboutissage avec celui-ci.

Utilisation du marteau et du tas
(1) MARTEAU SUR TAS
Cette méthode est également appelée frappe sur tas. Le tas est tenu directement sous la zone frappée par le marteau. Les coups de marteau lissent le métal bosselé entre le tas et le marteau. Cette méthode provoque l'étirement de la tôle.
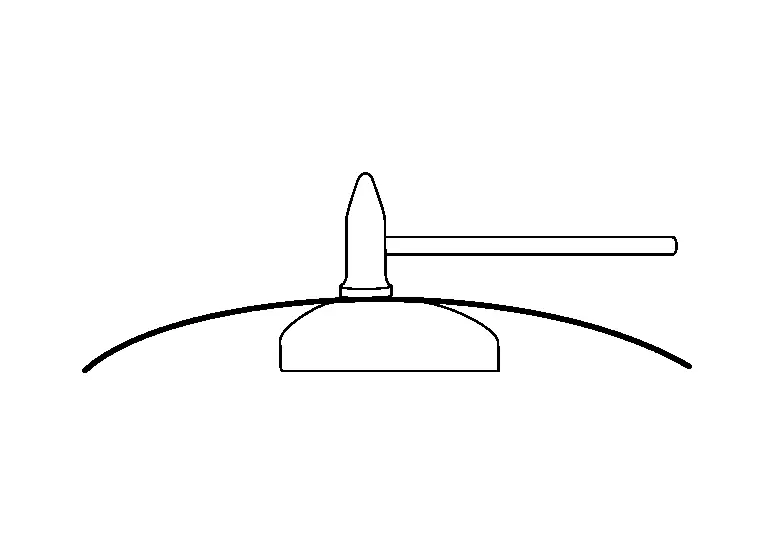
La frappe sur tas est très efficace pour réparer les bosses peu profondes.
(a) Le marteau frappe la tôle, ce qui fait rebondir le tas contre la surface métallique. La partie endommagée est ainsi redressée à la fois par l'intérieur et par l'extérieur.

(b) La tôle s'étire entre le marteau et le tas, et la déformation se répartit autour de la zone frappée.

(c) Déplacez continuellement le tas sous la déformation mobile afin de pouvoir frapper correctement.
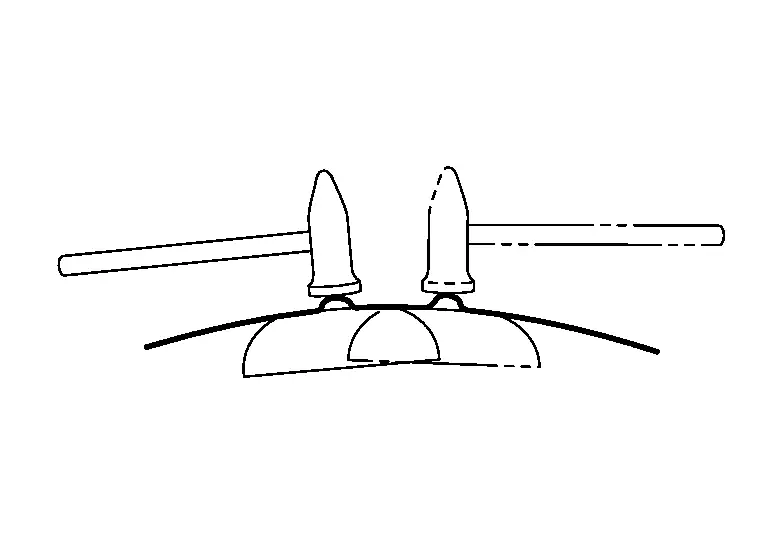
(d) La tôle s'étire progressivement et reprend sa forme d'origine.
(2) MARTEAU HORS TAS
Cette méthode est également appelée frappe hors tas.
Placez le tas directement sous une bosse et frappez contre le bord de la bosse. Le marteau enfonce une zone vers le bas tandis que la réaction du tas repousse la zone adjacente vers le haut.
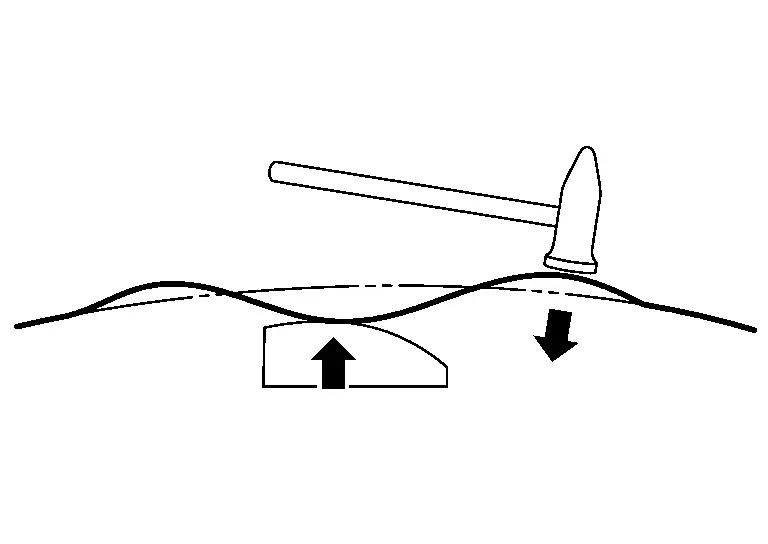
Un exemple d'opération marteau hors tas est donné ci-dessous.
(a) Placez le tas sous la bosse la plus profonde et frappez la partie la plus haute de la surface supérieure.
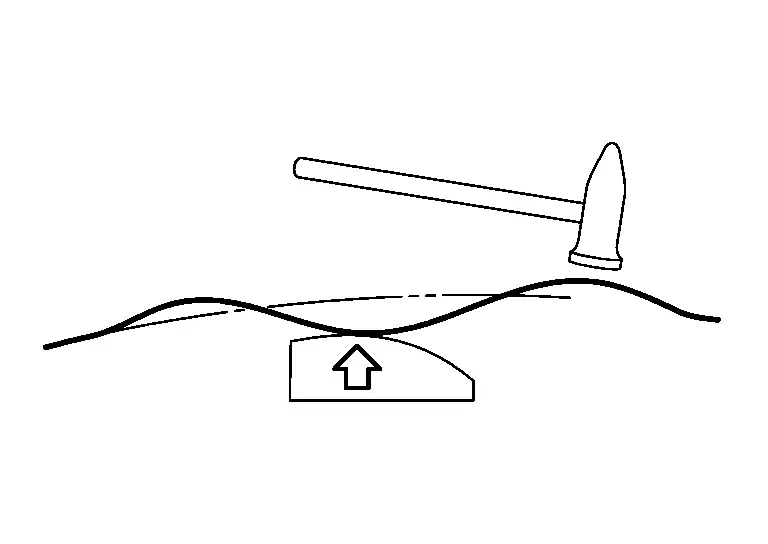
(b) La partie surélevée de la surface s'abaisse sous les coups de marteau.
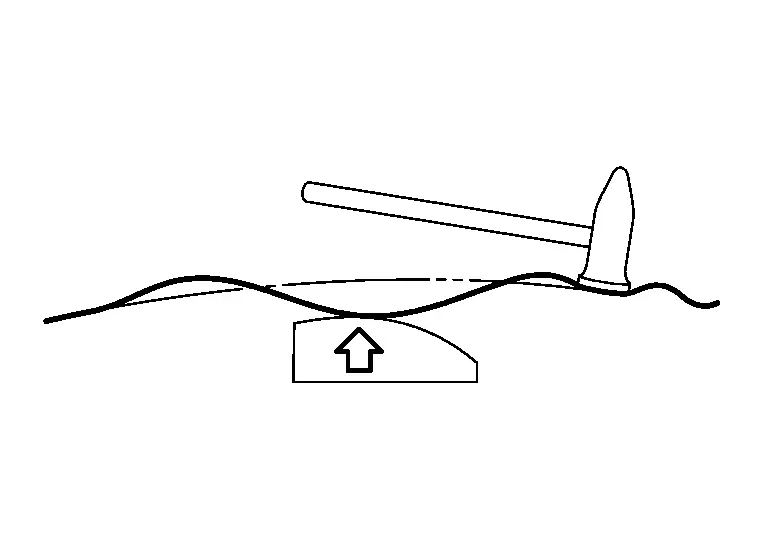
(c) Les coups de marteau sont transmis au tas, créant une force de réaction.
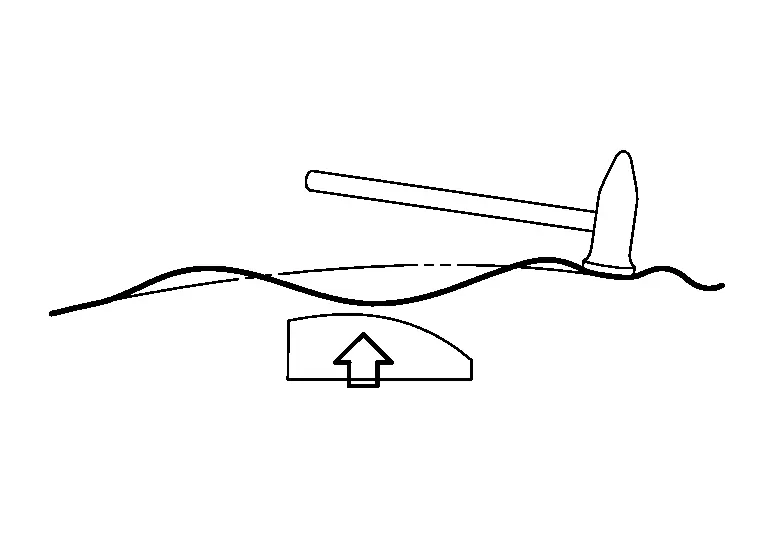
(d) Cette force de réaction repousse la bosse.

(e) Répétez les étapes (a) à (d) jusqu'à ce que la surface soit lisse.

Cuillères
Les cuillères sont en acier, et une ou les deux extrémités sont plates. Elles servent de tas dans les espaces étroits ou de levier.
(1) TYPES ET CARACTÉRISTIQUES DES CUILLÈRES
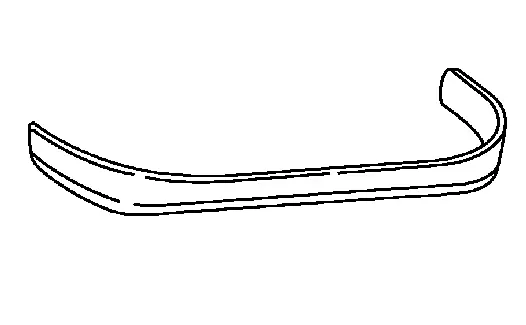 |
Cuillère polyvalente | Cette cuillère a une surface légèrement courbe et des extrémités fortement courbées. Elle est largement utilisée dans les travaux de carrosserie automobile. |
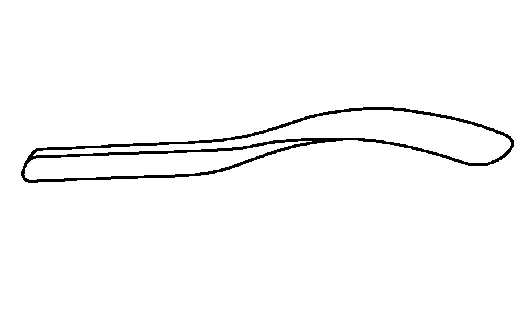 |
Cuillère longue | Cette cuillère a un long manche et des faces fines et rigides. Elle sert principalement à faire levier. |
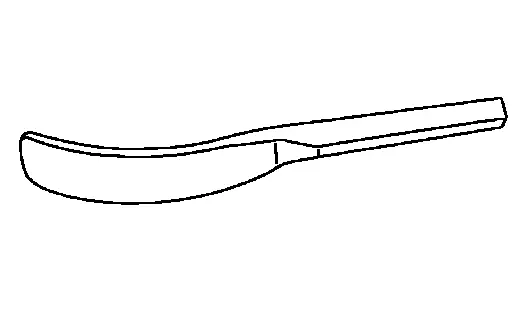 |
Cuillère courbe | Le manche de cette cuillère est relativement court. Elle possède une lame large et courbe. Cette cuillère sert au lissage. |
 |
Cuillère plate | Cette cuillère a un manche court et une lame large et plate. Lorsque la cuillère est placée sur la tôle et frappée au marteau, la force se répartit sur une large surface. |
 |
Cuillère à bombement élevé | Cette cuillère a une lame large et recourbée. Elle sert à réparer les espaces étroits de la carrosserie, comme l'intérieur du bas de caisse extérieur. |
 |
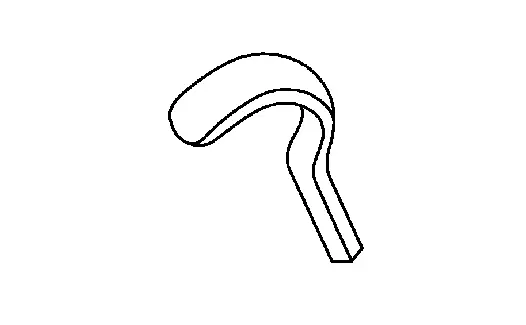
Cuillère en forme de faucille | Cette cuillère a une surface large, légèrement courbée, avec une extrémité fine. Elle peut être insérée dans des interstices très étroits entre les panneaux. |
(2) CHOIX ET ENTRETIEN DES CUILLÈRES
Choisissez des cuillères adaptées à la forme particulière du panneau et à sa structure interne.
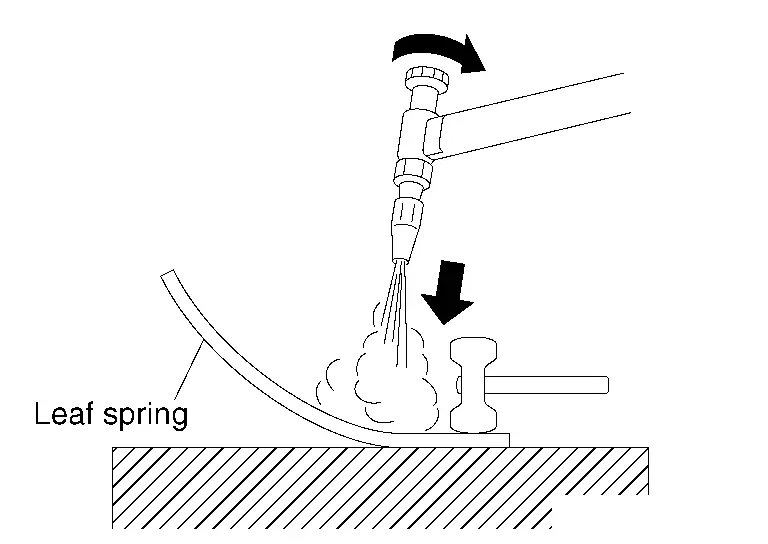
Les précautions décrites pour le marteau et le tas s'appliquent également aux cuillères. N'endommagez pas la surface qui entre en contact direct avec le panneau pendant la réparation.
(3) UTILISATION DES CUILLÈRES
(a) Insérez la cuillère dans les espaces étroits, comme l'intérieur de la porte, et utilisez-la comme tas.
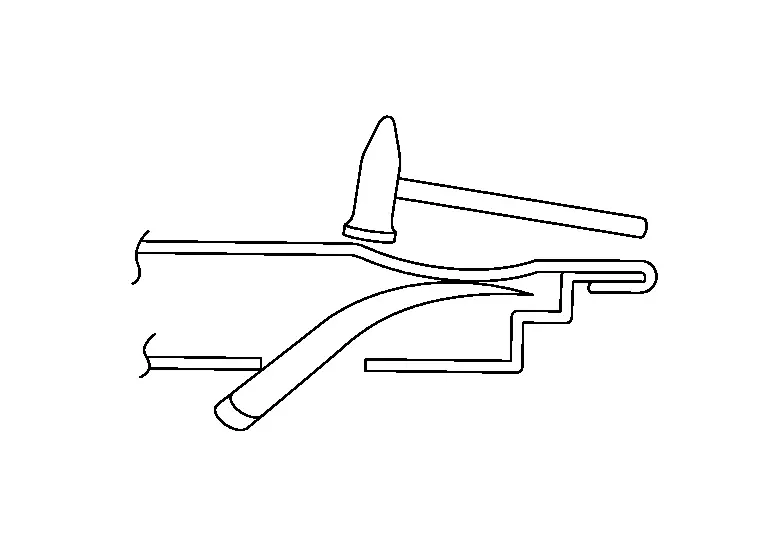
(b) Placez une cuillère entre deux panneaux et faites levier pour dégager la partie concave.

(c) Frappez directement sur la cuillère pour répartir la force des coups de marteau.
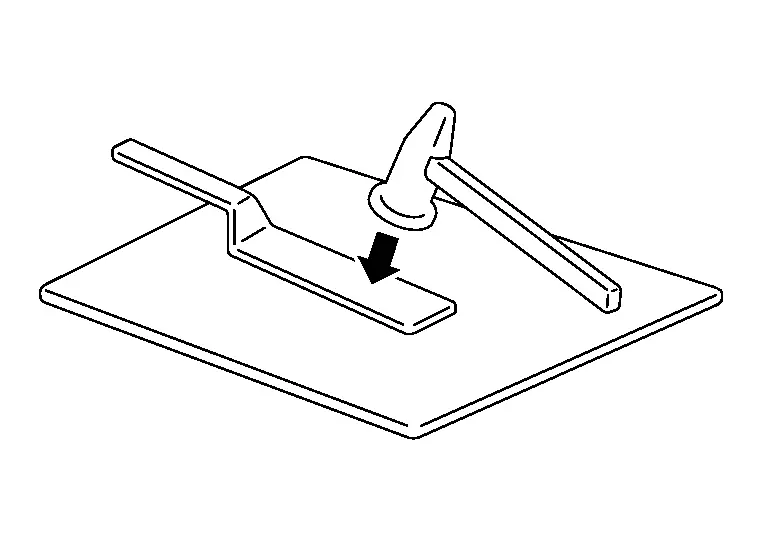
(d) La figure montre un exemple d'utilisation incorrecte de la cuillère. La cuillère n'a pas de point d'appui.
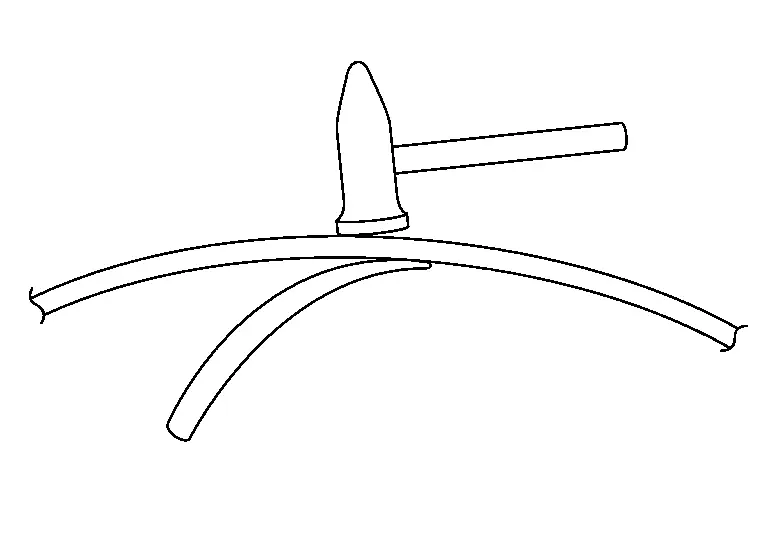
Si la cuillère est utilisée de cette façon, une force insuffisante est appliquée à la face de contact et la cuillère ne peut pas servir de tas.
Burins à tracer
Les burins servent généralement à découper la tôle.
Ils sont aussi utilisés en réparation de carrosserie. Il existe de nombreux types de burins. Cette section décrit toutefois les burins à tracer, utilisés exclusivement pour plier la tôle ou pour reformer les lignes de emboutissage des panneaux.
Ce type de burin doit avoir un tranchant arrondi, comme illustré sur la figure. Si le tranchant est vif, le panneau de carrosserie sera entaillé.
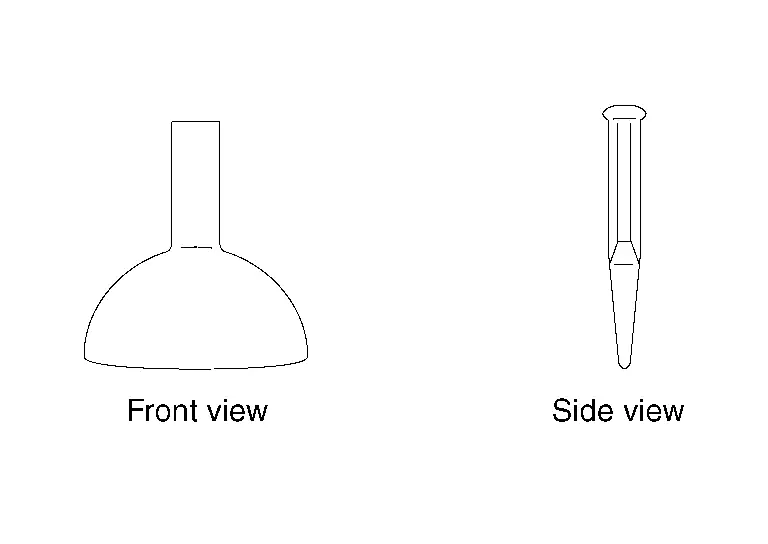
UTILISATION DES BURINS À TRACER
(a) Pour plier la tôle
Tracez d'abord une ligne sur la tôle.
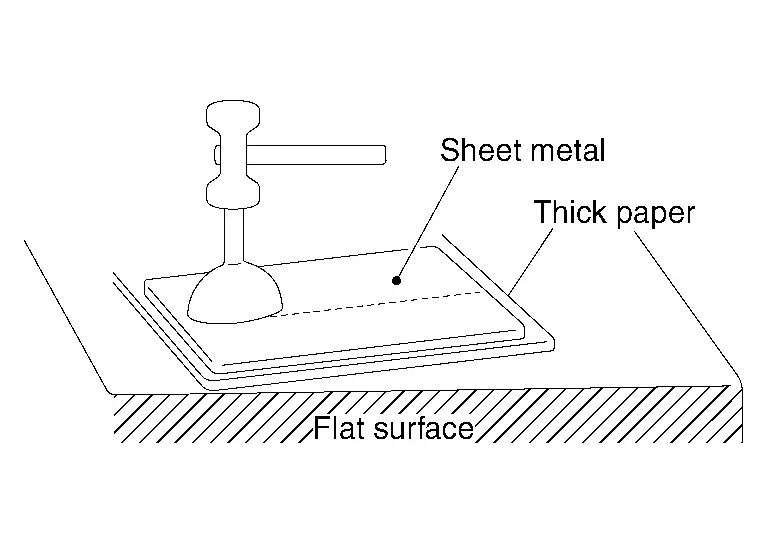
Placez du papier épais ou du carton sous la tôle.
Placez le burin à tracer sur la ligne et frappez-le au marteau.
Posez la tôle sur une surface plane et inclinée, côté tracé vers le bas, puis pliez la tôle à l'aide d'un maillet en bois.

À l'aide d'un marteau et du burin à tracer, pliez proprement la tôle à angle droit. Ne pliez pas tout d'un coup.
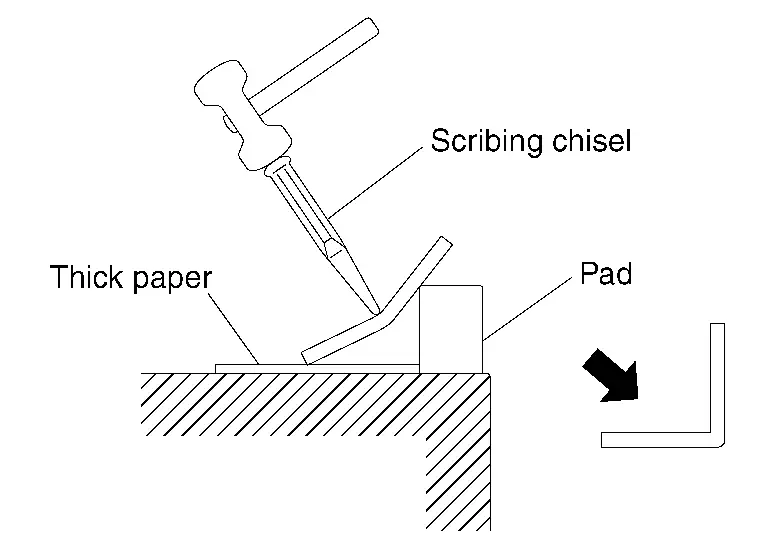
Pliez la tôle progressivement en frappant doucement sur la tête du burin.
(b) Reformage de la ligne d'emboutissage
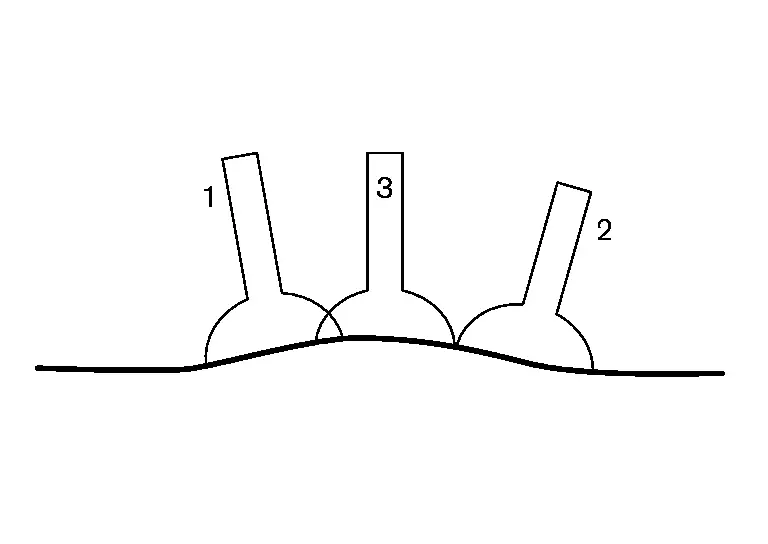
Si l'enfoncement de la ligne d'emboutissage est plus petit que la largeur du burin, appliquez le burin au centre de l'enfoncement. Frappez pour aplanir. Frappez doucement afin que l'enfoncement disparaisse progressivement.
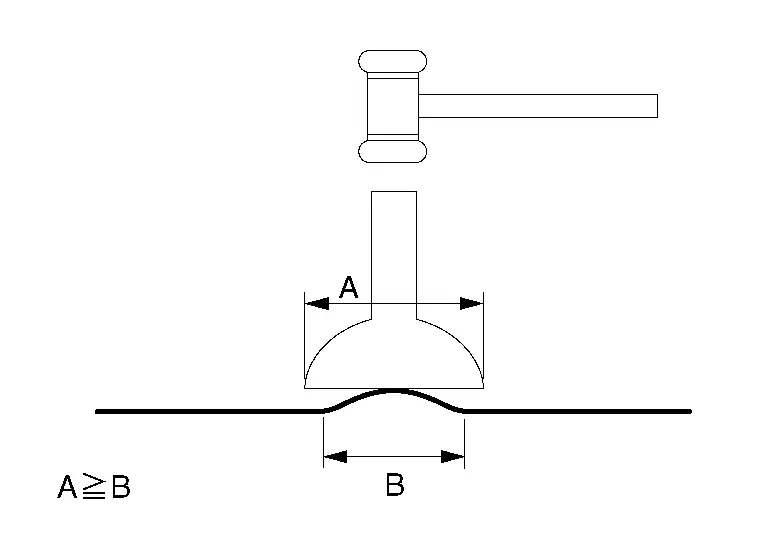
Si l'enfoncement est plus large que le burin, ne frappez pas au centre de l'enfoncement. Appliquez le burin sur les bords de l'enfoncement.
Types et utilisations des cisailles à tôle
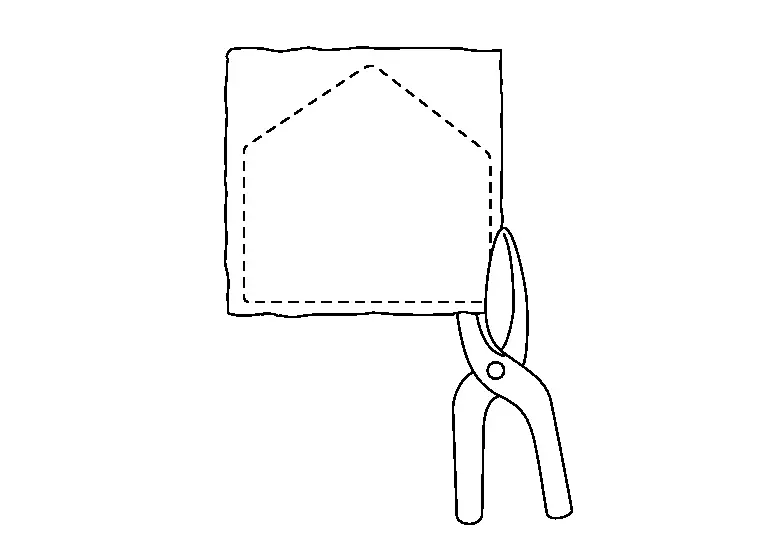
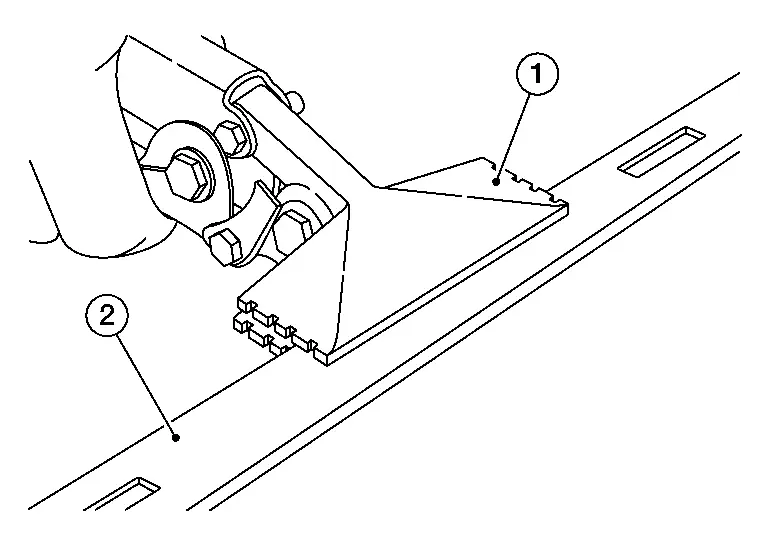
(1) CISAILLES À LAME DROITE
Pour couper des lignes droites.
(2) CISAILLES À LAME COURBE
Les lames sont courbées en douceur. Convient pour couper des lignes droites ou courbes.

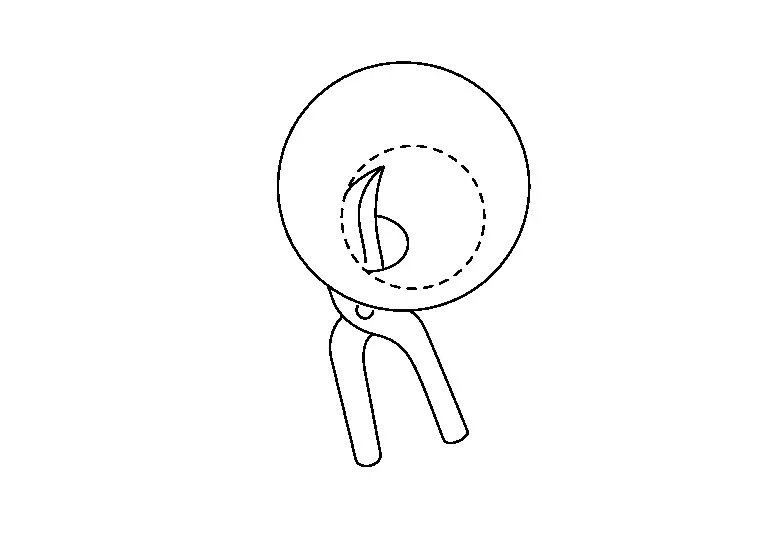
(3) CISAILLES À LAME CREUSE
Toute la lame est recourbée d'un seul côté. Convient pour couper le long d'une ligne fortement courbée.
Outils de traction
Lorsqu'il est impossible d'accéder à la zone endommagée, les enfoncements peuvent être tirés et réparés.
MÉTHODES
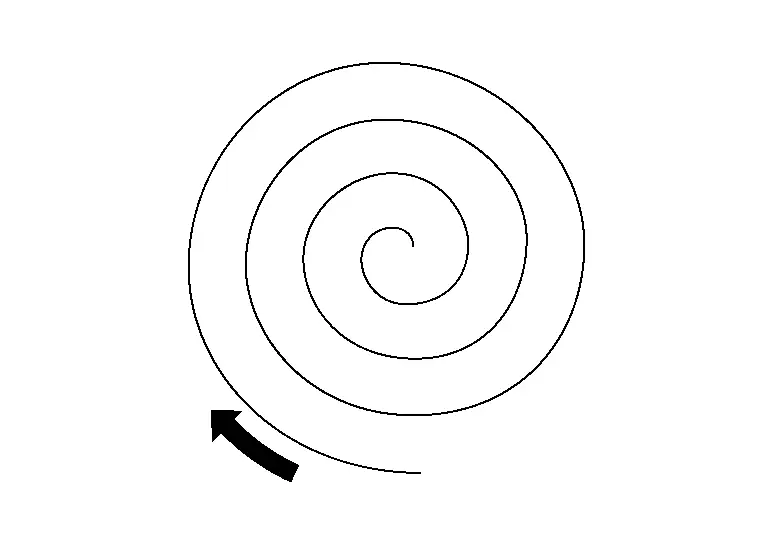
Il existe de nombreuses techniques de réparation d'un enfoncement, mais il existe essentiellement deux méthodes. Les deux méthodes peuvent être utilisées selon le type de dommage. Chaque méthode présente ses avantages et ses inconvénients.
| De l'extérieur vers l'intérieur | De l'intérieur vers l'extérieur |
 |
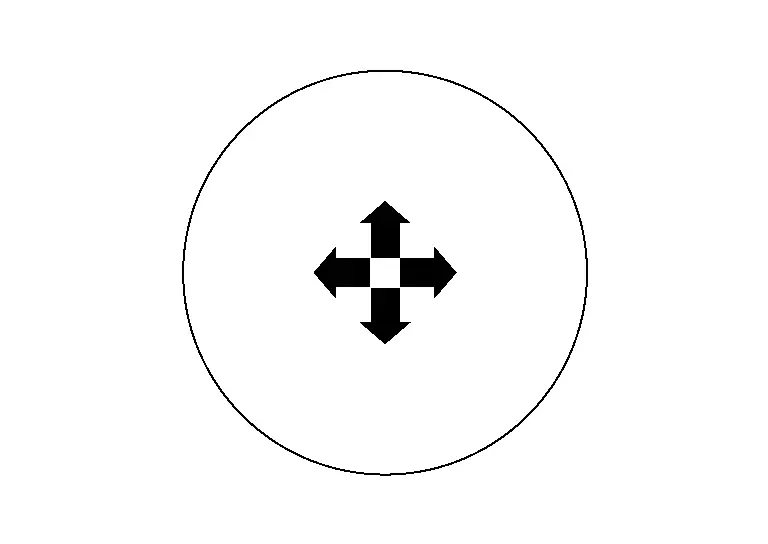 |
| La méthode traditionnelle consiste à travailler de l'extérieur vers l'intérieur, en spirale. Cette méthode a l'avantage que les points isolés durcissent et stabilisent la zone au fur et à mesure que l'on progresse vers le centre. L'inconvénient est que le centre se raidit et qu'il n'est pas facile de le ressortir. | La méthode de l'intérieur vers l'extérieur consiste à commencer au centre, puis à travailler la zone environnante au fur et à mesure que l'enfoncement ressort. Le marteau peut également être utilisé en même temps pour détendre le métal alentour. |
Si le dommage est influencé ou affecté par un bord ou une ligne de caisse, travaillez en vous éloignant du bord, par petites tractions simples et successives.
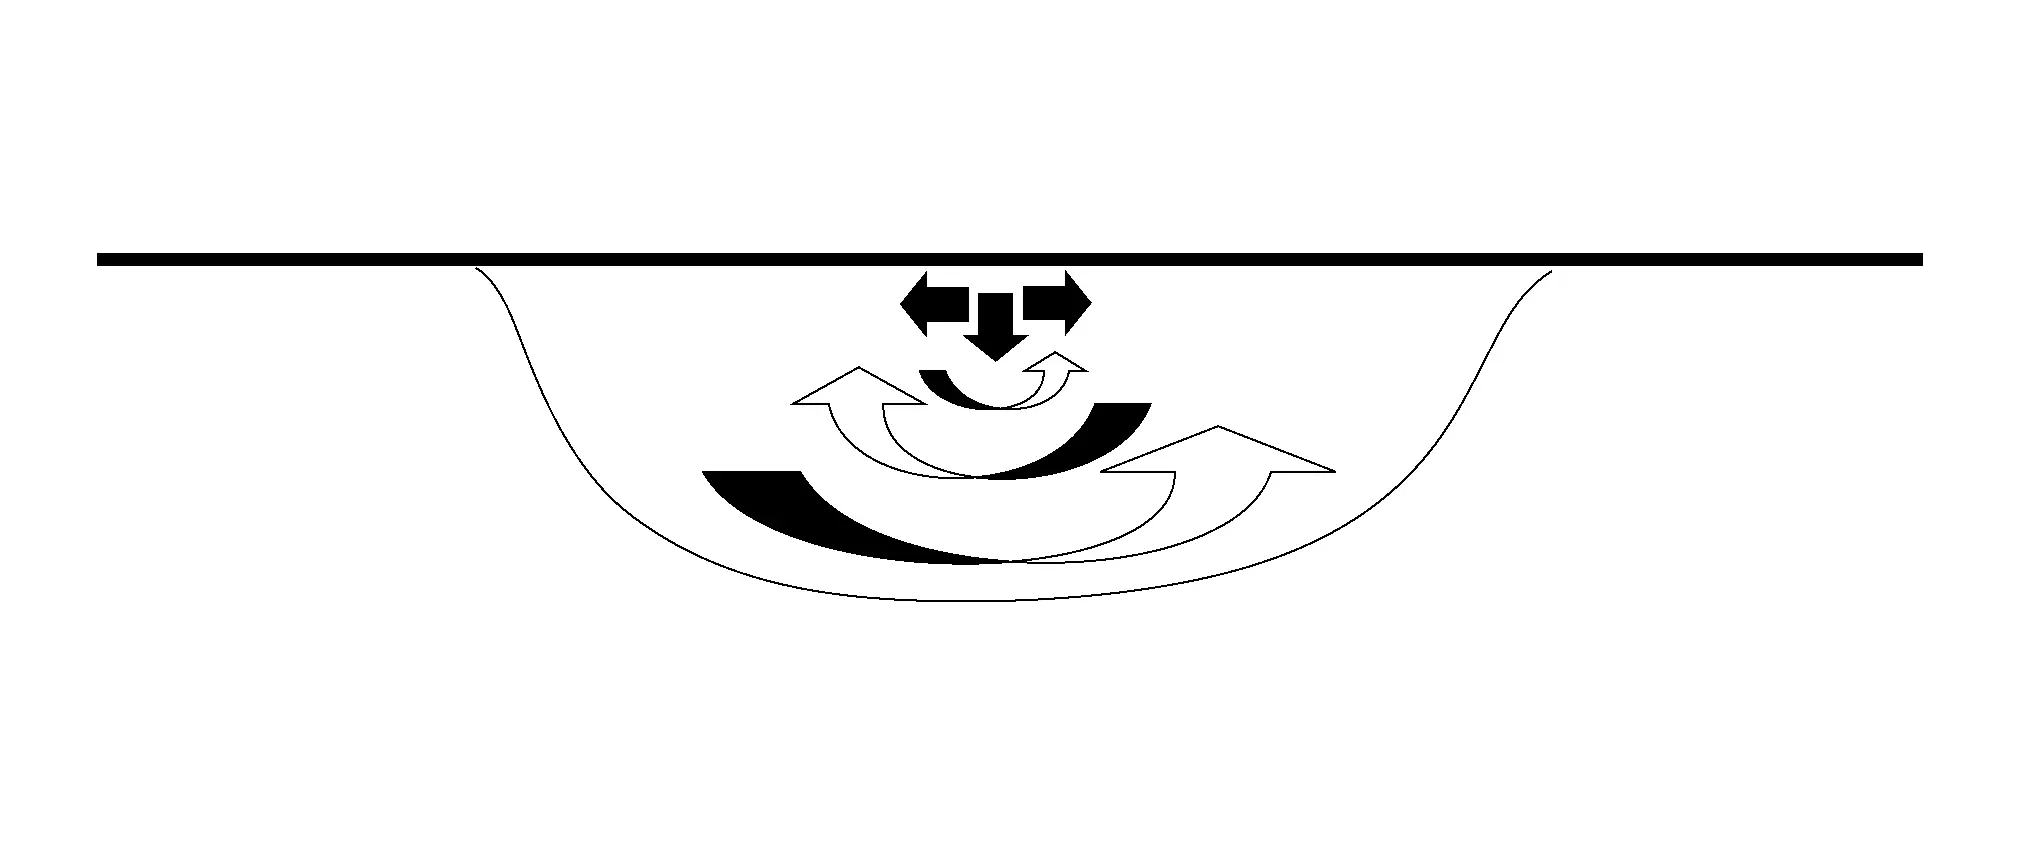
OUTILS DE DÉBOSSELAGE
| Niveau de dommage | Outil recommandé | |
|---|---|---|
| Important | 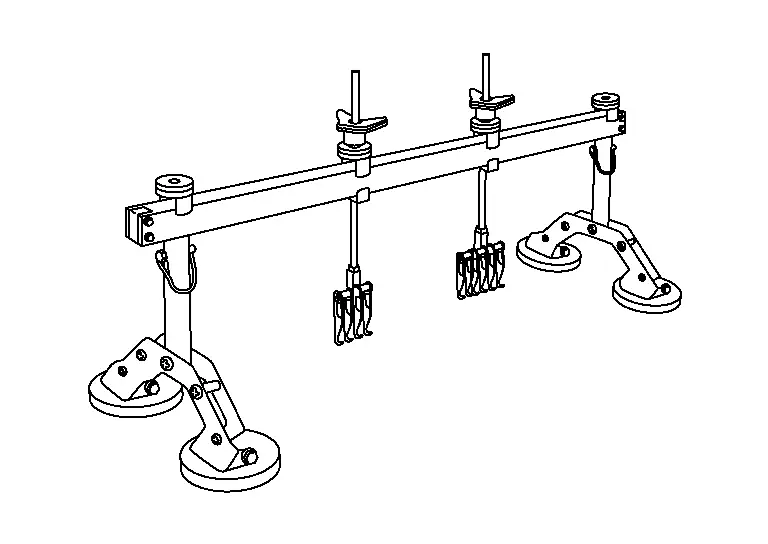 |
Barre de débosselage |
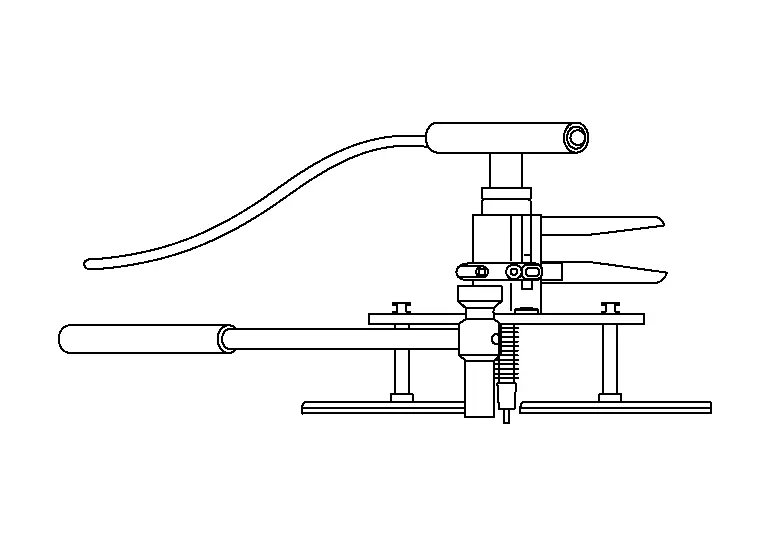 |
Barre de débosselage Pont long |
|
| Modéré | 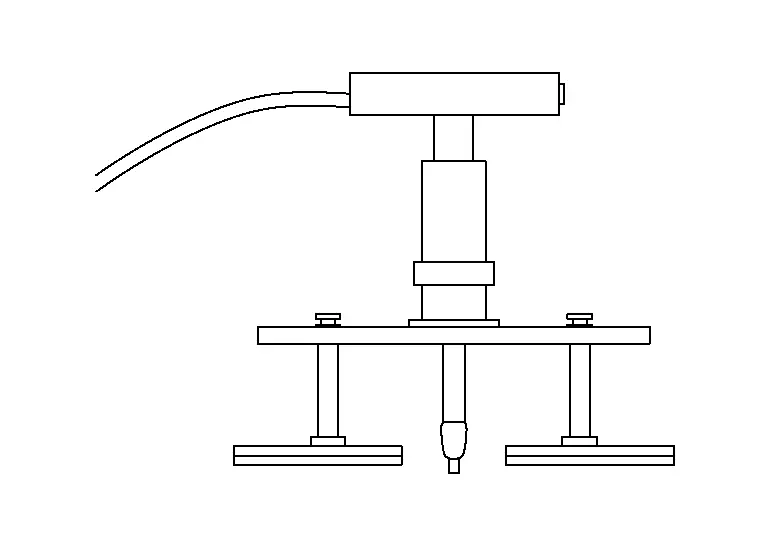 |
Barre de débosselage Pont court |
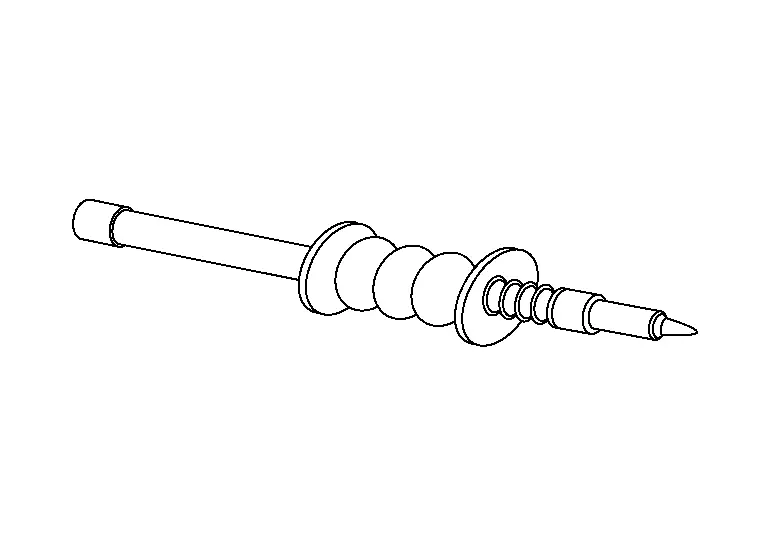 |
Marteau à inertie | |
| Éclairage |  |
Tige de débosselage et marteau |
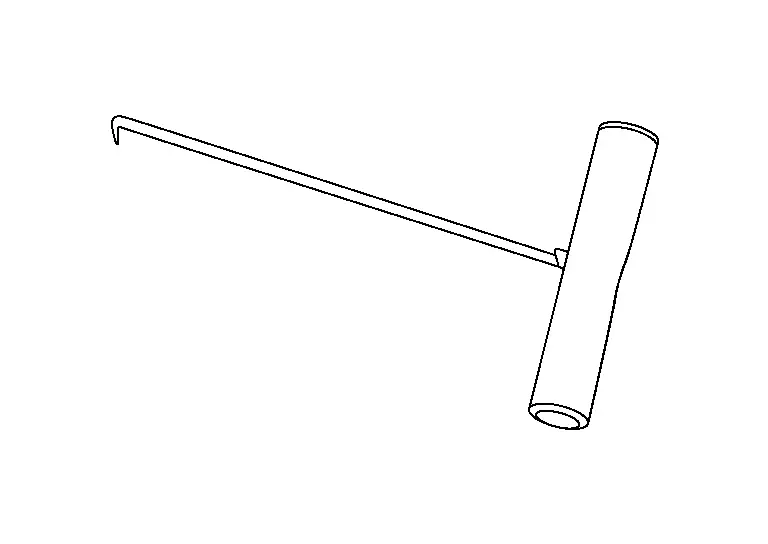 |
Tige de débosselage | |
(1) MARTEAU À INERTIE
Le marteau à inertie sert à réparer les enfoncements larges et profonds. Comme il fournit une force supérieure à celle d'un marteau ordinaire, il est utilisé pour réparer les enfoncements dans les panneaux épais.
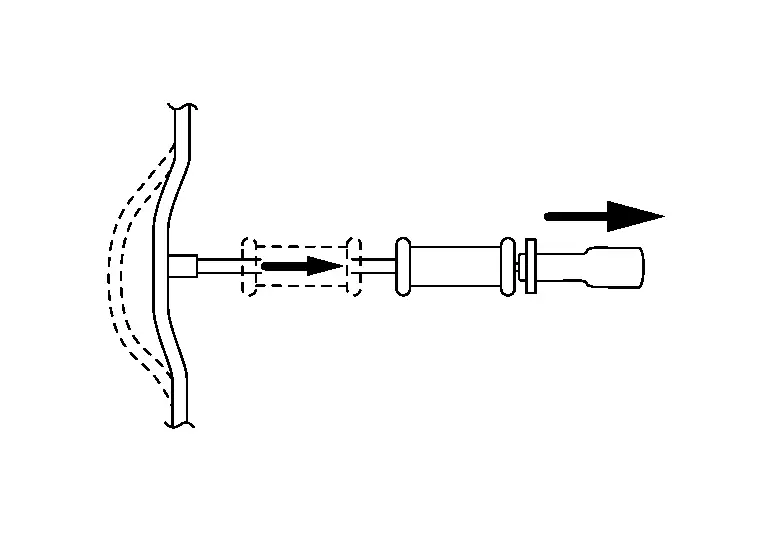
(a) Lorsque la tôle est fine. Au lieu d'un trou, une broche ou une rondelle métallique est soudée sur le panneau. Une force importante peut alors être appliquée pour le tirage.
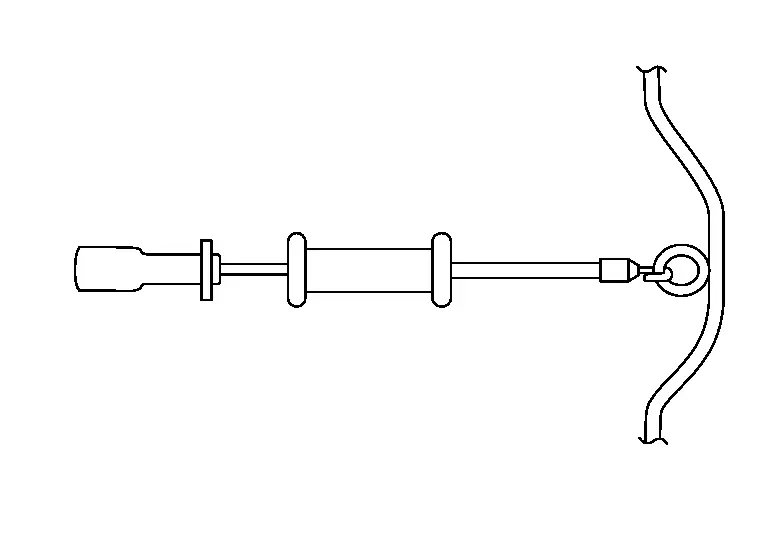
(b) Lorsque l'enfoncement est profond et étroit, tirez-le d'un seul coup.
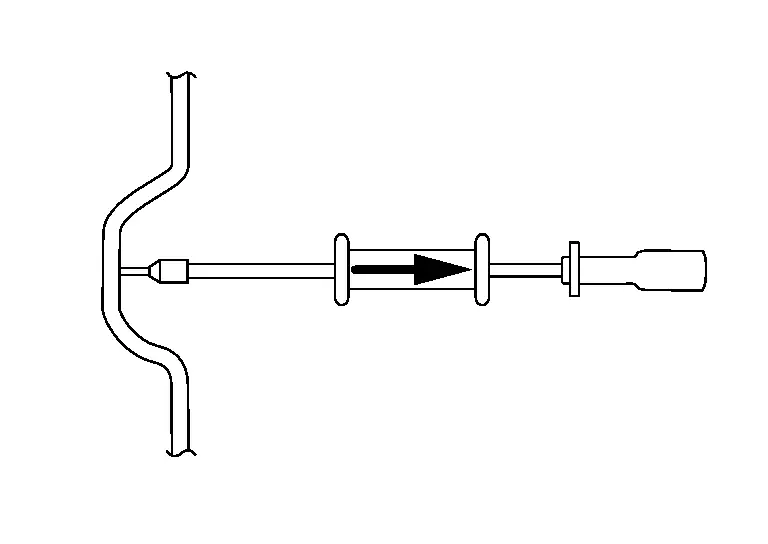
(c) Lorsque l'enfoncement du panneau est peu profond et large, tenez l'extrémité de la poignée coulissante. Réparez l'enfoncement en tapotant progressivement le bord de l'enfoncement.
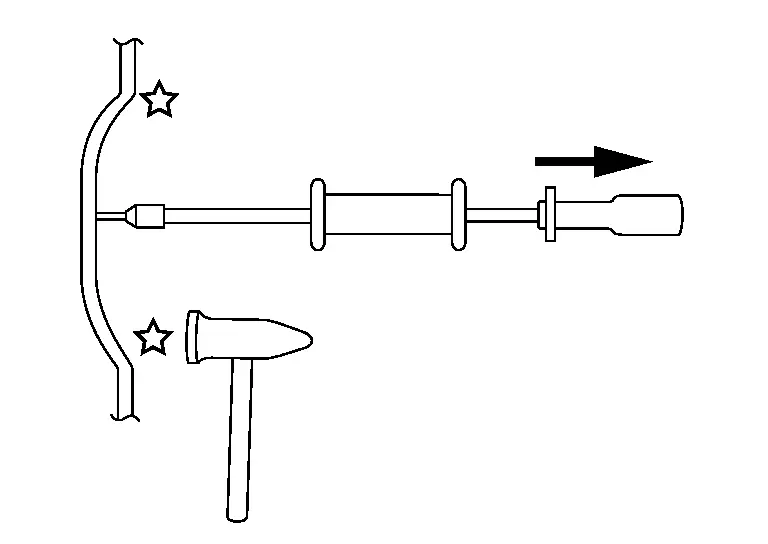
(d) Les dommages plus profonds sont tirés avec un tracteur à main. Il permet un meilleur contrôle et l'application d'une pression, la pression pouvant être appliquée en même temps avec le marteau.
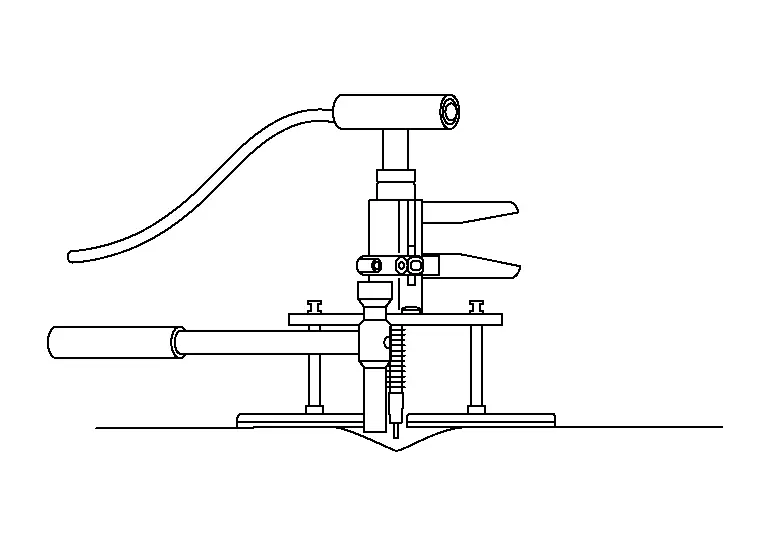

Le tracteur à main présente l'avantage pour les dommages linéaires. Le dommage peut être remonté avec plus de contrôle, ce qui réduit la zone de réparation.
Réparation des enfoncements longs ou profonds
Si le dommage est profond, n'essayez pas de le redresser complètement d'un coup. Procédez par étapes jusqu'à obtenir le niveau souhaité.
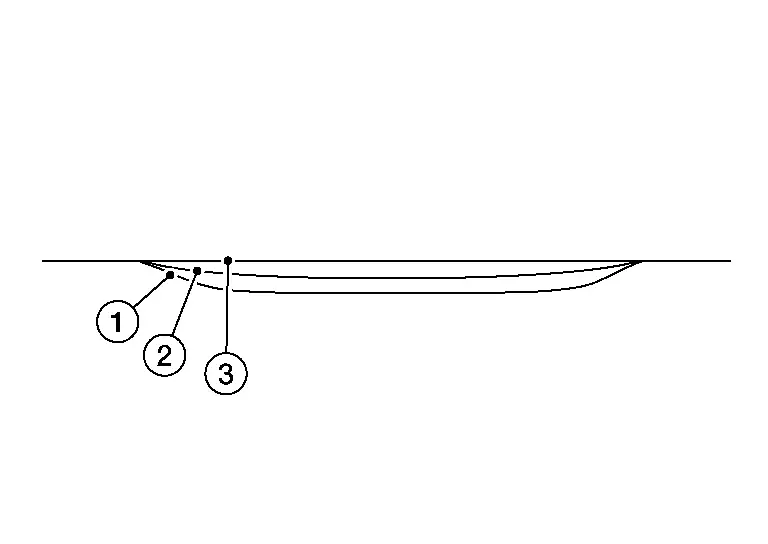
- :Surface du panneau
- :Première distance de tirage
- :Distance de tirage finale
Tirez d'abord au centre avec une traction légère. Continuez ensuite en divisant par deux la distance entre les tractions, en tirant toujours un peu à chaque fois. N'essayez pas de tout tirer d'un coup, car le métal serait trop haut à la fin.
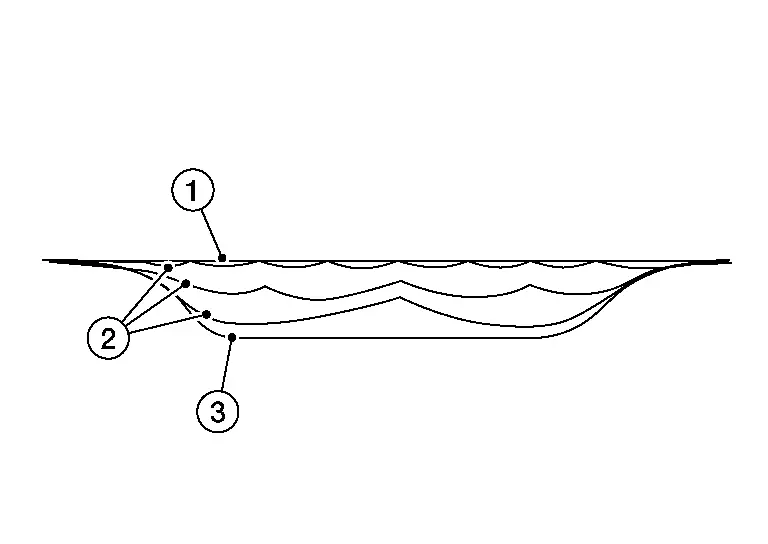
- :Distance de tirage finale
- :Distance de tirage par divisions successives par deux
- :Surface du panneau
Lorsque vous utilisez le tracteur à main, placez les pieds en croix par rapport à la ligne de caisse.
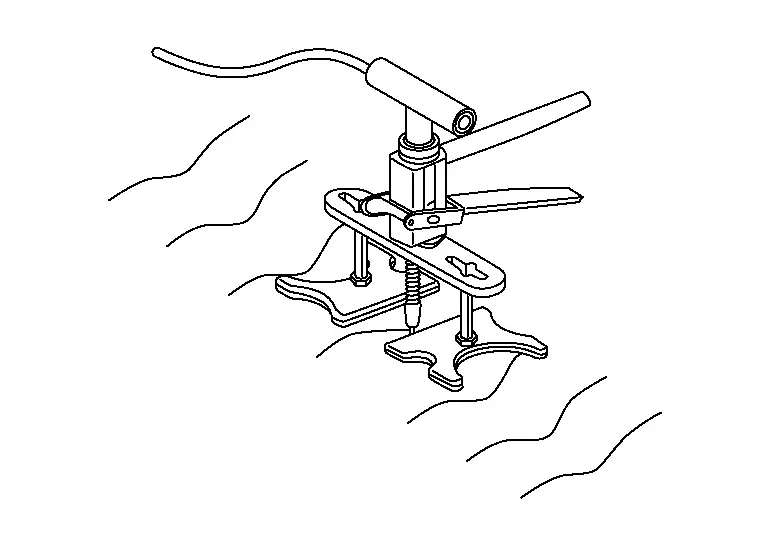
(2) SOUDEUSE À GOUJONS (POSTE DE RÉPARATION DE CARROSSERIE)
Une broche ou une rondelle est soudée directement sur l'enfoncement de la carrosserie, sans perçage. La zone enfoncée est ensuite tirée vers l'extérieur à l'aide du marteau à inertie. Comme aucun perçage n'est nécessaire, la résistance du panneau n'est pas affectée. Les problèmes de corrosion sont également réduits.
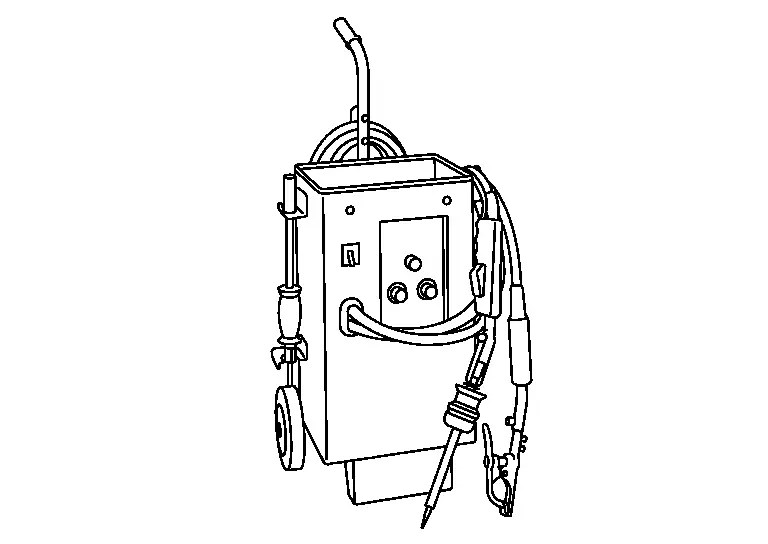
L'utilisation de la pince de masse augmente la surface à peindre lors de la réparation. Une autre masse peut être utilisée, placée à côté du dommage, ce qui réduit la zone de réparation.
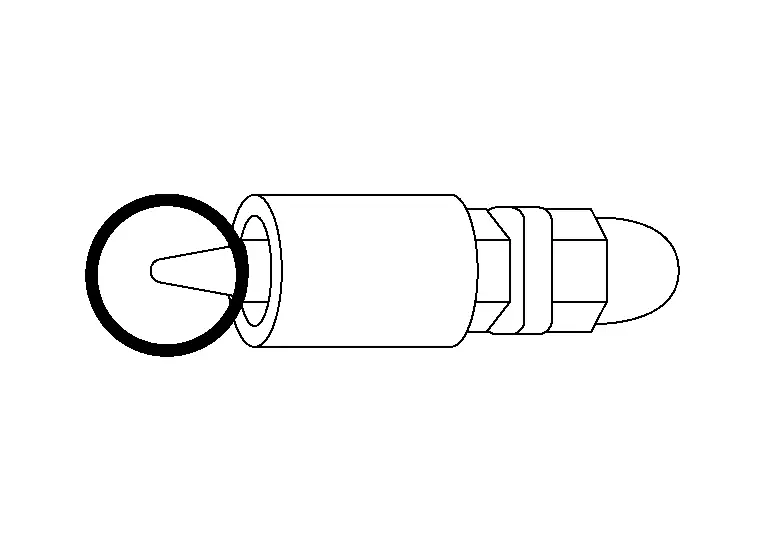
La soudeuse à goujons soudant directement les broches, la peinture doit être enlevée de la zone entourant l'enfoncement ainsi que de la zone où la masse de carrosserie est établie.
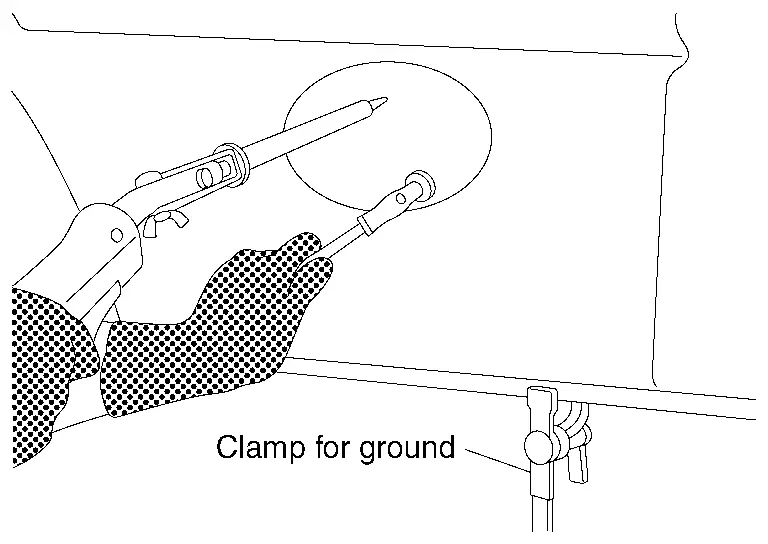
Comme indiqué sur la figure, la mise à la masse peut être réalisée au niveau de la zone de la bride ou dans la zone entourant l'enfoncement, à l'aide d'un aimant.
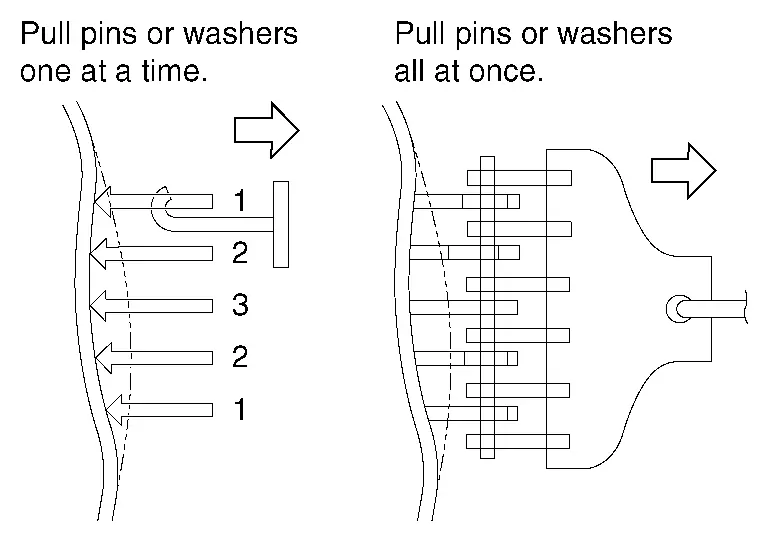
(3) GOUPILLE OU RONDELLE SOUDÉE
Une goupille ou une rondelle est soudée sur l'enfoncement sans perçage. Elle est ensuite tirée pour réparer l'enfoncement.
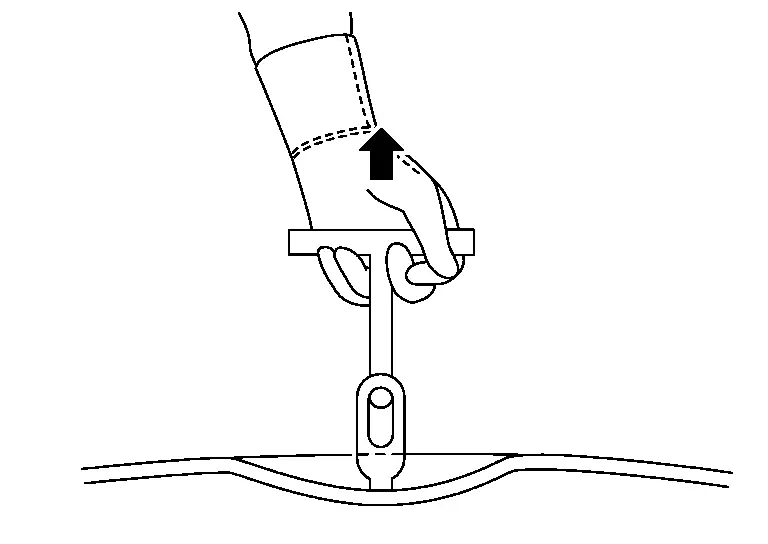
Plusieurs goupilles ou rondelles sont soudées sur l'enfoncement. Elles sont ensuite tirées ensemble ou séparément pour réparer l'enfoncement.
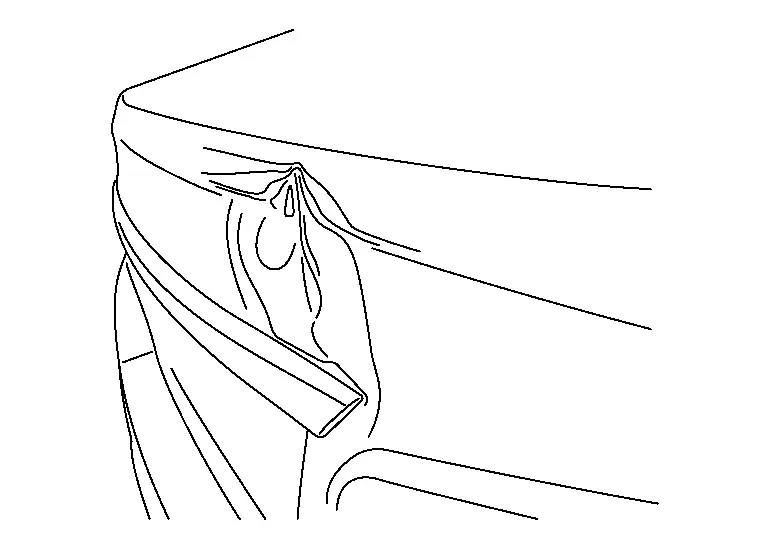
Analyser
Observez les dommages. Déterminez la direction de l'impact et l'étendue des dégâts. Repérez également les différentes zones.

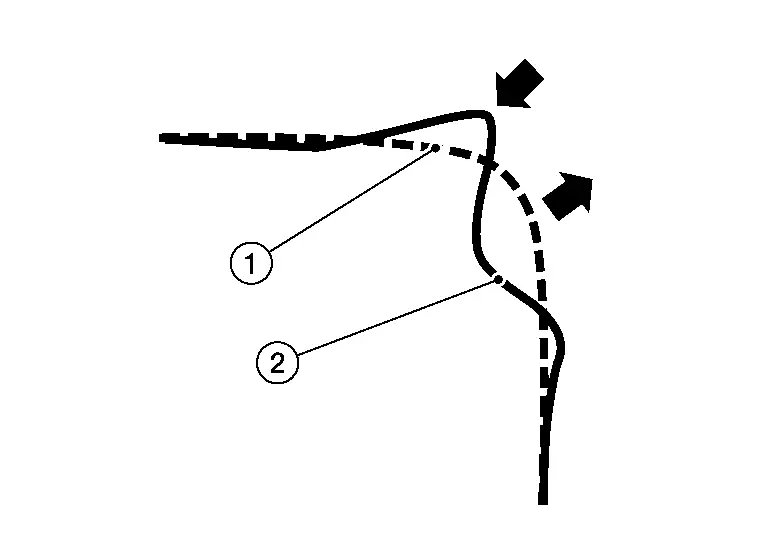
| 1 | :Bombement (métal repoussé vers le haut) |
| 2 | :Dommage |
| A | :Direction de l'impact |
S'il existe un bord ou une ligne de caisse dans la zone endommagée, il est important de le redresser en premier, comme indiqué.
- :Distance de tirage finale
- :Surface du panneau
Dans la plupart des cas, il existe également un bombement (1) dans le dommage. Le bombement est la zone où le métal a été repoussé vers l'extérieur. Selon la forme du métal et la direction de l'impact, les bombements se trouvent à différents endroits.
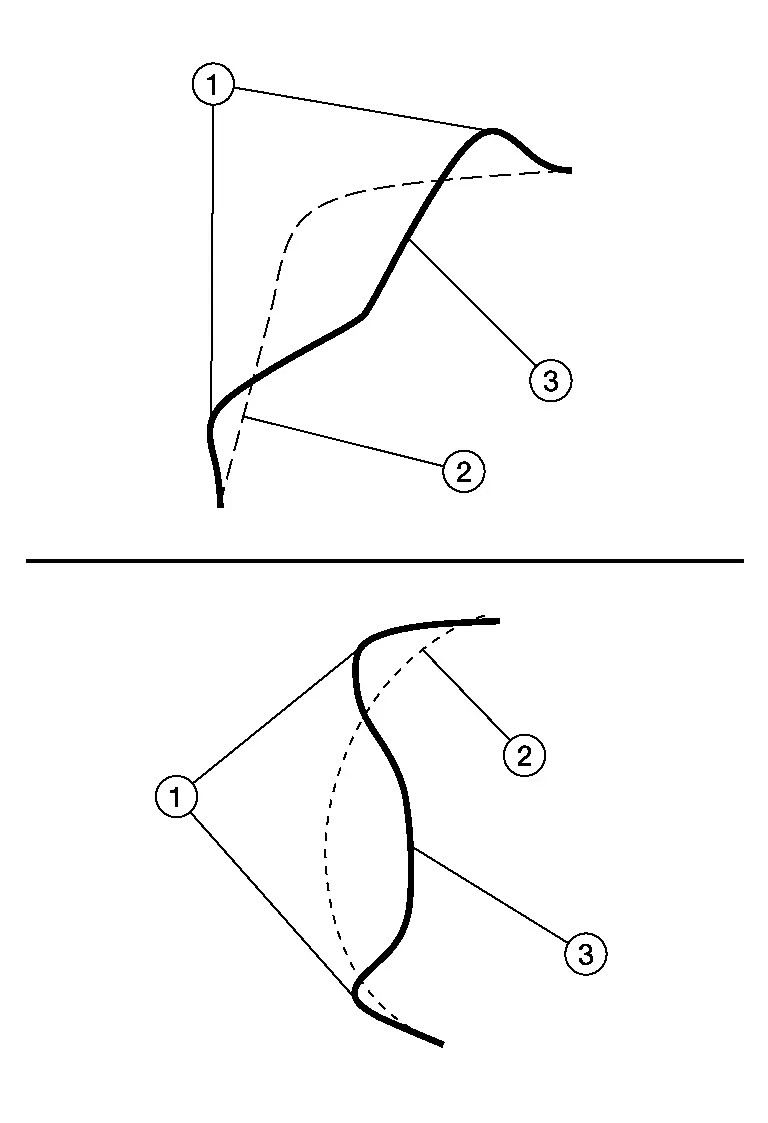
- :Distance de tirage finale
- :Surface du panneau
Pour ramener le bord ou la ligne de caisse, un système de pont est idéal. L'avantage d'un système de pont est qu'il permet de ramener d'abord le bord et de relâcher la pression sur le bombement.
Soudage des embouts
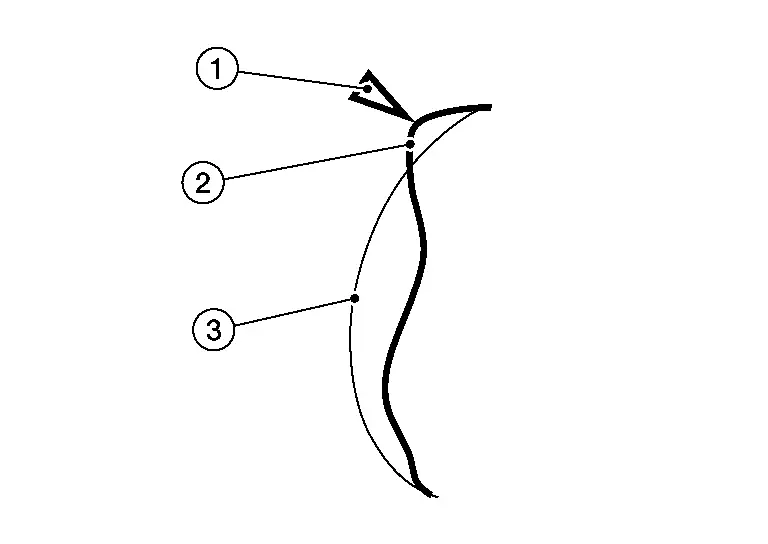
Il est important de souder sur la ligne. Pour cela, tracez d'abord la ligne à l'aide de la barre de traction et en faisant une rayure sur le métal nu. Vous pouvez également utiliser le Flatliner Laser pour tracer la ligne. Le soudage des embouts se fait la plupart du temps au point de tangence (2) de la ligne. Cela dépend de la direction de l'impact. Évitez de souder dans la zone de rayon (1) ou dans la partie arrondie de la ligne de caisse. Cela augmenterait le risque de percer la tôle.

Le soudage des embouts est plus facile avec le pistolet à embouts. Vous pouvez aussi les souder un par un. Sur le Digispot, passez en mode de soudage manuel : vous pouvez ainsi placer l'embout puis le souder. Dans les zones où la force de traction nécessaire est faible, vous pouvez espacer les embouts. Au centre, où une force de traction plus importante est nécessaire, essayez de souder les embouts aussi rapprochés que possible. Plus vous soudez d'embouts et plus ils sont rapprochés, moins il y aura d'ondulations dans la réparation.
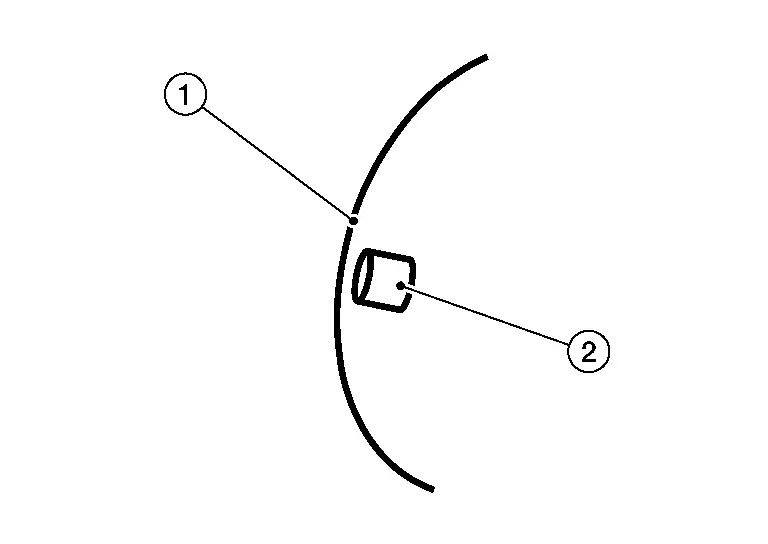
Insérez la barre de traction (1). Il existe 6 types de barres de traction (2) : trois longueurs différentes, droites ou coudées à l'extrémité. Les barres coudées sont destinées aux applications verticales.
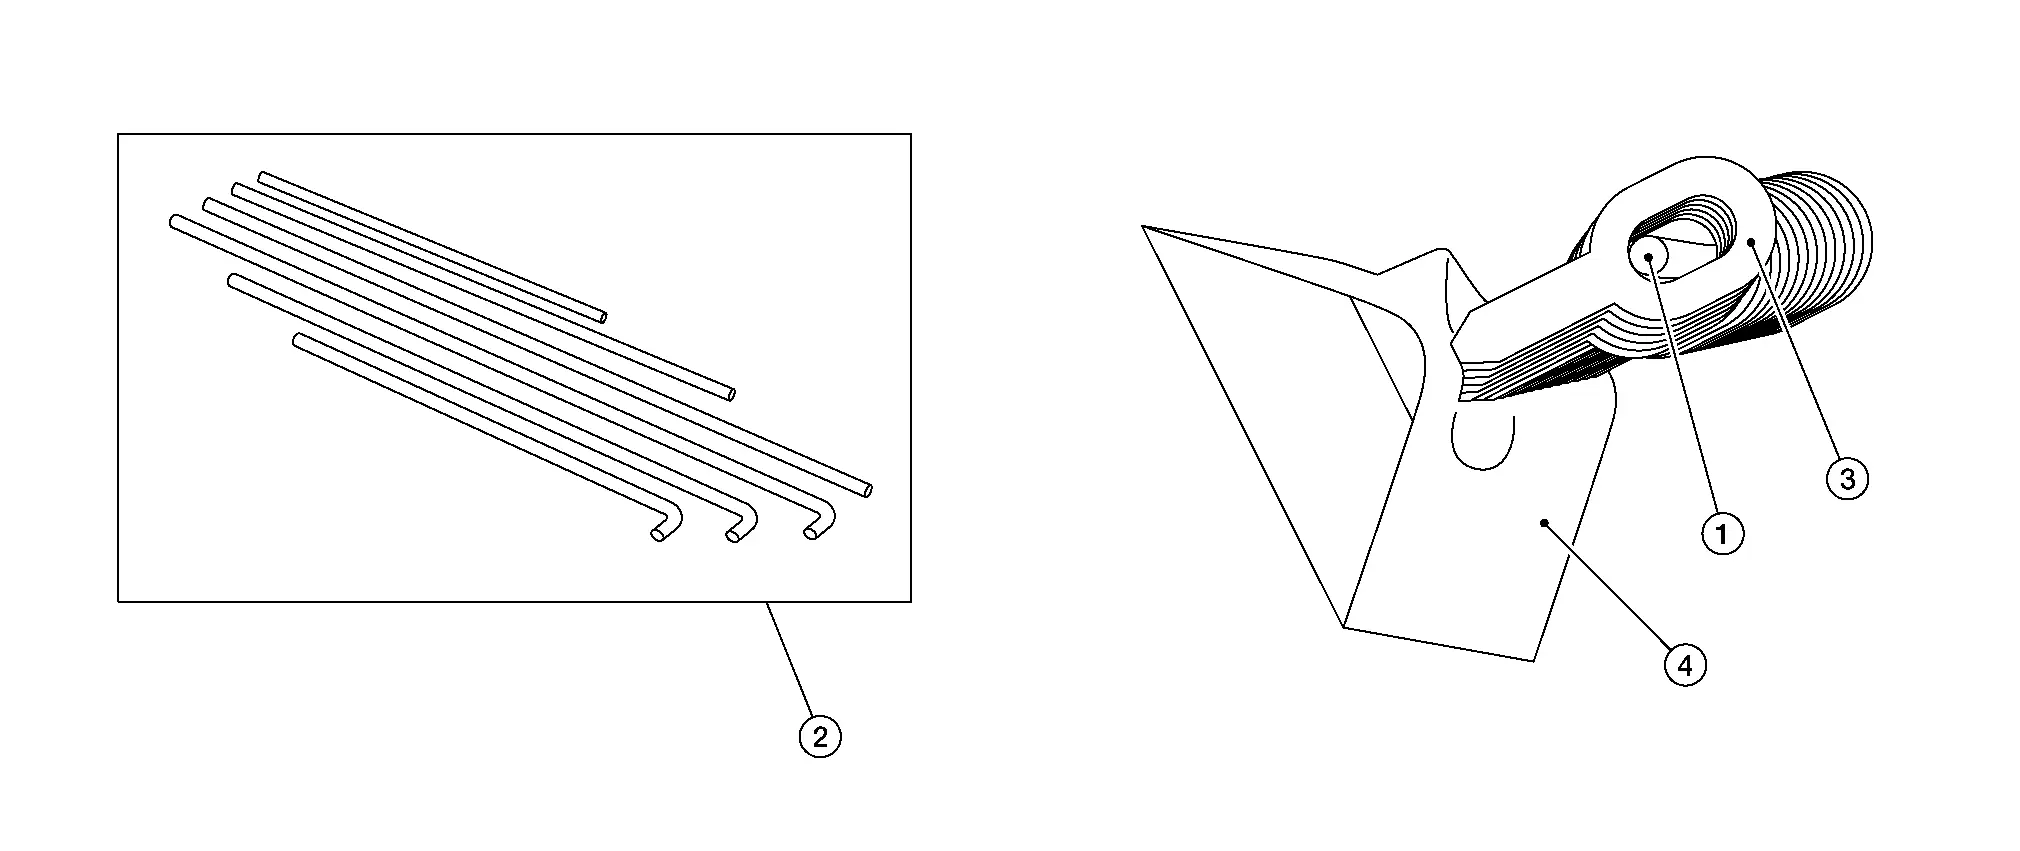
- :Surface du panneau
Mise en place du pont
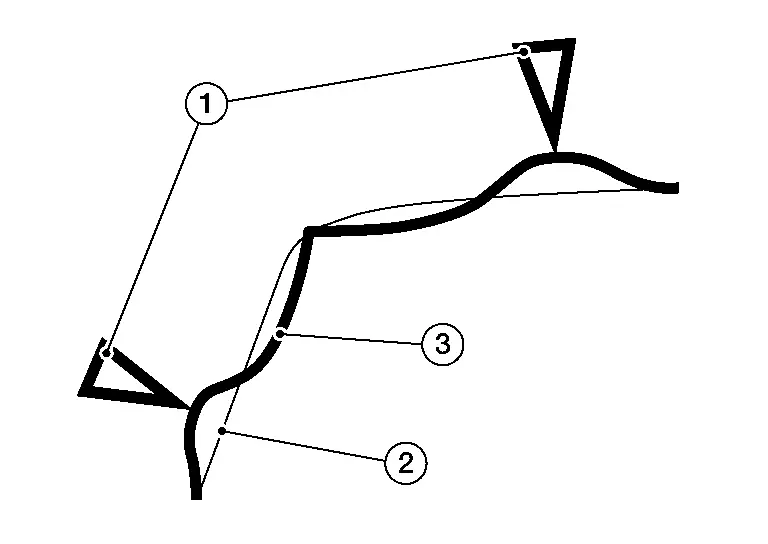
Pour les petites zones, il est préférable d'utiliser le pont FL80. Utilisez également les 2 pieds directionnels à angle (1). Ainsi, le pont ne basculera pas vers le bas pendant le tirage.
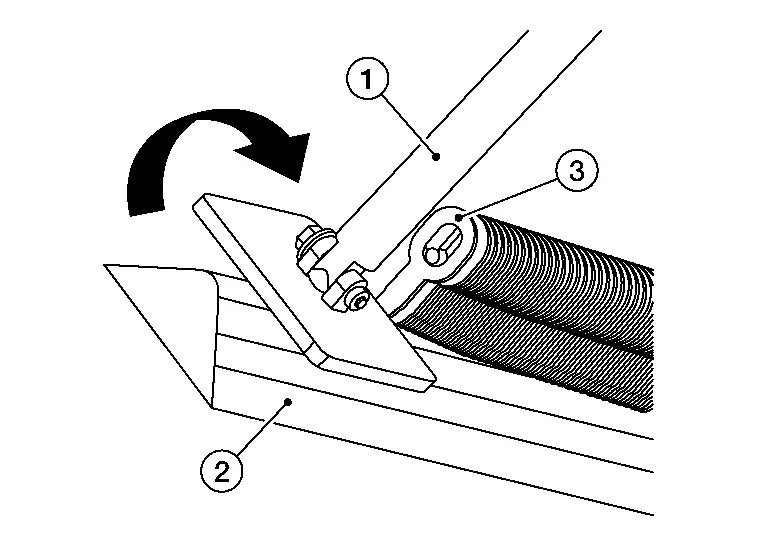
- :Surface de la tôle
- :Languettes soudées
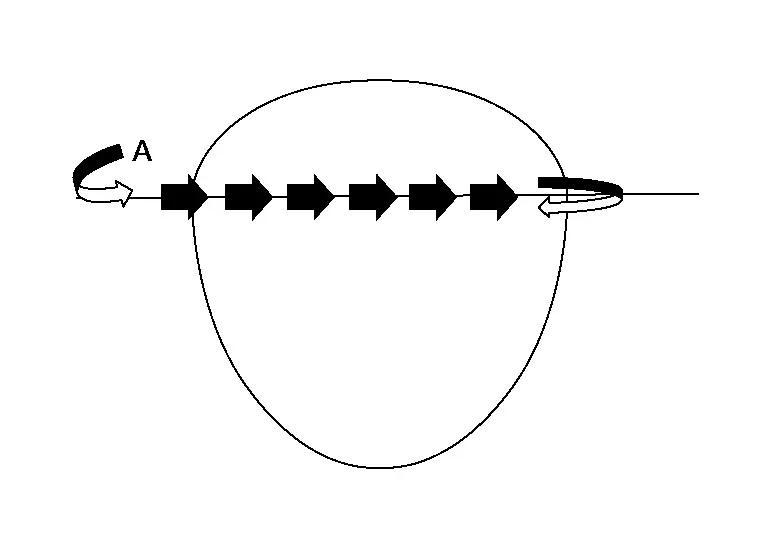
Ménagez un espace pour la barre de traction (1) au milieu de la surface de la tôle (2).
Placez les pieds à l'extérieur de la zone endommagée et appliquez une légère pression en tournant le mécanisme de traction.

- :Pont
- :Languettes soudées
Lorsque vous tirez le dommage, ne le tirez pas complètement. Dès que vous ressentez une légère tension sur le mécanisme de traction, il est important de commencer à relâcher la tension sur le bombement. Cela signifie que vous tirez légèrement et frappez le bombement dans le sens indiqué.

- :Surface du panneau
- :Distance de tirage finale
Le plus simple est d'utiliser deux marteaux (1) en même temps. L'un sert à placer, l'autre à frapper. Si vous utilisez l'ailette verticale du marteau et que vous la placez sur le bombement (2), vous voyez mieux le bombement de côté, même s'il est petit. Autre avantage de deux marteaux : cela réduit les vibrations qui peuvent desserrer les embouts.
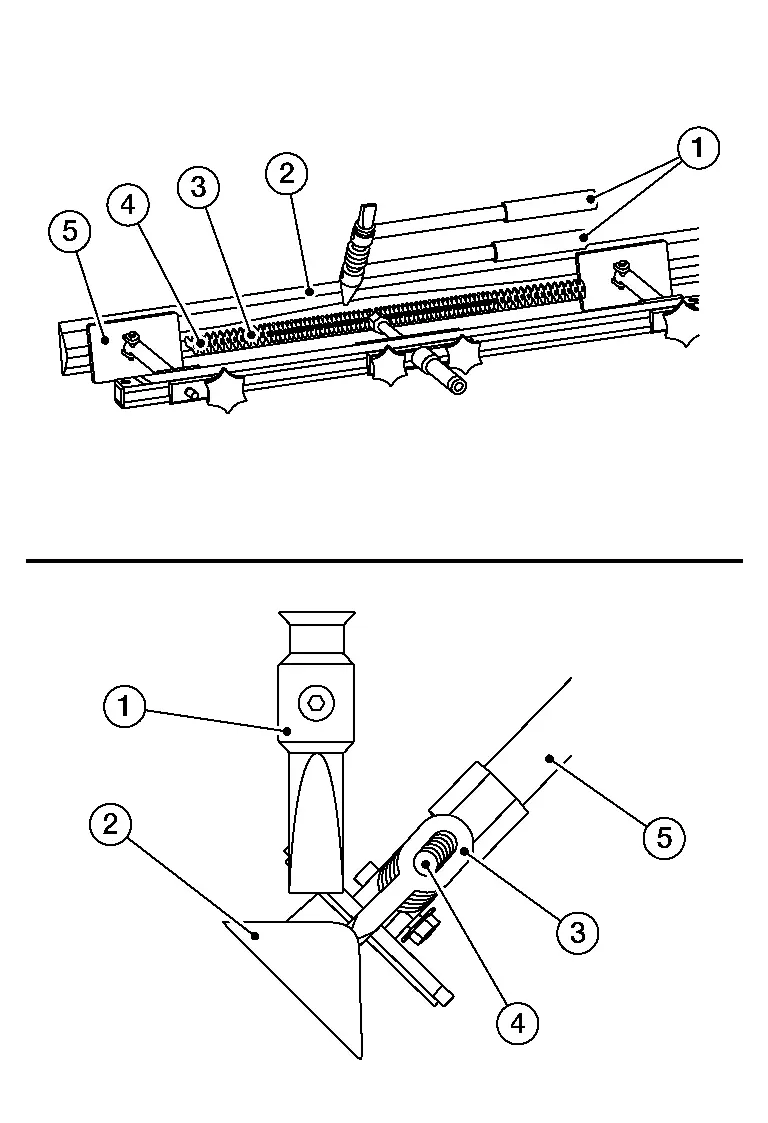
- :Languettes soudées
- :Barre de traction
- :Pied du pont
Essayez de tirer légèrement le dommage et de refrapper le bombement. Vous sentirez la pression sur le mécanisme de traction se relâcher dès que vous supprimez la tension du bombement.

- :Marteau
- :Surface de la tôle
- :Barre de traction
- :Languettes soudées
- :Pied du pont
Une fois la majeure partie du dommage tirée et le bombement refoulé, vérifiez si la ligne est droite. Vous pouvez le faire avec une barre de traction ou avec le laser.
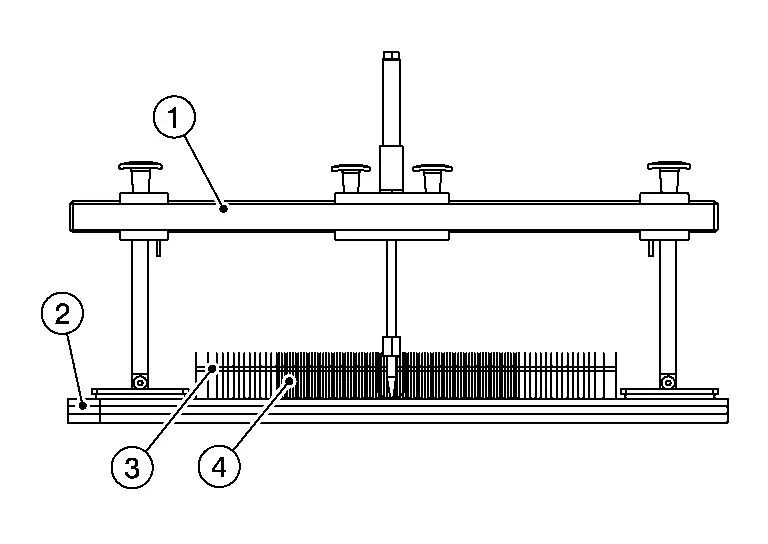
- :Pont
- :Surface de la tôle
- :Barre de traction
- :Languettes soudées
L'étape suivante consiste à ramener la zone restante et à stabiliser le bord. Cela se fait normalement des deux côtés du dommage, pendant que le pont est encore en place. Il maintiendra la ligne et facilitera la réparation de la zone.
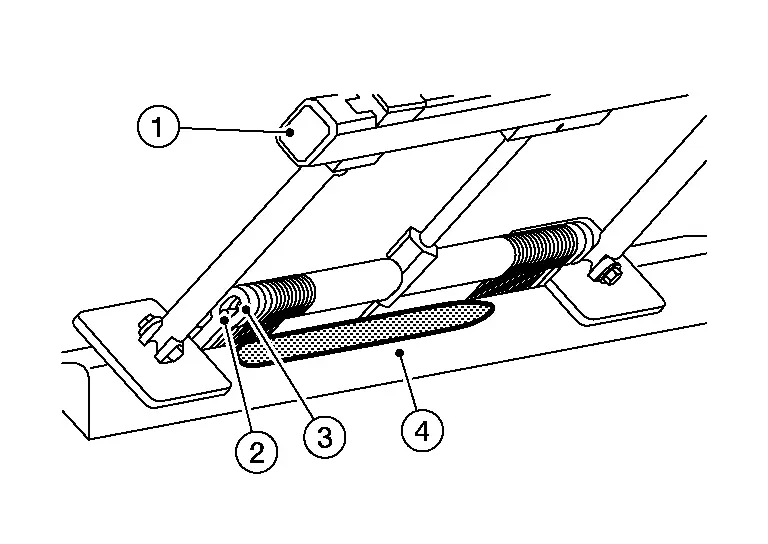
- :Pont
- :Barre de traction
- :Languettes soudées
- :Surface de la tôle
Selon la profondeur et l'importance de la zone endommagée restante (1), différents outils peuvent être utilisés. Il est préférable d'utiliser le T-Handle (2) ou, si nécessaire, le petit marteau coulissant de l'Innopuller. En général, peu de force est nécessaire.

- :Pont
Le finissage peut être réalisé avec l'Innopuller ou l'extracteur à main (1). Une autre option, si le dommage (2) est toujours profond, consiste à utiliser l'Innopuller avec le marteau (3).
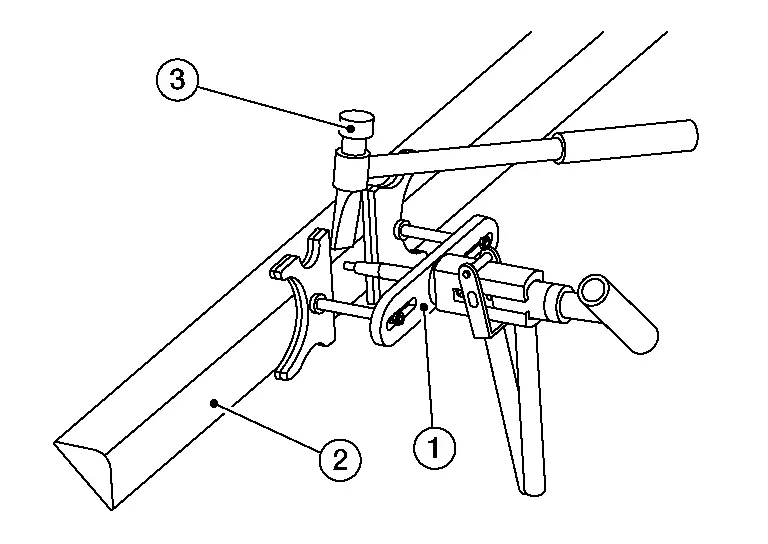
Application du pont court
Sur les bas de caisse, les bords et dans les petits espaces, on utilise le plus souvent le pont FL80.
Application du pont long
Sur les grandes zones ou lorsque le dommage se situe au milieu de la tôle, on utilise le pont FL120.
(4) SOUDAGE PAR MARTEAU À POINTS
Les embouts du marteau coulissant sont soudés sur l'enfoncement.

Ils sont ensuite tirés séparément pour réparer l'enfoncement.
Après le tirage, les embouts sont tournés pour les séparer de la tôle.
(5) EXTRACTEUR À MAIN
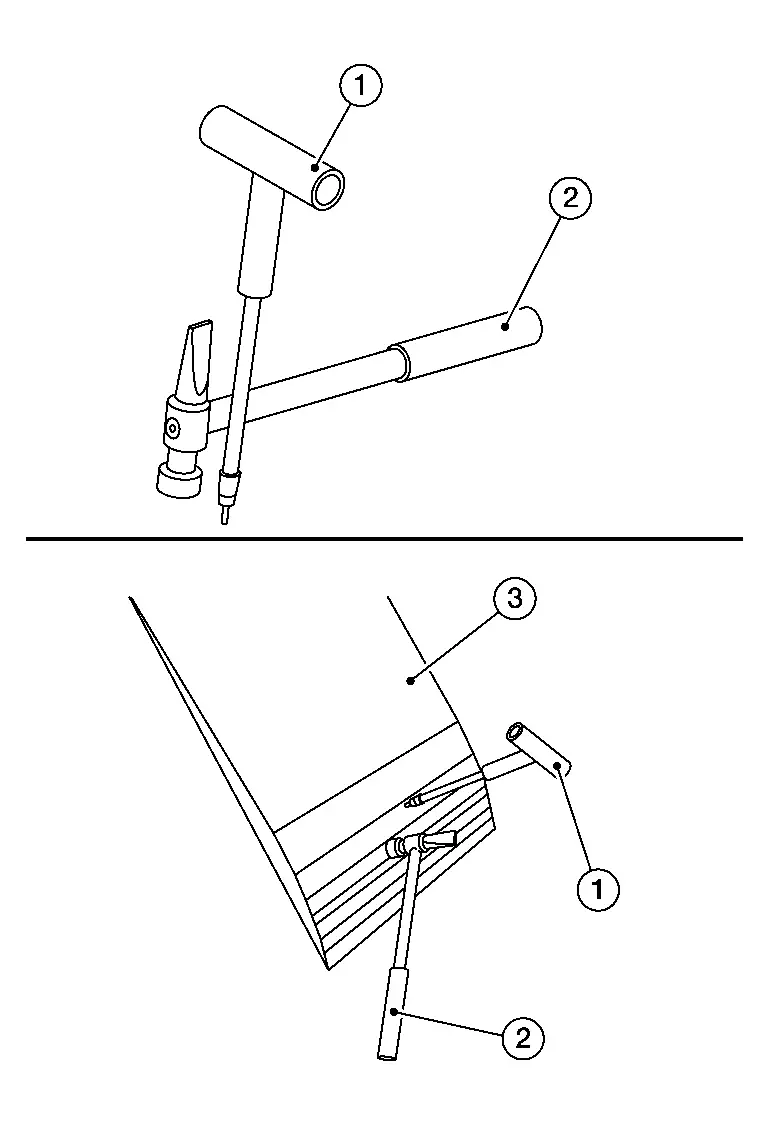
L'extracteur à main (1) peut aussi être utilisé avec le marteau (2). En appliquant une légère pression sur la poignée et de petits coups de marteau, les contraintes peuvent être relâchées. Cela peut aussi aider à éliminer les bombements ou effets de tambour dans le métal.
- :Surface du panneau
Le finissage se fait au mieux avec l'extracteur à main/T-bar et le marteau. Commencez par l'extérieur et travaillez vers l'intérieur. Il est également utile de placer le Flatliner Laser plus loin et de faire glisser la lumière sur la surface.
Débosselage par Hotbox
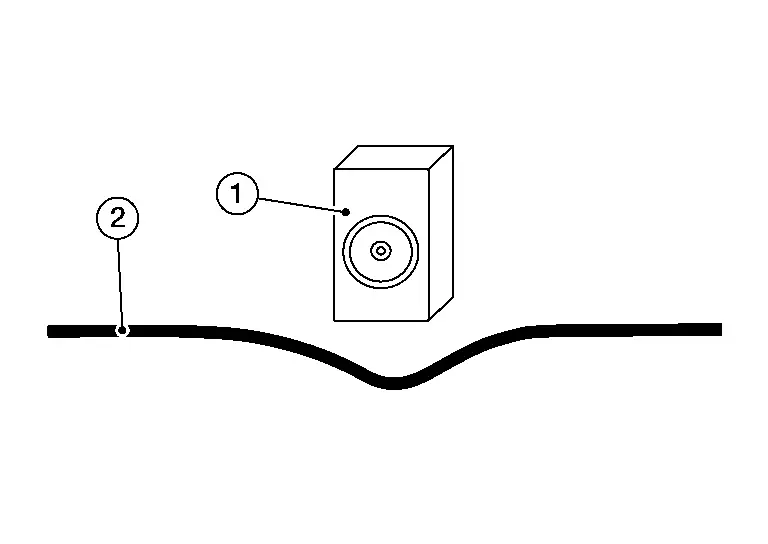
Le débosselage par chauffage par induction repose sur le chauffage superficiel de la tôle (1). En utilisant une certaine fréquence, la surface (2) de la tôle est activée de sorte que sa face supérieure est chauffée et se dilate. L'autre fonction clé est l'impulsion vibrante de l'outil, qui facilite le processus.
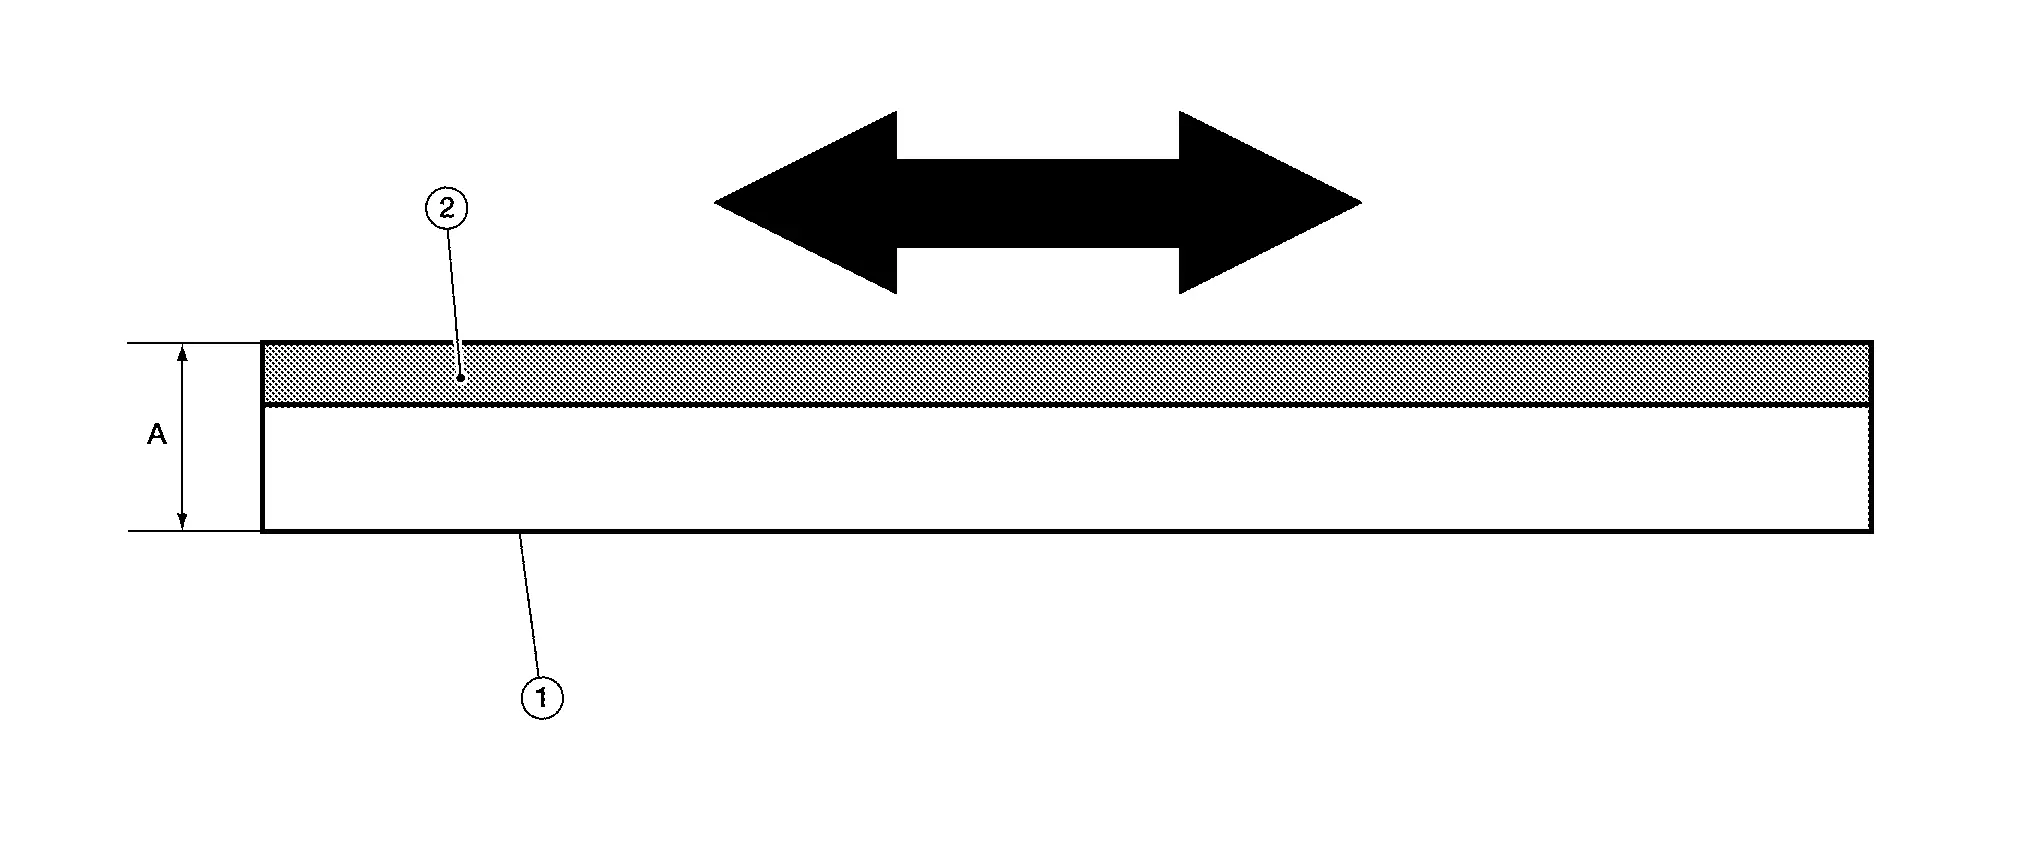
| A | 0,7 mm (0,028 po) |
Cet effet rend l'outil idéal pour le relevage des dommages souples.
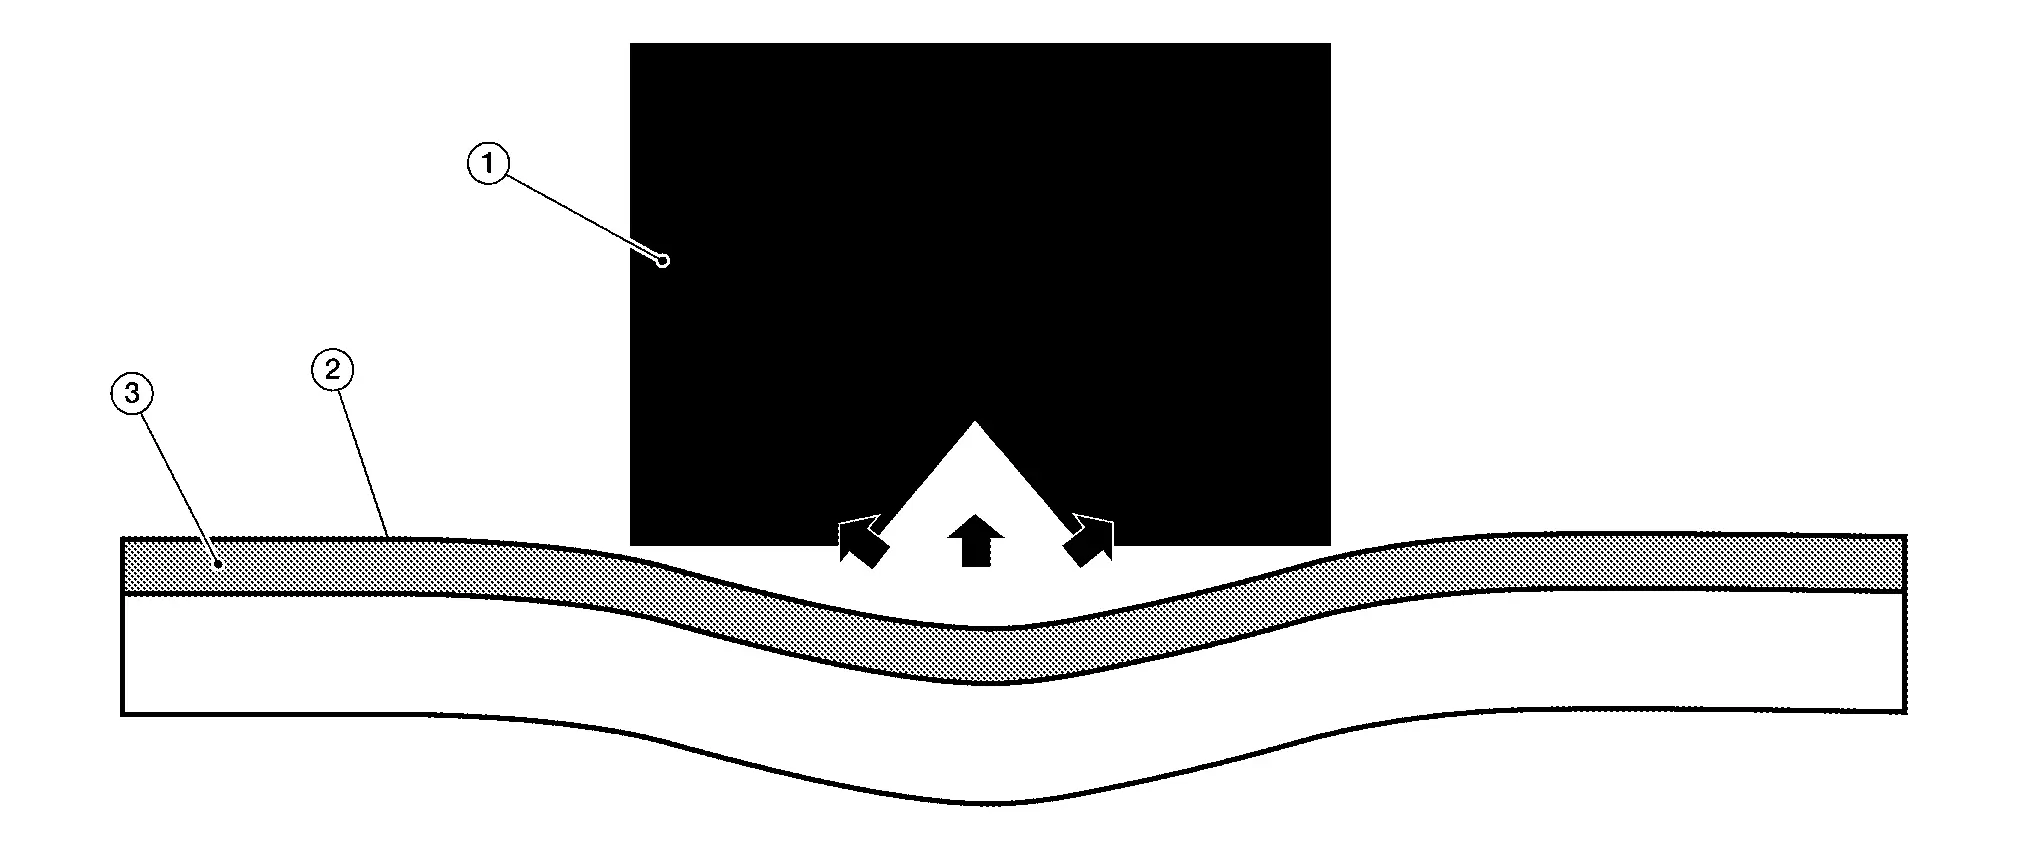
- :Hotbox
- :Tôle
- :Surface
Il existe quatre applications
Enfoncements légers
Réduction des enfoncements plus importants ou plus marqués
Travail de zone ou nettoyage d'une zone réparée par les outils de débosselage ou le système de collage.
Retrait ou rigidification du métal
Utilisation de chaque application
Les bosses souples ou élastiques peuvent être réparées tant que le métal n'est pas étiré et que la contrainte principale dans le métal n'est pas supérieure à la force de traction de l'effet Hotbox.
Pour les bosses présentant une déformation plastique, ou pour les bosses plus importantes ou dont le centre est étiré, la part d'énergie (déformation plastique) de la bosse ne peut pas être éliminée, tant que la contrainte principale dans le métal n'est pas supérieure à la force de traction du Hotbox.
Après qu'une bosse a été réparée à l'aide des outils de débosselage ou du système de collage, il arrive souvent que la zone reste en creux et présente des ondulations. Cette zone peut alors être facilement remontée à l'aide du Hotbox.
Si, pour les grosses bosses, les dommages sont tels que la résistance mécanique du matériau a été affaiblie, le Hotbox peut être utilisé pour rétreindre cette zone. Il est préférable d'appliquer l'outil au centre, de chauffer au maximum, puis de refroidir à l'air froid ou à l'eau. Il est préférable de répéter cette opération plus de 3 fois afin de rigidifier le métal.
Le réglage de puissance de l'appareil est toujours de 100 % avec le Hotbox. Avec le T-Hotbox, le réglage de puissance est toujours de 100 % si la fonction temporisée est utilisée.
Les applications
Application (petites bosses souples)
N'appuyez pas le stylo chauffant (1) sur le métal (2). Maintenez-le simplement au-dessus et, à mesure que le métal remonte, tirez la tête de l'outil vers le haut.

Application (grosses bosses souples)
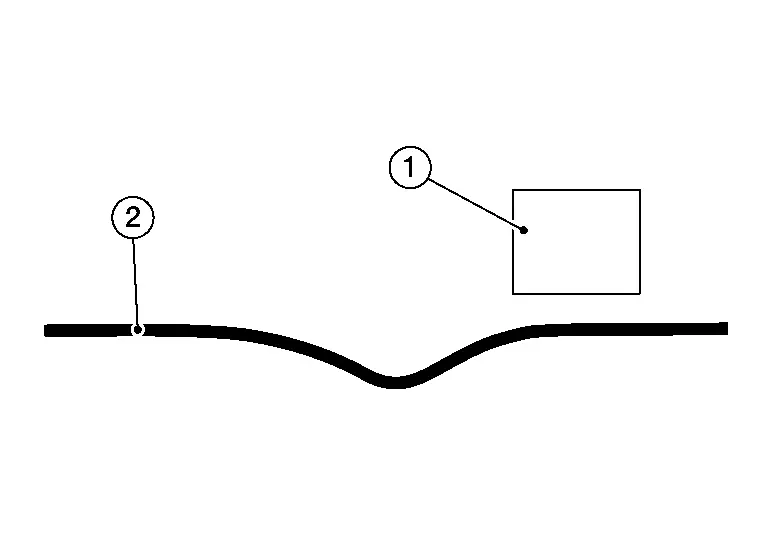
- :Hotbox
- :Tôle
Commencez par le côté avec une impulsion courte. Selon la taille des dégâts, il peut être nécessaire de commencer loin du centre de la bosse, comme indiqué. L'impulsion doit produire un « bip-bip » (2 bips), soit environ 0,1 s d'appui sur le bouton rouge du Hotbox (1). Utilisez toujours la lampe et observez la surface pour voir ce que fait le métal (2).
Si le métal s'enfonce, éloignez-vous davantage. Vérifiez également qu'il n'y a pas de renfort derrière, ou que les dégâts ne sont peut-être pas trop importants.

- :Hotbox
Rapprochez-vous ensuite de la bosse et appliquez à nouveau une impulsion courte (bip-bip). Il est important d'effectuer l'impulsion sur le bord, ou presque en direction du centre de la bosse.
- :Hotbox
- :Tôle
Une fois le métal remonté, faites remonter le centre en le chauffant pendant au moins 0,6 s. Le métal doit être surétiré. Le relevage du métal peut aussi se faire par impulsions courtes ; relevez toujours l'outil pour voir ce que fait le métal. Cela demande un peu de pratique.
Rétrécissement de la tôle
Rétreinte de la tôle
La déformation plastique peut entraîner une réduction de l'épaisseur du panneau et un allongement de celui-ci. Même lorsqu'il est réparé au marteau et tas, le panneau a tendance à se bomber et perd sa forme d'origine.
Dans ce cas, il doit être rétreint pour retrouver sa forme d'origine. C'est ce qu'on appelle la rétreinte de la tôle.
Méthodes de rétreinte
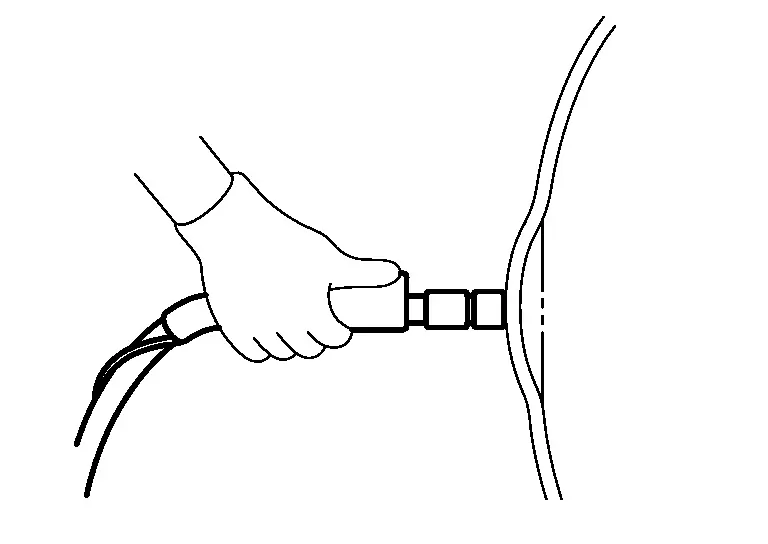
(1) POSTE DE SOUDAGE ÉLECTRIQUE
Le panneau de carrosserie est relié à la borne négative de l'alimentation et la pointe à la borne positive. Un courant électrique est ensuite envoyé pour chauffer le panneau. Le principe de rétreinte est le même que pour le soudage au gaz. Cette méthode ne nécessite pas de frappe et offre une plus grande facilité de travail que le soudage au gaz ; elle convient à la réparation de déformations locales de panneaux.
(2) BARREAU DE CARBONE
Le panneau est relié à la borne négative de l'alimentation et un barreau de carbone à la borne positive. Le panneau est chauffé de sorte que la chaleur se propage de l'extérieur vers le centre de la bosse. Des chiffons humides sont ensuite appliqués pour le refroidir rapidement, rétreignant ainsi le panneau.
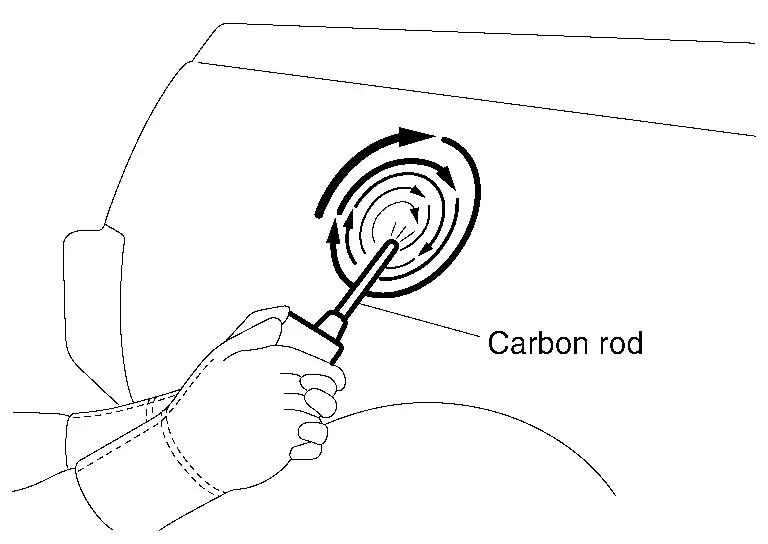
Cette méthode convient à la réparation de déformations de panneaux larges et peu profondes.
(3) SOUDAGE AU GAZ (CHALUMEAU OXY-ACÉTYLÉNIQUE)
(a) Chauffage et dilatation
Lorsque la tôle est chauffée au chalumeau, elle s'allonge.

Cependant, l'allongement est limité dans la partie environnante non chauffée. Par conséquent, la partie chauffée se bombe.
(b) Refroidissement brusque
Lorsque le bombement est refroidi brusquement, il se rétreint.
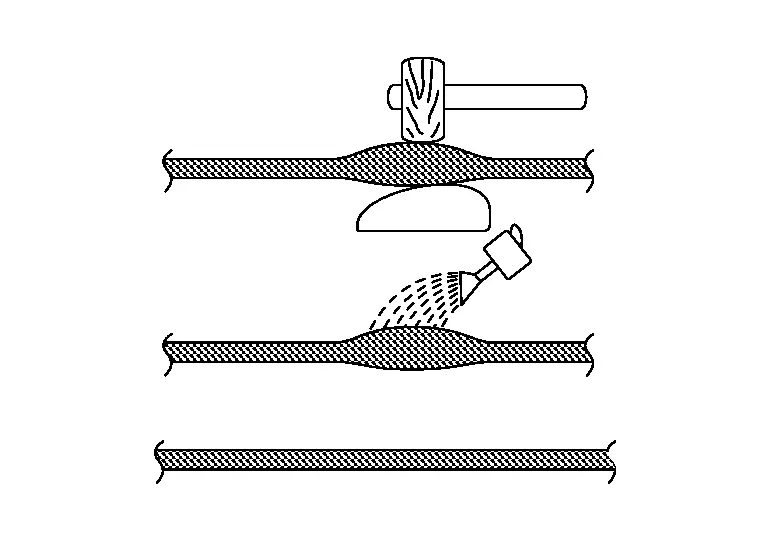
Cette rétreinte est accélérée par des tapotements au marteau en bois.
(4) MARTEAU ET TAS
Un marteau de rétreinte et un tas de rétreinte sont utilisés selon la méthode marteau sur tas. De nombreux petits creux se forment à la surface du panneau. Cette méthode convient à la rétreinte de zones de déformation relativement petites.
Comment chauffer la tôle
Utilisez une flamme carburante lors de la rétreinte de la tôle au chalumeau.

Tenez le chalumeau perpendiculairement au centre de la tôle.
Maintenez une distance de 3 mm à 5 mm (0,12 in à 0,20 in) entre le dard de la flamme et la tôle.
Chauffez la tôle à environ 800 °C (jusqu'à ce que la partie chauffée devienne rouge). Augmentez la température si l'allongement de la tôle est insuffisant.
Repérez la partie allongée du panneau.
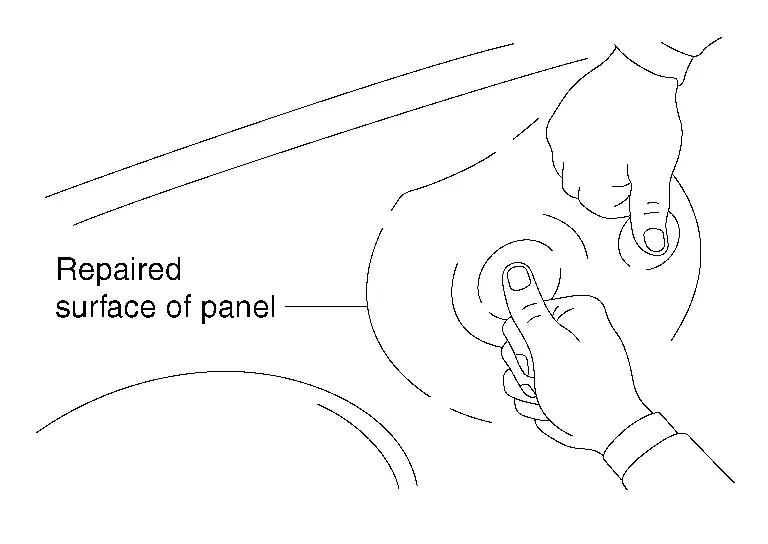
Appuyez sur la surface à réparer en plusieurs endroits.
Le point où la bosse élastique est la plus importante se situe au centre, où l'étirement est maximal. La partie la plus haute du panneau à réparer peut également être considérée comme la partie la plus étirée.
La zone chauffée au chalumeau doit avoir un diamètre d'environ 3 mm à 5 mm (0,12 in à 0,20 in) si la forme du panneau est complexe, et d'environ 6 mm à 15 mm (0,24 in à 0,59 in) si celui-ci est plat.

Léger allongement
Appliquez un tas au dos de la tôle chauffée. Frappez la tôle avec un marteau en bois selon la méthode marteau sur tas, dans l'ordre indiqué sur la figure.
(A) et (B) → 1 à 8 (C) → 9 Allongement excessif

Rétreignez le panneau en commençant par la partie la plus allongée, et progressez vers le bord de la bosse de manière que la surface de la bosse soit plus basse que la surface d'origine.
L'utilisation d'un chalumeau au gaz rend le panneau concave.
Pour corriger cela, frappez la partie concave selon la méthode marteau sur tas afin d'étirer la tôle petit à petit jusqu'à restaurer la surface d'origine.
Appliquez des chiffons humides sur la partie rétreinte du panneau pour la refroidir rapidement.
Correction d'un panneau de carrosserie extérieur déformé
Détermination des dommages du panneau
Les dommages du panneau doivent être examinés attentivement afin de choisir la méthode de réparation la plus appropriée.
(A) sur la figure correspond à la zone déformée plastiquement, et les parties environnantes sont des zones déformées élastiquement.
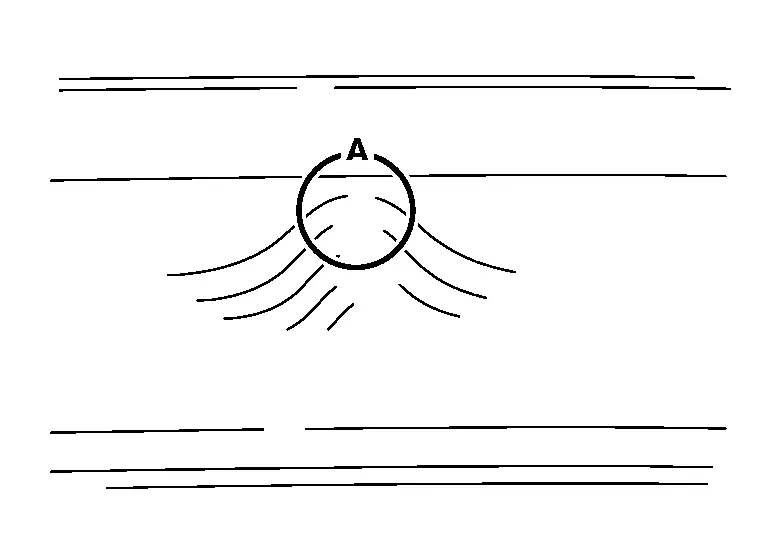
La correction de (A) éliminera automatiquement la déformation élastique.
Supprimer la cause de la bosse peut simplifier l'ensemble de la réparation. La déformation plastique se reconnaît à un pliage net, à une entaille, ou à une peinture fissurée ou décollée.
ANALYSE DE LA DÉFORMATION DE LA TÔLE
(a) Lorsqu'une force extérieure est appliquée, la tôle commence à se déformer. Une déformation élastique se produit autour du point d'application de la force extérieure.
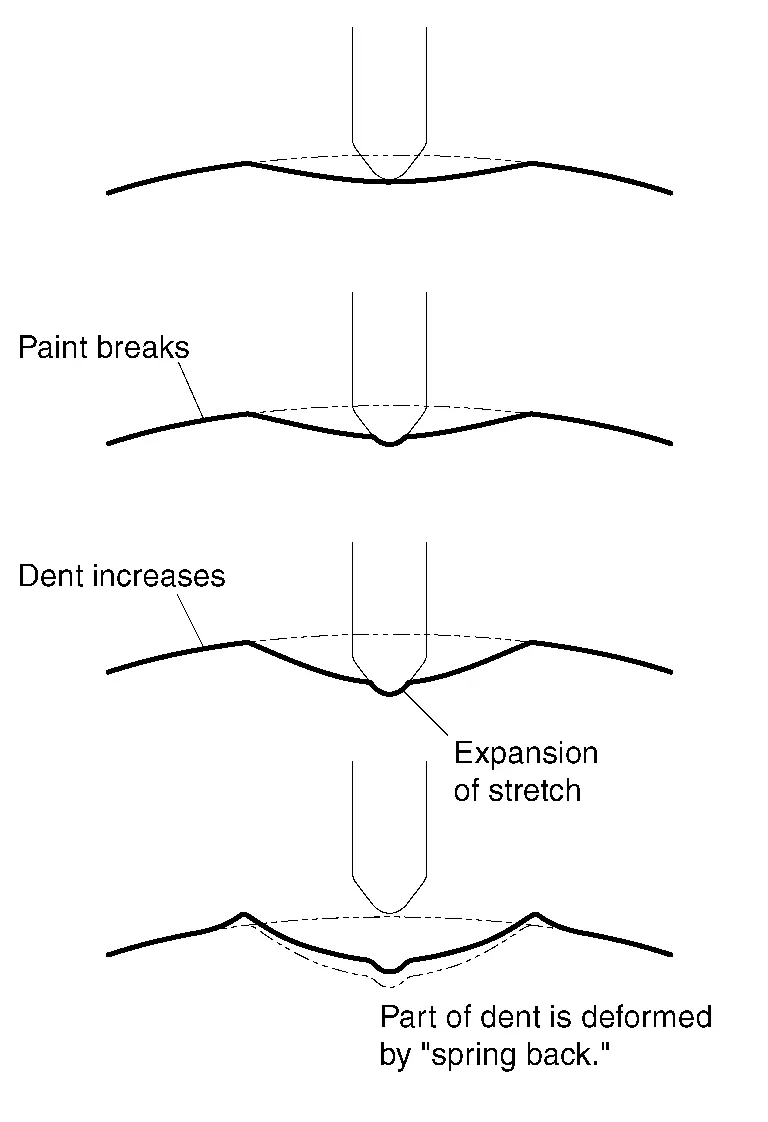
(b) Lorsque la force extérieure augmente, les zones entourant la bosse cèdent sous la pression, et des fissures locales ou de petites ruptures de la peinture apparaissent. Cela indique une déformation plastique.
(c) Si la force extérieure continue d'augmenter, les ruptures autour de la bosse s'agrandissent et la tôle au centre de la bosse s'étire.
(d) Lorsque la force extérieure est supprimée, le « retour élastique » fait remonter la partie déformée plastiquement de la bosse au-dessus de la surface d'origine.
Types de dommages de base
Le premier élément à examiner est la bosse. C'est également le cas lorsque vous réparez une bosse. Vous devez toujours commencer par examiner le dommage. L'élément important à observer est le centre de la bosse. La profondeur de la bosse est la donnée essentielle. Elle vous indique :
La difficulté de la réparation
La durée de la réparation
Le type de méthode de réparation
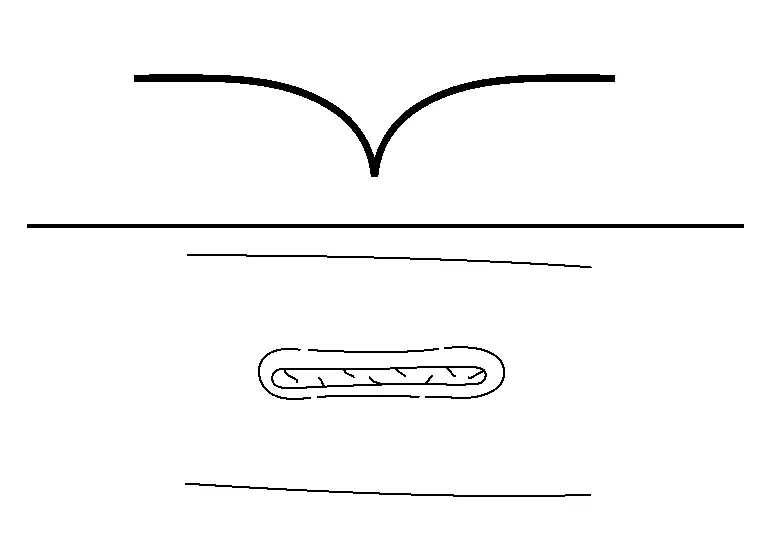
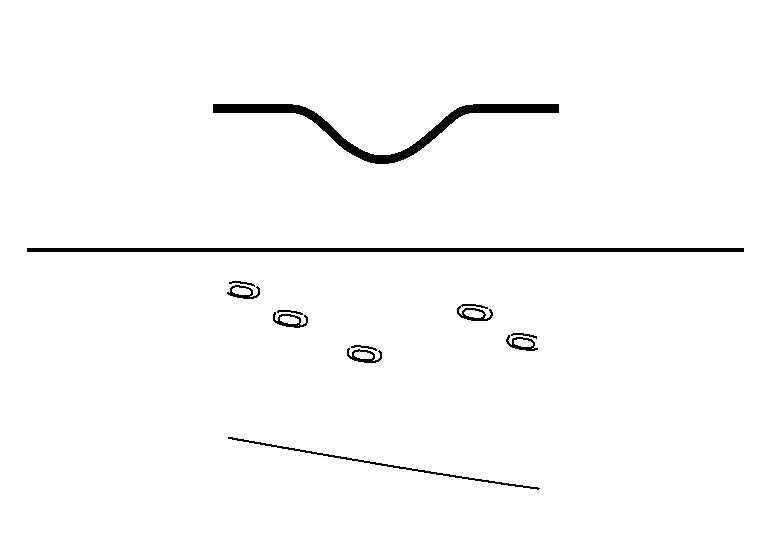
Les bosses présentent de nombreux aspects, mais la profondeur est l'élément le plus important. D'un côté il s'agit de la profondeur, de l'autre de l'acuité, mais dans la plupart des cas une bosse profonde est aussi une bosse nette. En règle générale, il existe deux types de bosses.
Selon le type de bosselure à réparer, tenir compte des informations suivantes :| Bosses nettes | Bosses souples | |
 |
 |
|
| Durée de la réparation : | 2x (deux fois plus de temps que pour les bosses souples) | x |
| Méthode de réparation : | Leviers | Débosselage sans peinture (PDR), système à colle |
| Expérience technique : | Moyenne à élevée | Faible à moyenne |
| Cause du dommage : | Parking, grêle moyenne à grosse | Parking léger, grêle petite à moyenne |
Bosse souple ou peu profonde
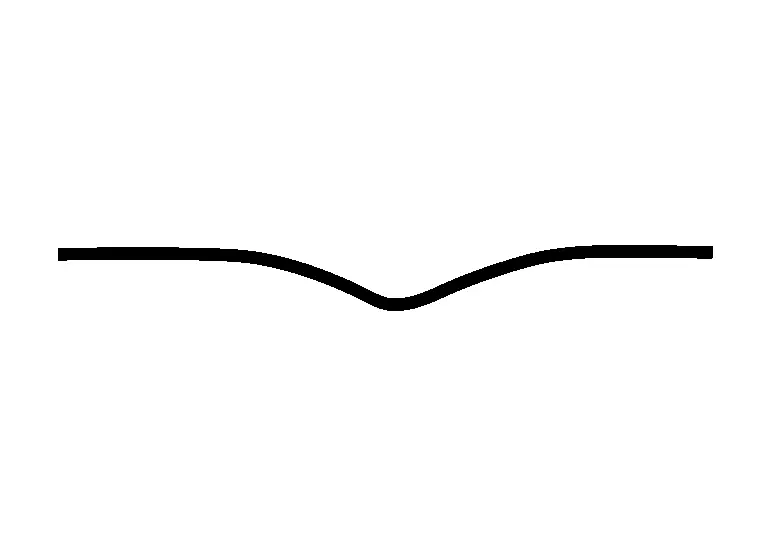
La plupart des bosses peu profondes ont une faible profondeur. On les appelle aussi bosses élastiques.
Bosse nette
Une bosse nette se compose de deux parties : le centre (A), formé par l'objet qui a causé la bosse (métal étiré), et la seconde partie de la bosse (B), résultant de l'énergie du choc.

Énergie du choc
A: Dommage primaire : déformation plastique du centre étiré B: Dommage secondaire : énergie du choc, déformation élastique
La partie extérieure (A) de la bosse se retire rapidement. C'est la partie facile. Le retrait du centre (B) est plus difficile et demande davantage d'expérience.
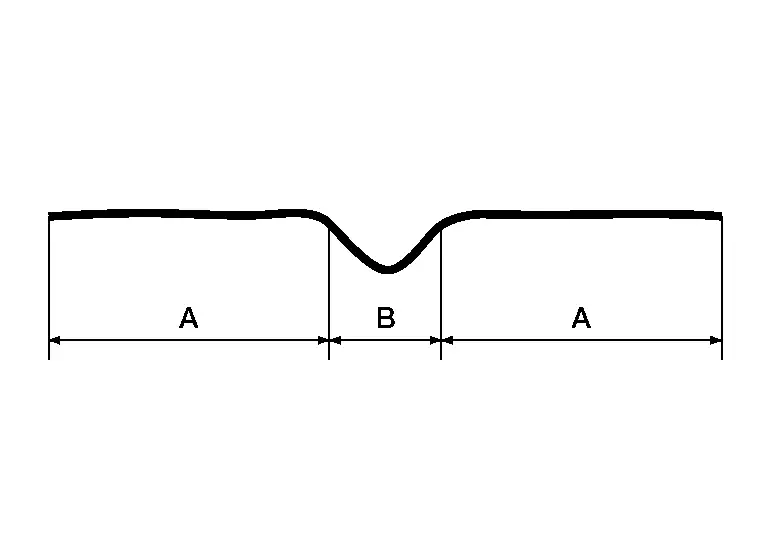
La déformation plastique se forme au centre de la partie (A) de la bosse. La zone environnante reste en déformation élastique.
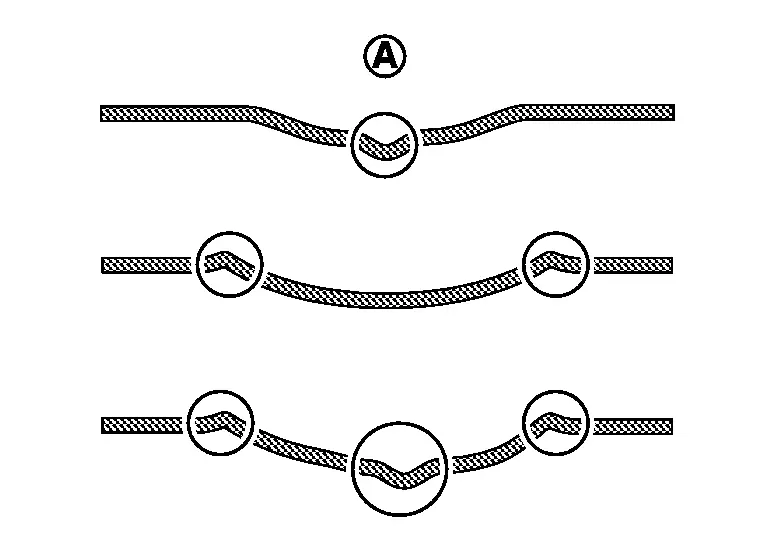
La déformation plastique se produit à un ou plusieurs endroits autour de la bosse. Les autres zones restent en déformation élastique.
Les déformations plastique et élastique sont présentes sur l'ensemble de la tôle endommagée.
Contrôle de la déformation de la carrosserie
Il est difficile de repérer une déformation mineure ou une irrégularité de panneau, en particulier à l'étape finale de la réparation. Cette section explique comment déterminer si un véhicule Nissan Pathfinder présente une légère déformation de panneau.
(1) CONTRÔLE VISUEL
Contrôlez la partie endommagée de la tôle en examinant attentivement la déformation dans la lumière reflétée à la surface.
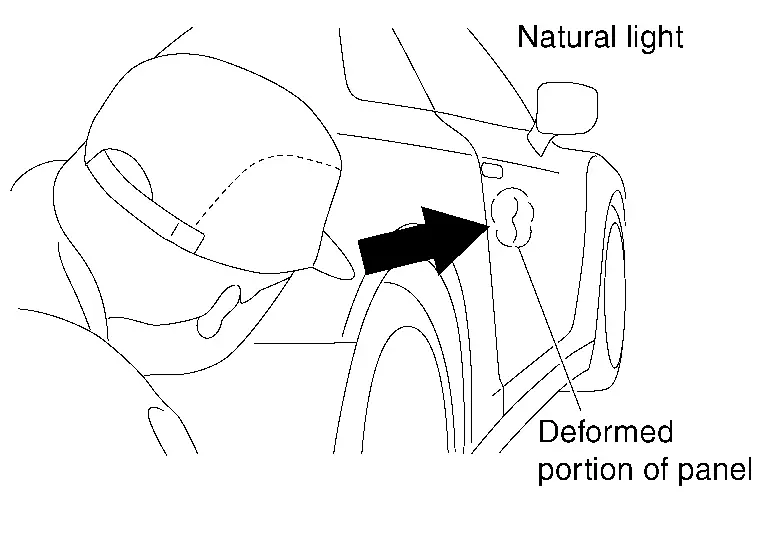
(2) Qu'est-ce que la lumière ? (contraste général)
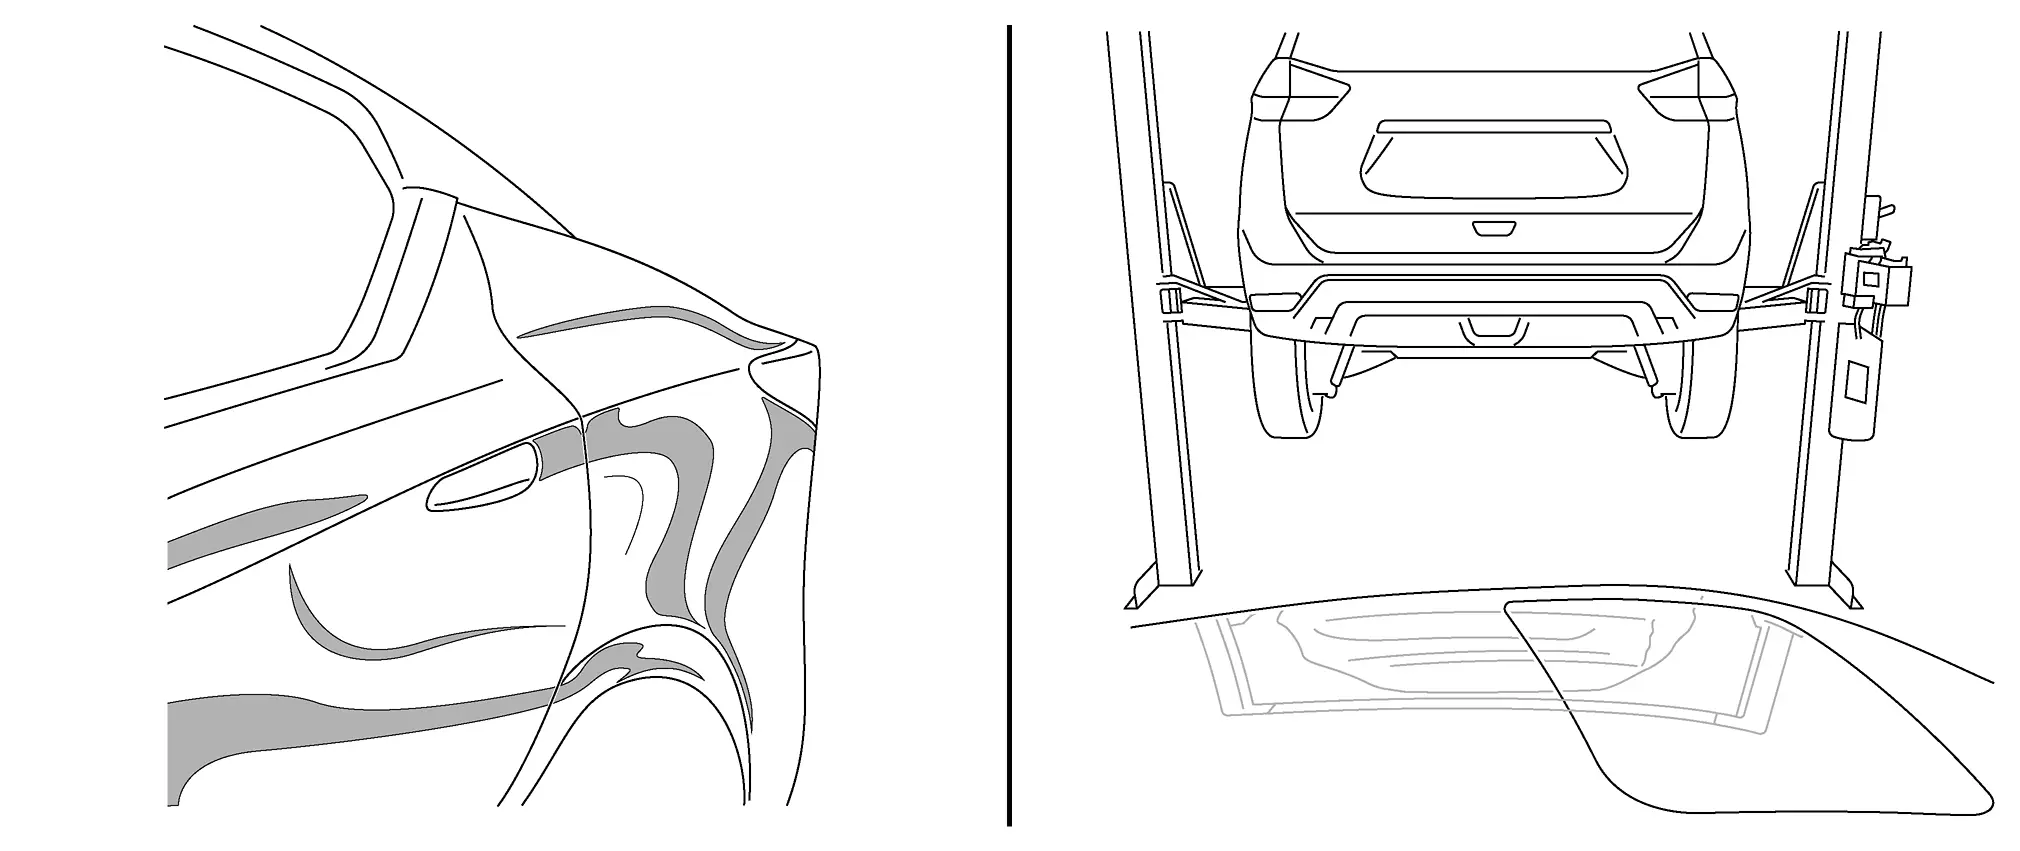
L'une des principales faiblesses consiste à ne pas pouvoir voir l'étendue des dommages et à mal analyser le dommage et le processus de réparation.
Pour cela, il est nécessaire d'observer correctement la tôle.
La base de la lumière est le contraste et une ligne. Plus le contraste est important, mieux vous voyez le dommage. Commencez par utiliser un contraste lumineux à distance pour repérer le dommage. Utilisez ce contraste comme un scanner que vous déplacez sur la surface.
Une fois que vous avez trouvé une bonne ligne de contraste (A), vous pouvez l'utiliser pour voir le dommage avec précision (B). L'idéal est d'utiliser une lampe de type PDR, car elle permet de voir toute l'étendue du dommage.
Commencez par utiliser un contraste lumineux à distance pour repérer le dommage.
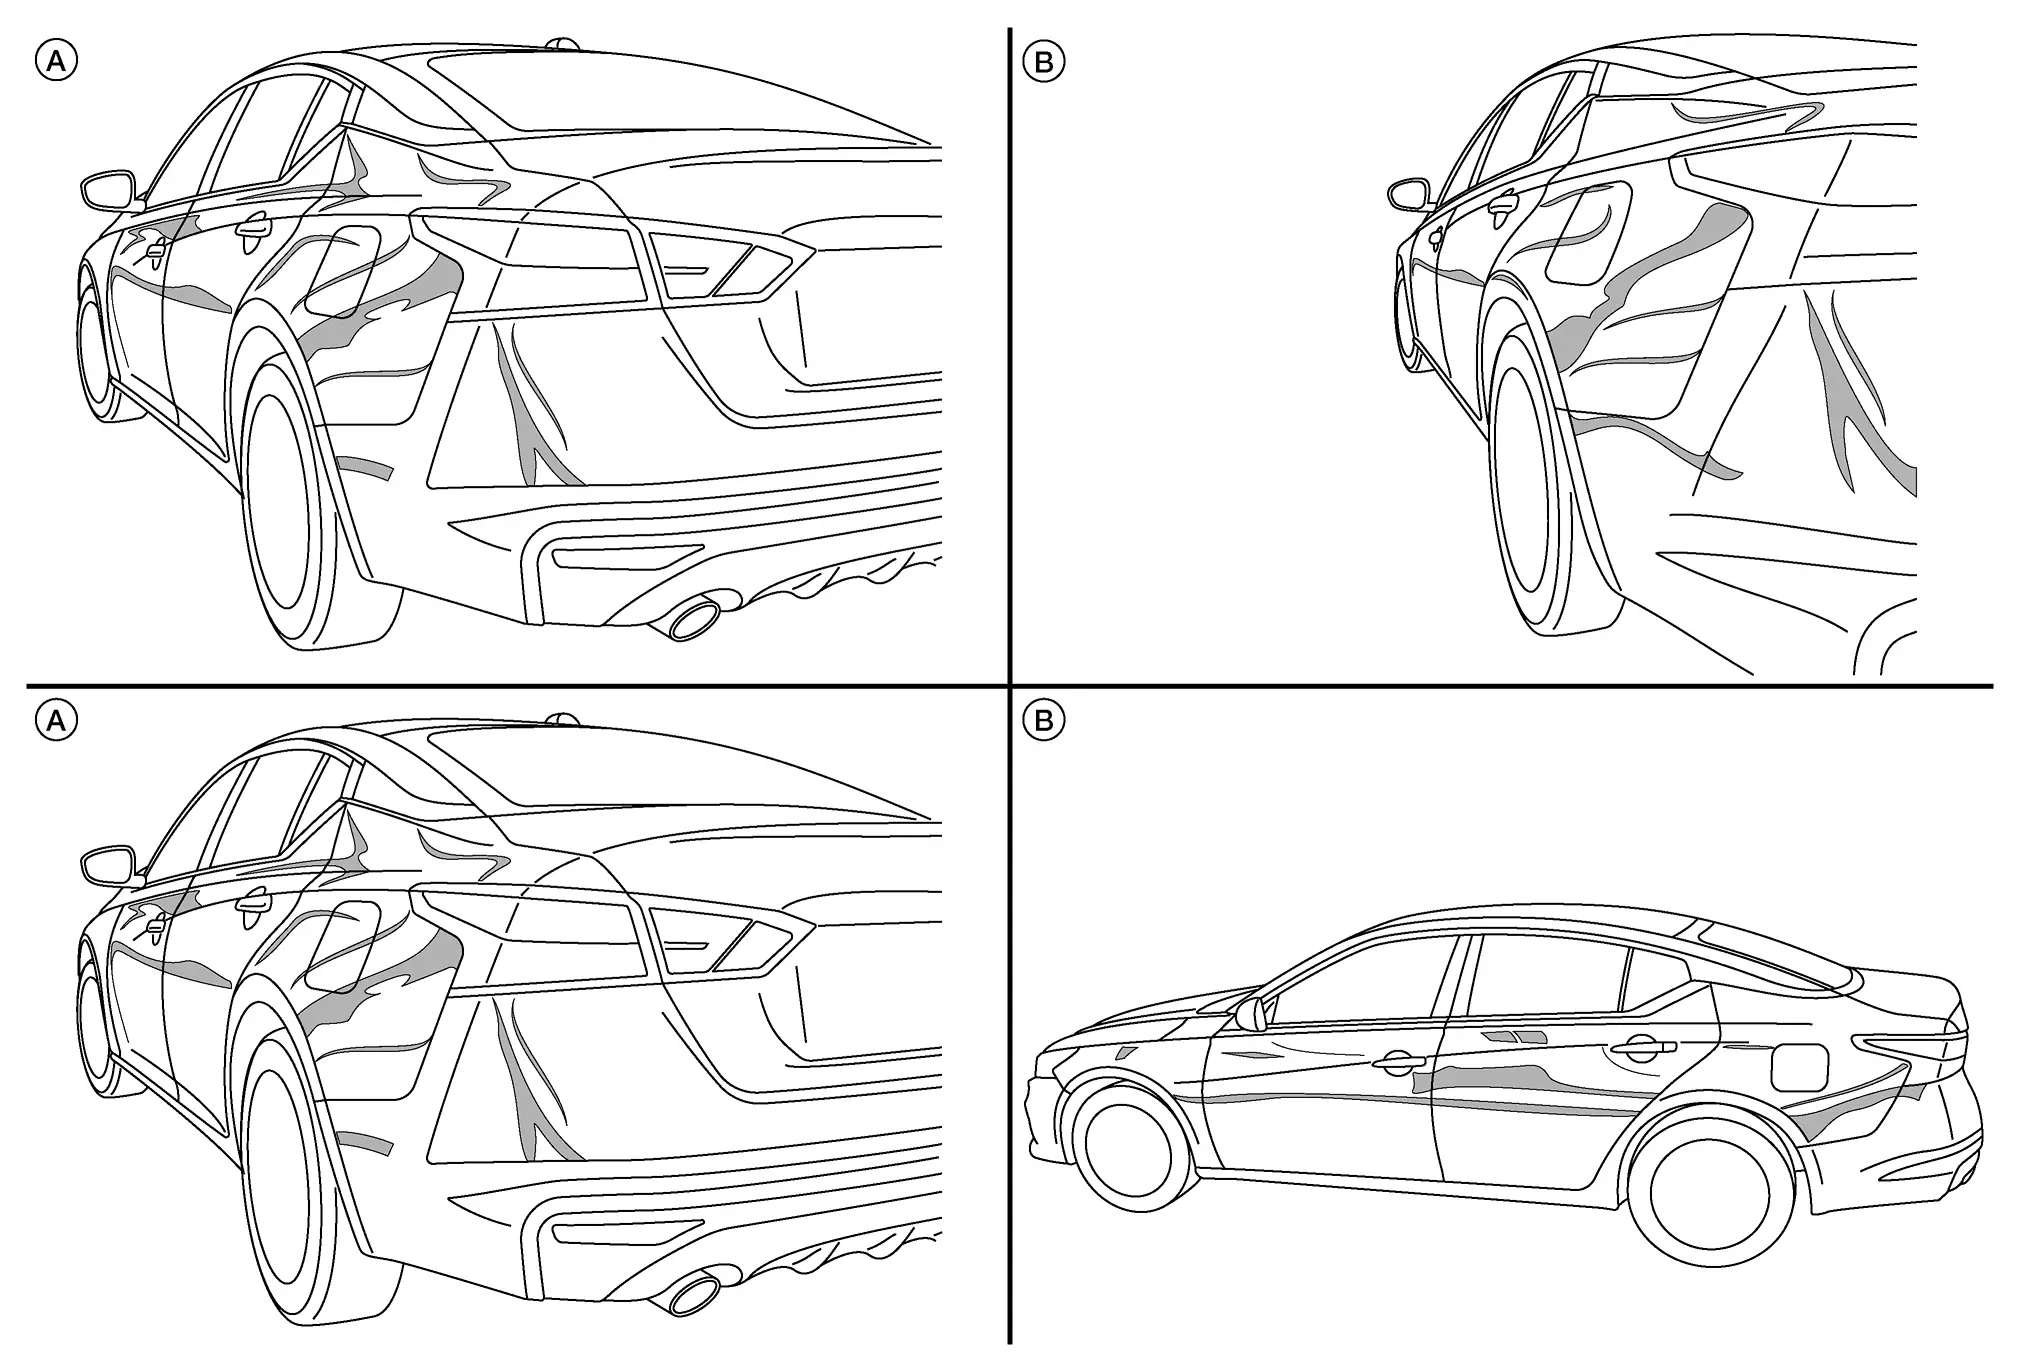
(3) CONTRÔLE AU TOUCHER
Posez légèrement la main sur la surface de la tôle et déplacez-la d'avant en arrière et de droite à gauche pour juger au toucher avec la paume. Faites glisser la main d'une surface non endommagée jusqu'à la partie endommagée, puis jusqu'à la surface non endommagée de l'autre côté.

(4) CONTRÔLE À L'AIDE DE LA LAMPE PDR (DÉBOSSELAGE SANS PEINTURE)
Reportez-vous au support de lampe.
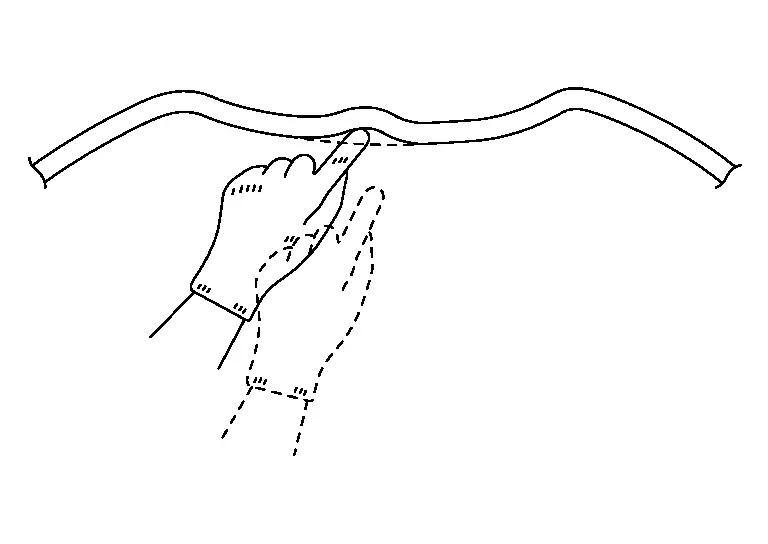
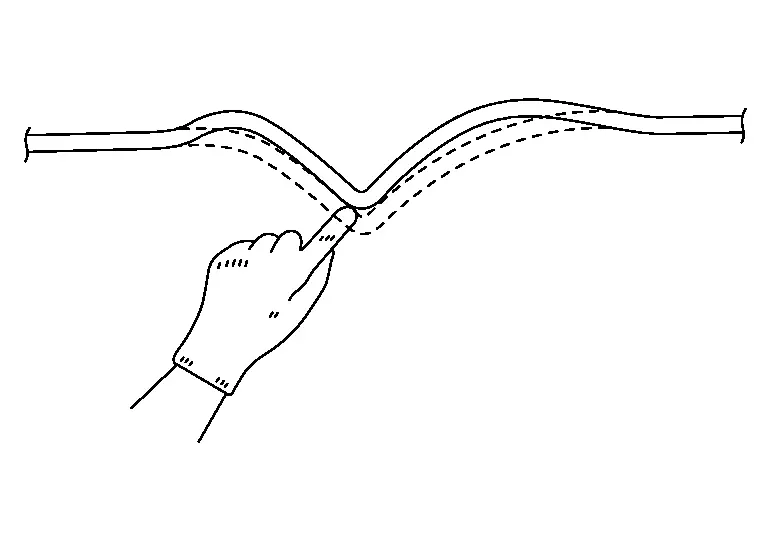
Déformation élastique et déformation plastique
Déformation élastique : si l'on appuie, la partie déformée se déplace ou se déforme davantage.
Déformation plastique : si l'on appuie, la partie déformée reste inchangée et les autres parties se déplacent.
Procédure de réparation de base
(1) LORSQUE LA DÉFORMATION PLASTIQUE SE PRODUIT AU CENTRE DE LA PARTIE ENDOMMAGÉE
(a) À l'aide d'un marteau ou d'un tas, frappez la partie la plus basse de la bosse par l'arrière jusqu'à ce qu'elle soit plane.

(b) En utilisant la méthode marteau hors tas, comme indiqué sur la figure, relevez la partie concave et abaissez la partie convexe.

Lissez ensuite la surface un peu plus bas que l'origine. À l'aide d'un marteau en bois et d'un tas, corrigez les irrégularités de la tôle.
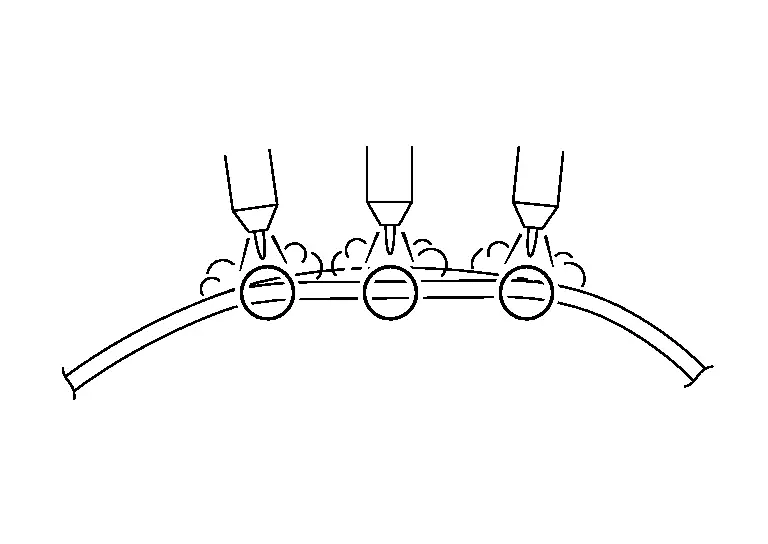
(c) La présence d'une déformation plastique se détermine par la tôle étirée. La surface d'origine peut être restaurée en rétractant cette partie au chalumeau à gaz.
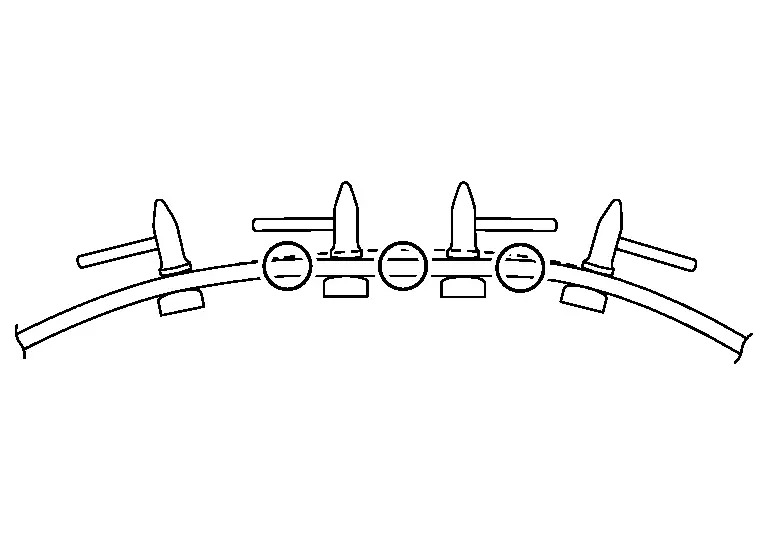
(d) Utilisez un marteau et un tas selon la méthode marteau sur tas. Étirez la tôle en frappant la zone extérieure de la partie endommagée. L'ensemble de la surface de la tôle doit être légèrement plus haut que la surface d'origine. Notez que, dans ce cas, la partie étirée de la tôle ne doit pas être frappée au marteau.
Si la partie concave est peu profonde et que la face de travail du marteau en bois lui correspond, la réparation peut être achevée rapidement en rétractant directement la partie au chalumeau à gaz.
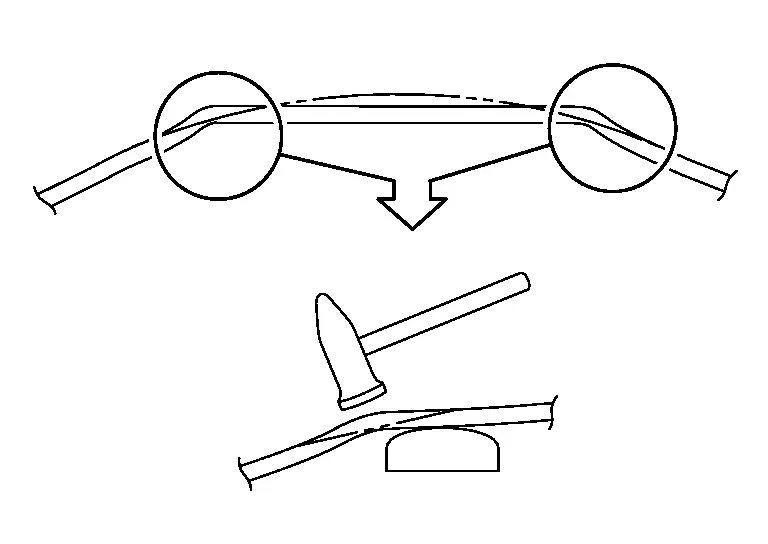
(2) LORSQUE LA DÉFORMATION PLASTIQUE EXISTE AUTOUR DE LA PARTIE ENDOMMAGÉE
(a) Placez le tas à l'arrière de la tôle, dans la zone de déformation élastique. Frappez la zone de déformation plastique au marteau de sorte que la zone de déformation élastique soit plus basse que la surface d'origine.

(b) Réparez la partie en déformation plastique selon la méthode marteau hors tas. Si un marteau de retrait est disponible, la partie étirée peut être facilement rétractée.
(3) LORSQUE LA DÉFORMATION PLASTIQUE EXISTE AU CENTRE ET AUTOUR DE LA PARTIE ENDOMMAGÉE
(a) À l'aide d'un marteau et d'un tas, aplanissez la partie la plus basse (A) où se trouve la déformation plastique, de sorte que la surface aplanie ne soit pas plus haute que la surface d'origine.
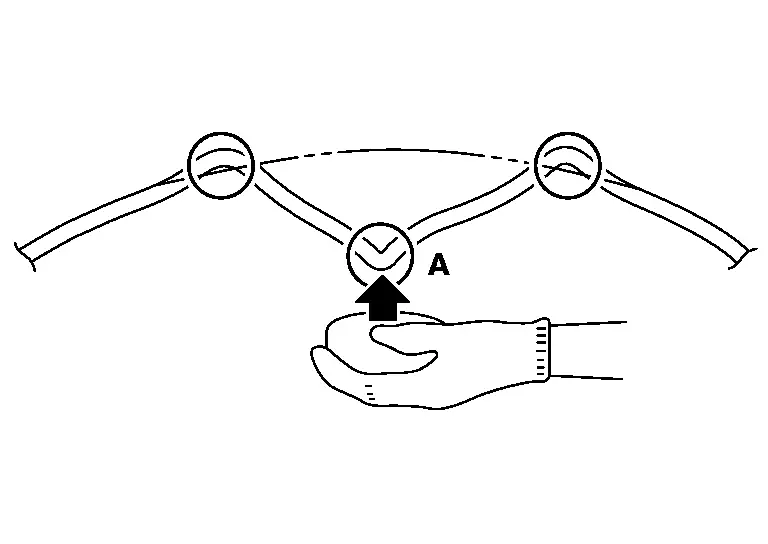
(b) Aplanir les points les plus hauts (B) où il existe une déformation plastique.
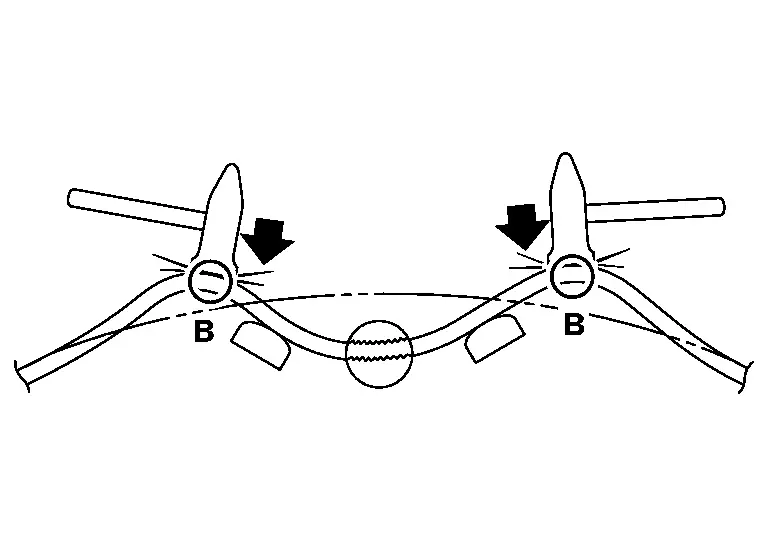
(c) Aplanir la partie (A) pour que la surface du panneau ne soit pas plus haute que la surface d'origine.
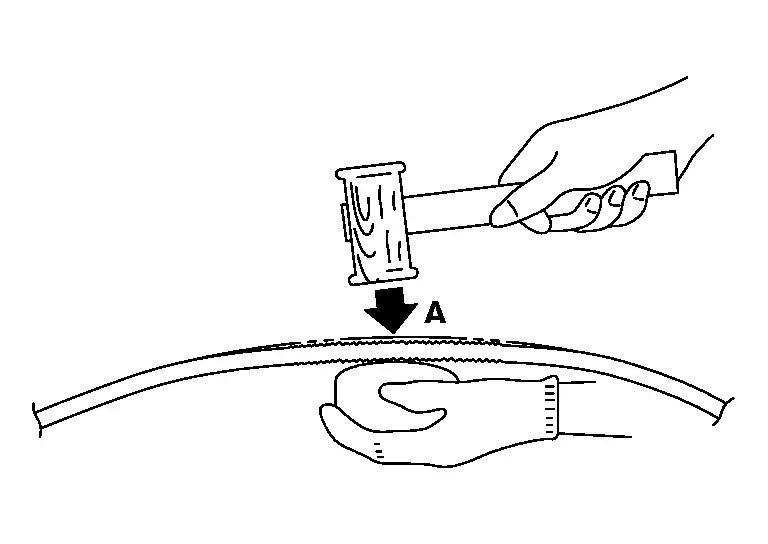
Corriger les irrégularités à l'aide d'un marteau en bois et d'un tas. Si le panneau a été étiré, réparer par retreint.
(4) CORRECTION DE LA DÉFORMATION DU PANNEAU
(a) Une déformation du panneau se produit lors de la réparation d'un dommage sur le panneau. Le panneau est déformé dans la plage de déformation élastique. Si on appuie avec un doigt, la zone déformée se courbe vers l'intérieur et vers l'extérieur. Des irrégularités du panneau couvrant une large zone en dehors de la partie réparée peuvent également indiquer une déformation du panneau.
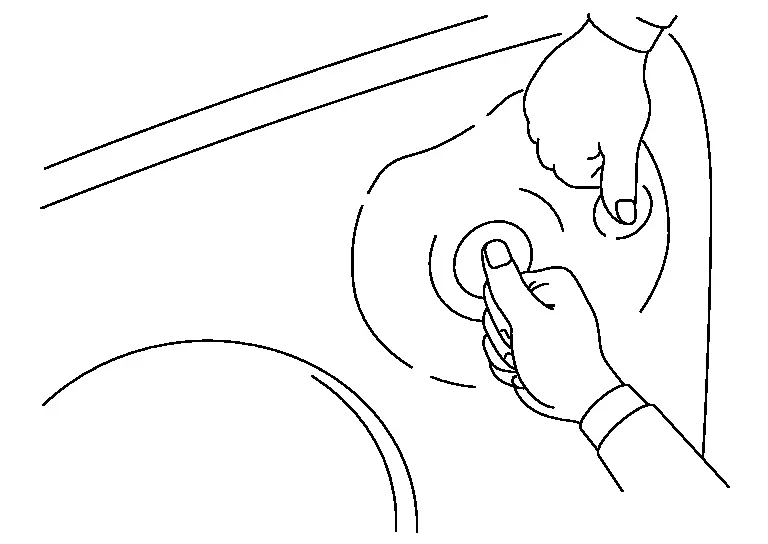
(b) Cause de la déformation du panneau
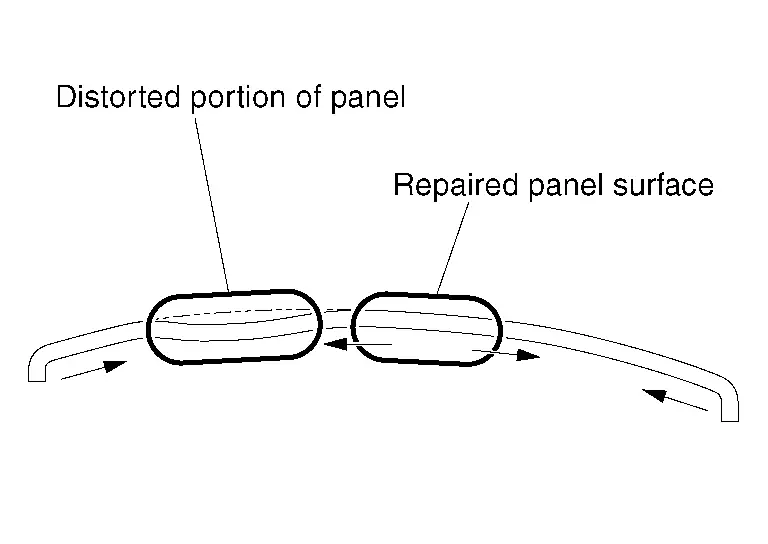
Les contraintes de dilatation dues à la réparation du dommage restent confinées à l'intérieur du panneau, car la zone extérieure est pliée et écrouie. Le panneau ne peut donc pas se dilater. La contrainte se libère sous forme de déformation du panneau.
(c) Comment corriger la déformation du panneau
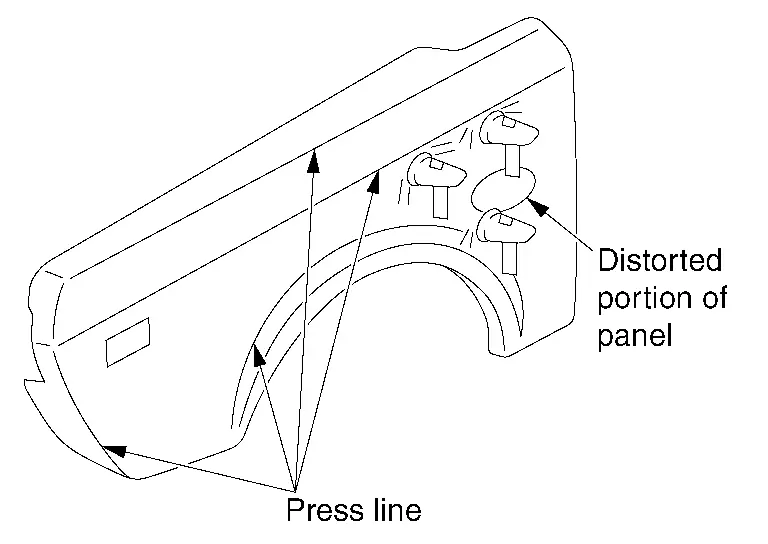
La déformation du panneau peut être supprimée en retreignant la partie étirée ou en étirant le côté de la ligne de pliage à l'aide de la méthode marteau-tas.
La procédure de réparation de l'aile avant est expliquée ci-dessous :
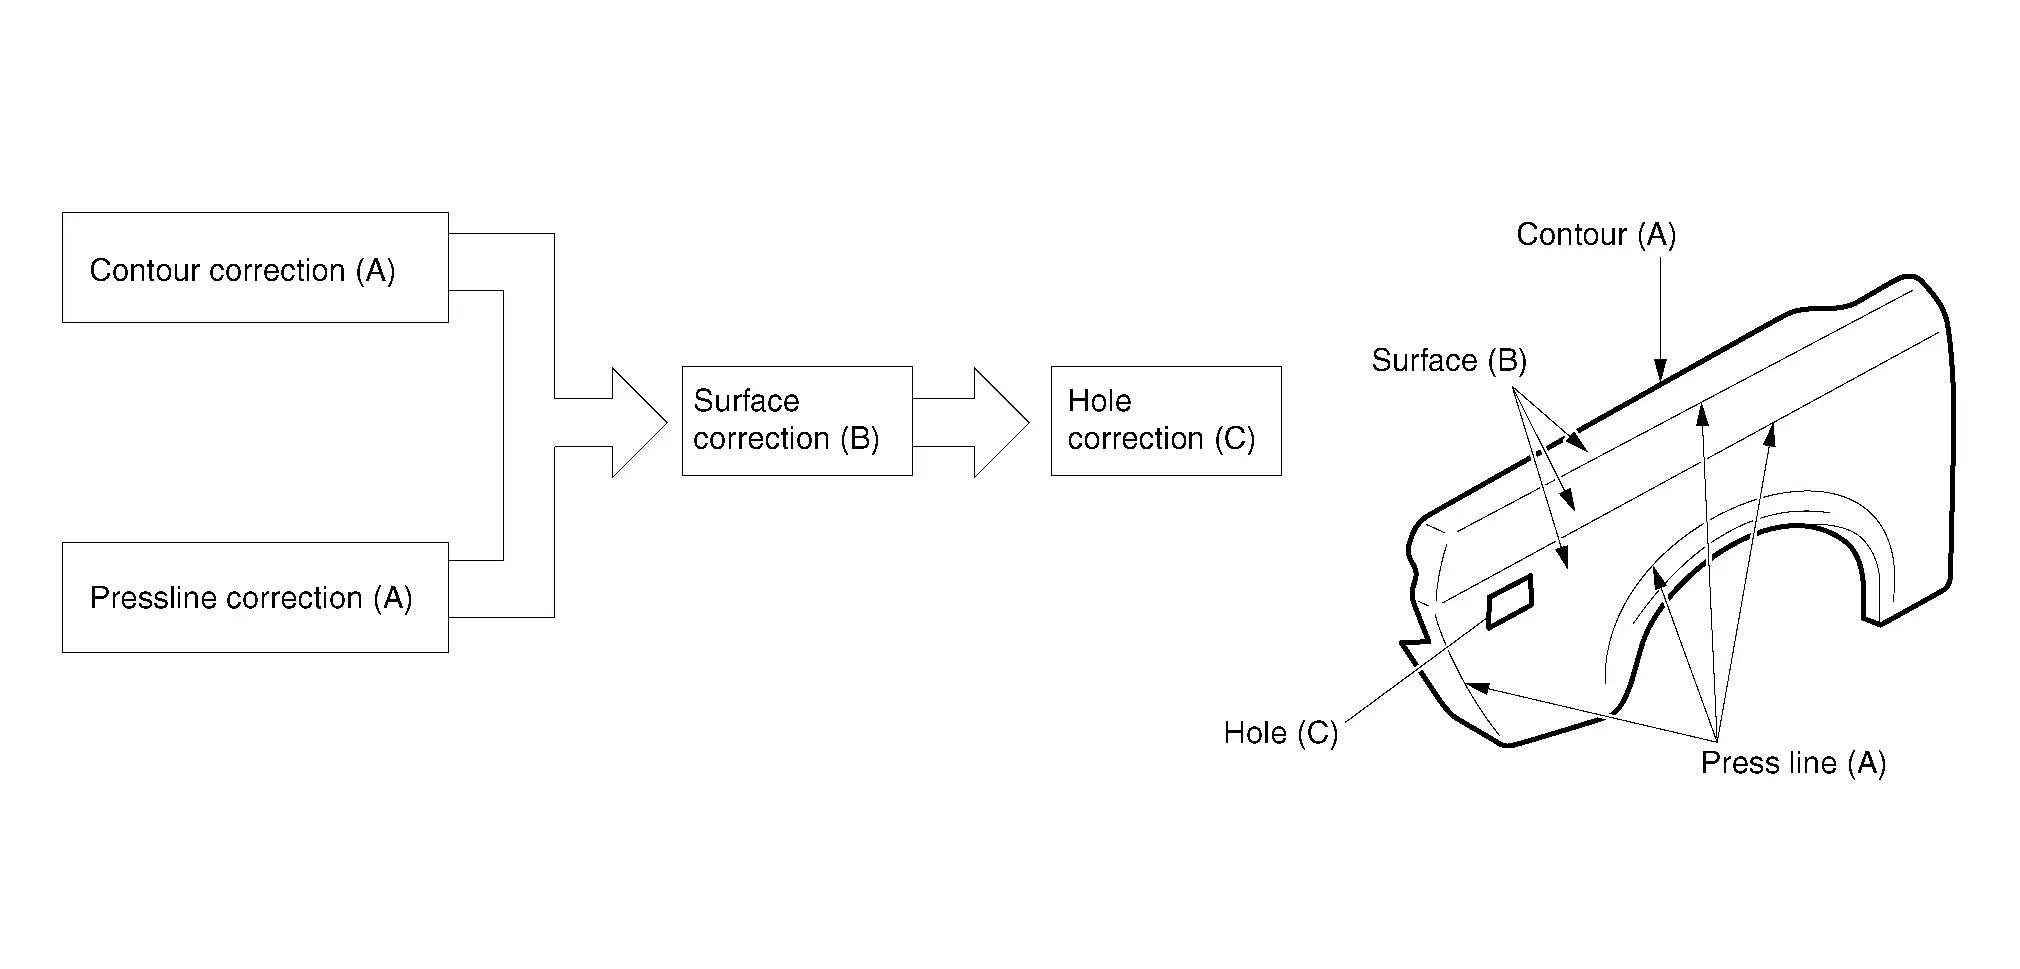
Lors de la réparation du panneau de carrosserie, la peinture et la cire anticorrosion doivent être entièrement retirées de la zone endommagée par ponçage.
Débosselage sans peinture
Débosselage sans peinture
Le débosselage sans peinture est une technique de réparation des panneaux. Cette technique permet de réparer les irrégularités des panneaux extérieurs peints sans endommager la surface peinte.
Vérification du panneau
Il n'est pas possible de corriger toutes les parties convexes/concaves par débosselage sans peinture.
Pour chaque zone de réparation, il faut vérifier si les pièces doivent être déposées/reposées et si les outils peuvent être introduits.
Lors de la vérification de la zone convexe/concave, déterminer si le débosselage sans peinture est possible. Il est également important de définir la méthode de réparation la plus adaptée.
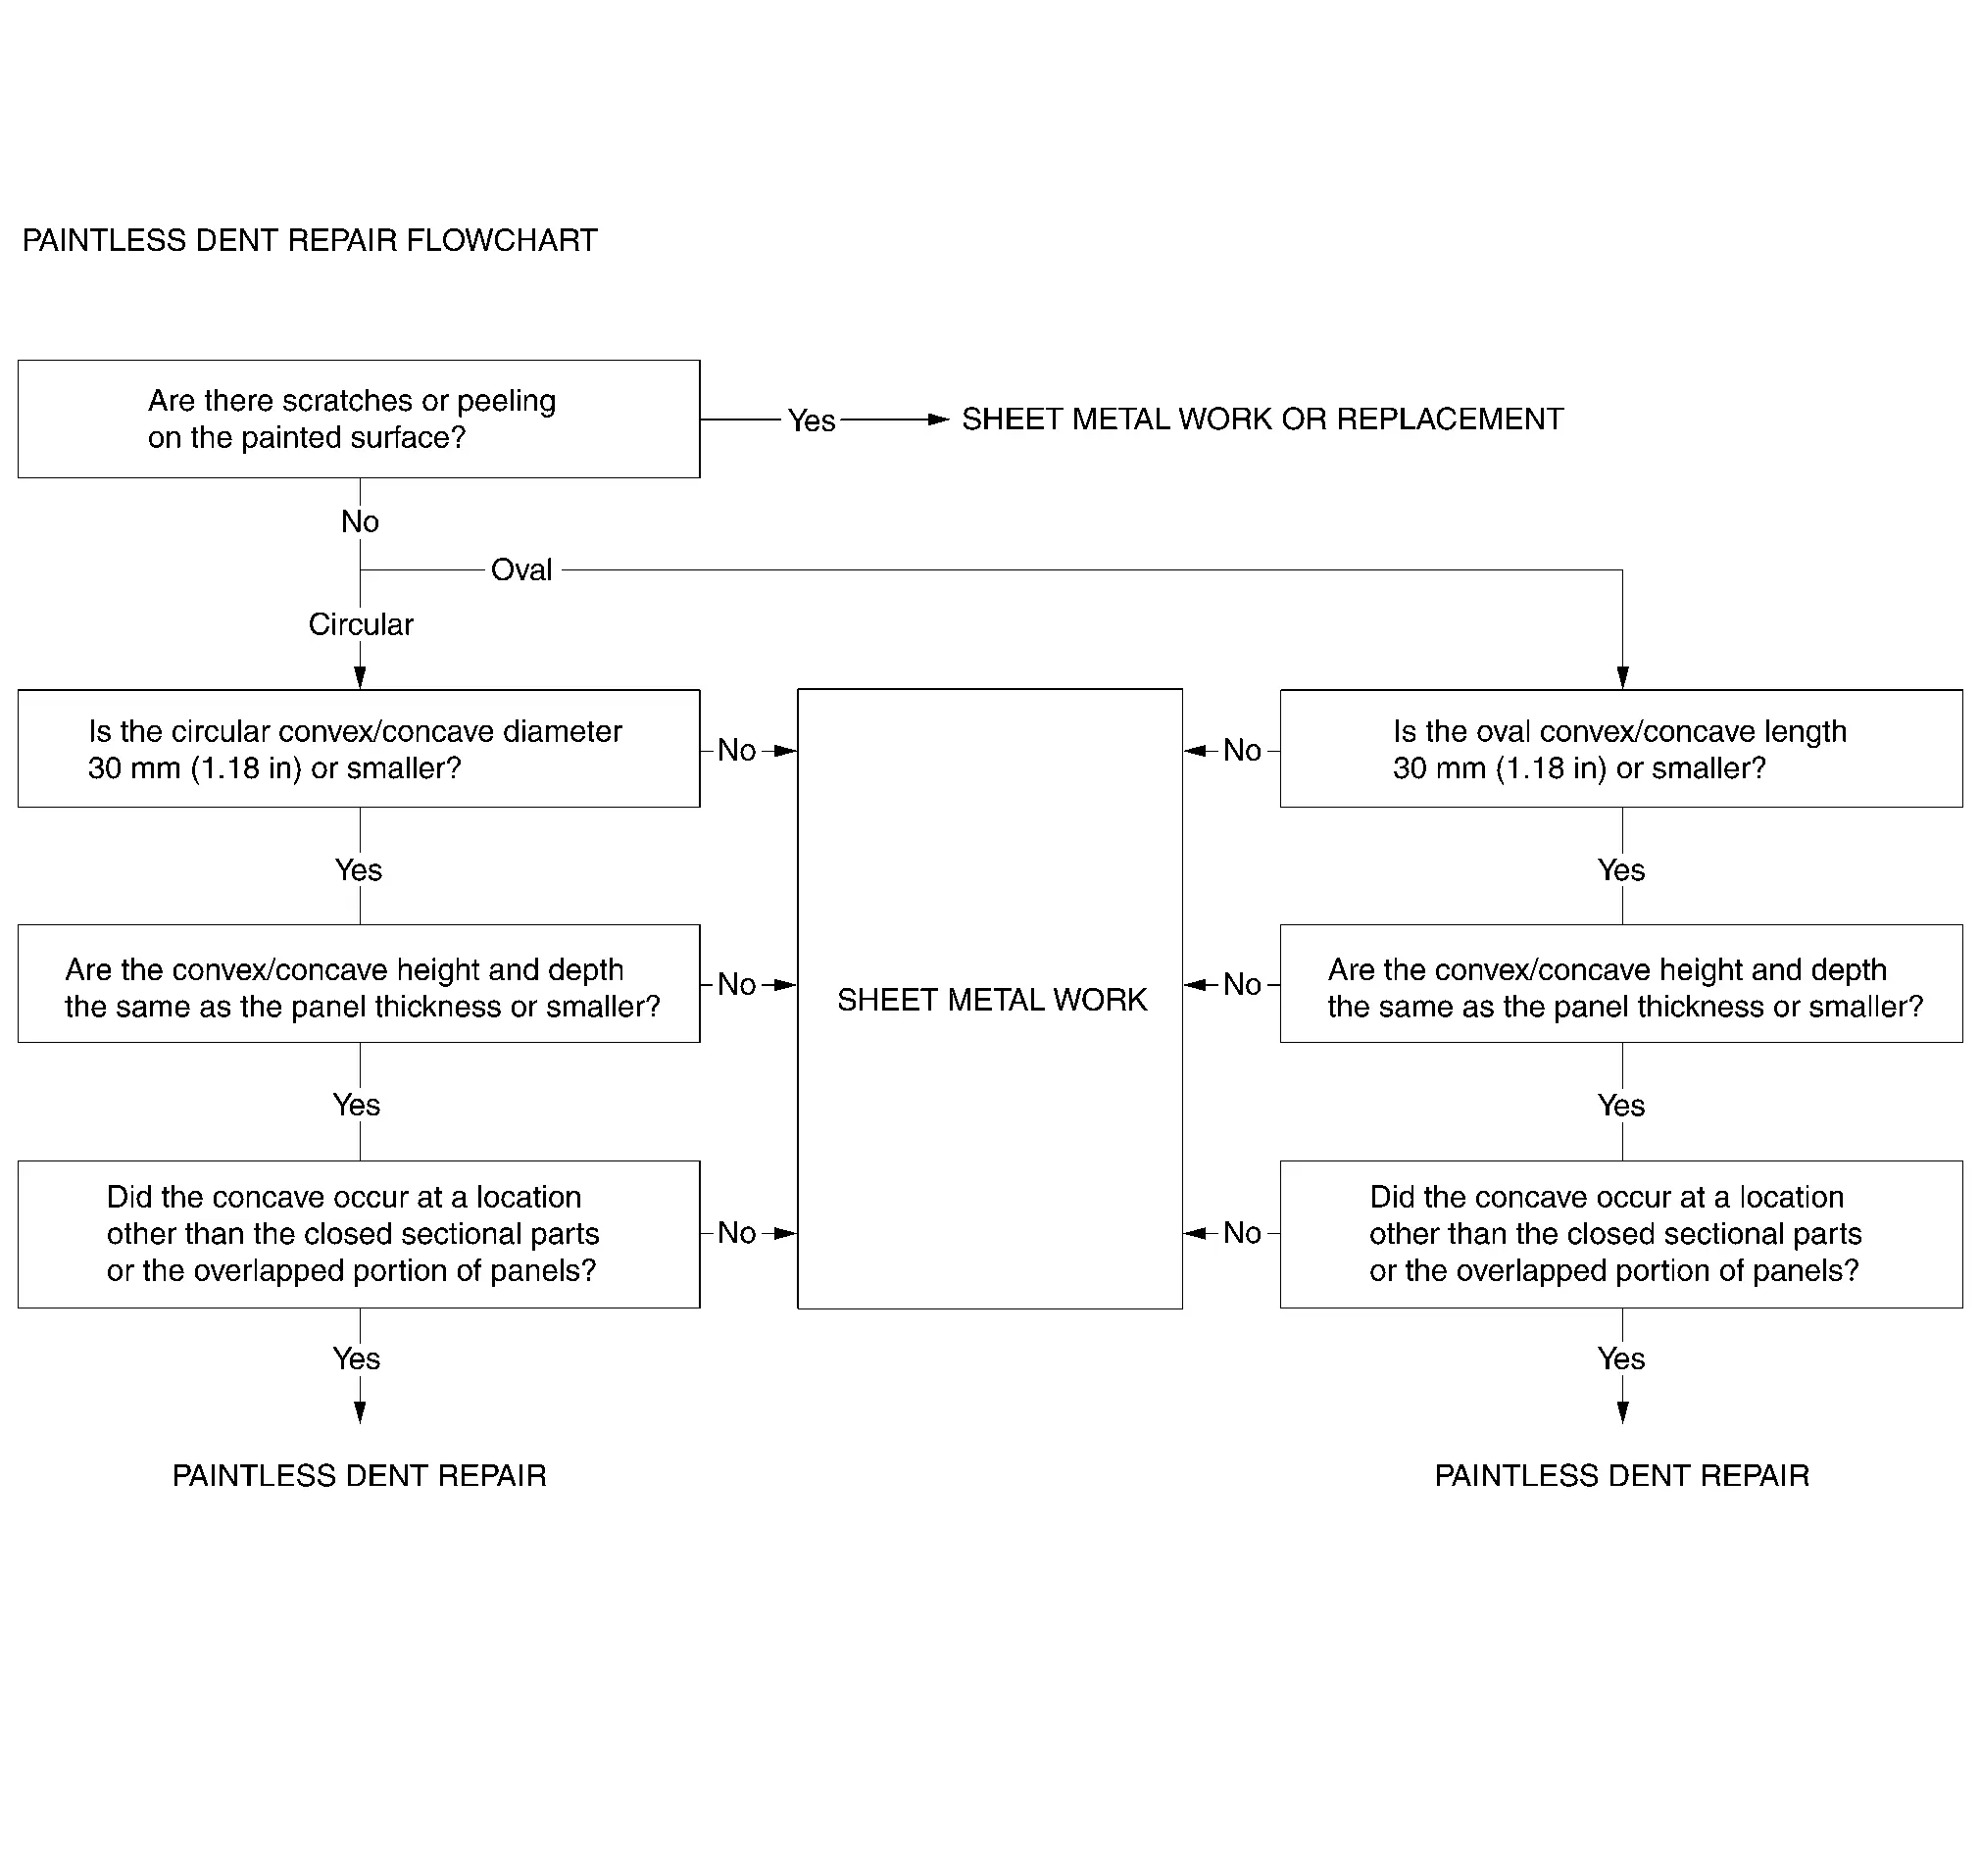
| Exemple de bosselure/creux circulaire | Exemple de bosselure/creux ovale |
|---|---|
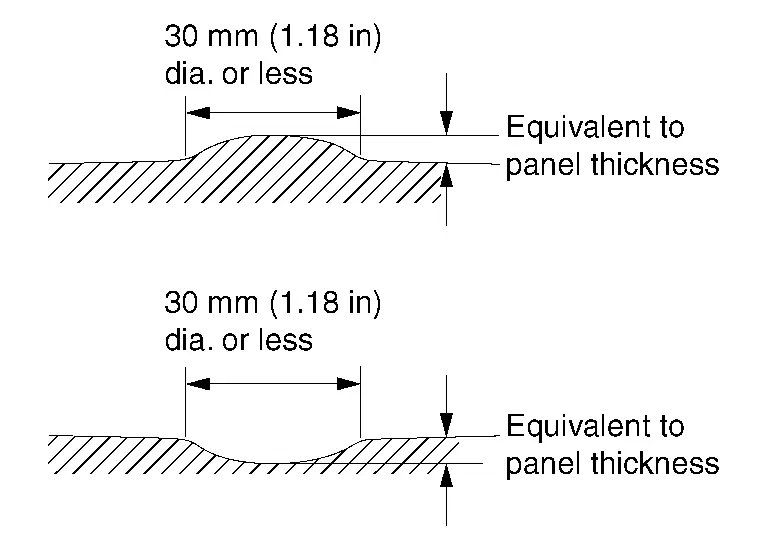 |
 |
Support d'éclairage
Au fil des années, le système d'éclairage est passé d'un seul néon à plusieurs lignes, puis au réflecteur lumineux.
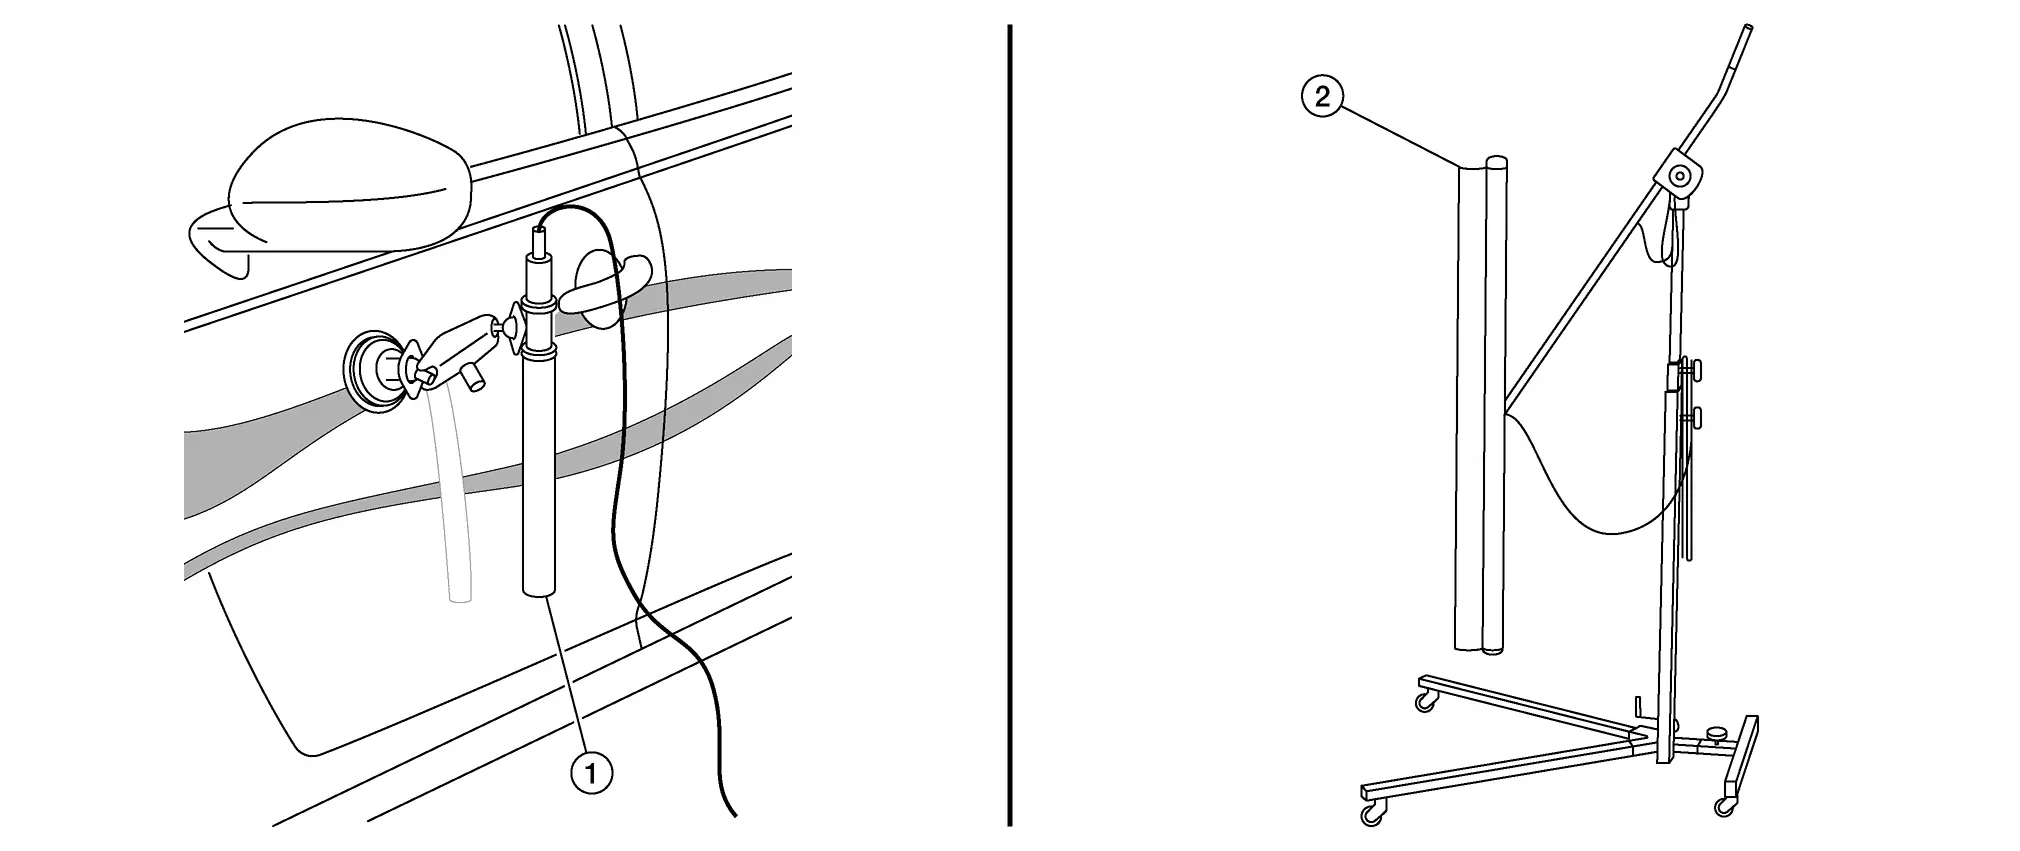
| Petit éclairage (1) | Grand éclairage (2) | ||
| Avantage | Inconvénient | Avantage | Inconvénient |
|
|
|
|
La plupart des professionnels utilisent un grand éclairage en raison de ses nombreux avantages.
Position de l'éclairage : 3 points
Plusieurs aspects doivent être pris en compte pour le réglage de l'éclairage. C'est le principal point de difficulté pour les débutants. Cela paraît simple, mais ce n'est pas le cas. Nous examinons trois aspects du réglage, essentiels à la réussite d'une réparation correcte.
Distance (angle)
Les débutants placent souvent l'éclairage trop près.
Il n'existe pas de distance précise pour le positionnement. Lors d'une réparation, l'éclairage doit toujours être placé à deux distances. D'abord près, pour mieux voir l'outil et pouvoir observer l'intérieur du bossage. Cependant, si le bossage est trop profond ou trop grand, le centre du dommage ne peut pas être vu dans le reflet de la lumière.
Distance normale : première position
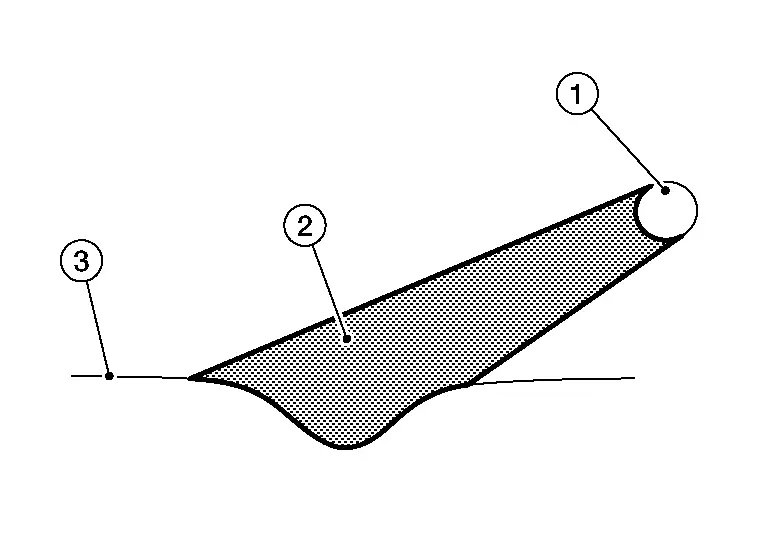
- :Source lumineuse
- :Éclairage
- :Surface
Distance de finition : deuxième position pour la finition
Lors des étapes de finition de la réparation, l'éclairage doit être placé à cette distance, car il met bien mieux en évidence les petites imperfections et la zone générale.
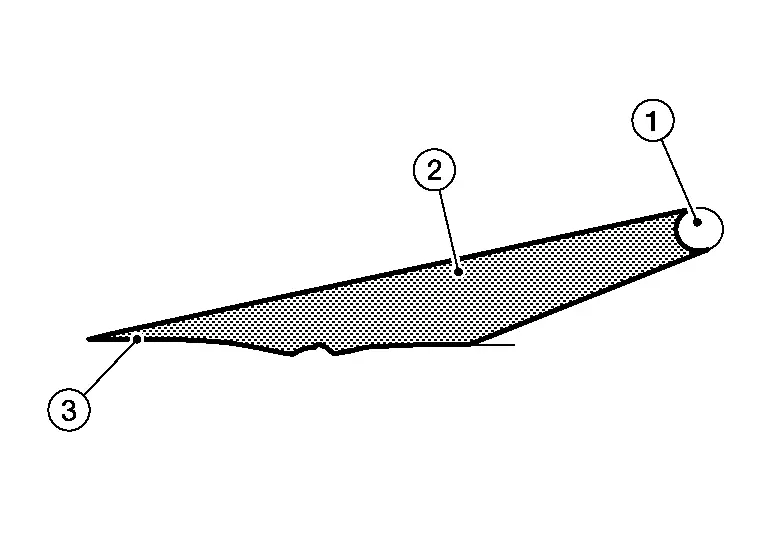
- :Source lumineuse
- :Éclairage
- :Surface
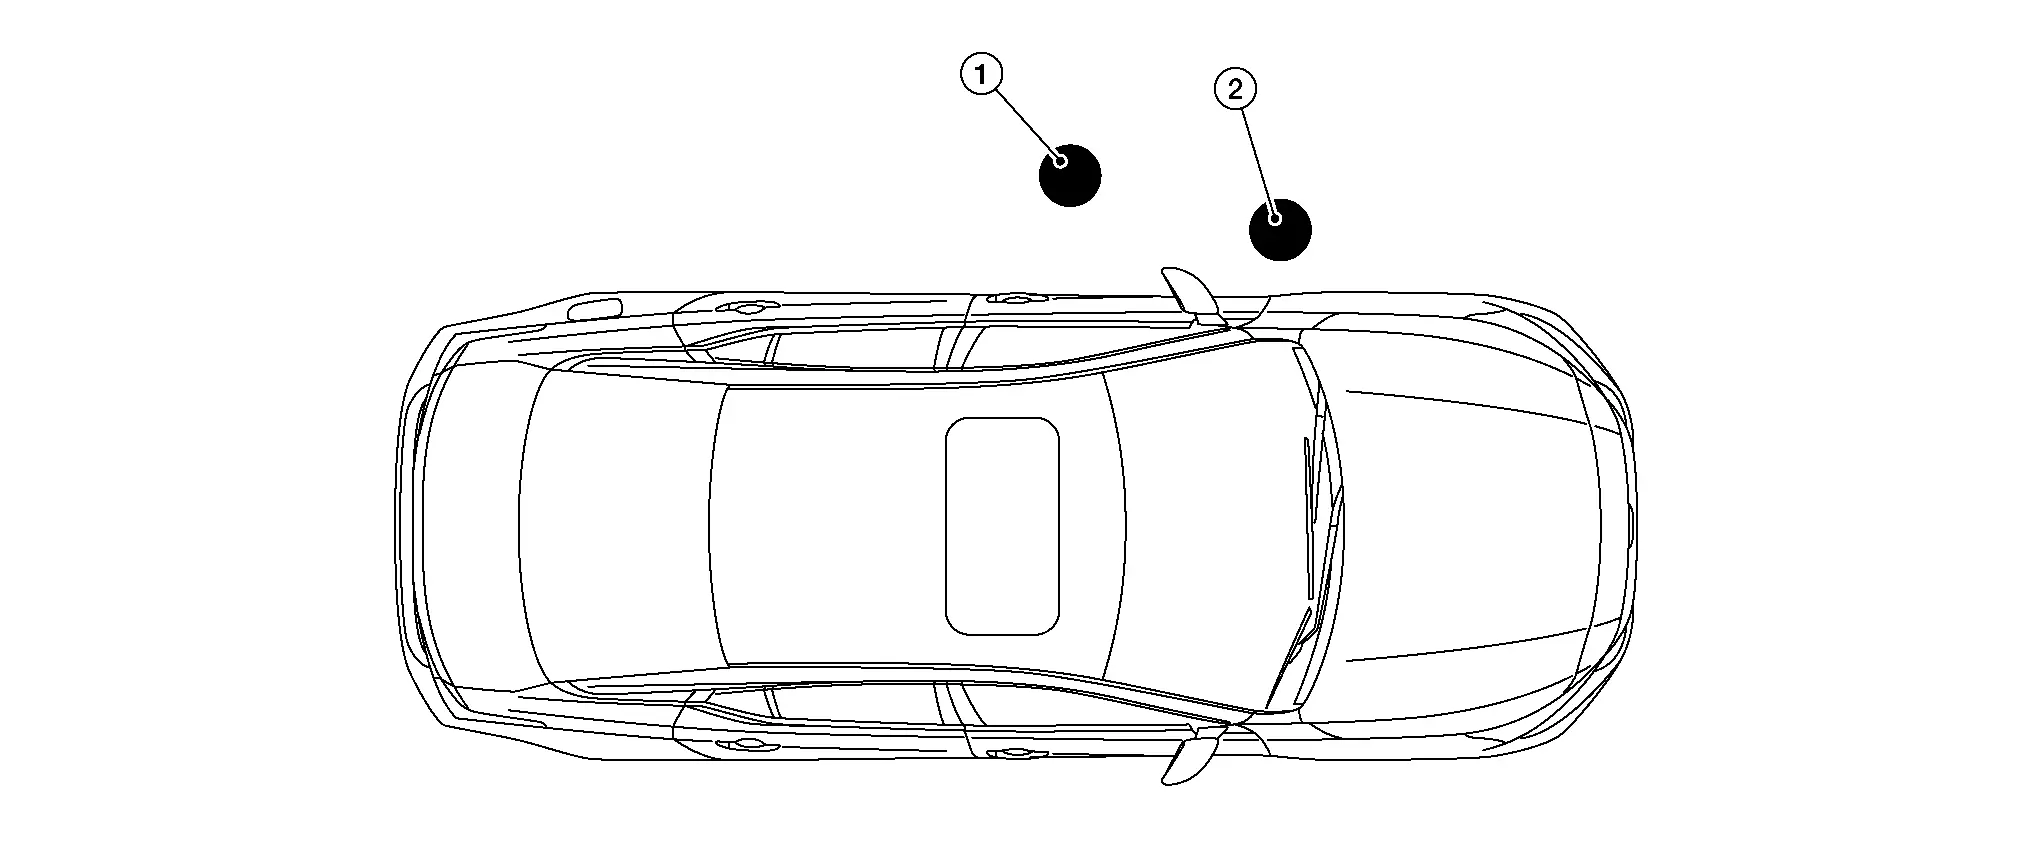
- :Position normale ou de départ
- :Position de finition
Position parallèle de l'éclairage
Veiller toujours à ce que l'éclairage (1) soit parallèle à la surface (2) à réparer.
Surface supérieure ou plane
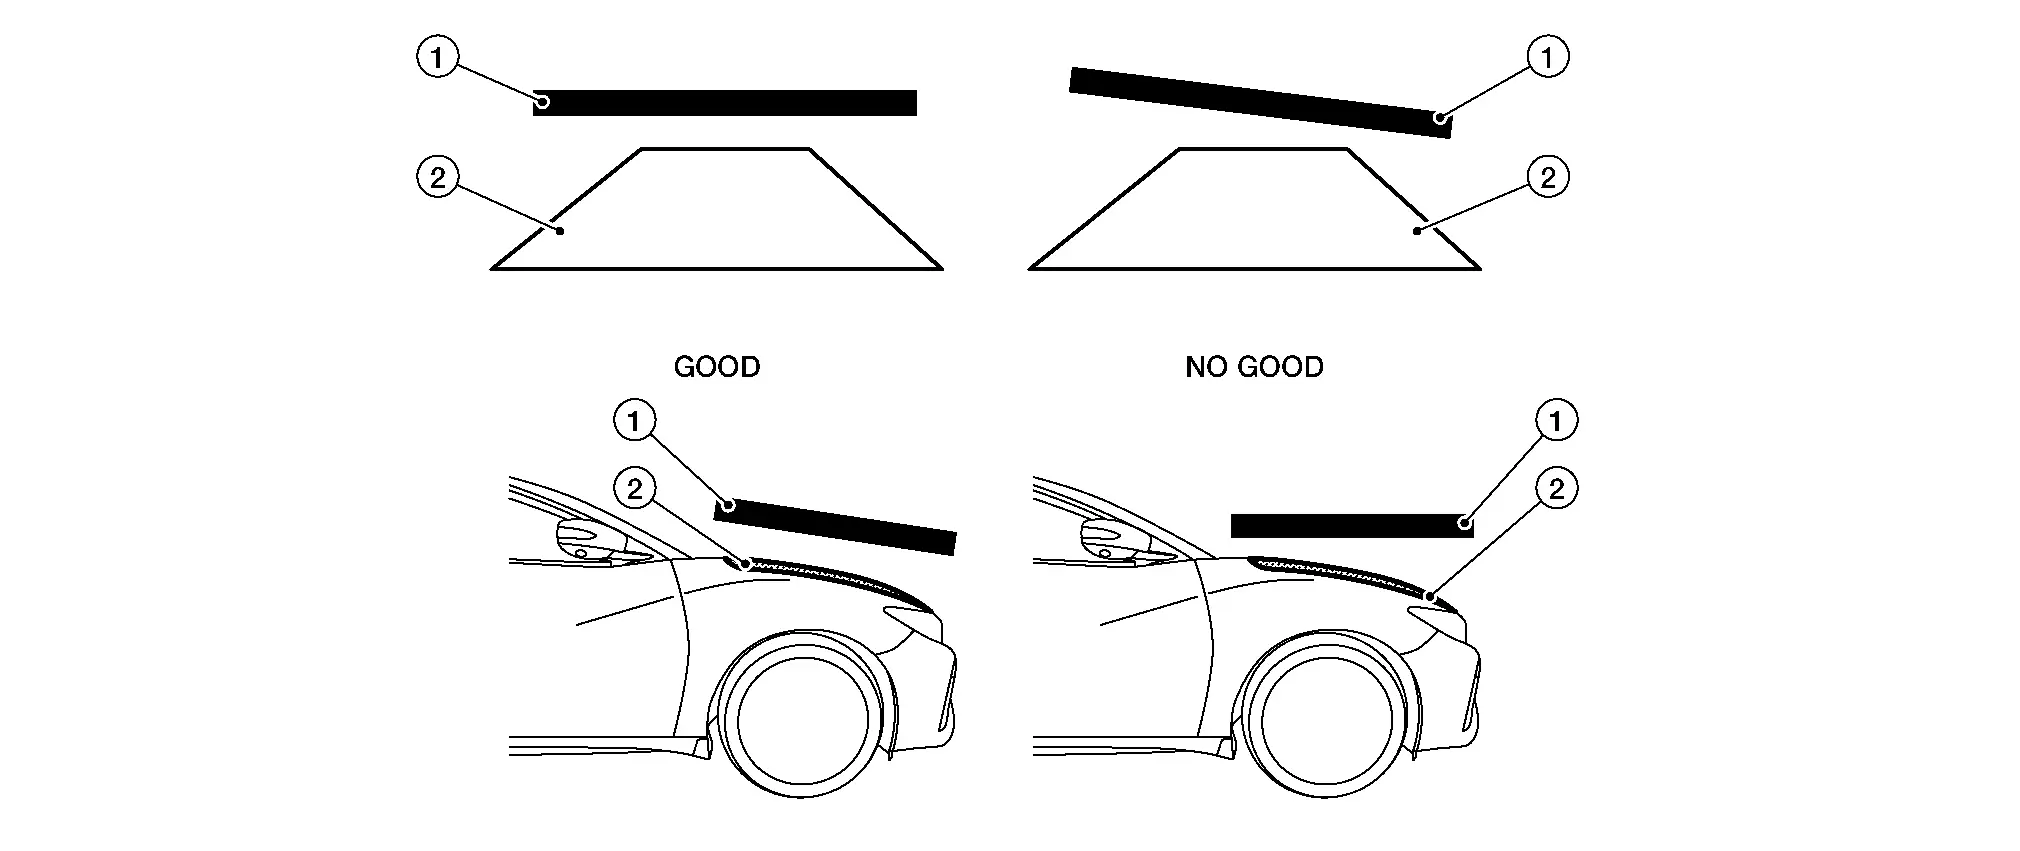
Surface latérale ou courbe

- :Source lumineuse sur une surface courbe
- :Source lumineuse sur une surface latérale
- :Surface
Idéalement, le système d'éclairage utilisé doit pouvoir être facilement réglé pour épouser le profil de la carrosserie.
Tenir compte du sens de pliage du métal.
Si le panneau ou la zone est plat, le sens de réparation du bossage n'a pas d'importance.
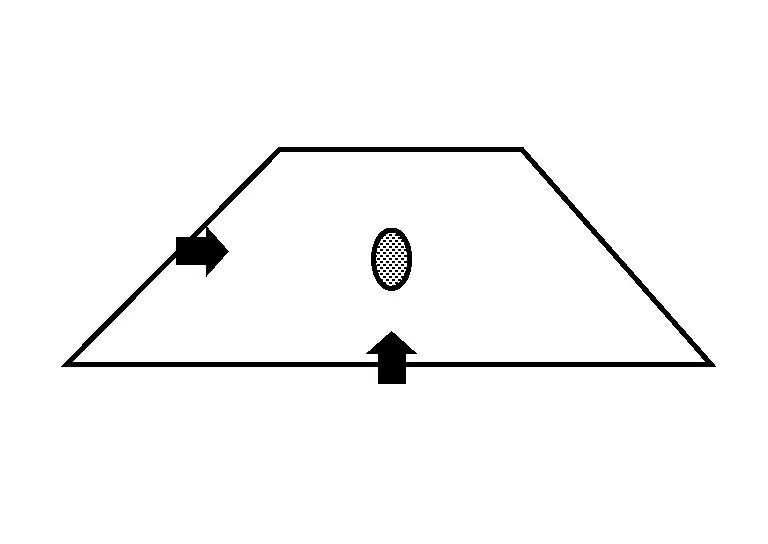
Mais si le panneau (1) ou la zone est courbé, il est important de travailler perpendiculairement au pli. En effet, de face, le bossage (2) ne peut pas être bien vu dans sa pleine dimension.
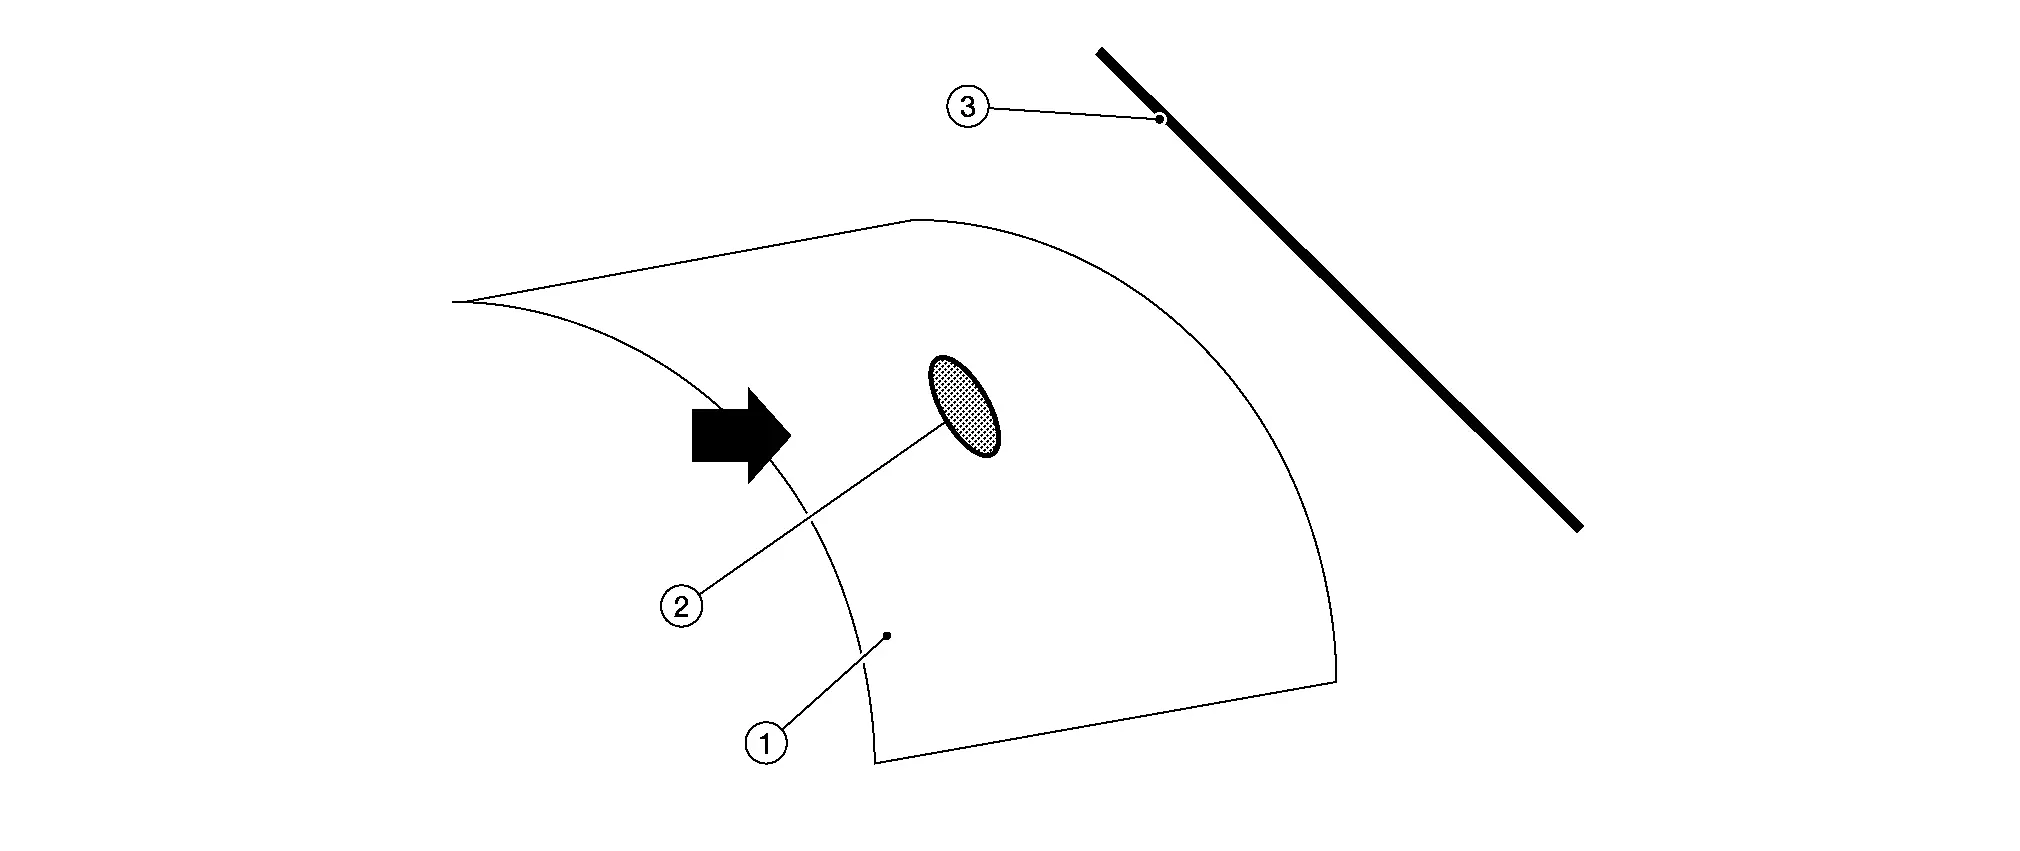
- :Source lumineuse
Position croisée de l'éclairage
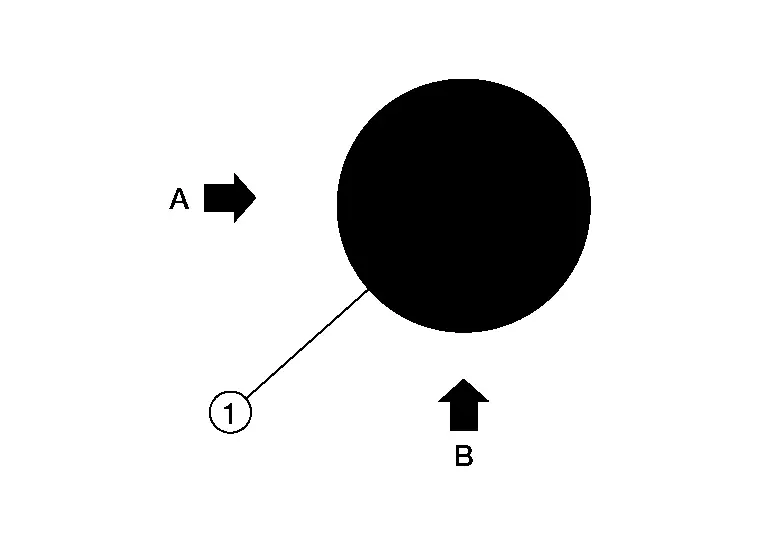
Il est toujours important de travailler le bossage (1) sous deux angles (A et B). C'est surtout le cas pour les panneaux supérieurs comme le capot, le toit et le coffre. En effet, le bossage ne peut pas être vu complètement d'un seul côté. Il faut donc d'abord travailler d'un côté. Cela se fait généralement avec l'éclairage à un angle normal (A) en corrigeant le bossage à 80 %. Passer ensuite à l'angle (B), idéalement 90°, et terminer le bossage de l'autre côté en maintenant l'éclairage à distance.
Sélection des outils de réparation
Les outils de débosselage sans peinture sont les marteaux, les cuillères, les tas et les chasse-clous. Quelques outils manuels courants pour le débosselage sans peinture et exemples d'application sont décrits ci-dessous.

Choisir les outils adaptés pour réparer le panneau.
Il existe trois outils de base : les leviers, le système de collage et la Hotbox. Le choix de l'outil dépend de l'accessibilité du dommage et du niveau d'expérience du technicien.
| Leviers (débosselage sans peinture) | Système de collage | Hotbox | |
| Accessibilité | 95 % (rail de toit) | 30% | 10% |
| Expérience | 6 mois | 2 jours | ½ journée |
| Formation/Pratique | 2 jours (6 mois de pratique) | ½ journée | ½ journée |
Zones difficiles à réparer

| Sommaire | Explication |
| 1 | Cette zone est difficile à réparer en raison de son accessibilité. Il faut souvent utiliser la colle ou la Hotbox, et en cas de bossages aigus, la méthode est limitée. |
| 2 | Cette zone est difficile en raison des renforts. Le débosselage sans peinture est possible, mais le renfort gêne souvent. |
| 3 | Cette zone est également difficile à réparer en raison du double renfort du longeron. La plupart du temps, cette zone se répare avec le système de collage. |
Leviers
Les leviers (1) sont utilisés dans les zones ouvertes, comme les capots, les toits et aussi les panneaux latéraux sans renforts.
Leviers standard
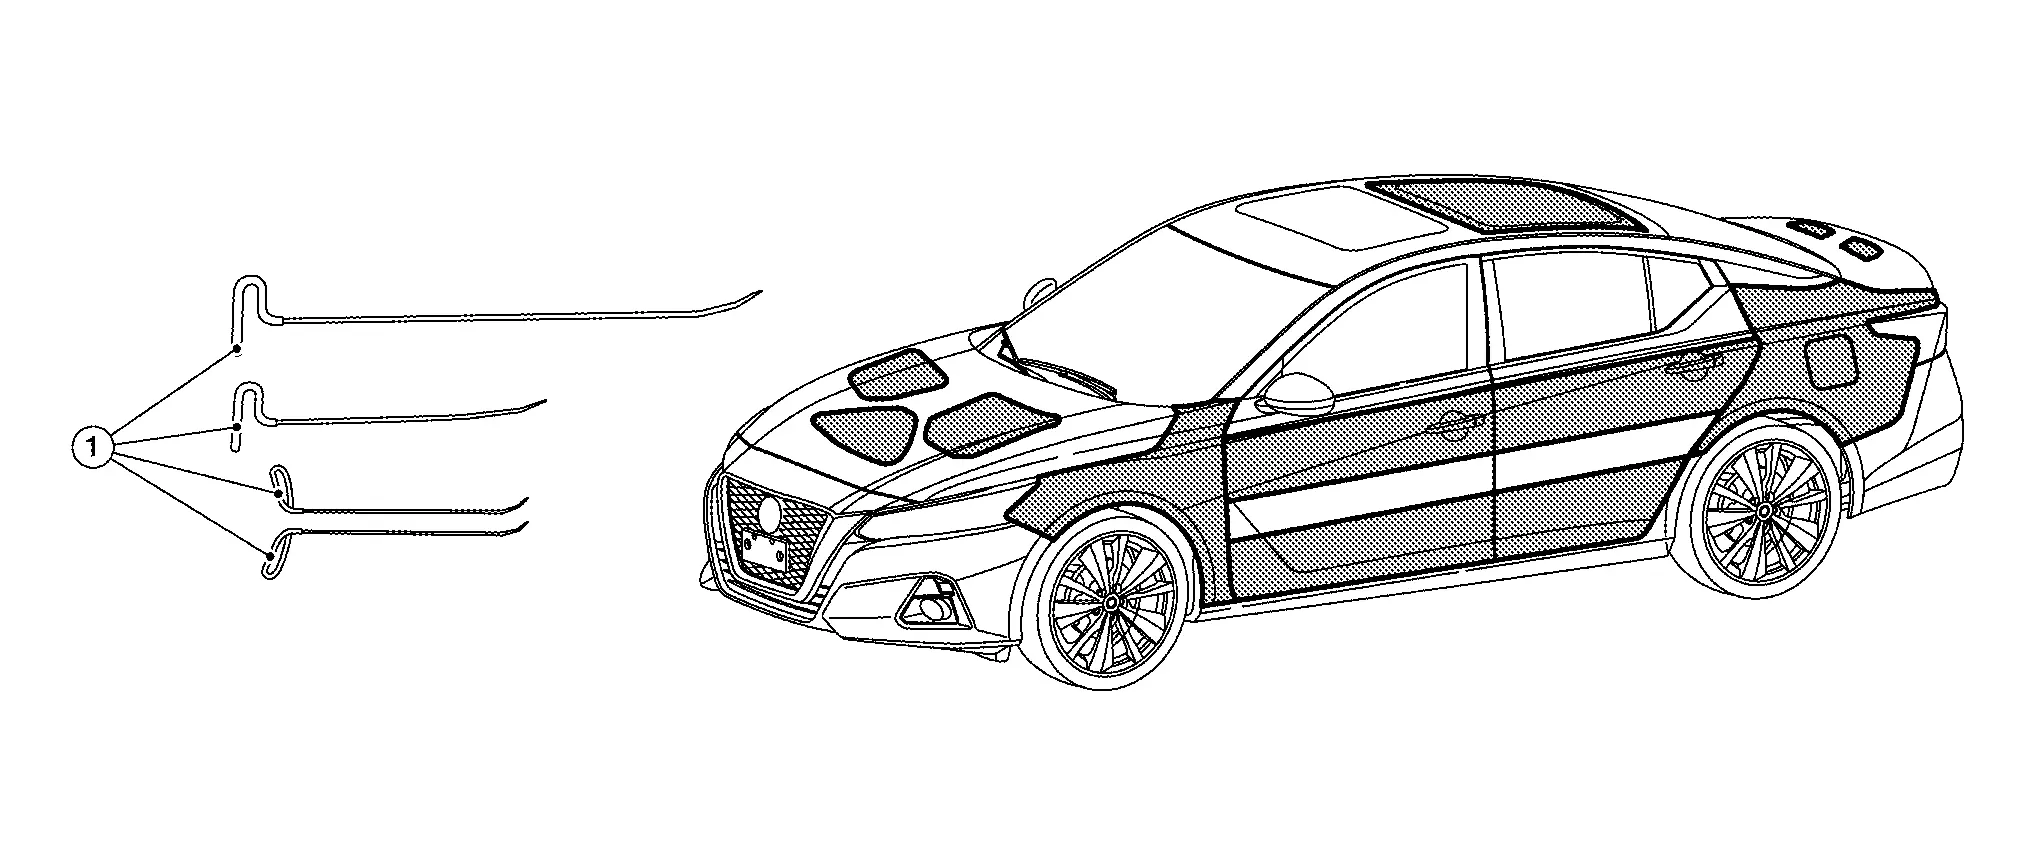
Il existe ensuite des outils mixtes, comme les outils à crochet.
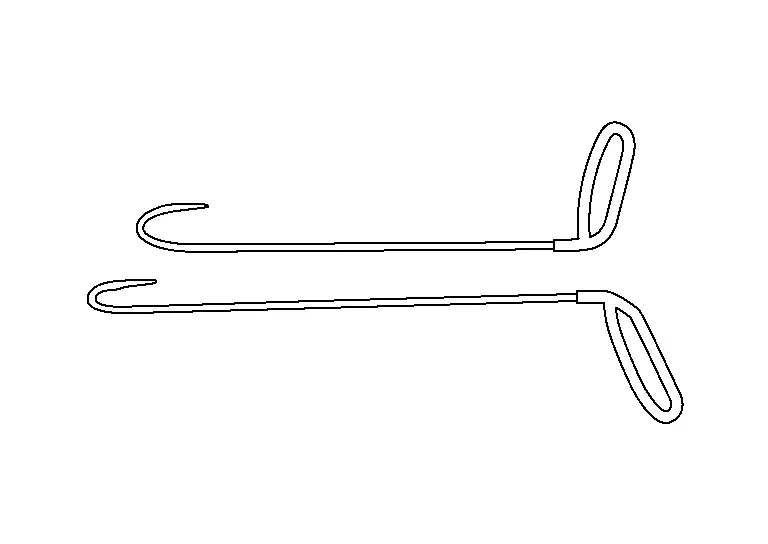
Il existe aussi des outils à levier spéciaux avec différents embouts.
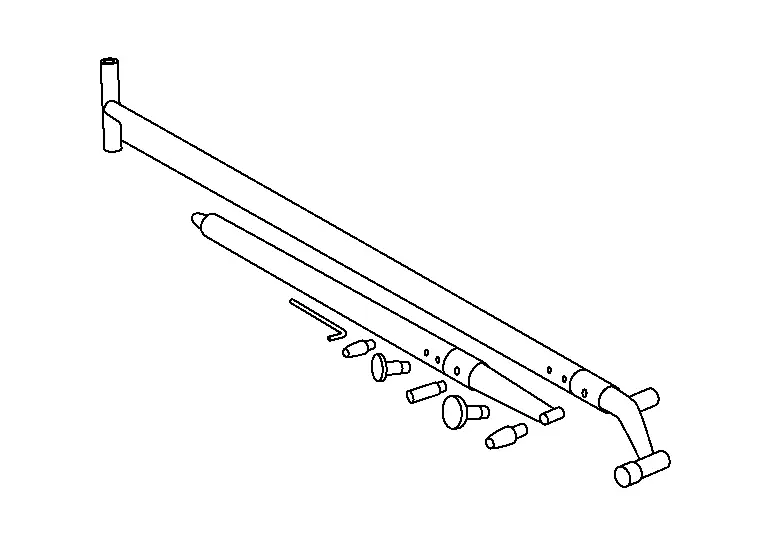
Outils à tige
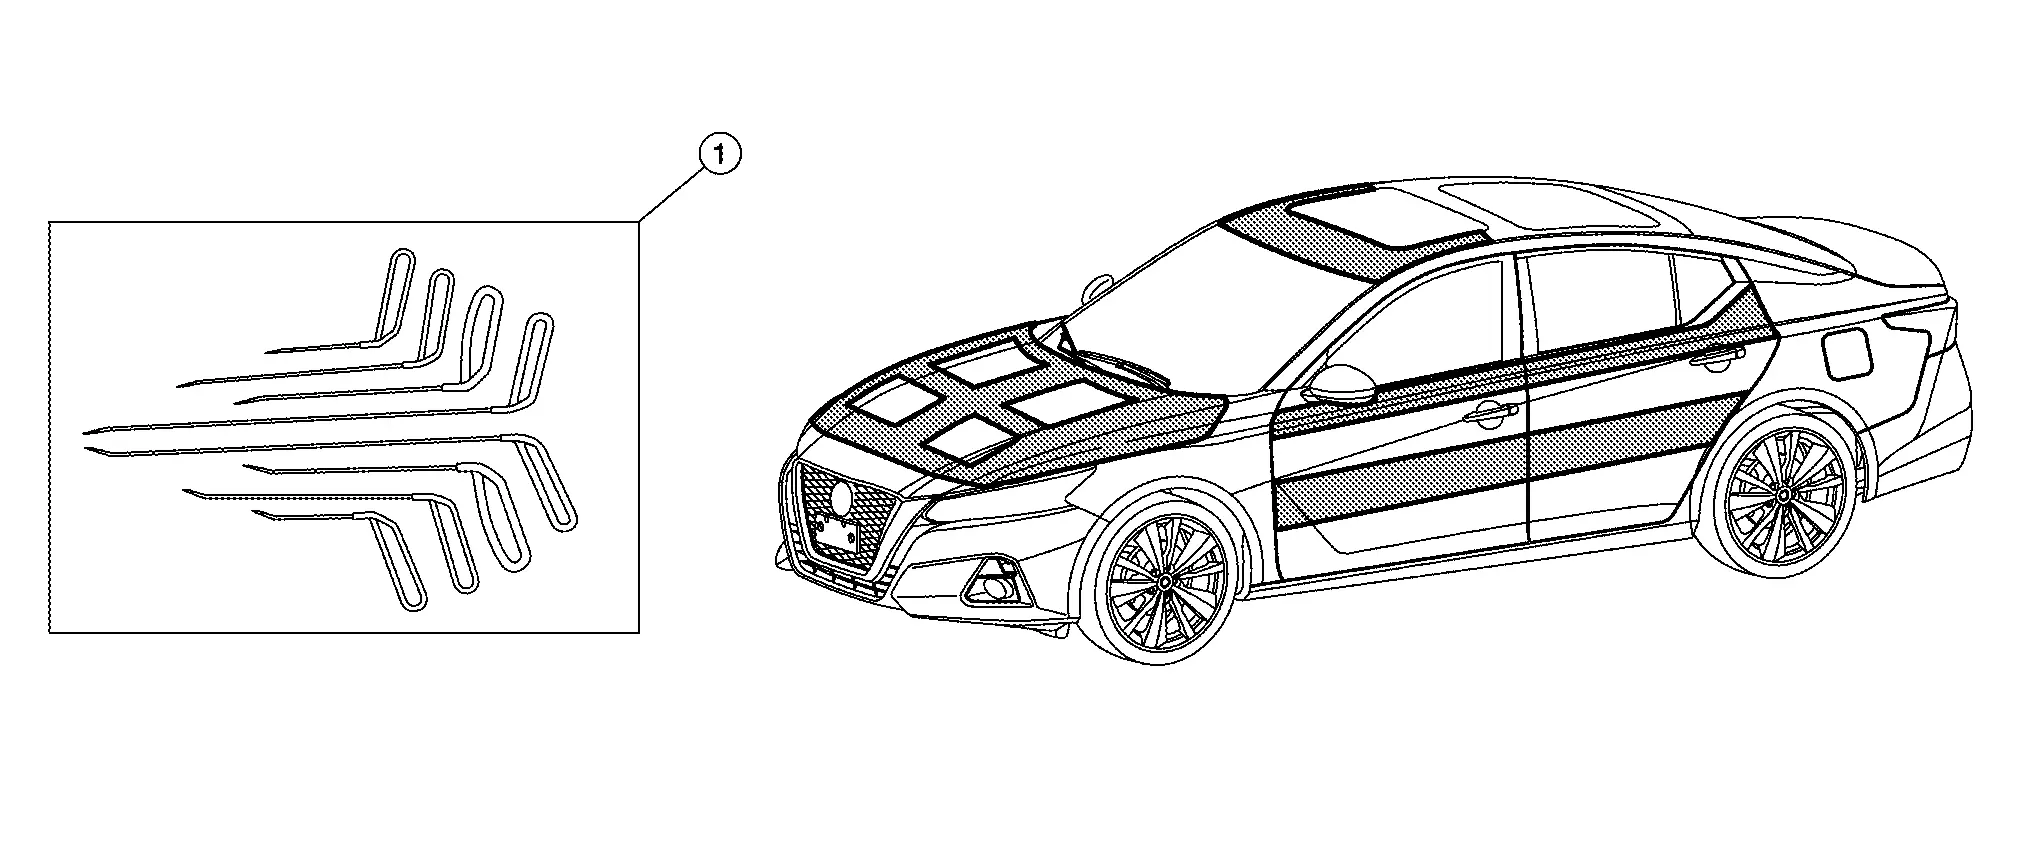
Les outils à tige (1) sont utilisés dans les zones inaccessibles aux outils à levier. C'est surtout le cas derrière les renforts ou dans les espaces étroits.
Tiges standard
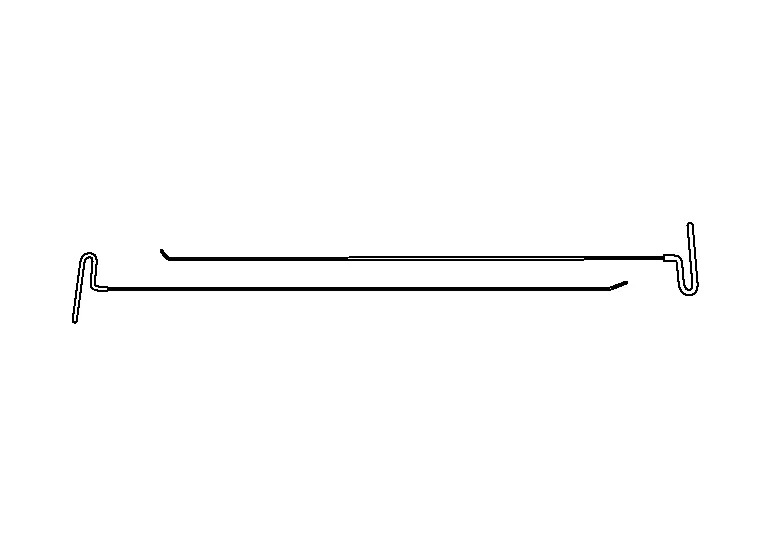
Tiges longues
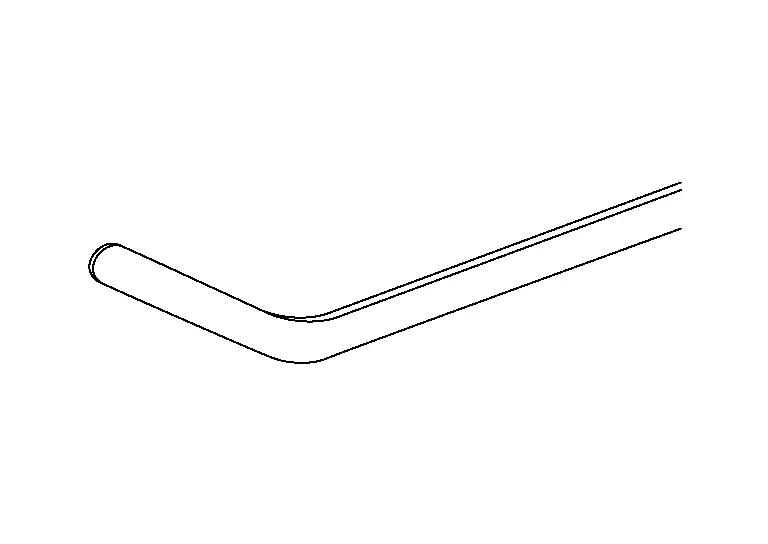
Embouts des outils à tige
La plupart des embouts des outils à tige sont très semblables en raison de leur construction. La zone de contact est d'environ 1 mm. Pour l'adoucir, on utilise souvent du ruban adhésif.
Un autre point important est le meulage le long de la tige de l'outil (1). Il facilite nettement l'accès dans les renforts (2).
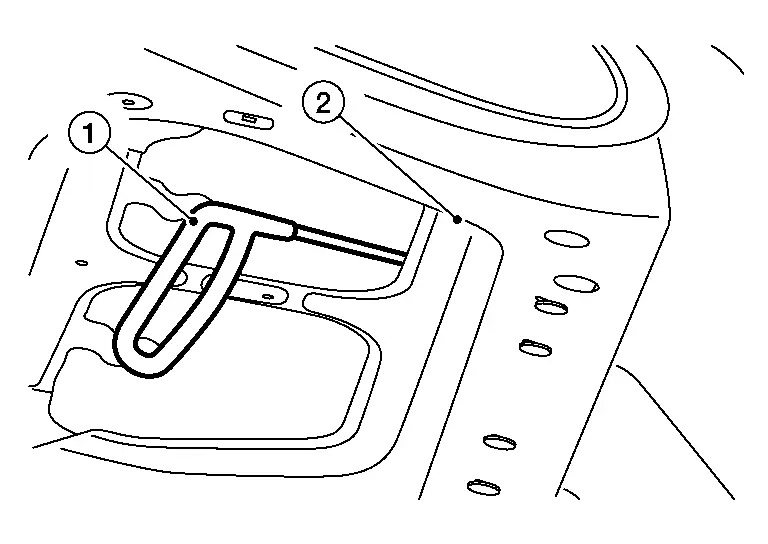
Méthodes de réparation des panneaux
(1) CORRECTION DES PANNEAUX CONCAVES AVEC CUILLÈRES
Les panneaux convexes peuvent être réparés au marteau et au chasse-goupille. Les panneaux concaves peuvent être réparés à l'aide d'une cuillère si les conditions suivantes sont remplies :
La cuillère doit pouvoir être insérée derrière le panneau concave. Une partie de structure fermée ou un panneau d'assemblage ne peut pas être réparé.

L'utilisation d'un effet de levier doit être possible.
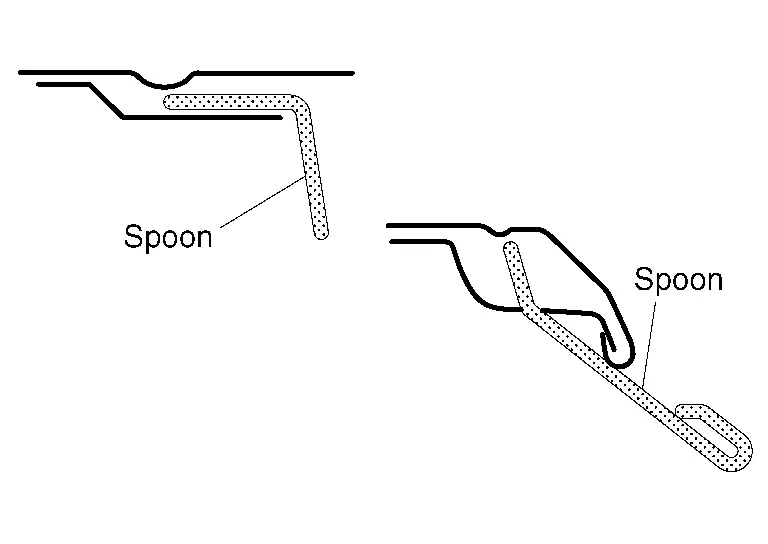
Si la partie environnante du panneau peut servir d'appui à la cuillère comme levier, la zone concave peut être réparée. Sinon, l'effort de correction ne peut pas être transmis à la partie souhaitée.
La partie concave doit être visible depuis l'extérieur.
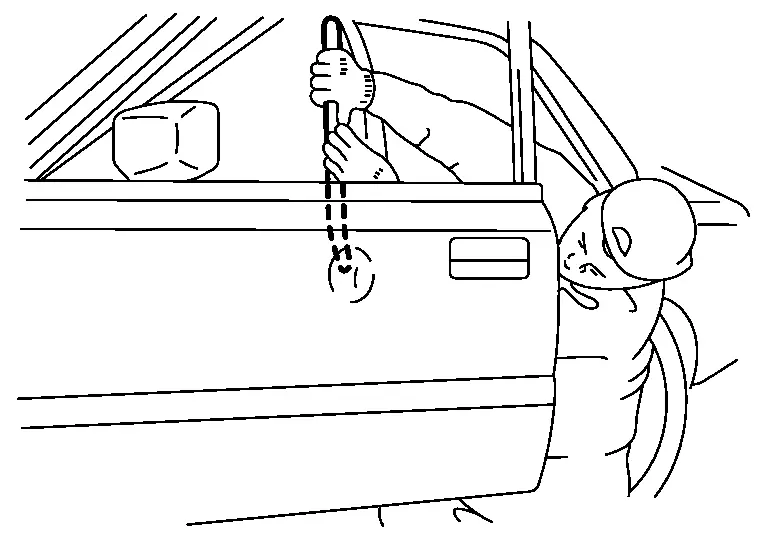
Ce travail se fait visuellement ; les bosses dans les zones cachées ne peuvent pas être réparées.
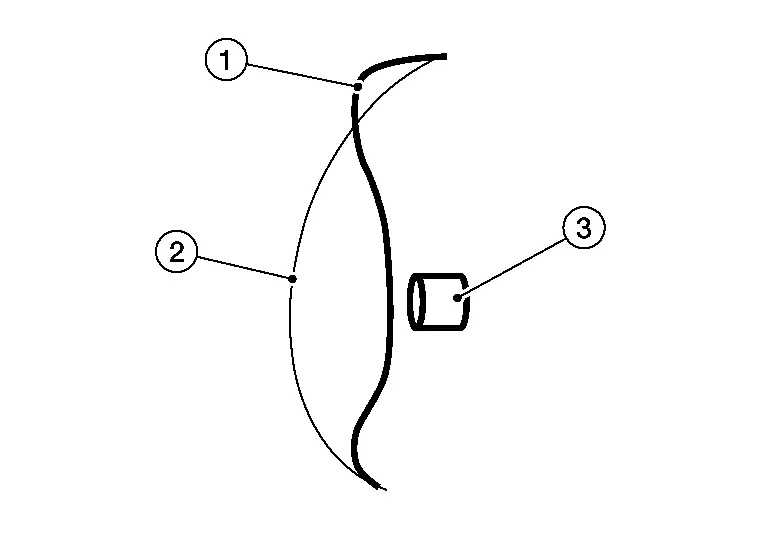
(2) POINTS CLÉS DU DÉBOSSELAGE SANS PEINTURE
Réparation des dommages importants :
En particulier pour les grosses bosses ou les bosses sur du métal déjà plié, le dommage a créé un bombement.
Cela signifie que le métal a été poussé sur le côté et déformé. Commencez par extraire une partie du centre (50 %). Repérez le bombement et redressez-le. Puis extrayez à nouveau le dommage. Selon le dommage, cette opération peut devoir être répétée plusieurs fois, en alternant extraction et redressage.
- :Dommage d'origine
- :Distance d'extraction finale
- :Outil
- :Redresser le bombement
- :Dommage d'origine
- :Distance d'extraction finale
- :Distance d'extraction finale
- :Outil
Réparation des bosses sur les arêtes :
Position de départ (A).
Se placer à l'extérieur, en zone dégagée

- :Dommage d'origine
- :Distance d'extraction finale
- :Outil
Se déplacer vers l'arête
Avancer lentement le long de l'arête, en va-et-vient.
L'arête doit d'abord être relevée.
Redresser les bombements (1)
- :Dommage d'origine
- :Distance d'extraction finale
Relever le reste

- :Distance d'extraction finale
- :Outil
Réparation des bosses en demi-lune ou éloignées des arêtes :
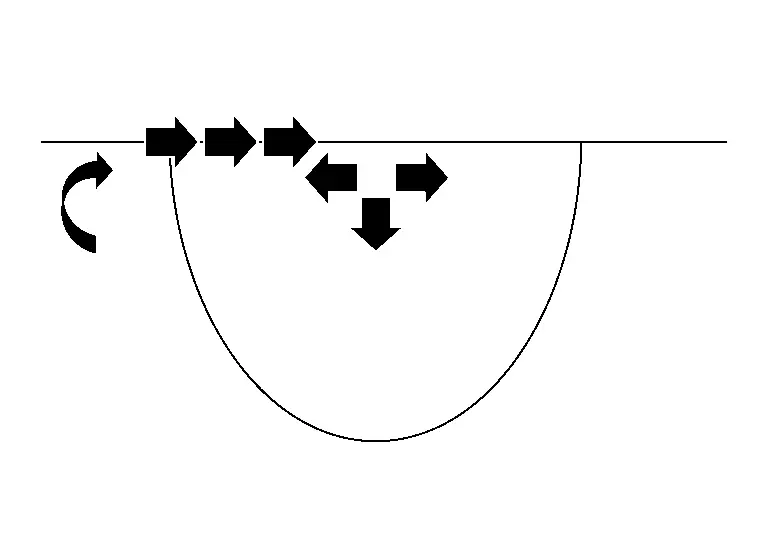
Se placer à l'extérieur
Se déplacer vers l'arête
Aller vers le centre
Extraire depuis l'arête et le centre vers l'extérieur
Réparation d'une section concave arrondie en douceur :
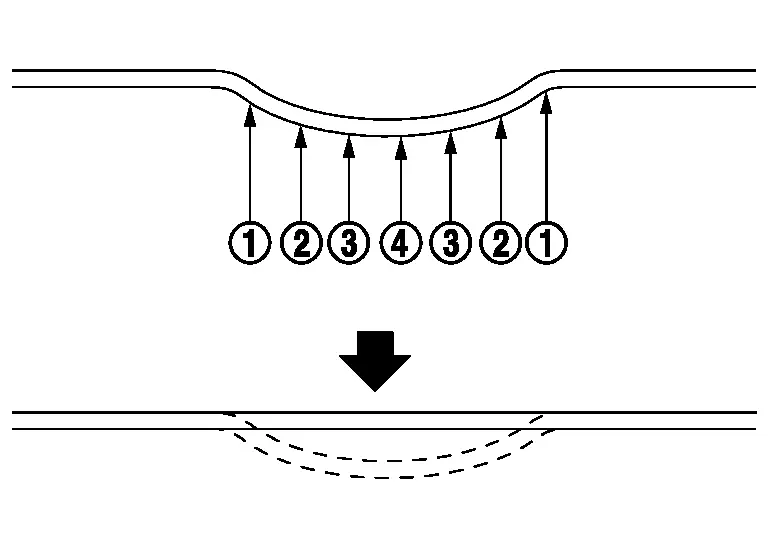
Relever progressivement la partie concave, en commençant par l'extérieur.
Réparation d'une section concave fortement pliée au centre :
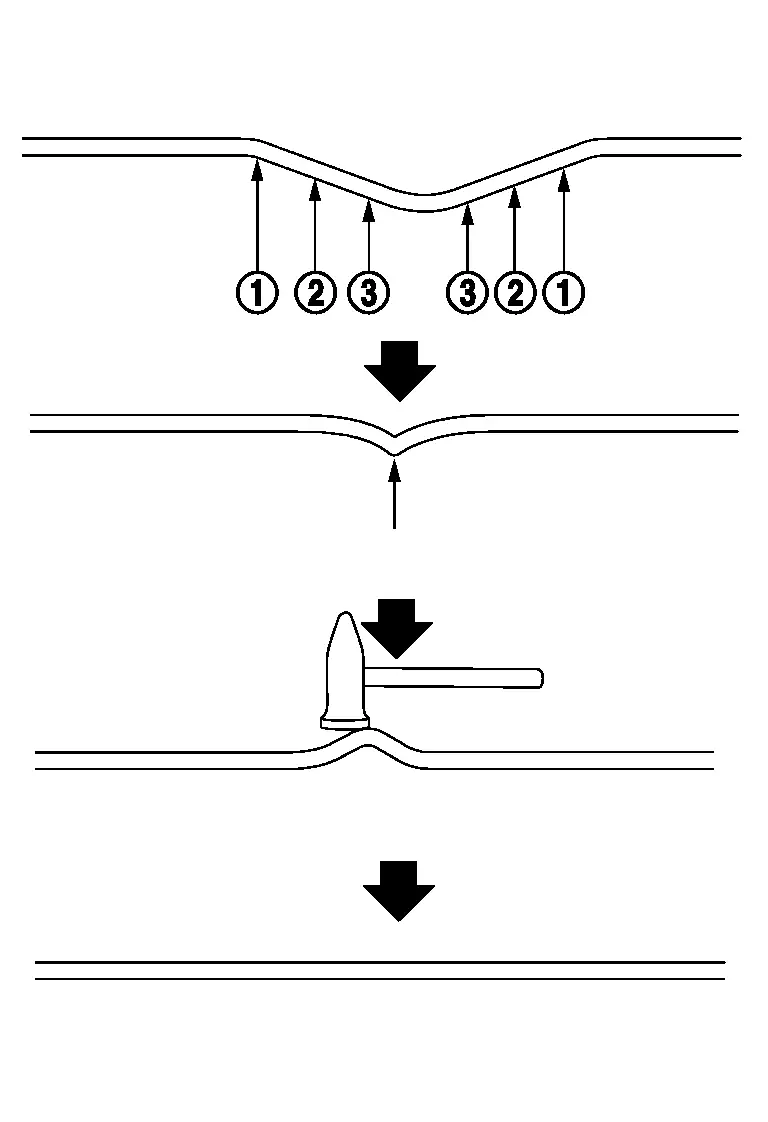
Relever d'abord la partie concave à 60 % - 70 %, en commençant par l'extérieur. Relever ensuite légèrement la partie fortement pliée au-dessus de la surface environnante du panneau.
Aplanir ensuite le point haut en tapotant avec un marteau.
Ne tentez pas de corriger la déformation du panneau d'un seul coup.
Suivez la méthode de réparation étape par étape : dégrossissage → lissage → finition.
Après la réparation, contrôlez visuellement la zone réparée sous tous les angles.
Polissage de la surface du panneau et traitement anticorrosion
(1) FINITION PAR POLISSAGE DE LA SURFACE CORRIGÉE
Si la surface peinte est rayée pendant la réparation, polissez-la avec un produit de polissage pour éliminer les rayures.
(2) TRAITEMENT ANTICORROSION DE L'ARRIÈRE DU PANNEAU
Les cuillères peuvent provoquer des rayures. Appliquez une cire anticorrosion sur l'arrière du panneau.
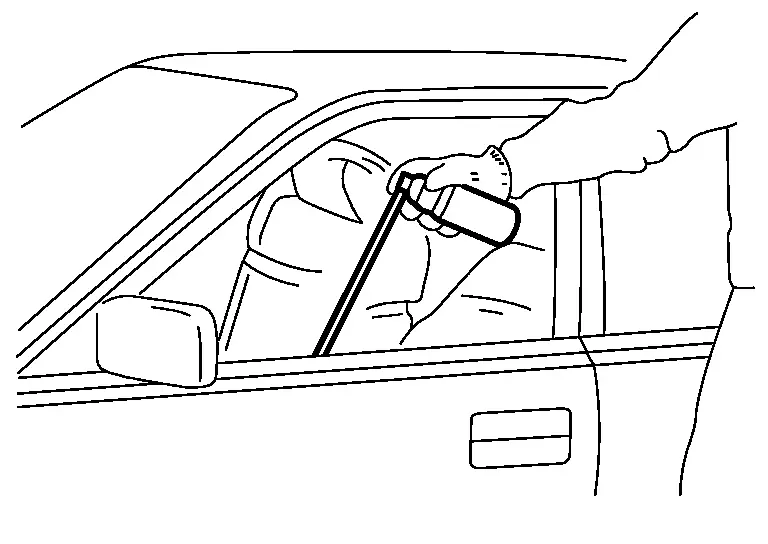
Utilisez la cire de cavité 3M 8852 + le kit de baguette applicatrice 3M 8851, ou un équivalent.
Examen du panneau
Les irrégularités du panneau doivent être examinées attentivement afin de déterminer si elles peuvent être réparées et de choisir la méthode de réparation la plus adaptée.
Reportez-vous à « Examen des dommages du panneau ».
Sens de travail sur le véhicule
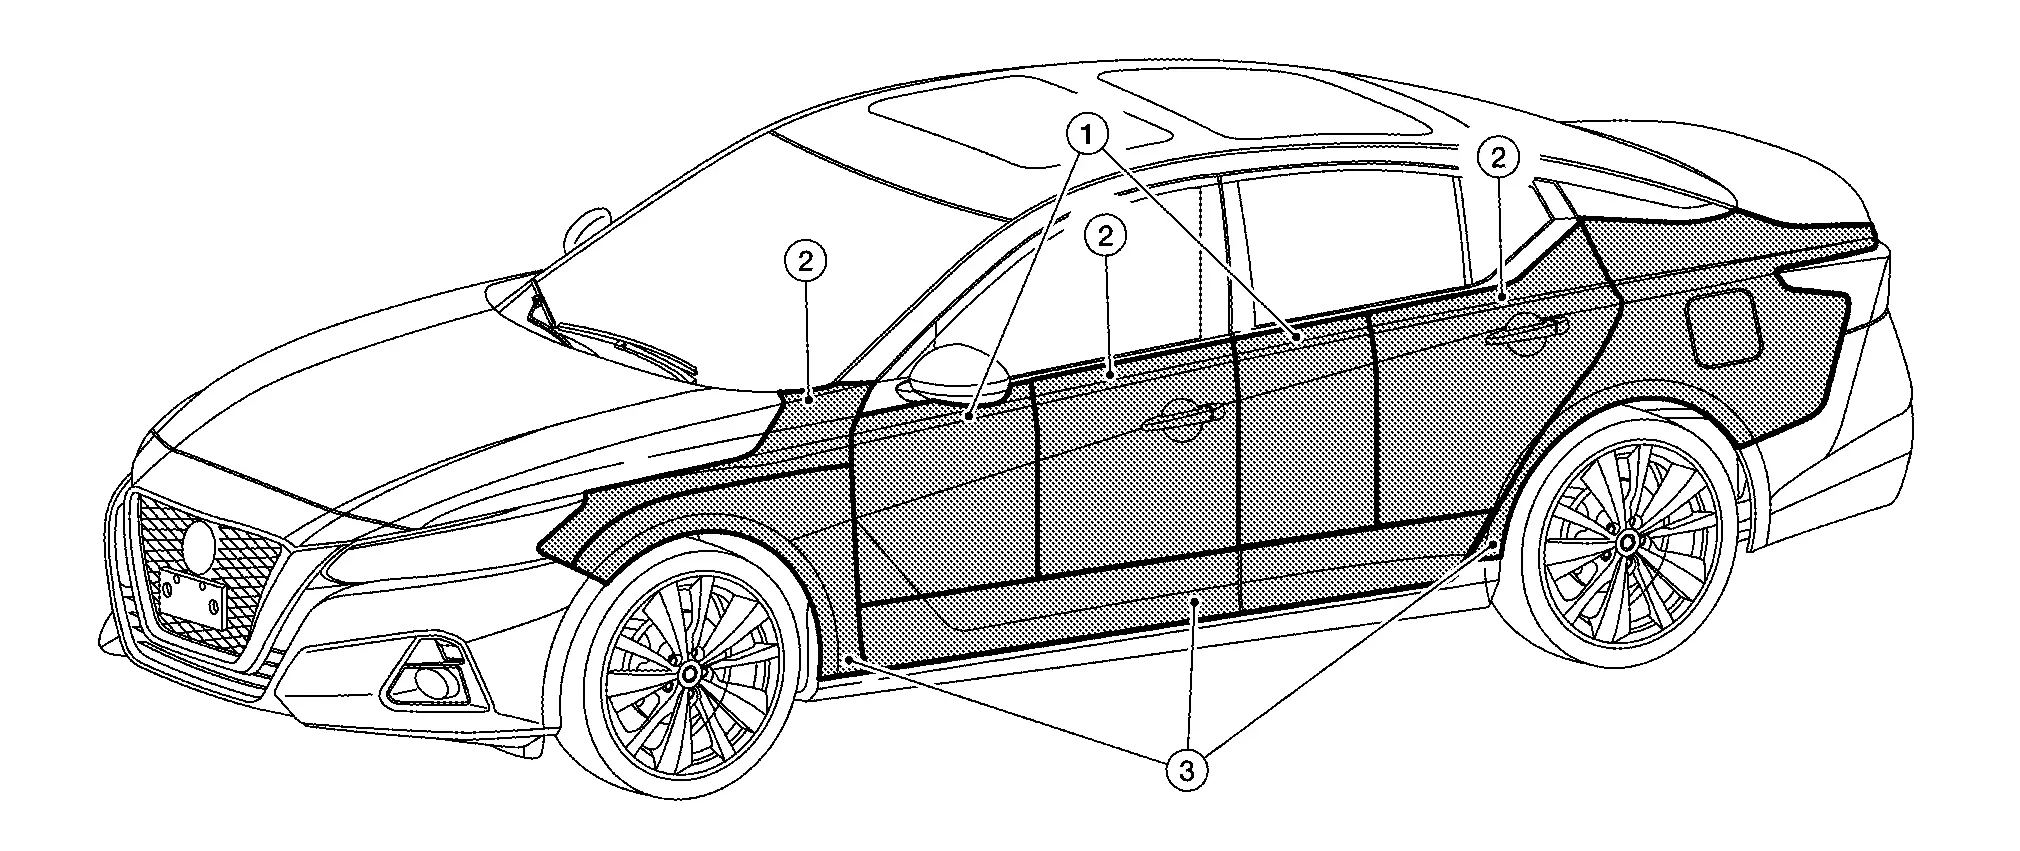
- Zone accessible principalement de l'arrière vers l'avant
- Zone accessible principalement de l'avant vers l'arrière
- Zone accessible principalement par le bas
Pour chaque panneau et chaque partie générale d'un panneau, il est important de tenir compte de la position de l'éclairage, de sa direction et du sens de travail.
Système de collage
Le système de collage permet l'extraction lorsque la zone est difficilement accessible, comme une barre de toit ou une zone située sous des renforts. C'est aussi l'un des systèmes les plus faciles à apprendre. Toutefois, il est principalement limité aux bosses souples.
Plusieurs facteurs influencent l'extraction par collage :
Température

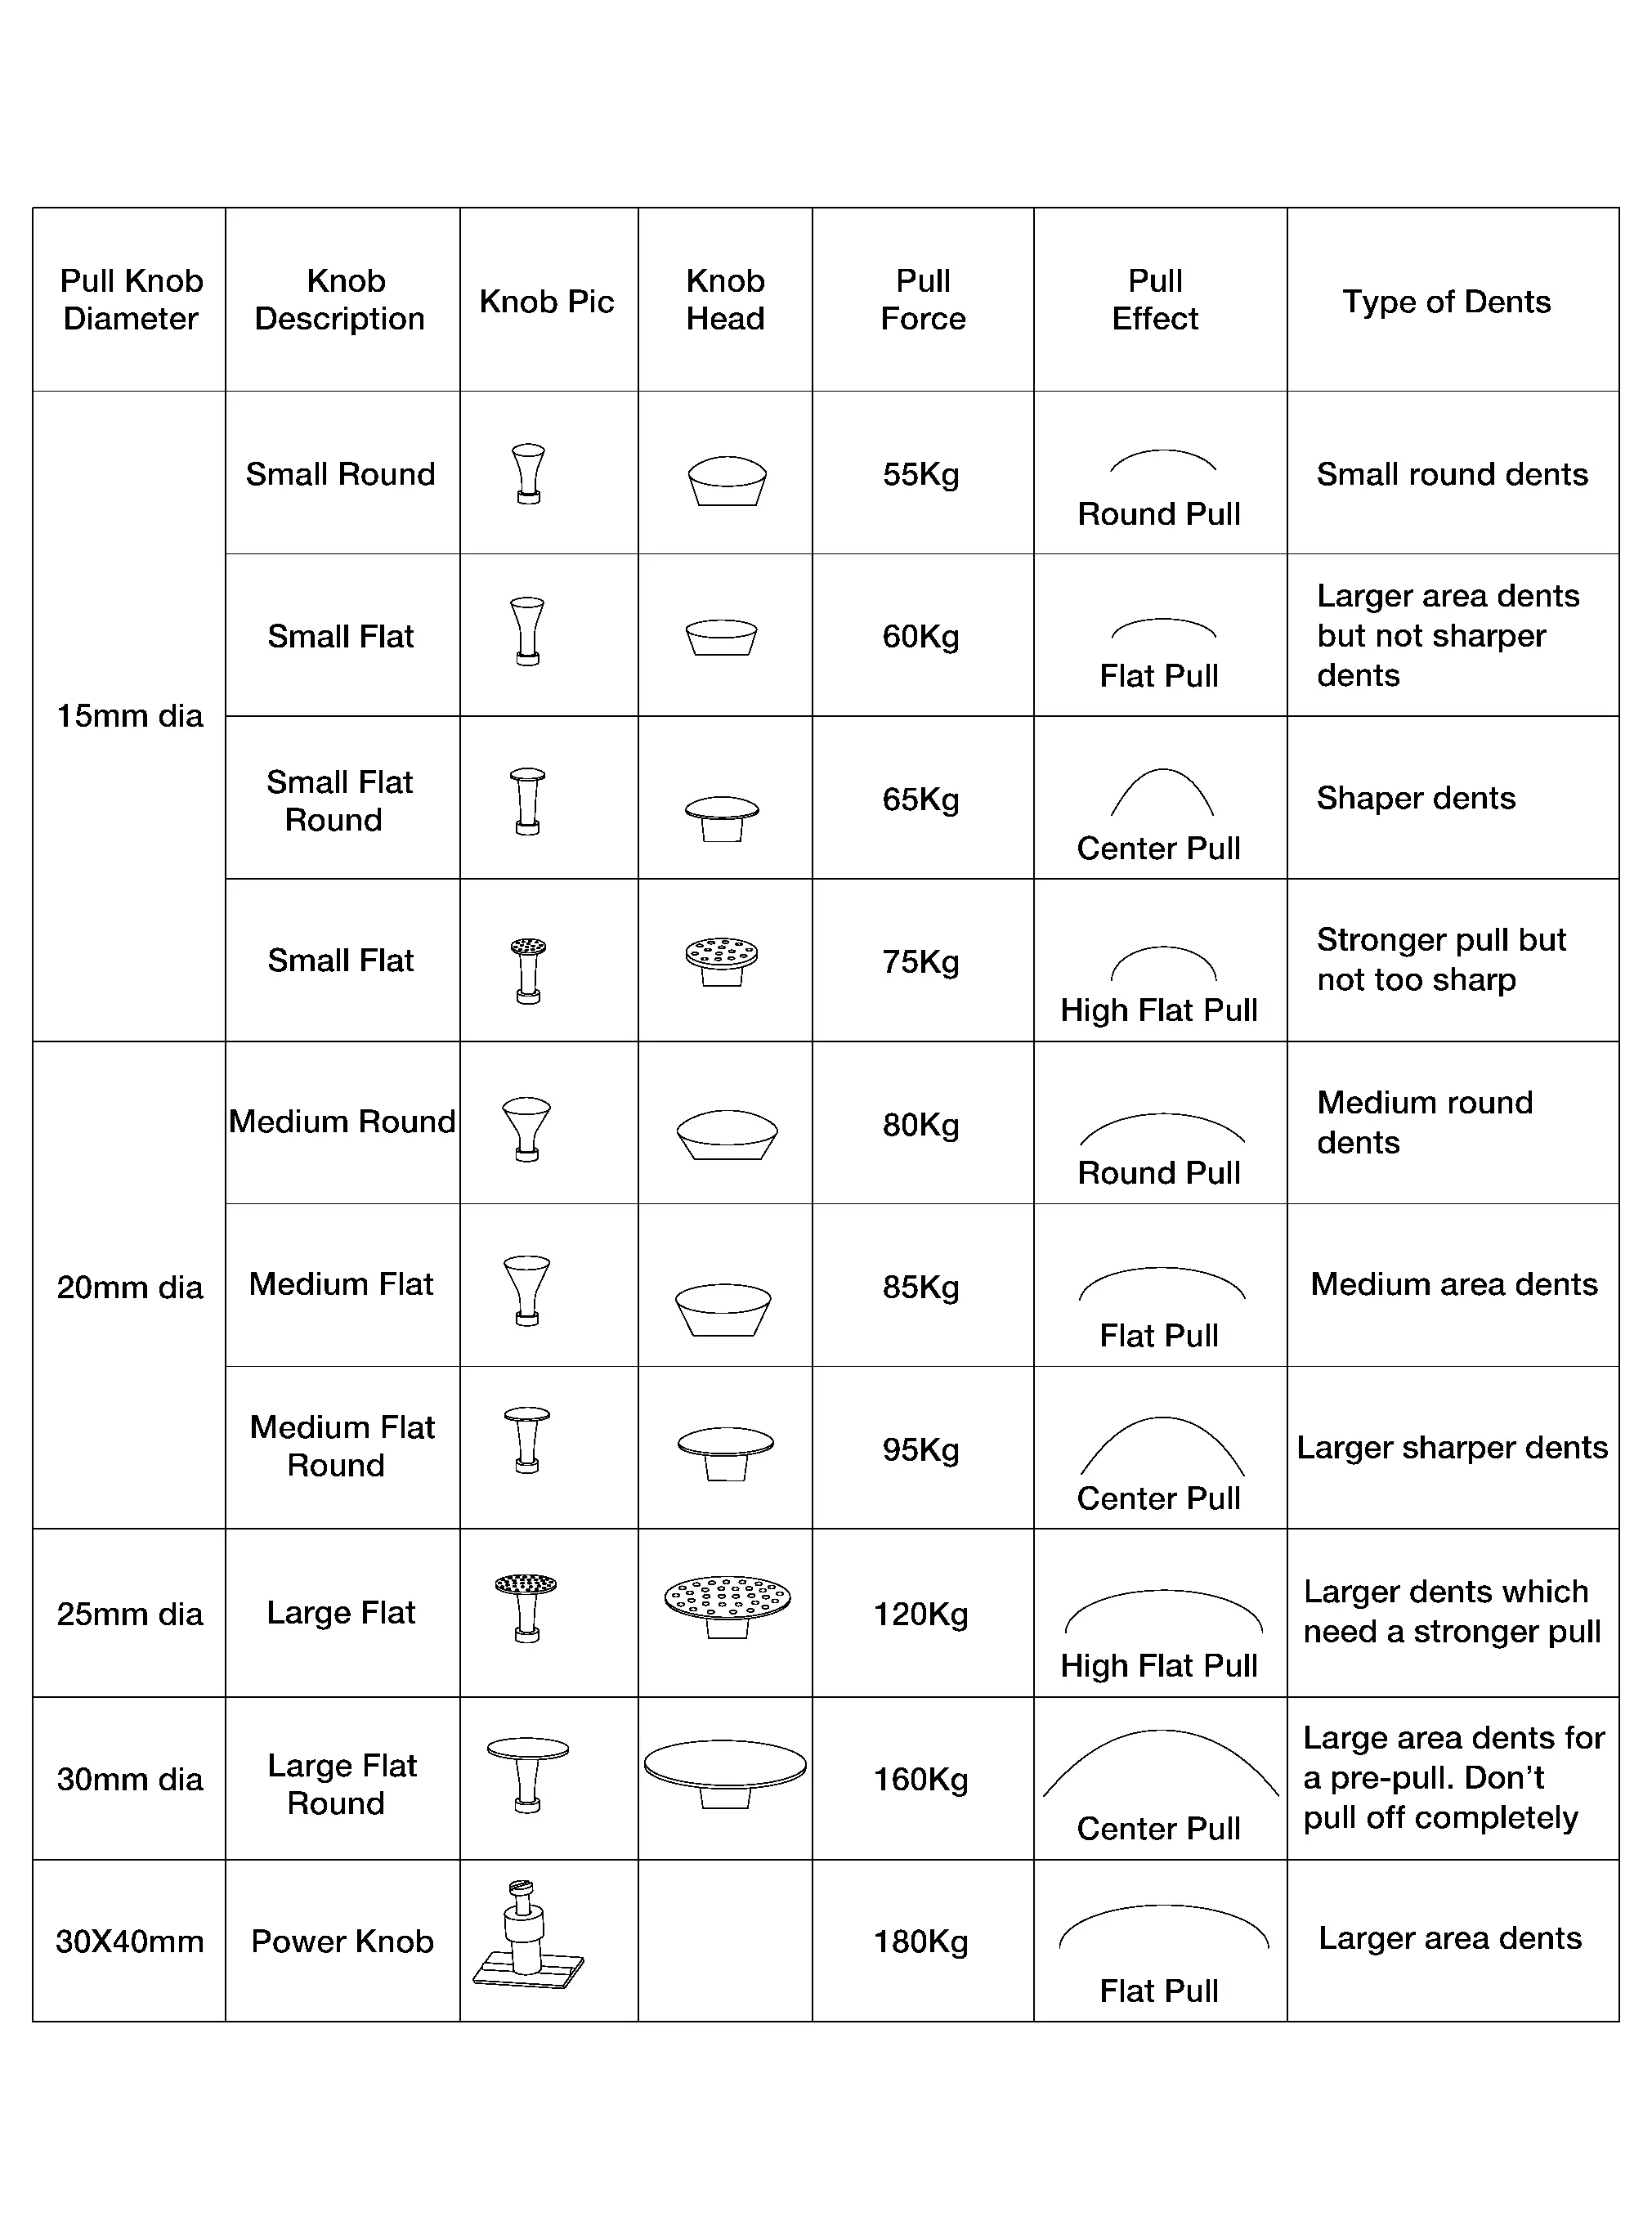
Le diamètre et la taille de la pastille d'extraction
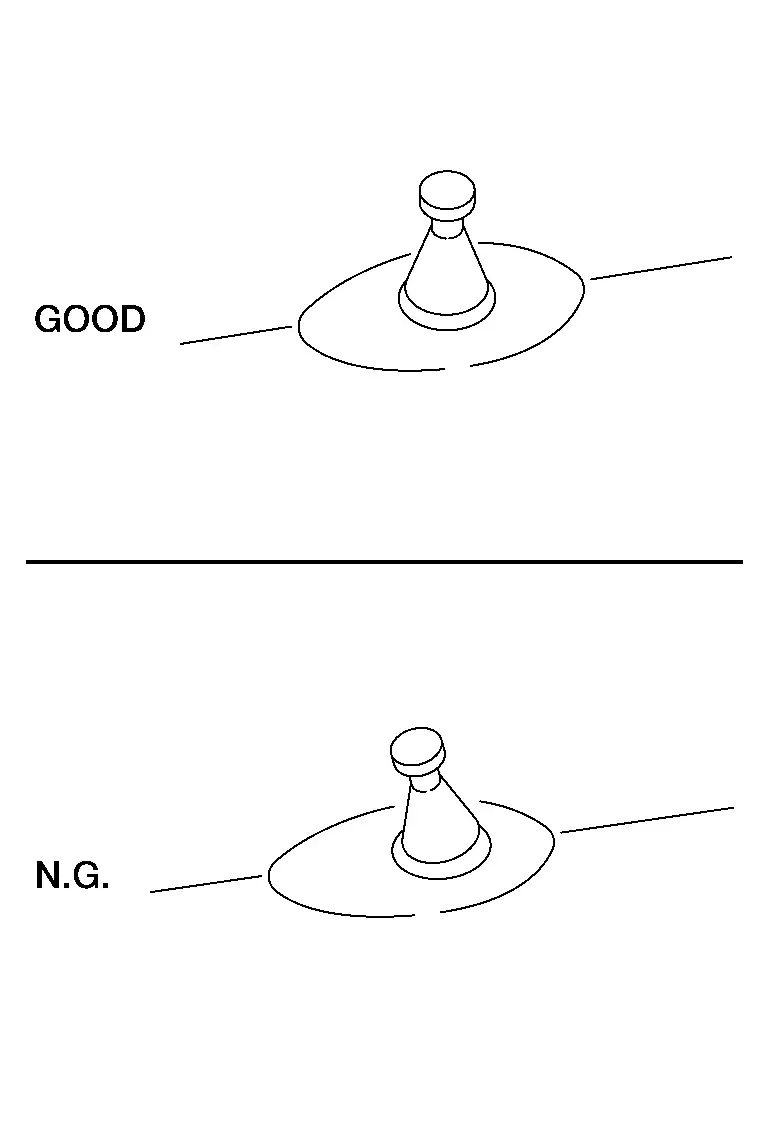
Application
Placez correctement la pastille.
Temps de refroidissement
Le temps de refroidissement dépend de la température de surface ainsi que du type de colle utilisé. La colle sort du pistolet à colle à une température de 120 °C à 140 °C selon le pistolet. Ensuite, la colle a besoin d'un certain temps pour refroidir. Plusieurs méthodes existent quant au moment de l'extraction, en fonction également du type de colle.
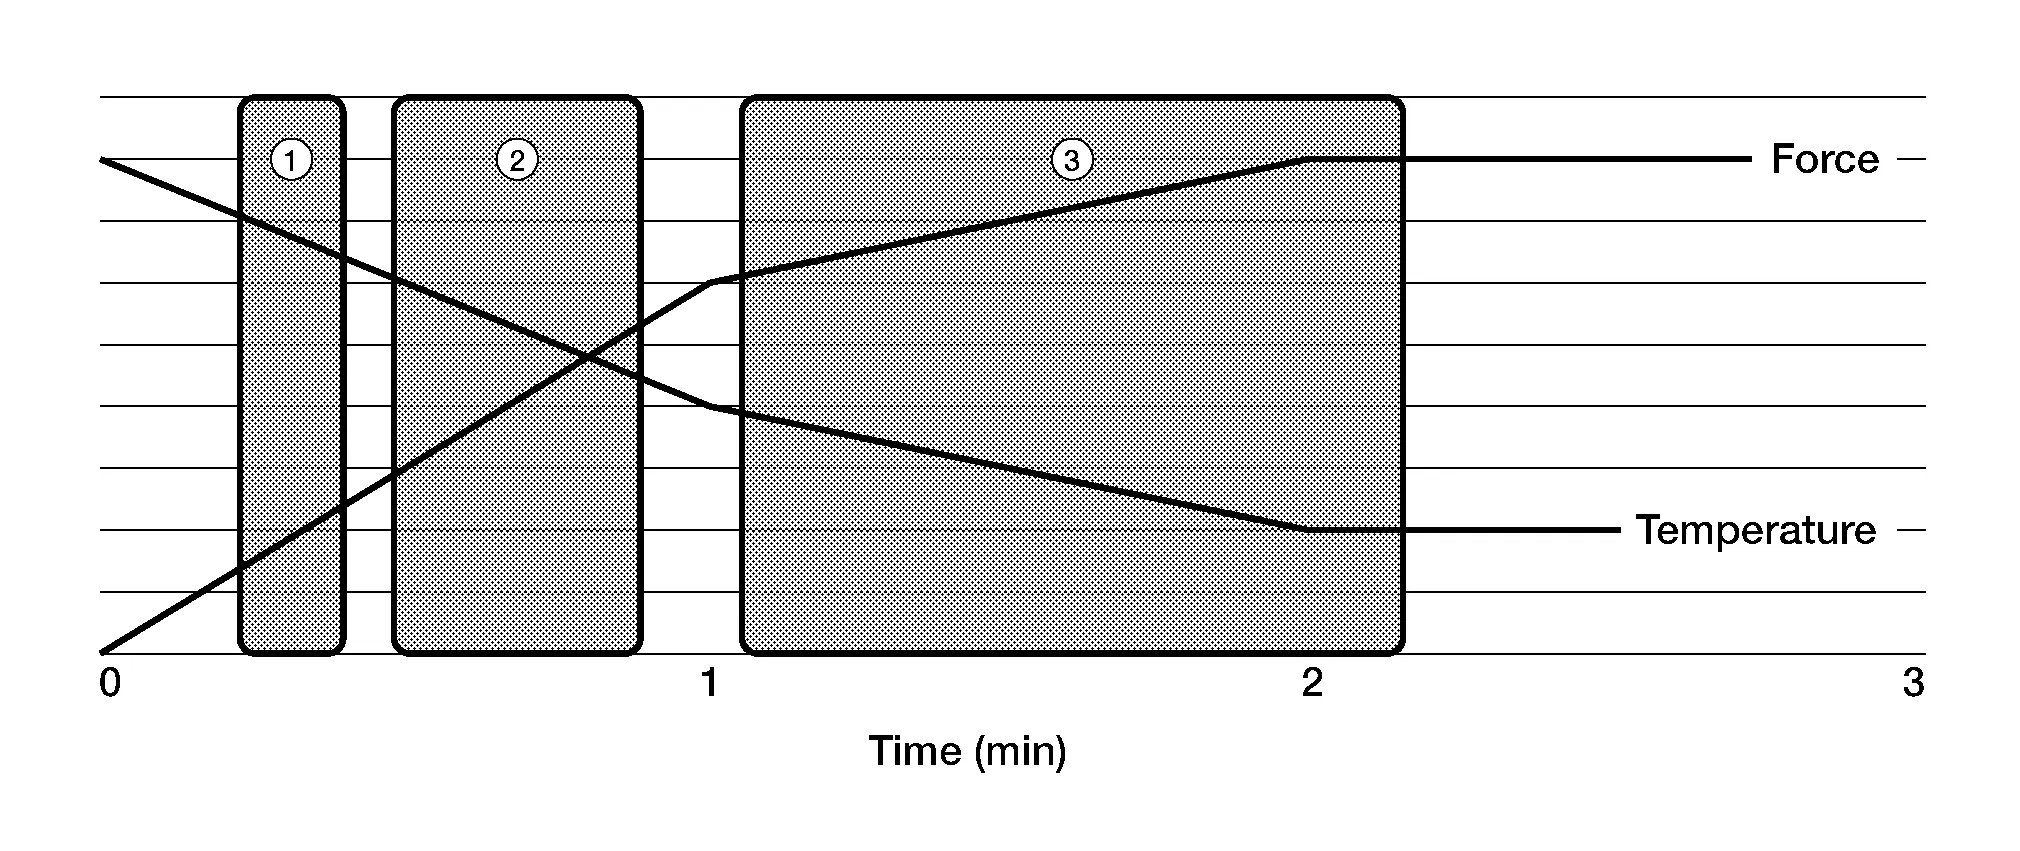
Sommaire Explication 1 Après 15 secondes : dans cette plage, l'extraction peut être effectuée si un effort d'extraction élevé n'est pas nécessaire, par exemple sur de petites bosses. 2 Après 25 secondes : dans cette plage, la chaleur de la colle peut encore se trouver dans le métal, ce qui facilite l'extraction. Cela ne convient qu'aux bosses plus nettes. Avec certaines colles, ce peut être le temps de refroidissement idéal. 3 Après 60 secondes : c'est la plage standard si vous souhaitez des résultats constants. Type d'extraction
Il existe deux méthodes d'extraction de base : l'extracteur manuel et le marteau à inertie.
En général, l'extracteur manuel (1) est plus facile pour les débutants et convient aussi aux dommages plus profonds. Le marteau à inertie (2) est un peu plus rapide à mettre en œuvre. Le choix dépend surtout de vos habitudes.
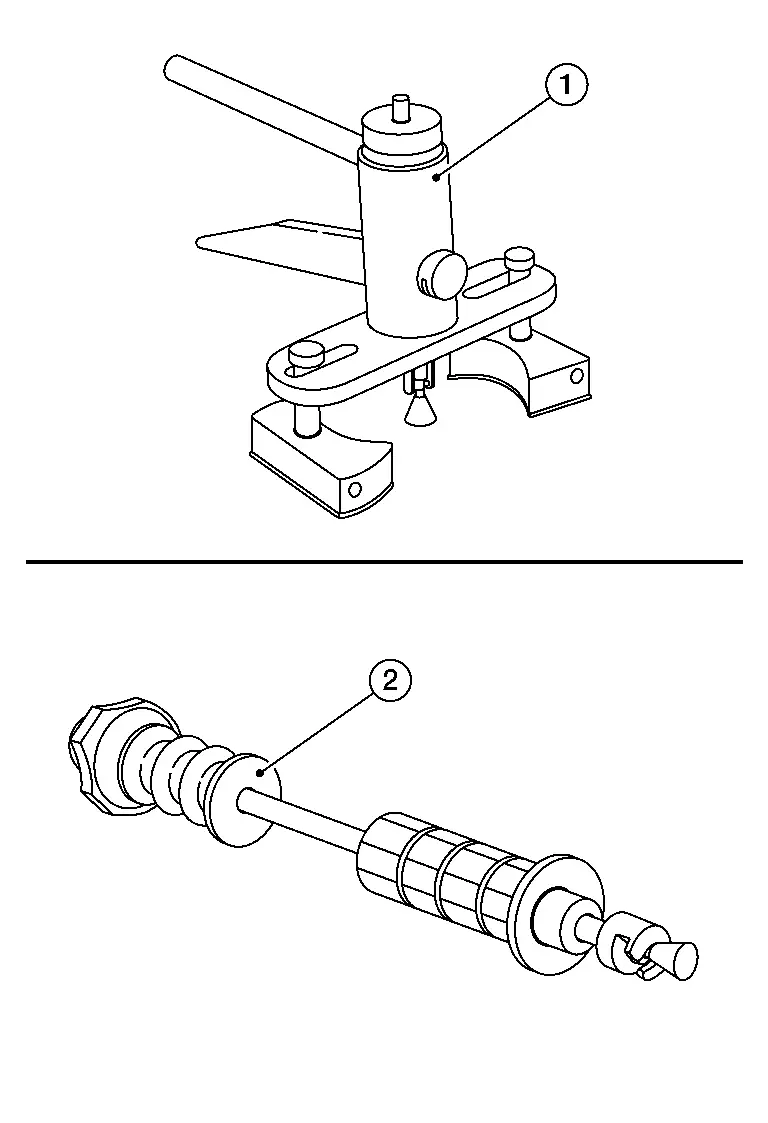
Domaine d'application
Le système de collage peut être utilisé sur toutes les zones. Il est idéal pour les bosses souples et moyennes. Il est toutefois fréquemment utilisé dans les zones où l'accès avec les outils de débosselage sans peinture est difficile.
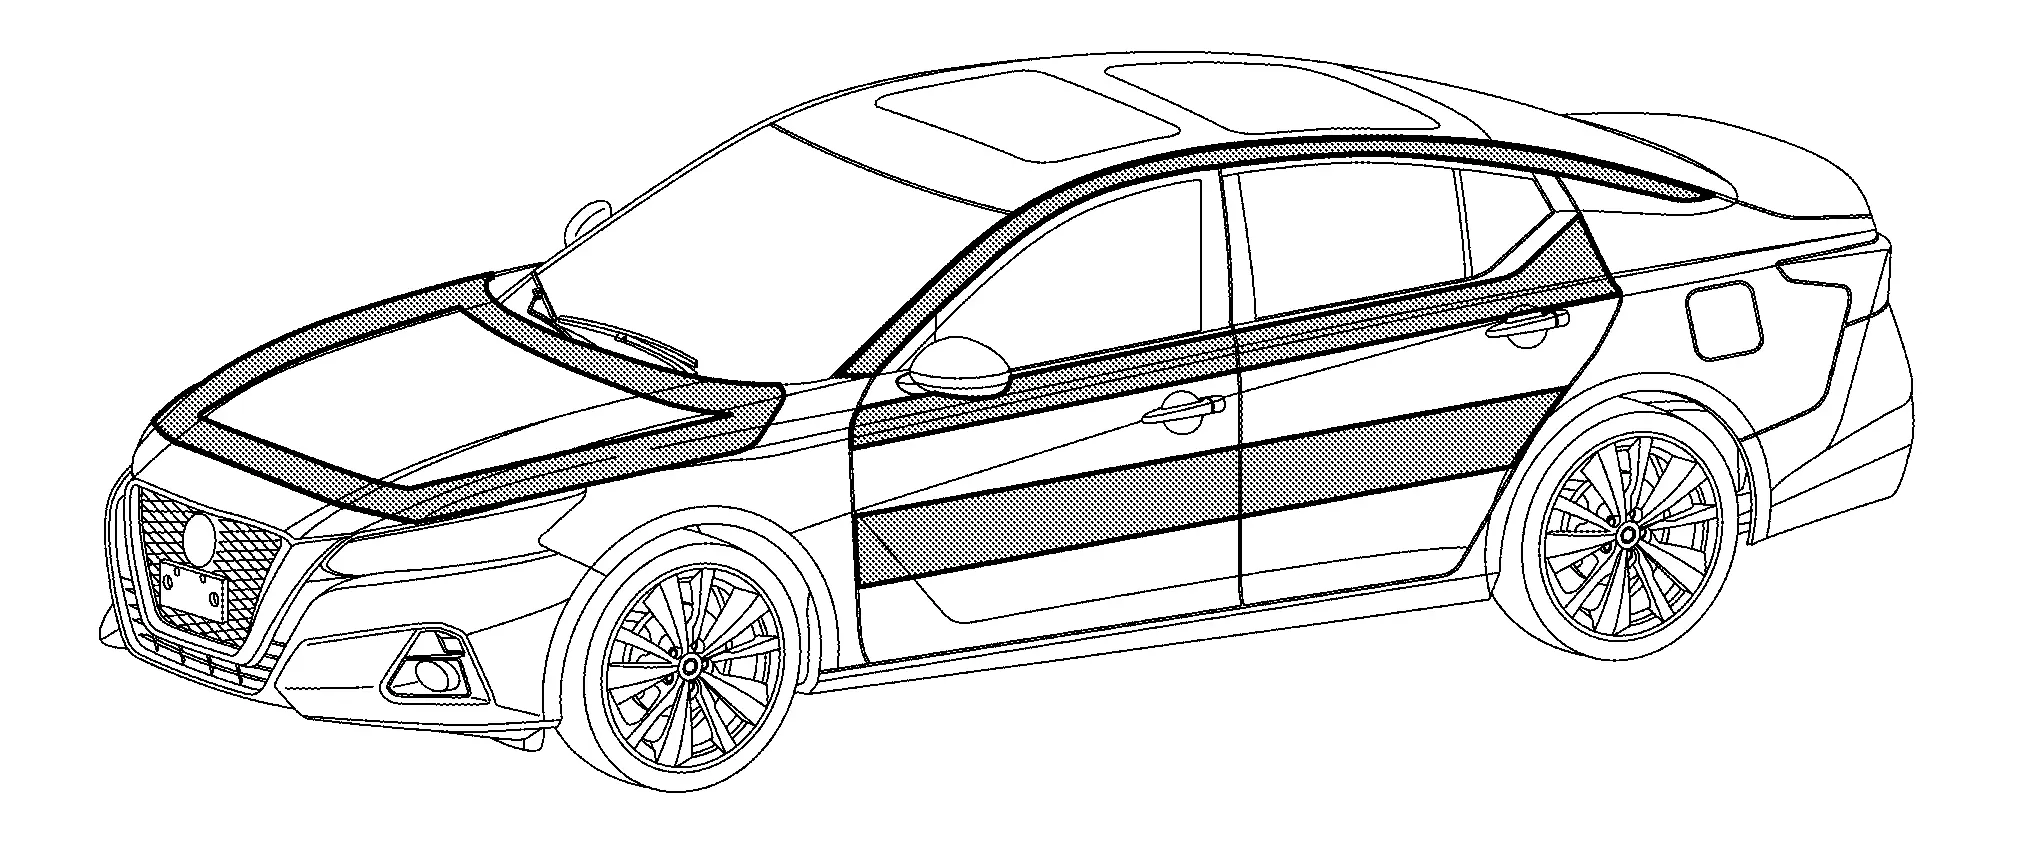
Réparation des plastiques
Le soudage des plastiques ne peut être utilisé comme méthode de réparation que sur les thermoplastiques.
Préparation du travail
Les réparations doivent toujours être effectuées de l'intérieur vers l'extérieur de la pièce, ce qui signifie que, dans la plupart des cas, il est nécessaire de démonter l'élément de carrosserie endommagé.
La zone de réparation doit toujours être soigneusement nettoyée avant toute réparation.
Pour assurer une bonne adhérence entre le plastique et le matériau d'apport, les bords de la cassure doivent être poncés en forme de coin ou de « V », côtés intérieur et extérieur. De plus, la peinture doit être retirée de la zone endommagée. Une ponceuse à faible vitesse équipée d'un abrasif P120 peut être utilisée, car le plastique risquerait sinon de surchauffer et de s'étaler.
Aperçu de la procédure
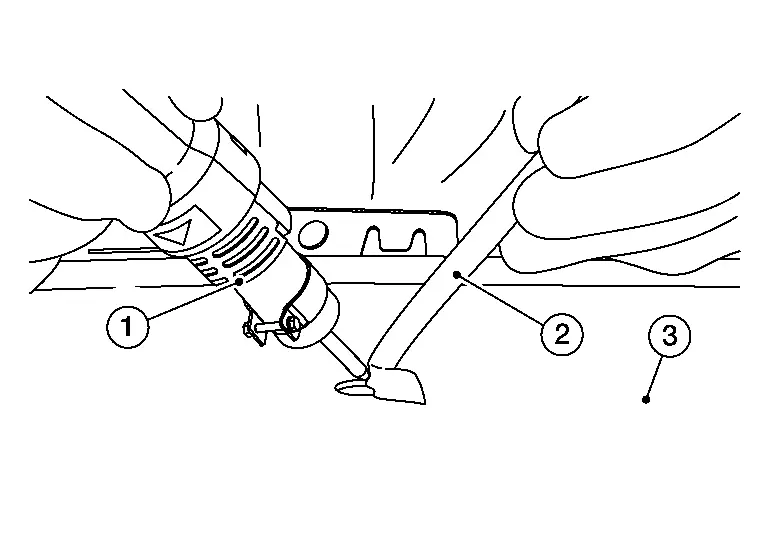
- :Soudeuse plastique
- :Baguette d'apport
- :Surface endommagée
Une réparation d'un seul côté ne permettra pas d'étanchéifier totalement la zone endommagée et entraînera une réapparition des dommages peu après la réparation. C'est pourquoi les deux faces de la pièce en plastique doivent toujours être soudées.
La réparation commence toujours du côté intérieur de l'élément. La pièce en plastique et le matériau d'apport sont fondus et soudés ensemble à l'aide d'un jet d'air chaud. Plusieurs couches de matériau d'apport peuvent être superposées et soudées entre elles au cours du processus. Un seul cordon de soudure est généralement suffisant côté extérieur.
Tout excédent de matériau d'apport dépassant côté extérieur de la pièce en plastique est poncé. La pièce est ensuite préparée pour la remise en peinture.
Protéger la zone environnante :
Protéger la zone environnante autour du dommage avec du ruban de masquage et/ou du ruban adhésif renforcé.
Préparation de la zone :
Poncer la peinture de la zone environnante, des deux côtés. Il est important de ne pas trop chauffer la zone, car cela peut faire ressortir des résidus d'huile du plastique. Le mieux est de terminer par un ponçage manuel afin d'éliminer les résidus de saleté de la surface. Vous pouvez utiliser un grattoir ou du papier abrasif (80/120).
Étapes de réparation par fusion du plastique
Pour obtenir une bonne fusion, les deux matériaux doivent être à l'état fondu : la baguette d'apport et le matériau à souder. Chaque plastique possède une température de fusion différente ainsi que son propre indice de fluidité à chaud (MFI). Cela signifie que, lors du processus de fabrication, la température et la pression de moulage confèrent ses propriétés au matériau. Avec la fusion du plastique, on utilise une température de soudage élevée et un faible débit d'air. Cela permet d'obtenir un bain de fusion contrôlé sans déformer la zone environnante. Trois points sont à prendre en compte pendant le processus de fusion.
Bain de fusion
Angle de la baguette d'apport
Pression sur la baguette
La fusion du plastique utilise une température de consigne unique de 480 degrés pour tous les plastiques, quelle que soit leur température de fusion. Les différents types de plastiques commencent à fondre à des moments différents, ce que l'on peut observer dans le bain de fusion. Le bain de fusion est visible sous la forme d'un petit rouleau de plastique devant la baguette.
Pendant le soudage, l'angle de la baguette d'apport par rapport à la pièce à réparer doit être inférieur à 90° (angle aigu). Une légère pression vers le bas sur la baguette d'apport est également importante, car elle crée la pression correcte dans le bain de fusion. Sans le bon angle et la bonne pression de la baguette, le bain de fusion ne se forme pas correctement.
Baguette d'apport et soudure
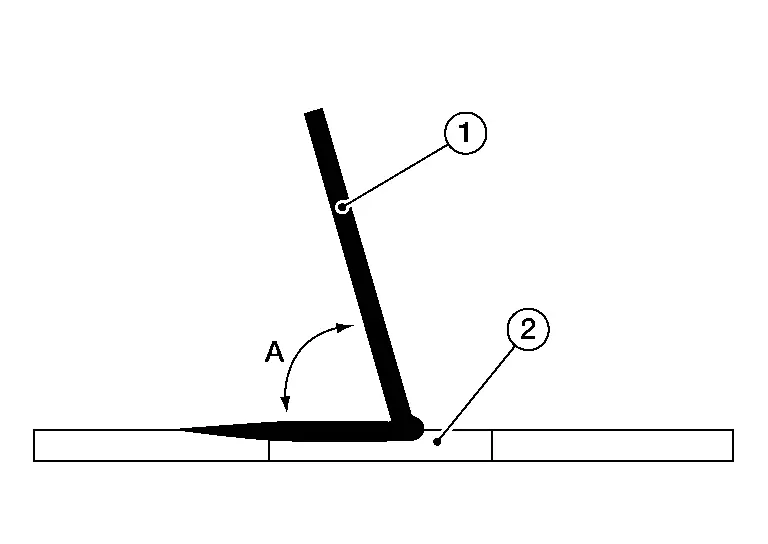
1 :Baguette d'apport 2 :Bain de fusion A :Angle de la baguette d'apport inférieur à 90°
Le choix du bon plastique est nécessaire. Nous utilisons une baguette standard, idéale pour les matériaux suivants. Ce sont les principaux plastiques utilisés pour les carrosseries extérieures des véhicules Nissan Pathfinder actuels. Il existe toujours des exceptions, ainsi que des problèmes d'adhérence sur les plastiques en raison des petits additifs présents dans les matériaux.
PP+E/P
PP
PP/EPDM
P/E
TPO
TSOP
PC
D'autres baguettes sont nécessaires pour les matériaux suivants :
ABS
HDPE
PA
Xenoy/PC /PTB
LDPE
PVC
Xenoy/PC /PTB
Réparation d'une fissure ou d'une coupure
Poncer lentement la peinture des deux côtés. Vérifier que la zone est exempte de saleté ou de tout autre matériau. Réaliser une légère rainure dans la zone endommagée.

- :Fissure ou coupure
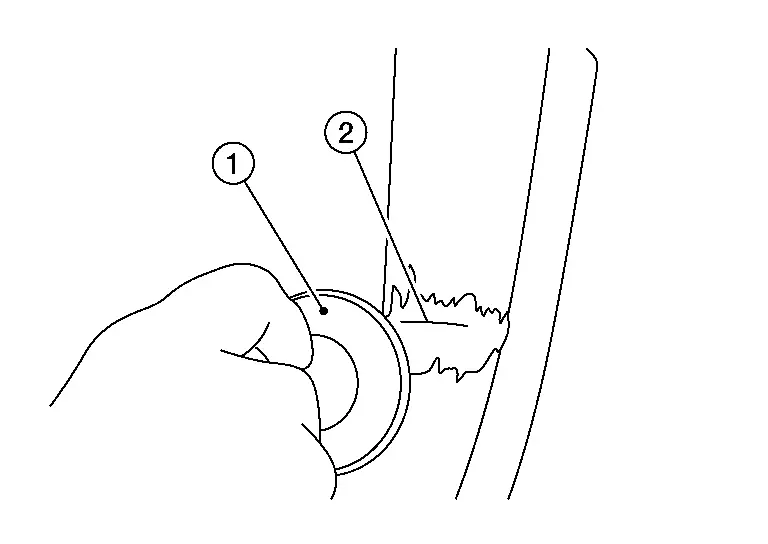
- :Meuleuse
- :Fissure ou coupure
Pointer (2) l'extrémité arrière de la zone endommagée (1), afin d'éviter que celle-ci ne se déforme pendant le processus de fusion. Pointer le plus près possible du bord.
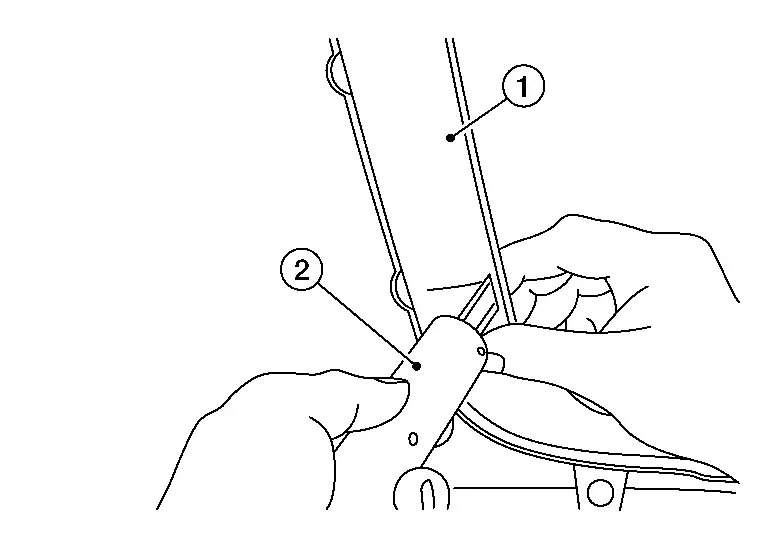
Commencer la fusion par l'arrière en premier. Toujours commencer à 1 cm derrière le dommage réel.

- :Fissure ou coupure
- :Baguette d'apport
- :Soudeuse plastique
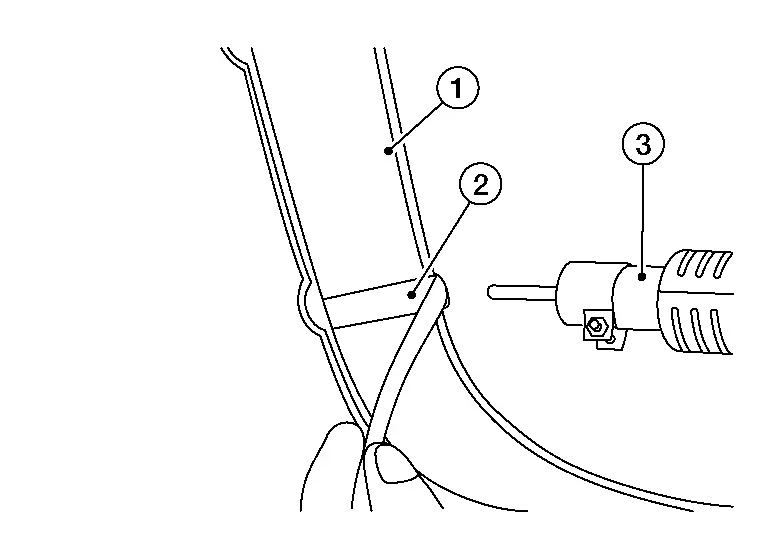
- :Fissure ou coupure
- :Baguette d'apport
- :Soudeuse plastique
Répéter l'opération à l'avant.
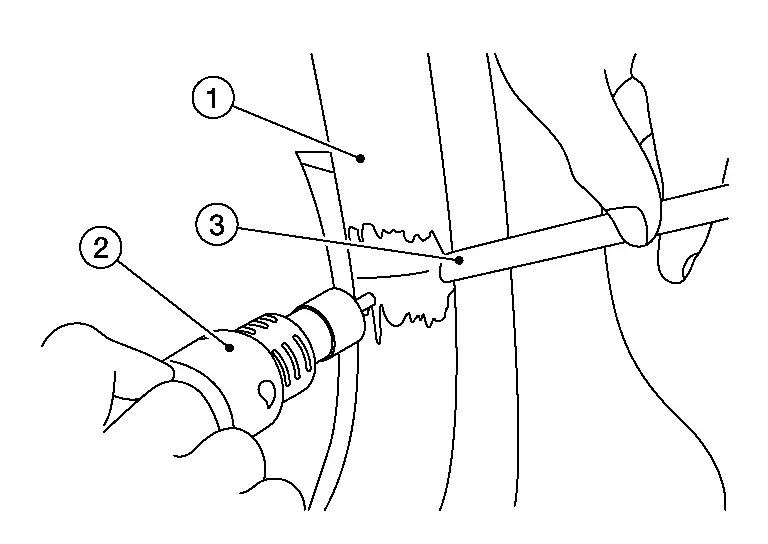
- :Fissure ou coupure
- :Soudeuse plastique
- :Baguette d'apport
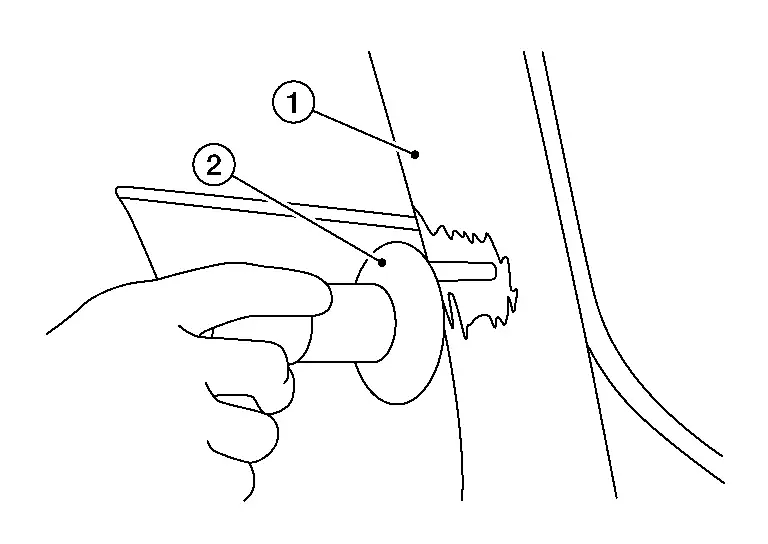
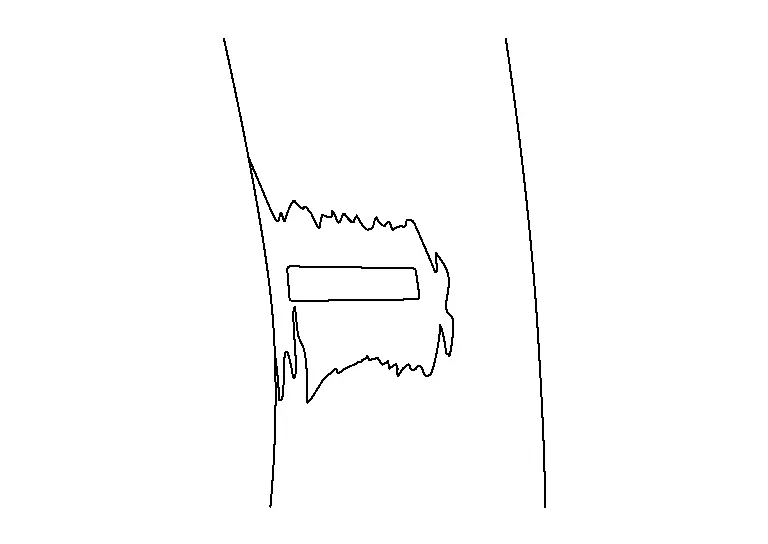
- :Fissure ou coupure
- :Meuleuse
Réparation d'une languette cassée
Poncer la peinture des deux côtés. Réaliser une légère rainure sur les bords cassés.
Commencer la fusion d'un côté. Vérifier que le matériau est bien lié de ce côté. Une fois un côté lié, laisser refroidir le matériau et réaliser un pont. Chauffer ensuite rapidement l'arrière de la bande d'apport pour pouvoir la plier. Souder ensuite l'autre côté en veillant à obtenir une bonne liaison.
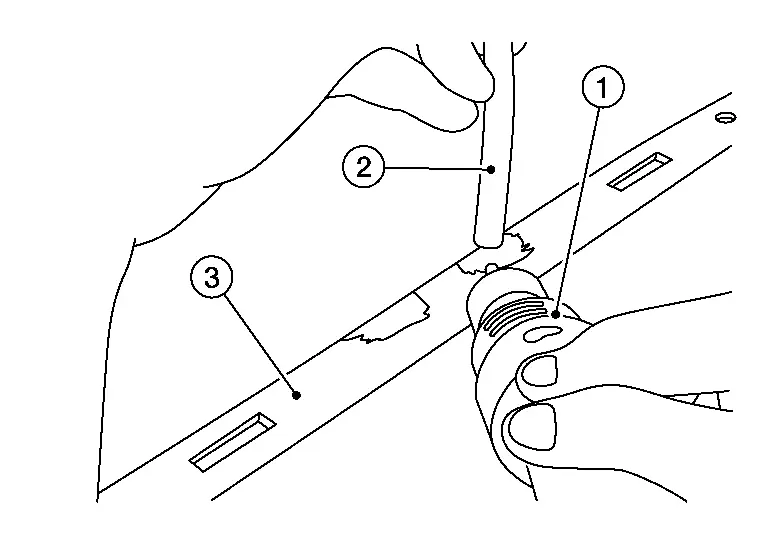
- :Soudeuse plastique
- :Baguette d'apport
- :Languette cassée
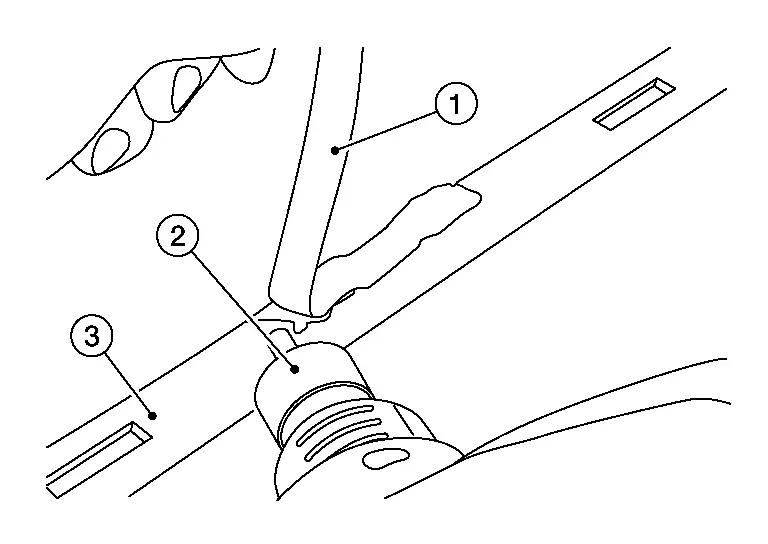
- :Baguette d'apport
- :Soudeuse plastique
- :Languette cassée
 :Languette cassée
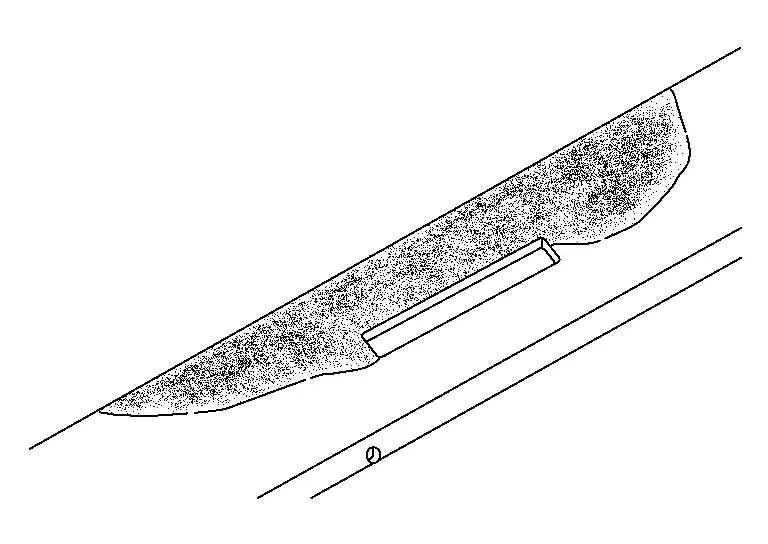
Meuler lentement le matériau superflu afin de ne pas le faire fondre.
Réparation ou remplissage d'un interstice dans le plastique
À l'aide d'un papier P120, poncer les bords de la cassure pour former un « V » ou un coin.
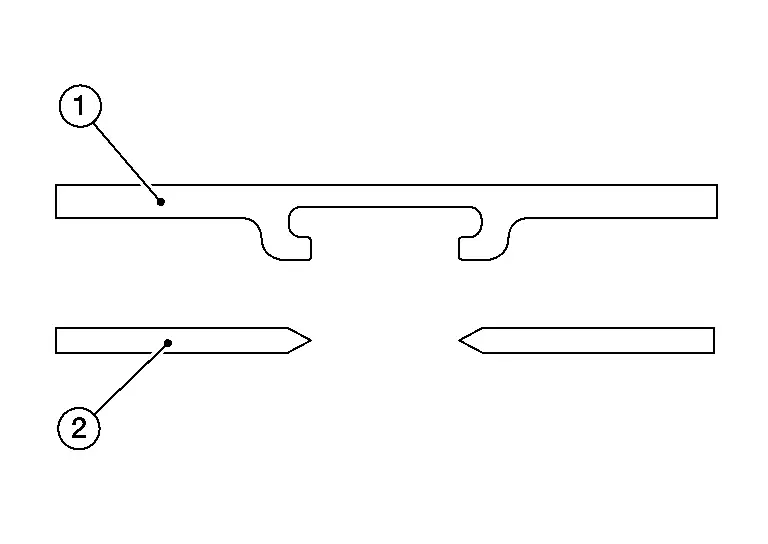
- :Plastique endommagé d'origine
- :Plastique endommagé préparé pour la réparation
Souder une bande à une extrémité.
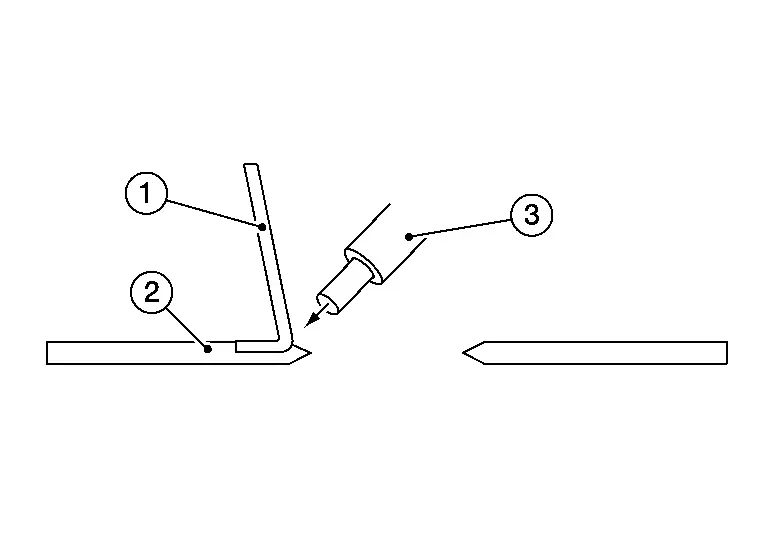
- :Matériau d'apport
- :Plastique endommagé d'origine
- :Soudeuse plastique
Poser la bande sur l'interstice et continuer à souder de l'autre côté.
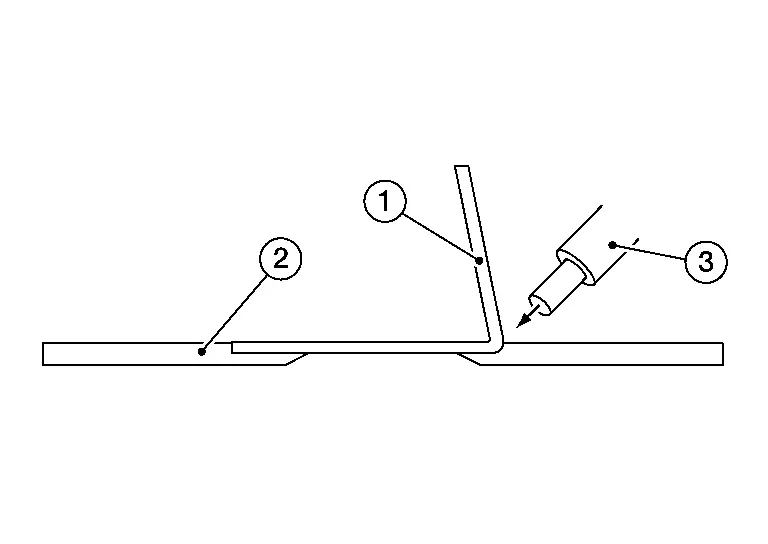
- :Matériau d'apport
- :Plastique endommagé d'origine
- :Soudeuse plastique
Souder une nouvelle bande en dessous.
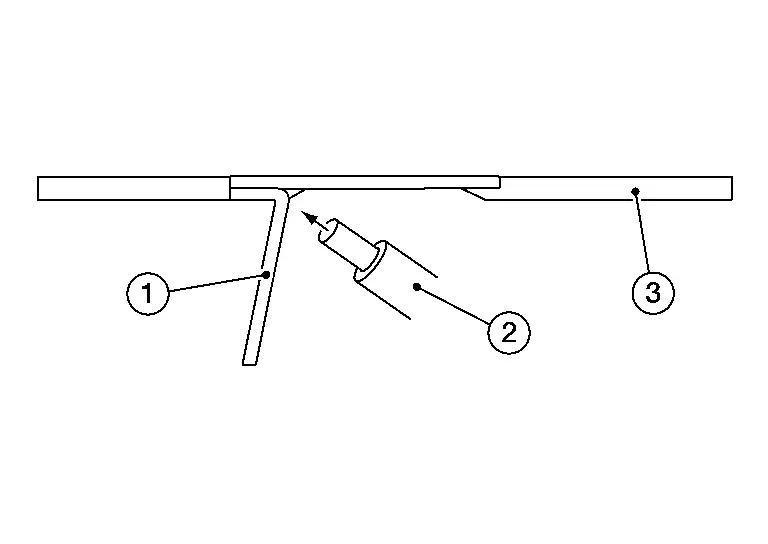
- :Matériau d'apport
- :Soudeuse plastique
- :Plastique endommagé d'origine
Modifier l'angle de la soudeuse plastique (2) et souder ensemble les deux matériaux d'apport.
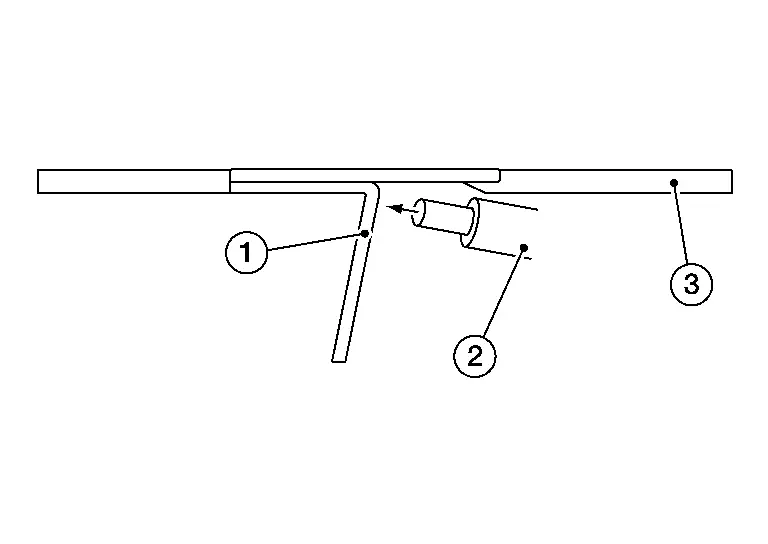
- :Matériau d'apport
- :Plastique endommagé d'origine
Modifier l'angle de la soudeuse plastique (2) et terminer le soudage de l'autre côté.
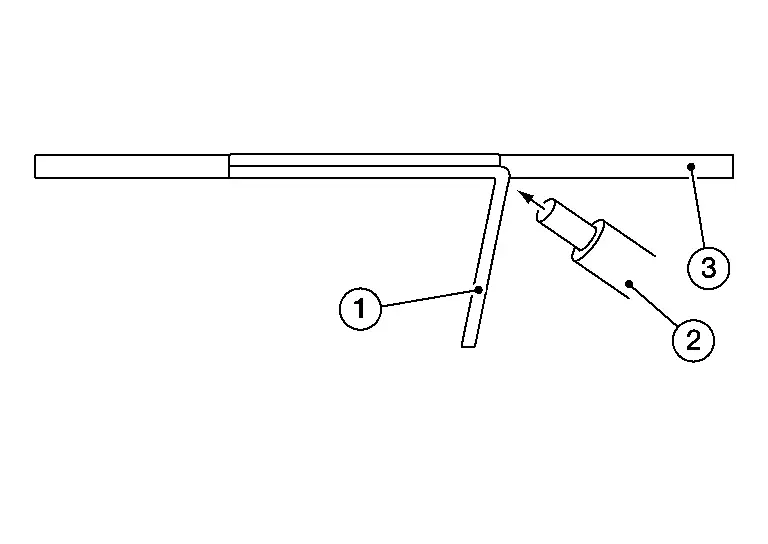
- :Matériau d'apport
- :Plastique endommagé d'origine