Zylinderblock-Baugruppe (2AZ-FE)
BAUTEILE
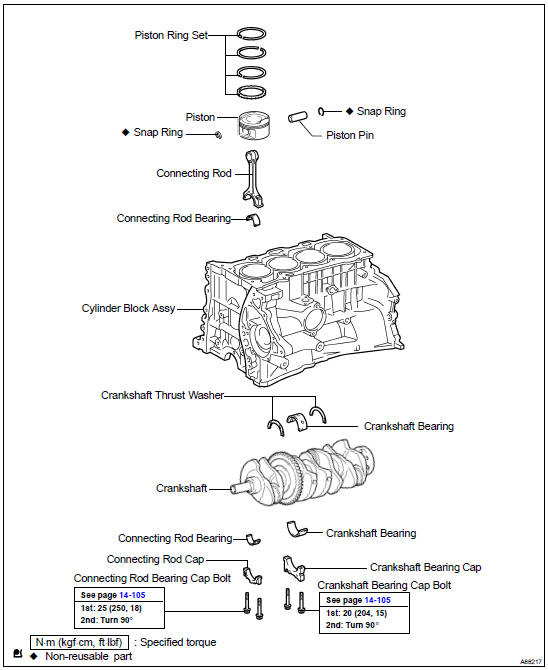
INSTANDSETZUNG
1. PLEUEL-AXIALSPIEL PRÜFEN
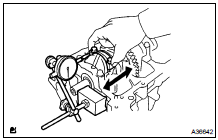
(a) Mit einer Messuhr das Axialspiel messen, während das Pleuel vor und zurück bewegt wird.
Standard-Axialspiel: 0.160 bis 0.362 mm (0.0063 bis 0.0143 Zoll) Maximales Axialspiel: 0.362 mm (0.0143 Zoll)
Wenn das Axialspiel größer als der Maximalwert ist, die Pleuel-Baugruppe(n) ersetzen. Falls erforderlich, die Kurbelwelle ersetzen.
2. PLEUELLAGERSPIEL PRÜFEN

HINWEIS: Die Pleuellagerdeckelschrauben werden in 2 Stufen angezogen. (a) Prüfen, dass die Markierungen an Pleuel und Deckel für die korrekte Montage zueinander ausgerichtet sind.
HINWEIS: Die Markierungen an den Pleueln und Pleuellagerdeckeln dienen dazu, die korrekte Montage sicherzustellen. (b) Mit einem 12-mm-Steckschlüssel die 2 Pleuellagerdeckelschrauben lösen und entfernen.(c) Entfernen Sie den Pleueldeckel und die untere Lagerschale, indem Sie den Pleueldeckel nach rechts und links wackeln, und verwenden Sie dabei die 2 ausgebauten Pleueldeckelschrauben.
HINWEIS: Das untere Lagerschale im Pleuellagerdeckel belassen. (d) Hubzapfen und Lagerschale reinigen.(e) Hubzapfen und Lager auf Grübchen und Kratzer prüfen.
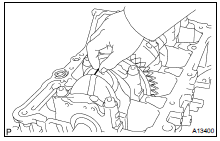
(f) Einen Streifen Plastigage auf den Hubzapfen legen.
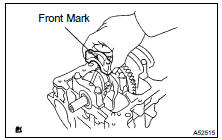
g) Prüfen, dass die vordere Markierung des Pleuellagerdeckels in die richtige Richtung zeigt. (h) Eine dünne Schicht Motoröl auf die Gewinde und unter die Schraubenköpfe der Pleuellagerdeckelschrauben auftragen.
(i) Den Pleuellagerdeckel einbauen (siehe Schritt 37).
ACHTUNG: Die Kurbelwelle nicht drehen. (j) Die 2 Schrauben und den Pleuellagerdeckel entfernen.
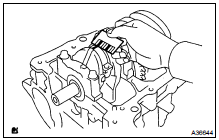
(k) Das Plastigage an seiner breitesten Stelle messen.
Standard-Lagerspiel: 0.024 bis 0.048 mm (0.0009 bis 0.0019 Zoll) Maximales Lagerspiel: 0.08 mm (0.0031 Zoll)
Wenn der Hubzapfen oder das Lager beschädigt ist, ersetzen Sie die Lager. Ersetzen Sie bei Bedarf die Kurbelwelle.
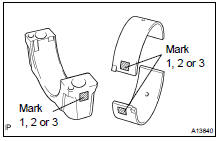
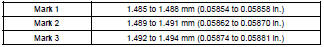
HINWEIS: Beim Austausch eines Lagers ein Lager mit derselben Nummer wie das Pleuel verwenden. Es gibt 3 Größen von Standardlagern: 1, 2 und 3.
Standard-Wanddicke der Lagermitte:
(l) Das Plastigage vollständig entfernen.
3. KOLBEN-BAUGRUPPE MIT PLEUEL AUSBAUEN
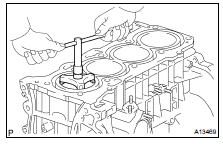
(a) Mit einem Ridge-Reamer den gesamten Kohlenstoffrückstand von der Oberseite des Zylinders entfernen.
(b) Den Kolben, die Pleuel-Baugruppe und das obere Lager durch die Oberseite des Zylinderblocks herausdrücken.
HINWEIS: Lager, Pleuel und Deckel zusammen aufbewahren.
Die Kolben-Pleuel-Baugruppen in der richtigen Reihenfolge anordnen.
4. PLEUELLAGER ABBAUEN
5. KOLBENRINGSATZ ABBAUEN
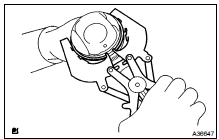
(a) Mit einer Kolbenringzange die 2 Verdichtungsringe abnehmen.
(b) Die 2 Schienen und den Ölabstreifring von Hand abnehmen.
6. KOLBENBOLZEN-SICHERUNGSRING AUSBAUEN

(a) Mit einem kleinen Schraubendreher die 2 Sicherungsringe herausheblen.
7. KOLBEN AUSBAUEN

(a) Den Kolben allmählich auf etwa 80 bis 90 °C (176 bis 194 °F) erwärmen.
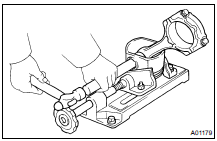
(b) Mit einem Kunststoffhammer und einem Messingdorn den Kolbenbolzen vorsichtig herausschlagen und die Pleuelstange abnehmen.
HINWEIS:
- Kolben und Kolbenbolzen sind ein aufeinander abgestimmtes Paar.
- Kolben, Bolzen, Ringe, Pleuel und Lager in der richtigen Reihenfolge anordnen.
8. KURBELWELLEN-AXIALSPIEL PRÜFEN
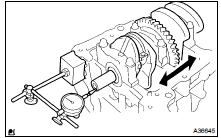
(a) Mit einer Messuhr das Axialspiel messen, während die Kurbelwelle mit einem Schraubendreher hin und her gehebelt wird.
Standard-Axialspiel: 0.040 bis 0.240 mm (0.0016 bis 0.0094 Zoll) Maximales Axialspiel: 0.30 mm (0.0118 Zoll)
Wenn das Axialspiel größer als der Maximalwert ist, die Anlaufscheiben nur satzweise ersetzen.
Dicke der Anlaufscheiben: 1.930 bis 1.980 mm (0.0760 bis 0.0780 Zoll)
9. KURBELWELLEN-LAGERSPIEL PRÜFEN
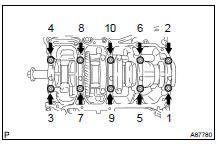
(a) Die 10 Hauptlagerdeckelschrauben in der gezeigten Reihenfolge gleichmäßig lösen und entfernen.
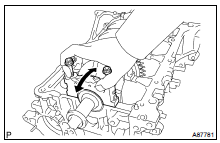
(b) Mit 2 ausgebauten Hauptlagerdeckelschrauben die 5 Hauptlagerdeckel und 5 unteren Lagerschalen abnehmen.
ACHTUNG: Die Schrauben in einen der Deckel einschrauben. Den Deckel vorsichtig nach oben herausziehen und dabei leicht nach vorne und hinten am Zylinderblock hebeln, wie in der Abbildung gezeigt.
Darauf achten, dass die Dichtflächen von Deckel und Zylinderblock nicht beschädigt werden.
HINWEIS:
- Das untere Lager und den Hauptlagerdeckel zusammen aufbewahren.
- Die Hauptlagerdeckel in der richtigen Reihenfolge anordnen.
(c) Die Kurbelwelle herausheben.
HINWEIS: Die oberen Lager zusammen mit dem Zylinderblock aufbewahren.
(d) Jeden Hauptlagerzapfen und jedes Hauptlager reinigen.(e) Jeden Hauptlagerzapfen und jedes Hauptlager auf Grübchen und Kratzer prüfen.
Wenn Zapfen oder Lager beschädigt sind, die Lager ersetzen.
Ersetzen Sie bei Bedarf die Kurbelwelle.
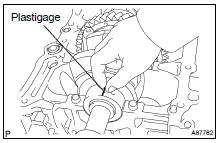
(f) Die Kurbelwelle auf den Zylinderblock legen. (g) Einen Streifen Plastigage über jeden Lagerzapfen legen.
(h) Die Hauptlagerdeckel einbauen (siehe Schritt 36).
ACHTUNG: Die Kurbelwelle nicht drehen.
(i) Den Hauptlagerdeckel ausbauen (siehe oben, Schritte (a) bis (b)).
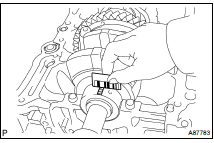
(j) Die Plastigage an der breitesten Stelle messen.
Standard-Lagerspiel: 0.024 bis 0.048 mm (0.00094 bis 0.00189 Zoll)
Wenn das Lagerspiel größer als der Maximalwert ist, die Lager ersetzen. Falls erforderlich, die Kurbelwelle ersetzen.
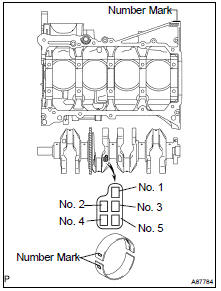
(k) Bei Verwendung eines Standardlagers ein Lager mit derselben Nummer einsetzen. Lässt sich die Nummer des Lagers nicht bestimmen, das passende Lager ermitteln, indem die Nummern des Zylinderblocks und der Kurbelwelle addiert werden, und das Lager anschließend gemäß der folgenden Tabelle auswählen. Es gibt 4 Größen von Standardlagern: 1, 2, 3 und 4.

HINWEIS: BEISPIEL Zylinderblock 4 (A) + Kurbelwelle 3 (B) = Gesamtzahl 7 (Lager 3 verwenden)
Hinweis:
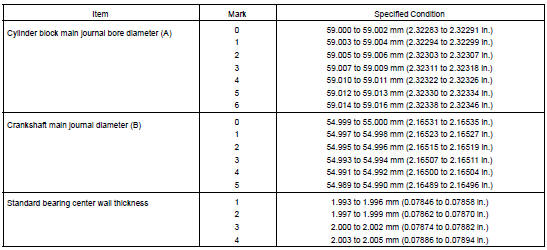
(l) Das Plastigage vollständig entfernen.
10. KURBELWELLE AUSBAUEN
(a) Die Kurbelwelle herausheben.(b) Die 5 oberen Hauptlager und 2 Anlaufscheiben aus dem Zylinderblock entnehmen.
HINWEIS: Hauptlager und Anlaufscheiben in der richtigen Reihenfolge anordnen.
11. OBERE KURBELWELLEN-ANLAUFSCHEIBE AUSBAUEN
12. KURBELWELLENLAGER AUSBAUEN
TIPP: Die Lager in der richtigen Reihenfolge anordnen.
13. KURBELWELLENLAGER NR. 2 AUSBAUEN
HINWEIS: Hauptlager und Anlaufscheiben in der richtigen Reihenfolge anordnen.
14. STIFTSCHRAUBE AUSBAUEN
15. ZYLINDERBLOCK REINIGEN
HINWEIS: Wird der Zylinder bei hohen Temperaturen gewaschen, ragt die Zylinderlaufbuchse über den Zylinderblock hinaus.
Den Zylinderblock immer bei einer Temperatur von 45 °C (113 °F) oder weniger waschen.
16. ZYLINDERBLOCK AUF EBENHEIT PRÜFEN
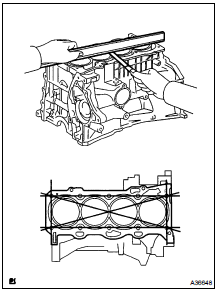
(a) Mit einem Präzisionslineal und einer Fühlerlehre den Verzug der Fläche messen, die an der Zylinderkopfdichtung anliegt.
Maximaler Verzug: 0,05 mm (0,0020 in.)
Ist der Verzug größer als der Maximalwert, den Zylinderblock ersetzen.
17. ZYLINDERBOHRUNG PRÜFEN
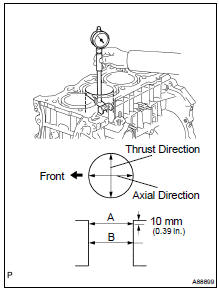
(a) Mit einer Zylindermessuhr den Zylinderbohrungsdurchmesser an den Positionen A und B in Axial- und Querrichtung messen.
Solldurchmesser: 88,500 bis 88,513 mm (3,4842 bis 3,4848 in.) Maximaler Durchmesser: 88,633 mm (3,4895 in.)
Ist der gemessene Durchmesser größer als der Sollwert, den Zylinderblock ersetzen.
18. KOLBENDURCHMESSER PRÜFEN
(a) Mit einer Messschraube den Kolbendurchmesser rechtwinklig zur Kolbenbolzenachse messen, 30,3 mm (1,193 in.) vom Kolbenboden entfernt.
Kolbendurchmesser: 88,439 bis 88,449 mm (3,4818 bis 3,4822 in.)
19. KOLBENSPIEL PRÜFEN

(a) Den Kolbendurchmesser vom gemessenen Zylinderbohrungsdurchmesser abziehen.
Vorgeschriebenes Ölspiel: 0,051 bis 0,100 mm (0,0020 bis 0,0039 in.)
Ist das Spiel größer als der Maximalwert, alle 4 Kolben ersetzen. Falls erforderlich, den Zylinderblock ersetzen.
20. RINGNUTSPIEL PRÜFEN
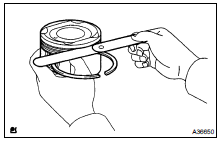
(a) Mit einer Fühlerlehre das Spiel zwischen dem Kolbenring und der Wand der Ringnut messen.
Ringnutspiel: 0,030 bis 0,070 mm (0,0012 bis 0,0028 in.)
Entspricht das Spiel nicht den Vorgaben, den Kolben ersetzen.
21. KOLBENRING-STOSSSPIEL PRÜFEN
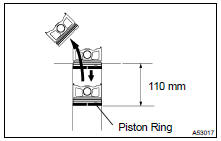
(a) Den Kolbenring mit einem Kolben etwas über den unteren Punkt des Ringlaufs schieben, 110 mm (4,33 in.) von der Oberkante des Zylinderblocks entfernt.
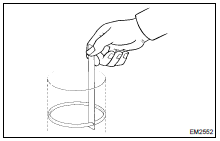
(b) Das Ringstoßspiel mit einer Fühlerlehre messen.
Standard-Stoßspiel: Nr. 1 0,22 bis 0,32 mm (0,0087 bis 0,0126 in.) Nr. 2 0,50 bis 0,60 mm (0,0197 bis 0,0236 in.) Öl (Seitenschiene) 0,10 bis 0,35 mm (0,0039 bis 0,0138 in.)
Maximales Stoßspiel: Nr. 1 0,89 mm (0,0350 in.) Nr. 2 1,35 mm (0,0531 in.) Öl (Seitenschiene) 0,73 mm (0,0287 in.)
Ist das Stoßspiel größer als der Maximalwert, den Kolbenring ersetzen. Ist das Stoßspiel auch bei einem neuen Kolbenring größer als der Maximalwert, den Zylinderblock ersetzen.
22. KOLBENBOLZEN-ÖLSPIEL PRÜFEN

(a) Mit einer Innenmessschraube den Innendurchmesser der Kolbenbolzenbuchse messen.
Durchmesser der Kolbenbolzenbohrung-Buchse: 22,001 bis 22,010 mm (0,8662 bis 0,8665 in.)

Durchmesser der Kolbenbolzenbohrung-Buchse (Referenz):
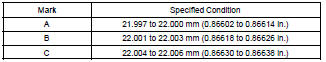
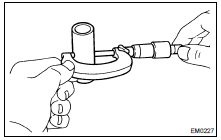
(b) Mit einer Messschraube den Kolbenbolzendurchmesser messen.
Kolbenbolzendurchmesser: 21,997 bis 22,009 mm (0,8660 bis 0,8665 in.)
Kolbenbolzendurchmesser (Referenz):
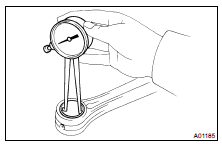
(c) Mit einer Innenmessschraube den Innendurchmesser der Pleuelbuchse messen.
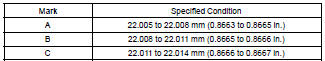
Innendurchmesser der Buchse: 22,005 bis 22,014 mm (0,8663 bis 0,8667 in.)
Innendurchmesser der Buchse:
(d) Den Kolbenbolzendurchmesser vom Durchmesser der Kolbenbolzenbohrung-Buchse subtrahieren.
Standard-Ölspiel: 0,001 bis 0,007 mm (0,00004 bis 0,00028 in.) Maximales Ölspiel: 0,010 mm (0,0020 in.)
Ist das Ölspiel größer als der Maximalwert, das Pleuel ersetzen. Falls erforderlich, Kolben und Kolbenbolzen als Satz ersetzen.
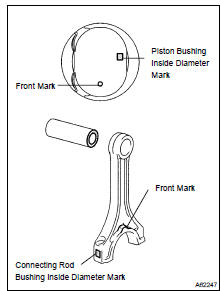
Ist das Ölspiel größer als der Maximalwert, das Pleuel ersetzen. Falls erforderlich, Kolben und Kolbenbolzen als Satz ersetzen.
(e) Den Kolbenbolzendurchmesser vom Innendurchmesser der Buchse subtrahieren.
Standard-Ölspiel: 0,005 bis 0,011 mm (0,0002 bis 0,0004 in.) Maximales Ölspiel: 0,010 mm (0,0020 in.)
Ist das Ölspiel größer als der Maximalwert, das Pleuel ersetzen. Falls erforderlich, Pleuel und Kolbenbolzen als Satz ersetzen.
23. PLEUELBAUGRUPPE PRÜFEN
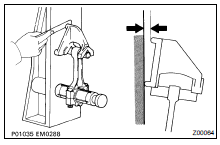
(a) Mit einem Pleuelprüfgerät und einer Fühlerlehre die Pleuelausrichtung prüfen.
- Auf Fluchtungsfehler prüfen.
Maximaler Fluchtungsfehler: 0,05 mm (0,0020 in.) je 100 mm (3,94 in.)
Ist der Fluchtungsfehler größer als der Maximalwert, die Pleuelbaugruppe ersetzen.

- Auf Verwindung prüfen.
Maximale Verwindung: 0,15 mm (0,0059 in.) je 100 mm (3,94 in.)
Ist die Verwindung größer als der Maximalwert, die Pleuelbaugruppe ersetzen.
24. PLEUELSCHRAUBE PRÜFEN
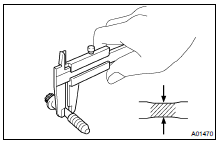
(a) Mit einer Schieblehre den Durchmesser des Dehnschafts
der Schraube messen.
Solldurchmesser: 7,2 bis 7,3 mm (0,283 bis 0,287 in.) Maximaler Durchmesser: 7,0 mm (0,276 in.)
Ist der Durchmesser kleiner als der Mindestwert, die Schraube ersetzen.
25. KURBELWELLE PRÜFEN

(a) Mit einer Messuhr und Prismen den Rundlauf messen, wie in der Abbildung gezeigt.
Maximaler Rundlauf: 0,03 mm (0,0012 in.)
Ist der Rundlauf größer als der Maximalwert, die Kurbelwelle ersetzen.

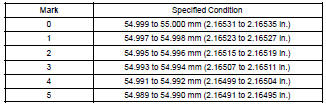
(b) Mit einer Messschraube den Durchmesser jedes Hauptlagerzapfens messen.
Durchmesser: 54,988 bis 55,000 mm (2,16488 bis 2,16535 in.)
Weicht der Durchmesser von der Vorgabe ab, das Lagerspiel prüfen (siehe Schritt 22). Falls erforderlich, die Kurbelwelle ersetzen.
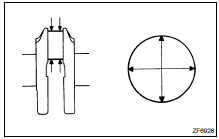
(c) Jeden Hauptlagerzapfen wie in der Abbildung gezeigt auf Konizität und Unrundheit prüfen.
Maximale Konizität und Unrundheit: 0,003 mm (0,0001 in.)
Ist die Konizität oder Unrundheit größer als der Maximalwert, die Kurbelwelle ersetzen.
Durchmesser (Referenz):
(d) Mit einer Messschraube den Durchmesser jedes Hubzapfens messen.
Durchmesser: 47,990 bis 48,000 mm (1,8894 bis 1,8898 in.)
Weicht der Durchmesser von der Vorgabe ab, das Lagerspiel prüfen (siehe Schritt 22). Falls erforderlich, die Kurbelwelle ersetzen.
(e) Jeden Hubzapfen wie in der Abbildung gezeigt auf Konizität und Unrundheit prüfen.
Maximale Konizität und Unrundheit: 0,003 mm (0,0001 in.)
Ist die Konizität oder Unrundheit größer als der Maximalwert, die Kurbelwelle ersetzen.
26. HAUPTLAGERDECKEL-SCHRAUBEN PRÜFEN
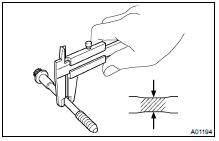
(a) Mit einem Messschieber den Durchmesser des Dehnschafts der Schraube messen.
Solldurchmesser: 7,3 bis 7,6 mm (0,287 bis 0,299 in.) Minimaler Durchmesser: 7,2 mm (0,283 in.)
Ist der Durchmesser kleiner als der Mindestwert, die Schraube ersetzen.
27. RINGSTIFT EINSETZEN
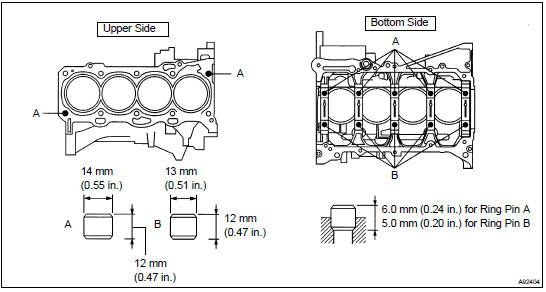
(a) Mit einem Hammer mit Kunststoffkopf den Ringstift eintreiben.
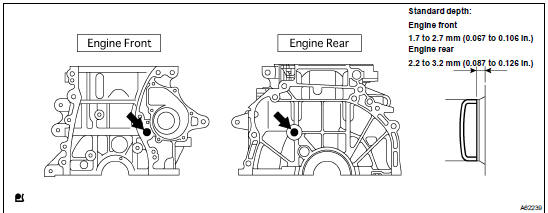
28. VERSCHLUSSSTOPFEN EINSETZEN
(a) Klebstoff um die Verschlussstopfen auftragen.
Klebstoff: Teile-Nr. 08833-00070, THREE BOND 1324 oder gleichwertig.
(b) Mit dem SST neue Verschlussstopfen einsetzen, wie in der Abbildung gezeigt.
SST 09950- 60010 (09951- 00200), 09950- 70010 (09951-07100)
29. STIFTSCHRAUBE EINSETZEN
(a) Die Stiftschrauben wie in der Abbildung gezeigt einsetzen.
Anziehdrehmoment: 5.0 N·m (51 kgf·cm, 44 in.·lbf) für Stehbolzen A 10 N·m (102 kgf·cm, 7 ft.·lbf) für Stehbolzen B 5.0 N·m (51 kgf·cm, 44 in.·lbf) für Stehbolzen C

30. GERADEN STIFT EINBAUEN
(a) Mit einem Hammer mit Kunststoffkopf den geraden Stift eintreiben.

31. KOLBEN EINBAUEN
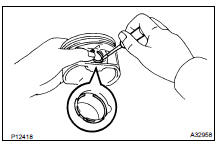
(a) Mit einem kleinen Schraubendreher einen neuen Sicherungsring an einem Ende der Kolbenbolzenbohrung einsetzen.
(b) Den Kolben allmählich auf ca. 80 bis 90 °C (176 bis 194 °F) erwärmen.
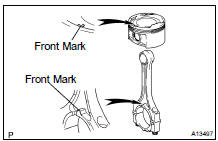
(c) Die vordere Markierung von Kolben und Pleuelstange ausrichten und den Kolben mit dem Daumen einschieben.
(d) Mit einem kleinen Schraubendreher einen neuen Sicherungsring am anderen Ende der Kolbenbolzenbohrung einsetzen.
32. KOLBENRINGSATZ EINBAUEN
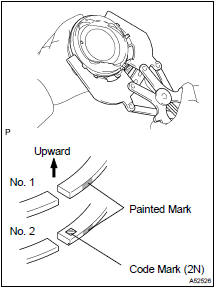
(a) Den Ölabstreifring-Expander und die 2 Schienen von Hand einsetzen.
(b) Mit einer Kolbenringzange die 2 Kompressionsringe mit der lackierten Markierung wie in der Abbildung gezeigt einbauen.
HINWEIS: Den Kompressionsring Nr. 2 mit der Codemarkierung (2N) nach oben einbauen.
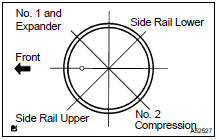
(c) Die Kolbenringe so positionieren, dass die Ringstöße wie in der Abbildung gezeigt liegen.
33. KURBELWELLENLAGER EINBAUEN
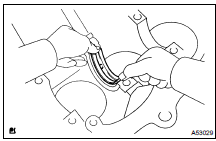
(a) Das obere Lager mit Ölnut in den Zylinderblock einbauen.
HINWEIS: Die Auflageflächen von Lager und Zylinderblock reinigen. Die Flächen müssen frei von Staub und Öl sein.
34. KURBELWELLENLAGER NR. 2 EINBAUEN
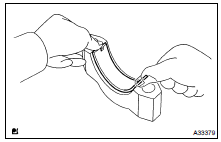
(a) Das untere Lager in den Lagerdeckel einbauen.
HINWEIS: Die Auflageflächen von Lager und Lagerdeckel reinigen. Die Flächen müssen frei von Staub und Öl sein.
35. KURBELWELLEN-AXIALLAGERSCHEIBE OBEN EINBAUEN

(a) Die 2 Axialscheiben unter der Hauptlagerstelle Nr. 3 des Zylinderblocks mit den Ölnuten nach außen einbauen.
36. KURBELWELLE EINBAUEN
(a) Das obere Lager mit Motoröl benetzen und die Kurbelwelle in den Zylinderblock einsetzen. (b) Die vorderen Markierungen und Nummern prüfen und die Lagerdeckel auf den Zylinderblock setzen.(c) Einen dünnen Film Motoröl auf die Gewinde und unter den Kopf der Lagerdeckelschrauben auftragen.
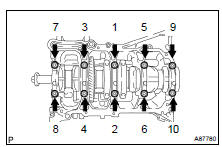
(d) 10 Hauptlagerdeckelschrauben in mehreren Durchgängen in der gezeigten Reihenfolge gleichmäßig festziehen.
Anziehdrehmoment: 40 N·m (408 kgf·cm, 30 ft·lbf)
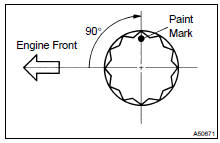
(e) Die Lagerdeckelschrauben vorne mit Farbe markieren. (f) Die Lagerdeckelschrauben in der gezeigten Reihenfolge um 90° nachziehen. (g) Prüfen, dass die farbige Markierung nun im 90°-Winkel zur Vorderseite steht.
(h) Prüfen, dass sich die Kurbelwelle leichtgängig dreht.
37. PLEUELLAGER EINBAUEN
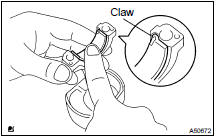
(a) Die Lagernase mit der Nut des Pleuels bzw. Pleueldeckels ausrichten.
HINWEIS: Die Rückseite des Lagers und die Lagerfläche des Pleuels reinigen. Die Fläche muss frei von Staub und Öl sein.
38. KOLBEN EINBAUEN
HINWEIS: Die Pleuellagerdeckelschrauben werden in 2 Schritten schrittweise angezogen.
(a) Die Zylinderwände, die Kolben und die Oberflächen der Pleuellager mit Motoröl benetzen.(b) Die Position der Kolbenringstöße prüfen.
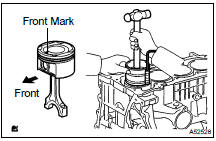
(c) Mit einem Kolbenringspanner die richtig nummerierten Kolben-Pleuel-Einheiten mit der vorderen Markierung des Kolbens nach vorne in jeden Zylinder einschieben.
HINWEIS: Den nummerierten Pleuellagerdeckel dem Pleuel zuordnen.
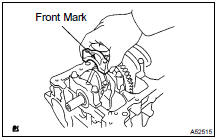
(d) Prüfen, dass der Vorsprung des Pleuellagerdeckels in die richtige Richtung zeigt. (e) Eine dünne Schicht Motoröl auf die Gewinde und unter die Schraubenköpfe der Pleuellagerdeckelschrauben auftragen.
(f) Mit einem 12-mm-Steckschlüssel die 2 Schrauben gleichmäßig festziehen.
Anziehdrehmoment: 25 N·m (255 kgf·cm, 18 ft·lbf) (g) Die Vorderseite der Pleuellagerdeckelschrauben mit Farbe markieren.
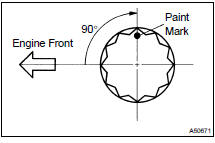
(h) Die Lagerdeckelschrauben wie in der Abbildung gezeigt um 90° nachziehen.
(i) Prüfen, dass sich die Kurbelwelle leichtgängig dreht.
SST 09011-38121