MONTAGE
HINWEIS:
Nach dem Austausch von Kolben oder Kolbenringen "Prüfung nach Reparaturen" durchführen (siehe Seite ).
ARBEITSSCHRITTE
1. STEHBOLZEN EINBAUEN
(a) Mit einem E8-"TORX"-Steckschlüssel die Stehbolzen einbauen. 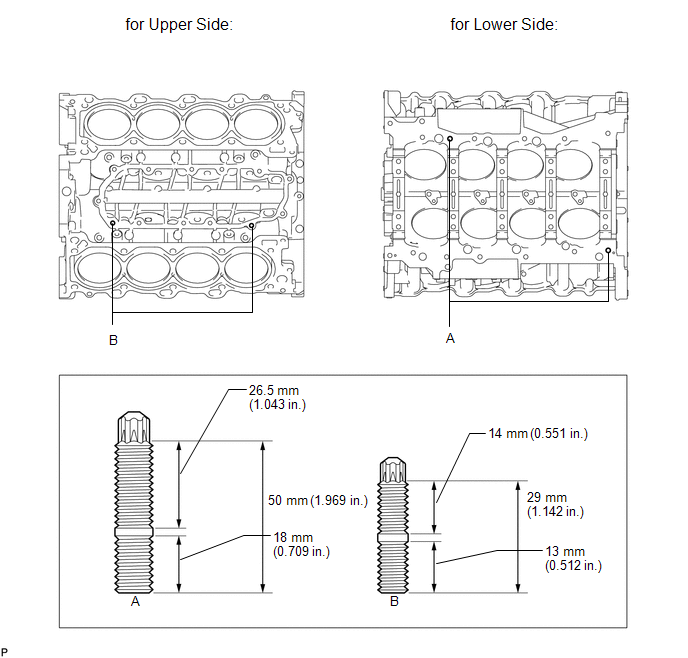
Drehmoment:
für Stehbolzen A :
20 N·m {204 kgf·cm, 15 ft·lbf}
für Stehbolzen B :
9 N·m {92 kgf·cm, 80 in·lbf}
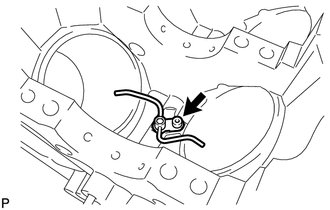
2. ÖLSPRITZDÜSEN-BAUGRUPPE NR. 1 EINBAUEN
(a) Mit einem 5-mm-Innensechskantschlüssel die 4 Ölspritzdüsen mit den 4 Schrauben einbauen.
Drehmoment:
10 N·m {102 kgf·cm, 7 ft·lbf} |
 |
3. KOLBEN MIT KOLBENBOLZEN-BAUGRUPPE EINBAUEN
HINWEIS:
Nach dem Austausch der Kolben-Baugruppe "Prüfung nach Reparaturen" durchführen (siehe Seite ).
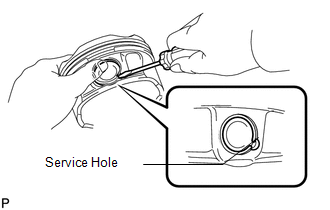
(a) Mit einem kleinen Schraubendreher einen neuen Sicherungsring an einem Ende der Kolbenbolzenbohrung einsetzen.
HINWEIS:
Sicherstellen, dass der Stoß des Sicherungsrings nicht mit dem Serviceloch des Kolbens fluchtet. |
 |
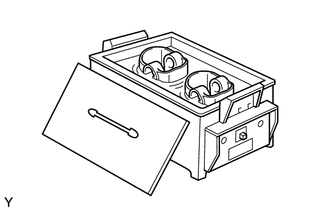
(b) Den Kolben allmählich auf etwa 80 °C erwärmen. |
 |
(c) Kolbenbolzen und Pleuel mit Motoröl benetzen.
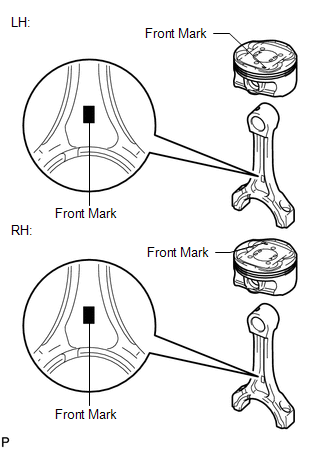
(d) Die vorderen Markierungen von Kolben und Pleuel wie in der Abbildung ausrichten. Dann den Kolbenbolzen mit dem Daumen einschieben, bis er am Sicherungsring anliegt.
HINWEIS:
Für die linke Seite (LH) so montieren, dass die vorderen Markierungen von Kolben und Pleuel auf derselben Seite liegen. Für die rechte Seite (RH) so montieren, dass die vorderen Markierungen von Kolben und Pleuel auf gegenüberliegenden Seiten liegen.
HINWEIS:
Kolben und Kolbenbolzen sind ein zusammengehöriges Paar. |
 |
(e) Passung zwischen Kolben und Kolbenbolzen prüfen.
(1) Pleuel auf dem Kolbenbolzen hin- und herbewegen. Passung prüfen.
Bei ungewöhnlicher Bewegung Kolben und Bolzen als Satz austauschen. |
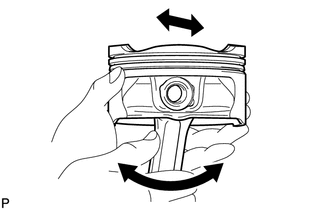 |
(2) Kolben auf dem Kolbenbolzen hin- und herdrehen. Passung prüfen.
Bei ungewöhnlicher Bewegung Kolben und Bolzen als Satz austauschen.
(f) Mit einem kleinen Schraubendreher einen neuen Sicherungsring am anderen Ende der Kolbenbolzenbohrung einsetzen.
HINWEIS:
Sicherstellen, dass der Stoßspalt des Sicherungsrings nicht mit der Aussparung der Kolbenbolzenbohrung fluchtet. |
|
4. KOLBENRINGSATZ EINBAUEN
HINWEIS:
Nach dem Austausch der Kolbenringe die "Prüfung nach Reparaturen" durchführen (siehe Seite ).
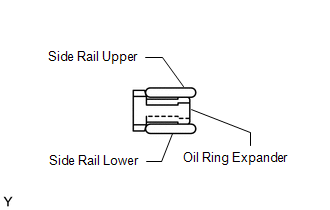
(a) Ölabstreiferfeder und 2 Schienen von Hand einbauen. |
 |
(b) Mit einem Kolbenringspreizer die 2 Verdichtungsringe so einbauen, dass die Farbmarkierungen wie in der Abbildung gezeigt positioniert sind. 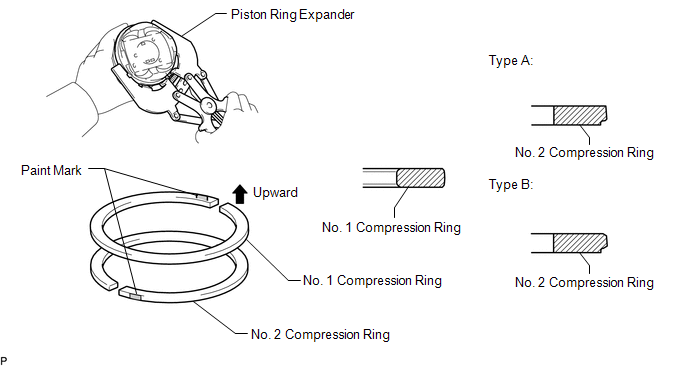
HINWEIS:
Typ A und Typ B lassen sich anhand der Farbmarkierung oder der Querschnittsform des Verdichtungsrings Nr. 2 unterscheiden.
Punkt | Farbmarkierung |
Typ A |
1. Verdichtungsring |
Blau |
2. Verdichtungsring |
Orange |
Typ B |
1. Verdichtungsring |
Gelb |
2. Verdichtungsring |
Grün |
5. KURBELWELLENLAGER EINBAUEN
(a) Hauptlagerzapfen und beide Lagerflächen reinigen. |
 |
(b) Oberes Lager einbauen.
HINWEIS:
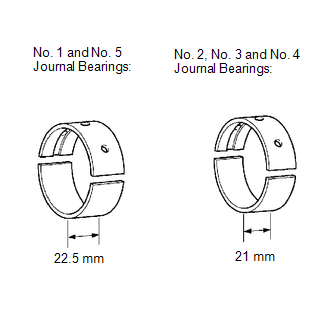
Hauptlager gibt es in Breiten von 21 mm (0.827 in.) und 22.5 mm (0.886 in.). Die Lager mit 22.5 mm (0.886 in.) an den Hauptlagerpositionen Nr. 1 und Nr. 5 des Zylinderblocks mit den Lagerdeckeln einbauen. Die Lager mit 21 mm (0.827 in.) an den Positionen Nr. 2, Nr. 3 und Nr. 4 einbauen.
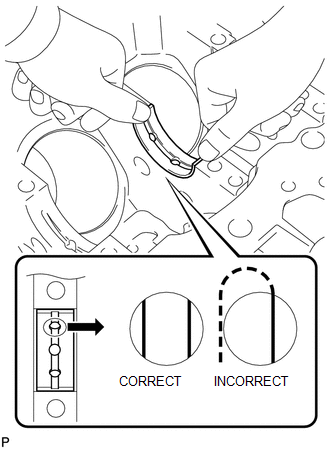
(1) Oberes Lager wie in der Abbildung gezeigt in den Zylinderblock einbauen.
HINWEIS:
- Keine Motorenöl auf die Lager und Kontaktflächen auftragen.
- Beide Seiten der Ölnut im Zylinderblock sollten durch die Ölbohrungen im Lager sichtbar sein. Der sichtbare Anteil auf beiden Seiten der Bohrungen sollte gleich groß sein.
- Kein Kühlmittel mit der inneren Lagerfläche in Berührung bringen.
- Gelangt Kühlmittel auf die innere Lagerfläche, das Lager durch ein neues ersetzen.
|
 |
(c) Unteres Lager einbauen.
HINWEIS:
- Unbedingt das ausgewählte Lager einbauen.
- Hauptlager gibt es in Breiten von 21 mm (0.827 in.) und 22.5 mm (0.886 in.). Die Lager mit 22.5 mm (0.886 in.) an den Hauptlagerpositionen Nr. 1 und Nr. 5 des Zylinderblocks mit den Lagerdeckeln einbauen. Die Lager mit 21 mm (0.827 in.) an den Positionen Nr. 2, Nr. 3 und Nr. 4 einbauen.
(1) Untere Lager in die Lagerdeckel einsetzen.
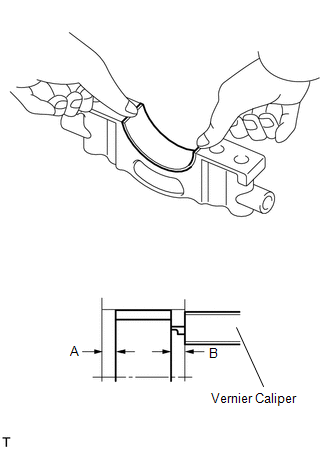
(2) Mit einem Messschieber den Abstand zwischen der Kante des Lagerdeckels und der Kante des unteren Lagers messen.
Maß A - B oder B - A:
0 bis 0,7 mm (0 bis 0,0276 in.)
HINWEIS:
- Keine Motorenöl auf die Lager und Kontaktflächen auftragen.
- Kein Kühlmittel mit der inneren Lagerfläche in Berührung bringen.
- Gelangt Kühlmittel auf die innere Lagerfläche, das Lager durch ein neues ersetzen.
|
 |
6. KURBELWELLEN-ANLAUFSCHEIBENSATZ EINBAUEN
(a) Motorenöl auf den Anlaufscheibensatz auftragen. |
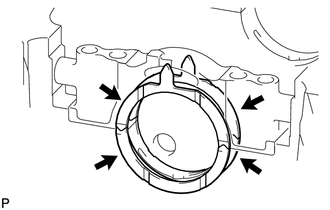 |
(b) Die 4 Anlaufscheiben an der Lagerstelle Nr. 3 von Zylinderblock und Lagerdeckel mit den Ölnuten nach außen einbauen.
7. KURBELWELLE EINBAUEN
(a) Motorenöl auf das obere und untere Lager auftragen, dann die Kurbelwelle auf den Zylinderblock legen. |
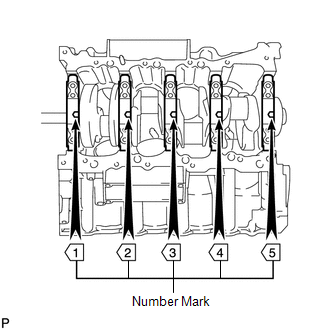 |
(b) Vordere Markierungen und Nummern der Hauptlagerdeckel prüfen und die Lagerdeckel auf den Zylinderblock setzen.
HINWEIS:
Jeder Hauptlagerdeckel ist mit einer Nummer für die Einbauposition gekennzeichnet.
(c) Eine dünne Schicht Motorenöl auf die Gewinde und unter die Köpfe der Lagerdeckelschrauben auftragen.
(d) Die 10 Hauptlagerdeckelschrauben an den inneren Positionen vorläufig einsetzen.
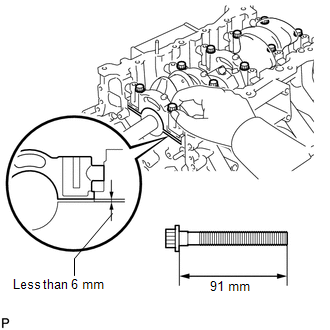
(e) Den Hauptlagerdeckel von Hand so weit einsetzen, bis der Spalt zwischen Hauptlagerdeckel und Zylinderblock unter 6 mm (0.236 in.) liegt. Dabei die 2 inneren Lagerdeckelschrauben als Anhaltspunkt nutzen.
Schraubenlänge:
91 mm (3.58 in.) |
 |
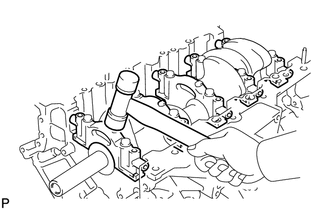
(f) Mit einem Kunststoffhammer den Lagerdeckel leicht antippen, um den richtigen Sitz sicherzustellen. |
 |
(g) Eine dünne Schicht Motorenöl auf die Gewinde und unter die Köpfe der 10 Hauptlagerdeckelschrauben auftragen.
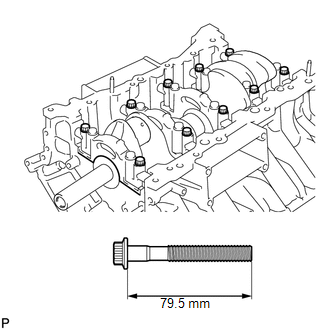
(h) Die 10 Hauptlagerdeckelschrauben an den äußeren Positionen vorläufig einsetzen.
Schraubenlänge:
79.5 mm (3.13 in.)
HINWEIS:
Die Hauptlagerdeckelschrauben werden in 2 aufeinanderfolgenden Schritten angezogen. |
 |
(i) Schritt 1:
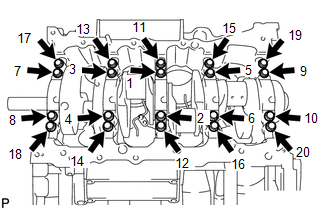
(1) Die 20 Hauptlagerdeckelschrauben in der in der Abbildung gezeigten Reihenfolge gleichmäßig anziehen.
Drehmoment:
für innere Position :
61 N·m {622 kgf·cm, 45 ft·lbf}
für äußere Position :
27 N·m {275 kgf·cm, 20 ft·lbf}
Entspricht eine Hauptlagerdeckelschraube nicht dem vorgegebenen Anzugsdrehmoment, diese ersetzen. |
 |
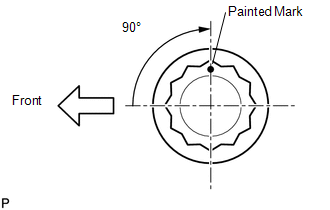
(j) Schritt 2:
(1) Die Vorderseite der Lagerdeckelschrauben mit Farbe markieren. |
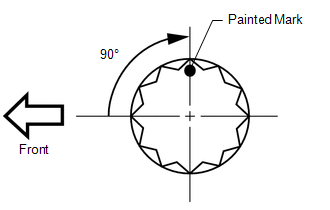 |
(2) Die Lagerdeckelschrauben in der Reihenfolge von Schritt 1 um weitere 90° anziehen.
(3) Prüfen, dass die Farbmarkierungen nun um 90° zur Vorderseite versetzt stehen.
(k) Prüfen, dass sich die Kurbelwelle leichtgängig dreht.
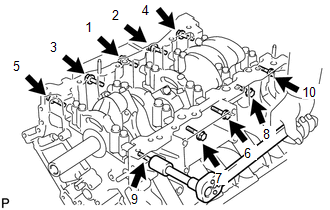
(l) Die 10 Hauptlagerdeckelschrauben und 10 neue Dichtscheiben einsetzen und in mehreren Schritten in der in der Abbildung gezeigten Reihenfolge gleichmäßig anziehen.
Drehmoment:
45 N·m {459 kgf·cm, 33 ft·lbf} |
 |
(m) Prüfen, dass sich die Kurbelwelle leichtgängig dreht.
8. PLEUELLAGER EINBAUEN 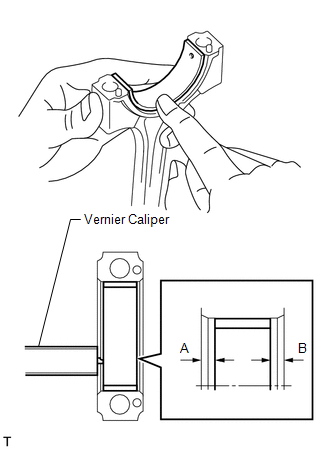
(a) Lagerkontaktfläche des Pleuels, Lagerkontaktfläche des Deckels und beide Flächen beider Lager reinigen.
(b) Pleuellager in die Pleuel und Lagerdeckel einbauen.
(c) Mit einem Messschieber den Abstand zwischen der Kante von Pleuel bzw. Lagerdeckel und der Kante des jeweiligen Pleuellagers messen.
Maß A - B oder B - A:
0 bis 0,7 mm (0 bis 0,0276 in.)
HINWEIS:
- Keine Motorenöl auf die Lager und Kontaktflächen auftragen.
- Kein Kühlmittel mit der inneren Lagerfläche in Berührung bringen.
- Gelangt Kühlmittel auf die innere Lagerfläche, das Lager durch ein neues ersetzen.
9. KOLBEN UND PLEUEL EINBAUEN
(a) Motorenöl auf die Zylinderwände, die Kolben und die Oberflächen der Pleuellager auftragen. |
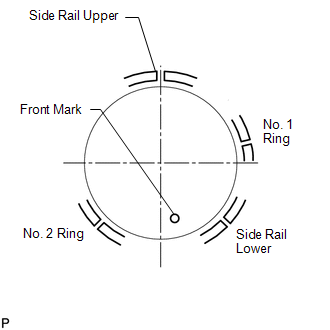 |
(b) Die Kolbenringe so positionieren, dass die Ringstöße wie in der Abbildung gezeigt liegen.
HINWEIS:
Die Enden der Ölabstreiferfeder können beliebig positioniert werden.
HINWEIS:
Die Ringstöße nicht fluchten lassen.
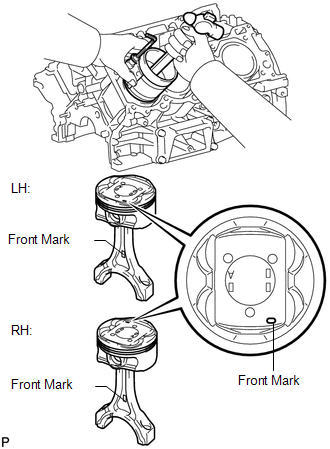
(c) Mit einem Hammerstiel und einem Kolbenringspannband den richtig nummerierten Kolben und das Pleuel mit der vorderen Markierung des Kolbens nach vorn in den Zylinder schieben. |
 |
(d) PleuelDeckel auf das Pleuel setzen.
(1) Den nummerierten Pleuel-Deckel dem Pleuel zuordnen. |
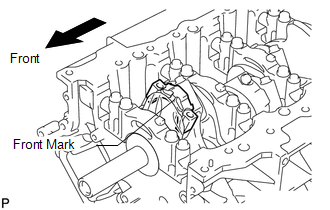 |
(2) Prüfen, dass die vordere Markierung des Pleuel-Deckels nach vorn zeigt.
Vordere Markierung:
Punkt | Vorderseitenmarkierung |
LH |
Vorderseite |
RH |
Rückseite |
(e) Eine dünne Schicht Motorenöl auf die Gewinde und unter die Köpfe der Pleuel-Deckelschrauben auftragen.
(f) Pleuel-Deckelschrauben vorläufig einsetzen.
HINWEIS:
Die Pleuel-Deckelschrauben werden in 2 aufeinanderfolgenden Schritten angezogen.
(g) Schritt 1:
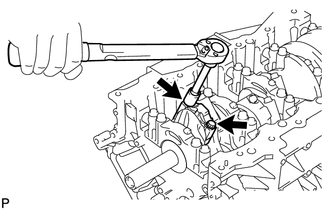
(1) Die Schrauben des Pleuel-Deckels in mehreren Schritten wechselseitig einsetzen und anziehen.
Drehmoment:
40 N·m {408 kgf·cm, 30 ft·lbf} |
 |
(h) Schritt 2:
(1) Die vordere Seite jeder Pleuel-Deckelschraube mit Farbe markieren.
(2) Die Pleuel-Deckelschrauben in der Reihenfolge von Schritt 1 um weitere 90° anziehen, wie in der Abbildung gezeigt.
(3) Prüfen, dass die Farbmarkierungen nun um 90° zur Vorderseite versetzt stehen. |
 |
(i) Prüfen, dass sich die Kurbelwelle leichtgängig dreht. |