Reparación de abolladuras sin pintura
La reparación de abolladuras sin pintura es un tipo de técnica de reparación de paneles. Esta técnica se utiliza para reparar irregularidades en paneles exteriores pintados sin dañar la superficie pintada.
Comprobación del panelNo es posible corregir todas las zonas convexas/cóncavas mediante la reparación de abolladuras sin pintura.
Para cada punto de reparación debe comprobarse si es necesario desmontar/montar las piezas y si las herramientas pueden introducirse.
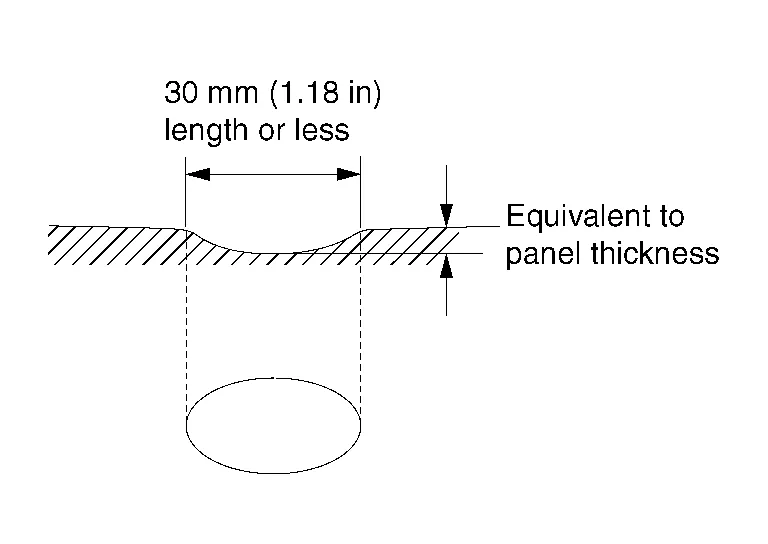
Al comprobar la ubicación de la zona convexa/cóncava, determine si es posible la reparación de abolladuras sin pintura. También es importante determinar el método de reparación más adecuado.
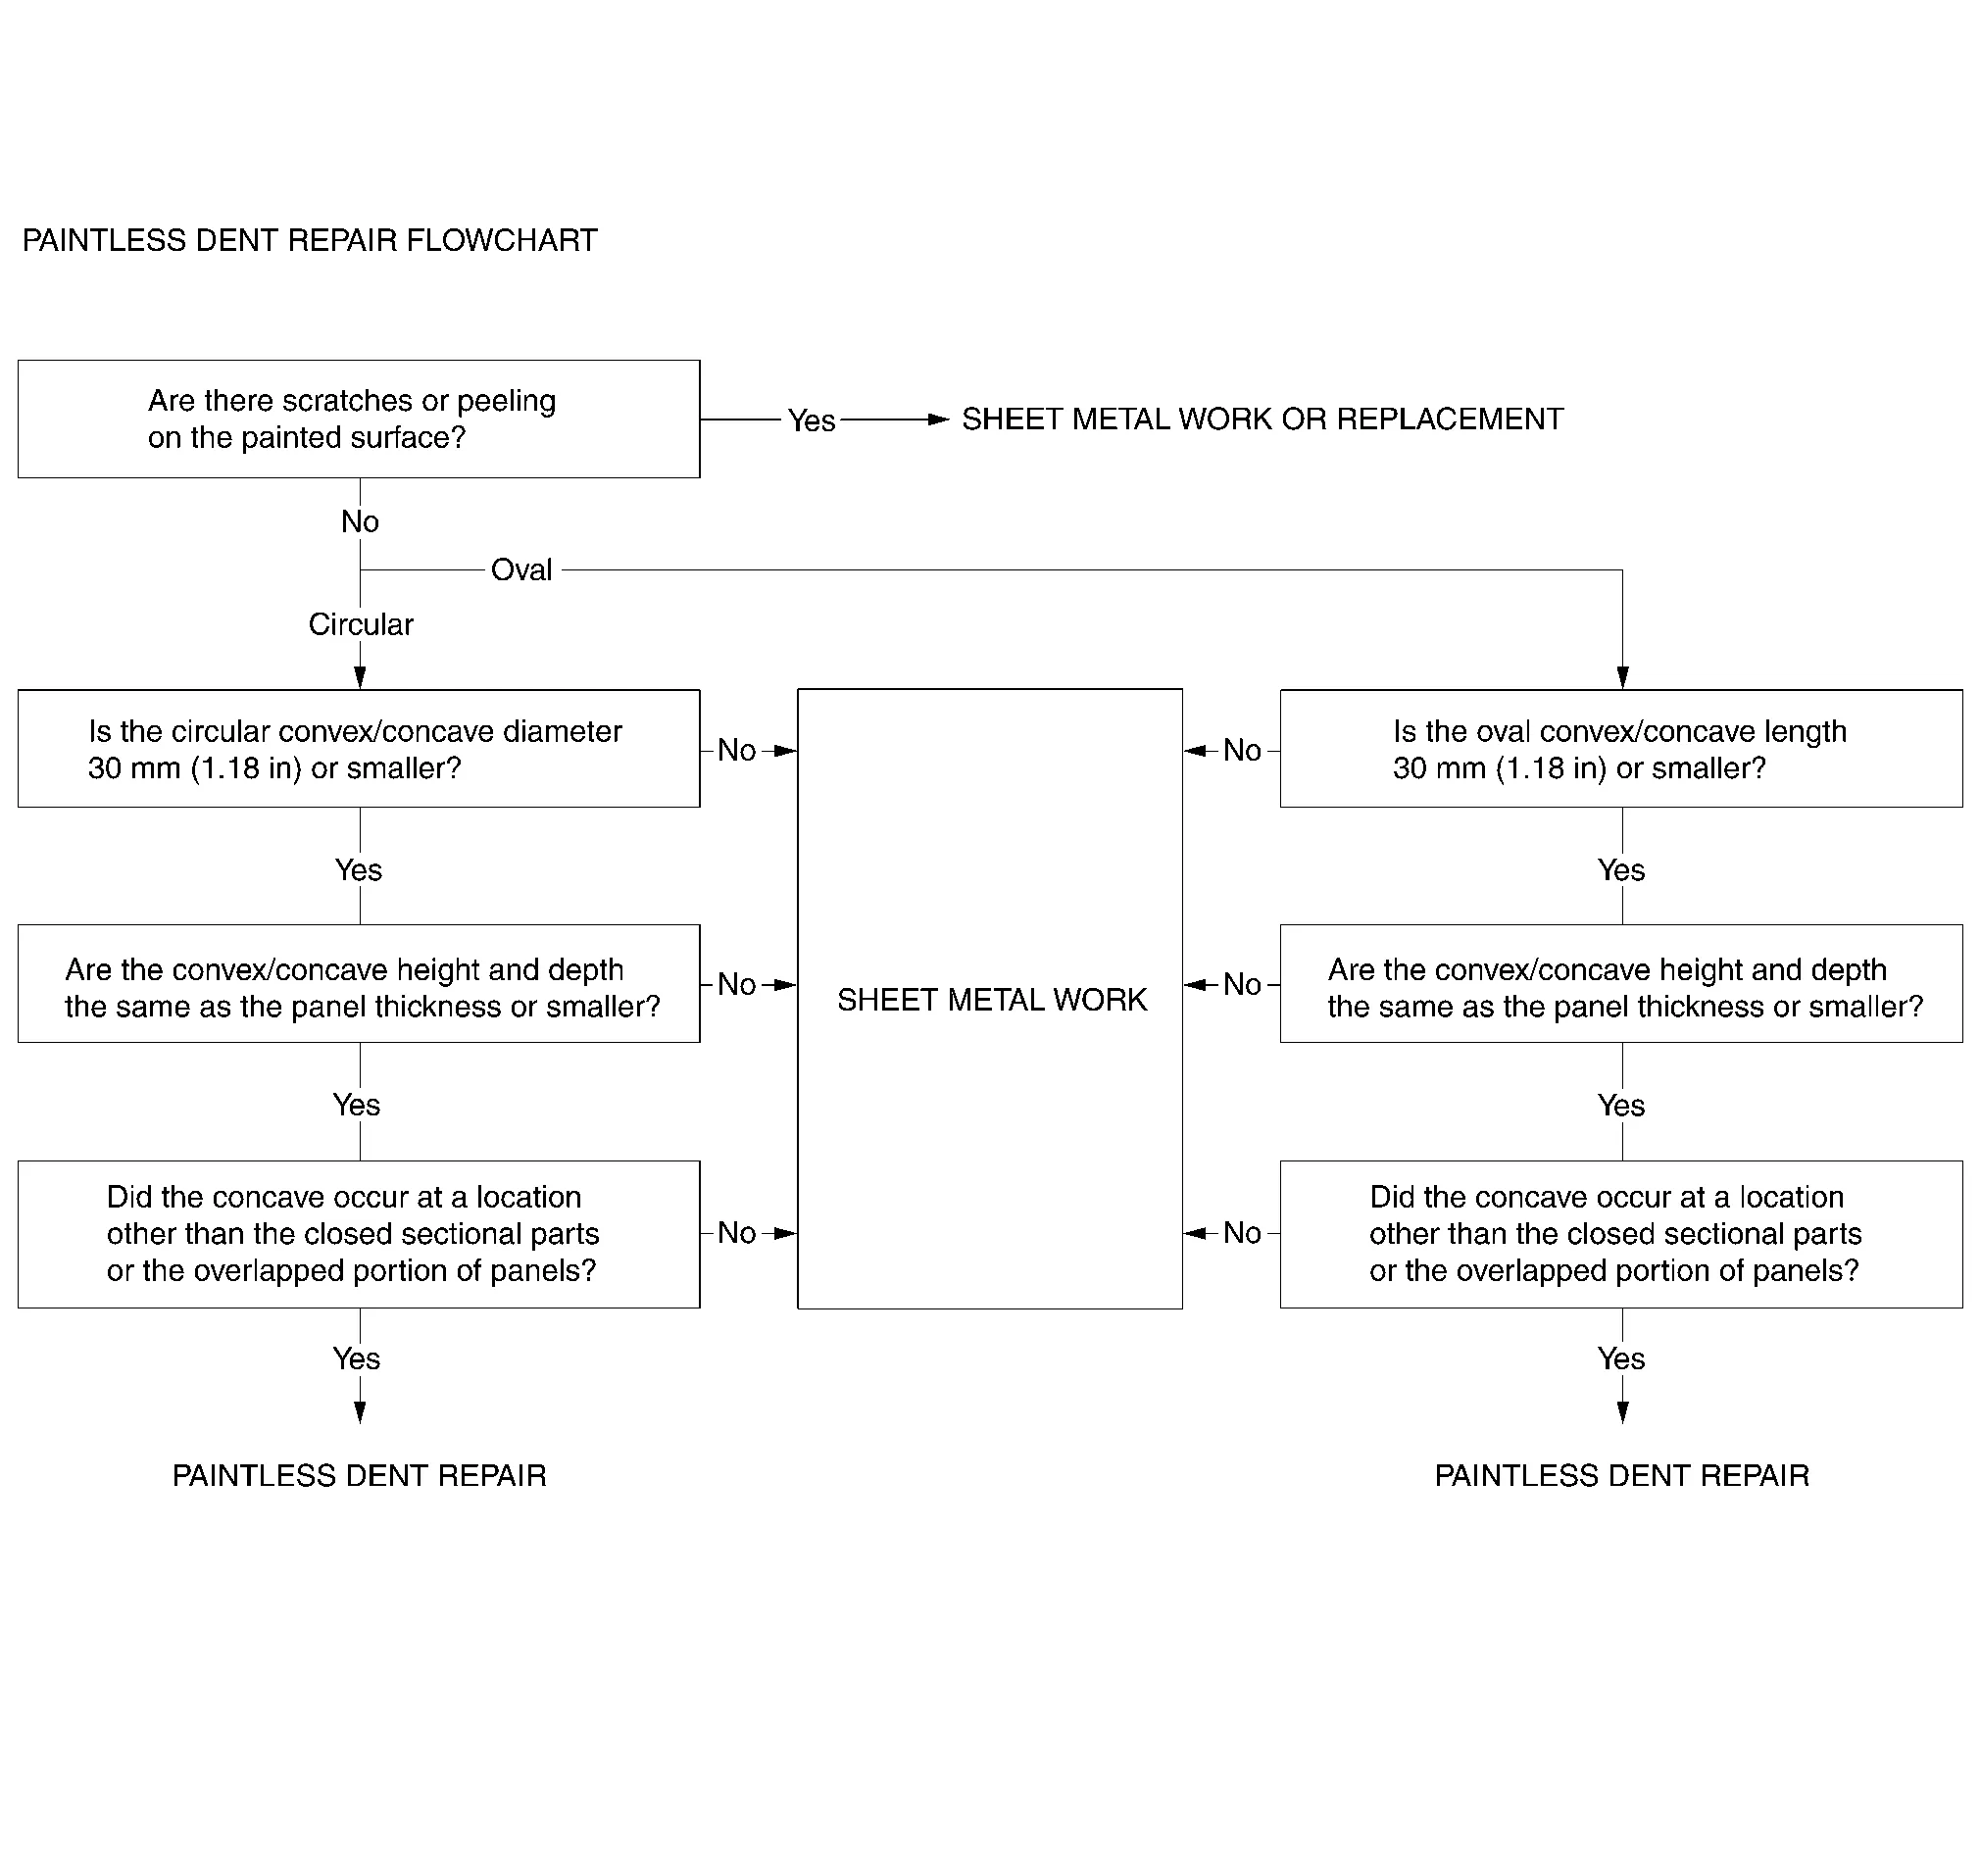
| Ejemplo de zona convexa/cóncava circular | Ejemplo de zona convexa/cóncava ovalada |
|---|---|
 |
 |
Con los años, el sistema de luz ha evolucionado de un único neón a múltiples líneas y, después, al tipo de luz con reflector.
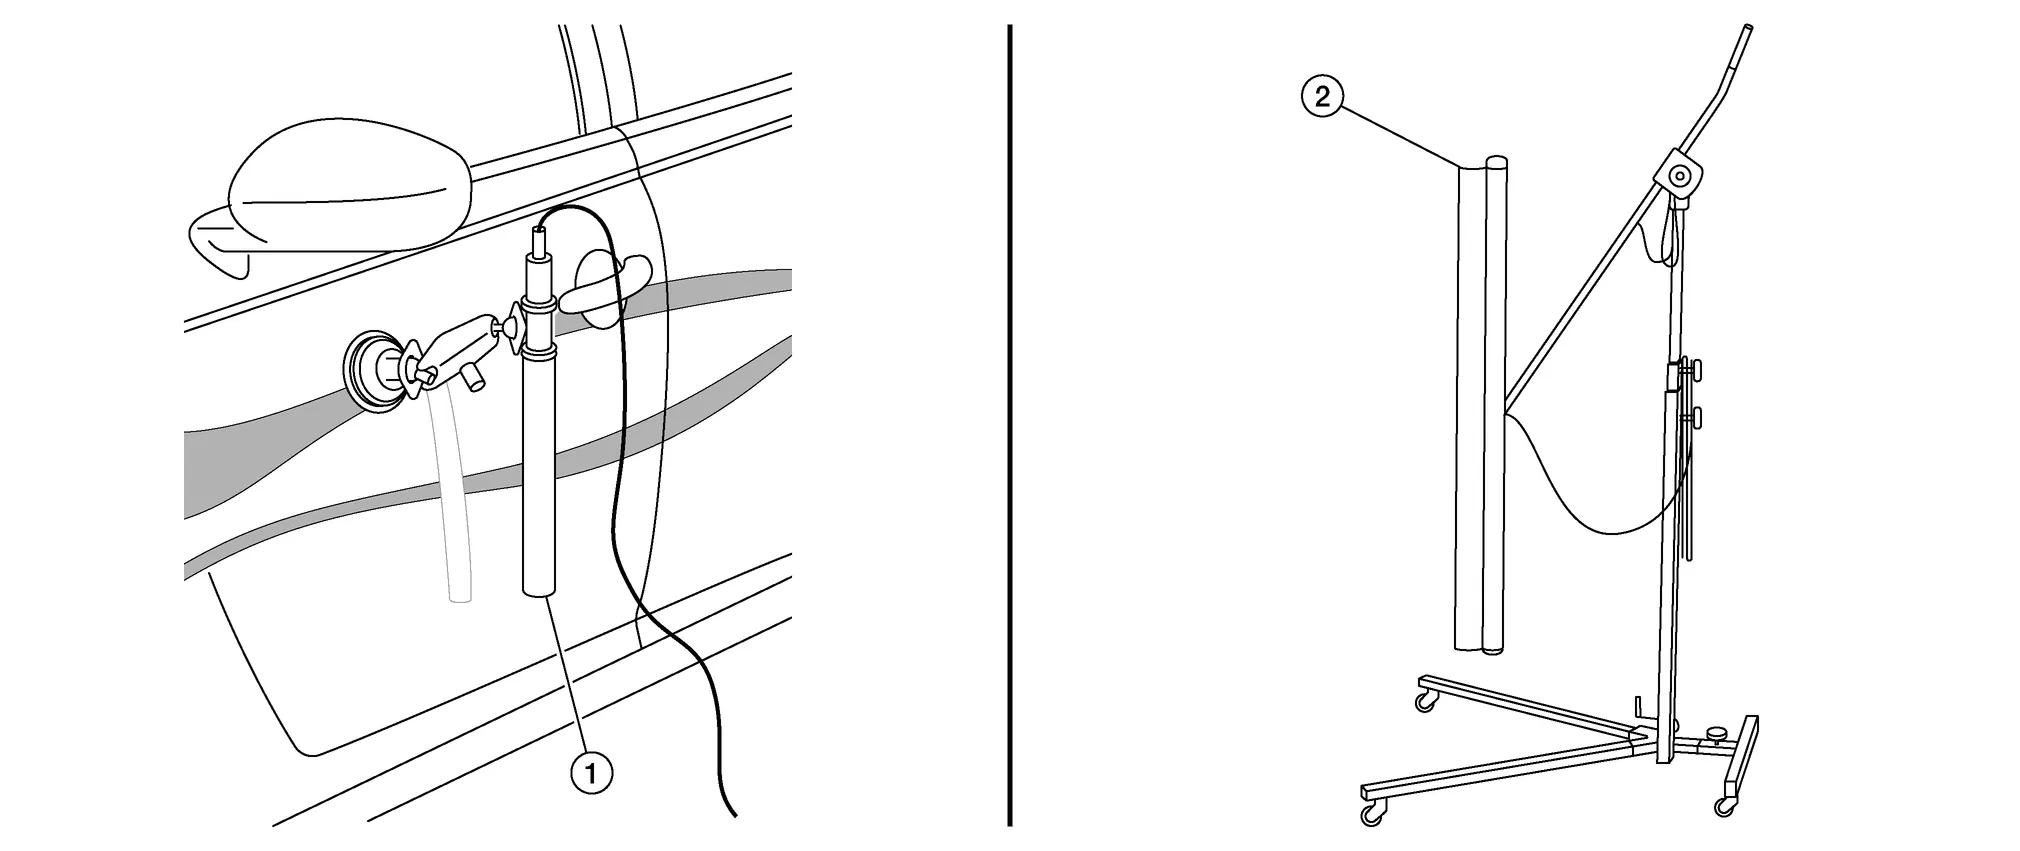
| Luz pequeña (1) | Luz grande (2) | ||
| Ventaja | Desventaja | Ventaja | Desventaja |
|
|
|
|
La mayoría de los profesionales utilizan una luz grande por sus numerosas ventajas.
Posición de la luz: 3 puntos
Hay varios aspectos que considerar al colocar la luz. Es el principal punto problemático para los principiantes. Parece fácil, pero no lo es. Analizamos tres aspectos de la colocación, que son fundamentales para el éxito de una reparación correcta.
Distancia (ángulo)
Los principiantes suelen colocar la luz demasiado cerca.
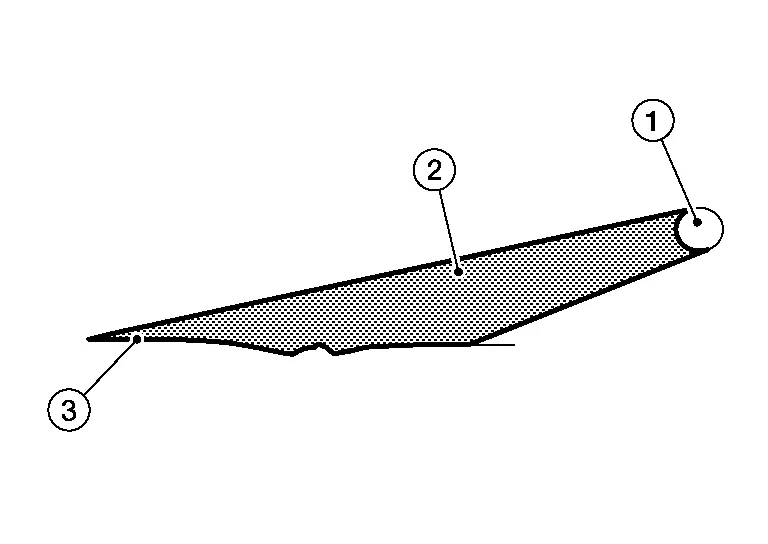
No existe una distancia precisa para la colocación. En una reparación, la luz debe colocarse siempre en dos distancias. Primero cerca, para ver un poco mejor la herramienta y también para poder ver el interior de la abolladura. Aunque si la abolladura es demasiado profunda o grande, el centro del daño no puede verse en el reflejo de la luz.
Distancia normal: primera posición
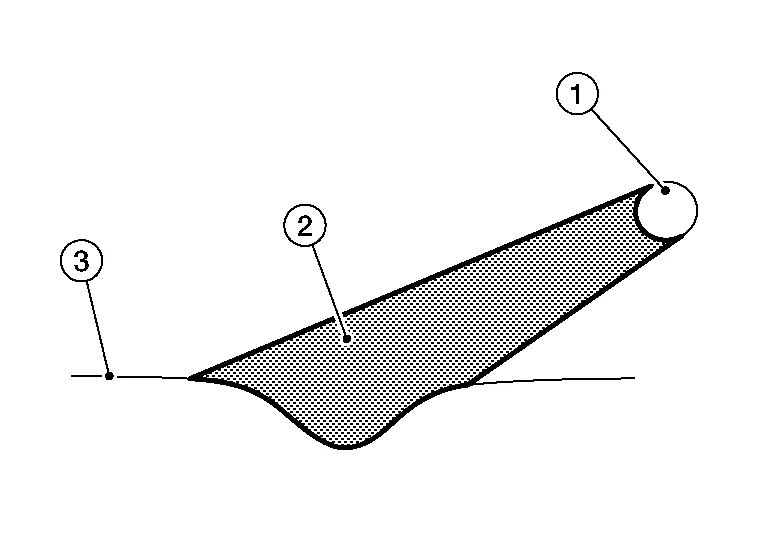
- :Fuente de luz
- :Luz
- :Superficie
Distancia de acabado: segunda posición para el acabado
En las fases finales de la reparación, la luz debe moverse a la distancia de acabado, ya que así se verán mucho mejor las imperfecciones menores y la zona general.
- :Fuente de luz
- :Luz
- :Superficie
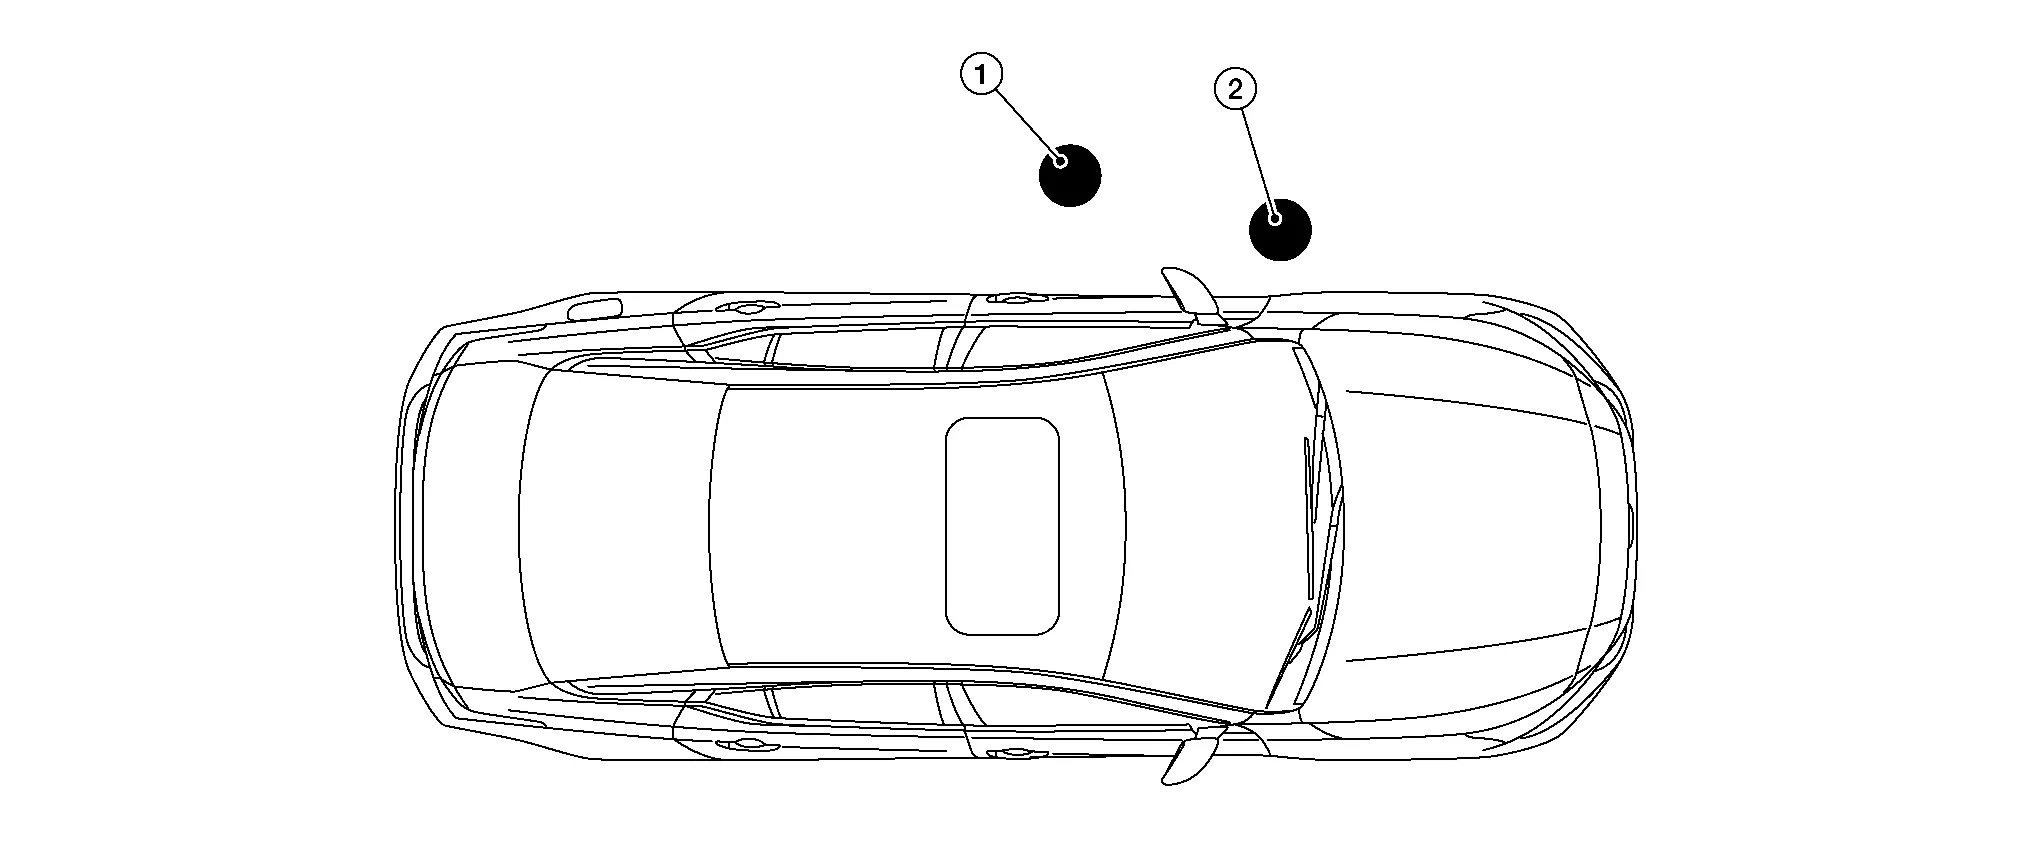
- :Posición normal o inicial
- :Posición de acabado
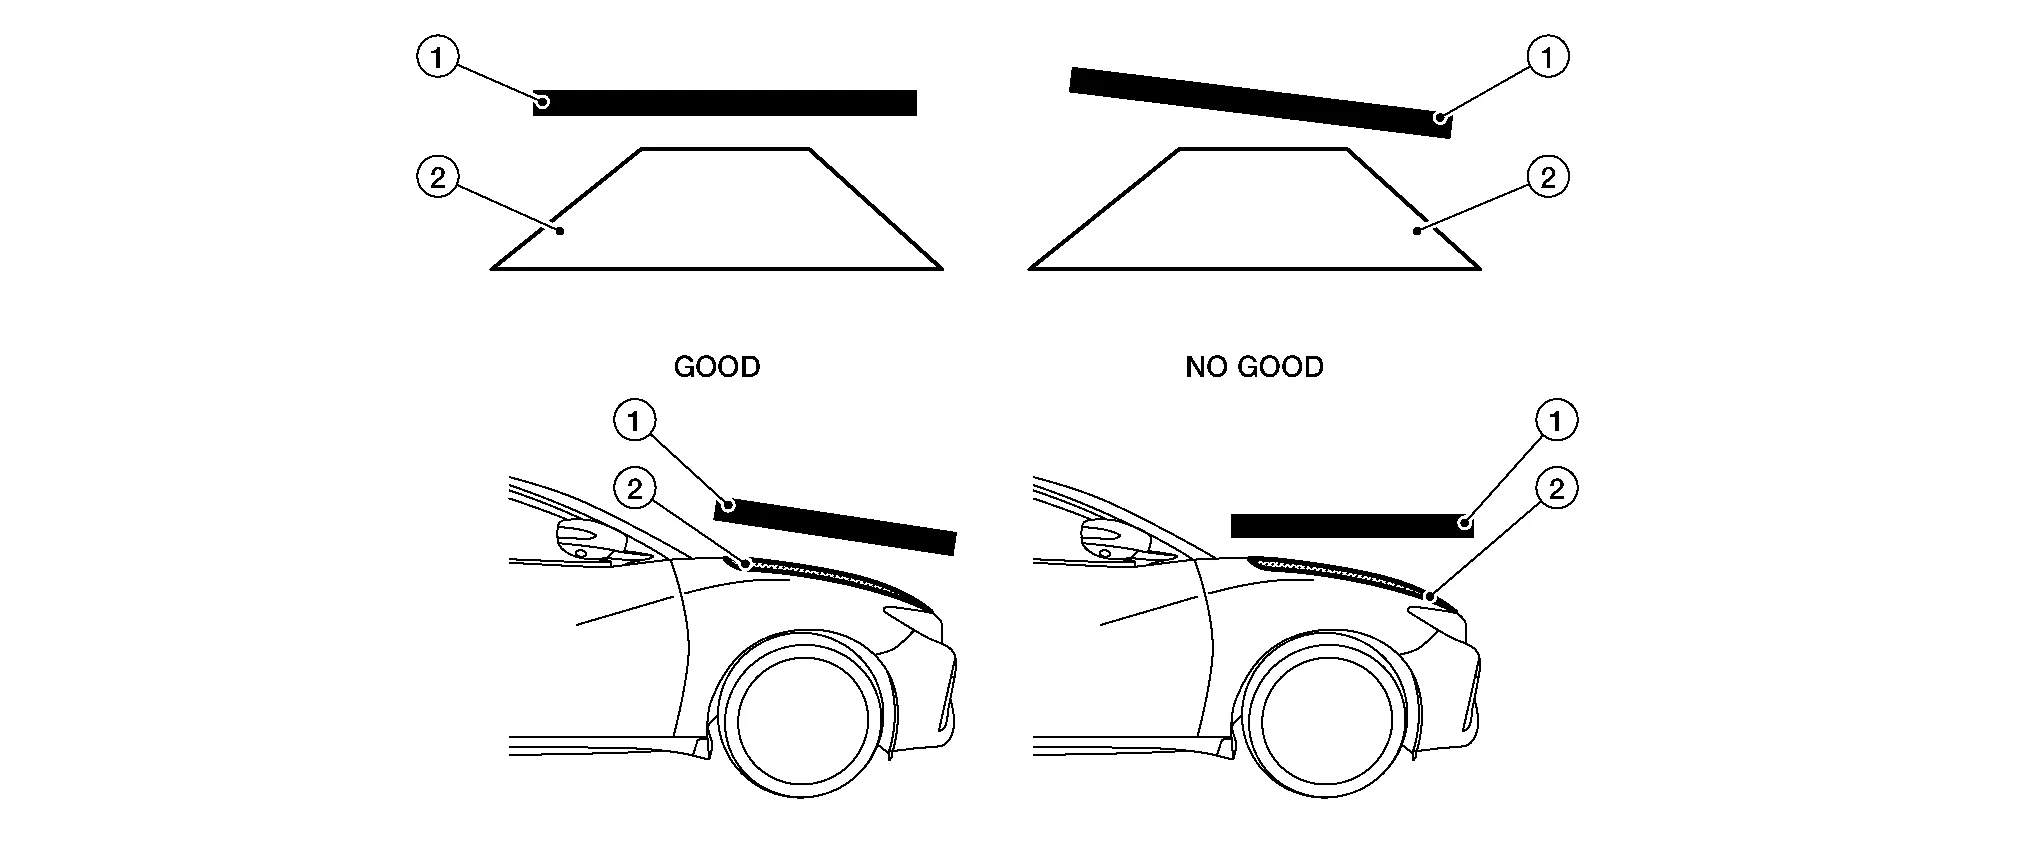
Posición de la luz paralela
Asegúrese siempre de que la luz (1) quede paralela a la superficie (2) que está reparando.
Superficie superior o plana
Superficie lateral o curva
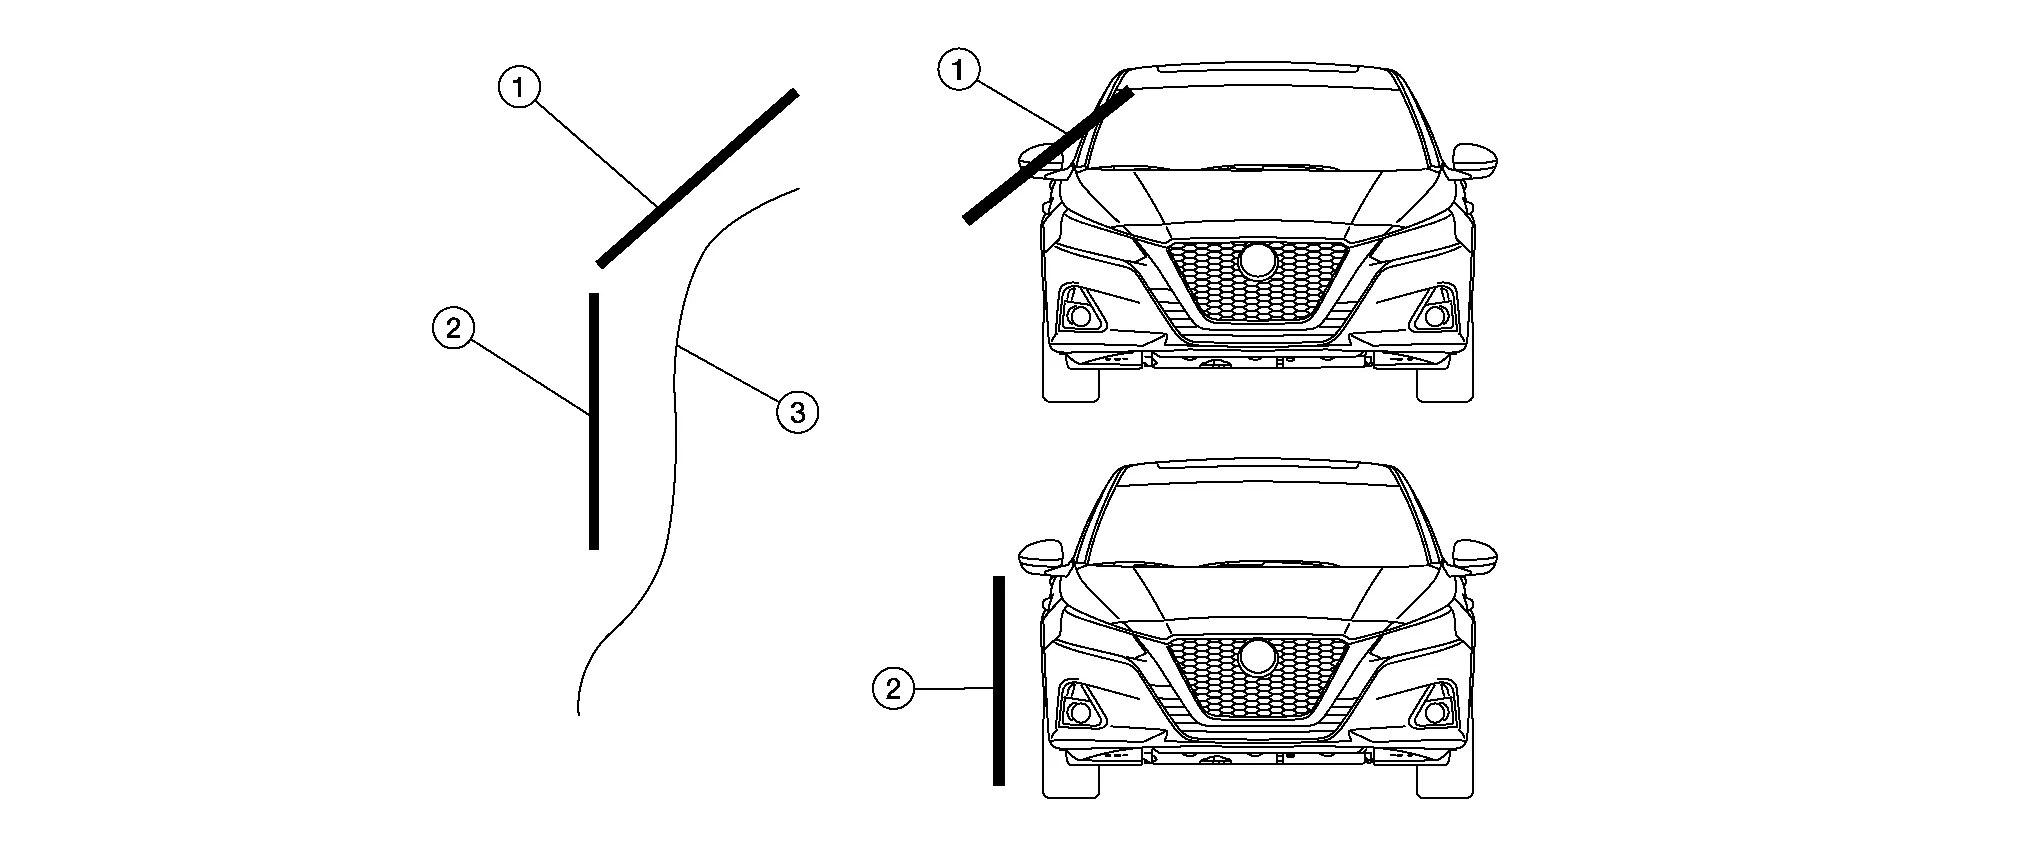
- :Fuente de luz sobre superficie curva
- :Fuente de luz sobre superficie lateral
- :Superficie
Lo ideal es que el sistema de luz utilizado pueda ajustarse fácilmente para adaptarse al contorno de la carrocería.
Considere en qué dirección está doblado el metal.
Si el panel o la zona es plana, no importa desde qué dirección se repare la abolladura.
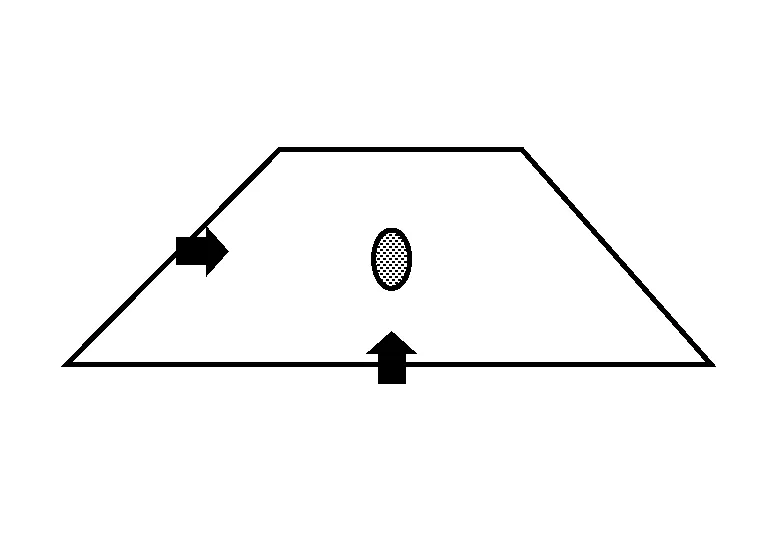
Pero si el panel (1) o la zona están doblados, es importante trabajar perpendicularmente al doblez. La razón es que, desde el frente, la abolladura (2) no puede verse bien en su tamaño completo.
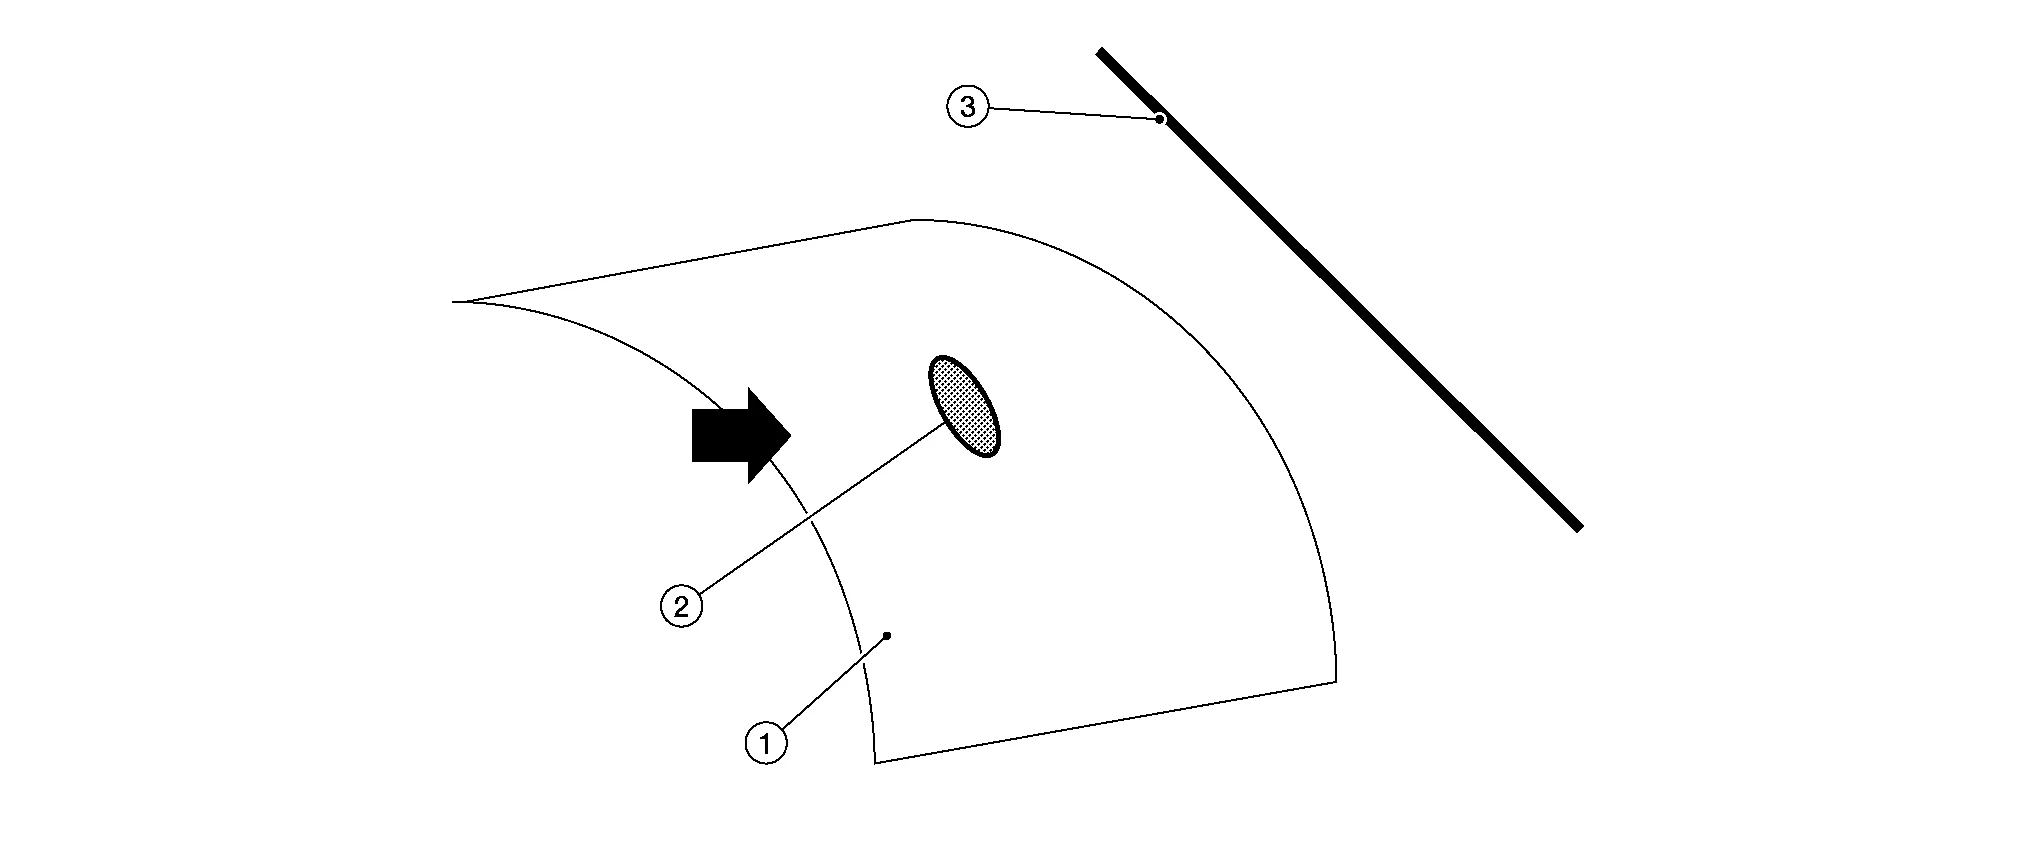
- :Fuente de luz
Posición de la luz en cruz
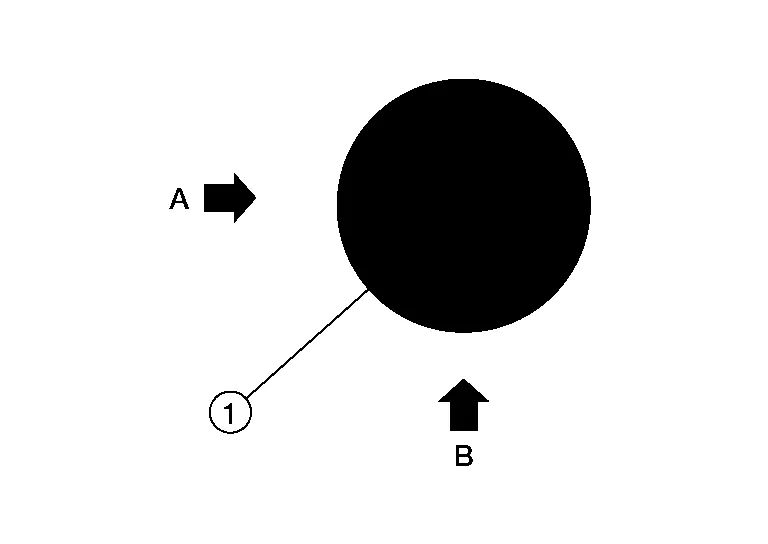
Es siempre importante trabajar la abolladura (1) desde dos ángulos (A y B). Esto ocurre principalmente en paneles superiores como el capó, el techo y la tapa del maletero. La razón es que la abolladura no puede verse completamente desde un solo lado. Por ello, primero se trabaja desde un lado. Normalmente se hace con la luz en un ángulo normal (A) y se corrige la abolladura hasta un 80%. Después, cambie al ángulo (B), idealmente 90°, y termine la abolladura desde el otro lado manteniendo la luz a distancia.
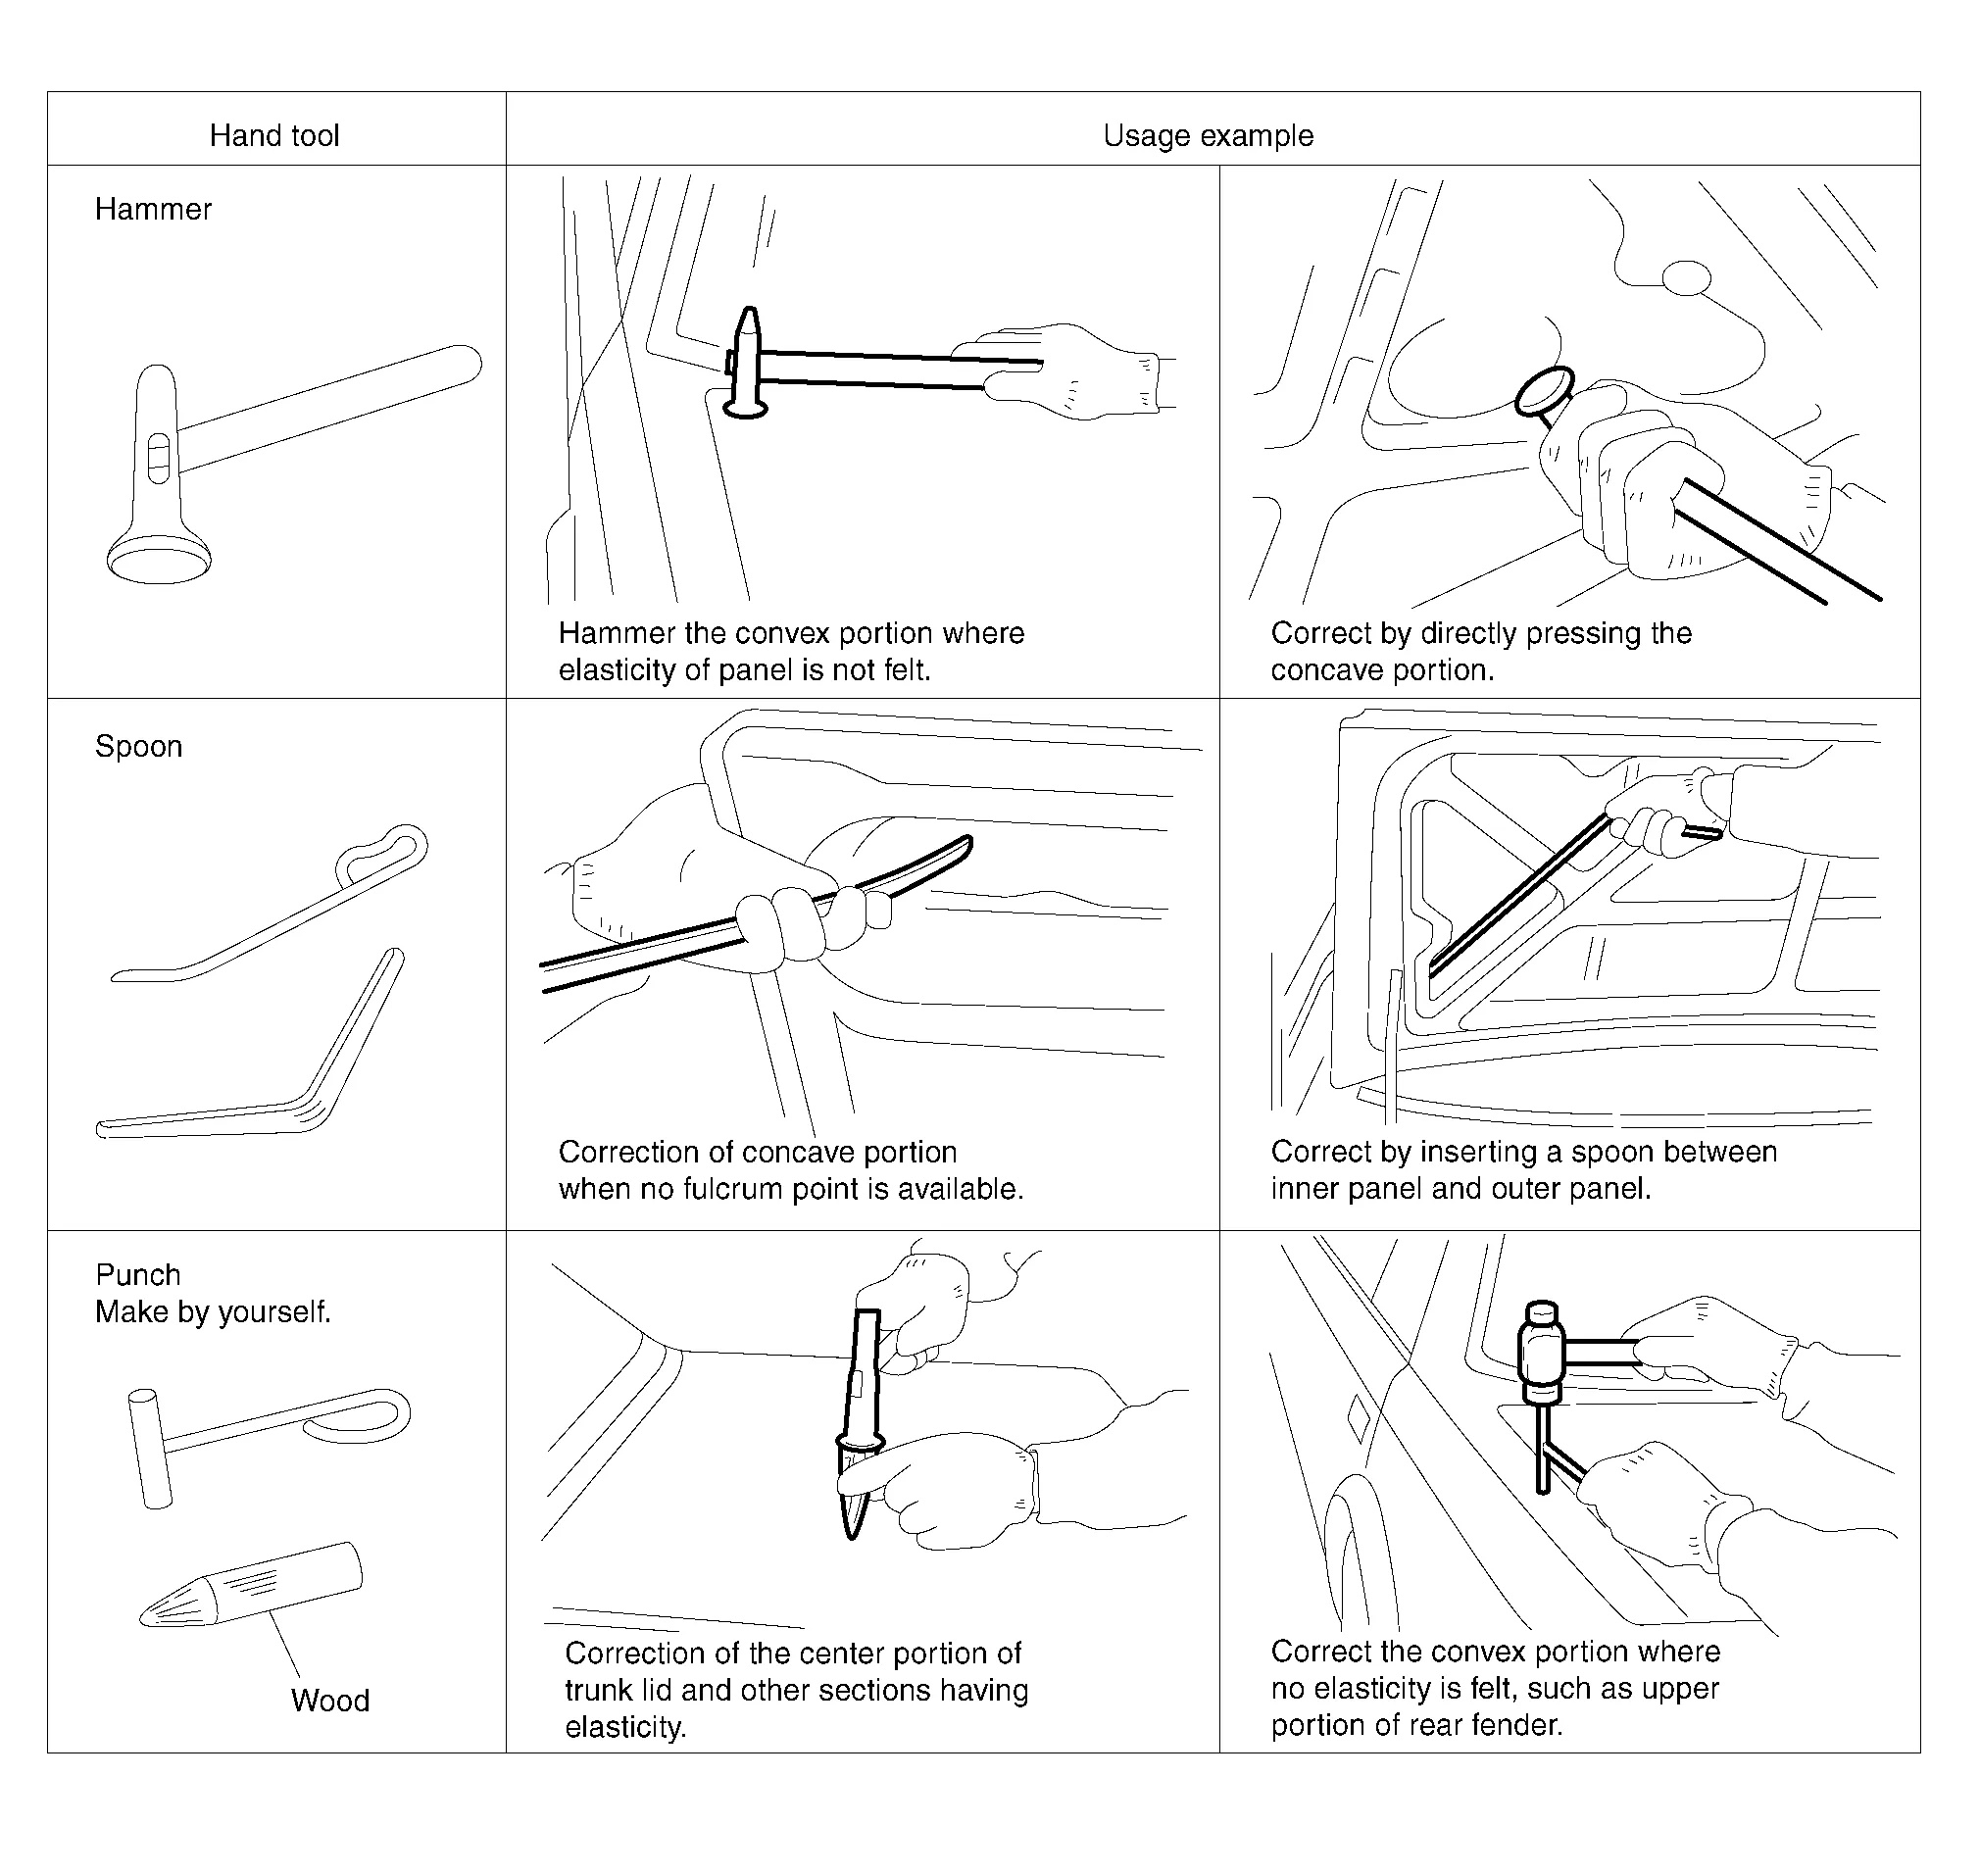
Las herramientas para la reparación de abolladuras sin pintura son martillos, cucharas, tases y punzones. A continuación se describen algunas herramientas manuales habituales para la reparación de abolladuras sin pintura y ejemplos de aplicación.
Elija herramientas adecuadas para reparar el panel.
Se utilizan tres herramientas básicas: palancas, sistema de pegado y Hotbox. La elección de las herramientas dependerá del acceso al daño y del nivel de experiencia del técnico.
| Palancas (reparación de abolladuras sin pintura) | Sistema de pegado | Hotbox | |
| Acceso | 95% (larguero del techo) | 30% | 10% |
| Experiencia | 6 meses | 2 días | ½ día |
| Formación/práctica | 2 días (6 meses de práctica) | ½ día | ½ día |
Zonas difíciles de reparar las abolladuras
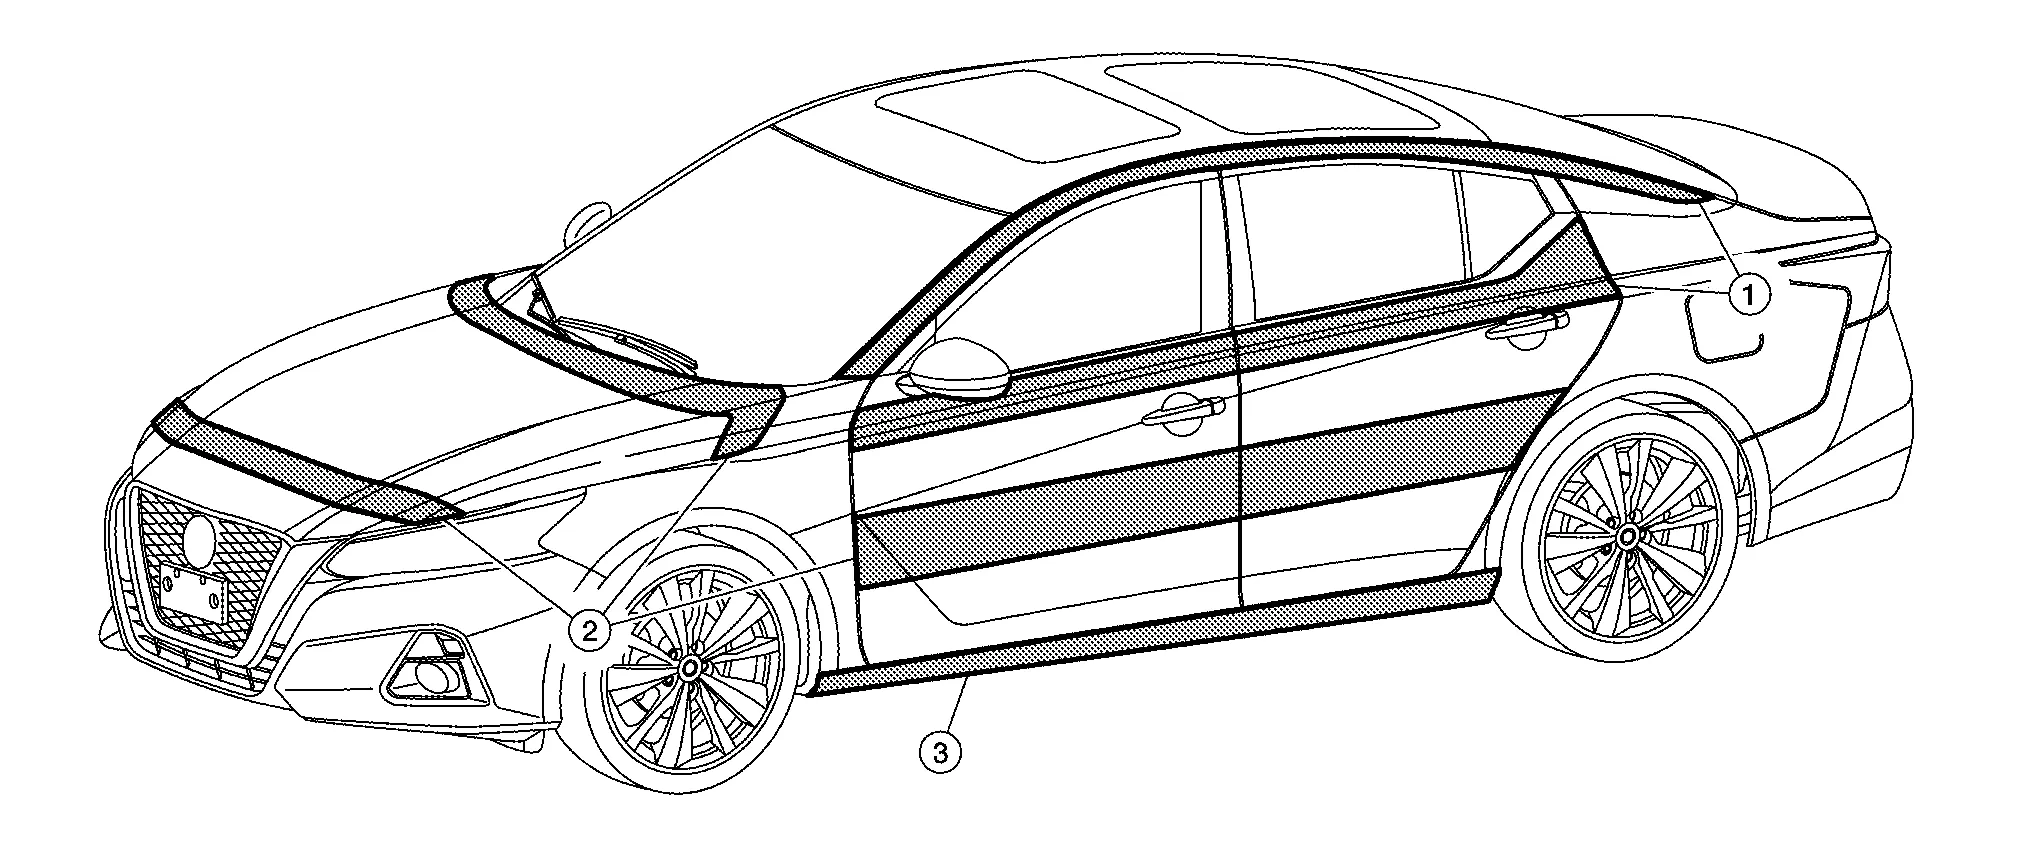
| Índice | Explicación |
| 1 | Esta zona es difícil de reparar por su acceso. A menudo hay que usar el pegado o el Hotbox, y en abolladuras afiladas esta opción es limitada. |
| 2 | Esta zona es difícil por los refuerzos. Puede hacerse con PDR, pero a menudo el refuerzo estorba. |
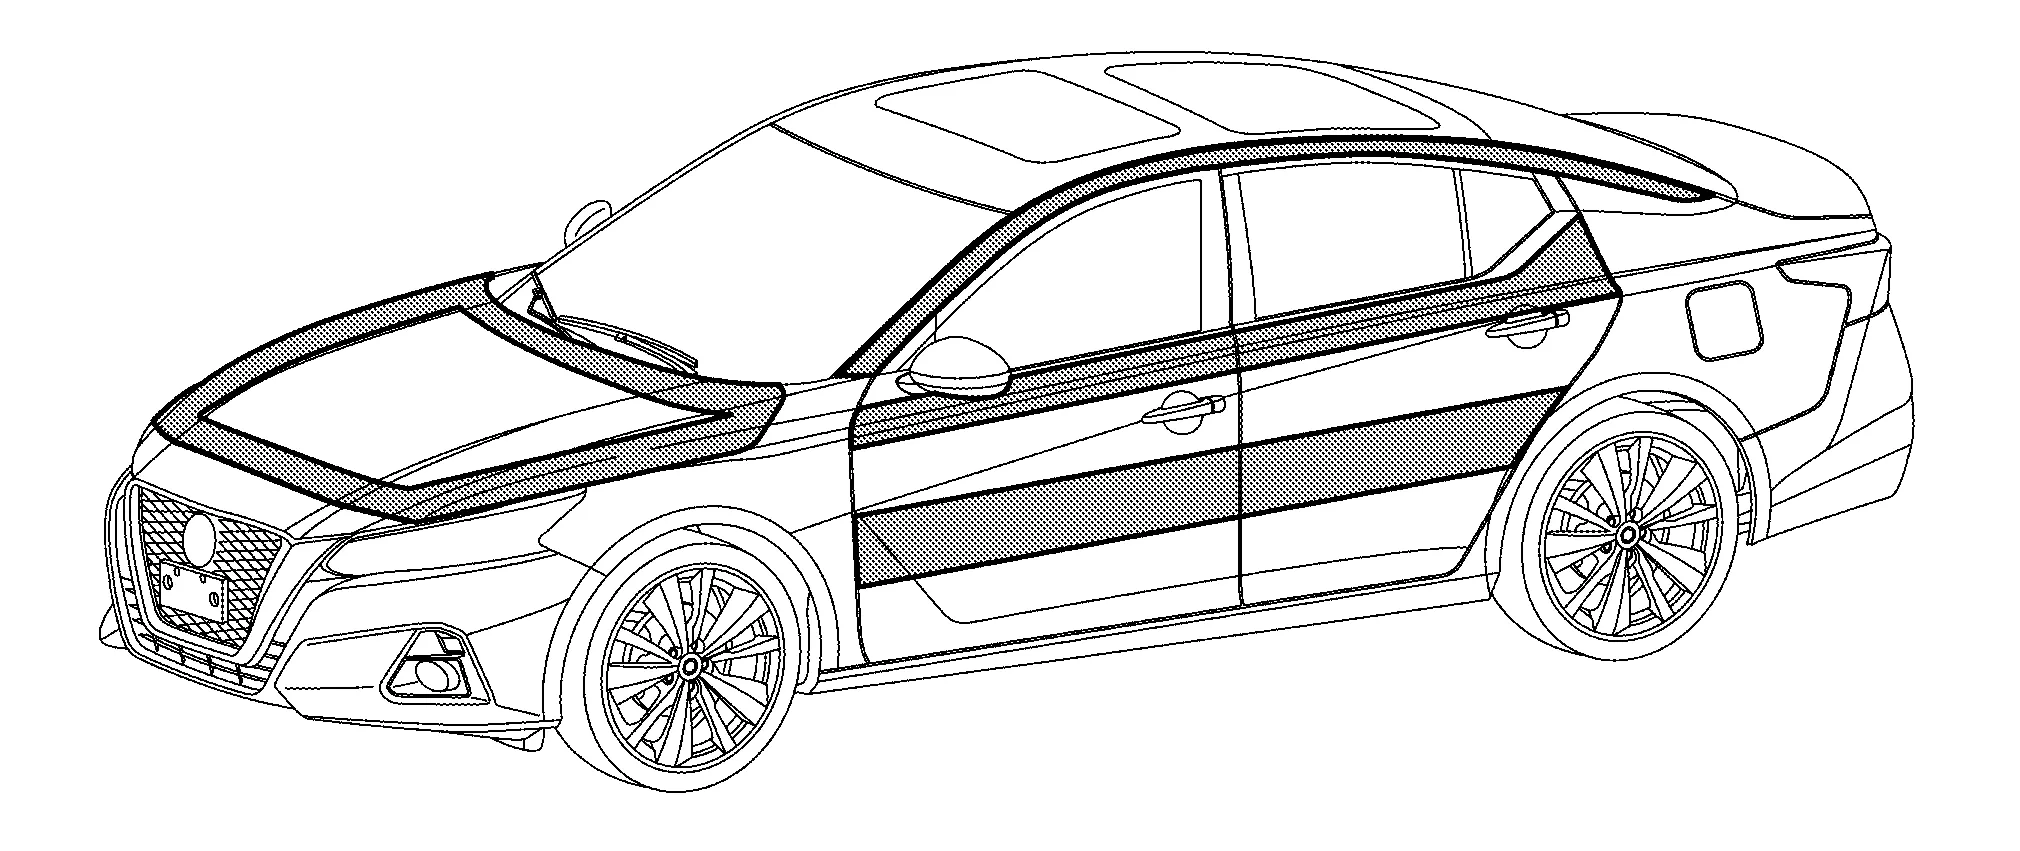
| 3 | Esta zona también es difícil de reparar por el doble refuerzo del larguero. La mayoría de las veces esta zona se repara con el sistema de pegado. |
Palancas
Las palancas (1) se utilizan en zonas abiertas, como capós, techos y también en paneles laterales sin refuerzos.
Palancas estándar
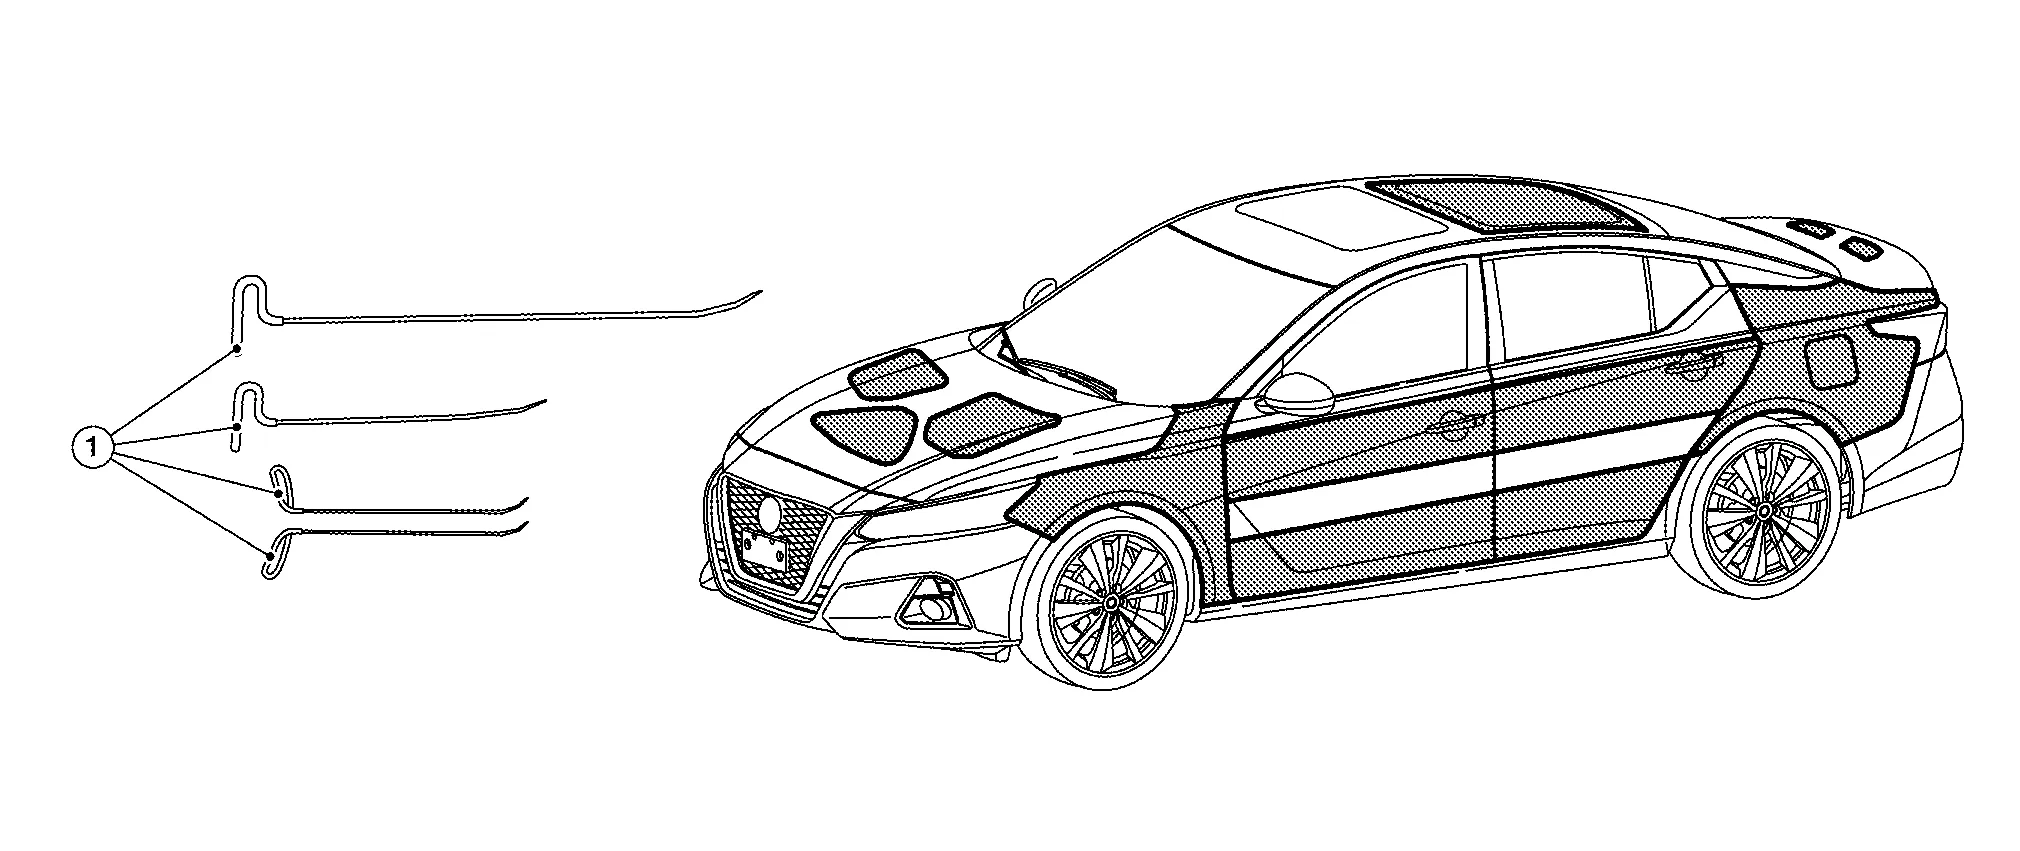
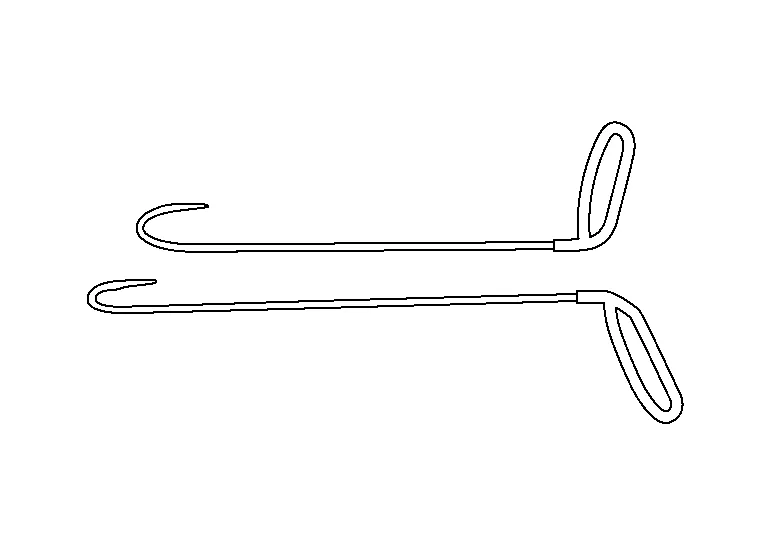
Además, existen herramientas combinadas, como las herramientas de gancho.
También hay herramientas de palanca especiales con diferentes puntas.

Herramientas de alambre
Las herramientas de alambre (1) se utilizan en zonas a las que no se puede acceder con las herramientas de palanca. Esto ocurre sobre todo detrás de refuerzos o en espacios reducidos.
Alambres estándar
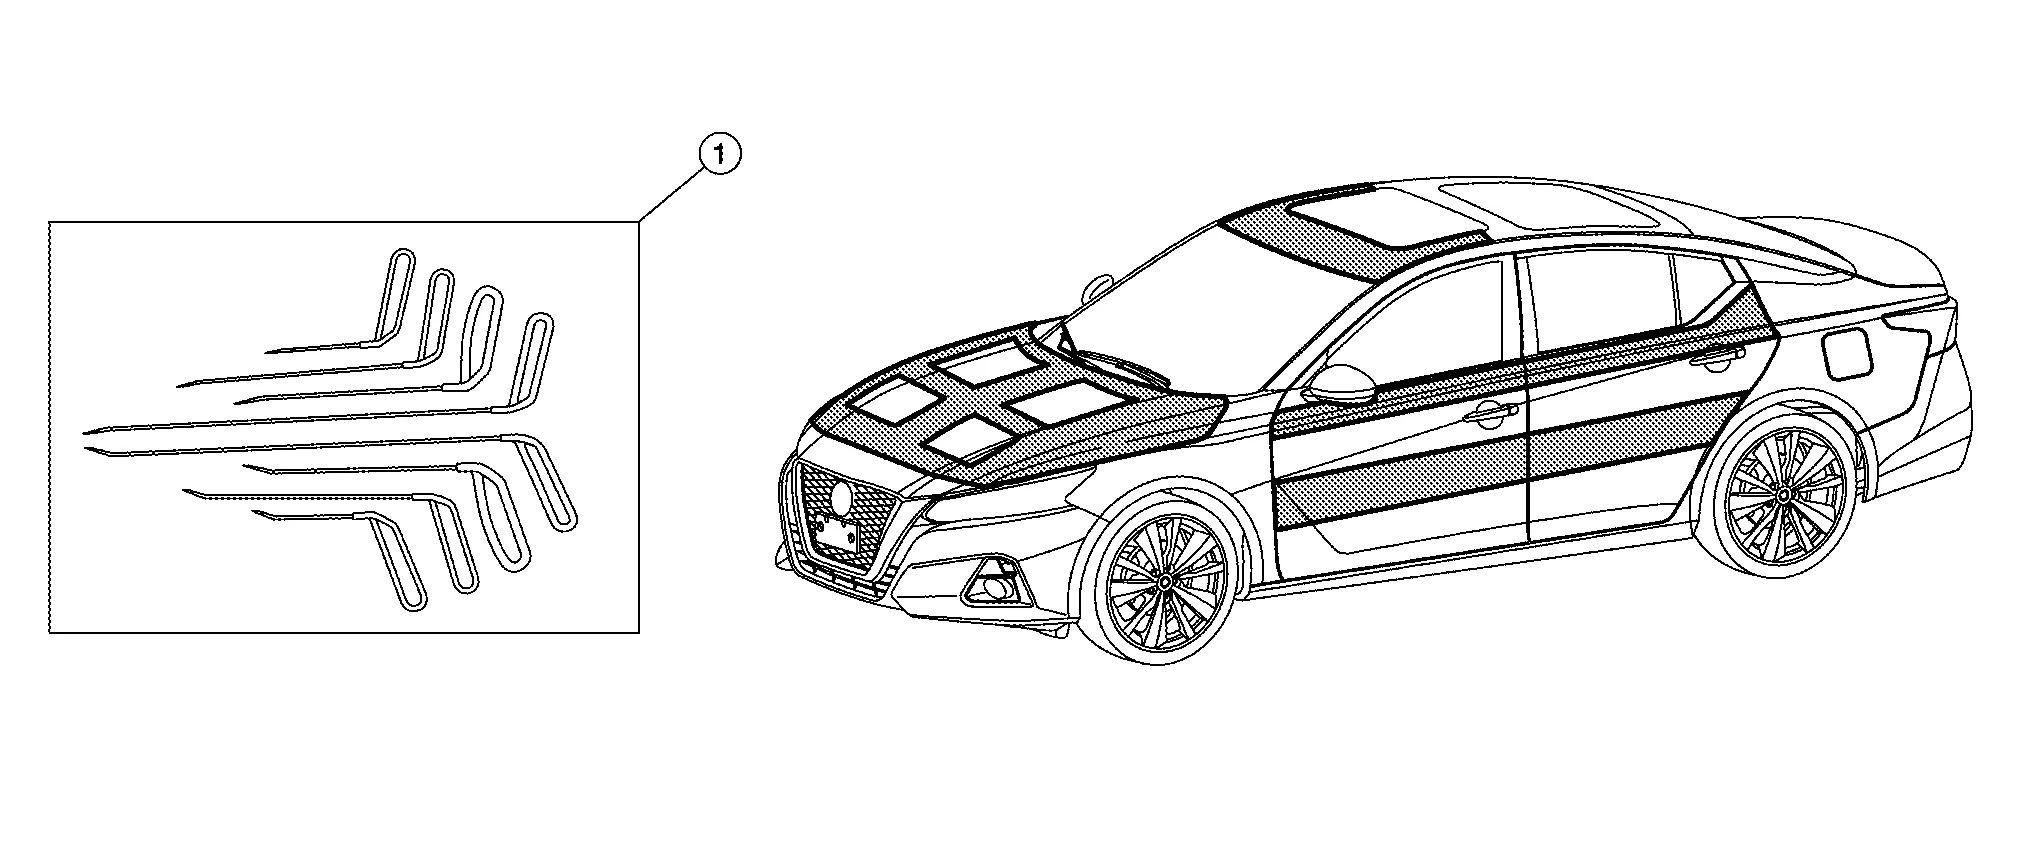
Alambres largos
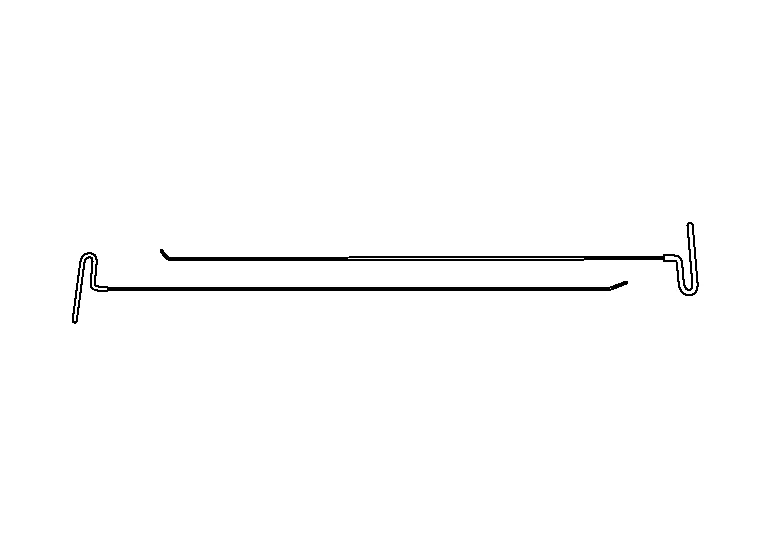
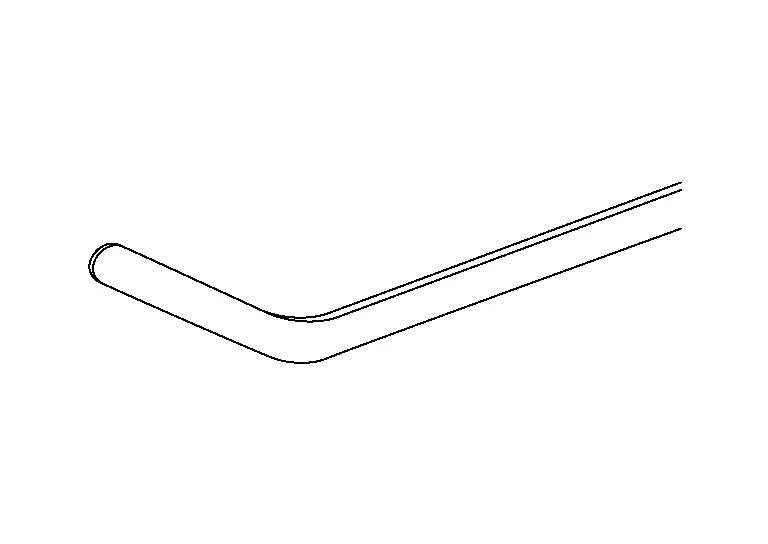
Puntas de las herramientas de alambre
La mayoría de las puntas de las herramientas de alambre son muy similares debido a su construcción. El área de contacto es de aproximadamente 1 mm. Para suavizarla, a menudo se utiliza cinta adhesiva.
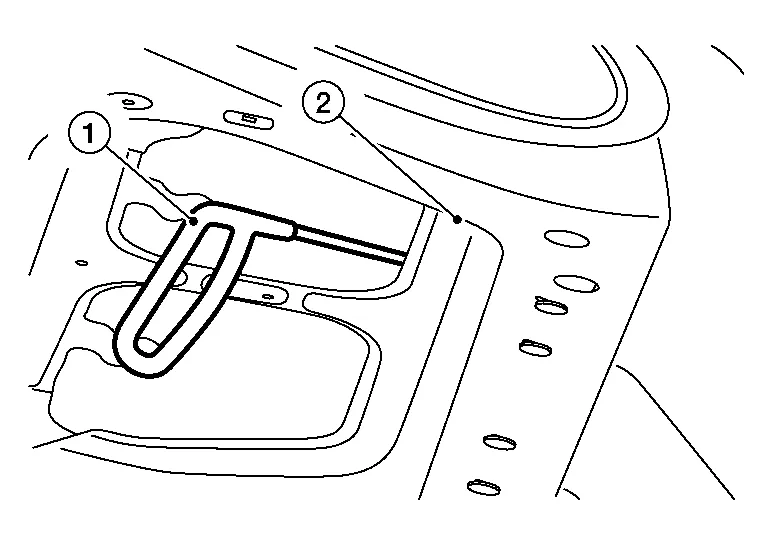
Otro punto importante es el rebaje a lo largo del vástago de la herramienta (1). Facilita mucho el acceso a los refuerzos (2).
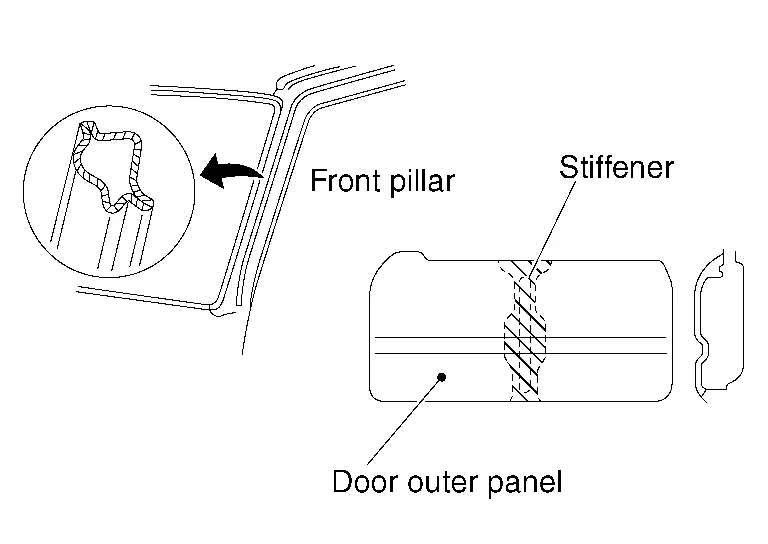
(1) CORRECCIÓN DE PANEL CÓNCAVO CON CUCHARAS
Los paneles convexos pueden repararse con martillo y punzón. Los paneles cóncavos pueden repararse con una cuchara si se cumplen las siguientes condiciones:
La cuchara debe poder introducirse detrás del panel cóncavo. No se pueden reparar zonas de construcción cerrada ni paneles de unión.
Debe permitirse el uso de la acción de palanca.

Si la zona circundante del panel puede utilizarse como apoyo para que la cuchara actúe como palanca, puede repararse el área cóncava. De lo contrario, la fuerza correctora no llegará a la zona deseada.
La zona cóncava debe ser visible desde el exterior.
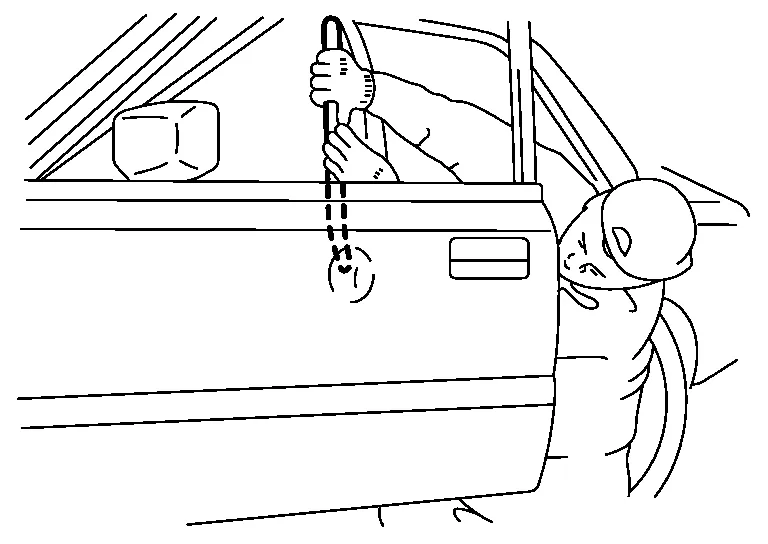
Este trabajo se realiza visualmente, y las abolladuras en zonas ocultas no pueden repararse.
(2) PUNTOS CLAVE EN LA REPARACIÓN DE ABOLLADURAS SIN PINTURA
Reparación de daños grandes:
Especialmente en abolladuras grandes o en abolladuras sobre metal con forma doblada, el daño ha generado una corona.
Es decir, el metal fue empujado hacia un lado y se deformó. Primero, extraiga una parte del centro (50 %). Busque la corona y golpéela hacia dentro. Después, extraiga de nuevo el daño. Según el daño, esto debe repetirse varias veces, alternando extracción y golpeo.
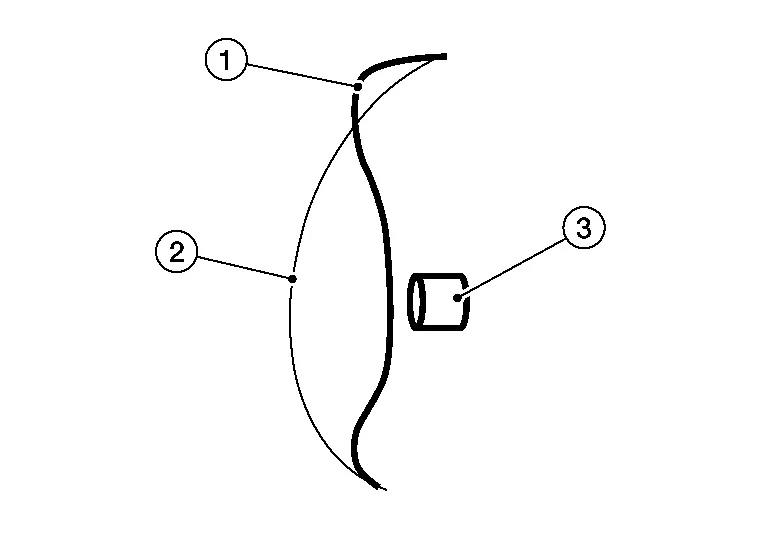
- :Daño original
- :Distancia de tiro final
- :Herramienta
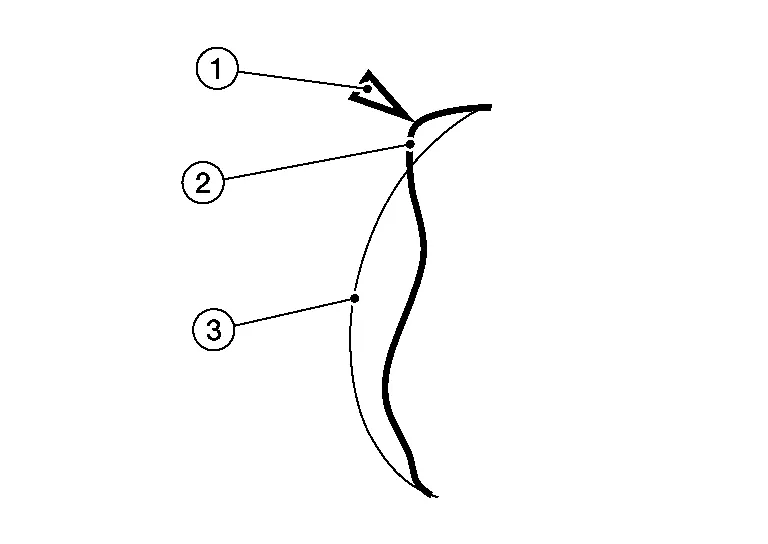
- :Golpear la corona hacia dentro
- :Daño original
- :Distancia de tiro final
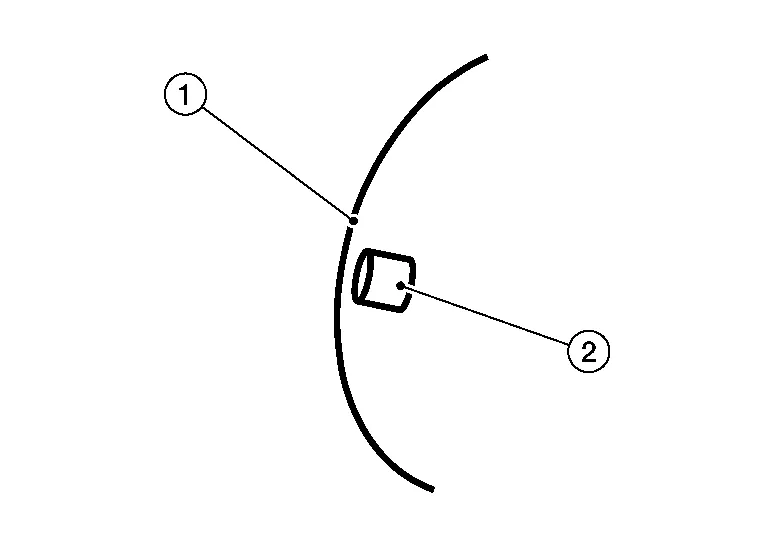
- :Distancia de tiro final
- :Herramienta
Reparación de abolladuras sobre bordes:
Posición inicial (A).
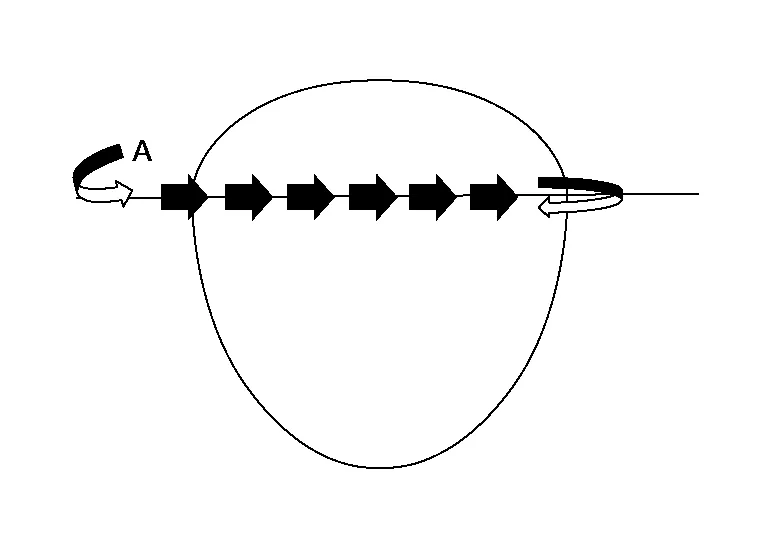
Colóquese por el exterior, en zona abierta
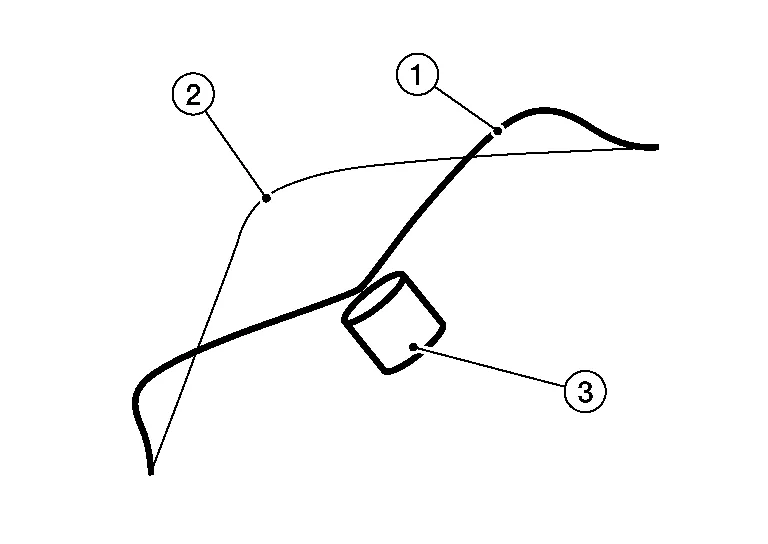
- :Daño original
- :Distancia de tiro final
- :Herramienta
Desplácese hasta el borde
Desplácese lentamente a lo largo del borde, hacia adelante y hacia atrás.
El borde debe levantarse primero.
Golpee hacia dentro las coronas (1)

- :Daño original
- :Distancia de tiro final
Empuje hacia arriba el resto
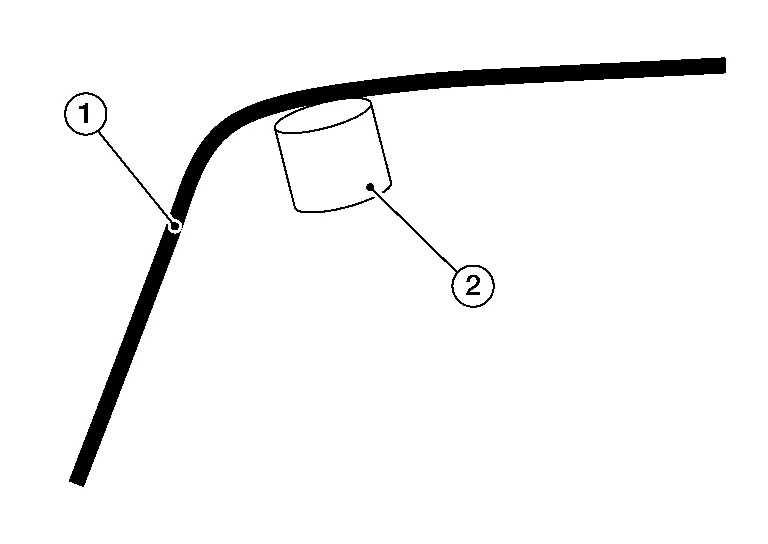
- :Distancia de tiro final
- :Herramienta
Reparación de abolladuras en forma de media luna o alejadas de los bordes:
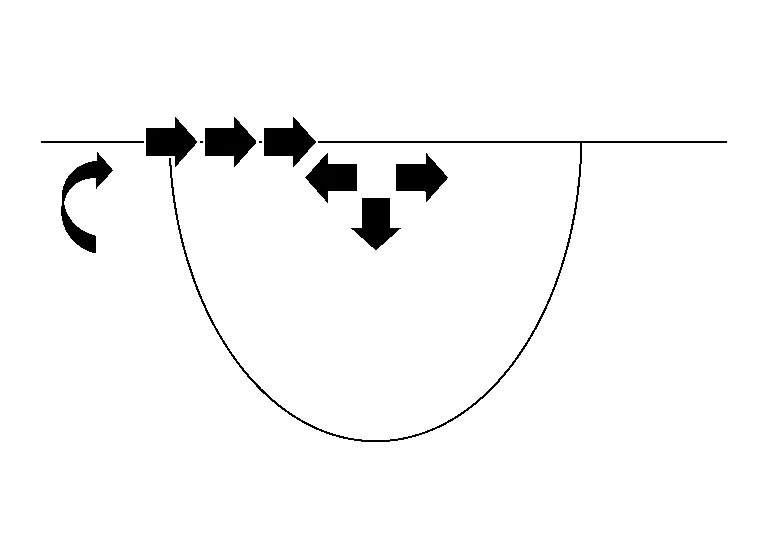
Colóquese por el exterior
Desplácese hasta el borde
Diríjase al centro
Empuje hacia el exterior desde el borde y el centro
Reparación de una sección cóncava de curva suave:

Levante la parte cóncava poco a poco, empezando por el exterior.
Reparación de una sección cóncava con un doblez pronunciado en el centro:
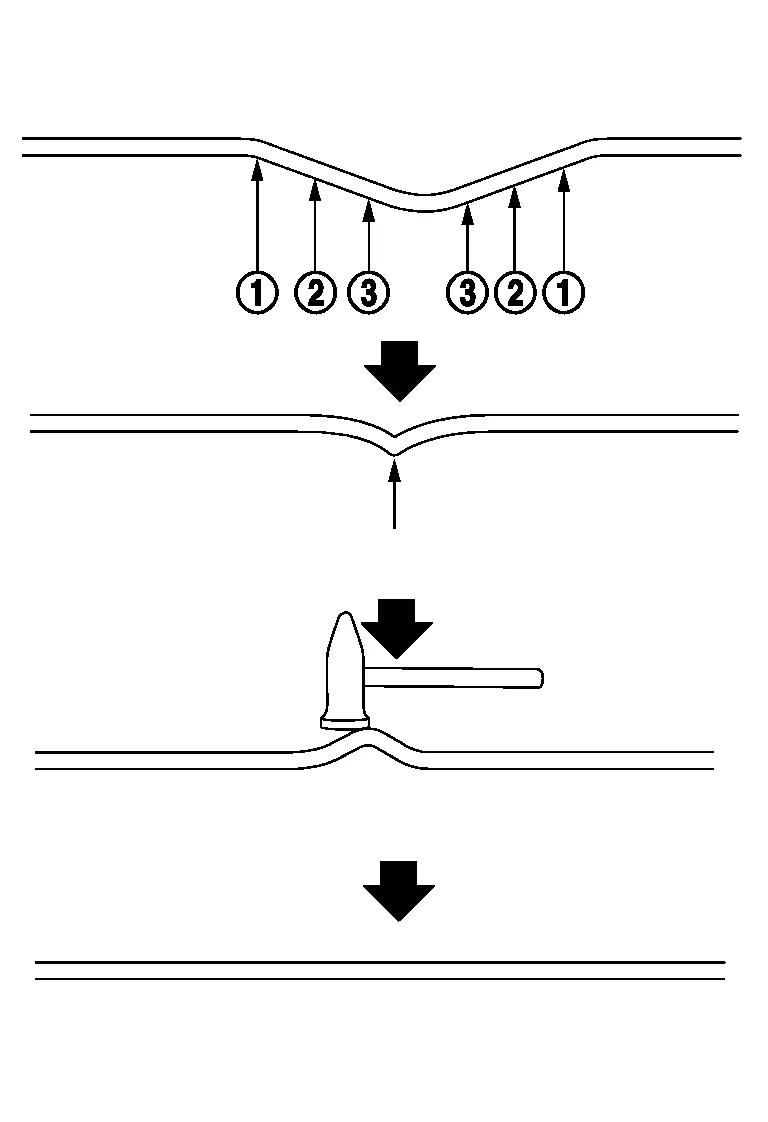
Primero, levante la parte cóncava un 60 % - 70 %, empezando por el exterior. A continuación, levante la zona con doblez pronunciado ligeramente por encima de la superficie del panel circundante.
Después, aplane el punto alto golpeando con un martillo.
No intente corregir la deformación del panel de una sola vez.
Utilice el método de reparación paso a paso, como desbastado → alisado → acabado.
Tras la reparación, compruebe visualmente la zona reparada desde todas las direcciones.
(1) PULIDO DE ACABADO DE LA SUPERFICIE CORREGIDA
Si la superficie pintada se raya durante la reparación, pula con pasta abrasiva para eliminar los arañazos.
(2) TRATAMIENTO ANTICORROSIVO DE LA PARTE POSTERIOR DEL PANEL
Las cucharas pueden causar arañazos. Aplique cera anticorrosiva en la parte posterior del panel.

Utilice 3M 8852 Cavity Wax + kit de aplicador 3M 8851, o equivalente.
Examen del panelLas irregularidades del panel deben examinarse cuidadosamente para determinar si pueden repararse y cuál es el método de reparación más adecuado.
Consulte "Examen de daños en el panel".
Dirección de trabajo en el vehículo

- Zona accesible principalmente desde la parte trasera hacia la delantera
- Zona accesible principalmente desde la parte delantera hacia la trasera
- Zona accesible principalmente desde la parte inferior
Para cada panel y cada parte general de un panel es importante considerar la posición de la luz, la dirección de la posición de la luz y la dirección de trabajo.
Sistema de pegamentoLos sistemas de pegamento permiten tirar cuando una zona no es fácilmente accesible, como los largueros del techo o zonas situadas debajo de refuerzos. También es uno de los sistemas más fáciles de aprender. Sin embargo, se limita principalmente a abolladuras blandas.
Algunos factores que afectan al tiro con pegamento:
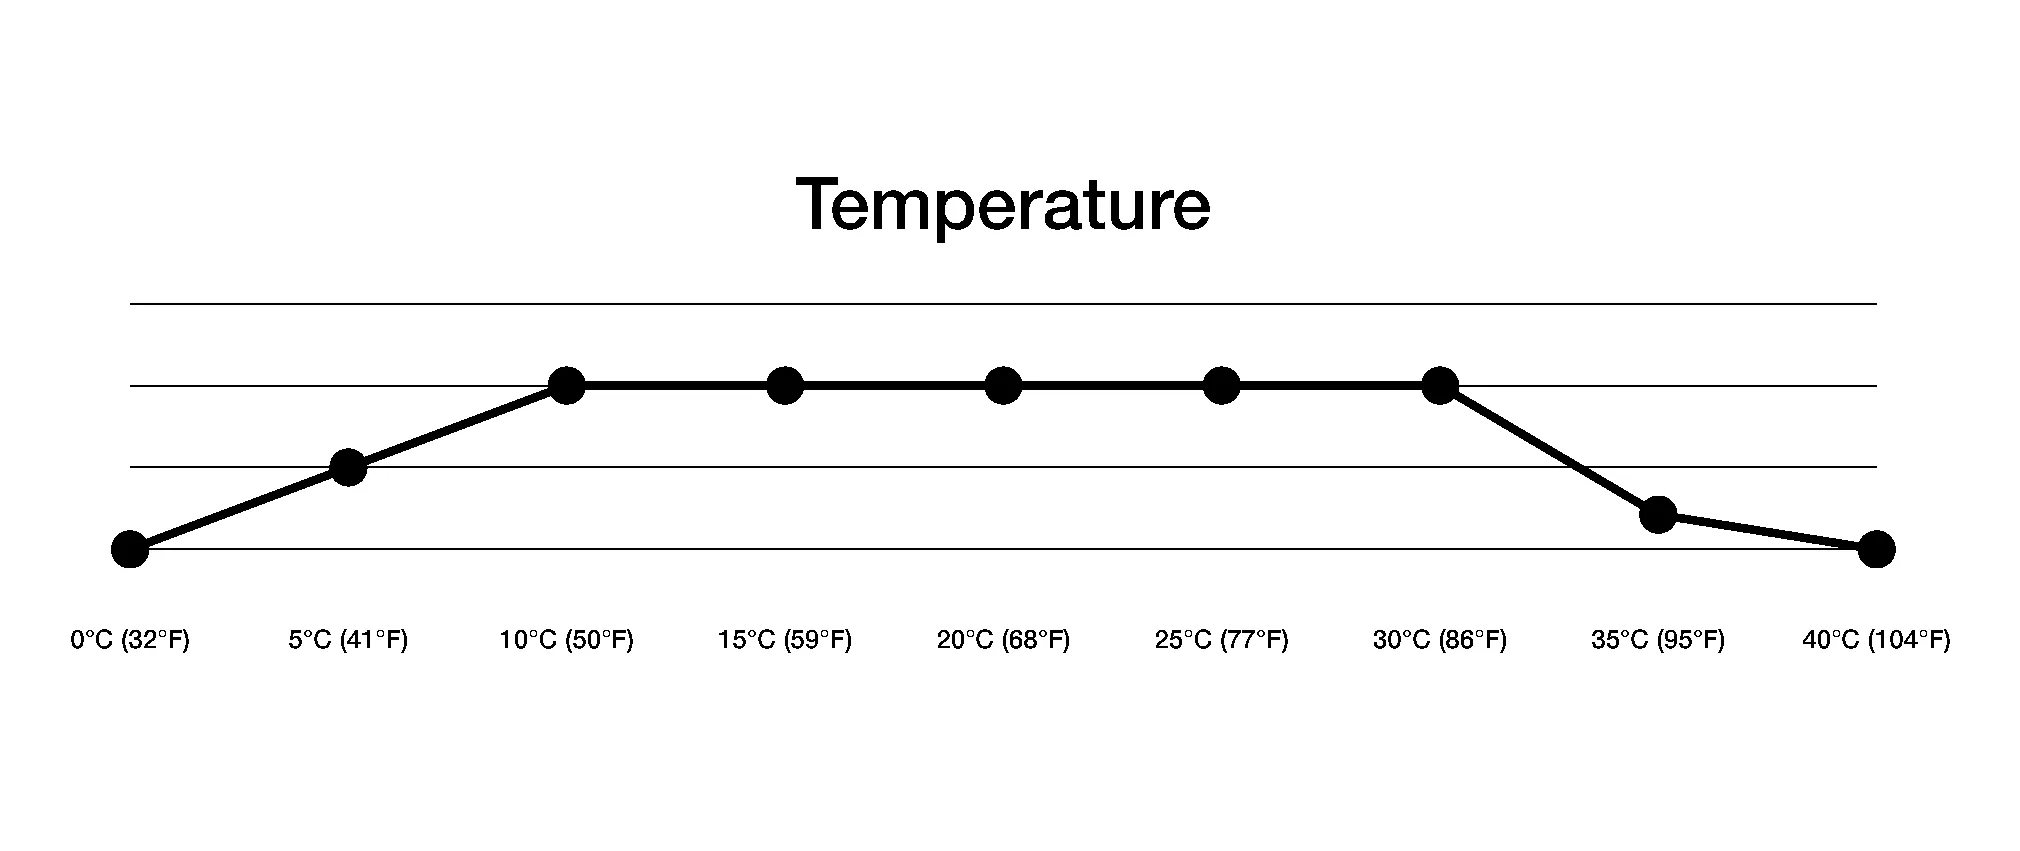
Temperatura
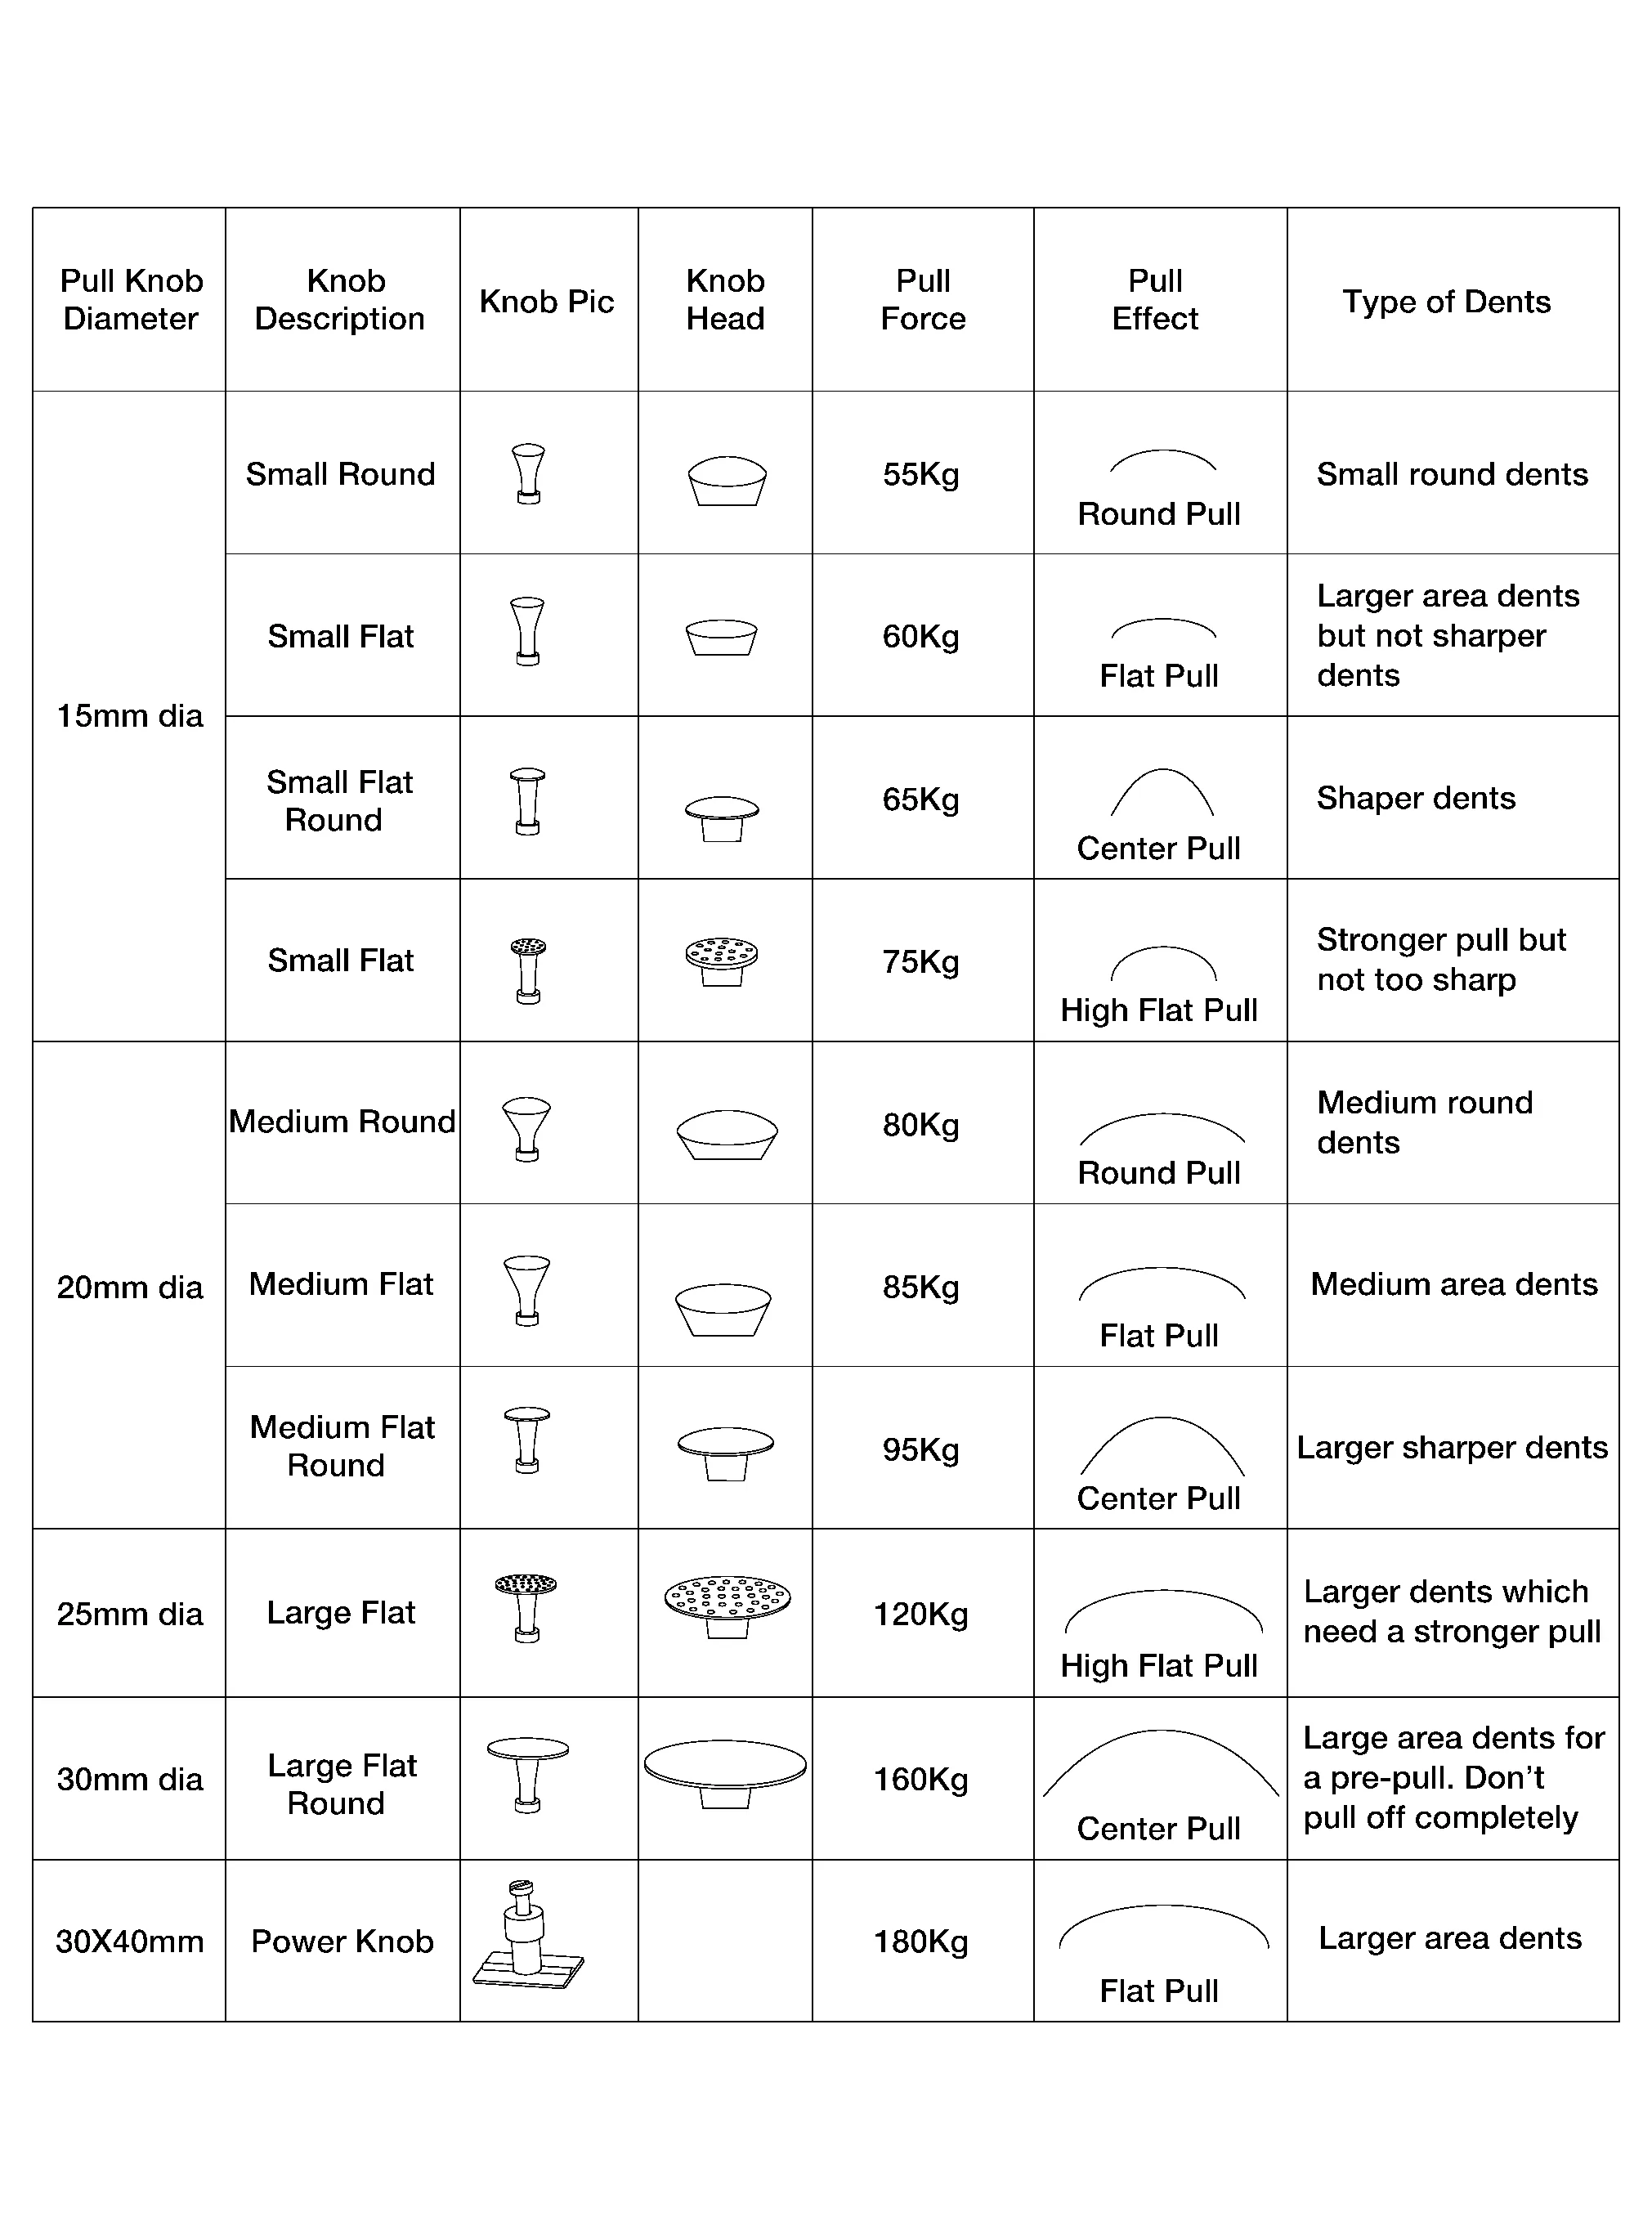
El diámetro y el tamaño del botón de tiro
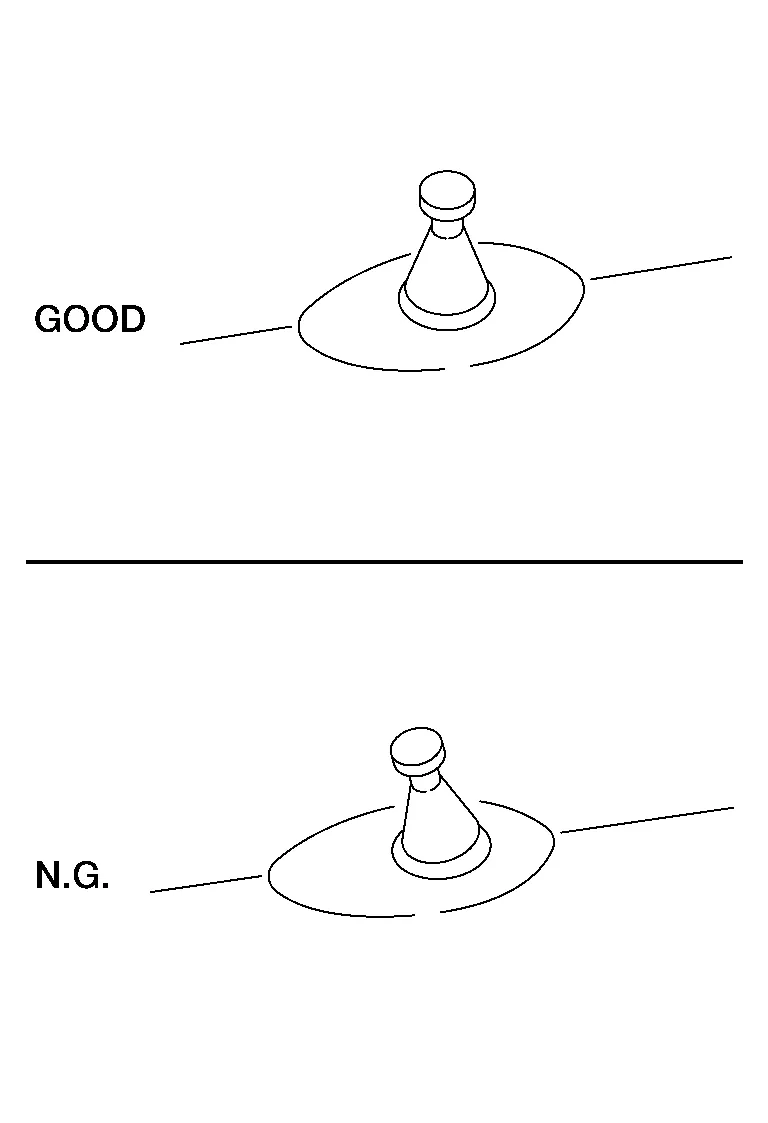
Aplicación
Coloque el botón correctamente.
Tiempo de enfriamiento
El tiempo de enfriamiento depende de la temperatura superficial y del tipo de pegamento utilizado. El pegamento sale de la pistola a una temperatura de 120 °C a 140 °C, según la pistola. Después, el pegamento necesita algo de tiempo para enfriarse. Existen varios métodos para determinar cuándo tirar, dependiendo también del tipo de pegamento.
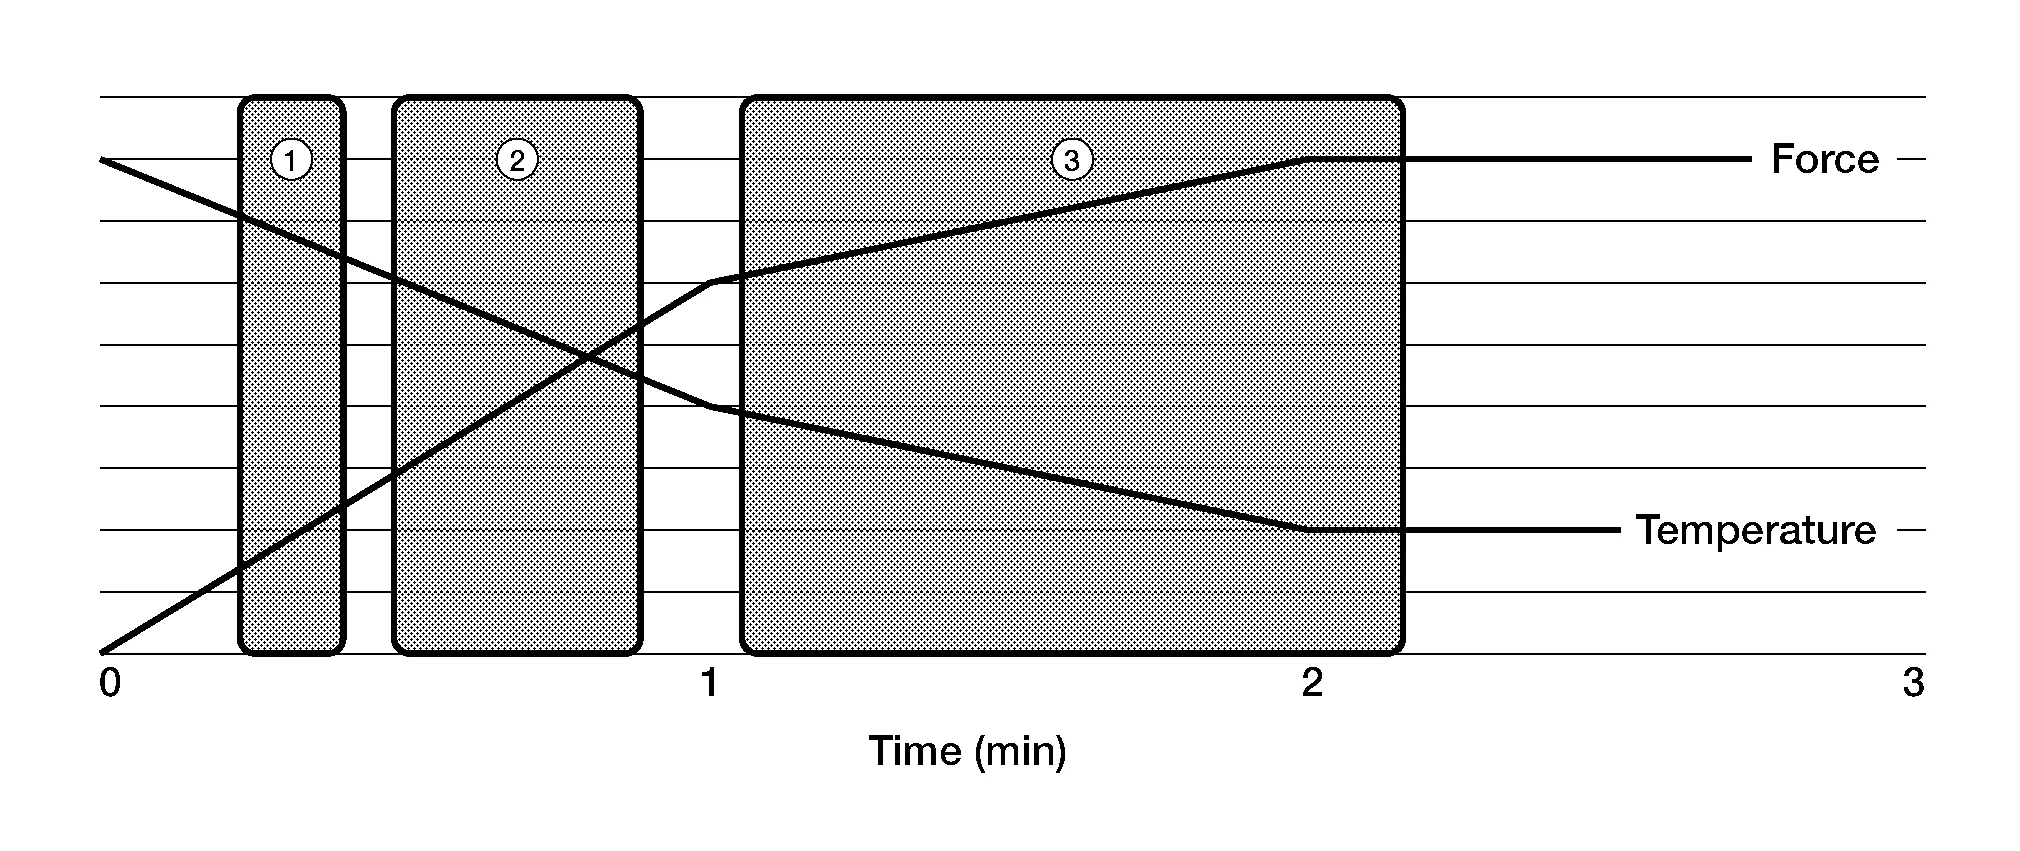
Índice Explicación 1 Después de 15 segundos: en este intervalo puede realizarse un tiro si no se requiere una fuerza de tiro elevada, por ejemplo, en abolladuras pequeñas. 2 Después de 25 segundos: en este intervalo el calor del pegamento todavía puede estar en el metal, lo que facilita el tiro. Solo puede hacerse en abolladuras más marcadas. Con algunos pegamentos, este puede ser el tiempo de enfriamiento ideal. 3 Después de 60 segundos: este es el intervalo estándar si se desean resultados uniformes. Tipo de tiro
Existen dos métodos básicos de tiro: uno con extractor manual y otro con martillo deslizante.
En general, el extractor manual (1) es más fácil para principiantes y también para daños más profundos. El martillo deslizante (2) es algo más rápido en la aplicación. Depende más de lo que esté acostumbrado a usar.

Área de aplicación
El sistema de pegamento puede utilizarse en todas las zonas. Es ideal en abolladuras blandas y medianas, aunque en algunas zonas donde el acceso con las herramientas PDR es difícil se utiliza con frecuencia.
La soldadura de plásticos solo puede utilizarse como método de reparación en termoplásticos.
Preparación del trabajo
Las reparaciones deben realizarse siempre desde el lado interior hacia el exterior del componente, lo que significa que, en la mayoría de los casos, es necesario desmontar el componente de carrocería dañado.
La zona de reparación siempre debe limpiarse a fondo antes de cualquier reparación.
Para garantizar una buena unión entre el plástico y el material de aportación, los bordes de la rotura deben lijarse en forma de cuña o de "V" por la cara interior y por la exterior. Además, hay que eliminar la pintura de la zona dañada. Aquí se puede utilizar una herramienta de lijado de baja velocidad con abrasivo de grano P120, ya que de lo contrario el plástico podría sobrecalentarse y emborronarse.
Resumen del procedimiento
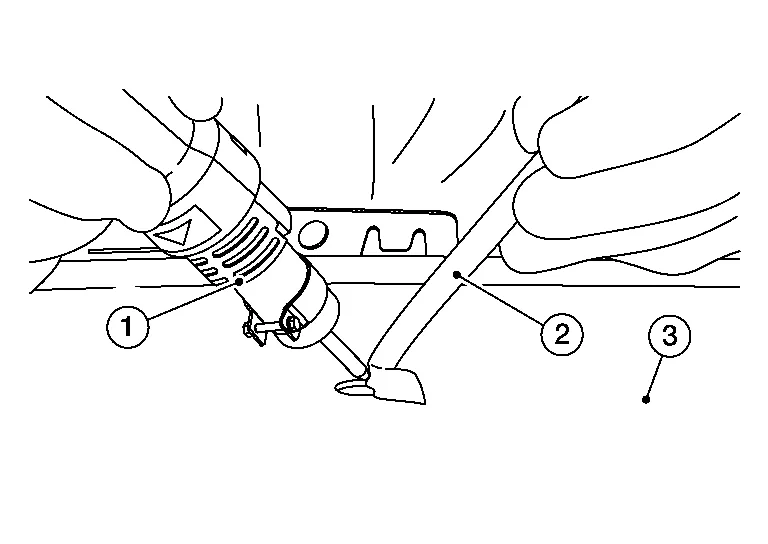
- :Soldador de plástico
- :Varilla de aportación
- :Superficie dañada
Una reparación por un solo lado no sellará completamente el daño y provocaría que volviera a aparecer poco después de la reparación. Por ello, siempre hay que soldar ambos lados de la pieza de plástico.
La reparación siempre comienza por el interior del componente. La pieza de plástico y el material de aportación se funden y se sueldan entre sí mediante un chorro de aire caliente. En el proceso pueden superponerse y soldarse entre sí varias capas del material de aportación. Normalmente basta con un solo cordón de soldadura en la cara exterior.
El material de aportación que sobresalga por la cara exterior de la pieza de plástico se lija. Después, la pieza se prepara para el repintado.
Proteja la zona circundante:
Proteja la zona circundante del daño con cinta de enmascarar y/o cinta adhesiva para conductos.
Preparación de la zona:
Lije la pintura de la zona circundante, por ambos lados. Es importante no transmitir demasiado calor a la zona, ya que esto puede hacer salir aceite residual del plástico. Lo mejor es lijar a mano al final para eliminar los residuos de suciedad de la superficie. Puede utilizar una rasqueta o papel de lija (80/120).
Pasos de reparación por fusión de plástico
Para que se produzca una fusión correcta, ambos materiales deben estar en estado de fusión: la varilla de aportación y el material que se va a soldar. Cada plástico tiene una temperatura de fusión diferente y su propio MFI (índice de flujo de fusión). Esto significa que, durante el proceso de fabricación, la temperatura de fusión y la presión confieren al material sus propiedades. En la fusión de plástico se utiliza una temperatura de soldadura alta y un volumen de aire bajo. Esto tiene la ventaja de obtener un baño de soldadura controlado sin deformar la zona circundante. Hay tres puntos que considerar durante el proceso de fusión.
Baño de soldadura
Ángulo de la varilla de aportación
Presión sobre la varilla
La fusión de plástico utiliza una temperatura fija de 480 grados para todos los plásticos, sin importar su temperatura de fusión. Los distintos tipos de plástico empiezan a fundirse en momentos diferentes, lo que puede observarse en el baño de fusión. El baño de fusión se aprecia con un pequeño rollo de plástico delante de la varilla.
Durante la soldadura, el ángulo de la varilla de aportación respecto a la pieza de reparación debe ser inferior a 90° (ángulo agudo). También es importante aplicar una ligera presión hacia abajo sobre la varilla, ya que así se crea la presión adecuada en el baño de soldadura. Sin el ángulo y la presión correctos, el baño de soldadura no se formará correctamente.
Varilla de aportación y cordón de soldadura
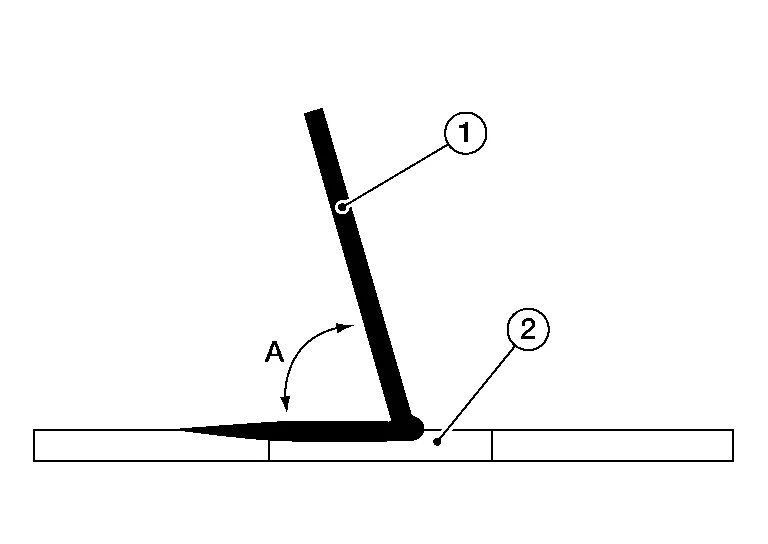
1 :Varilla de aportación 2 :Baño de soldadura A :Ángulo de la varilla de aportación inferior a 90°
Es necesario seleccionar correctamente el plástico. Utilizamos una varilla estándar, ideal para los siguientes materiales. Estos son los principales plásticos utilizados hoy en día en las carrocerías exteriores de un Nissan Murano. Siempre hay excepciones, así como adherencias a los plásticos debido a los pequeños aditivos de los materiales.
PP+E/P
PP
PP/EPDM
P/E
TPO
TSOP
PC
Para los siguientes materiales se necesitan otras varillas:
ABS
HDPE
PA
Xenoy/PC /PTB
LDPE
PVC
Xenoy/PC /PTB
Reparación de una grieta o un corte
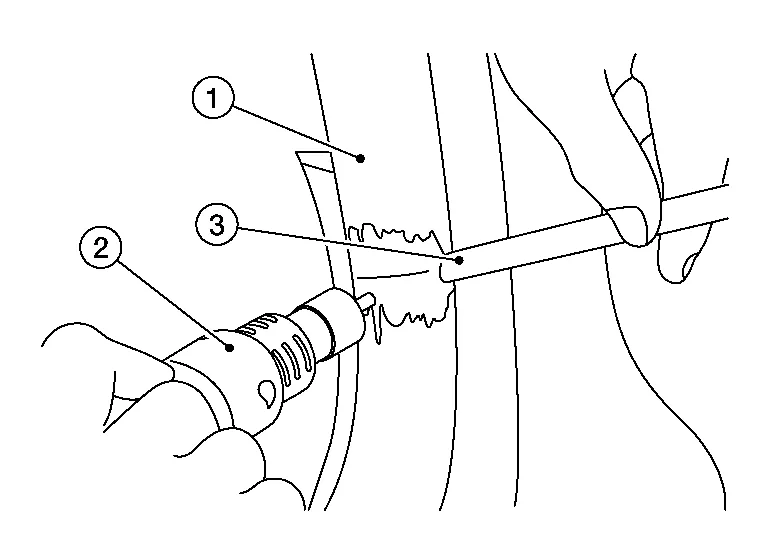
Retire la pintura lentamente de ambos lados con la amoladora. Asegúrese de que la zona esté libre de suciedad o de cualquier otro material. Haga una ligera ranura en la zona dañada.
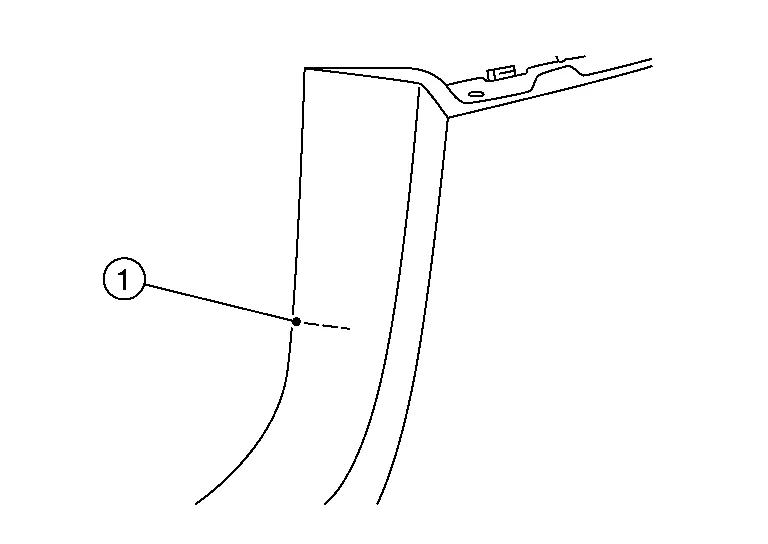
- :Grieta o corte
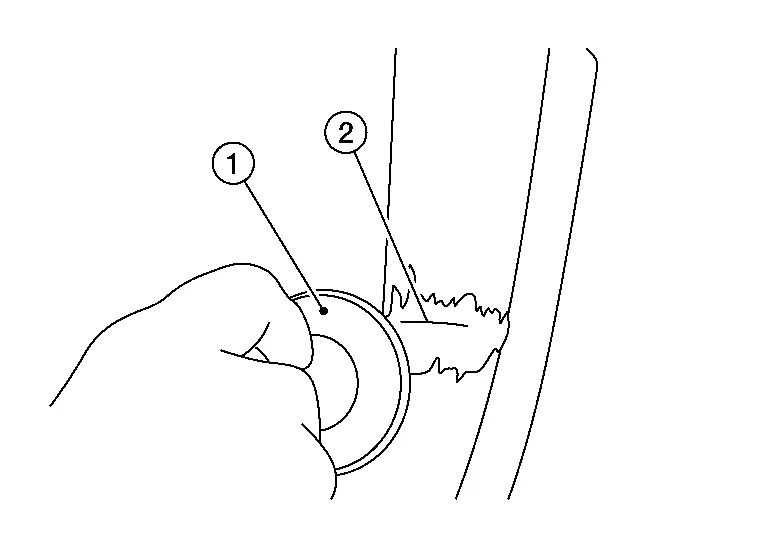
- :Amoladora
- :Grieta o corte
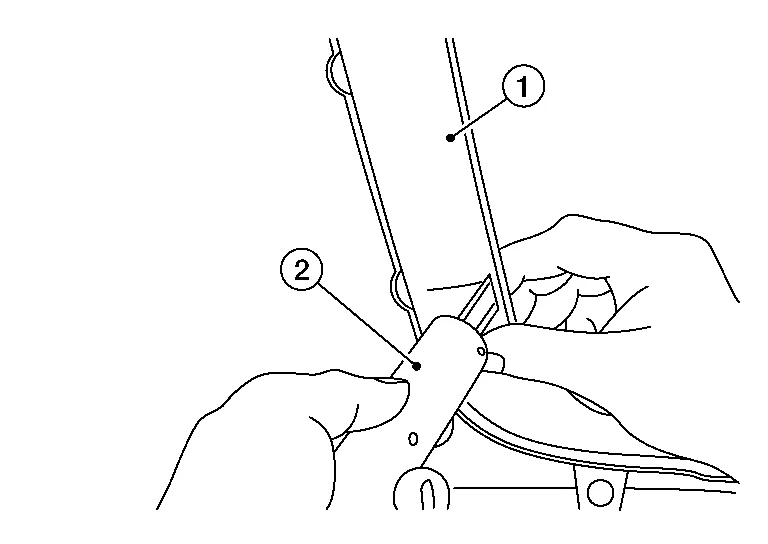
Fije con puntos (2) el extremo trasero de la zona dañada (1), ya que esto evitará que la zona se deforme durante el proceso de fusión. Intente fijar los puntos lo más cerca posible del borde.
Comience el proceso de fusión por la parte trasera primero. Empiece siempre a 1 cm por detrás del daño real.
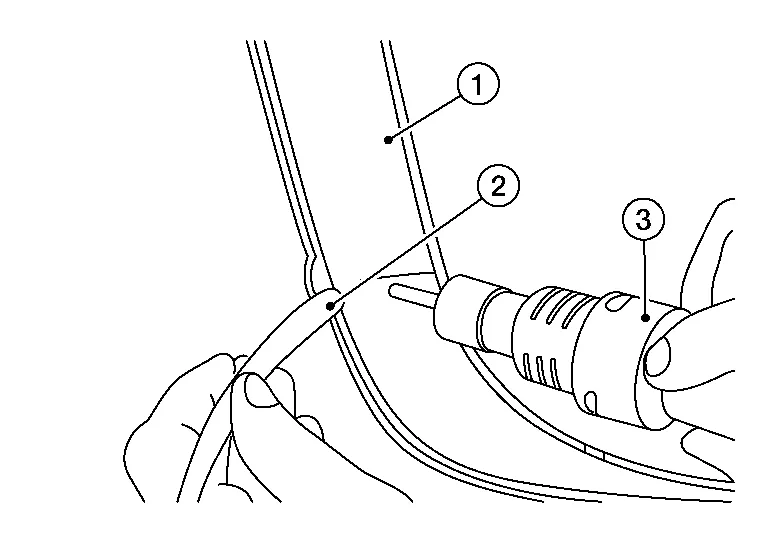
- :Grieta o corte
- :Varilla de aportación
- :Soldador de plástico
- :Grieta o corte
- :Varilla de aportación
- :Soldador de plástico
Repita el proceso por la parte delantera.
- :Grieta o corte
- :Soldador de plástico
- :Varilla de aportación
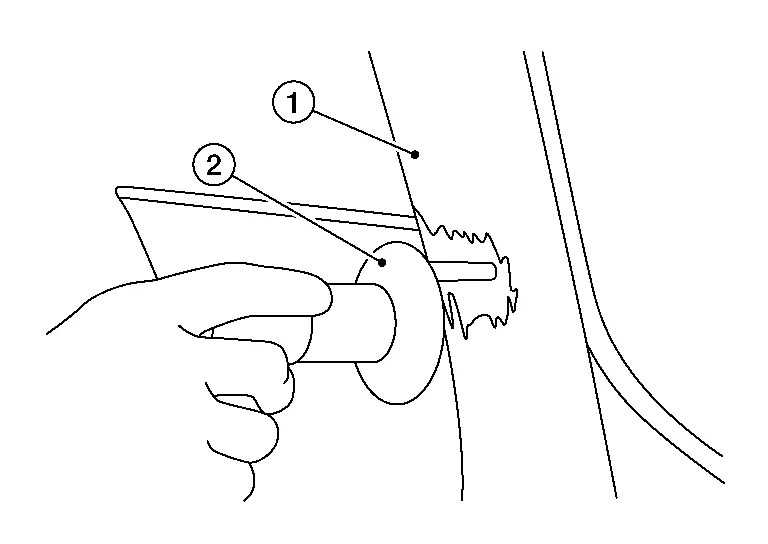
- :Grieta o corte
- :Amoladora
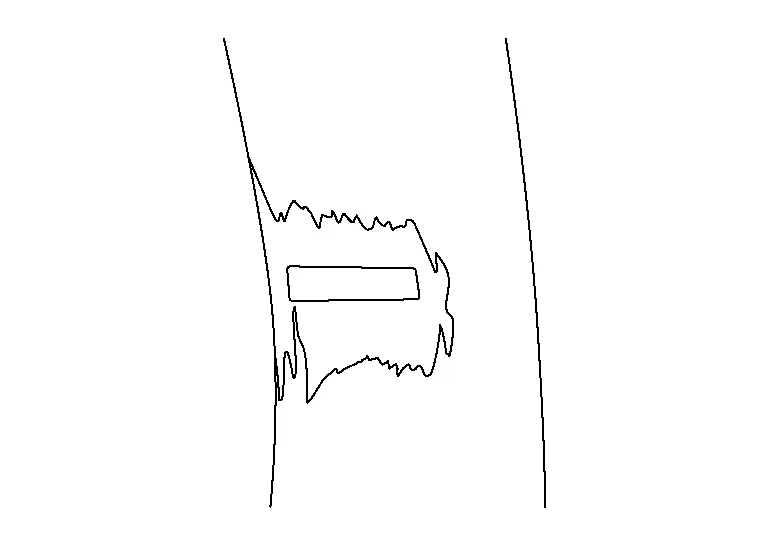
Reparación de una lengüeta rota
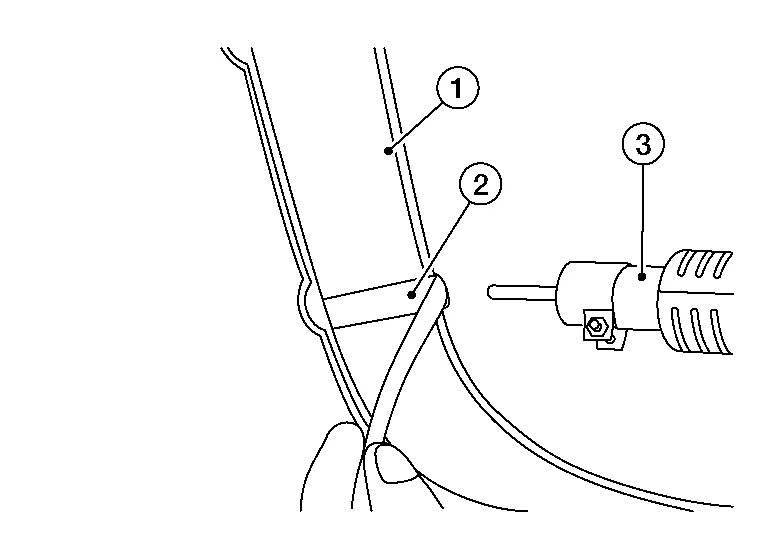
Retire la pintura de ambos lados con la amoladora. Haga una ligera ranura en los bordes rotos.
Inicie el proceso de fusión por un lado. Asegúrese de que el material quede bien unido en ese lado. Una vez unido un lado, deje que el material se enfríe y forme un puente. Después, caliente rápidamente la parte posterior de la tira de soldadura para poder doblarla. A continuación, suelde el otro lado asegurándose de obtener una buena unión.
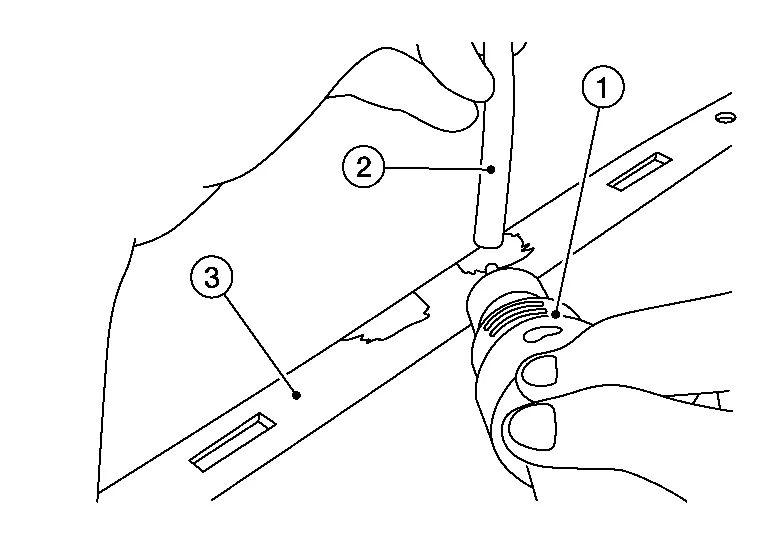
- :Soldador de plástico
- :Varilla de aportación
- :Lengüeta rota
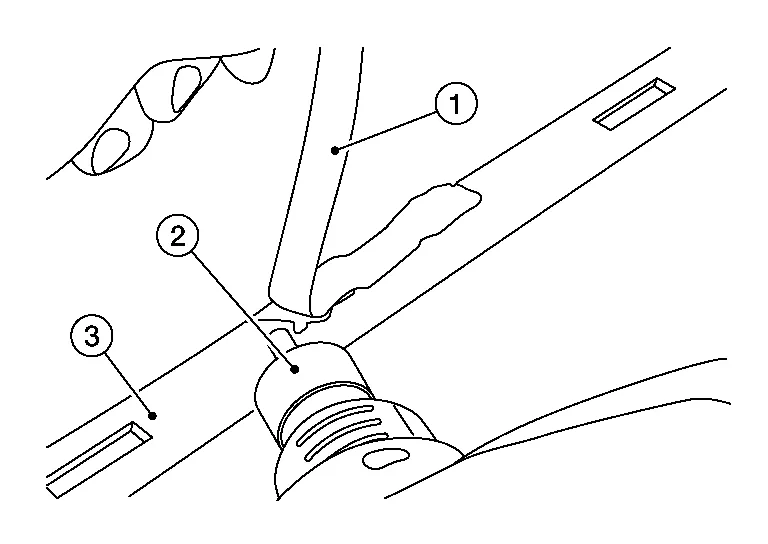
- :Varilla de aportación
- :Soldador de plástico
- :Lengüeta rota
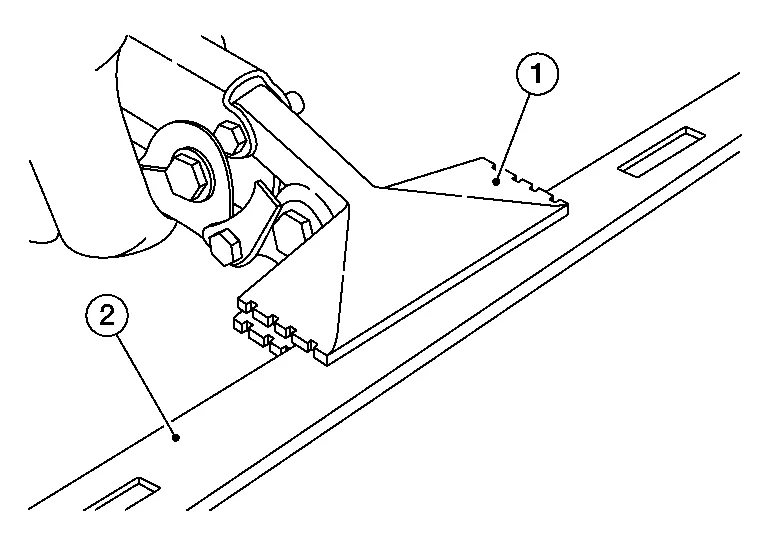 :Lengüeta rota
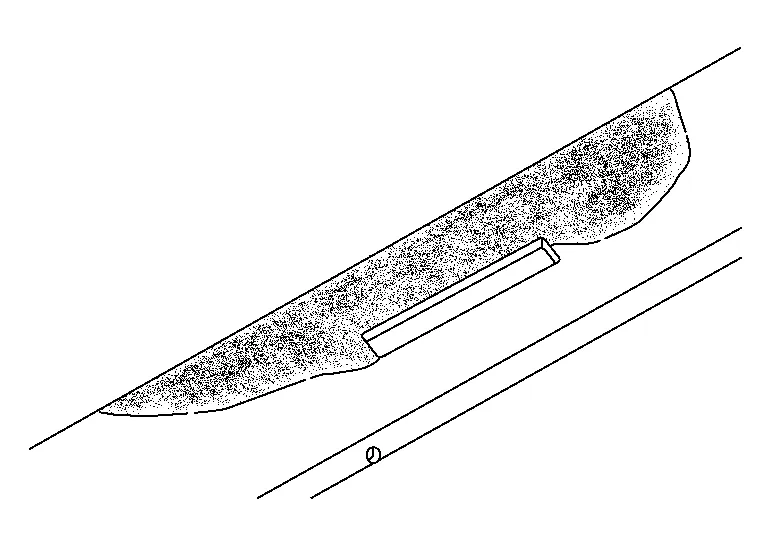
Retire lentamente el material innecesario con la amoladora para no fundir el material.
Reparación o relleno de una junta de plástico
Con papel P120, lije los bordes de la rotura para formar una "V" o una cuña.
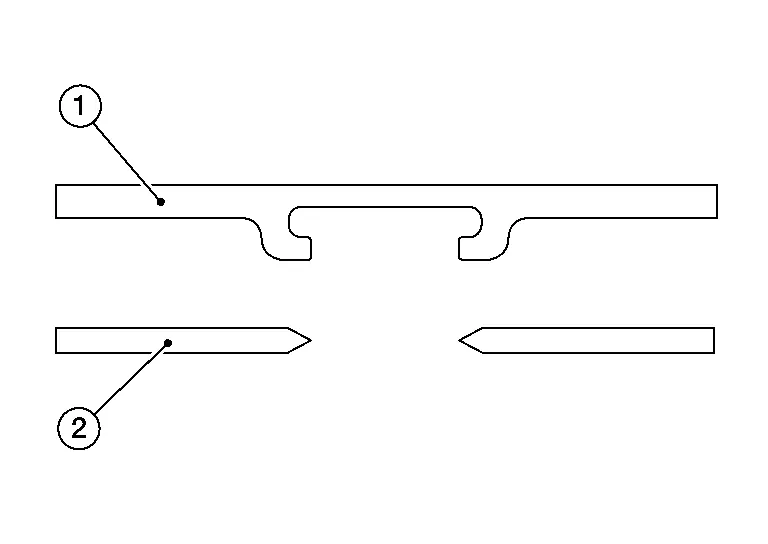
- :Plástico original dañado
- :Plástico dañado preparado para la reparación
Suelde la tira por un extremo.
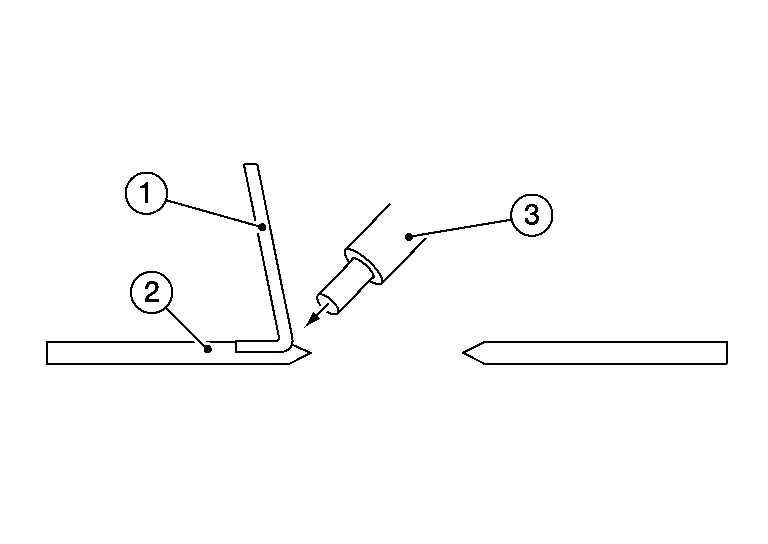
- :Material de aportación
- :Plástico original dañado
- :Soldador de plástico
Coloque la tira sobre la junta y continúe soldando por el otro lado.
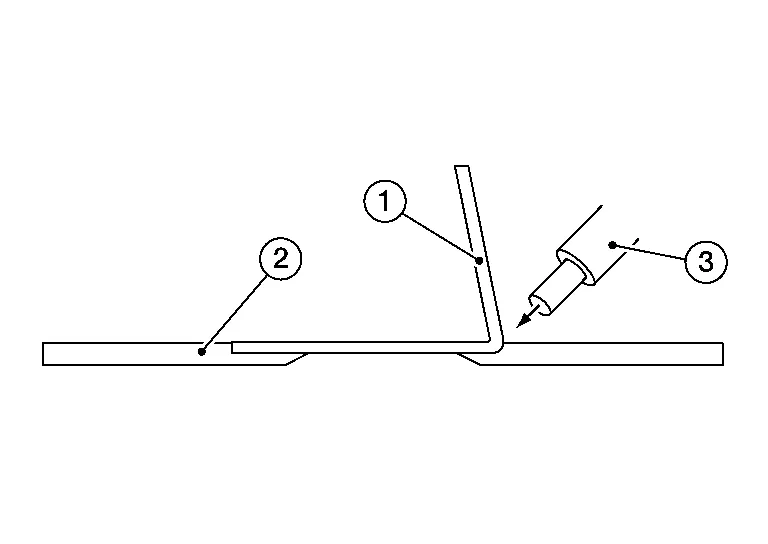
- :Material de aportación
- :Plástico original dañado
- :Soldador de plástico
Suelde una tira nueva en la cara inferior.
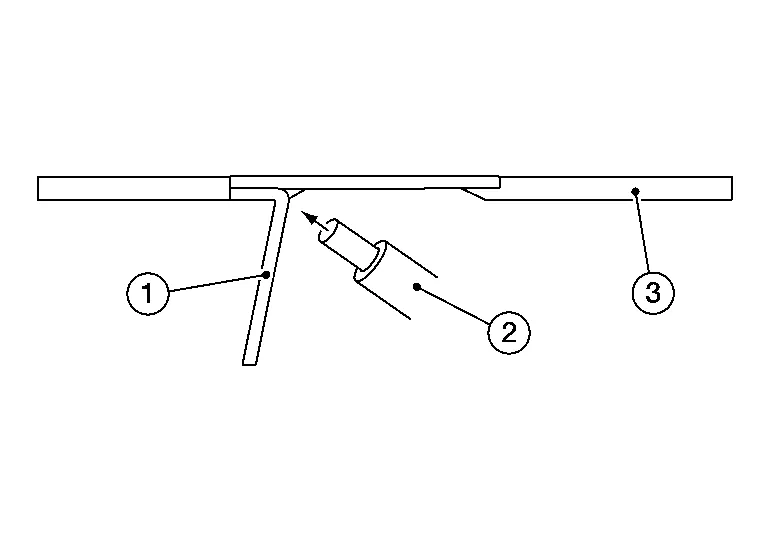
- :Material de aportación
- :Soldador de plástico
- :Plástico original dañado
Cambie el ángulo del soldador de plástico (2) y suelde ambos materiales de aportación entre sí.
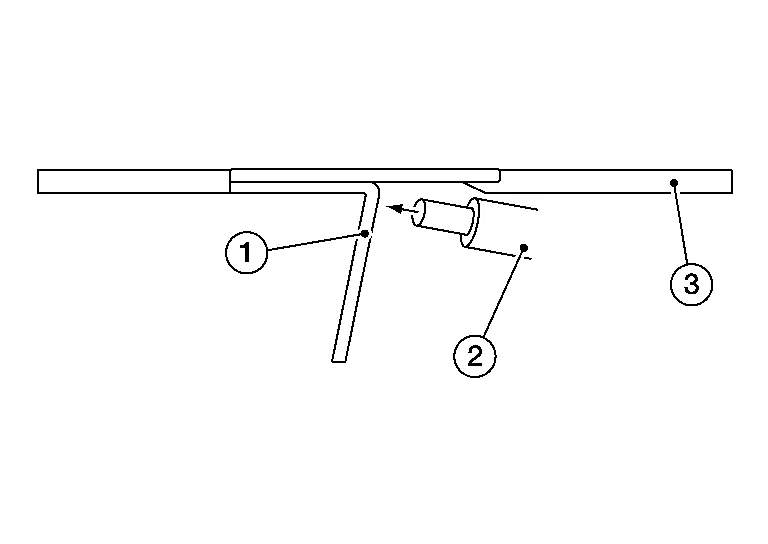
- :Material de aportación
- :Plástico original dañado
Cambie el ángulo del soldador de plástico (2) y termine de soldar por el otro lado.
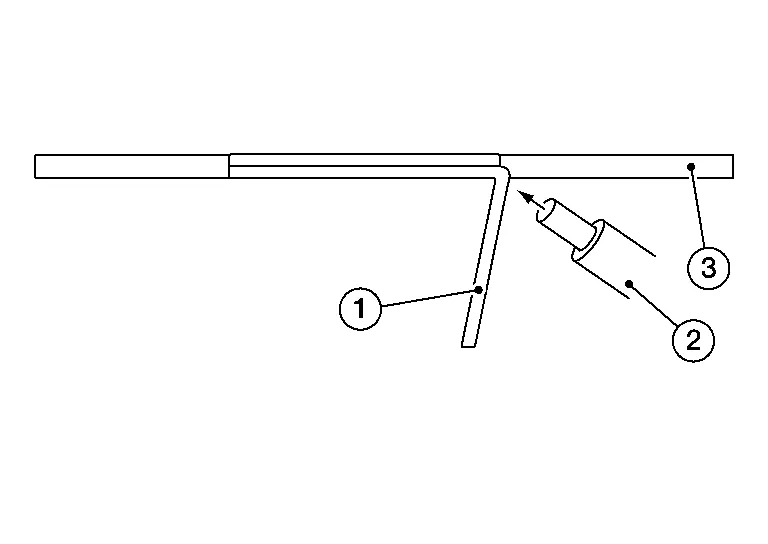
- :Material de aportación
- :Plástico original dañado