Кузов
Лонжероны рамы
Место в руководстве: Кузов
22шагов
~132мин
4/5сложность
Выполнено 0 из 22
Общее оборудование
Материал
Передние лонжероны рамы — разобранный вид ВНИМАНИЕ: Зоны деформации лонжеронов рамы поглощают энергию удара при столкновении и подлежат замене при повреждении. Перед заменой зон деформации лонжеронов рамы выправьте поврежденные лонжероны до правильных размеров рамы. Несоблюдение этих указаний может негативно повлиять на работу зон деформации лонжеронов рамы и привести к серьезной травме пассажиров при аварии. ВНИМАНИЕ: Невидимое ультрафиолетовое и инфракрасное излучение, возникающее при сварке, может повредить незащищенные глаза и кожу. Всегда используйте защиту, например сварочную маску с темными светофильтрами нужной плотности. Электросварка создает интенсивное излучение, поэтому рекомендуются светофильтры максимально темного оттенка, обеспечивающие достаточную видимость. Настоятельно рекомендуется, чтобы люди, работающие в зоне сварки, носили защитные очки от вспышки. Также надевайте защитную одежду. Несоблюдение этих указаний может привести к серьезной травме. ПРИМЕЧАНИЕ:
ВНИМАНИЕ: Ремонт после столкновения должен выполняться в соответствии с инструкциями, содержащимися в данном руководстве по ремонту. Заменяемые детали должны быть новыми оригинальными деталями Ford Motor Company. Компания Ford не допускает использование бывших в употреблении, восстановленных, вторичных, аftermarket или переработанных деталей (включая кузовные детали, колеса или компоненты систем безопасности). Отступление от инструкций, приведенных в данном руководстве, включая альтернативные методы ремонта или использование заменителей, ставит под угрозу безопасность при столкновении. Несоблюдение этих указаний может негативно повлиять на целостность конструкции и защитные свойства при столкновении, что может привести к серьезной травме пассажиров при аварии.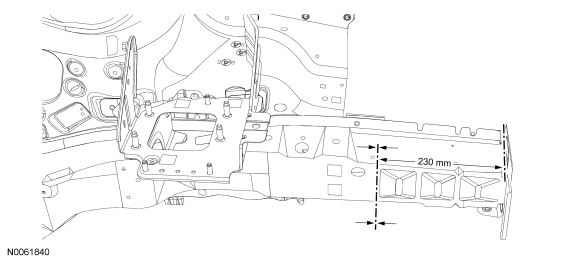
| Трехфазный инверторный точечный сварочный аппарат 254-00002 |
| Сварочный аппарат Compuspot 700F 190-50080 |
| Инверторный точечный сварочный аппарат I4 254-00014 |
| Инверторный сварочный аппарат с функцией MIG 254-00015 |
Материал
| Позиция | Спецификация |
|---|---|
| Motorcraft® Metal Surface Prep ZC-31-A | — |
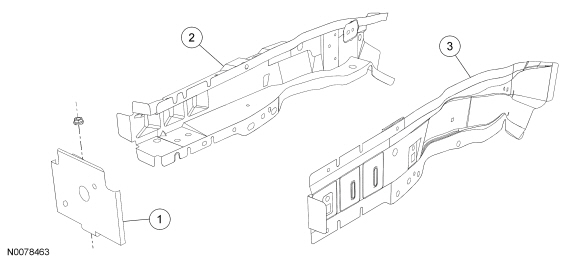
Передние лонжероны рамы — разобранный вид
ВНИМАНИЕ: Зоны деформации лонжеронов рамы поглощают энергию удара при столкновении и подлежат замене при повреждении. Перед заменой зон деформации лонжеронов рамы выправьте поврежденные лонжероны до правильных размеров рамы. Несоблюдение этих указаний может негативно повлиять на работу зон деформации лонжеронов рамы и привести к серьезной травме пассажиров при аварии. ВНИМАНИЕ: Невидимое ультрафиолетовое и инфракрасное излучение, возникающее при сварке, может повредить незащищенные глаза и кожу. Всегда используйте защиту, например сварочную маску с темными светофильтрами нужной плотности. Электросварка создает интенсивное излучение, поэтому рекомендуются светофильтры максимально темного оттенка, обеспечивающие достаточную видимость. Настоятельно рекомендуется, чтобы люди, работающие в зоне сварки, носили защитные очки от вспышки. Также надевайте защитную одежду. Несоблюдение этих указаний может привести к серьезной травме. ПРИМЕЧАНИЕ: Показана левая сторона, правая аналогична.
| Позиция | Номер детали | Описание |
|---|---|---|
| 1 | 108K34 | Усилитель — высокопрочная низколегированная (HSLA) сталь 350 |
| 2 | 16055-AB LH/ 16054-TA RH | Панель передней арки крыла нижняя внутренняя — сталь HSLA 350 |
| 3 | 16055-AC LH/ 16054-RA RH | Панель передней арки крыла нижняя наружная — сталь HSLA 350 |
ВНИМАНИЕ: Ремонт после столкновения должен выполняться в соответствии с инструкциями, содержащимися в данном руководстве по ремонту. Заменяемые детали должны быть новыми оригинальными деталями Ford Motor Company. Компания Ford не допускает использование бывших в употреблении, восстановленных, вторичных, аftermarket или переработанных деталей (включая кузовные детали, колеса или компоненты систем безопасности). Отступление от инструкций, приведенных в данном руководстве, включая альтернативные методы ремонта или использование заменителей, ставит под угрозу безопасность при столкновении. Несоблюдение этих указаний может негативно повлиять на целостность конструкции и защитные свойства при столкновении, что может привести к серьезной травме пассажиров при аварии.- ВНИМАНИЕ: Зоны деформации лонжеронов рамы поглощают энергию удара при столкновении и подлежат замене при повреждении. Перед заменой зон деформации лонжеронов рамы выправьте поврежденные лонжероны до правильных размеров рамы. Несоблюдение этих указаний может негативно повлиять на работу зон деформации лонжеронов рамы и привести к серьезной травме пассажиров при аварии.
Установите автомобиль на стапель для ремонта рамы в соответствии с рекомендациями изготовителя. Измерьте автомобиль, чтобы определить, требуется ли грубая правка кузова и центровка. Размерные данные см. в разделе Кузов в данной секции.
- Снимите капот. Дополнительную информацию см. в разделе 501-02.
- Снимите аккумуляторную батарею. Дополнительную информацию см. в разделе 414-01.
- Снимите крыло(а) с поврежденной стороны(он). Дополнительную информацию см. в разделе 501-02.
- Снимите переднюю облицовку бампера. Дополнительную информацию см. в разделе 501-19.
- ПРИМЕЧАНИЕ: Если передняя балка бампера не повреждена и будет установлена обратно, она приварена точечной сваркой к лонжеронам рамы и должна быть снята.
Снимите переднюю балку бампера.
- Снимите верхнюю усиливающую панель проема решетки радиатора. Дополнительную информацию см. в разделе 501-02.
- Слейте хладагент из системы кондиционирования. Дополнительную информацию см. в разделе 412-00.
- Снимите сердцевину конденсатора. Дополнительную информацию см. в разделе 412-00.
- Снимите нижнюю опору радиатора.
- Разметьте линию реза на расстоянии 230 мм (9.05 in) от кронштейна переднего бампера на внутреннем лонжероне рамы. Используя возвратно-поступательную пилу, плазменный резак или отрезной круг, прорежьте внутренний и наружный лонжероны рамы полностью и снимите отрезанный участок.
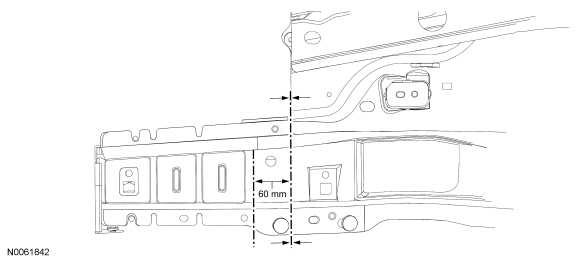
- Разметьте линию реза на расстоянии 60 мм (2,36 дюйма) назад от первоначального реза лонжерона рамы, на наружной части узла лонжерона. Используя отрезной круг или аналогичный инструмент, отрежьте и удалите только эту часть наружного лонжерона. Это образует нахлесточное соединение.
- Отмерьте и отрежьте внутренний и наружный ремонтные лонжероны рамы сервисной запчасти длиной, соответствующей длине поврежденного участка лонжерона рамы.
- Удалите электрофоретическое покрытие (E-coat) с существующих лонжеронов рамы и ремонтных лонжеронов, включая участки вокруг отверстий под сварку, шлифовкой или зачисткой до появления голого металла.
- Зачистите металлической щеткой инородные материалы с кромок в пределах 15 мм (0,59 дюйма) от ремонтного стыка.
- Установите ремонтный внутренний лонжерон рамы на место и зафиксируйте зажимами. Прихватите сваркой и проверьте правильность выравнивания лонжерона рамы.
- Выполните сплошной шов по внутренней стороне стыка секций сваркой в среде защитного газа (MIG) проволокой ER70S-3 диаметром от 0,9 мм (0,035 дюйма) до 0,11 мм (0,045 дюйма).
- Проверьте правильность выравнивания и размеры днища кузова.
- Используйте капиллярный метод контроля (дye penetrant) или аналогичный способ для выявления трещин и крупных пустот. Удалите шлифовкой все обнаруженные дефекты и выполняйте ремонт до тех пор, пока шов не будет свободен от дефектов.
- При необходимости зачистите швы и восстановите антикоррозионную защиту на участках голого металла.
- Установите ремонтный наружный лонжерон рамы на место и зафиксируйте зажимами.
- Проверьте правильность выравнивания наружного лонжерона рамы.
- Выполните сплошной шов по стыку секций наружного лонжерона рамы сваркой MIG проволокой ER70S-3 диаметром от 0,9 мм (0,035 дюйма) до 0,11 мм (0,045 дюйма).
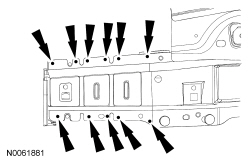
- ПРИМЕЧАНИЕ: Заводские точечные сварные соединения могут быть заменены либо контактной точечной сваркой, либо пробочной сваркой MIG. Точки точечной или пробочной сварки должны соответствовать заводским по расположению и количеству. Не выполняйте новую точечную сварку непосредственно поверх места оригинальной сварки. Диаметр отверстия для пробочной сварки должен составлять 8 мм (0,31 дюйма).
Используя сварочный аппарат MIG или контактный точечный сварочный аппарат, выполните пробочную сварку вдоль верхнего и нижнего шва ремонтных лонжеронов.
- Используйте капиллярный метод контроля (дye penetrant) или аналогичный способ для выявления трещин и крупных пустот. Удалите шлифовкой все обнаруженные дефекты и выполняйте ремонт до тех пор, пока шов не будет свободен от дефектов.
- При необходимости зачистите швы и восстановите антикоррозионную защиту на участках голого металла.
- Установите на место детали, снятые при разборке.
Проверьте себя
Короткий тест по Ford Focus: после ответа — пояснение и ссылка на страницу руководства.
Страница помогла?