Karosserie
Rahmenteile
In diesem Handbuch: Karosserie
22Schritte
~132Min.
4/5Schwierigkeit
Erledigt 0 von 22
Allgemeine Ausrüstung
Material
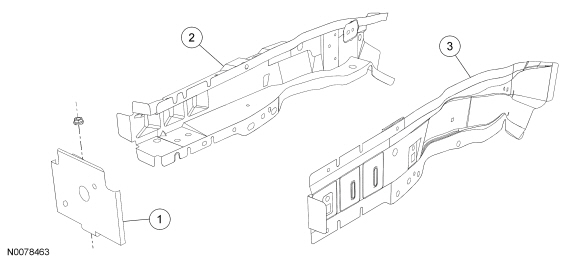
Vordere Rahmenlängsträger — Explosionsdarstellung WARNUNG: Die Knautschzonen der Rahmenlängsträger nehmen beim Unfall Aufprallenergie auf und müssen bei Beschädigung ersetzt werden. Vor dem Austausch der Knautschzonen der Rahmenlängsträger beschädigte Rahmenlängsträger auf die korrekten Rahmenmaße richten. Die Nichtbeachtung dieser Anweisungen kann die Leistung der Knautschzonen beeinträchtigen und bei einem Unfall zu schweren Verletzungen der Fahrzeuginsassen führen. WARNUNG: Unsichtbare ultraviolette und infrarote Strahlung beim Schweißen kann ungeschützte Augen und Haut verletzen. Immer Schutz verwenden, etwa einen Schweißerhelm mit dunklen Filtergläsern der richtigen Schutzstufe. Elektroschweißen erzeugt intensive Strahlung; daher werden Filtergläser mit der dunkelsten Schattierung empfohlen, die noch ausreichende Sicht ermöglicht. Personen im Schweißbereich wird dringend empfohlen, eine Blendschutzbrille zu tragen. Zusätzlich Schutzkleidung tragen. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen. ANMERKUNG:
WARNUNG: Unfallreparaturen müssen den Anweisungen in diesem Werkstatthandbuch entsprechen. Ersatzteile müssen neue Originalteile der Ford Motor Company sein. Recycelte, gebrauchte, Nachbau- oder aufbereitete Teile (einschließlich Karosserieteile, Räder oder Rückhaltesystemkomponenten) sind von Ford nicht zugelassen. Abweichungen von den Anweisungen in diesem Handbuch, einschließlich alternativer Reparaturverfahren oder der Verwendung von Ersatzkomponenten, gefährden die Crashsicherheit. Die Nichtbeachtung dieser Anweisungen kann die strukturelle Integrität und die Crashsicherheit beeinträchtigen und bei einem Unfall zu schweren Verletzungen der Fahrzeuginsassen führen.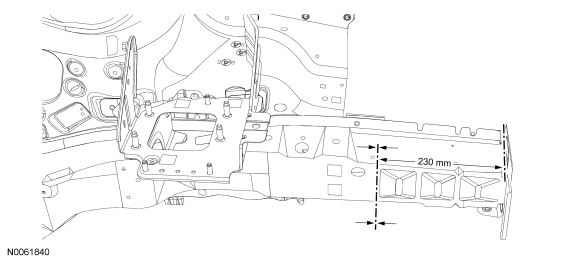
| 3-Phasen-Inverter-Punktschweißgerät 254-00002 |
| Compuspot 700F Schweißgerät 190-50080 |
| I4-Inverter-Punktschweißgerät 254-00014 |
| Inverter-Schweißgerät mit MIG-Schweißgerät 254-00015 |
Material
| Pos. | Spezifikation |
|---|---|
| Motorcraft® Metal Surface Prep ZC-31-A | — |
Vordere Rahmenlängsträger — Explosionsdarstellung
WARNUNG: Die Knautschzonen der Rahmenlängsträger nehmen beim Unfall Aufprallenergie auf und müssen bei Beschädigung ersetzt werden. Vor dem Austausch der Knautschzonen der Rahmenlängsträger beschädigte Rahmenlängsträger auf die korrekten Rahmenmaße richten. Die Nichtbeachtung dieser Anweisungen kann die Leistung der Knautschzonen beeinträchtigen und bei einem Unfall zu schweren Verletzungen der Fahrzeuginsassen führen. WARNUNG: Unsichtbare ultraviolette und infrarote Strahlung beim Schweißen kann ungeschützte Augen und Haut verletzen. Immer Schutz verwenden, etwa einen Schweißerhelm mit dunklen Filtergläsern der richtigen Schutzstufe. Elektroschweißen erzeugt intensive Strahlung; daher werden Filtergläser mit der dunkelsten Schattierung empfohlen, die noch ausreichende Sicht ermöglicht. Personen im Schweißbereich wird dringend empfohlen, eine Blendschutzbrille zu tragen. Zusätzlich Schutzkleidung tragen. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen. ANMERKUNG: Linke Seite dargestellt, rechte Seite entsprechend.
| Pos. | Teilenummer | Beschreibung |
|---|---|---|
| 1 | 108K34 | Verstärkung — hochfester niedriglegierter Stahl (HSLA) 350 |
| 2 | 16055-AB LH/ 16054-TA RH | Schürzenbaugruppe vorderer Kotflügel unten innen — HSLA 350 Stahl |
| 3 | 16055-AC LH/ 16054-RA RH | Schürzenbaugruppe vorderer Kotflügel unten außen — HSLA 350 Stahl |
WARNUNG: Unfallreparaturen müssen den Anweisungen in diesem Werkstatthandbuch entsprechen. Ersatzteile müssen neue Originalteile der Ford Motor Company sein. Recycelte, gebrauchte, Nachbau- oder aufbereitete Teile (einschließlich Karosserieteile, Räder oder Rückhaltesystemkomponenten) sind von Ford nicht zugelassen. Abweichungen von den Anweisungen in diesem Handbuch, einschließlich alternativer Reparaturverfahren oder der Verwendung von Ersatzkomponenten, gefährden die Crashsicherheit. Die Nichtbeachtung dieser Anweisungen kann die strukturelle Integrität und die Crashsicherheit beeinträchtigen und bei einem Unfall zu schweren Verletzungen der Fahrzeuginsassen führen.- WARNUNG: Die Knautschzonen der Rahmenlängsträger nehmen beim Unfall Aufprallenergie auf und müssen bei Beschädigung ersetzt werden. Vor dem Austausch der Knautschzonen der Rahmenlängsträger beschädigte Rahmenlängsträger auf die korrekten Rahmenmaße richten. Die Nichtbeachtung dieser Anweisungen kann die Leistung der Knautschzonen beeinträchtigen und bei einem Unfall zu schweren Verletzungen der Fahrzeuginsassen führen.
Das Fahrzeug gemäß den Herstellerangaben auf einer Rahmenrichtbank positionieren. Das Fahrzeug vermessen, um festzustellen, ob die Karosserie grob gerichtet und ausgerichtet werden muss. Maßangaben siehe Karosserie in diesem Abschnitt.
- Motorhaube demontieren. Weitere Informationen siehe Abschnitt 501-02.
- Batterie ausbauen. Weitere Informationen siehe Abschnitt 414-01.
- Den/die Kotflügel der betroffenen Seite(n) demontieren. Weitere Informationen siehe Abschnitt 501-02.
- Vordere Stoßfängerverkleidung ausbauen. Weitere Informationen siehe Abschnitt 501-19.
- ANMERKUNG: Wenn der vordere Stoßfängerträger nicht beschädigt ist und wieder eingebaut wird, ist er mit den Rahmenlängsträgern punktverschweißt und muss demontiert werden.
Vorderen Stoßfängerträger demontieren.
- Die obere Verstärkung der Kühlergrillöffnung demontieren. Weitere Informationen siehe Abschnitt 501-02.
- Klimaanlage entleeren. Weitere Informationen siehe Abschnitt 412-00.
- Kondensator demontieren. Weitere Informationen siehe Abschnitt 412-00.
- Den unteren Kühlerträger demontieren.
- Eine Schnittlinie 230 mm (9.05 in) vom vorderen Stoßfängerhalter am inneren Rahmenlängsträger anreißen. Mit einer Hubsäge, einem Plasmaschneider oder einer Trennscheibe vollständig durch den inneren und äußeren Rahmenlängsträger schneiden und das Teil entfernen.
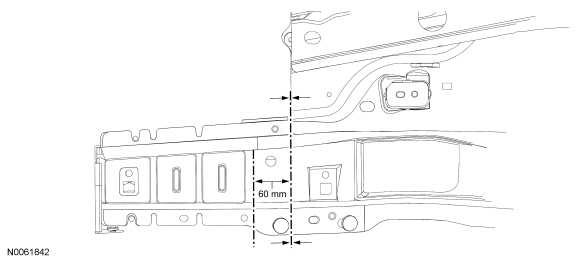
- Eine Schnittlinie 60 mm (2,36 Zoll) hinter dem ersten Schnitt am Rahmenholm auf dem äußeren Teil der Holmbaugruppe anzeichnen. Nur diesen Abschnitt des äußeren Holms mit einer Trennscheibe oder einem gleichwertigen Werkzeug schneiden und entfernen. Dadurch entsteht eine Überlappungsverbindung.
- Die inneren und äußeren Ersatzholme auf die Länge des beschädigten Rahmenholmabschnitts messen und ablängen.
- Die KTL-Beschichtung an den vorhandenen Rahmenholmen und den Ersatzholmen einschließlich der Bereiche um die zu schweißenden Bohrungen durch Schleifen oder Schmirgeln entfernen, bis blankes Metall sichtbar ist.
- Fremdmaterial an den Kanten innerhalb von 15 mm (0,59 Zoll) der Reparaturverbindung mit einer Drahtbürste entfernen.
- Den inneren Rahmenholm-Ersatzteil einsetzen und in Position spannen. Mit Heftschweißungen fixieren und die korrekte Ausrichtung des Rahmenholms prüfen.
- Die Abschnittsverbindung auf der Innenseite mit einem Metallschutzgas-Schweißgerät (MIG) und Draht ER70S-3 mit 0,9 mm (0,035 Zoll) bis 1,1 mm (0,045 Zoll) Durchmesser durchgehend schweißen.
- Die korrekte Ausrichtung und die Unterbodenmaße prüfen.
- Mit einem Farbeindringverfahren oder einem gleichwertigen Verfahren prüfen, ob Risse oder große Lunker vorhanden sind. Vorhandene Fehlstellen ausschleifen und die Reparatur wiederholen, bis die Schweißnaht fehlerfrei ist.
- Schweißnähte bei Bedarf nacharbeiten und den Korrosionsschutz an den blanken Metalloberflächen wiederherstellen.
- Den äußeren Rahmenholm-Ersatzteil einsetzen und in Position spannen.
- Die korrekte Ausrichtung des äußeren Rahmenholms prüfen.
- Die Abschnittsverbindung des äußeren Rahmenholms mit einem MIG-Schweißgerät und Draht ER70S-3 mit 0,9 mm (0,035 Zoll) bis 1,1 mm (0,045 Zoll) Durchmesser durchgehend schweißen.
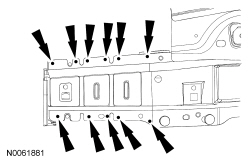
- HINWEIS: Werkseitige Punktschweißungen dürfen durch Widerstandspunktschweißungen oder MIG-Lochschweißungen ersetzt werden. Punkt- bzw. Lochschweißungen müssen den werkseitigen Schweißungen in Lage und Anzahl entsprechen. Eine neue Punktschweißung nicht direkt auf eine ursprüngliche Schweißstelle setzen. Der Durchmesser der Lochschweißung muss 8 mm (0,31 Zoll) betragen.
Mit einem MIG-Schweißgerät oder einem Widerstandspunktschweißgerät entlang der oberen und unteren Naht der Ersatzholme Lochschweißungen setzen.
- Mit einem Farbeindringverfahren oder einem gleichwertigen Verfahren prüfen, ob Risse oder große Lunker vorhanden sind. Vorhandene Fehlstellen ausschleifen und die Reparatur wiederholen, bis die Schweißnaht fehlerfrei ist.
- Schweißnähte bei Bedarf nacharbeiten und den Korrosionsschutz an den blanken Metalloberflächen wiederherstellen.
- Die während der Demontage entfernten Bauteile wieder einbauen.
Testen Sie sich
Ein kurzes Quiz zum Ford Focus: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.
War diese Seite hilfreich?