Débosselage sans peinture
Le débosselage sans peinture est une technique de réparation des panneaux. Cette technique permet de réparer les irrégularités des panneaux extérieurs peints sans endommager la surface peinte.
Vérification du panneauIl n'est pas possible de corriger toutes les parties convexes/concaves par débosselage sans peinture.
Pour chaque zone de réparation, il faut vérifier si les pièces doivent être déposées/reposées et si les outils peuvent être introduits.
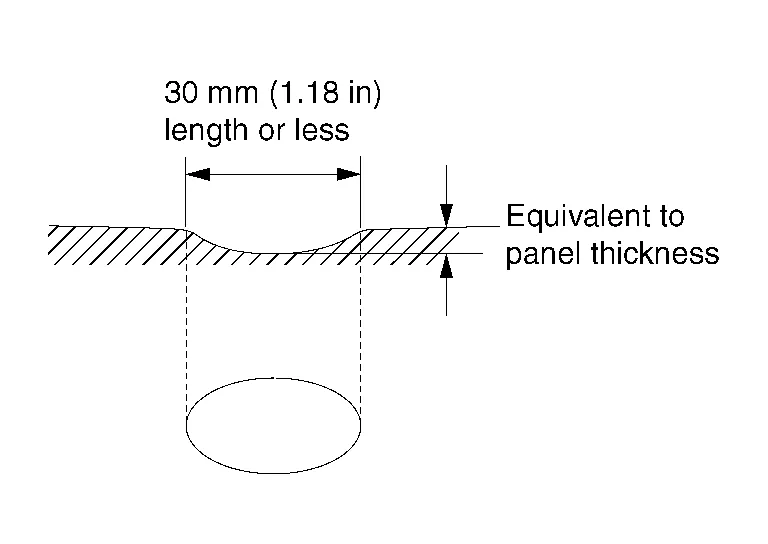
Lors de la vérification de la zone convexe/concave, déterminer si le débosselage sans peinture est possible. Il est également important de définir la méthode de réparation la plus adaptée.
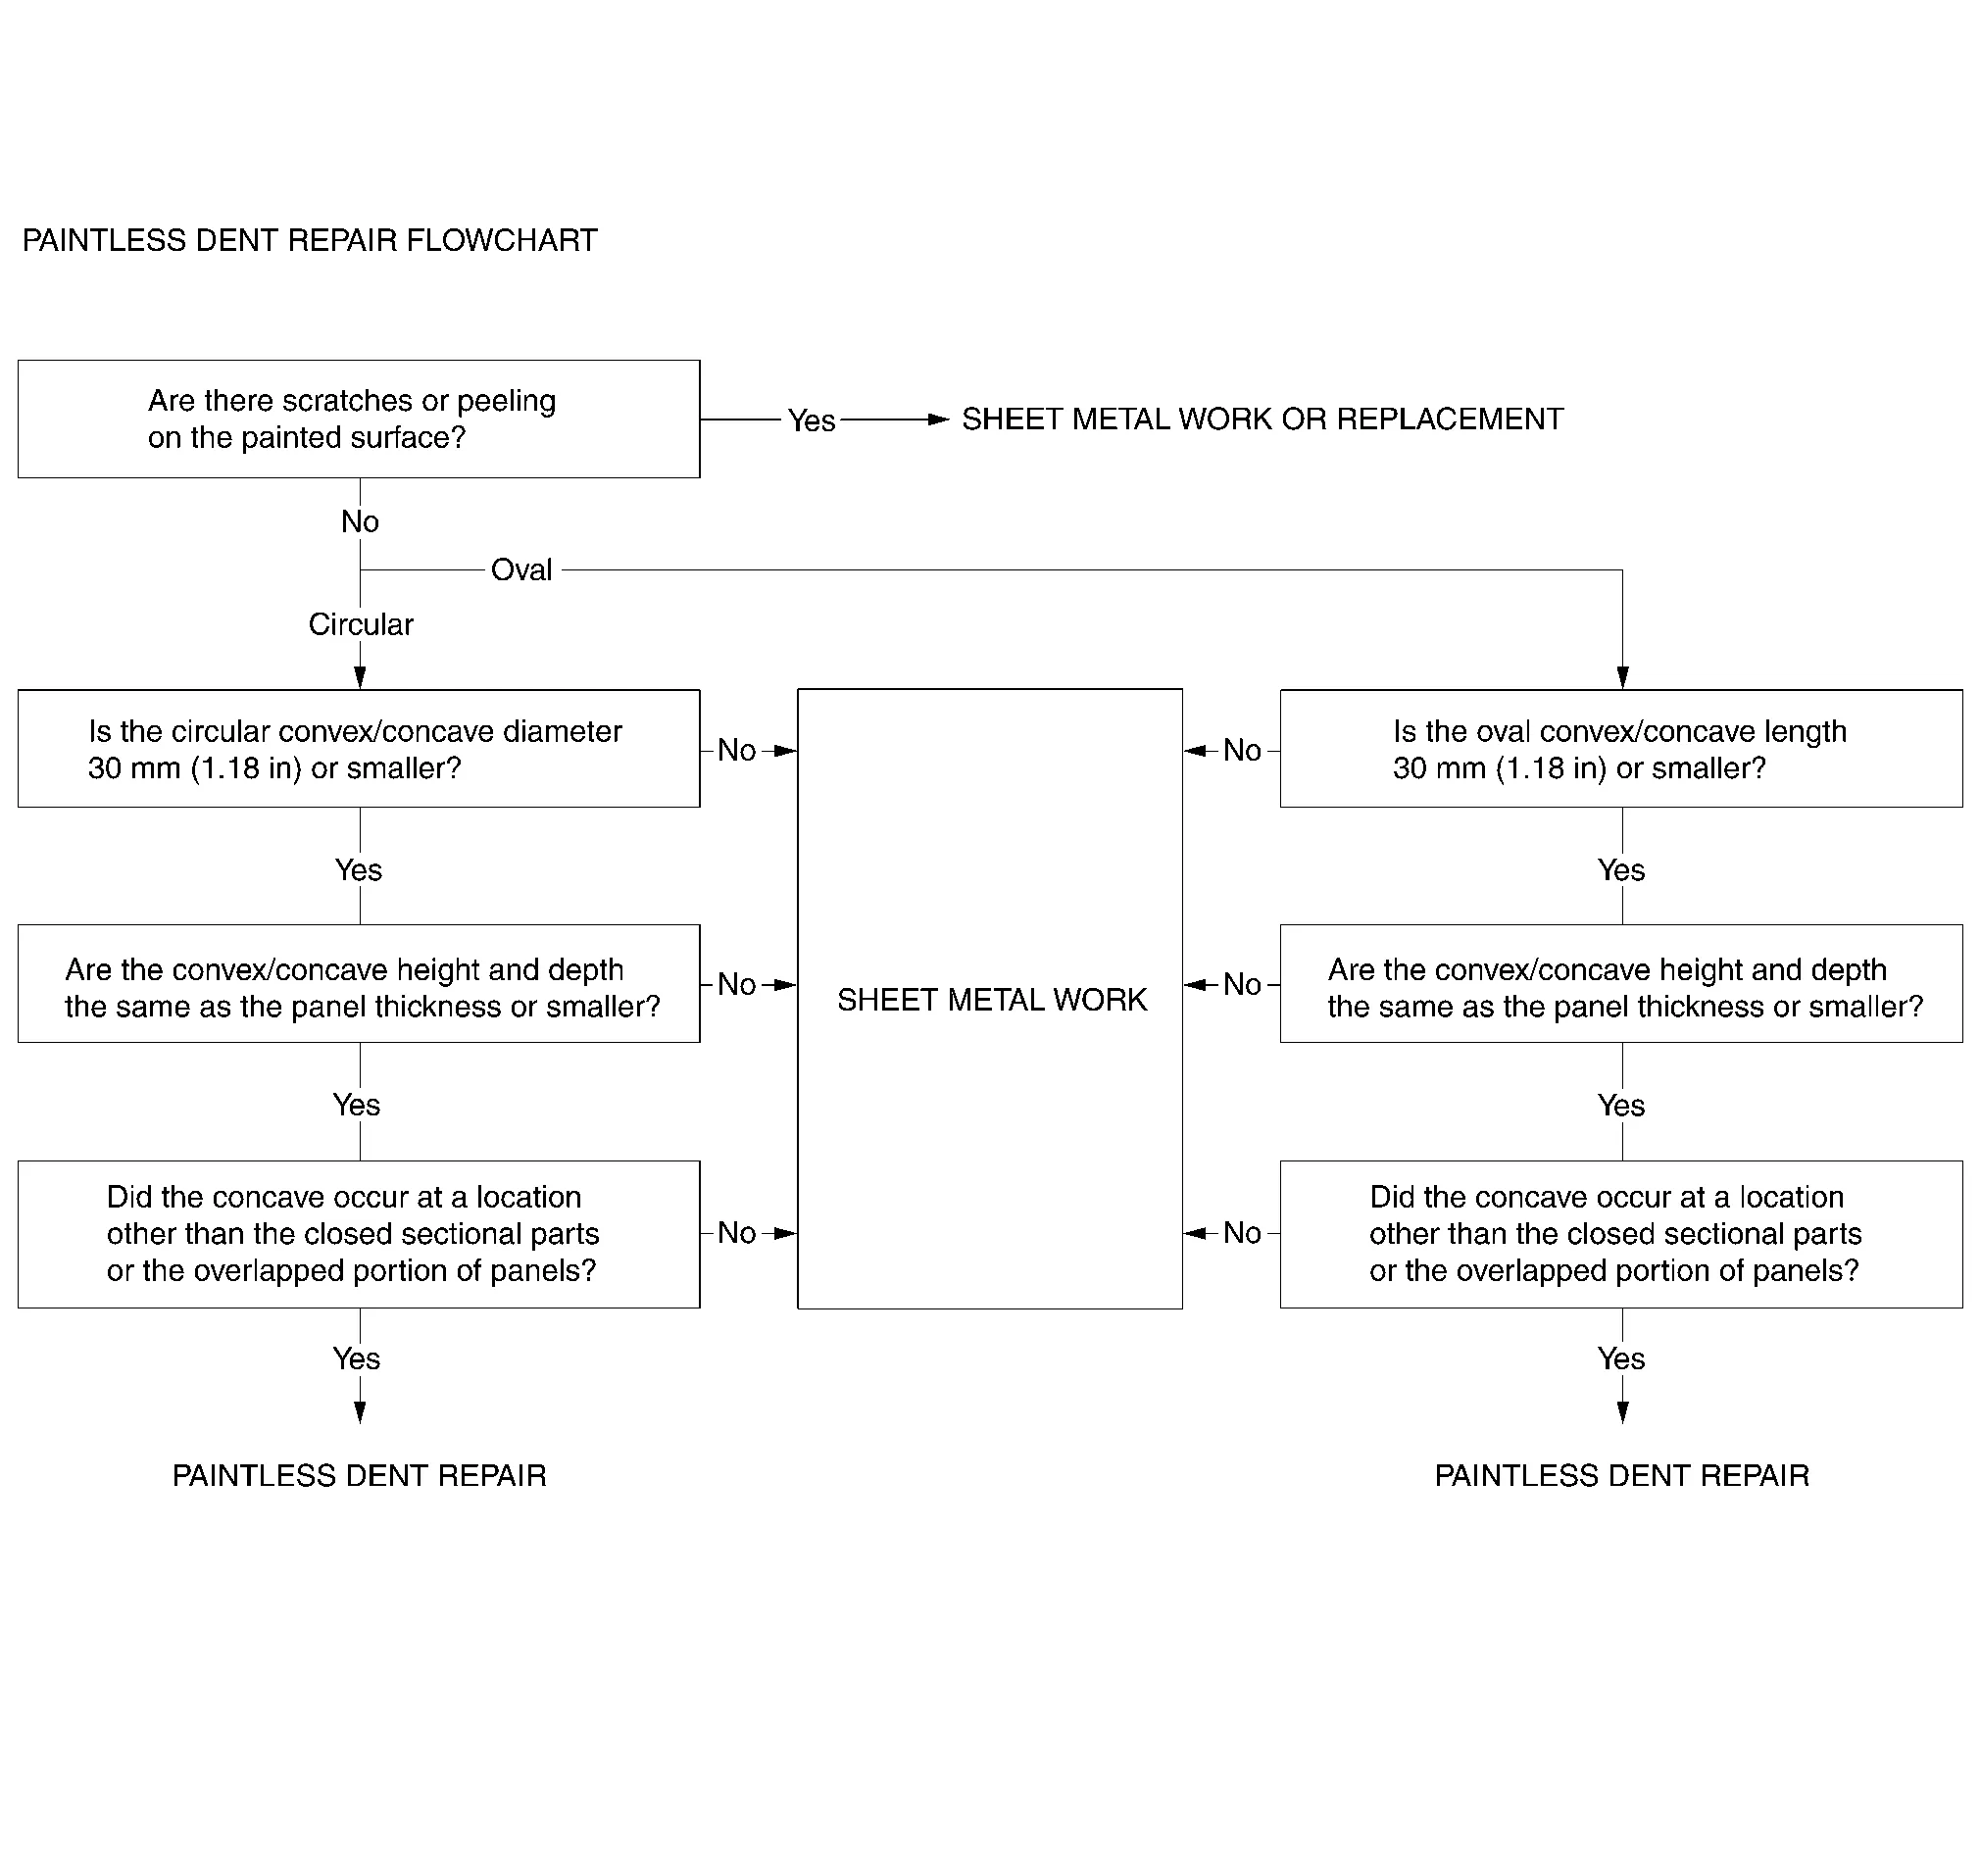
| Exemple de bosselure/creux circulaire | Exemple de bosselure/creux ovale |
|---|---|
 |
 |
Au fil des années, le système d'éclairage est passé d'un seul néon à plusieurs lignes, puis au réflecteur lumineux.
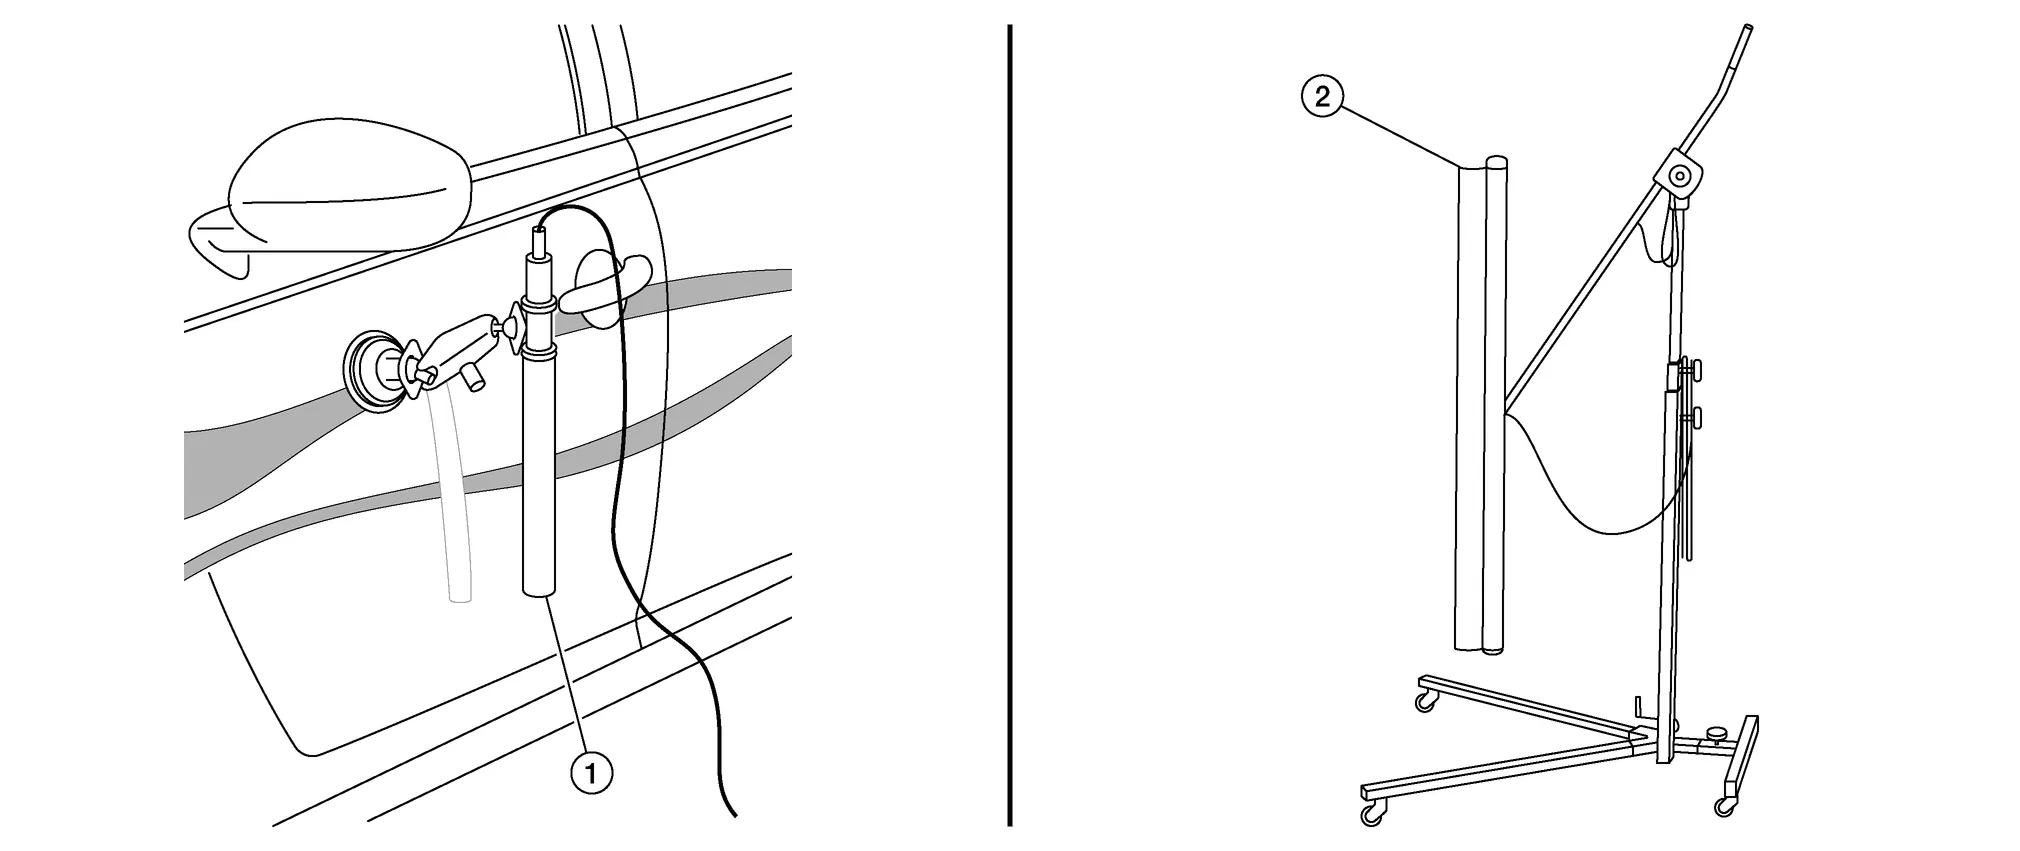
| Petit éclairage (1) | Grand éclairage (2) | ||
| Avantage | Inconvénient | Avantage | Inconvénient |
|
|
|
|
La plupart des professionnels utilisent un grand éclairage en raison de ses nombreux avantages.
Position de l'éclairage : 3 points
Plusieurs aspects doivent être pris en compte pour le réglage de l'éclairage. C'est le principal point de difficulté pour les débutants. Cela paraît simple, mais ce n'est pas le cas. Nous examinons trois aspects du réglage, essentiels à la réussite d'une réparation correcte.
Distance (angle)
Les débutants placent souvent l'éclairage trop près.
Il n'existe pas de distance précise pour le positionnement. Lors d'une réparation, l'éclairage doit toujours être placé à deux distances. D'abord près, pour mieux voir l'outil et pouvoir observer l'intérieur du bossage. Cependant, si le bossage est trop profond ou trop grand, le centre du dommage ne peut pas être vu dans le reflet de la lumière.
Distance normale : première position
- :Source lumineuse
- :Éclairage
- :Surface
Distance de finition : deuxième position pour la finition
Lors des étapes de finition de la réparation, l'éclairage doit être placé à cette distance, car il met bien mieux en évidence les petites imperfections et la zone générale.
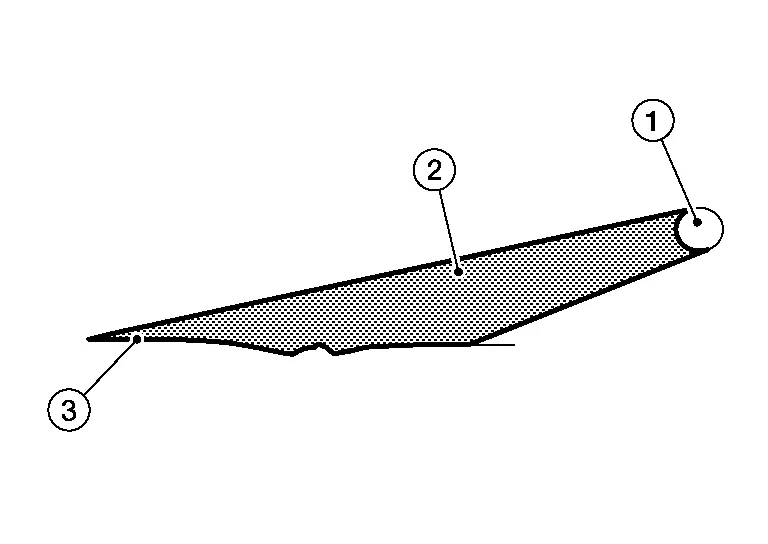
- :Source lumineuse
- :Éclairage
- :Surface
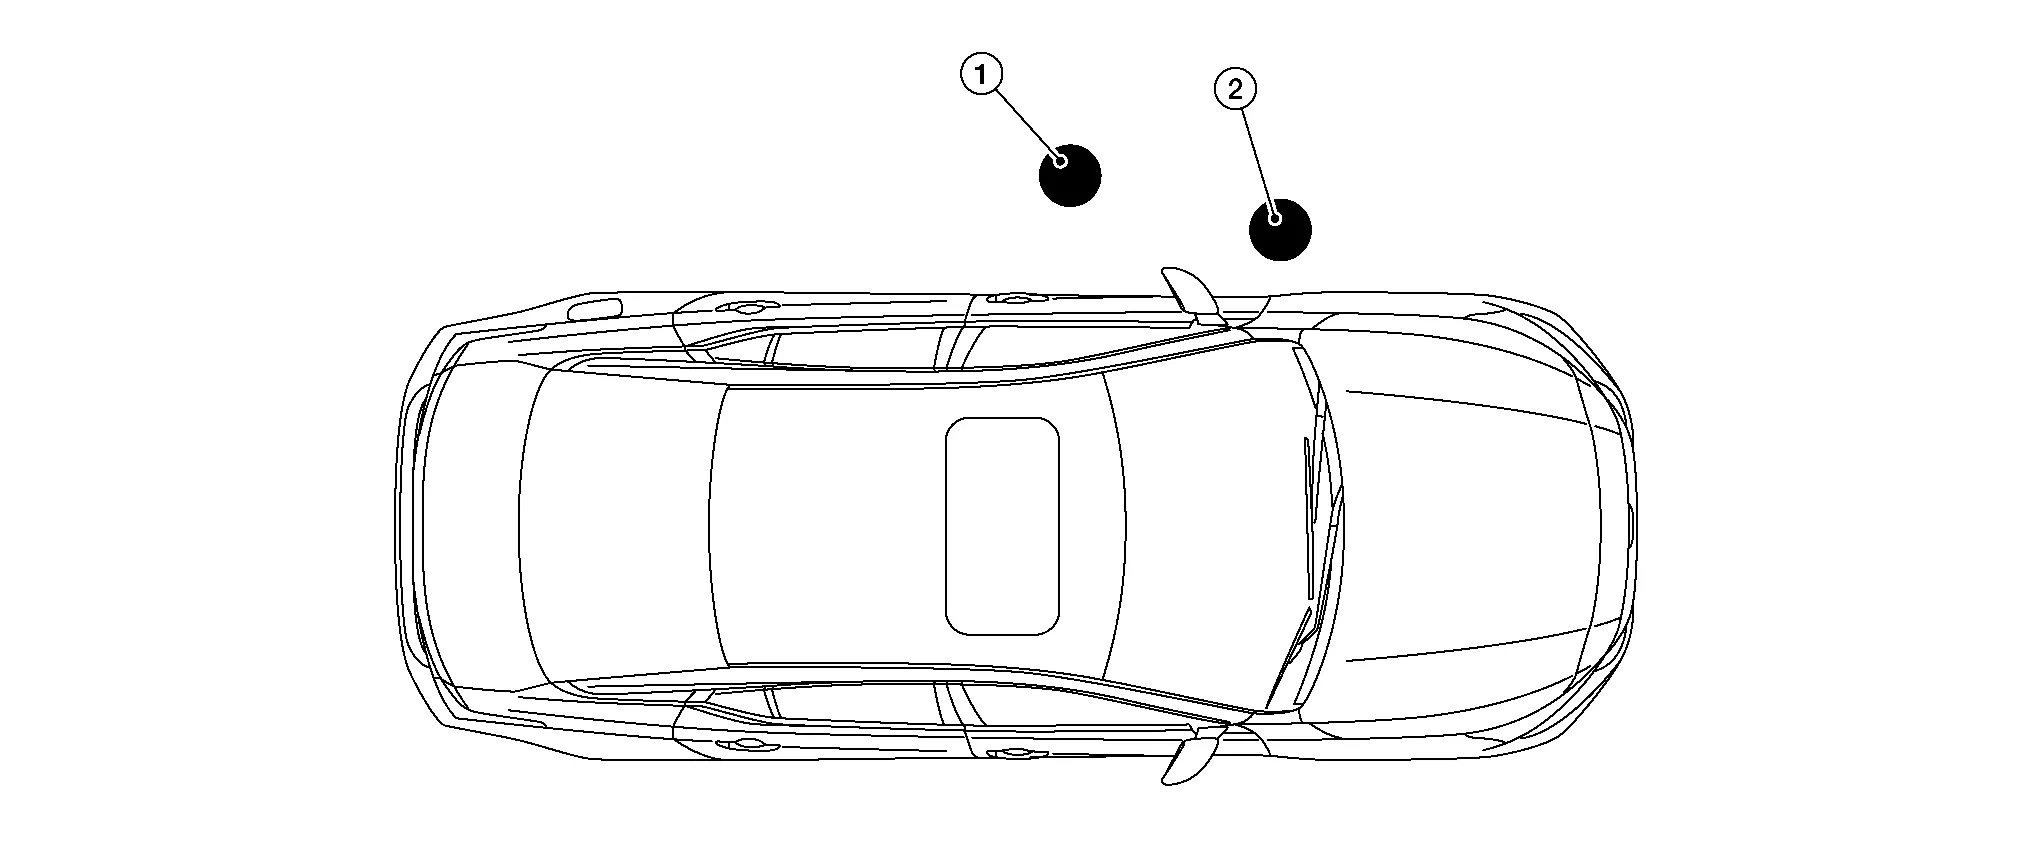
- :Position normale ou de départ
- :Position de finition
Position parallèle de l'éclairage
Veiller toujours à ce que l'éclairage (1) soit parallèle à la surface (2) à réparer.
Surface supérieure ou plane
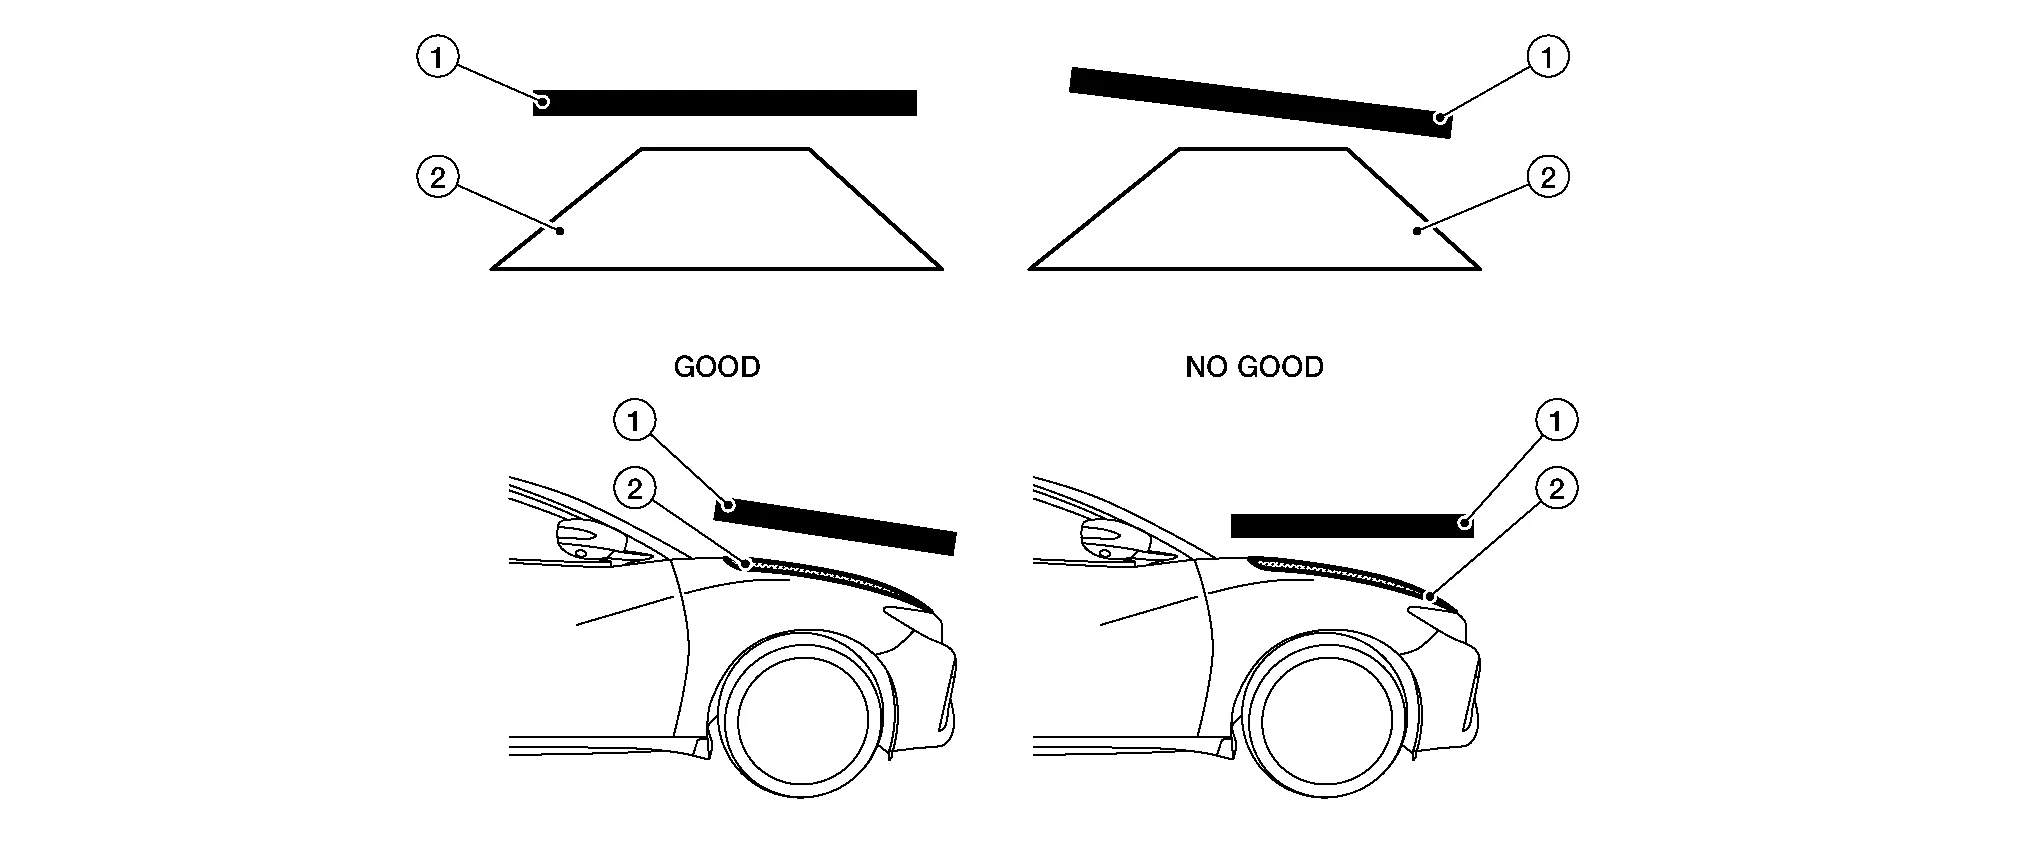
Surface latérale ou courbe
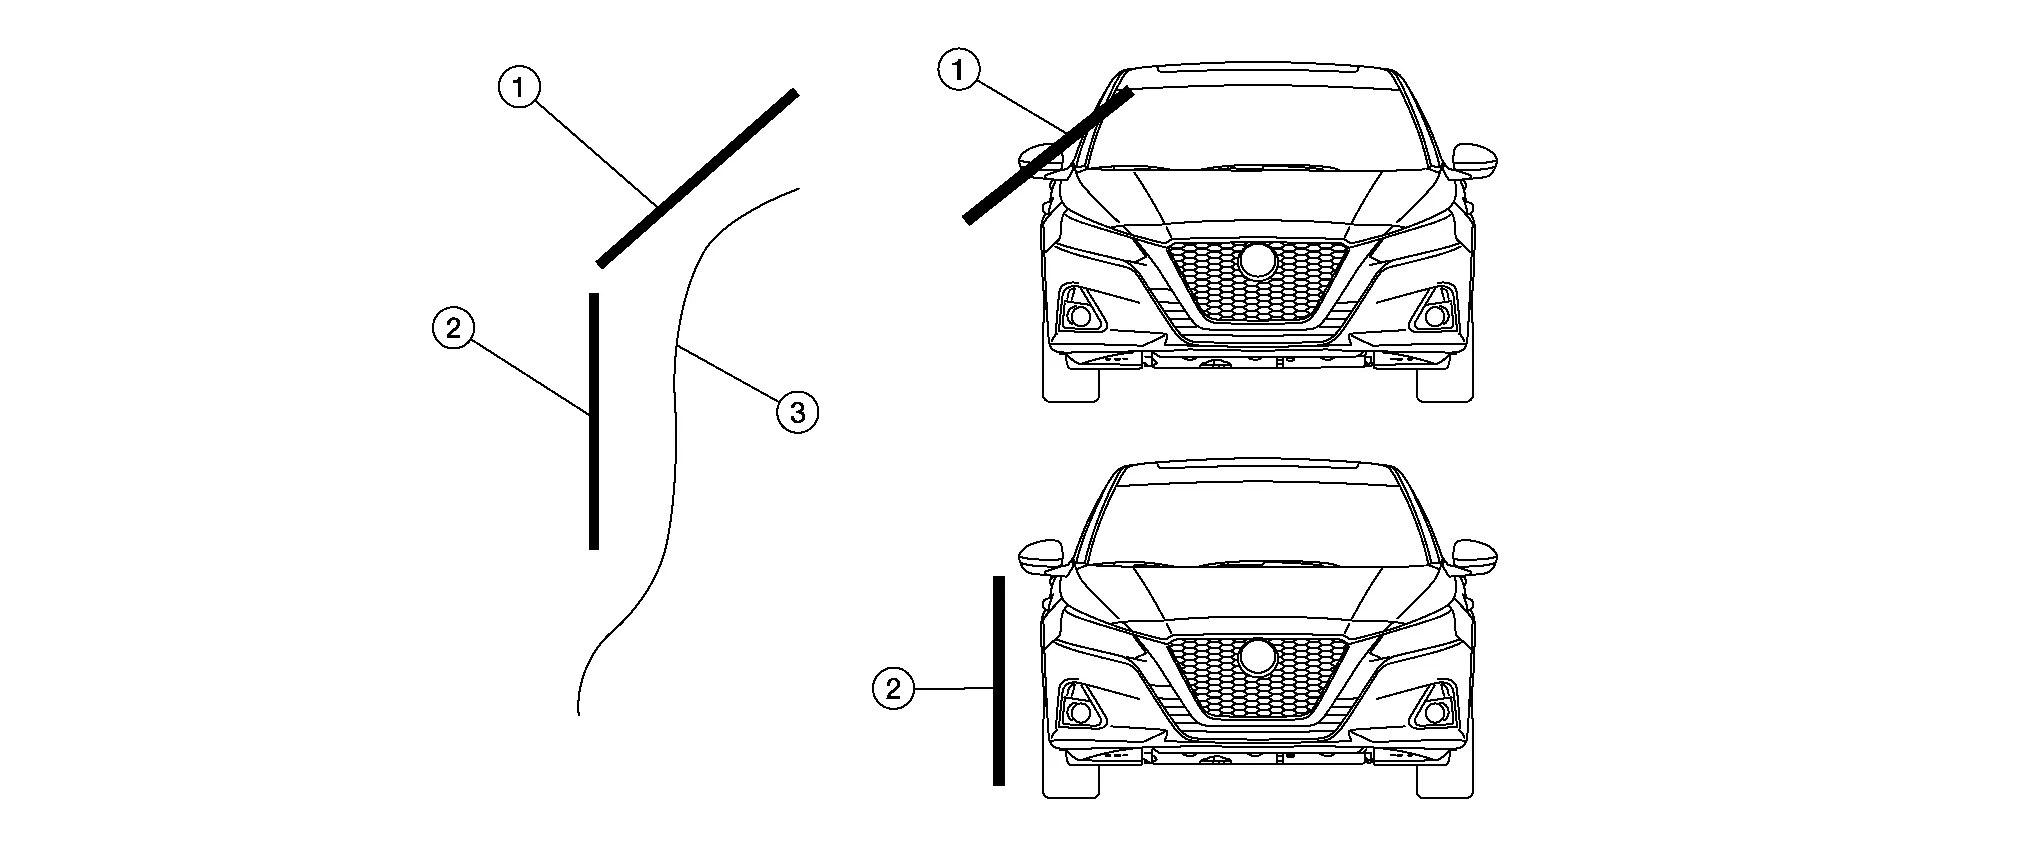
- :Source lumineuse sur une surface courbe
- :Source lumineuse sur une surface latérale
- :Surface
Idéalement, le système d'éclairage utilisé doit pouvoir être facilement réglé pour épouser le profil de la carrosserie.
Tenir compte du sens de pliage du métal.
Si le panneau ou la zone est plat, le sens de réparation du bossage n'a pas d'importance.
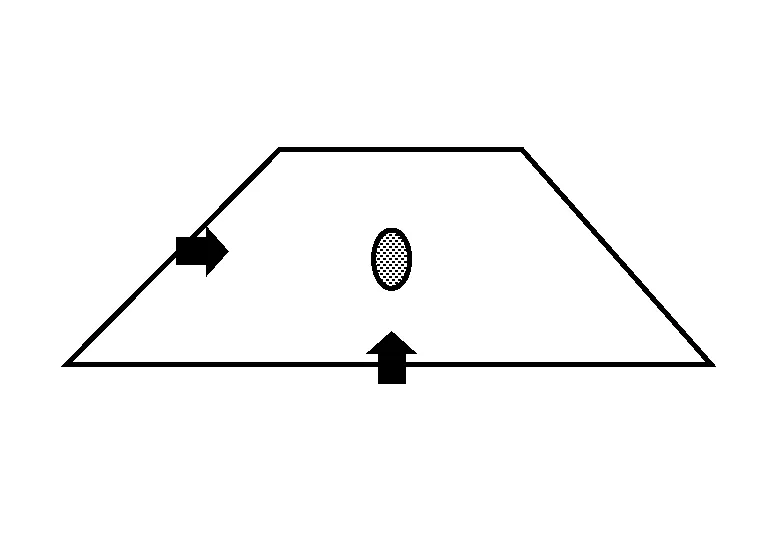
Mais si le panneau (1) ou la zone est courbé, il est important de travailler perpendiculairement au pli. En effet, de face, le bossage (2) ne peut pas être bien vu dans sa pleine dimension.
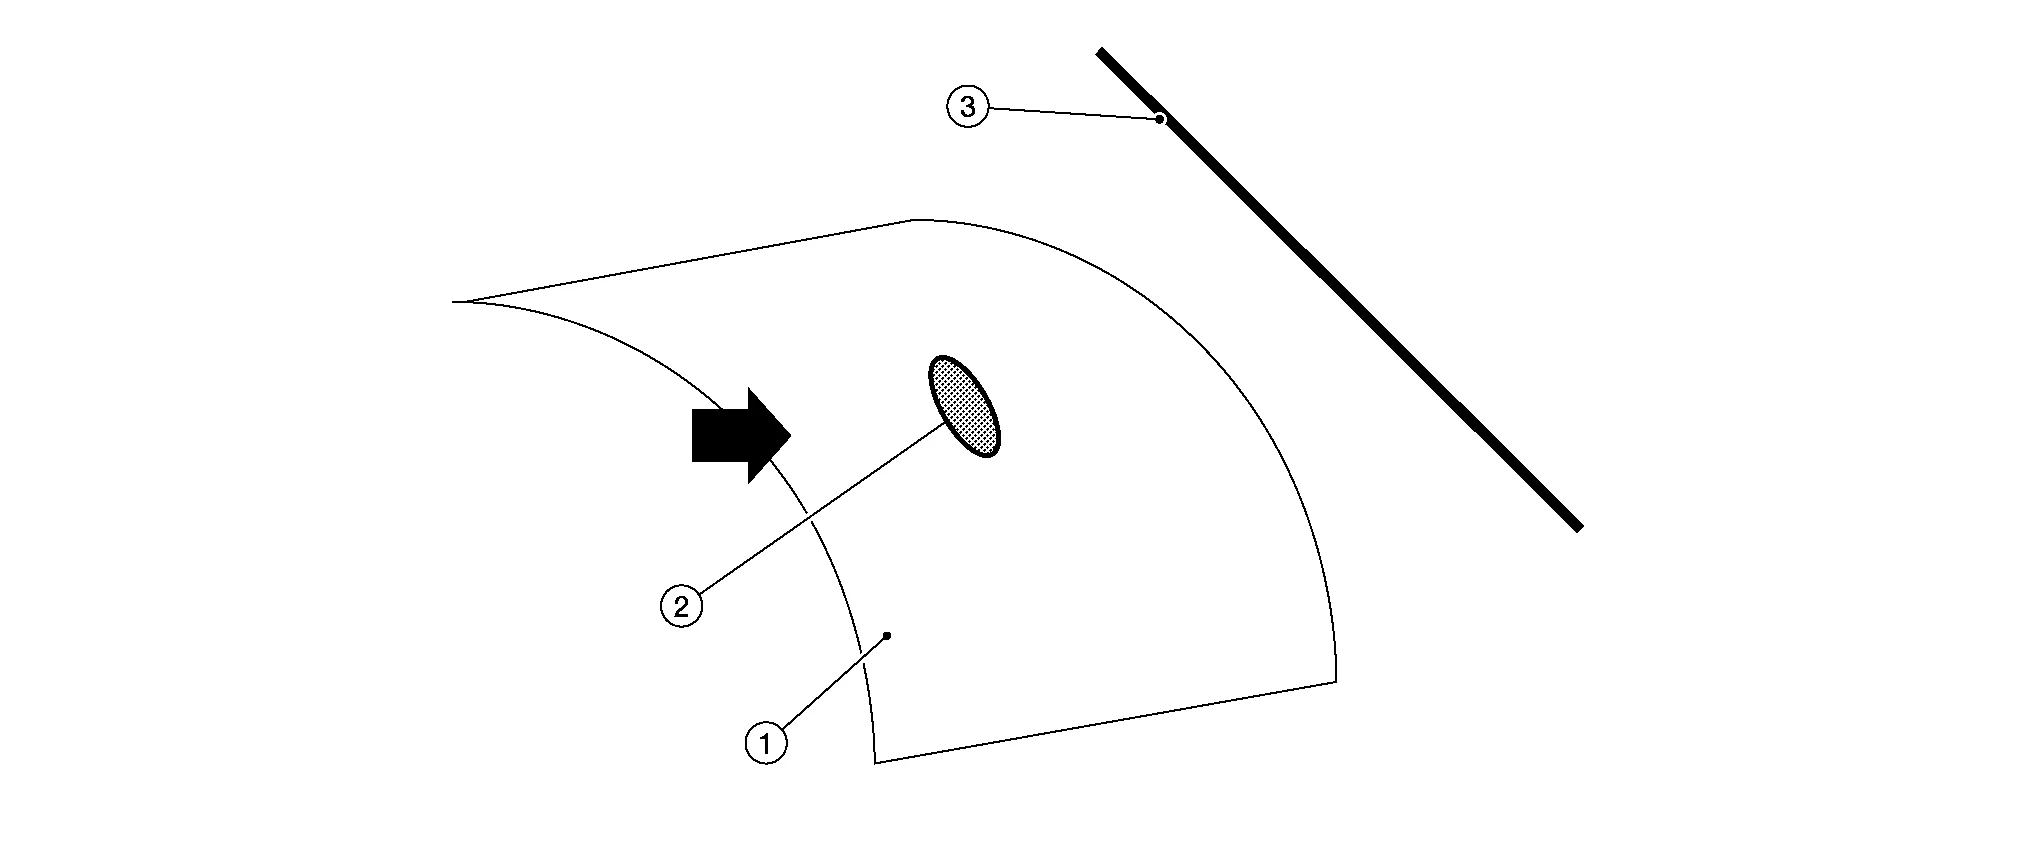
- :Source lumineuse
Position croisée de l'éclairage
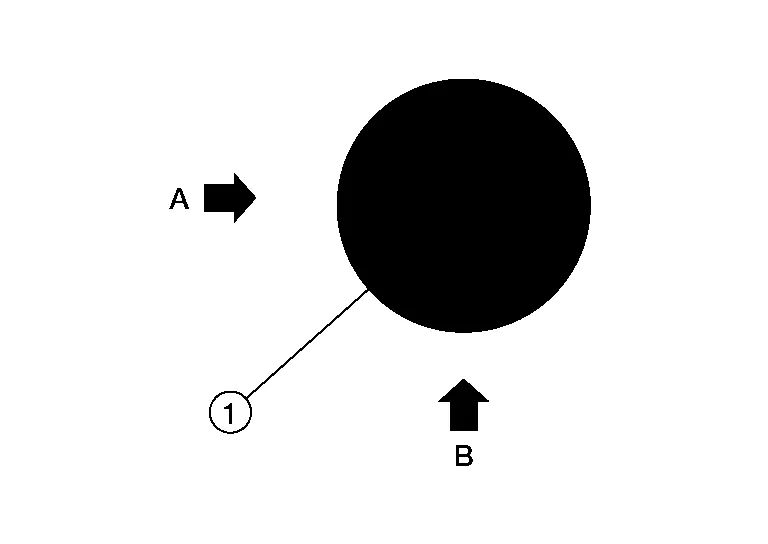
Il est toujours important de travailler le bossage (1) sous deux angles (A et B). C'est surtout le cas pour les panneaux supérieurs comme le capot, le toit et le coffre. En effet, le bossage ne peut pas être vu complètement d'un seul côté. Il faut donc d'abord travailler d'un côté. Cela se fait généralement avec l'éclairage à un angle normal (A) en corrigeant le bossage à 80 %. Passer ensuite à l'angle (B), idéalement 90°, et terminer le bossage de l'autre côté en maintenant l'éclairage à distance.
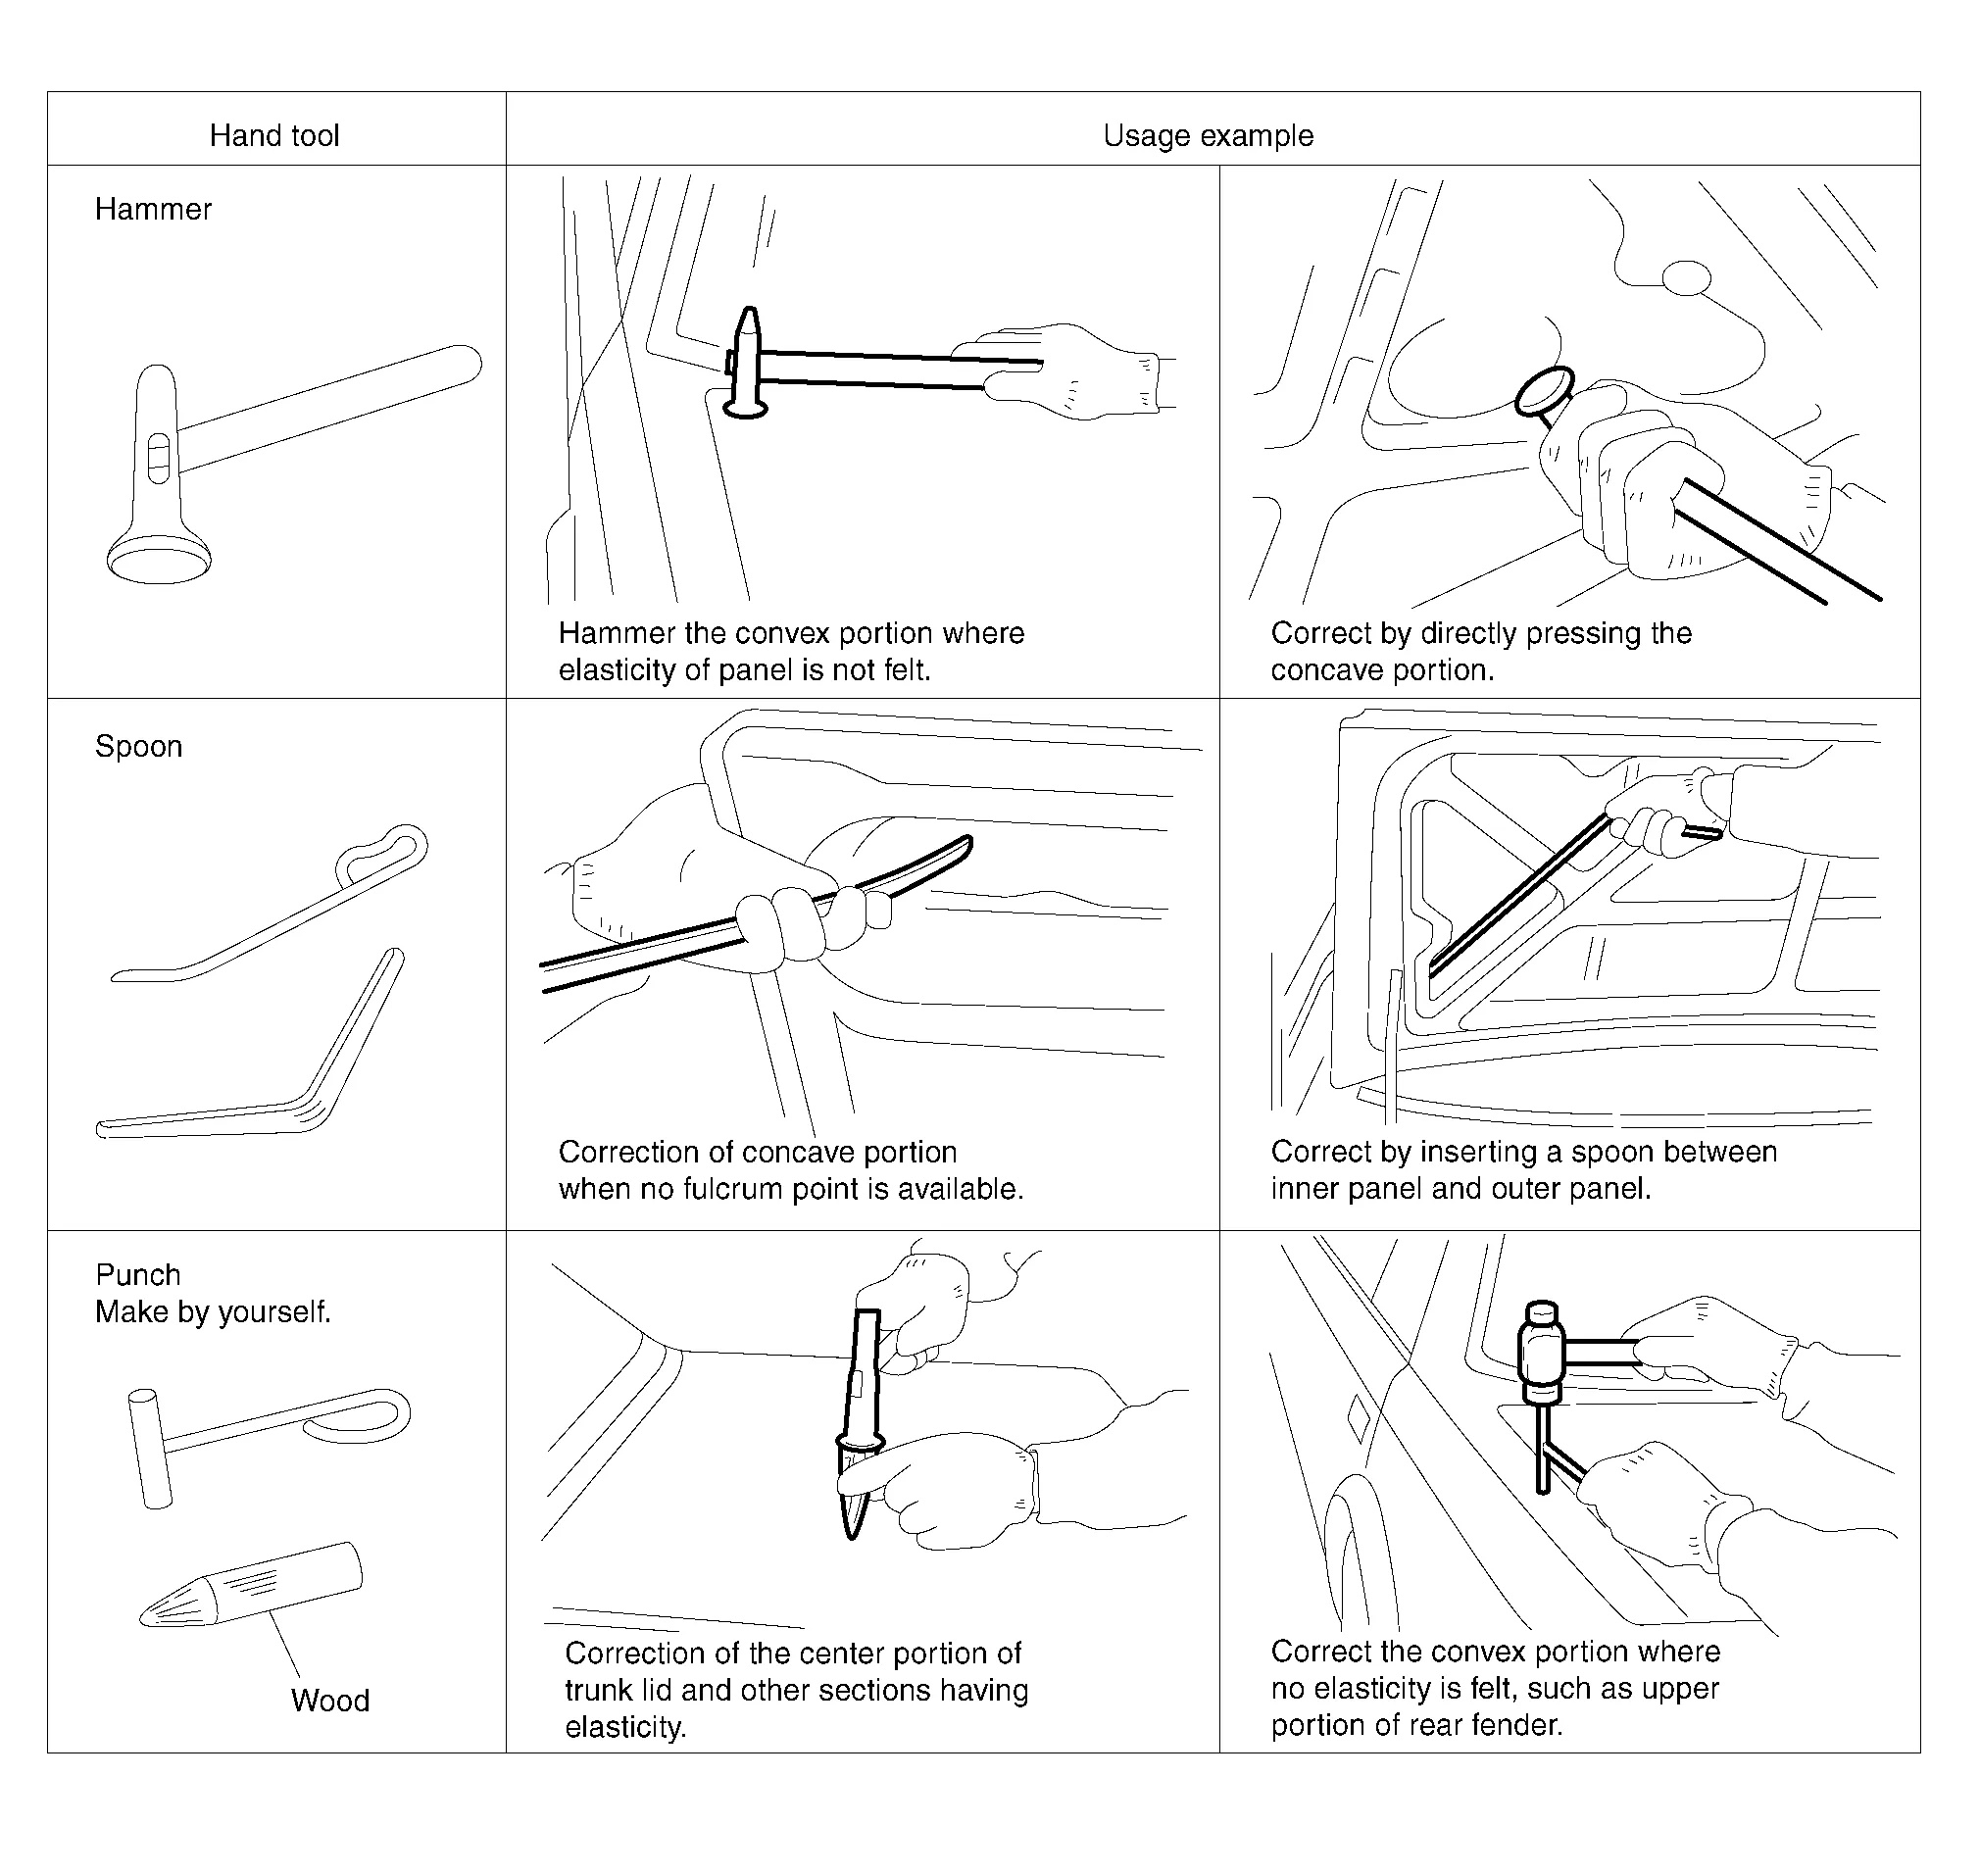
Les outils de débosselage sans peinture sont les marteaux, les cuillères, les tas et les chasse-clous. Quelques outils manuels courants pour le débosselage sans peinture et exemples d'application sont décrits ci-dessous.
Choisir les outils adaptés pour réparer le panneau.
Il existe trois outils de base : les leviers, le système de collage et la Hotbox. Le choix de l'outil dépend de l'accessibilité du dommage et du niveau d'expérience du technicien.
| Leviers (débosselage sans peinture) | Système de collage | Hotbox | |
| Accessibilité | 95 % (rail de toit) | 30% | 10% |
| Expérience | 6 mois | 2 jours | ½ journée |
| Formation/Pratique | 2 jours (6 mois de pratique) | ½ journée | ½ journée |
Zones difficiles à réparer
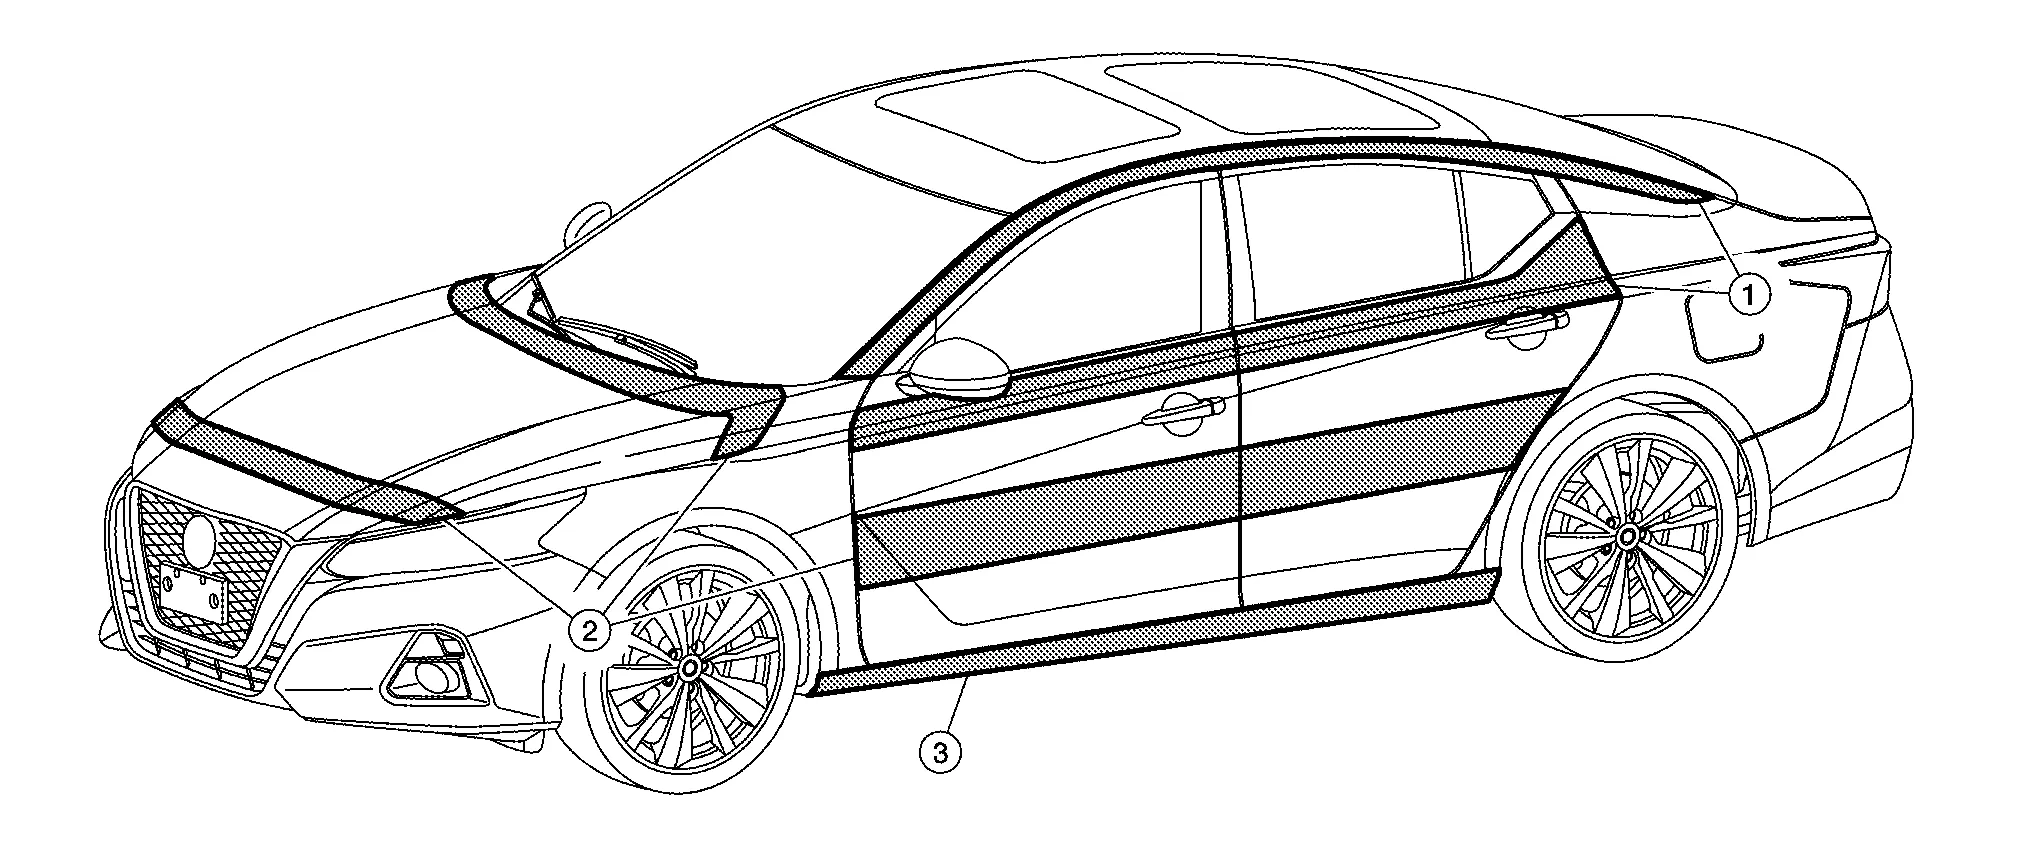
| Sommaire | Explication |
| 1 | Cette zone est difficile à réparer en raison de son accessibilité. Il faut souvent utiliser la colle ou la Hotbox, et en cas de bossages aigus, la méthode est limitée. |
| 2 | Cette zone est difficile en raison des renforts. Le débosselage sans peinture est possible, mais le renfort gêne souvent. |
| 3 | Cette zone est également difficile à réparer en raison du double renfort du longeron. La plupart du temps, cette zone se répare avec le système de collage. |
Leviers
Les leviers (1) sont utilisés dans les zones ouvertes, comme les capots, les toits et aussi les panneaux latéraux sans renforts.
Leviers standard
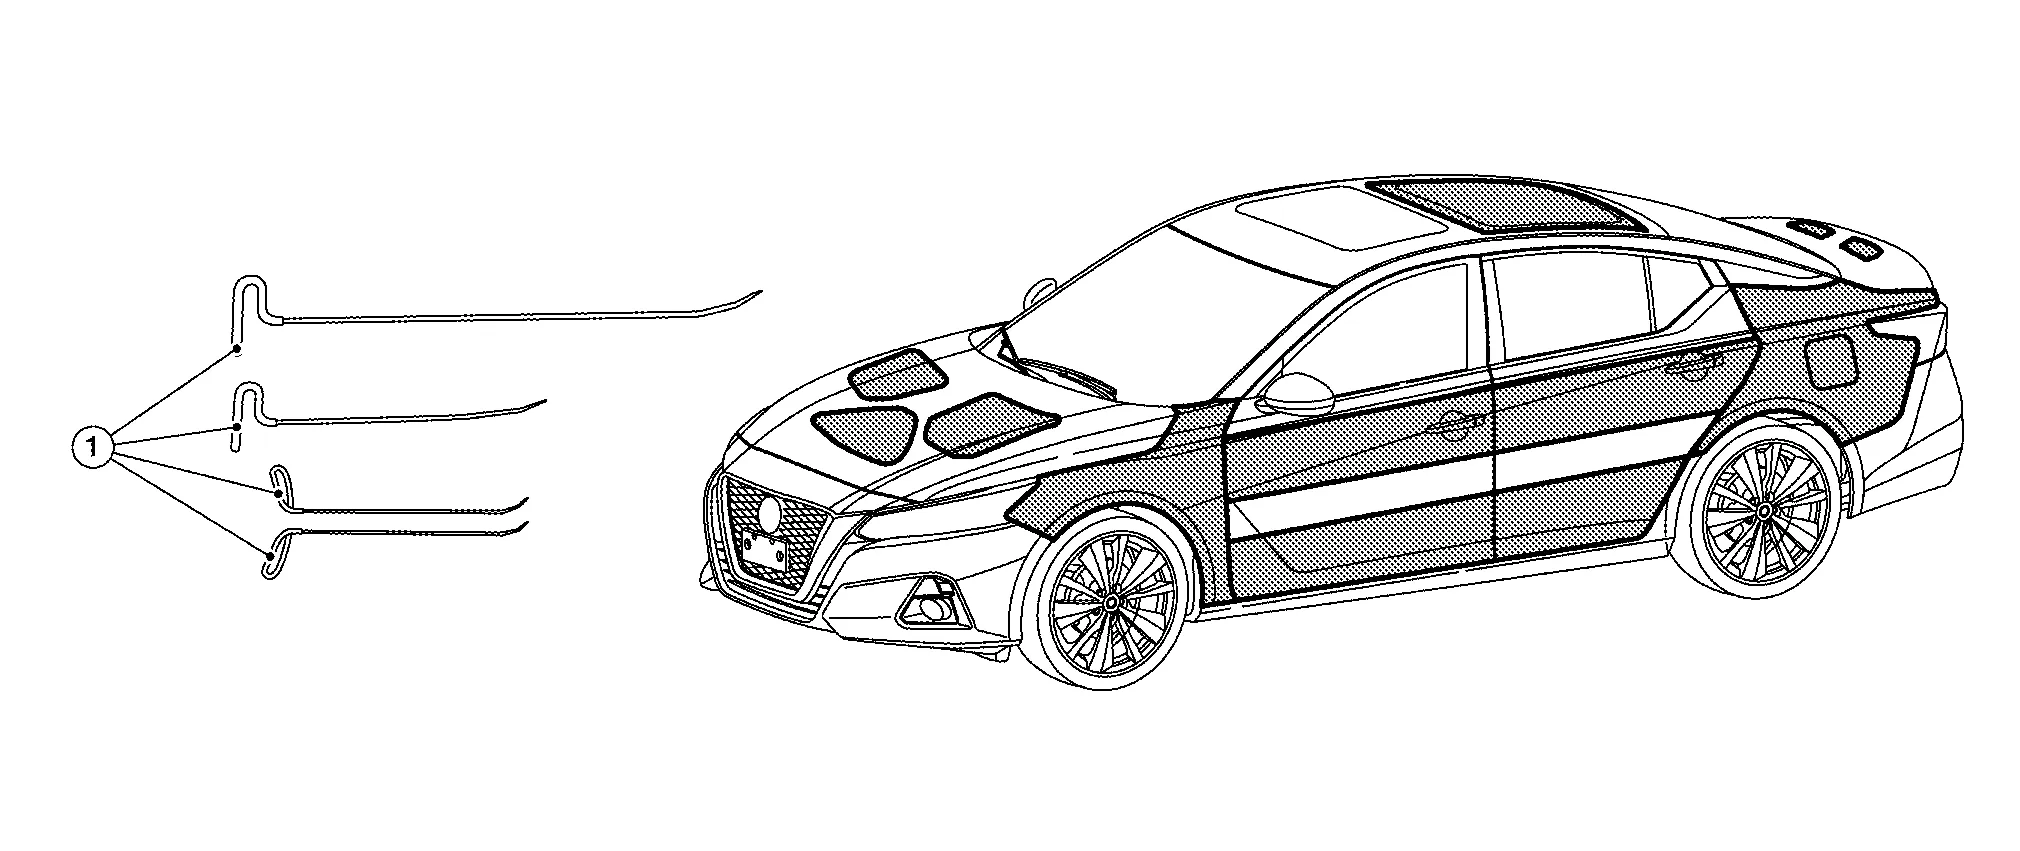
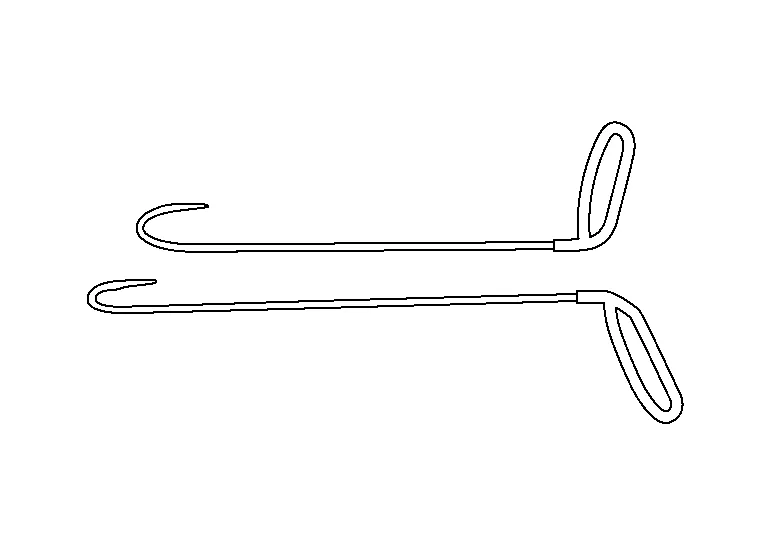
Il existe ensuite des outils mixtes, comme les outils à crochet.
Il existe aussi des outils à levier spéciaux avec différents embouts.

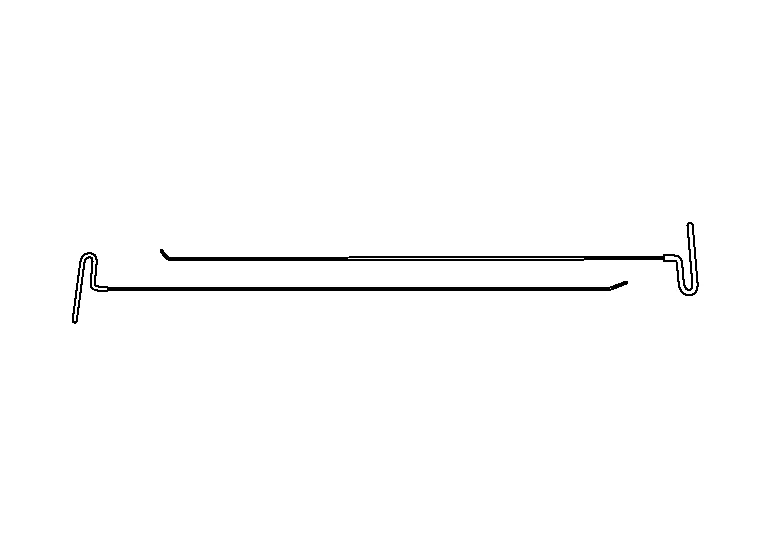
Outils à tige
Les outils à tige (1) sont utilisés dans les zones inaccessibles aux outils à levier. C'est surtout le cas derrière les renforts ou dans les espaces étroits.
Tiges standard
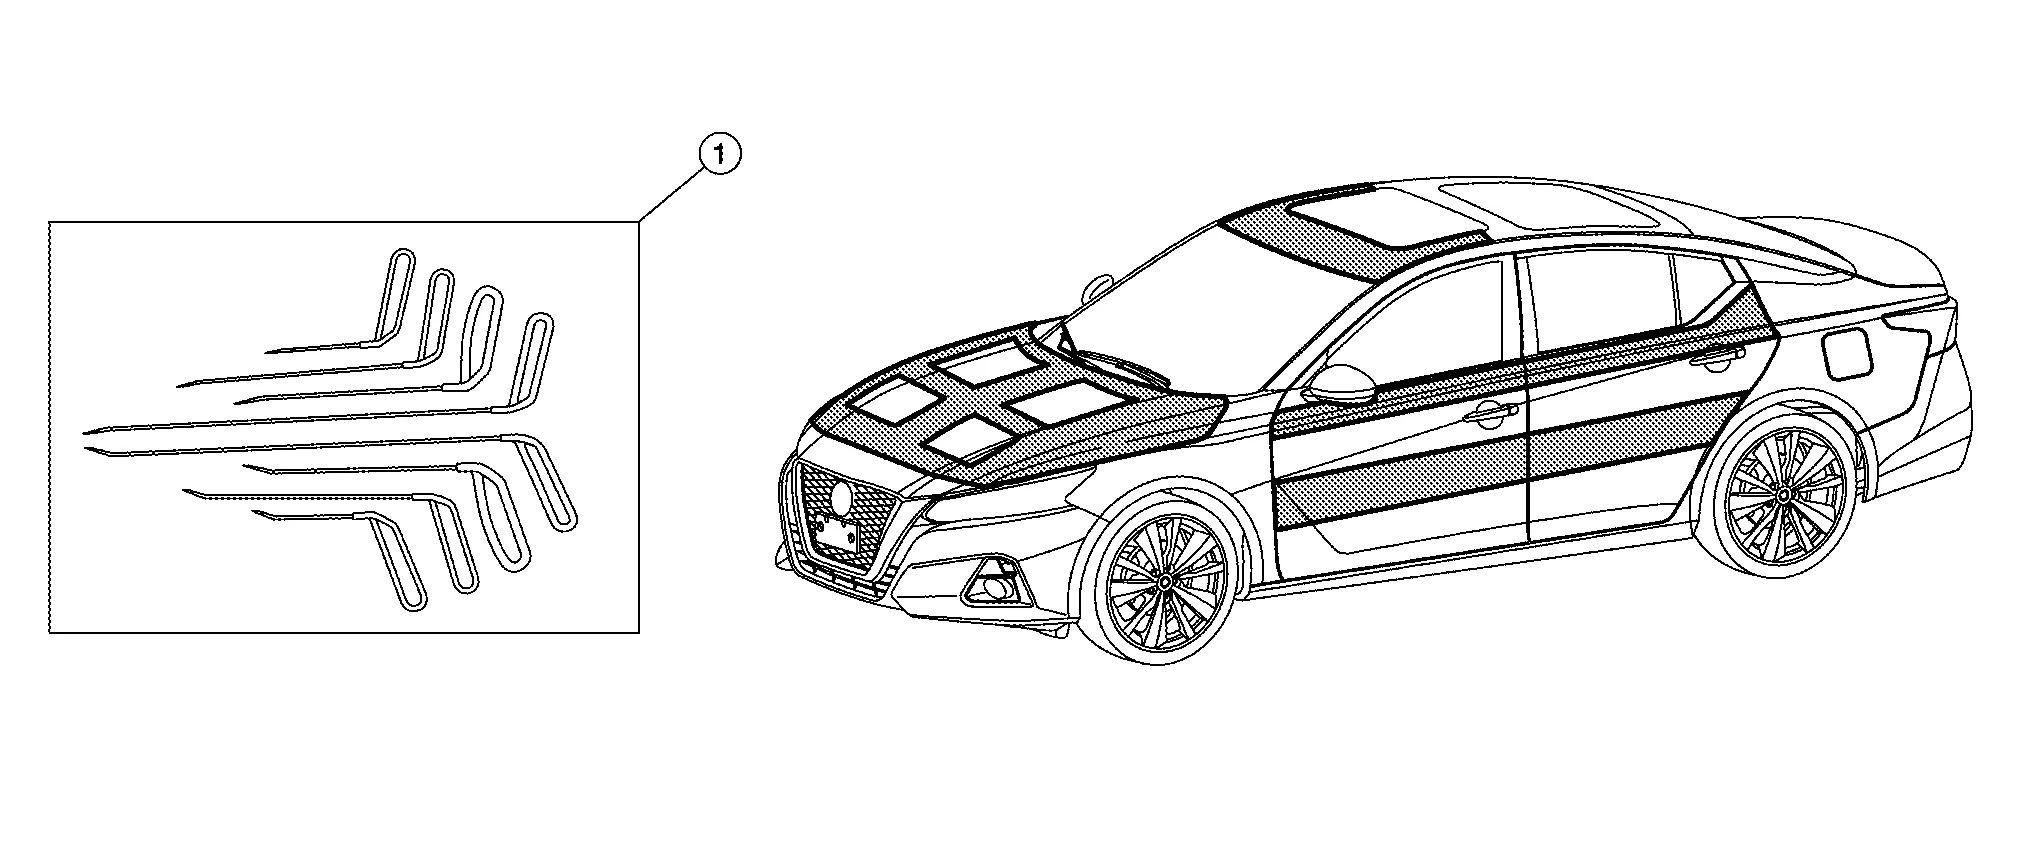
Tiges longues
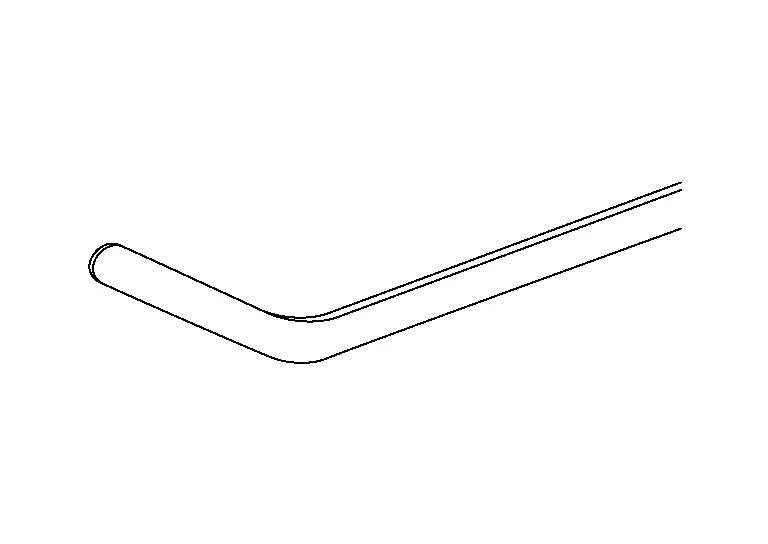
Embouts des outils à tige
La plupart des embouts des outils à tige sont très semblables en raison de leur construction. La zone de contact est d'environ 1 mm. Pour l'adoucir, on utilise souvent du ruban adhésif.
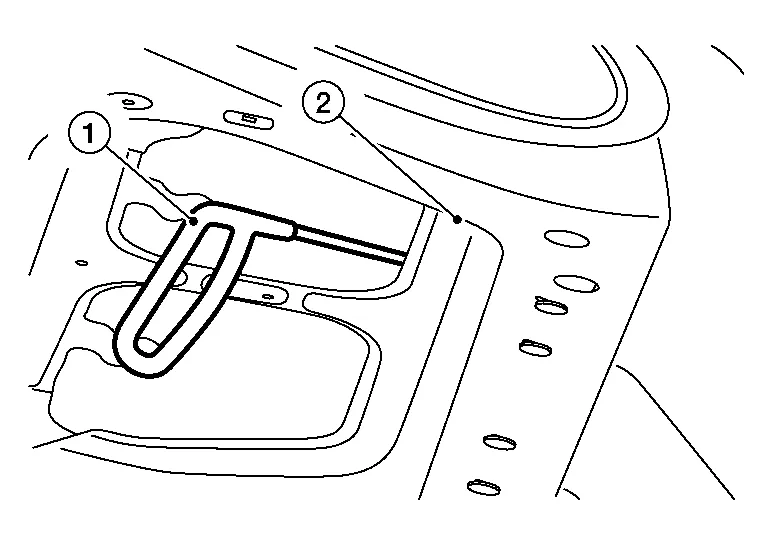
Un autre point important est le meulage le long de la tige de l'outil (1). Il facilite nettement l'accès dans les renforts (2).
(1) CORRECTION DES PANNEAUX CONCAVES AVEC CUILLÈRES
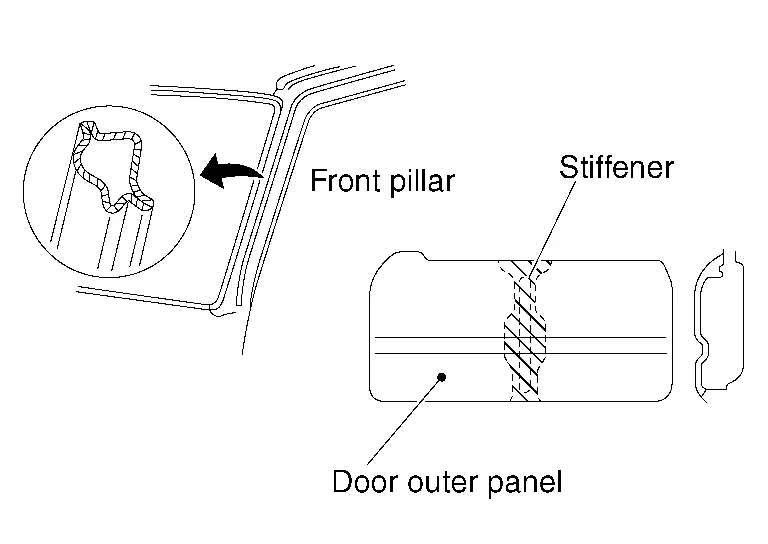
Les panneaux convexes peuvent être réparés au marteau et au chasse-goupille. Les panneaux concaves peuvent être réparés à l'aide d'une cuillère si les conditions suivantes sont remplies :
La cuillère doit pouvoir être insérée derrière le panneau concave. Une partie de structure fermée ou un panneau d'assemblage ne peut pas être réparé.
L'utilisation d'un effet de levier doit être possible.

Si la partie environnante du panneau peut servir d'appui à la cuillère comme levier, la zone concave peut être réparée. Sinon, l'effort de correction ne peut pas être transmis à la partie souhaitée.
La partie concave doit être visible depuis l'extérieur.
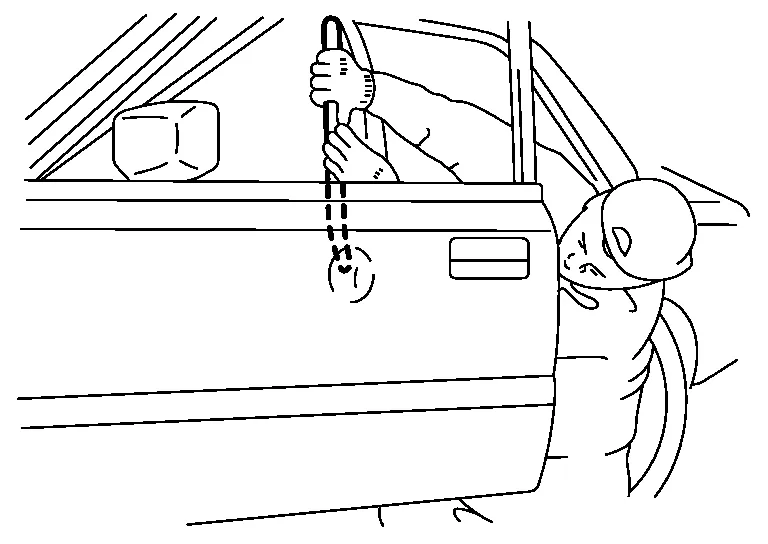
Ce travail se fait visuellement ; les bosses dans les zones cachées ne peuvent pas être réparées.
(2) POINTS CLÉS DU DÉBOSSELAGE SANS PEINTURE
Réparation des dommages importants :
En particulier pour les grosses bosses ou les bosses sur du métal déjà plié, le dommage a créé un bombement.
Cela signifie que le métal a été poussé sur le côté et déformé. Commencez par extraire une partie du centre (50 %). Repérez le bombement et redressez-le. Puis extrayez à nouveau le dommage. Selon le dommage, cette opération peut devoir être répétée plusieurs fois, en alternant extraction et redressage.
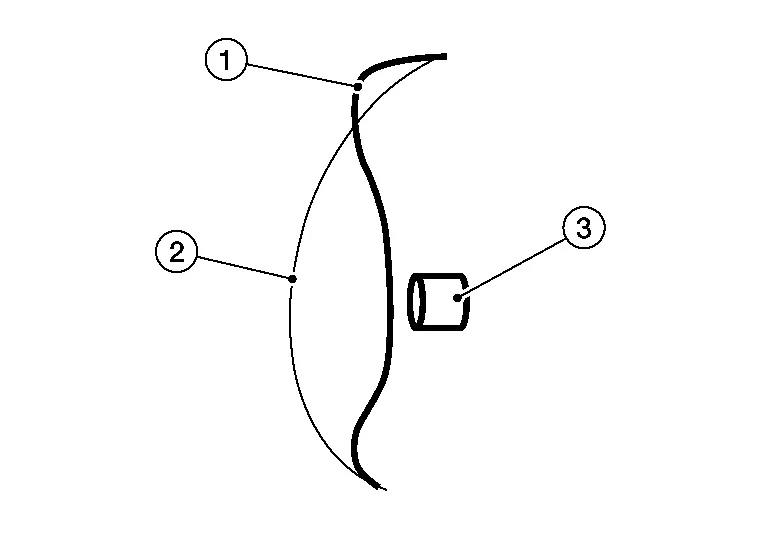
- :Dommage d'origine
- :Distance d'extraction finale
- :Outil
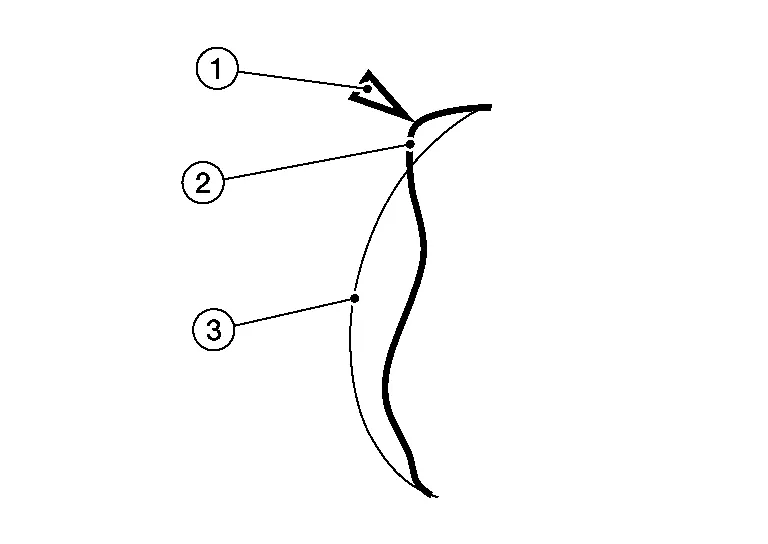
- :Redresser le bombement
- :Dommage d'origine
- :Distance d'extraction finale
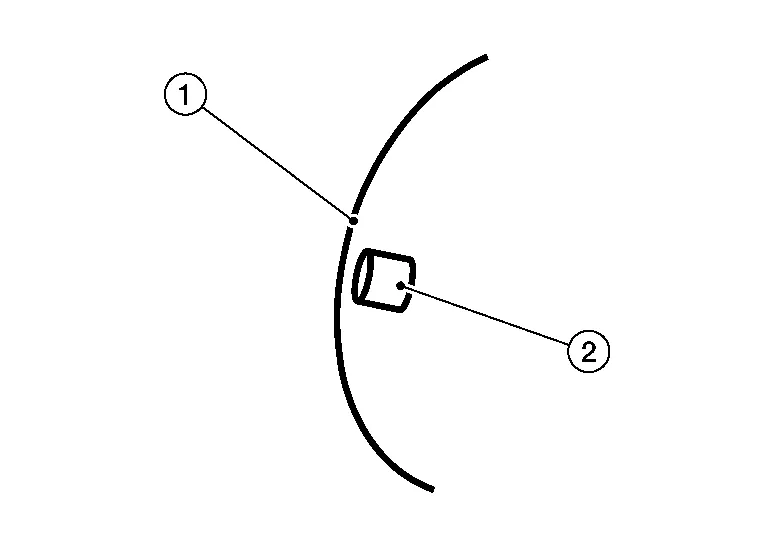
- :Distance d'extraction finale
- :Outil
Réparation des bosses sur les arêtes :
Position de départ (A).
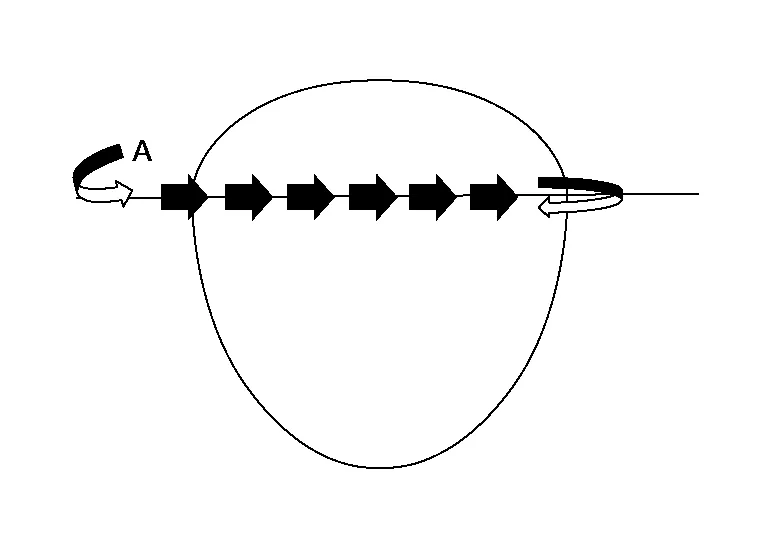
Se placer à l'extérieur, en zone dégagée
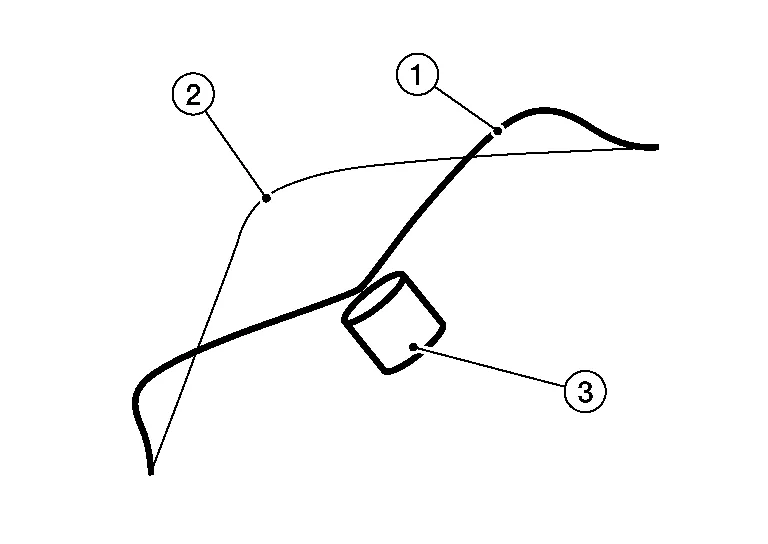
- :Dommage d'origine
- :Distance d'extraction finale
- :Outil
Se déplacer vers l'arête
Avancer lentement le long de l'arête, en va-et-vient.
L'arête doit d'abord être relevée.
Redresser les bombements (1)

- :Dommage d'origine
- :Distance d'extraction finale
Relever le reste
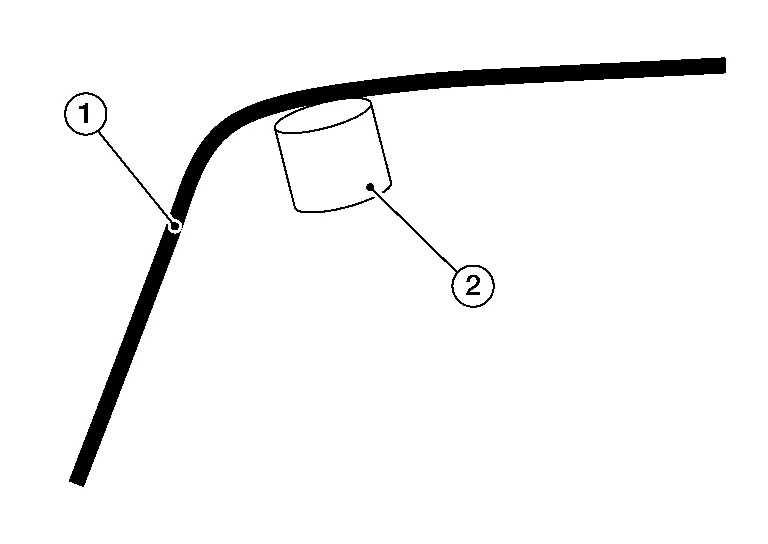
- :Distance d'extraction finale
- :Outil
Réparation des bosses en demi-lune ou éloignées des arêtes :
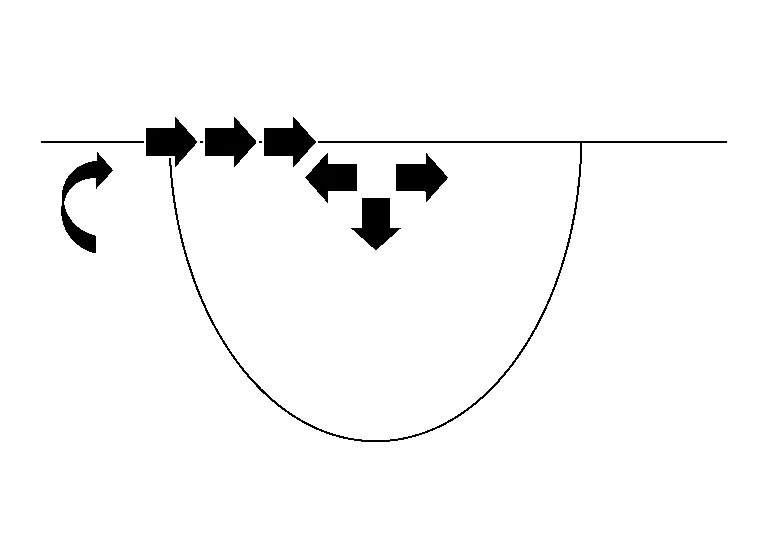
Se placer à l'extérieur
Se déplacer vers l'arête
Aller vers le centre
Extraire depuis l'arête et le centre vers l'extérieur
Réparation d'une section concave arrondie en douceur :

Relever progressivement la partie concave, en commençant par l'extérieur.
Réparation d'une section concave fortement pliée au centre :
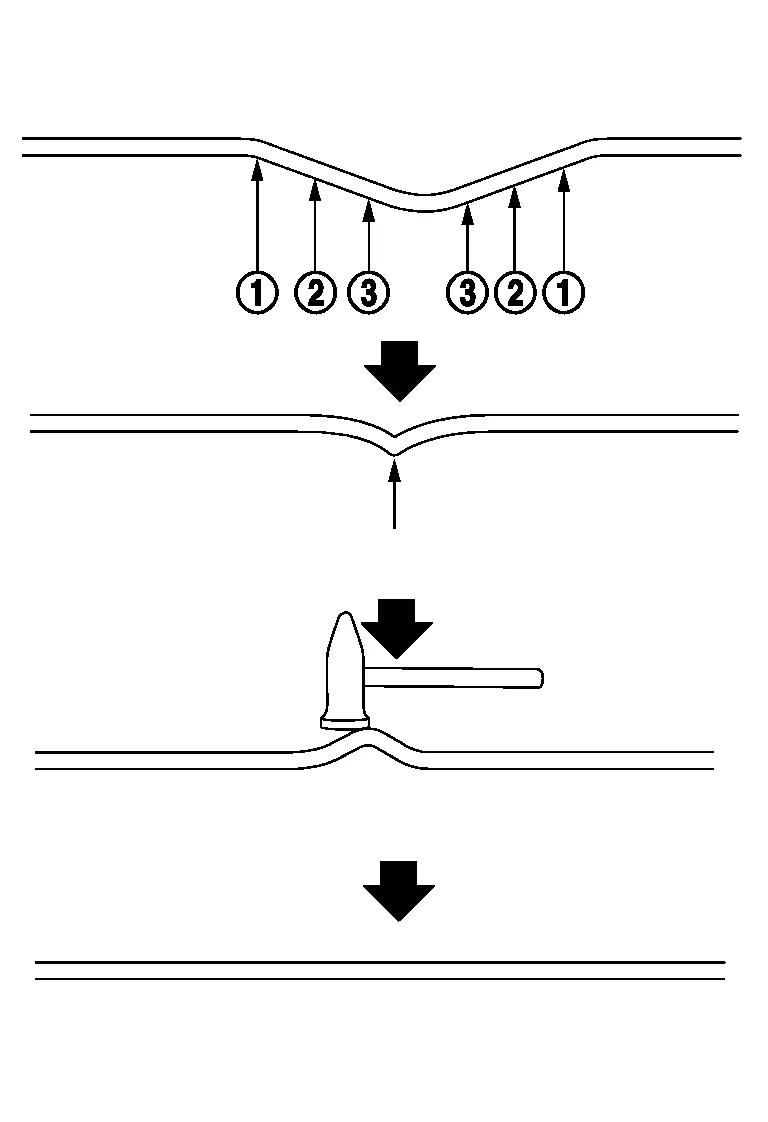
Relever d'abord la partie concave à 60 % - 70 %, en commençant par l'extérieur. Relever ensuite légèrement la partie fortement pliée au-dessus de la surface environnante du panneau.
Aplanir ensuite le point haut en tapotant avec un marteau.
Ne tentez pas de corriger la déformation du panneau d'un seul coup.
Suivez la méthode de réparation étape par étape : dégrossissage → lissage → finition.
Après la réparation, contrôlez visuellement la zone réparée sous tous les angles.
(1) FINITION PAR POLISSAGE DE LA SURFACE CORRIGÉE
Si la surface peinte est rayée pendant la réparation, polissez-la avec un produit de polissage pour éliminer les rayures.
(2) TRAITEMENT ANTICORROSION DE L'ARRIÈRE DU PANNEAU
Les cuillères peuvent provoquer des rayures. Appliquez une cire anticorrosion sur l'arrière du panneau.

Utilisez la cire de cavité 3M 8852 + le kit de baguette applicatrice 3M 8851, ou un équivalent.
Examen du panneauLes irrégularités du panneau doivent être examinées attentivement afin de déterminer si elles peuvent être réparées et de choisir la méthode de réparation la plus adaptée.
Reportez-vous à « Examen des dommages du panneau ».
Sens de travail sur le véhicule

- Zone accessible principalement de l'arrière vers l'avant
- Zone accessible principalement de l'avant vers l'arrière
- Zone accessible principalement par le bas
Pour chaque panneau et chaque partie générale d'un panneau, il est important de tenir compte de la position de l'éclairage, de sa direction et du sens de travail.
Système de collageLe système de collage permet l'extraction lorsque la zone est difficilement accessible, comme une barre de toit ou une zone située sous des renforts. C'est aussi l'un des systèmes les plus faciles à apprendre. Toutefois, il est principalement limité aux bosses souples.
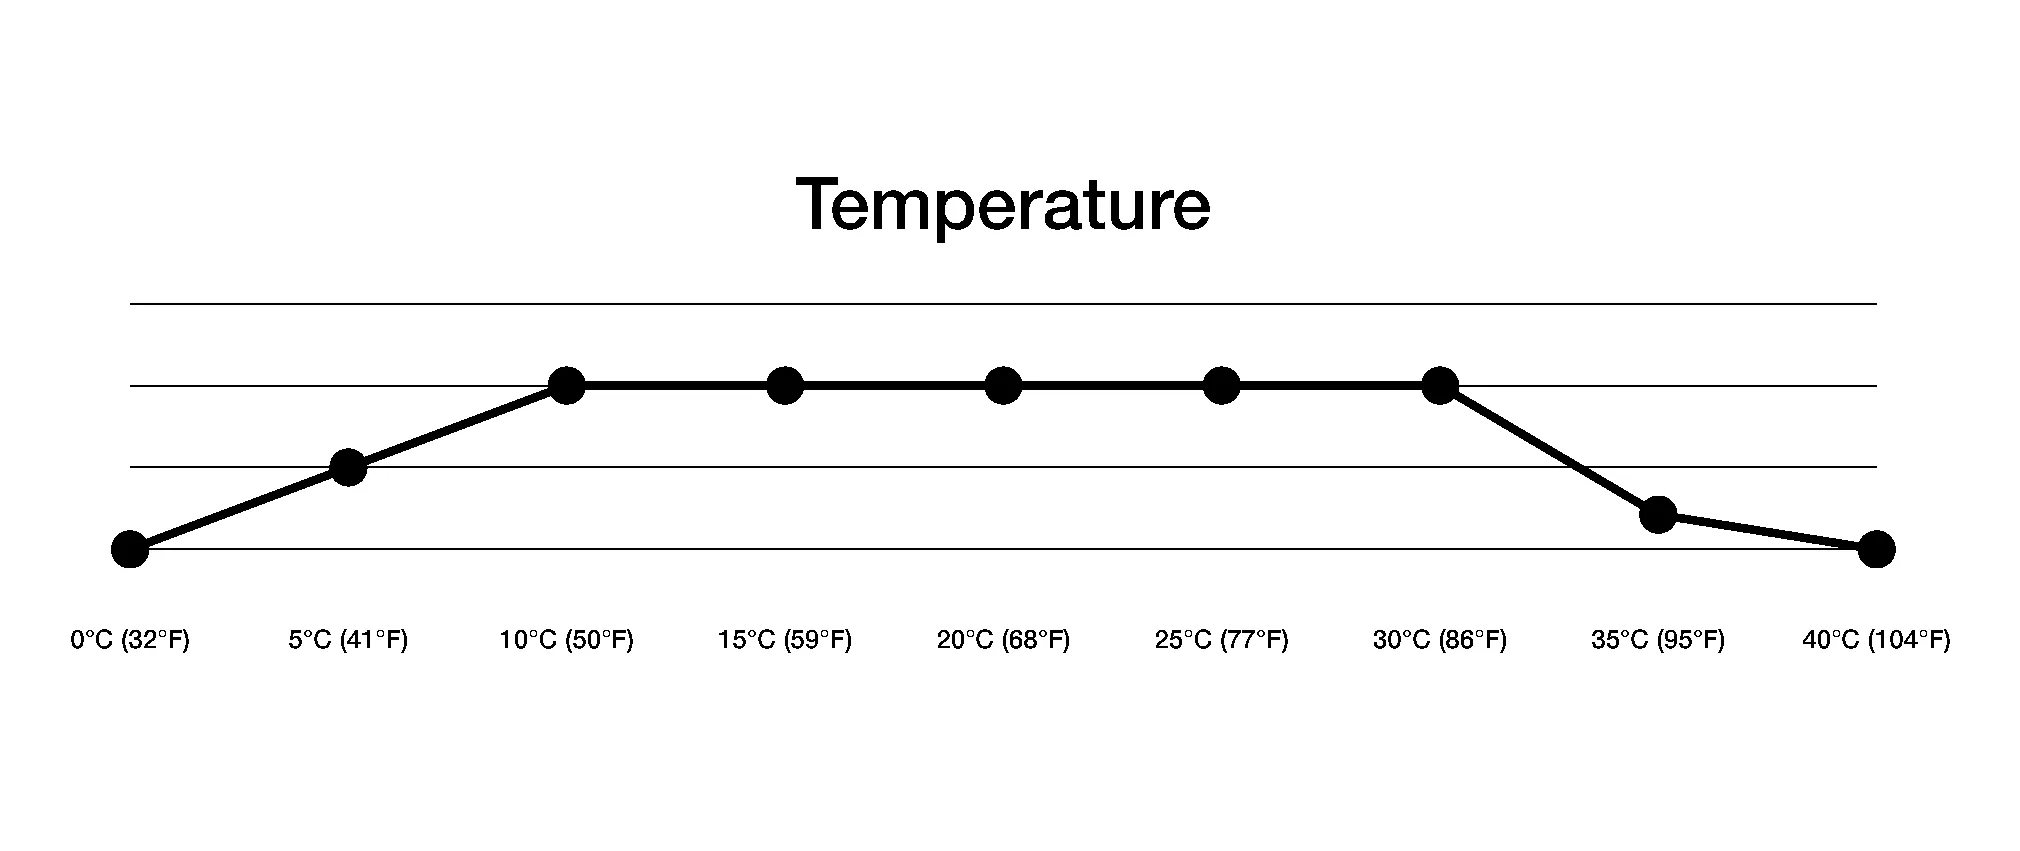
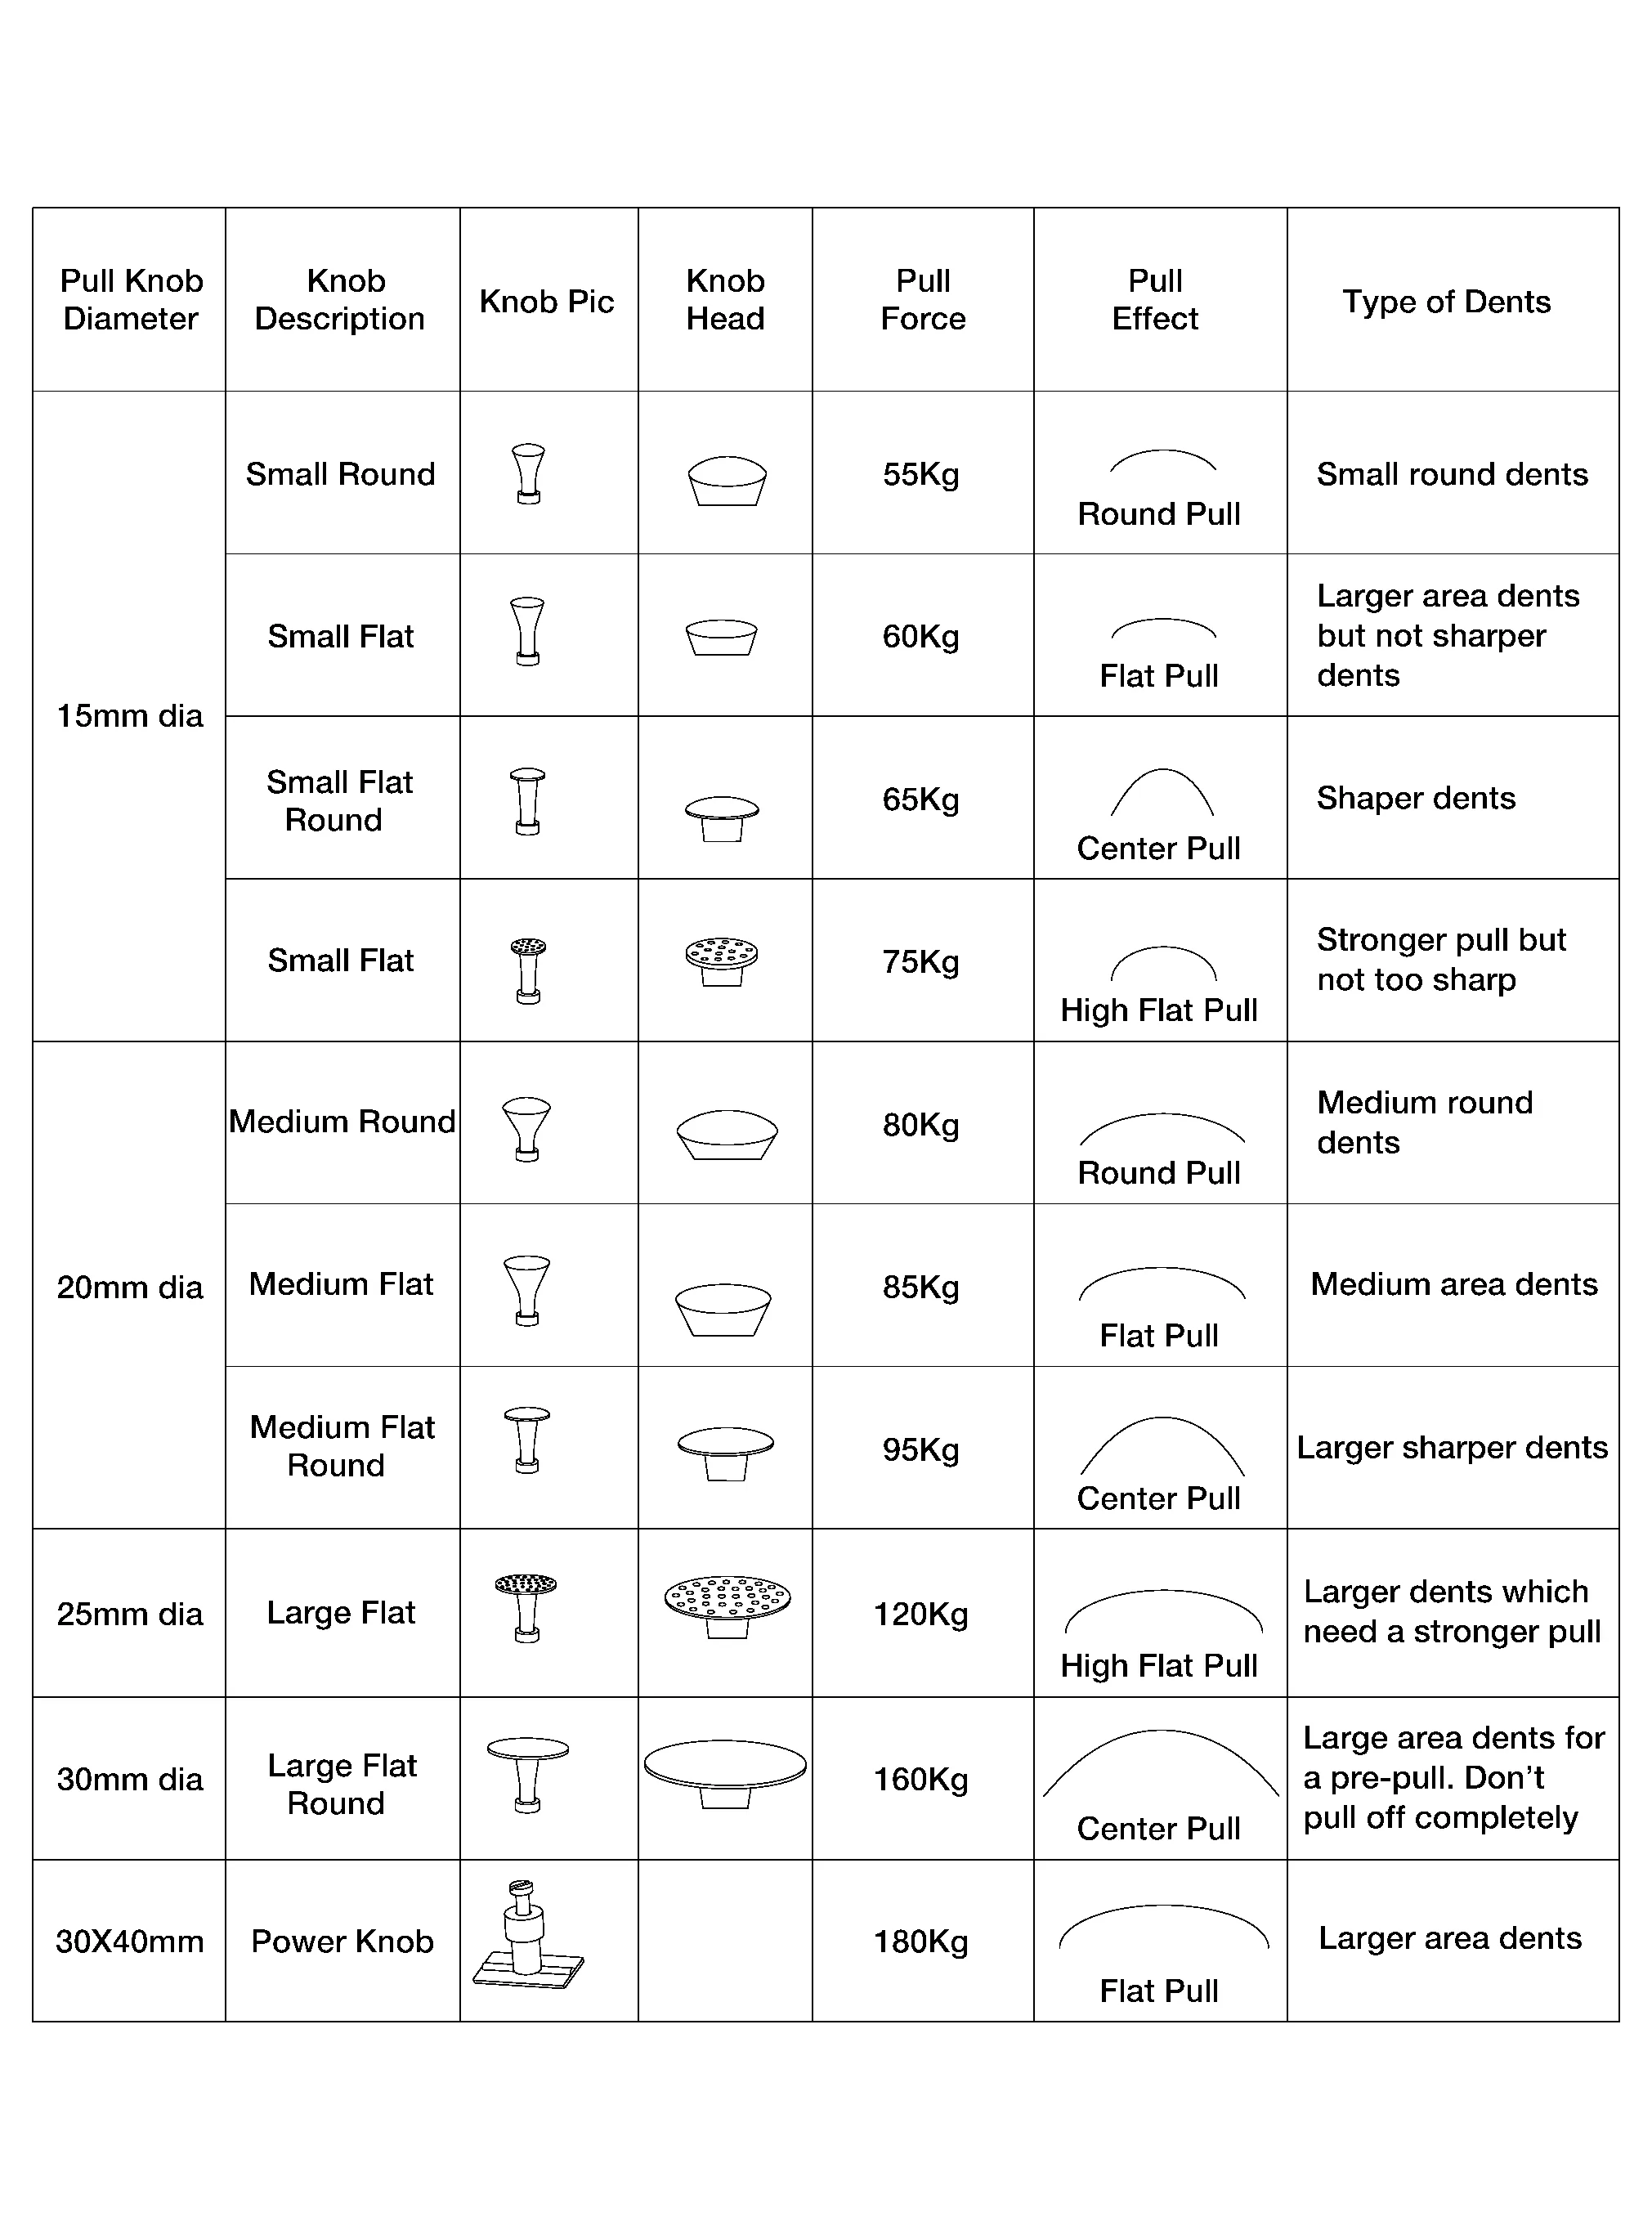
Plusieurs facteurs influencent l'extraction par collage :
Température
Le diamètre et la taille de la pastille d'extraction
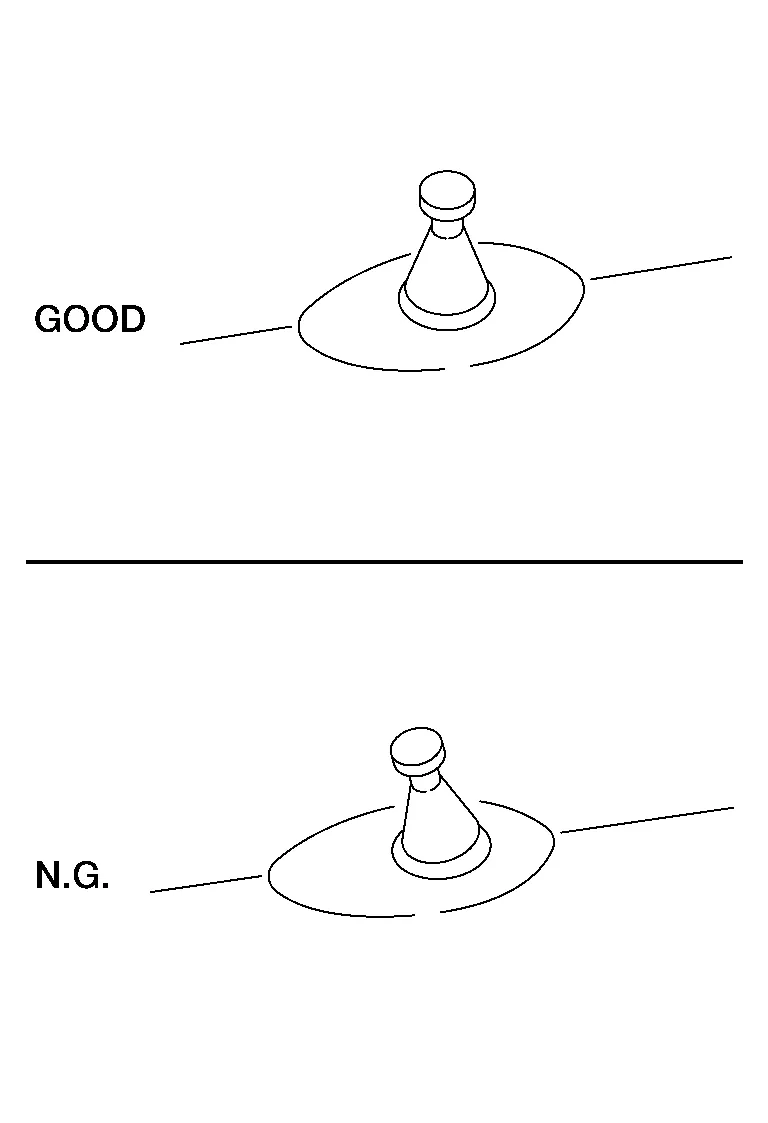
Application
Placez correctement la pastille.
Temps de refroidissement
Le temps de refroidissement dépend de la température de surface ainsi que du type de colle utilisé. La colle sort du pistolet à colle à une température de 120 °C à 140 °C selon le pistolet. Ensuite, la colle a besoin d'un certain temps pour refroidir. Plusieurs méthodes existent quant au moment de l'extraction, en fonction également du type de colle.
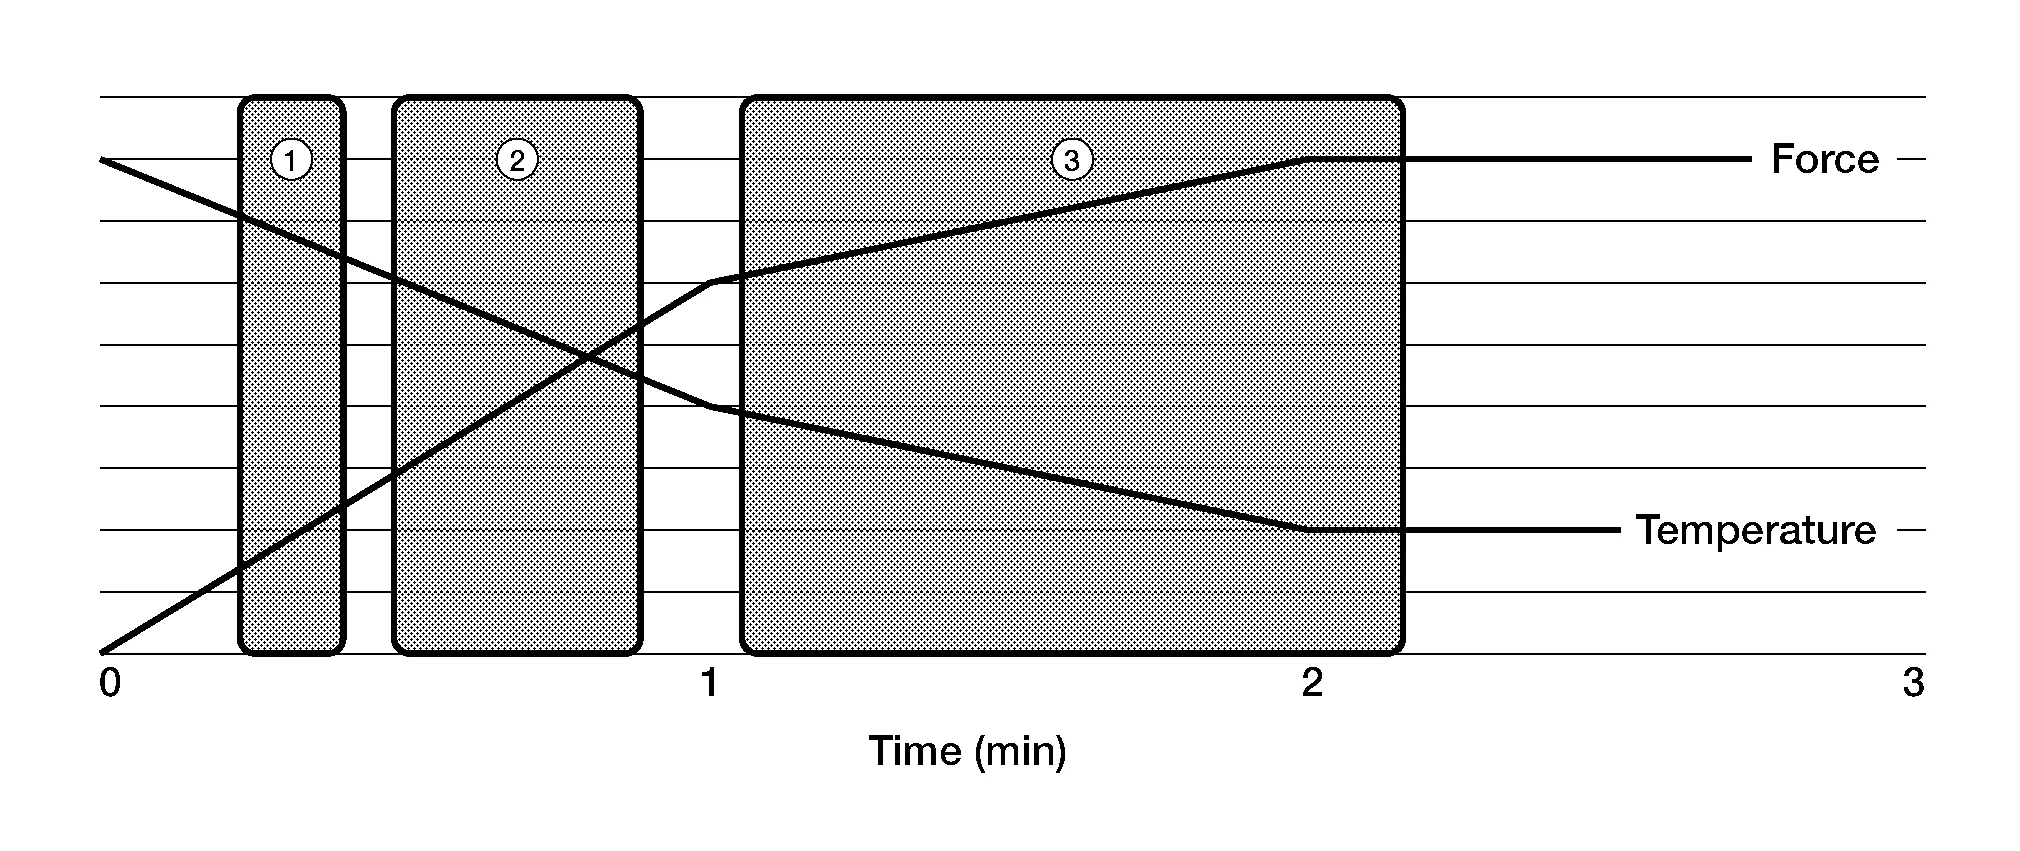
Sommaire Explication 1 Après 15 secondes : dans cette plage, l'extraction peut être effectuée si un effort d'extraction élevé n'est pas nécessaire, par exemple sur de petites bosses. 2 Après 25 secondes : dans cette plage, la chaleur de la colle peut encore se trouver dans le métal, ce qui facilite l'extraction. Cela ne convient qu'aux bosses plus nettes. Avec certaines colles, ce peut être le temps de refroidissement idéal. 3 Après 60 secondes : c'est la plage standard si vous souhaitez des résultats constants. Type d'extraction
Il existe deux méthodes d'extraction de base : l'extracteur manuel et le marteau à inertie.
En général, l'extracteur manuel (1) est plus facile pour les débutants et convient aussi aux dommages plus profonds. Le marteau à inertie (2) est un peu plus rapide à mettre en œuvre. Le choix dépend surtout de vos habitudes.

Domaine d'application
Le système de collage peut être utilisé sur toutes les zones. Il est idéal pour les bosses souples et moyennes. Il est toutefois fréquemment utilisé dans les zones où l'accès avec les outils de débosselage sans peinture est difficile.
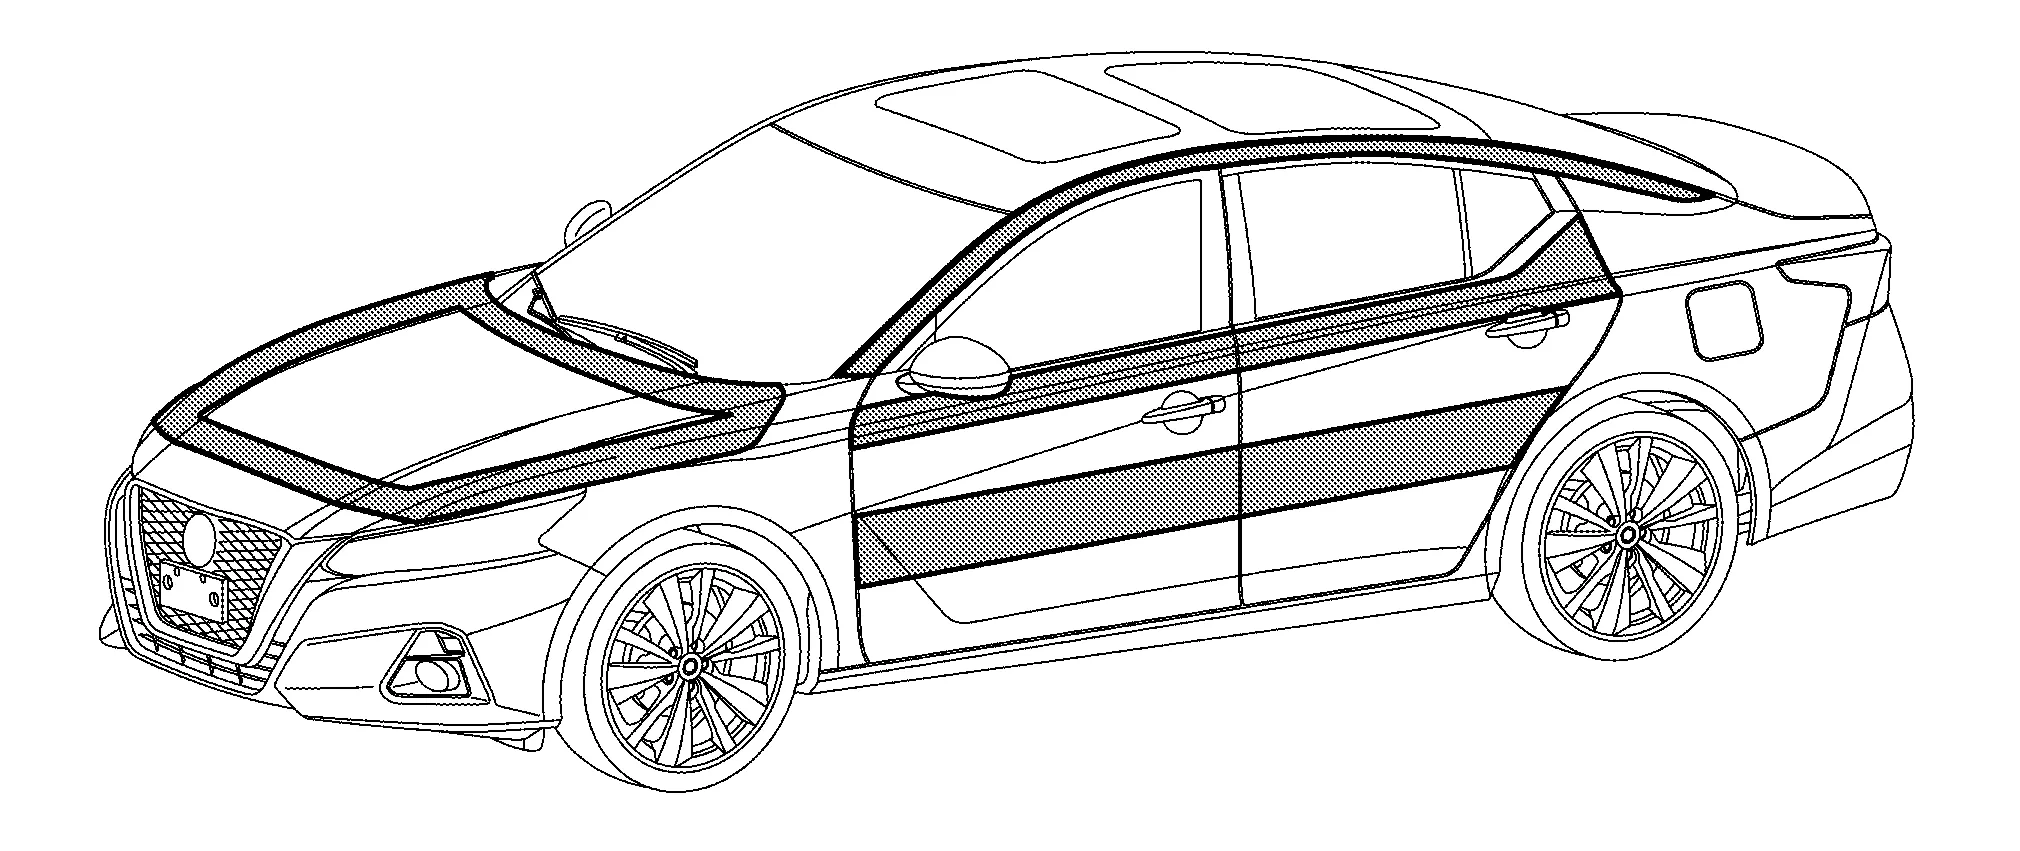
Le soudage des plastiques ne peut être utilisé comme méthode de réparation que sur les thermoplastiques.
Préparation du travail
Les réparations doivent toujours être effectuées de l'intérieur vers l'extérieur de la pièce, ce qui signifie que, dans la plupart des cas, il est nécessaire de démonter l'élément de carrosserie endommagé.
La zone de réparation doit toujours être soigneusement nettoyée avant toute réparation.
Pour assurer une bonne adhérence entre le plastique et le matériau d'apport, les bords de la cassure doivent être poncés en forme de coin ou de « V », côtés intérieur et extérieur. De plus, la peinture doit être retirée de la zone endommagée. Une ponceuse à faible vitesse équipée d'un abrasif P120 peut être utilisée, car le plastique risquerait sinon de surchauffer et de s'étaler.
Aperçu de la procédure
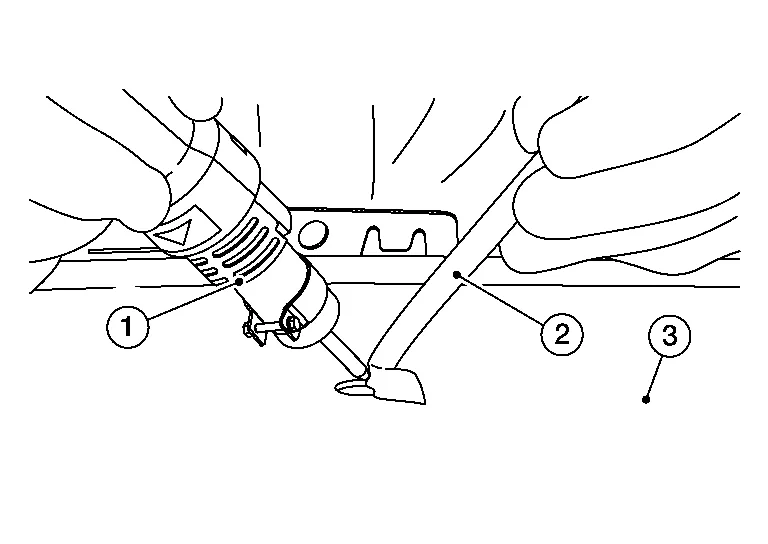
- :Soudeuse plastique
- :Baguette d'apport
- :Surface endommagée
Une réparation d'un seul côté ne permettra pas d'étanchéifier totalement la zone endommagée et entraînera une réapparition des dommages peu après la réparation. C'est pourquoi les deux faces de la pièce en plastique doivent toujours être soudées.
La réparation commence toujours du côté intérieur de l'élément. La pièce en plastique et le matériau d'apport sont fondus et soudés ensemble à l'aide d'un jet d'air chaud. Plusieurs couches de matériau d'apport peuvent être superposées et soudées entre elles au cours du processus. Un seul cordon de soudure est généralement suffisant côté extérieur.
Tout excédent de matériau d'apport dépassant côté extérieur de la pièce en plastique est poncé. La pièce est ensuite préparée pour la remise en peinture.
Protéger la zone environnante :
Protéger la zone environnante autour du dommage avec du ruban de masquage et/ou du ruban adhésif renforcé.
Préparation de la zone :
Poncer la peinture de la zone environnante, des deux côtés. Il est important de ne pas trop chauffer la zone, car cela peut faire ressortir des résidus d'huile du plastique. Le mieux est de terminer par un ponçage manuel afin d'éliminer les résidus de saleté de la surface. Vous pouvez utiliser un grattoir ou du papier abrasif (80/120).
Étapes de réparation par fusion du plastique
Pour obtenir une bonne fusion, les deux matériaux doivent être à l'état fondu : la baguette d'apport et le matériau à souder. Chaque plastique possède une température de fusion différente ainsi que son propre indice de fluidité à chaud (MFI). Cela signifie que, lors du processus de fabrication, la température et la pression de moulage confèrent ses propriétés au matériau. Avec la fusion du plastique, on utilise une température de soudage élevée et un faible débit d'air. Cela permet d'obtenir un bain de fusion contrôlé sans déformer la zone environnante. Trois points sont à prendre en compte pendant le processus de fusion.
Bain de fusion
Angle de la baguette d'apport
Pression sur la baguette
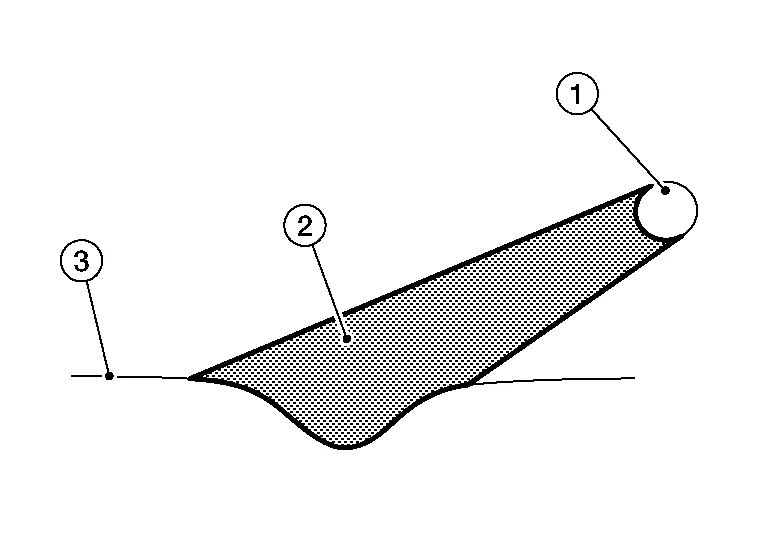
La fusion du plastique utilise une température de consigne unique de 480 degrés pour tous les plastiques, quelle que soit leur température de fusion. Les différents types de plastiques commencent à fondre à des moments différents, ce que l'on peut observer dans le bain de fusion. Le bain de fusion est visible sous la forme d'un petit rouleau de plastique devant la baguette.
Pendant le soudage, l'angle de la baguette d'apport par rapport à la pièce à réparer doit être inférieur à 90° (angle aigu). Une légère pression vers le bas sur la baguette d'apport est également importante, car elle crée la pression correcte dans le bain de fusion. Sans le bon angle et la bonne pression de la baguette, le bain de fusion ne se forme pas correctement.
Baguette d'apport et soudure
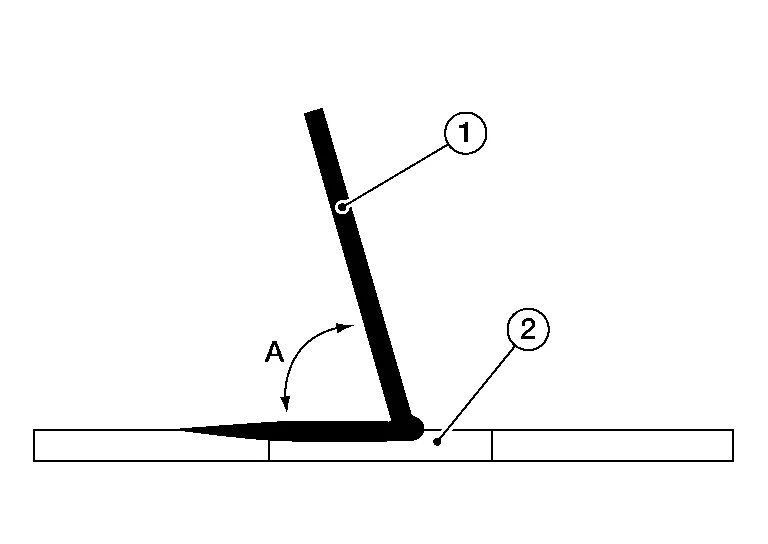
1 :Baguette d'apport 2 :Bain de fusion A :Angle de la baguette d'apport inférieur à 90°
Le choix du plastique adéquat est essentiel. Nous utilisons une tige standard, idéale pour les matériaux suivants. Ce sont les principaux plastiques utilisés aujourd'hui pour les carrosseries extérieures d'un véhicule Nissan Murano. Il existe toujours des exceptions, ainsi que des problèmes d'adhérence sur les plastiques en raison des petits additifs présents dans les matériaux.
PP+E/P
PP
PP/EPDM
P/E
TPO
TSOP
PC
D'autres baguettes sont nécessaires pour les matériaux suivants :
ABS
HDPE
PA
Xenoy/PC /PTB
LDPE
PVC
Xenoy/PC /PTB
Réparation d'une fissure ou d'une coupure
Poncer lentement la peinture des deux côtés. Vérifier que la zone est exempte de saleté ou de tout autre matériau. Réaliser une légère rainure dans la zone endommagée.
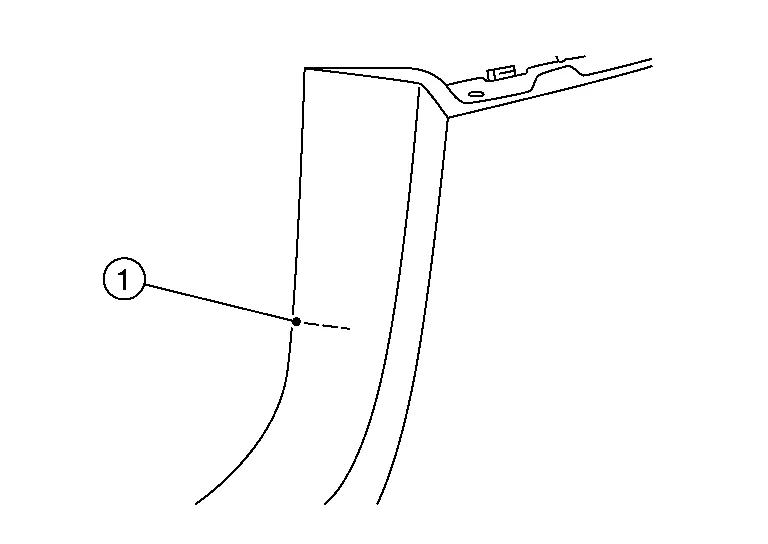
- :Fissure ou coupure
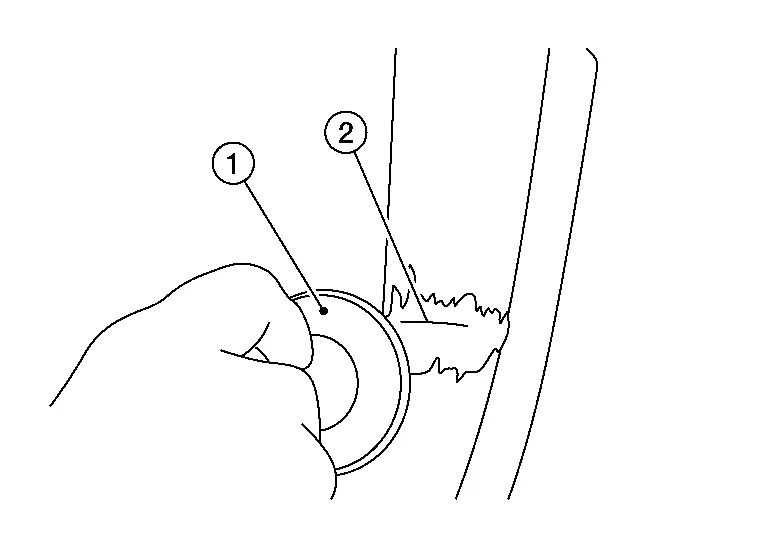
- :Meuleuse
- :Fissure ou coupure
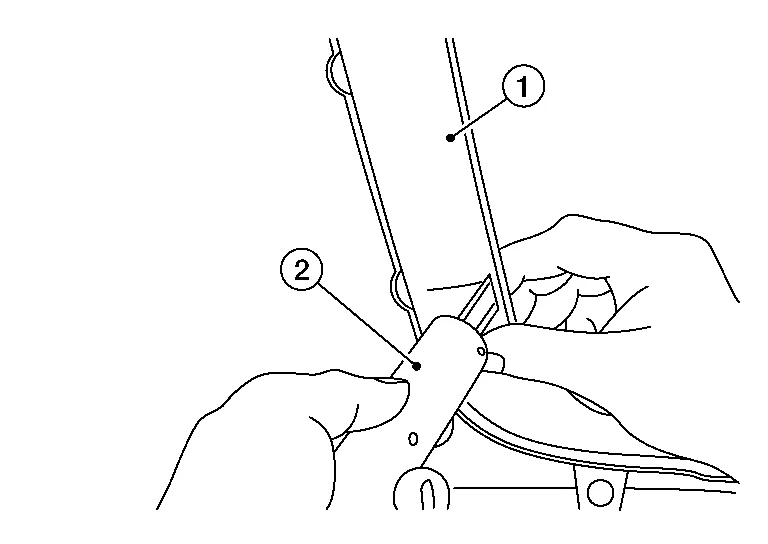
Pointer (2) l'extrémité arrière de la zone endommagée (1), afin d'éviter que celle-ci ne se déforme pendant le processus de fusion. Pointer le plus près possible du bord.
Commencer la fusion par l'arrière en premier. Toujours commencer à 1 cm derrière le dommage réel.
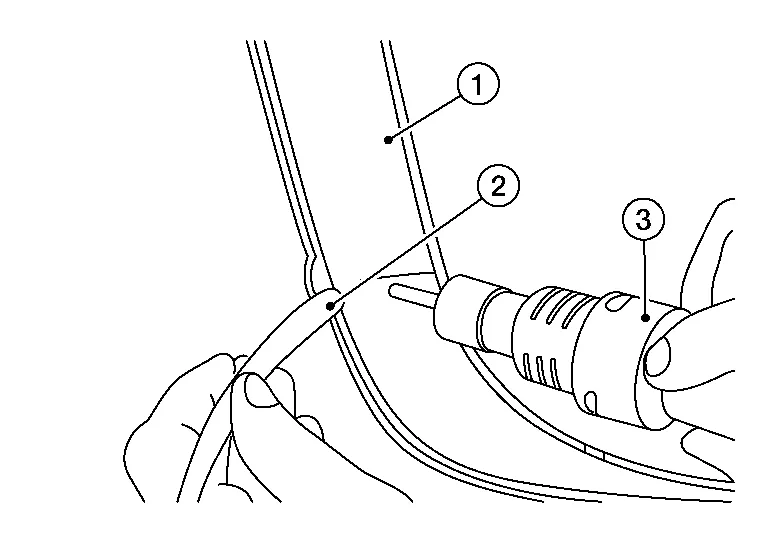
- :Fissure ou coupure
- :Baguette d'apport
- :Soudeuse plastique
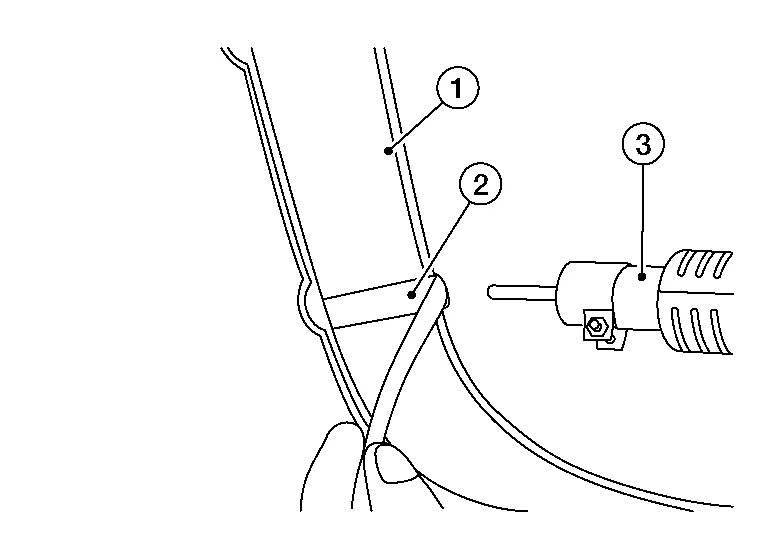
- :Fissure ou coupure
- :Baguette d'apport
- :Soudeuse plastique
Répéter l'opération à l'avant.
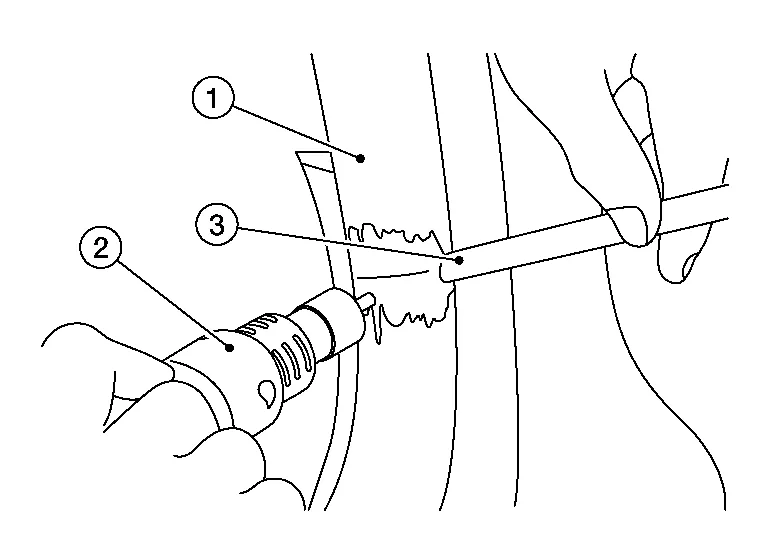
- :Fissure ou coupure
- :Soudeuse plastique
- :Baguette d'apport
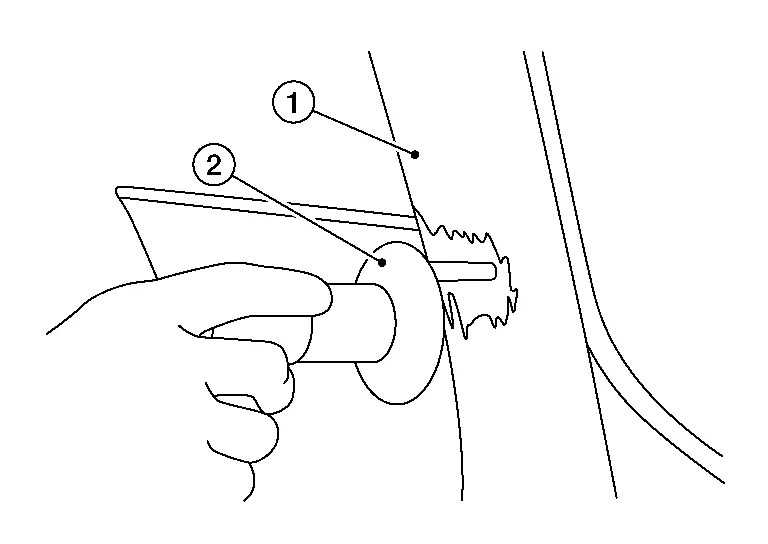
- :Fissure ou coupure
- :Meuleuse
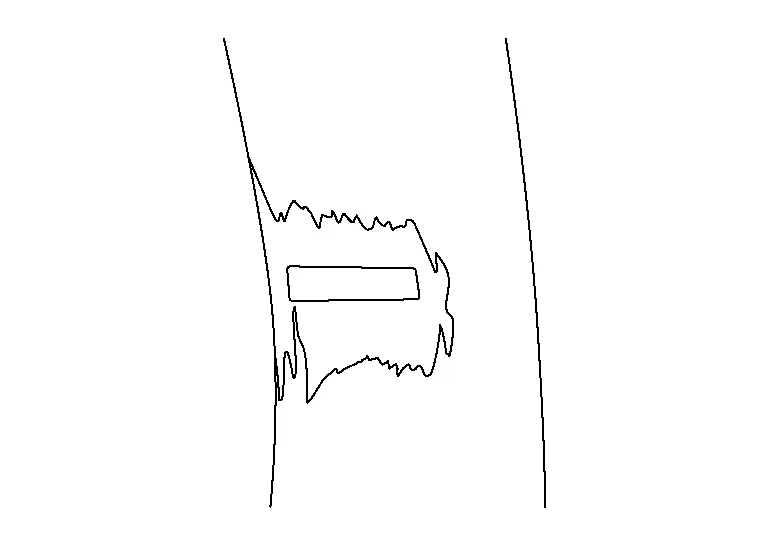
Réparation d'une languette cassée
Poncer la peinture des deux côtés. Réaliser une légère rainure sur les bords cassés.
Commencer la fusion d'un côté. Vérifier que le matériau est bien lié de ce côté. Une fois un côté lié, laisser refroidir le matériau et réaliser un pont. Chauffer ensuite rapidement l'arrière de la bande d'apport pour pouvoir la plier. Souder ensuite l'autre côté en veillant à obtenir une bonne liaison.
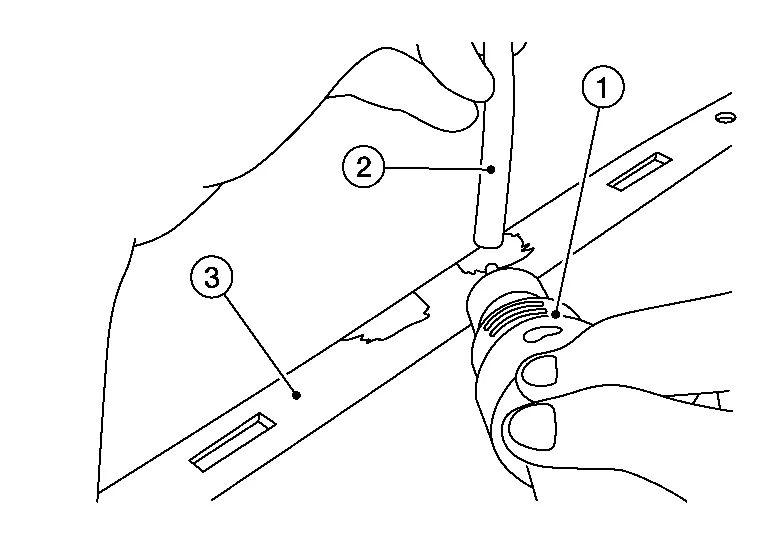
- :Soudeuse plastique
- :Baguette d'apport
- :Languette cassée
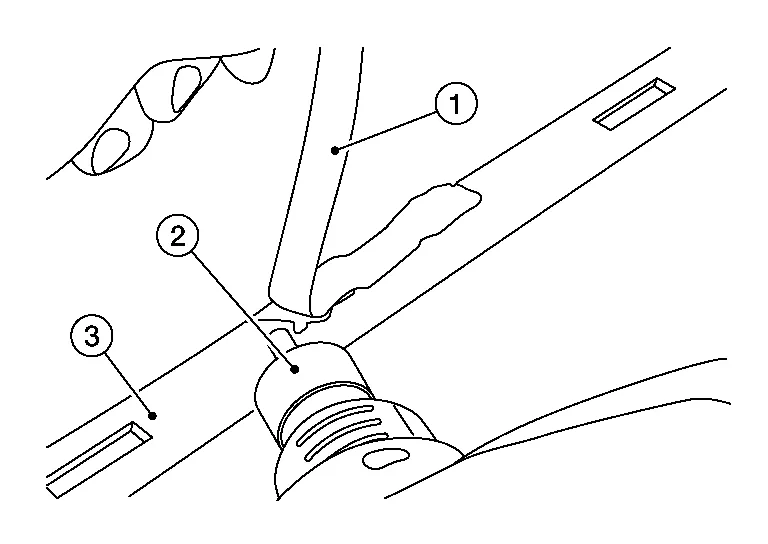
- :Baguette d'apport
- :Soudeuse plastique
- :Languette cassée
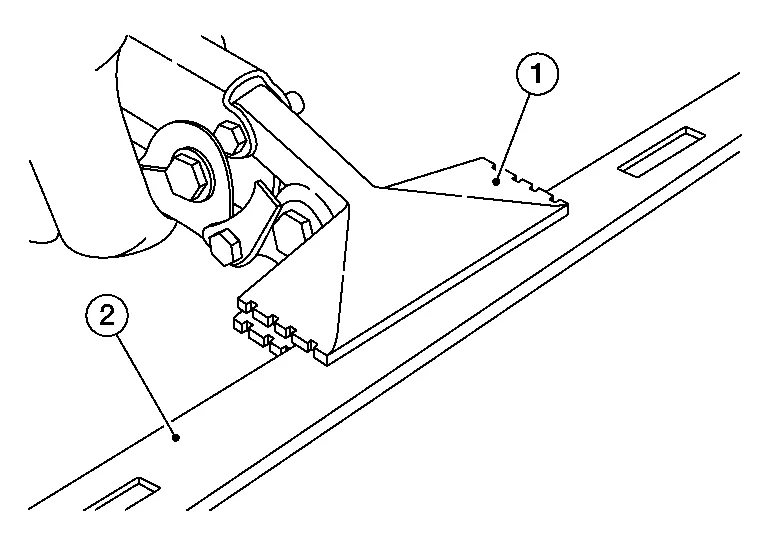 :Languette cassée
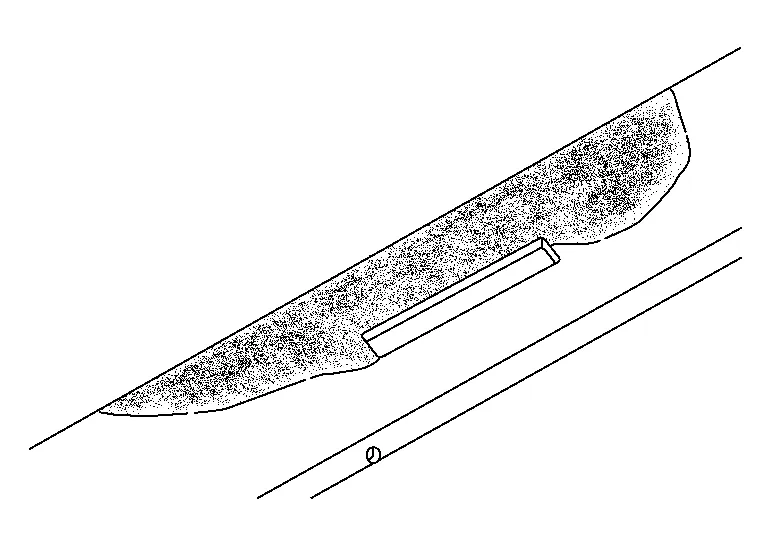
Meuler lentement le matériau superflu afin de ne pas le faire fondre.
Réparation ou remplissage d'un interstice dans le plastique
À l'aide d'un papier P120, poncer les bords de la cassure pour former un « V » ou un coin.
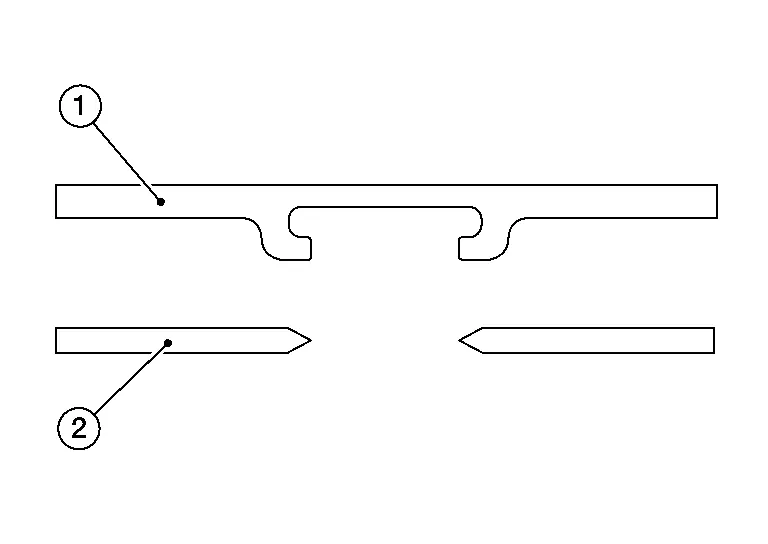
- :Plastique endommagé d'origine
- :Plastique endommagé préparé pour la réparation
Souder une bande à une extrémité.
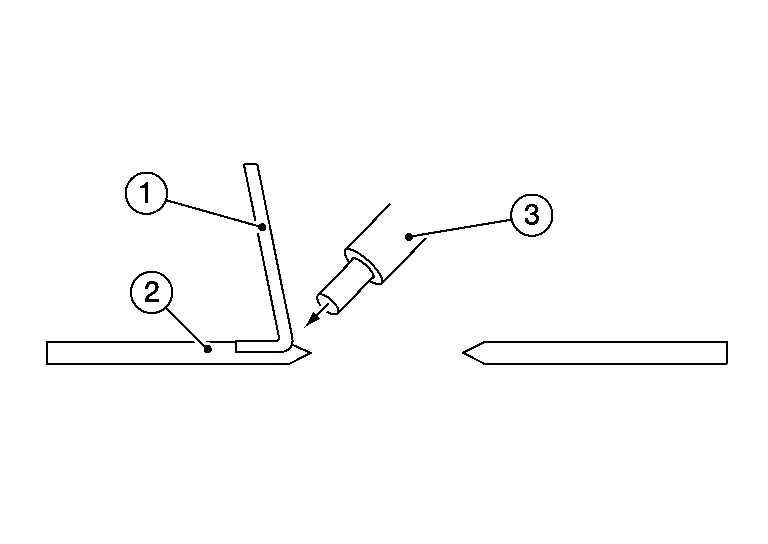
- :Matériau d'apport
- :Plastique endommagé d'origine
- :Soudeuse plastique
Poser la bande sur l'interstice et continuer à souder de l'autre côté.
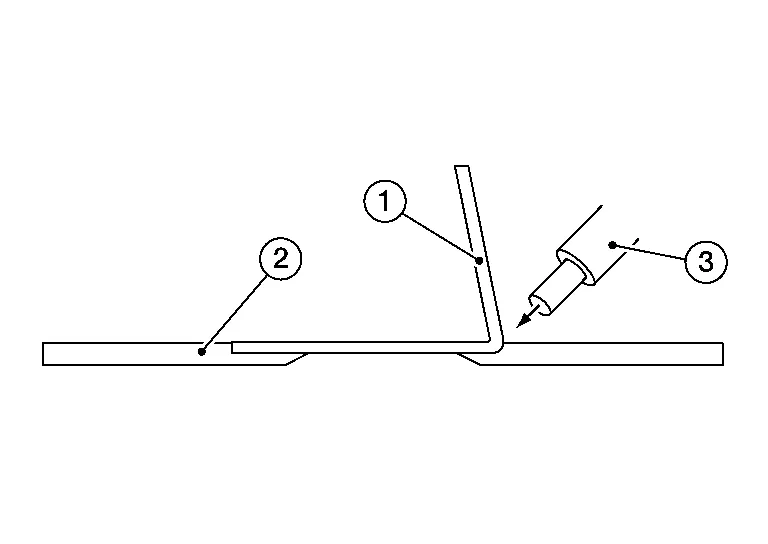
- :Matériau d'apport
- :Plastique endommagé d'origine
- :Soudeuse plastique
Souder une nouvelle bande en dessous.
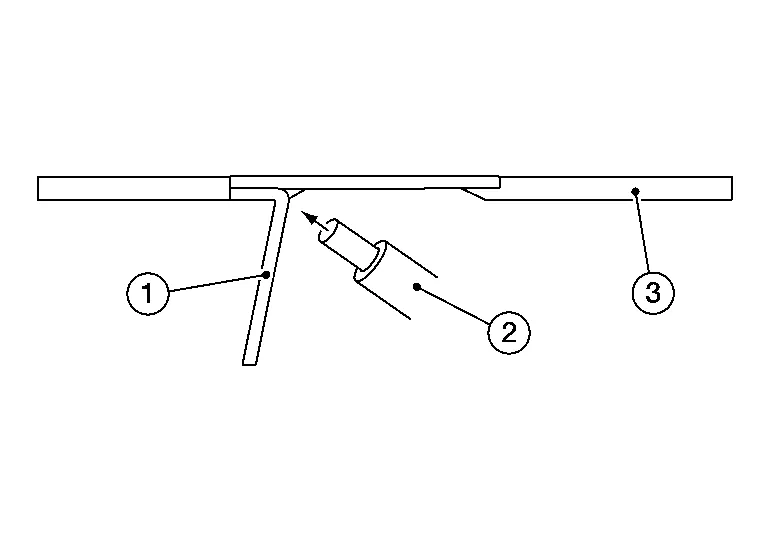
- :Matériau d'apport
- :Soudeuse plastique
- :Plastique endommagé d'origine
Modifier l'angle de la soudeuse plastique (2) et souder ensemble les deux matériaux d'apport.
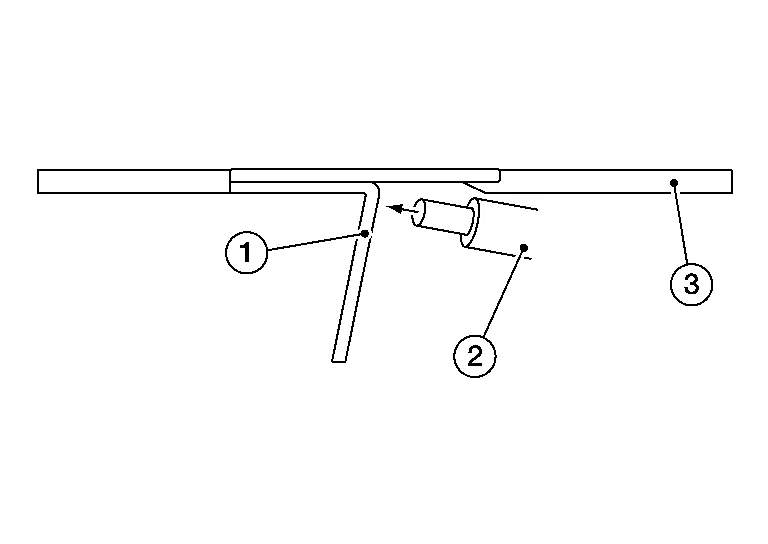
- :Matériau d'apport
- :Plastique endommagé d'origine
Modifier l'angle de la soudeuse plastique (2) et terminer le soudage de l'autre côté.
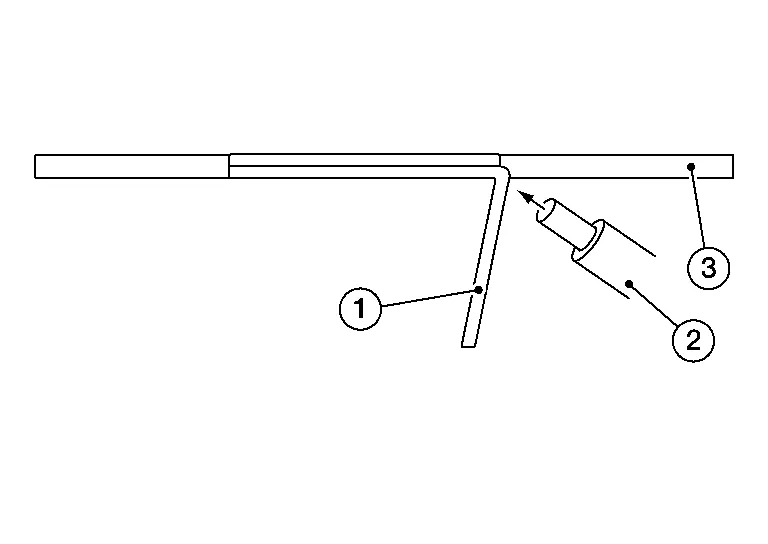
- :Matériau d'apport
- :Plastique endommagé d'origine