Riparazione di ammaccature senza verniciatura
La riparazione delle ammaccature senza verniciatura è un tipo di tecnica di riparazione dei pannelli. Questa tecnica viene utilizzata per riparare le irregolarità sui pannelli esterni verniciati senza danneggiare la superficie verniciata.
Verifica del pannelloNon è possibile correggere tutte le porzioni convesse/concave con la riparazione delle ammaccature senza verniciatura.
Per ogni punto di riparazione occorre verificare se è necessario rimuovere/installare i componenti e se gli attrezzi da inserire possono essere utilizzati.
Quando si controlla la posizione della porzione convessa/concava, determinare se la riparazione senza verniciatura delle ammaccature è possibile. È inoltre importante stabilire il metodo di riparazione più adatto.
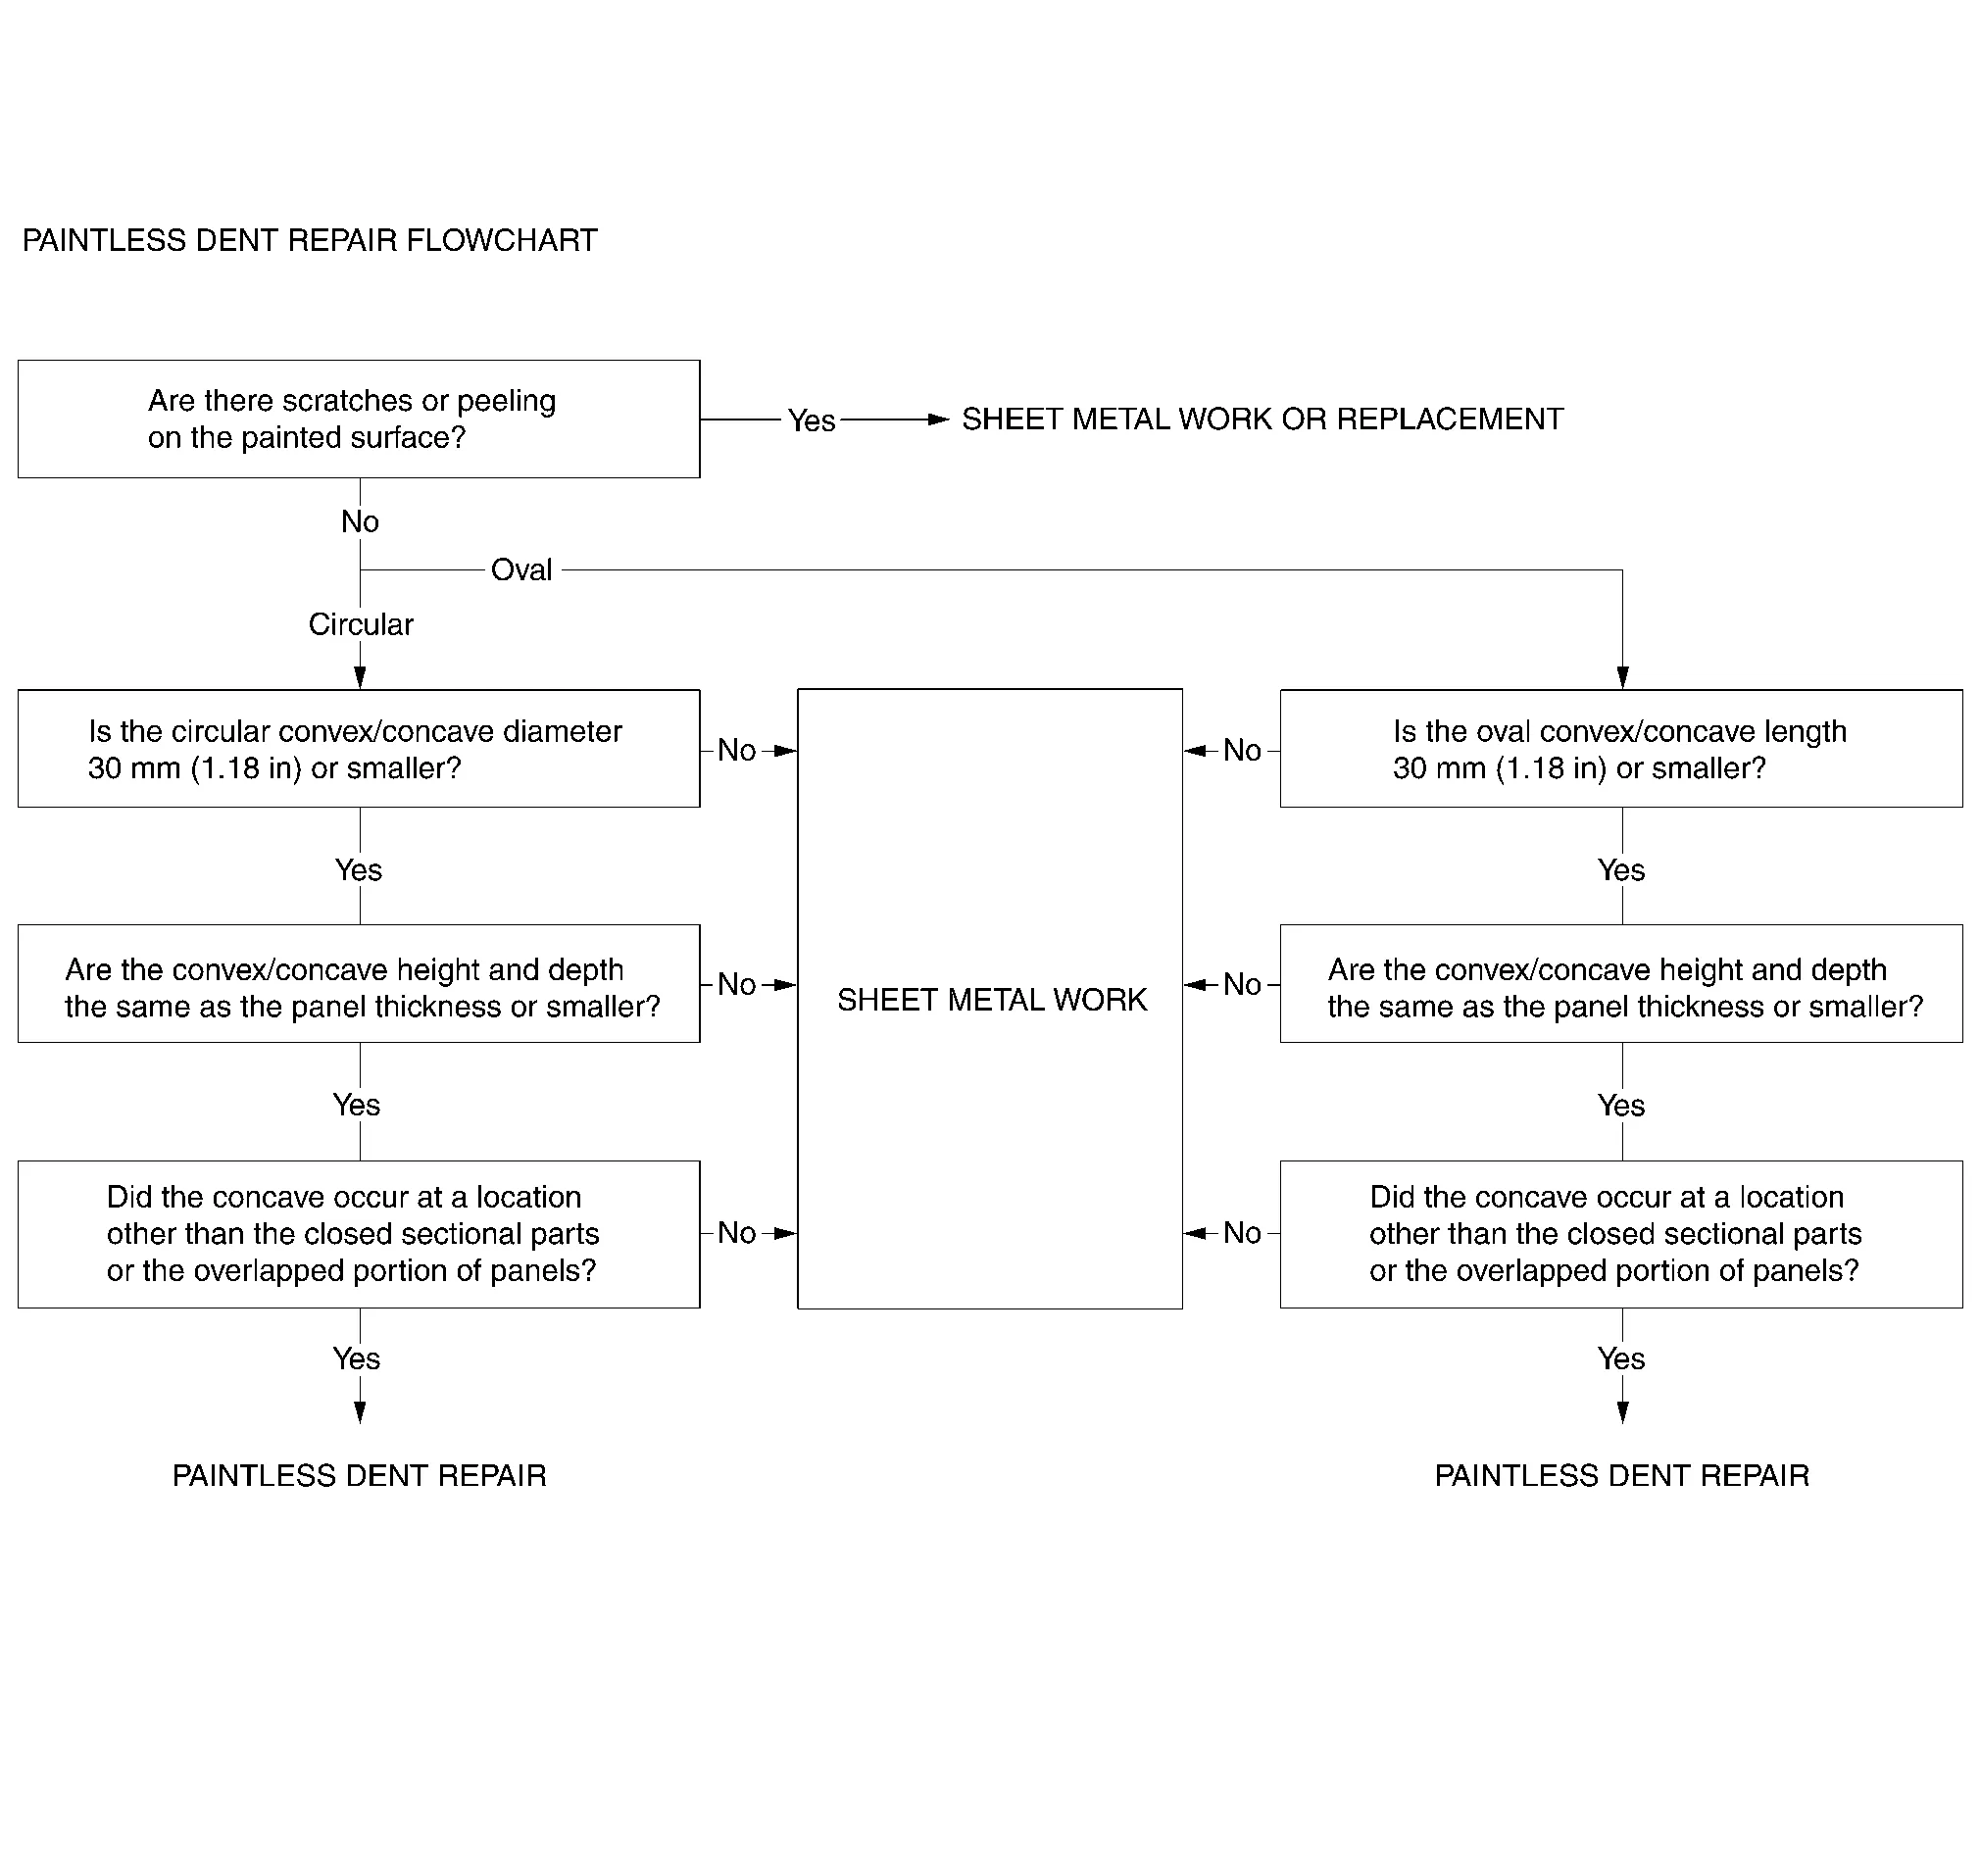
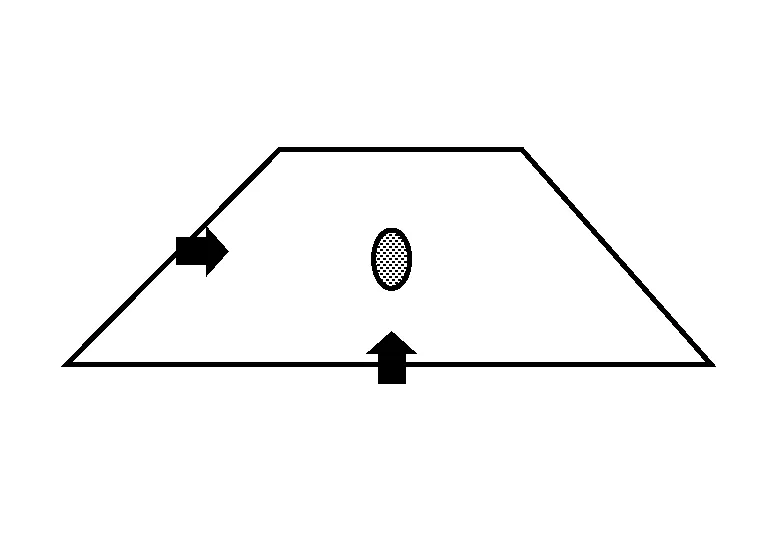
| Esempio di porzione convessa/concava circolare | Esempio di porzione convessa/concava ovale |
|---|---|
 |
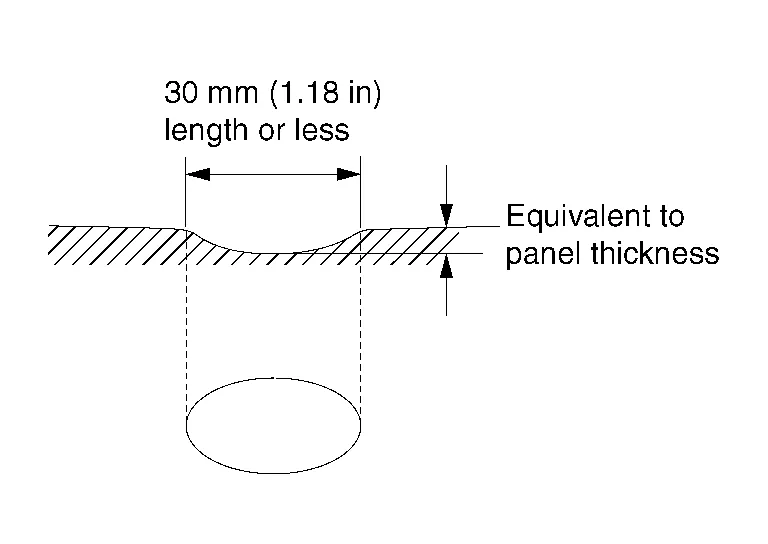 |
Nel corso degli anni il sistema di illuminazione si è evoluto da un singolo neon a più linee, fino ad arrivare al tipo a riflettore.
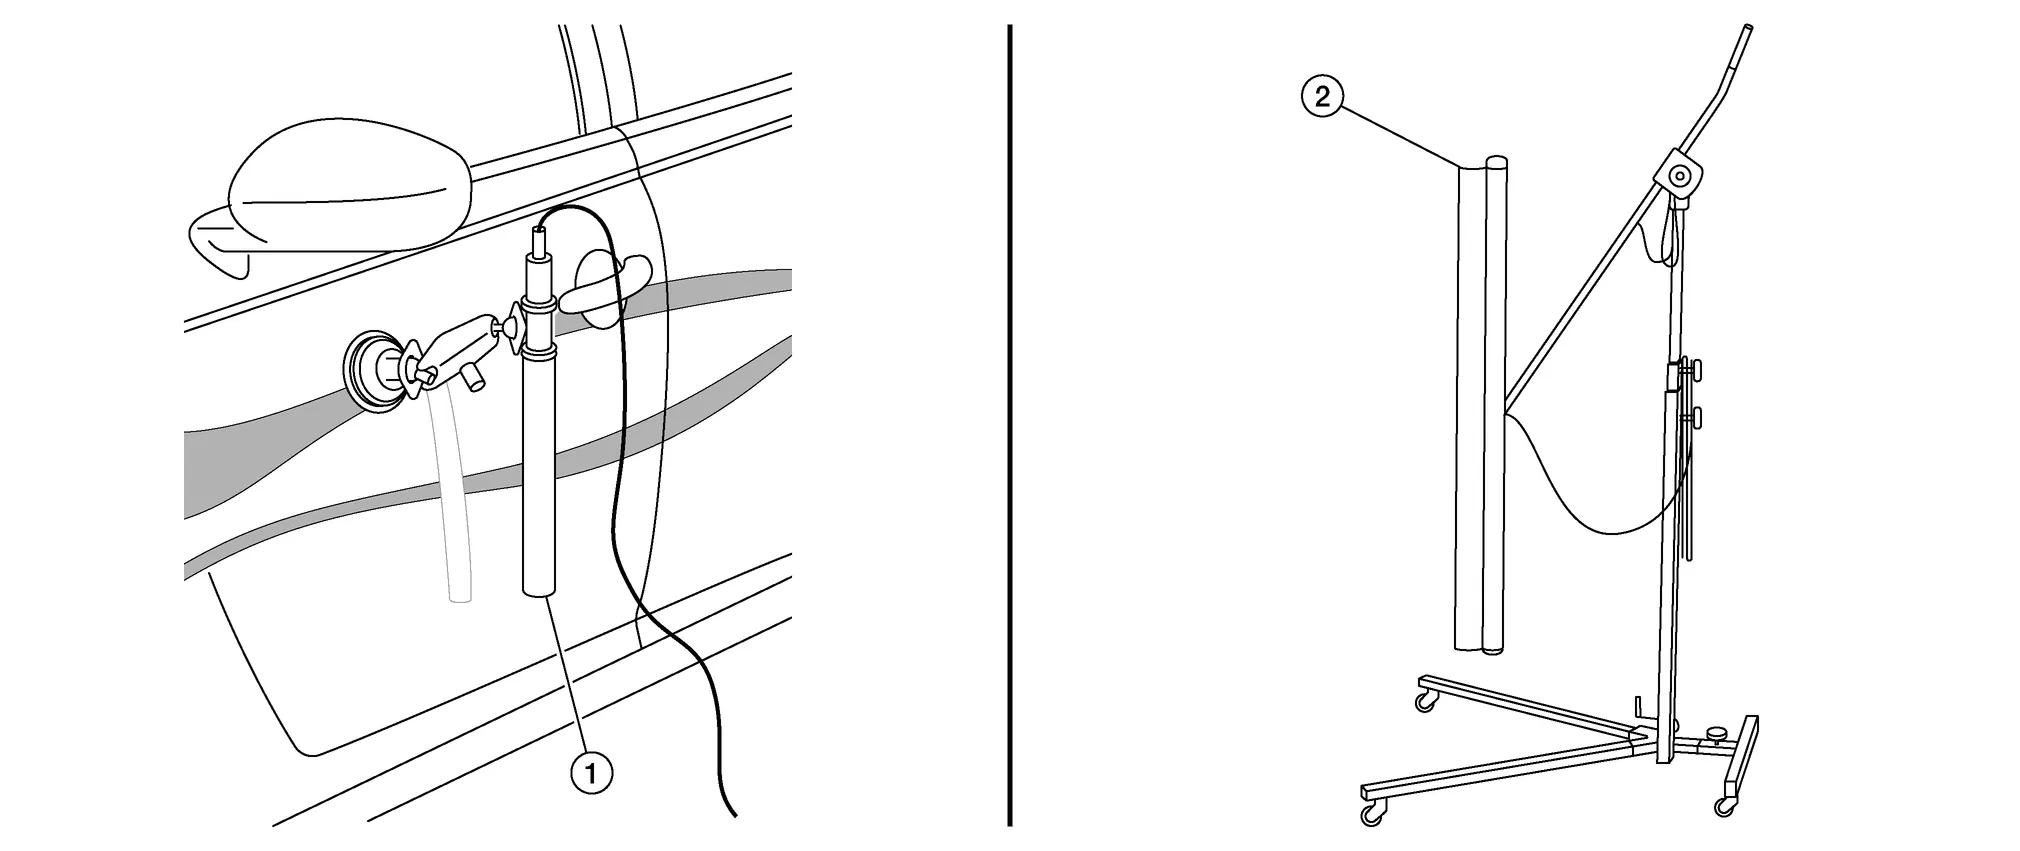
| Luce piccola (1) | Luce grande (2) | ||
| Vantaggio | Svantaggio | Vantaggio | Svantaggio |
|
|
|
|
La maggior parte dei professionisti utilizza una luce grande grazie ai suoi numerosi vantaggi.
Posizione della luce: 3 punti
Vi sono diversi aspetti da considerare nella configurazione della luce. Questo è il principale punto critico per i principianti. Sembra facile, ma non lo è. Esaminiamo tre aspetti della configurazione, fondamentali per il successo di una riparazione corretta.
Distanza (angolo)
I principianti spesso posizionano la luce troppo vicina.
Non esiste una distanza precisa per il posizionamento. Durante una riparazione la luce deve essere sempre posizionata a due distanze. Prima vicina, per vedere meglio l'attrezzo e per poter vedere all'interno dell'ammaccatura. Tuttavia, se l'ammaccatura è troppo profonda o estesa, il centro del danno potrebbe non essere visibile nel riflesso della luce.
Distanza normale: prima posizione
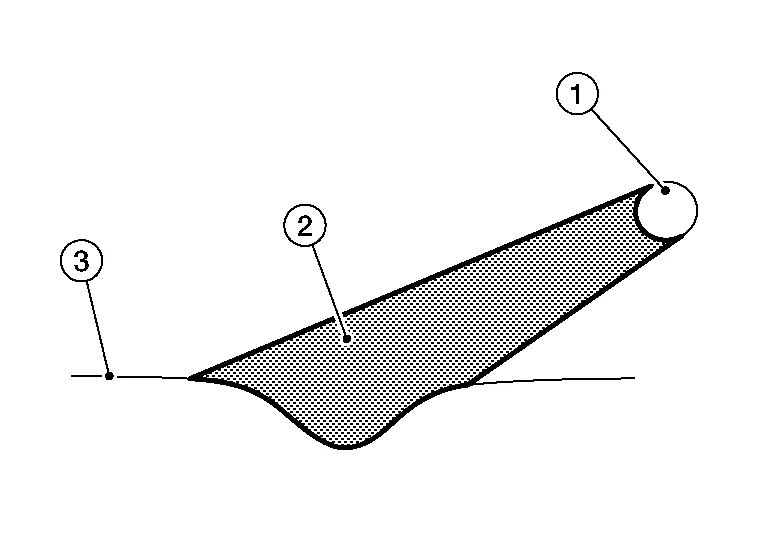
- :Sorgente luminosa
- :Luce
- :Superficie
Distanza di finitura: seconda posizione per la finitura
Nelle fasi di finitura della riparazione la luce deve essere spostata alla distanza indicata, poiché in questo modo le piccole imperfezioni e l'area generale risultano molto più visibili.
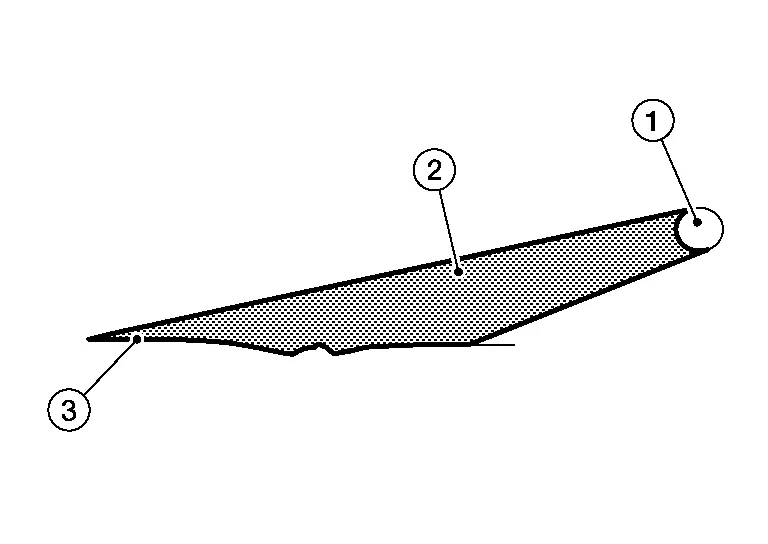
- :Sorgente luminosa
- :Luce
- :Superficie
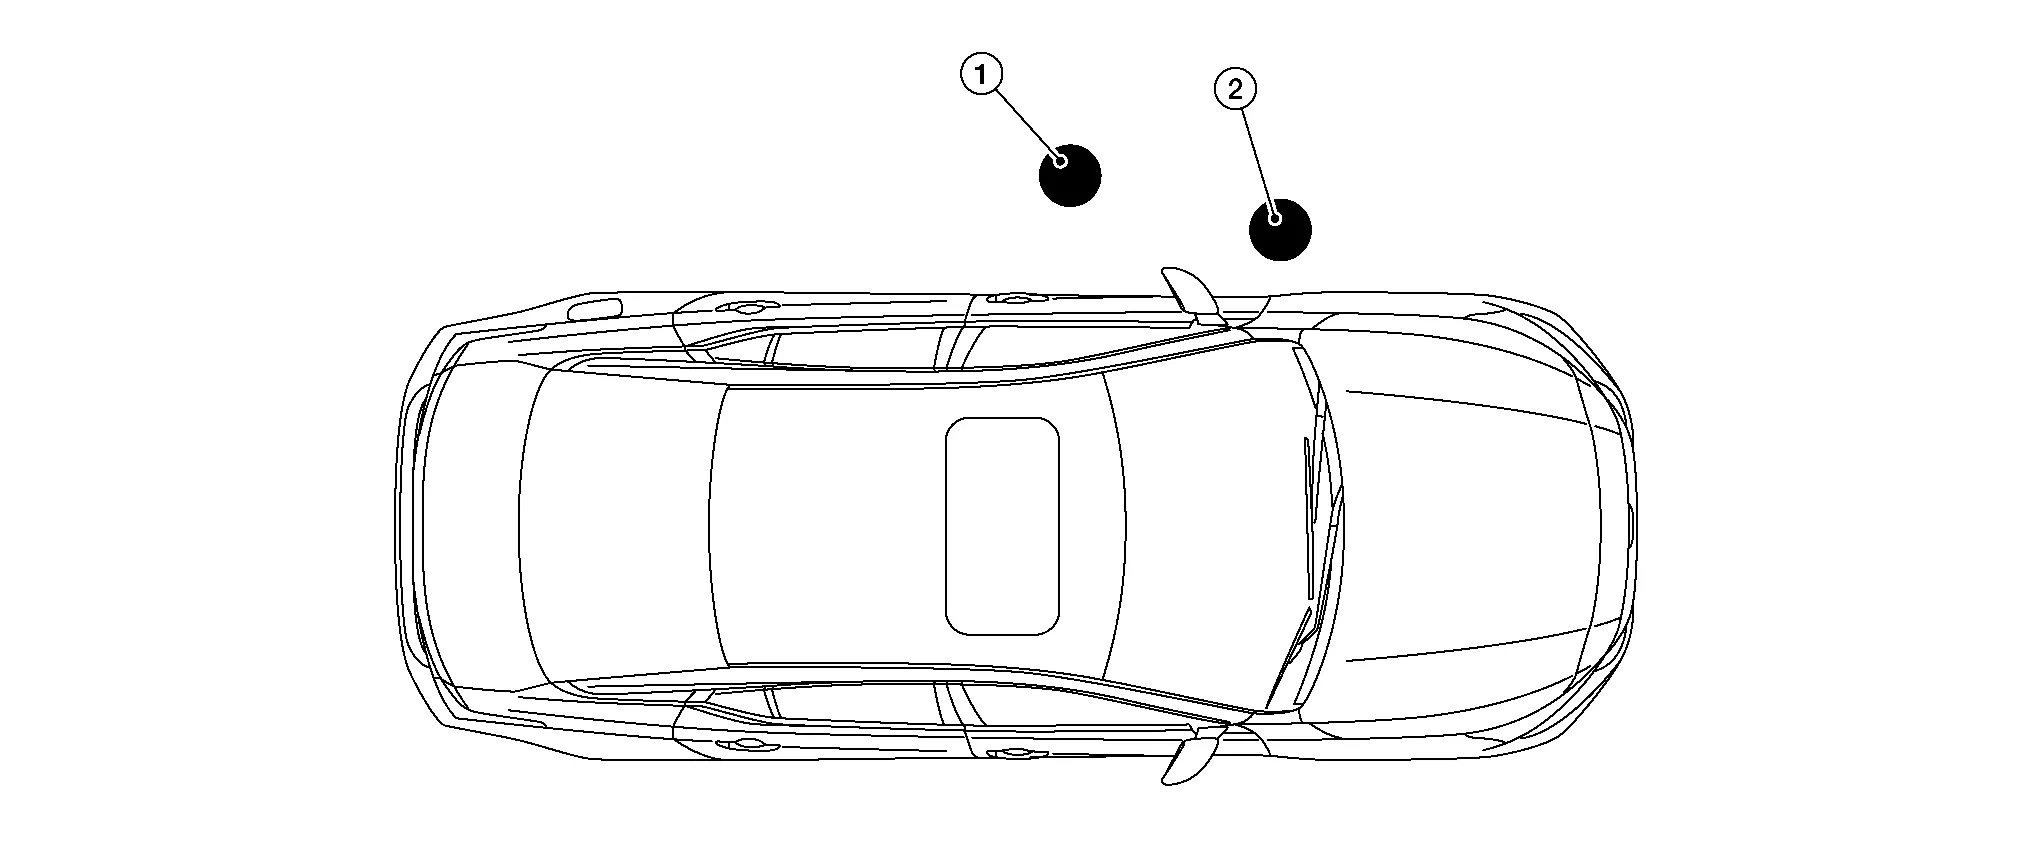
- :Posizione normale o iniziale
- :Posizione di finitura
Posizione della luce parallela
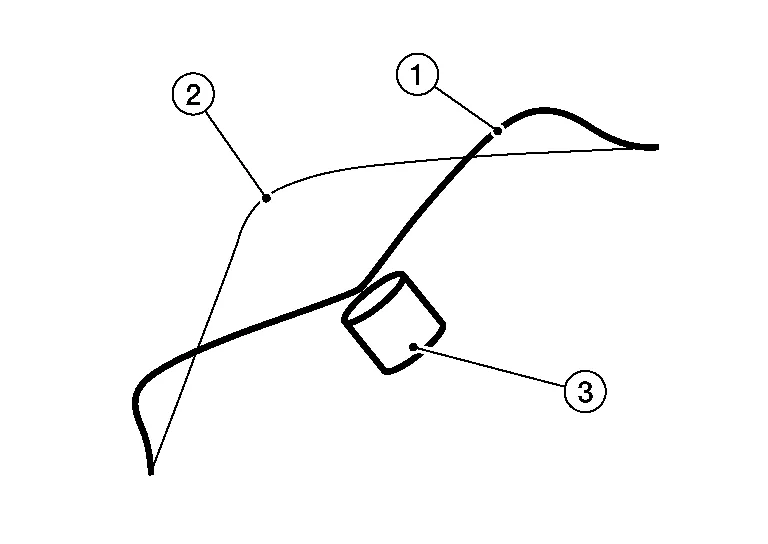
Assicurarsi sempre che la luce (1) sia parallela alla superficie (2) da riparare.
Superficie superiore o piana
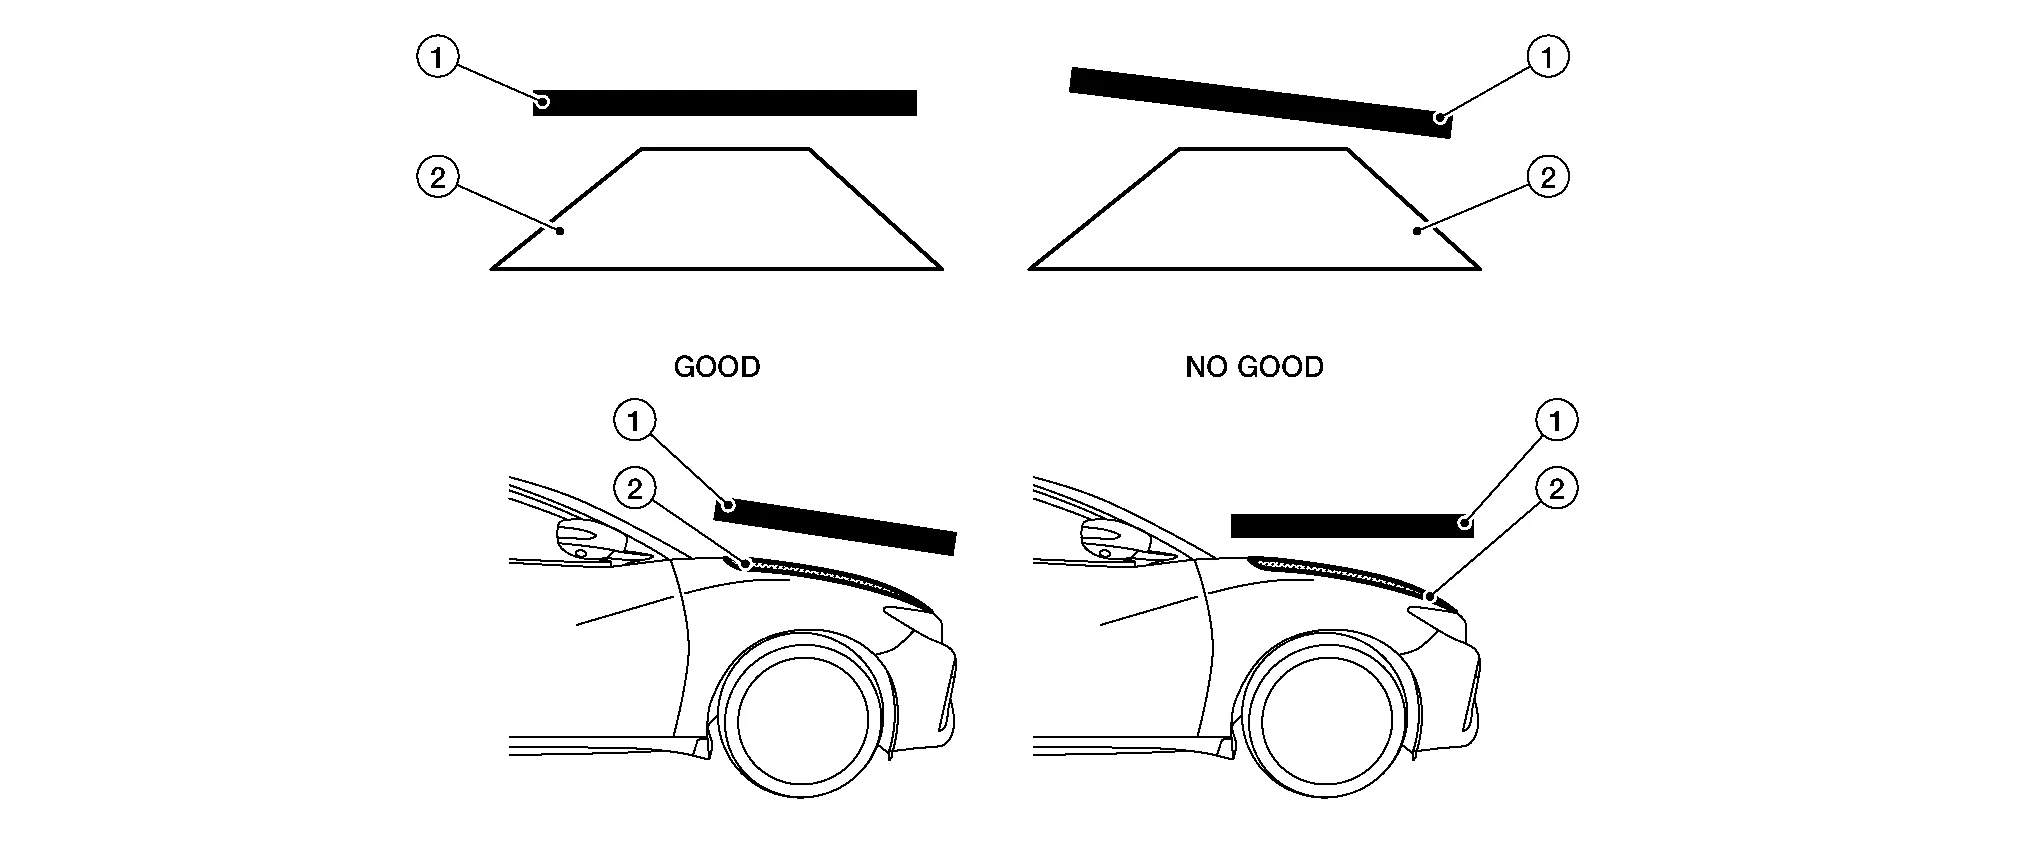
Superficie laterale o curva
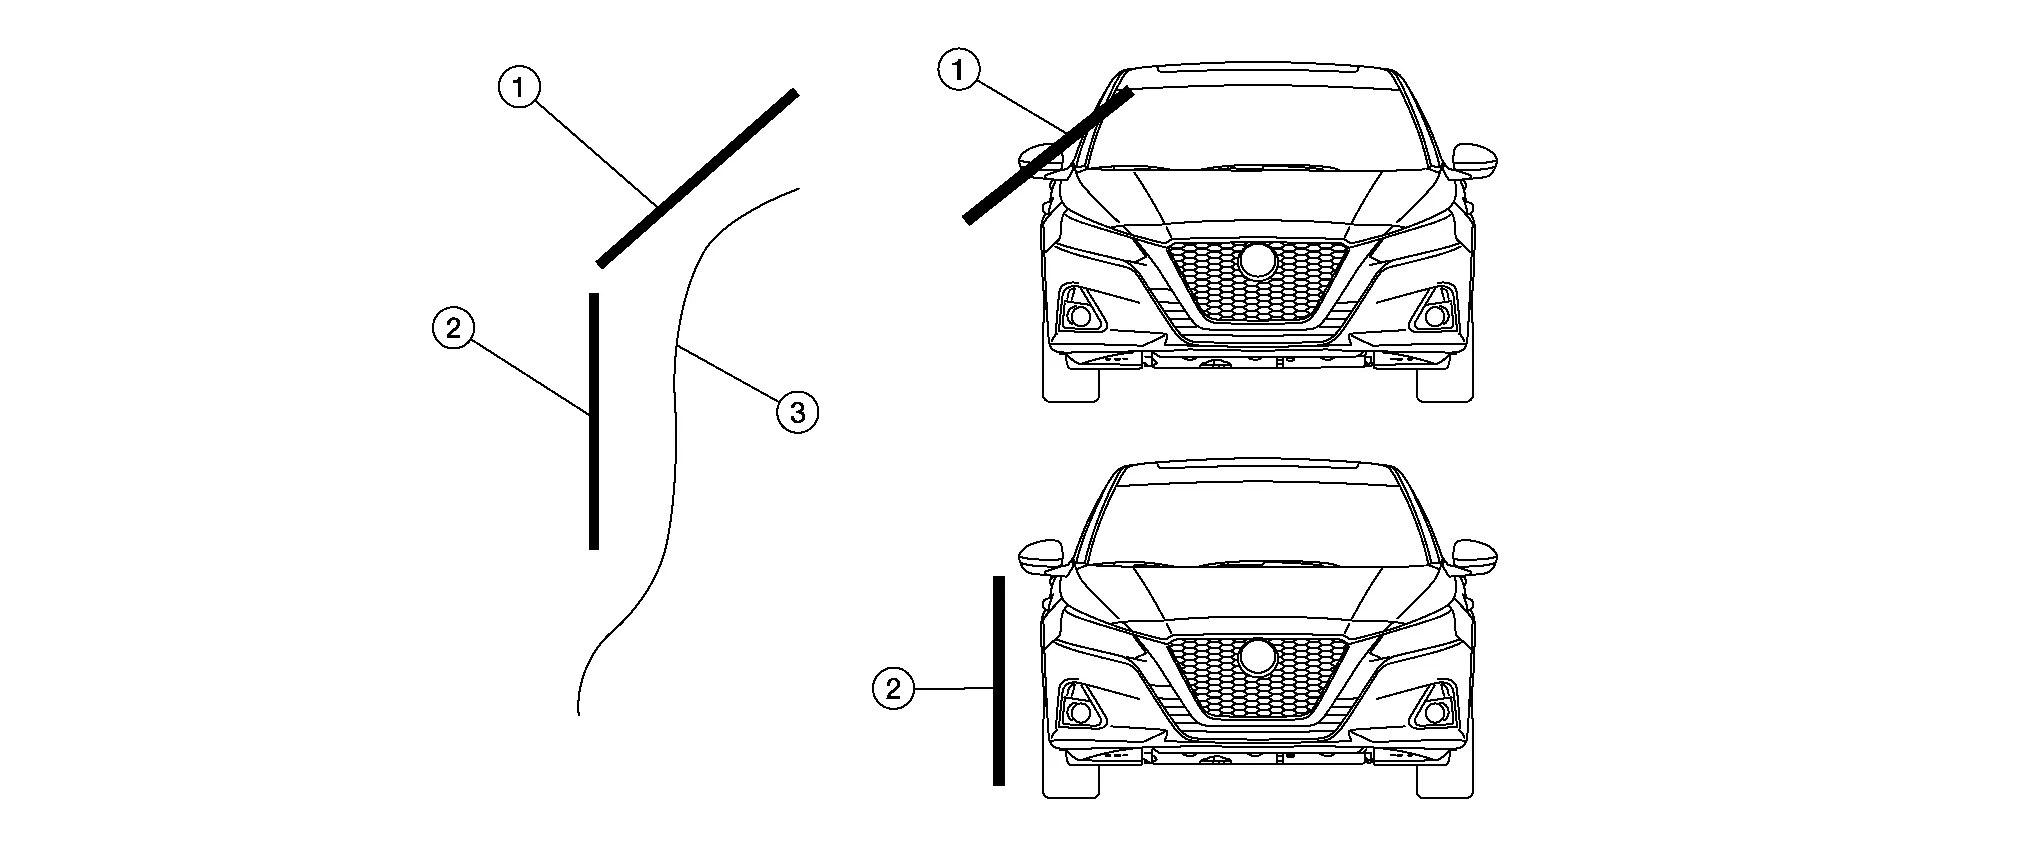
- :Sorgente luminosa su superficie curva
- :Sorgente luminosa su superficie laterale
- :Superficie
È ideale se il sistema di illuminazione utilizzato può essere regolato facilmente per adattarsi al profilo della carrozzeria.
Considerare in quale direzione il metallo è piegato.
Se il pannello o l'area è piano, non importa da quale direzione si ripara l'ammaccatura.
Ma se il pannello (1) o l'area è piegato, è importante lavorare perpendicolarmente alla piega. Il motivo è che, guardando dal lato anteriore, l'ammaccatura (2) non può essere vista bene nella sua dimensione reale.
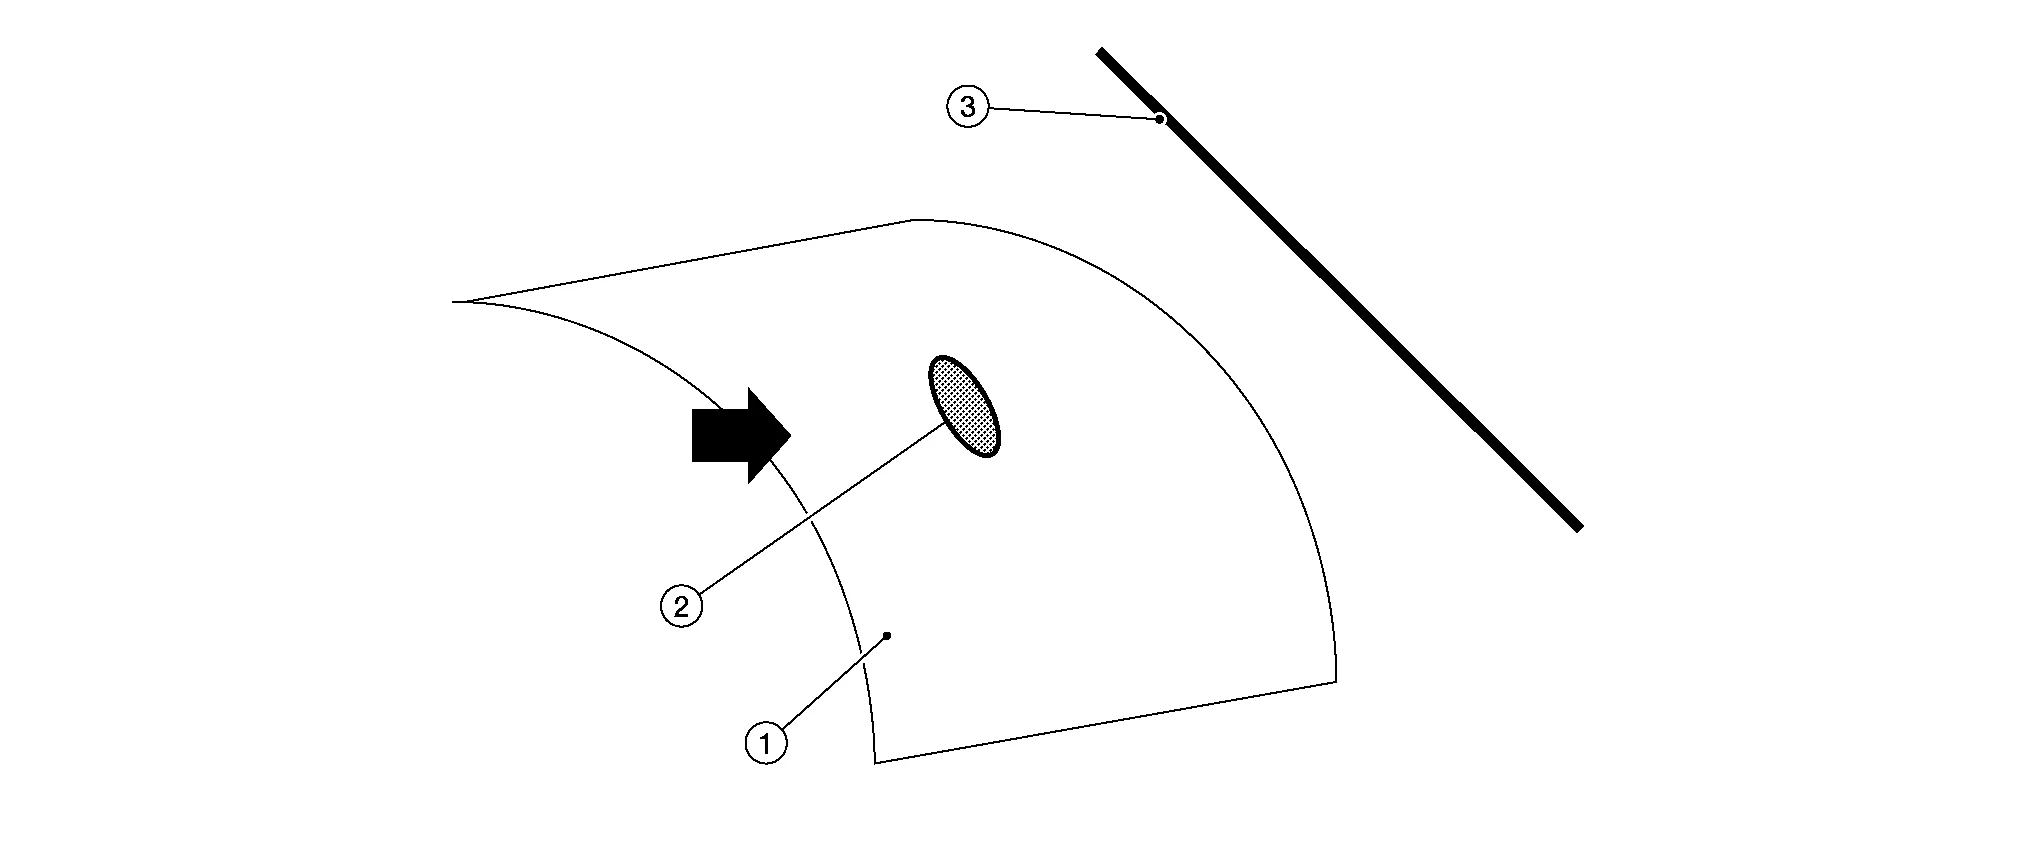
- :Sorgente luminosa
Posizione della luce incrociata
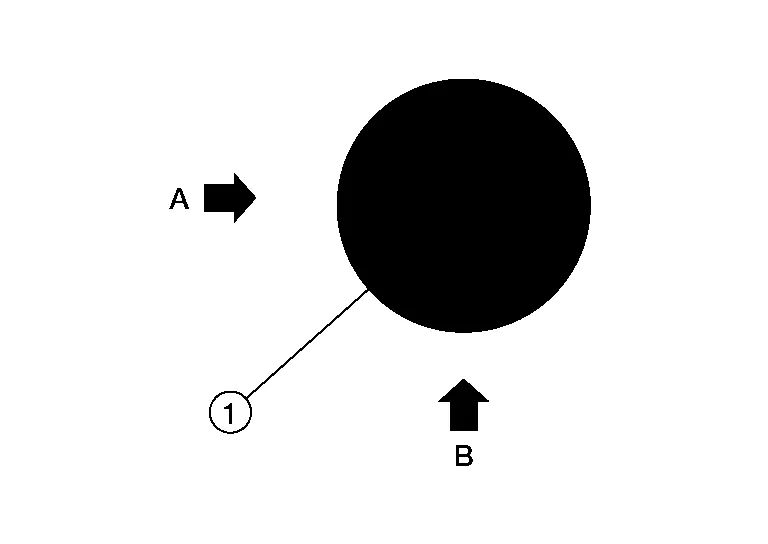
È sempre importante lavorare l'ammaccatura (1) da due angolazioni (A e B). Ciò vale soprattutto per i pannelli superiori come cofano, tetto e portellone. Il motivo è che l'ammaccatura non può essere vista completamente da un solo lato. Pertanto si lavora prima da un lato. Di norma ciò si fa con la luce posizionata ad angolo normale (A), correggendo l'ammaccatura fino all'80%. Poi si passa all'angolo (B), idealmente di 90°, e si completa l'ammaccatura dall'altro lato, mantenendo la luce a distanza.
Gli attrezzi per la riparazione senza verniciatura delle ammaccature sono martelli, cucchiai, spalle e punzoni. Di seguito sono descritti alcuni attrezzi manuali diffusi per la riparazione senza verniciatura e i relativi esempi di applicazione.
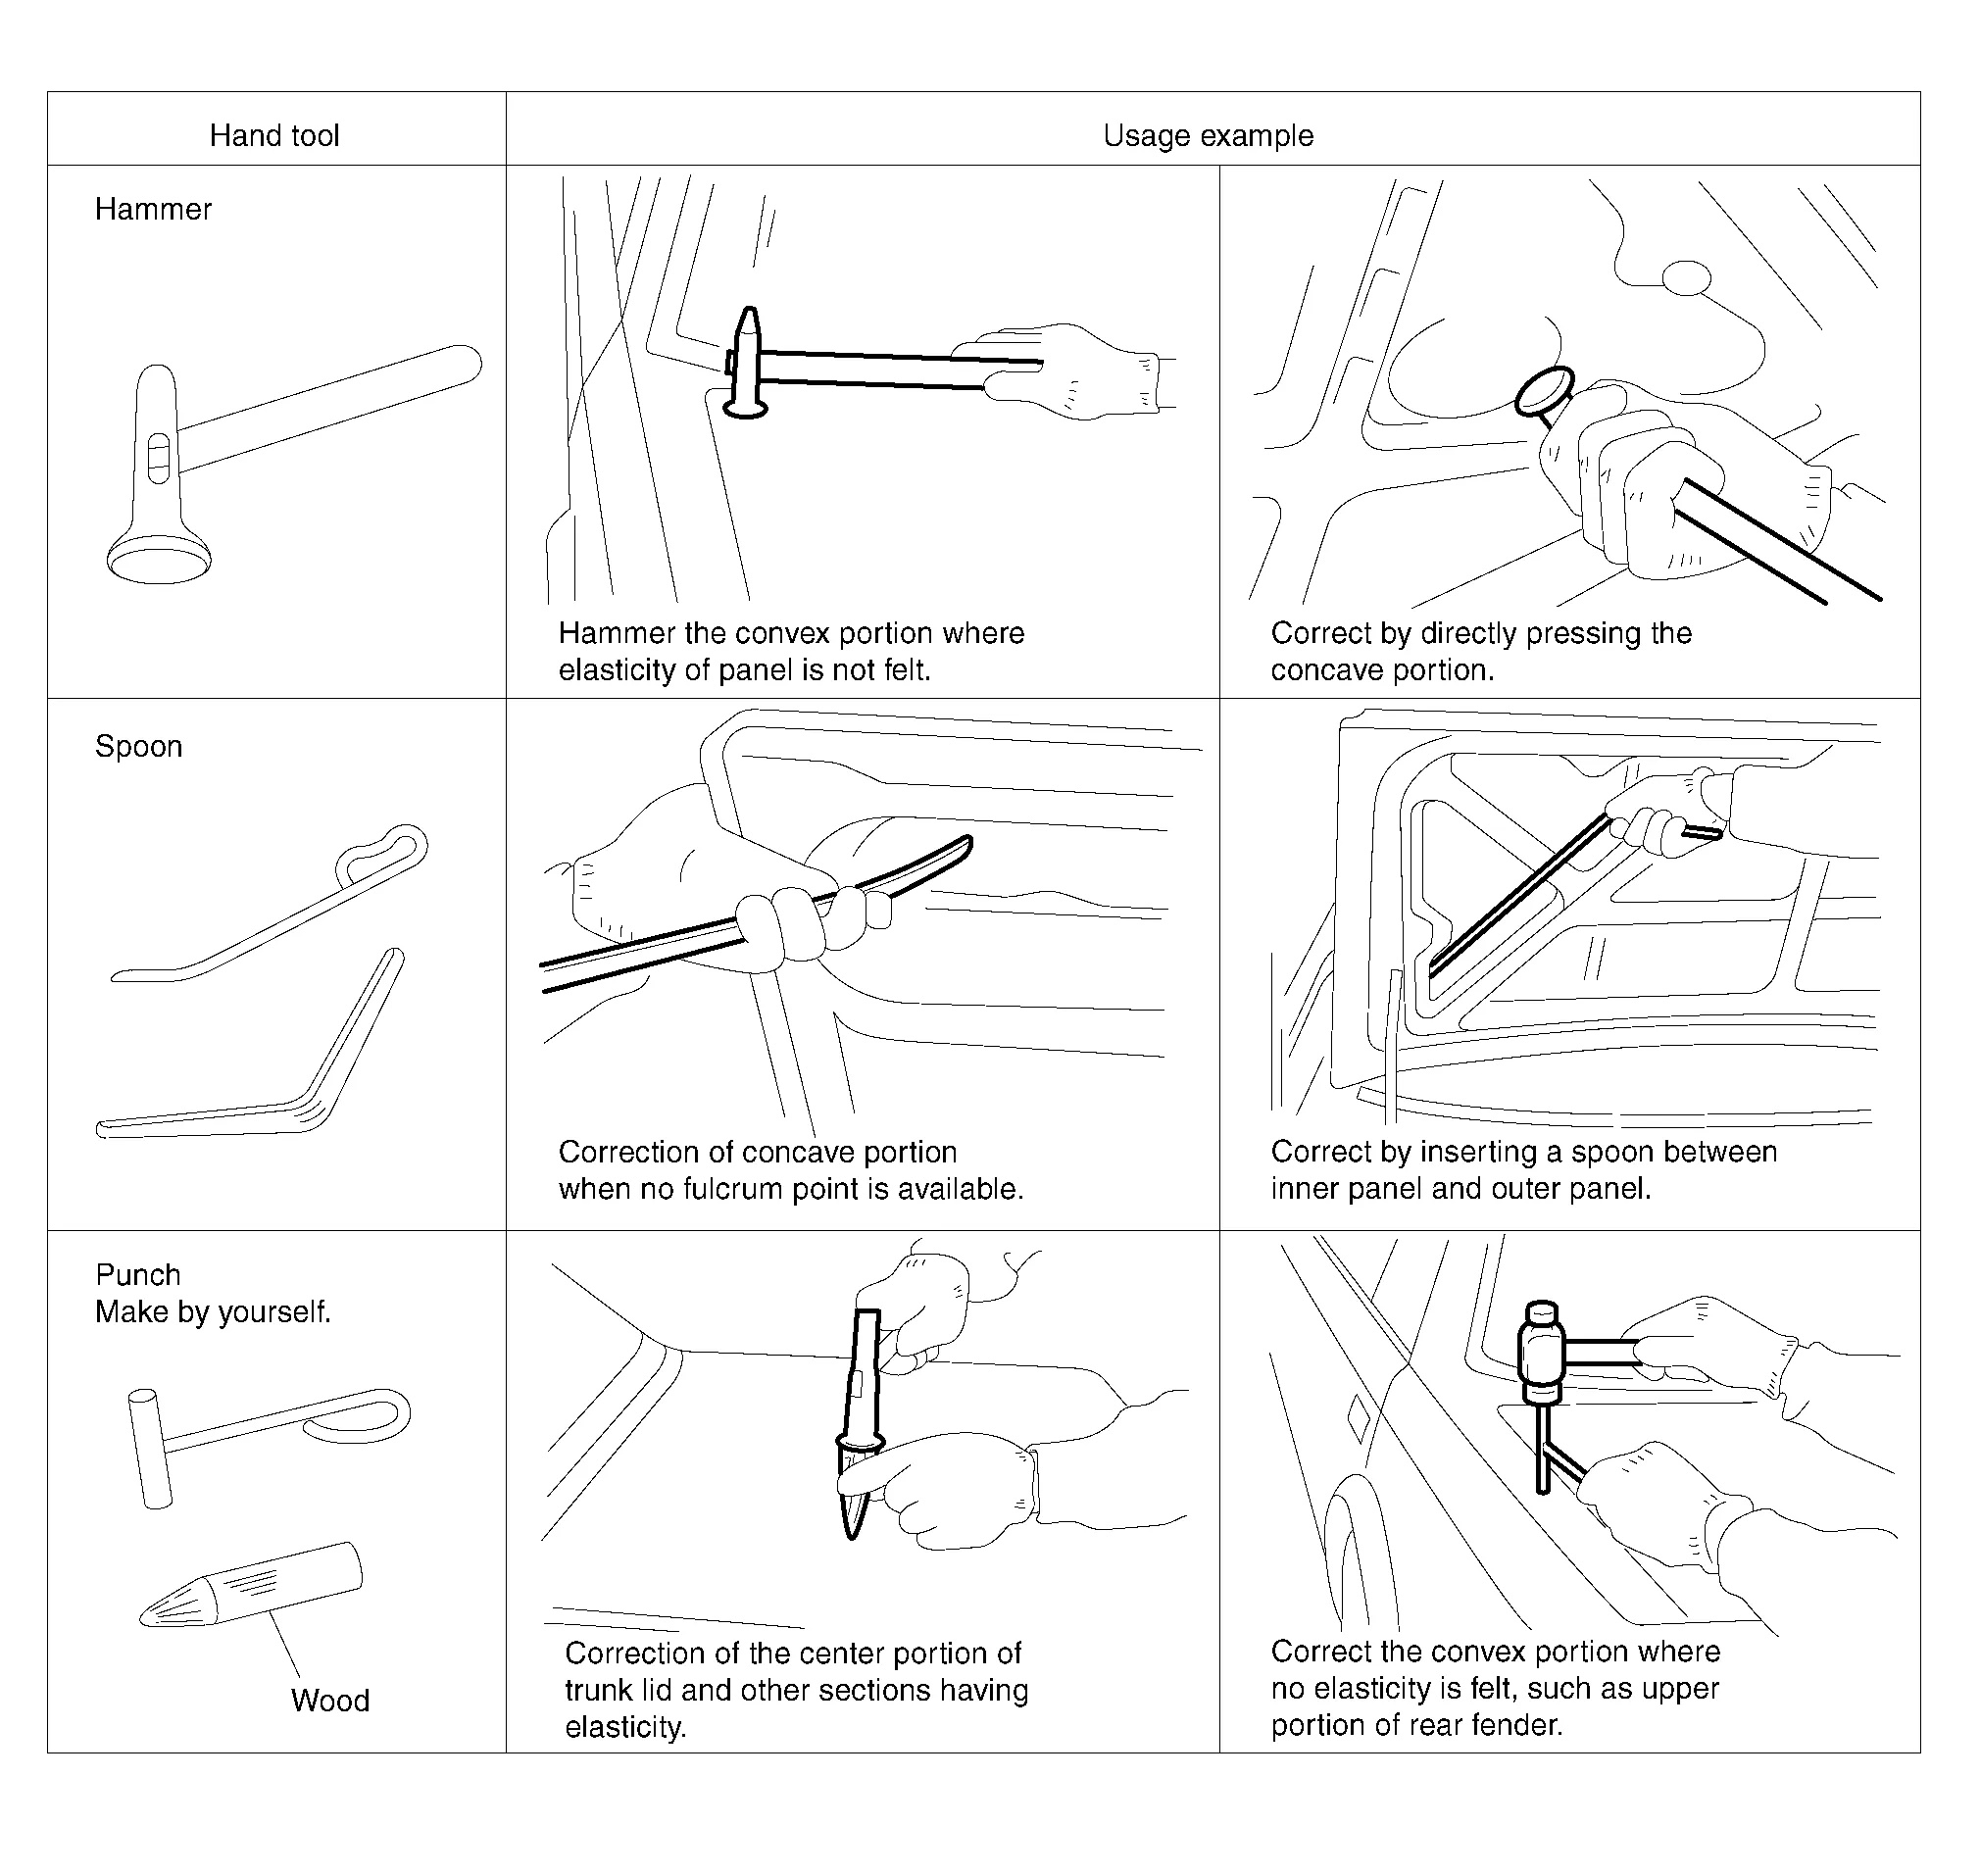
Scegliere gli attrezzi adatti per riparare il pannello.
Vengono utilizzati tre attrezzi di base: leve, sistema a colla e Hotbox. La scelta dell'attrezzo dipende dall'accessibilità del danno e dal livello di esperienza del tecnico.
| Leve (riparazione senza verniciatura delle ammaccature) | Sistema a colla | Hotbox | |
| Accessibilità | 95% (longherone del tetto) | 30% | 10% |
| Esperienza | 6 mesi | 2 giorni | ½ giorno |
| Formazione/pratica | 2 giorni (6 mesi di pratica) | ½ giorno | ½ giorno |
Aree difficili da riparare dalle ammaccature
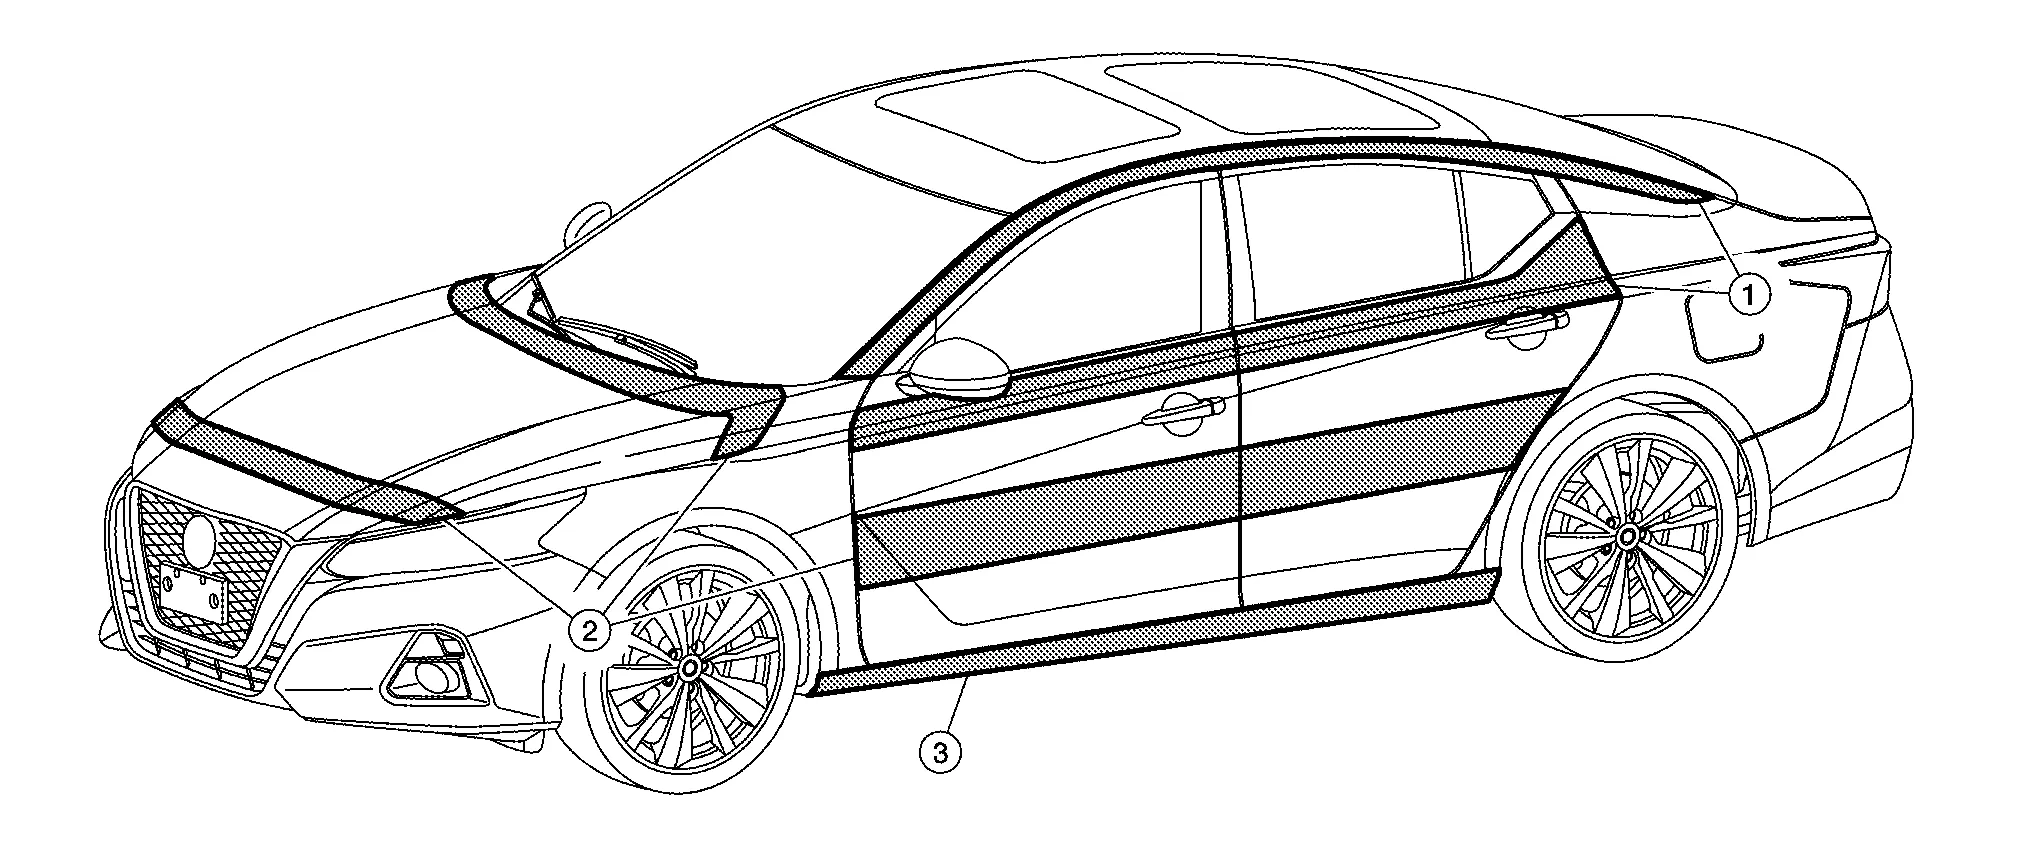
| Indice | Spiegazione |
| 1 | Quest'area è difficile da riparare a causa dell'accessibilità. Spesso è necessario usare la colla o l'Hotbox e, nel caso di ammaccature acute, il metodo è limitato. |
| 2 | Quest'area è difficile a causa dei rinforzi. Può essere riparata con la PDR, ma spesso il rinforzo è di ostacolo. |
| 3 | Quest'area è difficile da riparare anche a causa del doppio rinforzo nel longherone. Nella maggior parte dei casi questa area viene riparata con il sistema a colla. |
Leve
Le leve (1) vengono utilizzate nelle aree aperte, come cofani, tetti e anche pannelli laterali privi di rinforzi.
Leve standard
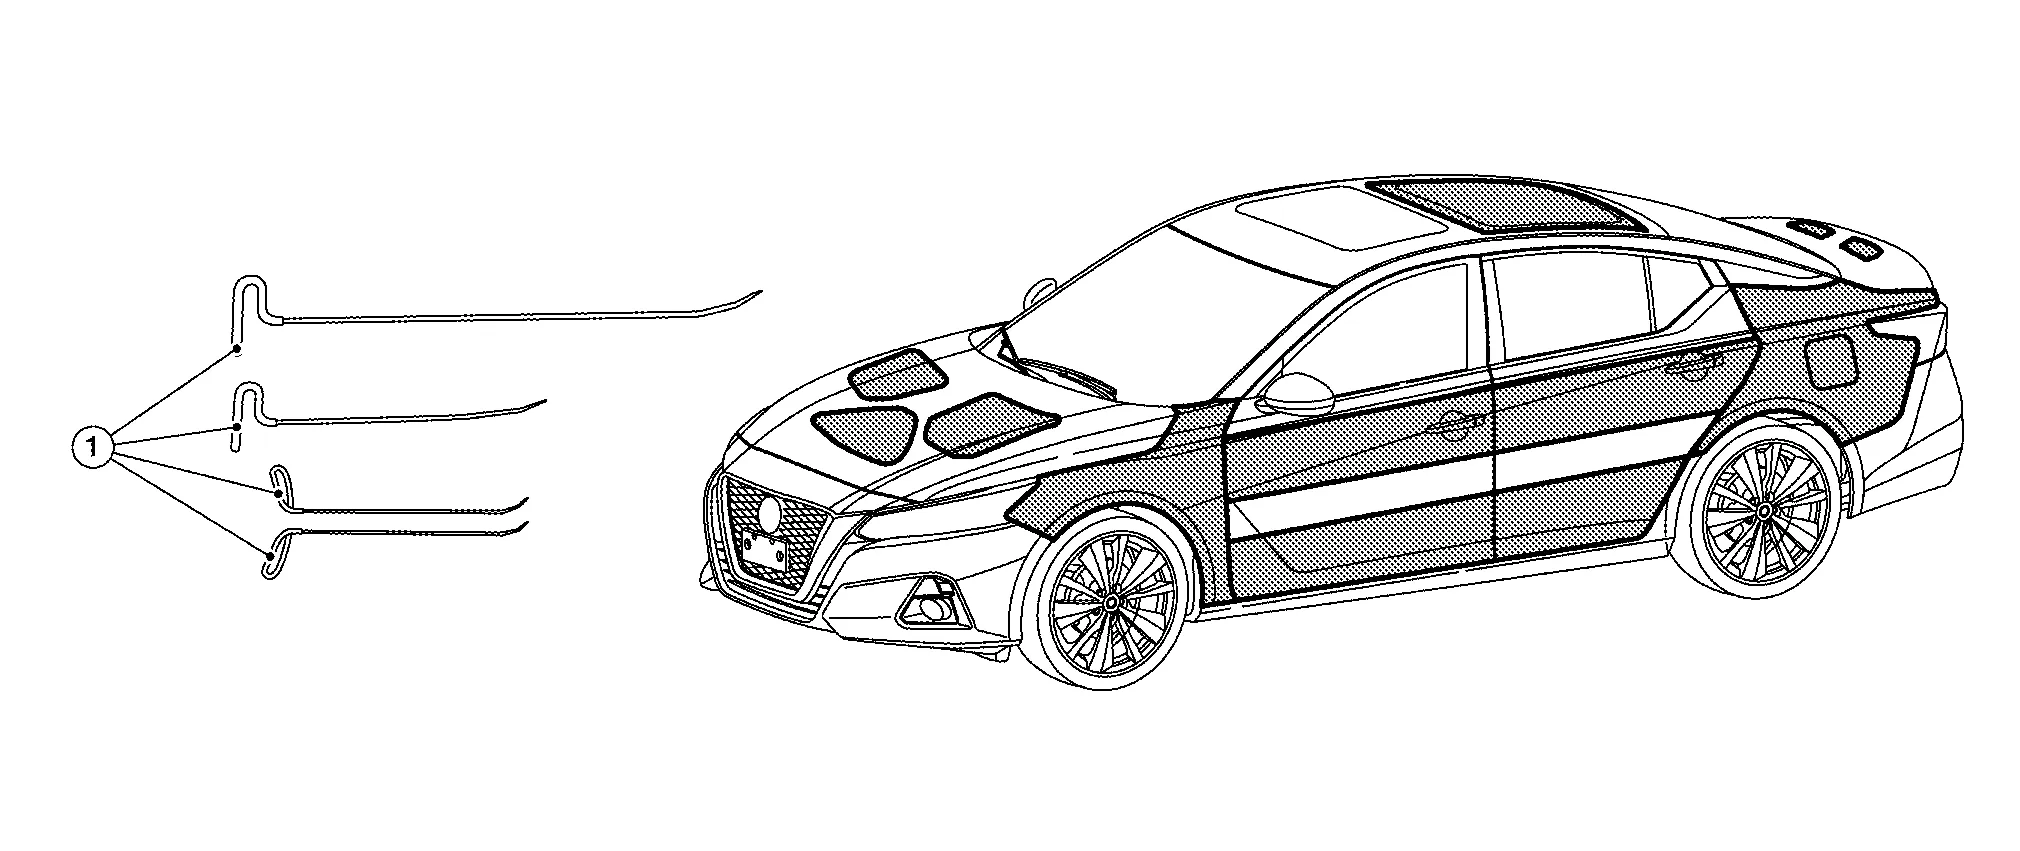
Oltre a queste ci sono utensili misti, come gli utensili a gancio.
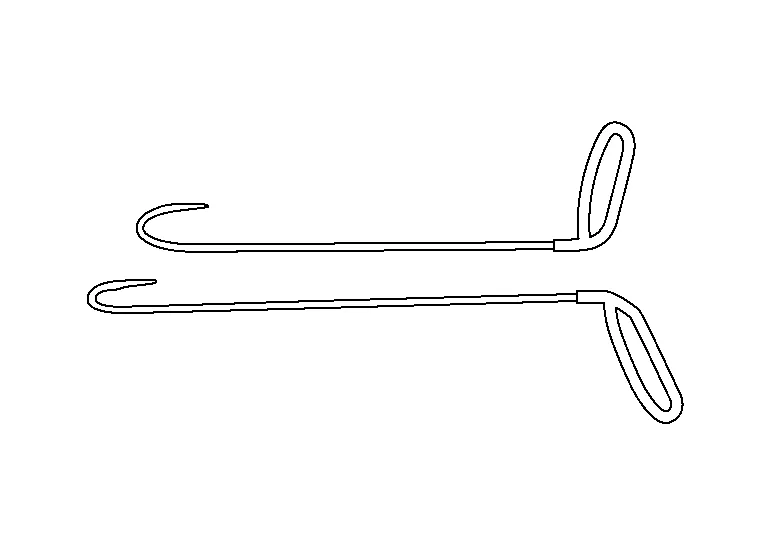
Ci sono inoltre utensili a leva speciali con diverse punte.

Utensili a filo
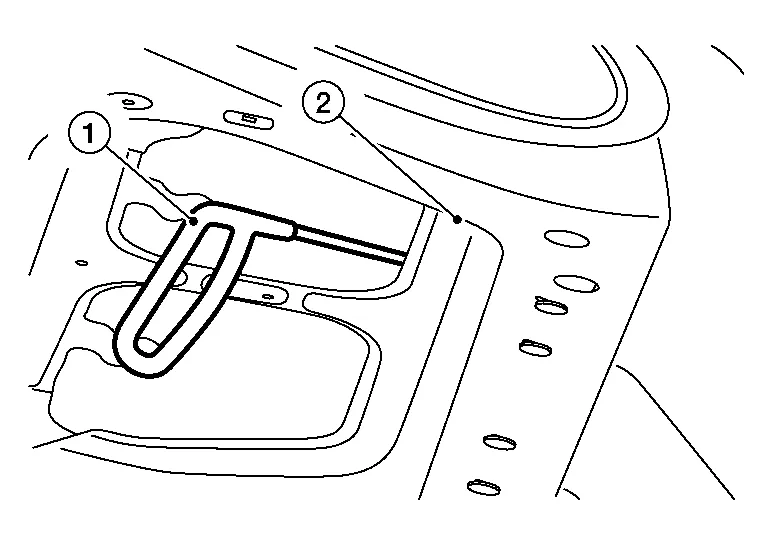
Gli utensili a filo (1) vengono utilizzati in aree non raggiungibili con gli utensili a leva. Questo avviene soprattutto dietro i rinforzi o in spazi ristretti.
Fili standard
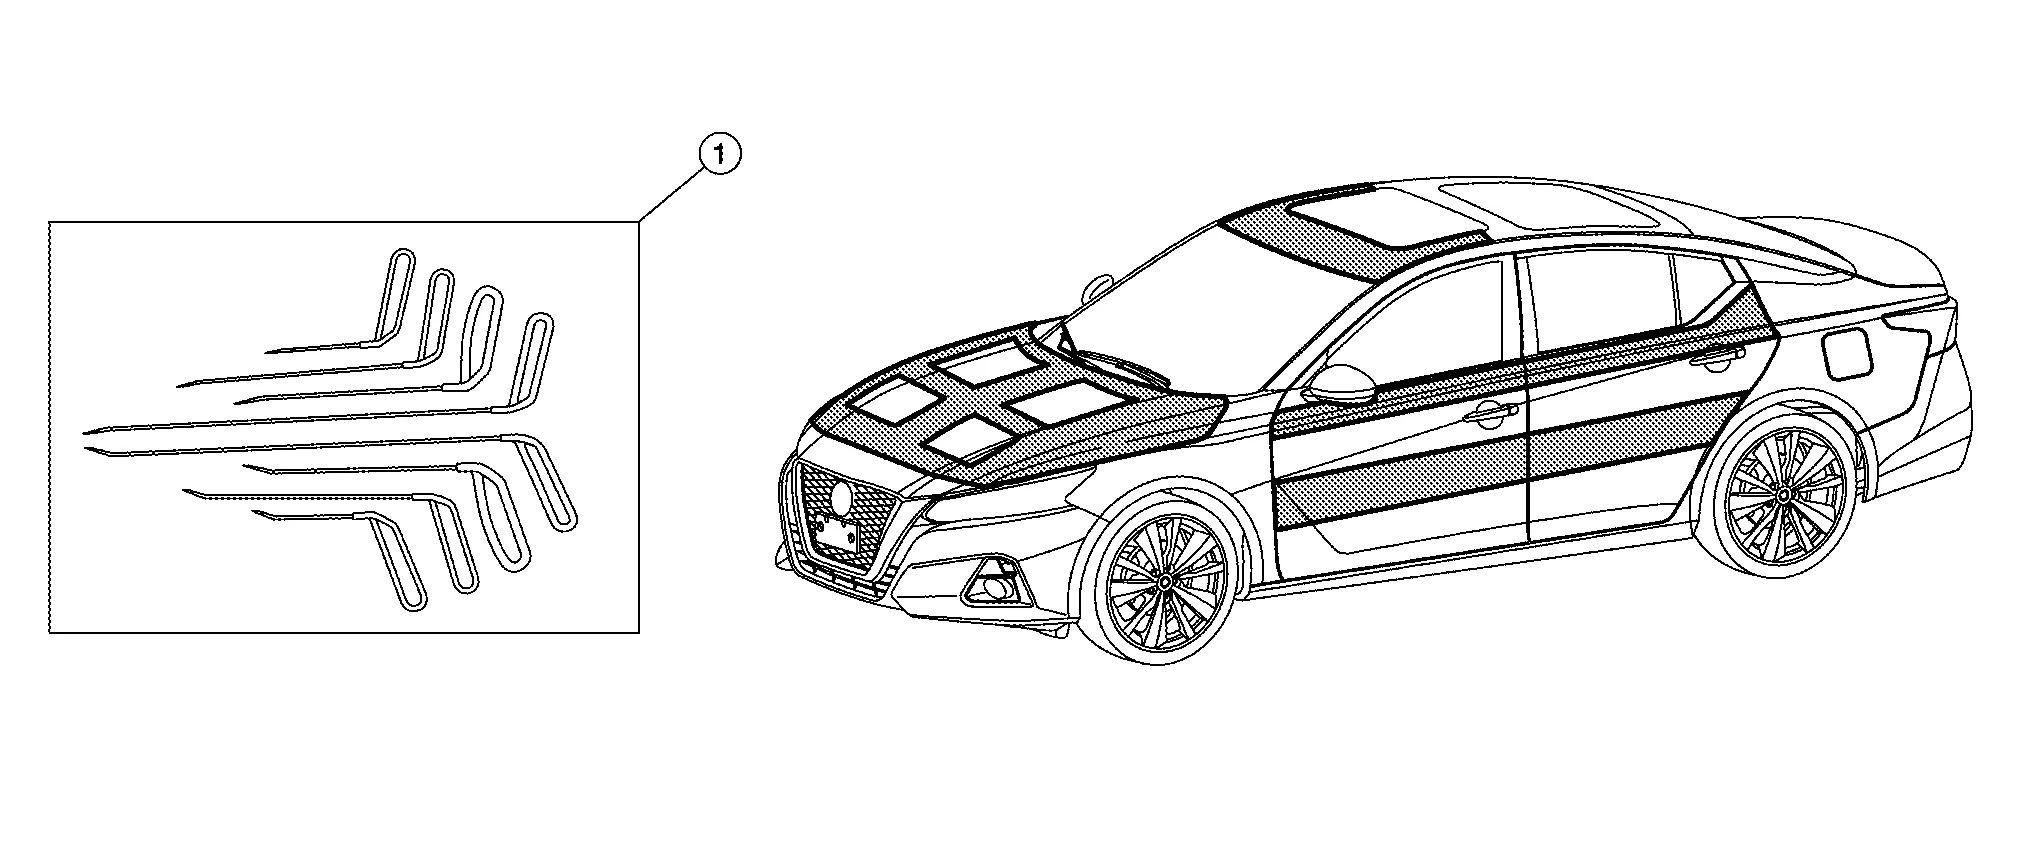
Fili lunghi
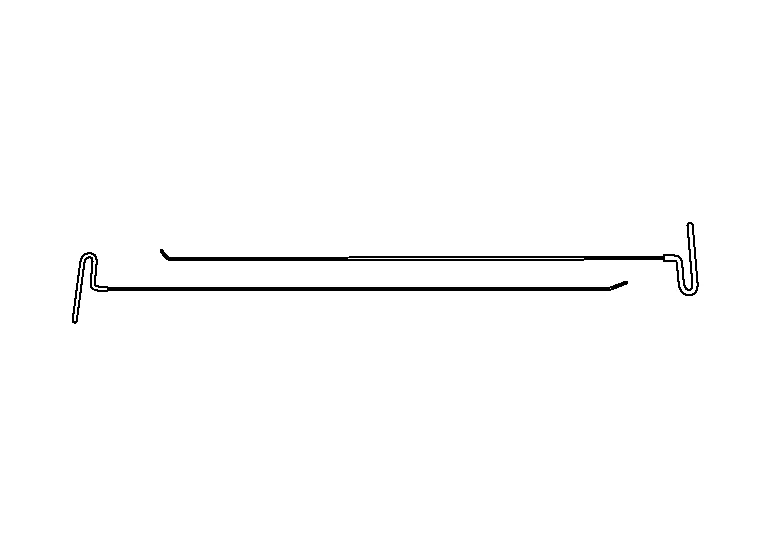
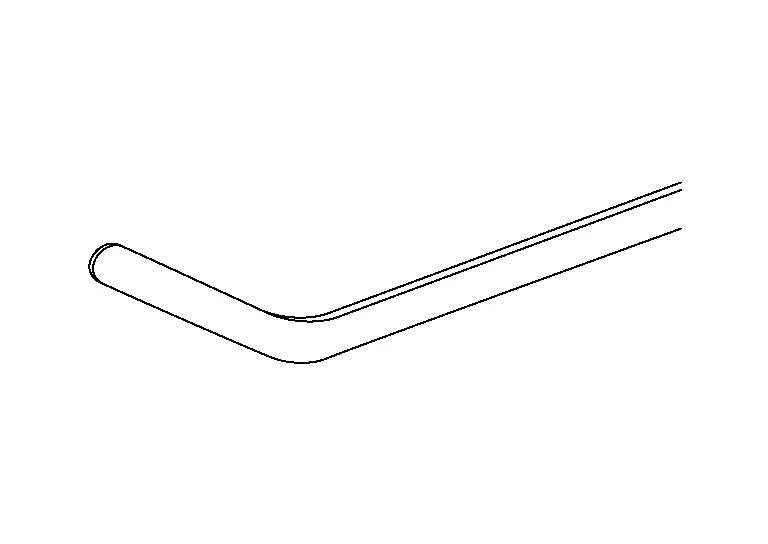
Punte degli utensili a filo
La maggior parte delle punte degli utensili a filo è molto simile a causa della costruzione. L'area di contatto è di circa 1 mm. Per renderla più morbida, si utilizza spesso del nastro adesivo.
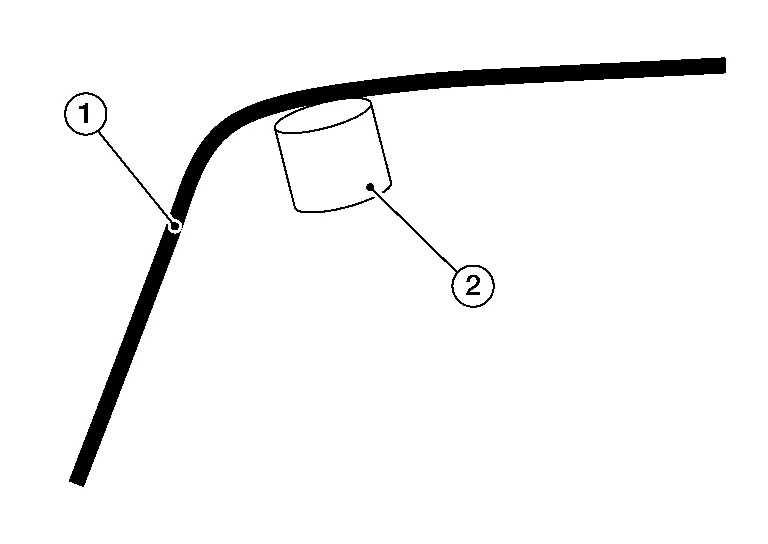
Un altro punto importante è la sagomatura lungo l'asta (1) dell'utensile. Essa facilita notevolmente l'accesso dietro i rinforzi (2).
(1) CORREZIONE DI PANNELLO CONCAVO CON CUCCHIAI
I pannelli convessi possono essere riparati con martello e punzone. I pannelli concavi possono essere riparati con un cucchiaio se sono soddisfatte le seguenti condizioni:
Il cucchiaio deve poter essere inserito dietro al pannello concavo. Una struttura chiusa o un pannello accoppiato non possono essere riparati.
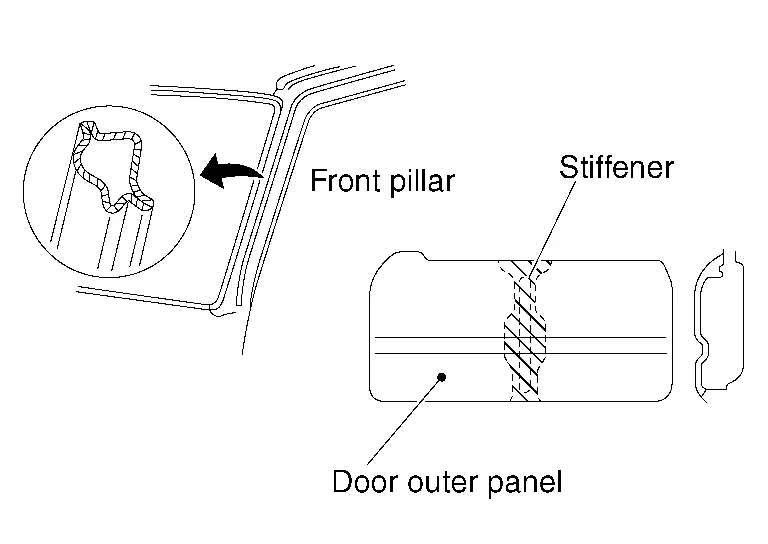
Deve essere consentito l'uso dell'azione a leva.

Se la porzione di pannello circostante può essere utilizzata per appoggiare il cucchiaio come leva, l'area concava può essere riparata. In caso contrario, la forza correttiva non può essere trasmessa alla porzione desiderata.
La porzione concava deve essere visibile dall'esterno.
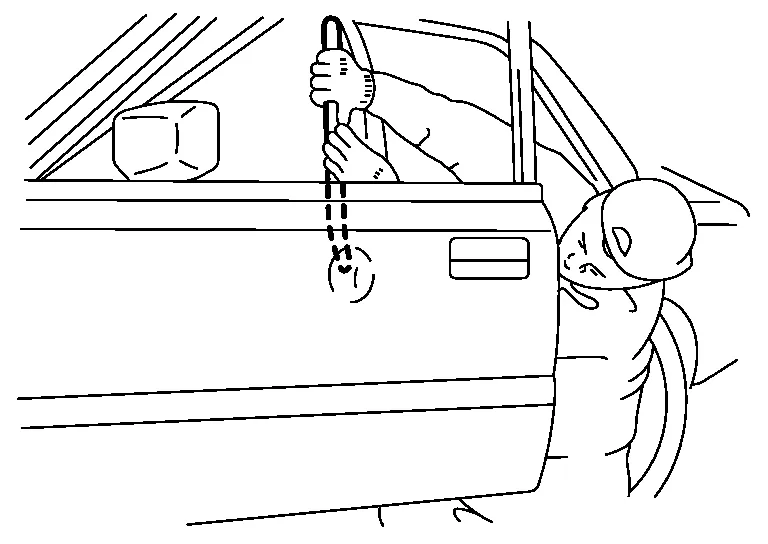
Questo lavoro viene eseguito visivamente, e le ammaccature in aree nascoste non possono essere riparate.
(2) PUNTI CHIAVE NELLA RIPARAZIONE SENZA VERNICIATURA DELLE AMMACCATURE
Riparazione di danni di grandi dimensioni:
Soprattutto nel caso di ammaccature grandi o di ammaccature su metallo con forma piegata, il danno ha creato una cresta.
Ciò significa che il metallo è stato spinto lateralmente e deformato. Per prima cosa, estrarre una parte del centro (50%). Individuare la cresta e colpirla per ribassarla. Quindi estrarre di nuovo il danno. A seconda del danno, questa operazione va ripetuta più volte, alternando estrazione e ribassamento della cresta.
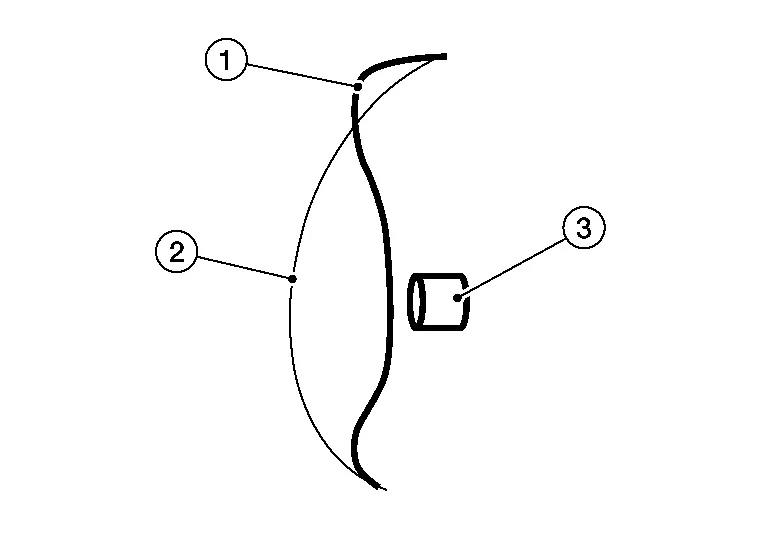
- :Danno originale
- :Distanza di trazione finale
- :Utensile
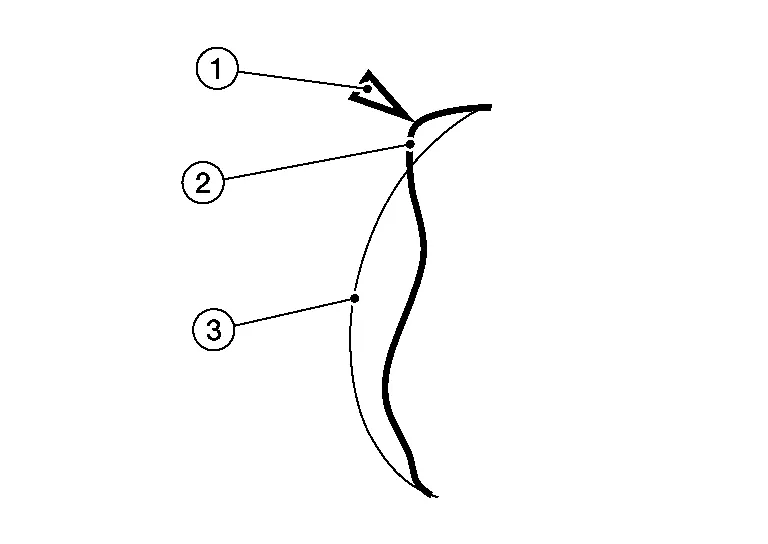
- :Ribassare la cresta
- :Danno originale
- :Distanza di trazione finale
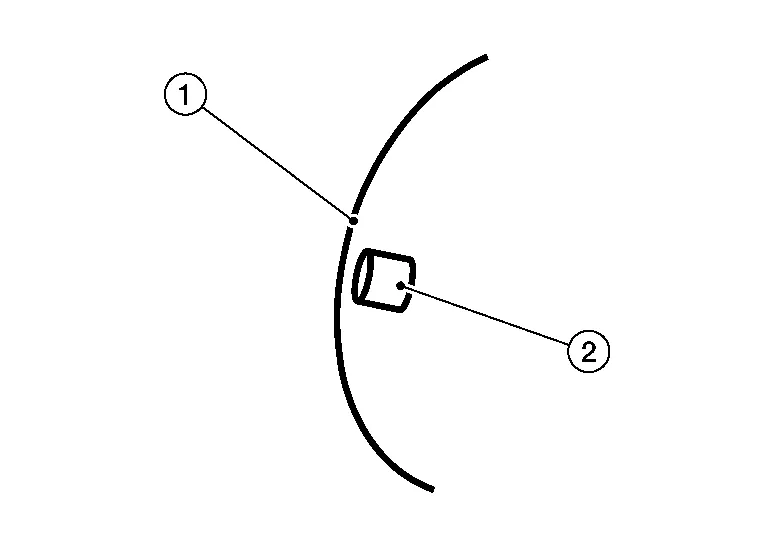
- :Distanza di trazione finale
- :Utensile
Riparazione di ammaccature sopra i bordi:
Posizione di partenza (A).
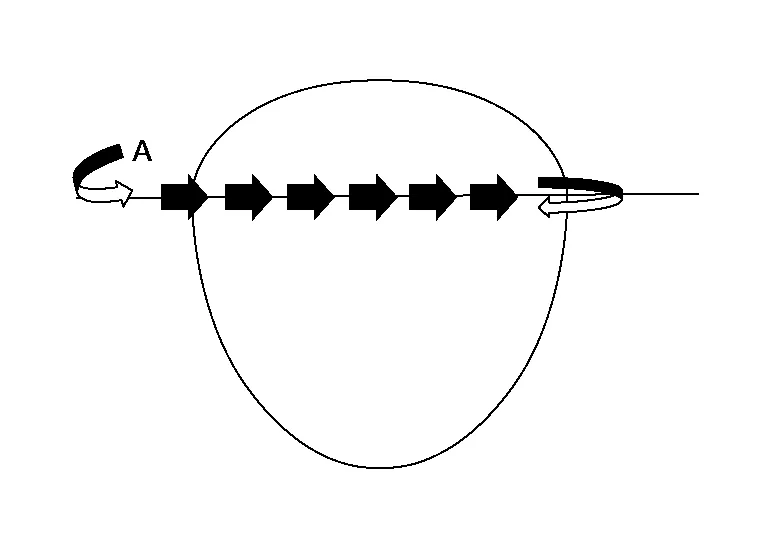
Posizionarsi all'esterno, in area aperta
- :Danno originale
- :Distanza di trazione finale
- :Utensile
Spostarsi verso il bordo
Muoversi lentamente lungo il bordo, avanti e indietro.
Il bordo deve essere sollevato per primo.
Ribassare le creste (1)

- :Danno originale
- :Distanza di trazione finale
Spingere verso l'alto il resto
- :Distanza di trazione finale
- :Utensile
Riparazione di ammaccature a mezzaluna o lontane dai bordi:
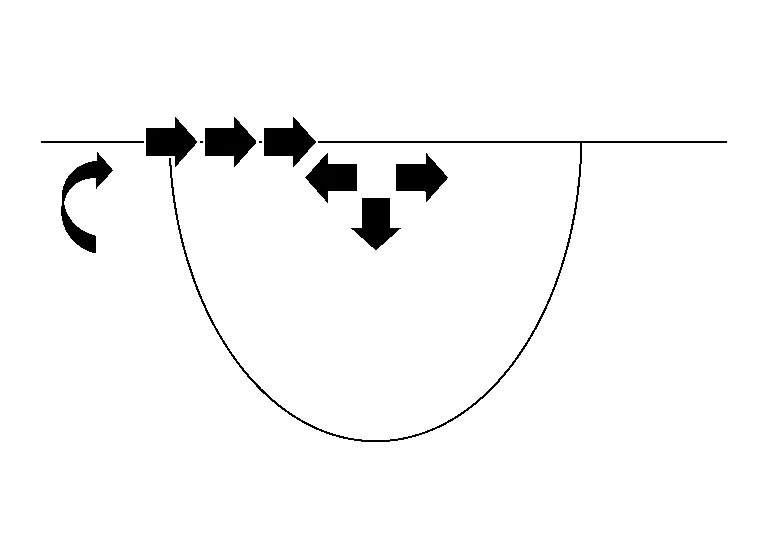
Posizionarsi all'esterno
Spostarsi verso il bordo
Spostarsi verso il centro
Spingere verso l'esterno partendo dal bordo e dal centro
Riparazione di una sezione concava dolcemente arrotondata:

Sollevare gradualmente la porzione concava, iniziando dall'esterno.
Riparazione di una sezione concava piegata bruscamente al centro:
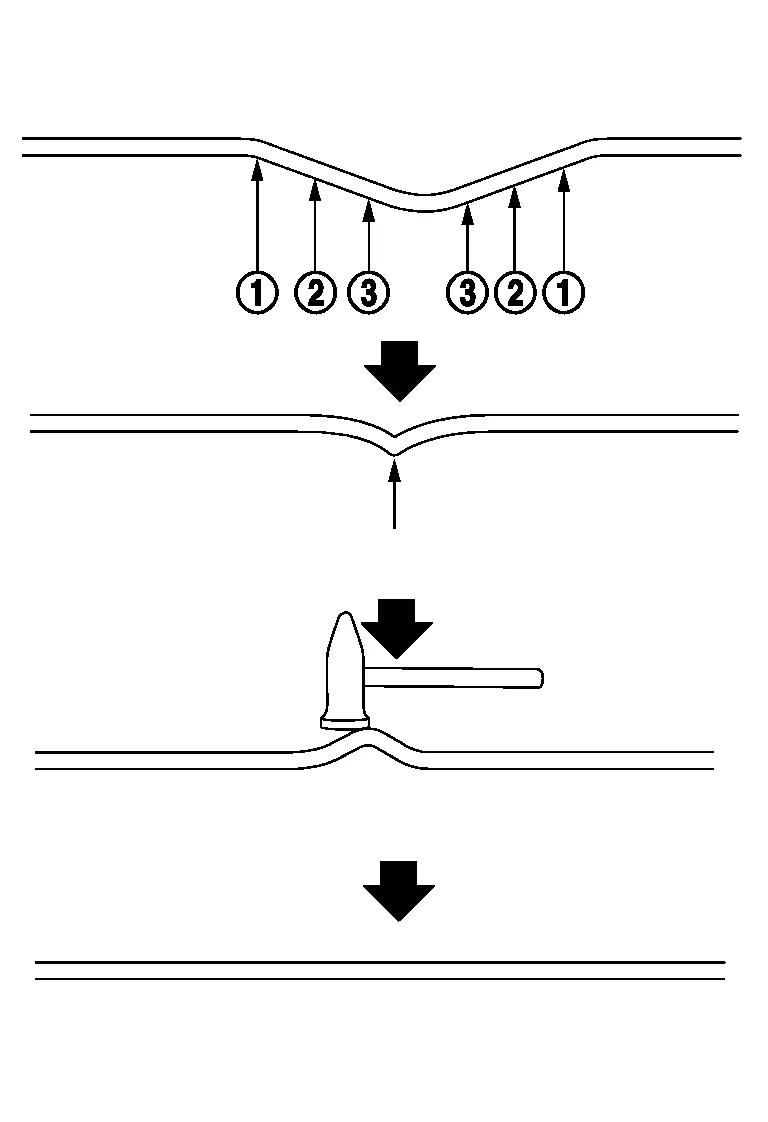
Innanzitutto, sollevare la porzione concava del 60% - 70%, iniziando dall'esterno. Quindi sollevare la parte piegata bruscamente leggermente oltre la superficie circostante del pannello.
Appiattire quindi il punto alto battendo con un martello.
Non cercare di correggere la deformazione del pannello tutta in una volta.
Utilizzare il metodo di riparazione graduale, come sgrossatura → levigatura → finitura.
Dopo la riparazione, controllare visivamente la parte riparata da tutte le direzioni.
(1) LUCIDATURA DI FINITURA DELLA SUPERFICIE CORRETTA
Se la superficie verniciata viene graffiata durante la riparazione, lucidare con pasta abrasiva per eliminare i graffi.
(2) TRATTAMENTO ANTICORROSIVO DEL RETRO DEL PANNELLO
I cucchiai possono causare graffi. Applicare cera anticorrosiva sul retro del pannello.

Utilizzare 3M 8852 Cavity Wax + kit applicatore 3M 8851, o equivalente.
Esame del pannelloLe irregolarità del pannello devono essere esaminate attentamente per verificare se possono essere riparate e per determinare il metodo di riparazione più adatto.
Fare riferimento a "Esame del danno al pannello".
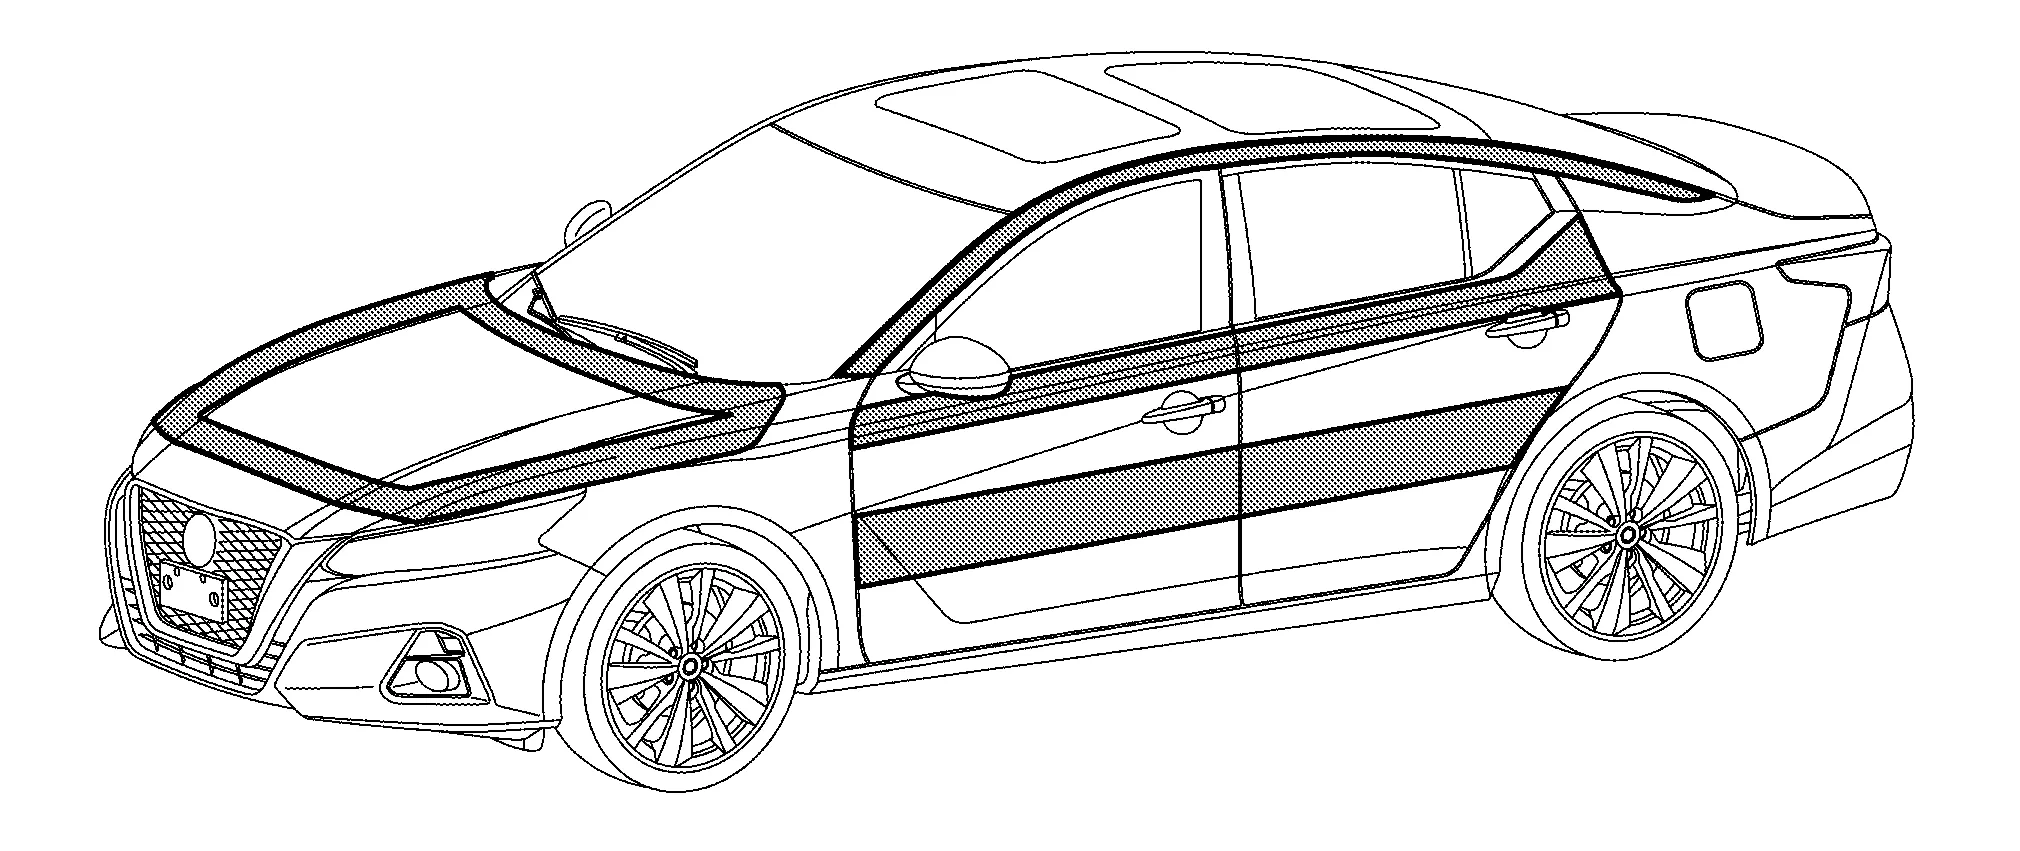
Direzione di lavoro sul veicolo

- Area accessibile principalmente da dietro verso davanti
- Area accessibile principalmente da davanti verso dietro
- Area accessibile principalmente dal basso
Per ogni pannello e per ogni parte generale di un pannello è importante considerare la posizione della luce, la direzione della luce e la direzione di lavoro.
Sistema a collaIl sistema a colla consente di estrarre quando un'area non è facilmente accessibile, come il portapacchi del tetto o la zona sotto i rinforzi. È anche uno dei sistemi più facili da apprendere. Tuttavia, è utilizzato principalmente per ammaccature leggere.
Alcuni fattori influenzano l'estrazione con colla:
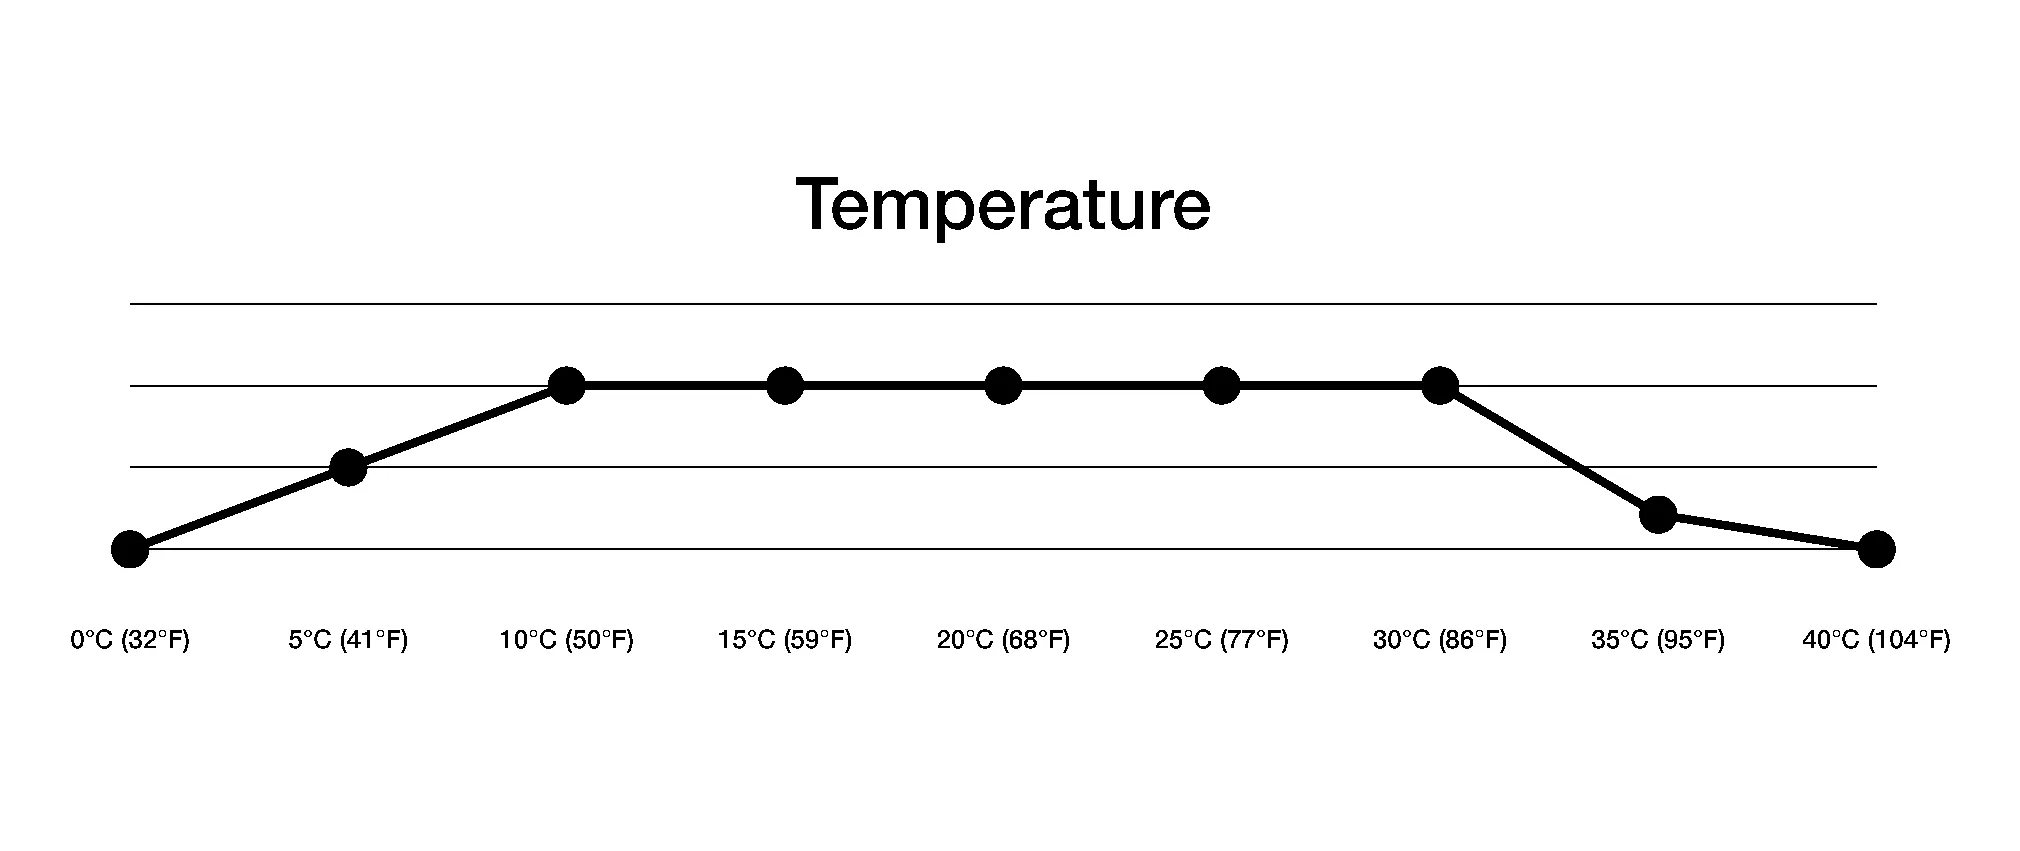
Temperatura
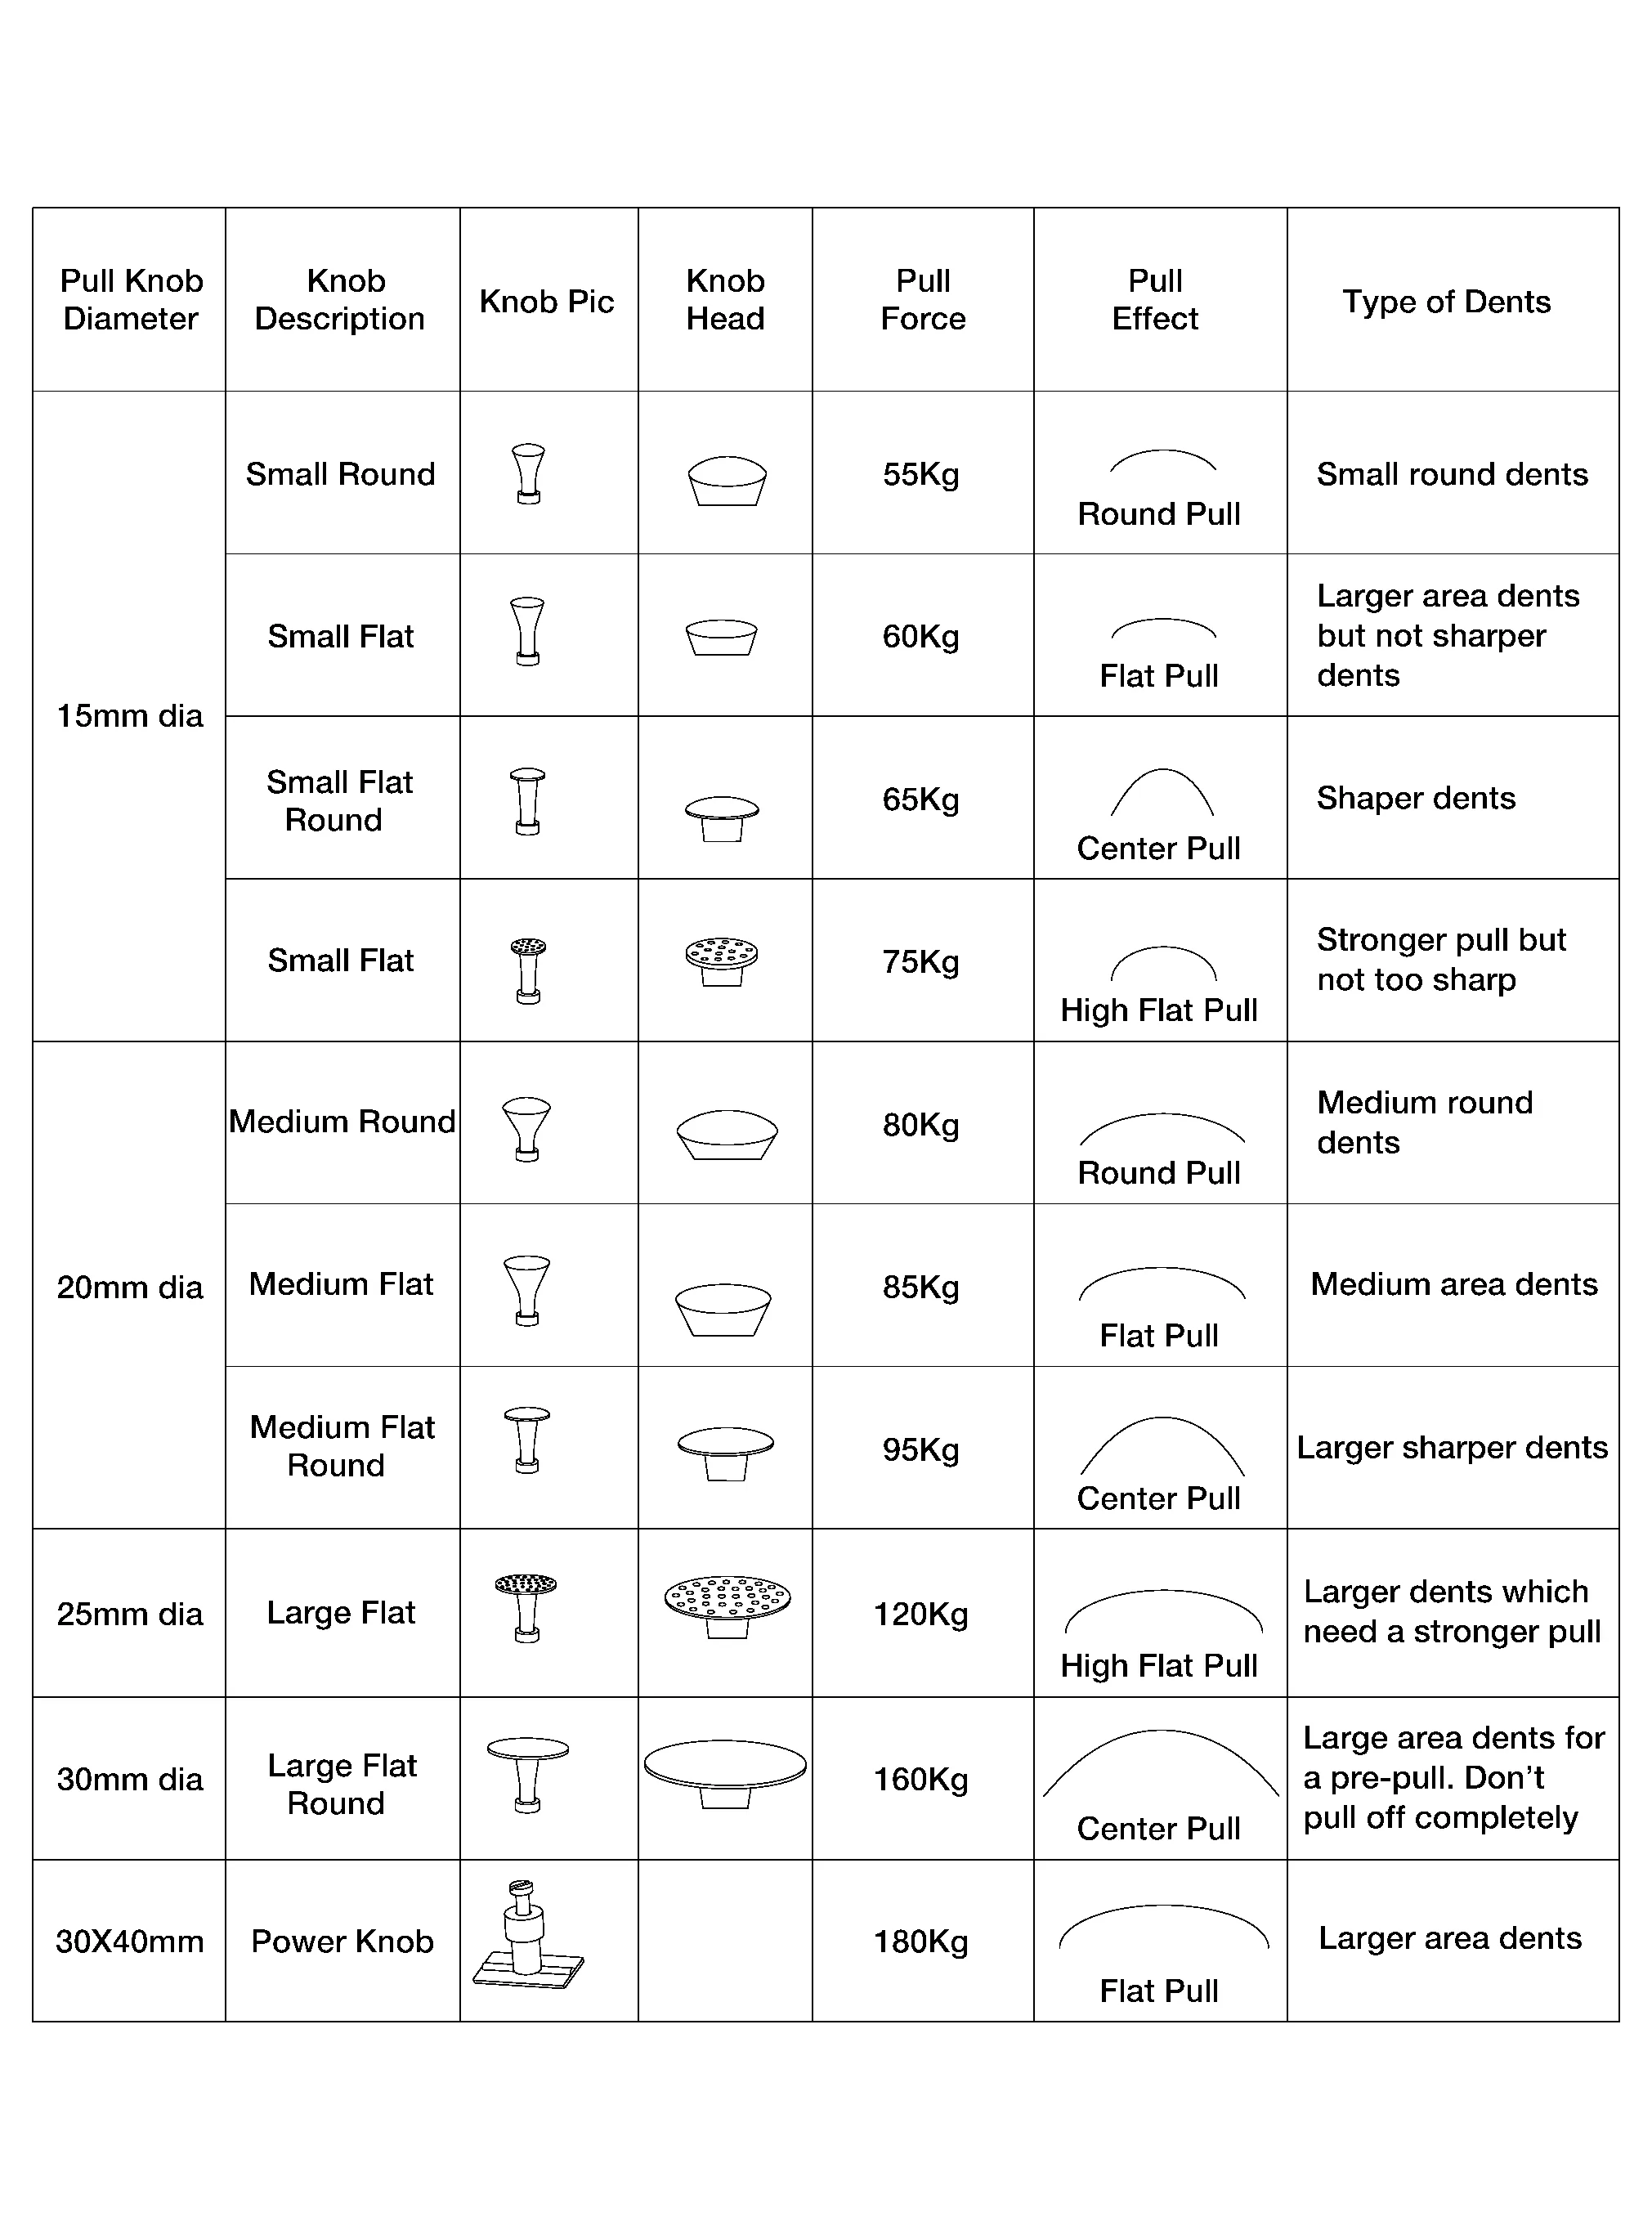
Il diametro e le dimensioni del pomello di trazione
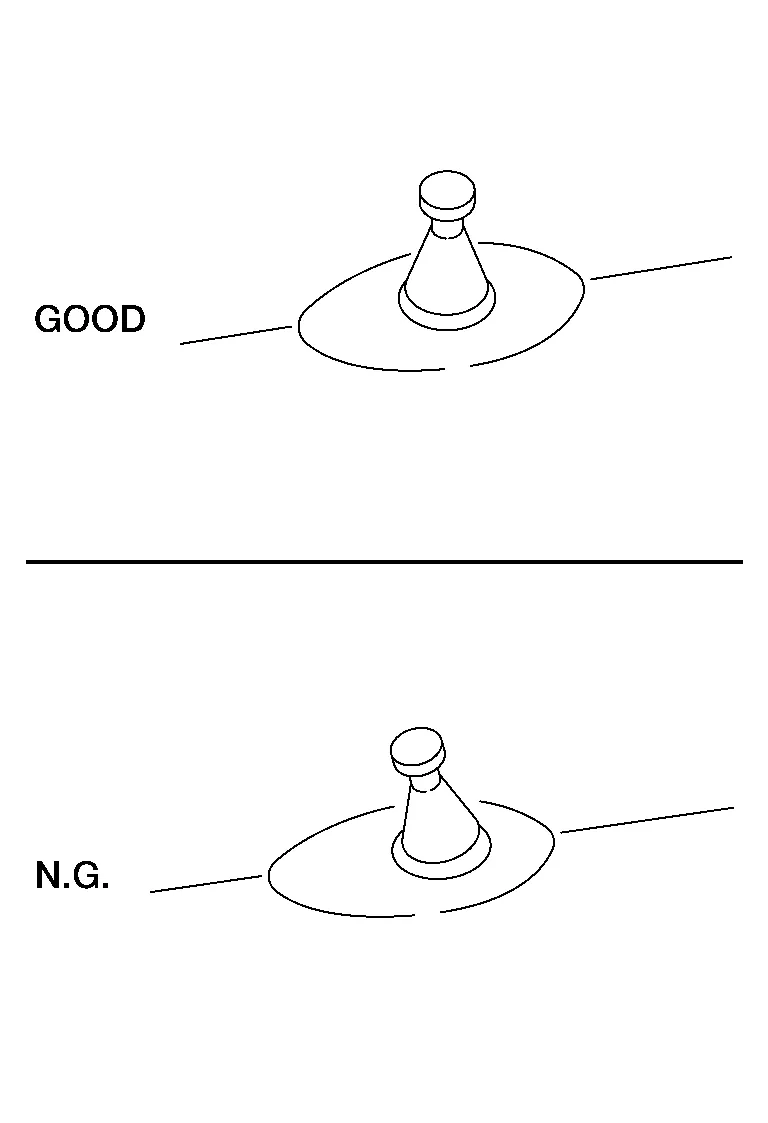
Applicazione
Posizionare correttamente il pomello.
Tempo di raffreddamento
Il tempo di raffreddamento dipende dalla temperatura superficiale e dal tipo di colla utilizzata. La colla esce dalla pistola a una temperatura compresa tra 120 e 140 gradi, a seconda della pistola. Poi la colla necessita di tempo per raffreddarsi. Esistono diversi metodi per stabilire quando tirare, anch'essi in funzione del tipo di colla.
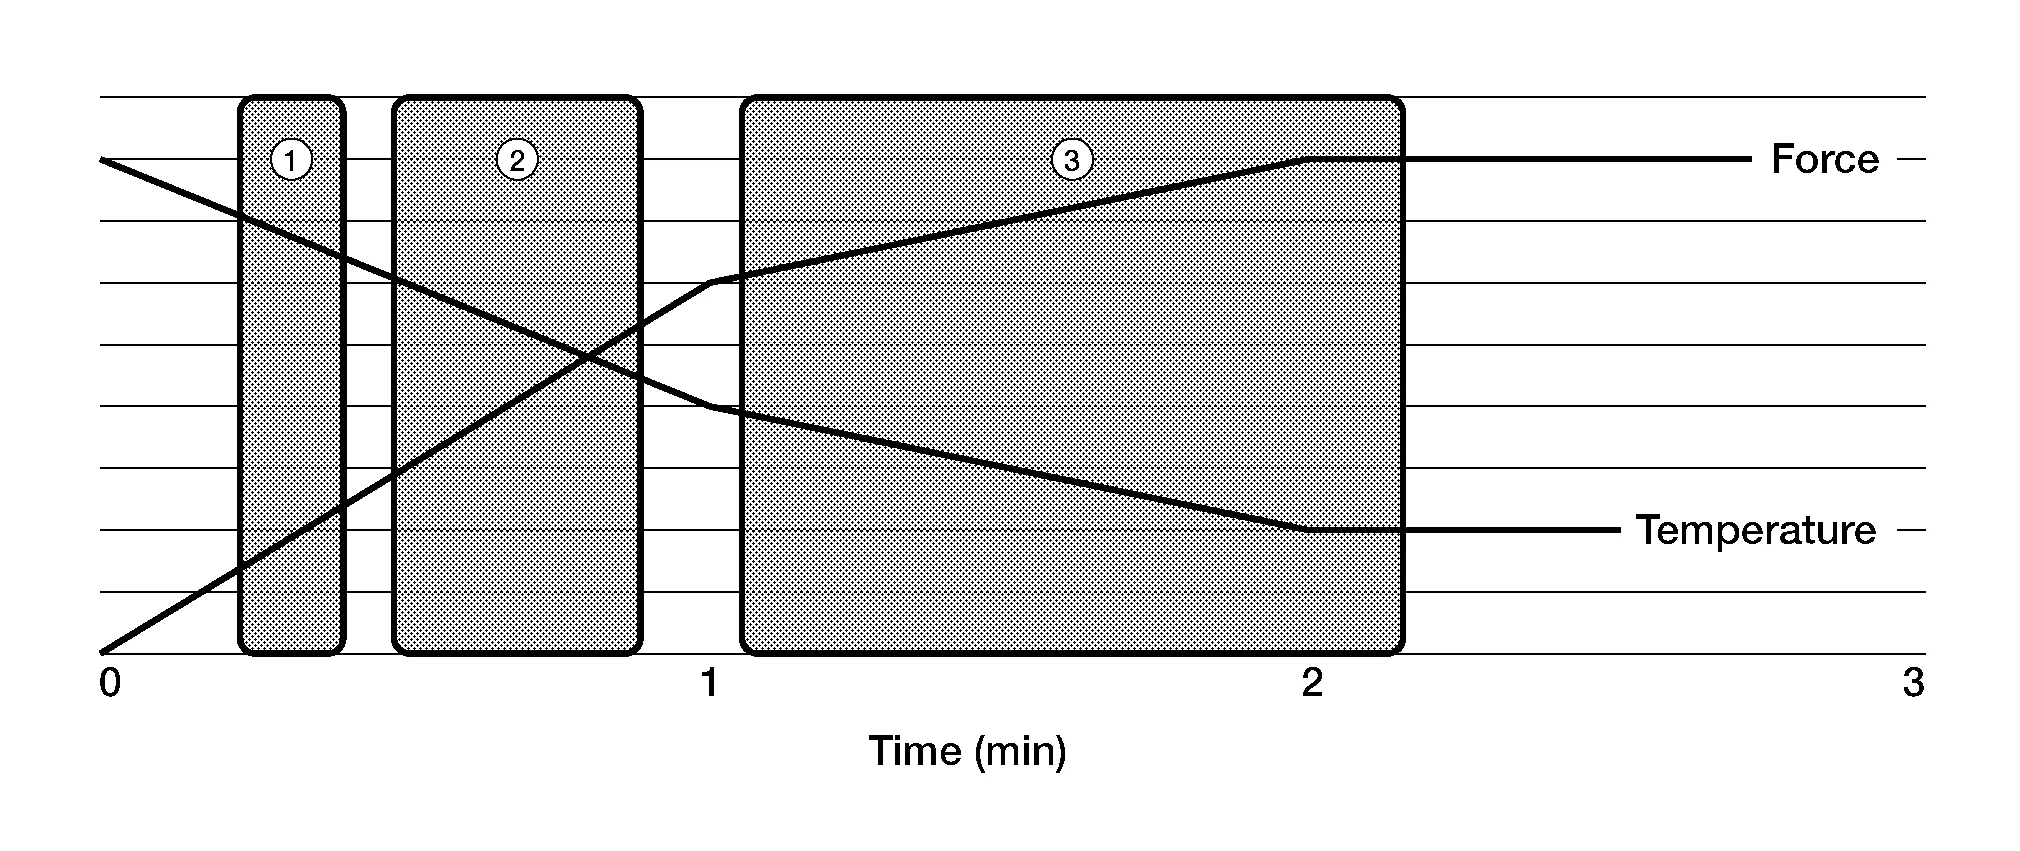
Indice Spiegazione 1 Dopo 15 secondi: in questo intervallo è possibile eseguire la trazione se non è richiesta una forza elevata, ad esempio per ammaccature piccole. 2 Dopo 25 secondi: in questo intervallo il calore della colla può essere ancora presente nel metallo, facilitando così la trazione. Può essere fatto solo con ammaccature più nette. Con alcune colle, questo può essere il tempo di raffreddamento ideale. 3 Dopo 60 secondi: questo è l'intervallo standard se si desiderano risultati costanti. Tipo di trazione
Esistono due metodi di trazione di base: uno con estrattore manuale e l'altro con martello a inerzia.
In generale, l'estrattore manuale (1) è più facile per i principianti e anche per danni più profondi. Il martello a inerzia (2) è un po' più veloce nell'applicazione. Dipende soprattutto da ciò a cui si è abituati.

Area di applicazione
Il sistema a colla può essere utilizzato su tutte le aree. È ideale per ammaccature leggere e medie. Viene tuttavia utilizzato frequentemente anche in aree in cui l'accesso con gli utensili PDR è difficile.
La saldatura della plastica può essere utilizzata come metodo di riparazione solo sui termoplastici.
Preparazione del lavoro
Le riparazioni devono sempre essere eseguite dal lato interno a quello esterno del componente, il che significa che nella maggior parte dei casi è necessario smontare il componente della carrozzeria danneggiato.
L'area di riparazione deve sempre essere accuratamente pulita prima di qualsiasi riparazione.
Per garantire una buona adesione tra la plastica e il materiale di riempimento, i bordi della rottura devono essere carteggiati a forma di cuneo o "V" sul lato interno ed esterno. Inoltre, la vernice deve essere rimossa dall'area danneggiata. Qui si può utilizzare un utensile di carteggiatura a bassa velocità con abrasivo P120, poiché altrimenti la plastica potrebbe surriscaldarsi e spalmarsi.
Panoramica della procedura
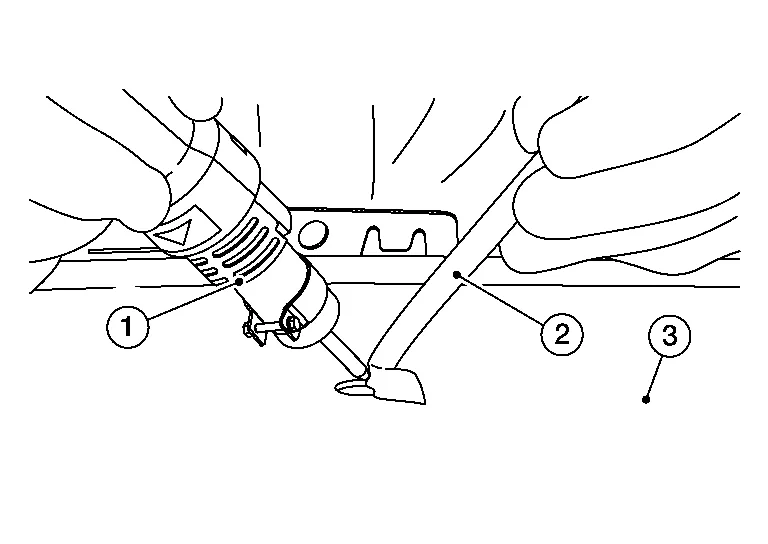
- :Saldatrice per plastica
- :Bacchetta di riempimento
- :Superficie danneggiata
Una riparazione su un solo lato non sarà in grado di sigillare completamente il danno e porterebbe alla ricomparsa del danno poco dopo la riparazione. Per questo motivo, entrambi i lati del componente in plastica devono sempre essere saldati.
La riparazione inizia sempre dal lato interno del componente. La parte in plastica e il materiale di riempimento vengono fusi e saldati insieme con un getto d'aria calda. Durante il processo, diversi strati del materiale di riempimento possono essere sovrapposti e saldati tra loro. Normalmente, un singolo cordone di saldatura è sufficiente sul lato esterno.
Il materiale di riempimento sporgente sul lato esterno del componente in plastica viene rimosso mediante carteggiatura. Il componente viene quindi preparato per la verniciatura.
Proteggere l'area circostante:
Proteggere l'area circostante il danno con nastro di mascheratura e/o nastro adesivo.
Preparazione dell'area:
Rimuovere la vernice dall'area circostante, su entrambi i lati, mediante carteggiatura. È importante non trasmettere troppo calore all'area, poiché questo potrebbe far affiorare residui oleosi della plastica. Il metodo migliore è carteggiare a mano alla fine, in modo da rimuovere eventuali residui di sporco dalla superficie. Si può utilizzare un raschietto o carta abrasiva (80/120 grana).
Fasi di riparazione per fusione della plastica
Affinché si realizzi una corretta fusione, entrambi i materiali devono trovarsi allo stato di fusione, cioè la bacchetta di saldatura e il materiale da saldare. Ogni plastica ha una diversa temperatura di fusione e un proprio MFI (indice di fluidità in fusione). Ciò significa che durante il processo di produzione la temperatura di fusione e la pressione conferiscono al materiale le sue proprietà. Con la fusione della plastica si utilizza un'elevata temperatura di saldatura e un basso volume d'aria. Ciò presenta il vantaggio di ottenere un bagno di saldatura controllato senza deformare l'area circostante. Durante il processo di fusione vi sono tre punti da considerare.
Bagno di saldatura
Angolo della bacchetta di saldatura
Pressione sulla bacchetta
La fusione della plastica utilizza una temperatura impostata unica di 480 gradi per tutte le plastiche, indipendentemente dalla loro temperatura di fusione. I diversi tipi di plastica iniziano a fondere a temperature diverse, e ciò è visibile nel bagno di fusione. Il bagno di fusione è visibile con un piccolo rotolino di plastica davanti alla bacchetta.
Durante la saldatura, l'angolo della bacchetta di riempimento rispetto al componente da riparare deve essere inferiore a 90° (angolo acuto). Una leggera pressione verso il basso sulla bacchetta di riempimento è importante anche perché crea la pressione corretta nel bagno di saldatura. Senza il corretto angolo e la corretta pressione della bacchetta, il bagno di saldatura non si formerà correttamente.
Bacchetta di saldatura e saldatura
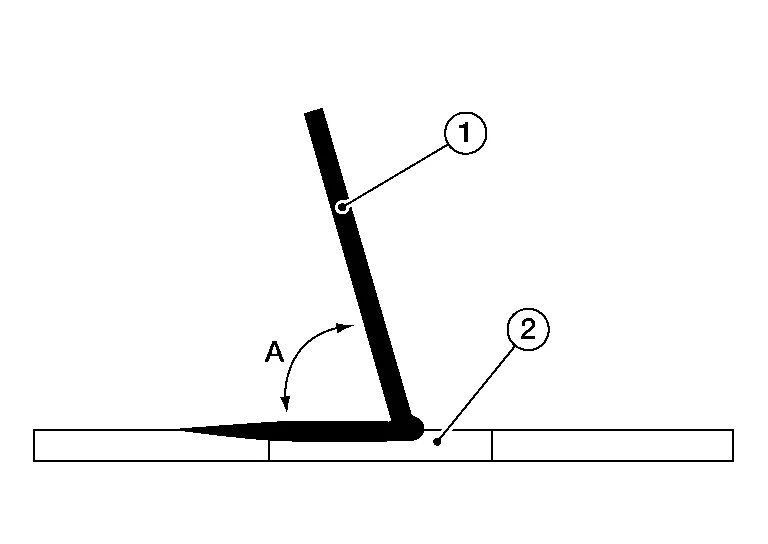
1 :Bacchetta di riempimento 2 :Bagno di saldatura A :Angolo della bacchetta di riempimento inferiore a 90°
È necessario scegliere correttamente il tipo di plastica. Utilizziamo un'asta standard, ideale per i seguenti materiali. Si tratta delle principali plastiche utilizzate oggi per le scocche esterne di una Nissan Murano. Esistono sempre eccezioni, così come le adesioni alle plastiche dovute ai piccoli additivi presenti nei materiali.
PP+E/P
PP
PP/EPDM
P/E
TPO
TSOP
PC
Per i seguenti materiali sono necessarie bacchette diverse:
ABS
HDPE
PA
Xenoy/PC /PTB
LDPE
PVC
Xenoy/PC /PTB
Riparazione di una crepa o di un taglio
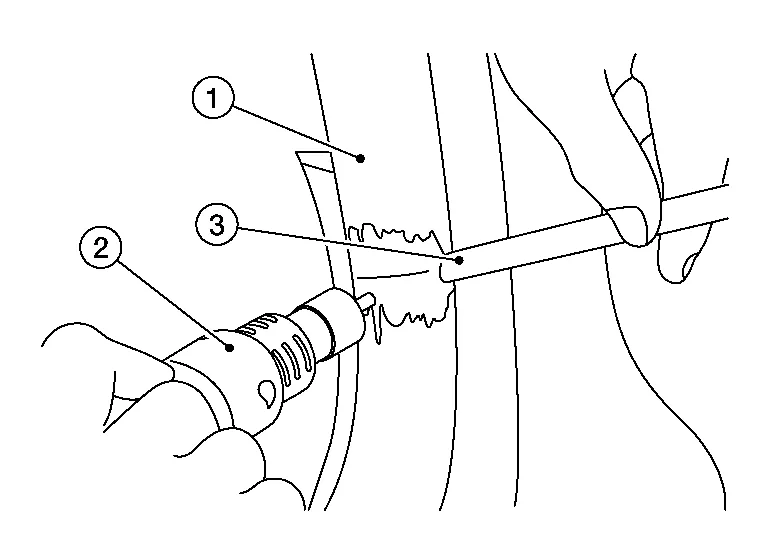
Rimuovere lentamente la vernice con la smerigliatrice da entrambi i lati. Assicurarsi che l'area sia pulita da sporco o altro materiale. Praticare una leggera scanalatura nell'area danneggiata.
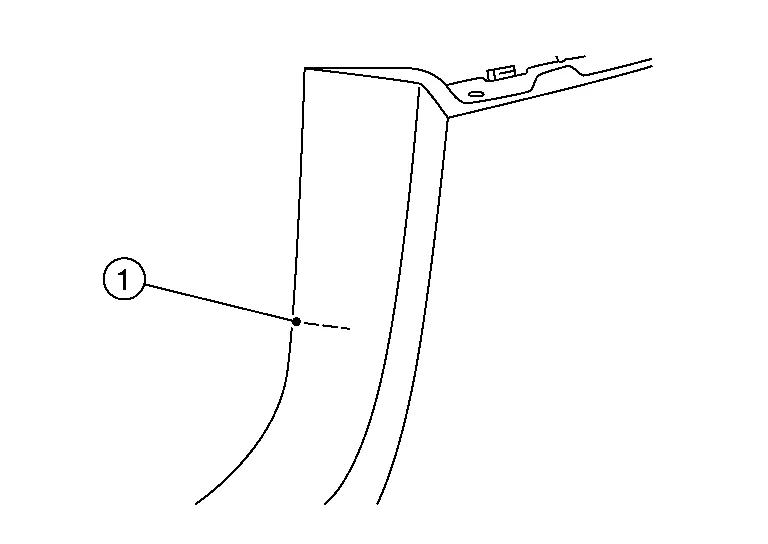
- :Crepa o taglio
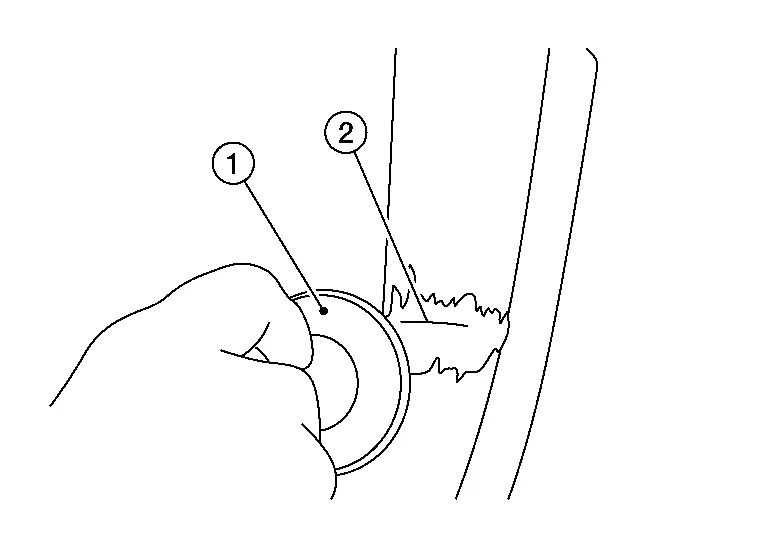
- :Smerigliatrice
- :Crepa o taglio
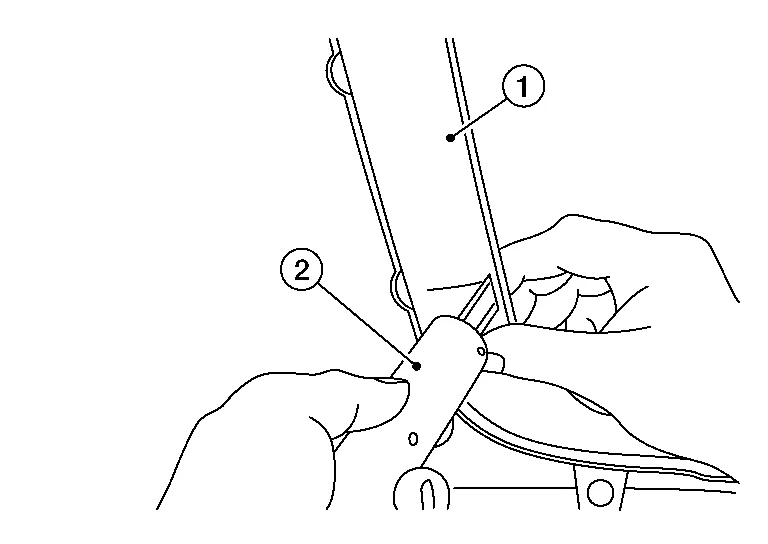
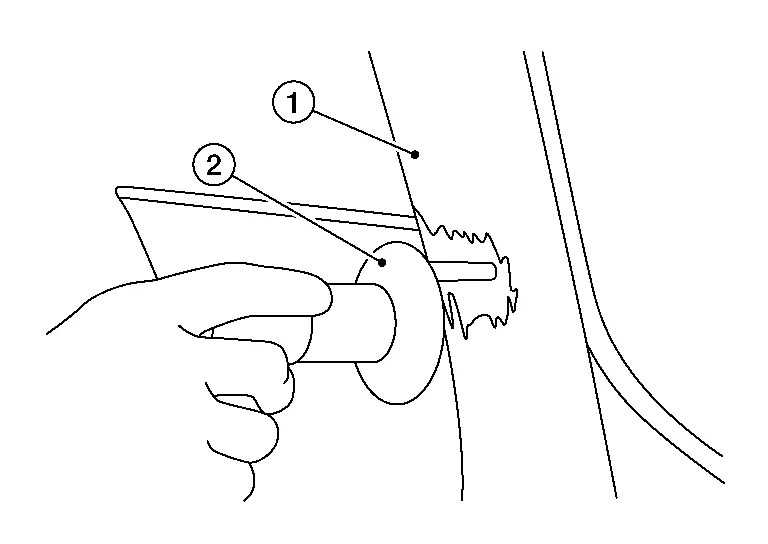
Punzonare (2) l'estremità posteriore dell'area danneggiata (1), in quanto ciò impedirà la deformazione dell'area danneggiata durante il processo di fusione. Eseguire la puntatura il più vicino possibile al bordo.
Iniziare il processo di fusione dal lato posteriore. Iniziare sempre 1 cm dietro il danno effettivo.
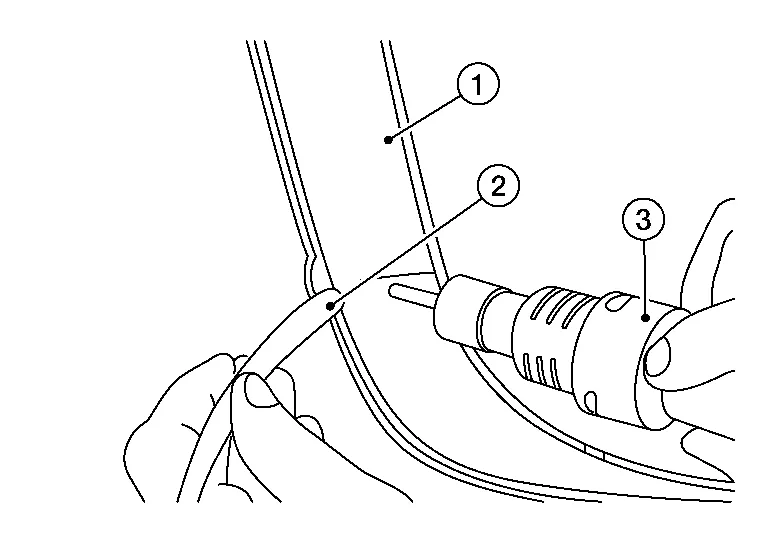
- :Crepa o taglio
- :Bacchetta di riempimento
- :Saldatrice per plastica
- :Crepa o taglio
- :Bacchetta di riempimento
- :Saldatrice per plastica
Ripetere il processo sul lato anteriore.
- :Crepa o taglio
- :Saldatrice per plastica
- :Bacchetta di riempimento
- :Crepa o taglio
- :Smerigliatrice
Riparazione di una linguetta rotta
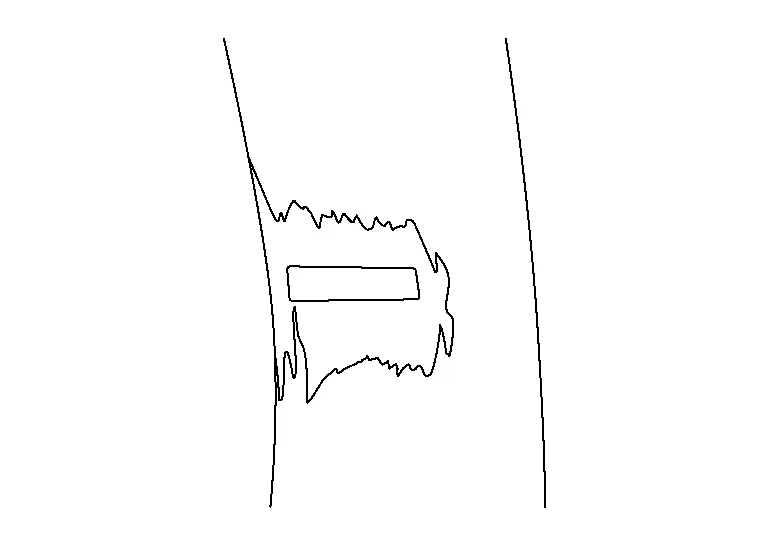
Rimuovere la vernice da entrambi i lati. Praticare una leggera scanalatura sui bordi rotti.
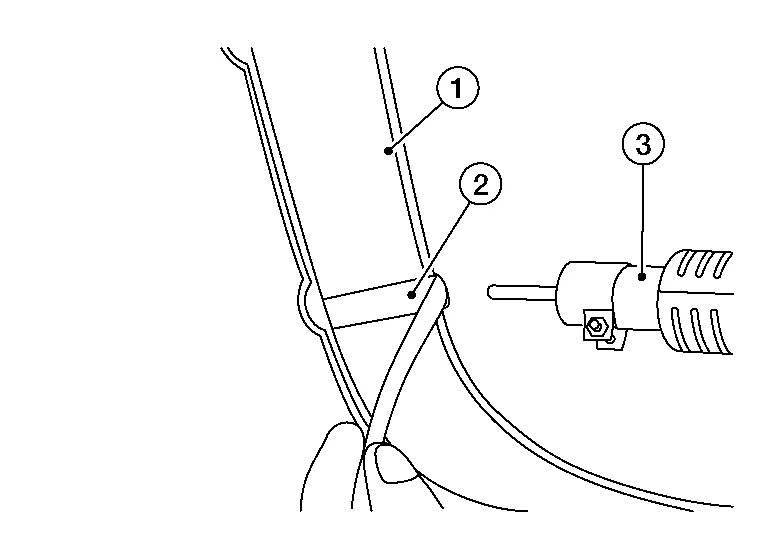
Avviare il processo di fusione su un lato. Assicurarsi che su quel lato il materiale sia ben aderente. Una volta fissato un lato, lasciare raffreddare il materiale e creare un ponte. Quindi riscaldare rapidamente il retro della striscia di saldatura per poterla piegare. Saldare poi l'altro lato, assicurandosi di ottenere una buona adesione.
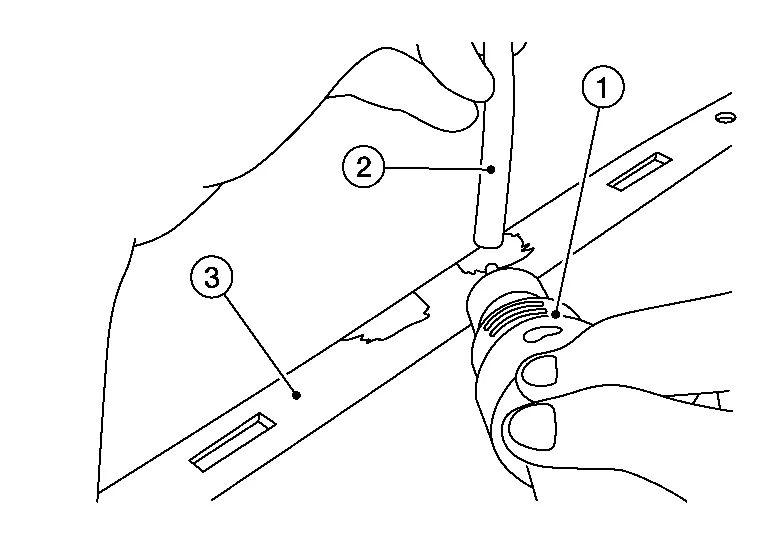
- :Saldatrice per plastica
- :Bacchetta di riempimento
- :Linguetta rotta
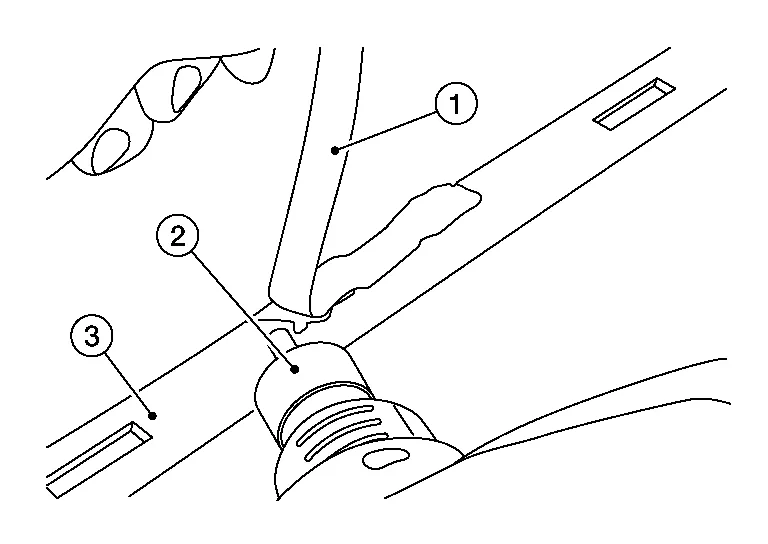
- :Bacchetta di riempimento
- :Saldatrice per plastica
- :Linguetta rotta
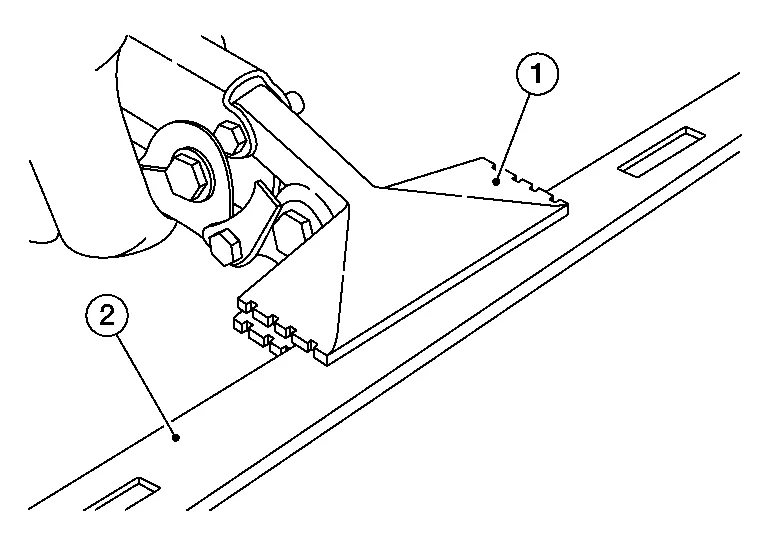 :Linguetta rotta
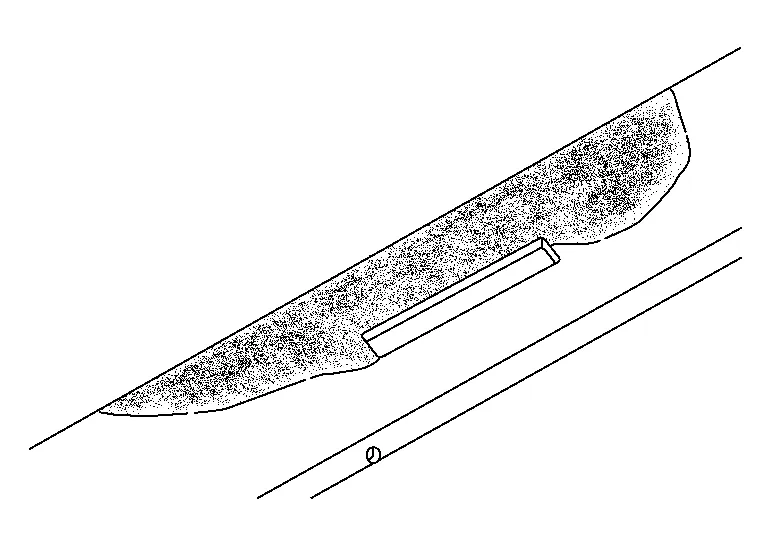
Rimuovere lentamente il materiale non necessario con la smerigliatrice, per non farlo fondere.
Riparazione o riempimento di una fessura nella plastica
Utilizzando carta P120, carteggiare i bordi della rottura in modo da formare una "V" o una forma a cuneo.
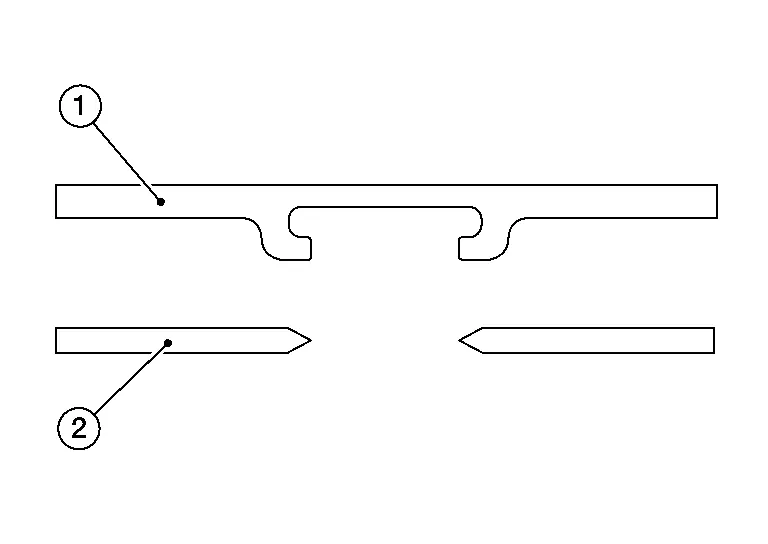
- :Plastica danneggiata originale
- :Plastica danneggiata preparata per la riparazione
Saldare la striscia su un'estremità.
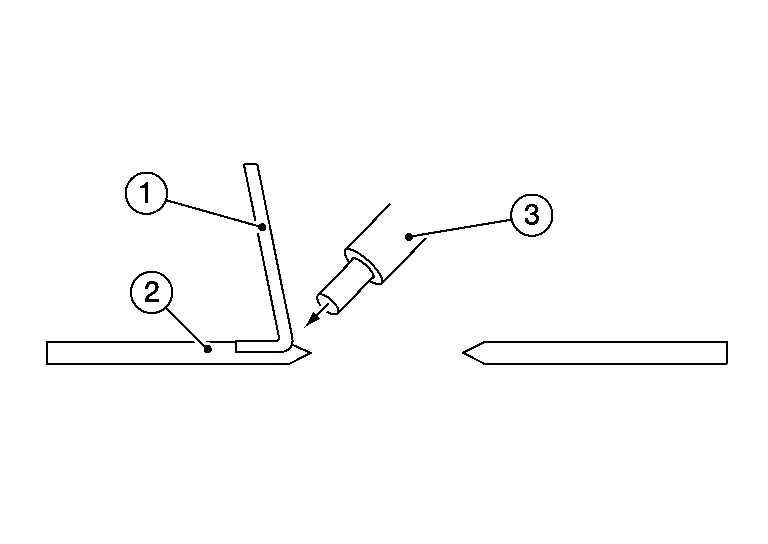
- :Materiale di riempimento
- :Plastica danneggiata originale
- :Saldatrice per plastica
Posizionare la striscia sulla fessura e continuare la saldatura sull'altro lato.
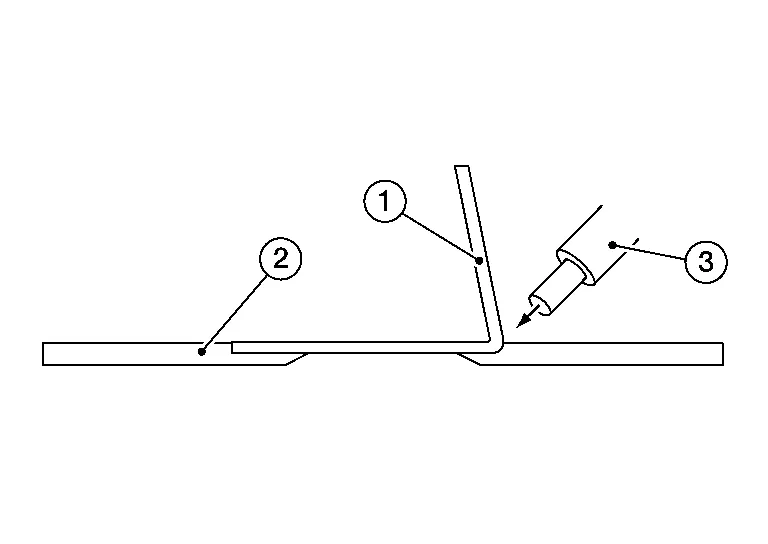
- :Materiale di riempimento
- :Plastica danneggiata originale
- :Saldatrice per plastica
Saldare una nuova striscia sul lato inferiore.
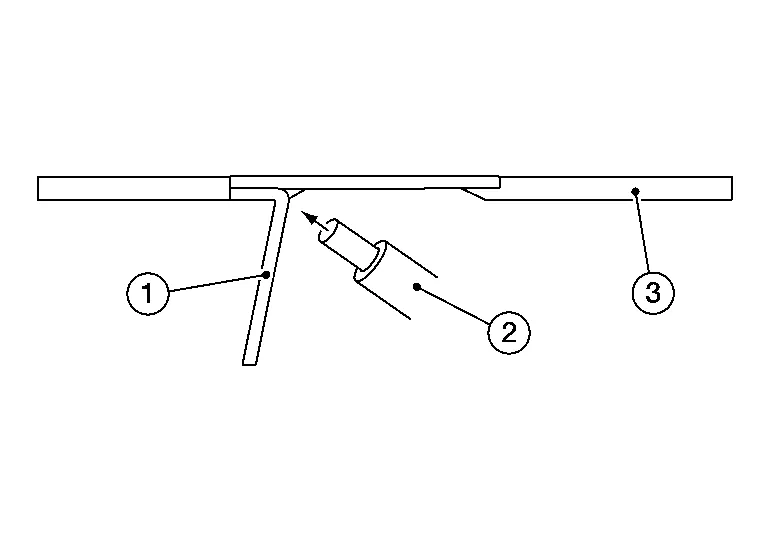
- :Materiale di riempimento
- :Saldatrice per plastica
- :Plastica danneggiata originale
Cambiare l'angolazione della saldatrice per plastica (2) e saldare insieme i due materiali di riempimento.
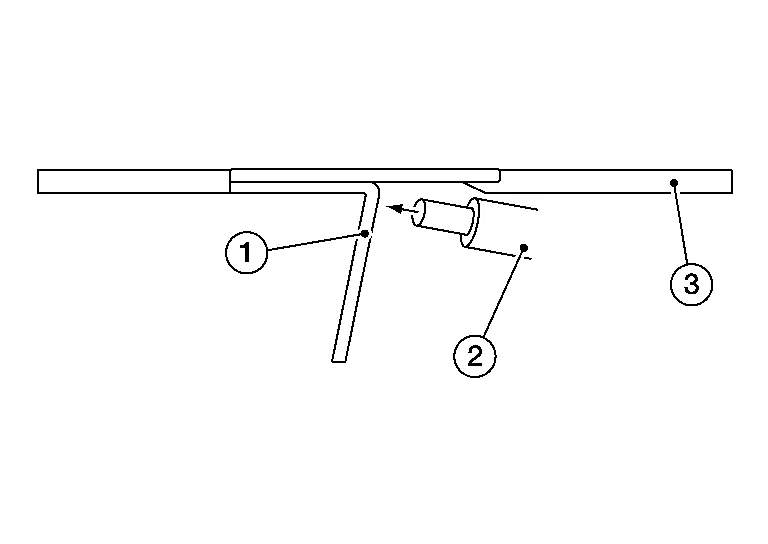
- :Materiale di riempimento
- :Plastica danneggiata originale
Cambiare l'angolazione della saldatrice per plastica (2) e completare la saldatura sull'altro lato.
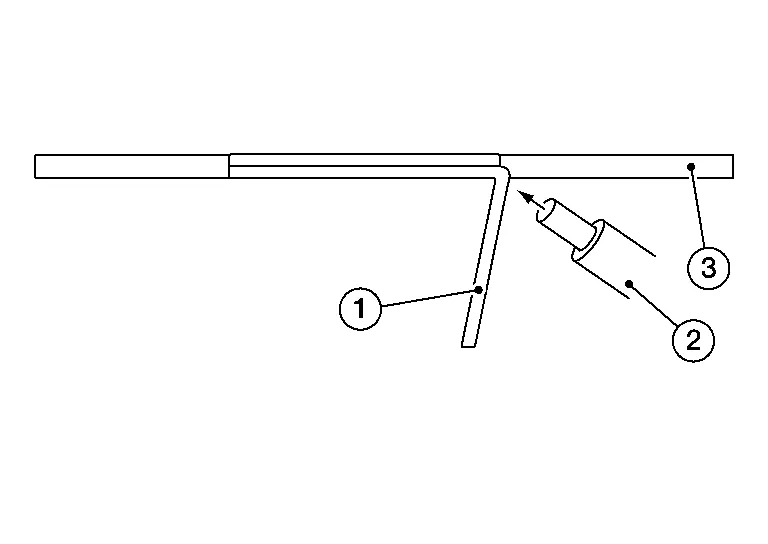
- :Materiale di riempimento
- :Plastica danneggiata originale