Контактная точечная сварка
Контактная точечная сварка является разновидностью электроконтактной сварки. Она относится к сварке давлением. Два или три листа металла накладываются друг на друга и сжимаются, через контактирующие поверхности пропускается ток. При протекании тока металлы плавятся за счет джоулева тепла на контактирующих поверхностях и соединяются под давлением.
Особенности точечной сваркиКороткое время сварки и высокая производительность по сравнению с другими способами сварки
Минимальные термические деформации благодаря локальному нагреву
Не требуется зачистка сварного шва
Меньшее образование ржавчины по сравнению с другими способами сварки благодаря нанесению токопроводящего герметика
Высокая квалификация сварщика не требуется. Равномерная прочность шва достигается независимо от навыков рабочего
Для получения большого тока требуется мощный сварочный аппарат
Наиболее подходит для сварки тонких листов металла
Состояние сварного шва трудно проверить снаружи
Краска с свариваемых поверхностей должна быть удалена
Машина точечной сварки состоит из трансформаторного блока, подающего напряжение и ток, необходимые для сварки, блока таймера, управляющего временем протекания тока, и сварочного пистолета.

Тип с отдельным трансформатором включает многофункциональный вариант для сварки шпилек и шайб.
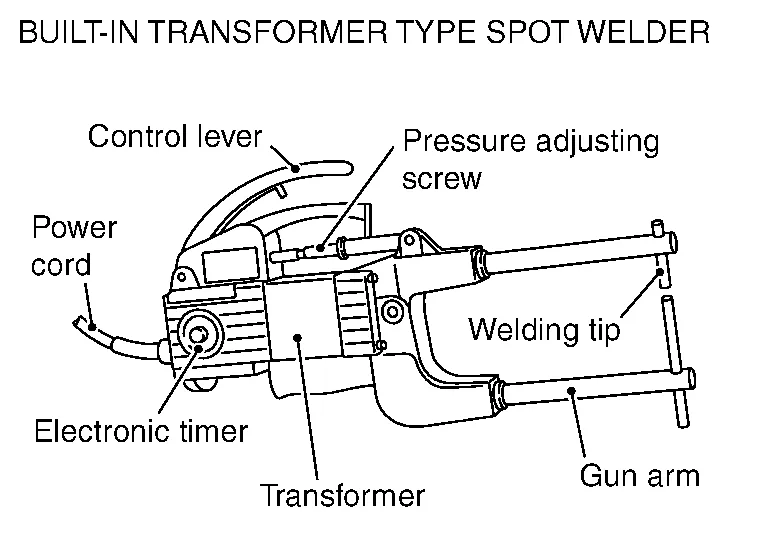 |
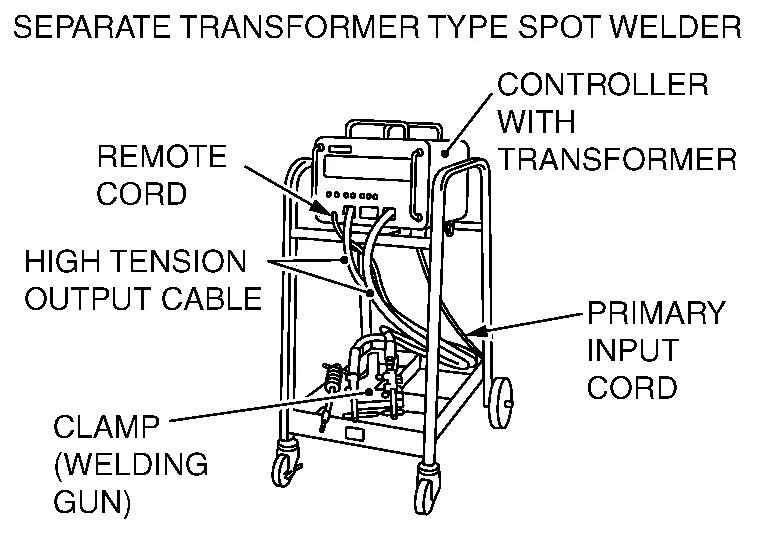 |
Воздушное охлаждение: принудительное охлаждение воздухом с помощью вентилятора
Водяное охлаждение: охлаждение за счет циркуляции воды
(1) ТИПЫ ЗАЖИМА
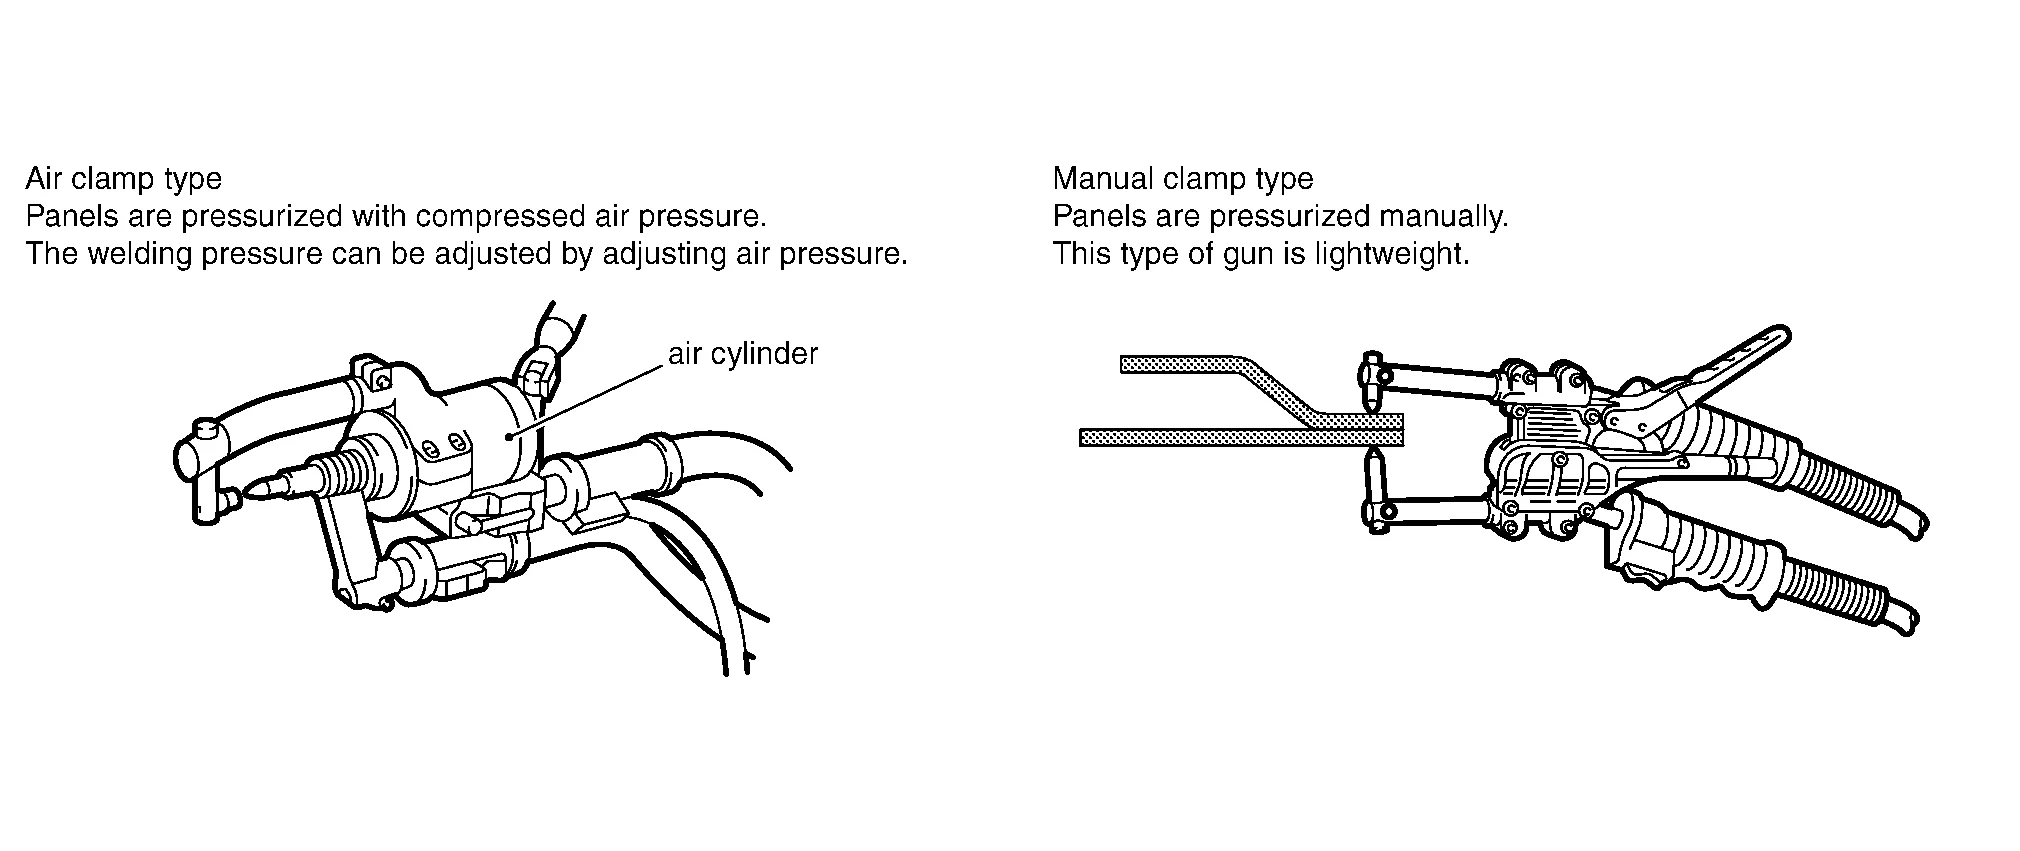
(2) ПОВОРОТНОЕ ПЛЕЧО
При точечной сварке 2 или 3 свариваемые панели должны зажиматься непосредственно между электродами. Поэтому недостатком точечной сварки является то, что есть точки, в которых сварка невозможна.
Для устранения этого недостатка созданы различные типы поворотных плеч.
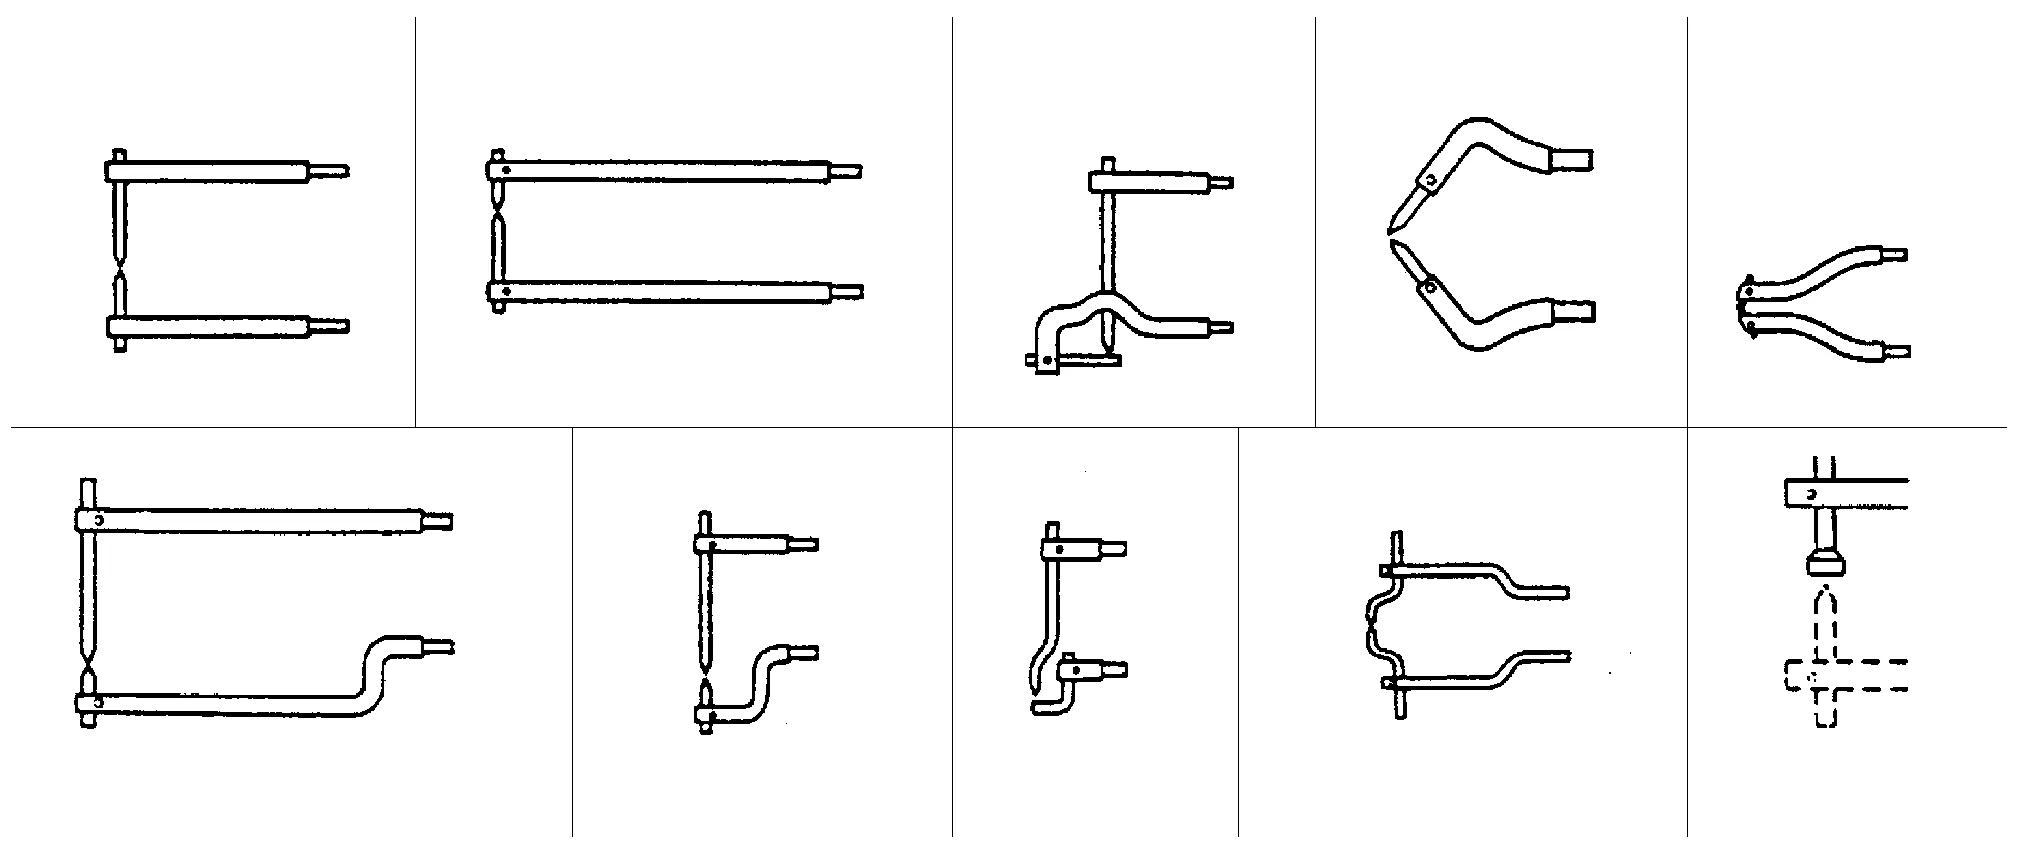
(3) ПОДВЕСНОЙ БЛОК
Масса пистолетов, плеч и кабелей уменьшена для снижения нагрузки на рабочего.

В зависимости от типа блока кабель может просто подвешиваться, либо пистолет может подвешиваться на цилиндре.
Помимо обычной функции точечной сварки, листовой металл можно вытягивать скользящим молотком.
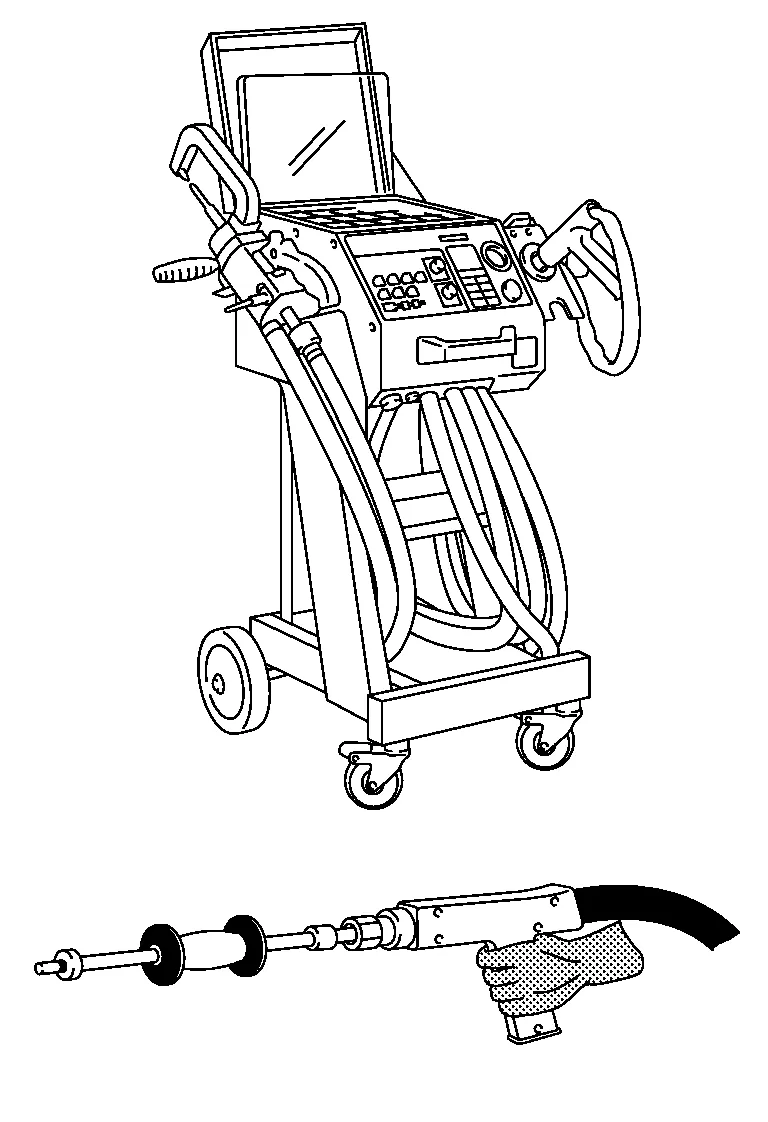
Основные функции:
Двусторонняя точечная сварка
Односторонняя точечная сварка (предварительная прихватка)
Точечная сварка молотком
Приварка гаек и болтов
Углеродная усадка (карбон-усадка)
Усадка контакта
Приварка шайб и штифтов или шпилек
Точечная сварка выполняется в три этапа: «прижатие», «подача тока» и «выдержка».
(1) ПРИЖАТИЕ
Точки сварки перекрывающихся панелей прижимаются наконечником (электродом) для плотного контакта.
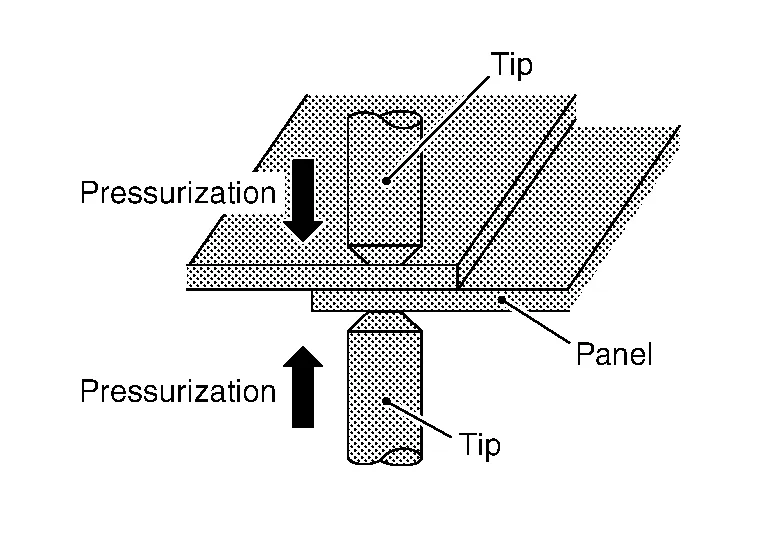
При плотном контакте панелей ток проходит концентрированно.
(2) ПОДАЧА ТОКА
При прижатых панелях подается сильный ток.
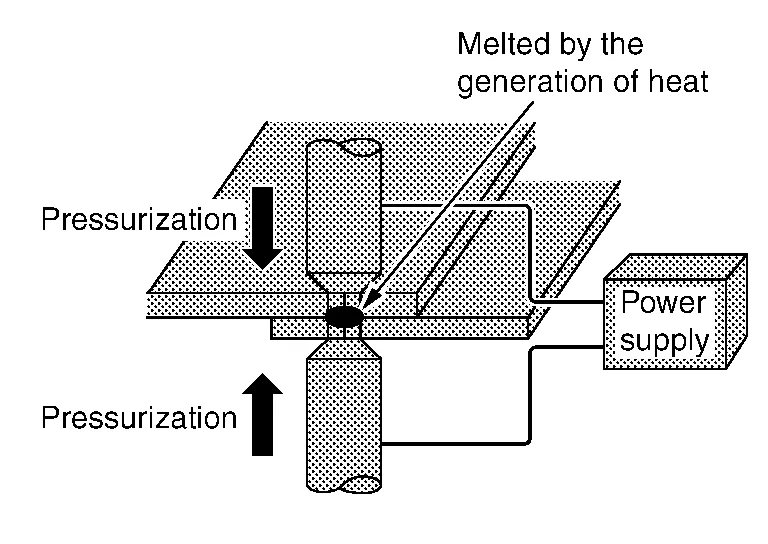
В местах контакта панелей выделяется джоулево тепло, и температура резко возрастает.
Места контакта панелей плавятся и сплавляются под действием сварочного усилия.
(3) ВЫДЕРЖКА
Даже после выключения тока давление сохраняется до тех пор, пока сварная точка не остынет.
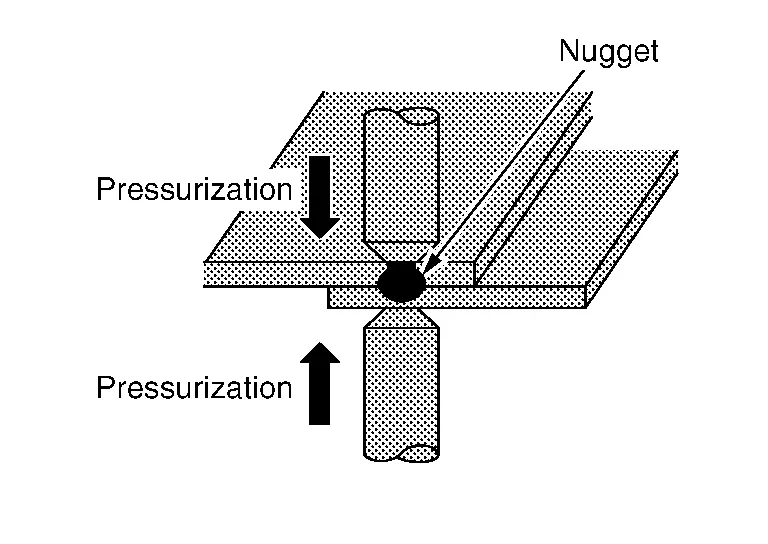
Под действием давления структура литого ядра становится мелкозернистой, что улучшает механические свойства.
Поэтому этап выдержки ни в коем случае нельзя пропускать.
Перед началом тщательно проверьте панель и при необходимости выполните исправления.
(1) ЗАЗОР МЕЖДУ СВАРИВАЕМЫМИ ПОВЕРХНОСТЯМИ
Зазоры между свариваемыми поверхностями ухудшают прохождение тока. Даже если сварку можно выполнить без устранения зазора, площадь сварного соединения будет меньше, а прочность — низкой.
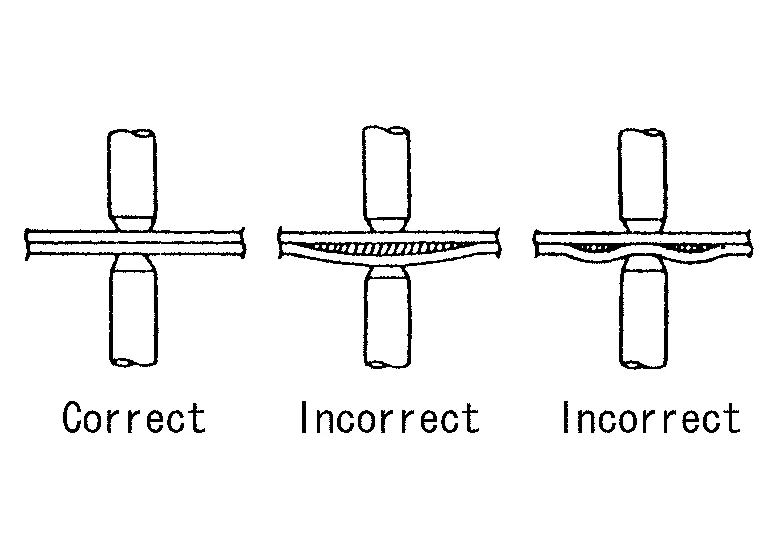
Выровняйте обе поверхности, чтобы устранить зазоры, и плотно зажмите их перед сваркой.
Оценка зон точечной сварки
Перед соединением деталей кузова необходимо убедиться, что каждая свариваемая поверхность соответствует требованиям прочности и обеспечивает безопасность при аварии. Для этого можно выполнить пробные сварные точки на ненужных обрезках заменяемой детали. При необходимости результаты сварки также можно использовать для точной настройки точечной сварочной установки.
| Сварка | Признак | Пояснение |
 |
Точка сварки в норме | |
 |
Слишком глубокое проплавление, слишком большая зона термического влияния | Чрезмерный нагрев из-за повышенного сварочного тока или чрезмерного времени сварки. |
 |
Деформированная форма контактной точки | Загрязнение наконечника электрода. Искажение измерения сопротивления приводит к неверным параметрам сварки и, как следствие, к снижению прочности соединения. |
 |
Повреждение поверхности | Чрезмерное переходное сопротивление из-за недостаточного усилия прижима электродов. |
Помимо визуальной оценки сварных точек, необходимо также провести испытание на отрыв. Для этого металлические листы, ранее соединенные сварной точкой, отделяют отрывом. В ходе испытания сварная точка должна полностью выйти из одного из двух листов. Диаметр сварной точки должен быть не менее определенного минимального значения.
Ø ядра > 4 × √ толщины листа (самого тонкого листа соединения). Приблизительное значение диаметра для испытания на отрыв приведено в следующей таблице.
| Толщина листа, мм | 0.8 | 1.0 | 1.2 | 1.6 |
| Диаметр литого ядра сварной точки, мм | 3.6 | 4.0 | 4.4 | 5.0 |
(2) СВАРИВАЕМЫЕ ПОВЕРХНОСТИ ПАНЕЛЕЙ
Краска, ржавчина, пыль или любые другие загрязнения на свариваемых поверхностях панелей приводят к недостаточному прохождению тока и плохим результатам.
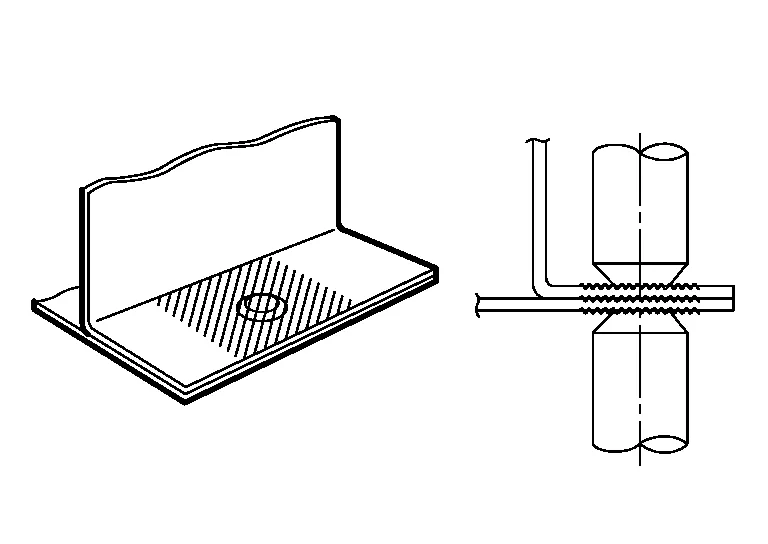
Удалите такие загрязнения с свариваемых поверхностей шлифовкой или протиркой.
(3) КОРРОЗИЯ МЕШАЕТ КАЧЕСТВЕННОЙ СВАРКЕ ПОВЕРХНОСТЕЙ ПАНЕЛЕЙ.
Нанесите на свариваемые поверхности антикоррозионный состав с высокой электропроводностью.
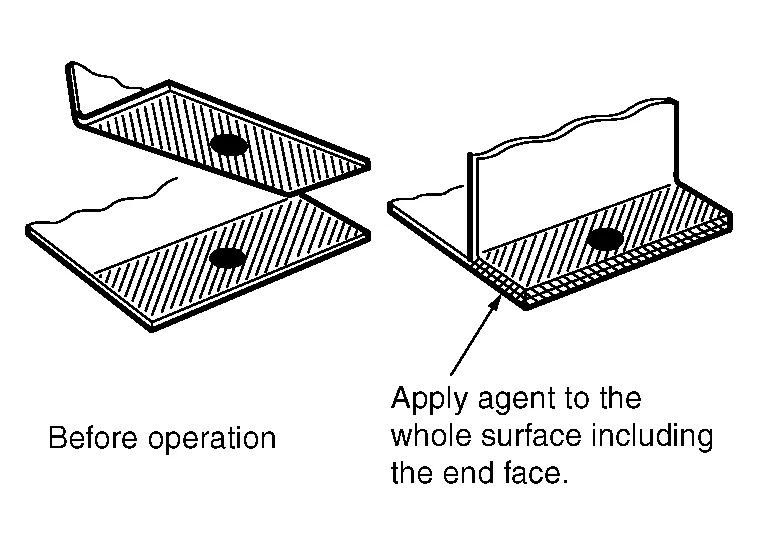
Важно равномерно нанести состав на панель, включая торцевую поверхность.
Выполняйте точечную сварку до высыхания антикоррозионного состава, так как такие составы, как правило, имеют низкую электропроводность.
Поскольку влажный состав под действием сварочного усилия вытесняется из зоны сварки, обеспечивается высокое качество точечной сварки благодаря высокой электропроводности.
Меры предосторожности при точечной сварке(1) ВЫБОР ТОЧЕЧНОЙ СВАРОЧНОЙ МАШИНЫ
По возможности используйте метод прямой сварки.
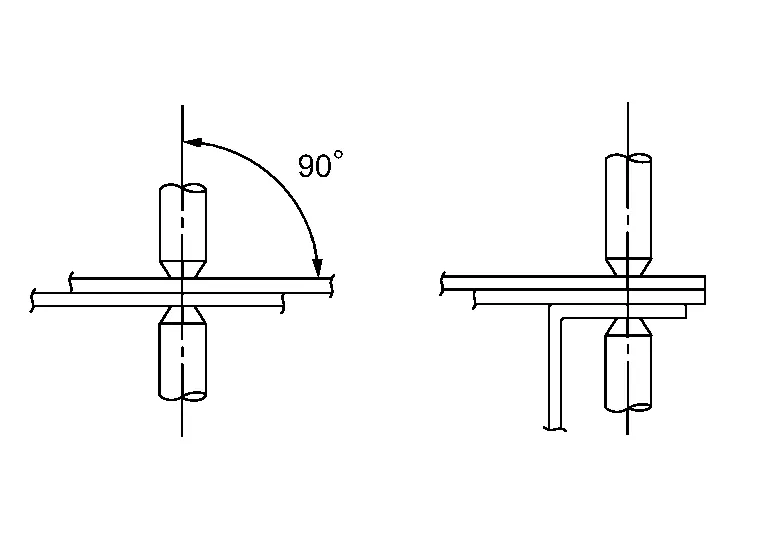
(Если прямая сварка невозможна, используйте пробочную сварку MAG.)
(2) УСТАНОВКА НАКОНЕЧНИКОВ ЭЛЕКТРОДОВ
Устанавливайте электроды под прямым углом к панели. Если они установлены неправильно, плотность тока будет низкой, что приведет к слабой прочности сварного соединения.
(3) КОЛИЧЕСТВО ТОЧЕК ТОЧЕЧНОЙ СВАРКИ
Как правило, мощность точечных сварочных машин в ремонтных мастерских меньше, чем у заводских. Поэтому количество точек точечной сварки следует увеличить на 20–30% по сравнению с количеством, указанным в руководстве по ремонту кузова.
(4) СВАРКА УГЛОВ
Не сваривайте криволинейные углы. Сварка в этих местах приводит к концентрации напряжений, что ведет к образованию трещин.
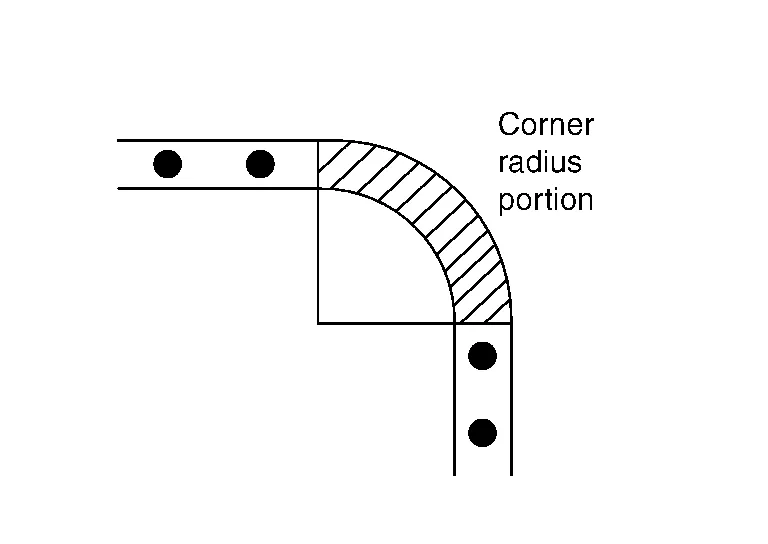
Примеры:
Верхний угол передней и средней стоек
Верхняя передняя часть заднего крыла
Угловые участки переднего и заднего окон
(5) МИНИМАЛЬНЫЙ ШАГ СВАРКИ
Минимальный шаг сварки зависит от толщины свариваемых панелей. Как правило, придерживайтесь значений, указанных в следующей таблице.
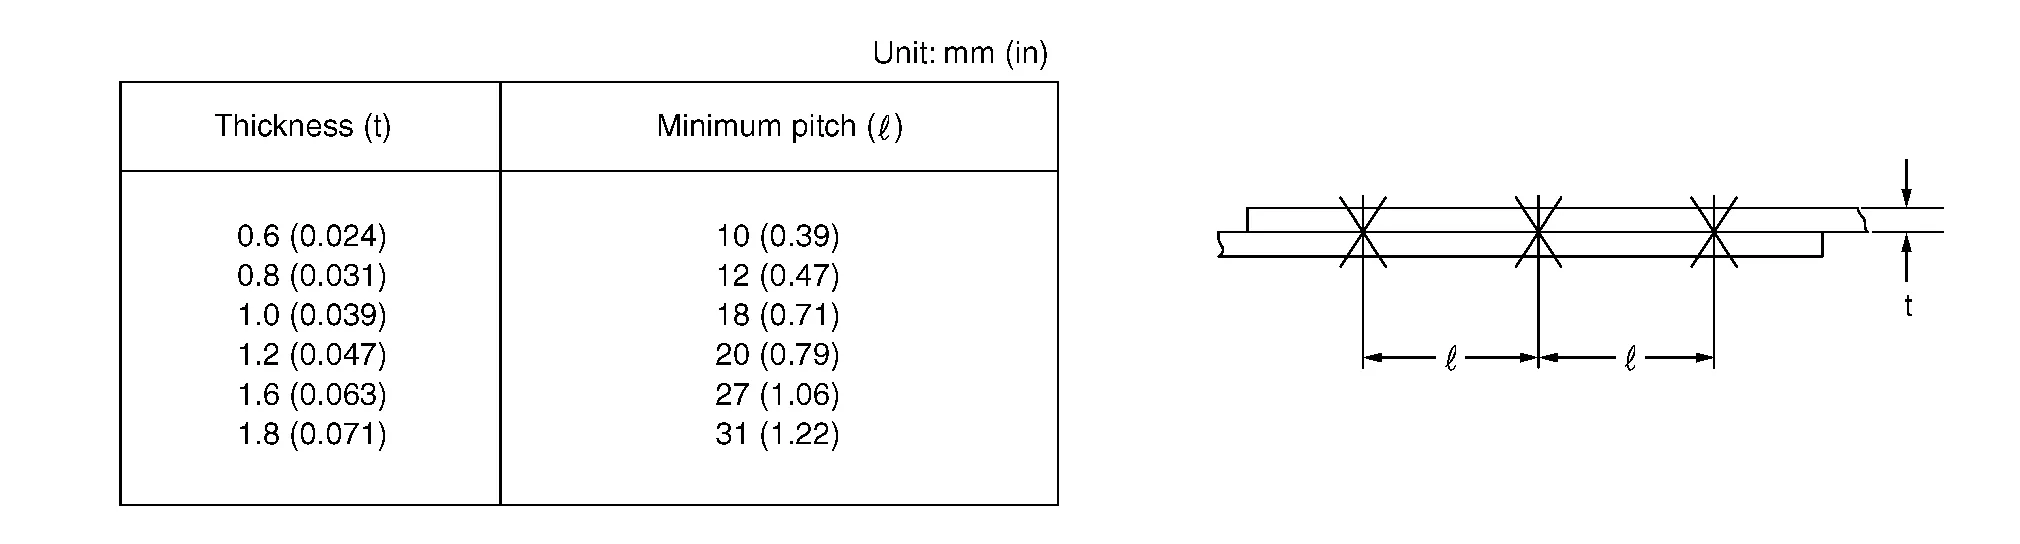
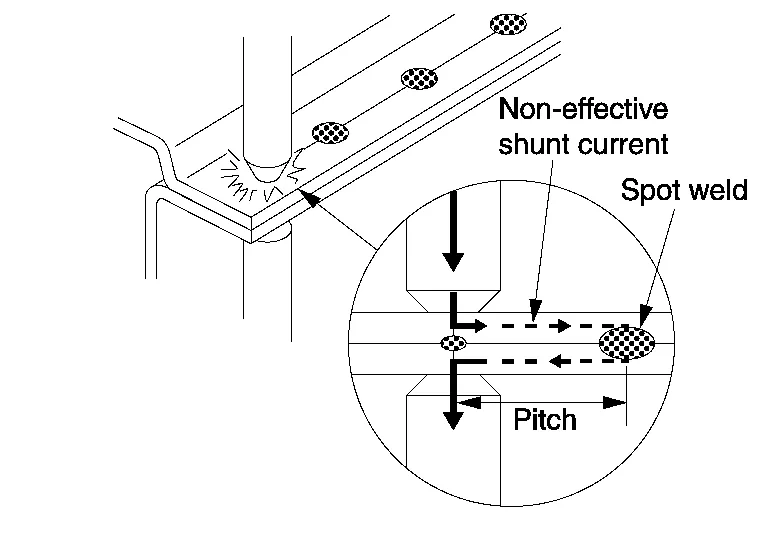
Не выполняйте сварку поверх ранее сваренных участков.
Поскольку точечно сваренный участок становится тверже и тоньше, по возможности сваривайте другие участки.
 |
Старые места точек сварки |
 |
Новые места точек сварки |
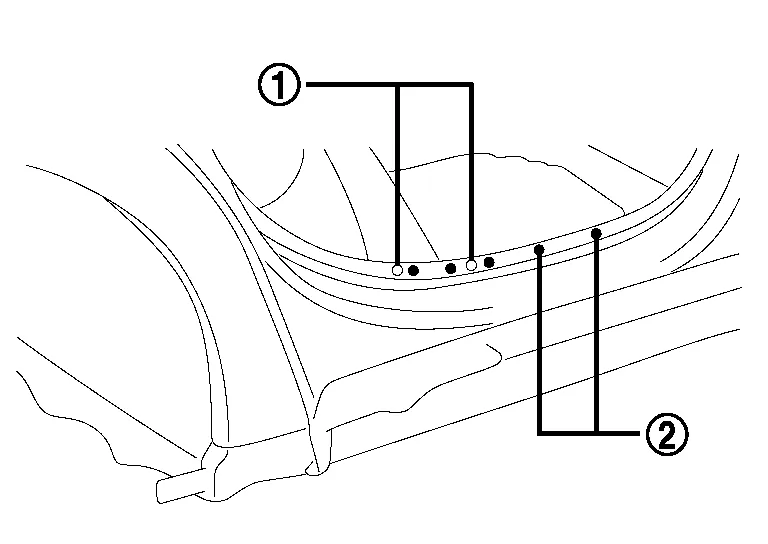
(6) МИНИМАЛЬНОЕ ПЕРЕКРЫТИЕ ПАНЕЛЕЙ
Соблюдайте следующие значения для ширины перекрытия панелей. Слишком малое перекрытие снижает прочность и вызывает деформацию панели.

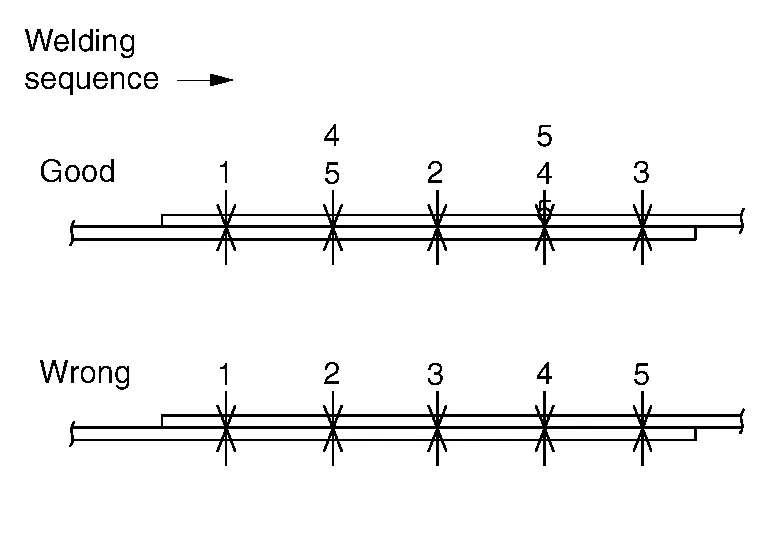
(7) ПОСЛЕДОВАТЕЛЬНОСТЬ ТОЧЕЧНОЙ СВАРКИ
Не выполняйте точечную сварку непрерывно только в одном направлении. Это вызывает слабое соединение из-за шунтирующего эффекта тока. Если наконечники электродов раскалились добела, прекратите сварку и охладите наконечники.
Точечные сварные соединения можно проверить разрушающими методами, описанными ниже. Их легко применять при сварке. До и после сварки выполняйте эти разрушающие испытания, чтобы проверить прочность сварных соединений.
Сварные точки должны располагаться с равными промежутками и по центру свариваемого фланца.
(1) ПРОВЕРКА НА ТЕСТОВЫХ ОБРАЗЦАХ (проверка перед началом работ)
(a) Сварите вместе тестовые образцы той же толщины, что и свариваемая панель.
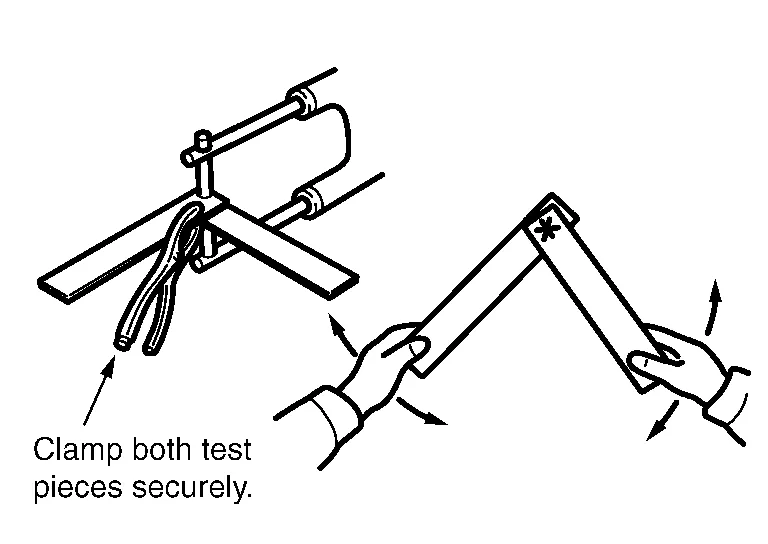
Разорвите сварное соединение скручиванием и осмотрите место разрыва.
(b) При этом испытании в одном из контрольных образцов по сварному шву необходимо пробить отверстие, отрывая деталь. Если отверстие не образуется, это указывает на неправильные условия сварки. Отрегулируйте давление, сварочный ток, время протекания тока и другие параметры и повторяйте испытание до получения наилучшего результата.
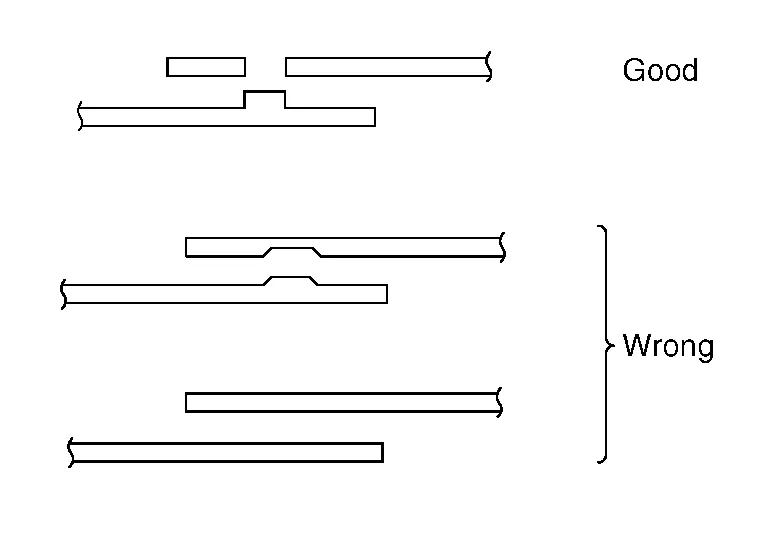
(2) ПРОВЕРКА С ПОМОЩЬЮ ЗУБИЛА И МОЛОТКА (контроль после сварки)
(a) Вставьте кромку зубила между сваренными панелями и постучите по его концу, пока между панелями не образуется зазор 3 мм - 4 мм (0,12 дюйма - 0,16 дюйма) [при толщине панелей 0,8 мм - 1,0 мм (0,031 дюйма - 0,039 дюйма)]. Если сварные точки не разошлись, сварка выполнена правильно.
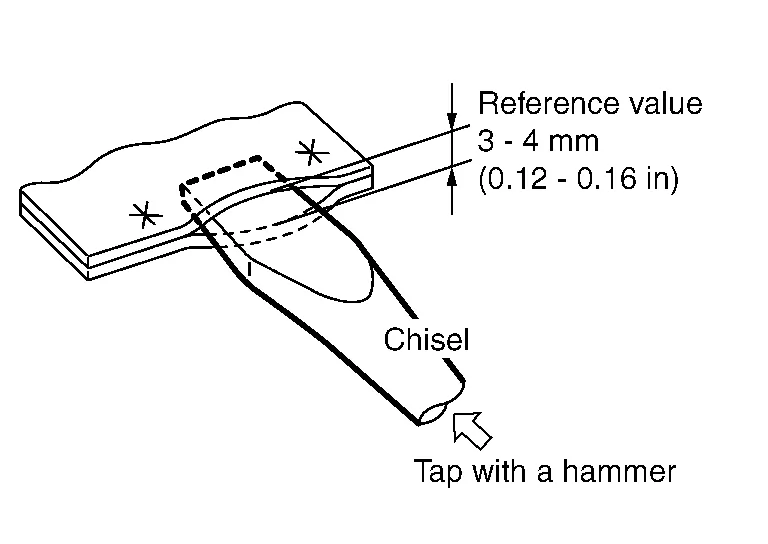
Этот зазор зависит от расположения сварных точек, длины фланца, толщины панели, шага сварки и других факторов. Учтите, что приведённое значение приводится только для справки.
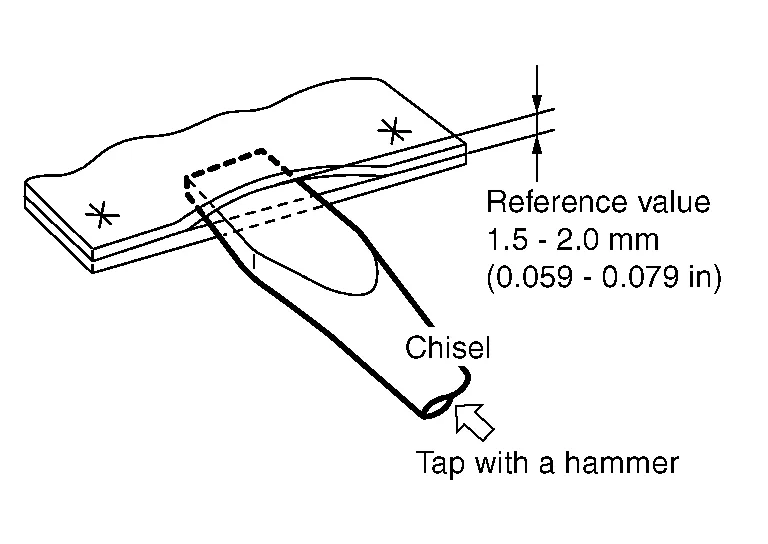
(b) Если толщина панелей различна, зазор необходимо ограничить значением 1,5 мм - 2,0 мм (0,059 дюйма - 0,079 дюйма). Дальнейшее разведение панелей может привести к разрушению детали, и испытание станет разрушающим.
(c) Обязательно выправьте деформированный участок панели после проверки.