MAG-сварка
Сварка MAG использует тепло электрической дуги для соединения двух металлических деталей путём расплавления как металла, так и электрода. Для ремонта кузова наиболее часто применяются виды дуговой сварки MAG (Metal Active Gas).
Принцип сварки MAGСварочный электрод представляет собой проволоку, намотанную на катушку. Эта сварочная проволока подаётся электронно управляемым двигателем.
Зона сварки защищается от атмосферы подачей защитного газа. Это предотвращает окисление и азотирование, благодаря чему достигается большая прочность сварного шва и хороший валик. Защитным газом служат аргон, CO2 или их смесь.
На следующем рисунке показана последовательность сварки.
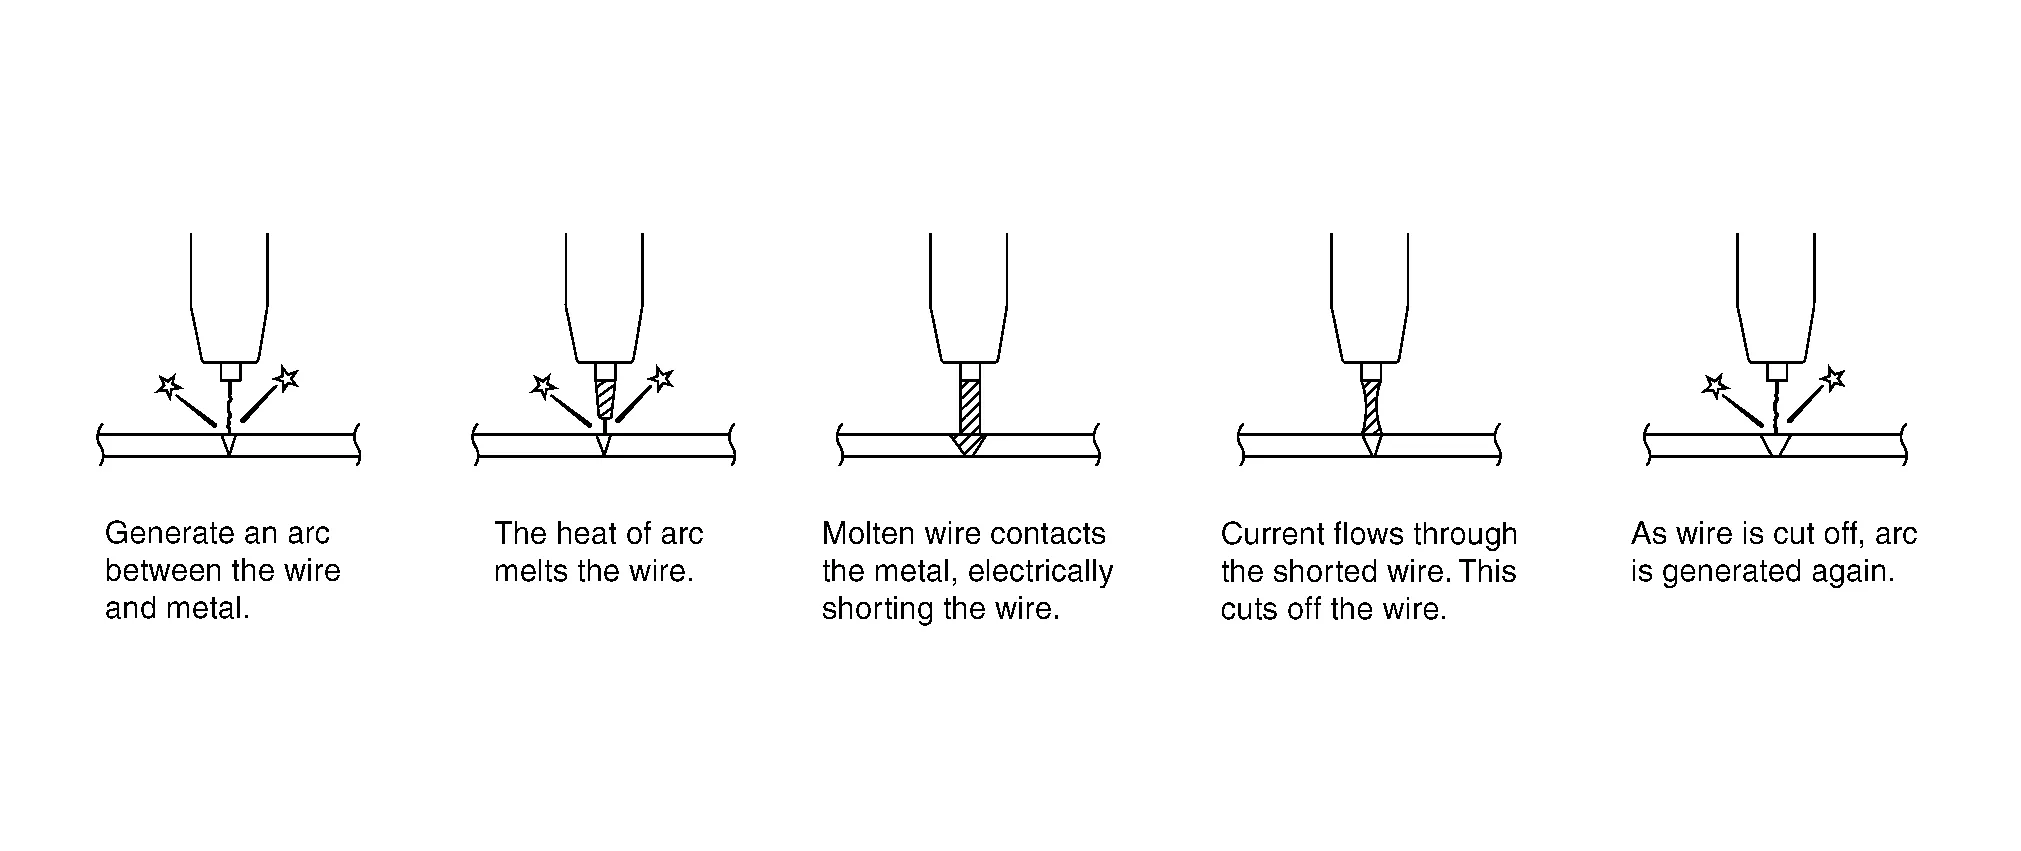
Меньше шлака
Меньше термических деформаций
Сравнительно легко освоить
Большая прочность шва, чем при газовой или точечной сварке
Подходит для тонкого листового металла
Меньшее влияние положения сварки на прочность шва
Не подходит для мест с сильным ветром
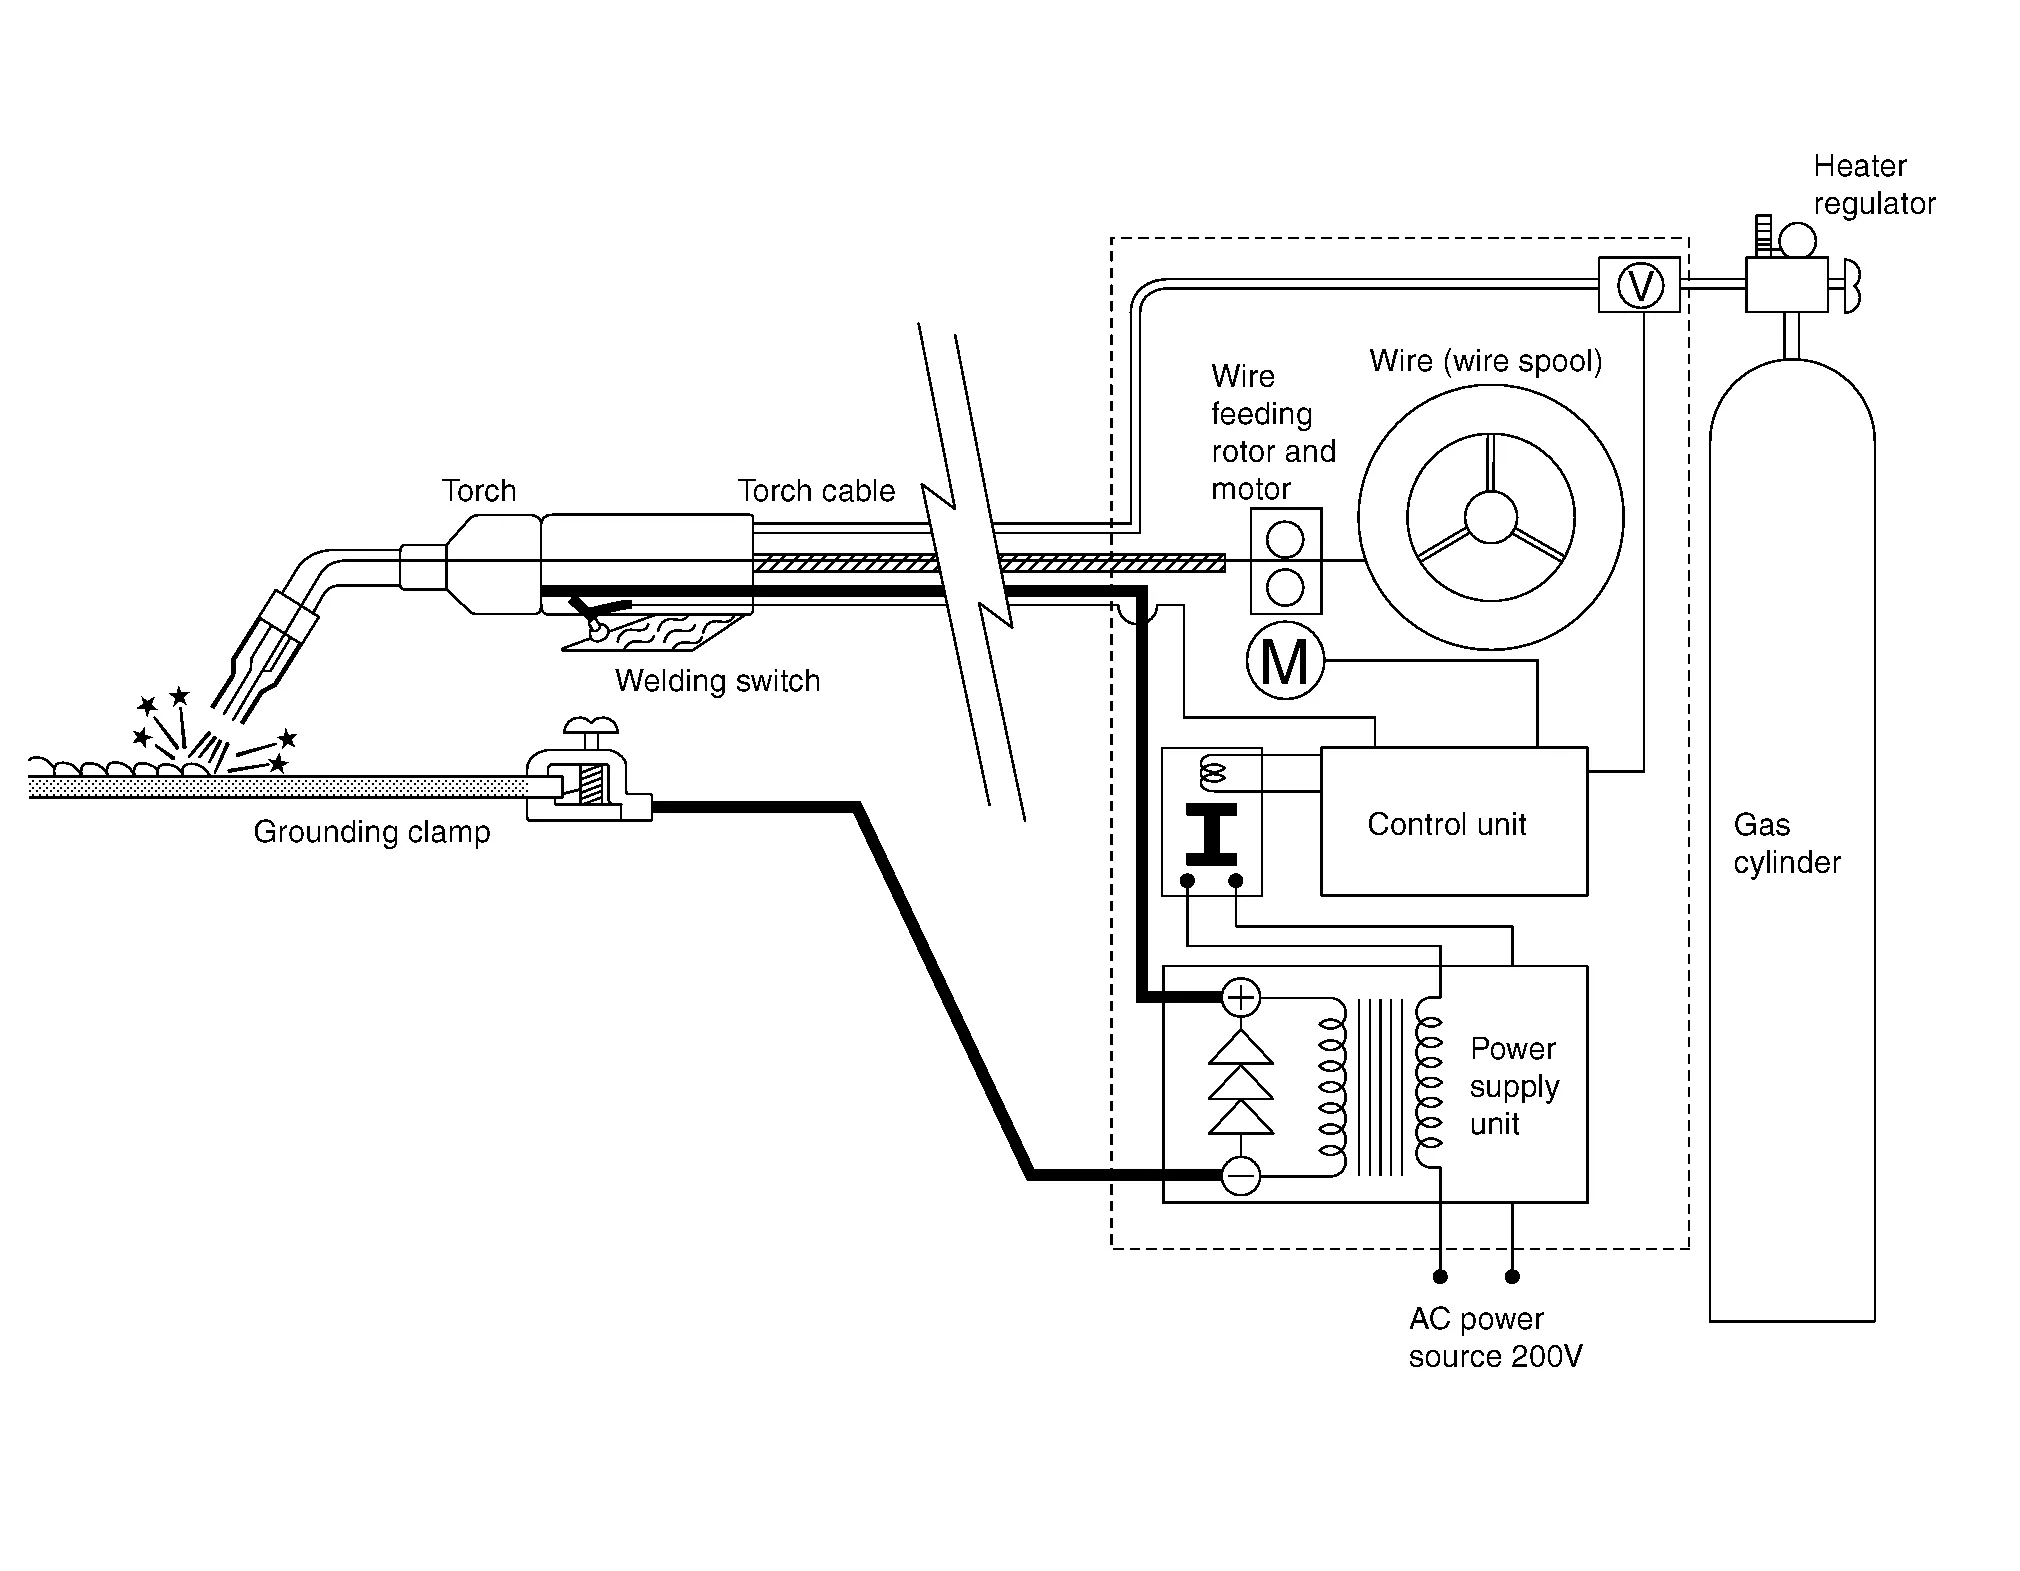
Сварочный аппарат состоит из блока питания, включающего трансформатор и выпрямитель, который преобразует напряжение сети в сварочное напряжение и выпрямляет ток; контроллера, который регулирует напряжение, ток и скорость подачи сварочной проволоки в зависимости от толщины свариваемой панели; сварочной проволоки, намотанной на катушку, механизма подачи проволоки, сварочной горелки, газового баллона и редуктора.
Краска, ржавчина или масло на поверхности панели вызывают поры и разбрызгивание при сварке. Тщательно удалите все посторонние вещества ленточной шлифмашиной или проволочной щёткой.

См. метод контроля для точечной сварки. См. раздел «Контроль сварного соединения».
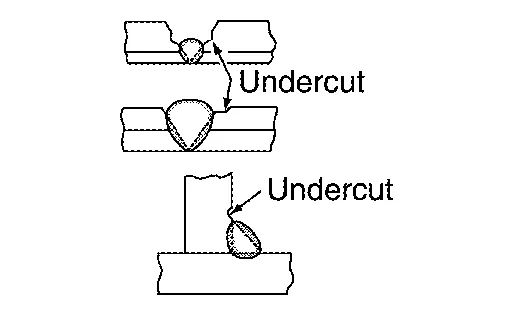
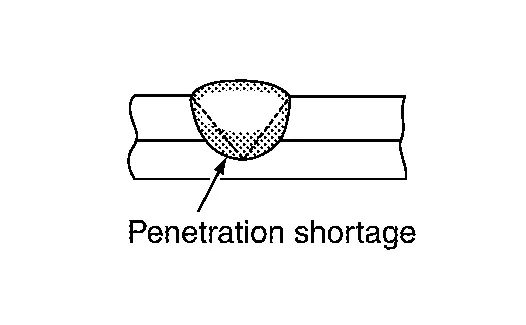
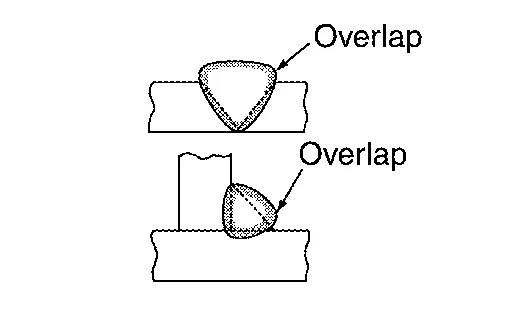
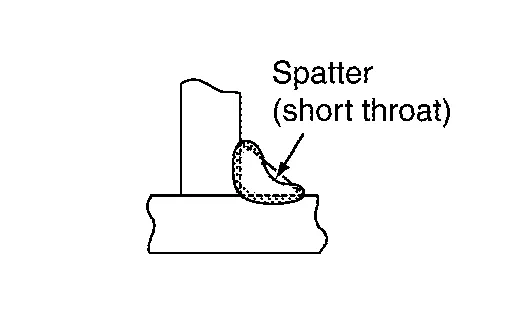
Типичные дефекты и условия сварки при сварке MAG.
| Дефект | Контрольные точки | Примечания |
|---|---|---|
 |
|
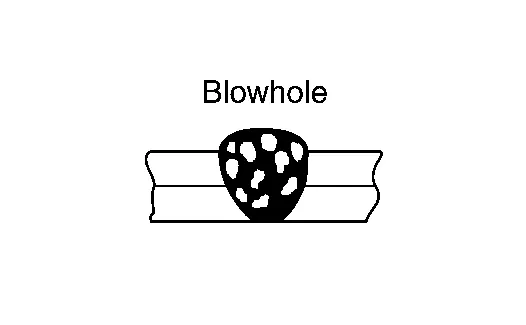
Образуется отверстие, когда газ захвачен в наплавленном металле. |
 |
|
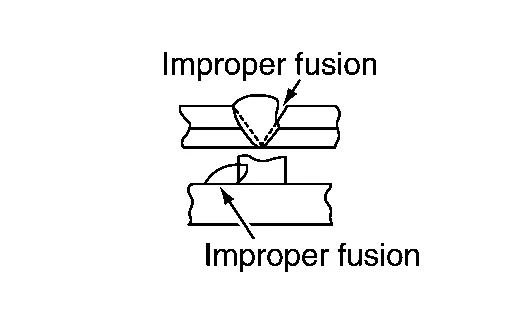
Это состояние отсутствия сплавления между сварными металлами или между наплавленными слоями. |
 |
|
|
 |
|
Это состояние, при котором наплавка под панелью выполнена плохо. |
 |
|
|
 |
|
Разбрызгивание чаще возникает в угловом шве. |
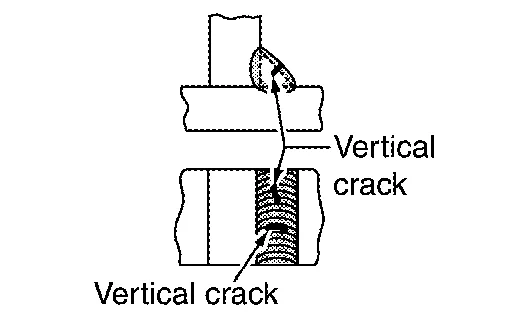 |
Есть ли загрязнения на свариваемой поверхности (краска, масло, ржавчина)? | Трещины обычно возникают только на верхней поверхности. |
Способы сварки дугой в защитном газе
Стыковая сварка
Способ сварки, при котором заполняется зазор между двумя панелями, соединёнными встык. Этот способ применяется при сварке таких участков, как места врезки на задних крыльях и порогах. Отделочные работы выполняются так же, как при пробочной сварке.
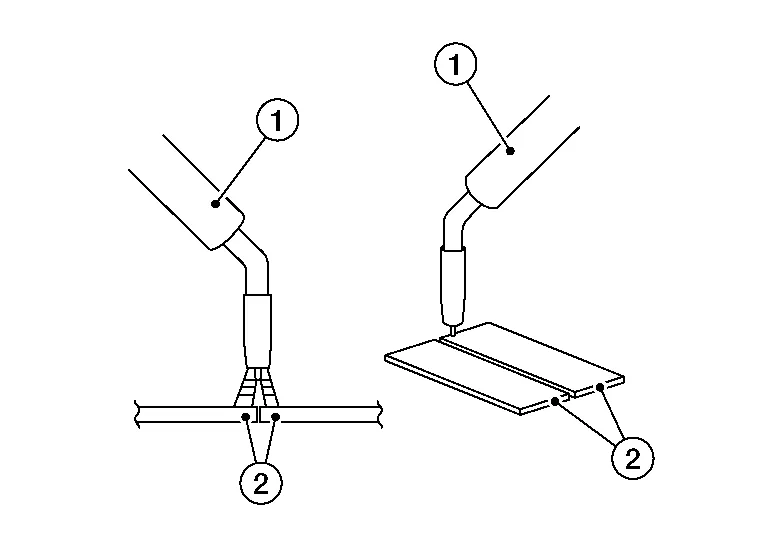
- :Горелка
- :Панель
Угловая сварка
Способ сварки, при котором два листа накладываются друг на друга и кромка одного из них приваривается, соединяя их. В основном применяется при сварке автомобилей Nissan Murano с рамной конструкцией.
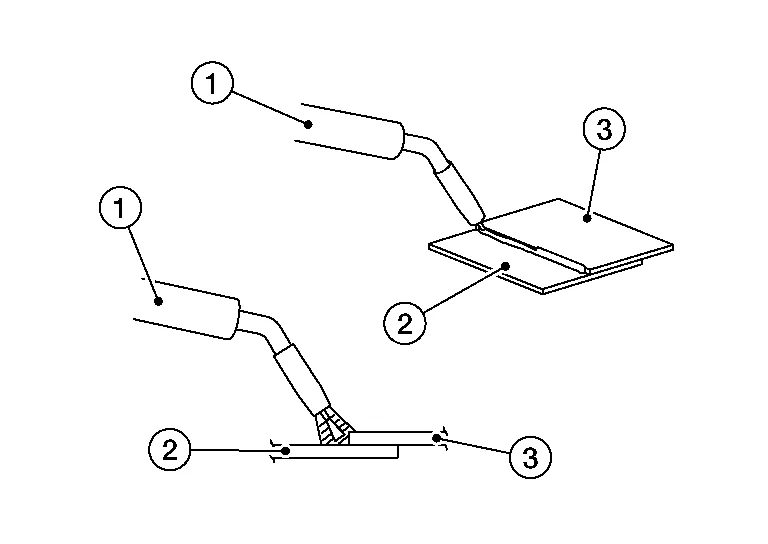
- :Горелка
- :Панель 1
- :Панель 2
Непрерывная сварка
Этот способ сварки подходит для листовой стали толщиной 2 мм (0,08 дюйма) и более. При применении к более тонким панелям возникнет прожог.
Пробочная сварка
Направьте горелку под прямым углом к панели и быстро заполните отверстие расплавленным металлом; прерывистая сварка образует оксидную плёнку, вызывающую поры. При пробочной сварке выполните отверстие диаметром 5 мм - 6 мм (0,20 дюйма - 0,24 дюйма) в верхней из двух свариваемых панелей. Плотно прижмите верхнюю панель к нижней. Для отделки приподнятый сварной участок выравнивается с помощью инструмента, например ленточной шлифмашины.
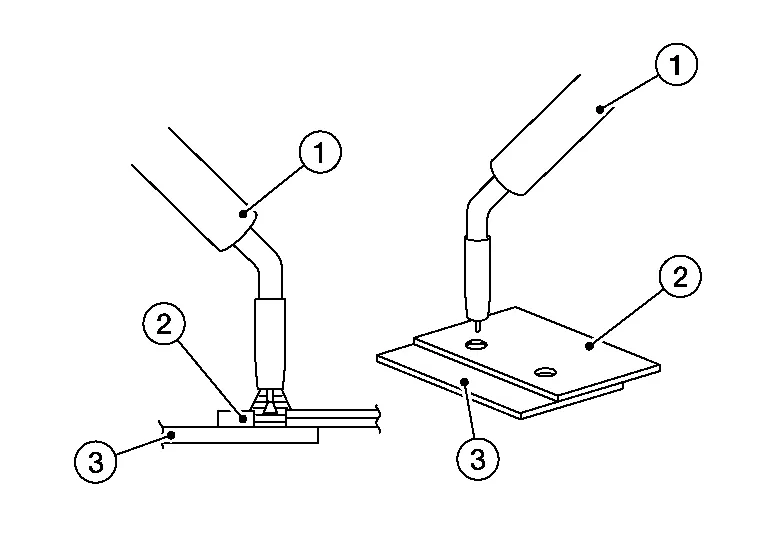
- :Горелка
- :Панель 1
- :Панель 2
Прерывистая (ступенчатая) сварка
Этот способ подходит для тонких или корродированных панелей, так как предотвращает термическую деформацию и прожог. При ремонте кузова применяется как стыковая сварка при частичной замене панелей.
Перед ступенчатой сваркой прихватите свариваемые панели, чтобы предотвратить деформацию и выровнять поверхности панелей.
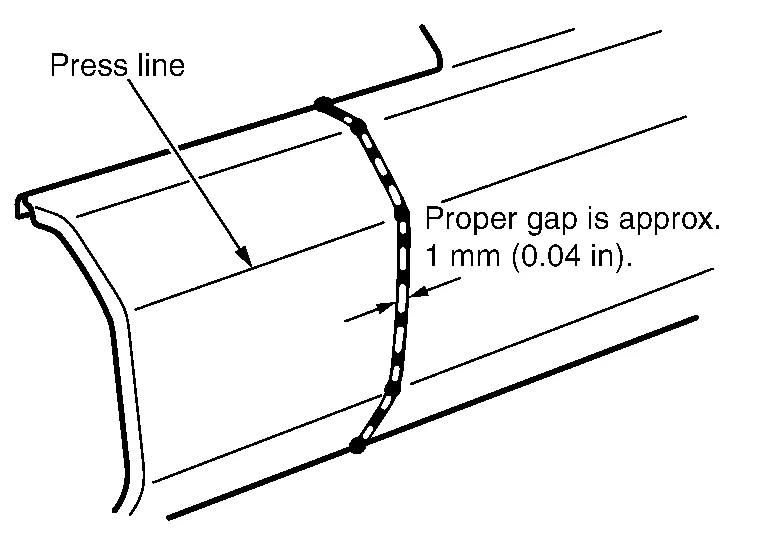
Для этого выполните точечную сварку, а затем заполните промежутки короткими валиками.
Удалите все покрытия с заменяемых и соединяемых панелей в пределах 1/2 дюйма (13 мм) от шва. Это необходимо сделать с обеих сторон панелей, чтобы подгоревшие покрытия не мешали антикоррозионной защите на последующих этапах ремонта.
Длинный сварной шов вызовет деформацию. Используйте способ, показанный на рисунке, чтобы уменьшить деформацию.
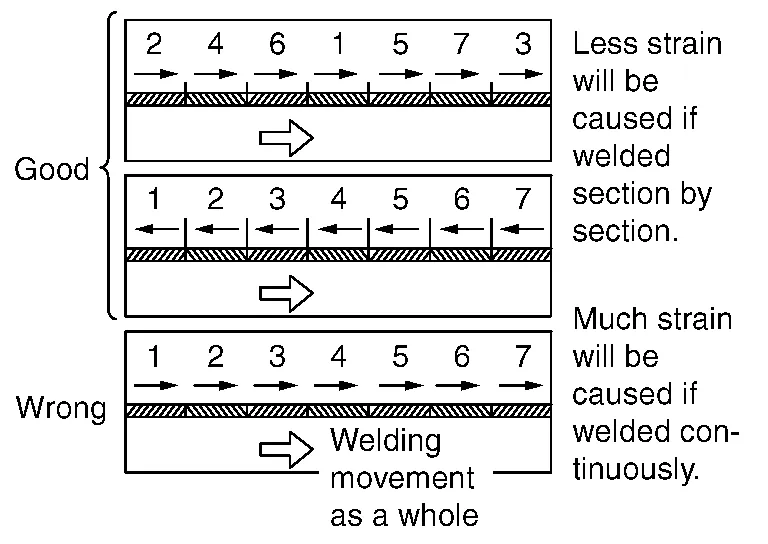
Чтобы заполнить промежутки между прерывистыми сварными точками (A), зашлифуйте точки шлифовальной машиной, а затем заполните металлом в расплавленном состоянии. Если это сделать без шлифовки поверхности точек, могут образоваться газовые поры.

Разделение деталей
Разделительные резы стальных кузовных деталей можно выполнять кузовной пилой или углошлифовальной машиной с отрезным кругом. По возможности следует использовать кузовную пилу, так как углошлифовальная машина создает большое количество искр, а материал на кромках реза может перегреться. Использование кузовной пилы обязательно при ремонте наружной обшивки кузова, например при частичной замене боковой панели. В некоторых местах также можно использовать шлифовальные ленты.
Однако полотна кузовных пил подходят только для материалов определенной прочности и толщины. Разделительные резы деталей кузова из высокопрочных или сверхвысокопрочных сталей можно выполнять только углошлифовальной машиной с отрезным кругом.
Вскрытие точечных сварных соединений
Для вскрытия точечных сварных соединений исходные сварные точки высверливают специальным сверлом для точечной сварки с регулируемой глубиной резания. Это предотвращает прорезание второго листа металла. Затем отгибающие фланцы листов разделяют зубилом.
При необходимости зачистите поверхность шлифованием
Установите центр кернения по сварной точке
Высверлите сварную точку
Нагрев при сварке иногда приводит к закалке поверхности сварной точки. В таких случаях перед сверлением точку необходимо повторно зашлифовать. Для этого можно использовать ленточную шлифовальную машину. Для вскрытия точечных соединений на высокопрочных и сверхвысокопрочных сталях требуются специальные фрезы для сварных точек. Обычные сверла для точечной сварки разрушаются при работе с высокопрочными и сверхвысокопрочными сталями. Также сварные точки можно полностью сошлифовать ленточной шлифовальной машиной. При этом необходимо следить, чтобы нижележащий элемент не был повреждён.
Вскрытие швов MAG-сварки и швов MIG-пайки
Швы MAG-сварки и швы MIG-пайки вскрываются шлифованием углошлифовальной машиной или ленточной шлифовальной машиной. При этом остальные детали не должны быть повреждены. Затем отгибающие фланцы листов разделяют зубилом. Порядок работ для высокопрочных и сверхвысокопрочных сталей здесь не отличается от порядка для сталей низкой прочности. Однако абразивы изнашиваются значительно быстрее. Вскрытие швов лазерной сварки: швы лазерной сварки вскрываются углошлифовальной машиной. Для этого шов лазерной сварки прошлифовывается вместе с верхним листом металла. Необходимо предотвращать повреждение нижнего листа металла в ходе этой операции.