Saldatura a punti per resistenza elettrica
La saldatura a punti a resistenza è un tipo di saldatura a resistenza elettrica. Appartiene alla saldatura a pressione. Due o tre lamiere metalliche vengono sovrapposte e premute, e la corrente viene fatta passare attraverso le superfici di contatto. Durante il passaggio della corrente, i metalli fondono per effetto Joule nelle superfici di contatto e vengono uniti grazie alla pressione.
Caratteristiche della saldatura a puntiTempi di saldatura brevi ed elevata efficienza rispetto ad altri procedimenti di saldatura
Deformazioni termiche minime grazie al riscaldamento localizzato
Nessuna necessità di rifinire la superficie saldata
Minore formazione di ruggine rispetto ad altri procedimenti di saldatura grazie all'applicazione di un sigillante conduttivo
Non è richiesta una grande abilità di saldatura. Si può ottenere una resistenza uniforme della saldatura indipendentemente dall'abilità dell'operatore
Per produrre elevate correnti è necessaria una saldatrice di grande potenza
Ideale per la saldatura di lamiere sottili
Lo stato della saldatura è difficile da verificare dall'esterno
La vernice deve essere rimossa dalle superfici da saldare
La saldatrice a punti è composta da un gruppo trasformatore, che fornisce la tensione e la corrente necessarie per la saldatura, da un gruppo temporizzatore, che controlla il tempo di passaggio della corrente, e da una pinza di saldatura.

Il tipo con trasformatore separato comprende una versione multifunzione per la saldatura di perni e rondelle.
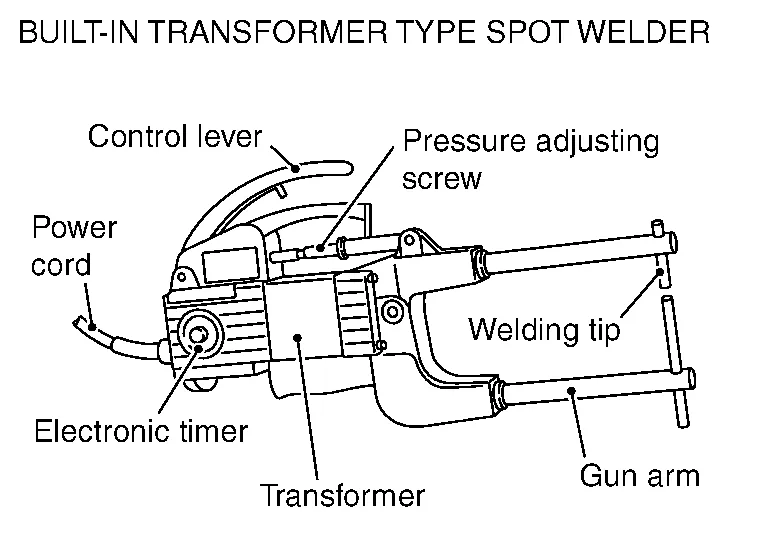 |
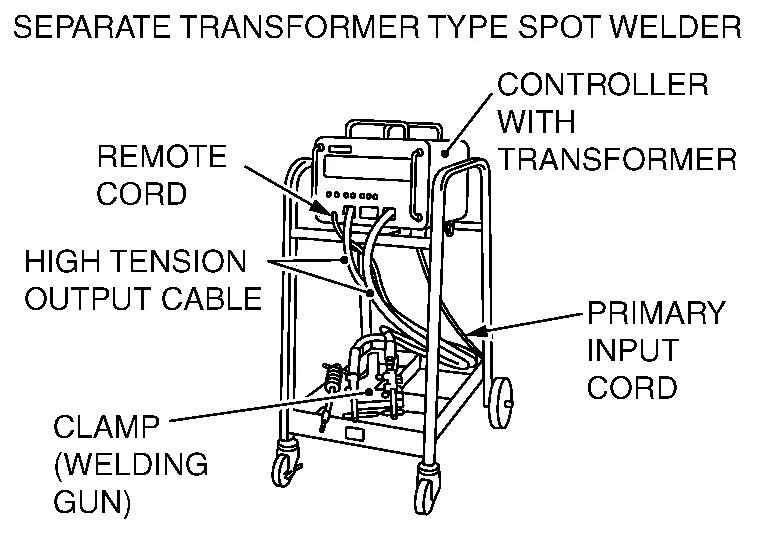 |
Raffreddamento ad aria: raffreddamento forzato con ventola
Raffreddamento ad acqua: raffreddamento mediante circolazione dell'acqua
(1) TIPI DI MORSETTO
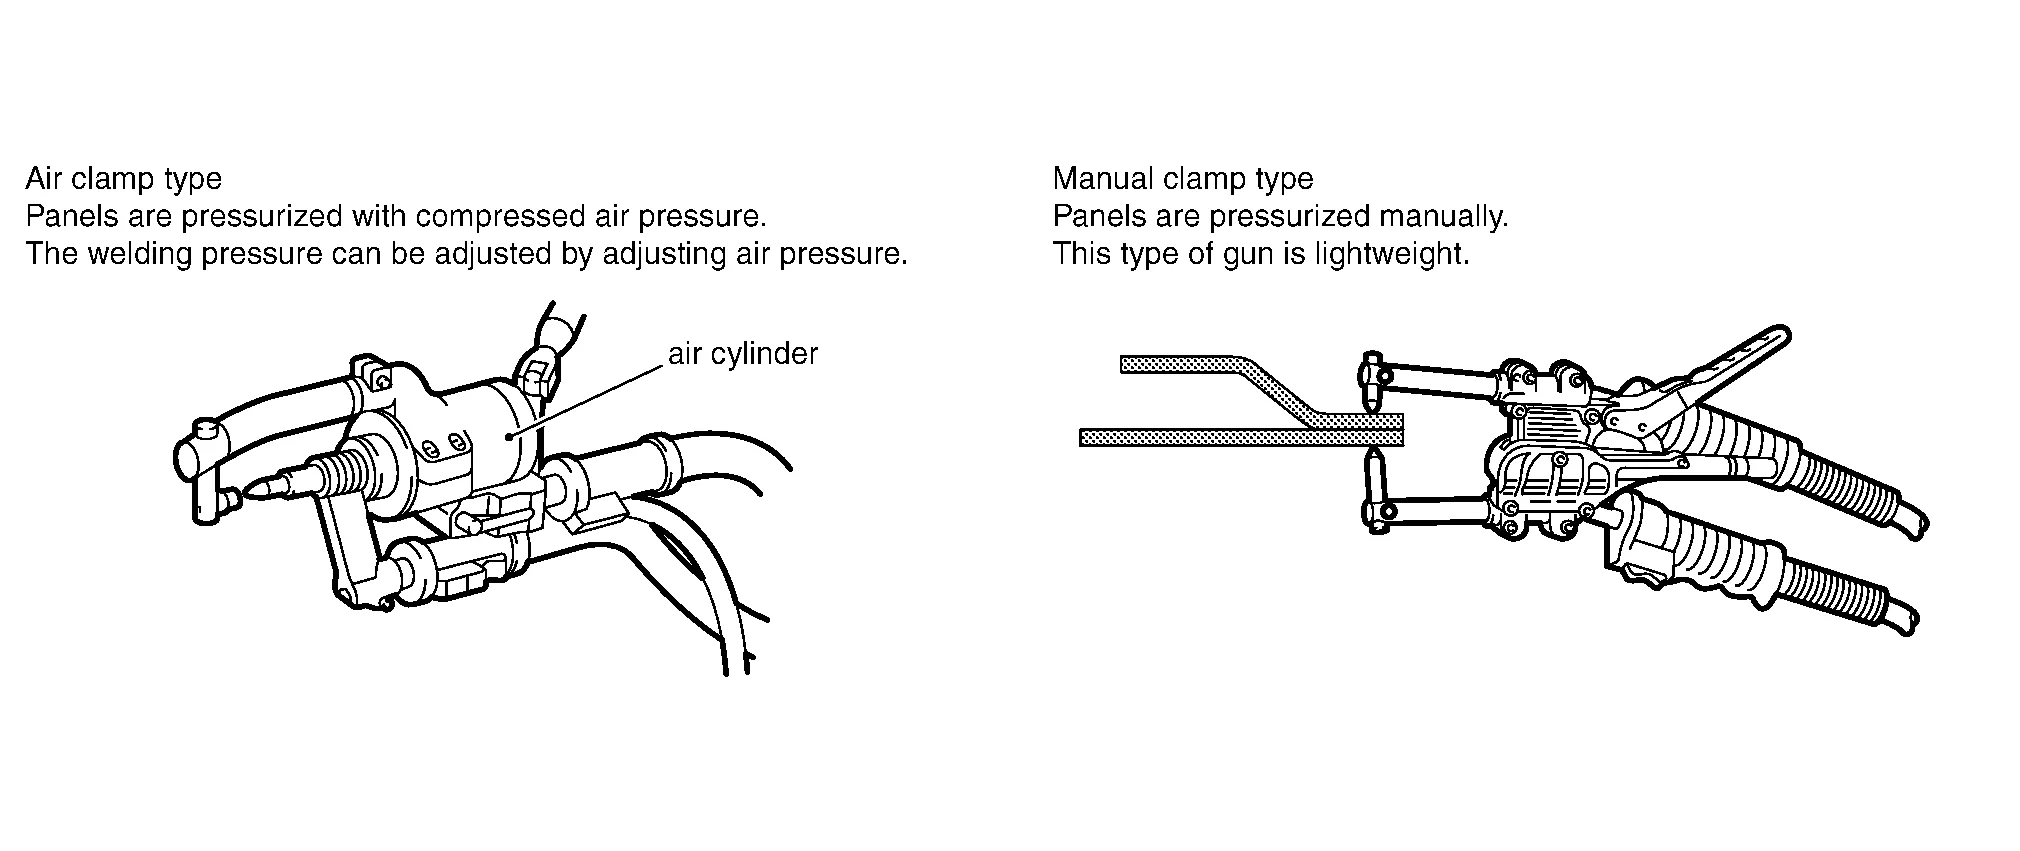
(2) BRACCIO DI APPLICAZIONE
Nella saldatura a punti, 2 o 3 pannelli da saldare devono essere serrati direttamente tra gli elettrodi. Pertanto, lo svantaggio della saldatura a punti è che vi sono alcuni punti in cui la saldatura non può essere eseguita.
Per compensare questo limite sono stati realizzati vari tipi di bracci di applicazione.
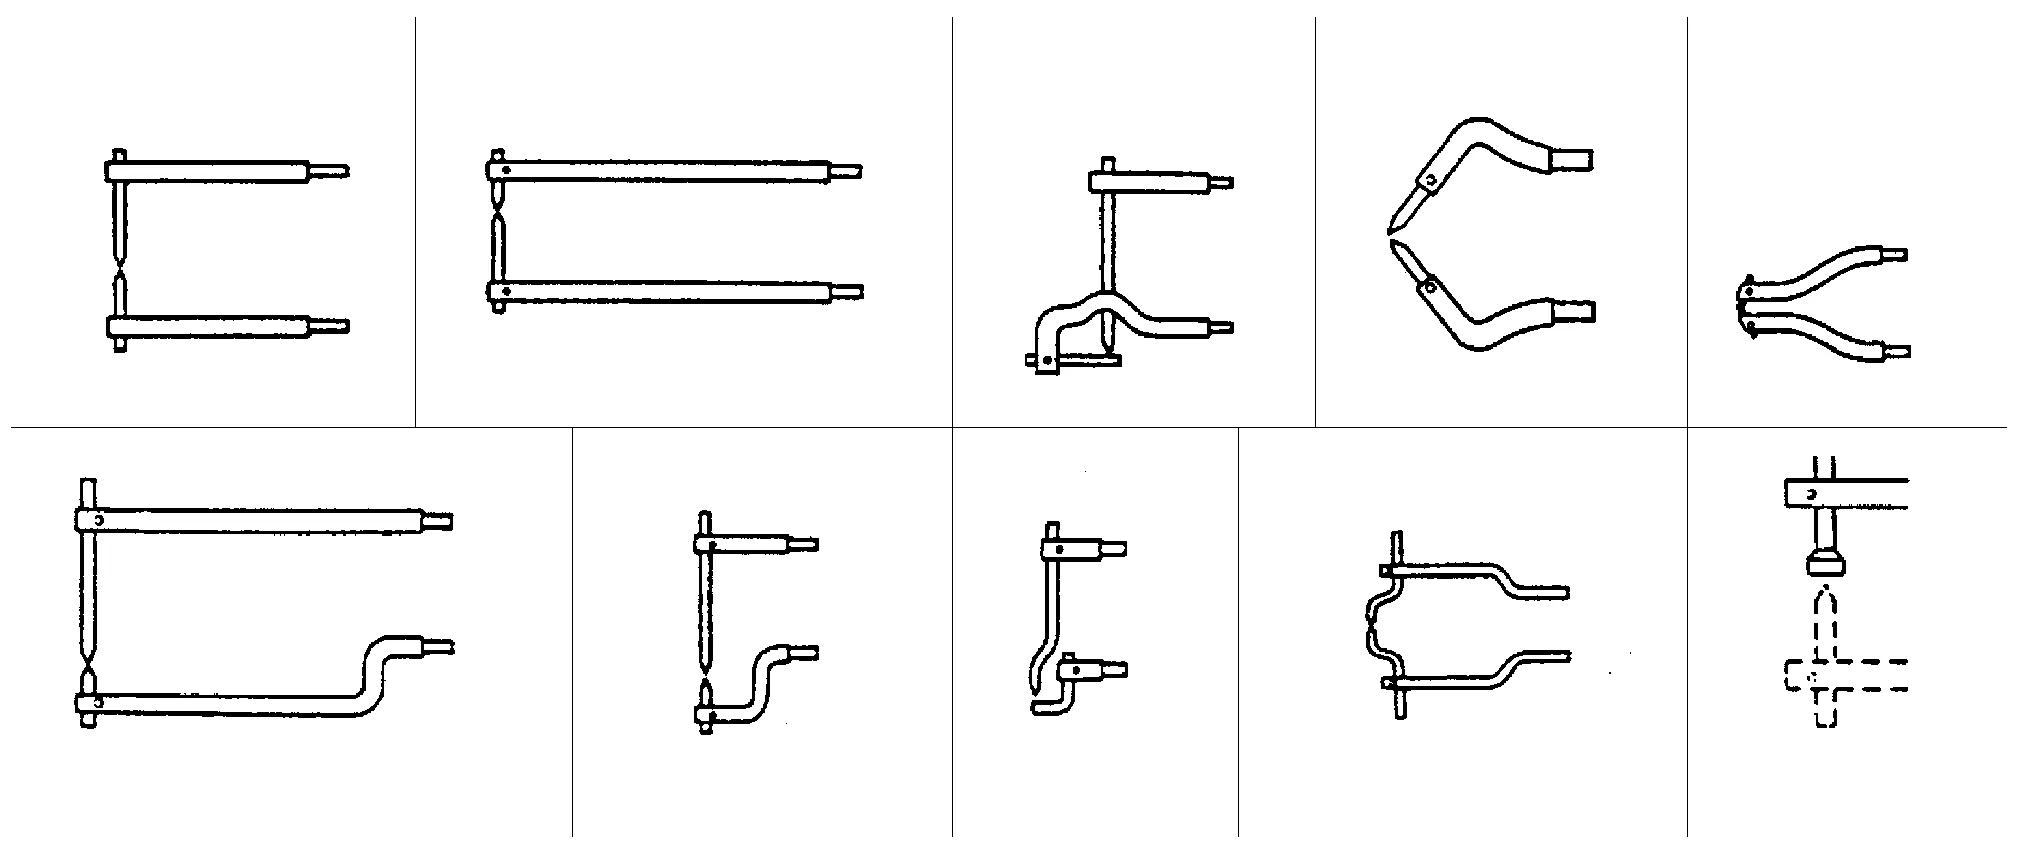
(3) GRUPPO DI SOSPENSIONE
Il peso di pinze, bracci e cavi è stato ridotto per minimizzare il carico per l'operatore.

A seconda del tipo di gruppo, il cavo può semplicemente essere sospeso oppure la pinza può essere sospesa con un cilindro.
Oltre alla normale funzione di saldatura a punti, la lamiera può essere tirata con il martello scorrevole.
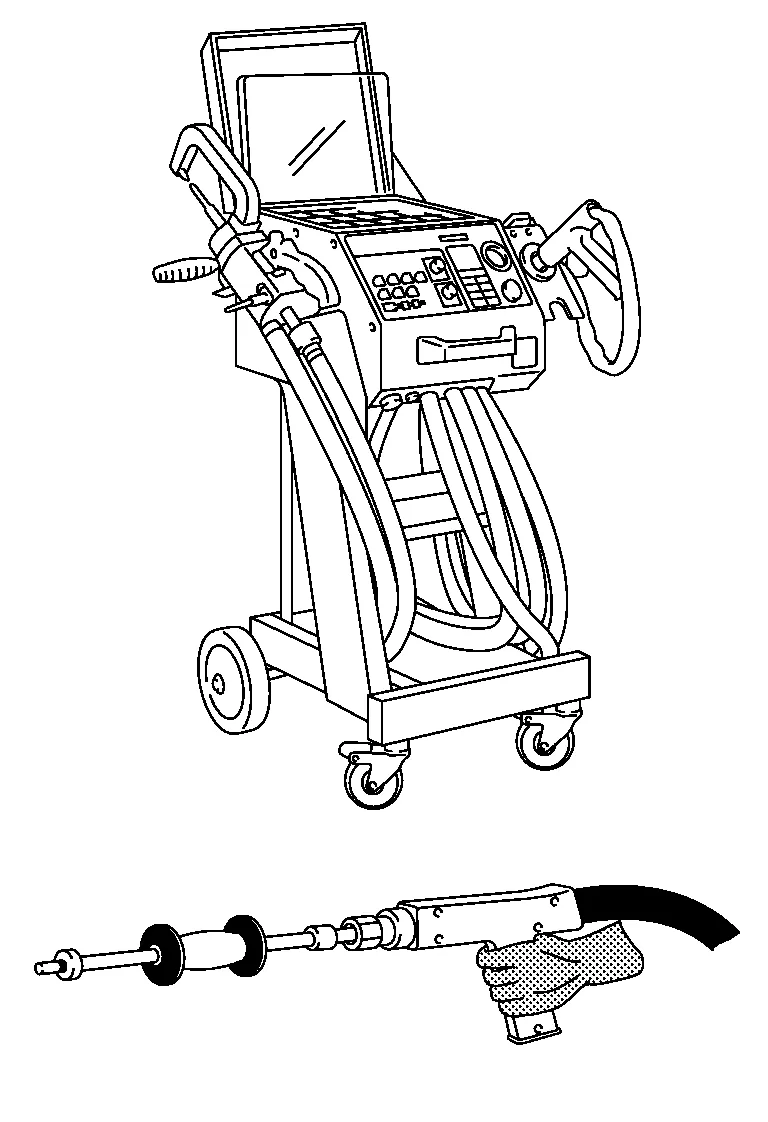
Funzioni principali:
Saldatura a punti su entrambi i lati
Saldatura a punti su un solo lato (pre-puntatura)
Saldatura a punti con martello
Saldatura di dadi e bulloni
Restringimento a caldo del carbonio
Restringimento per contatto
Saldatura di rondella e perno o prigioniero
La saldatura a punti si compone di 3 fasi: “pressurizzazione”, “energizzazione” e “mantenimento”.
(1) PRESSURIZZAZIONE
I punti di saldatura delle lamiere sovrapposte vengono pressati con la punta (elettrodo) per garantire un contatto stretto.
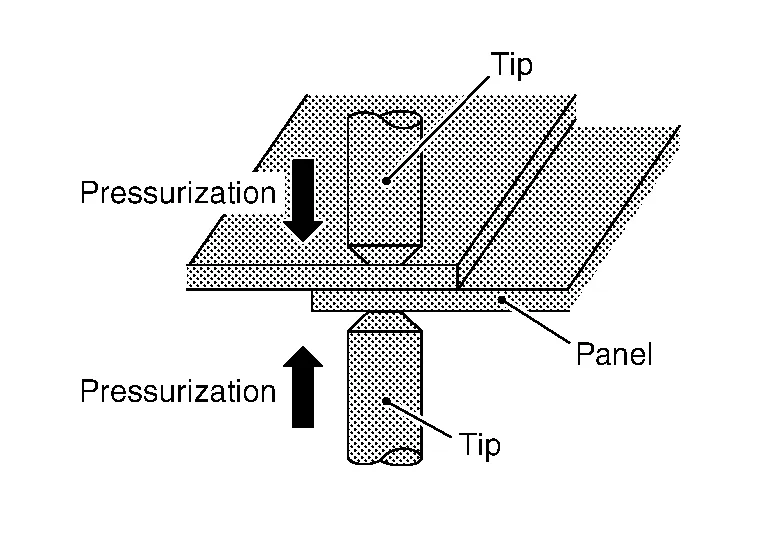
Con le lamiere a stretto contatto, la corrente può scorrere in modo intenso.
(2) ENERGIZZAZIONE
Con le lamiere in pressione, si applica una corrente elevata.
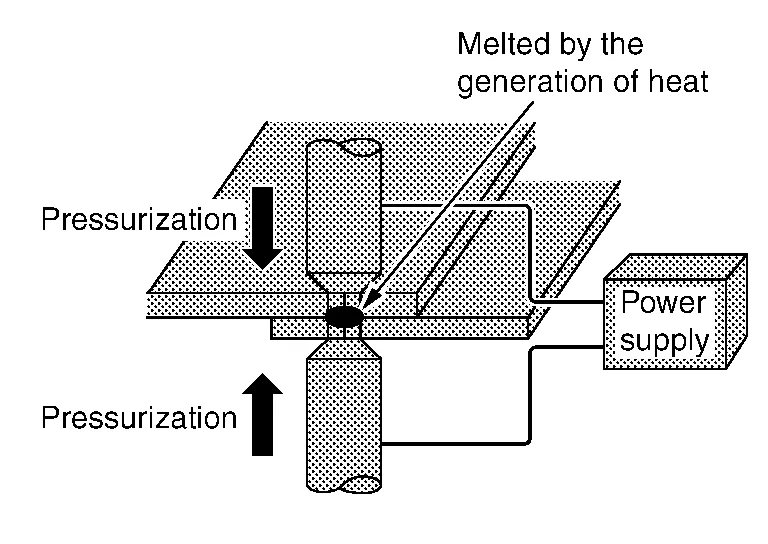
Il calore di Joule si genera nelle zone di contatto delle lamiere e la temperatura aumenta rapidamente.
Le zone di contatto delle lamiere fondono e si uniscono per effetto della pressione di saldatura.
(3) MANTENIMENTO
Anche dopo aver disattivato la corrente, la pressione viene mantenuta finché il punto saldato non si raffredda.
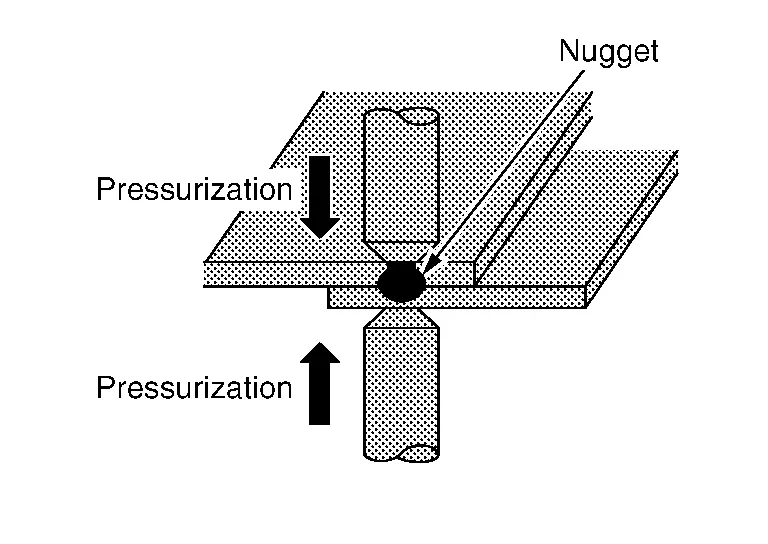
La struttura del nucleo di saldatura diventa più fine grazie alla pressurizzazione, con migliori proprietà meccaniche.
Pertanto, la fase di mantenimento non deve essere omessa.
Prima di iniziare, controllare accuratamente la lamiera ed eseguire le correzioni necessarie.
(1) SPAZIO TRA LE SUPERFICI DA SALDARE
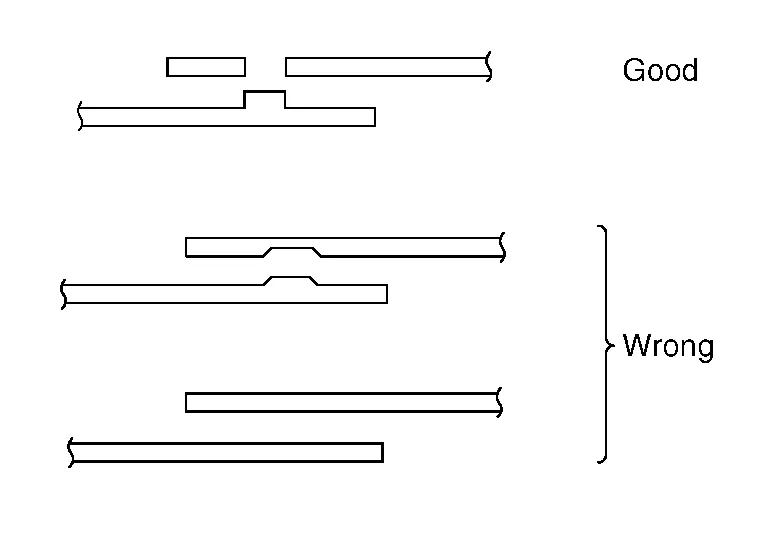
Gli spazi tra le superfici da saldare causano un passaggio di corrente insufficiente. Anche se la saldatura fosse possibile senza eliminare tali spazi, l'area saldata sarebbe più piccola, con conseguente scarsa resistenza.
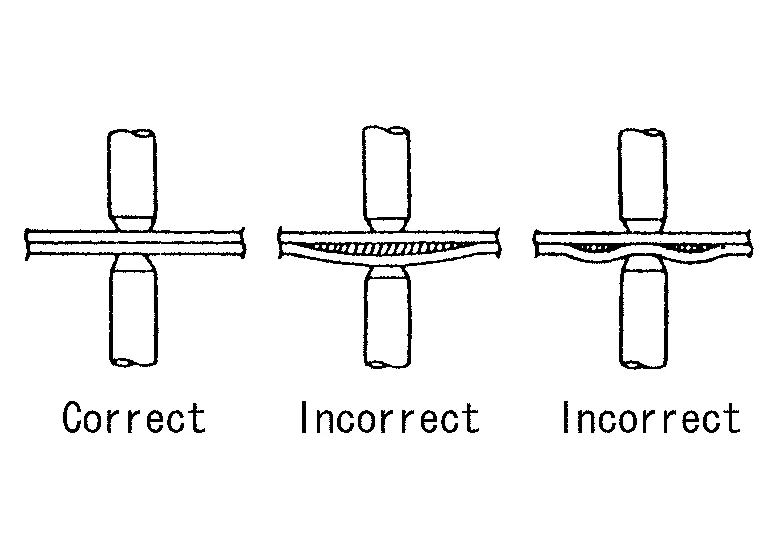
Spianare le due superfici per eliminare gli spazi e bloccarle saldamente prima di saldare.
Valutazione delle zone di saldatura a punti
Prima di unire i componenti della carrozzeria, verificare che ogni superficie da saldare soddisfi i requisiti di resistenza e sia adeguata alla sicurezza in caso di incidente. A tale scopo, è possibile eseguire saldature di prova su ritagli del pezzo di ricambio non necessari. Se necessario, i risultati della saldatura possono essere utilizzati anche per la regolazione fine dell'apparecchiatura per saldatura a punti.
| Saldatura | Caratteristica | Spiegazione |
 |
Punto di saldatura OK | |
 |
Penetrazione di saldatura troppo profonda, zona termicamente alterata troppo estesa | Accumulo eccessivo di calore dovuto a corrente di saldatura o tempo di saldatura troppo elevati. |
 |
Punto di contatto deformato | Punta dell'elettrodo contaminata. La misurazione della resistenza falsata che ne deriva porta a parametri di saldatura errati e, di conseguenza, a una resistenza di giunzione ridotta. |
 |
Danneggiamento superficiale | Resistenza di contatto eccessiva dovuta a pressione insufficiente degli elettrodi. |
Oltre alla valutazione visiva dei punti di saldatura, è necessario eseguire anche una prova di pelatura. A tale scopo, le lamiere precedentemente unite con un punto di saldatura vengono separate per pelatura. Durante la prova il punto di saldatura deve staccarsi completamente da una delle due lamiere. Il diametro del punto di saldatura deve avere un valore minimo prestabilito.
Ø nucleo > 4 x √ spessore lamiera (lamiera più sottile del giunto). Un valore approssimativo del diametro per la prova di pelatura è riportato nella tabella seguente.
| Spessore lamiera in mm | 0.8 | 1.0 | 1.2 | 1.6 |
| Diametro del nucleo di saldatura in mm | 3.6 | 4.0 | 4.4 | 5.0 |
(2) SUPERFICI DELLE LAMIERE DA SALDARE
Vernice, ruggine, polvere o qualsiasi altra contaminazione sulle superfici da saldare causano un passaggio di corrente insufficiente e risultati scadenti.
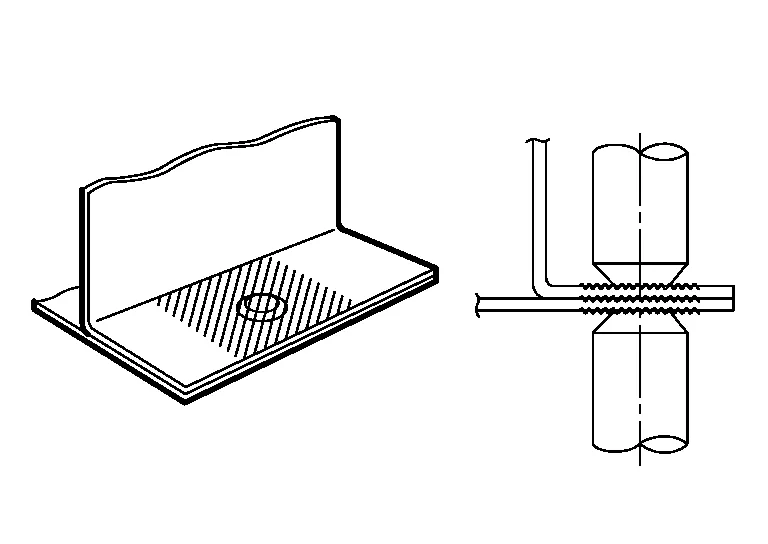
Rimuovere tali impurità dalle superfici da saldare mediante carteggiatura o pulizia con un panno.
(3) LA CORROSIONE IMPEDISCE UNA CORRETTA SALDATURA DELLE SUPERFICI DELLE LAMIERE.
Applicare sulle superfici da saldare un agente anticorrosivo ad alta conducibilità.
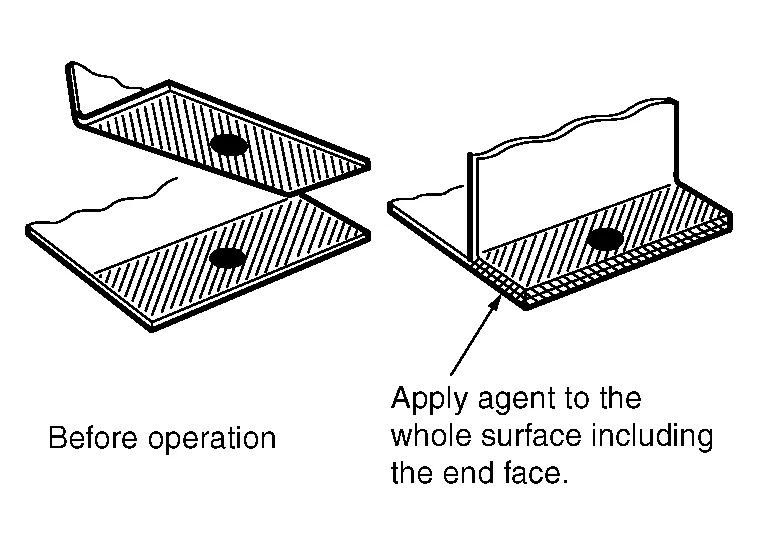
È importante applicare uniformemente l'agente su tutta la lamiera, compresa la superficie di testa.
Eseguire la saldatura a punti prima che l'agente anticorrosivo si asciughi, poiché in genere ha bassa conducibilità.
Poiché l'agente umido può spostarsi dal punto di saldatura per effetto della pressione di saldatura, si ottiene una buona qualità di saldatura grazie all'elevata conducibilità.
Precauzioni da osservare durante la saldatura a punti(1) SCELTA DELLA SALDATRICE A PUNTI
Utilizzare, quando possibile, il metodo di saldatura diretta.
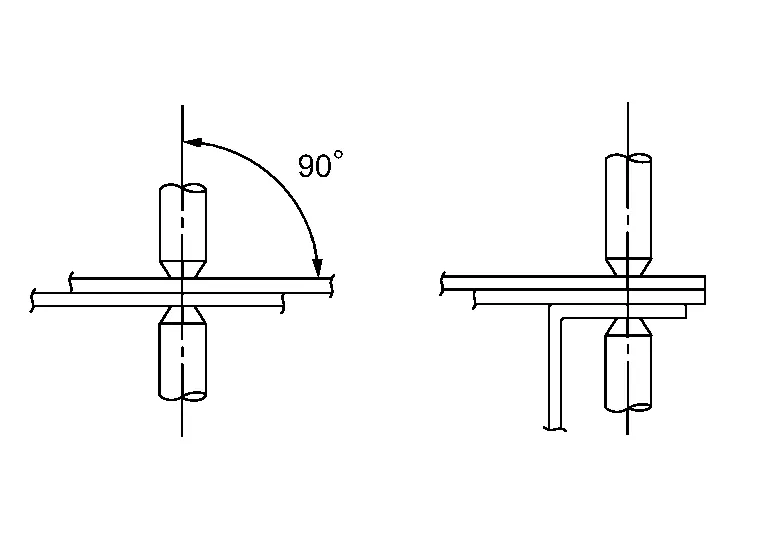
(Quando non è possibile la saldatura diretta, utilizzare la saldatura a tappo MAG.)
(2) APPLICAZIONE DELLE PUNTE DEGLI ELETTRODI
Applicare gli elettrodi perpendicolarmente alla lamiera. Se non applicati correttamente, la densità di corrente sarà bassa, con conseguente scarsa resistenza della saldatura.
(3) NUMERO DI PUNTI DI SALDATURA A PUNTI
In genere, la capacità delle saldatrici a punti delle officine di riparazione è inferiore a quella delle saldatrici di fabbrica. Di conseguenza, il numero di punti di saldatura deve essere aumentato del 20% - 30% rispetto al numero indicato nel Manuale di riparazione della carrozzeria.
(4) SALDATURA DEGLI ANGOLI
Non saldare gli angoli curvi. Saldare questa zona causa concentrazione di tensioni, che porta alla formazione di cricche.
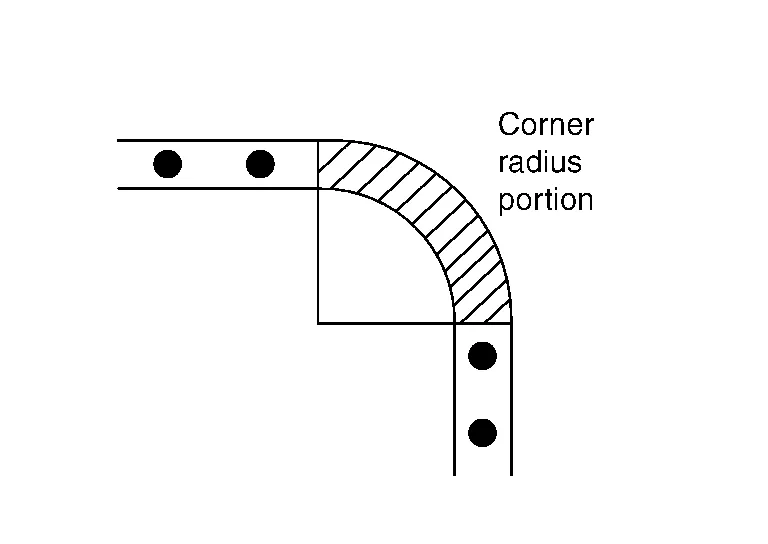
Esempi:
Angolo superiore dei montanti anteriore e centrale
Parte anteriore superiore del parafango posteriore
Angoli dei finestrini anteriore e posteriore
(5) PASSO MINIMO DI SALDATURA
Il passo minimo di saldatura varia in base allo spessore delle lamiere da saldare. In generale, rispettare i valori riportati nella tabella seguente.
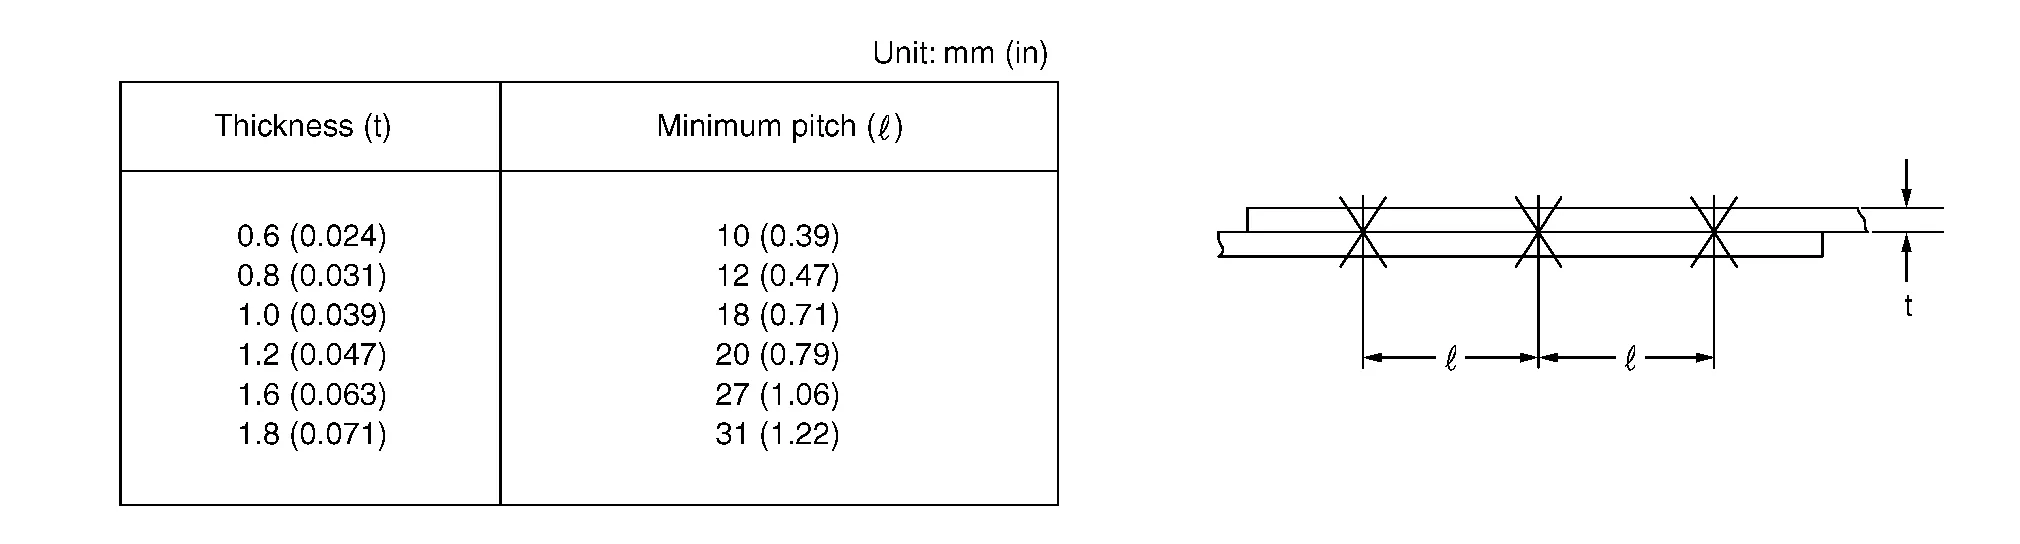
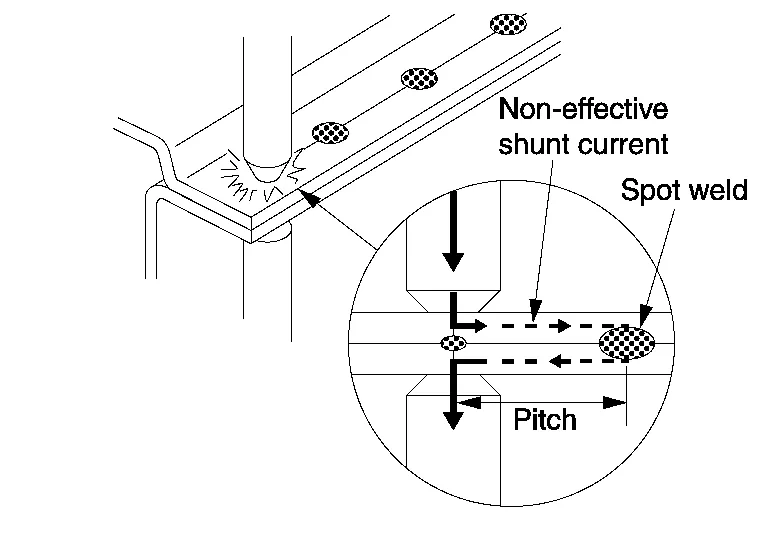
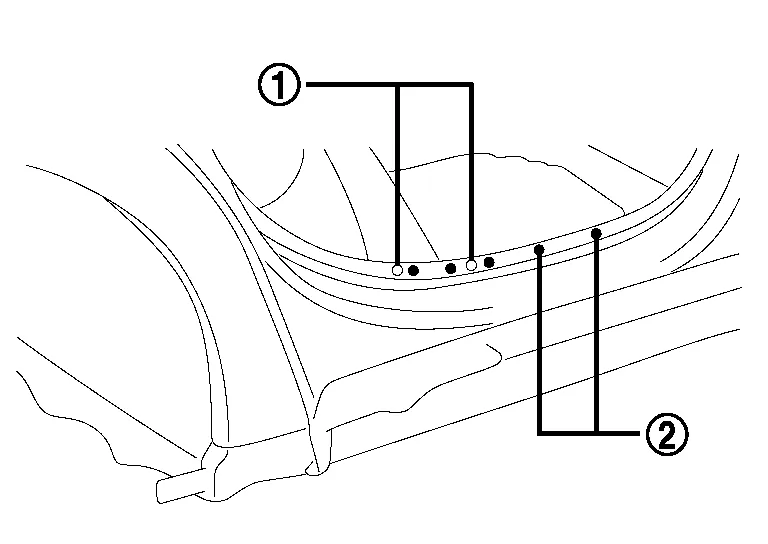
Evitare di saldare sopra zone già saldate.
Poiché la zona a punti diventa più dura e più sottile, le nuove saldature devono essere eseguite il più lontano possibile dai punti precedenti.
 |
Posizioni dei punti originali |
 |
Posizioni dei nuovi punti |
(6) SOVRAPPOSIZIONE MINIMA DELLE LAMIERE
Rispettare i seguenti valori per la distanza di sovrapposizione delle lamiere. Una distanza di sovrapposizione troppo corta riduce la resistenza e causa deformazione della lamiera.

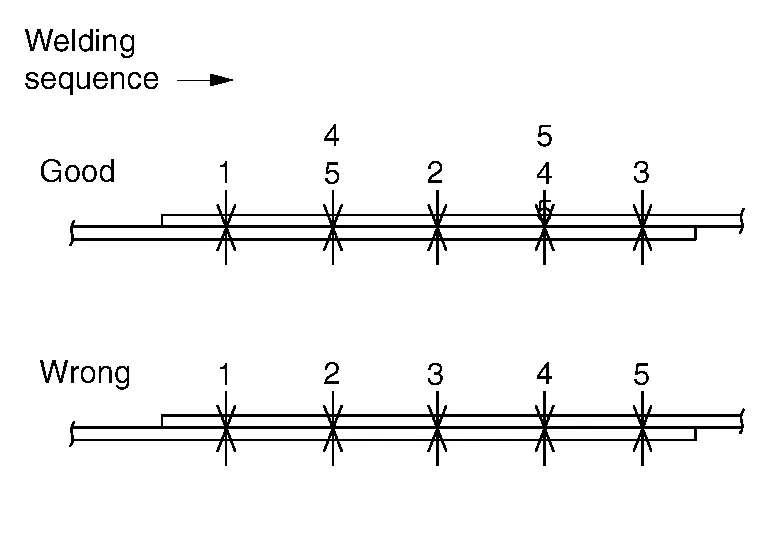
(7) SEQUENZA DEI PUNTI
Non eseguire la saldatura a punti continua in una sola direzione. Ciò causa una saldatura debole a causa dell'effetto shunt della corrente. Se le punte di saldatura diventano incandescenti, interrompere la saldatura e raffreddare le punte.
I punti di saldatura possono essere controllati mediante le prove distruttive descritte di seguito. Possono essere facilmente adottate durante la saldatura. Prima e dopo la saldatura, eseguire queste prove distruttive per verificare la resistenza delle zone saldate.
I punti di saldatura devono essere distanziati uniformemente e disposti al centro della flangia da saldare.
(1) CONTROLLO MEDIANTE PROVINO (verifica prima dell'operazione)
(a) Saldare insieme i provini con lo stesso spessore della lamiera da saldare.
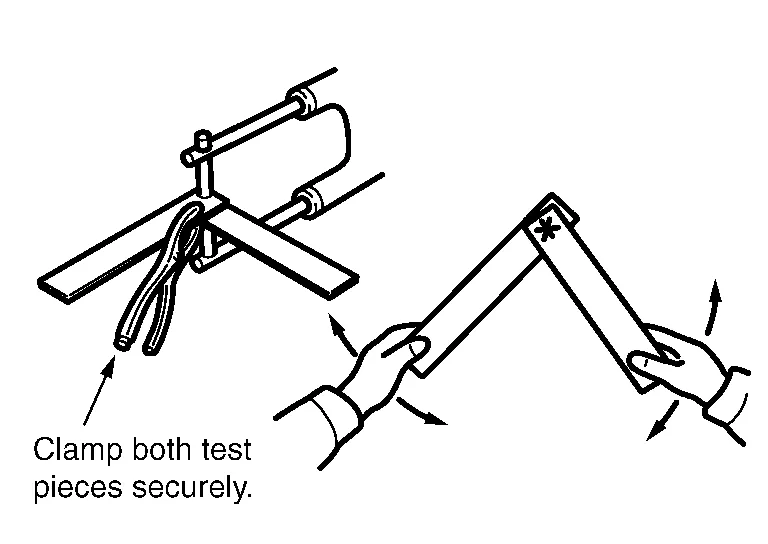
Rompere la saldatura torcendo il provino ed esaminare la rottura.
(b) Con questo test, sulla saldatura di un provino si deve formare un foro strappando la parte saldata. Se non si forma alcun foro, significa che le condizioni di saldatura non sono corrette. Regolare la pressione, la corrente di saldatura, il tempo di passaggio della corrente e le altre condizioni, quindi ripetere il test fino a ottenere il risultato migliore.
(2) CONTROLLO CON SCALPELLO E MARTELLO (verifica dopo la saldatura)
(a) Inserire la punta di uno scalpello tra i pannelli saldati e battere sull'estremità finché tra i pannelli non si forma uno spazio di 3 mm - 4 mm (0,12 in - 0,16 in) [con spessore del pannello di 0,8 mm - 1,0 mm (0,031 in - 0,039 in)]. Se i punti saldati non si separano, significa che la saldatura è stata eseguita correttamente.
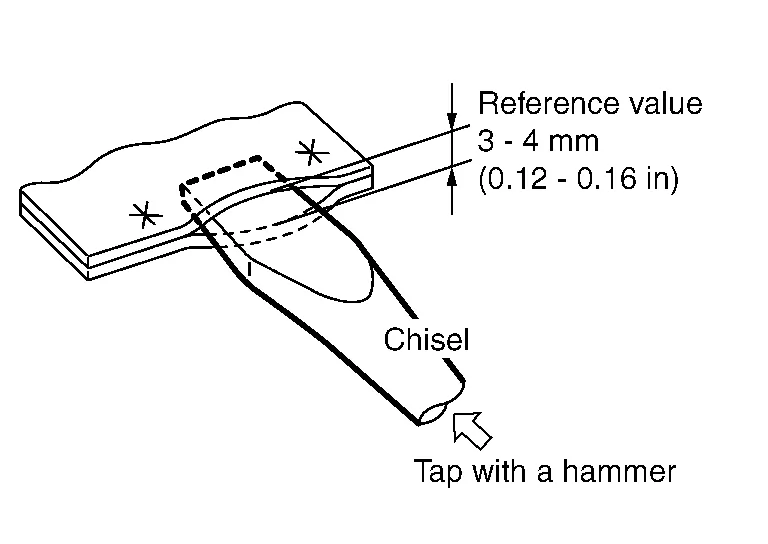
Questo spazio varia in base alla posizione dei punti di saldatura, alla lunghezza della flangia, allo spessore del pannello, al passo di saldatura e ad altri fattori. Si noti che il valore indicato sopra è solo di riferimento.
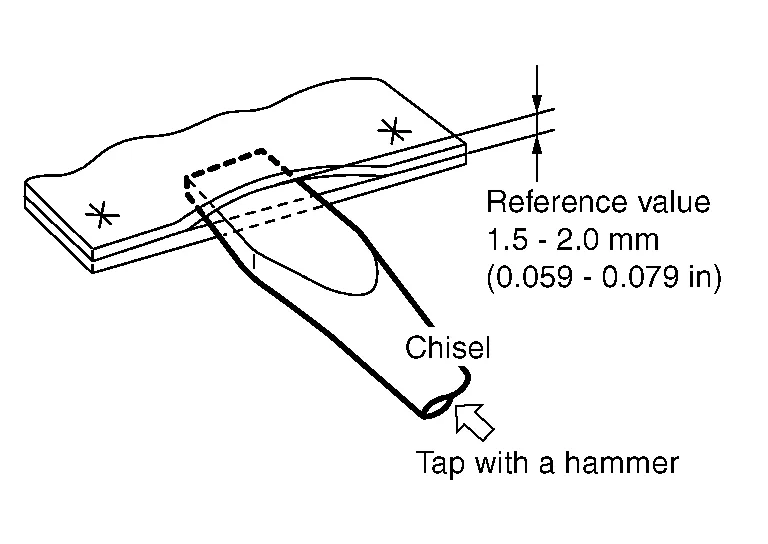
(b) Se lo spessore dei pannelli è diverso, lo spazio deve essere limitato a 1,5 mm - 2,0 mm (0,059 in - 0,079 in). Un'ulteriore apertura dei pannelli può costituire una prova distruttiva.
(c) Riparare sempre la parte deformata del pannello dopo il controllo.