Widerstandspunktschweißen
Das Widerstandspunktschweißen ist eine Form des elektrischen Widerstandsschweißens. Es zählt zum Pressschweißen. Zwei oder drei Bleche werden übereinandergelegt und zusammengedrückt, und durch die Berührungsflächen wird Strom geleitet. Durch den Stromfluss schmelzen die Metalle an den Berührungsflächen aufgrund der Joule’schen Wärme und werden durch den Druck miteinander verbunden.
Merkmale des PunktschweißensKurze Schweißzeit und hohe Effizienz im Vergleich zu anderen Schweißverfahren
Geringe thermische Belastung durch partielle Erwärmung
Keine Nachbearbeitung der Schweißstelle erforderlich
Geringere Rostbildung im Vergleich zu anderen Schweißverfahren durch den Einsatz leitfähiger Dichtstoffe
Keine großen Schweißerfahrungen erforderlich. Unabhängig vom Können des Werkers wird eine gleichmäßige Schweißfestigkeit erreicht
Zur Erzeugung hoher Stromstärken ist ein schweres Schweißgerät erforderlich
Am besten geeignet zum Schweißen dünner Bleche
Der Zustand der Schweißstelle ist von außen schwer zu prüfen
Lack muss von den zu schweißenden Flächen entfernt werden
Das Punktschweißgerät besteht aus einer Transformatoreinheit, die die für das Schweißen erforderliche Spannung und Stromstärke liefert, einer Zeitsteuerung, die die Stromflussdauer steuert, und einer Schweißzange.

Der separate Transformatortyp umfasst einen Multifunktionstyp zum Schweißen von Bolzen und Scheiben.
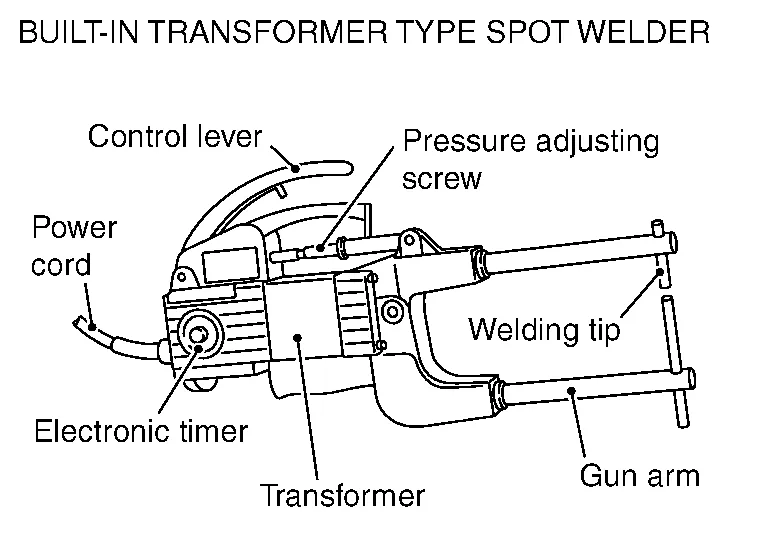 |
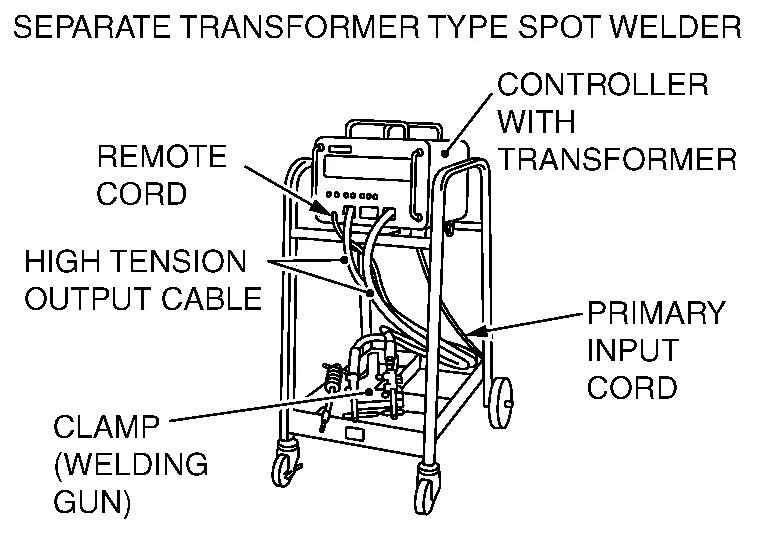 |
Luftkühlung: Zwangsluftkühlung mit Lüfter
Wasserkühlung: Kühlung durch Umwälzen von Wasser
(1) BAUARTEN DER SPANNVORRICHTUNG
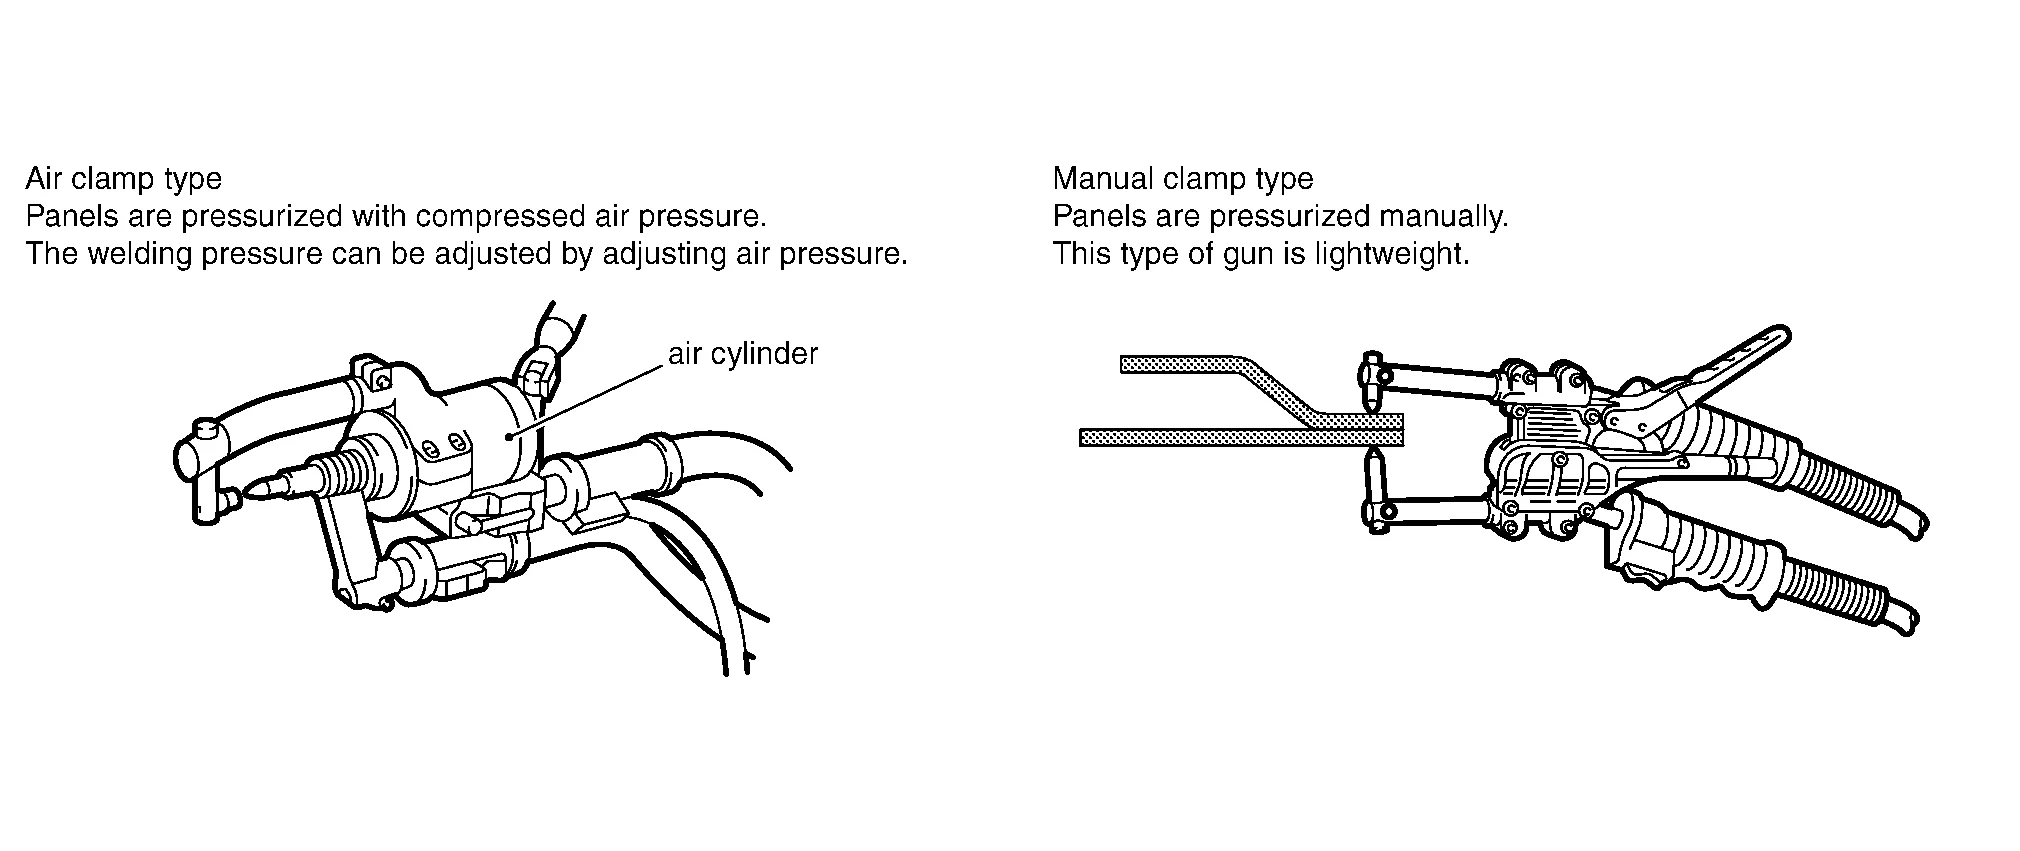
(2) ANSATZARM
Beim Punktschweißen müssen 2 oder 3 zu verschweißende Bleche direkt an den Elektroden eingespannt werden. Daher besteht der Nachteil des Punktschweißens darin, dass es Stellen gibt, an denen nicht geschweißt werden kann.
Um diese Schwäche auszugleichen, wurden verschiedene Ausführungen von Ansatzarmen entwickelt.
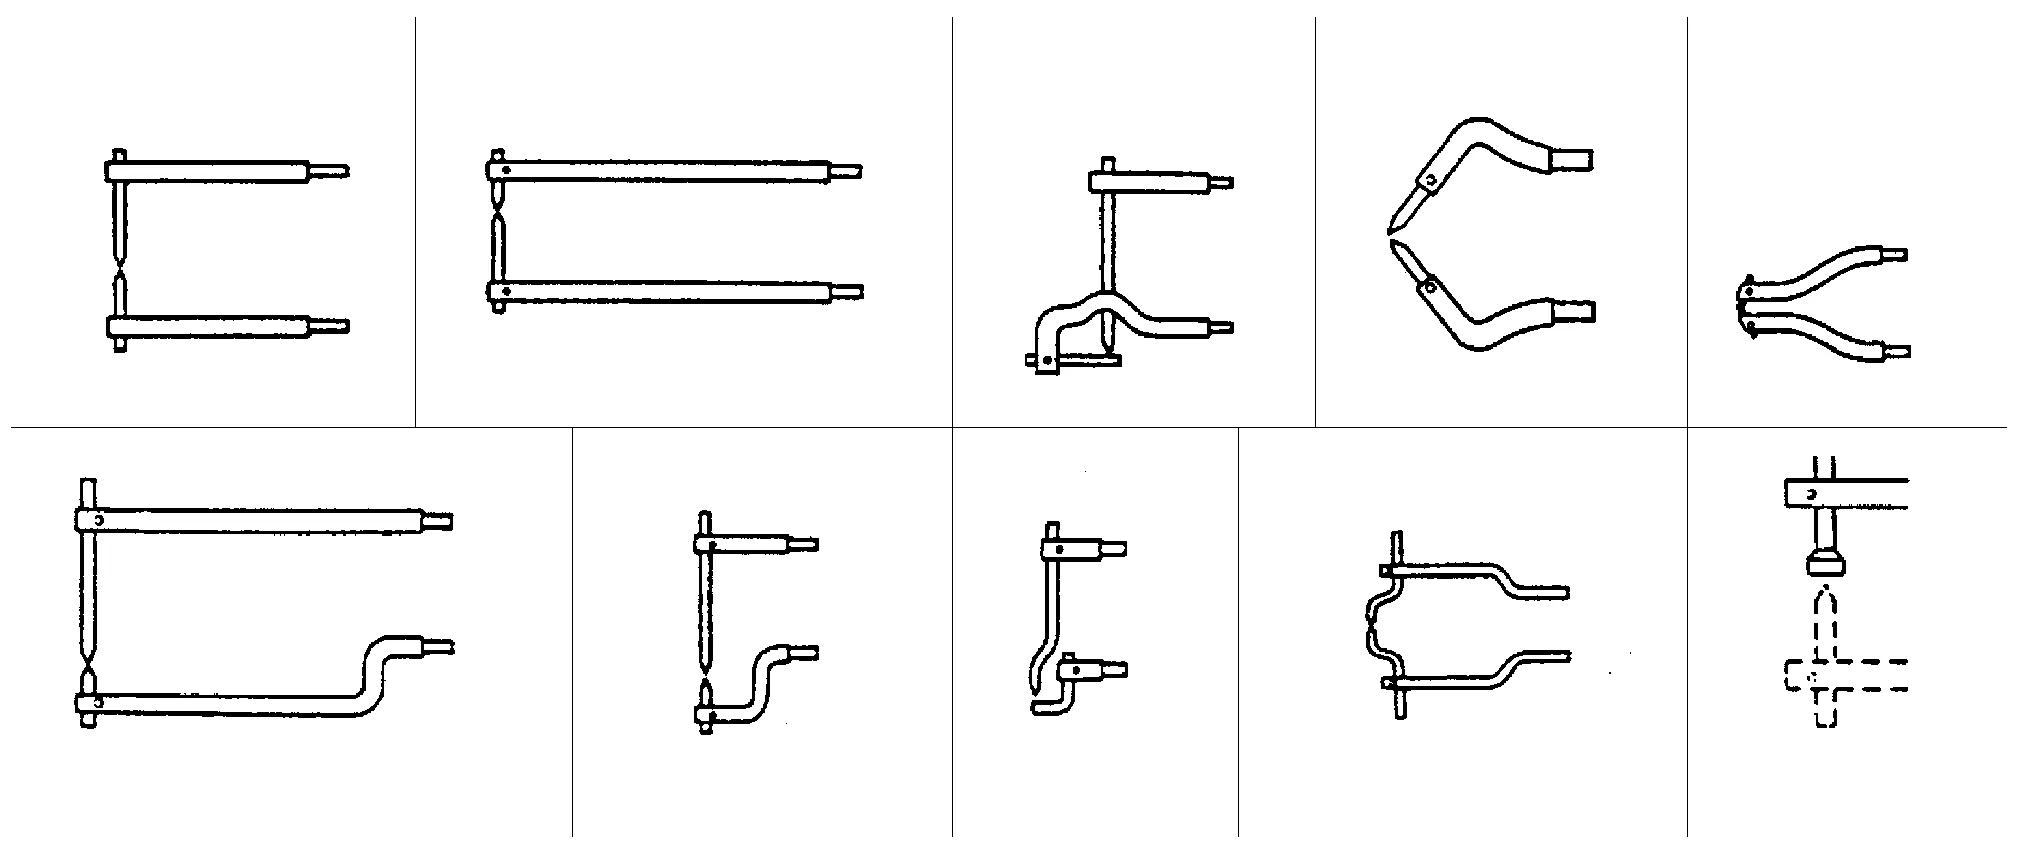
(3) AUFHÄNGEEINHEIT
Das Gewicht von Zangen, Armen und Kabeln wurde reduziert, um die Belastung der Werker zu minimieren.

Je nach Gerätetyp kann das Kabel einfach aufgehängt oder die Zange mithilfe eines Zylinders gehalten werden.
Neben der üblichen Punktschweißfunktion kann Blech mit dem Gleithammer gezogen werden.
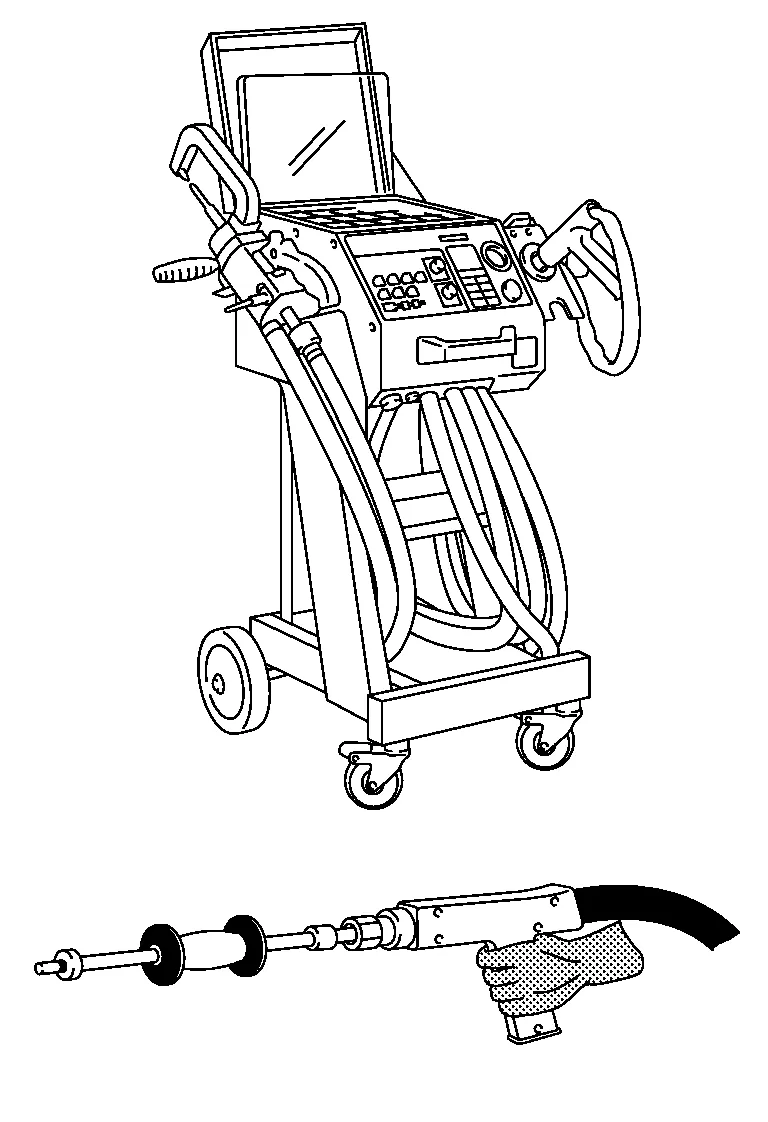
Hauptfunktionen:
Beidseitiges Punktschweißen
Einseitiges Punktschweißen (Vorheftschweißen)
Punkthammerschweißen
Muttern- und Bolzenschweißen
Carbon-Schrumpfen
Kontaktschrumpfung
Scheiben- und Bolzenschweißen
Das Punktschweißen besteht aus drei Phasen: „Anpressen“, „Stromfluss“ und „Nachhalten“.
(1) ANPRESSEN
Die Schweißstellen der überlappenden Bleche werden mit der Elektrodenspitze angepresst, damit sie dicht aufeinanderliegen.
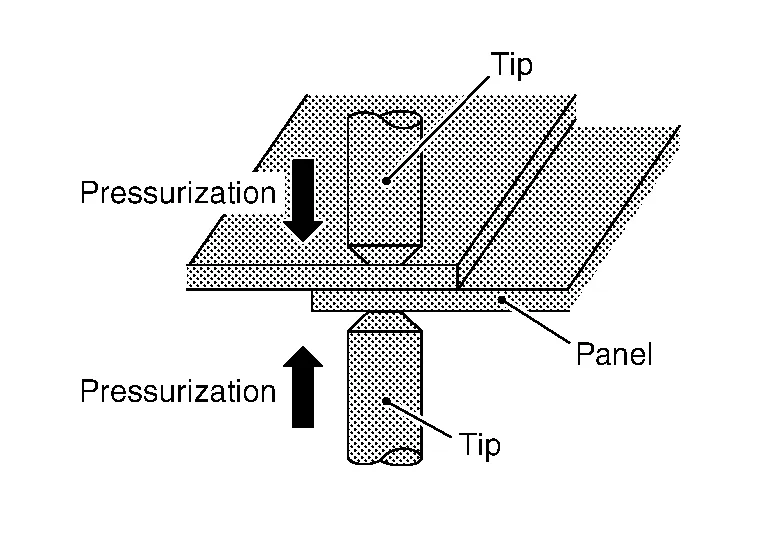
Liegen die Bleche dicht aufeinander, kann der Strom konzentriert fließen.
(2) STROMFLUSS
Bei angepressten Blechen wird ein hoher Strom angelegt.
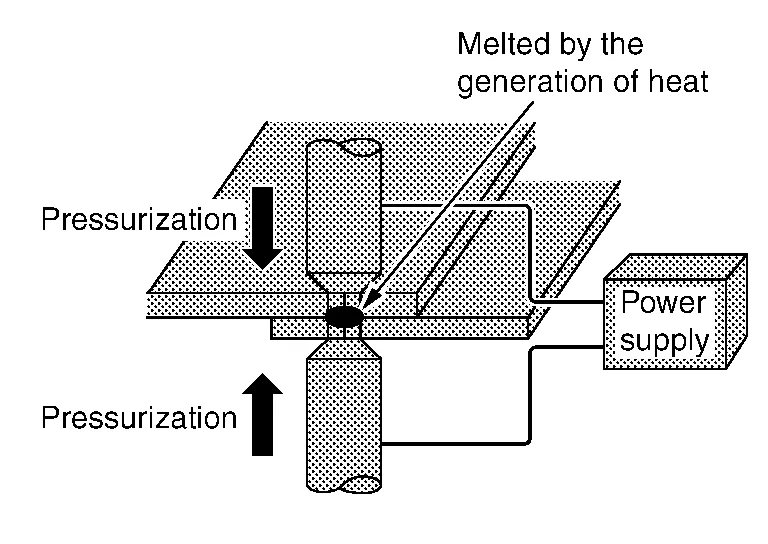
An den Berührungsflächen der Bleche entsteht Joule’sche Wärme, und die Temperatur steigt stark an.
Die Berührungsflächen der Bleche werden durch den Schweißdruck aufgeschmolzen und miteinander verschweißt.
(3) NACHHALTEN
Auch nach dem Abschalten des Stroms bleibt der Druck erhalten, bis die Schweißstelle abgekühlt ist.
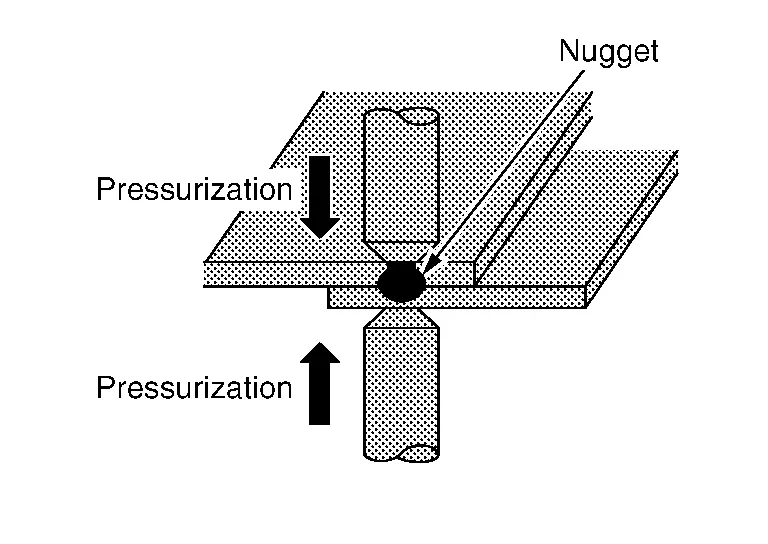
Durch den Druck wird das Nugget feinkörnig, wodurch sich die mechanischen Eigenschaften verbessern.
Die Phase Nachhalten darf daher nicht ausgelassen werden.
Vor Beginn das Blech gründlich prüfen und notwendige Korrekturen vornehmen.
(1) SPALT ZWISCHEN DEN SCHWEISSFLÄCHEN
Spalte zwischen den zu schweißenden Flächen führen zu schlechtem Stromfluss. Auch wenn ohne Beseitigung des Spalts geschweißt werden könnte, wäre die Schweißfläche kleiner und die Festigkeit schlechter.
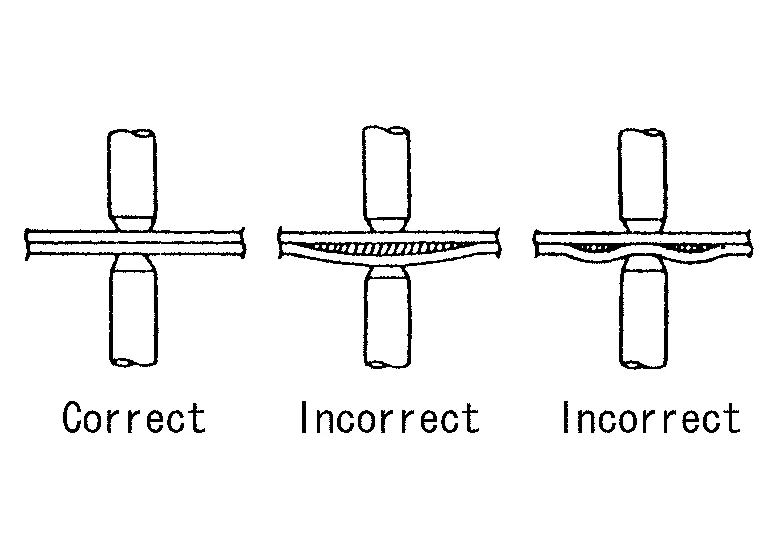
Die beiden Flächen glätten, um Spalte zu beseitigen, und vor dem Schweißen fest einspannen.
Beurteilung der Punktschweißstellen
Bevor Karosseriebauteile tatsächlich gefügt werden, ist sicherzustellen, dass jede zu verbindende Schweißfläche die Festigkeitsanforderungen erfüllt und für die daraus resultierende Unfallsicherheit ausreichend ist. Dazu können Probeschweißungen an nicht benötigten Abschnitten des Ersatzteils durchgeführt werden. Die Ergebnisse können bei Bedarf auch zur Feinjustierung des Punktschweißgeräts verwendet werden.
| Schweißen | Merkmal | Erläuterung |
 |
Schweißpunkt in Ordnung | |
 |
Schweißeindringung zu tief, Wärmeeinflusszone zu groß | Übermäßige Wärmeentwicklung durch erhöhten Schweißstrom oder zu lange Schweißzeit. |
 |
Verformte Kontaktstelle | Verschmutzte Elektrodenspitze. Die dadurch verfälschte Widerstandsmessung führt zu falschen Schweißparametern und damit zu verminderter Verbindungsfestigkeit. |
 |
Oberflächenschäden | Übermäßiger Übergangswiderstand durch zu geringen Elektrodenanpressdruck. |
Zusätzlich zur optischen Beurteilung der Schweißpunkte muss auch ein Abschältest durchgeführt werden. Dazu werden die zuvor punktgeschweißten Bleche durch Abschälen getrennt. Bei diesem Test muss der Schweißpunkt vollständig aus einem der beiden Bleche herausgerissen werden. Der Nugget muss einen bestimmten Mindestdurchmesser aufweisen.
Ø Nugget > 4 x √ Blechdicke (dünnstes Blech der Verbindung). Einen ungefähren Wert für den Durchmesser beim Abschältest entnehmen Sie der folgenden Tabelle.
| Blechdicke in mm | 0.8 | 1.0 | 1.2 | 1.6 |
| Durchmesser des Nuggets in mm | 3.6 | 4.0 | 4.4 | 5.0 |
(2) ZU SCHWEISSENDE BLECHOBERFLÄCHEN
Farbe, Rost, Staub oder sonstige Verunreinigungen auf den zu schweißenden Blechoberflächen führen zu unzureichendem Stromfluss und schlechten Ergebnissen.
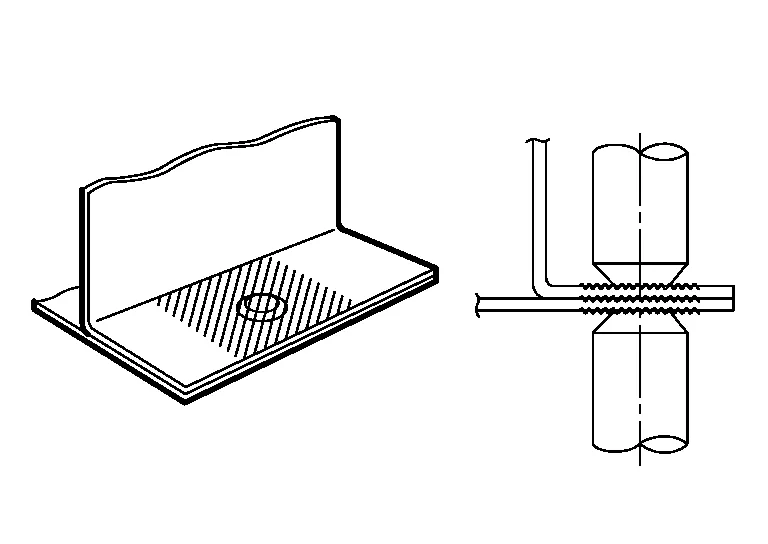
Solche Fremdstoffe durch Schleifen oder Abwischen von den zu schweißenden Flächen entfernen.
(3) KORROSION VERHINDERT EIN ORDNUNGSGEMÄSSES SCHWEISSEN DER BLECHOBERFLÄCHEN.
Die zu schweißenden Flächen mit einem Korrosionsschutzmittel mit hoher Leitfähigkeit beschichten.
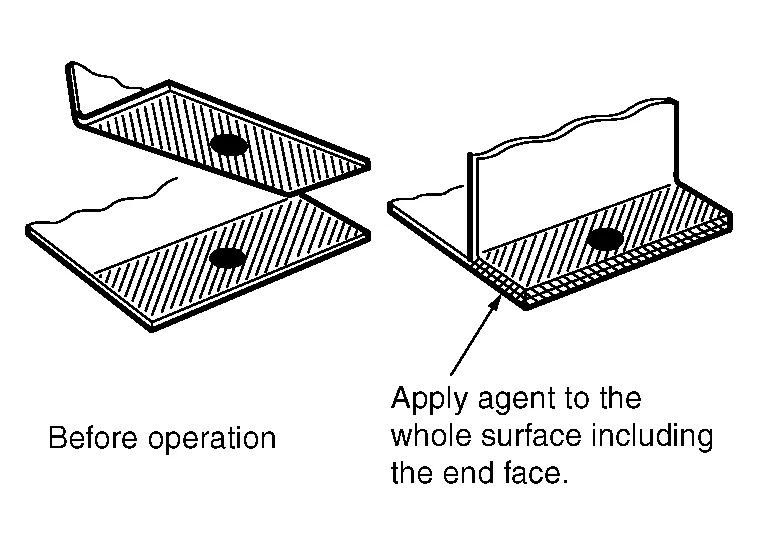
Wichtig ist, das Mittel gleichmäßig auf das Blech einschließlich der Stirnfläche aufzutragen.
Das Punktschweißen muss durchgeführt werden, bevor das Korrosionsschutzmittel trocknet, da das Mittel in der Regel eine geringe Leitfähigkeit besitzt.
Da das feuchte Mittel durch den Schweißdruck aus der Schweißstelle verdrängt werden kann, wird durch die hohe Leitfähigkeit eine gute Punktschweißqualität erreicht.
Vorsichtsmaßnahmen beim Punktschweißen(1) AUSWAHL DES PUNKTSCHWEISSGERÄTS
Wenn möglich, das direkte Schweißverfahren anwenden.
(Wenn das direkte Schweißen nicht angewendet werden kann, MAG-Lochschweißen verwenden.)
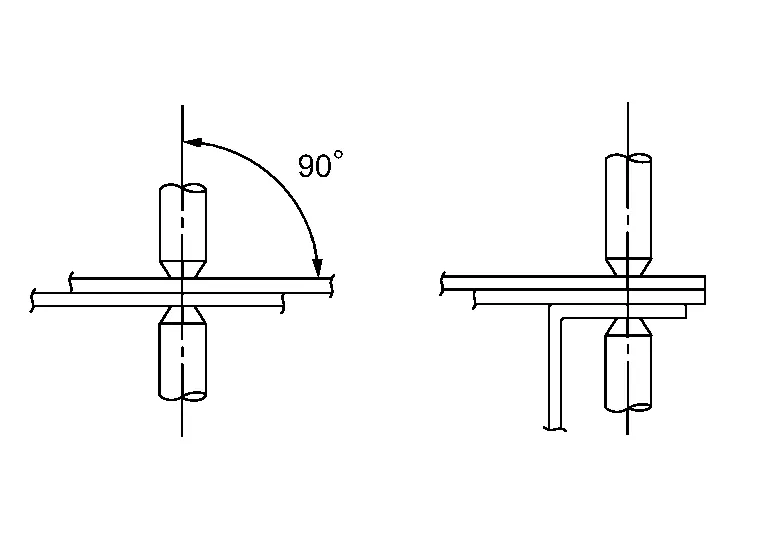
(2) ANSETZEN DER ELEKTRODENSPITZEN
Die Elektroden rechtwinklig zum Blech ansetzen. Werden sie nicht richtig angesetzt, ist die Stromdichte gering, was zu schlechter Schweißfestigkeit führt.
(3) ANZAHL DER PUNKTSCHWEISSSTELLEN
In der Regel ist die Leistung von Punktschweißgeräten in Werkstätten geringer als die von Werksschweißgeräten. Daher sollte die Anzahl der Punktschweißstellen um 20 % bis 30 % gegenüber der im Karosserie-Reparaturleitfaden angegebenen Anzahl erhöht werden.
(4) SCHWEISSEN AN ECKEN
Gebogene Ecken nicht schweißen. Das Schweißen dieser Stellen führt zu Spannungskonzentrationen, die Risse verursachen.
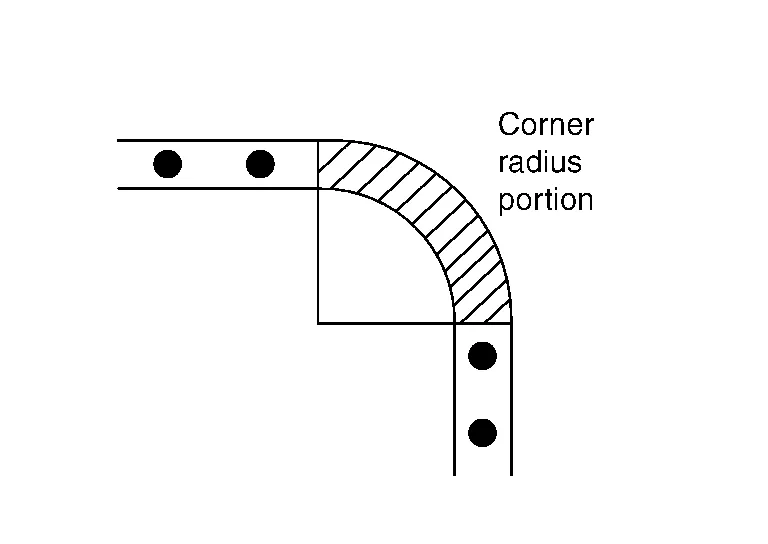
Beispiele:
Obere Ecke der vorderen und mittleren Säule
Vorderer oberer Bereich des hinteren Kotflügels
Eckbereich der vorderen und hinteren Fenster
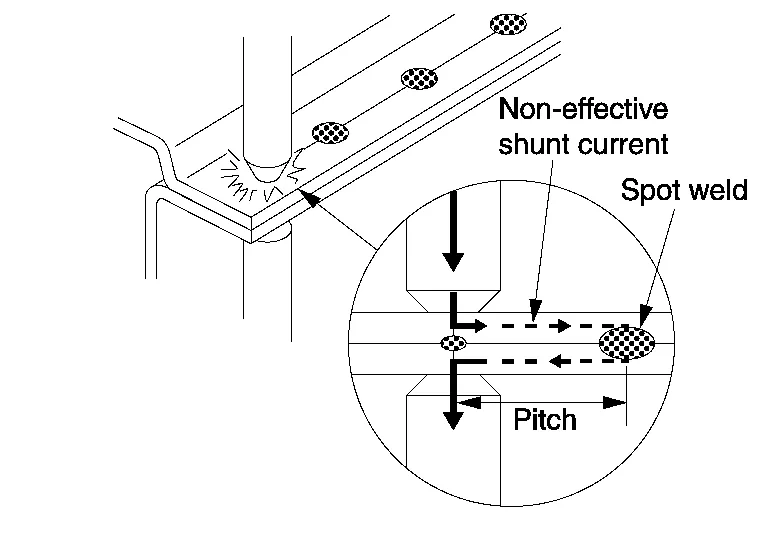
(5) MINDESTPUNKTABSTAND
Der Mindestpunktabstand richtet sich nach der Dicke der zu schweißenden Bleche. In der Regel die Werte der folgenden Tabelle einhalten.
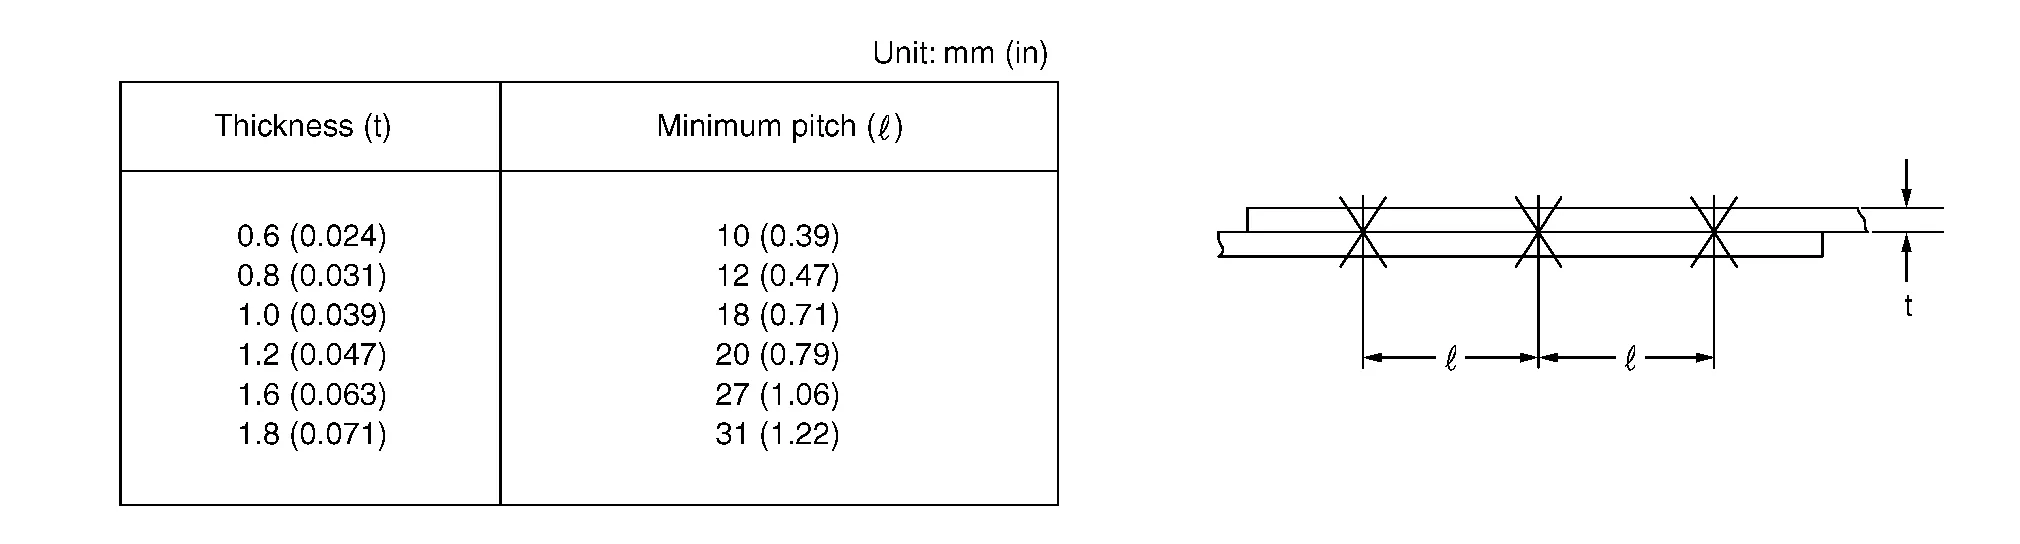
Das Schweißen über bereits geschweißte Bereiche vermeiden.
Da die punktgeschweißte Stelle härter und dünner wird, sollte möglichst an einer anderen Stelle geschweißt werden.
 |
Alte Punktpositionen |
 |
Neue Punktpositionen |
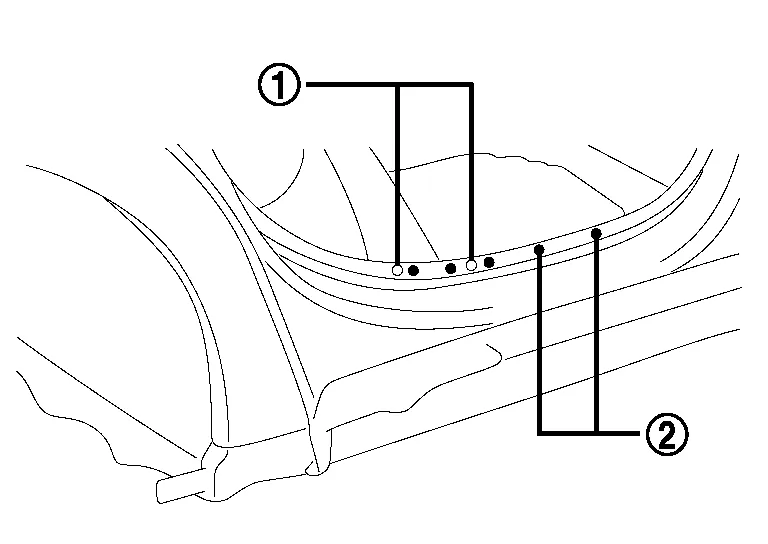
(6) MINDESTÜBERLAPPUNG DER BLECHE
Die folgenden Werte für die Überlappungslänge der Bleche einhalten. Eine zu kurze Überlappung führt zu verminderter Festigkeit und zu verzogenem Blech.

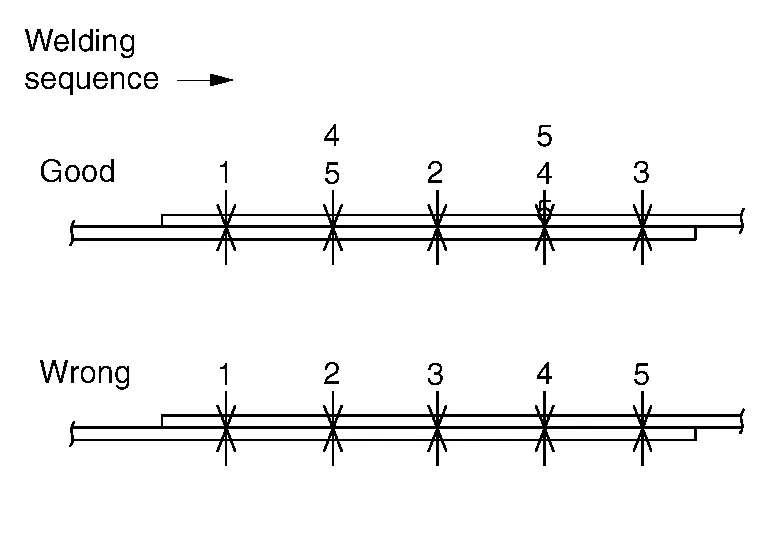
(7) SCHWEISSREIHENFOLGE
Nicht ständig nur in eine Richtung punktschweißen. Dies führt durch den Nebenschlusseffekt des Stroms zu schwacher Schweißung. Wenn die Schweißspitzen glühend werden, das Schweißen unterbrechen und die Spitzen abkühlen lassen.
Punktgeschweißte Stellen können mit den unten erläuterten zerstörenden Prüfungen kontrolliert werden. Diese lassen sich beim Schweißen leicht durchführen. Vor und nach dem Schweißen sollten diese zerstörenden Prüfungen durchgeführt werden, um die Festigkeit der Schweißstellen zu überprüfen.
Die Schweißpunkte sollten gleichmäßig verteilt und in der Mitte des zu schweißenden Flansches angeordnet sein.
(1) PRÜFUNG MIT PROBESTÜCK (Kontrolle vor dem Arbeitsbeginn)
(a) Probestücke mit der gleichen Dicke wie das zu schweißende Blech miteinander verschweißen.
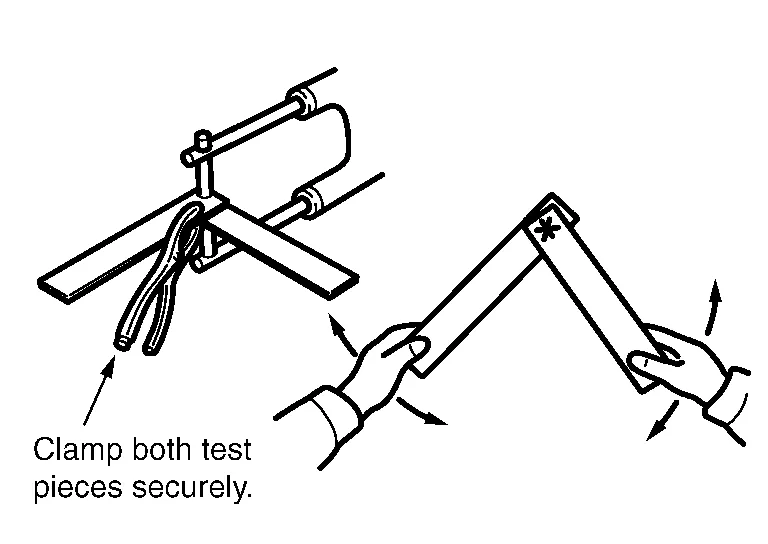
Die Schweißstelle durch Verdrehen aufbrechen und die Bruchfläche prüfen.
(b) Bei diesem Test wird an einer Prüfprobe durch Aufreißen an der Schweißstelle ein Loch erzeugt. Entsteht kein Loch, deutet dies auf falsche Schweißbedingungen hin. Druck, Schweißstrom, Stromflussdauer und weitere Bedingungen anpassen und den Test wiederholen, bis das beste Ergebnis erreicht ist.
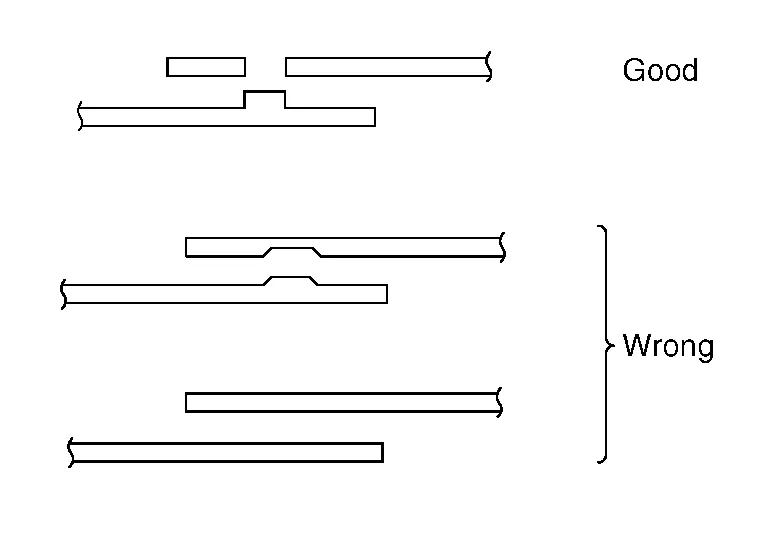
(2) PRÜFUNG MIT MEISSEL UND HAMMER (Kontrolle nach dem Schweißen)
(a) Eine Meißelspitze zwischen die geschweißten Bleche einsetzen und das Ende so lange antippen, bis zwischen den Blechen ein Spalt von 3 mm - 4 mm (0,12 in - 0,16 in) [bei einer Blechdicke von 0,8 mm - 1,0 mm (0,031 in - 0,039 in)] entsteht. Trennen sich die Schweißstellen nicht, wurde ordnungsgemäß geschweißt.
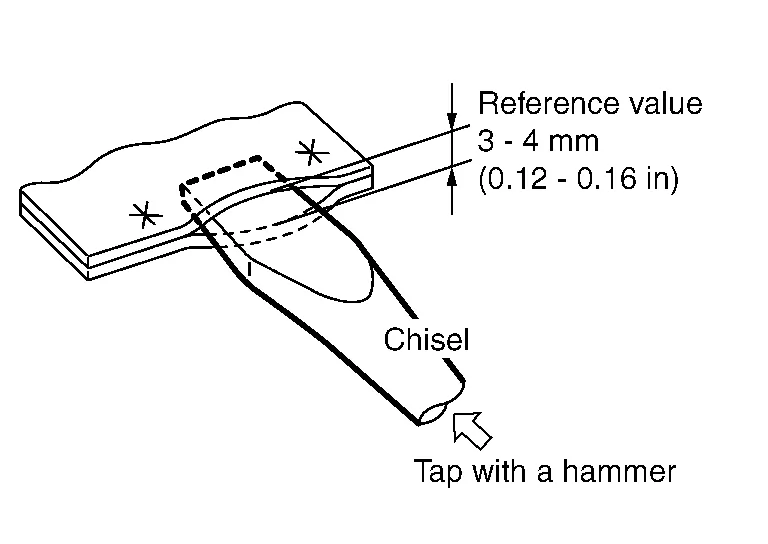
Dieser Spalt hängt von der Lage der Schweißpunkte, der Länge des Bördelrands, der Blechdicke, dem Schweißpunktabstand und weiteren Faktoren ab. Der oben genannte Wert dient nur als Richtwert.
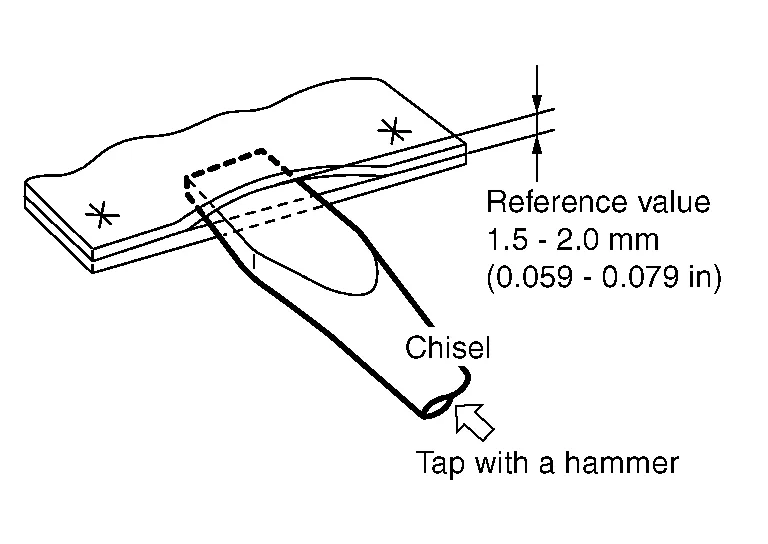
(b) Bei unterschiedlichen Blechdicken ist der Spalt auf 1,5 mm - 2,0 mm (0,059 in - 0,079 in) zu begrenzen. Weiteres Auseinanderbiegen der Bleche wird zur zerstörenden Prüfung.
(c) Den verformten Bereich des Blechs nach der Prüfung unbedingt instand setzen.