Soldadura por puntos por resistencia eléctrica
La soldadura por puntos por resistencia es un tipo de soldadura por resistencia eléctrica. Se clasifica como soldadura por presión. Se superponen dos o tres chapas metálicas y se presionan, y se hace pasar corriente por las superficies de contacto. Al circular la corriente, los metales se funden por el calor Joule en las superficies de contacto y quedan unidos por la presión.
Características de la soldadura por puntosTiempo de soldadura corto y alta eficiencia en comparación con otros procesos de soldadura
Deformación térmica mínima debido al calentamiento parcial
No es necesario acabar la superficie soldada
Menor formación de óxido en comparación con otros procesos de soldadura gracias a la aplicación de sellador conductor
No se requiere gran habilidad de soldadura. Se puede obtener una resistencia de soldadura uniforme independientemente de la habilidad del operario
Se requiere una máquina de soldar pesada para generar una corriente elevada
Más adecuada para soldar chapas metálicas finas
El estado de la soldadura es difícil de comprobar desde el exterior
Debe eliminarse la pintura de las superficies que se van a soldar
La máquina de soldadura por puntos consta de una unidad de transformador que suministra la tensión y la corriente necesarias para la soldadura, una unidad temporizadora que controla el tiempo de paso de la corriente, y una pinza de soldadura.

El tipo de transformador separado incluye un modelo multifuncional para la soldadura de pernos y arandelas.
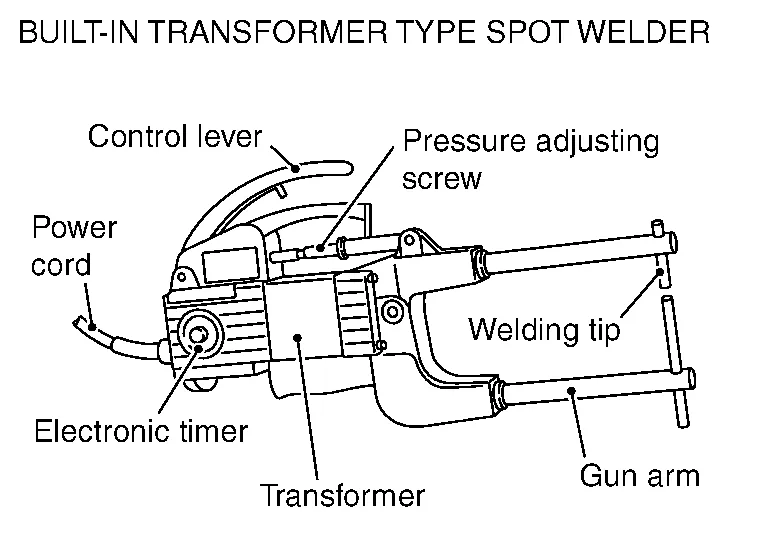 |
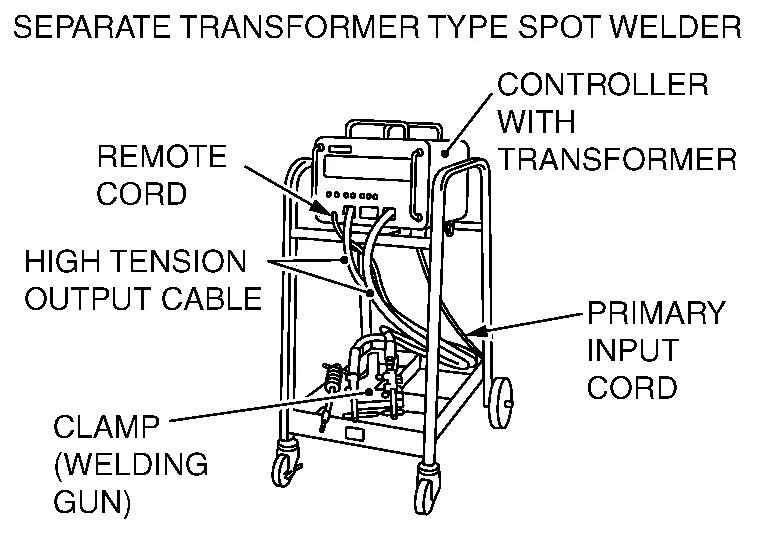 |
Refrigeración por aire: refrigeración forzada por aire con ventilador
Refrigeración por agua: refrigeración mediante circulación de agua
(1) TIPOS DE PRENSA
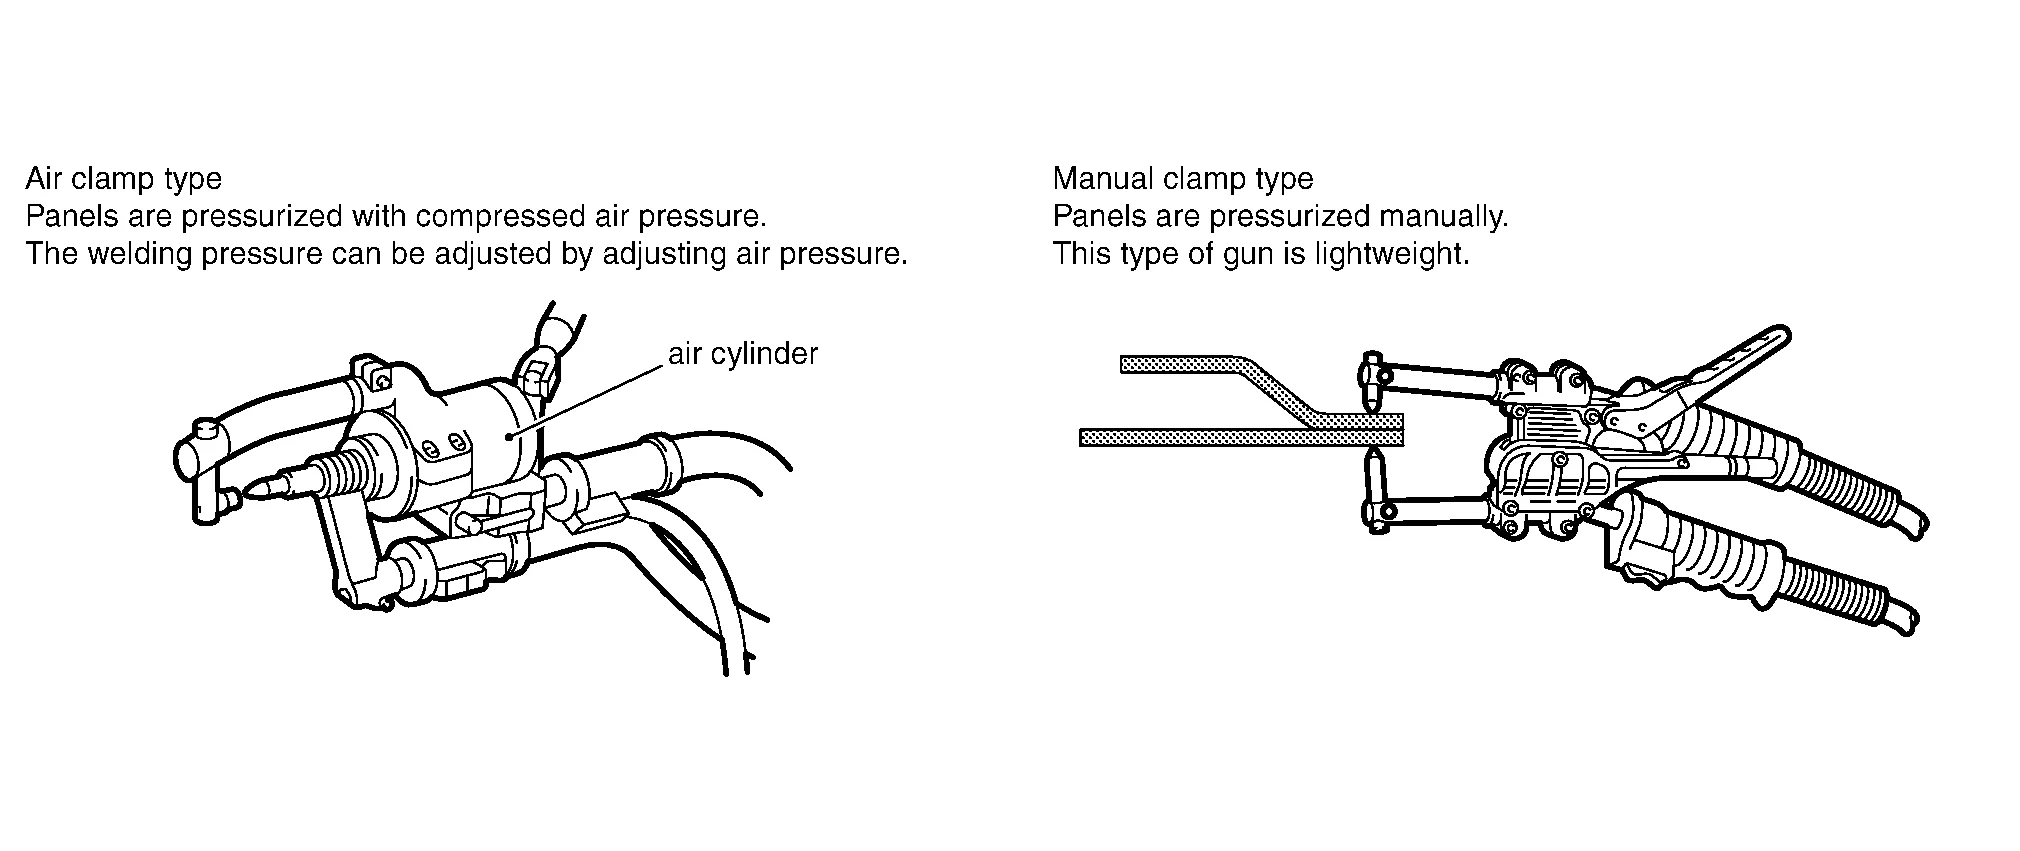
(2) BRAZO DE ACOPLAMIENTO
En la soldadura por puntos, 2 o 3 paneles que se van a soldar deben sujetarse directamente en los electrodos. Por ello, la desventaja de la soldadura por puntos es que hay algunos puntos en los que no puede realizarse la soldadura.
Para compensar esta limitación, se han desarrollado diversos tipos de brazos de acoplamiento.
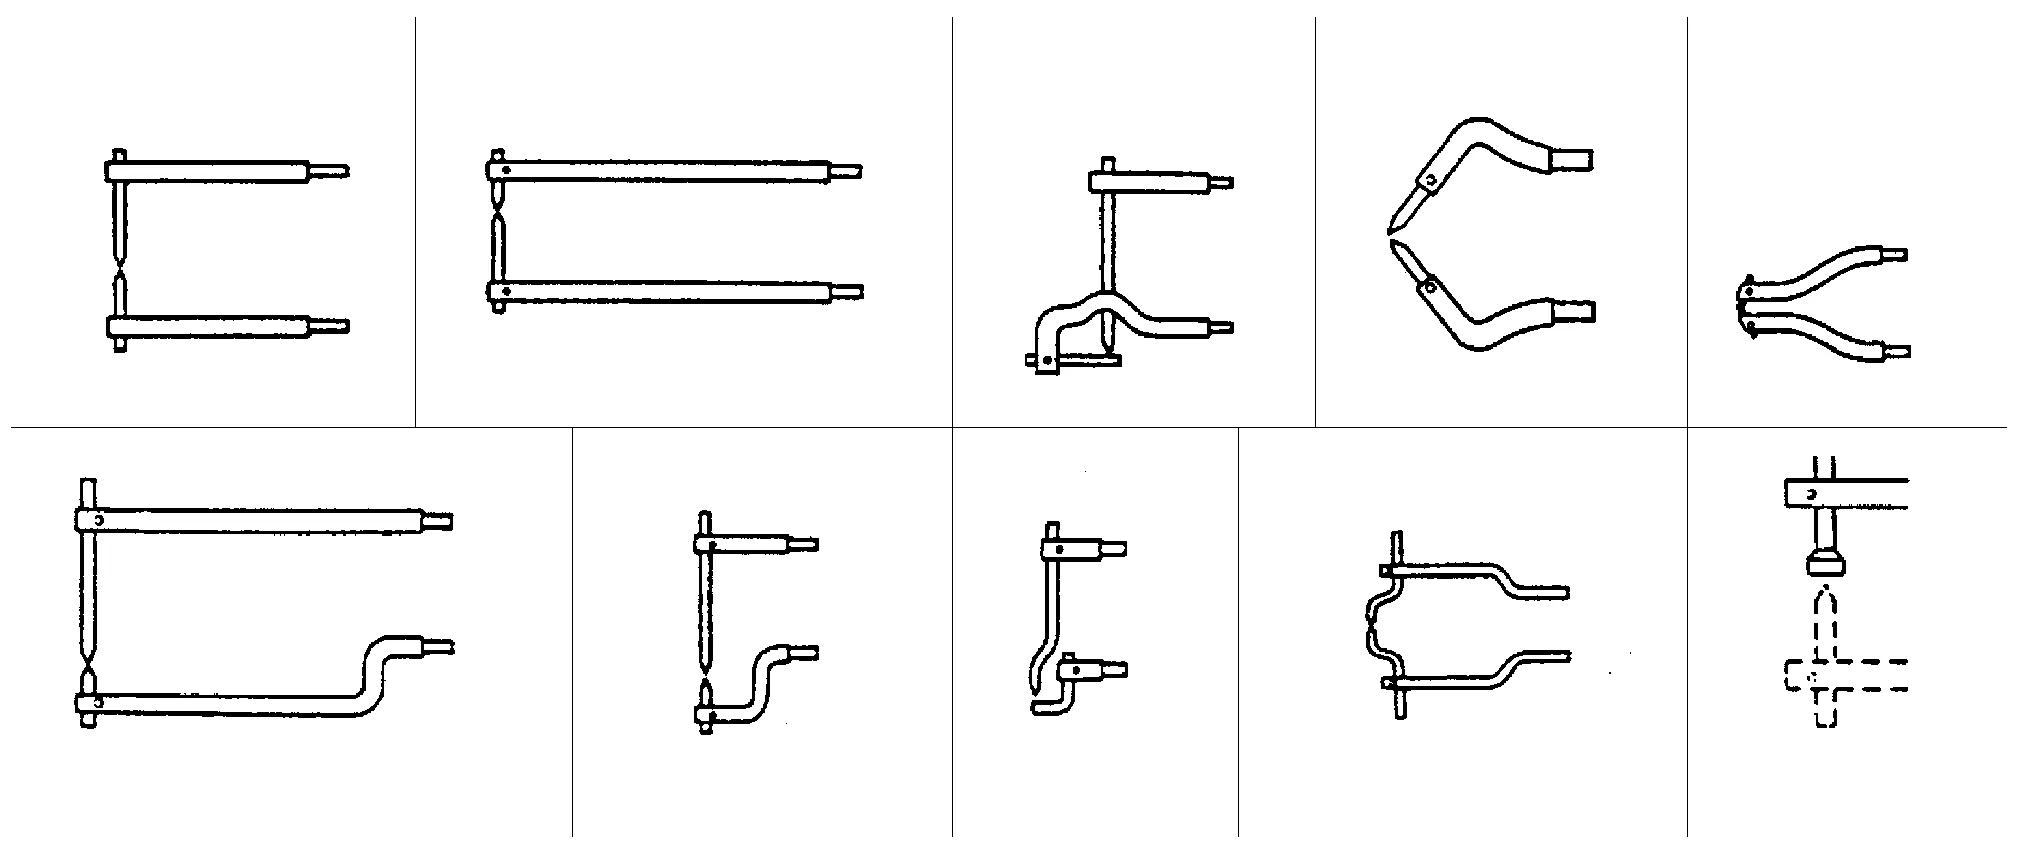
(3) UNIDAD COLGANTE
Se ha reducido el peso de las pinzas, los brazos y los cables para minimizar la carga del operario.

Según el tipo de unidad, el cable puede simplemente colgarse o la pinza puede suspenderse mediante un cilindro.
Además de la función de soldadura por puntos convencional, la chapa puede tirarse con el martillo deslizante.
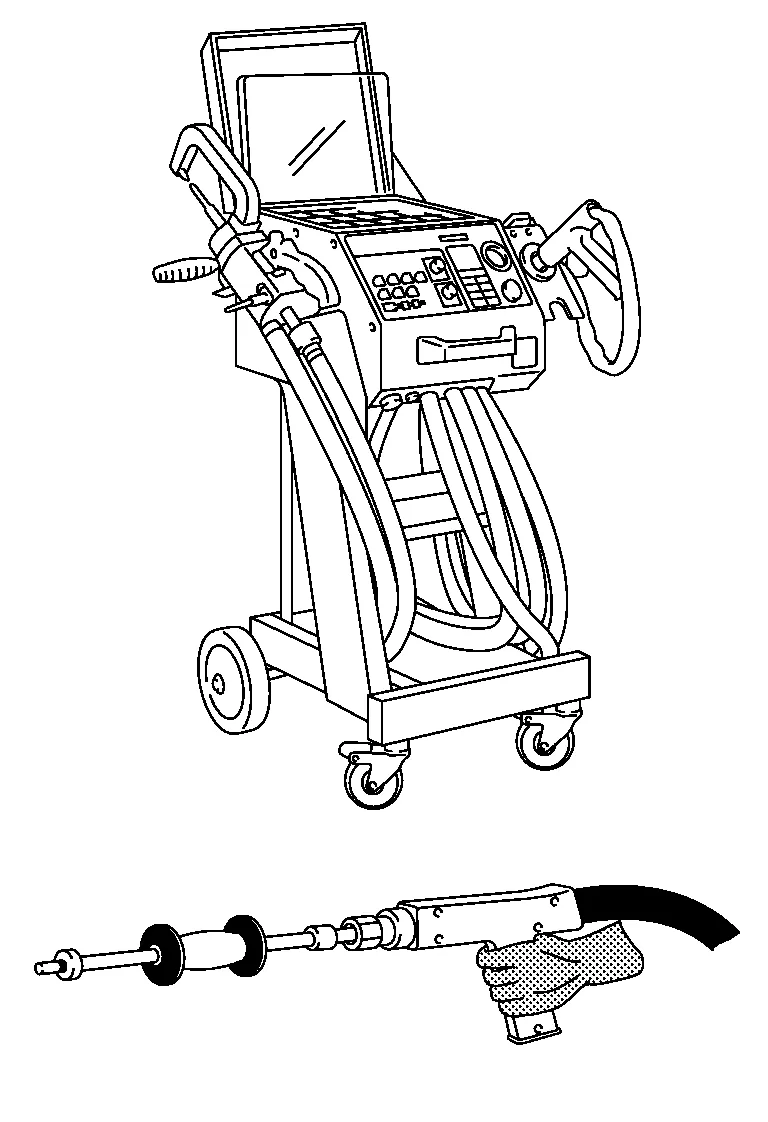
Funciones principales:
Soldadura por puntos por ambos lados
Soldadura por puntos por un lado (soldadura de pretacado)
Soldadura por puntos con martillo
Soldadura de tuercas y pernos
Contracción por carbono
Acortamiento del electrodo por contacto
Soldadura por puntos de arandela y espárrago o perno
La soldadura por puntos consta de 3 procesos: “presurización”, “energización” y “retención”.
(1) PRESURIZACIÓN
Los puntos de soldadura de las chapas superpuestas se presionan con la punta (electrodo) para lograr un contacto firme.
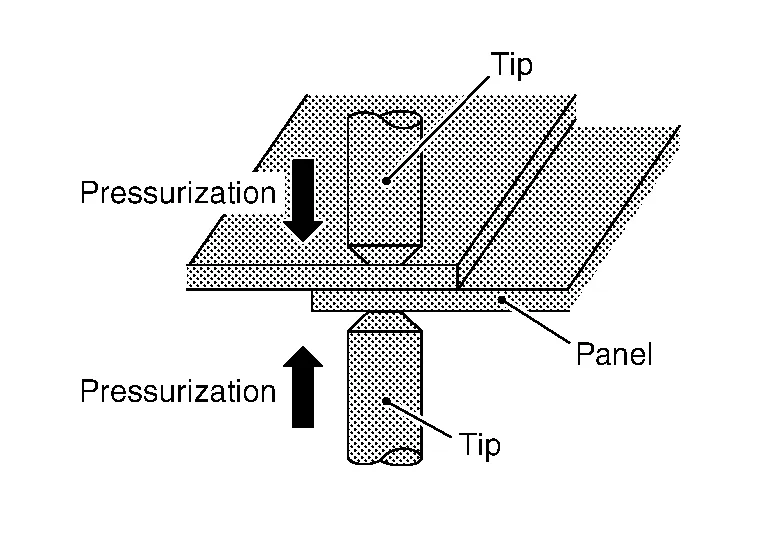
Con las chapas en contacto estrecho, la corriente puede circular de forma concentrada.
(2) ENERGIZACIÓN
Con las chapas presionadas, se aplica una corriente intensa.
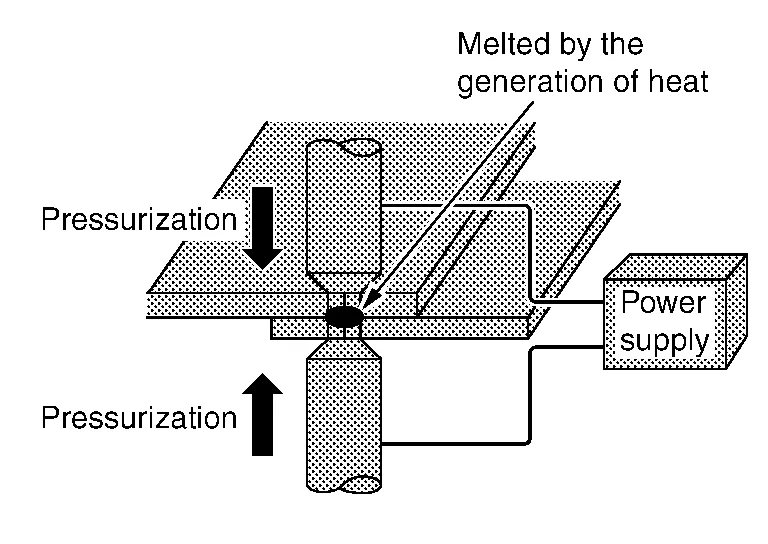
Se genera calor de Joule en las zonas de unión de las chapas y la temperatura aumenta bruscamente.
Las zonas de unión de las chapas se funden y se unen por efecto de la presión de soldadura.
(3) RETENCIÓN
Incluso después de desconectar la corriente, se mantiene la presión hasta que el punto soldado se enfría.
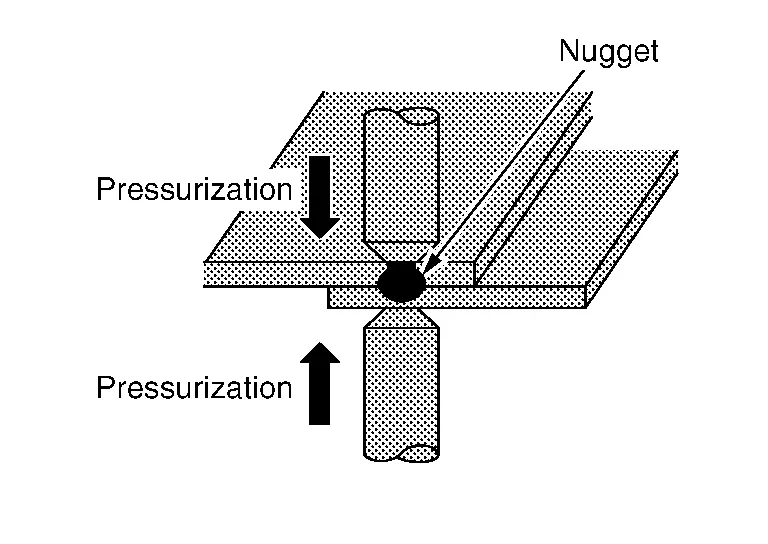
La pepita se afina por la presurización, lo que mejora sus propiedades mecánicas.
Por lo tanto, no se debe omitir el proceso de retención.
Antes de empezar, compruebe detenidamente la chapa y realice las correcciones necesarias.
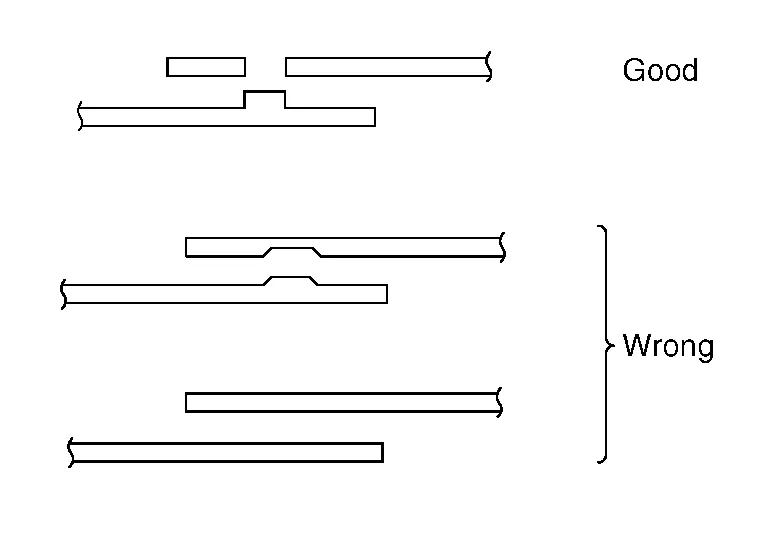
(1) HOLGURA ENTRE SUPERFICIES DE SOLDADURA
Las separaciones entre las superficies a soldar provocan una mala circulación de la corriente. Aunque pudiera soldarse sin eliminar dichas separaciones, la zona soldada sería menor y la resistencia resultante, deficiente.
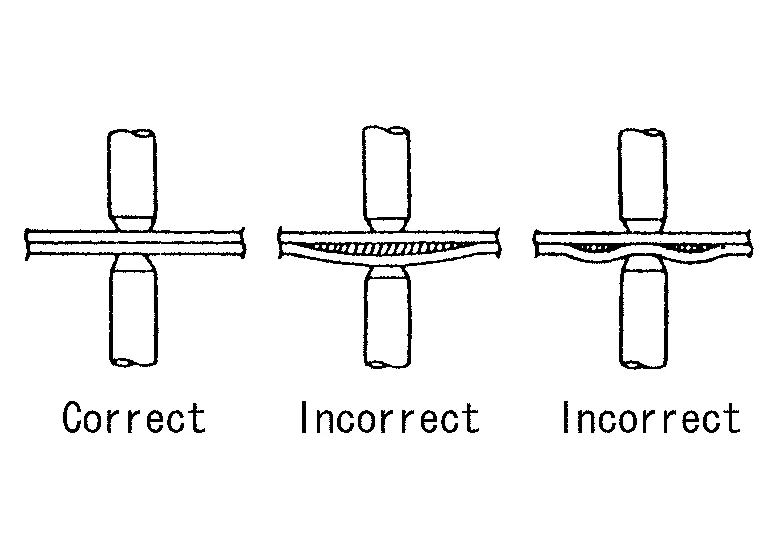
Alise las dos superficies para eliminar las separaciones y sujételas firmemente antes de soldar.
Evaluación de las zonas de soldadura por puntos
Antes de unir los componentes de la carrocería, debe asegurarse de que cada superficie de soldadura cumple los requisitos de resistencia y es adecuada para la seguridad en caso de accidente. Para ello, se pueden realizar soldaduras de prueba en recortes de la pieza de recambio que no se vayan a utilizar. Si es necesario, los resultados de la soldadura también pueden servir para el ajuste fino de la equipo de soldadura por puntos.
| Soldadura | Característica | Explicación |
 |
Punto de soldadura correcto | |
 |
Penetración de soldadura excesiva, zona afectada por el calor demasiado grande | Acumulación excesiva de calor debido a un aumento de la corriente de soldadura o a un tiempo de soldadura excesivo. |
 |
Punto de contacto deformado | Punta del electrodo contaminada. La medición de resistencia distorsionada que esto provoca lleva a parámetros de soldadura incorrectos y, por tanto, a una menor resistencia de la unión. |
 |
Daño superficial | Resistencia de contacto excesiva debido a una presión de contacto insuficiente de los electrodos. |
Además de la evaluación visual de los puntos de soldadura, también se debe realizar una prueba de pelado. Para ello, se separan por pelado las chapas metálicas previamente unidas con un punto de soldadura. Durante esta prueba, el punto de soldadura debe arrancarse por completo de una de las dos chapas. El diámetro del punto de soldadura debe alcanzar un valor mínimo determinado.
Ø pepita > 4 x √ espesor de chapa (la chapa más delgada de la unión). En la siguiente tabla se indica un valor aproximado del diámetro para la prueba de pelado.
| Espesor de chapa en mm | 0.8 | 1.0 | 1.2 | 1.6 |
| Diámetro de la pepita de soldadura en mm | 3.6 | 4.0 | 4.4 | 5.0 |
(2) SUPERFICIES DE CHAPA A SOLDAR
La pintura, el óxido, el polvo o cualquier otra contaminación en las superficies de chapa a soldar provocan una circulación insuficiente de corriente y malos resultados.
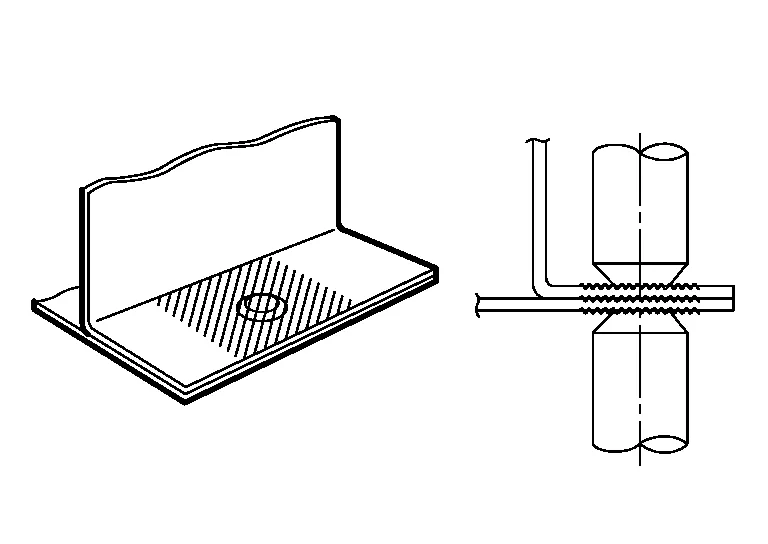
Elimine dichas sustancias extrañas de las superficies a soldar lijando o limpiando con un paño.
(3) LA CORROSIÓN IMPIDE LA CORRECTA SOLDADURA DE LAS SUPERFICIES DE CHAPA.
Recubra las superficies a soldar con un agente anticorrosivo de alta conductividad.
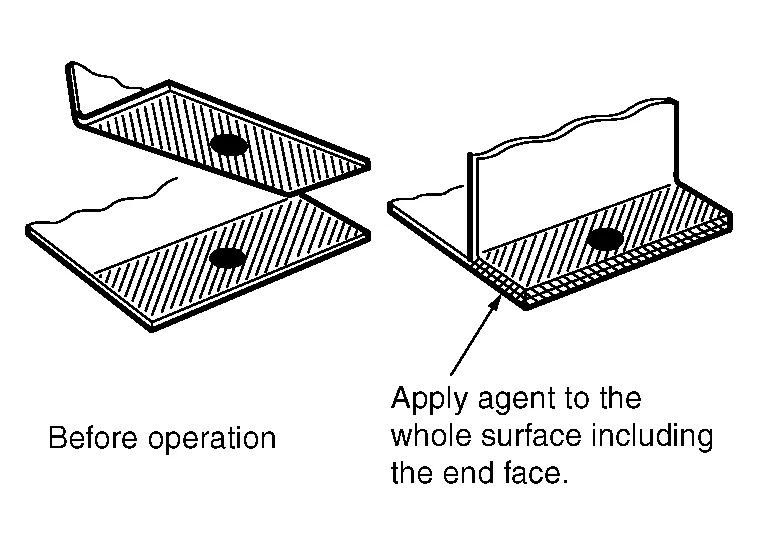
Es importante aplicar el agente de manera uniforme sobre la chapa, incluida la cara frontal.
Realice la soldadura por puntos antes de que el agente anticorrosivo se seque, ya que, por lo general, tiene baja conductividad.
Como el agente húmedo puede desplazarse de la zona de soldadura por efecto de la presión de soldadura, se consigue una buena calidad de soldadura por puntos gracias a su alta conductividad.
Precauciones al realizar la soldadura por puntos(1) SELECCIÓN DE LA MÁQUINA DE SOLDADURA POR PUNTOS
Utilice siempre que sea posible el método de soldadura directa.
(Cuando no se pueda aplicar la soldadura directa, utilice soldadura MAG por tapón.)
(2) APLICACIÓN DE LAS PUNTAS DE ELECTRODO
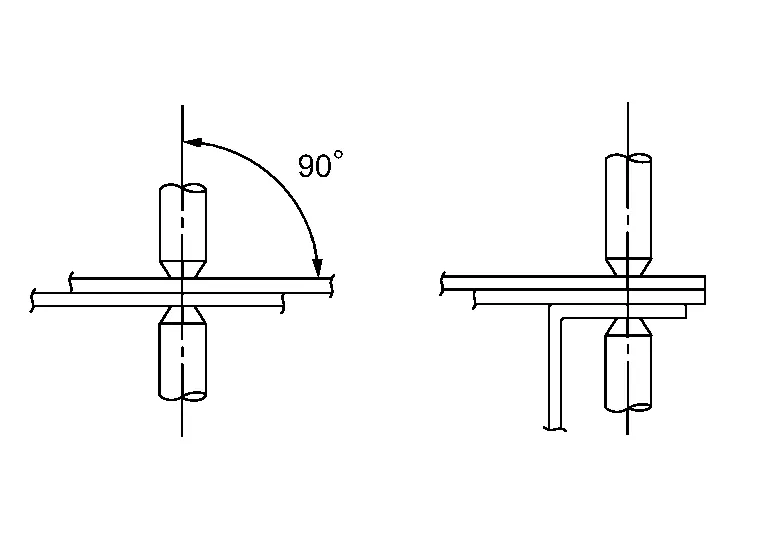
Aplique los electrodos en ángulo recto con respecto a la chapa. Si no se aplican correctamente, la densidad de corriente será baja y la resistencia de la soldadura, deficiente.
(3) NÚMERO DE PUNTOS DE SOLDADURA
Por lo general, la capacidad de las máquinas de soldadura por puntos de los talleres es menor que la de las máquinas de fábrica. Por ello, el número de puntos de soldadura debe aumentarse entre un 20 % y un 30 % sobre el número indicado en el Manual de reparación de carrocería.
(4) SOLDADURA DE ESQUINAS
No suelde las esquinas curvas. Soldar esta zona provoca concentración de tensiones, lo que conduce a la aparición de grietas.
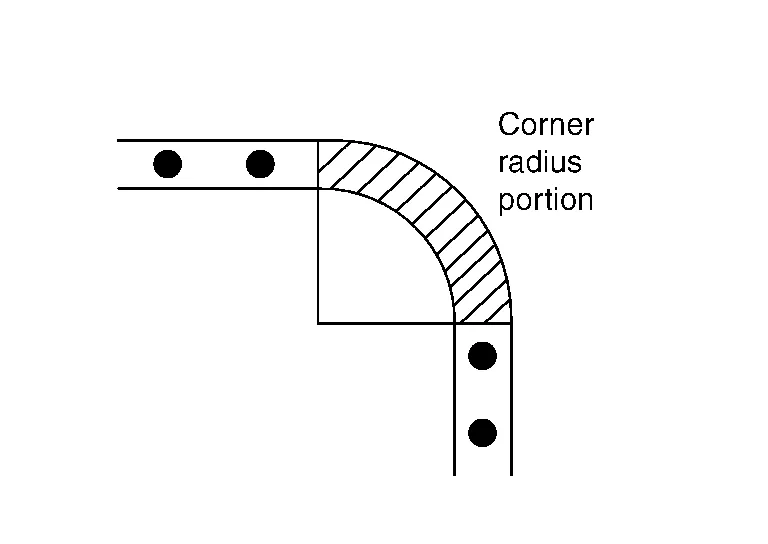
Ejemplos:
Esquina superior de los pilares delantero y central
Parte superior delantera del guardabarros trasero
Esquina de las lunetas delantera y trasera
(5) PASO MÍNIMO DE SOLDADURA
El paso mínimo de soldadura varía según el espesor de las chapas a soldar. En general, respete los valores de la siguiente tabla.
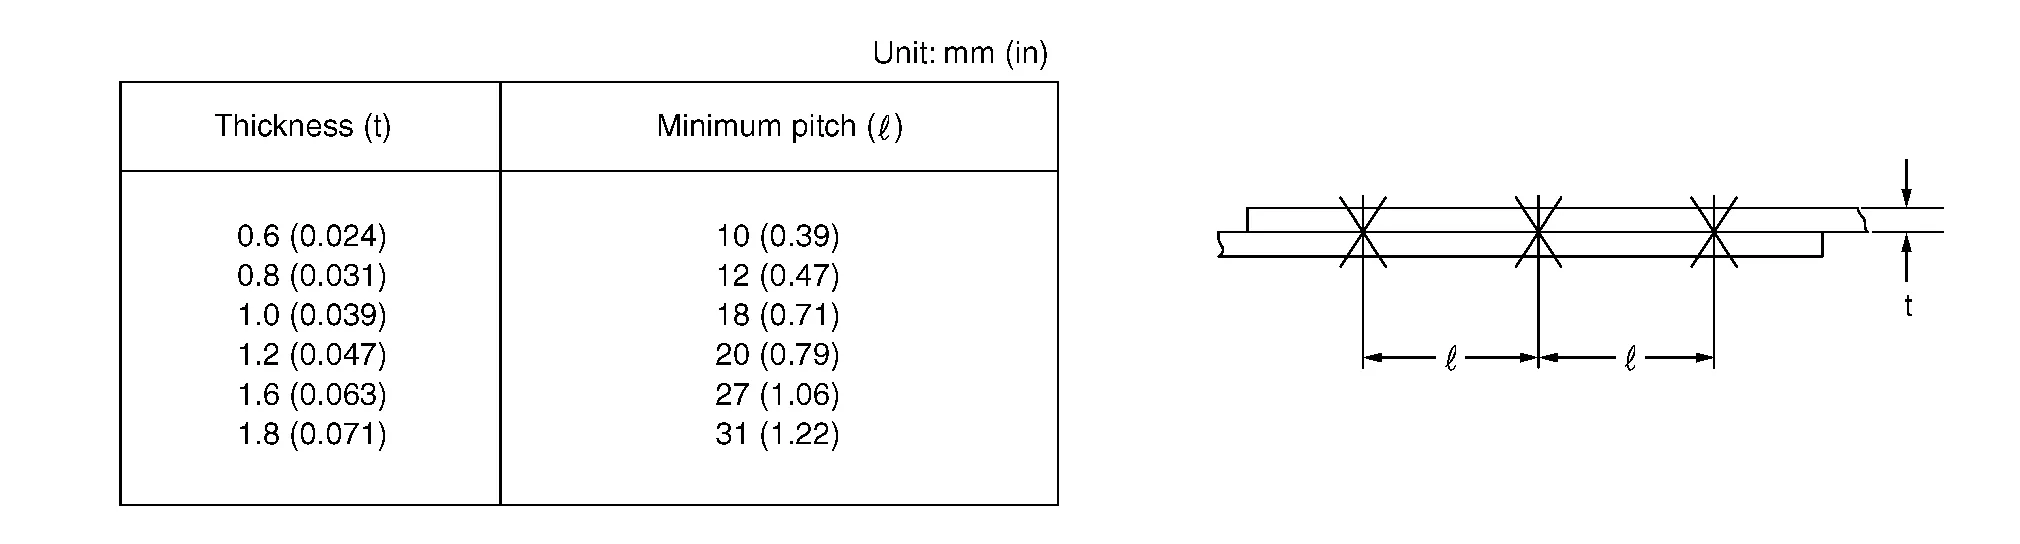
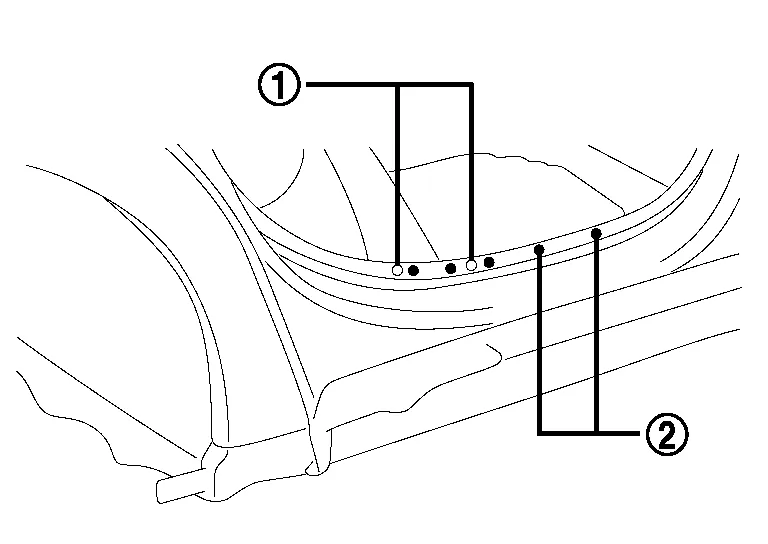
Evite soldar sobre zonas ya soldadas.
Como la zona soldada por puntos se endurece y adelgaza, la soldadura debe realizarse en una zona diferente en la medida de lo posible.
 |
Ubicaciones antiguas de los puntos |
 |
Ubicaciones nuevas de los puntos |
(6) SOLAPE MÍNIMO DE LAS CHAPAS
Respete los siguientes valores para la distancia de solape de las chapas. Una distancia de solape demasiado corta reduce la resistencia y deforma la chapa.

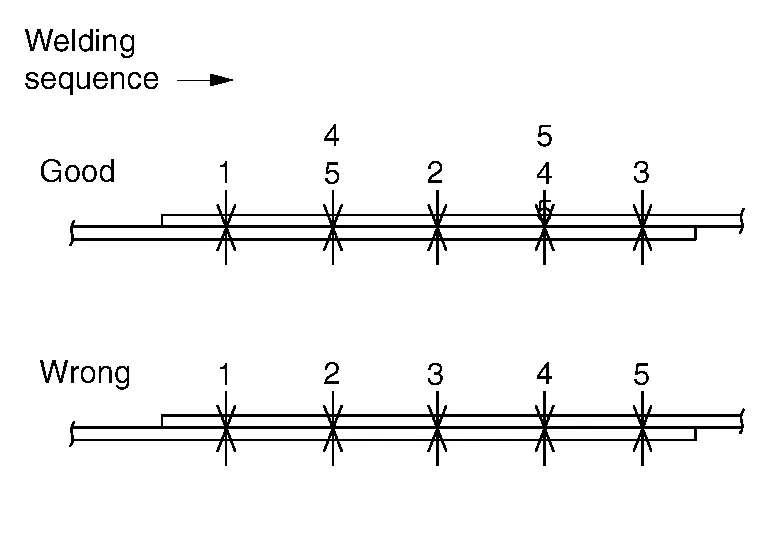
(7) SECUENCIA DE PUNTEADO
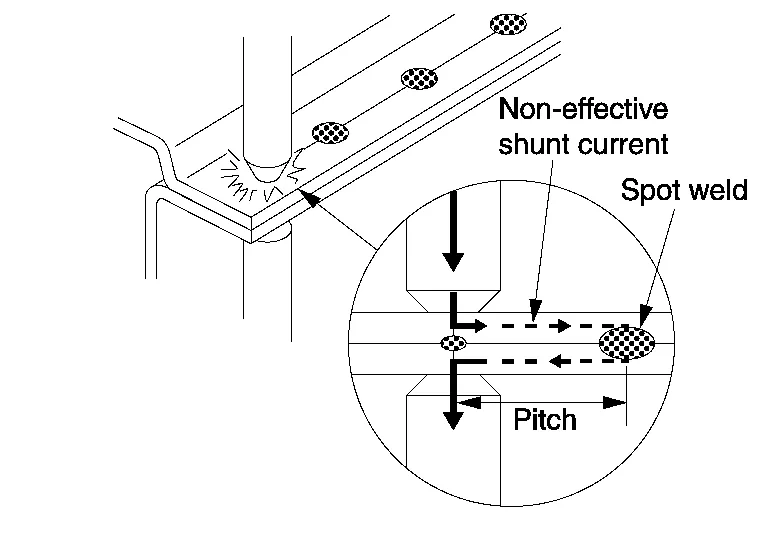
No suelde por puntos de forma continua en una sola dirección. Esto provoca una soldadura débil debido al efecto de derivación de la corriente. Si las puntas de soldadura se ponen al rojo vivo, deje de soldar y enfríe las puntas.
Los puntos de soldadura pueden comprobarse mediante las inspecciones destructivas que se explican a continuación. Se pueden aplicar fácilmente durante la soldadura. Antes y después de soldar, realice estas inspecciones destructivas para comprobar la resistencia de las zonas soldadas.
Los puntos de soldadura deben estar equidistantes y dispuestos en el centro de la brida a soldar.
(1) COMPROBACIÓN CON PIEZA DE PRUEBA (confirmación antes de la operación)
(a) Suelde juntas las piezas de prueba con el mismo espesor que la chapa a soldar.
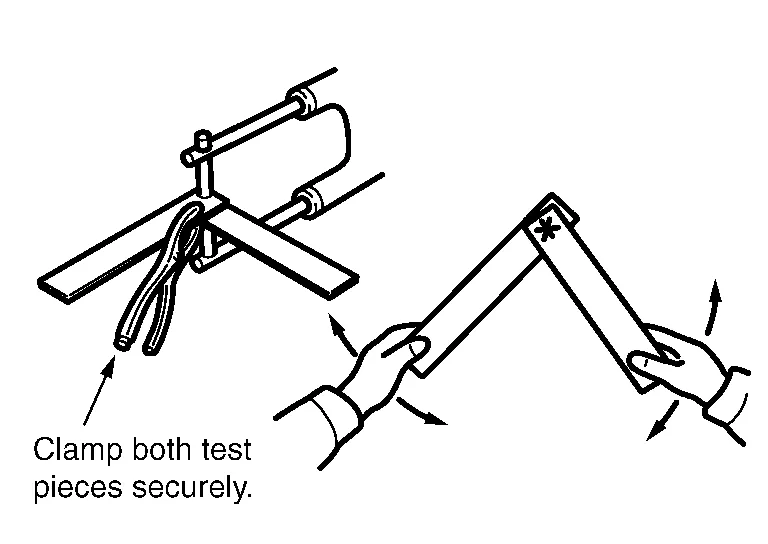
Rompa la soldadura torciendo la pieza y examine la rotura.
(b) En esta prueba, se debe hacer un orificio en una pieza de prueba al desgarrar la zona soldada. Si no se forma ningún orificio, significa que las condiciones de soldadura son incorrectas. Ajuste la presión, la corriente de soldadura, el tiempo de paso de corriente y las demás condiciones, y repita la prueba hasta obtener el mejor resultado.
(2) COMPROBACIÓN CON CINCEL Y MARTILLO (confirmación después de soldar)
(a) Introduzca la punta de un cincel entre los paneles soldados y golpee el extremo hasta que se forme una separación de 3 mm - 4 mm (0,12 in - 0,16 in) [cuando el espesor del panel es de 0,8 mm - 1,0 mm (0,031 in - 0,039 in)] entre los paneles. Si las zonas soldadas no se separan, significa que la soldadura se ha realizado correctamente.
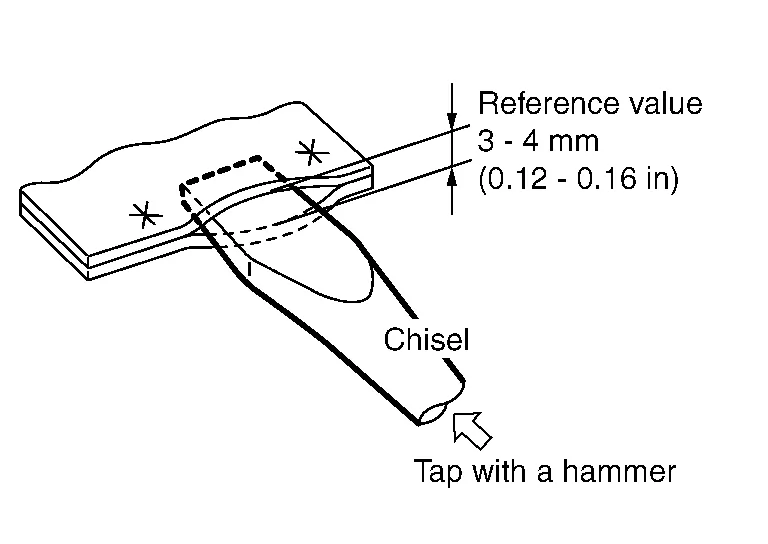
Esta separación varía según la ubicación de los puntos de soldadura, la longitud de la brida, el espesor del panel, el paso de soldadura y otros factores. Tenga en cuenta que el valor indicado anteriormente es solo de referencia.
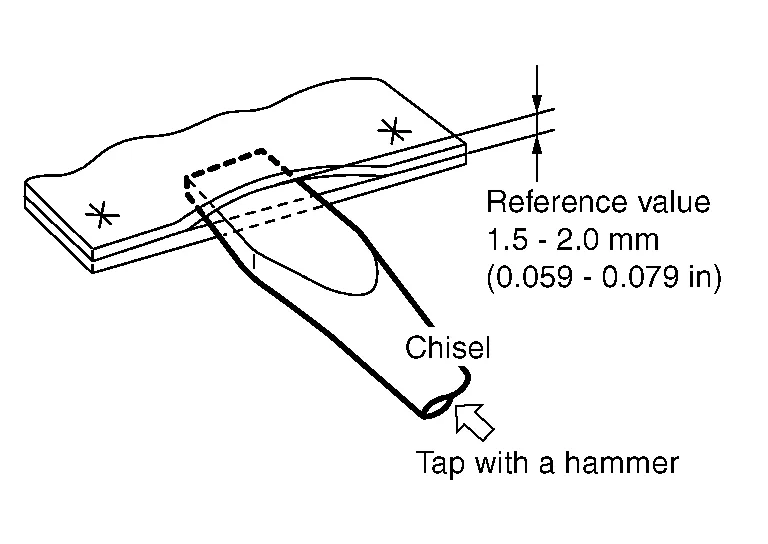
(b) Si el espesor de los paneles es diferente, la separación debe limitarse a 1,5 mm - 2,0 mm (0,059 in - 0,079 in). Abrir más los paneles puede convertirse en una prueba destructiva.
(c) Asegúrese de reparar la zona deformada del panel después de la inspección.