Soudage par résistance par points
Le soudage par points par résistance est un type de soudage par résistance électrique. Il est classé parmi les procédés de soudage par pression. Deux ou trois tôles métalliques sont superposées et serrées, et un courant est appliqué au niveau des surfaces en contact. Lors du passage du courant, les métaux fondent sous l'effet de la chaleur de Joule au niveau des surfaces de contact et sont assemblés par la pression.
Caractéristiques du soudage par pointsTemps de soudage court et productivité élevée par rapport aux autres procédés de soudage
Contrainte thermique minimale grâce à un chauffage localisé
Pas besoin de finir la surface soudée
Moins de formation de rouille par rapport aux autres procédés de soudage grâce à l'application d'un mastic conducteur
Une grande habileté de soudage n'est pas nécessaire. Une résistance uniforme de la soudure peut être obtenue indépendamment de l'habileté de l'opérateur
Une machine à souder lourde est nécessaire pour produire un courant élevé
Le procédé convient particulièrement au soudage de tôles minces
L'état de la soudure est difficile à contrôler de l'extérieur
La peinture doit être retirée des surfaces à souder
Le poste de soudage par points se compose d'un transformateur qui fournit la tension et le courant nécessaires au soudage, d'une unité de temporisation qui contrôle la durée de passage du courant, et d'un pistolet de soudage.

Le type à transformateur séparé comprend un modèle multifonction pour le soudage de goujons et de rondelles.
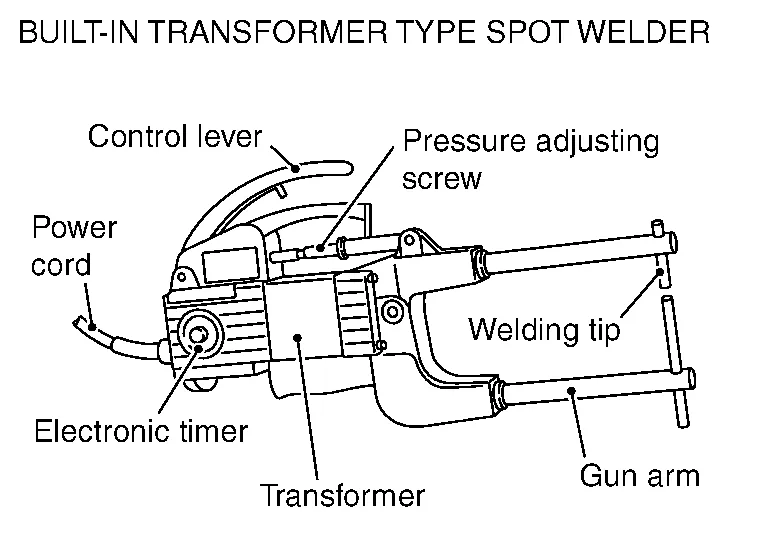 |
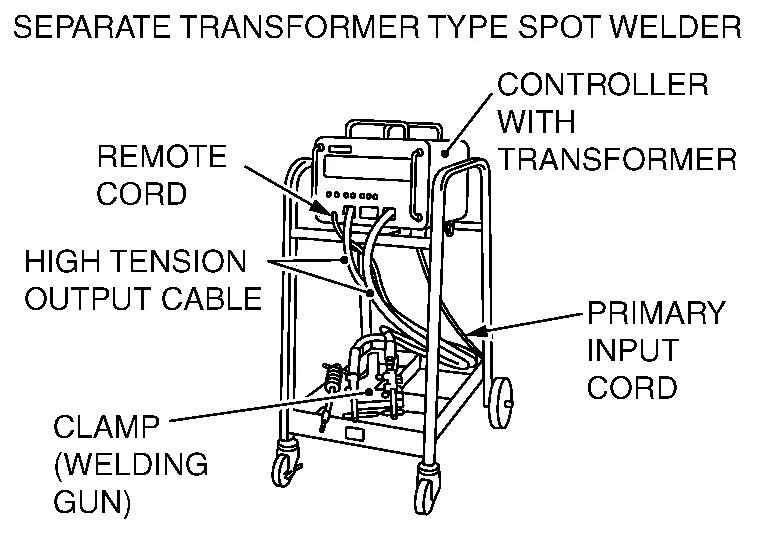 |
Refroidissement par air : refroidissement forcé par ventilateur
Refroidissement par eau : refroidissement par circulation d'eau
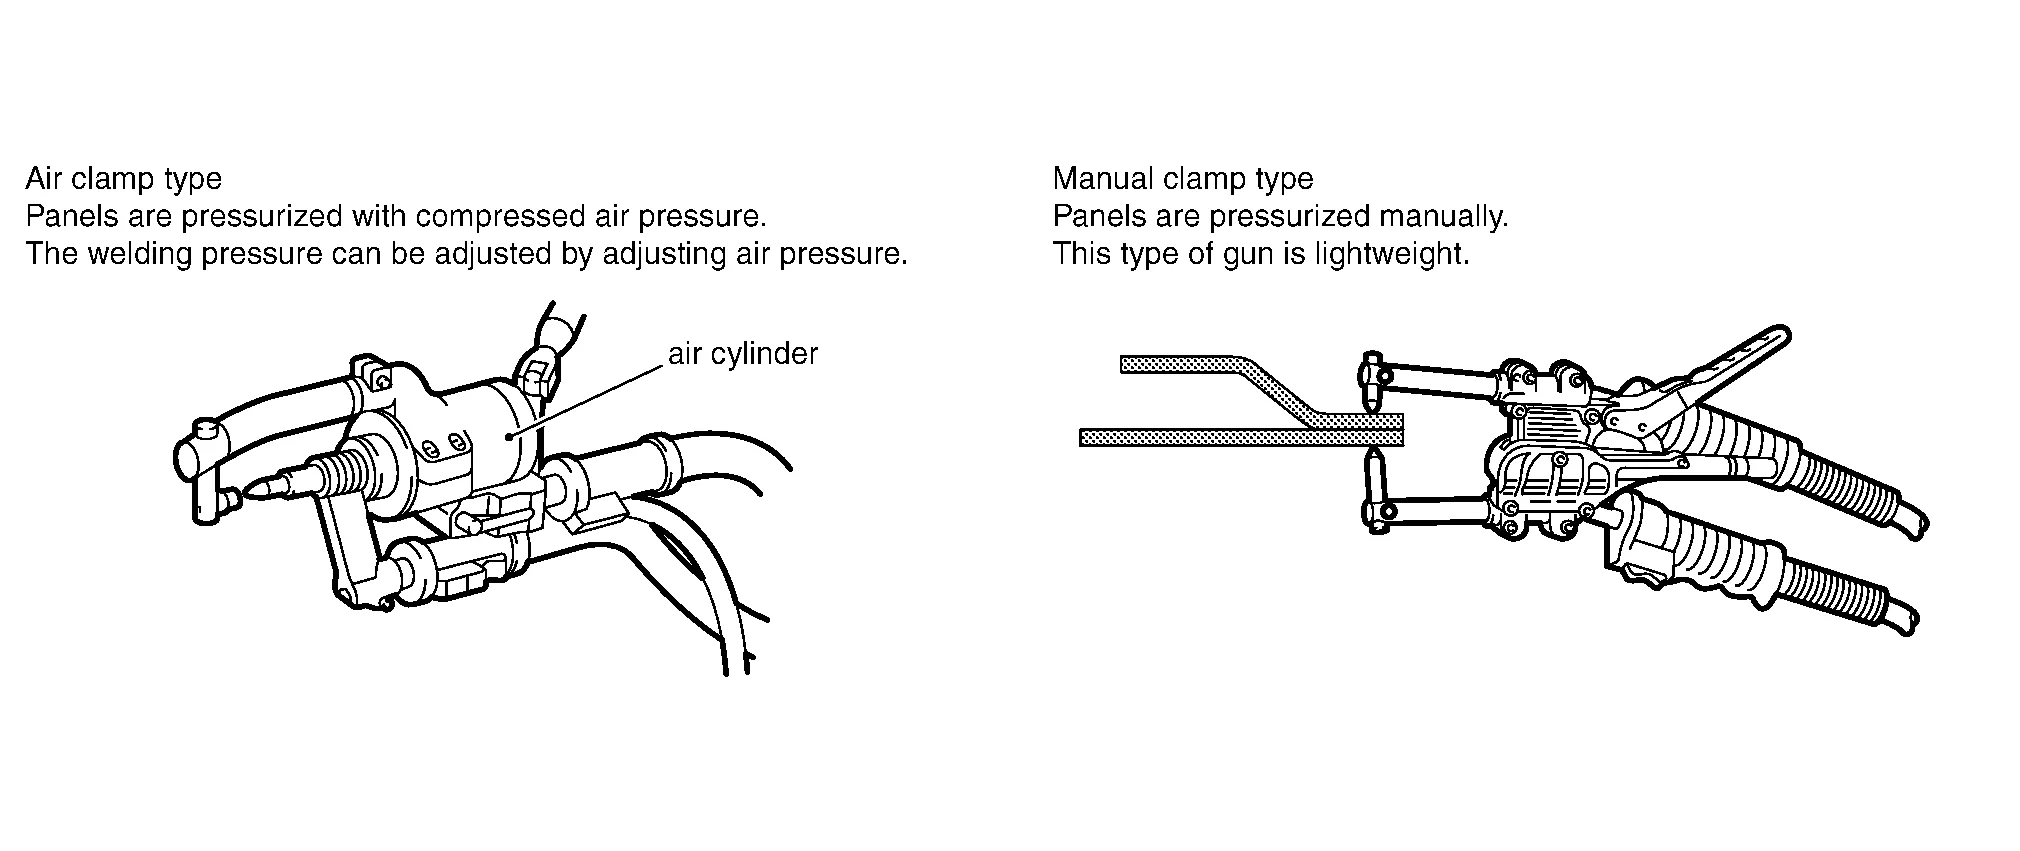
(1) TYPES DE PINCE
(2) BRAS DE FIXATION
En soudage par points, 2 ou 3 panneaux à souder doivent être serrés directement au niveau des électrodes. Par conséquent, l'inconvénient du soudage par points est qu'il existe certains points où le soudage ne peut pas être réalisé.
Pour pallier cette limitation, différents types de bras de fixation ont été conçus.
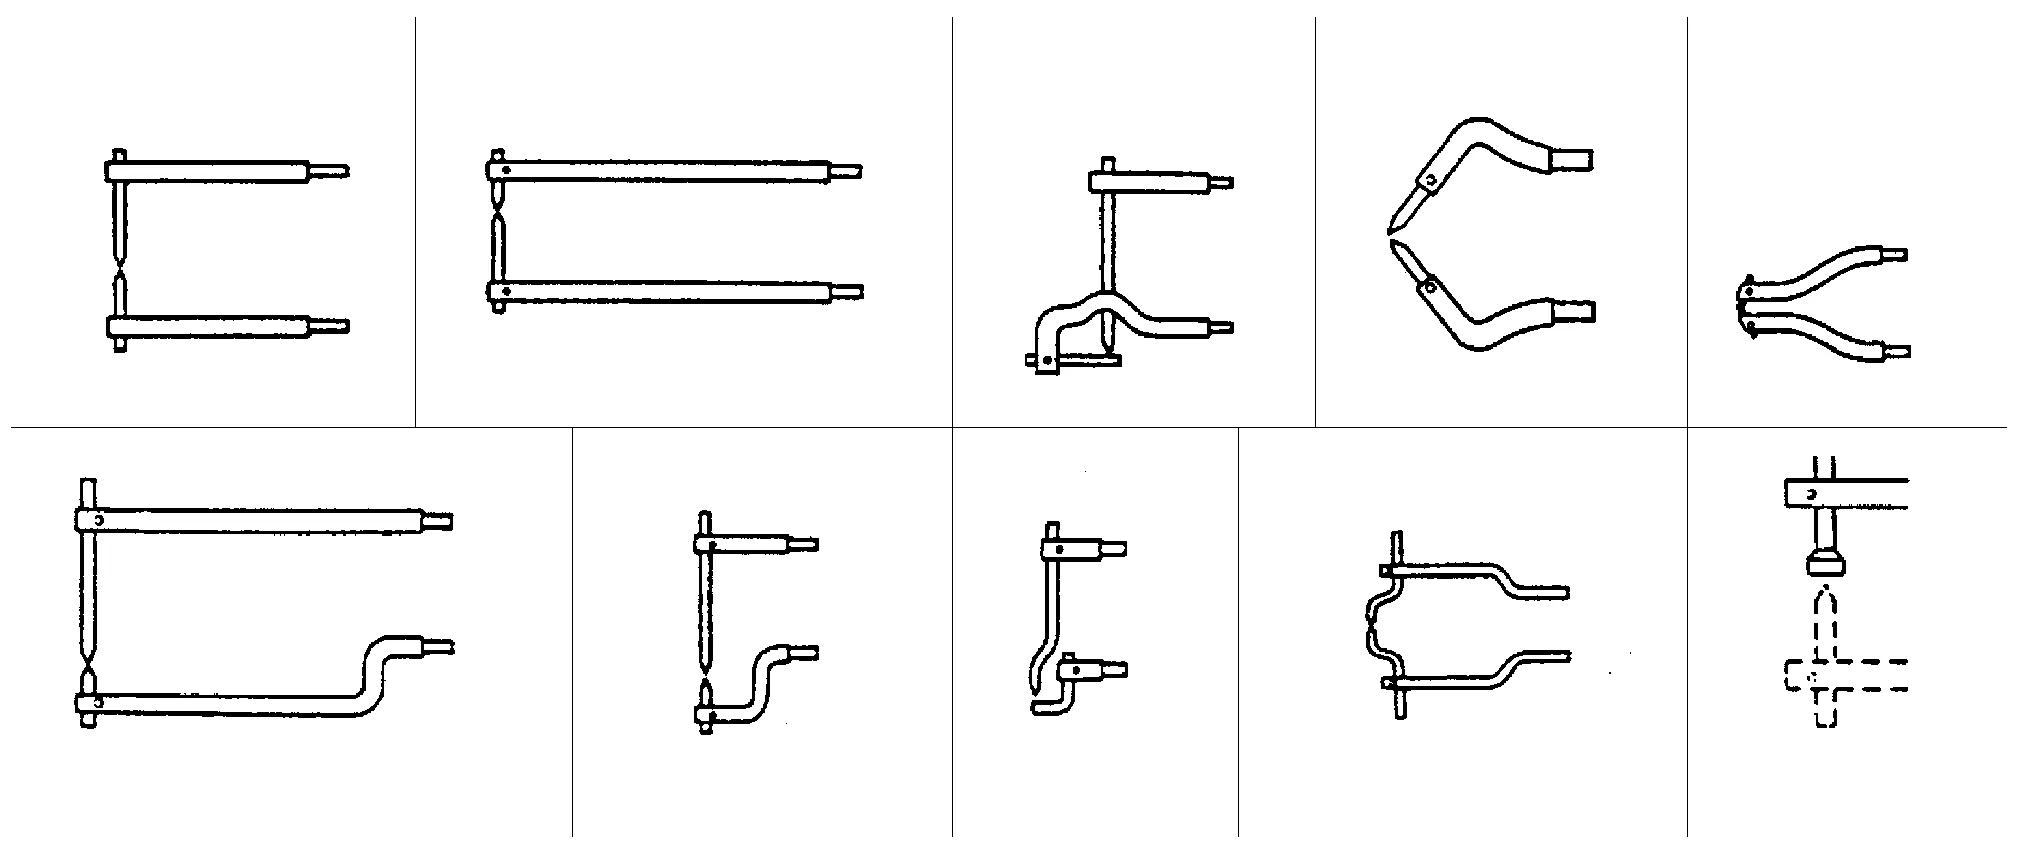
(3) UNITÉ SUSPENDUE
Le poids des pistolets, des bras et des câbles a été réduit afin de limiter la charge pour l'opérateur.

Selon le type d'unité, le câble peut simplement être suspendu, ou le pistolet peut être suspendu à l'aide d'un vérin.
En plus de la fonction ordinaire de soudage par points, la tôle peut être tirée à l'aide du marteau coulissant.
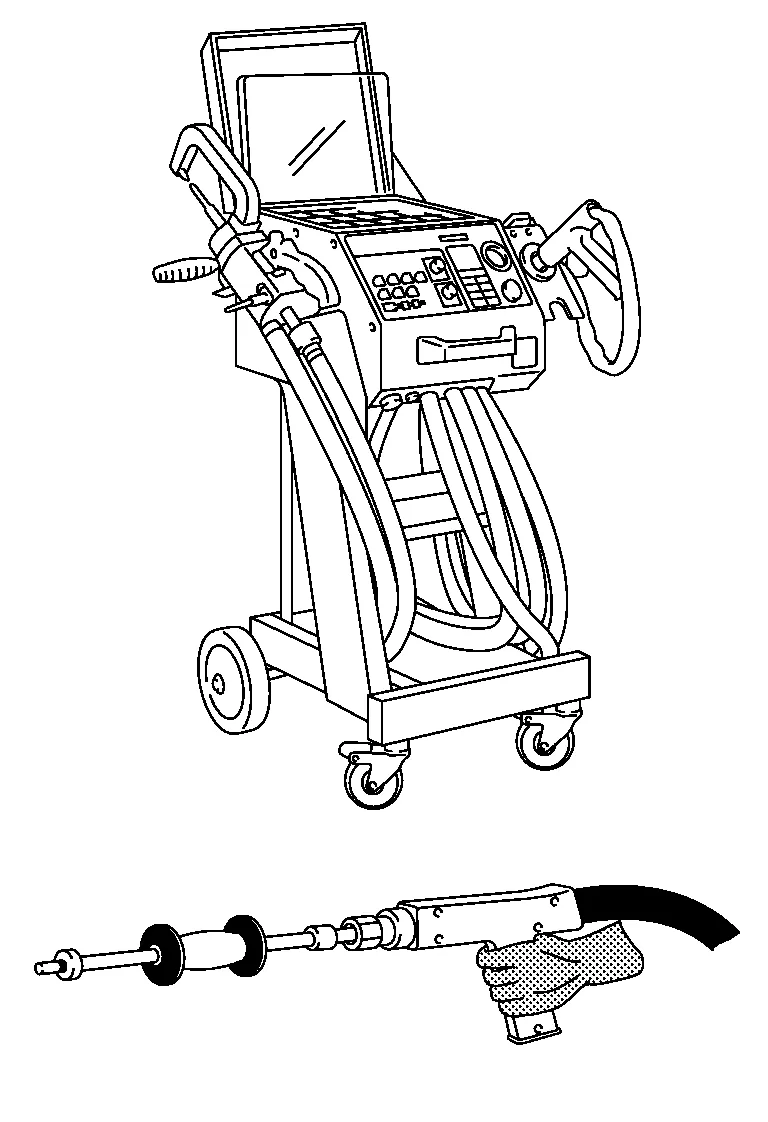
Fonctions principales :
Soudage par points des deux côtés
Soudage par points d'un seul côté (pré-pointage)
Soudage par points au marteau
Soudage d'écrous et de boulons
Retrait par carbone
Réduction de contact
Soudage de rondelles et de goujons
Le soudage par points comporte 3 phases : « mise en pression », « mise sous courant » et « maintien ».
(1) MISE EN PRESSION
Les points de soudure des tôles superposées sont serrés avec la pointe (électrode) pour assurer un contact étroit.
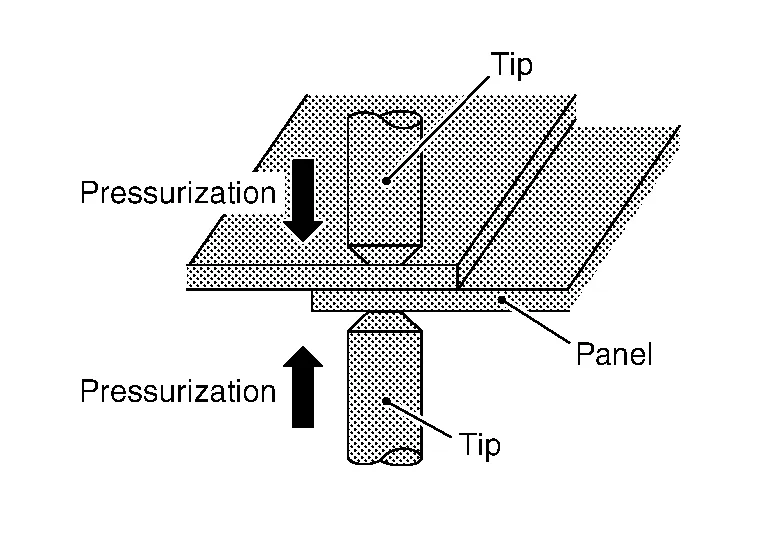
Les tôles étant en contact étroit, le courant peut circuler de façon concentrée.
(2) MISE SOUS COURANT
Les tôles étant serrées, un courant intense est appliqué.
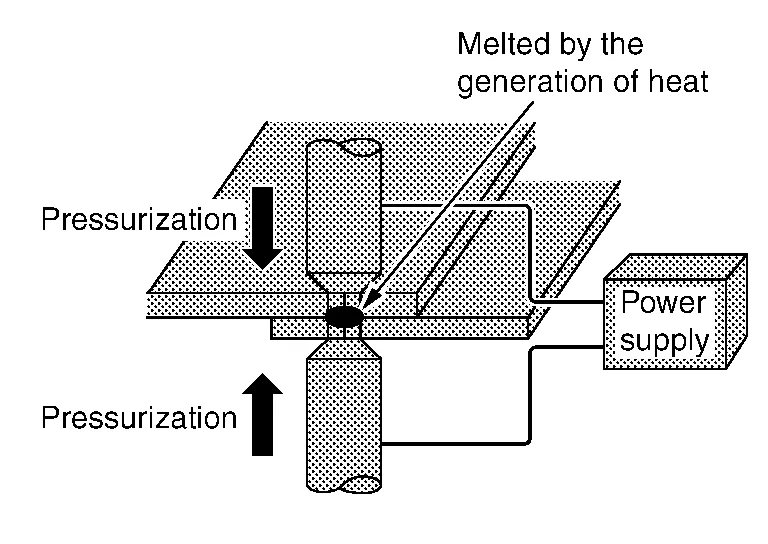
De la chaleur de Joule est générée aux zones de contact des tôles, et la température augmente fortement.
Les zones de contact des tôles fondent et se soudent sous l'effet de la pression de soudage.
(3) MAINTIEN
Même après la coupure du courant, la pression est maintenue jusqu'au refroidissement du point soudé.
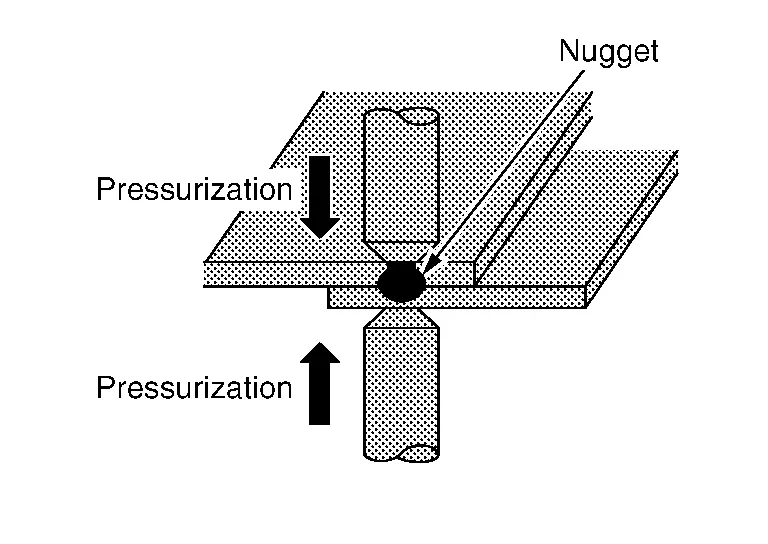
La structure du noyau devient fine sous l'effet de la pression, ce qui améliore les propriétés mécaniques.
La phase de maintien ne doit donc jamais être omise.
Avant de commencer, contrôler soigneusement la tôle et effectuer les corrections nécessaires.
(1) JEU ENTRE LES SURFACES À SOUDER
Un jeu entre les surfaces à souder gêne la circulation du courant. Même si le soudage est possible sans éliminer ce jeu, la surface soudée est plus petite, ce qui entraîne une mauvaise résistance.
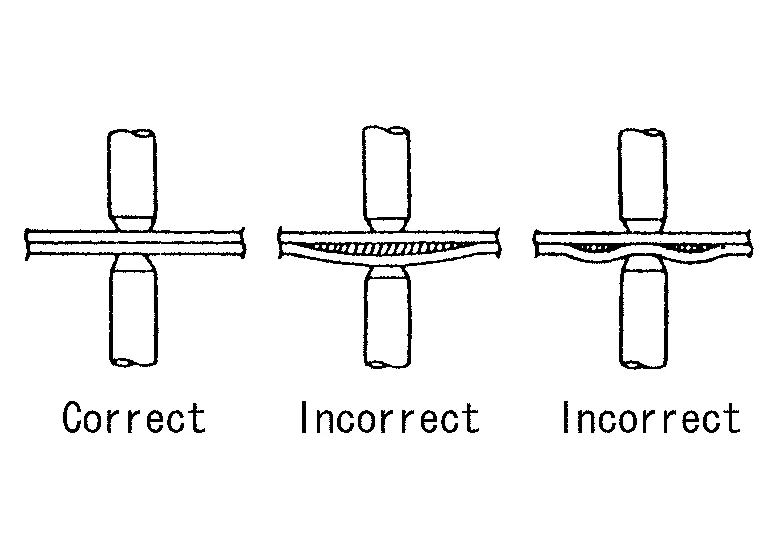
Aplanir les deux surfaces pour supprimer le jeu, puis les serrer fermement avant le soudage.
Contrôle des zones de soudage par points
Avant l'assemblage réel des éléments de carrosserie, il faut s'assurer que chaque surface de soudage respecte les exigences de résistance et convient à la sécurité en cas d'accident qui en découle. Pour cela, des soudures d'essai peuvent être réalisées sur des chutes de la pièce de rechange qui ne sont pas utilisées. Les résultats peuvent également servir au réglage fin du poste de soudage par points si nécessaire.
| Soudure | Caractéristique | Explication |
 |
Point de soudure conforme | |
 |
Pénétration de soudure trop profonde, zone affectée thermiquement trop étendue | Surchauffe excessive due à une intensité de soudage trop élevée ou à un temps de soudage trop long. |
 |
Point de contact déformé | Pointe d'électrode contaminée. La mesure de résistance faussée qui en résulte conduit à des paramètres de soudage incorrects et, par conséquent, à une résistance d'assemblage réduite. |
 |
Endommagement de surface | Résistance de contact excessive due à une pression de contact insuffisante des électrodes. |
En complément du contrôle visuel des points de soudure, un essai de pelage doit également être réalisé. Pour cela, les tôles précédemment assemblées par un point de soudure sont séparées par pelage. Au cours de cet essai, le point de soudure doit être arraché complètement de l'une des deux tôles. Le diamètre du point de soudure doit atteindre un diamètre minimum défini.
Ø noyau > 4 x √ épaisseur de tôle (tôle la plus mince de l'assemblage). Une valeur approximative du diamètre pour l'essai de pelage figure dans le tableau suivant.
| Épaisseur de tôle en mm | 0.8 | 1.0 | 1.2 | 1.6 |
| Diamètre du noyau de soudure en mm | 3.6 | 4.0 | 4.4 | 5.0 |
(2) SURFACES DES TÔLES À SOUDER
La peinture, la rouille, la poussière ou toute autre contamination sur les surfaces à souder entraînent une circulation insuffisante du courant et de mauvais résultats.
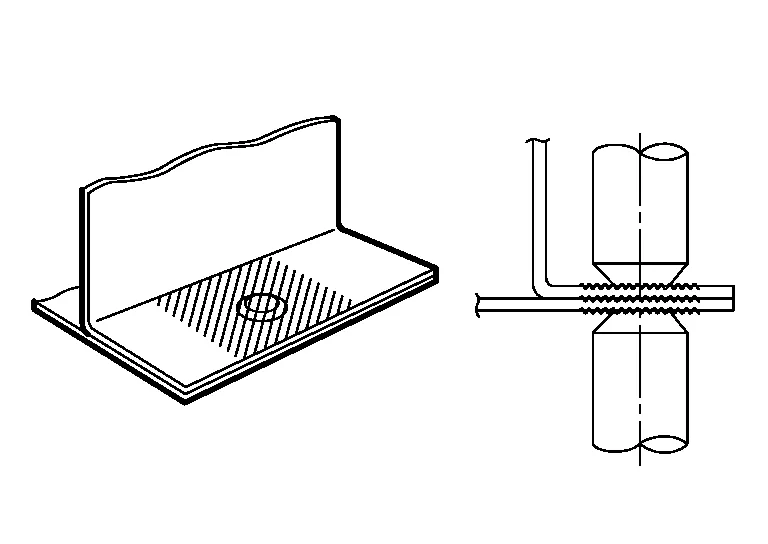
Éliminer ces corps étrangers des surfaces à souder par ponçage ou par nettoyage à l'essuyage.
(3) LA CORROSION EMPÊCHE UN SOUDAGE CORRECT DES SURFACES DE TÔLE.
Appliquer sur les surfaces à souder un agent anticorrosion à forte conductivité.
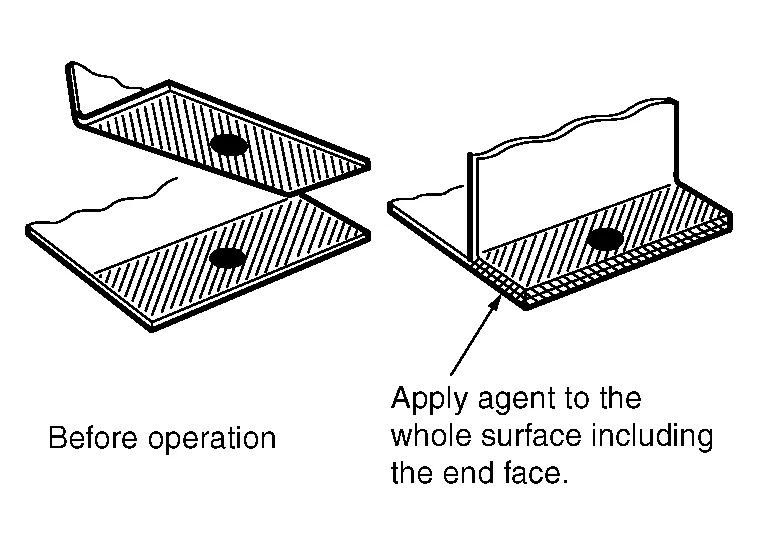
Il est important d'appliquer l'agent uniformément sur la tôle, y compris sur la tranche.
Effectuer le soudage par points avant que l'agent anticorrosion ne sèche, car cet agent présente en général une faible conductivité.
L'agent humide peut être chassé de la zone de soudure sous l'effet de la pression de soudage, ce qui permet d'obtenir un soudage de bonne qualité grâce à une conductivité élevée.
Précautions à prendre lors du soudage par points(1) CHOIX DU POSTE DE SOUDAGE PAR POINTS
Utiliser la méthode de soudage direct chaque fois que possible.
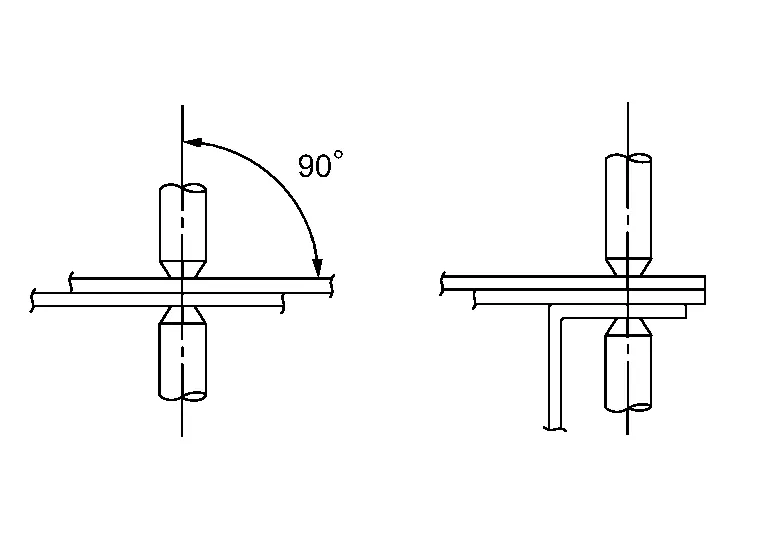
(Lorsque le soudage direct n'est pas possible, utiliser le soudage MAG par bouchon.)
(2) MISE EN PLACE DES POINTES D'ÉLECTRODE
Appliquer les électrodes à angle droit par rapport à la tôle. Si elles ne sont pas correctement appliquées, la densité de courant sera faible, ce qui entraînera une mauvaise résistance de soudure.
(3) NOMBRE DE POINTS DE SOUDURE
En général, la capacité des postes de soudage par points des ateliers de réparation est inférieure à celle des postes d'usine. Par conséquent, le nombre de points de soudure doit être augmenté de 20 % à 30 % par rapport au nombre indiqué dans le Manuel de réparation de carrosserie.
(4) SOUDAGE DES ANGLES
Ne pas souder les angles arrondis. Souder cette partie entraîne une concentration de contraintes, qui conduit à des fissures.
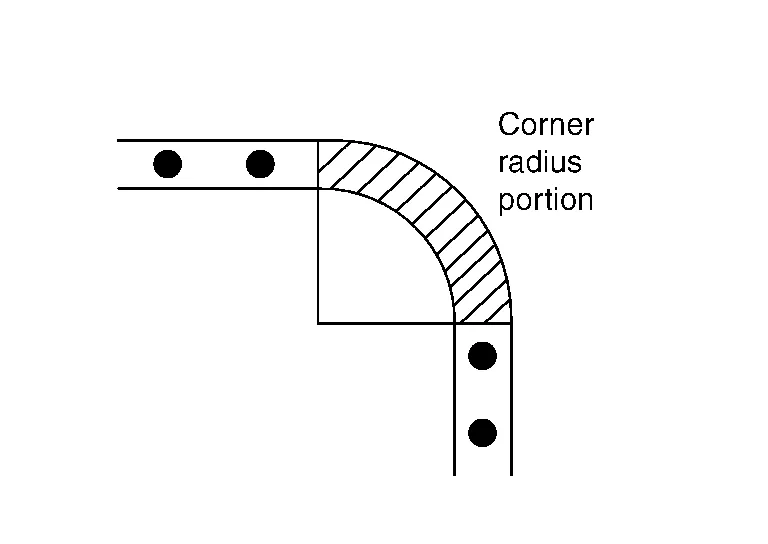
Exemples :
Angle supérieur des montants avant et central
Partie supérieure avant de l'aile arrière
Angles des vitres avant et arrière
(5) ESPACEMENT MINIMUM ENTRE POINTS DE SOUDURE
L'espacement minimum entre points de soudure varie selon l'épaisseur des tôles à souder. En général, respecter les valeurs du tableau suivant.
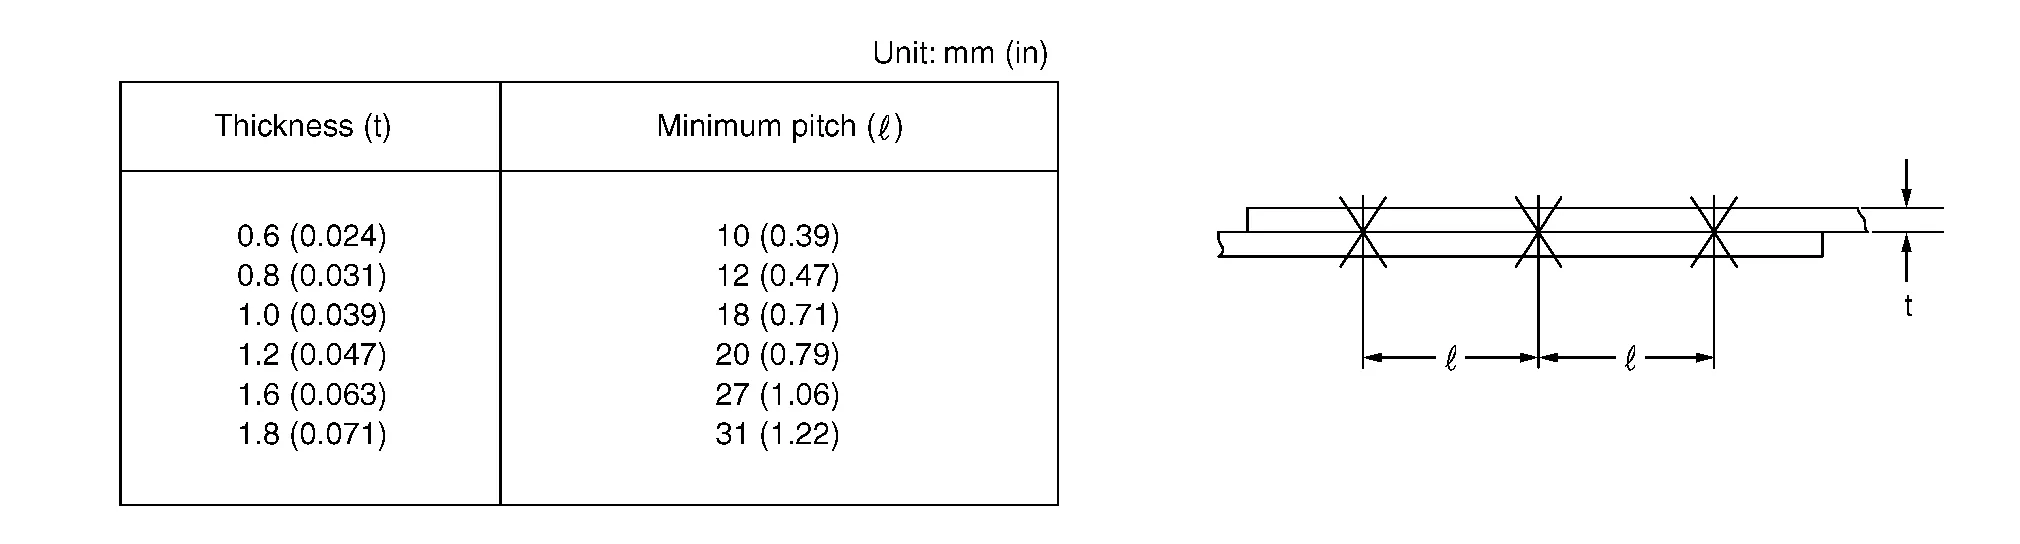
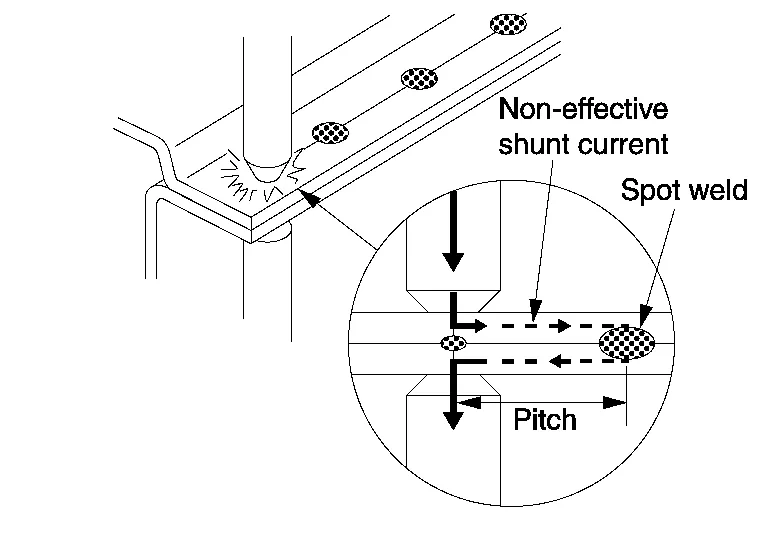
Éviter de souder sur des zones déjà soudées.
La zone soudée par points devient plus dure et plus mince ; il faut donc souder des zones différentes, aussi éloignées que possible les unes des autres.
 |
Anciens emplacements de points |
 |
Nouveaux emplacements de points |
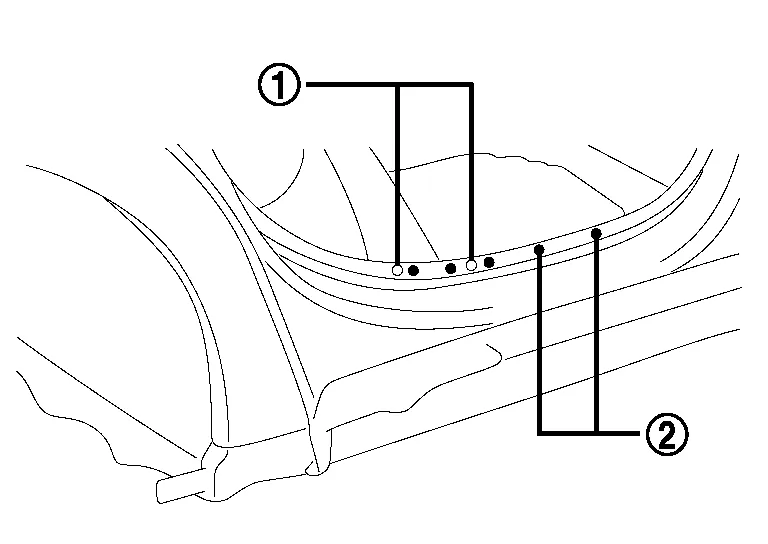
(6) RECOUVREMENT MINIMUM DES TÔLES
Respecter les valeurs suivantes pour la longueur de recouvrement des tôles. Un recouvrement trop court réduit la résistance et déforme la tôle.

(7) ORDRE DE SOUDAGE DES POINTS
Ne pas souder par points en continu dans une seule direction. Cela affaiblit la soudure à cause de l'effet de dérivation du courant. Si les pointes de soudage deviennent rouge vif, arrêter le soudage et refroidir les pointes.
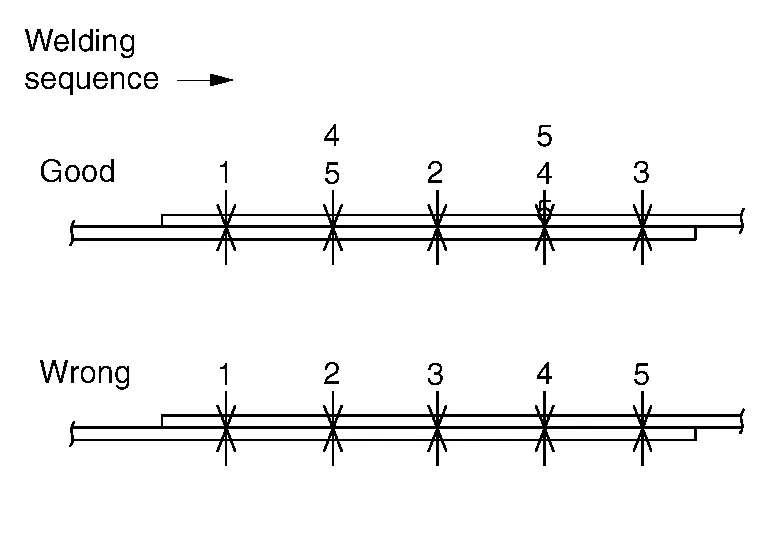
Les points de soudure peuvent être contrôlés par les essais destructifs décrits ci-dessous. Ils peuvent être facilement réalisés pendant le soudage. Avant et après le soudage, effectuer ces essais destructifs pour vérifier la résistance des zones soudées.
Les points de soudure doivent être régulièrement espacés et disposés au centre de la bride à souder.
(1) CONTRÔLE AVEC ÉPROUVETTE (confirmation avant utilisation)
(a) Souder ensemble des éprouvettes de même épaisseur que la tôle à souder.
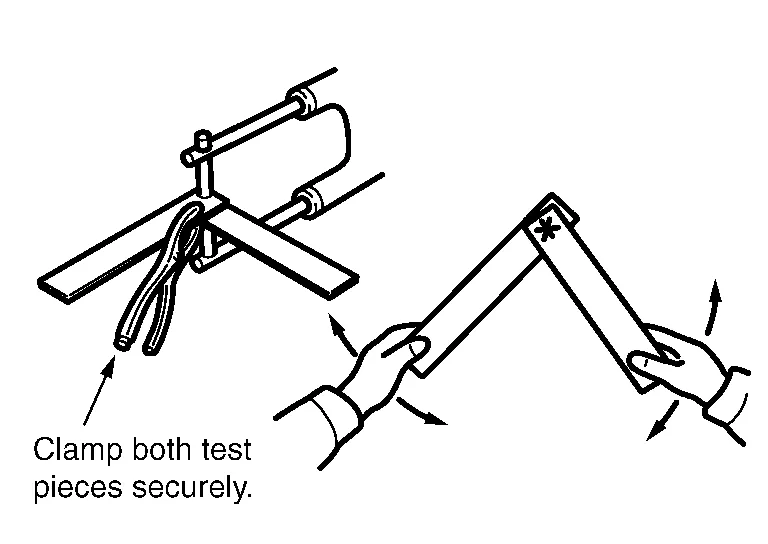
Rompre la soudure par torsion et examiner la rupture.
(b) Lors de cet essai, percer un trou dans une éprouvette en arrachant la partie soudée. Si aucun trou ne se forme, cela indique que les conditions de soudage sont incorrectes. Ajuster la pression, le courant de soudage, la durée de passage du courant et les autres paramètres, puis répéter l'essai jusqu'à obtenir le meilleur résultat.
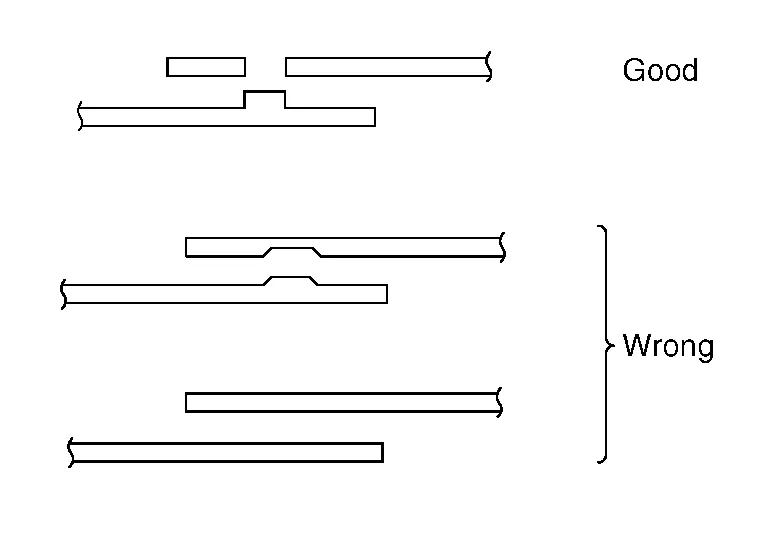
(2) CONTRÔLE AU BURIN ET AU MARTEAU (vérification après soudage)
(a) Insérer la pointe d'un burin entre les tôles soudées et frapper l'extrémité jusqu'à obtenir un écart de 3 mm - 4 mm (0,12 in - 0,16 in) [lorsque l'épaisseur des tôles est de 0,8 mm - 1,0 mm (0,031 in - 0,039 in)] entre les tôles. Si les points soudés ne se séparent pas, cela indique que le soudage a été correctement réalisé.
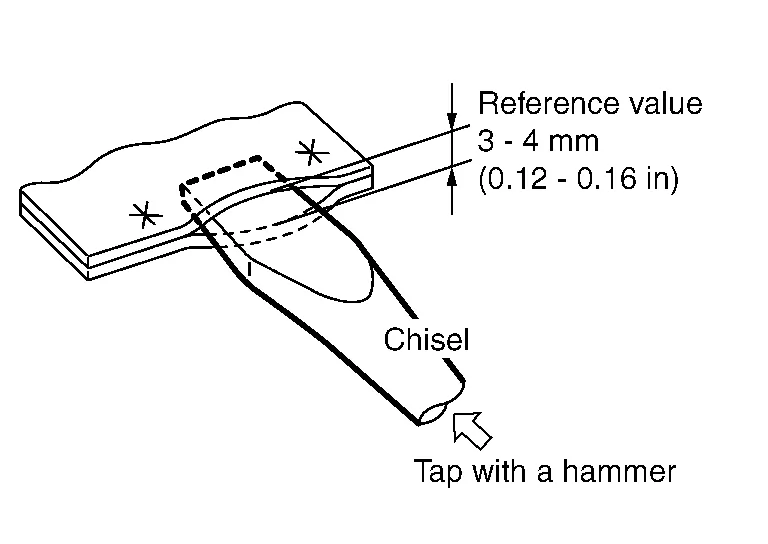
Cet écart varie selon l'emplacement des points de soudure, la longueur de la bride, l'épaisseur des tôles, le pas de soudage et d'autres facteurs. Les valeurs indiquées ci-dessus sont données uniquement à titre de référence.
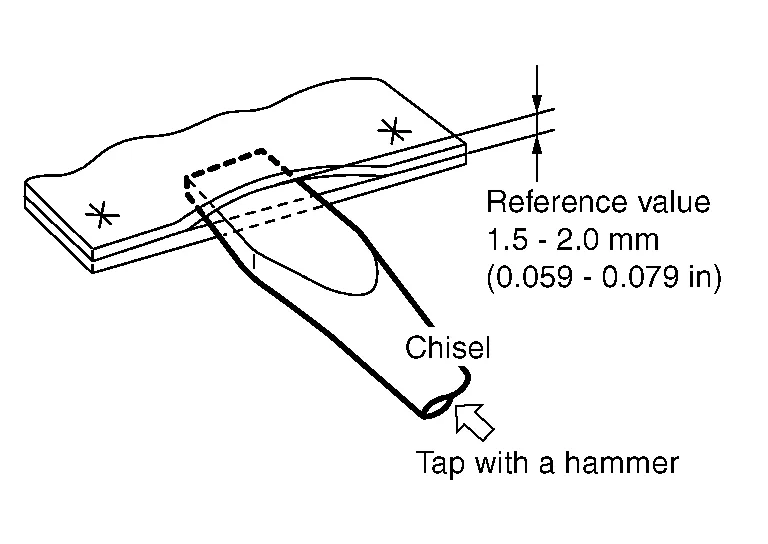
(b) Si les épaisseurs des tôles sont différentes, l'écart doit être limité à 1,5 mm - 2,0 mm (0,059 in - 0,079 in). Écarter davantage les tôles peut relever d'un essai destructif.
(c) Veiller à réparer la partie déformée de la tôle après le contrôle.