Saldatura MAG
La saldatura MAG utilizza il calore di un arco elettrico per unire due pezzi di metallo fondendo sia il metallo sia l'elettrodo. Nella riparazione auto, la MAG (Metal Active Gas) è il tipo di saldatura ad arco più utilizzato.
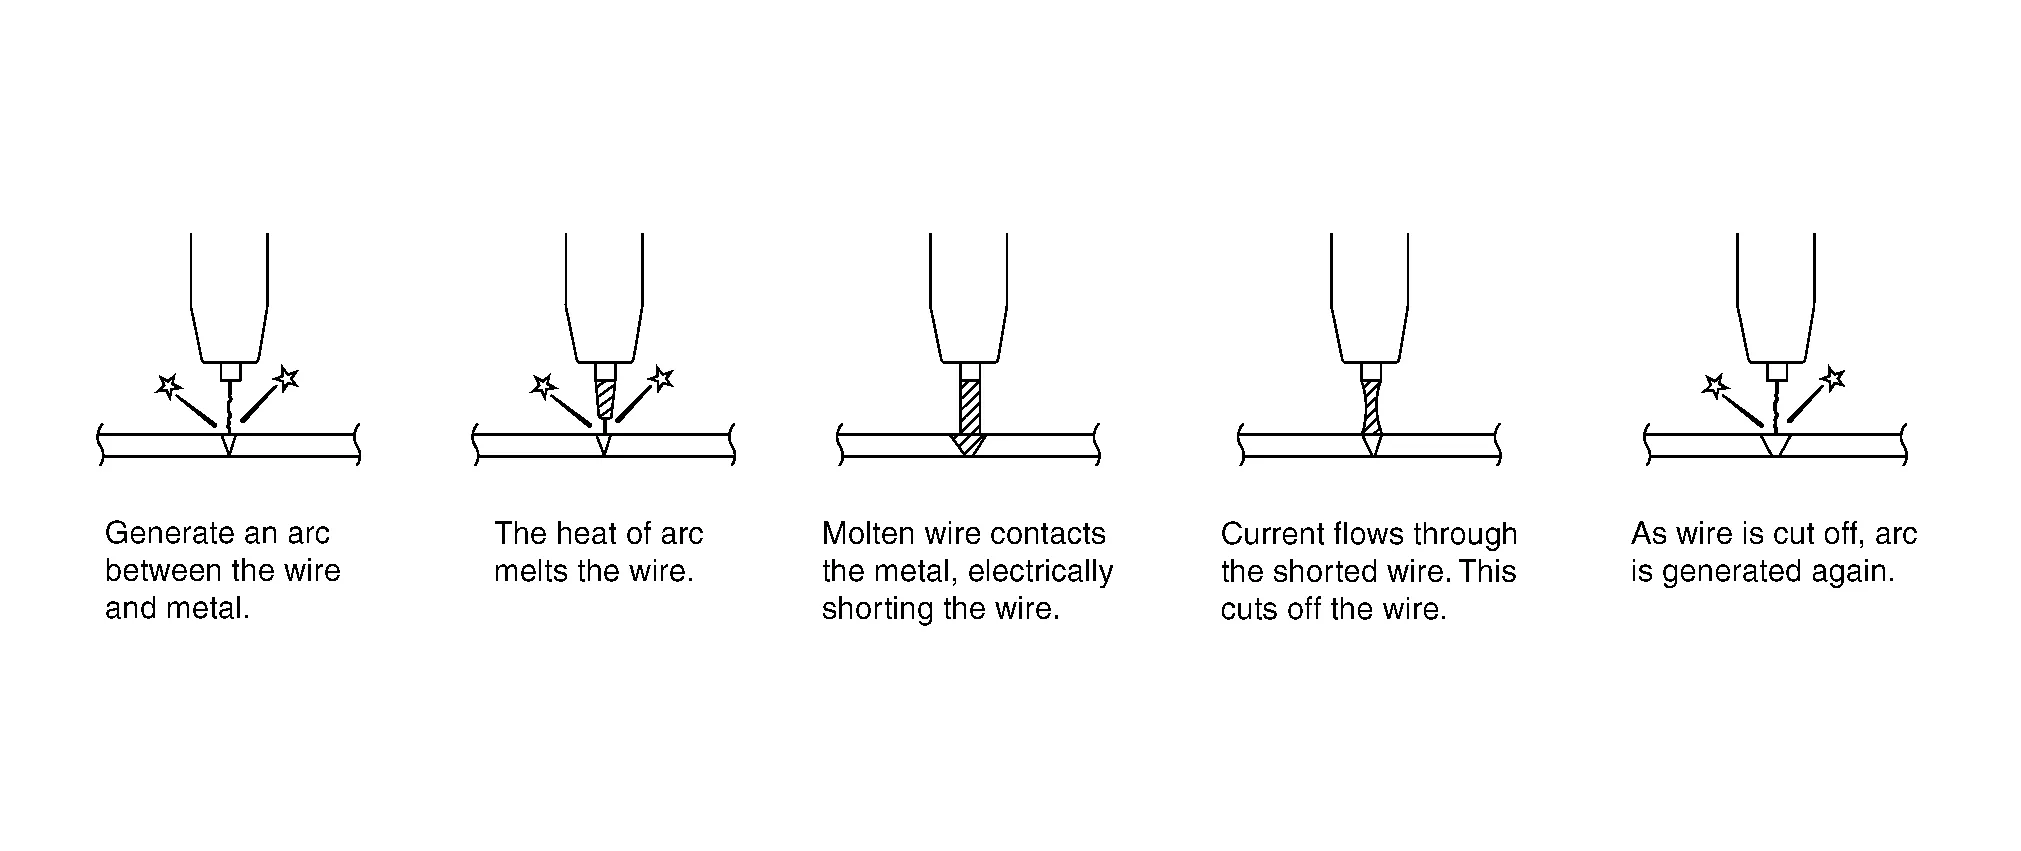
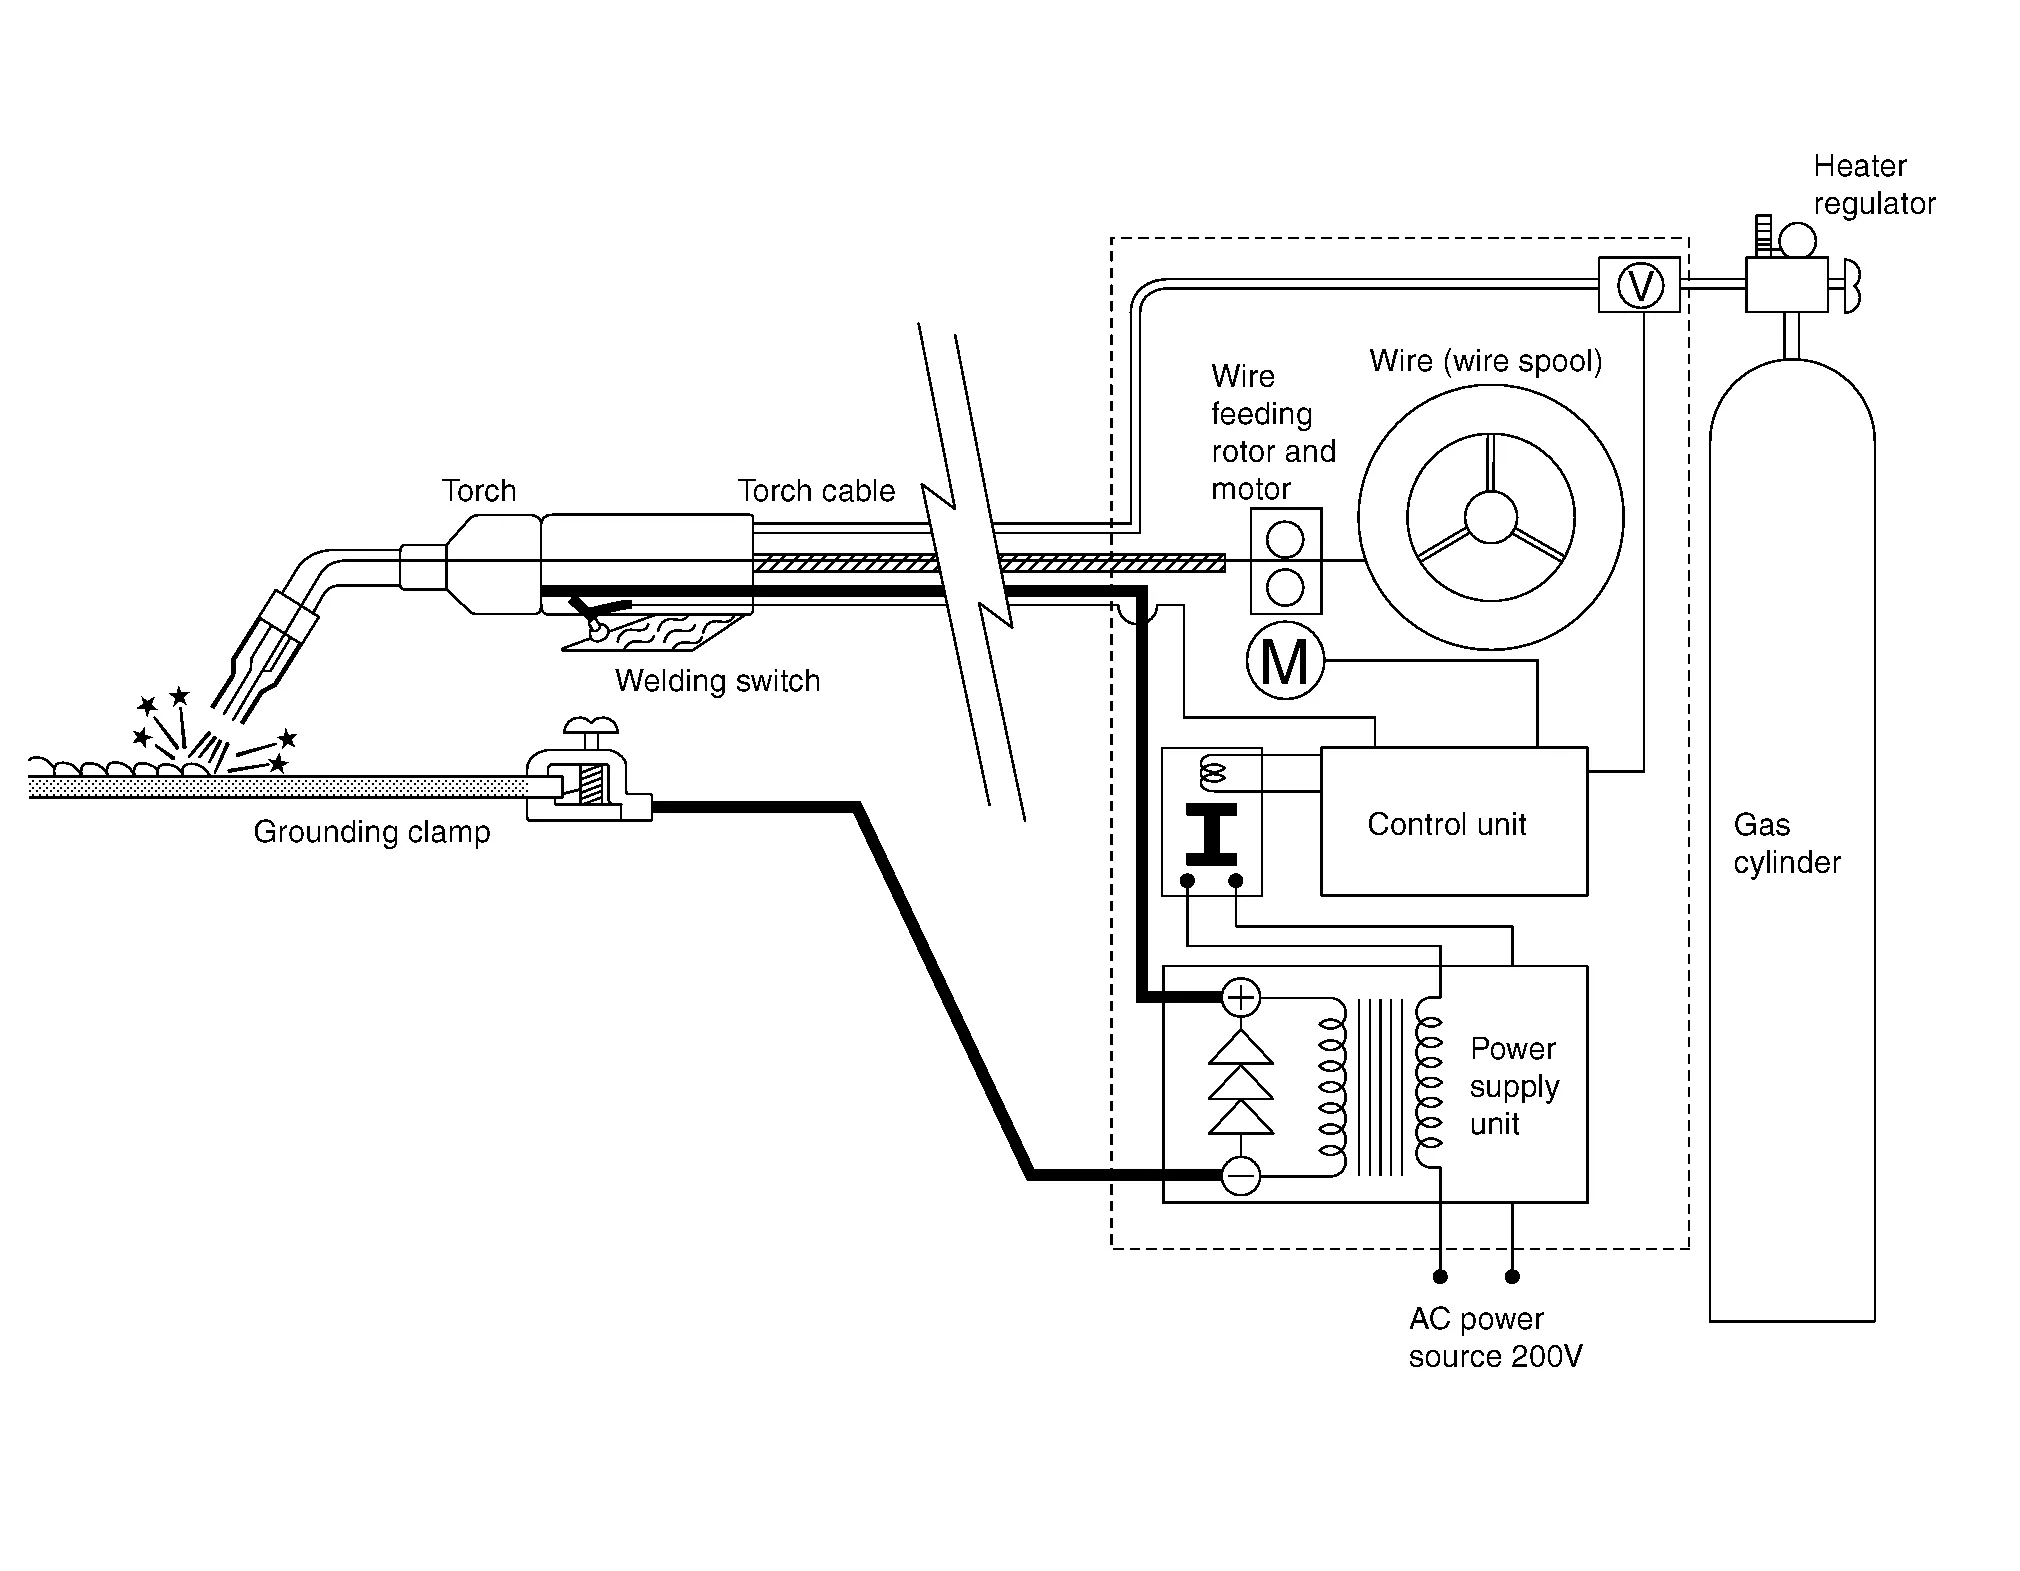
Principio della saldatura MAGL'elettrodo di saldatura è costituito da un filo avvolto su una bobina. Questo filo di saldatura viene alimentato da un motore a controllo elettronico.
La zona di saldatura viene protetta dall'atmosfera mediante iniezione di un gas di protezione. Ciò previene l'ossidazione e la nitrurazione, in modo da ottenere una maggiore resistenza della saldatura e un buon cordone. Il gas di protezione è argon, CO2, o una miscela dei due.
La figura seguente illustra la procedura di saldatura.
Minore presenza di scorie
Minore deformazione termica
Relativamente facile da padroneggiare
Maggiore resistenza della saldatura rispetto alla saldatura a gas o a punti
Adatta a lamiere sottili
Minore influenza della posizione di saldatura sulla resistenza della saldatura
Non adatta in luoghi ventosi
La saldatrice è costituita da un'unità di alimentazione composta da un trasformatore e un raddrizzatore, che converte la tensione di rete nella tensione di saldatura e raddrizza la corrente; da un controllore che regola la tensione, la corrente e la velocità di avanzamento del filo di saldatura in base allo spessore del pannello da saldare; dal filo di saldatura avvolto sulla bobina, dal motore di avanzamento del filo, dalla torcia di saldatura, dalla bombola del gas e dal riduttore di pressione.
Vernice, ruggine o olio sulla superficie del pannello causano porosità e spruzzi durante la saldatura. Rimuovere accuratamente qualsiasi corpo estraneo con una levigatrice a nastro o una spazzola metallica.

Fare riferimento al metodo di controllo per la saldatura a punti. Fare riferimento a Controllo del punto saldato.
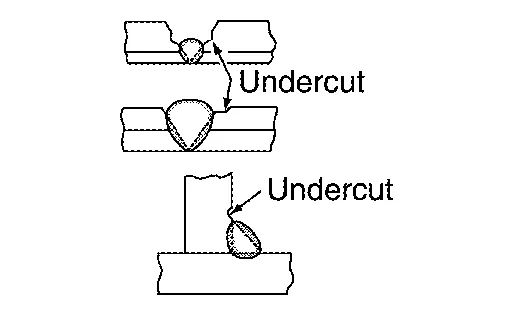
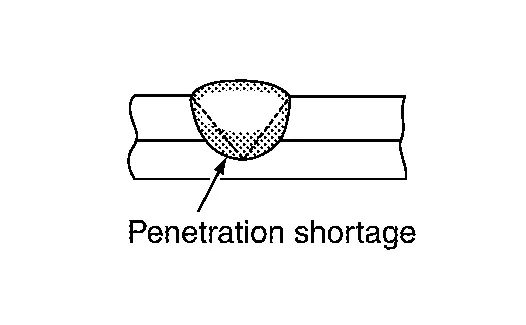
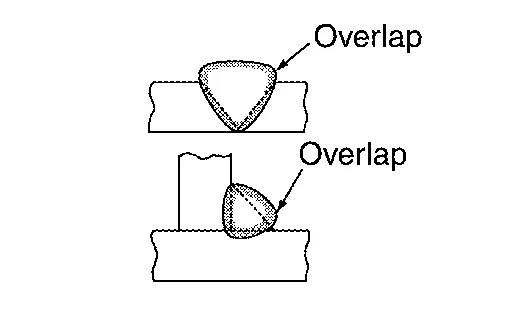
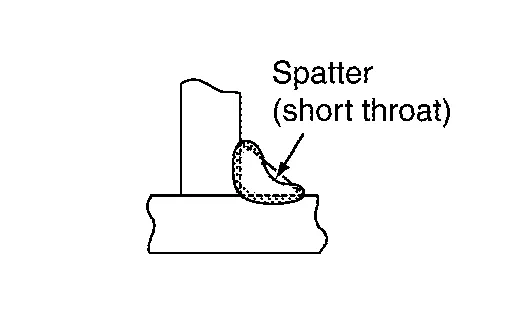
Esempi di difetti e condizioni di saldatura nella saldatura MAG.
| Difetto | Punti da controllare | Osservazioni |
|---|---|---|
 |
|
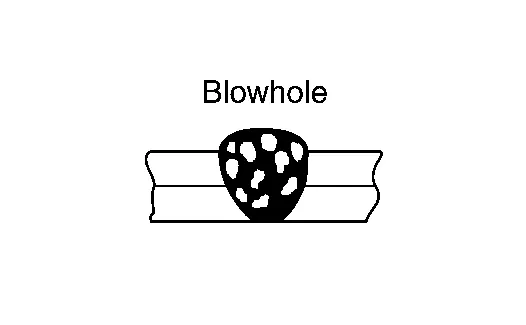
Si forma un foro quando il gas viene intrappolato nel metallo di saldatura. |
 |
|
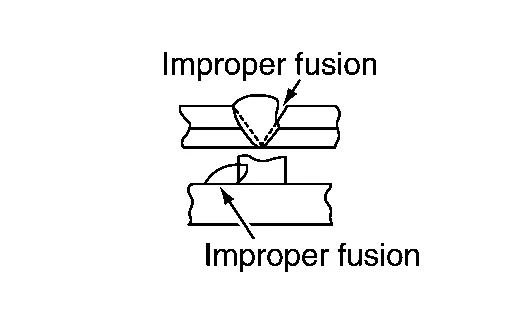
Si tratta di una condizione di mancata fusione tra i metalli di saldatura o tra i metalli depositati. |
 |
|
|
 |
|
Si tratta di una condizione di deposito scarso sotto il pannello. |
 |
|
|
 |
|
Gli spruzzi tendono a formarsi nella saldatura a cordone d'angolo. |
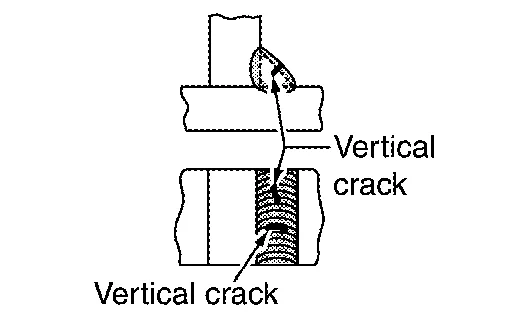 |
Ci sono macchie sulla superficie saldata (vernice, olio, ruggine)? | Le cricche di solito si formano solo sulla superficie superiore. |
Metodi di saldatura ad arco sotto gas di protezione
Saldatura di testa
Metodo di saldatura che riempie lo spazio tra due pannelli affiancati. Viene utilizzato per aree come le zone tagliate e unite dei pannelli posteriori laterali e dei longheroni. La finitura è eseguita come per la saldatura a tappo.
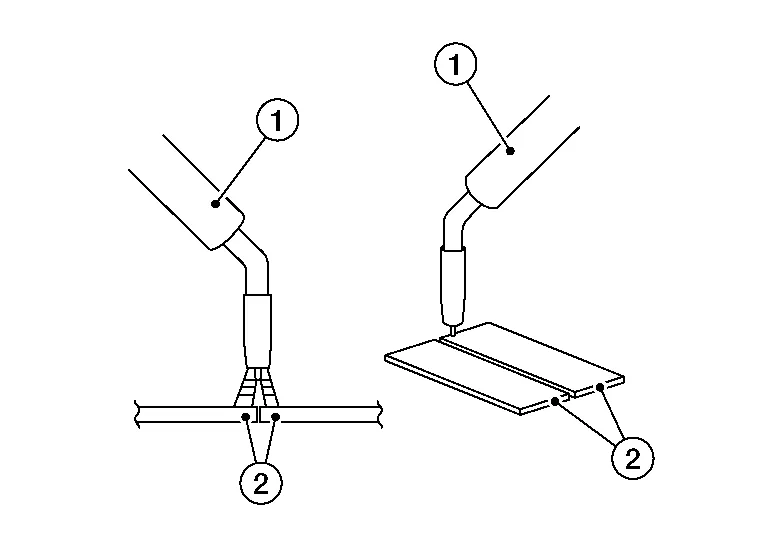
- :Torcia
- :Pannello
Saldatura a cordone d'angolo
Metodo di saldatura in cui due pannelli si sovrappongono e il bordo di uno dei due viene saldato per unirli. Utilizzato principalmente nella saldatura delle Nissan Murano con telaio separato.
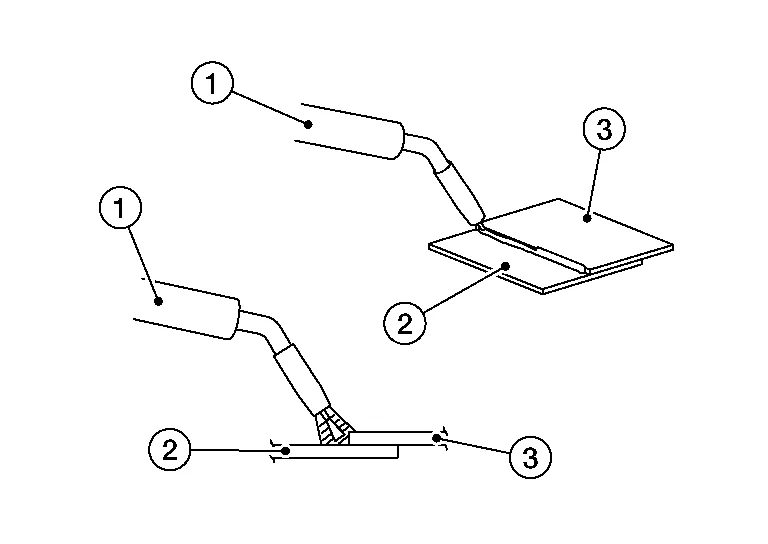
- :Torcia
- :Pannello 1
- :Pannello 2
Saldatura continua
Questo processo è adatto a lamiere di acciaio di spessore pari o superiore a 2 mm (0,08 in). Se applicato a pannelli più sottili, causa la fusione passante.
Saldatura a tappo
Appoggiare la torcia perpendicolarmente al pannello e riempire rapidamente il foro con il metallo fuso; la saldatura intermittente genera un film di ossido che causa porosità. Per la saldatura a tappo praticare un foro del diametro di 5 mm - 6 mm (0,20 in - 0,24 in) nel pannello superiore dei due da saldare. Tenere il pannello superiore e quello inferiore ben aderenti tra loro. Per la finitura, la zona saldata sporgente viene livellata con un utensile come una levigatrice a nastro.
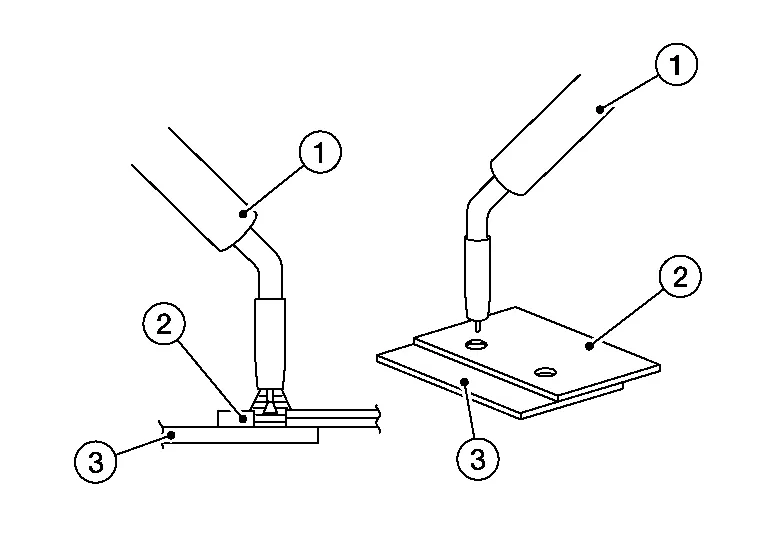
- :Torcia
- :Pannello 1
- :Pannello 2
Saldatura intermittente (a passo)
Questo metodo è adatto a pannelli sottili o arrugginiti per prevenire deformazioni termiche e fusione passante. Nella riparazione della carrozzeria viene utilizzato come saldatura di testa nelle sostituzioni parziali dei pannelli.
Prima della saldatura a passo, puntare i pannelli da saldare per prevenire deformazioni e allineare le superfici dei pannelli.
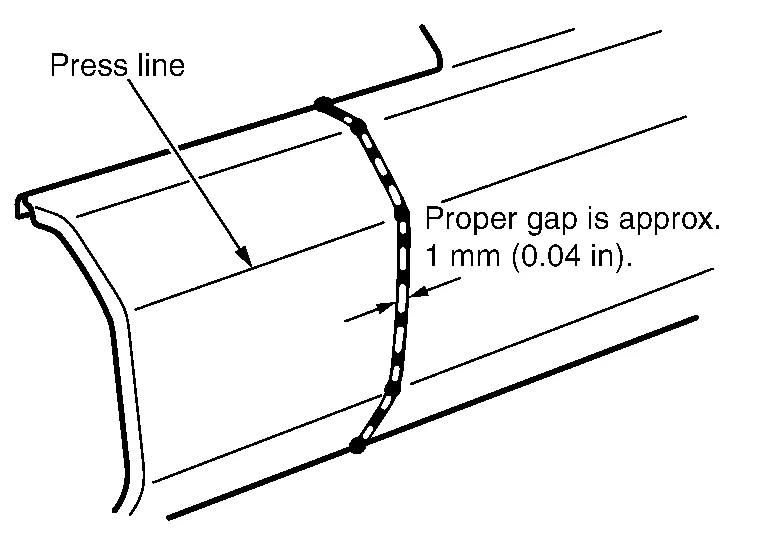
A tale scopo, eseguire una saldatura a punti e riempire quindi gli spazi con brevi cordoni di saldatura.
Rimuovere tutti i rivestimenti dai pannelli di ricambio e di giunzione entro 1/2 pollice (13 mm) dalla linea di saldatura. Questa operazione deve essere eseguita sia sul lato anteriore sia su quello posteriore dei pannelli, per evitare che i rivestimenti bruciati interferiscano con la protezione anticorrosiva nelle fasi successive della riparazione.
Una linea di saldatura lunga causa tensioni. Utilizzare il metodo illustrato in figura per ridurre le tensioni.
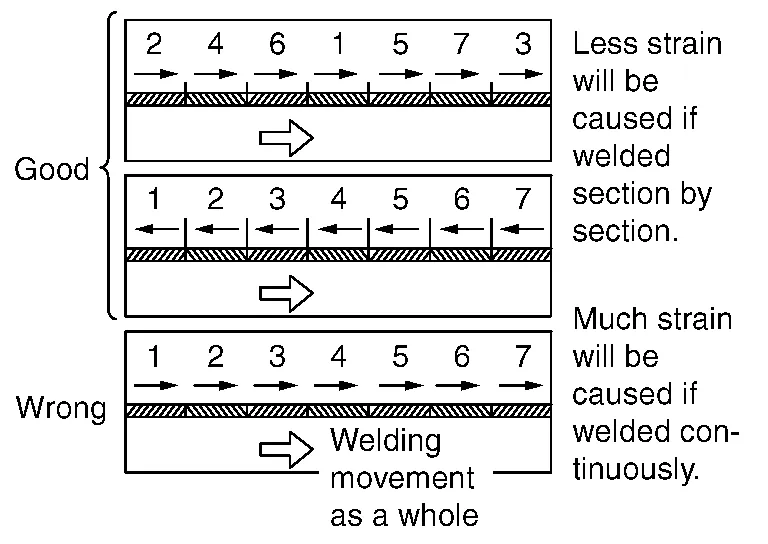
Per riempire gli spazi tra i cordoni discontinui (A), levigare i cordoni con una levigatrice, quindi riempire con metallo fuso. Se questa operazione viene eseguita senza levigare la superficie dei cordoni, possono formarsi soffiature.

Procedura di separazione
I tagli di separazione sui componenti in acciaio della carrozzeria possono essere eseguiti con una sega per carrozzeria oppure con una smerigliatrice angolare dotata di disco da taglio. Se possibile, utilizzare la sega per carrozzeria, poiché le smerigliatrici angolari producono una grande quantità di scintille e il materiale può surriscaldarsi lungo i bordi di taglio. È indispensabile utilizzare la sega per carrozzeria quando si ripara la lamiera esterna della carrozzeria, ad esempio per la sostituzione parziale di un pannello laterale. In alcune zone si possono inoltre considerare i nastri abrasivi.
Le lame delle seghe per carrozzeria, tuttavia, sono adatte solo fino a un certo livello di resistenza e spessore del materiale. I tagli di separazione sui componenti della struttura della carrozzeria realizzati in acciai ad alta resistenza o ultra-alta resistenza possono essere eseguiti solo con una smerigliatrice angolare dotata di disco da taglio.
Apertura delle aree saldate a punti
Per aprire le aree saldate a punti, i punti di saldatura originali vengono forati con una punta speciale per saldature a punti. Per questa operazione deve essere utilizzata una punta speciale con profondità di taglio controllabile. Questo impedisce allo utensile di forare la seconda lamiera. I bordi delle lamiere vengono quindi separati tra loro con uno scalpello.
Levigare la superficie se necessario
Centrare il punzone sul punto di saldatura
Forare il punto di saldatura
Il calore generato durante la saldatura provoca talvolta l'indurimento della superficie del punto di saldatura. In tali casi, il punto di saldatura deve essere nuovamente levigato prima di essere forato. Per questa operazione può essere utilizzata una levigatrice a nastro. Per allentare le aree saldate a punti su acciai ad alta resistenza e ultra-alta resistenza sono necessarie fresette speciali per punti di saldatura. Le punte convenzionali per saldature a punti si distruggono se utilizzate su acciai ad alta resistenza e ultra-alta resistenza. In alternativa, i punti di saldatura possono anche essere completamente levigati con una levigatrice a nastro. In tal caso, assicurarsi che il componente sottostante non venga danneggiato.
Apertura delle saldature MAG e delle giunzioni saldobrasate MIG
Le saldature MAG e le giunzioni saldobrasate MIG vengono aperte rettificandole/levigandole con una smerigliatrice angolare o una levigatrice a nastro. Durante questa operazione i componenti rimanenti non devono essere danneggiati. I bordi delle lamiere vengono quindi separati con uno scalpello. La procedura per gli acciai ad alta e ultra-alta resistenza non differisce da quella per gli acciai a bassa resistenza. Tuttavia, gli abrasivi sono soggetti a un'usura significativamente maggiore. Apertura delle saldature laser: le saldature laser vengono aperte con una smerigliatrice angolare. A tale scopo, la saldatura laser viene rettificata insieme alla lamiera superiore. È indispensabile evitare di danneggiare la lamiera sottostante durante questa operazione.