MAG-Schweißen
Beim MAG-Schweißen werden zwei Metallteile durch die Wärme eines elektrischen Lichtbogens verbunden, indem sowohl das Metall als auch die Elektrode aufgeschmolzen werden. In der Fahrzeugreparatur sind MAG (Metall-Aktivgas) die am häufigsten verwendeten Lichtbogenschweißverfahren.
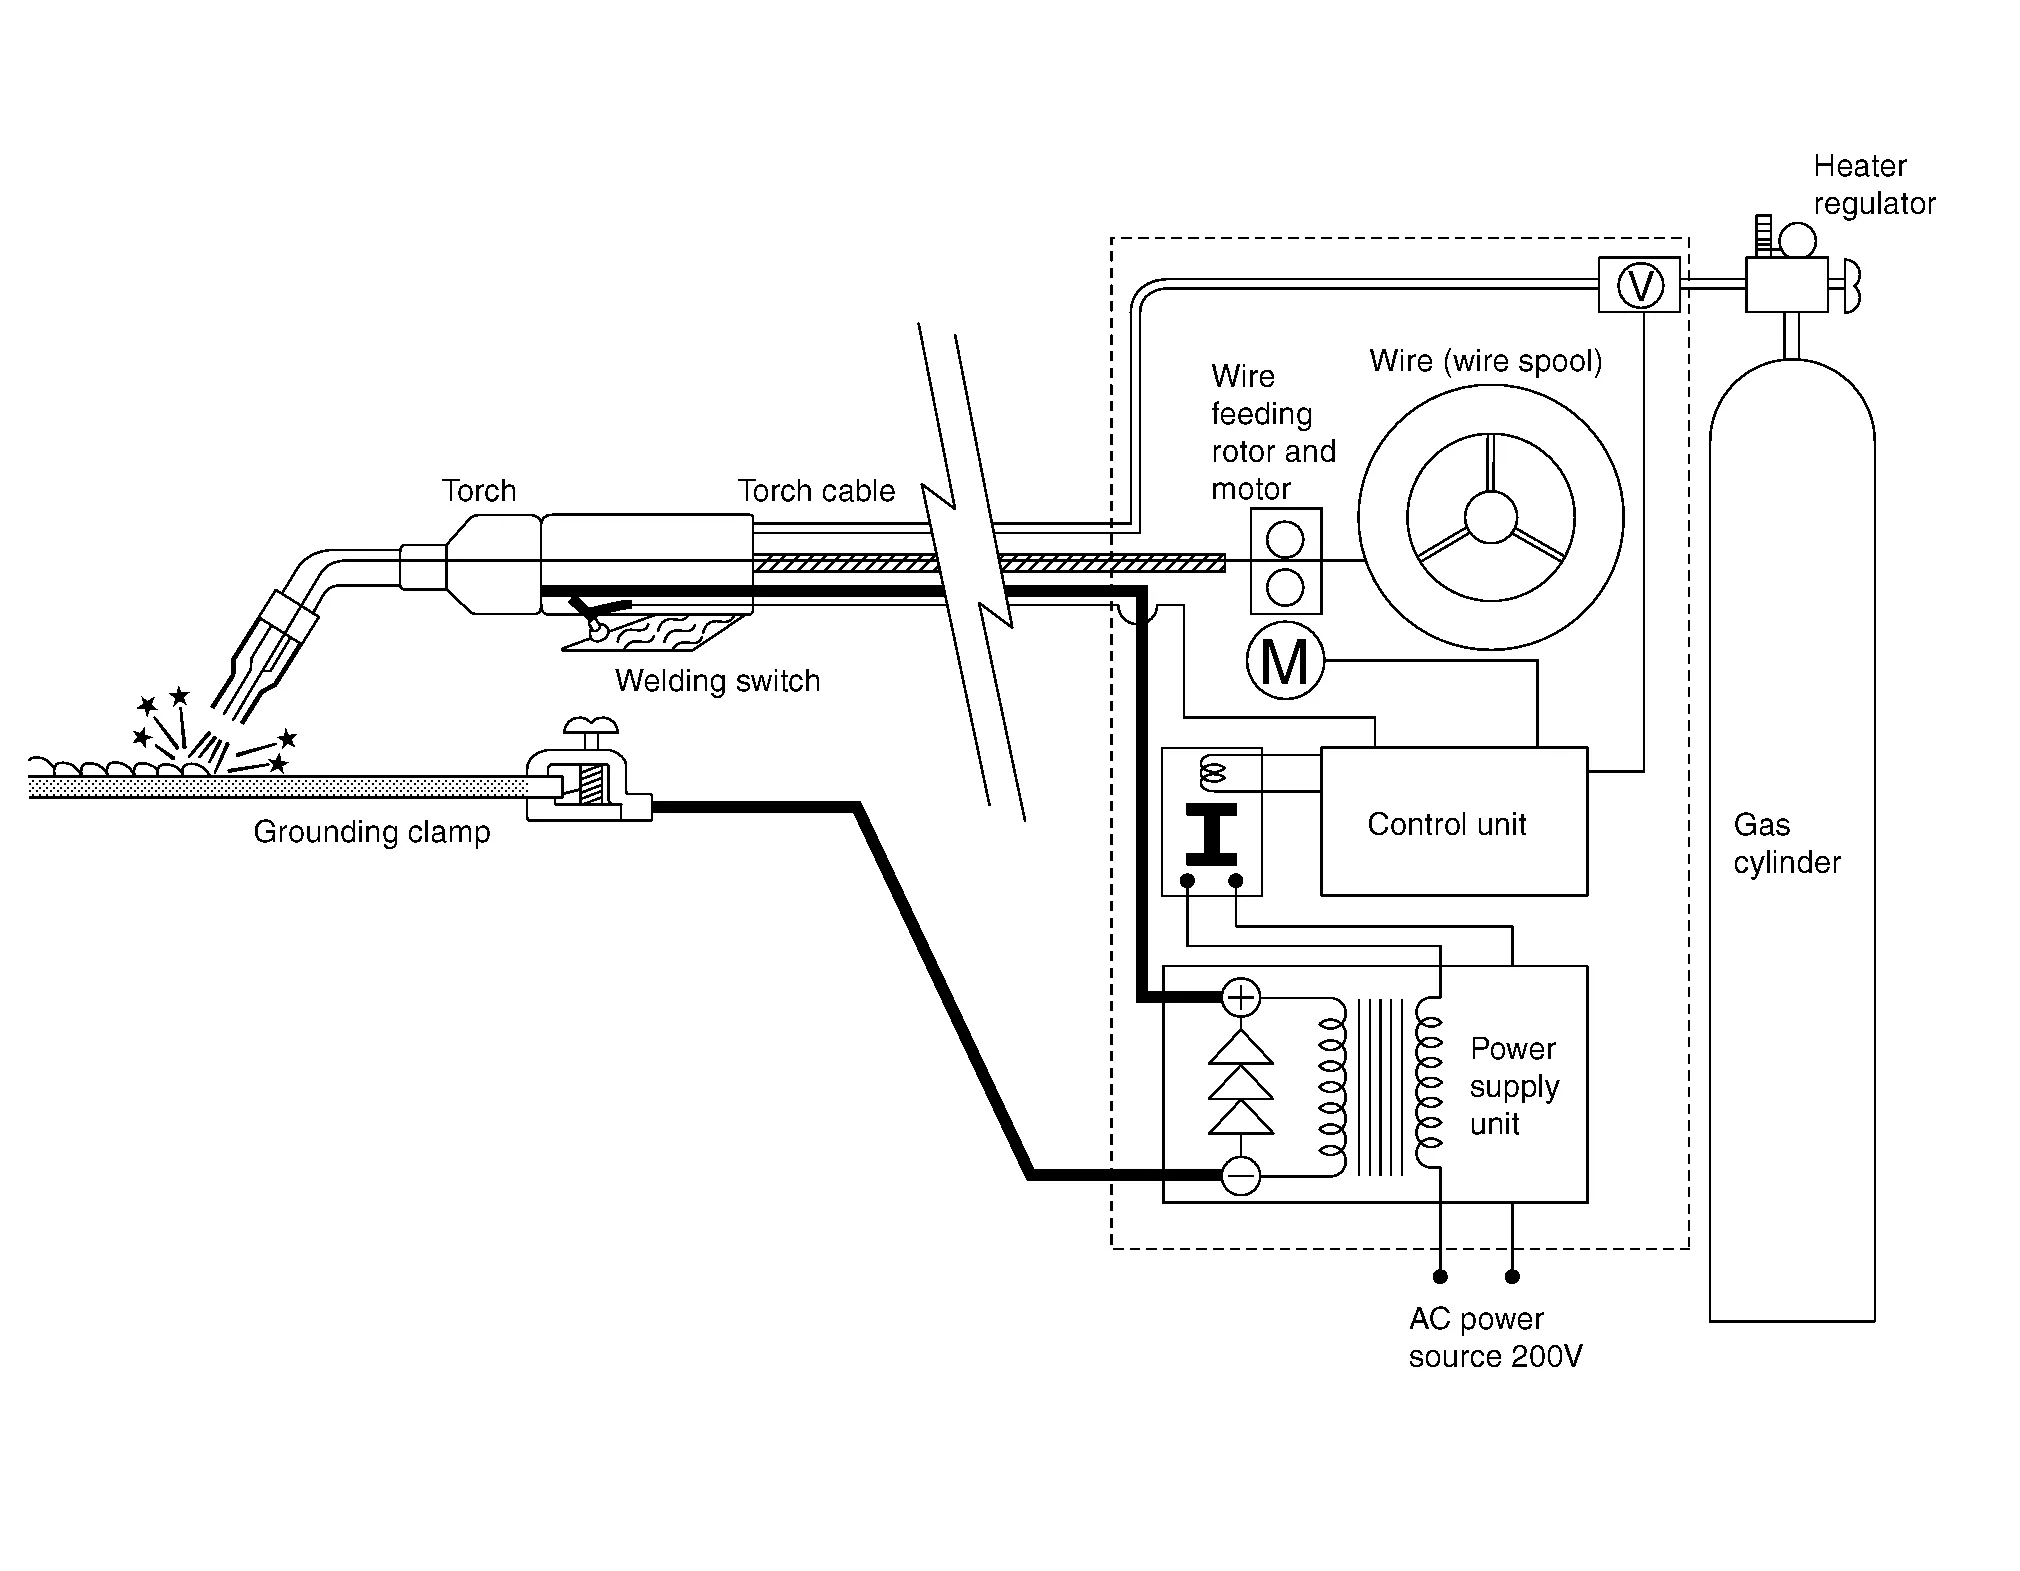
Funktionsprinzip des MAG-SchweißensDie Schweißelektrode besteht aus einem Draht, der auf einer Spule aufgewickelt ist. Dieser Schweißdraht wird von einem elektronisch gesteuerten Motor zugeführt.
Die Schweißzone wird durch Einleiten eines Schutzgases von der Atmosphäre abgeschirmt. Dadurch werden Oxidation und Nitrierung verhindert, sodass eine höhere Schweißnahtfestigkeit und eine gute Schweißraupe erzielt werden. Das Schutzgas ist Argon, CO2 oder ein Gemisch aus beiden.
Die folgende Abbildung zeigt den Schweißablauf.
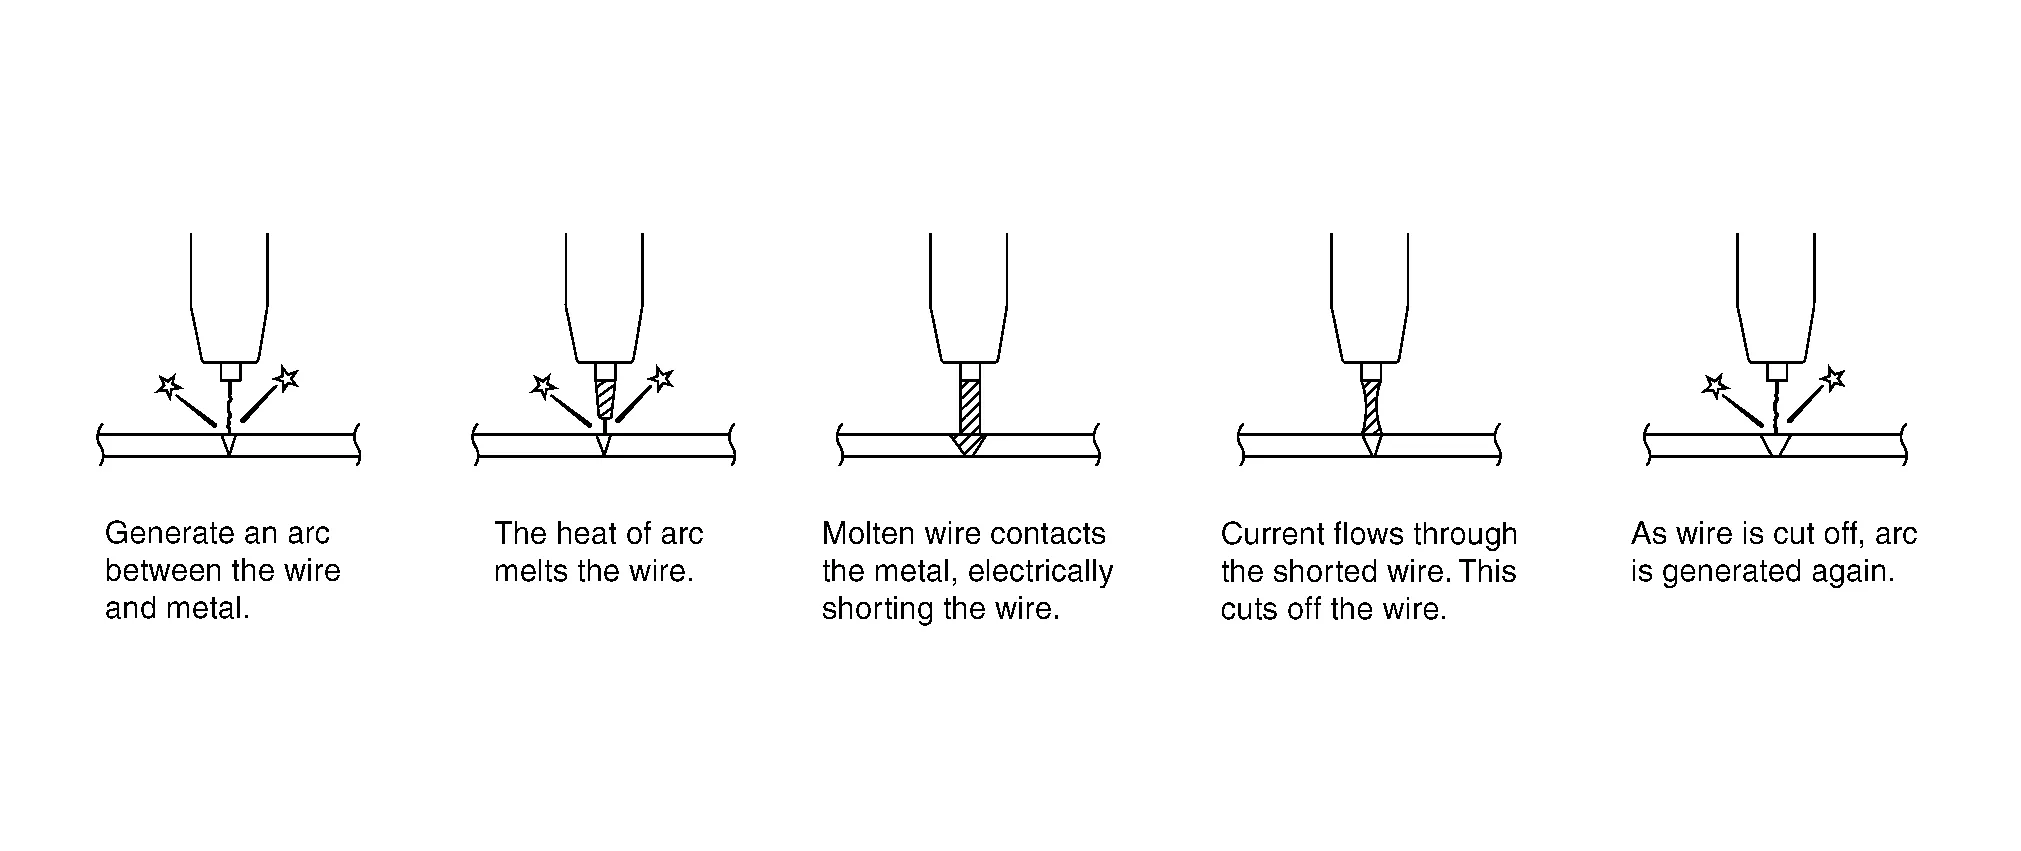
Geringere Schlackenbildung
Geringere thermische Verformung
Vergleichsweise einfach zu erlernen
Höhere Schweißnahtfestigkeit als Gas- oder Punktschweißen
Geeignet für dünnes Blech
Geringerer Einfluss der Schweißposition auf die Festigkeit der Schweißnaht
Nicht geeignet für windige Einsatzorte
Das Schweißgerät besteht aus einer Stromversorgungseinheit mit Transformator und Gleichrichter, die die Netzspannung in die Schweißspannung umwandelt und den Strom gleichrichtet. Einer Steuerung, die Spannung, Stromstärke und Drahtvorschubgeschwindigkeit entsprechend der Blechdicke regelt. Schweißdraht, der auf die Drahtspule gewickelt ist, Drahtvorschubmotor, Schweißbrenner, Gasflasche und Druckminderer.
Farbe, Rost oder Öl auf der Blechoberfläche verursachen beim Schweißen Gaseinschlüsse und Spritzer. Fremdstoffe mit einem Bandschleifer oder einer Drahtbürste gründlich entfernen.

Siehe Prüfverfahren für Punktschweißen. Siehe Prüfung der Schweißstelle.
Beispiele für Fehler und Schweißbedingungen beim MAG-Schweißen.
| Fehler | Prüfpunkte | Hinweise |
|---|---|---|
 |
|
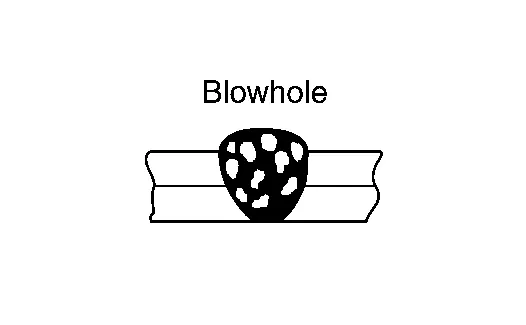
Ein Loch entsteht, wenn Gas im Schweißgut eingeschlossen wird. |
 |
|
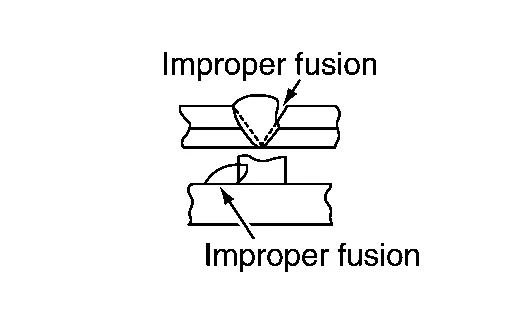
Dies ist eine fehlende Verschmelzung zwischen Schweißgut oder zwischen Auftragsschichten. |
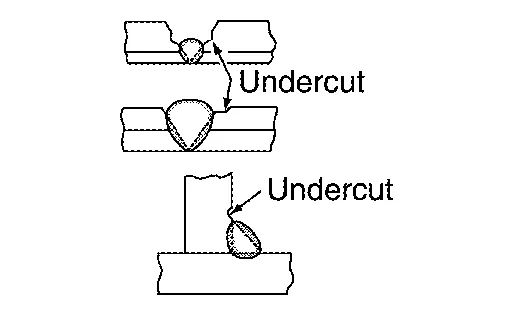 |
|
|
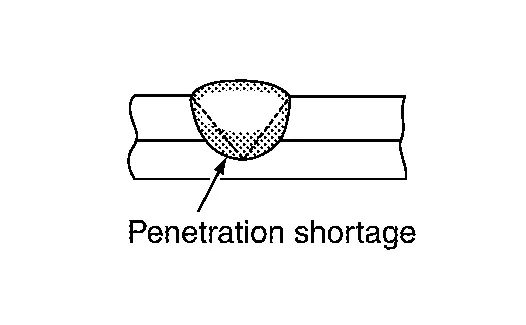 |
|
Dies ist ein Zustand mit schlechtem Auftrag unter dem Blech. |
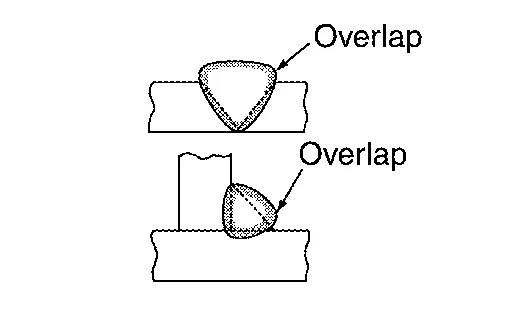 |
|
|
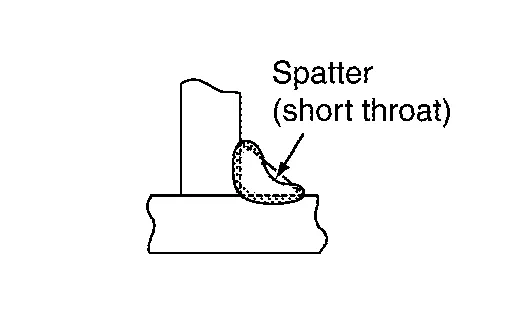 |
|
Spritzer treten bei Kehlnähten besonders leicht auf. |
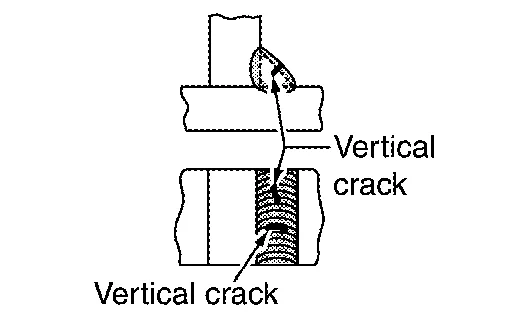 |
Gibt es Verunreinigungen auf der Schweißfläche (Farbe, Öl, Rost)? | Risse treten meist nur an der Oberseite auf. |
Schweißverfahren mit Gasschutz-Lichtbogenschweißen
Stumpfschweißen
Verfahren, bei dem der Spalt zwischen zwei nebeneinander liegenden Blechen geschlossen wird. Es wird etwa bei geschnittenen und gefügten Bereichen an Seitenteilen und Schwellern angewendet. Die Nacharbeit erfolgt wie beim Lochschweißen.
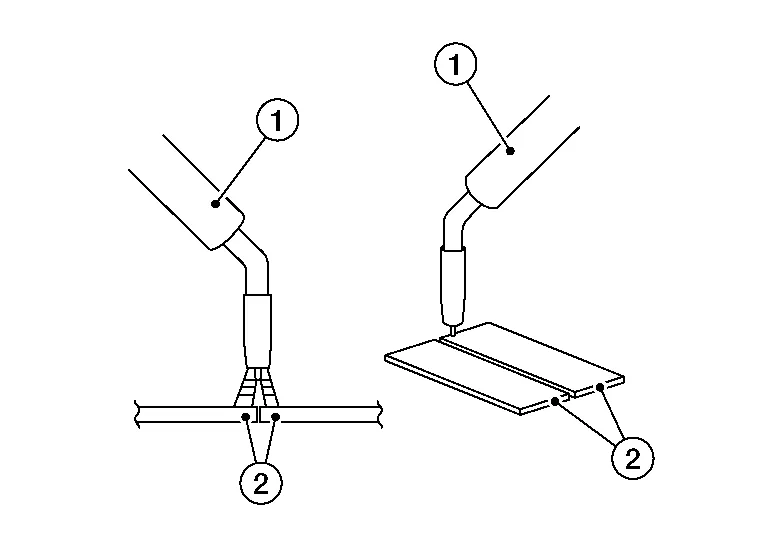
- :Brenner
- :Blech
Kehlnahtschweißen
Schweißverfahren, bei dem zwei Bleche überlappt werden und die Kante einer Seite verschweißt wird, um sie miteinander zu verbinden. Wird hauptsächlich beim Schweißen an Nissan Murano mit Rahmenbauweise eingesetzt.
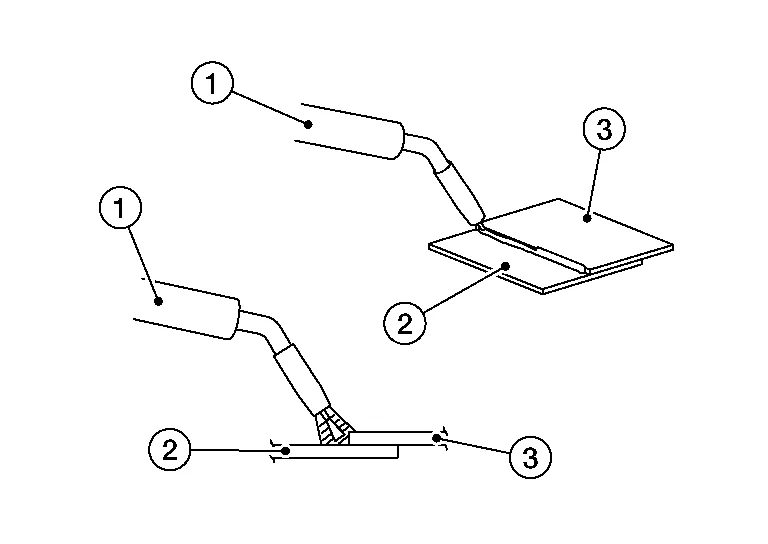
- :Brenner
- :Blech 1
- :Blech 2
Durchgehende Schweißnaht
Dieses Schweißverfahren eignet sich für Stahlblech mit einer Dicke von 2 mm (0,08 in) oder mehr. Bei dünneren Blechen kommt es zum Durchbrennen.
Lochschweißen
Den Brenner im rechten Winkel zum Blech ansetzen und das Loch schnell mit geschmolzenem Metall füllen. Unterbrochenes Schweißen erzeugt Oxidschichten, die Gaseinschlüsse verursachen. Beim Lochschweißen in das obere der beiden Bleche ein Loch mit 5 mm - 6 mm (0,20 in - 0,24 in) Durchmesser bohren. Oberes und unteres Blech fest aufeinanderpressen. Die erhabene Schweißstelle wird bei der Nacharbeit mit einem Werkzeug wie einem Bandschleifer geglättet.
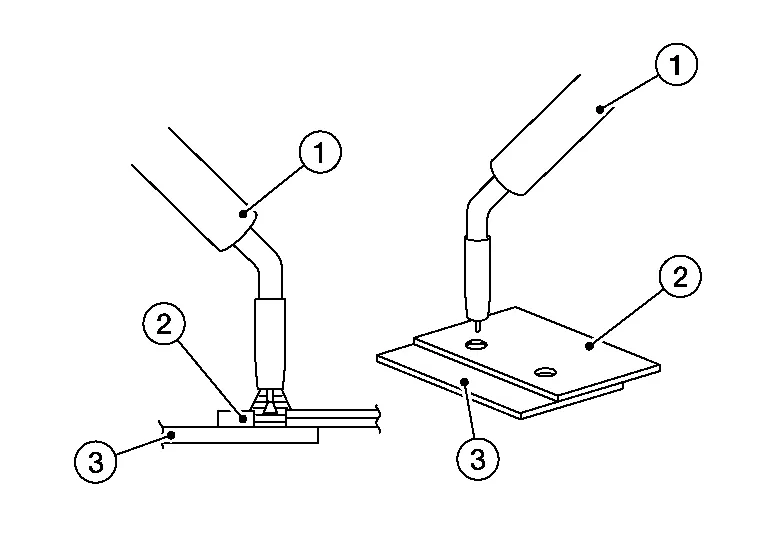
- :Brenner
- :Blech 1
- :Blech 2
Unterbrochenes (Abschnitts-)Schweißen
Dieses Verfahren eignet sich für dünne oder verrostete Bleche, um thermischen Verzug und Durchbrennen zu vermeiden. Bei der Karosseriereparatur wird es als Stumpfschweißen bei Teilaustauschen eingesetzt.
Vor dem Abschnittsschweißen die zu schweißenden Bleche heften, um Verspannungen zu vermeiden und die Blechoberflächen auszurichten.
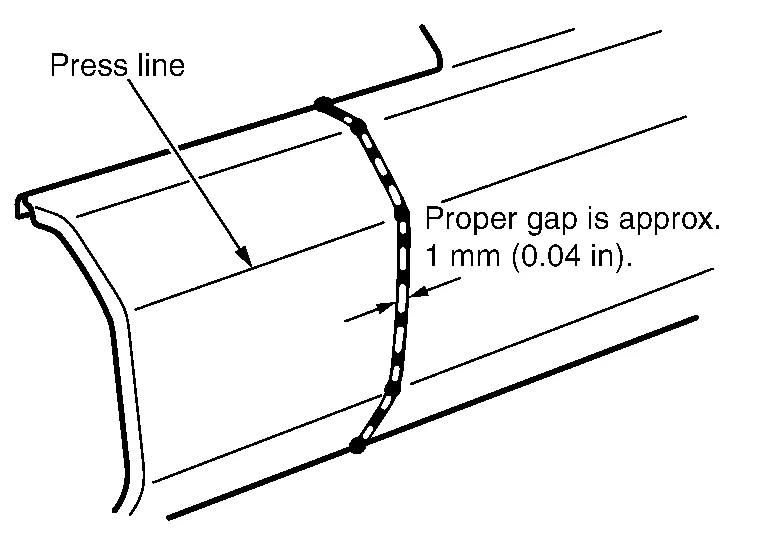
Dazu zunächst punktschweißen und anschließend die Zwischenräume mit kurzen Schweißraupen füllen.
Entfernen Sie alle Beschichtungen an den Ersatz- und Fügeblechen innerhalb von 1/2 Zoll (13 mm) um die Schweißnaht. Dies muss sowohl auf der Vorder- als auch auf der Rückseite der Bleche erfolgen, damit verbrannte Beschichtungen den späteren Korrosionsschutz im Reparaturverlauf nicht beeinträchtigen.
Lange Schweißnähte führen zu Spannungen und Verzug. Wenden Sie das in der Abbildung gezeigte Verfahren an, um die Spannungen zu reduzieren.
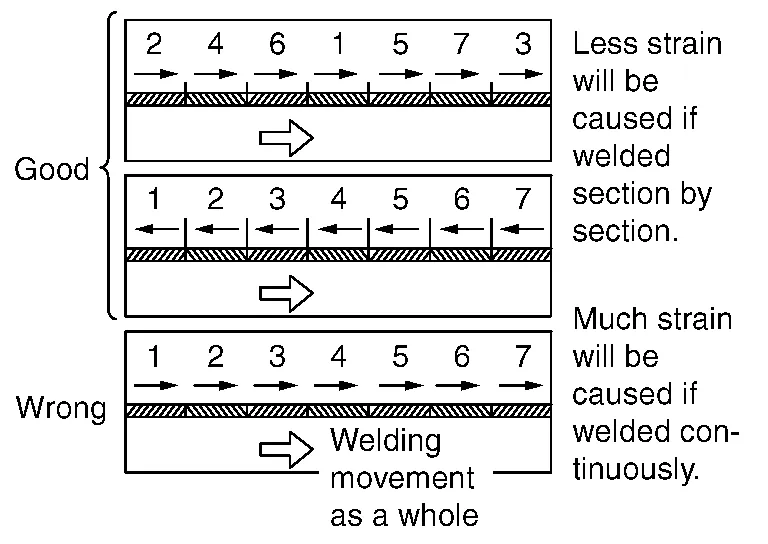
Zum Füllen der Zwischenräume zwischen unterbrochen gesetzten Schweißraupen (A) schleifen Sie die Raupen mit einer Schleifmaschine ab und füllen Sie anschließend mit geschmolzenem Metall auf. Wird dies ohne Abschleifen der Oberfläche der Raupen durchgeführt, können Gaseinschlüsse (Poren) entstehen.

Trennverfahren
Trennschnitte an Stahlkarosserieteilen können mit einer Karosseriesäge oder einem Winkelschleifer mit Trennscheibe ausgeführt werden. Wenn möglich, sollte eine Karosseriesäge verwendet werden, da Winkelschleifer eine große Menge Funken erzeugen und sich das Material an den Schnittkanten überhitzen kann. Bei der Reparatur der äußeren Karosserihaut, zum Beispiel beim teilweisen Austausch eines Seitenteils, ist der Einsatz einer Karosseriesäge unbedingt erforderlich. In einigen Bereichen kommen auch Schleifbänder infrage.
Die Sägeblätter von Karosseriesägen sind jedoch nur bis zu einer bestimmten Festigkeit und Materialstärke geeignet. Trennschnitte an Karosseriestrukturteilen aus hochfesten oder ultrahochfesten Stählen dürfen nur mit einem Winkelschleifer mit Trennscheibe ausgeführt werden.
Öffnen von Punktschweißstellen
Zum Öffnen von Punktschweißstellen werden die ursprünglichen Schweißpunkte mit einem Punktschweißbohrer ausgebohrt. Hierfür muss ein spezieller Punktschweißbohrer mit einstellbarer Bohrtiefe verwendet werden. Dadurch wird verhindert, dass das Werkzeug das zweite Blech durchbohrt. Anschließend werden die Blechflansche mit einem Meißel voneinander getrennt.
Oberfläche bei Bedarf anschleifen
Körnerpunkt auf dem Schweißpunkt zentrieren
Schweißpunkt ausbohren
Die Wärme beim Schweißen führt teilweise dazu, dass die Oberfläche des Schweißpunkts aushärtet. In solchen Fällen muss der Schweißpunkt vor dem Ausbohren erneut angeschliffen werden. Hierfür kann ein Bandschleifer verwendet werden. Zum Lösen von Punktschweißstellen an hochfesten und ultrahochfesten Stählen sind spezielle Schweißpunktfräser erforderlich. Herkömmliche Punktschweißbohrer werden bei hochfesten und ultrahochfesten Stählen zerstört. Alternativ können die Schweißpunkte auch vollständig mit einem Bandschleifer abgeschliffen werden. Dabei ist darauf zu achten, dass das darunterliegende Bauteil nicht beschädigt wird.
Öffnen von MAG-Schweißnähten und MIG-Lötnähten
MAG-Schweißnähte und MIG-Lötnähte werden durch Abschleifen mit einem Winkelschleifer oder Bandschleifer geöffnet. Die übrigen Bauteile dürfen dabei nicht beschädigt werden. Anschließend werden die Blechflansche mit einem Meißel getrennt. Das Vorgehen bei hochfesten und ultrahochfesten Stählen unterscheidet sich hier nicht von dem bei Stählen mit niedriger Festigkeit. Allerdings unterliegen die Schleifmittel einem deutlich höheren Verschleiß. Öffnen von Laserschweißnähten. Laserschweißnähte werden mit einem Winkelschleifer geöffnet. Dazu wird die Laserschweißnaht zusammen mit dem oberen Blech durchgeschliffen. Es ist unbedingt darauf zu achten, dass das darunterliegende Blech dabei nicht beschädigt wird.