Soudage MAG
Le soudage MAG utilise la chaleur d'un arc électrique pour assembler deux pièces métalliques en faisant fondre à la fois le métal et l'électrode. En réparation automobile, le MAG (Metal Active Gas) est le type de soudage à l'arc le plus utilisé.
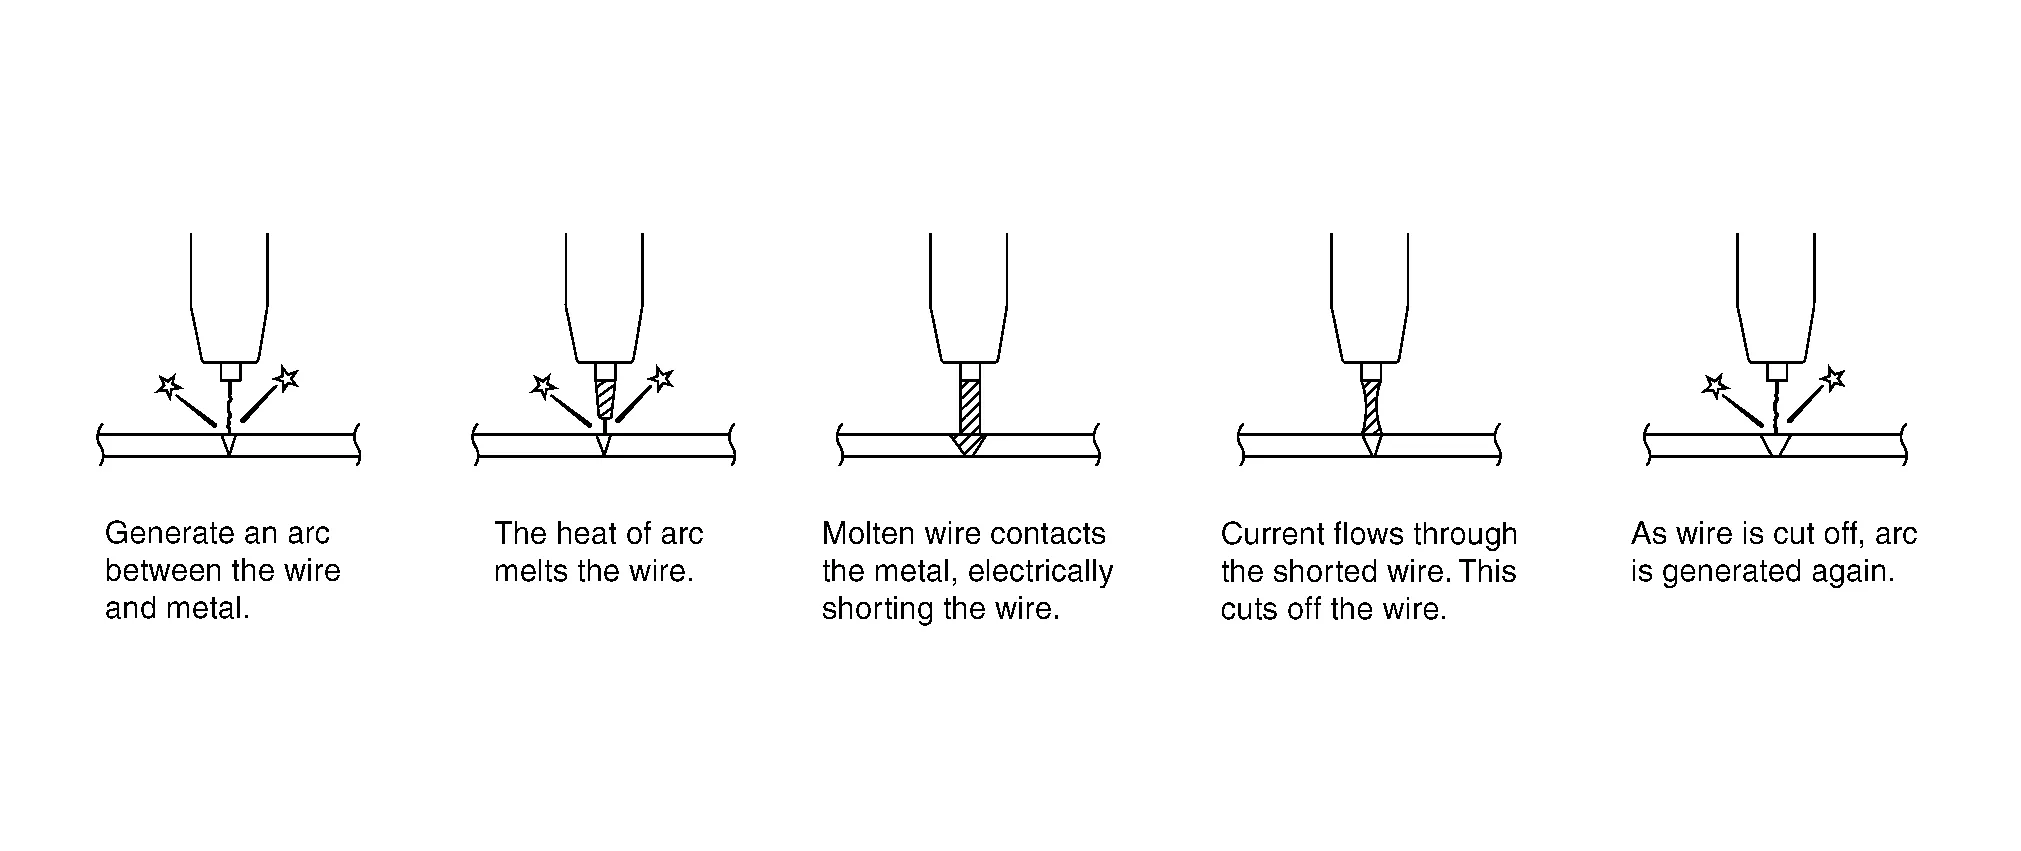
Principe du soudage MAGL'électrode de soudage est constituée d'un fil enroulé sur une bobine. Ce fil de soudage est entraîné par un moteur à commande électronique.
La zone de soudure est protégée de l'atmosphère par l'injection d'un gaz de protection. Cela évite l'oxydation et la nitruration afin d'obtenir une meilleure résistance de la soudure et un bon cordon. Le gaz de protection est de l'argon, du CO2, ou un mélange des deux.
La figure suivante présente la procédure de soudage.
Moins de scories
Moins de déformations thermiques
Relativement facile à maîtriser
Résistance de soudure supérieure à celle du soudage au gaz ou par points
Adapté aux tôles minces
Influence moindre de la position de soudage sur la résistance de la soudure
Non adapté aux endroits venteux
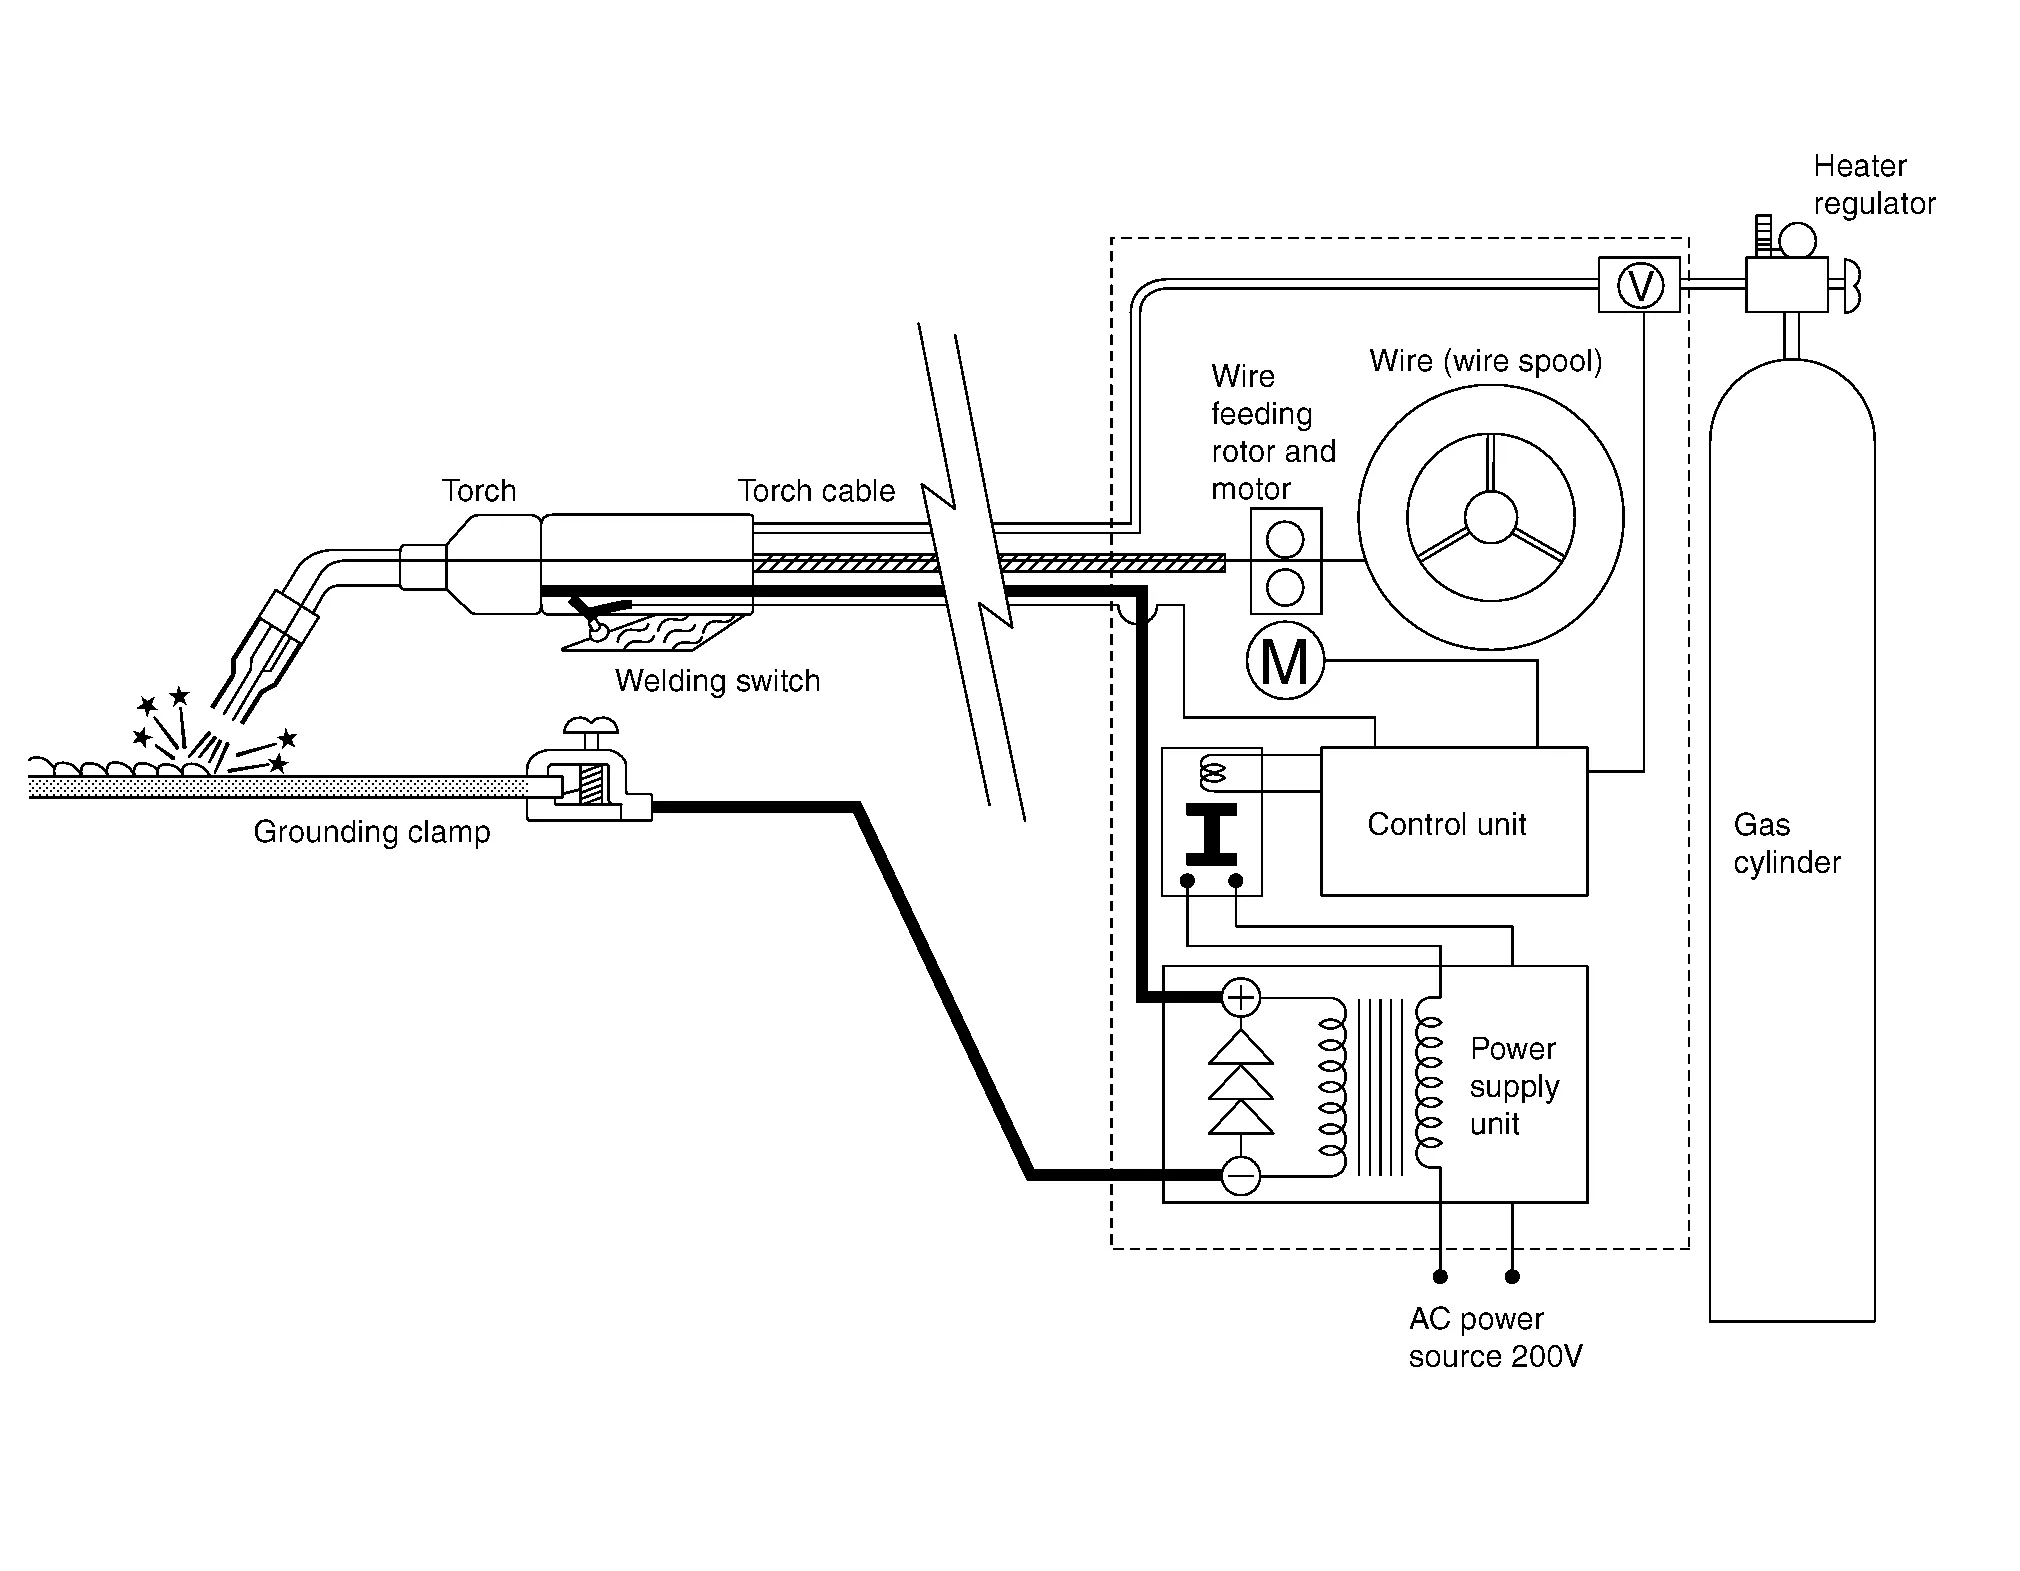
Le poste de soudage comprend un bloc d'alimentation composé d'un transformateur et d'un redresseur, qui convertit la tension secteur en tension de soudage et redresse le courant ; un contrôleur qui régule la tension, le courant et la vitesse d'avance du fil de soudage en fonction de l'épaisseur de la tôle à souder ; le fil de soudage enroulé sur la bobine, le moteur d'entraînement du fil, la torche de soudage, la bouteille de gaz et le détendeur.
La peinture, la rouille ou l'huile présentes sur la surface de la tôle provoquent des soufflures et des projections lors du soudage. Éliminer soigneusement tous les corps étrangers à l'aide d'une ponceuse à bande ou d'une brosse métallique.

Se reporter à la méthode de contrôle du soudage par points. Se reporter au contrôle des soudures.
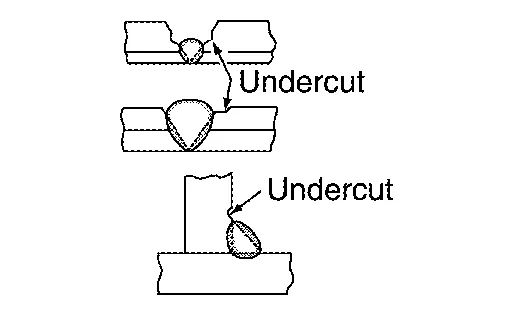
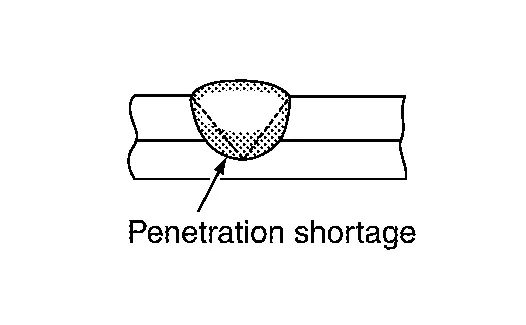
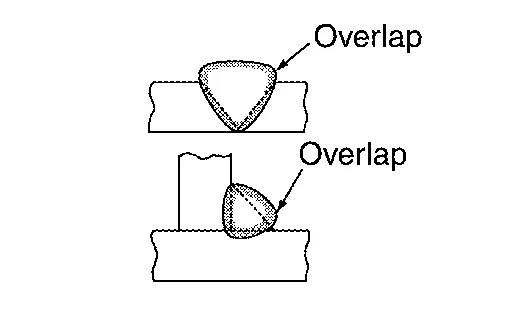
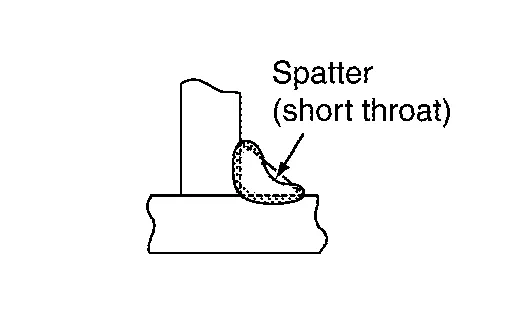
Exemples de défauts et de conditions de soudage en MAG.
| Défaut | Points à vérifier | Remarques |
|---|---|---|
 |
|
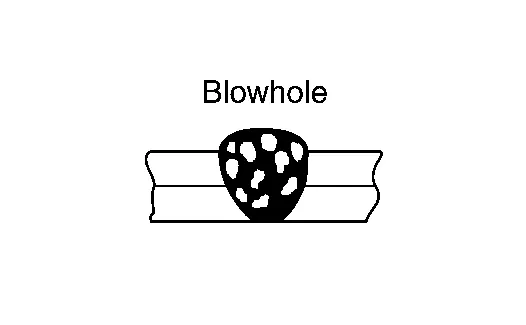
Un trou se forme lorsque du gaz est emprisonné dans le métal déposé. |
 |
|
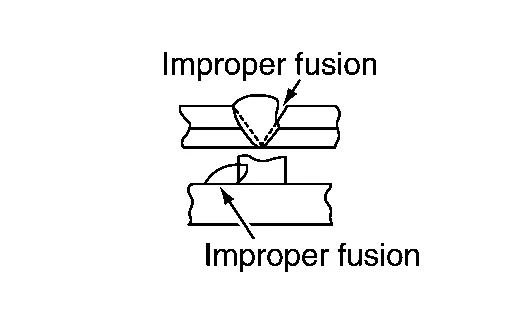
Il s'agit d'une absence de fusion entre les métaux d'apport ou entre les dépôts. |
 |
|
|
 |
|
Il s'agit d'un dépôt de mauvaise qualité sous la tôle. |
 |
|
|
 |
|
Les projections sont plus fréquentes sur une soudure d'angle. |
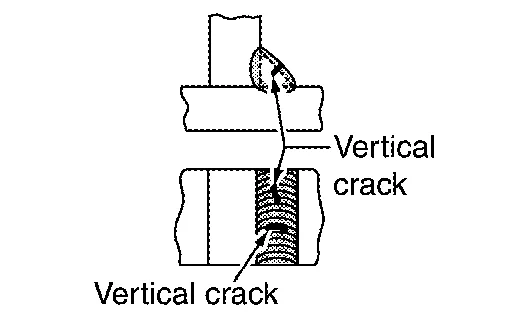 |
La surface soudée présente-t-elle des taches (peinture, huile, rouille) ? | Les fissures n'apparaissent généralement que sur la surface supérieure. |
Méthodes de soudage à l'arc sous gaz protecteur
Soudure bout à bout
Méthode de soudage qui comble l'interstice entre deux tôles placées côte à côte. Cette méthode est utilisée pour les zones coupées et assemblées, comme sur les panneaux de custode et les bas de caisse. Les travaux de finition sont réalisés de la même façon que pour le soudage par bouchon.
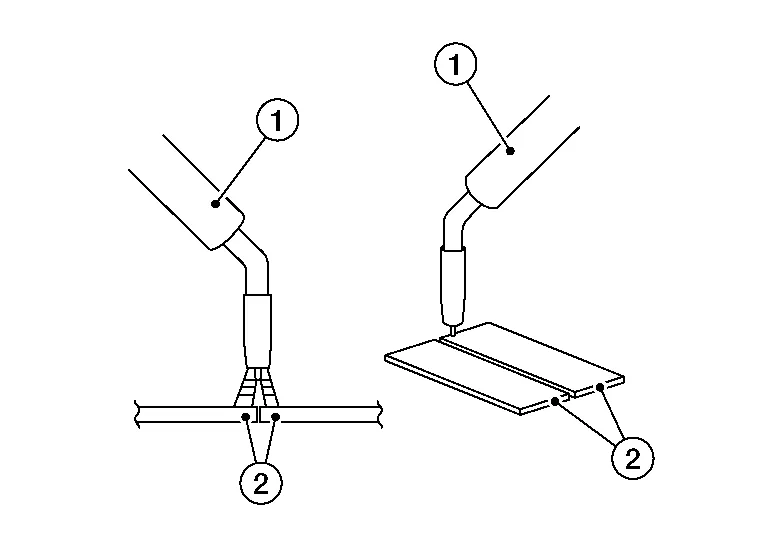
- :Torche
- :Tôle
Soudure d'angle
Méthode de soudage dans laquelle deux tôles sont superposées et le bord de l'une est soudé pour les assembler. Principalement utilisée pour le soudage des véhicules Nissan Murano à châssis.
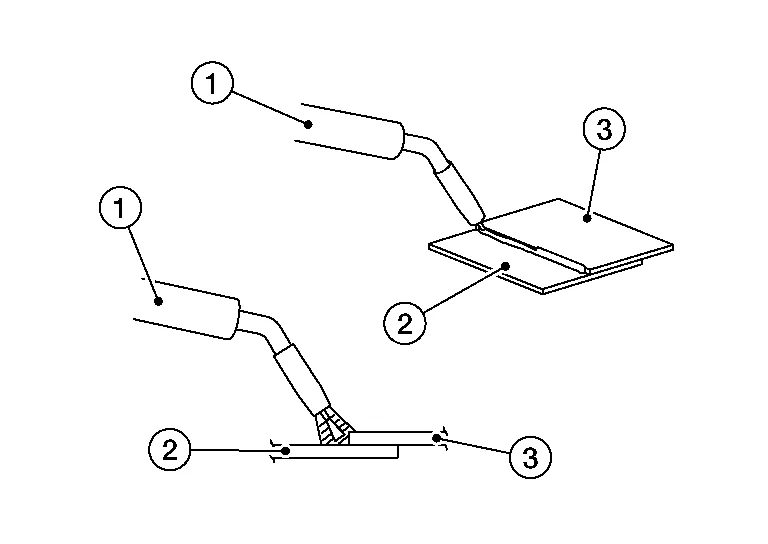
- :Torche
- :Tôle 1
- :Tôle 2
Soudure continue
Ce procédé de soudage convient aux tôles d'acier d'une épaisseur de 2 mm (0,08 in) ou plus. Appliqué à des tôles plus minces, il provoque une perforation par fusion.
Soudage par bouchon
Placer la torche perpendiculairement à la tôle et remplir rapidement le trou avec le métal en fusion ; une soudure intermittente génère un film d'oxyde, provoquant des soufflures. Pour le soudage par bouchon, percer un trou de 5 mm - 6 mm (0,20 in - 0,24 in) de diamètre dans la tôle supérieure des deux tôles à assembler. Maintenir fermement les tôles supérieure et inférieure l'une contre l'autre. Pour la finition, lisser la zone soudée en relief à l'aide d'un outil tel qu'une ponceuse à bande.
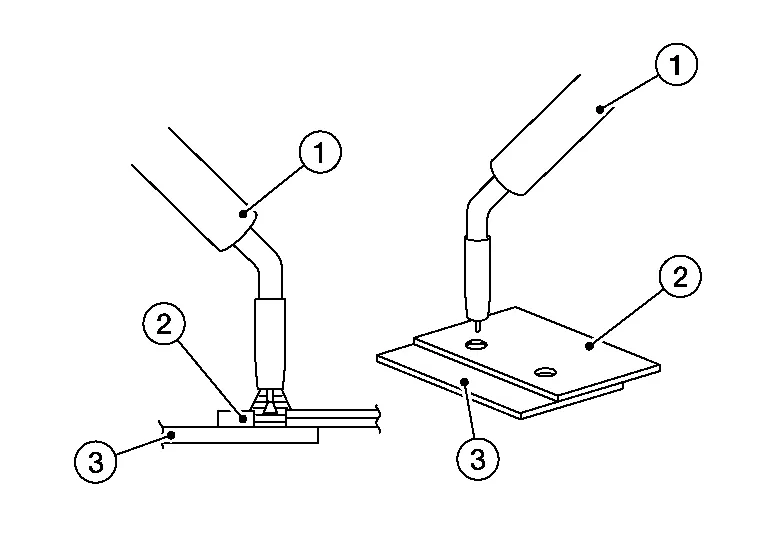
- :Torche
- :Tôle 1
- :Tôle 2
Soudage intermittent (par étapes)
Cette méthode convient aux tôles minces ou rouillées afin d'éviter les déformations thermiques et la perforation par fusion. En réparation de carrosserie, elle est utilisée en soudure bout à bout lors du remplacement partiel de tôles.
Avant le soudage par étapes, effectuer unointage des tôles à souder afin d'éviter les contraintes et d'aligner les surfaces.
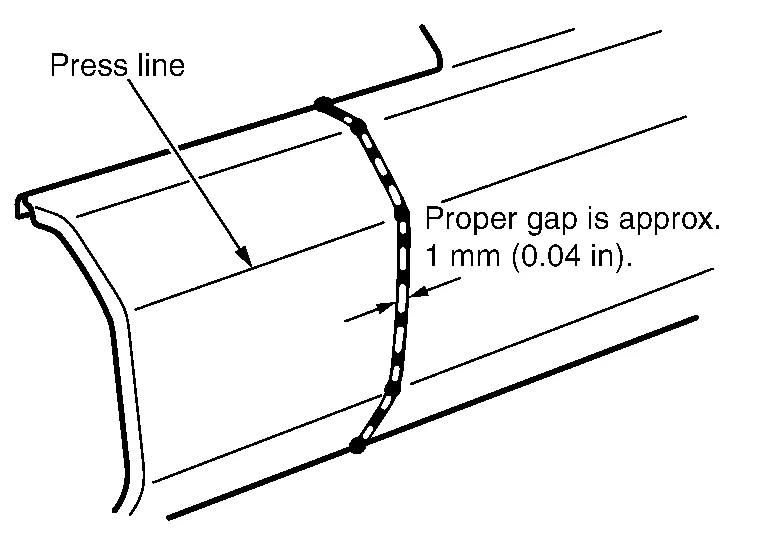
Pour cela, réaliser des points de soudure puis combler les espaces par de courts cordons de soudure.
Retirez tous les revêtements des panneaux de remplacement et d'assemblage sur 13 mm (1/2 po) autour de la ligne de soudure. Cette opération doit être effectuée sur les faces avant et arrière des panneaux, afin d'éviter que les revêtements brûlés ne nuisent à la protection anticorrosion lors des étapes ultérieures de la réparation.
Une ligne de soudure longue provoque des contraintes. Utilisez la méthode illustrée sur la figure pour réduire les contraintes.
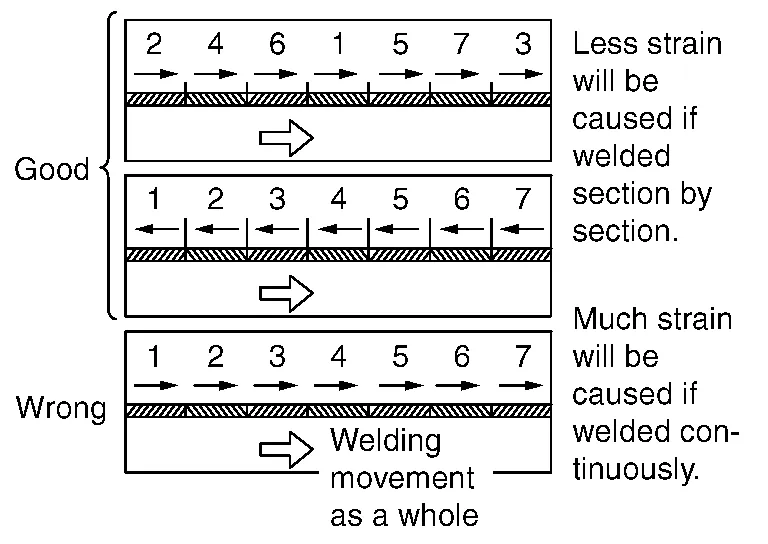
Pour combler les espaces entre les cordons de soudure discontinus (A), meulez les cordons à l'aide d'une ponceuse, puis comblez avec du métal en fusion. Si cette opération est effectuée sans meuler la surface des cordons, des soufflures peuvent se former.

Procédé de séparation
Les découpes de séparation sur les éléments de carrosserie en acier peuvent être réalisées à la scie à carrosserie ou à la meuleuse d'angle équipée d'un disque à tronçonner. Utilisez de préférence une scie à carrosserie, car la meuleuse d'angle produit une grande quantité d'étincelles et le matériau peut surchauffer au niveau des bords de coupe. L'utilisation d'une scie à carrosserie est indispensable lors de la réparation de la tôle extérieure de la carrosserie, par exemple lors du remplacement partiel d'un panneau latéral. Des bandes abrasives peuvent également être utilisées dans certaines zones.
Les lames des scies à carrosserie ne conviennent toutefois qu'à une certaine résistance et à une certaine épaisseur de matériau. Les découpes de séparation sur les éléments de structure de carrosserie en acier à haute résistance ou en acier à très haute résistance ne peuvent être réalisées qu'à l'aide d'une meuleuse d'angle équipée d'un disque à tronçonner.
Ouverture des zones de soudure par points
Pour ouvrir les zones de soudure par points, percez les points de soudure d'origine à l'aide d'un foret spécial pour soudure par points. Un foret spécial à profondeur de coupe réglable doit être utilisé à cet effet. Cela évite que l'outil ne traverse la deuxième tôle. Séparez ensuite les rebords des tôles à l'aide d'un burin.
Rectifiez la surface si nécessaire
Centrez le pointeau sur le point de soudure
Percez le point de soudure
La chaleur dégagée lors du soudage durcit parfois la surface du point de soudure. Dans ce cas, poncez à nouveau le point de soudure avant de le percer. Une ponceuse à bande peut être utilisée à cet effet. Des fraises spéciales pour points de soudure sont nécessaires pour desserrer les zones soudées par points sur les aciers à haute résistance et à très haute résistance. Les forets conventionnels pour points de soudure sont détruits lorsqu'ils sont utilisés sur ces aciers. Vous pouvez également poncer entièrement les points de soudure à l'aide d'une ponceuse à bande. Dans ce cas, assurez-vous que le composant situé en dessous n'est pas endommagé.
Ouverture des cordons de soudure MAG et des soudures brasées MIG
Les cordons de soudure MAG et les soudures brasées MIG sont ouverts par meulage/ponçage à l'aide d'une meuleuse d'angle ou d'une ponceuse à bande. Les autres composants ne doivent pas être endommagés pendant cette opération. Les rebords des tôles sont ensuite séparés à l'aide d'un burin. La procédure pour les aciers à haute résistance et à très haute résistance ne diffère pas de celle des aciers à faible résistance. Toutefois, les abrasifs sont soumis à une usure nettement plus importante. Ouverture des cordons de soudure laser : les cordons de soudure laser sont ouverts à l'aide d'une meuleuse d'angle. Pour ce faire, meulez le cordon de soudure laser à travers la tôle supérieure. Il est indispensable d'éviter d'endommager la tôle située en dessous pendant cette opération.