Soldadura MAG
La soldadura MAG utiliza el calor de un arco eléctrico para unir dos piezas de metal fundiendo tanto el metal como el electrodo. En la reparación de automóviles, la soldadura MAG (Metal Active Gas) es el tipo de soldadura por arco más utilizado.
Principios de la soldadura MAGEl electrodo de soldadura consiste en un alambre enrollado en una bobina. Este alambre de soldadura es alimentado por un motor controlado electrónicamente.
La zona de soldadura se protege de la atmósfera inyectando un gas protector. Esto evita la oxidación y la nitruración, de modo que se obtienen mayor resistencia de la soldadura y un buen cordón. El gas protector es argón, CO2, o una mezcla de ambos.
La siguiente figura muestra el procedimiento de soldadura.
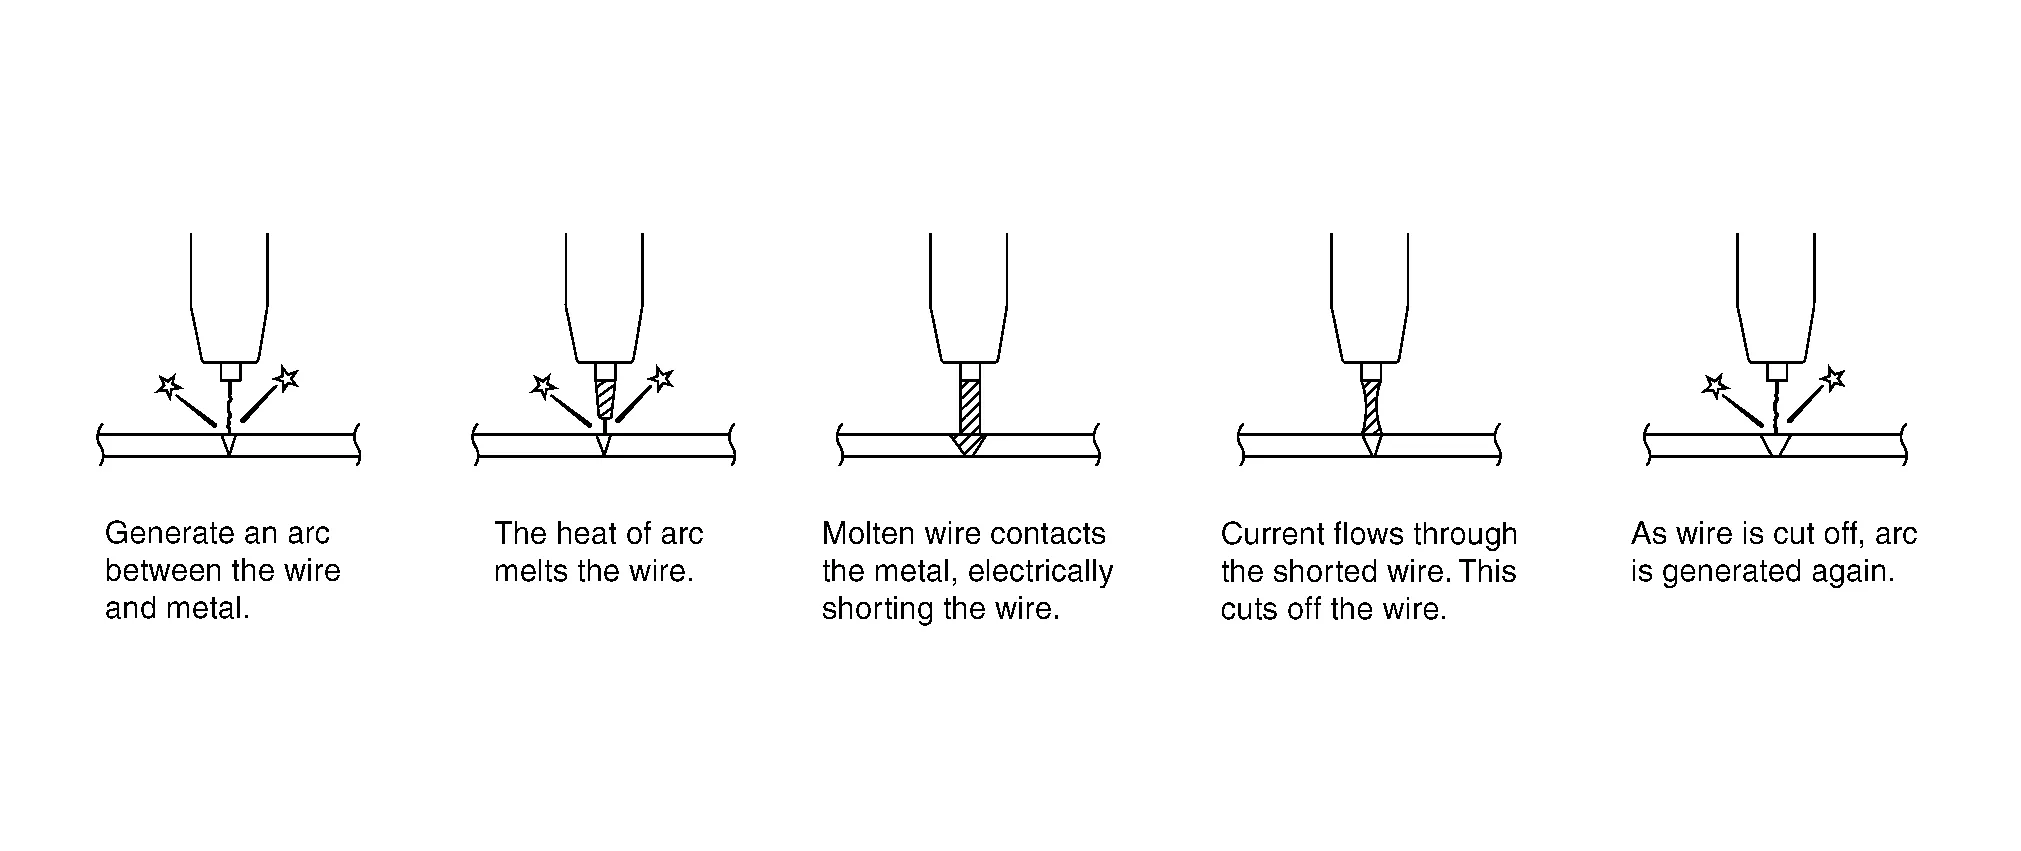
Menos escoria
Menor deformación térmica
Relativamente fácil de dominar
Mayor resistencia de la soldadura que la soldadura a gas o por puntos
Adecuada para chapa metálica fina
Menor influencia de la posición de soldadura en la resistencia de la soldadura
No es adecuada para lugares con viento
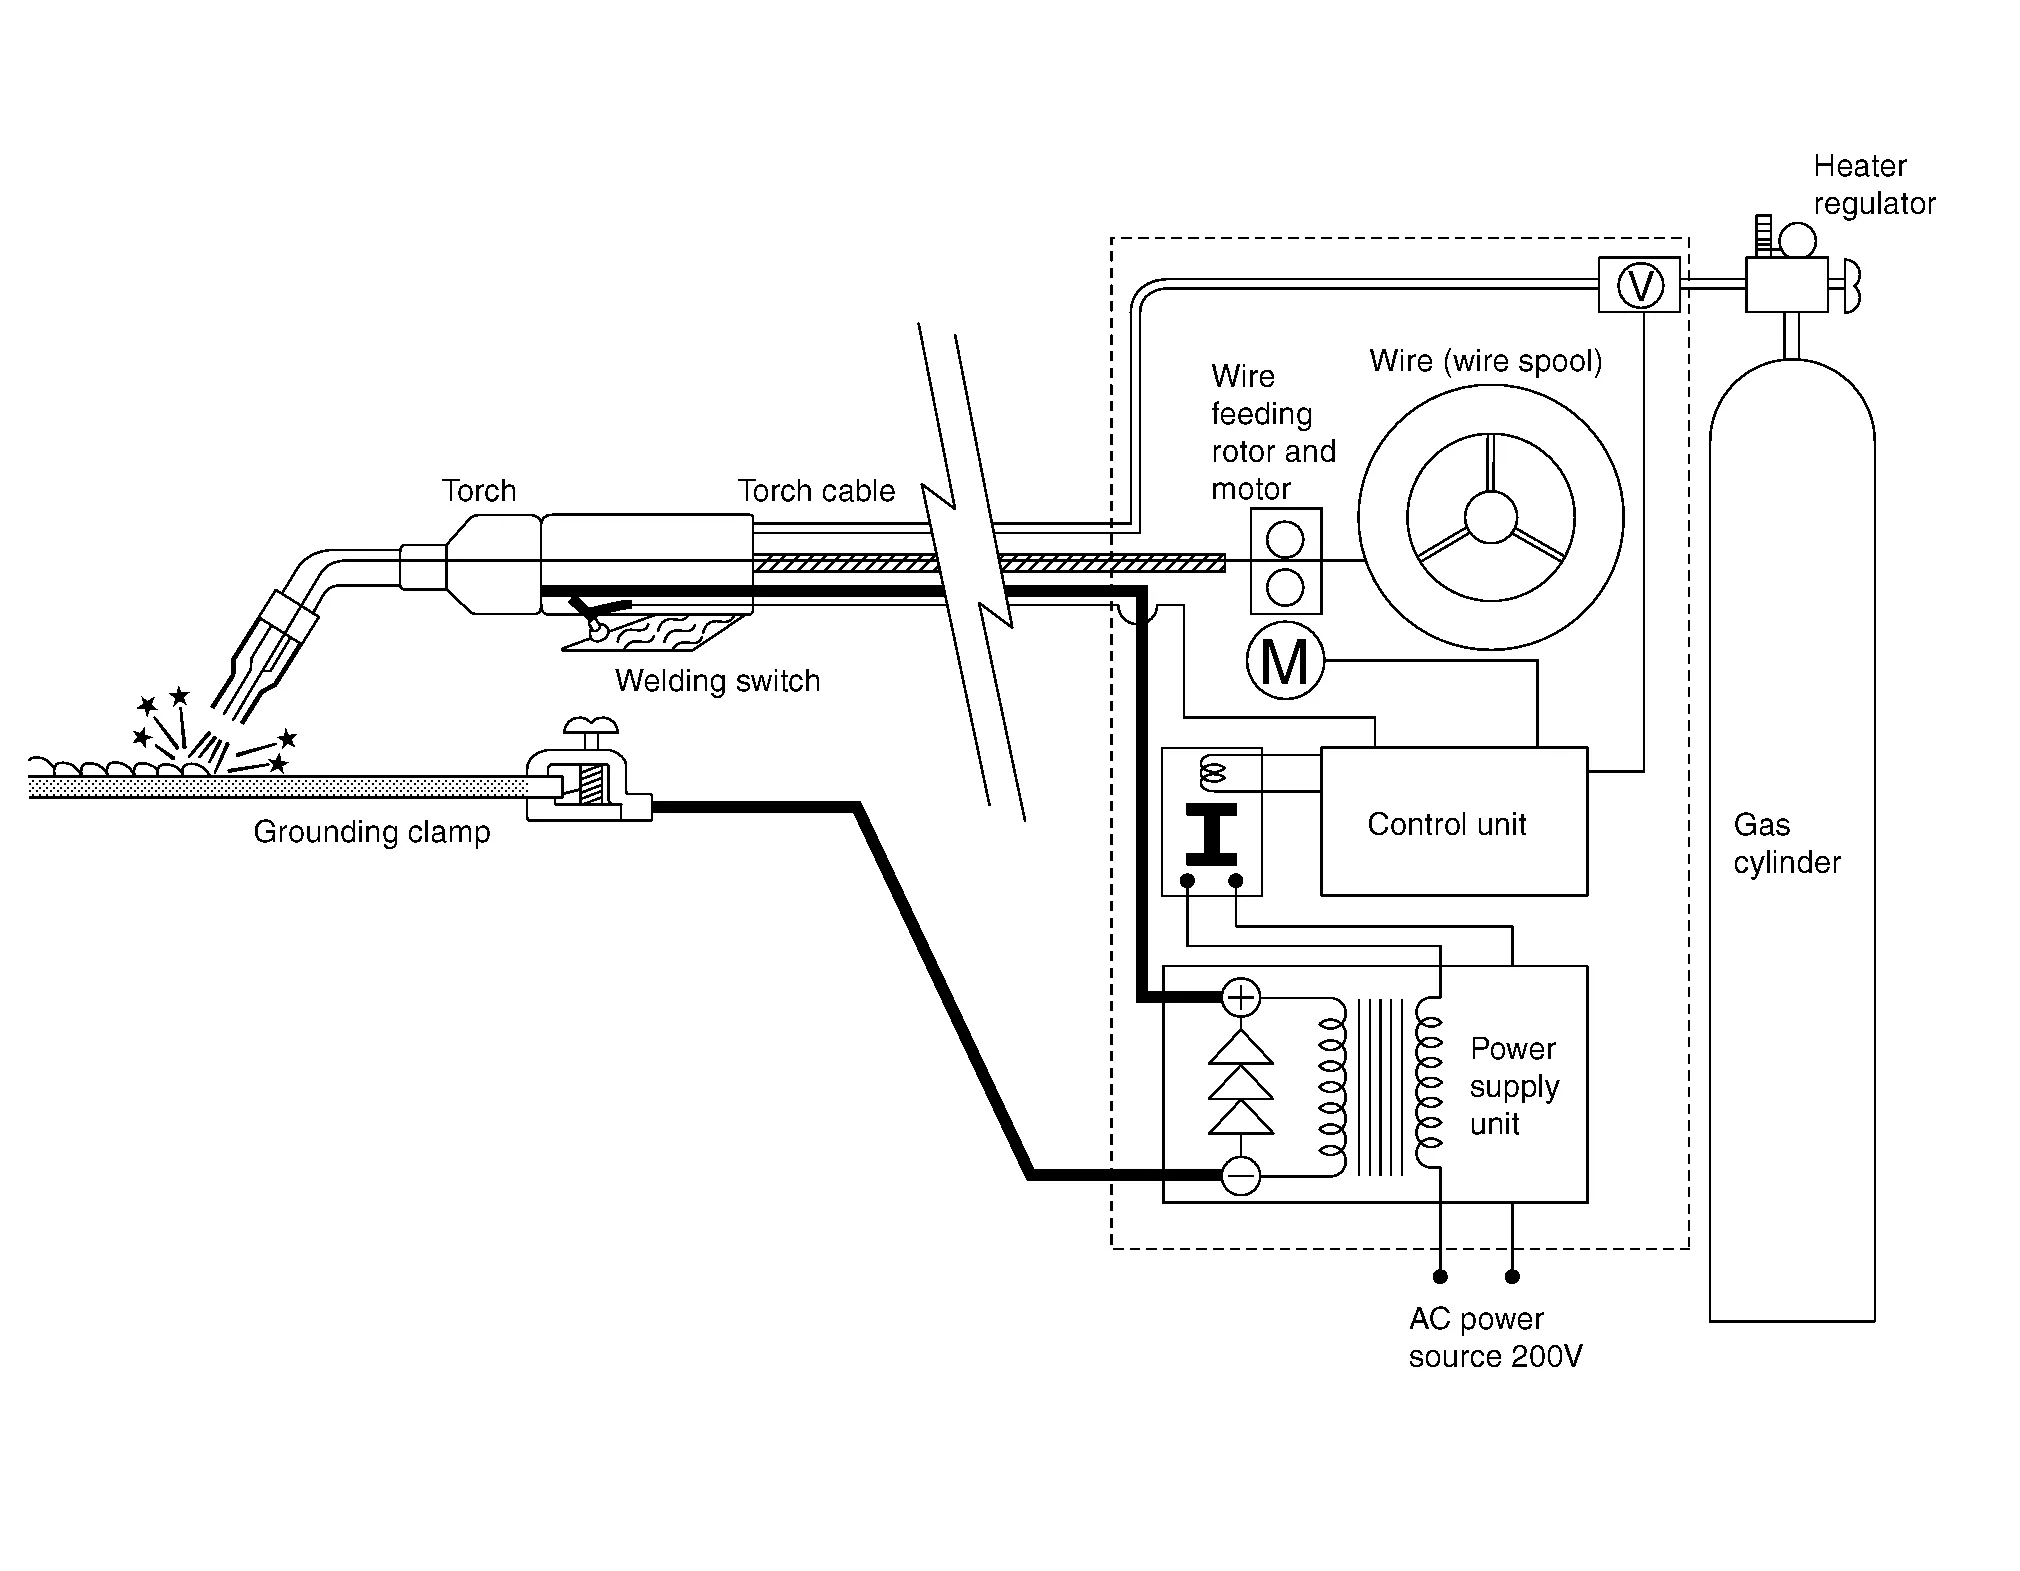
La máquina de soldadura consta de una unidad de alimentación compuesta por un transformador y un rectificador, que convierte la tensión de red en tensión de soldadura y rectifica la corriente. Un controlador que regula la tensión, la corriente y la velocidad de avance del hilo de soldadura según el espesor del panel a soldar. Hilo de soldadura enrollado en la bobina, motor de alimentación del hilo, antorcha de soldadura, cilindro de gas y regulador.
La pintura, el óxido o los aceites en la superficie del panel provocan poros y salpicaduras al soldarlo. Elimine completamente cualquier materia extraña con una lijadora de banda o un cepillo de alambre.

Consulte el método de inspección para soldadura por puntos. Consulte Inspección de la zona soldada.
Defectos de muestra y condiciones de soldadura de la soldadura MAG.
| Defecto | Puntos de comprobación | Observaciones |
|---|---|---|
 |
|
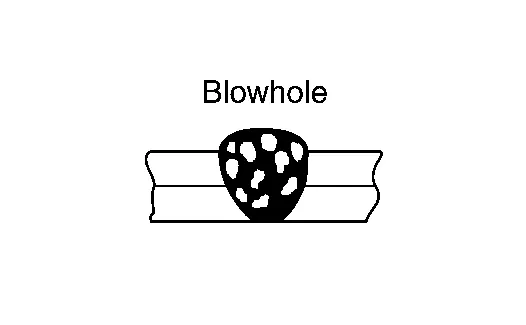
Se forma un orificio cuando queda gas atrapado en el metal de aportación. |
 |
|
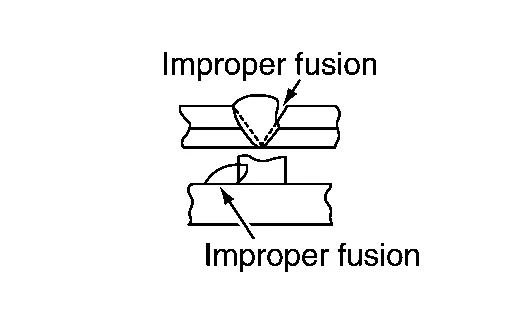
Es una condición de falta de fusión entre los metales de soldadura o entre los metales depositados. |
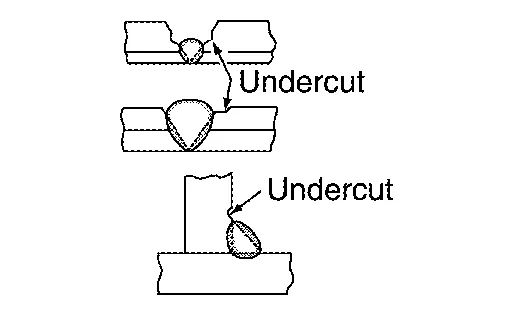 |
|
|
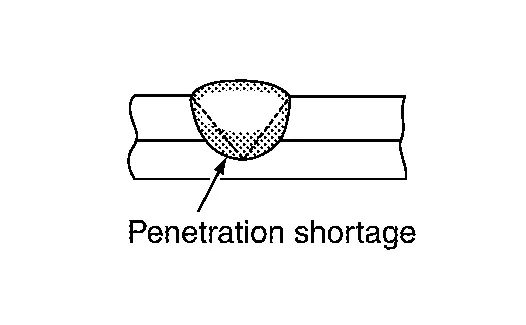 |
|
Es una condición en la que existe un depósito deficiente bajo el panel. |
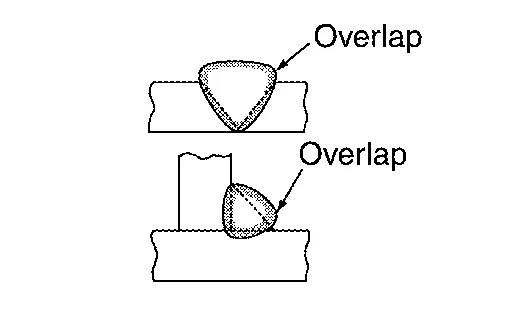 |
|
|
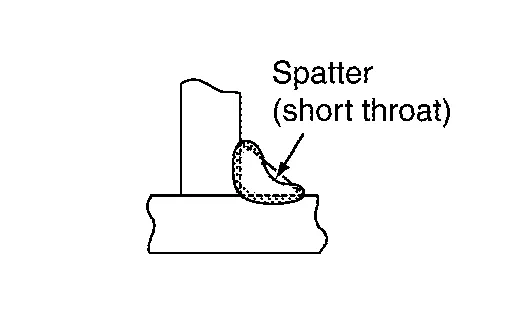 |
|
Las salpicaduras son propensas a producirse en la soldadura en ángulo. |
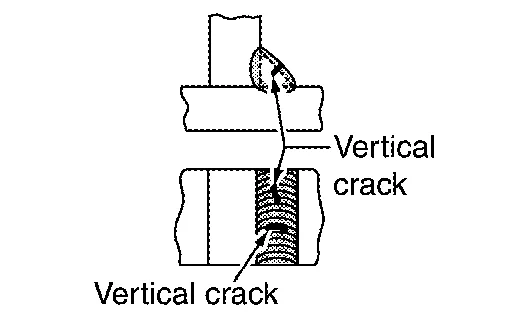 |
¿Hay manchas en la superficie soldada (pintura, aceite, óxido)? | Las grietas suelen aparecer solo en la superficie superior. |
Métodos de soldadura por arco con protección de gas
Soldadura a tope
Método de soldadura que rellena la separación entre dos paneles colocados uno al lado del otro. Este método se utiliza en zonas como las uniones cortadas y unidas en los paneles traseros laterales y los faldones (largueros laterales). El trabajo de acabado se realiza igual que para la soldadura por tapón.
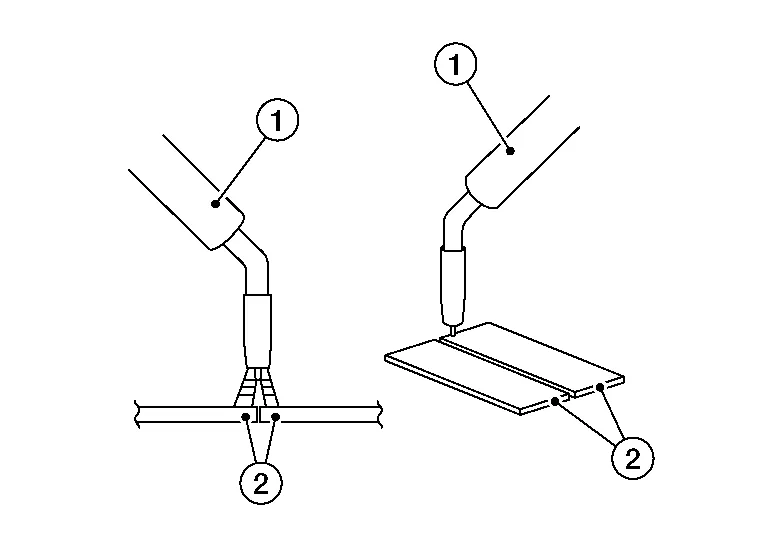
- :Antorcha
- :Panel
Soldadura en ángulo
Método de soldadura en el que dos paneles se superponen y el borde de uno de los lados se suelda para unirlos. Se utiliza principalmente en la soldadura de vehículos Nissan Murano de tipo chasis.
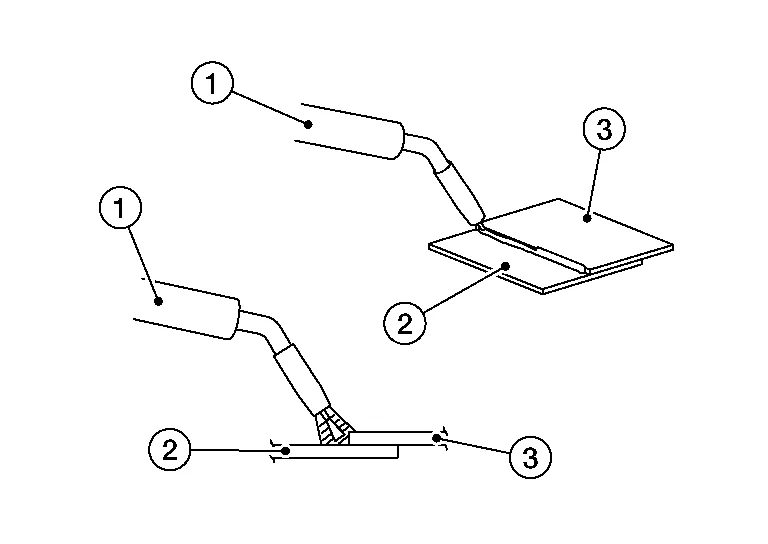
- :Antorcha
- :Panel 1
- :Panel 2
Soldadura continua
Este proceso de soldadura es adecuado para chapa de acero de 2 mm (0,08 in) de espesor o más. Si se aplica a paneles más finos, provocará perforaciones por fusión.
Soldadura por tapón
Aplique la antorcha en ángulo recto con el panel y rellene rápidamente el orificio con el metal fundido; la soldadura intermitente genera película de óxido, que provoca poros. Al realizar la soldadura por tapón, haga un orificio de 5 mm - 6 mm (0,20 in - 0,24 in) de diámetro en el panel superior de los dos que se van a soldar. Mantenga el panel superior y el inferior firmemente juntos. Para el acabado, la zona soldada elevada se alisa con una herramienta como una lijadora de banda.
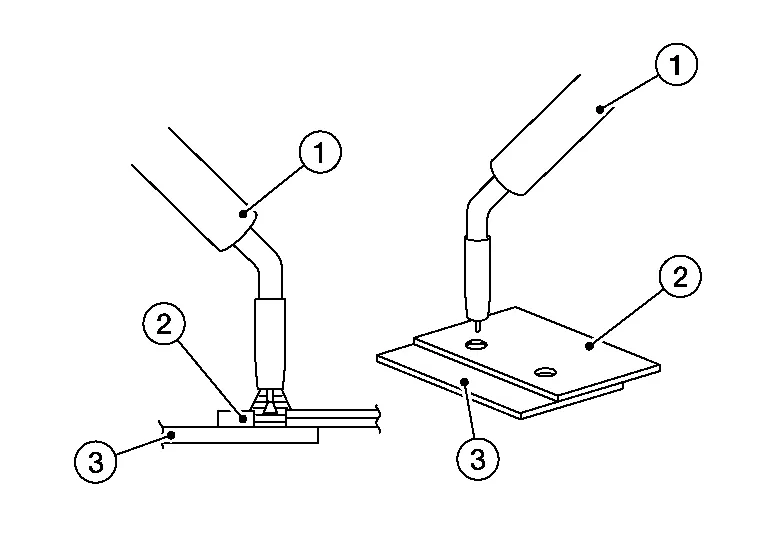
- :Antorcha
- :Panel 1
- :Panel 2
Soldadura intermitente (por pasos)
Este método es adecuado para paneles finos u oxidados, para evitar la deformación térmica y la perforación por fusión. En reparación de carrocerías, se utiliza como soldadura a tope en sustituciones parciales de paneles.
Antes de la soldadura por pasos, realice soldaduras de punteado en los paneles que se van a soldar para evitar deformaciones y alinear las superficies de los paneles.
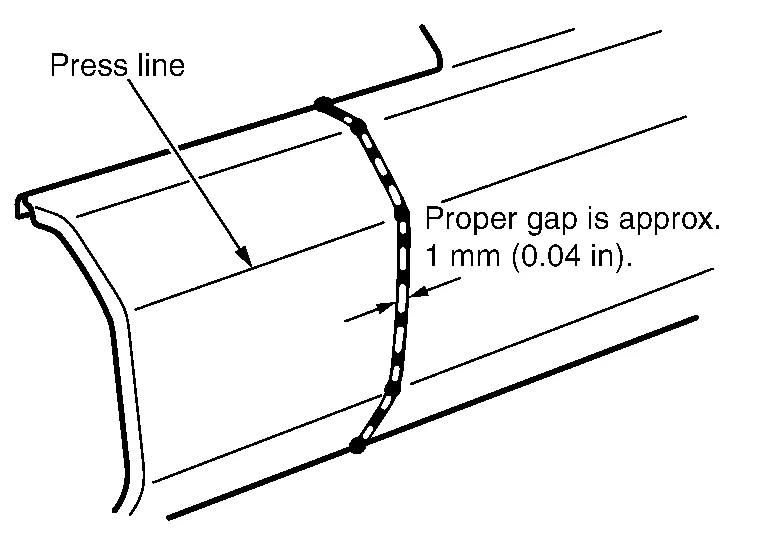
Para ello, suelde por puntos y, a continuación, rellene los espacios con cordones cortos.
Elimine todos los recubrimientos de los paneles de reemplazo y de unión en un radio de 1/2 pulgada (13 mm) desde la junta soldada. Esto debe hacerse tanto en la cara frontal como en la posterior de los paneles, para evitar que los recubrimientos quemados interfieran con la protección anticorrosiva durante el resto de la reparación.
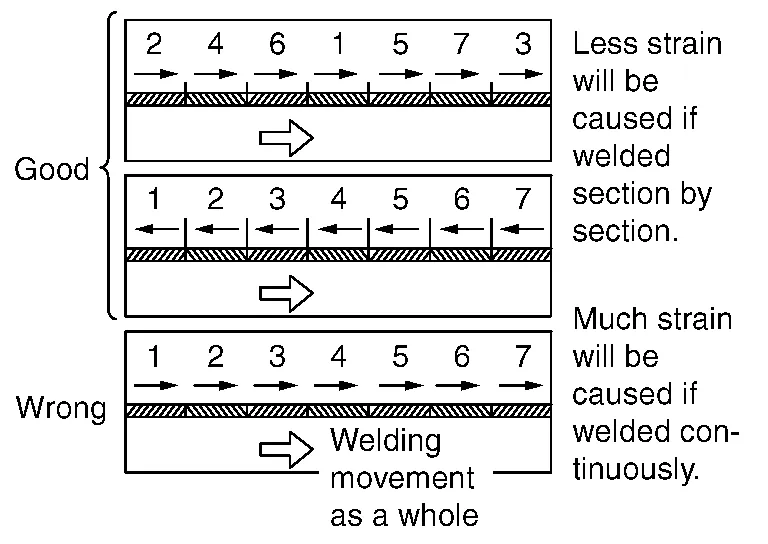
Una línea de soldadura larga provocará tensión. Utilice el método mostrado en la figura para reducir la tensión.
Para rellenar los espacios entre los cordones de soldadura colocados de forma intermitente (A), lije los cordones con una lijadora y, a continuación, rellene con metal fundido. Si esto se hace sin lijar la superficie de los cordones, pueden formarse sopladuras.

Proceso de separación
Los cortes de separación en los componentes de carrocería de acero pueden realizarse con una sierra para carrocería o con una amoladora angular con disco de corte. Si es posible, debe utilizarse una sierra para carrocería, ya que las amoladoras angulares producen una gran cantidad de chispas y el material puede sobrecalentarse en los bordes de corte. Es imprescindible utilizar una sierra para carrocería al reparar la piel exterior de la carrocería, por ejemplo al reemplazar parcialmente un panel lateral. En algunas zonas también se pueden considerar las lijas de banda.
Sin embargo, las hojas de las sierras para carrocería solo son adecuadas hasta cierta resistencia y espesor de material. Los cortes de separación en componentes de la estructura de la carrocería fabricados con aceros de alta resistencia o de resistencia ultraalta solo pueden realizarse con una amoladora angular con disco de corte.
Apertura de zonas de soldadura por puntos
Para abrir las zonas de soldadura por puntos, los puntos de soldadura originales se taladran con una broca específica para puntos de soldadura. Para ello debe utilizarse una broca especial para puntos de soldadura con profundidad de corte controlable. Esto evita que la herramienta atraviese la segunda chapa. Después, las bridas de chapa se separan entre sí con un cincel.
Rectifique la superficie si es necesario
Centre la marca de punzón en el punto de soldadura
Taladre el punto de soldadura
El calor generado durante la soldadura a veces endurece la superficie del punto de soldadura. En tales casos, el punto de soldadura debe volver a lijarse antes de taladrarlo. Para ello puede utilizarse una lijadora de banda. Para aflojar zonas de soldadura por puntos en aceros de alta resistencia y de resistencia ultraalta se requieren fresas especiales para puntos de soldadura. Las brocas convencionales para puntos de soldadura se destruyen al utilizarlas en aceros de alta resistencia y de resistencia ultraalta. Como alternativa, los puntos de soldadura también pueden eliminarse por completo con una lijadora de banda. Al hacerlo, debe asegurarse de que el componente situado debajo no resulte dañado.
Apertura de cordones de soldadura MAG y soldaduras blandas MIG
Los cordones de soldadura MAG y las soldaduras blandas MIG se abren rectificándolos/lijándolos con una amoladora angular o una lijadora de banda. Durante este proceso no deben dañarse los demás componentes. Después, las bridas de chapa se separan con un cincel. El procedimiento para aceros de alta y de ultraalta resistencia no difiere del procedimiento para aceros de baja resistencia. Sin embargo, los abrasivos sufren un desgaste considerablemente mayor. Apertura de cordones de soldadura láser Los cordones de soldadura láser se abren con una amoladora angular. Para ello, el cordón de soldadura láser se rectifica atravesando también la chapa superior. Es imprescindible evitar daños en la chapa inferior durante este proceso.