Осмотр
1. ПРОВЕРКА УЗЛА ГОЛОВКИ БЛОКА ЦИЛИНДРОВ
(a) Используя поверочную линейку и щуп, измерьте коробление контактных поверхностей, где головка блока цилиндров прилегает к блоку цилиндров и коллектору.
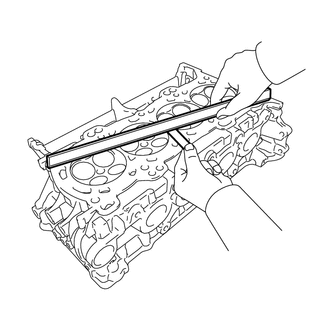
Максимальное коробление:
Позиция | Нормальное состояние |
|---|---|
Нижняя плоскость головки блока цилиндров |
0,05 мм (0,00197 дюйм.) |
Сторона впускного коллектора |
0,10 мм (0,00394 дюйм.) |
Сторона выпускного коллектора |
0,10 мм (0,00394 дюйм.) |
Если коробление больше максимального, замените головку блока цилиндров.
Текст на иллюстрации*1 |
Нижняя плоскость головки блока цилиндров: |
*2 |
Сторона впускного коллектора: |
*3 |
Сторона выпускного коллектора: |

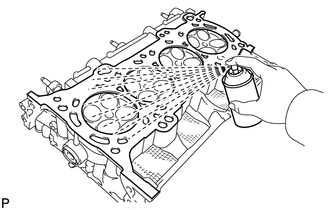
(b) Используя цветной индикатор-дефектоскоп, проверьте впускные каналы, выпускные каналы и поверхность цилиндра на наличие трещин. При обнаружении трещин замените головку блока цилиндров. |
 |
2. ПРОВЕРКА ПРУЖИНЫ КЛАПАНА
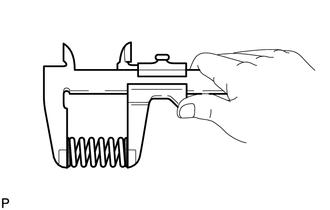
(a) Используя штангенциркуль, измерьте свободную длину внутренней пружины клапана. Стандартная свободная длина: 50.0 мм (1.97 дюйм.) Если свободная длина не соответствует норме, замените пружину. |
 |
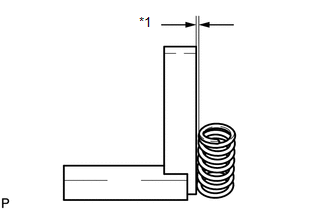
(b) Используя стальной угольник, измерьте отклонение внутренней пружины клапана. Текст на иллюстрации
Максимальное отклонение: 1,0 мм (0,0394 дюйм.) Максимальный угол: 2° Если отклонение больше максимального, замените пружину. |
 |
3. ПРОВЕРКА ВПУСКНОГО КЛАПАНА
(a) Используя микрометр, измерьте диаметр стержня клапана. Стандартный диаметр стержня клапана: от 5.470 мм до 5.485 мм (от 0.2154 до 0.2159 дюйм.) |
 |
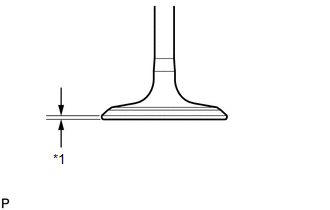
(b) Используя штангенциркуль, измерьте толщину пояска головки клапана. Текст на иллюстрации
Стандартная толщина пояска: 1,0 мм (0,0394 дюйм.) Минимальная толщина пояска: 0.50 мм (0.0197 дюйм.) Если толщина кромки меньше минимальной, замените клапан. |
 |
(c) Используя штангенциркуль, измерьте общую длину клапана. Текст на иллюстрации
Стандартная общая длина: 103.92 мм (4.09 дюйм.) Минимальная общая длина: 103.42 мм (4.07 дюйм.) Если общая длина меньше минимальной, замените впускной клапан. |
 |
4. ПРОВЕРКА ВЫПУСКНОГО КЛАПАНА
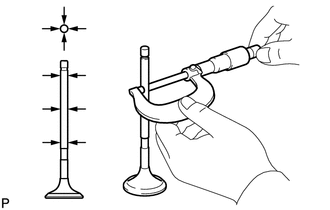
(a) Используя микрометр, измерьте диаметр стержня клапана. Стандартный диаметр стержня клапана: от 5.465 мм до 5.480 мм (от 0.2152 до 0.2157 дюйм.) |
 |
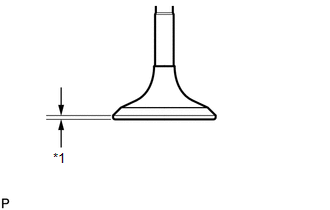
(b) Используя штангенциркуль, измерьте толщину пояска головки клапана. Текст на иллюстрации
Стандартная толщина пояска: 1,0 мм (0,0394 дюйм.) Минимальная толщина пояска: 0.50 мм (0.0197 дюйм.) Если толщина фаски меньше минимальной, замените выпускной клапан. |
 |
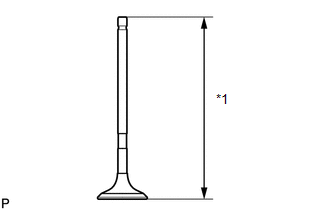
(c) Используя штангенциркуль, измерьте общую длину клапана. Текст на иллюстрации
Стандартная общая длина: 112.91 мм (4.44 дюйма) Минимальная общая длина: 112.41 мм (4.43 дюйма) Если общая длина меньше минимальной, замените выпускной клапан. |
 |
5. ПРОВЕРКА ЗАЗОРА МАСЛЯНОЙ ВТУЛКИ НАПРАВЛЯЮЩЕЙ КЛАПАНА
(a) С помощью штангенглубиномера измерьте внутренний диаметр направляющей втулки. Стандартный внутренний диаметр втулки: от 5.510 до 5.530 мм (от 0.2169 до 0.2177 дюйма) |
 |
(b) Из значения внутреннего диаметра направляющей втулки вычтите измеренный диаметр стержня клапана.
Номинальный масляный зазор:
Позиция | Нормальное состояние |
|---|---|
Впуск |
от 0.025 до 0.060 мм (от 0.000984 до 0.00236 дюйма) |
Выхлопная система |
от 0.030 до 0.065 мм (от 0.00118 до 0.00256 дюйма) |
Максимальный масляный зазор:
Позиция | Нормальное состояние |
|---|---|
Впуск |
0,08 мм (0,00315 дюйма) |
Выхлопная система |
0,10 мм (0,00394 дюйм.) |
Если зазор больше максимального, замените клапан и направляющую втулку.
6. ПРОВЕРКА ГНЕЗДА ВПУСКНОГО КЛАПАНА
(a) Нанесите тонкий слой берлинской лазури на рабочую фаску клапана.
(b) Слегка прижмите фаску клапана к седлу. Текст на иллюстрации
ПОДСКАЗКА: Не проворачивайте клапан во время прижатия. |
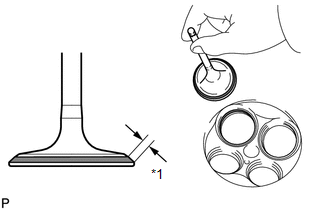 |
(c) Проверьте фаску клапана и седло клапана.
(1) Убедитесь, что контактные поверхности седла и фаски клапана расположены по середине их рабочих поверхностей, а ширина пятна контакта составляет от 1.1 до 1.5 мм (от 0.0433 до 0.0591 дюйма).
Если это не так, исправьте седло клапана.
(2) Убедитесь, что контактные поверхности седла и фаски клапана равномерны по всей окружности седла.
Если это не так, исправьте седло клапана.
7. ПРОВЕРКА ГНЕЗДА ВЫПУСКНОГО КЛАПАНА
(a) Нанесите тонкий слой берлинской лазури на рабочую фаску клапана.
(b) Слегка прижмите фаску клапана к седлу. Текст на иллюстрации
ПОДСКАЗКА: Не проворачивайте клапан во время прижатия. |
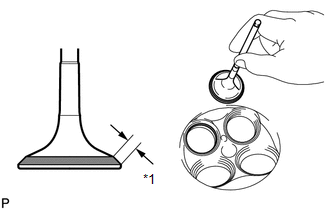 |
(c) Проверьте фаску клапана и седло клапана.
(1) Убедитесь, что контактные поверхности седла и фаски клапана расположены по середине их рабочих поверхностей, а ширина пятна контакта составляет от 1.1 до 1.5 мм (от 0.0433 до 0.0591 дюйма).
Если это не так, исправьте седло клапана.
(2) Убедитесь, что контактные поверхности седла и фаски клапана равномерны по всей окружности седла.
Если это не так, исправьте седло клапана.
8. ПРОВЕРКА ЗАЗОРА МАСЛЯНОЙ ВТУЛКИ РАСПРЕДВАЛА
ПРИМЕЧАНИЕ:
Не проворачивайте распределительные валы.
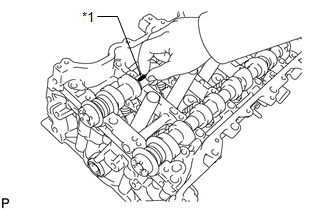
(a) Очистите крышки подшипников, корпус распределительного вала и шейки распределительного вала.
(b) Установите распределительные валы на корпус распределительного вала.
(c) Положите полоску пластигейджа поперёк каждой шейки распределительного вала. Текст на иллюстрации
|
 |
(d) Установите крышки подшипников распределительного вала (См. стр. ).
(e) Установите узел корпуса распределительного вала (См. стр. ).
(f) Снимите крышки подшипников распределительного вала (См. стр. ).
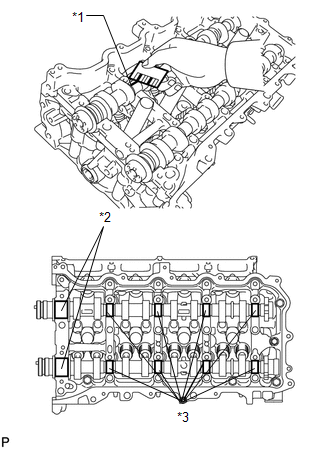
(g) Измерьте ширину сплющенного пластигейджа в самом широком месте. Номинальный масляный зазор:
Максимальный масляный зазор:
Если зазор больше максимального, замените распределительный вал. При необходимости замените корпус распределительного вала. Текст на иллюстрации
|
 |
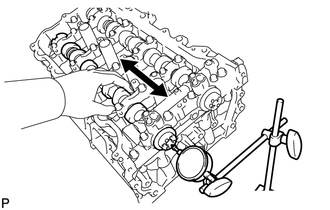
9. ПРОВЕРКА ОСЕВОГО ЗАЗОРА РАСПРЕДВАЛА
(a) Проверьте впускной распределительный вал.
(1) Установите впускной распределительный вал.
(2) С помощью индикатора часового типа измерьте осевой зазор, перемещая распределительный вал вперёд и назад. Если осевой зазор больше максимального, замените корпус распределительного вала. Если упорная поверхность повреждена, замените распределительный вал. |
 |
(b) Проверьте впускной и выпускной распределительные валы.
(1) Установите впускной и выпускной распределительные валы.
(2) С помощью индикатора часового типа измерьте осевой зазор, перемещая распределительный вал вперёд и назад.
Стандартный осевой зазор:
от 0.060 до 0.155 мм (от 0.00236 до 0.00610 дюйма)
Максимальный осевой зазор:
0.170 мм (0.00669 дюйма)
Если осевой зазор больше максимального, замените корпус распределительного вала. Если упорная поверхность повреждена, замените распределительный вал.
Проверьте себя
Короткий тест по Toyota Venza: после ответа — пояснение и ссылка на страницу руководства.