Im Folgenden wird das Reparaturlacksystem für matt lackierte Fahrzeuge beschrieben. Anwendungsbereich: große Flächen/Komplettlackierung
Anwendung
Metalloberflächen
Kunststoffe
Teillackierung/glänzende Oberflächen
Lackierung matt lackierter Fahrzeuge
Untergrund
Geeignete Untergründe:
Stahlblech
Gereinigtes und geschliffenes, galvanisiertes/elektrolytisch verzinktes Stahlblech oder Weichaluminium
Angeschliffene Werksgrundierung
Gründlich angeschliffene Altlackierung oder werkseitige Grundierungen (ausgenommen Thermoplastbeschichtung). Mit Zweikomponenten-Polyesterprodukten vorbehandelte Oberflächen und anschließend mit sehr feiner Körnung geschliffen.
Vorbehandlung/Reinigung
Mit Silikonentferner Long -LVM 020 100 A5- oder Silikonentferner -LVM 020 000 A5- sorgfältig reinigen.
Untergrund anschleifen.
Vor der Nacharbeit ein geeignetes Reinigungsmittel verwenden, um eine saubere und rückstandsfreie Oberfläche sicherzustellen.
Elastifizierungsadditiv -ALZ 011 001- (für alle Zweikomponenten-HS-Füller für Kunststoffteile)
Decklack:
Zweikomponenten-HS-Klarlack -L2K 769 500 A5-
Mattierung
Mattierungskomponente -LVM 769 810 A2-
Die Verarbeitungshinweise der einzelnen Originalprodukte beachten. Siehe → Kapitel „Originalprodukte“.
Mischung/Mattierung und Klarlack
Komponente A + Komponente B mischen: Matting-Komponente -LVM 769 810 A2- + Zweikomponenten-HS-Klarlack -L2K 769 500 A5-.
Mischungsverhältnis:
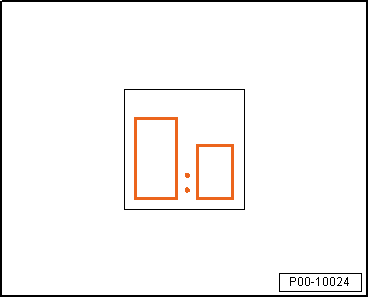
Je nach gewünschtem Glanzgrad können die Matting-Komponente -LVM 769 810 A2- und der Zweikomponenten-HS-Klarlack -L2K 769 500 A5- im Gewichtsverhältnis 75/25 % oder 70/30 % gemischt werden.Hinweis Matting-Komponente -LVM 769 810 A2- im Gebinde gut rühren oder schütteln. Komponente A und Komponente B stets mischen und unmittelbar vor der Verarbeitung mit Härter und Verdünnung versetzen. Die Verarbeitung der spritzfertigen Mischung sollte unmittelbar erfolgen. Verbleibt die Mischung längere Zeit (15 Minuten) im Mischbecher oder Spritzbecher, ist sie vor der weiteren Verwendung erneut umzurühren (Entmischung).
Härterzugabe zu Komponente A + B
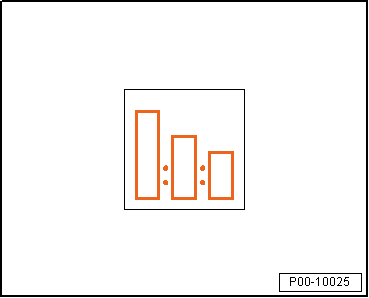
4:1 nach Volumen mit Zweikomponenten-VHS-Härter, Extra Long -LHA 009 053 A2-
Verdünnung:
Zweikomponenten-Verdünnung, lang -LVM 009 300 A2-
Aushärtezeit:
Spritzfertig nach 60–75 Minuten bei +20 °C.
Applikationsart „Beschichtung“
Verarbeitungsviskosität 4 mm für +20 °C, DIN 53211
Verarbeitungsviskosität 4 mm, Spritzpistole mit Schwerkraftzufuhr „Compliant“ und „HVLP“
DIN 4 mm: 16-20 Sekunden
Bei +20 °C Materialtemperatur 10 % Verdünnung zugeben.
Düse einstellen (siehe Herstellerangaben): „HVLP“ 1,3 bis 1,4 mm.
Spritzdruck einstellen (siehe Herstellerangaben): „Compliant“ auf 2,0 bis 2,5 bar.
Zerstäubungsdruck einstellen (siehe Herstellerangaben): „HVLP“ 0,7 bar.
In zwei Spritzgängen mit 10–15 Minuten Zwischentrocknungszeit.
Die empfohlene Trockenschichtdicke beträgt 70–90 µm.
Verarbeitung:
Um einen bestmöglichen und homogenen Mattierungseffekt zu erzielen, die folgenden Applikationshinweise beachten: Der Spritzabstand zum Objekt ist größer als bei der Standardapplikation, um die volle Zerstäubung des Spritzbildes zu nutzen. (Zur Vermeidung von Streifenbildung) Nach Möglichkeit empfiehlt es sich außerdem, beide Spritzgänge kreuzweise auf waagerechten Ersatzteilen, z. B. der Motorhaube, aufzutragen. Bei großen Objekten, z. B. Motorhaube, Fahrzeugdach usw., darf der Überlappungsbereich des zweiten Spritzgangs nicht in der Überlappungszone des ersten Spritzgangs liegen, sondern ist zu versetzen. Auf gleichmäßige Überlappung der »Spritzgänge« achten und ausreichend nassen Spritzfilm auftragen. Bei zu trockener Applikation besteht durch ungleichmäßiges Trocknen oder durch nicht aufgenommenen Spritznebel die Gefahr von Trübungen. Nach Möglichkeit sollte der gesamte Lackiervorgang in Abschnitte unterteilt werden, d. h. die Fahrzeugkarosserie wird in Anbauteile, z. B. Motorhaube, Türen usw., zerlegt und nacheinander lackiert, um Überlappungszonen und Spritznebel zu vermeiden.
Trocknung:
Forcierte Trocknung:
Endgültige Trocknungszeit 15 bis 20 Minuten.
Trocknungszeit 45 Minuten bei einer Objekttemperatur von +60 °C.
Lufttrocknung wird nicht empfohlen.
Hinweis Der tatsächliche Glanzgrad wird durch verschiedene Faktoren beeinflusst: Härter, Verdünnung, Applikationsart, Trocknungsbedingungen und Schichtdicken.
Stets die empfohlenen Materialmengen einhalten.
Es ist unbedingt erforderlich, die Mischungen 75 %/25 % oder 70 %/30 % auf Blech zu testen, um den für das Fahrzeug passenden Glanzgrad zu erreichen. Zwischenstufen sind möglich.
Glanzgradmessungen (60°-Winkel) an angrenzenden Teilen können ebenfalls hilfreich sein.
Eine Ausbesserung bzw. Reparatur des mattierten Klarlacks innerhalb der Fläche (z. B. Seitenteil oder Smart Repair) ist nicht möglich. Großflächige Lackierungen (komplette Lackierung, Dach, Motorhaube, Seitenwand usw.) sollten nicht bei hohen Temperaturen durchgeführt werden (maximal 20 °C). Staubeinschlüsse können nicht herauspoliert werden. Daher ist während des gesamten Lackierprozesses auf absolute Sauberkeit zu achten.
Persönliche Schutzausrüstung:
Sicherheitsdatenblätter beachten
Persönliche Schutzausrüstung während der Applikation tragen
?
Testen Sie sich
Ein kurzes Quiz zum Volkswagen Polo: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.
 Hinweis Matting-Komponente -LVM 769 810 A2- im Gebinde gut rühren oder schütteln. Komponente A und Komponente B stets mischen und unmittelbar vor der Verarbeitung mit Härter und Verdünnung versetzen. Die Verarbeitung der spritzfertigen Mischung sollte unmittelbar erfolgen. Verbleibt die Mischung längere Zeit (15 Minuten) im Mischbecher oder Spritzbecher, ist sie vor der weiteren Verwendung erneut umzurühren (Entmischung).