Bloque de cilindros ASSY (2AZ-FE)
COMPONENTES
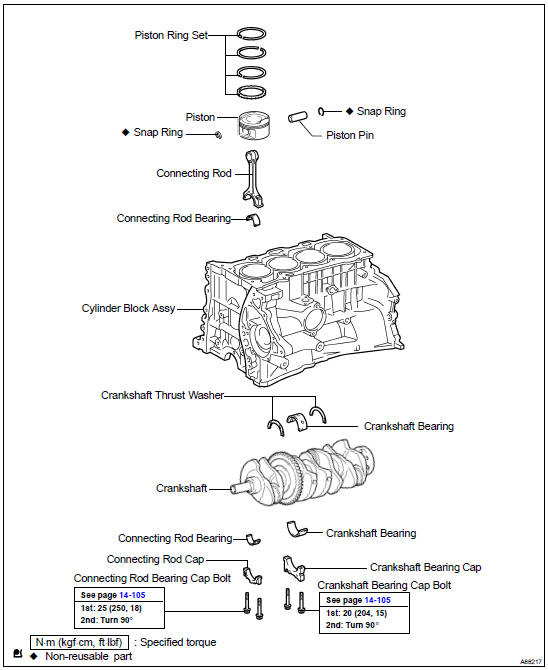
REPARACIÓN GENERAL
1. INSPECCIONE EL JUEGO AXIAL DE LA BIELA
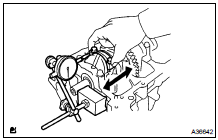
(a) Usando un comparador de cuadrante, mida el juego axial mientras mueve la biela de adelante hacia atrás.
Holgura axial estándar: 0,160 a 0,362 mm (0,0063 a 0,0143 pulg.) Holgura axial máxima: 0,362 mm (0,0143 pulg.)
Si la holgura axial es mayor que el máximo, reemplace el/los conjunto(s) de biela. Si es necesario, reemplace el cigüeñal.
2. INSPECCIONE LA HOLGURA DE ACEITE DE LA BIELA

SUGERENCIA: Los pernos de la tapa de biela se aprietan en 2 pasos progresivos. (a) Compruebe que las marcas de correspondencia de la biela y de la tapa estén alineadas para asegurar el correcto rearmado.
SUGERENCIA: Las marcas de correspondencia de las bielas y sus tapas sirven para asegurar el correcto rearmado. (b) Con una llave de vaso de 12 mm, retire los 2 pernos de la tapa de biela.(c) Usando los 2 pernos de la tapa de la biela retirados, saque la tapa de la biela y el cojinete inferior moviéndola de lado a lado.
SUGERENCIA: Mantenga el cojinete inferior insertado en la tapa de biela. (d) Limpie el muñón de biela y el cojinete.(e) Revise el muñón de biela y el cojinete para detectar picaduras y rayaduras.
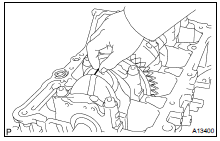
(f) Coloque una tira de Plastigage sobre el muñón de biela.
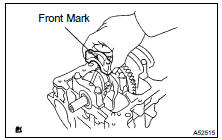
g) Compruebe que la marca delantera de la tapa de biela quede orientada en la dirección correcta. (h) Aplique una capa fina de aceite de motor en las roscas y bajo las cabezas de los pernos de la tapa de biela.
(i) Instale la tapa de biela (consulte el paso 37).
AVISO: No gire el cigüeñal. (j) Retire los 2 pernos y la tapa de biela.
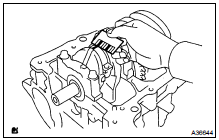
(k) Mida el Plastigage en su punto más ancho.
Holgura de aceite estándar: 0,024 a 0,048 mm (0,0009 a 0,0019 pulg.) Holgura de aceite máxima: 0,08 mm (0,0031 pulg.)
Si el muñón de biela o el cojinete están dañados, reemplace los cojinetes. Si es necesario, reemplace el cigüeñal.
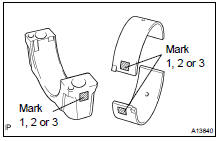
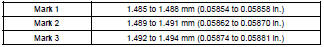
SUGERENCIA: Si reemplaza un cojinete, use uno con el mismo número que la biela. Hay 3 tamaños de cojinetes estándar: 1, 2 y 3.
Espesor de pared central del cojinete estándar:
(l) Retire por completo el Plastigage.
3. RETIRE EL CONJUNTO DEL PISTÓN CON BIELA
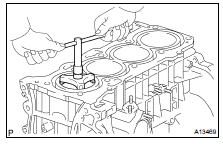
(a) Con un escariador de carbonilla, elimine todo el carbono de la parte superior del cilindro.
(b) Empuje el conjunto del pistón, la biela y el cojinete superior a través de la parte superior del bloque de cilindros.
SUGERENCIA: Mantenga juntos el cojinete, la biela y la tapa.
Ordene los conjuntos de pistón y biela en el orden correcto.
4. RETIRE EL COJINETE DE BIELA
5. RETIRE EL JUEGO DE AROS DEL PISTÓN
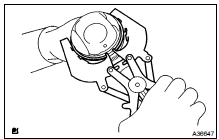
(a) Con una expansora de segmentos, retire los 2 segmentos de compresión.
(b) Retire a mano los 2 rieles laterales y el expansor del segmento de aceite.
6. RETIRE EL ANILLO DE SEGURIDAD DEL ORIFICIO DEL BULÓN

(a) Con un destornillador pequeño, extraiga los 2 anillos de seguridad haciendo palanca.
7. RETIRE EL PISTÓN

(a) Caliente gradualmente el pistón a aproximadamente 80 a 90 °C (176 a 194 °F).
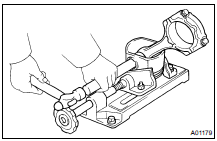
(b) Con un martillo de cara de plástico y una barra de latón, golpee suavemente para sacar el bulón del pistón y retire la biela.
NOTA:
- El pistón y el bulón forman un juego emparejado.
- Ordene los pistones, bulones, segmentos, bielas y cojinetes en el orden correcto.
8. REVISE LA HOLGURA AXIAL DEL CIGÜEÑAL
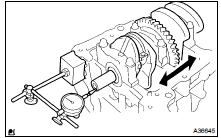
(a) Usando un reloj comparador, mida la holgura axial mientras hace palanca hacia adelante y hacia atrás sobre el cigüeñal con un destornillador.
Holgura axial estándar: 0,040 a 0,240 mm (0,0016 a 0,0094 pulg.) Holgura axial máxima: 0,30 mm (0,0118 pulg.)
Si la holgura axial es mayor que el máximo, reemplace las arandelas de empuje como juego.
Espesor de la arandela de empuje: 1,930 a 1,980 mm (0,0760 a 0,0780 pulg.)
9. REVISE LA HOLGURA DE ACEITE DEL CIGÜEÑAL
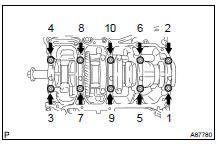
(a) Afloje y retire de manera uniforme los 10 pernos de los sombreretes de cojinete principal, en la secuencia mostrada en la ilustración.
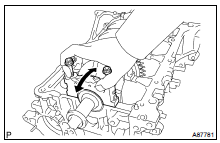
(b) Use 2 pernos de sombrerete de cojinete principal retirados para extraer los 5 sombreretes de cojinete principal y los 5 cojinetes inferiores.
AVISO: Inserte los pernos en uno de los sombreretes. Afloje el sombrerete tirando suavemente hacia arriba y aplicando fuerza hacia la parte delantera y trasera del bloque de cilindros, como se muestra en la ilustración.
Tenga cuidado de no dañar las superficies de contacto del sombrerete y del bloque de cilindros.
NOTA:
- Mantenga juntos el cojinete inferior y el sombrerete de cojinete principal.
- Ordene los sombreretes de cojinete principal en el orden correcto.
(c) Extraiga el cigüeñal.
SUGERENCIA: Mantenga juntos los cojinetes superiores con el bloque de cilindros.
(d) Limpie cada muñón principal y cada cojinete.(e) Revise cada muñón principal y cada cojinete en busca de picaduras y rayones.
Si el muñón o el cojinete están dañados, reemplace los cojinetes.
Si es necesario, reemplace el cigüeñal.
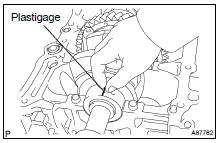
(f) Coloque el cigüeñal sobre el bloque de cilindros. (g) Coloque una tira de Plastigage sobre cada muñón.
(h) Instale los sombreretes de cojinete principal (consulte el paso 36).
AVISO: No gire el cigüeñal.
(i) Retire el sombrerete de cojinete principal (consulte los pasos (a) a (b) anteriores).
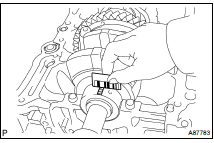
(j) Mida el Plastigage en su punto más ancho.
Holgura de aceite estándar: 0,024 a 0,048 mm (0,00094 a 0,00189 pulg.)
Si la holgura de aceite es mayor que el máximo, reemplace los cojinetes. Si es necesario, reemplace el cigüeñal.
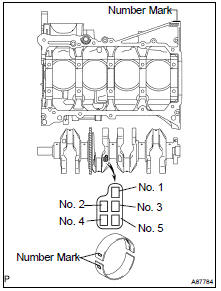
(k) Si usa un cojinete estándar, reemplácelo por uno con el mismo número. Si no se puede determinar el número del cojinete, seleccione el cojinete correcto sumando los números grabados en el bloque de cilindros y en el cigüeñal, y luego seleccione el cojinete según la tabla siguiente. Hay 4 tamaños de cojinetes estándar: 1, 2, 3 y 4.

SUGERENCIA: EJEMPLO Bloque de cilindros 4 (A) + Cigüeñal 3 (B) = Número total 7 (use el cojinete 3)
Referencia:
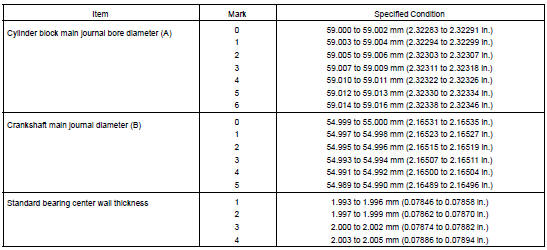
(l) Retire por completo el Plastigage.
10. RETIRE EL CIGÜEÑAL
(a) Extraiga el cigüeñal.(b) Retire los 5 cojinetes principales superiores y las 2 arandelas de empuje del bloque de cilindros.
SUGERENCIA: Ordene los cojinetes principales y las arandelas de empuje en el orden correcto.
11. RETIRE LA ARANDELA DE EMPUJE SUPERIOR DEL CIGÜEÑAL
12. RETIRE EL COJINETE DEL CIGÜEÑAL
SUGERENCIA: Coloque los cojinetes en el orden correcto.
13. RETIRE EL COJINETE DE BANCADA N.º 2 DEL CIGÜEÑAL
SUGERENCIA: Ordene los cojinetes principales y las arandelas de empuje en el orden correcto.
14. RETIRE EL PERNO PRISIONERO
15. LIMPIE EL BLOQUE DEL CILINDRO
AVISO: Si el cilindro se lava a temperaturas elevadas, la camisa del cilindro sobresale del bloque del cilindro.
Lave siempre el bloque del cilindro a una temperatura de 45 °C (113 °F) o menos.
16. INSPECCIONE LA PLANITUD DEL BLOQUE DEL CILINDRO
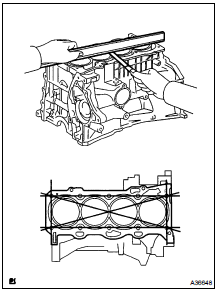
(a) Utilizando una regla de precisión y un calibre de espesores, mida la superficie en contacto con la junta de la culata para detectar alabeo.
Alabeo máximo: 0,05 mm (0,0020 pulg.)
Si el alabeo es mayor que el máximo, reemplace el bloque del cilindro.
17. INSPECCIONE EL DIÁMETRO DEL CILINDRO
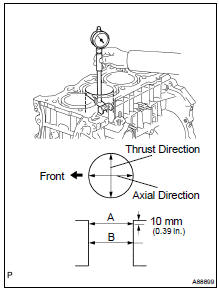
(a) Usando un medidor de cilindros, mida el diámetro del cilindro en las posiciones A y B, en sentido transversal y axial.
Diámetro estándar: 88,500 a 88,513 mm (3,4842 a 3,4848 pulg.) Diámetro máximo: 88,633 mm (3,4895 pulg.)
Si los diámetros medidos son mayores que el estándar, reemplace el bloque del cilindro.
18. INSPECCIONE EL DIÁMETRO DEL PISTÓN
(a) Utilizando un micrómetro, mida el diámetro del pistón en ángulo recto con respecto al eje del pasador del pistón, a 30,3 mm (1,193 pulg.) de la cabeza del pistón.
Diámetro del pistón: 88,439 a 88,449 mm (3,4818 a 3,4822 pulg.)
19. INSPECCIONE LA HOLGURA DEL PISTÓN

(a) Reste la medida del diámetro del pistón de la medida del diámetro del cilindro.
Holgura de aceite especificada: 0,051 a 0,100 mm (0,0020 a 0,0039 pulg.)
Si la holgura es mayor que el máximo, reemplace los 4 pistones. Si es necesario, reemplace el bloque del cilindro.
20. INSPECCIONE LA HOLGURA DE LA RANURA DEL ANILLO
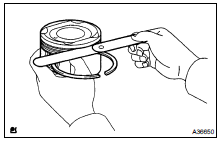
(a) Utilizando un calibre de espesores, mida la holgura entre el anillo del pistón y la pared de la ranura del anillo.
Holgura de la ranura del anillo: 0,030 a 0,070 mm (0,0012 a 0,0028 pulg.)
Si la holgura no está dentro de la especificación, reemplace el pistón.
21. INSPECCIONE LA SEPARACIÓN DE LOS EXTREMOS DEL ANILLO DEL PISTÓN
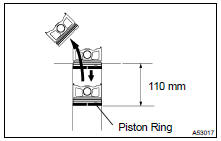
(a) Utilizando un pistón, empuje el anillo del pistón un poco más allá del fondo de su recorrido, a 110 mm (4,33 pulg.) desde la parte superior del bloque del cilindro.
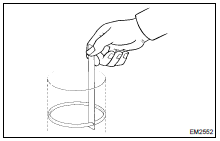
(b) Usando un calibrador de espesores, mida la separación en los extremos.
Separación estándar de los extremos: N.º 1 0,22 a 0,32 mm (0,0087 a 0,0126 pulg.) N.º 2 0,50 a 0,60 mm (0,0197 a 0,0236 pulg.) Aceite (riel lateral) 0,10 a 0,35 mm (0,0039 a 0,0138 pulg.)
Separación máxima de los extremos: N.º 1 0,89 mm (0,0350 pulg.) N.º 2 1,35 mm (0,0531 pulg.) Aceite (riel lateral) 0,73 mm (0,0287 pulg.)
Si la separación de los extremos es mayor que el máximo, reemplace el anillo del pistón. Si la separación de los extremos sigue siendo mayor que el máximo con un anillo nuevo, reemplace el bloque del cilindro.
22. INSPECCIONE LA HOLGURA DE ACEITE DEL PASADOR DEL PISTÓN

(a) Utilizando un calibrador de interiores, mida el diámetro interior del buje del pistón.
Diámetro del orificio del buje del pasador: 22,001 a 22,010 mm (0,8662 a 0,8665 pulg.)

Diámetro del orificio del buje del pasador (referencia):
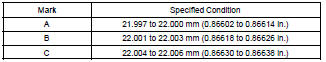
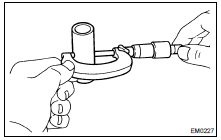
(b) Utilizando un micrómetro, mida el diámetro del pasador del pistón.
Diámetro del pasador del pistón: 21,997 a 22,009 mm (0,8660 a 0,8665 pulg.)
Diámetro del pasador del pistón (referencia):
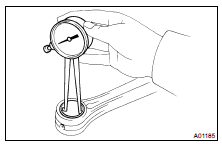
(c) Utilizando un calibrador de interiores, mida el diámetro interior del buje de la biela.
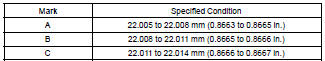
Diámetro interior del buje: 22,005 a 22,014 mm (0,8663 a 0,8667 pulg.)
Diámetro interior del buje:
(d) Reste la medición del diámetro del pasador del pistón de la medición del diámetro del orificio del buje del pasador del pistón.
Holgura de aceite estándar: 0,001 a 0,007 mm (0,00004 a 0,00028 pulg.) Holgura de aceite máxima: 0,010 mm (0,0020 pulg.)
Si la holgura de aceite es mayor que el máximo, reemplace la biela. Si es necesario, reemplace el pistón y el pasador del pistón como un conjunto.
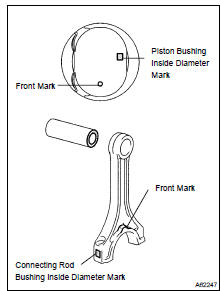
Si la holgura de aceite es mayor que el máximo, reemplace la biela. Si es necesario, reemplace el pistón y el pasador del pistón como un conjunto.
(e) Reste la medición del diámetro del pasador del pistón de la medición del diámetro interior del buje.
Holgura de aceite estándar: 0,005 a 0,011 mm (0,0002 a 0,0004 pulg.) Holgura de aceite máxima: 0,010 mm (0,0020 pulg.)
Si la holgura de aceite es mayor que el máximo, reemplace la biela. Si es necesario, reemplace la biela y el pasador del pistón como un conjunto.
23. INSPECCIONE EL CONJUNTO DE LA BIELA
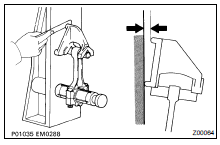
(a) Usando un alineador de bielas y un calibrador de espesores, verifique la alineación de la biela.
- Verifique si hay desalineación.
Desalineación máxima: 0,05 mm (0,0020 pulg.) por cada 100 mm (3,94 pulg.)
Si la desalineación es mayor que el máximo, reemplace el conjunto de la biela.

- Verifique si hay torsión.
Torsión máxima: 0,15 mm (0,0059 pulg.) por cada 100 mm (3,94 pulg.)
Si la torsión es mayor que el máximo, reemplace el conjunto de la biela.
24. INSPECCIONE EL PERNO DE LA BIELA
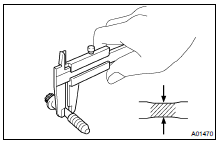
(a) Utilizando un calibrador Vernier, mida el diámetro de la sección de tensión
del perno.
Diámetro estándar: 7,2 a 7,3 mm (0,283 a 0,287 pulg.) Diámetro máximo: 7,0 mm (0,276 pulg.)
Si el diámetro es menor que el mínimo, reemplace el perno.
25. INSPECCIONE EL CIGÜEÑAL

(a) Utilizando un indicador de carátula y bloques en V, mida el descentramiento circular, como se muestra en la ilustración.
Descentramiento circular máximo: 0,03 mm (0,0012 in.)
Si el descentramiento circular es mayor que el máximo, reemplace el cigüeñal.

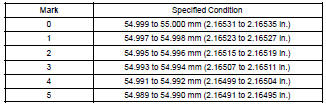
(b) Utilizando un micrómetro, mida el diámetro de cada muñón de bancada.
Diámetro: 54,988 a 55,000 mm (2,16488 a 2,16535 pulg.)
Si el diámetro no está dentro de lo especificado, verifique la holgura de aceite (vea el paso 26). Si es necesario, reemplace el cigüeñal.
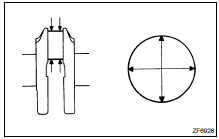
(c) Verifique cada muñón de bancada en busca de conicidad y falta de redondez, como se muestra en la ilustración.
Conicidad y falta de redondez máximas: 0,003 mm (0,0001 pulg.)
Si la conicidad y la falta de redondez son mayores que el máximo, reemplace el cigüeñal.
Diámetro (referencia):
(d) Utilizando un micrómetro, mida el diámetro de cada muñón de biela.
Diámetro: 47,990 a 48,000 mm (1,8894 a 1,8898 pulg.)
Si el diámetro no está dentro de lo especificado, verifique la holgura de aceite (vea el paso 2). Si es necesario, reemplace el cigüeñal.
(e) Verifique cada muñón de biela en busca de conicidad y falta de redondez, como se muestra en la ilustración.
Conicidad y falta de redondez máximas: 0,003 mm (0,0001 pulg.)
Si la conicidad y la falta de redondez son mayores que el máximo, reemplace el cigüeñal.
26. INSPECCIONE EL PERNO DE LA TAPA DEL COJINETE DE BANCADA
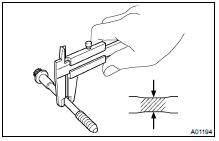
(a) Utilizando un calibrador vernier, mida el diámetro de la parte de tensión del perno.
Diámetro estándar: 7,3 a 7,6 mm (0,287 a 0,299 pulg.) Diámetro mínimo: 7,2 mm (0,283 pulg.)
Si el diámetro es menor que el mínimo, reemplace el perno.
27. INSTALE EL PASADOR DE ANILLO
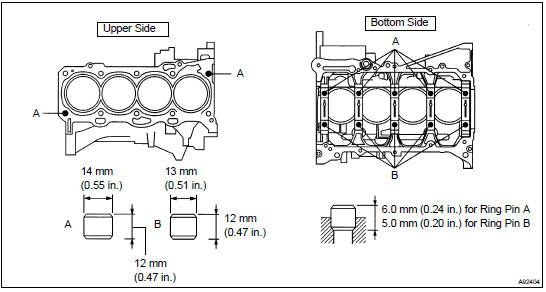
(a) Utilizando un martillo de cara de plástico, golpee el pasador de anillo para introducirlo.
28. INSTALE EL TAPÓN AJUSTADO
(a) Aplique adhesivo alrededor de los tapones ajustados.
Adhesivo: N.º de pieza 08833-00070, THREE BOND 1324 o equivalente.
(b) Utilizando la SST, instale los tapones ajustados nuevos como se muestra en la ilustración.
SST 09950- 60010 (09951- 00200), 09950- 70010 (09951-07100)
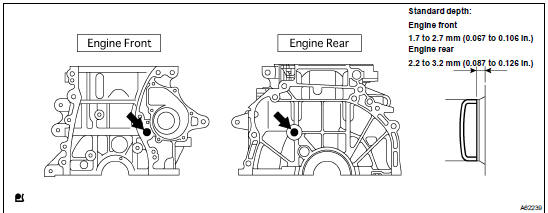
29. INSTALE EL PERNO PRISIONERO
(a) Instale los pernos prisioneros como se muestra en la ilustración.
Par de apriete: 5,0 N·m (51 kgf·cm, 44 lbf·pulg) para el espárrago A; 10 N·m (102 kgf·cm, 7 lbf·pie) para el espárrago B; 5,0 N·m (51 kgf·cm, 44 lbf·pulg) para el espárrago C

30. INSTALAR PASADOR DE PISTÓN RECTO
(a) Con un martillo de cara de plástico, golpee suavemente el pasador recto para introducirlo.

31. INSTALAR PISTÓN
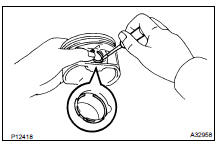
(a) Con un destornillador pequeño, instale un nuevo anillo de seguridad en un extremo del orificio del bulón del pistón.
(b) Caliente gradualmente el pistón hasta aproximadamente 80 a 90 °C (176 a 194 °F).
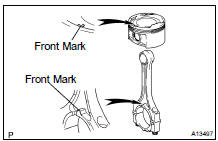
(c) Alinee las marcas delanteras del pistón y de la biela, y empuje el pistón con el pulgar.
(d) Con un destornillador pequeño, instale un anillo de seguridad nuevo en el otro extremo del orificio del pasador del pistón.
32. INSTALAR JUEGO DE ANILLOS DE PISTÓN
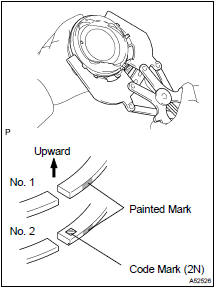
(a) Instale a mano el expansor del segmento de aceite y los 2 rieles laterales.
(b) Con un expansor de anillos de pistón, instale los 2 anillos de compresión con la marca pintada como se muestra en la ilustración.
AVISO: Instale el anillo de compresión n.º 2 con la marca de código (2N) orientada hacia arriba.
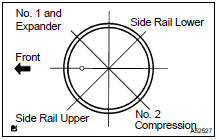
(c) Posicione los anillos de pistón de modo que los extremos de los anillos queden como se muestra en la ilustración.
33. INSTALAR COJINETE DEL CIGÜEÑAL
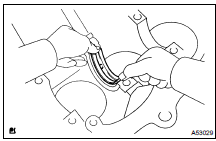
(a) Instale el cojinete superior con ranura de aceite en el bloque de cilindros.
AVISO: Limpie las superficies de contacto del cojinete y del bloque de cilindros. Las superficies deben estar libres de polvo y aceite.
34. INSTALAR COJINETE DEL CIGÜEÑAL N.º 2
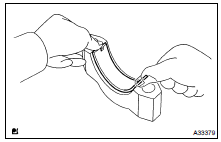
(a) Instale el cojinete inferior en la tapa de cojinete.
AVISO: Limpie las superficies de contacto del cojinete y de la tapa de cojinete. Las superficies deben estar libres de polvo y aceite.
35. INSTALAR ARANDELA DE EMPUJE SUPERIOR DEL CIGÜEÑAL

(a) Instale las 2 arandelas de empuje debajo de la posición del muñón n.º 3 del bloque de cilindros, con las ranuras de aceite orientadas hacia afuera.
36. INSTALAR CIGÜEÑAL
(a) Aplique aceite de motor en el cojinete superior e instale el cigüeñal en el bloque de cilindros. (b) Revise las marcas delanteras y los números, e instale los sombreretes de cojinete en el bloque de cilindros.(c) Aplique una capa ligera de aceite de motor en las roscas y debajo de la cabeza de los pernos de la tapa de cojinete.
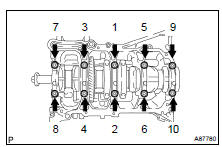
(d) Instale y apriete uniformemente los 10 pernos de la tapa de cojinete principal en varias pasadas, siguiendo la secuencia indicada.
Par de apriete: 40 N·m (408 kgf·cm, 30 lbf·pie)
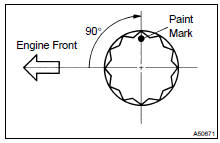
(e) Marque con pintura el lado delantero de los pernos del sombrerete de cojinete. (f) Vuelva a apretar los pernos del sombrerete de cojinete 90° en la secuencia mostrada. (g) Compruebe que la marca pintada quede ahora a 90° con respecto a la parte delantera.
(h) Compruebe que el cigüeñal gira suavemente.
37. INSTALAR COJINETE DE BIELA
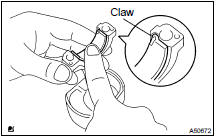
(a) Alinee la lengüeta del cojinete con la ranura de la biela o de la tapa de biela.
AVISO: Limpie la parte posterior del cojinete y la superficie de apoyo de la biela. La superficie debe estar libre de polvo y aceite.
38. INSTALAR PISTÓN
AVISO: Los pernos de la tapa de biela se aprietan en 2 pasos progresivos.
(a) Aplique aceite de motor en las paredes de los cilindros, en los pistones y en las superficies de los cojinetes de biela.(b) Compruebe la posición de los extremos de los anillos de pistón.
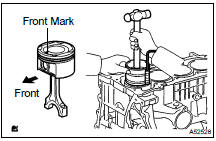
(c) Con un compresor de anillos de pistón, introduzca el conjunto de pistón y biela correctamente numerado en cada cilindro, con la marca delantera del pistón orientada hacia delante.
AVISO: Haga coincidir la tapa de biela numerada con la biela.
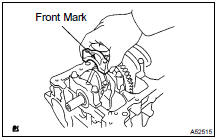
(d) Compruebe que el saliente de la tapa de biela quede orientado en la dirección correcta. (e) Aplique una capa fina de aceite de motor en las roscas y bajo las cabezas de los pernos de la tapa de biela.
(f) Con una llave de vaso de 12 mm, apriete uniformemente los 2 pernos.
Par de apriete: 25 N·m (255 kgf·cm, 18 lbf·pie) (g) Marque la parte delantera de los pernos de la tapa de biela con pintura.
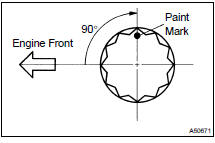
(h) Vuelva a apretar los pernos de la tapa 90° como se muestra en la ilustración.
(i) Compruebe que el cigüeñal gira con suavidad.
SST 09011-38121