Reparación general
1. RETIRE EL TAPÓN ROSCADO RECTO N.º 1 CON CABEZA (CILINDRO DERECHO)
(a) Con una llave hexagonal recta de 14, retire los 2 tapones roscados.
2. RETIRE EL TAPÓN ROSCADO RECTO N.º 2 CON CABEZA (CILINDRO IZQUIERDO)
(a) Con una llave hexagonal recta de 14, retire los 2 tapones roscados.
3. RETIRE EL EMPUJADOR DE VÁLVULA
SUGERENCIA: Guarde los empujadores en el orden correcto para que puedan regresarse a sus ubicaciones originales al armar.
4. RETIRE LA VÁLVULA DE ADMISIÓN
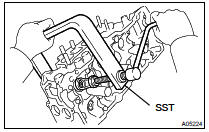
(a) Con la herramienta SST, comprima el resorte de válvula y retire las 2 chavetas del retenedor, el retenedor, el resorte, el asiento del resorte y la válvula.
SST 09202-70020 (09202-00010)
SUGERENCIA: Guarde las válvulas, los resortes de válvula, el asiento del resorte, las chavetas del retenedor y los retenedores del resorte en el orden correcto para que puedan regresarse a sus ubicaciones originales al armar.
5. RETIRE LA VÁLVULA DE ESCAPE
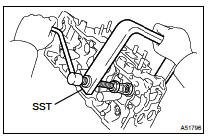
(a) Con la herramienta SST, comprima el resorte de válvula y retire las 2 chavetas del retenedor, el retenedor, el resorte, el asiento del resorte y la válvula.
SST 09202-70020 (09202-00010)
SUGERENCIA: Guarde las válvulas, los resortes de válvula, el asiento del resorte, las chavetas del retenedor y los retenedores del resorte en el orden correcto para que puedan regresarse a sus ubicaciones originales al armar.
6. RETIRE EL RETÉN O ANILLO O DE VÁSTAGO DE VÁLVULA
(a) Con unos alicates de punta fina, retire el retén de aceite.
7. RETIRE EL ASIENTO DEL RESORTE DE VÁLVULA
8. RETIRE EL TAPÓN SEMICIRCULAR
9. INSPECCIONE LA PLANITUD DE LA CULATA

(a) Con una regla de precisión y un calibrador de espesores, mida la superficie en contacto con el bloque de cilindros y los colectores para detectar alabeo.
Alabeo máximo:
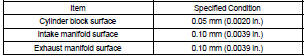
Si el alabeo es mayor que el máximo, reemplace la culata.
10. INSPECCIONE LA CULATA EN BUSCA DE GRIETAS
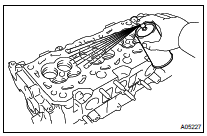
(a) Con un líquido penetrante con tinte, revise en busca de grietas la cámara de combustión, los conductos de admisión, los conductos de escape y la superficie del bloque de cilindros.
Si hay grietas, reemplace la culata.
11. INSPECCIONE LA VÁLVULA DE ADMISIÓN
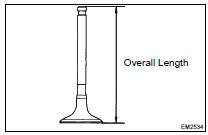
(a) Verifique la longitud total de la válvula.
Longitud total estándar: 95,45 mm (3,7579 pulg.) Longitud total mínima: 94,95 mm (3,7382 pulg.)
Si la longitud total es menor que el mínimo, reemplace la válvula.
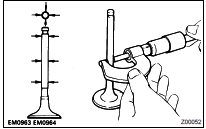
(b) Con un micrómetro, mida el diámetro del vástago de la válvula.
Diámetro del vástago de la válvula: 5,470 a 5,485 mm (0,2154 a 0,2159 in.)
Si el diámetro es menor que el mínimo, reemplace la válvula de admisión.
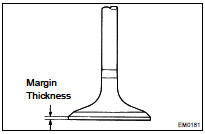
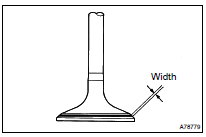
(c) Verifique el espesor del margen de la cabeza de la válvula.
Espesor de margen estándar: 1,0 mm (0,039 pulg.) Espesor de margen mínimo: 0,5 mm (0,020 pulg.)
Si el espesor de cabeza es menor que el mínimo, reemplace la válvula.
12. INSPECCIONE LA VÁLVULA DE ESCAPE
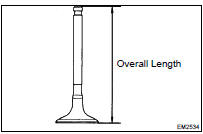
(a) Verifique la longitud total de la válvula.
Longitud total estándar: 95,40 mm (3,7559 pulg.) Longitud total mínima: 94,90 mm (3,7362 pulg.)
Si la longitud total es menor que el mínimo, reemplace la válvula.
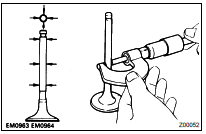
(b) Con un micrómetro, mida el diámetro del vástago de la válvula.
Diámetro del vástago de la válvula: 5,465 a 5,480 mm (0,2152 a 0,2157 in.)
Si el diámetro es menor que el mínimo, reemplace la válvula de escape.
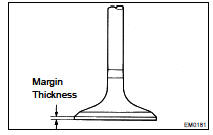
(c) Verifique el espesor del margen de la cabeza de la válvula.
Espesor de margen estándar: 1,0 mm (0,039 pulg.) Espesor de margen mínimo: 0,5 mm (0,020 pulg.)
Si el espesor de cabeza es menor que el mínimo, reemplace la válvula.
13. INSPECCIONAR EL MUELLE INTERIOR

(a) Usando un calibre de Vernier, mida la longitud libre del muelle de válvula.
Longitud libre: 45,50 mm (1,7913 pulg.)
Si la longitud libre no es la especificada, reemplace el resorte de válvula.
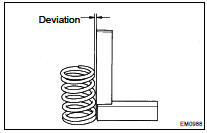
(b) Usando escuadras de acero, mida la desviación del muelle de válvula.
Desviación máxima: 2,0 mm (0,079 pulg.)
Si la desviación es mayor que el máximo, reemplace el muelle de válvula.
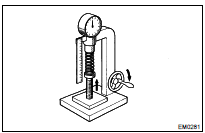
(c) Con un probador de resortes, mida la tensión del resorte de válvula a la longitud instalada especificada.
Tensión instalada: 186 a 206 N (19,0 a 21,0 kgf, 41,9 a 46,3 lbf) a 33,8 mm (1,331 pulg.)
Si la tensión instalada no es la especificada, reemplace el resorte de válvula.
14. INSPECCIONE LA HOLGURA DEL CASQUILLO DE LA GUÍA DE VÁLVULA

(a) Con un calibre de interiores, mida el diámetro interior de la guía de válvula.
Diámetro interior del casquillo: 5,510 a 5,530 mm (0,2169 a 0,2177 in.)
(b) Reste la medida del diámetro del vástago de la válvula de la medida del diámetro interior de la guía.
Holgura de aceite estándar:
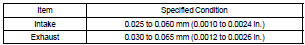
Holgura de aceite máxima:
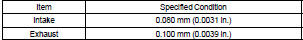
Si la holgura es mayor que el máximo, reemplace la válvula y el casquillo de la guía.
15. RETIRE EL CASQUILLO DE LA GUÍA DE VÁLVULA
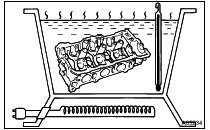
(a) Caliente la culata a aproximadamente 80 a 100 °C (176 a 212 °F).
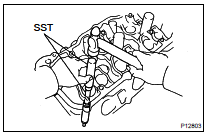
(b) Con la herramienta SST y un martillo, saque el casquillo de la guía.
SST 09201- 10000, 09201- 01055, 09950- 70010 (09951-07100)
16. INSTALE EL CASQUILLO DE LA GUÍA DE VÁLVULA
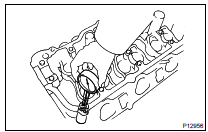
(a) Usando un calibre de interiores, mida el diámetro del alojamiento del casquillo de la culata.
Diámetro: 10,295 a 10,313 mm (0,4053 a 0,4060 pulg.)
Si el diámetro del alojamiento del casquillo en la culata es mayor que 10,313 mm (0,4060 pulg.), mecanice el alojamiento a la dimensión de 10,345 a 10,363 mm (0,4073 a 0,4080 pulg.).
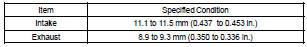
Diámetro del casquillo:
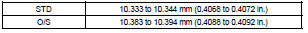
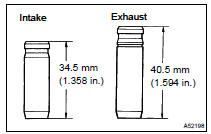
SUGERENCIA: Use casquillos diferentes para admisión y escape.
Longitud del casquillo:
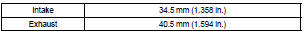
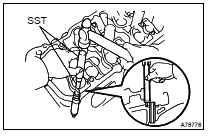
(b) Caliente la culata a aproximadamente 80 a 100 °C (176 a 212 °F)
(c) Con la herramienta SST y un martillo, introduzca un casquillo nuevo hasta la altura de saliente especificada.
SST 09201- 10000, 09201- 01055, 09950- 70010 (09951-07100)
Altura de saliente:
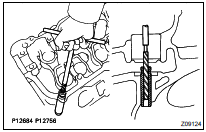
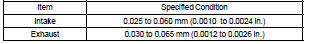
(d) Con un escariador afilado de 5,5 mm, escarie el casquillo para obtener la holgura estándar especificada entre el casquillo y el vástago de la válvula.
Holgura de aceite estándar:
17. INSPECCIONE LOS ASIENTOS DE VÁLVULA
(a) Aplique una capa fina de azul de Prusia (o minio blanco) en la cara de la válvula.(b) Presione ligeramente la válvula contra el asiento.
AVISO: No gire la válvula.
(c) Revise la cara de la válvula y el asiento de la válvula según el siguiente procedimiento.
- Si aparece azul a 360° alrededor de la cara de la válvula, la cara de la válvula es concéntrica. Si no, reemplace la válvula.
- Si aparece azul a 360° alrededor del asiento de la válvula, la guía y la cara de la válvula son concéntricas. Si no, rectifique el asiento de la válvula.
- Compruebe que el contacto del asiento de la válvula esté en el centro de la cara de la válvula, con un ancho entre 1,0 y 1,4 mm (0,039 y 0,055 in.).
18. REPARE LOS ASIENTOS DE VÁLVULA

AVISO: Aliviar la presión de la fresa de asientos gradualmente ayuda a obtener superficies de asiento de válvula más lisas.
(a) Si el asentamiento está demasiado alto en la cara de la válvula, use cortadores de 30° y 45° para corregir el asiento.
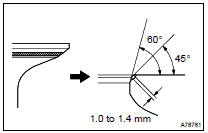
(b) Si el asiento está demasiado bajo en la cara de la válvula, use fresas de 60 y 45 para corregir el asiento. (c) Pula a mano la válvula y el asiento de válvula con un compuesto abrasivo.
(d) Vuelva a comprobar la posición de asentamiento de la válvula.
19. INSPECCIONAR EL ELEVADOR DE VÁLVULA
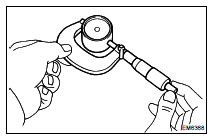
(a) Usando un micrómetro, mida el diámetro del taqué.
Diámetro del taqué: 30,966 a 30,976 mm (1,2191 a 1,2195 in.)
20. INSPECCIONAR LA HOLGURA DE ACEITE DEL ELEVADOR DE VÁLVULA
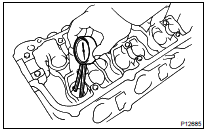
(a) Usando un calibrador de interiores, mida el diámetro del alojamiento del elevador de la culata.
Diámetro del alojamiento del taqué: 31,009 a 31,025 mm (1,2208 a 1,2215 in.)
(b) Reste la medida del diámetro del elevador de la medida del diámetro del alojamiento del elevador.
Holgura de aceite estándar: 0,033 a 0,059 mm (0,0013 a 0,0023 in.) Holgura de aceite máxima: 0,070 mm (0,0028 in.)
Si la holgura de aceite es mayor que el máximo, reemplace el taqué.
Si es necesario, reemplace la culata.
21. INSPECCIONAR LA HOLGURA ENTRE ENGRANAJES DEL ÁRBOL DE LEVAS
(a) Instale el conjunto del engranaje de distribución del árbol de levas.(b) Instale los árboles de levas en la culata.
AVISO:
- Instale sin válvulas ni engranaje auxiliar.
- Instale con su marca de distribución alineada.

(c) Coloque el indicador de carátula en los dientes del árbol de levas de admisión en ángulo recto (90°).
(d) Mida la holgura del engranaje de distribución del árbol de levas en al menos 4 posiciones.
Holgura estándar: 0,020 a 0,200 mm (0,0008 a 0,0079 in.) Holgura máxima: 0,300 mm (0,0118 in.)
Si la holgura es mayor que el máximo, reemplace los árboles de levas.
22. INSPECCIONAR LA HOLGURA DE EMPUJE DEL ÁRBOL DE LEVAS

(a) Instale los árboles de levas.
(b) Con un comparador, mida la holgura axial mientras mueve el árbol de levas hacia adelante y hacia atrás.
Holgura de empuje estándar: 0,040 a 0,090 mm (0,0016 a 0,035 in.) Holgura de empuje máxima: 0,120 mm (0,0047 in.)
Si la holgura de empuje es mayor que el máximo, reemplace el árbol de levas. Si es necesario, reemplace las tapas de cojinete y la culata juntas.
23. INSPECCIONAR LA HOLGURA DE ACEITE DEL ÁRBOL DE LEVAS
(a) Limpie las tapas de los cojinetes y los muñones del árbol de levas.(b) Coloque los árboles de levas sobre la culata.

(c) Coloque una tira de Plastigage sobre cada muñón del árbol de levas.
(d) Instale los sombreretes de los cojinetes.
Par de apriete: 16 N·m (163 kgf·cm, 12 ft·lbf)
AVISO: No gire el árbol de levas.
(e) Retire las tapas de cojinete.
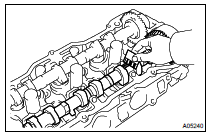
(f) Mida el Plastigage en su punto más ancho.
Holgura de aceite estándar: Muñones #4 y #5 de admisión 0,025 a 0,057 mm (0,0010 a 0,0022 in.) Otros muñones 0,025 a 0,062 mm (0,0010 a 0,0024 in.) Holgura de aceite máxima: 0,100 mm (0,0039 in.)
Si la holgura de aceite es mayor que el máximo, reemplace el árbol de levas. Si es necesario, reemplace las tapas de cojinete y la culata juntas.
AVISO: Retire por completo el Plastigage.
24. INSTALAR ANILLO CON PASADOR DE CULATA (CILINDRO DERECHO)
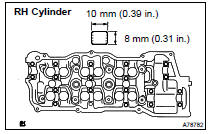
(a) Usando un martillo con cara de plástico, golpee un pasador de anillo nuevo hasta la altura de saliente especificada.
Altura de saliente: 3 mm (0,12 in.)
25. INSTALAR PASADOR DE ANILLO (CILINDRO IZQUIERDO)
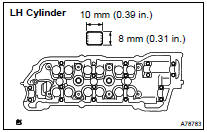
(a) Usando un martillo con cara de plástico, golpee un pasador de anillo nuevo hasta la altura de saliente especificada.
Altura de saliente: 3 mm (0,12 in.)
26. INSTALAR TUBO DE BUJÍA
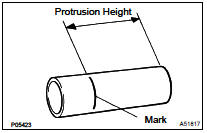
(a) Con pintura, marque la posición estándar desde el borde.
Altura de saliente estándar: 42,4 a 43,4 mm (1,669 a 1,709 in.)
SUGERENCIA: Use cualquiera de los extremos del tubo de bujía.
(b) Aplique adhesivo en el tubo de bujía donde se presionará en la culata.
Adhesivo: N.º de pieza 08833-00070 THREE BOND 1324 o equivalente
AVISO:
- Instale el tubo de bujía dentro de los 3 minutos posteriores a aplicar el adhesivo.
- No deforme el tubo de bujía.
- No exponga el sello al refrigerante durante al menos 1 hora después de la instalación.
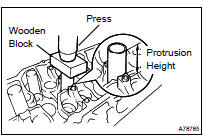
(c) Usando una prensa y un bloque de madera, instale el tubo de bujía hasta la altura de saliente requerida.
AVISO: Tenga cuidado de no gotear el adhesivo.
27. INSTALAR TUBO PCV (CILINDRO DERECHO)
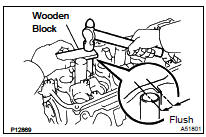
(a) Usando un bloque de madera y un martillo, introduzca 2 tubos PCV nuevos hasta que su borde superior quede al ras con el borde de la culata.
AVISO: Tenga cuidado de no dañar el borde de la culata.
28. INSTALAR PERNO TIPO ESPÁRRAGO
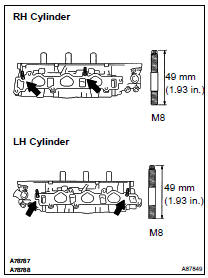
(a) Instale los pernos tipo espárrago en el lado de admisión.
Par de apriete: 8.0 N·m (82 kgf·cm, 71 in·lbf)
29. INSTALE EL PERNO PRISIONERO
(a) Instale los pernos tipo espárrago en el lado de escape.
Par de apriete: 20 N·m (204 kgf·cm, 15 ft·lbf)
30. INSTALAR SELLO O ANILLO TÓRICO DEL VÁSTAGO DE VÁLVULA
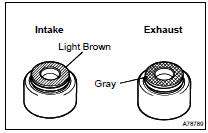
(a) Aplique una capa ligera de aceite de motor en el vástago de la válvula.
AVISO: Preste mucha atención al instalar los sellos de aceite de admisión y escape. Por ejemplo, instalar el sello de aceite de admisión en el de escape, o el de escape en el de admisión, puede causar problemas de instalación más adelante.
SUGERENCIA: El sello de aceite de la válvula de admisión es de color marrón claro y el de la válvula de escape es gris.

(b) Usando SST, introduzca un sello de aceite nuevo.
SST 09201-41020
AVISO: No usar SST hará que el sello se dañe o quede mal asentado.
31. INSTALAR VÁLVULA DE ADMISIÓN

(a) Instale la válvula, el asiento del resorte, el resorte de válvula y el retenedor del resorte.
AVISO: Instale la misma pieza en la misma combinación en sus ubicaciones originales. (b) Usando SST, comprima el resorte de válvula y coloque las 2 chavetas alrededor del vástago de la válvula.
SST 09202-70020 (09202-00010)
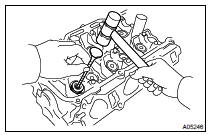
(c) Usando un martillo con cara de plástico y una válvula desechada con la punta envuelta en cinta, golpee ligeramente la válvula instalada para asegurar que quede bien asentada.
AVISO: Tenga cuidado de no dañar la punta del vástago de la válvula instalado.
32. INSTALAR VÁLVULA DE ESCAPE
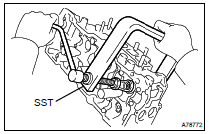
(a) Instale la válvula, el asiento del resorte, el resorte de válvula y el retenedor del resorte.
AVISO: Instale las mismas piezas en la misma combinación en sus ubicaciones originales.
(b) Usando SST, comprima el resorte de válvula y coloque las 2 chavetas alrededor del vástago de la válvula.
SST 09202-70020 (09202-00010)
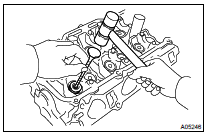
(c) Usando un martillo con cara de plástico y una válvula desechada con la punta envuelta en cinta, golpee ligeramente la válvula instalada para asegurar que quede bien asentada.
AVISO: Tenga cuidado de no dañar la punta del vástago de la válvula instalado.
33. INSTALAR ELEVADOR DE VÁLVULA
(a) Aplique una capa ligera de aceite de motor al elevador de válvula.
AVISO: Instale la misma pieza en la misma combinación en sus ubicaciones originales.
(b) Instale el empujador de válvula.(c) Compruebe a mano que el elevador de válvula gira suavemente.
34. INSTALAR TAPÓN SEMICIRCULAR
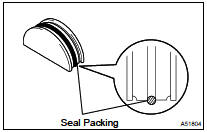
(a) Retire el material de sellado antiguo (FIPG).
(b) Aplique sellador en las ranuras de los tapones semicirculares.
Sellador: n.º de pieza 08826-00080 o equivalente
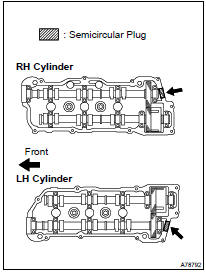
(c) Instale los 2 tapones semicirculares en las culatas.
AVISO:
- Instale los tapones de modo que queden al ras con la parte superior de la culata.
- Instale los tapones semicirculares dentro de los 3 minutos posteriores a aplicar el sellador.
- No exponga el sellador al aceite del motor durante al menos 2 horas después de la instalación.
35. INSTALAR TAPÓN ROSCADO RECTO N.º 1 DE LA CULATA (CILINDRO DERECHO)
(a) Usando una llave hexagonal recta de 14, instale 2 juntas nuevas y los 2 tapones roscados.
Par de apriete: 44 N·m (449 kgf·cm, 32 ft·lbf)
36. INSTALAR TAPÓN ROSCADO RECTO N.º 2 DE LA CULATA (CILINDRO IZQUIERDO)
(a) Usando una llave hexagonal recta de 14, instale 2 juntas nuevas y los 2 tapones roscados.
Par de apriete: 44 N·m (449 kgf·cm, 32 ft·lbf)