Überholung
1. GERADE VERSCHLUSSSCHRAUBE NR. 1 (ZYLINDER RECHTS) VOM ZYLINDERKOPF ENTFERNEN
(a) Die 2 Verschlussschrauben mit einem Innensechskantschlüssel 14 herausdrehen.
2. GERADE VERSCHLUSSSCHRAUBE NR. 2 (ZYLINDER LINKS) VOM ZYLINDERKOPF ENTFERNEN
(a) Die 2 Verschlussschrauben mit einem Innensechskantschlüssel 14 herausdrehen.
3. VENTILSTÖSSEL AUSBAUEN
TIPP: Die Ventilstößel in der richtigen Reihenfolge ablegen, damit sie beim Zusammenbau an ihre ursprünglichen Positionen zurückgesetzt werden können.
4. EINLASSVENTIL AUSBAUEN
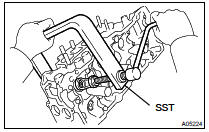
(a) Mit dem SST die Ventilfeder zusammendrücken und die 2 Ventilkeile, den Federteller, die Feder, den Federsitz und das Ventil ausbauen.
SST 09202-70020 (09202-00010)
TIPP: Ventile, Ventilfedern, Federsitz, Ventilkeile und Federteller in der richtigen Reihenfolge ablegen, damit sie beim Zusammenbau an ihre ursprünglichen Positionen zurückgesetzt werden können.
5. AUSLASSVENTIL AUSBAUEN
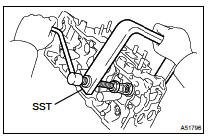
(a) Mit dem SST die Ventilfeder zusammendrücken und die 2 Ventilkeile, den Federteller, die Feder, den Federsitz und das Ventil ausbauen.
SST 09202-70020 (09202-00010)
TIPP: Ventile, Ventilfedern, Federsitz, Ventilkeile und Federteller in der richtigen Reihenfolge ablegen, damit sie beim Zusammenbau an ihre ursprünglichen Positionen zurückgesetzt werden können.
6. VENTILSCHAFTDICHTUNG ODER -RING ENTFERNEN
(a) Die Dichtung mit einer Spitzzange herausziehen.
7. VENTILFEDERSITZ AUSBAUEN
8. HALBRUNDSTOPFEN AUSBAUEN
9. ZYLINDERKOPF AUF EBENHEIT PRÜFEN

(a) Mit einem Präzisionslineal und einer Fühlerlehre die Dichtfläche zum Zylinderblock und zu den Krümmern auf Verzug messen.
Maximale Verwerfung:
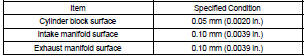
Ist der Verzug größer als der Maximalwert, Zylinderkopf ersetzen.
10. ZYLINDERKOPF AUF RISSE PRÜFEN
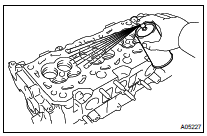
(a) Mit einem Farbeindringmittel Brennraum, Einlasskanäle, Auslasskanäle und Zylinderkopf-Dichtfläche auf Risse prüfen.
Bei Rissen den Zylinderkopf ersetzen.
11. EINLASSVENTIL PRÜFEN
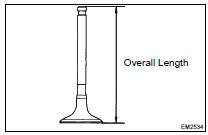
(a) Die Gesamtlänge des Ventils prüfen.
Standard-Gesamtlänge: 95,45 mm (3,7579 in.) Mindest-Gesamtlänge: 94,95 mm (3,7382 in.)
Ist die Gesamtlänge kleiner als der Mindestwert, das Ventil ersetzen.
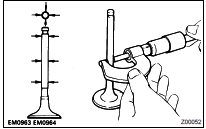
(b) Mit einem Mikrometer den Durchmesser des Ventilschafts messen.
Ventilschaftdurchmesser: 5.470 bis 5.485 mm (0.2154 bis 0.2159 in.)
Liegt die Länge unter dem Mindestwert, das Einlassventil ersetzen.
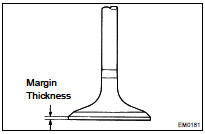
(c) Die Stärke des Ventiltellerrandes (Margin) prüfen.
Standard-Stärke des Ventiltellerrandes: 1,0 mm (0,039 in.) Mindeststärke des Ventiltellerrandes: 0,5 mm (0,020 in.)
Ist die Randstärke des Ventiltellers kleiner als der Mindestwert, das Ventil ersetzen.
12. AUSLASSVENTIL PRÜFEN
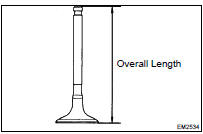
(a) Die Gesamtlänge des Ventils prüfen.
Standard-Gesamtlänge: 95,40 mm (3,7559 in.) Mindest-Gesamtlänge: 94,90 mm (3,7362 in.)
Ist die Gesamtlänge kleiner als der Mindestwert, das Ventil ersetzen.
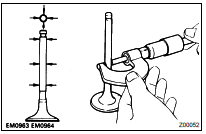
(b) Mit einem Mikrometer den Durchmesser des Ventilschafts messen.
Ventilschaftdurchmesser: 5.465 bis 5.480 mm (0.2152 bis 0.2157 in.)
Liegt die Länge unter dem Mindestwert, das Auslassventil ersetzen.
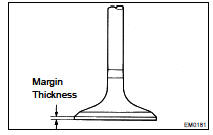
(c) Die Stärke des Ventiltellerrandes (Margin) prüfen.
Standard-Stärke des Ventiltellerrandes: 1,0 mm (0,039 in.) Mindeststärke des Ventiltellerrandes: 0,5 mm (0,020 in.)
Ist die Randstärke des Ventiltellers kleiner als der Mindestwert, das Ventil ersetzen.
13. INNERE DRUCKFEDER PRÜFEN

(a) Die freie Länge der Ventilfeder mit einer Schieblehre messen.
Freie Länge: 45,50 mm (1,7913 in.)
Wenn die freie Länge nicht den Vorgaben entspricht, die Ventilfeder ersetzen.
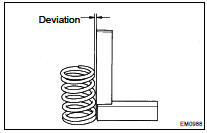
(b) Die Abweichung der Ventilfeder mit einem Stahlwinkel messen.
Maximale Abweichung: 2,0 mm (0,079 in.)
Ist die Abweichung größer als der Maximalwert, die Ventilfeder ersetzen.
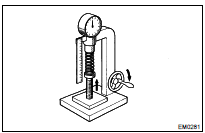
(c) Mit einem Federprüfgerät die Spannung der Ventilfeder bei der vorgegebenen Montagelänge messen.
Montagespannung: 186 bis 206 N (19,0 bis 21,0 kgf, 41,9 bis 46,3 lbf) bei 33,8 mm (1,331 in.)
Liegt die Montagespannung nicht im Sollbereich, die Ventilfeder ersetzen.
14. ÖLSPIEL DER VENTILFÜHRUNGSBUCHSE PRÜFEN

(a) Mit einer Innenmesschrabe den Innendurchmesser der Ventilführung messen.
Innendurchmesser der Führungsbuchse: 5.510 bis 5.530 mm (0.2169 bis 0.2177 in.)
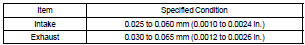
(b) Den Ventilschaftdurchmesser vom gemessenen Innendurchmesser der Ventilführung subtrahieren.
Standard-Lagerspiel:
Maximales Lagerspiel:
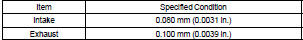
Liegt das Spiel über dem Maximalwert, das Ventil und die Führungsbuchse ersetzen.
15. VENTILFÜHRUNGSBUCHSE AUSBAUEN
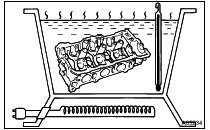
(a) Den Zylinderkopf auf ca. 80 bis 100 °C (176 bis 212 °F) erwärmen.
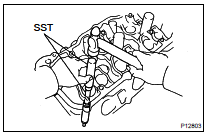
(b) Mit dem SST und einem Hammer die Führungsbuchse herausschlagen.
SST 09201-10000, 09201-01055, 09950-70010 (09951-07100)
16. VENTILFÜHRUNGSBUCHSE EINBAUEN
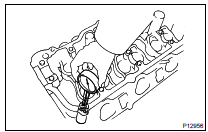
(a) Den Buchsenbohrungsdurchmesser des Zylinderkopfes mit einem Innenmessgerät messen.
Durchmesser: 10,295 bis 10,313 mm (0,4053 bis 0,4060 in.)
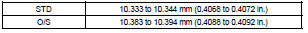
Ist der Bohrungsdurchmesser im Zylinderkopf größer als 10,313 mm (0,4060 in.), die Bohrung auf das Maß 10,345 bis 10,363 mm (0,4073 bis 0,4080 in.) nacharbeiten.
Buchsendurchmesser:
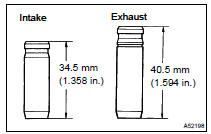
TIPP: Für Einlass und Auslass unterschiedliche Führungsbuchsen verwenden.
Buchsenlänge:
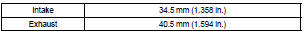
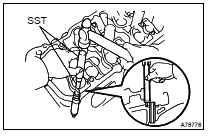
(b) Den Zylinderkopf auf ca. 80 bis 100 °C (176 bis 212 °F) erwärmen.
(c) Mit dem SST und einem Hammer eine neue Führungsbuchse auf die vorgegebene Überstandshöhe einschlagen.
SST 09201-10000, 09201-01055, 09950-70010 (09951-07100)
Überstandshöhe:
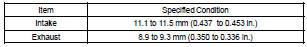
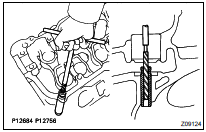
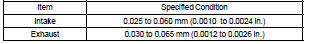
(d) Die Führungsbuchse mit einer scharfen 5,5-mm-Reibahle aufreiben, um das vorgegebene Spiel zwischen Führungsbuchse und Ventilschaft zu erreichen.
Standard-Lagerspiel:
17. VENTILSITZE PRÜFEN
(a) Eine dünne Schicht Preußischblau (oder Bleiweiß) auf die Ventilfläche auftragen.(b) Das Ventil leicht gegen den Sitz drücken.
HINWEIS: Das Ventil nicht drehen.
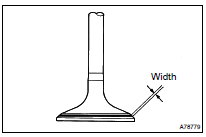
(c) Ventilfläche und Ventilsitz nach folgendem Verfahren prüfen.
- Erscheint Blau über 360° um die Ventilfläche, ist die Ventilfläche konzentrisch. Andernfalls Ventil ersetzen.
- Erscheint Blau über 360° um den Ventilsitz, sind Führung und Ventilfläche konzentrisch. Andernfalls Ventilsitz nacharbeiten.
- Prüfen, ob der Ventilsitzkontakt in der Mitte der Ventilfläche liegt, mit einer Breite von 1.0 bis 1.4 mm (0.039 bis 0.055 in.).
18. VENTILSITZE INSTANDSETZEN

ACHTUNG: Den Druck des Sitzfräsers schrittweise verringern, damit die Ventilsitzflächen glatter werden.
(a) Liegt der Sitz zu hoch auf der Ventilfläche, Sitz mit 30°- und 45°-Fräsern nacharbeiten.
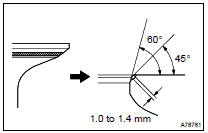
(b) Liegt der Sitz zu tief auf der Ventilfläche, den Ventilsitz mit 60°- und 45°-Fräsern nacharbeiten. (c) Ventil und Ventilsitz mit Schleifpaste von Hand einschleifen.
(d) Ventilsitzposition erneut prüfen.
19. VENTILSTÖSSEL PRÜFEN
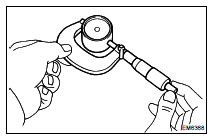
(a) Den Stößeldurchmesser mit einer Messschraube messen.
Stößeldurchmesser: 30.966 bis 30.976 mm (1.2191 bis 1.2195 in.)
20. ÖLSPIEL DES VENTILSTÖSSELS PRÜFEN
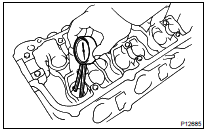
(a) Den Stößelbohrungsdurchmesser des Zylinderkopfs mit einer Innenmessschraube messen.
Stößelbohrungsdurchmesser: 31.009 bis 31.025 mm (1.2208 bis 1.2215 in.)
(b) Vom Stößelbohrungsdurchmesser den Stößeldurchmesser subtrahieren.
Standard-Ölspiel: 0,033 bis 0,059 mm (0,0013 bis 0,0023 in.) Maximales Ölspiel: 0,070 mm (0,0028 in.)
Ist das Ölspiel größer als der Maximalwert, den Stößel ersetzen.
Falls erforderlich, den Zylinderkopf ersetzen.
21. NOCKENWELLENRAD-FLANKENSPIEL PRÜFEN
(a) Die Nockenwellen-Steuerradbaugruppe einbauen.(b) Die Nockenwellen am Zylinderkopf einbauen.
HINWEIS:
- Ohne Ventile und Zwischenrad einbauen.
- Mit ausgerichteter Steuermarkierung einbauen.

(c) Die Messuhr rechtwinklig (90°) an die Zähne der Einlassnockenwelle ansetzen.
(d) Das Flankenspiel des Nockenwellensteuerrads an mindestens 4 Positionen messen.
Standard-Flankenspiel: 0,020 bis 0,200 mm (0,0008 bis 0,0079 in.) Maximales Flankenspiel: 0,300 mm (0,0118 in.)
Wenn das Flankenspiel größer als der Maximalwert ist, die Nockenwellen ersetzen.
22. NOCKENWELLEN-AXIALSPIEL PRÜFEN

(a) Nockenwellen einbauen.
(b) Mit einer Messuhr das Axialspiel messen, während die Nockenwelle vor und zurück bewegt wird.
Standard-Axialspiel: 0,040 bis 0,090 mm (0,0016 bis 0,035 in.) Maximales Axialspiel: 0,120 mm (0,0047 in.)
Wenn das Axialspiel größer als der Maximalwert ist, die Nockenwelle ersetzen. Falls erforderlich, Lagerdeckel und Zylinderkopf gemeinsam ersetzen.
23. NOCKENWELLEN-ÖLSPIEL PRÜFEN
(a) Lagerdeckel und Nockenwellenlagerzapfen reinigen.(b) Die Nockenwellen auf den Zylinderkopf legen.

(c) Je einen Streifen Plastigage quer über jeden Nockenwellenlagerzapfen legen.
(d) Lagerdeckel einbauen.
Anziehdrehmoment: 16 N·m (163 kgf·cm, 12 ft·lbf)
HINWEIS: Nockenwelle nicht drehen.
(e) Die Lagerdeckel abnehmen.
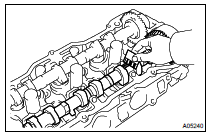
(f) Das Plastigage an der breitesten Stelle messen.
Standard-Ölspiel: Einlass, Lagerzapfen Nr. 4 und 5 0,025 bis 0,057 mm (0,0010 bis 0,0022 in.) Andere Lagerzapfen 0,025 bis 0,062 mm (0,0010 bis 0,0024 in.) Maximales Ölspiel: 0,100 mm (0,0039 in.)
Wenn das Ölspiel größer als der Maximalwert ist, die Nockenwelle ersetzen. Falls erforderlich, Lagerdeckel und Zylinderkopf gemeinsam ersetzen.
ACHTUNG: Das Plastigage vollständig entfernen.
24. RING MIT KOPFSTIFT EINBAUEN (ZYLINDER RECHTS)
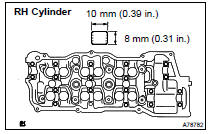
(a) Einen neuen Ringstift mit einem Kunststoffhammer auf die vorgegebene Überstandshöhe einschlagen.
Überstandshöhe: 3 mm (0,12 in.)
25. RINGSTIFT EINBAUEN (ZYLINDER LINKS)
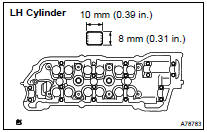
(a) Einen neuen Ringstift mit einem Kunststoffhammer auf die vorgegebene Überstandshöhe einschlagen.
Überstandshöhe: 3 mm (0,12 in.)
26. ZÜNDKERZENROHR EINBAUEN
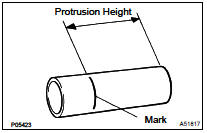
(a) Die Standardposition vom Rand aus mit Farbe markieren.
Standard-Überstandshöhe: 42,4 bis 43,4 mm (1,669 bis 1,709 in.)
HINWEIS: Ein beliebiges Ende des Zündkerzenrohrs verwenden.
(b) Klebstoff an der Stelle des Zündkerzenrohrs auftragen, an der es in den Zylinderkopf eingepresst wird.
Klebstoff: Teile-Nr. 08833-00070 THREE BOND 1324 oder gleichwertig
HINWEIS:
- Das Zündkerzenrohr innerhalb von 3 Minuten nach dem Auftragen des Klebstoffs einbauen.
- Das Zündkerzenrohr nicht verformen.
- Die Dichtung nach dem Einbau mindestens 1 Stunde lang nicht mit Kühlmittel in Berührung bringen.
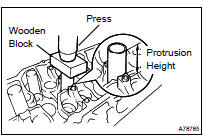
(c) Mit einer Presse und einem Holzklotz das Zündkerzenrohr auf die vorgeschriebene Überstandshöhe einpressen.
ACHTUNG: Darauf achten, dass kein Klebstoff tropft.
27. KURBELGEHÄUSEENTLÜFTUNGSROHR EINBAUEN (ZYLINDER RECHTS)
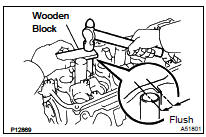
(a) Mit einem Holzklotz und Hammer 2 neue Entlüftungsrohre so weit einschlagen, bis ihre Oberkante bündig mit der Zylinderkopfkante ist.
ACHTUNG: Darauf achten, die Zylinderkopfkante nicht zu beschädigen.
28. STEHBOLZEN EINBAUEN
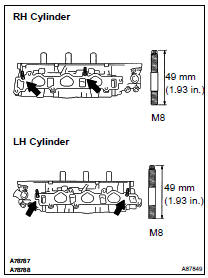
(a) Die Stehbolzen auf der Einlassseite einbauen.
Anzugsmoment: 8,0 N·m (82 kgf·cm, 71 in.·lbf)
29. STIFTSCHRAUBE EINSETZEN
(a) Die Stehbolzen auf der Auslassseite einbauen.
Anzugsmoment: 20 N·m (204 kgf·cm, 15 ft·lbf)
30. VENTILSCHAFTDICHTUNG ODER -RING EINBAUEN
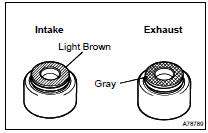
(a) Den Ventilschaft leicht mit Motoröl benetzen.
HINWEIS: Beim Einbau der Einlass- und Auslass-Öldichtungen besonders sorgfältig vorgehen. Beispielsweise kann der Einbau der Einlass-Öldichtung in den Auslass oder der Auslass-Öldichtung in den Einlass später zu Montageproblemen führen.
HINWEIS: Die Einlassventil-Dichtung ist hellbraun, die Auslassventil-Dichtung ist grau.

(b) Mit SST eine neue Dichtung einpressen.
SST 09201-41020
ACHTUNG: Ohne SST wird die Dichtung beschädigt oder nicht korrekt sitzen.
31. EINLASSVENTIL EINBAUEN

(a) Das Ventil, den Federsitz, die Ventilfeder und den Federteller einbauen.
ACHTUNG: Dieselben Teile in derselben Kombination an den ursprünglichen Positionen einbauen. (b) Mit SST die Ventilfeder zusammendrücken und die 2 Keile um den Ventilschaft legen.
SST 09202-70020 (09202-00010)
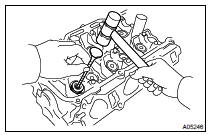
(c) Mit einem Kunststoffhammer und einem alten Ventil, dessen Spitze mit Klebeband umwickelt ist, das eingebaute Ventil leicht abklopfen, um den festen Sitz sicherzustellen.
ACHTUNG: Darauf achten, das eingebaute Ventilschaftende nicht zu beschädigen.
32. AUSLASSVENTIL EINBAUEN
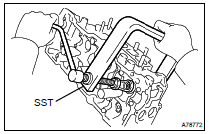
(a) Das Ventil, den Federsitz, die Ventilfeder und den Federteller einbauen.
ACHTUNG: Dieselben Teile in derselben Kombination an den ursprünglichen Positionen einbauen.
(b) Mit SST die Ventilfeder zusammendrücken und die 2 Keile um den Ventilschaft legen.
SST 09202-70020 (09202-00010)
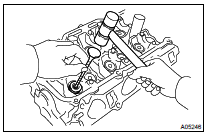
(c) Mit einem Kunststoffhammer und einem alten Ventil, dessen Spitze mit Klebeband umwickelt ist, das eingebaute Ventil leicht abklopfen, um den festen Sitz sicherzustellen.
ACHTUNG: Darauf achten, das eingebaute Ventilschaftende nicht zu beschädigen.
33. VENTILSTÖSSEL EINBAUEN
(a) Den Ventilstößel leicht mit Motoröl benetzen.
ACHTUNG: Dasselbe Teil in derselben Kombination an der ursprünglichen Position einbauen.
(b) Den Ventilstößel einbauen.(c) Prüfen, ob sich der Ventilstößel von Hand leicht dreht.
34. HALBRUNDSTOPFEN EINBAUEN
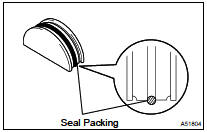
(a) Alte Dichtmasse (FIPG) entfernen.
(b) Dichtmasse in die Nuten der Halbrundstopfen auftragen.
Dichtmasse: Teile-Nr. 08826-00080 oder gleichwertig
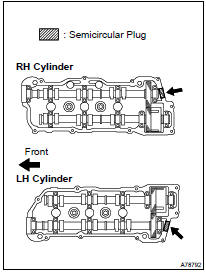
(c) Die 2 Halbrundstopfen in die Zylinderköpfe einbauen.
HINWEIS:
- Die Stopfen so einbauen, dass sie bündig mit der Oberseite des Zylinderkopfs abschließen.
- Die Halbrundstopfen innerhalb von 3 Minuten nach dem Auftragen der Dichtmasse einbauen.
- Die Dichtung nach dem Einbau mindestens 2 Stunden lang nicht mit Motoröl in Berührung bringen.
35. VERSCHLUSSSCHRAUBE NR. 1 GERADE (ZYLINDERKOPF, ZYLINDER RECHTS) EINBAUEN
(a) Mit einem geraden Innensechskantschlüssel 14 2 neue Dichtungen und die 2 Verschlussschrauben einbauen.
Anzugsmoment: 44 N·m (449 kgf·cm, 32 ft·lbf)
36. VERSCHLUSSSCHRAUBE NR. 2 GERADE (ZYLINDERKOPF, ZYLINDER LINKS) EINBAUEN
(a) Mit einem geraden Innensechskantschlüssel 14 2 neue Dichtungen und die 2 Verschlussschrauben einbauen.
Anzugsmoment: 44 N·m (449 kgf·cm, 32 ft·lbf)