Consignes de sécurité, informations générales
Précautions de sécurité
Consignes de sécurité lors de la peinture de véhicules à entraînement électrique
Attention
Risque d'endommagement des cellules de la batterie si les températures de séchage sont trop élevées !
- Respecter la durée de séchage maximale de 30 minutes à une température de séchage de +80 ºC (176 ºF).
- Respecter la durée de séchage maximale de 45 minutes à une température de séchage de +60 ºC (140 ºF).
- Protéger tous les composants haute tension du rayonnement infrarouge direct lors du séchage par infrarouge.
Golf 2009 Blue-e-motion
Les informations de séchage ci-dessus ne s'appliquent qu'à la Golf MY 2009 blue-e-motion. Pour ce véhicule, la batterie haute tension doit être déposée avant le séchage par chauffage.
Informations générales
Structure de peinture d'origine
Structure d'un système de peinture unie, conventionnel
Environ 80-120 µm d'épaisseur
- Tôle d'acier
- Couche de phosphatation au zinc
- Apprêt par électrophorèse par immersion
- Apprêt intermédiaire
- Vernis de finition bicomposant teinte unie

Structure d'un système de peinture unie, peinture à base d'eau
Environ 80-130 µm d'épaisseur
- Tôle d'acier
- Couche de phosphatation au zinc
- Peinture cathodique par électrophorèse
- Apprêt à base d'eau
- Peinture à base d'eau
- Vernis transparent bicomposant

Structure d'un système de peinture métallisée et nacrée, peinture à base d'eau
Environ 80-130 µm d'épaisseur
- Tôle d'acier
- Couche de phosphatation au zinc
- Peinture cathodique par électrophorèse
- Apprêt à base d'eau
- Couche de base métallisée/nacrée à base d'eau
- Vernis transparent bicomposant

Structure d'un système de peinture bicouche, conventionnel
Environ 100 µm d'épaisseur
- Tôle d'acier
- Couche de phosphatation au zinc
- Peinture cathodique par électrophorèse
- Apprêt intermédiaire
- Couche de finition unie
- Vernis transparent bicomposant

Structure d'un système de peinture selon le procédé 2010, peinture à base d'eau
Environ 80-120 µm d'épaisseur
- Tôle d'acier
- Couche de phosphatation au zinc
- Peinture cathodique par électrophorèse
- Peinture à base d'eau (couche fonctionnelle)
- Vernis transparent bicomposant
Structure d'un système de peinture tricouche, peinture à base d'eau
Environ 80-140 µm d'épaisseur
- Tôle d'acier
- Couche de phosphatation au zinc
- Peinture cathodique par électrophorèse
- Apprêt à base d'eau
- Peinture à base d'eau (couche de base pigmentée)
- Peinture à base d'eau (couche à effet)
- Vernis transparent bicomposant

Remarque
- La valeur approximative de l'épaisseur de couche peut varier selon la couleur et met en évidence les différences entre les surfaces verticales et horizontales.
- Les valeurs peuvent être dépassées sur certains véhicules lors d'une seconde application ou d'applications multiples. Cela n'a toutefois pas besoin d'être mentionné.
Structure de peinture du service après-vente
Tôle galvanisée des deux côtés
Les tentatives antérieures d'adaptation des brides ont conduit à n'utiliser que de la tôle galvanisée des deux côtés. C'est uniquement dans ce cas que la protection cathodique et l'effet barrière du revêtement de zinc agissent de façon optimale. Les bords de coupe mal protégés par la peinture (bords amincis) sont en outre protégés.
Remarque
- S'assurer que
- tous les bords métalliques sont correctement ébavurés lors d'une réparation de carrosserie après collision
- la couche de zinc et la couche cataphorétique sont entièrement présentes sur les surfaces intérieures non peintes.
- la bride de soudure intérieure et les zones poncées à travers sont retravaillées avec Inox Spray -D 007 600 A1-.
Travaux de ponçage et de lissage
Pour rétablir le profil des surfaces de carrosserie, les matériaux de lissage utilisés aujourd'hui en construction de carrosserie et dans le système de finition de peinture sont jugés indispensables. Respectez les différents traitements préparatoires de la surface de base.
Informations produit :
- Voir → Chapitre « Mastic de remplissage ».
Apprêt
L'apprêt est le composant le plus important du système de protection anticorrosion, car il empêche l'eau et l'oxygène d'atteindre la surface métallique. Les pièces de rechange d'origine sont généralement revêtues d'un apprêt cataphorétique noir. Le type d'apprêt dépend de la zone d'application.
Remarque
- Les zones poncées à travers et les cordons de soudure doivent être recouverts le plus rapidement possible d'un primaire anticorrosion.
- Le primaire cataphorétique n'est pas résistant aux UV ni aux acides. Les pièces de rechange doivent donc également être peintes à l'intérieur.
- Après une réparation de corrosion, isoler la surface métallique nue avec le primaire wash bi-composant -LHV 043 000 A2-, puis appliquer l'apprêt HS Performance bi-composant.
Informations produit :
- Voir → Chapitre « Primaire métal ».
- Voir → Chapitre « Primaire plastique ».
Mastic
Le mastic contribue dans une moindre mesure à la protection anticorrosion. Un mastic approprié est toutefois indispensable en utilisation.
Opérations :
- Le mastic protège la caisse contre les impacts de gravillons. Veiller donc à respecter l'épaisseur de couche appropriée dans la zone de protection anti-gravillonnage.
- Le mastic sert de préparation de surface. Les traces de ponçage peuvent être lissées.
- Le mastic coloré améliore le pouvoir couvrant des couleurs à faible opacité.
Informations produit :
- Voir → Chapitre « Mastic ».
Joints d'étanchéité PVC et protection de soubassement
Remarque
- Lors de la réparation, le mastic de joint doit être restitué pour reproduire l'aspect visuel d'origine et l'épaisseur de couche.
- Les joints d'étanchéité situés près des pièces rapportées doivent être appliqués régulièrement afin d'éviter tout dommage et tout dysfonctionnement.
- Les trous d'évacuation d'eau doivent rester dégagés.
- Toutes les goujons filetés et écrous à souder à filetage métrique, ainsi que toutes les autres goujons et surfaces de contact pour le montage, doivent rester fonctionnels après l'application du produit d'étanchéité.
- Le matériau d'étanchéité ne doit pas être appliqué sur la tôle nue, mais sur les surfaces apprêtées.
Pour empêcher l'eau de pénétrer dans la bride, la gorge est scellée avec du PVC pâteux sans solvant dans les zones critiques de la caisse. Un revêtement PVC d'épaisseur variable est pulvérisé sur les zones définies du soubassement et dans les passages de roues afin de protéger contre les impacts de cailloux et les bruits.
Remarque
- Avant d'appliquer l'étanchéité ou la protection de soubassement, toujours isoler la surface avec un primaire et un apprêt.
- Après une réparation de corrosion, isoler la surface métallique nue avec le primaire wash bi-composant -LHV 043 000 A2-, puis appliquer l'apprêt HS Performance bi-composant.
- Pour la protection de soubassement, respecter l'épaisseur de couche prescrite.
Informations produit :
- Voir → Chapitre « Protection du soubassement ».
- Voir → Chapitre « Protection anti-gravillons ».
- Voir → Chapitre « Matériaux d'étanchéité ».
Couche de finition/peinture de base
Pour la couche de finition et la peinture de base, c'est l'aspect décoratif qui est prioritaire. Elle contribue dans une moindre mesure à la protection anticorrosion.
Selon la teneur en pigments, les couleurs ont des pouvoirs couvrants différents. Respecter les instructions du fabricant.
Informations produit :
- Voir → Chapitre « Couches de finition ».
Vernis transparent
Pour le vernis transparent, l'aspect décoratif est la considération principale. Le vernis transparent contribue également dans une moindre mesure à la protection anticorrosion. Il protège la couche de finition/peinture de base contre le rayonnement UV et les agressions de l'environnement, comme les fientes d'oiseaux acides.
Informations produit :
- Voir → Chapitre « Vernis ».
Cire de conservation/produit d'étanchéité des cavités
La cire de conservation/le produit d'étanchéité des cavités joue un rôle déterminant dans la protection anticorrosion. Selon la zone d'application, différents produits sont disponibles auprès du service après-vente. Les effets protecteurs exceptionnels de ces produits reposent sur les caractéristiques suivantes :
- Hydrophobe (repousse l'eau)
- Bonne adhérence
- Pas de formation de rouille
- Perméabilité à la vapeur d'eau environ 1 500 fois plus faible qu'avec un revêtement de peinture de même épaisseur
Informations produit :
- Voir → Chapitre « Conservation ».
- Voir → Chapitre « Cire de protection du soubassement ».
Structure de peinture réduite dans le compartiment moteur et sur la face intérieure du capot
Remarque
La peinture du « compartiment moteur et du capot intérieur » peut différer de la structure et de la couleur de la peinture extérieure. Cette variation est liée à la production et ne doit pas être considérée comme un défaut.
Instructions de réparation de la protection de soubassement et anti-gravillonnage
Remarque
- Lors d'une réparation, la structure du soubassement et de la protection anti-gravillons doit être restaurée dans son épaisseur de couche et son aspect d'origine.
- Les trous d'évacuation d'eau doivent rester dégagés.
- Toutes les goujons filetés et écrous à souder à filetage métrique, ainsi que toutes les autres goujons et surfaces de contact pour le montage, doivent rester fonctionnels après l'application du produit d'étanchéité.
Dommages consécutifs à un accident (remplacement de pièce)
- Nettoyer la pièce neuve avec le Dégraissant silicone, Long.
- Poncer l'apprêt d'usine (tampon abrasif).
- Nettoyer à nouveau avec le Dégraissant silicone, Long.
- Appliquer le Primaire de lavage bi-composant -LHV 043 000 A2- sur les zones poncées jusqu'à la tôle.
- Laisser sécher (respecter le temps de séchage).
- Appliquer ensuite le Mastic bi-composant HS Performance.
- Laisser sécher (respecter le temps de séchage).
- Poncer le mastic à sec avec du papier abrasif (P400-P500), en veillant à ne pas poncer jusqu'à la tôle.
- Nettoyer la surface avec le Dégraissant silicone, Long.
- Appliquer une protection anti-gravillons appropriée.
- Laisser sécher (respecter le temps de séchage).
- Si nécessaire, lisser la texture.
- Nettoyer la surface de base avec le Dégraissant silicone, à base d'eau.
- Appliquer la structure de peinture avec les couches de finition, de base et de vernis transparent.
Dommages consécutifs à un accident (réparation)
- Toujours nettoyer les composants/surfaces endommagés.
- Retirer la protection de soubassement à l'aide du Jeu de meuleuses pneumatiques à brosse -VAS6446-.
- Retirer la zone endommagée et poncer jusqu'à la tôle nue.
- Retirer la corrosion existante à l'aide du Jeu de meuleuses pneumatiques à brosse -VAS6446-, tout en poncer finement les zones de recouvrement.
- Nettoyer la surface de base avec le Dégraissant silicone, Long.
- Appliquer le Primaire de lavage bi-composant -LHV 043 000 A2-
- Laisser sécher (respecter le temps de séchage).
- Appliquer ensuite le Mastic bi-composant HS Performance.
- Laisser sécher (respecter le temps de séchage).
- Poncer le mastic.
- Nettoyer la surface de base avec le Dégraissant silicone, Long.
- Appliquer une pâte de rebouchage appropriée.
- Appliquer ensuite le Mastic bi-composant HS Performance.
- Laisser sécher (respecter le temps de séchage).
- Poncer le mastic à sec dans la zone de protection anti-gravillonnage avec du papier abrasif (P400-P500), en veillant à ne pas poncer jusqu'à la tôle.
- Nettoyer la surface avec le Dégraissant silicone, Long.
- Appliquer une protection anti-gravillons appropriée.
- Laisser sécher (respecter le temps de séchage).
- Si nécessaire, lisser la texture.
- Poncer toute la surface du mastic avec du papier abrasif (P400-P500).
- Nettoyer la surface de base avec le Dégraissant silicone, à base d'eau.
- Préparer la structure de peinture avec les couches de finition, de base et de vernis.
Fissures de la protection anti-gravillonnage
Remarque
Les réparations doivent être effectuées selon la description « dommage causé par un accident (réparation) ».
Dommages causés par des impacts de gravillons (gravier, grenaille, etc.)
- Nettoyer soigneusement les zones endommagées.
- Poncer les surfaces endommagées avec du papier abrasif. Si le dommage est profond, poncer à sec avec du papier abrasif P120 à P240.
- Nettoyer la surface de base avec le Dégraissant silicone, Long.
- Appliquer le Primaire de lavage bi-composant -LHV 043 000 A2- sur les zones poncées jusqu'à la tôle.
- Laisser sécher (respecter le temps de séchage).
- Appliquer ensuite le Mastic bi-composant HS Performance.
- Laisser sécher (respecter le temps de séchage).
- Poncer le mastic à sec avec du papier abrasif (P400-P500), en veillant à ne pas poncer jusqu'à la tôle.
- Nettoyer la surface de base avec le Dégraissant silicone, Long.
- Appliquer une protection anti-gravillons appropriée (voir → Chapitre « Protection anti-gravillons ») sur les zones endommagées. Si les dommages sont importants, refaire la peinture de toute la surface.
- Laisser sécher (respecter le temps de séchage).
- Si nécessaire, lisser la texture.
- Nettoyer la surface avec un dégraissant silicone à base d'eau.
- Appliquer la structure de peinture avec les couches de finition, de base et de vernis transparent.
Prétraitement de la surface de collage lors du remplacement d'un toit soudé au laser
- Poncer à sec le primaire cataphorétique sur la surface de collage du toit -repère 6- jusqu'au métal nu, à l'aide de papier abrasif P180.
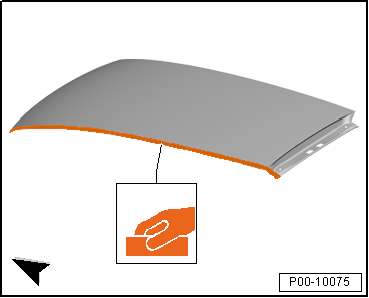
- Poncer à sec la surface de collage du montant de toit -repère 6- jusqu'au métal nu, à l'aide de papier abrasif P180.

Remarque
Apprêter les zones poncées à travers en dehors de la colle de carrosserie -repère 6- avec le primaire wash bi-composant -LHV 043 000 A2-, puis appliquer l'apprêt HS Performance bi-composant.
- Nettoyer la zone de collage avec un dégraissant silicone.
- Remplacer le toit.
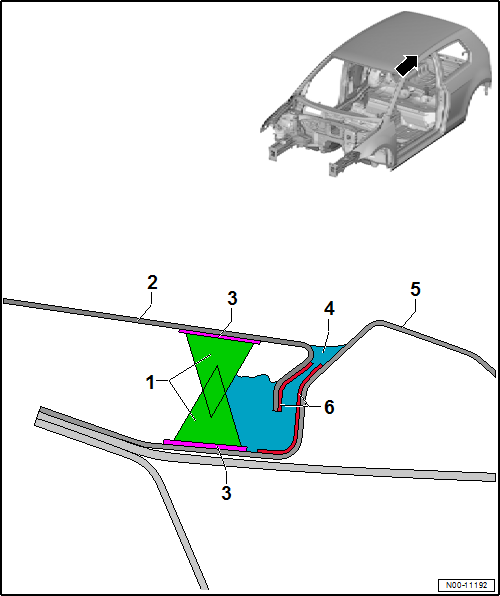
- Colle bi-composant pour vitrage
- Toit
- Primaire verre/peinture
- Colle de carrosserie bi-composant
- Montant de toit / panneau latéral
- Zone de métal nu poncée
Mesures de réparation de la corrosion de l'aile, dans la zone de contact de la garniture de passage de roue
Remarque
La protection anticorrosion du joint d'aile doit être appliquée sur toutes les pièces de rechange qui ne sont pas déjà pourvues du joint d'origine. Le joint de protection anticorrosion supplémentaire évite les « marques de frottement » sur le revêtement du passage de roue.- Appliquer de l'enduit sur les zones intérieures et extérieures de l'aile.
- Une fois l'enduit sec, appliquer et étaler le mastic -D 511 500 A2- dans la zone de contact de la garniture de passage de roue (joint d'aile).

- 20 mm
- Hauteur du joint
- 10 mm
- Largeur du joint
Remarque
La cote -b- peut varier, car les ailes présentent des largeurs de bord replié différentes. Veiller à ce que le bord replié complet soit toujours étanché.
Avant le montage, sceller les faces intérieures du passage de roue et de la tôle de jonction avec un produit d'étanchéité de cavité.
Informations produit :
- Voir → Chapitre « Conservation ».
Remarques sur la réparation de la corrosion des rabats
Corrosion des bords rabattus, par exemple sur le capot, la porte ou encore le hayon
- Éliminer les zones corrodées avec → Chapitre « Jeu de meuleuses pneumatiques à brosse -VAS6446- » ou → Chapitre « Jeu de meuleuses à brosse -VAS6776- ».
- Poncer les zones de recouvrement avec du papier abrasif P360 à P400.
- Nettoyer la surface de base avec un dégraissant silicone.
- Après une réparation de corrosion et avant le scellement, isoler la surface de base avec un primaire lavant bi-composant -LHV 043 000 A2-, puis reboucher avec un enduit haute performance bi-composant HS.
- Une fois le mastic sec, poncer à sec la zone apprêtée avec du P400-P500. Veiller à éviter le « ponçage à travers ». Nettoyer ensuite les zones poncées avec du nettoyant silicone.
- Une fois le mastic sec et poncé, les bords métalliques de la zone de pliage doivent être finement étanchés avec un mastic fin de joint. Ce mastic fin doit correspondre à l'état d'origine.
Remarque
Lors de réparations, le mastic d'étanchéité des joints doit être restitué pour reproduire l'aspect visuel et l'épaisseur de couche d'origine. Les joints d'étanchéité situés à proximité des éléments à monter doivent être appliqués uniformément afin d'éviter tout dommage et tout dysfonctionnement. Les trous d'évacuation d'eau doivent rester dégagés. Tous les goujons filetés et écrous à souder à filetage métrique, ainsi que tous les autres goujons et surfaces de contact du montage, doivent rester fonctionnels après l'application du mastic. Le produit d'étanchéité ne doit pas être appliqué sur la tôle nue, mais sur les surfaces remplies.- Reconstituer le système de peinture ultérieur selon les spécifications du constructeur.
- Étancher les cavités autour de la zone de pliage avec → Chapitre « Pistolet de pulvérisation à godet -VAG1538- ».
Remarque
Le travail d'entretien n'est efficace que si la zone de pliage peut être étanchée hermétiquement depuis l'intérieur (afin qu'aucune humidité ne puisse pénétrer).
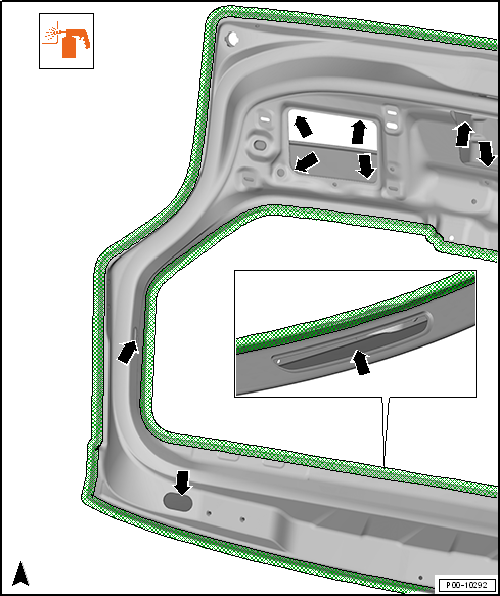
Exemple de zone de produit d'étanchéité de cavité sur le hayon
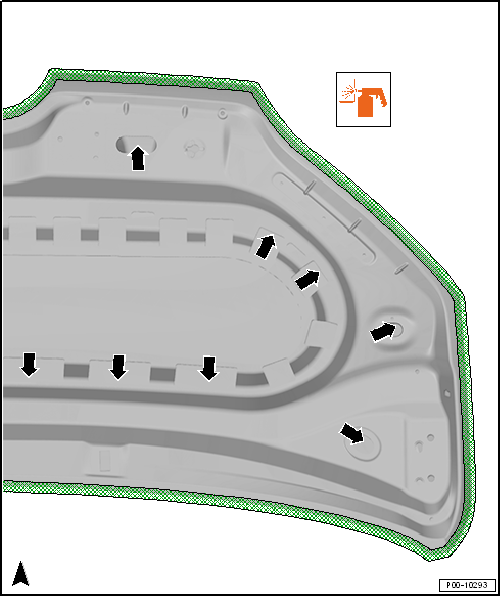
Exemple de zone de produit d'étanchéité de cavité sur le capot
Exemple de zone de produit d'étanchéité de cavité sur une porte
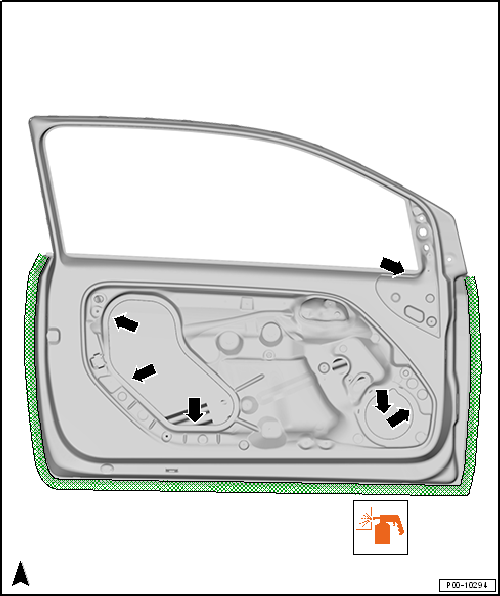
Protection anticorrosion de la carrosserie, des pièces rapportées et soudées
Pièces rapportées
- Enduire complètement l'intérieur des ailes, portes, caches et capots. Une pulvérisation en procédé frais sur frais suffit.
- Avant le montage, étancher l'intérieur des pièces rapportées avec un produit de protection des cavités (voir → Chapitre « Conservation ») afin de recréer l'état d'origine. Voir « Informations de peinture spécifiques au véhicule ».
- Les véhicules équipés de doublures de passage de roue doivent disposer d'une protection supplémentaire contre les frottements sur le passage de roue. Voir → Chapitre « Mesures de réparation de la corrosion de l'aile, zone de contact avec la doublure de passage de roue ».
Pièces soudées
- Toutes les pièces soudées, à l'exception du toit, doivent être entièrement apprêtées et remplies à l'intérieur. Les surfaces intérieures visibles doivent être revêtues par pulvérisation de peinture de base et de vernis. Si nécessaire, effectuer cette opération avant soudage. En cas de doute, l'état de production fait foi.
- Si une étanchéité est nécessaire, elle doit être réalisée après la structure de peinture spécifiée.
- Enduire toutes les pièces formant des cavités, comme les montants, renforts, bas de caisse, etc., avec un produit de protection des cavités. Voir → Chapitre « Conservation ».
Toutes les pièces de la production en série recouvertes d'un matériau d'insonorisation ou de protection contre les projections de gravillons (par exemple passage de roue, plancher, traverses avant/arrière ou bas de caisse extérieur) doivent être revêtues comme suit :
- Passages de roue et soubassement avec produit d'étanchéité pour soudure pulvérisable. Se reporter à → Chapitre « Matériaux d'étanchéité ».
- Lisser les grands plis ou les couches épaisses avec le produit de base Adhesive Sealant -D 511 500 A2-.
- Zone du bas de caisse, panneau latéral inférieur, angles de la traverse arrière avec protection contre les projections de gravillons. Se reporter à → Chapitre « Protection contre les projections de gravillons ».
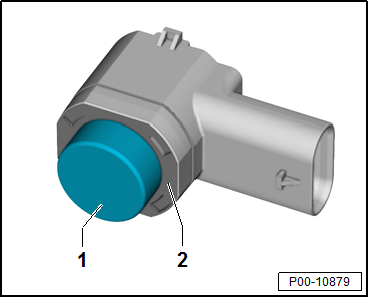
Capteur d'aide au stationnement, peinture
Les paramètres suivants doivent être respectés lors de la peinture afin d'éviter les dysfonctionnements du capteur d'aide au stationnement (système d'aide au stationnement) :
Pièce neuve, peinture
- Épaisseur de couche maximale 125 µm ; l'épaisseur de couche doit toujours être mesurée après la peinture
- Température de séchage maximale : 1 heure à 90 °C (194 °F)
Pièce d'origine, peinture
- Enlever la peinture (ponçage) uniquement jusqu'à l'apprêt
- L'épaisseur de couche minimale de 5 à 10 µm doit être respectée
- Épaisseur de couche maximale 125 µm ; l'épaisseur de couche doit toujours être mesurée après la peinture
- Température de séchage maximale : 1 heure à 90 °C (194 °F)

Conductivité électrique
- La peinture ou le brouillard de peinture ne doit pas pénétrer dans le connecteur ; le contact de broche doit rester garanti après peinture.
Nettoyage
- Il est interdit de tremper dans un produit de nettoyage sans avoir préalablement protégé la broche du connecteur par du ruban de masquage.
Test de fonctionnement
- Raccorder le testeur de diagnostic du véhicule et contrôler le fonctionnement.
Structure de la peinture et épaisseur des couches, réparation
- Pièce neuve apprêtée avec couche d'apprêt de remplacement : 2 - 10 µm
- Apprêt-surfaçant : 30 - 40 µm
- Couche de base unie : 10 - 20 µm
- Couche de base métallisée/nacrée : 20 - 25 µm
- Vernis transparent : 35 - 50 µm

Zone de peinture
- La zone de peinture du capteur correspond à la face avant et à la surface latérale de la membrane. La surface latérale est peinte sur une largeur minimale de 3 mm et maximale de 4 mm, à partir de la face avant de la membrane vers l'arrière.
- Aucune peinture n'est autorisée dans cette zone.
ACC - Régulateur de vitesse adaptatif
Remarque
- Sur les véhicules équipés de l'ACC, l'habillage de la section de cache droite du pare-chocs avant ne doit pas être peint lors des réparations de peinture ou des remplacements de composants. Le système ACC est situé derrière cette section ; une couche de peinture détruirait donc son fonctionnement.
- Le cache du capteur de régulation de distance dans la calandre du pare-chocs est composé d'un matériau perméable aux radars. Le cache est chauffé afin d'éviter que les fonctions ne soient limitées par la neige ou la glace.
- Toute modification de la surface, comme une peinture supplémentaire, un collage ou tout autre élément rapporté, peut provoquer des dysfonctionnements.
Module de commande de régulation de distance -J428-
L'image montre le module de commande de régulation de distance -J428- sur la Golf. L'image peut varier selon les autres modèles de véhicule.
- Plaque d'adaptation
- Support
- Trou de fixation
- Vis de réglage vertical
- Garniture
- Capteur de régulation de distance / module de commande de régulation de distance
- Vis de réglage horizontal

Testez-vous
Un quiz rapide sur Volkswagen Tiguan : chaque réponse est expliquée, avec un lien vers la page du manuel.