Порядок работы
- Тщательно очистите зону седла.
- Нанесите на седло краску для проверки прилегания (краску для разметки).
- Установите 45° фрезу в державку и введите её в направляющую клапана.
- Слегка нажмите на рукоятку и поворачивайте её вправо или влево.
ВНИМАНИЕ
Не сошлифовывайте седло слишком сильно. Чрезмерная шлифовка уменьшит зазор клапана, так как клапан уйдёт в головку. Если клапан уйдёт в головку слишком глубоко, регулировка зазора станет невозможной, и головку блока цилиндров придётся заменить.
- Измерьте наружный диаметр рабочей фаски штангенциркулем.
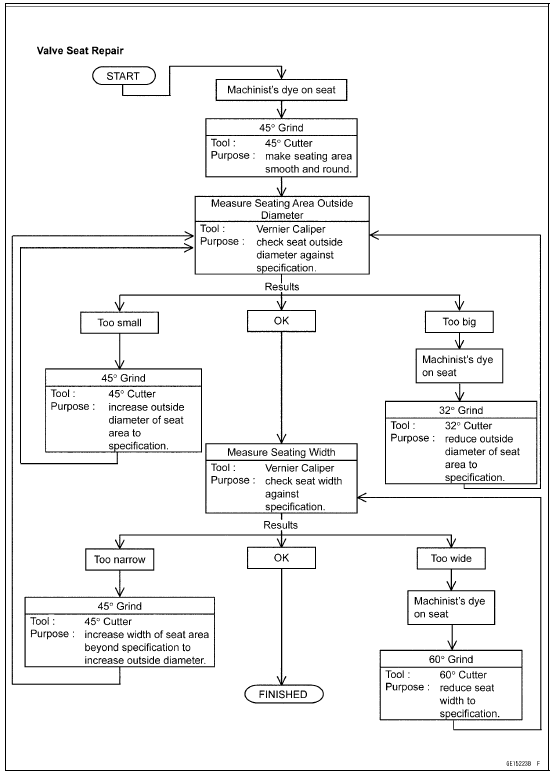
Если наружный диаметр рабочей фаски слишком мал, повторяйте шлифовку 45° фрезой, пока диаметр не войдёт в заданный диапазон.
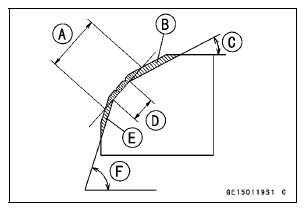
Расширенная ширина [A] пояска, полученная обработкой 45° фрезой
Сошлифованный объём [B] 32° фрезой 32° [C]
Правильная ширина [D]
Сошлифованный объём [E] 60° фрезой 60° [F]
- Измерьте наружный диаметр рабочей фаски штангенциркулем.
Если наружный диаметр рабочей фаски слишком мал, повторите шлифовку 45° [A], пока диаметр не войдёт в заданный диапазон.
Исходная рабочая фаска [B]
ПРИМЕЧАНИЕ
- Удалите все раковины и дефекты с поверхности, обработанной 45° фрезой.
- После фрезерования фрезой 45° нанесите тонкий слой краски для проверки на посадочную поверхность. Это позволяет лучше видеть посадочную поверхность и упрощает фрезерование под углами 32° и 60°.
- После замены направляющей клапана обязательно выполните фрезерование фрезой 45° для центрирования и хорошего прилегания.
Если наружный диаметр [A] посадочной поверхности слишком большой, выполните фрезерование под углом 32°, как описано ниже.
Если наружный диаметр опорной поверхности находится в пределах допуска, измерьте ширину седла, как описано ниже.
- Прошлифуйте седло под углом 32° [B], пока наружный диаметр седла не войдёт в допустимый диапазон.
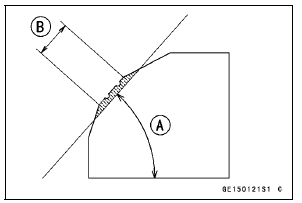
Для шлифовки под углом 32° установите фрезу 32° в держатель и вставьте её в направляющую клапана.
Поворачивайте держатель по одному обороту, слегка нажимая вниз. Проверяйте седло после каждого оборота.
ВНИМАНИЕ
Фреза 32° снимает материал очень быстро.
Часто проверяйте наружный диаметр седла, чтобы не допустить излишней шлифовки.
После шлифовки под углом 32° вернитесь к измерению наружного диаметра седла, описанному выше.
- Для измерения ширины седла используйте штангенциркуль и измерьте ширину части седла под углом 45° в нескольких точках по окружности.
Если ширина седла слишком мала, повторяйте шлифовку под углом 45°, пока седло не станет немного шире нормы, затем вернитесь к измерению наружного диаметра седла, описанному выше.
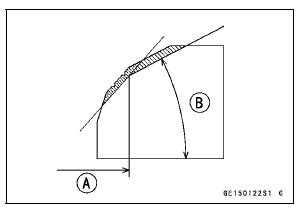
Если ширина седла слишком велика, выполните шлифовку под углом 60° [A], описанную ниже.
Если ширина седла находится в пределах допуска, притрите клапан к седлу, как описано ниже.
- Прошлифуйте седло под углом 60°, пока ширина седла не войдёт в допустимый диапазон.
Для шлифовки под углом 60° установите фрезу 60° в держатель и вставьте её в направляющую клапана.
Поворачивайте держатель, слегка нажимая вниз.
После шлифовки под углом 60° вернитесь к измерению ширины седла, описанному выше.
Правильная ширина [B]

ВНИМАНИЕ
Не притирайте клапан к седлу с помощью абразивной пасты: она удалит оксидную пленку с обработанной поверхности клапана.
- После сборки двигателя обязательно отрегулируйте зазор клапанов (см. раздел «Проверка зазора клапанов» в главе «Периодическое техническое обслуживание»).
Проверьте себя
Короткий тест по Kawasaki Ninja ZX-10R: после ответа — пояснение и ссылка на страницу руководства.