Procedura Operativa
- Pulisci accuratamente la zona della sede.
- Applica del colorante per officina sulla sede.
- Monta una fresa a 45° nel portafresa e inseriscila nella guida valvola.
- Premi leggermente sull'impugnatura e ruotala a destra o a sinistra.
AVVISO
Non rettificare troppo la sede. Una rettifica eccessiva ridurrà il gioco valvola, poiché la valvola affonderà nella testa. Se la valvola affonda troppo nella testa, non sarà più possibile regolare il gioco e la testata dovrà essere sostituita.
- Misura il diametro esterno della superficie di tenuta con un calibro a corsoio.
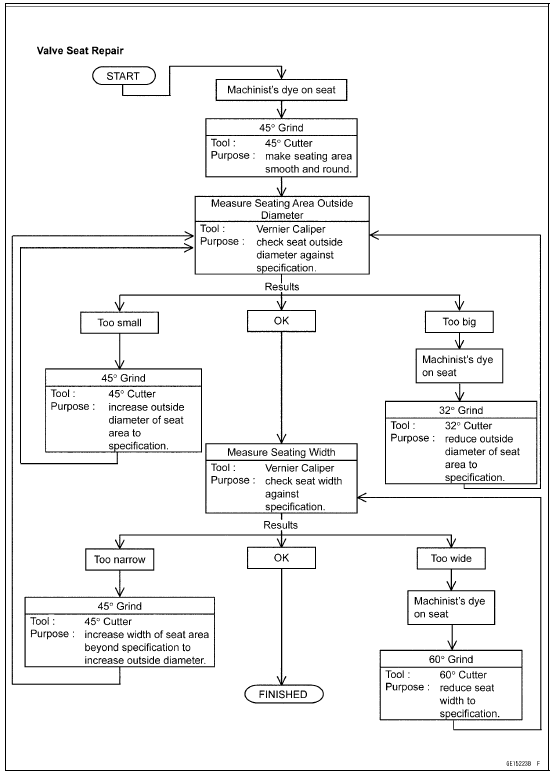
Se il diametro esterno della superficie di tenuta è troppo piccolo, ripeti la rettifica a 45° fino a rientrare nel campo specificato.
Larghezza Allargata [A] dell'accoppiamento per lavorazione con fresa a 45°
Volume Rettificato [B] con fresa a 32° 32° [C]
Larghezza Corretta [D]
Volume Rettificato [E] con fresa a 60° 60° [F]
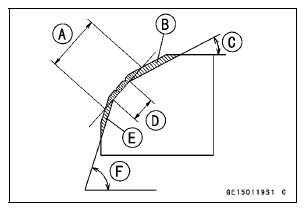
- Misura il diametro esterno della superficie di tenuta con un calibro a corsoio.
Se il diametro esterno della superficie di tenuta è troppo piccolo, ripeti la rettifica a 45° [A] fino a rientrare nel campo specificato.
Superficie di Tenuta Originale [B]
NOTA
- Rimuovi tutti i vaiolature o i difetti dalla superficie rettificata a 45°.
- Dopo la rettifica con fresa a 45°, applica un sottile strato di colorante per officina sulla superficie di tenuta. Questo rende la superficie di tenuta più distinguibile e facilita le operazioni di rettifica a 32° e 60°.
- Quando si sostituisce la guida valvola, assicurati di rettificare con la fresa a 45° per garantire il centraggio e un buon contatto.
Se il diametro esterno [A] della superficie di tenuta è troppo grande, esegui la rettifica a 32° descritta di seguito.
Se il diametro esterno della superficie di tenuta rientra nel campo specificato, misura la larghezza della sede come descritto di seguito.
- Rettifica la sede con un angolo di 32° [B] fino a che il diametro esterno della sede rientra nel campo specificato.
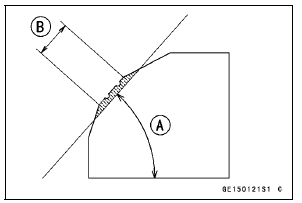
Per eseguire la rettifica a 32°, monta una fresa a 32° nel portafresa e inseriscila nella guida valvola.
Ruota il portafresa un giro alla volta premendo molto leggermente. Controlla la sede dopo ogni giro.
AVVISO
La fresa a 32° asporta materiale molto rapidamente.
Controlla spesso il diametro esterno della sede per evitare una rettifica eccessiva.
Dopo aver eseguito la rettifica a 32°, torna alla fase di misurazione del diametro esterno della sede descritta sopra.
- Per misurare la larghezza della sede, usa un calibro a corsoio per misurare la larghezza della porzione a 45° della sede in più punti lungo la circonferenza.
Se la larghezza della sede è troppo stretta, ripeti la rettifica a 45° fino a ottenere una larghezza leggermente eccessiva, quindi torna alla fase di misurazione del diametro esterno della sede descritta sopra.
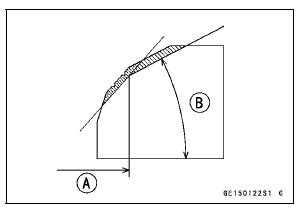
Se la larghezza della sede è troppo grande, esegui la rettifica a 60° [A] descritta di seguito.
Se la larghezza della sede rientra nel campo specificato, esegui la smerigliatura della valvola sulla sede come descritto di seguito.
- Rettifica la sede con un angolo di 60° fino a che la larghezza della sede rientra nel campo specificato.
Per eseguire la rettifica a 60°, monta una fresa a 60° nel portafresa e inseriscila nella guida valvola.
Ruota il portafresa premendo leggermente.
Dopo aver eseguito la rettifica a 60°, torna alla fase di misurazione della larghezza della sede descritta sopra.
Larghezza Corretta [B]

AVVISO
Non rodare la valvola sulla sede con pasta abrasiva. La pasta eliminerebbe il film di ossido trattato sulla superficie della valvola.
- Quando il motore è assemblato, assicurati di regolare il gioco valvole (vedi Controllo del Gioco Valvole nel capitolo Manutenzione Periodica).
Mettiti alla prova
Un breve quiz sulla Kawasaki Ninja ZX-10R: ogni risposta ha una spiegazione e un link alla pagina del manuale.