Arbeitsablauf
- Den Sitzbereich sorgfältig reinigen.
- Den Sitz mit Anreißfarbe bestreichen.
- Einen 45°-Fräser in den Halter einsetzen und in die Ventilführung einschieben.
- Den Griff leicht nach unten drücken und nach rechts oder links drehen.
HINWEIS
Den Sitz nicht zu stark schleifen. Zu starkes Schleifen verringert das Ventilspiel, da das Ventil tiefer in den Kopf einsinkt. Sinkt das Ventil zu weit in den Kopf ein, lässt sich das Ventilspiel nicht mehr einstellen, und der Zylinderkopf muss ersetzt werden.
- Den Außendurchmesser der Dichtfläche mit einer Schieblehre messen.
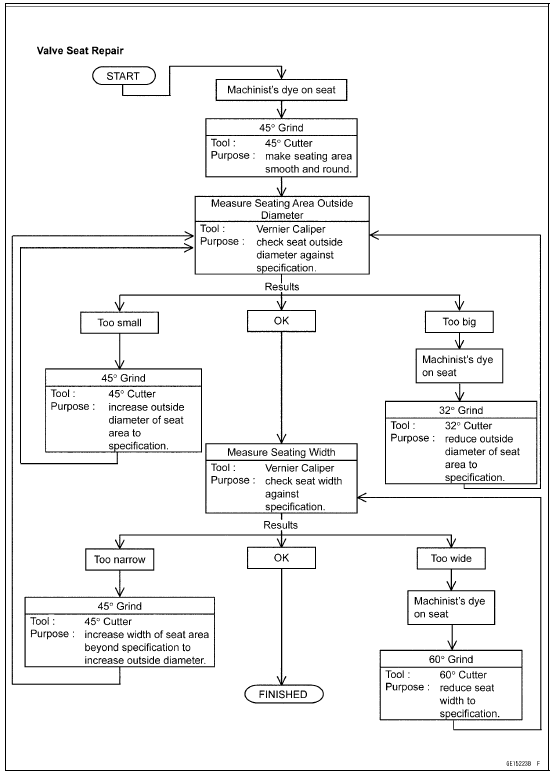
Ist der Außendurchmesser der Dichtfläche zu klein, das Schleifen mit dem 45°-Fräser wiederholen, bis der Durchmesser im vorgegebenen Bereich liegt.
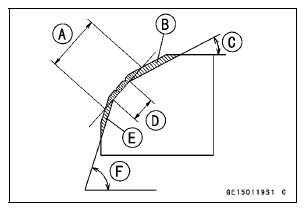
Durch Bearbeitung mit 45°-Fräser verbreiterte Breite [A] des Sitzkontakts
Mit 32°-Fräser abgetragenes Volumen [B] 32° [C]
Korrekte Breite [D]
Mit 60°-Fräser abgetragenes Volumen [E] 60° [F]
- Den Außendurchmesser der Dichtfläche mit einer Schieblehre messen.
Ist der Außendurchmesser der Dichtfläche zu klein, das Schleifen mit dem 45°-Fräser [A] wiederholen, bis der Durchmesser im vorgegebenen Bereich liegt.
Ursprüngliche Dichtfläche [B]
HINWEIS
- Alle Lochfraßstellen und Beschädigungen von der mit dem 45°-Fräser geschliffenen Fläche entfernen.
- Nach dem Schleifen mit dem 45°-Fräser eine dünne Schicht Anreißfarbe auf die Dichtfläche auftragen. Dadurch wird die Dichtfläche deutlicher sichtbar und das Schleifen mit dem 32°- und 60°-Fräser erleichtert.
- Wird die Ventilführung ersetzt, unbedingt mit dem 45°-Fräser nachschleifen, um die Zentrierung und einen guten Kontakt sicherzustellen.
Ist der Außendurchmesser [A] der Dichtfläche zu groß, das nachfolgend beschriebene Schleifen mit dem 32°-Fräser durchführen.
Wenn der Außendurchmesser der Dichtfläche innerhalb des vorgegebenen Bereichs liegt, die Sitzbreite wie nachfolgend beschrieben messen.
- Den Ventilsitz unter einem Winkel von 32° [B] nacharbeiten, bis der Ventilsitz-Außendurchmesser innerhalb des vorgegebenen Bereichs liegt.
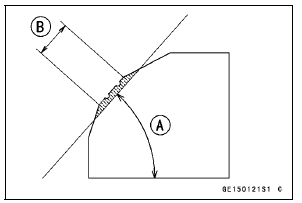
Zum Schleifen mit 32° den 32°-Fräser in den Halter einsetzen und in die Ventilführung einführen.
Den Halter jeweils um eine Umdrehung drehen, dabei nur sehr leicht andrücken. Den Ventilsitz nach jeder Umdrehung prüfen.
HINWEIS
Der 32°-Fräser trägt sehr schnell Material ab.
Den Ventilsitz-Außendurchmesser häufig prüfen, um ein Übermaß an Material zu vermeiden.
Nach dem Schleifen mit 32° zum oben beschriebenen Schritt der Messung des Ventilsitz-Außendurchmessers zurückkehren.
- Zum Messen der Sitzbreite mit einer Schieblehre die Breite des 45°-Winkelbereichs des Ventilsitzes an mehreren Stellen rund um den Sitz messen.
Ist die Sitzbreite zu schmal, das Schleifen mit 45° wiederholen, bis der Sitz leicht zu breit ist, und anschließend zum oben beschriebenen Schritt der Messung des Ventilsitz-Außendurchmessers zurückkehren.
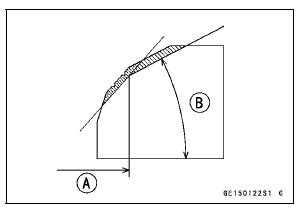
Ist die Sitzbreite zu breit, das unten beschriebene Schleifen mit 60° [A] durchführen.
Liegt die Sitzbreite innerhalb des vorgegebenen Bereichs, das Ventil wie nachfolgend beschrieben am Ventilsitz einschleifen.
- Den Ventilsitz unter einem Winkel von 60° nacharbeiten, bis die Sitzbreite innerhalb des vorgegebenen Bereichs liegt.
Zum Schleifen mit 60° den 60°-Fräser in den Halter einsetzen und in die Ventilführung einführen.
Den Halter drehen und dabei leicht andrücken.
Nach dem Schleifen mit 60° zum oben beschriebenen Schritt der Messung der Sitzbreite zurückkehren.
Richtige Breite [B]

HINWEIS
Ventil nicht mit Schleifpaste in den Ventilsitz einschleifen. Dadurch wird die oxidfilmbehandelte Oberfläche des Ventils beschädigt.
- Nach dem Zusammenbau des Motors unbedingt das Ventilspiel einstellen (siehe Ventilspiel prüfen im Kapitel Regelmäßige Wartung).
Testen Sie sich
Ein kurzes Quiz zum Kawasaki Ninja ZX-10R: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.