Центральная часть кузова, крыша, рама. Стойка A
- Общий вид узла – стойка A
- Общий вид узла – усиление стойки A
- Замена стойки A
- Замена усиления стойки A (частичная секция детали)
Общий вид узла – стойка A
Общий вид узла – стойка A
Общий вид показан для левой стороны автомобиля в качестве примера.

1 - Стойка A
❏ Подузел
❏ → Рем. гр.51; Замена стойки A
2 - Формованные вставки из пенопласта
❏ → Ремонтная группа 00; Формованные вставки из пенопласта
3 – Разделительный рез
❏ Разделительный рез можно комбинировать с другими в случаях, когда объём повреждения требует нескольких резов.
4 - Клеевое соединение
5 - Разделительный рез
❏ Разделительный рез можно комбинировать с другими в случаях, когда объём повреждения требует нескольких резов.
6 - Разделительный рез
❏ Учитывайте линии резки, необходимые для новой детали.
❏ Разделительный рез можно комбинировать с другими в случаях, когда объём повреждения требует нескольких резов.
7 – Разделительный рез
❏ Разделительный рез можно комбинировать с другими в случаях, когда объём повреждения требует нескольких резов.
8 – Разделительный рез
❏ Разделительный рез можно комбинировать с другими в случаях, когда объём повреждения требует нескольких резов.
Общий вид узла – усиление стойки A
Общий вид узла – усиление стойки A
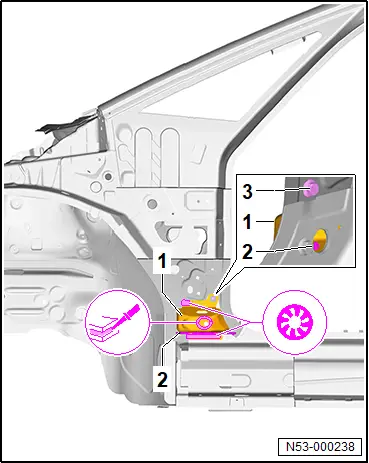
Общий вид показан для левой стороны автомобиля в качестве примера.

1 - Усиление стойки A
❏ → Рем. гр.51; Замена усиления стойки A (частичная секция детали)
2 - Формованные вставки из пенопласта
❏ → Ремонтная группа 00; Формованные вставки из пенопласта
3 - Болт
❏ 55 Н·м
4 - Клеевые соединения
5 - Разделительный рез
Замена стойки A
Замена стойки A
 ПРЕДУПРЕЖДЕНИЕ
При сварке, пайке или резке инструментами, создающими искры, в зонах с вспененными материалами выделяются вредные для здоровья газы и пары.
– Не выполняйте сварку, пайку или резку ближе 15 мм к формованным вставкам из пенопласта.
– Во время работы используйте вытяжную систему.
 УКАЗАНИЕ
Не повредите нижележащие усиления.
По соображениям безопасности повторная сварка усиления не допускается.
УКАЗАНИЕ
Если сварные точки расположены слишком близко к наружному краю, прочность может быть снижена.
– Точки RP-сварки должны располагаться как можно дальше от наружного края сварочного фланца.
УКАЗАНИЕ
При преждевременном нанесении клея прочность соединения может снизиться
– Новая деталь должна быть приварена в течение 90 минут.
УКАЗАНИЕ
Адгезионные свойства клея могут ухудшиться, если компоненты клея недостаточно отверждены.
– После склеивания не перемещайте автомобиль и оставьте его при комнатной температуре (не менее 15 °C) на 8–10 часов.
– В это время автомобиль должен стоять на ровной поверхности.
Соблюдайте указания по технике безопасности → Ремонтная группа 00; Техника безопасности
Разрешается использовать только инструменты и мастерское оборудование, допущенные Volkswagen AG → Ремонтная группа 00; Инструмент.
Снятие и установка описаны на примере левой стороны автомобиля.
Снятие
– Выполнить разделительные резы -2- и -3- по прямой линии, как показано на рисунке.
– Отделите заводское соединение.
– Снять стойку A -1-.
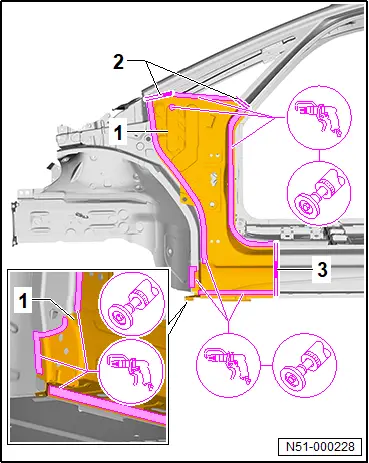
– Удалить остатки пенопласта -1-.
– Удалите остатки материала.
– Полностью удалите остатки клея.
– Зачистите до чистого металла и очистите поверхности под склейку и сварку.

Установка
Запасные части
♦ Подбор формованных вставок из пенопласта см. → Электронный каталог запчастей (ETKA).
♦ Подбор двухкомпонентного кузовного клея см. → Электронный каталог запчастей (ETKA)
Важно
● Новые детали необходимо подогнать и установить при стоящем на колёсах автомобиле или с использованием комплекта растяжек для рихтовки.
– Перенесите разделительный рез -2- на новую деталь -1- и выполните рез по прямой линии.
– Зачистите до голого металла и очистите сварные поверхности и поверхности склеивания новой детали -1-.
– Просверлить или, в качестве альтернативы, пробить отверстия диаметром 8 мм для пробочного сварного шва SG в новой детали -1- – -6-.
– Слегка зачистить склеиваемые поверхности новой детали -1- с внутренней стороны.
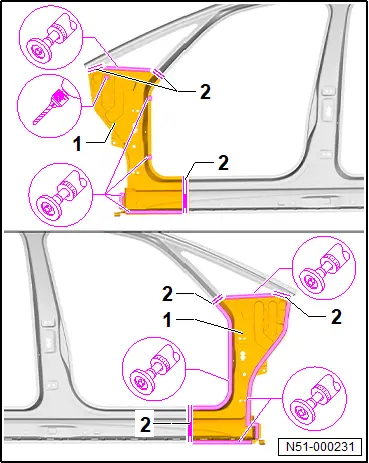
– Подготовить формованные вставки из пенопласта -1- к установке и вставить их.
– Нанесите двухкомпонентный кузовной клей по всей поверхности.

– Подгоните новую деталь -1- и зафиксируйте её в требуемом положении.
– Проверьте посадку с креплениями.
– Зафиксировать новую деталь -1- в требуемом положении зажимными клещами.
– Приварить новую деталь -1- (точечная сварка RP и пробочный сварной шов SG).
– Выполнить разделительные швы (MIG-пайкой или ступенчатым сварным швом SG).

Замена усиления стойки A (частичная секция детали)
Замена усиления стойки A (частичная секция детали)
 ПРЕДУПРЕЖДЕНИЕ
При сварке, пайке или резке инструментами, создающими искры, в зонах с вспененными материалами выделяются вредные для здоровья газы и пары.
– Не выполняйте сварку, пайку или резку ближе 15 мм к формованным вставкам из пенопласта.
– Во время работы используйте вытяжную систему.
 УКАЗАНИЕ
Не повредите нижележащие усиления.
По соображениям безопасности повторная сварка усиления не допускается.
УКАЗАНИЕ
Если сварные точки расположены слишком близко к наружному краю, прочность может быть снижена.
– Точки RP-сварки должны располагаться как можно дальше от наружного края сварочного фланца.
УКАЗАНИЕ
При преждевременном нанесении клея прочность соединения может снизиться
– Новая деталь должна быть приварена в течение 90 минут.
УКАЗАНИЕ
Адгезионные свойства клея могут ухудшиться, если компоненты клея недостаточно отверждены.
– После склеивания не перемещайте автомобиль и оставьте его при комнатной температуре (не менее 15 °C) на 8–10 часов.
– В это время автомобиль должен стоять на ровной поверхности.
Соблюдайте указания по технике безопасности → Ремонтная группа 00; Техника безопасности
Разрешается использовать только инструменты и мастерское оборудование, допущенные Volkswagen AG → Ремонтная группа 00; Инструмент.
Снятие и установка описаны на примере левой стороны автомобиля.
Снятие
Частичная секция стойки A снята → Рем. гр.51; Замена стойки A.
– Выверните болт -3-.
– Выполнить разделительный рез -2- по прямой линии.
– Отделите заводское соединение.
– Снять усиление стойки A -1-.

– Удалить остатки пенопласта -2-.
– Отделите заводское соединение.
– Удалить оставшуюся часть усиления стойки A -1-.

– Удалите остатки материала.
– Полностью удалите остатки клея.
– Зачистите до чистого металла и очистите поверхности под склейку и сварку.
Установка
Запасные части
♦ Подбор формованных вставок из пенопласта см. → Электронный каталог запчастей (ETKA).
♦ Подбор двухкомпонентного кузовного клея см. → Электронный каталог запчастей (ETKA)
Важно
● Новые детали необходимо подогнать и установить при стоящем на колёсах автомобиле или с использованием комплекта растяжек для рихтовки.
– Отсоединить усиление петли -3- от новой детали -1-.
– Перенесите разделительный рез -2- на новую деталь -1- и выполните рез по прямой линии.
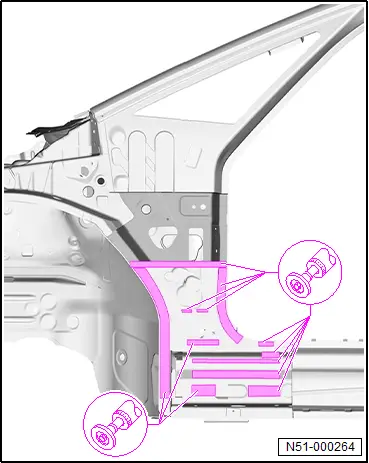
– Перенести количество и расположение отверстий со снятого участка на новую деталь -1-.
– Просверлить отверстия диаметром 8 мм под пробочный сварной шов SG или выполнить клеймение.
– Зачистите до голого металла и очистите сварные поверхности и поверхности склеивания новой детали -1-.
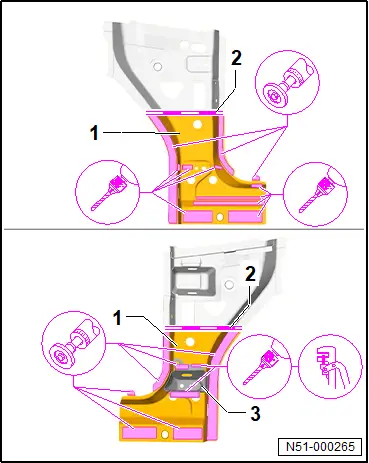
– Нанесите двухкомпонентный кузовной клей по всей поверхности.

– Подгоните новую деталь -1- и зафиксируйте её в требуемом положении.
– Проверьте посадку с креплениями.
– Приварьте новую деталь -1- (пробочный сварной шов SG).
– Затянуть болт -3-.
– Подготовьте формованную вставку из пеноматериала -2- к установке и вставьте её.
– Нанесите двухкомпонентный кузовной клей по всей поверхности.
– Подгоните новую деталь -1- и зафиксируйте её в требуемом положении.
– Проверьте посадку с креплениями.
– Приварить новую деталь -1- (точечная сварка RP, пробочный сварной шов SG и непрерывный сварной шов SG).
– Установить частичную секцию стойки A → Рем. гр.51; Замена стойки A.

Моменты затяжки
♦ → Рем. гр.51; Общий вид узла – усиление стойки A