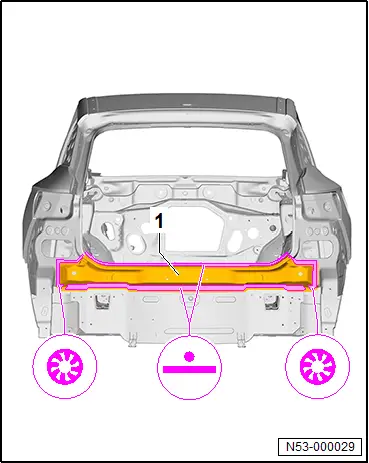
Кузов, задняя часть. Задняя поперечина
- Общий вид узла – задняя поперечина
- Замена задней поперечины
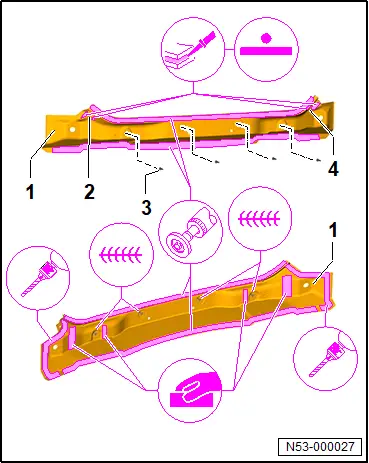
Общий вид узла – задняя поперечина
Общий вид узла – задняя поперечина
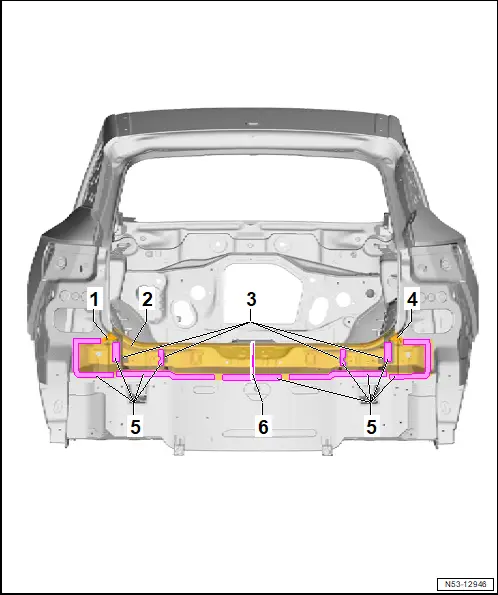
1 - Крепление ограничительного буфера
❏ Левая
2 - Задняя поперечина
❏ → Рем. гр. 53; Замена задней поперечины
3 - Перегородка
4 - Крепление ограничительного буфера
❏ Правая
5 - Клеевой участок
6 - Разделительный рез
Замена задней поперечины
Замена задней поперечины
 ПРЕДУПРЕЖДЕНИЕ
При сварке, пайке или резке инструментами, создающими искры, в зонах с вспененными материалами выделяются вредные для здоровья газы и пары.
– Не выполняйте сварку, пайку или резку ближе 15 мм к формованным вставкам из пенопласта.
– Во время работы используйте вытяжную систему.
 УКАЗАНИЕ
При слишком глубоких разделительных резах может быть повреждено нижележащее усиление.
– Выполняйте разделительные резы только кузовной пилой.
– По соображениям безопасности повторная сварка усилений не допускается.
УКАЗАНИЕ
Если сварные точки расположены слишком близко к наружному краю, прочность может быть снижена.
– Точки RP-сварки должны располагаться как можно дальше от наружного края сварочного фланца.
УКАЗАНИЕ
При преждевременном нанесении клея прочность соединения может снизиться
– Новая деталь должна быть приварена в течение 90 минут.
Соблюдайте указания по технике безопасности → Ремонтная группа 00; Техника безопасности
Разрешается использовать только инструменты и мастерское оборудование, допущенные Volkswagen AG → Ремонтная группа 00; Инструмент.
Снятие
– Отделите заводское соединение.
– Снять заднюю поперечину -1-.
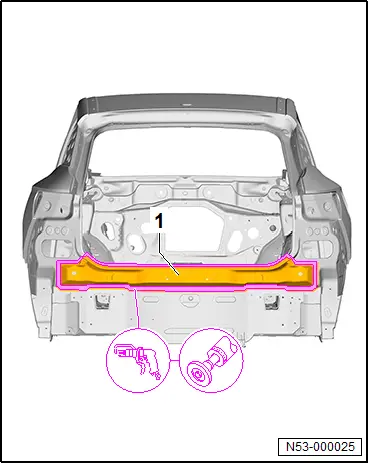
– Удалите остатки материала.
– Полностью удалите остатки клея.
– Зачистите до чистого металла и очистите поверхности под склейку и сварку.
Установка
Запасные части
♦ Подбор двухкомпонентного кузовного клея см. → Электронный каталог запчастей (ETKA)
Важно
● Новые детали необходимо подогнать и установить при стоящем на колёсах автомобиле или с использованием комплекта растяжек для рихтовки.
– Слегка зачистить сопрягаемые поверхности в зоне опорных пластин.
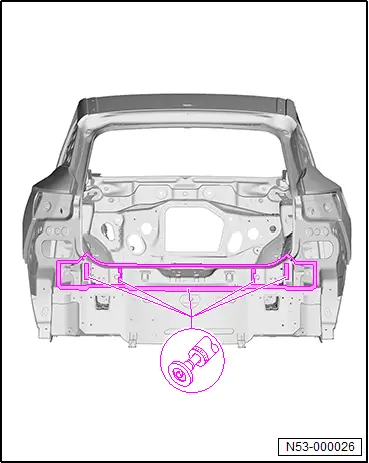
– Зачистите до металла соединительные и сварные поверхности новых деталей -1- – -4- и очистите их.
– Просверлите отверстия диаметром 8 мм для пробочного шва SG в новой детали -1-.
– Просверлить отверстия диаметром 8 мм под приварные шпильки -3- в новой детали -1-.
– Подогнать приварные шпильки -3- и зафиксировать их в требуемом положении.
– Приварить приварные шпильки -3- (непрерывный шов SG).
– Нанести 2-компонентный кузовной клей по всей поверхности новых деталей -2- и -4-.
– Подогнать новые детали -2- и -4- к новой детали -1- и зафиксировать их в требуемом положении.
– Приварить новые детали -2- и -4- к новой детали -1-, точечная сварка RP.
– Нанесите двухкомпонентный кузовной клей по всей поверхности.
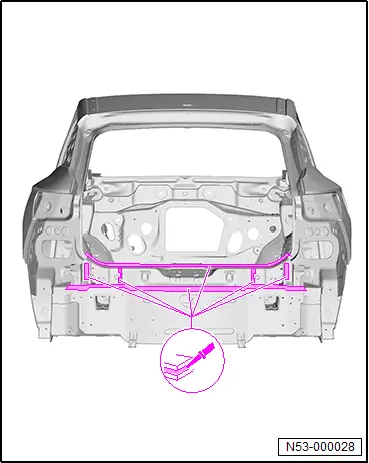
– Подгоните новую деталь -1- и зафиксируйте её в требуемом положении.
– Проверьте посадку с креплениями.
– Приварить новую деталь -1- (точечная сварка RP и пробочный сварной шов SG).
– При частичной замене приварить место разделительного реза либо швом MIG-пайки, либо ступенчатым швом SG (допустимы оба способа).