Общие сведения, кузов. Сварка пластиковых деталей
- Сварка трещины длиной до 100 мм
- Сварочная лапка
Сварка трещины длиной до 100 мм
Сварка трещины длиной до 100 мм
– → Рем. гр.52; Устранение деформаций.
Важно
● Обе стороны трещины должны быть сведены друг к другу в разгруженном состоянии.
– → Рем. гр.52; Подготовка к ремонту пластика.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
Окрашенные пластиковые детали
– Зашлифуйте зону ремонта обычной орбитальной шлифмашиной -A- и наждачной бумагой зернистостью P120.
– Сдуйте остатки шлифовальной пыли.

– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
Все автомобили (продолжение)
Если пластиковая деталь не является тонкой:
– Используйте обычную коническую фрезу -B- для фрезерования V-образной фаски с внутренней и наружной стороны вдоль трещины -стрелка-.
– Сдуйте остатки фрезерования.
– Выровняйте трещину -стрелка- заподлицо.
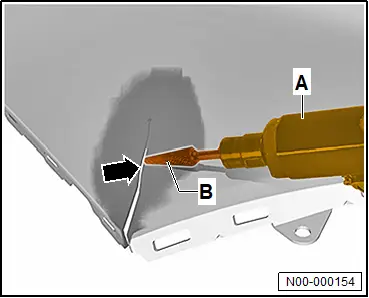
Продолжение
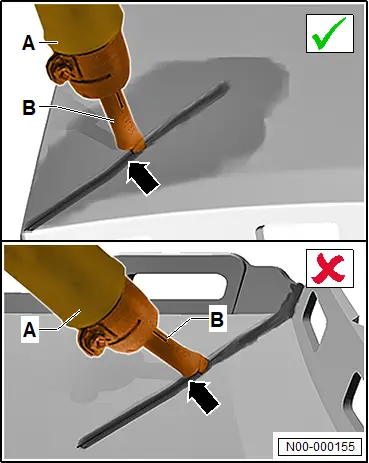
– Установите клиновидное сварочное сопло -B- в фен -A-.
– Используйте клиновидное сварочное сопло -B- при температуре сварки для точечной сварки пластиковой детали вдоль трещины -стрелка-.
Важно
● Линия контакта клиновидного сварочного сопла -B- должна вестись параллельно поверхности.
● Если линия контакта клиновидного сварочного сопла -B- ведется не параллельно поверхности, материал будет снят.
Указание
Первый проход сварки выполняется без нанесения материала для создания соединительной линии между кромками трещины. Соединительная линия является основой для нанесения материала.

– Используйте обычный нож -A- для заострения конца сварочного прутка -1-.
– Убедитесь, что сварочный пруток -1- чистый и находится в хорошем состоянии.

– Установите адаптерное сопло для сварки -B- в фен -A-.
– Расположите сварочный пруток -1- скошенной стороной к концу трещины.
– Перемещайте фен -A- покачивающими движениями.
– Используйте фен -A- для нагрева сварочного прутка -1- и детали кузова до тех пор, пока сварочный пруток -1- и деталь кузова не станут мягкими одновременно.
– Вдавите сварочный пруток -1- в зону трещины для нанесения материала.
Важно
● Давление на сварочный пруток -1- должно быть достаточным, чтобы он мог соединиться с деталью кузова. Сварочный пруток -1- не должен деформироваться или нарушать V-образную фаску.
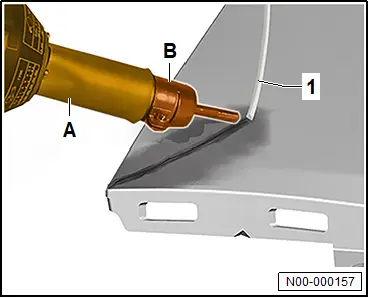
– Ведите сварочный пруток -1- вертикально по линии трещины.
Важно
● Присадочный пруток -1- держите под углом 80º–90º к поверхности.
– Перемещайте фен горячего воздуха -A- вдоль трещины.
– Выбирайте скорость сварки так, чтобы:
♦ материал не разлагался и не деформировался.
♦ присадочный пруток -1- сплавлялся с элементом крепления кузова.
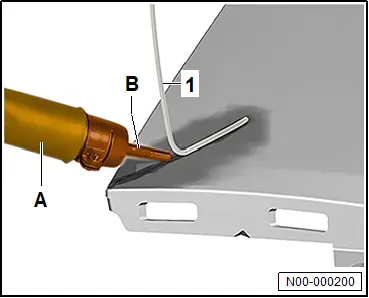
После сварки трещины:
– Дайте элементу крепления кузова остыть.
– Отделите излишек присадочного прутка.
Продолжение
– Повторите процедуру с другой стороны элемента крепления кузова.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
– Используйте конический фрезер -B- (продаётся в свободной продаже) для удаления излишков материала со сварного шва -стрелка-.
– Сдуйте остатки шлифовальной пыли.
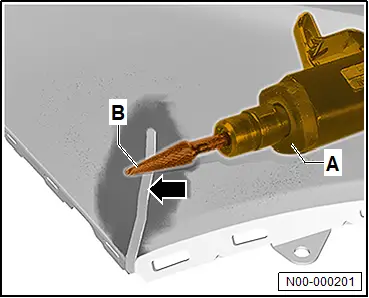
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
– Зашлифуйте зону ремонта обычной орбитальной шлифмашиной -A- и наждачной бумагой зернистостью P120.
– Сдуйте остатки шлифовальной пыли.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
– Нанесите грунт -A- → Рем. гр.52; Инструкции по обработке – оригинальные материалы.

– Нанесите валик клея длиной 2 см на контрольный образец.
– Убедитесь, что оба компонента пластикового клея -A- полностью перемешаны.
– Нанесите пластиковый клей -A- → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
– Распределите валик клея -стрелка- обычным шпателем.

– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
– Зашлифуйте зону ремонта обычной орбитальной шлифмашиной -A- и наждачной бумагой зернистостью P150.
– Сдуйте остатки шлифовальной пыли.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
Сварочная лапка
Сварочная лапка
– → Рем. гр.52; Подготовка к ремонту пластика.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
– Используйте конический фрезер -B- (продаётся в свободной продаже) для выфрезеровки V-образной фаски с внутренней и наружной стороны вдоль трещины -1-.
– Сдуйте остатки фрезерования.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.

– Установите клиновидное сварочное сопло -B- в фен -A-.
– Выровняйте язычок -1- заподлицо.

– Используйте клиновидную сварочную насадку -B- и фен горячего воздуха -A- при температуре сварки для точечной сварки язычка по всей его длине.
Важно
● Линия контакта клиновидного сварочного сопла -B- должна вестись параллельно поверхности.
● Если линия контакта клиновидного сварочного сопла -B- ведется не параллельно поверхности, материал будет снят.
Указание
Первый проход сварки выполняется без подачи материала для создания соединительной линии между кромками. Соединительная линия является основой для нанесения материала.
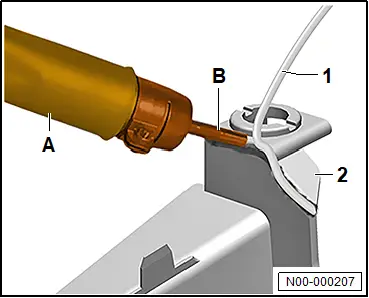
– Используйте обычный нож -A- для заострения конца сварочного прутка -1-.
– Убедитесь, что сварочный пруток -1- чистый и находится в хорошем состоянии.

– Установите адаптерное сопло для сварки -B- в фен -A-.
– Установите присадочный пруток -1- скошенной стороной.
– Перемещайте фен -A- покачивающими движениями.
– Используйте фен горячего воздуха -A- для нагрева присадочного прутка -1- и язычка -2- до тех пор, пока присадочный пруток -1- и язычок -2- одновременно не станут мягкими.
– Вдавите сварочный пруток -1- в зону трещины для нанесения материала.
Важно
● Давление на сварочный пруток -1- должно быть достаточным, чтобы он мог соединиться с деталью кузова. Сварочный пруток -1- не должен деформироваться или нарушать V-образную фаску.

– Ведите сварочный пруток -1- вертикально по линии трещины.
Важно
● Присадочный пруток -1- держите под углом 80º–90º к поверхности.
– Перемещайте фен горячего воздуха -A- вдоль трещины.
– Выбирайте скорость сварки так, чтобы:
♦ материал не разлагался и не деформировался.
♦ присадочный пруток -1- сплавлялся с элементом крепления кузова.

После полной сварки трещины:
– Дайте элементу крепления кузова остыть.
– Отделите излишек присадочного прутка.
Продолжение
– Повторите процедуру с другой стороны элемента крепления кузова.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
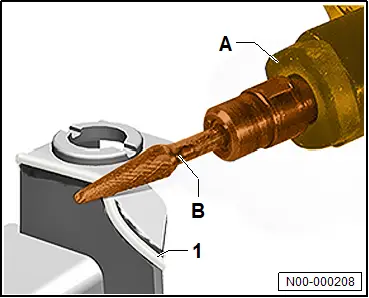
– Используйте конический фрезер -B- (продаётся в свободной продаже) для удаления излишков материала со сварного шва -1-.
– Сдуйте остатки шлифовальной пыли.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.