Reparación de carrocería - Precauciones
- Precauciones
- Precauciones de manipulación de plásticos
- Reparación de acero de alta resistencia
Precauciones Nissan Pathfinder R53
Precauciones para la reparación de la carrocería
Precaución para el Sistema Suplementario de Sujeción (SRS) "AIRBAG" y "PRETENSOR DEL CINTURÓN DE SEGURIDAD"
El sistema suplementario de sujeción, como el “AIRBAG” y el “PRETENSOR DEL CINTURÓN DE SEGURIDAD”, utilizado junto con el cinturón de seguridad delantero, ayuda a reducir el riesgo o la gravedad de las lesiones del conductor y del pasajero delantero en ciertos tipos de colisiones.
La información necesaria para dar servicio al sistema de forma segura se incluye en las secciones “SRS AIRBAG” y “CINTURÓN DE SEGURIDAD” de este manual de servicio.
Para evitar dejar inoperativo el SRS, lo que podría aumentar el riesgo de lesiones personales o muerte en caso de una colisión que provoque el inflado del airbag, se recomienda que todo el mantenimiento y las reparaciones los realice un concesionario autorizado NISSAN/INFINITI. Una reparación incorrecta, incluido el desmontaje e instalación incorrectos del SRS, puede provocar lesiones personales por la activación involuntaria del sistema. Para el desmontaje del cable en espiral y del módulo del airbag, consulte “SRS AIR BAG”. Nunca utilice equipos de prueba eléctricos en ningún circuito relacionado con el SRS a menos que así se indique en este Manual de Servicio. Los mazos de cables del SRS se pueden identificar por los mazos o conectores amarillos y/o naranjas.PRECAUCIONES AL USAR HERRAMIENTAS ELÉCTRICAS (NEUMÁTICAS O ELÉCTRICAS) Y MARTILLOS
Al trabajar cerca de la unidad sensora de diagnóstico del airbag u otros sensores del sistema airbag con el interruptor de encendido/alimentación en ON o con el motor en marcha, nunca utilice herramientas neumáticas o eléctricas ni golpee cerca de los sensores con un martillo. Las vibraciones fuertes podrían activar los sensores y desplegar el airbag, pudiendo causar lesiones graves. Al utilizar herramientas neumáticas o eléctricas o martillos, coloque siempre el interruptor de encendido/alimentación en OFF, desconecte la batería o baterías de 12 V y espere al menos 3 minutos antes de realizar cualquier trabajo de servicio.Precauciones de manejo de plásticos Nissan Pathfinder de 5.ª generación
Precauciones para plásticos
| Abreviatura | Nombre del material | Temperatura de resistencia al calor °C (°F) | Resistencia a la gasolina y a los disolventes | Otras precauciones |
|---|---|---|---|---|
| PE | Polietileno | 60 (140) | La gasolina y la mayoría de los disolventes no son dañinos si se aplican durante muy poco tiempo (limpiar rápidamente). | Inflamable |
| EPM | Copolímero de etileno propileno | 80 (176) | ↑ | Inflamable |
| EPDM | Copolímero de etileno propileno dieno | 80 (176) | ↑ | Inflamable |
| PVC | Cloruro de polivinilo | 80 (176) | ↑ | Al quemarse se emite gas tóxico. |
| TPE | Elastómero termoplástico | 80 (176) | ↑ | Inflamable |
| TPO | Olefina termoplástica | 80 (176) | ↑ | Inflamable |
| TPR | Caucho termoplástico | 80 (176) | ↑ | Inflamable |
| PP | Polipropileno | 90 (194) | ↑ | Inflamable, evitar el ácido de la batería. |
| PS | Poliestireno | 80 (176) | Evitar los disolventes. | Inflamable |
| ABS | Acrilonitrilo butadieno estireno | 80 (176) | Evitar la gasolina y los disolventes. | — |
| AES | Acrilonitrilo etileno estireno | 80 (176) | ↑ | — |
| AAS | Acrilonitrilo acrílico estireno | 85 (185) | ↑ | — |
| PMMA | Polimetacrilato de metilo | 85 (185) | ↑ | — |
| EVAC | Acetato de etileno vinilo | 90 (194) | ↑ | — |
| PUR | Poliuretano | 90 (194) | ↑ | — |
| SUBIR | Poliéster insaturado | 90 (194) | ↑ | Inflamable |
| ASA | Acrilonitrilo estireno acrilato | 100 (212) | ↑ | Inflamable |
| PPE | Poli(éter de fenileno) | 110 (230) | ↑ | — |
| TPU | Poliuretano termoplástico | 110 (230) | ↑ | — |
| PBT + PC | Polibutilén tereftalato + policarbonato | 120 (248) | ↑ | Inflamable |
| PC | Policarbonato | 120 (248) | ↑ | — |
| POM | Poli(oximetileno) | 120 (248) | ↑ | Evitar el ácido de la batería. |
| PA | Poliamida | 140 (284) | ↑ | Evitar sumergir en agua. |
| PBT | Polibutilén tereftalato | 140 (284) | ↑ | — |
| PAR | Poliarilato | 180 (356) | ↑ | — |
| PET | Tereftalato de polietileno | 180 (356) | ↑ | — |
| PEI | Polieterimida | 200 (392) | ↑ | — |
UBICACIÓN DE LAS PIEZAS DE PLÁSTICO
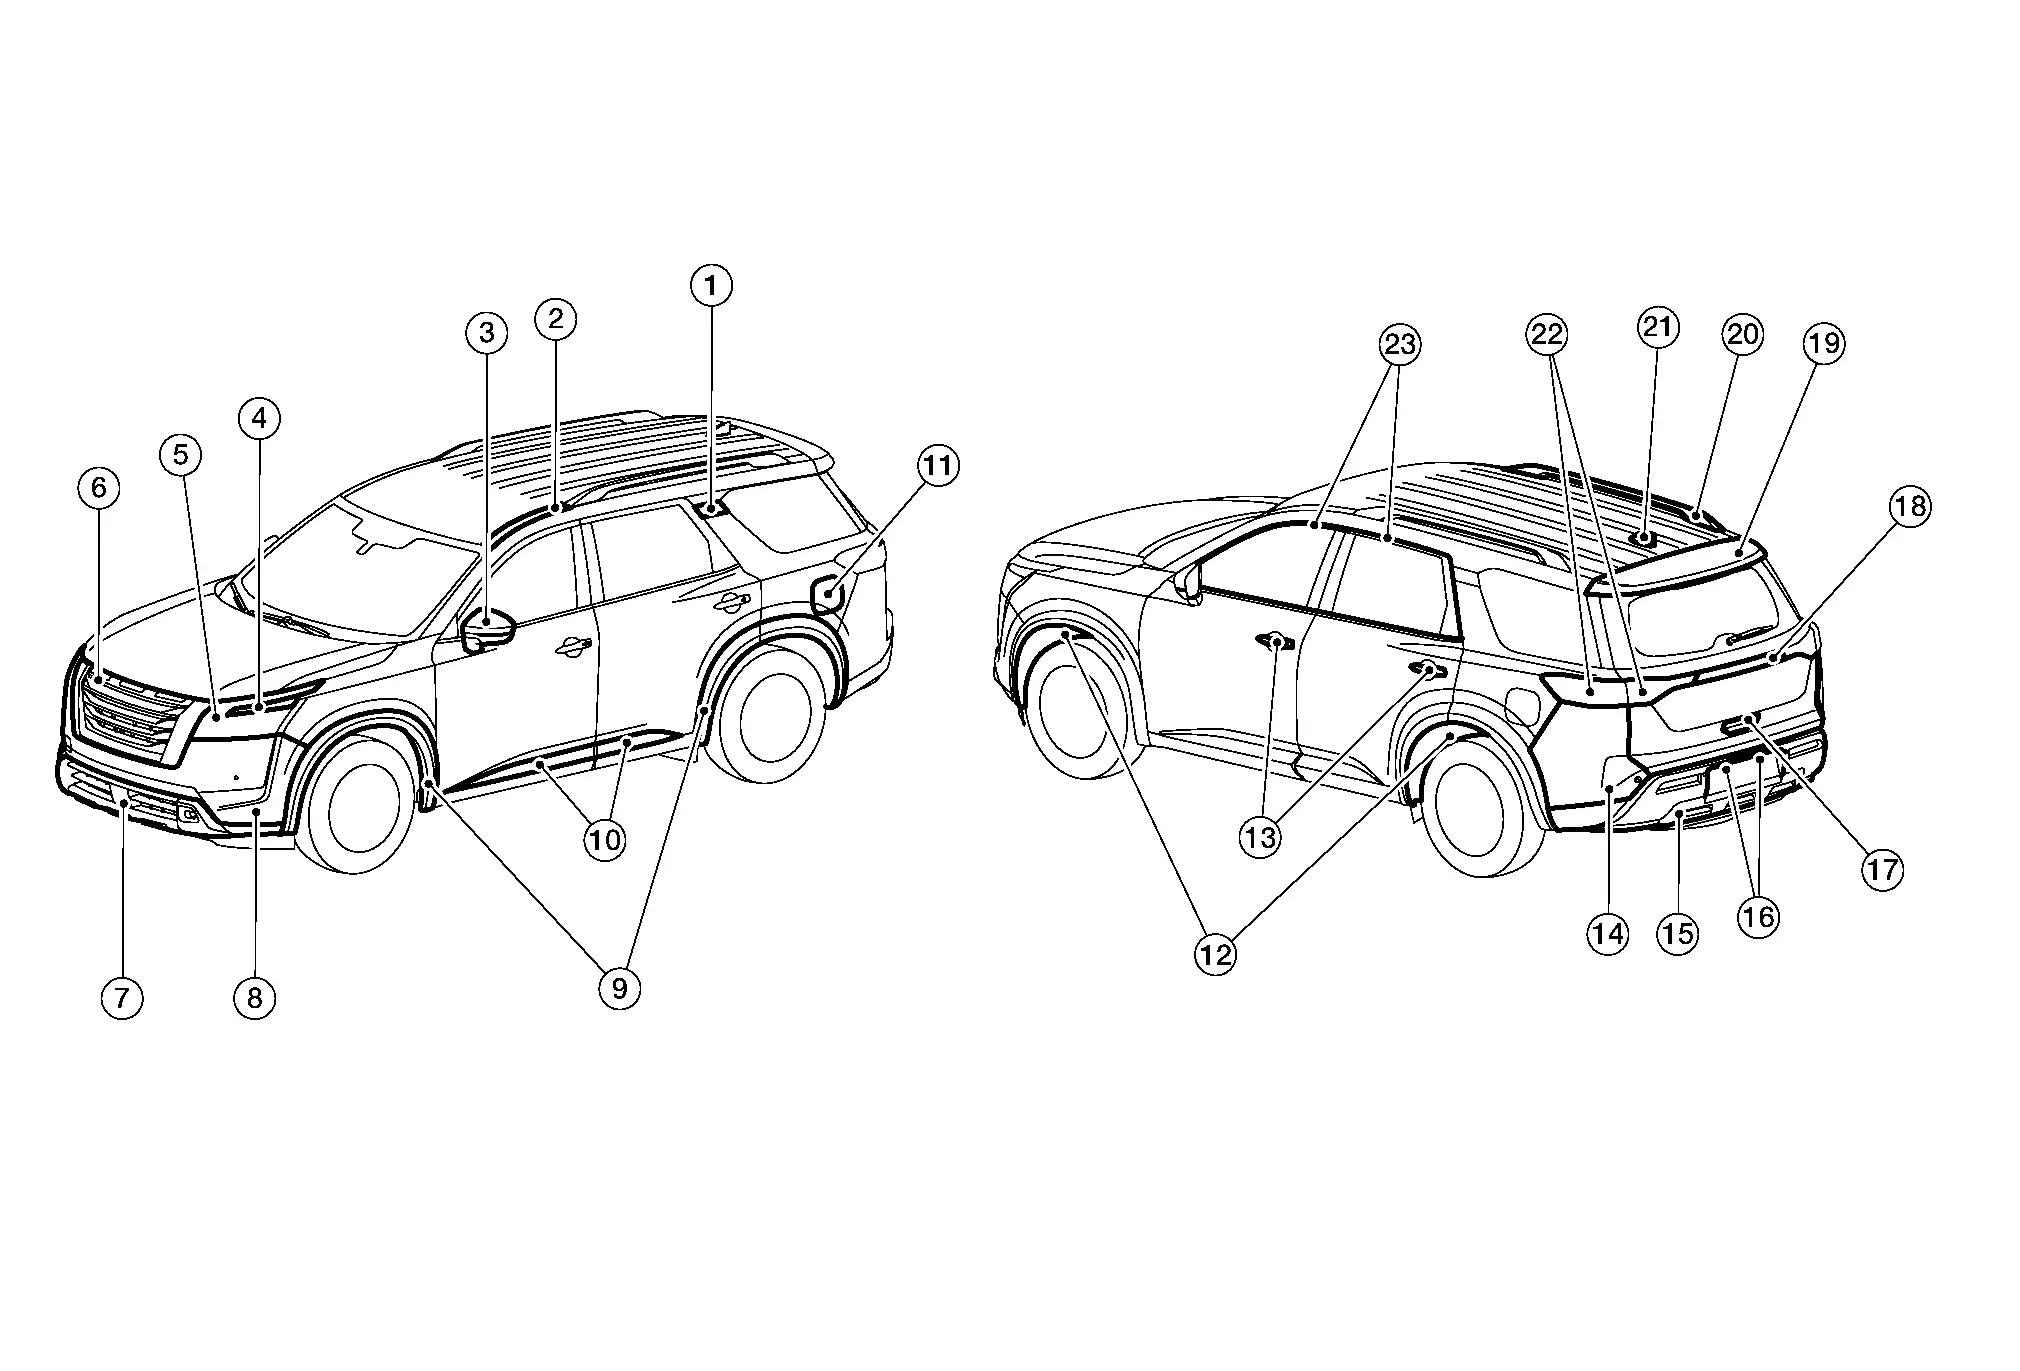
| Elemento | Componente | Abreviatura | Material | |
|---|---|---|---|---|
| 1. | Moldura exterior del pilar trasero | PMMA | Polimetacrilato de metilo | |
| 2. | Moldura lateral del techo | PVC | Cloruro de polivinilo | |
| 3. | Retrovisor exterior | Moldura trasera | ABS | Acrilonitrilo butadieno estireno |
| Carcasa | ASA | Acrilonitrilo estireno acrilato | ||
| Acabado | ASA | Acrilonitrilo estireno acrilato | ||
| 4. | Moldura de la parrilla | ABS | Acrilonitrilo butadieno estireno | |
| 5. | Faro combinado delantero | Lente | PC | Policarbonato |
| Carcasa | PP | Polipropileno | ||
| 6. | Parrilla delantera | Interior | ABS | Acrilonitrilo butadieno estireno |
| Exterior | ABS | Acrilonitrilo butadieno estireno | ||
| 7. | Alerón delantero superior | PP + EPDM | Polipropileno + Copolímero de etileno propileno dieno | |
| 8. | Cubierta del parachoques delantero | PP + EPM | Polipropileno + Copolímero de etileno propileno | |
| 9. | Sobrefaldón del guardabarros | TPO | Olefina termoplástica | |
| 10. | Moldura inferior exterior de la puerta | Carrocería | TPO | Olefina termoplástica |
| Inserto (si está equipado) | ABS | Acrilonitrilo butadieno estireno | ||
| 11. | Tapa del depósito de combustible | PA + PPE | Poliamida + Óxido de polifenileno (PPE) | |
| 12. | Protector de guardabarros | PP | Polipropileno | |
| 13. | Manija exterior de la puerta | Carrocería | PC + PET | Policarbonato + Tereftalato de polietileno |
| Escudete | PC + PET | Policarbonato + Tereftalato de polietileno | ||
| Funda | PC + AES | Policarbonato + Acrilonitrilo-etileno-estireno | ||
| 14. | Fascia del parachoques trasero | PP | Polipropileno | |
| 15. | Moldura inferior del parachoques trasero | PP | Polipropileno | |
| 16. | Luz de la placa de matrícula | Lente | PMMA | Polimetacrilato de metilo |
| Carcasa | PC + ABS | Policarbonato + acrilonitrilo butadieno estireno | ||
| 17. | Manija exterior del portón trasero | PC + PET | Policarbonato + Tereftalato de polietileno | |
| 18. | Acabado exterior del portón trasero | PC + ABS | Policarbonato + acrilonitrilo butadieno estireno | |
| 19. | Alerón trasero | Superior | PC + ABS | Policarbonato + acrilonitrilo butadieno estireno |
| Bajar | ASA | Acrilonitrilo estireno acrilato | ||
| 20. | Baca | Funda | ABS | Acrilonitrilo butadieno estireno |
| Barra | Aluminio | – | ||
| 21. | Base de la antena | PC + ABS | Policarbonato + acrilonitrilo butadieno estireno | |
| 22. | Piloto trasero combinado | Lente | PMMA | Polimetacrilato de metilo |
| Carcasa | ASA | Acrilonitrilo estireno acrilato | ||
| 23. | Moldura exterior de la puerta | PVC | Cloruro de polivinilo | |
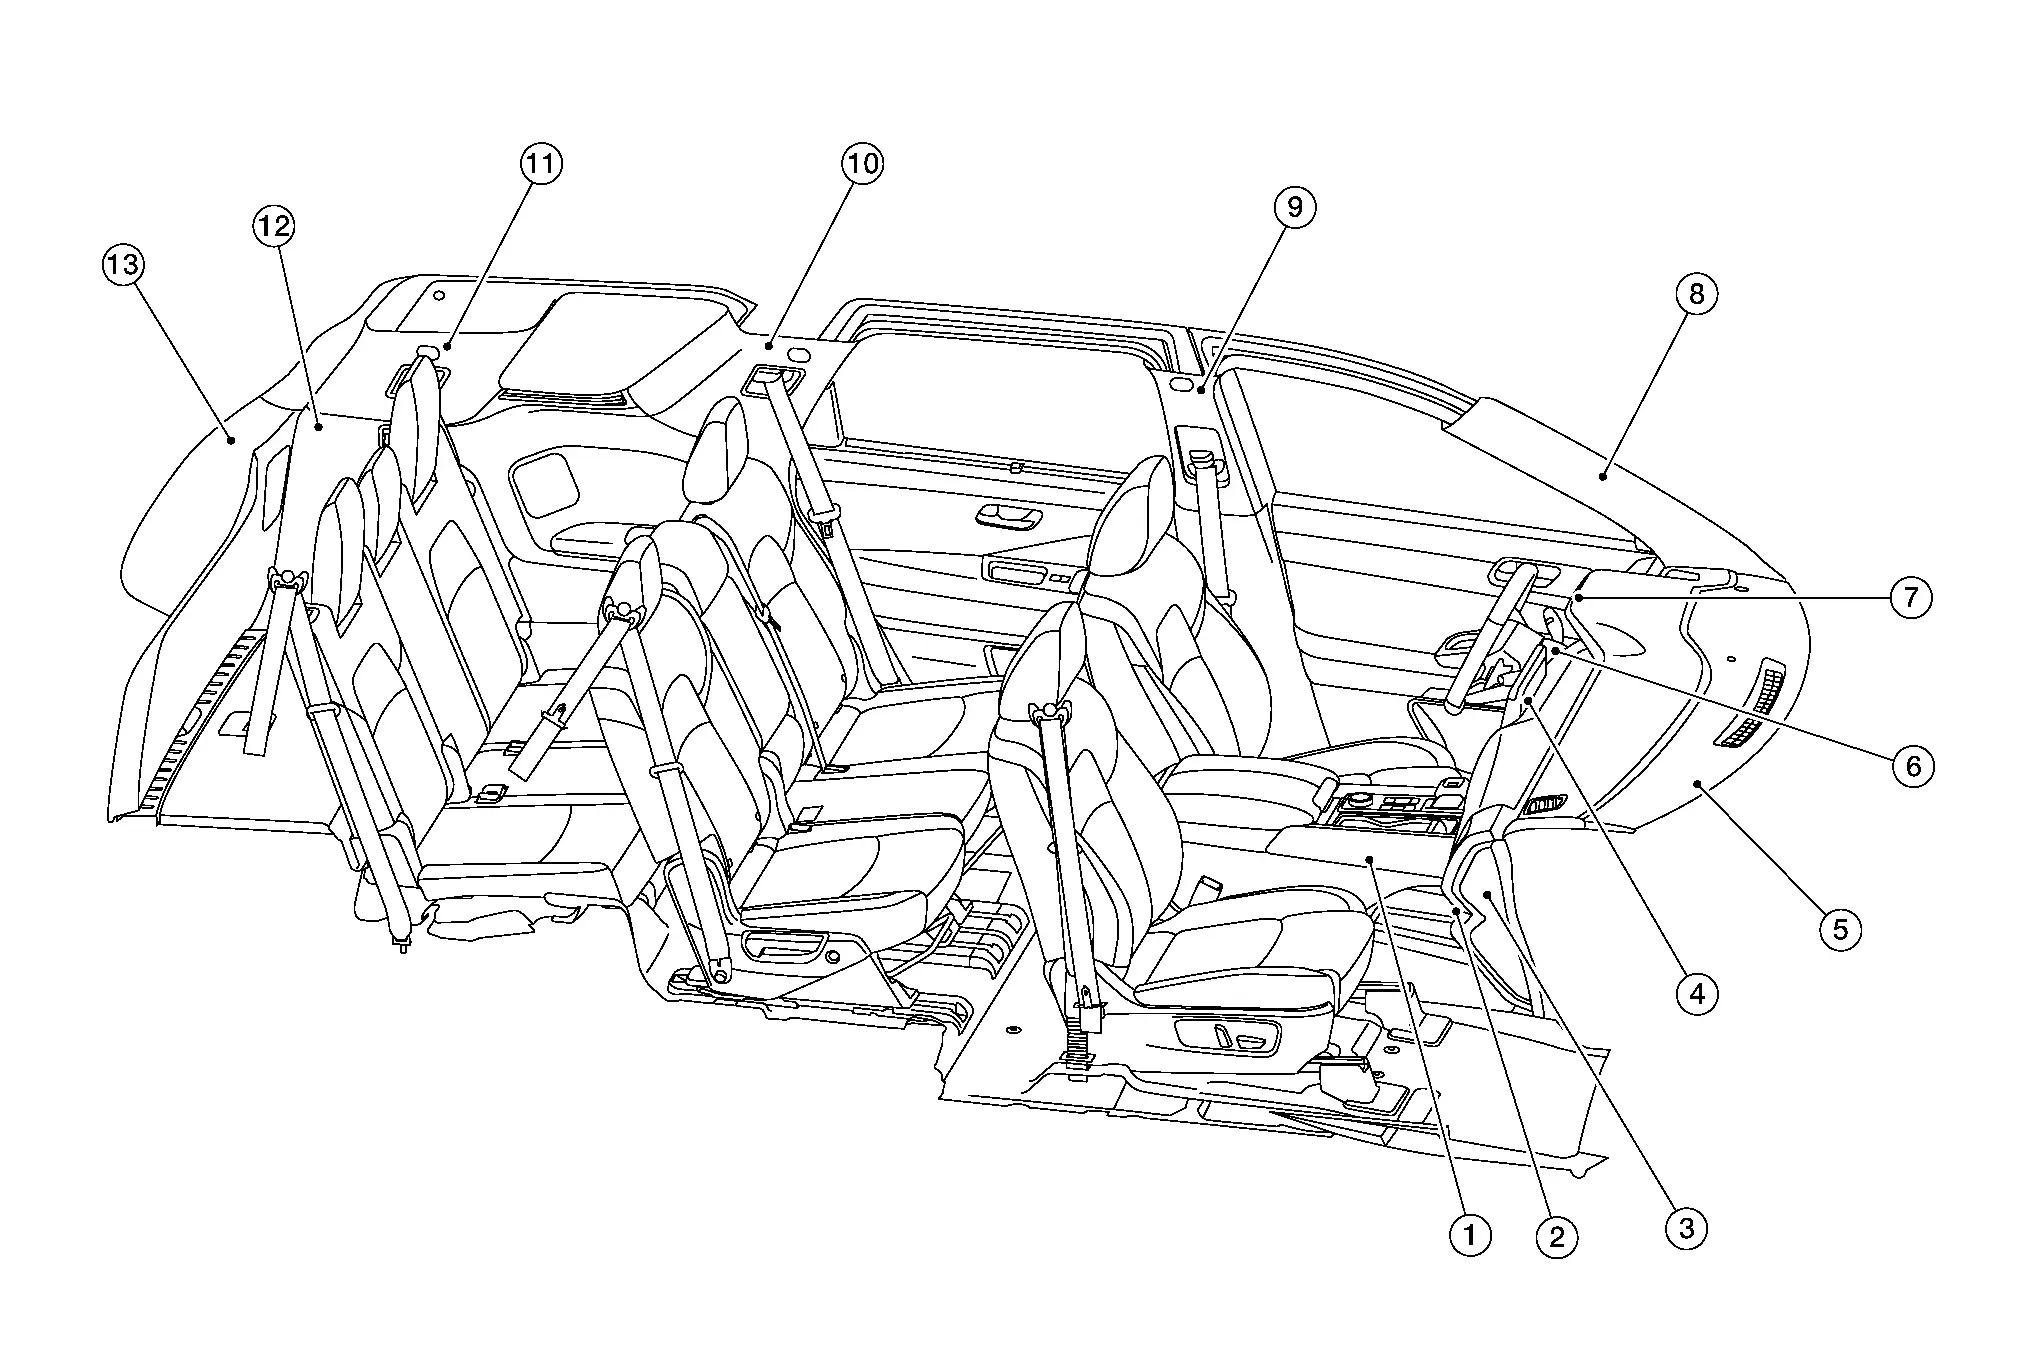
| Elemento | Componente | Abreviatura | Material | |
|---|---|---|---|---|
| 1. | Conjunto de la consola central | Interior | PPC | Polipropileno compuesto |
| Exterior | ABS + PC | Acrilonitrilo Butadieno Estireno + Policarbonato | ||
| Bandeja | PPC | Polipropileno compuesto | ||
| Carcasa | PP | Polipropileno | ||
| Inserto de la tapa | ABS | Acrilonitrilo butadieno estireno | ||
| Cojín de la tapa | PUR | Poliuretano | ||
| Placa de la tapa | PPC | Polipropileno compuesto | ||
| Interior de la tapa | PPC | Polipropileno compuesto | ||
| 2. | Tapa de la guantera | Exterior | PPC | Polipropileno compuesto |
| Interior | PPC | Polipropileno compuesto | ||
| 3. | Moldura lateral del tablero de instrumentos | PPC | Polipropileno compuesto | |
| 4. | Tapa C del cuadro de instrumentos | ABS + PC | Acrilonitrilo Butadieno Estireno + Policarbonato | |
| Tapa del cluster D | ABS + PC | Acrilonitrilo Butadieno Estireno + Policarbonato | ||
| Tapa del cluster E | PPC | Polipropileno compuesto | ||
| 5. | Tablero de instrumentos | Carcasa | PPC | Polipropileno compuesto |
| Revestimiento | TPO | Olefina termoplástica | ||
| Acabado A del instrumento | PPC | Polipropileno compuesto | ||
| Acabado B del instrumento | PPC | Polipropileno compuesto | ||
| Panel inferior del tablero de instrumentos, lado izquierdo | PPC | Polipropileno compuesto | ||
| 6. | Cubiertas de la columna de dirección | PPC | Polipropileno compuesto | |
| 7. | Tapa A del cuadro de instrumentos | Carcasa | PPC | Polipropileno compuesto |
| Anillo | ABS + PC | Acrilonitrilo Butadieno Estireno + Policarbonato | ||
| 8. | Revestimiento del montante delantero | PPC | Polipropileno compuesto | |
| 9. | Moldura del pilar central | Superior | PP | Polipropileno |
| Bajar | PP | Polipropileno | ||
| 10. | Embellecedor del montante trasero | PP | Polipropileno | |
| 11. | Moldura del pilar trasero | PP | Polipropileno | |
| 12. | Revestimiento inferior lateral del maletero | PP | Polipropileno | |
| 13. | Acabado de la puerta trasera | Superior | PP | Polipropileno |
| Bajar | PP | Polipropileno | ||
| Laterales | PP | Polipropileno | ||
Reparación de acero de alta resistencia Nissan Pathfinder
Acero de alta resistencia (HSS)
Se utiliza acero de alta resistencia en los paneles de la carrocería para reducir el peso del vehículo.
Por lo tanto, a continuación se describen las precauciones para reparar carrocerías de automóviles fabricadas con acero de alta resistencia:
| Resistencia a la tracción | Piezas principales aplicables |
|---|---|
| 440 – 780 MPa |
|
| 980 - 1350 MPa |
|
Lea las siguientes precauciones al reparar HSS:
Puntos adicionales a tener en cuenta:
No se recomienda reparar los refuerzos (como los largueros laterales) mediante calentamiento, ya que puede debilitar el componente. Cuando el calentamiento sea inevitable, no caliente las piezas de HSS por encima de 550 °C.

Verifique la temperatura de calentamiento con un termómetro.
(Son adecuados los termómetros de tipo lápiz y otros tipos similares.)
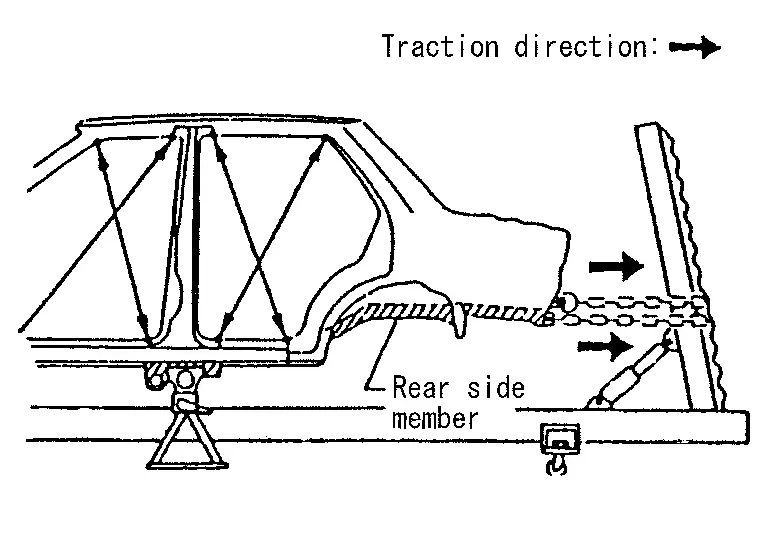
Al enderezar los paneles de la carrocería, tenga cuidado al tirar de cualquier panel de HSS. Debido a que el HSS es muy resistente, tirar de él puede provocar deformaciones en las zonas adyacentes de la carrocería. En este caso, aumente el número de puntos de medición y tire del panel de HSS con cuidado.
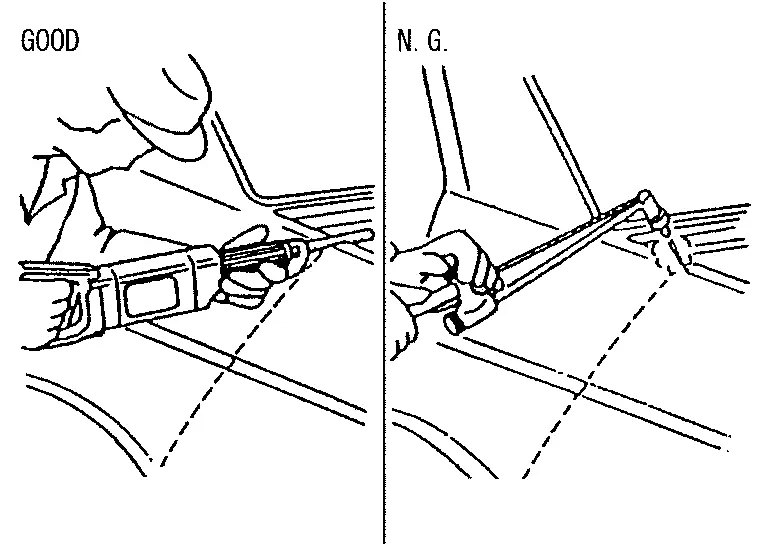
Al cortar paneles de HSS, evite en lo posible el corte con gas (soplete). En su lugar, utilice una sierra para evitar debilitar las zonas circundantes por efecto del calor. Si el corte con gas (soplete) es inevitable, deje un margen mínimo de 50 mm (1,97 in).
Al soldar paneles de acero de alta resistencia (HSS), utilice siempre que sea posible la soldadura por puntos para minimizar el debilitamiento de las zonas circundantes por el calor.

Si no es posible la soldadura por puntos, utilice soldadura MAG. No utilice soplete de gas para soldar, ya que tiene menor resistencia de soldadura.
El punto de soldadura por puntos en los paneles de HSS es más duro que el de un panel de acero convencional.
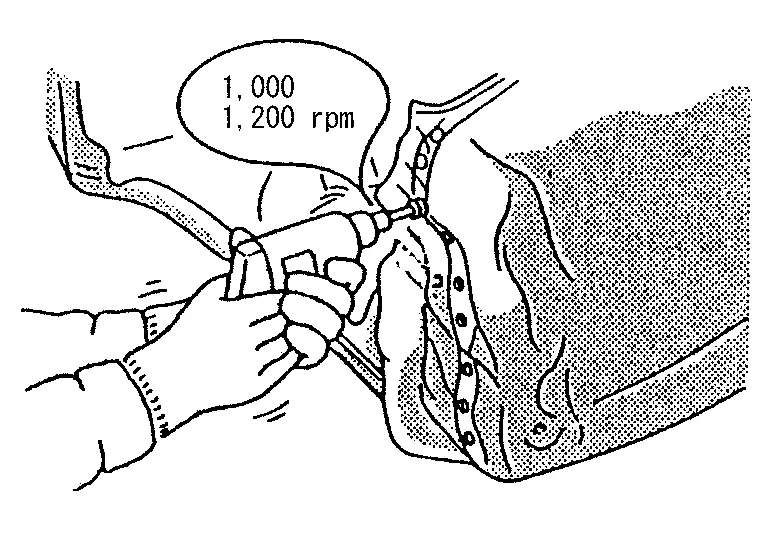
Por lo tanto, al cortar soldaduras por puntos en un panel HSS, utilice un taladro de baja velocidad y alto par (1.000 a 1.200 rpm) para aumentar la durabilidad de la broca y facilitar la operación.
Precauciones al soldar por puntos HSS
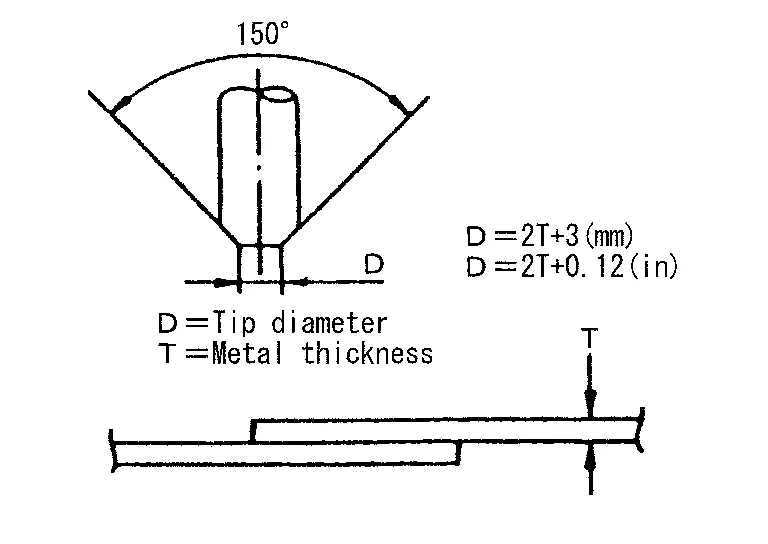
Este trabajo debe realizarse en condiciones de trabajo estándar. Tenga siempre en cuenta lo siguiente al soldar por puntos HSS:
El diámetro de la punta del electrodo debe seleccionarse correctamente según el espesor del metal.
Las superficies de los paneles deben encajar a ras entre sí, sin dejar huecos.

Siga las especificaciones para la distancia de soldadura por puntos adecuada.
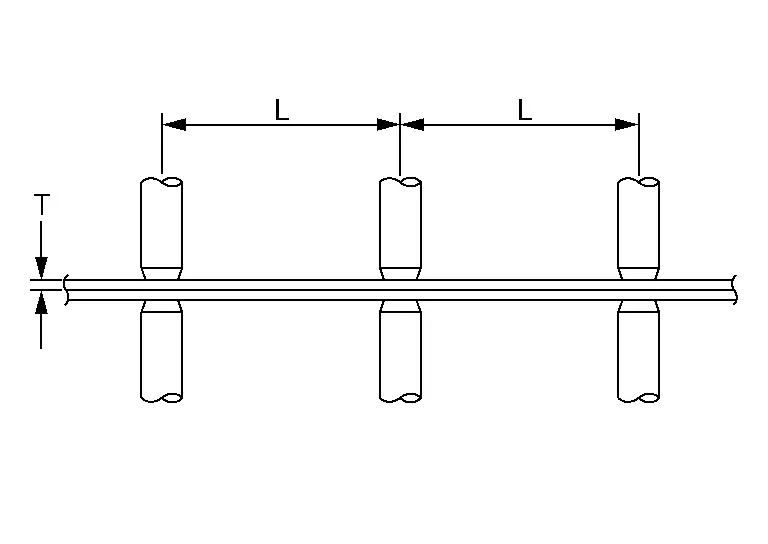
Unidad: mm (in)
Espesor (T) Distancia mínima (L) 0.6 (0.024)
0.8 (0.031)
1.0 (0.039)
1.2 (0.047)
1.6 (0.063)
1.8 (0.071)10 (0,39) o más
12 (0,47) o más
18 (0,71) o más
20 (0,79) o más
27 (1,06) o más
31 (1,22) o más
Manipulación de piezas de chapa de acero de ultra alta resistencia
PROHIBICIÓN DE CORTE Y UNIÓN
No corte ni una las piezas del refuerzo inferior del pilar de cierre (refuerzo del pilar central dentro de las piezas del bastidor), ya que su material es chapa de acero de alta resistencia (chapa de acero de ultra alta resistencia).
El refuerzo del pilar central debe reemplazarse si esta pieza está dañada.
Soldadura de acero de ultra alta resistencia
SOLDADURA POR PUNTOS
La soldadura por puntos se limita al acero de ultra alta resistencia (resistencia a la tracción: 980 MPa) según las condiciones de soldadura indicadas a continuación.
Nunca realice soldadura por puntos en acero de ultra alta resistencia con una resistencia a la tracción superior a 980 MPa. Para este tipo de acero de ultra alta resistencia, realice soldadura por tapón. La siguiente condición de soldadura solo es aplicable a este vehículo Nissan Pathfinder. Nunca aplique estas mismas condiciones a otros vehículos.| Diámetro de la punta de la pinza de soldadura | 6 MM | |
| Presión de soldadura (fuerza de la pinza) | 3425 N | |
| Corriente de soldadura | 8600 A | |
| Tiempo de soldadura* | .24 s (12 ciclos: 50 Hz) .23 s (14 ciclos: 60 Hz) |
|
| Configuración de los paneles | Combinación de una chapa de resistencia a la tracción de 980 MPa y una de resistencia a la tracción inferior a 980 MPa. (Hasta 3 chapas) | |
| * Seleccione el tiempo de soldadura según la frecuencia (Hz) de la corriente eléctrica suministrada en su zona. | ||
SOLDADURA DE TAPÓN
Para soldar acero de ultra alta resistencia con una resistencia a la tracción de 980 MPa o más, realice una soldadura de tapón respetando el diámetro del orificio de soldadura descrito en el manual.
Nunca utilice dióxido de carbono (CO2 100%) como gas protector de la soldadora. El uso de CO2 100% da lugar a una resistencia de soldadura insuficiente. Cuando no se pueda alcanzar el diámetro del orificio de soldadura, realice varios orificios (de menor diámetro) de modo que la suma de las áreas de los orificios sea igual al área del orificio de soldadura original.