Riparazione carrozzeria - Precauzioni
- Precauzioni
- Precauzioni per la manipolazione delle materie plastiche
- Riparazione dell'acciaio ad alta resistenza
Precauzioni Nissan Pathfinder R53
Precauzioni per la riparazione della carrozzeria
Precauzioni per il Sistema di ritenuta supplementare (SRS) "AIRBAG" e "PRETENSIONATORE DELLA CINTURA DI SICUREZZA"
Il sistema di ritenuta supplementare come “AIR BAG” e “PRETENSIONATORE DELLA CINTURA DI SICUREZZA”, utilizzato insieme alla cintura di sicurezza anteriore, aiuta a ridurre il rischio o la gravità delle lesioni per conducente e passeggero anteriore in alcuni tipi di collisione.
Le informazioni necessarie per effettuare l'assistenza al sistema in sicurezza sono riportate nelle sezioni “SRS AIR BAG” e “CINTURA DI SICUREZZA” di questo Manuale di assistenza.
Per evitare di rendere inoperativo il sistema SRS, che potrebbe aumentare il rischio di lesioni personali o morte in caso di collisione con attivazione dell'airbag, si raccomanda che tutta la manutenzione e le riparazioni siano eseguite da un concessionario NISSAN/INFINITI autorizzato. Una riparazione non corretta, incluse la rimozione e l'installazione errate dell'SRS, può causare lesioni personali dovute all'attivazione involontaria del sistema. Per la rimozione del cavo a spirale e del modulo airbag, vedere «SRS AIR BAG». Non utilizzare mai strumenti di prova elettrici su alcun circuito collegato all'SRS, salvo quando indicato in questo Manuale di Officina. I cablaggi SRS possono essere identificati da cablaggi e connettori di colore giallo e/o arancione.PRECAUZIONI DURANTE L'USO DI UTENSILI ELETTRICI (PNEUMATICI O ELETTRICI) E MARTELLI
Quando si lavora vicino all'unità sensore diagnostica airbag o ad altri sensori del sistema airbag con interruttore di accensione/alimentazione in ON o motore in funzione, non usare mai utensili pneumatici o elettrici né colpire con un martello in prossimità dei sensori. Le forti vibrazioni potrebbero attivare i sensori e far esplodere gli airbag, causando possibili lesioni gravi. Quando si usano utensili pneumatici o elettrici o martelli, portare sempre l'interruttore di accensione/alimentazione su OFF, scollegare la batteria da 12V o le batterie e attendere almeno 3 minuti prima di eseguire qualsiasi intervento.Precauzioni di manipolazione delle materie plastiche Nissan Pathfinder 5ª generazione
Precauzioni per le materie plastiche
| Abbreviazione | Nome del materiale | Temperatura di resistenza al calore °C (°F) | Resistenza a benzina e solventi | Altre precauzioni |
|---|---|---|---|---|
| PE | Polietilene | 60 (140) | Benzina e la maggior parte dei solventi sono innocui se applicati per un tempo molto breve (pulire rapidamente). | Infiammabile |
| EPM | Copolimero etilene propilene | 80 (176) | ↑ | Infiammabile |
| EPDM | Copolimero etilene propilene diene | 80 (176) | ↑ | Infiammabile |
| PVC | Polivinilcloruro | 80 (176) | ↑ | Durante la combustione viene emesso gas tossico. |
| TPE | Elastomero termoplastico | 80 (176) | ↑ | Infiammabile |
| TPO | Olefina termoplastica | 80 (176) | ↑ | Infiammabile |
| TPR | Gomma termoplastica | 80 (176) | ↑ | Infiammabile |
| PP | Polipropilene | 90 (194) | ↑ | Infiammabile, evitare l'acido della batteria. |
| PS | Polistirene | 80 (176) | Evitare i solventi. | Infiammabile |
| ABS | Acrilonitrile Butadiene Stirene | 80 (176) | Evitare benzina e solventi. | — |
| AES | Acrilonitrile Etilene Stirene | 80 (176) | ↑ | — |
| AAS | Acrilonitrile Acrilico Stirene | 85 (185) | ↑ | — |
| PMMA | Polimetilmetacrilato | 85 (185) | ↑ | — |
| EVAC | Etilene Vinil Acetato | 90 (194) | ↑ | — |
| PUR | Poliuretano | 90 (194) | ↑ | — |
| SU | Poliestere insaturo | 90 (194) | ↑ | Infiammabile |
| ASA | Acrilonitrile Stirene Acrilato | 100 (212) | ↑ | Infiammabile |
| PPE | Polifenilene etere | 110 (230) | ↑ | — |
| TPU | Poliuretano termoplastico | 110 (230) | ↑ | — |
| PBT + PC | Polibutilene tereftalato + Policarbonato | 120 (248) | ↑ | Infiammabile |
| PC | Policarbonato | 120 (248) | ↑ | — |
| POM | Poliossimetilene | 120 (248) | ↑ | Evitare l'acido della batteria. |
| PA | Poliammide | 140 (284) | ↑ | Evitare l'immersione in acqua. |
| PBT | Polibutilene tereftalato | 140 (284) | ↑ | — |
| PAR | Poliarilato | 180 (356) | ↑ | — |
| PET | Polietilene tereftalato | 180 (356) | ↑ | — |
| PEI | Polieterimmide | 200 (392) | ↑ | — |
UBICAZIONE DEI COMPONENTI IN PLASTICA
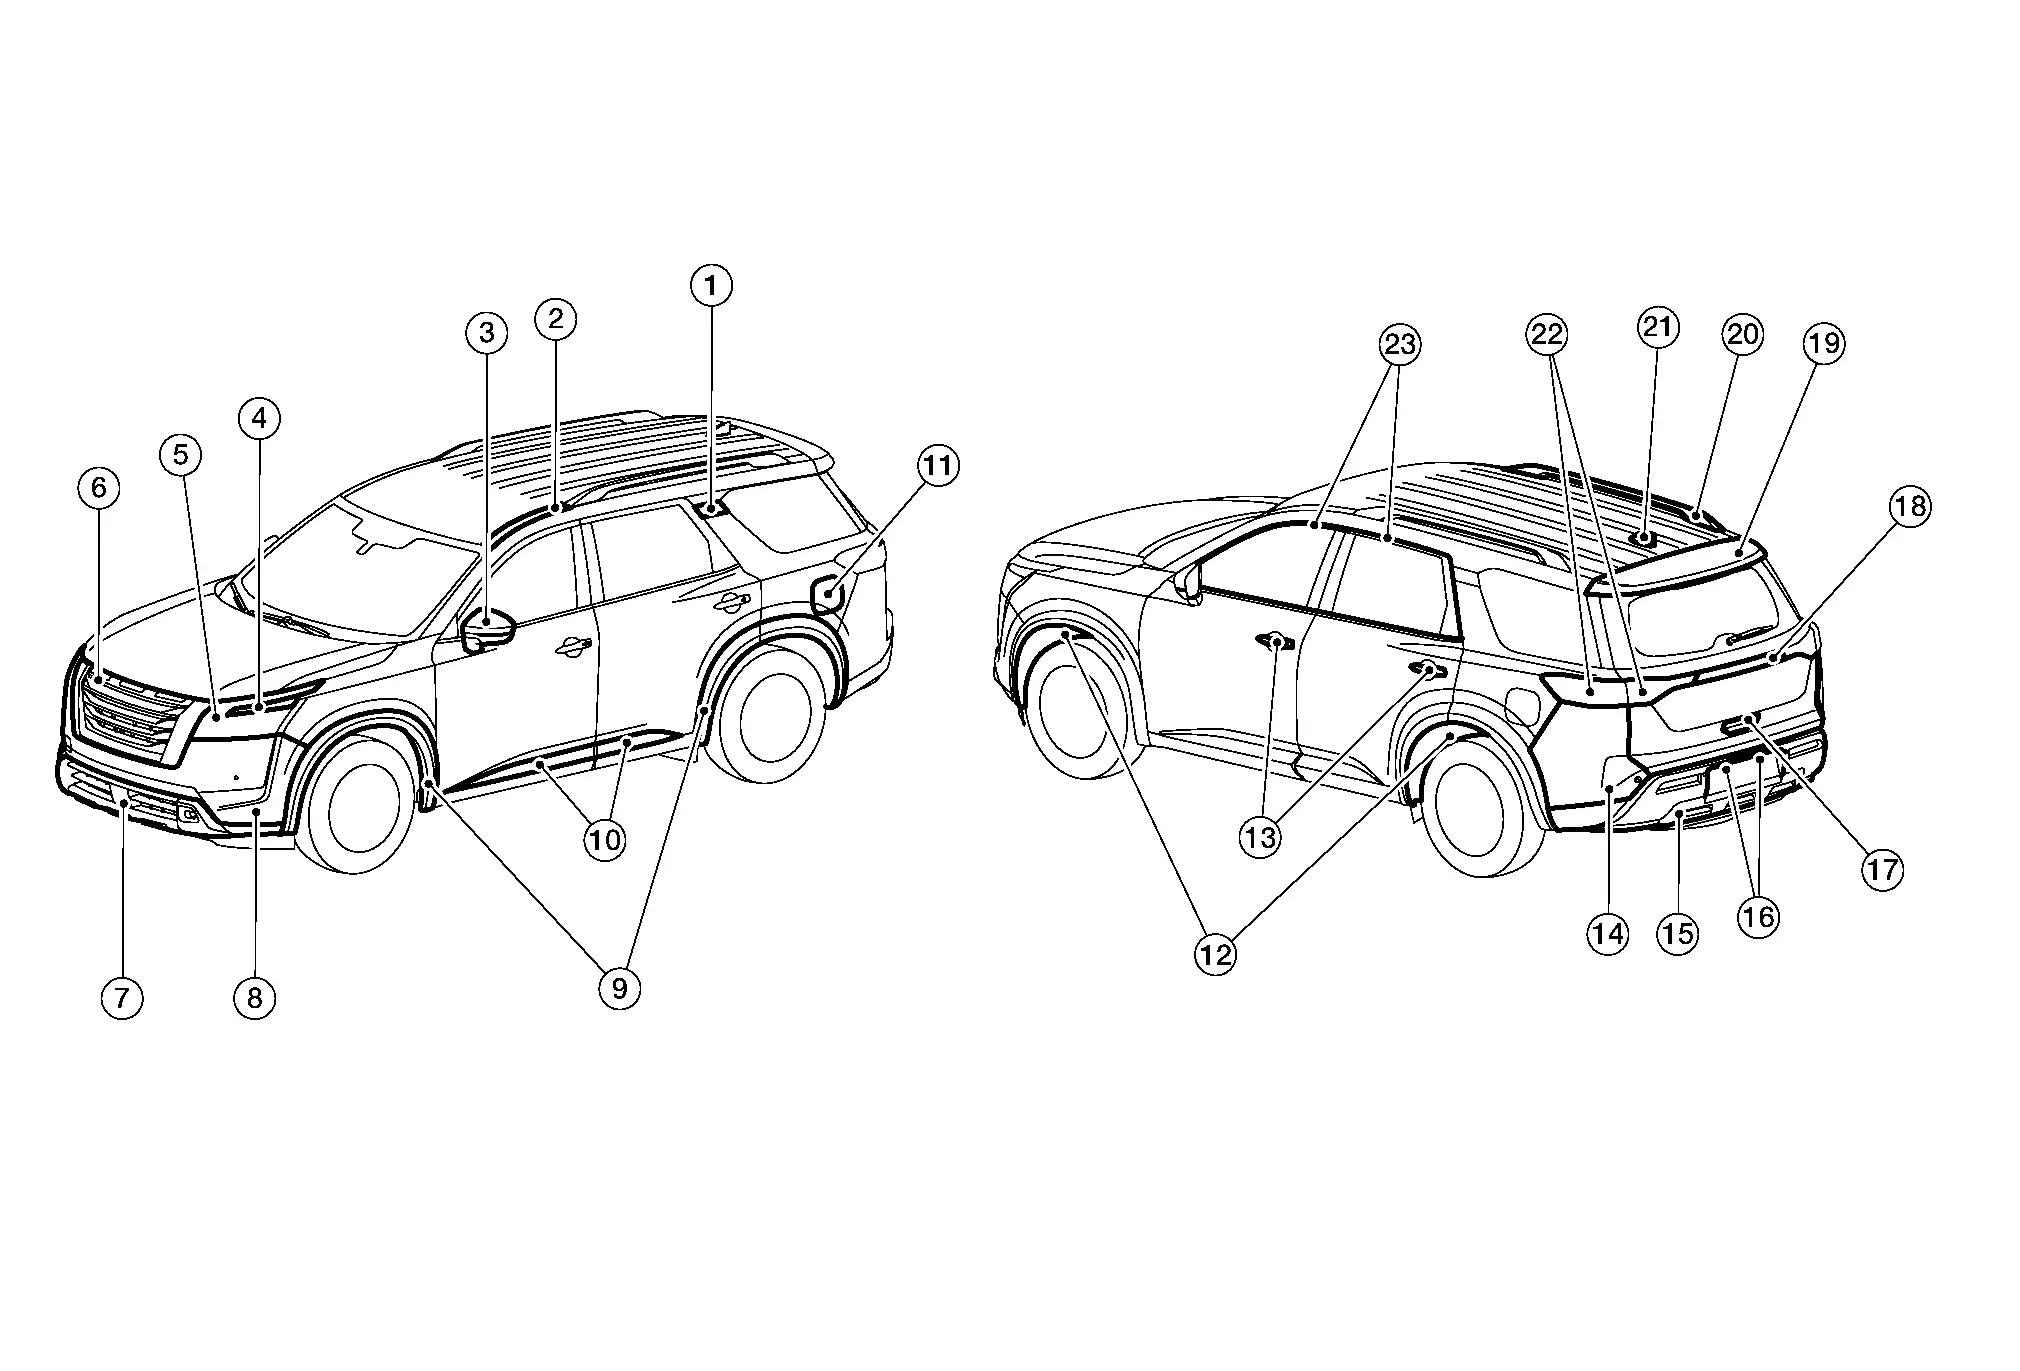
| Voce | Componente | Abbreviazione | Materiale | |
|---|---|---|---|---|
| 1. | Rivestimento montante posteriore (esterno) | PMMA | Polimetilmetacrilato | |
| 2. | Modanatura laterale del tetto | PVC | Polivinilcloruro | |
| 3. | Specchietto esterno | Rivestimento posteriore | ABS | Acrilonitrile Butadiene Stirene |
| Corpo | ASA | Acrilonitrile Stirene Acrilato | ||
| Rifinitura | ASA | Acrilonitrile Stirene Acrilato | ||
| 4. | Modanatura griglia | ABS | Acrilonitrile Butadiene Stirene | |
| 5. | Gruppo ottico anteriore combinato | Lente | PC | Policarbonato |
| Corpo | PP | Polipropilene | ||
| 6. | Griglia anteriore | Interno | ABS | Acrilonitrile Butadiene Stirene |
| Esterno | ABS | Acrilonitrile Butadiene Stirene | ||
| 7. | Spoiler aerodinamico anteriore (superiore) | PP + EPDM | Polipropilene + Copolimero dienico etilene propilene | |
| 8. | Mascherina del paraurti anteriore | PP + EPM | Polipropilene + Copolimero etilene propilene | |
| 9. | Sovraparafango | TPO | Olefina termoplastica | |
| 10. | Modanatura inferiore esterna della porta | Carrozzeria | TPO | Olefina termoplastica |
| Inserto (se presente) | ABS | Acrilonitrile Butadiene Stirene | ||
| 11. | Sportello carburante | PA + PPE | Poliammide + Polifenilene etere | |
| 12. | Paraspruzzi | PP | Polipropilene | |
| 13. | Maniglia esterna porta | Carrozzeria | PC + PET | Policarbonato + Polietilene tereftalato |
| Rosetta | PC + PET | Policarbonato + Polietilene tereftalato | ||
| Rivestimento | PC + AES | Policarbonato + Acrilonitrile etilene stirene | ||
| 14. | Paraurti posteriore | PP | Polipropilene | |
| 15. | Rivestimento paraurti posteriore (inferiore) | PP | Polipropilene | |
| 16. | Luce targa | Lente | PMMA | Polimetilmetacrilato |
| Corpo | PC + ABS | Policarbonato + acrilonitrile butadiene stirene | ||
| 17. | Maniglia esterna portellone posteriore | PC + PET | Policarbonato + Polietilene tereftalato | |
| 18. | Rivestimento esterno portellone posteriore | PC + ABS | Policarbonato + acrilonitrile butadiene stirene | |
| 19. | Spoiler posteriore | Superiore | PC + ABS | Policarbonato + acrilonitrile butadiene stirene |
| Abbassare | ASA | Acrilonitrile Stirene Acrilato | ||
| 20. | Portapacchi sul tetto | Rivestimento | ABS | Acrilonitrile Butadiene Stirene |
| Barra | Alluminio | – | ||
| 21. | Base dell'antenna | PC + ABS | Policarbonato + acrilonitrile butadiene stirene | |
| 22. | Gruppo ottico posteriore | Lente | PMMA | Polimetilmetacrilato |
| Corpo | ASA | Acrilonitrile Stirene Acrilato | ||
| 23. | Modanatura esterna porta | PVC | Polivinilcloruro | |
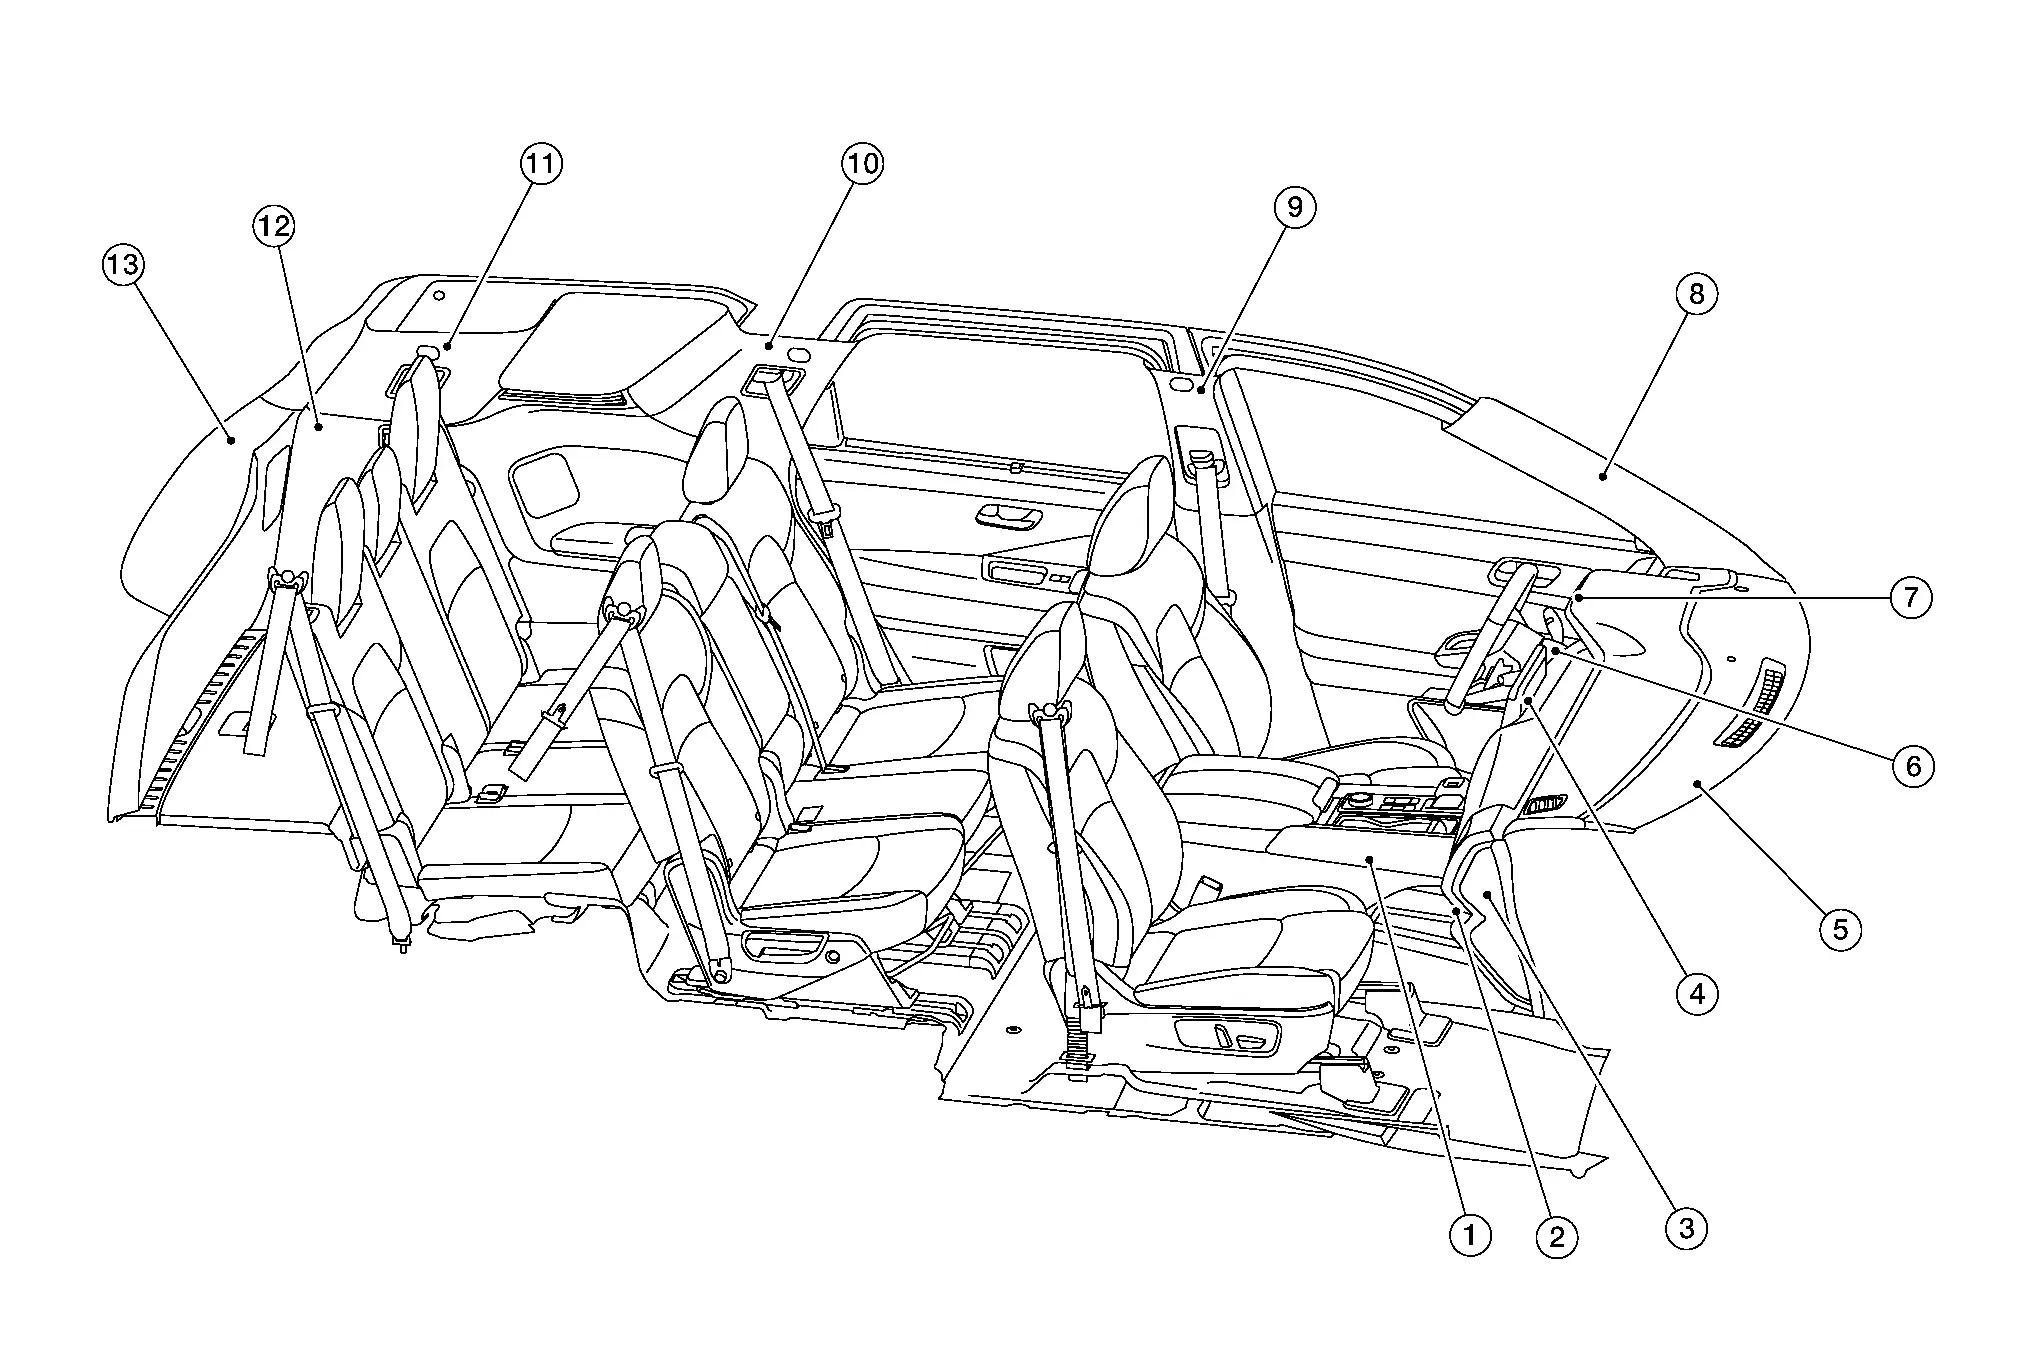
| Voce | Componente | Abbreviazione | Materiale | |
|---|---|---|---|---|
| 1. | Gruppo console centrale | Interno | PPC | Polipropilene composito |
| Esterno | ABS + PC | Acrilonitrile Butadiene Stirene + Policarbonato | ||
| Vassoio | PPC | Polipropilene composito | ||
| Corpo | PP | Polipropilene | ||
| Inserto coperchio | ABS | Acrilonitrile Butadiene Stirene | ||
| Cuscinetto coperchio | PUR | Poliuretano | ||
| Piastra coperchio | PPC | Polipropilene composito | ||
| Parte interna coperchio | PPC | Polipropilene composito | ||
| 2. | Coperchio vano portaoggetti | Esterno | PPC | Polipropilene composito |
| Interno | PPC | Polipropilene composito | ||
| 3. | Rivestimento laterale plancia | PPC | Polipropilene composito | |
| 4. | Coperchio quadro C | ABS + PC | Acrilonitrile Butadiene Stirene + Policarbonato | |
| Coperchio cruscotto D | ABS + PC | Acrilonitrile Butadiene Stirene + Policarbonato | ||
| Coperchio quadro strumenti E | PPC | Polipropilene composito | ||
| 5. | Plancia strumenti | Corpo | PPC | Polipropilene composito |
| Rivestimento | TPO | Olefina termoplastica | ||
| Rifinitore strumenti A | PPC | Polipropilene composito | ||
| Rifinitore strumenti B | PPC | Polipropilene composito | ||
| Pannello inferiore della strumentazione lato sinistro | PPC | Polipropilene composito | ||
| 6. | Coperchi piantone sterzo | PPC | Polipropilene composito | |
| 7. | Coperchio quadro strumenti A | Corpo | PPC | Polipropilene composito |
| Anello | ABS + PC | Acrilonitrile Butadiene Stirene + Policarbonato | ||
| 8. | Rifinitura montante anteriore | PPC | Polipropilene composito | |
| 9. | Rivestimento montante centrale | Superiore | PP | Polipropilene |
| Abbassare | PP | Polipropilene | ||
| 10. | Rivestimento montante posteriore | PP | Polipropilene | |
| 11. | Rivestimento montante posteriore | PP | Polipropilene | |
| 12. | Rivestimento inferiore laterale vano bagagli | PP | Polipropilene | |
| 13. | Rifinitura portellone posteriore | Superiore | PP | Polipropilene |
| Abbassare | PP | Polipropilene | ||
| Lati | PP | Polipropilene | ||
Riparazione acciaio ad alta resistenza Nissan Pathfinder
Acciaio ad alta resistenza (HSS)
Per ridurre il peso del veicolo, per i pannelli della carrozzeria viene utilizzato acciaio ad alta resistenza.
Pertanto, di seguito sono descritte le precauzioni da adottare nella riparazione delle carrozzerie in acciaio ad alta resistenza:
| Resistenza a trazione | Principali parti interessate |
|---|---|
| 440 – 780 MPa |
|
| 980 - 1350 MPa |
|
Leggere le seguenti precauzioni durante la riparazione di componenti HSS:
Ulteriori punti da considerare:
La riparazione dei rinforzi (come i longheroni laterali) mediante riscaldamento non è raccomandata, poiché potrebbe indebolire il componente. Quando il riscaldamento è inevitabile, non riscaldare le parti in HSS oltre 550 °C.

Verificare la temperatura di riscaldamento con un termometro.
(Sono adatti termometri di tipo a matita e altri tipi simili.)
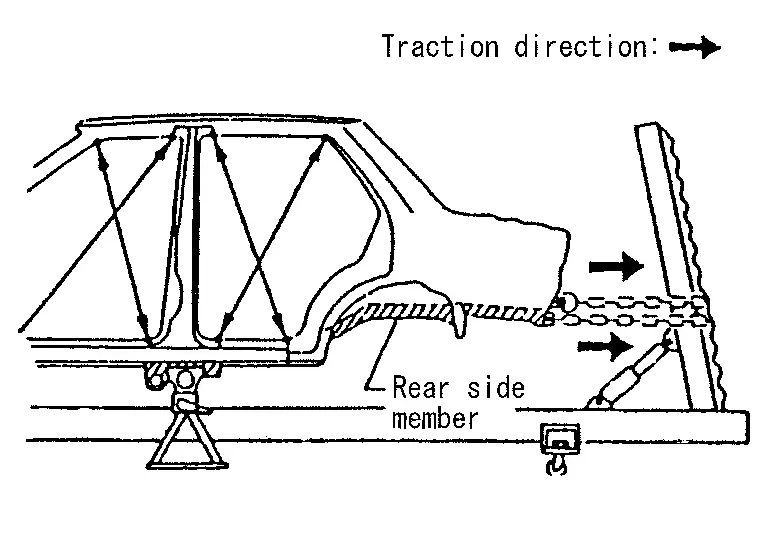
Quando si raddrizzano i pannelli della carrozzeria, prestare attenzione nel tirare qualsiasi pannello in HSS. Poiché l'HSS è molto resistente, la trazione può causare deformazioni nelle parti adiacenti della carrozzeria. In questo caso, aumentare il numero di punti di misurazione e tirare il pannello in HSS con cura.
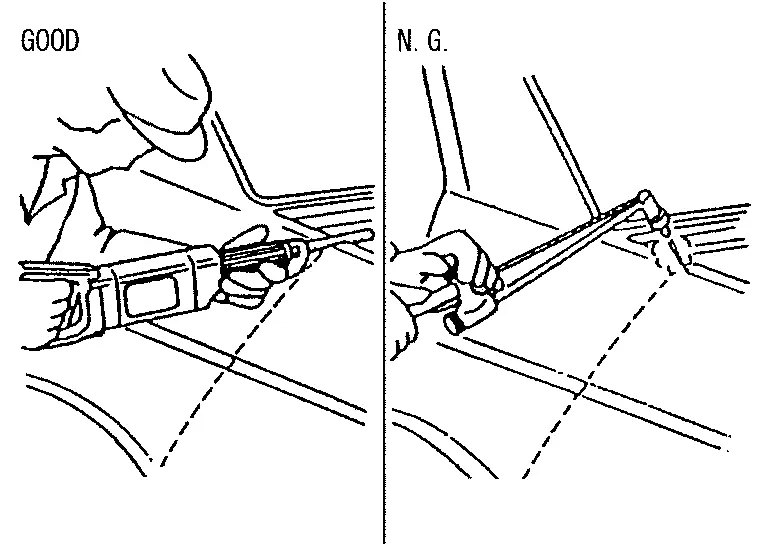
Quando si tagliano pannelli in HSS, evitare se possibile il taglio a gas (cannello). Utilizzare invece una sega per non indebolire le zone circostanti a causa del calore. Se il taglio a gas (cannello) è inevitabile, lasciare un margine minimo di 50 mm (1.97 in).
Quando si saldano pannelli in HSS, utilizzare la saldatura a punti ogni volta che possibile, per ridurre al minimo l'indebolimento delle aree circostanti causato dal calore.

Se la saldatura a punti non è possibile, utilizzare la saldatura MAG. Non usare la fiamma (cannello) per saldare, perché ha una resistenza inferiore.
Il punto di saldatura a resistenza sui pannelli in HSS è più duro di quello di un pannello in acciaio ordinario.
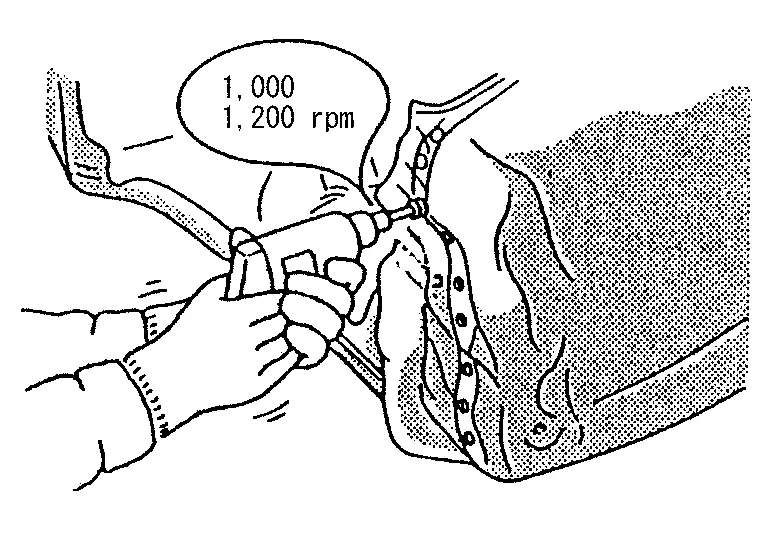
Pertanto, quando si tagliano i punti di saldatura su un pannello in HSS, utilizzare un trapano a bassa velocità e alta coppia (da 1.000 a 1.200 giri/min) per aumentare la durata della punta e facilitare l'operazione.
Precauzioni nella saldatura a punti dell'HSS
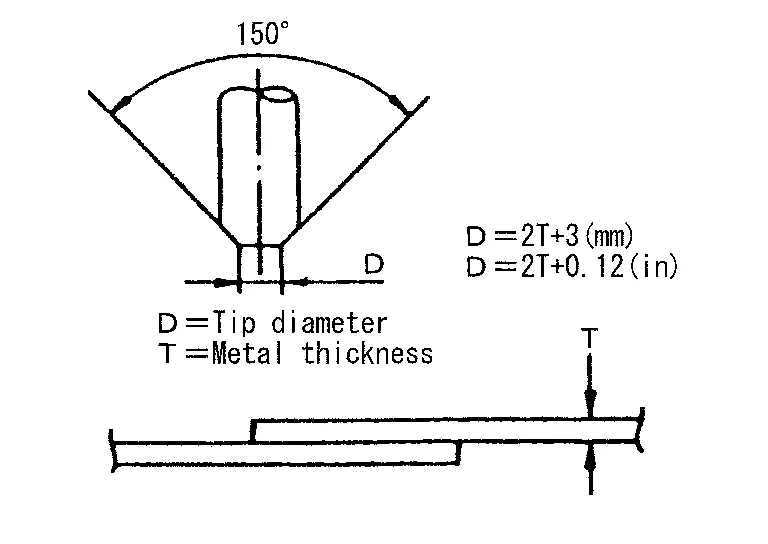
Questa operazione deve essere eseguita in condizioni di lavoro standard. Tenere sempre presente quanto segue quando si esegue la saldatura a punti dell'HSS:
Il diametro della punta dell'elettrodo deve essere dimensionato correttamente in base allo spessore del metallo.
Le superfici dei pannelli devono combaciare perfettamente tra loro, senza lasciare spazi.

Seguire le specifiche per il corretto passo di saldatura.
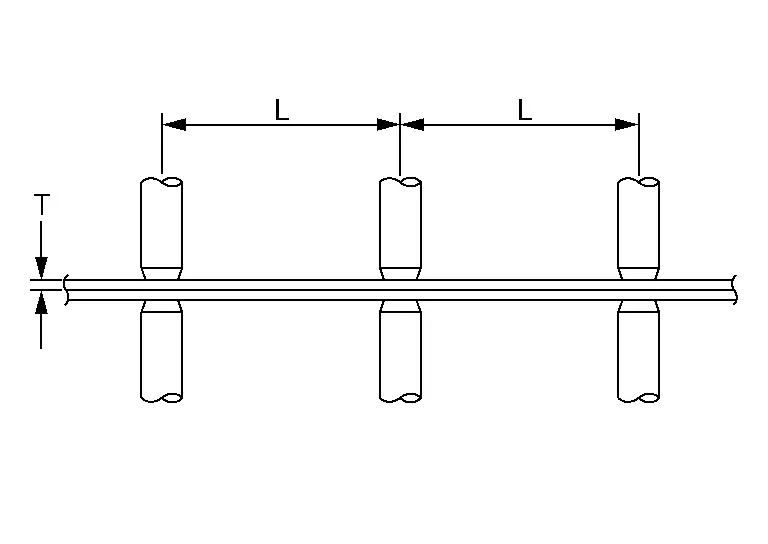
Unità: mm (pollici)
Spessore (T) Passo minimo (L) 0.6 (0.024)
0.8 (0.031)
1.0 (0.039)
1.2 (0.047)
1.6 (0.063)
1.8 (0.071)10 (0,39) o più
12 (0,47) o più
18 (0,71) o più
20 (0,79) o più
27 (1,06) o più
31 (1,22) o più
Manipolazione dei componenti in lamiera di acciaio ad altissima resistenza
DIVIETO DI TAGLIO E GIUNZIONE
Non tagliare e unire il rinforzo inferiore del montante di bloccaggio (rinforzo del montante centrale all'interno delle parti del telaio) poiché il suo materiale è una lamiera in acciaio ad altissima resistenza (lamiera in acciaio ultra high strength).
Il rinforzo del montante centrale deve essere sostituito se questa parte è danneggiata.
Saldatura di acciaio ad altissima resistenza
SALDATURA A PUNTI
La saldatura a punti è limitata all'acciaio ad altissima resistenza (ultra high strength) con resistenza a trazione di 980 MPa, secondo le condizioni di saldatura riportate di seguito.
Non eseguire mai la saldatura a punti su acciaio ad altissima resistenza con resistenza a trazione superiore a 980 MPa. Per questo tipo di acciaio ad altissima resistenza, eseguire la saldatura a tappo. La seguente condizione di saldatura si applica solo a questo veicolo Nissan Pathfinder. Non applicare mai queste stesse condizioni ad altri veicoli.| Diametro della punta della pinza di saldatura | 6 MM | |
| Pressione di saldatura (forza della pinza) | 3425 N | |
| Corrente di saldatura | 8600 A | |
| Tempo di saldatura* | ,24 s (12 cicli: 50 Hz) ,23 s (14 cicli: 60 Hz) |
|
| Configurazione dei pannelli | Combinazione di una lamiera con resistenza a trazione di 980 MPa e di una con resistenza a trazione inferiore a 980 MPa. (Fino a 3 lamiere) | |
| * Selezionare il tempo di saldatura in base alla frequenza (Hz) dell'alimentazione elettrica disponibile nella propria area. | ||
SALDATURA A TAPPO
Per saldare acciaio ad altissima resistenza con resistenza a trazione di 980 MPa o superiore, eseguire la saldatura a tappo rispettando il diametro del foro di saldatura indicato nel manuale.
Non utilizzare mai anidride carbonica (CO2 100%) come gas di protezione per la saldatrice. L'uso di CO2 al 100% determina una resistenza della saldatura insufficiente. Quando non è possibile ottenere il diametro del foro di saldatura, eseguire più fori (di diametro minore) in modo che la somma delle aree dei fori sia uguale all'area del foro di saldatura originale.