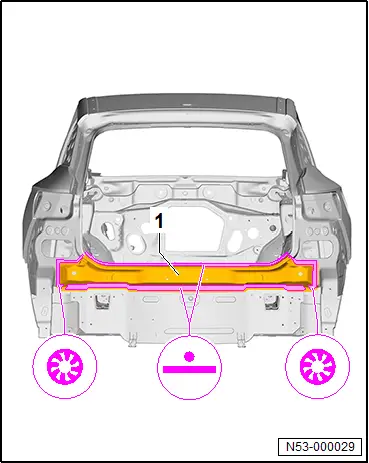
Karosserie, hinten. Heckquerträger
- Montageübersicht – Heckquerträger
- Heckquerträger erneuern
Montageübersicht – Heckquerträger
Montageübersicht – Heckquerträger
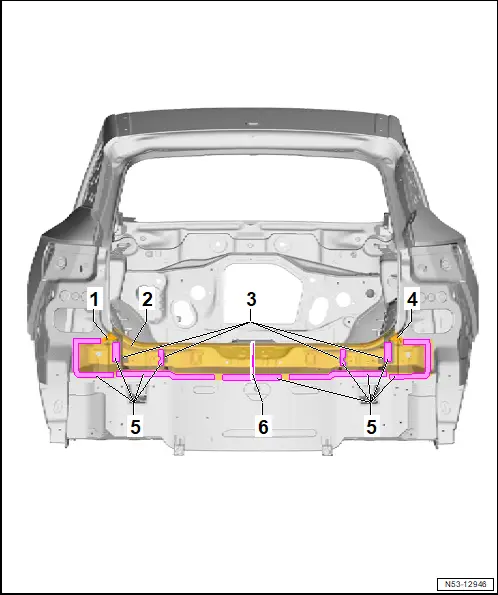
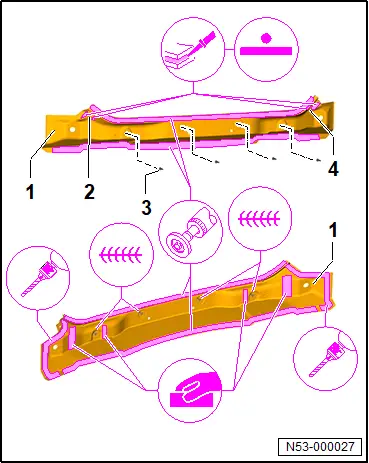
1 - Anschlagpuffer-Halterung
❏ Links
2 - Heckquerträger
❏ → Rep.-Gr. 53; Heckquerträger erneuern
3 - Trennwand
4 - Anschlagpuffer-Halterung
❏ Rechts
5 - Klebefläche
6 - Trennschnitt
Heckquerträger erneuern
Heckquerträger erneuern
 WARNUNG
Beim Schweißen, Löten oder Trennen mit funkenerzeugenden Werkzeugen in schaumstoffbehandelten Bereichen entstehen gesundheitsschädliche Gase bzw. Dämpfe.
– Nicht näher als 15 mm an Formschaumteile schweißen, löten oder trennen.
– Während der Arbeiten eine Absauganlage verwenden.
 ACHTUNG
Werden Trennschnitte zu tief gesetzt, kann die darunterliegende Verstärkung beschädigt werden.
– Trennschnitte nur mit der Karosseriesäge ausführen.
– Aus Sicherheitsgründen ist das Nachschweißen von Verstärkungen nicht zulässig.
ACHTUNG
Liegen die Schweißpunkte zu weit außen, kann die Festigkeit beeinträchtigt werden.
– RP-Schweißpunkte möglichst weit vom äußeren Rand des Schweißflansches entfernt setzen.
ACHTUNG
Wird der Klebstoff zu früh aufgetragen, kann die Verklebung beeinträchtigt werden
– Neues Teil muss innerhalb von 90 Minuten eingeschweißt werden.
Sicherheitshinweise beachten → Rep.-Gr.00; Sicherheitshinweise
Nur von der Volkswagen AG freigegebene Werkzeuge und Werkstattausrüstung verwenden → Rep.-Gr.00; Werkzeuge.
Ausbauen
– Originalverbindung trennen.
– Heckquerträger -1- ausbauen.
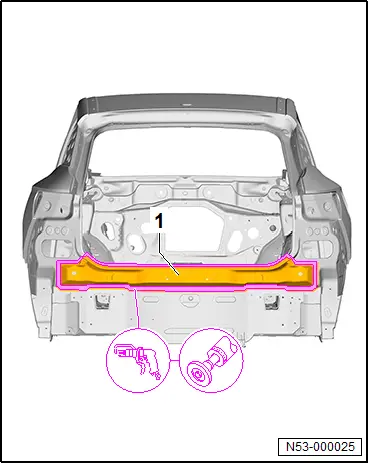
– Restliches Material entfernen.
– Klebstoffreste vollständig entfernen.
– Klebe- und Schweißflächen bis auf blankes Metall schleifen und reinigen.
Einbauen
Ersatzteile
♦ Zuordnung des 2-Komponenten-Karosserieklebstoffs siehe → Elektronischer Teilekatalog (ETKA)
Wichtig
● Neue Teile müssen bei auf den Rädern stehendem Fahrzeug oder mit angebautem Richtvorrichtungssatz angepasst und befestigt werden.
– Klebeflächen im Bereich der Stegbleche leicht anschleifen.
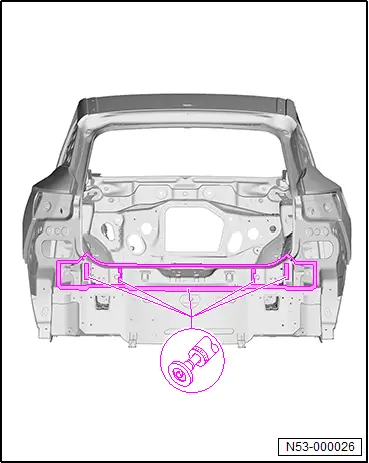
– Klebe- und Schweißflächen am neuen Teil -1- bis -4- bis auf blankes Metall schleifen und reinigen.
– Löcher mit 8 mm Durchmesser für SG-Lochschweißnaht in neuem Teil -1- bohren.
– 8 mm große Bohrungen für Schweißbolzen -3- im neuen Teil -1- bohren.
– Schweißbolzen -3- anpassen und in Position fixieren.
– Schweißbolzen -3- einschweißen (SG-Dauerschweißnaht).
– Neue Teile -2- und -4- vollflächig mit 2-Komponenten-Karosserieklebstoff versehen.
– Neue Teile -2- und -4- an neuem Teil -1- anpassen und in Position fixieren.
– Neue Teile -2- und -4- am neuen Teil -1- einschweißen (RP-Punktschweißnaht).
– 2-Komponenten-Karosserieklebstoff auf die gesamte Fläche auftragen.
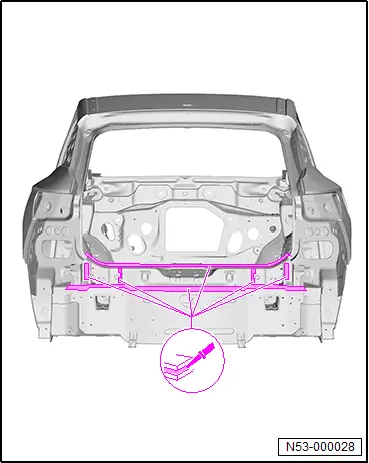
– Neues Teil -1- anpassen und in Position fixieren.
– Passung mit Anbauteilen prüfen.
– Neues Teil -1- einschweißen (RP-Punktschweißnaht und SG-Lochschweißnaht).
– Bei teilweisem Erneuern die Trennnaht entweder mit einer MIG-Lötnaht oder einer SG-Stufenschweißnaht schweißen (beide Verfahren sind zulässig).