Allgemeine Informationen, Karosserie. Kunststoffanbauteile schweißen
- Riss bis 100 mm Länge schweißen
- Schweißlasche
Riss bis 100 mm Länge schweißen
Riss bis 100 mm Länge schweißen
– → Rep.-Gr.52; Verformungen reparieren.
Wichtig
● Beide Seiten des Risses müssen im entspannten Zustand aufeinander liegen.
– → Rep.-Gr.52; Kunststoffreparatur vorbereiten.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
Lackierte Kunststoffanbauteile
– Reparaturbereich mit einem handelsüblichen Exzenterschleifer -A- und Schleifpapier der Körnung P120 schleifen.
– Schleifrückstände ausblasen.

– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
Alle Fahrzeuge (Fortsetzung)
Wenn das Kunststoffanbauteil nicht dünn ist:
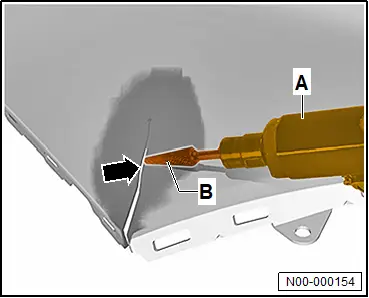
– Mit einem handelsüblichen Kegelfräser -B- entlang des Risses -Pfeil- auf der Innen- und Außenseite eine V-förmige Fase fräsen.
– Frässpäne ausblasen.
– Riss -Pfeil- bündig ausrichten.
Fortsetzung
– Keilförmige Schweißdüse -B- in das Heißluftgebläse -A- einsetzen.
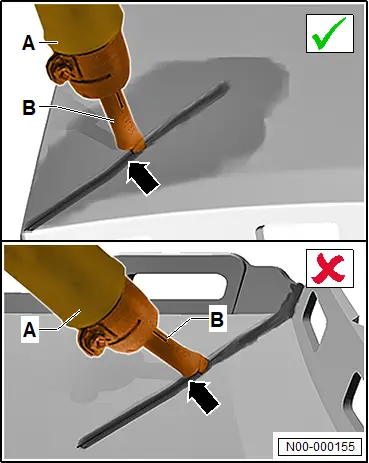
– Keilförmige Schweißdüse -B- bei Schweißtemperatur verwenden, um das Kunststoffanbauteil entlang des Risses -Pfeil- punktweise zu verschweißen.
Wichtig
● Die Auflagelinie der keilförmigen Schweißdüse -B- muss parallel zur Oberfläche geführt werden.
● Wird die Auflagelinie der keilförmigen Schweißdüse -B- nicht parallel zur Oberfläche geführt, wird Material abgetragen.
Hinweis
Der erste Schweißdurchgang wird ohne Materialzugabe ausgeführt, um eine Verbindungslinie zwischen den Rissrändern herzustellen. Die Verbindungslinie ist die Grundlage für den Materialauftrag.

– Schweißstab -1- mit einem handelsüblichen Messer -A- an einem Ende abschrägen.
– Sicherstellen, dass der Schweißstab -1- sauber und in gutem Zustand ist.

– Adapterdüse zum Schweißen -B- in das Heißluftgebläse -A- einsetzen.
– Schweißstab -1- mit der abgeschrägten Seite am Rissende ansetzen.
– Heißluftgebläse -A- pendelnd bewegen.
– Schweißstab -1- und Kunststoffanbauteil mit dem Heißluftgebläse -A- so lange erwärmen, bis Schweißstab -1- und Kunststoffanbauteil gleichzeitig weich werden.
– Schweißstab -1- in den Rissbereich drücken, um Material aufzutragen.
Wichtig
● Der Druck auf den Schweißstab -1- muss so groß sein, dass sich der Schweißstab -1- mit dem Kunststoffanbauteil verbinden kann. Der Schweißstab -1- darf sich nicht verformen oder die V-förmige Fase nicht zerstören.
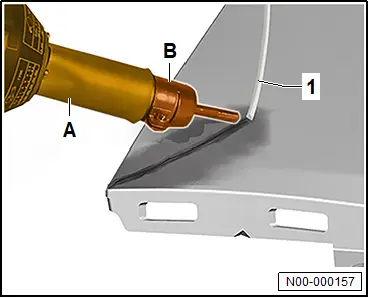
– Schweißstab -1- senkrecht entlang des Rissverlaufs führen.
Wichtig
● Der Schweißstab -1- muss in einem Winkel von 80º bis 90º zur Oberfläche gehalten werden.
– Heißluftgebläse -A- entlang des Risses bewegen.
– Schweißgeschwindigkeit so wählen, dass:
♦ das Material sich nicht zersetzt oder verformt.
♦ der Schweißstab -1- mit dem Karosserieanbauteil verbunden wird.
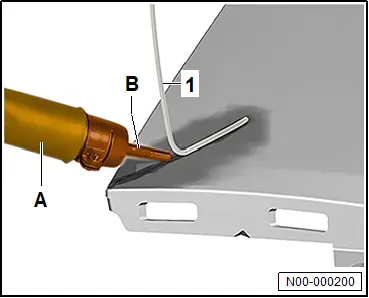
Nachdem der Riss verschweißt wurde:
– Karosserieanbauteil abkühlen lassen.
– Überschüssigen Schweißstab abtrennen.
Fortsetzung
– Vorgang auf der anderen Seite des Karosserieanbauteils wiederholen.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
– Überschüssiges Material an der Schweißnaht -Pfeil- mit einem handelsüblichen Kegelfräser -B- entfernen.
– Schleifrückstände ausblasen.
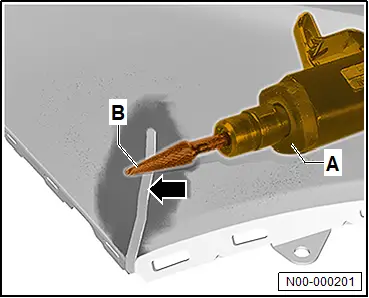
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
– Reparaturbereich mit einem handelsüblichen Exzenterschleifer -A- und Schleifpapier der Körnung P120 schleifen.
– Schleifrückstände ausblasen.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
– Haftgrund -A- auftragen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.

– 2 cm Klebstoffraupe -Pfeil- auf einem Probestück auftragen.
– Sicherstellen, dass beide Komponenten des Kunststoffklebstoffs -A- vollständig vermischt sind.
– Kunststoffklebstoff -A- auftragen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
– Klebstoffraupe -Pfeil- mit einem handelsüblichen Spachtel verteilen.

– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
– Reparaturbereich mit einem handelsüblichen Exzenterschleifer -A- und Schleifpapier der Körnung P150 schleifen.
– Schleifrückstände ausblasen.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
Schweißlasche
Schweißlasche
– → Rep.-Gr.52; Kunststoffreparatur vorbereiten.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
– Mit einem handelsüblichen Kegelfräser -B- innen und außen entlang des Risses -1- eine V-förmige Fase fräsen.
– Frässpäne ausblasen.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.

– Keilförmige Schweißdüse -B- in das Heißluftgebläse -A- einsetzen.
– Lasche -1- bündig ausrichten.

– Keilförmige Schweißdüse -B- und Heißluftgebläse -A- bei Schweißtemperatur verwenden, um die Lasche -1- über ihre gesamte Länge zu verschweißen.
Wichtig
● Die Auflagelinie der keilförmigen Schweißdüse -B- muss parallel zur Oberfläche geführt werden.
● Wird die Auflagelinie der keilförmigen Schweißdüse -B- nicht parallel zur Oberfläche geführt, wird Material abgetragen.
Hinweis
Der erste Schweißdurchgang wird ohne Zugabe von Material ausgeführt, um eine Verbindungslinie zwischen den Kanten zu erzeugen. Die Verbindungslinie ist die Grundlage für den Materialauftrag.
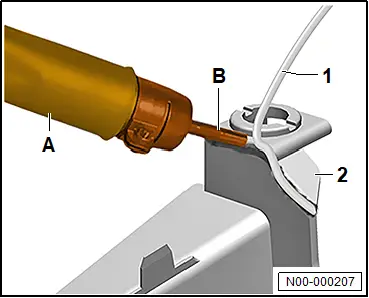
– Schweißstab -1- mit einem handelsüblichen Messer -A- an einem Ende abschrägen.
– Sicherstellen, dass der Schweißstab -1- sauber und in gutem Zustand ist.

– Adapterdüse zum Schweißen -B- in das Heißluftgebläse -A- einsetzen.
– Schweißstab -1- mit der abgeschrägten Seite einlegen.
– Heißluftgebläse -A- pendelnd bewegen.
– Heißluftgebläse -A- verwenden, um Schweißstab -1- und Lasche -2- zu erwärmen, bis Schweißstab -1- und Lasche -2- gleichzeitig weich werden.
– Schweißstab -1- in den Rissbereich drücken, um Material aufzutragen.
Wichtig
● Der Druck auf den Schweißstab -1- muss so groß sein, dass sich der Schweißstab -1- mit dem Kunststoffanbauteil verbinden kann. Der Schweißstab -1- darf sich nicht verformen oder die V-förmige Fase nicht zerstören.

– Schweißstab -1- senkrecht entlang des Rissverlaufs führen.
Wichtig
● Der Schweißstab -1- muss in einem Winkel von 80º bis 90º zur Oberfläche gehalten werden.
– Heißluftgebläse -A- entlang des Risses bewegen.
– Schweißgeschwindigkeit so wählen, dass:
♦ das Material sich nicht zersetzt oder verformt.
♦ der Schweißstab -1- mit dem Karosserieanbauteil verbunden wird.

Nachdem der Riss vollständig verschweißt wurde:
– Karosserieanbauteil abkühlen lassen.
– Überschüssigen Schweißstab abtrennen.
Fortsetzung
– Vorgang auf der anderen Seite des Karosserieanbauteils wiederholen.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
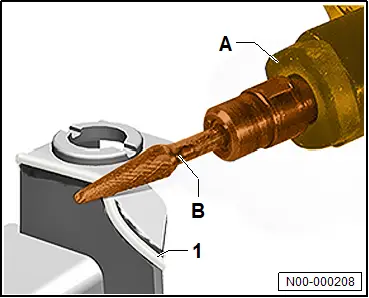
– Überschüssiges Material an der Schweißnaht -1- mit einem handelsüblichen Kegelfräser -B- entfernen.
– Schleifrückstände ausblasen.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.