Allgemeines, Karosserie. Oberflächenreparatur
- Beulentfernungsverfahren für Stahlbleche
- Beulentfernung durch Drücken - keine Beschädigung der Lackstruktur
- Beulentfernung von außen durch Ziehen
- Beulentfernungsverfahren für Aluminiumbleche
- Definition einer konturgerechten Oberfläche und Übergabe an die Lackiererei
Beulentfernungsverfahren für Stahlbleche
Beulentfernungsverfahren für Stahlbleche
Das konventionelle Beulentfernungsverfahren mit Hammer und Gegenhalter wird an modernen Karosserien kaum noch angewendet.
Der Nachteil dieses Verfahrens ist die eingeschränkte Anwendbarkeit (konstruktionsbedingt) und die Überdehnung des Werkstoffs. Das dadurch entstehende überschüssige Material muss häufig durch Wärmebehandlung reduziert werden, was die Werkstofffestigkeit und den Korrosionsschutz erheblich verschlechtert.
Beulentfernung durch Drücken - keine Beschädigung der Lackstruktur
Beulentfernung durch Drücken - keine Beschädigung der Lackstruktur
Dieses Beulentfernungsverfahren, das die Lackstruktur nicht beschädigt, wird meist bei kleinen Parkrempler- und Hagelschäden eingesetzt. Die Beulen werden von innen vorsichtig nach außen gedrückt. Das Drücken erfolgt in mehreren Stufen in kreisförmiger Bewegung um die Mitte der Beule, sodass Risse in der Lackstruktur vermieden werden.
Beulentfernung von außen durch Ziehen
Beulentfernung von außen durch Ziehen
Das Ausziehen von Beulen von außen erfolgt entweder als Klebetechnik ohne Beschädigung der Lackstruktur oder als Verfahren mit Beschädigung der Lackstruktur, bei dem Zieh-Bolzen oder -Stifte auf das Blech geschweißt werden. Das zu wählende Verfahren hängt von der Schadensart ab. Bei beiden Verfahren wird die Beule von außen aus dem Blech herausgezogen. Durch die langsame Umformung ist die Spannung im Werkstoffgefüge deutlich reduziert. Man spricht dabei auch von einer „schonenden“ oder „stoßfreien“ Richtarbeit.
Die Vorteile dieser Beulentfernungsverfahren sind:
♦ Geringere Überdehnung des Werkstoffs.
♦ Geringe Zerstörung des Korrosionsschutzes.
♦ Geringer Demontageaufwand am Fahrzeug.
♦ Die Originalverbindung bleibt erhalten.
Beulentfernungsverfahren für Aluminiumbleche
Beulentfernungsverfahren für Aluminiumbleche
Wichtig
● Beim Schleifen und Schweißen von Stahlteilen müssen Aluminiumteile abgedeckt werden. Gelangen Stahlspäne mit Aluminium in Berührung, müssen sie sofort entfernt werden, um Kontaktkorrosion zu vermeiden.
● Separate Werkzeuge entweder für Stahl oder für Aluminium verwenden.
● Die maximale Schrumpftemperatur von 150 °C nicht überschreiten, da das Bauteil sonst beschädigt werden kann.
● Tritt bei der Beulentfernung ein Riss auf, muss das Teil erneuert werden.
Grundsätzlich unterscheiden sich die Beulentfernungsverfahren für Aluminium nicht wesentlich von denen für Stahlteile. Aufgrund der unterschiedlichen Werkstoffeigenschaften müssen jedoch folgende Punkte beachtet werden:
♦ Aluminium reagiert empfindlicher auf Werkstoffverformung als Stahl.
♦ Scharfkantige und harte Beulwerkzeuge (z. B. Stahlhammer) sind zu vermeiden; stattdessen sollten Kunststoff-, Holz- oder Aluminiumhämmer verwendet werden.
♦ Im Gegensatz zu Stahlblech beginnt die Ausbeularbeit bei Aluminiumblechen in der Mitte der Beule.
♦ Ist der Werkstoff überdehnt, kann dies durch Wärmezufuhr korrigiert werden (Wärmeschrumpfen).
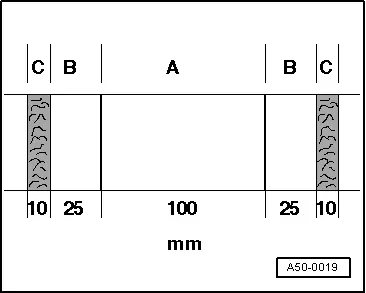
Temperaturkontrolle beim Erwärmen
Wichtig
● Beim Erwärmen von Aluminium ist keine Oxidationsfärbung erkennbar. Die Temperatur muss daher mit Temperaturmessstreifen ermittelt werden.
Temperaturmessstreifen ändern bei bestimmten Temperaturen ihre Farbe.
A - Erwärmungsbereich
B - Freier Bereich
C - Temperaturmessstreifen
Definition einer konturgerechten Oberfläche und Übergabe an die Lackiererei
Definition einer konturgerechten Oberfläche und Übergabe an die Lackiererei
Eine konturgerechte Oberfläche ist eine Oberfläche mit genauen Maßen hinsichtlich Kanten und Sicken.
Dies wird erreicht, wenn:
♦ Der Karosseriefachbetrieb Reparaturflächen und Teile, z. B. nach dem Ausbeulen, Schweißen und Spachteln, mindestens mit Körnung P 80 trocken geschliffen hat.
♦ Der Fahrzeuglackierer die Oberfläche in höchstens zwei Arbeitsschritten wiederherstellen kann.